Zobrazení: 229 Autor: U-Need Čas vydání: 2026-08-08 Původ: místo
Nabídka obsahu
● Zavedení
● Tlakové lití vs vstřikování: Rychlé srovnání
>> Běžné materiály pro tlakové lití
>> Typické aplikace tlakového lití
>> Běžné materiály pro vstřikování
>> Typické aplikace vstřikování
>> Zvolte tlakové lití, pokud váš díl potřebuje:
>> Vyberte si vstřikování, pokud váš díl potřebuje:
>> Nákladové ovladače ke kontrole
>> Běžné problémy s kvalitou při tlakovém lití
>> Běžné problémy s kvalitou při vstřikování
>> Co je nejdůležitější v obou procesech
● Průmyslové trendy ovlivňující oba procesy
● Scénáře výběru skutečného světa
>> Tlakové lití je obvykle vhodnější, když:
>> Vstřikování je obvykle vhodnější, když:
● Designové tipy, které zlepšují výsledky
● Shrnutí
● FAQ
>> 1. Jaký je hlavní rozdíl mezi tlakovým litím a vstřikováním?
>> 2. Který proces je silnější?
>> 3. Který proces je levnější?
>> 4. Který proces je lepší pro složité díly?
>> 5. Může tlakové lití nahradit vstřikování?
>> 6. Který proces je lepší pro hromadnou výrobu?
Při porovnávání lití pod tlakem vs vstřikování , nejdůležitějším faktorem není, který proces je obecně lepší, ale který z nich vyhovuje cíli dílu, materiálu a výroby. Tlakové lití se obvykle používá pro kovové díly , zatímco vstřikování se používá pro plastové díly ; tento základní rozdíl utváří vše od nástrojů a nákladů po pevnost, hmotnost a flexibilitu designu.
Pro inženýry, nákupní týmy a vývojáře produktů může správná volba na začátku snížit riziko nástroje, zkrátit dobu realizace a zlepšit kvalitu produktu. Níže uvedené části poskytují praktické srovnání zaměřené na rozhodování, které lze použít pro plánování v rané fázi nebo pro diskuse s dodavateli.
| Faktor | tlakové | lití Vstřikování |
|---|---|---|
| Typ materiálu | Neželezné kovy, jako je hliník, zinek a hořčík | Termoplasty a technické pryskyřice jako ABS, PP, PC a nylon |
| Typický výstup | Silné kovové komponenty | Lehké plastové komponenty |
| Nejlépe se hodí pro | Konstrukční díly, pouzdra, tepelně odolné komponenty | Skříně, spotřební zboží, lékařské díly, obaly a funkční plastové díly |
| Nástroje | Zápustky z kalené oceli, obvykle vyšší náklady | Formy se liší podle použití, často nižší vstupní náklady na plastové díly |
| Síla dílu | Vysoká mechanická pevnost a tuhost | Dobrý výkon závisí na výběru pryskyřice a designu součásti |
| Hmotnost | Těžší než plast | Lehký |
| Povrchová úprava | Vynikající povrchová úprava kovu, často se sekundárními možnostmi povrchové úpravy | Vynikající kosmetická kvalita a možnosti textury |
| Objem výroby | Velmi efektivní v měřítku | Velmi efektivní v měřítku |
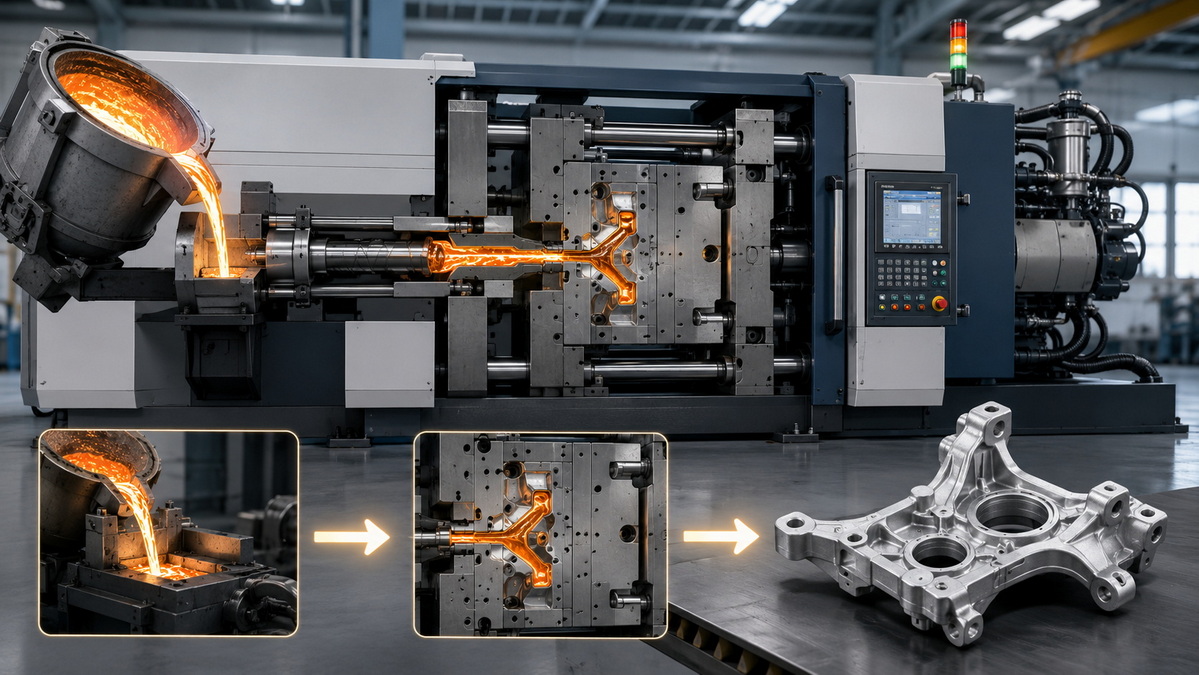
Tlakové lití je proces výroby kovu, při kterém se roztavený neželezný kov vstřikuje do dutiny formy pod vysokým tlakem. Kov uvnitř formy rychle tuhne a vytváří hustou, opakovatelnou součást s dobrou rozměrovou konzistencí. Je široce používán tam, kde pevnost, tepelná odolnost a kovový výkon . je důležitá
1. Připraví se a namaže ocelová matrice.
2. Roztavený kov je pod tlakem vytlačován do dutiny formy.
3. Kov rychle chladne a tuhne.
4. Díl je vysunut, oříznut a zkontrolován.
- Hliníkové slitiny.
- Slitiny zinku.
- Slitiny hořčíku.
- Automobilové skříně.
- Části průmyslových zařízení.
- Elektronické skříně.
- Chladiče.
- Hardware a konstrukční prvky.
- Vysoká pevnost a tuhost.
- Rychlé časy cyklu ve výrobním měřítku.
- Dobrá opakovatelnost rozměrů.
- Kvalita hladkého povrchu.
- Omezeno na neželezné kovy.
- Vyšší investice do nástrojů.
- Možné problémy s pórovitostí.
- Méně vhodné pro velmi velké díly.
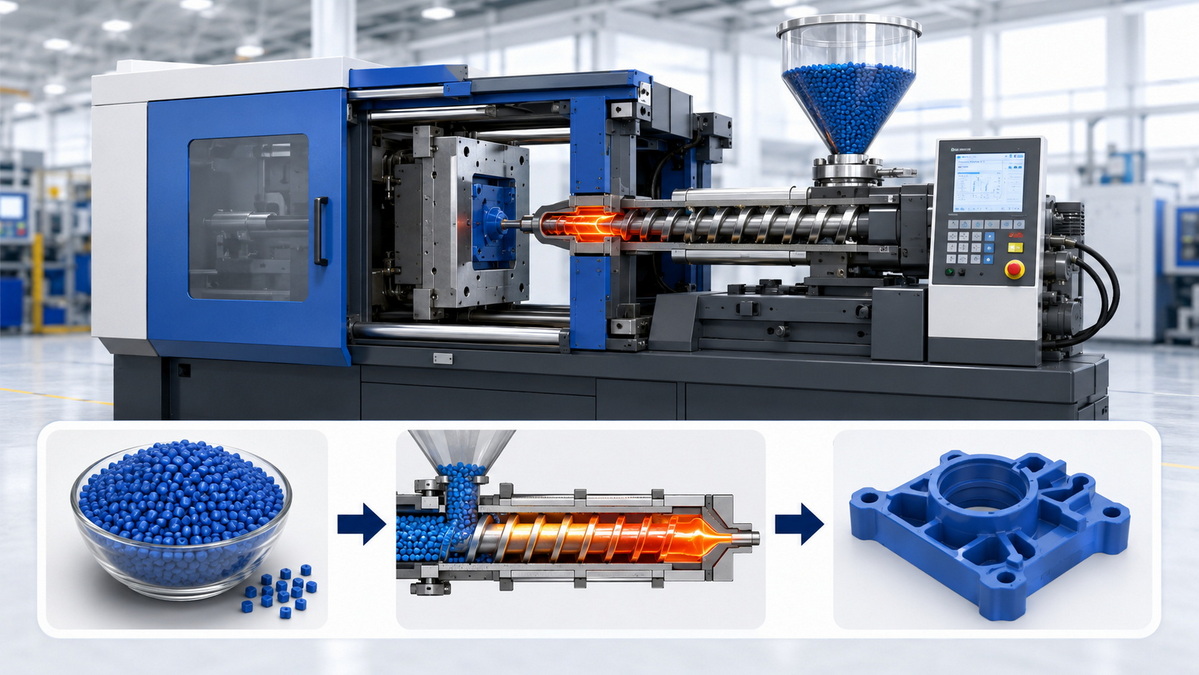
Vstřikování je proces, při kterém je roztavená plastová pryskyřice vstřikována do dutiny formy, ochlazována a vyhazována jako hotový díl. Je to jeden z nejúčinnějších způsobů hromadné výroby lehkých, detailních a nákladově efektivních plastových dílů . Díky své všestrannosti se používá na spotřebitelských, průmyslových a lékařských trzích.
1. Plastové pelety se zahřívají, dokud se neroztaví.
2. Pryskyřice se pod tlakem vstřikuje do formy.
3. Materiál chladne a tuhne.
4. Hotový díl je vysunut a v případě potřeby zpracován.
- ABS.
- Polypropylen.
- Polykarbonát.
- Nylon.
- TPU.
- POM.
- Kryty spotřebního zboží.
- Součásti balení.
- Díly zdravotnických prostředků.
- Elektrické skříně.
- Automobilové plastové komponenty.
- Široký výběr materiálu.
- Lehký výstup.
- Vysoká efektivita výroby.
- Silná konstrukční svoboda pro plastové díly.
- Dobrá kosmetická úprava.
- Mechanická pevnost je nižší než u kovu.
- Smrštění a deformace musí být kontrolovány.
- Výběr pryskyřice silně ovlivňuje výkon.
- Kvalita provedení formy je kritická.
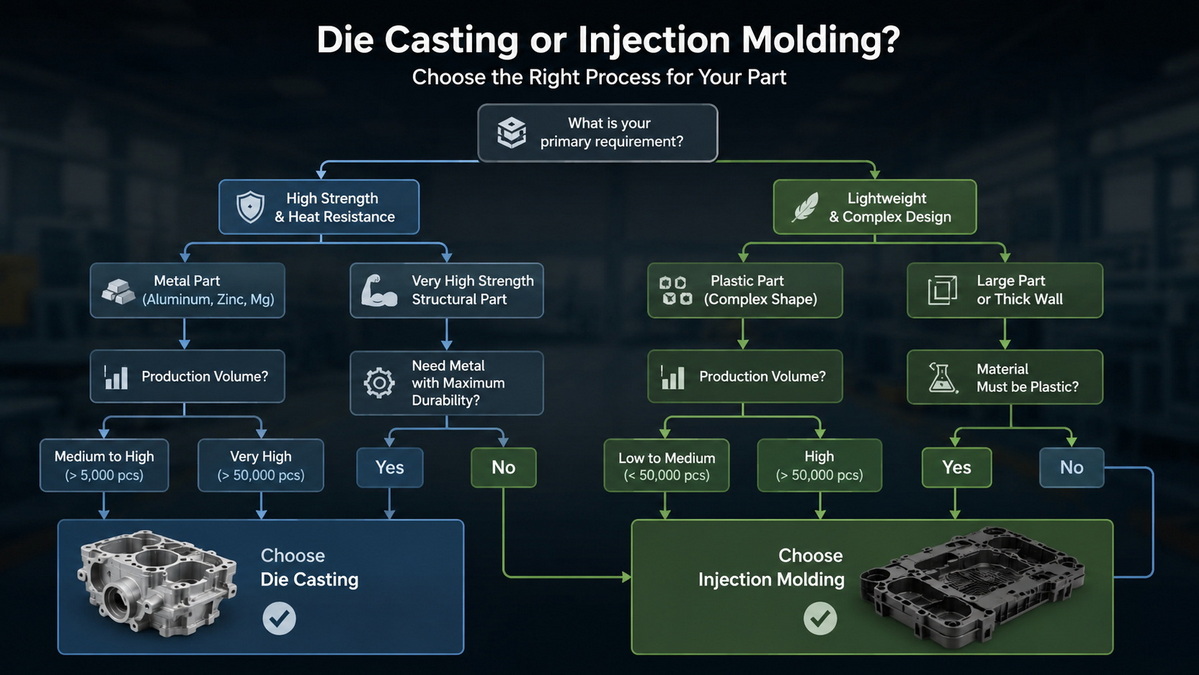
Nejjednodušší způsob, jak se rozhodnout, je začít s požadavkem na materiál.
- Pevnost a tuhost kovu.
- Lepší tepelná odolnost.
- Kovová struktura nebo vzhled.
- Tenké stěny s vysokou opakovatelností.
- Výkon v náročném průmyslovém nebo automobilovém použití.
- Nízká hmotnost.
- Elektrická izolace.
- Komplexní plastové prvky.
- Nízkonákladová hromadná výroba plastů.
- Široké možnosti pro barvu, texturu a průhlednost.
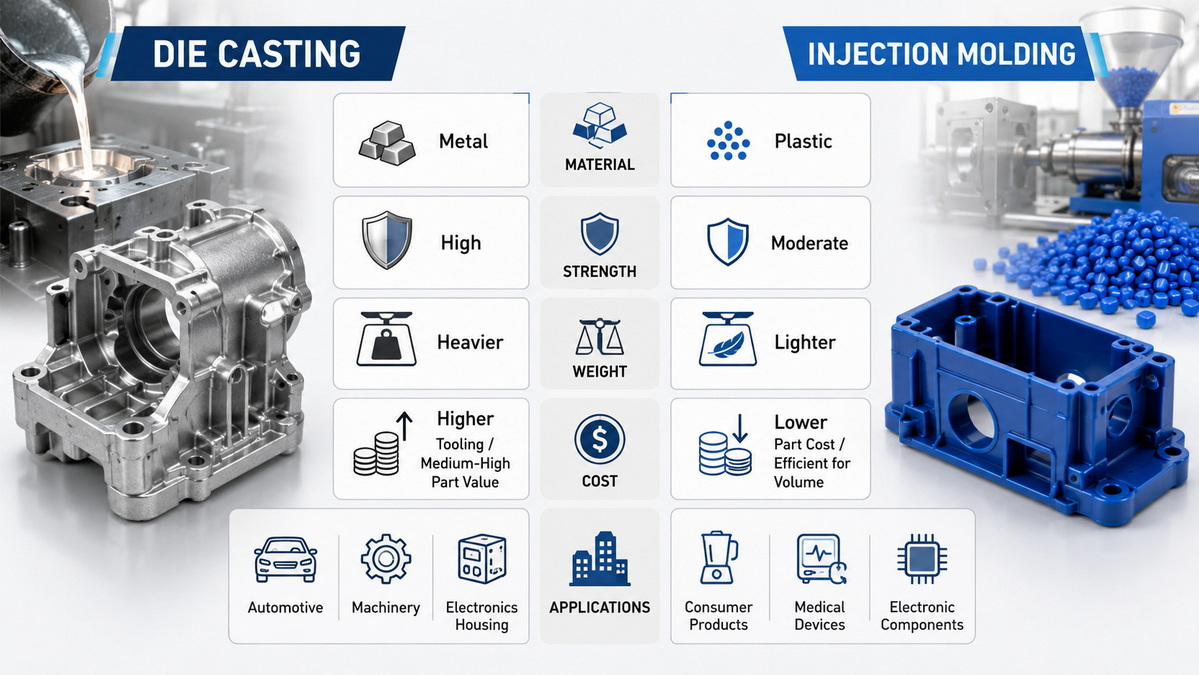
Náklady nejsou jen o nástrojích. Zahrnuje také náklady na materiál, dobu cyklu, zmetkovitost, konečnou úpravu a stabilitu výroby. Tlakové lití má často vyšší počáteční nástrojové zatížení, ale může být vysoce ekonomické pro velkoobjemovou kovovýrobu. Vstřikování často nabízí levnější vstup pro plastové díly, zvláště když geometrie dílu a výběr pryskyřice jsou dobře kontrolovány.
- Velikost a složitost dílu.
- Výrobní množství.
- Výběr materiálu.
- Konstrukce nástrojů.
- Sekundární zpracování.
- Požadavky na kvalitu.
- Ceny šrotu a přepracování.
- U kovových dílů je tlakové lití často dlouhodobě lepší hodnotou v měřítku.
- U plastových dílů je vstřikování často cenově výhodnější volbou.
- Pro maloobjemovou validaci mohou být praktičtější prototypové nástroje nebo alternativní metody.
Oba procesy mohou vyrábět vysoce kvalitní díly, ale selhávají různými způsoby. Tlakové lití nabízí pevné kovové součásti s vynikající opakovatelností, ale inženýři musí zvládnout pórovitost, vzplanutí a tepelné namáhání. Vstřikování nabízí přesné plastové součásti, ale špatný design toku může způsobit stopy po propadnutí, deformaci nebo neúplné naplnění.
- Pórovitost.
- Blesk.
- Neúplná výplň.
- Opotřebení.
- Zadržený vzduch.
- Warpage.
- Stopy po propadu.
- Krátké záběry.
- Svařovací linky.
- Popáleniny.
- Konzistence tloušťky stěny.
- Umístění brány.
- Design chlazení.
- Úhel ponoru.
- Chování materiálového toku.
- Strategie vyhazování.
Výroba se rychle mění a tlakové lití i vstřikování těží z digitálního řízení, automatizace a zlepšení udržitelnosti. V oblasti vstřikování plastů zahrnuje současný průmyslový směr integraci IoT, optimalizaci řízenou umělou inteligencí a větší využívání udržitelných materiálů. V oblasti tlakového lití zlepšují automatizace, robotika, monitorování procesů a energetická účinnost konzistentnost a snižují plýtvání.
Tento posun je důležitý, protože moderní kupující stále více dbají na celkovou efektivitu , nejen na jednotkovou cenu. Proces, který snižuje zmetkovitost, zlepšuje sledovatelnost a stabilizuje výrobu, může vytvořit větší hodnotu během životnosti programu než proces s nižšími náklady a větším rizikem kvality.
- Díl musí nést zatížení.
- Odvod tepla je důležitý.
- Výrobek potřebuje kovový kryt nebo rám.
- Aplikace je průmyslová, automobilová nebo energetická.
- Díl musí být lehký.
- Je nutná elektrická izolace.
- Kosmetický vzhled je důležitý.
- Součást obsahuje západky, spony, žebra nebo vnitřní plastové prvky.
Dobrý design může snížit výrobní náklady a zlepšit spolehlivost. V obou procesech by se před zahájením výroby nástrojů měl zvážit návrh z hlediska vyrobitelnosti.
- Udržujte tloušťku stěny pokud možno jednotnou.
- Vyhněte se ostrým rohům.
- Přidejte úhly úkosu pro vysunutí.
- Snižte zbytečnou hmotu.
- V případě potřeby naplánujte oříznutí a konečnou úpravu.
- Udržujte konzistentní tloušťku stěny.
- Místo silných stěn použijte žebra.
- Přidejte správný návrh.
- Pečlivě umístěte vrata.
- Vyberte pryskyřici na základě prostředí použití, nejen ceny.
Tlakové lití a vstřikování jsou výkonné výrobní metody, ale slouží různým účelům. Tlakové lití je lepší volbou pro mnoho kovových dílů, které vyžadují pevnost, tepelnou odolnost a trvanlivost. Vstřikování je lepší volbou pro mnoho plastových dílů, které vyžadují nízkou hmotnost, flexibilitu v designu a efektivní hromadnou výrobu.
Pokud se stále rozhodujete mezi těmito dvěma, nejbezpečnějším dalším krokem je vyhodnotit součást s výrobním partnerem, který může zkontrolovat požadavky na materiál, strukturu a objem před zahájením výroby nástrojů.
Tlakové lití používá kov , zatímco vstřikování používá plast nebo polymerní pryskyřici.
Tlakové lití je obecně pevnější, protože vyrábí kovové díly.
Vstřikování je často levnější u plastových dílů, zatímco tlakové lití může být ekonomičtější u velkoobjemových kovových dílů.
Oba zvládnou složitost, ale vstřikování je obvykle lepší pro složité plastové prvky, zatímco tlakové lití je lepší pro složité kovové díly.
Ne přímo, protože používají různé materiály a splňují různé požadavky na produkty.
Oba jsou vhodné pro hromadnou výrobu. Lepší volba závisí na tom, zda má být díl kovový nebo plastový.
1. RapidDirect. 'Vstřikovací lití vs. vstřikování: Podrobné srovnání.' [https://www.rapiddirect.com/blog/die-casting-vs-injection-molding/ ]
2. Společnost Business Research Company. 'Velikost trhu tlakového lití, trendy a meziroční míra růstu, 2033.' [https://www.thebusinessresearchcompany.com/report/die-casting-market ]
3. Fiktivní. 'Největší trendy vstřikování do roku 2025.' [https://www.fictiv.com/articles/the-biggest-injection-molding-trends-for-2025 ]
4. Protolaboratoře. 'Budoucnost vstřikování | 7 trendů, které je třeba sledovat v roce 2025.' [https://www.protolabs.com/resources/blog/the-future-of-injection-molding-7-trends-to-watch-in-2025/ ]
5. Výsledky průmyslového výzkumu velikosti a růstu trhu vstřikování plastů, 2025–2033. [https://www.grandviewresearch.com/industry-analysis/injection-molding-market ]
6. Výsledky průmyslového výzkumu velikosti a růstu trhu s tlakovým litím hliníku, 2026–2033. [https://www.grandviewresearch.com/industry-analysis/aluminium-die-casting-market ]


