Zobrazení: 210 Autor: U-Need Čas vydání: 2026-11-02 Původ: místo
Nabídka obsahu
● Vysoce přesné obrobené díly versus složité geometrie: Co se vlastně liší?
>> Přesnost je požadavek na kreslení, nikoli počet os
>> Složitost je často problémem dostupnosti
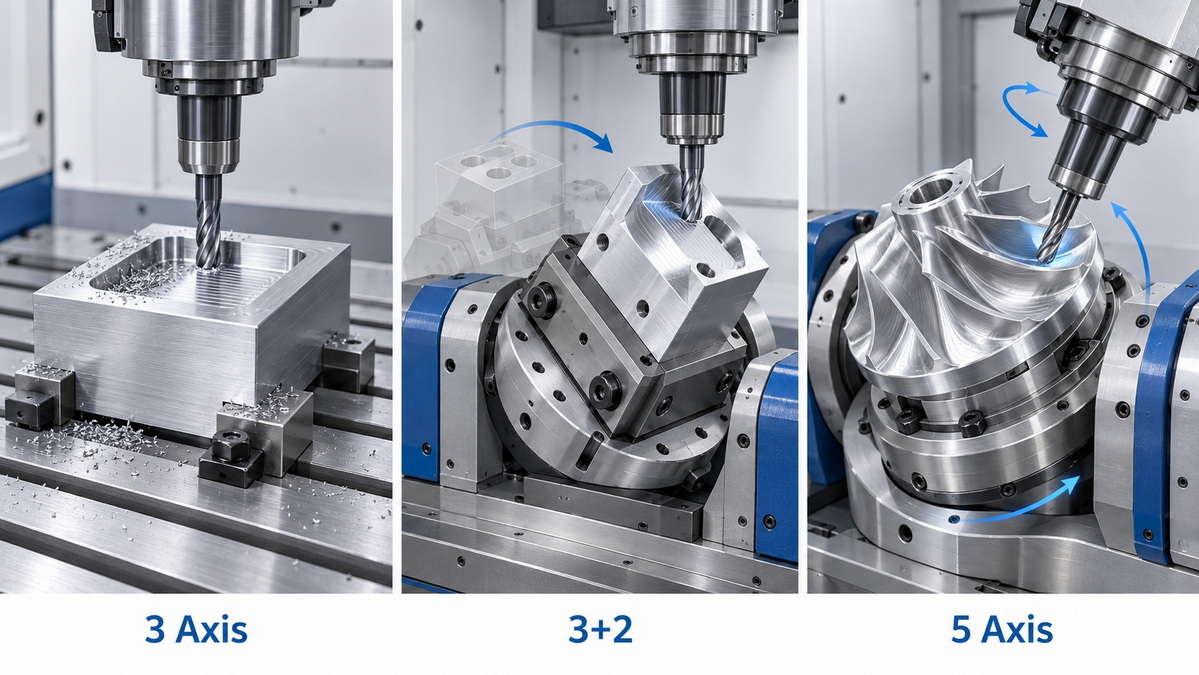
● Jak se porovnávají 3osé, 3+2 a simultánní 5osé obrábění
>> 3-osé obrábění: Efektivní pro přístupné funkce
>> 3+2 Obrábění: Přeorientovat, poté řezat
>> Simultánní 5osé obrábění: Změna orientace během řezání
● Kdy se vyplatí 5osé CNC obrábění?
>> 1. Vícenásobná nastavení ohrožují kritické vztahy
>> 2. Přístup k nástroji působí na dlouhé, flexibilní nože
>> 3. Spojité plochy vyžadují změnu orientace nástroje
>> 4. Nastavení snížení kompenzuje vyšší rychlost zpracování
● Když 5osé obrábění nestojí za prémii
● Praktický nákladový model: Porovnejte akceptované díly, nikoli ceny strojů
>> Ilustrativní příklad zvratu
● Kontrola přesnosti reality: Více os znamená také více proměnných
>> Tepelná stabilita může změnit výsledek
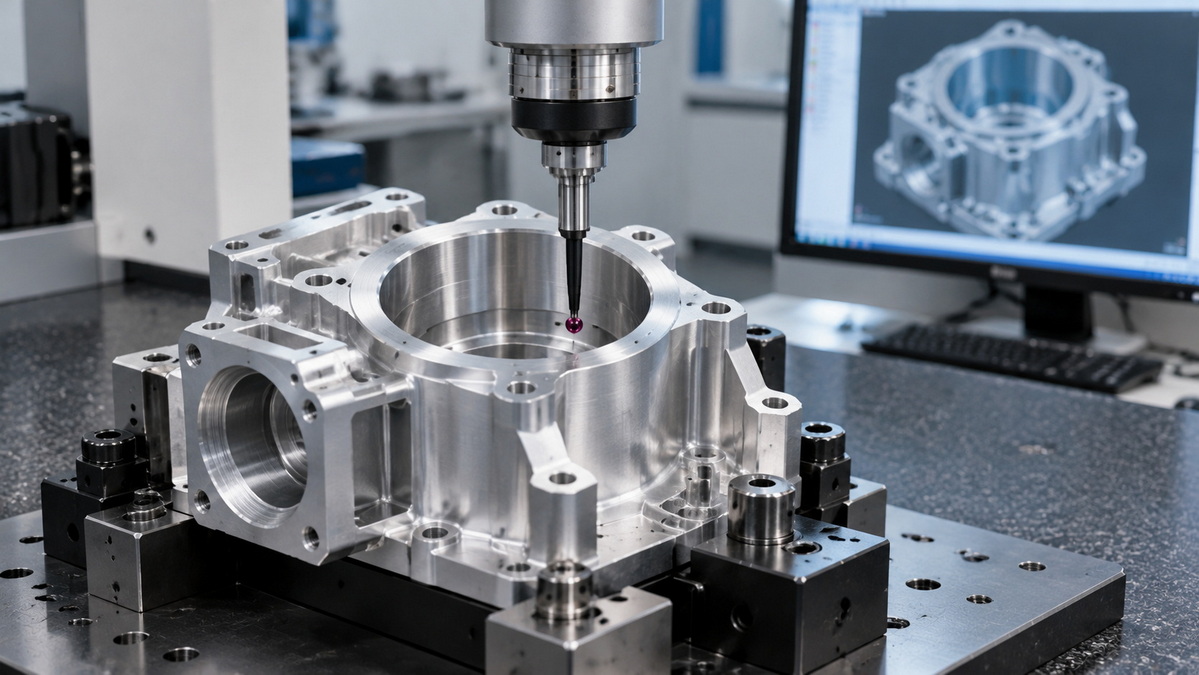
>> Kontrola musí odpovídat požadavku
● Tři aplikační scénáře: Kde se rozhodnutí změní
>> Přesné pouzdro: Indexované obrábění může stačit
>> Součást podobná oběžnému kolu: Může být nezbytný nepřetržitý pohyb
>> Vložka do formy: Hybridní cesta může být lepší
● Kontrolní seznam RFQ pro vysoce přesné obráběné díly a složité geometrie
● Diskutujte o správném výrobním postupu s U-Need
>> Jsou vysoce přesné obrobené díly vždy složité?
>> Je 5osé CNC obrábění vždy přesnější než 3osé obrábění?
>> Jaký je rozdíl mezi 3+2 a simultánním 5osým obráběním?
>> Eliminuje 5osé obrábění sekundární operace?
>> Je pětiosé obrábění u prototypů ekonomické?
>> Co mám předložit pro přesnou cenovou nabídku na obrábění?
Vysoce přesné obrobené díly a složité geometrie se často objevují společně ve výrobních diskusích, ale popisují různé výzvy. Přesnost se týká toho, jak přesně hotová součást splňuje stanovené rozměry a geometrické požadavky. Složitost se týká tvarů, povrchů a prvků, kterých musí řezný nástroj dosáhnout.
Pro kupující hodnotící 5osé CNC obrábění , praktickou otázkou není, zda více os zní lépe. Jde o to, zda tyto dodatečné pohyby zlepšují přístup, chrání vztahy kritických prvků nebo snižují celkové náklady na výrobu přijatelných součástí.
Moje počáteční doporučení je jednoduché: zvolte nejjednodušší strategii obrábění, která spolehlivě odpovídá výkresu. Upgradujte na 5osé obrábění, když jeho výhody převáží dodatečné požadavky na programování, vybavení a ověřování.

Jednoduchá součást může vyžadovat extrémně úzké tolerance. Mezitím může mít vizuálně složitá součást poměrně velkorysé rozměrové požadavky.
Tento rozdíl je důležitý, protože přesnost a složitost automaticky nevyžadují stejné výrobní řešení.
| Srovnávací faktor | Vysoce přesné obrobené díly | Komplexní geometrie |
|---|---|---|
| Primární požadavek | Splňujte rozměrové a geometrické specifikace | Vytvářejte obtížné tvary a získejte přístup k náročným funkcím |
| Typické výzvy | Pozice, plochost, kulatost a konzistentní padnutí | Úhlové prvky, zakřivené povrchy, hluboké dutiny a vůle nástroje |
| Hlavní procesní starost | Stabilita a spolehlivost měření | Orientace nástroje a bezkolizní přístup |
| Možný přístup obrábění | Soustružení, 3osé frézování, broušení nebo víceosé obrábění | Indexované nebo simultánní víceosé obrábění |
| Když 5osá přidává hodnotu | Kritické vztahy zahrnují několik tváří | Orientace nástroje se musí změnit, aby bylo možné dosáhnout nebo vytvořit prvky |
| Důkaz o přijetí | Kontrola proti výkresu | Geometrická shoda plus ověřování rozměrů |
K důležitému překrytí dochází, když součást vyžaduje náročné tolerance a obtížný přístup. To je místo, kde si 5osé obrábění zaslouží obzvláště pečlivou pozornost.
'Vysoká přesnost' by nikdy neměla nahrazovat úplnou specifikaci.
Užitečný výkres identifikuje referenční podklady, kritické rozměry, geometrické tolerance, požadavky na povrch, materiál a jakékoli dokončovací podmínky, které ovlivňují přijetí.
Například udržení polohy dvou otvorů na různých plochách může být důležitější než utažení každého vnějšího rozměru.
Z hlediska nákupu bych raději dostal jasné vysvětlení kontroly a kontroly dat než nepodložený slib, že stroj je 'ultrapřesný'.
Složitost se neomezuje pouze na tvarované povrchy.
Obdélníkové pouzdro s otvory na několika šikmých plochách může způsobit větší potíže s nastavením než zakřivený díl obráběný zcela shora.
Relevantní otázky jsou:
- Může fréza dosáhnout na každý požadovaný povrch?
- Může dosáhnout na tyto povrchy bez nadměrného převisu?
- Dojde ke kolizi držáku nebo vřetena s obrobkem?
- Mohou kritické funkce zůstat odkazovány na konzistentní nastavení?
Tyto otázky odhalují, zda dodatečné osy řeší skutečný výrobní problém.
Ne každá zakázka umístěná na pětiosém stroji vyžaduje současné pětiosé řezání.
Pochopení tohoto rozdílu může zabránit zbytečným výdajům.
Běžná tříosá fréza se pohybuje podél X, Y a Z.
Často je vhodný pro desky, kapsy, montážní bloky a součásti, jejichž vlastnosti jsou přístupné z omezeného počtu směrů.
Další plochy lze obrábět přemístěním obrobku. Každé přemístění však představuje další operaci nastavení a další příležitost pro lokalizaci variace.
Při obrábění 3+2 polohují dvě rotační osy obrobek nebo nástroj pod úhlem. Řezání pak pokračuje s touto fixní orientací.
Tento přístup může zjednodušit obrábění na více plochách, aniž by během řezání vyžadoval nepřetržitý rotační pohyb.
U mnoha pouzder, držáků a součástí nástrojů poskytuje indexované obrábění výhody přístupu, které kupující potřebují, bez úplné složitosti simultánních pětiosých drah nástrojů.
Simultánní 5osé obrábění koordinuje lineární a rotační pohyb během řezu.
To se stává zvláště užitečné, když nástroj musí neustále měnit orientaci, aby sledoval povrch nebo si zachoval přístup prostřednictvím měnící se geometrie.
Příklady zahrnují určité průchody oběžného kola, povrchy lopatek a tvarované prvky formy.
| Proces | Orientace nástroje během řezání | Typický důvod pro jeho volbu |
|---|---|---|
| 3-osé | Opraveno vzhledem k nastavení | Přístupná geometrie a ekonomické obrábění |
| 3+2 | Přeorientování mezi operacemi řezání | Více tváří a úhlové rysy |
| Simultánní 5-osé | V případě potřeby se průběžně mění | Souvislé obrysy a omezený přístup |
Nejsilnějším odůvodněním je obvykle kombinace lepšího přístupu, menšího počtu nastavení a spolehlivějších vztahů mezi funkcemi.
Uvažujme pouzdro s přesnými otvory rozmístěnými na několika plochách.
Konvenční proces může vyžadovat opakované upnutí a vyrovnání. Každý přenos vytváří další rozhraní mezi základní strukturou výkresu a fyzickým nastavením.
Pětiosá strategie může umožnit obrábění více těchto prvků bez odstranění součásti.
Tím se chyba neodstraní. Může však snížit závislost na opakovaném ručním přemisťování.
Také 'jedno nastavení' neznamená, že je přístupný každý povrch. Upnutá oblast může stále vyžadovat druhou operaci.
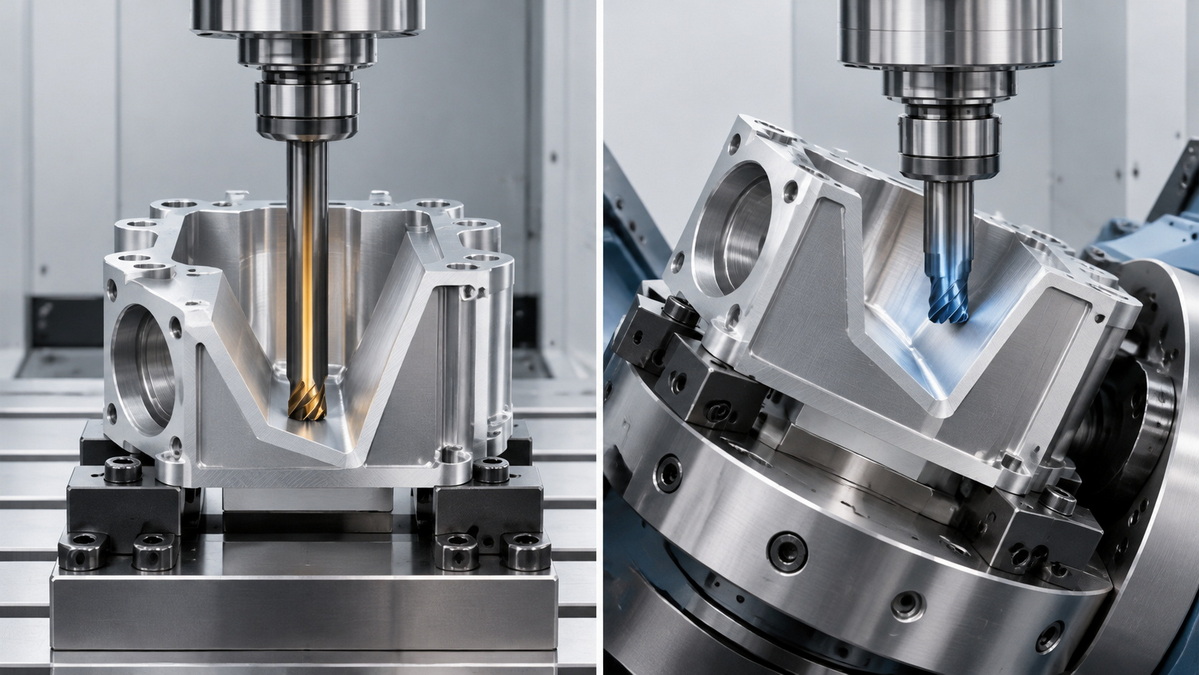
Hluboké nebo šikmé prvky mohou přinutit 3osý proces k použití rozšířených nástrojů.
Naklonění obrobku může umožnit kratší nástroj a výhodnější přístup. V závislosti na aplikaci to může zlepšit stabilitu řezání a snížit problémy související s průhybem.
Přínos musí být porovnán se skutečným obalem stroje, geometrií držáku a uspořádáním přípravků. Pět os neumožní obrobit každý podříznutí nebo uzavřený průchod.
Některé povrchy jsou neefektivní nebo nepraktické pro dokončení s pevným směrem nástroje.
Simultánní obrábění může řídit orientaci nástroje při změně povrchu, což pomáhá programátorovi vyvážit přístup, vzdálenost a řezné podmínky.
Nicméně jakost povrchu zůstává závislá na strategii dráhy nástroje, stavu frézy, chování materiálu a dynamice stroje – nejen na počtu os.
Vyšší hodinová sazba stroje automaticky neznamená vyšší cenu hotového dílu.
Pokud jeden proces odstraní několik přípravků, opakovaná zarovnání nebo nákladné sekundární operace, může se jeho celková ekonomika zlepšit.
Relevantním měřítkem jsou náklady na přijatý díl, nikoli nejnižší uváděná hodinová sazba vřetena.
Pětiosé obrábění není výchozí řešení pro každou přesnou součást.
Jednodušší proces může být výhodnější, když:
- Většina funkcí je dostupná z jednoho nebo dvou směrů.
- Součást je primárně rotační a lépe se hodí pro soustružení.
- Stávající přípravky již poskytují stabilní, opakovatelné výsledky.
- Objem výroby podporuje vysoce optimalizovaný vyhrazený proces.
- Sekundární proces, jako je broušení nebo EDM, lépe řeší obtížnou vlastnost.
- Dodatečný rotační pohyb nabízí malé snížení při nastavovacích pracích nebo riziku kontroly.
Samotné těsné tolerance nejsou dostatečným odůvodněním. Stabilní 3osý proces může být vhodnější než špatně řízený pětiosý proces.
Pro rozhodování o sourcingu doporučuji oddělit jednorázové inženýrské náklady od opakujících se výrobních nákladů.
Užitečné srovnání je:
Hodnota pochází ze snížení celkových nákladů na inženýring, nastavení, obrábění, kontrolu, dokončování a očekávané náklady na neshody – nikoli z maximalizace sofistikovanosti stroje.
Následující čísla jsou hypotetické plánovací předpoklady, nikoli tržní benchmarky nebo U-Need kotace.
Předpokládejme, že dva kvalifikované procesy produkují ekvivalentní přijatelné díly:
| Nákladový prvek | Vícenásobné nastavení 3osá trasa | Pětiosá trasa |
|---|---|---|
| Jednorázové programování a přípravky | 600 dolarů | 1 200 $ |
| Opakované náklady na přijatý díl | 85 dolarů | 60 dolarů |
| Celkem za 10 přijatých dílů | 1 450 $ | 1800 dolarů |
| Celkem za 50 přijatých dílů | 4 850 dolarů | 4 200 dolarů |
Pětiosá trasa vyžaduje 600 USD předem, ale ušetří 25 USD za přijatý díl.
Za těchto předpokladů se náklady rovnají 24 dílům. Nad tímto množstvím je pětiosá trasa levnější.
Skutečná srovnání by také měla vzít v úvahu frekvenci revizí, opakované objednávky, hodnotu materiálu, požadavky na kontrolu a omezení dodávky.
U projektu s malým objemem může snížené technické riziko ospravedlnit prémii ještě před dosažením zisku.
Pětiosý stroj zavádí úvahy o polohování a vyrovnání rotační osy spolu se známými chybami lineární osy.
Pokyny pro ověřování obráběcích strojů společnosti Renishaw vysvětlují, proč měření na jedné pozici nemohou plně reprezentovat prostorovou přesnost v celém pracovním objemu stroje.
To má důležitý dopad na nákup: specifikace stroje není ekvivalentní prokázané schopnosti vaší součásti.
Teplo vznikající během provozu může ovlivnit přesnost polohování.
V jedné studii Renishaw s kuličkovými šrouby vykazovala testovaná konfigurace s polouzavřenou smyčkou přibližně 120 µm tepelnou chybu za konkrétních provozních podmínek. S povolenou zpětnou vazbou lineárního kodéru byla přesnost zachována v rozmezí 15 µm.
Tyto údaje popisují konfiguraci testu, nikoli univerzální rozdíl ve výkonu nebo příslib tolerance.
Praktická lekce je širší: vyhodnoťte podmínky zahřívání, zpětnovazební systémy, kalibraci a stabilitu výroby, spíše než se spoléhat na počet os.
U kritických komponent se dohodněte na:
1. Vyrovnání základny použité pro přijetí.
2. Které vlastnosti vyžadují kontrolu rozměrů.
3. Jak budou vyhodnoceny volné plochy.
4. Zda kontrola probíhá před nebo po dokončení.
5. Jaká dokumentace prvního článku je požadována.
6. Zda je nutný důkaz o výrobní kapacitě.
Snímání na stroji může podporovat nastavení a řízení procesu. Nemělo by být automaticky považováno za dostatečný nezávislý důkaz o přijetí.
Toto jsou příklady založené na aplikacích, ne nárokované případové studie zákazníků.
Pouzdro má otvory a závitové otvory na několika šikmých plochách.
Výzvou je přístup a udržování vztahů mezi prvky, nikoli neustálé tvarování povrchu.
Strategie 3+2 může poskytnout potřebný přínos. Simultánní pětiosé řezání by mohlo přidat složitost bez zlepšení výsledku.
Komponenta obsahuje zakřivené průchody mezi lopatkami.
Fréza může potřebovat neustále měnit orientaci, aby si zachovala vůli a sledovala požadovanou geometrii.
Zde může být simultánní pětiosé obrábění odůvodněno geometrickou proveditelností před zvážením úspor nákladů.
Vložka formy kombinuje přístupné kapsy, tvarované povrchy a úzké vnitřní prvky.
Efektivní cesta může kombinovat konvenční hrubování, víceosé dokončování a EDM tam, kde není vhodný přístup k frézování.
Nejlepší výrobní plán nenutí každou funkci projít jedním procesem.
Podrobná žádost o cenovou nabídku pomáhá dodavatelům porovnat reálné možnosti procesu.
Poskytnout:
- Aktuální 3D model a výkres řízený revizí.
- Třída materiálu a požadovaný stav.
- Prototyp, počáteční objednávka a předpokládaná množství.
- Kritické rozměry a referenční údaje.
- Povrchová struktura a kosmetické požadavky.
- Požadavky na tepelné zpracování, povlakování nebo pokovování.
- Očekávání inspekce a sledovatelnosti.
- Požadované dodací termíny.
Poté se zeptejte dodavatele:
- Které vlastnosti ospravedlňují 3+2 nebo současné pětiosé obrábění?
- Kolik nastavení je ještě potřeba?
- Co omezuje dosažitelný výsledek?
- Které změny výkresu by snížily náklady bez poškození funkce?
- Jaký důkaz prokáže přijetí?
Silná citace vysvětluje navrhovanou trasu a její omezení spíše než jen seznam vybavení.
U-Need podporuje globální značky, distributory a výrobce zakázkovým obráběním přesných dílů, výrobou forem a výrobou plechů v Číně.
Její uvedený rozsah služeb zahrnuje vstřikovací formy, lisovací nástroje, lisovací nástroje pro kování za studena, řezání laserem, ohýbání a lisování.
Tento širší výrobní kontext je užitečný, když projekt zahrnuje jak obráběné součásti, tak související nástroje nebo vyrobené sestavy.
Pošlete U-Need svůj CAD model, výkres, požadavky na materiál, množství a očekávání kontroly. Vyžádejte si přezkoumání vyrobitelnosti s porovnáním konvenčního obrábění, indexovaného obrábění a simultánního pětiosého obrábění, kde je to možné.
Cílem je odůvodněná výrobní cesta – nikoli automatický upgrade na nejpropracovanější proces.
Ne. Jednoduchý kolík, destička nebo blok může mít náročné tolerance. Přesnost popisuje shodu s požadavky; složitost popisuje geometrické a přístupové výzvy.
Ne. Pětiosé obrábění může omezit přemisťování, ale skutečný výsledek určuje kalibrace, tepelné chování, upínání obrobku, nástroje a kontrola.
Při obrábění 3+2 určují rotační osy orientaci před řezáním. Při současném obrábění se lineární a rotační osy mohou během řezání pohybovat společně.
Ne nutně. Upnuté povrchy, nepřístupné detaily, tepelné zpracování, broušení, EDM nebo dokončovací práce mohou stále vyžadovat další operace.
Někdy. Jeho vyšší náklady na přípravu mohou být kompenzovány jednodušším upevněním, menším počtem nastavení nebo jinak obtížnou geometrií. Porovnejte úplné nabídky spíše než předpokládejte minimální ekonomické množství.
Poskytněte 3D model, řízený výkres, specifikaci materiálu, množství, požadavky na konečnou úpravu, kritické tolerance a očekávání kontroly.
1. Automatizace Haas. 'Přehled 5 os.' Dokument technického školení vysvětlující indexované polohování, simultánní obrábění a nastavení [haascnc]: https://haascnc.com/content/dam/haascnc/hfo-microsite/hfo-morris-trident/Morris_Trident_TMT-5-Axis-Overview.pdf
2. Automatizace Haas. 'UMC-750: 5-osá fréza.' Informace o stroji odlišující 3+2 obrábění od současné pětiosé schopnosti [haascnc]: https://haascnc.com/machines/vertical-mills/universal-machine/models/umc-750
3. Automatizace Haas. 'Zjednodušte 3+2 a 5osé obrábění pomocí DWO/TCPC.' Technické vysvětlení dynamických offsetů obrobku a řízení středového bodu nástroje [haascnc]: https://haascnc.com/video/tipoftheday/hxpjh4v5ieg.html
4. Renishaw. 'Přesné kalibrační produkty pomáhají vyrábět vysoce kvalitní, špičkové obráběcí stroje.' Diskuse o prostorových chybách, pětiosém ověřování a omezeních kalibrace [renishaw]: https://www.renishaw.com/en/precision-calibration-products-help-produce-high-quality-high-end-machine-tools--48718
5. Renishaw. 'Vliv tepla na přesnost kuličkového šroubu v CNC obráběcím stroji.' Aplikační studie podporující příklad tepelné chyby a jeho omezení specifická pro konfiguraci [renishaw]: https://www.renishaw.com/it/the-effect-of-heat-on-ballscrew-accuracy-in-a-cnc-machine-tool--49580
6.Protolabs. 'Online služba CNC obrábění.' Výrobní pokyny týkající se indexovaného frézování, tolerancí závislých na výkresu, kontroly vyrobitelnosti a proměnných nabídek [protolabs]: https://www.protolabs.com/services/cnc-machining/


