Zobrazení: 251 Autor: U-Need Čas vydání: 29. 9. 2026 Původ: místo
Nabídka obsahu
● Co je obrábění s malou tolerancí?
>> Běžné aplikace pro obrábění s malou tolerancí
>> Jaké přísné tolerance nekontrolují
● Obrábění s malou tolerancí vs GD&T: Klíčové rozdíly
● Kdy byste měli specifikovat přísné tolerance?
>> Uložení ložisek a přesné vrtání
>> Zalisované kolíky a polohovací prvky
>> Vysoce přesné součásti forem
● Kdy byste měli použít GD&T na CNC výkresu?
>> Použijte GD&T pro pozici díry
>> Použijte GD&T pro paralelismus
>> Proč na strategii Datum záleží
● Proč utahování každého rozměru zvyšuje náklady
>> Náklady na přílišnou toleranci
● Praktický pracovní postup pro CNC výkresy
>> 1. Identifikujte funkční rozhraní
>> 3. Řízení kritických velikostí prvků
>> 4. Přidejte GD&T pro geometrické vztahy
>> 5. Zadejte požadavky na povrchovou úpravu a hranu
>> 6. Definujte metodu kontroly
● Příklad: CNC obrobené pouzdro snímače
● Aplikace GD&T na výrobu forem
>> Společné rysy plísní, které vyžadují pečlivou kontrolu
● Aplikace GD&T na výrobu plechů
>> Užitečné ovládací prvky pro plechové díly
● Běžné chyby při kreslení na CNC strojích, kterým je třeba se vyhnout
>> Použití přísných tolerancí na nekritické rozměry
>> Použití souřadnic díry bez řízení polohy
>> Vynechání požadavků na povrchovou úpravu
>> Ignorování tloušťky povlaku
>> Požadavky na Burr nejsou jasné
● Co by mělo obsahovat CNC výkres?
● Shrnutí: Obrábění s vysokou tolerancí vs GD&T
>> 1. Je GD&T lepší než úzké tolerance?
>> 2. Potřebuje každý CNC obrobený díl GD&T?
>> 3. Jaké je nejužitečnější řízení GD&T pro CNC obrábění?
>> 4. Řídí těsná tolerance průměru otvoru umístění otvoru?
>> 5. Může GD&T snížit náklady na CNC obrábění?
>> 6. Mám používat normy ASME nebo ISO GD&T?
>> 7. Jaké soubory by měly být poskytnuty pro nabídku CNC obrábění?
CNC výkres by měl dělat více než jen vypisovat rozměry. Mělo by vysvětlovat, jak musí součást zapadnout, umístit, utěsnit, otočit, sestavit a fungovat v hotovém výrobku. To je důvod, proč se inženýři často musí rozhodnout mezi obrábění s úzkými tolerancemi a GD&T při přípravě výrobních výkresů.
Odpovědí není volit jedno před druhým. Pevné tolerance řídí velikost prvku. Ovládací prvky GD&T obsahují geometrii a funkční vztahy. Dobře připravený výkres využívá každou metodu tam, kde vytváří skutečnou hodnotu.
Například vrtání ložiska může vyžadovat přesně kontrolovaný průměr, aby se dosáhlo správného uložení. Současně může být nutné, aby osa vrtání zůstala kolmá k montážní ploše a byla přesně umístěna vzhledem k okolním otvorům. Tolerance velikosti sama o sobě nemůže definovat tyto geometrické požadavky.
Pro globální značky, distributory, vývojáře produktů a výrobce je jasná tolerance nezbytná pro kontrolu kvality, přesnosti nabídek, konzistenci výroby, kontrolních metod a celkových výrobních nákladů. Pomáhá také zkrátit zpoždění způsobená rozdíly ve výkladu mezi inženýrskými týmy, dodavateli a inspektory kvality.
Na U-Need , podporujeme zakázkové obrábění přesných dílů, výrobu forem a projekty výroby plechů pro zákazníky, kteří potřebují spolehlivou komunikaci od kontroly výkresu přes výrobu a kontrolu. Nejúčinnější výkresy nejsou jen ty s nejpřísnějšími požadavky. Jsou to výkresy, které sdělují skutečný funkční záměr součásti.
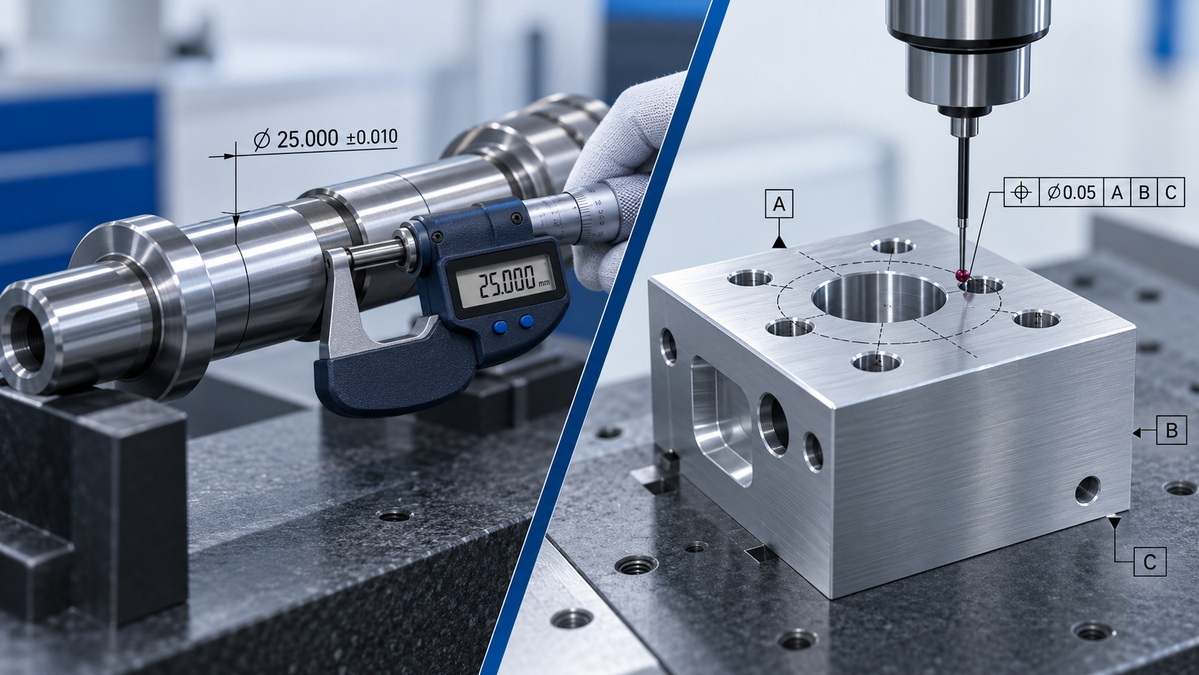
Obrábění v těsné toleranci znamená výrobu prvku v úzkém povoleném rozměrovém rozsahu. Běžně se používá, když by malé odchylky ve velikosti mohly ovlivnit lícování, těsnění, pohyb, přenos zatížení, vyrovnání nebo výkon produktu.
Konvenční tolerance se obvykle zobrazuje jako plus/mínus hodnota, mezní rozměr nebo popis standardního uložení.
Uvedený rozsah je pouze 0,010 mm široký. Výroba prvku v tomto rozsahu může vyžadovat stabilní CNC zařízení, přesné upnutí obrobku, řízené řezné parametry, přesné kontrolní nástroje a pečlivé plánování procesu.
Přísné rozměrové tolerance jsou často nutné pro následující vlastnosti:
- Ložiskové otvory a ložisková sedla
- Přesné hřídele a čepy
- Zalisované kolíky a otvory pro hmoždinky
- Vývrty pouzder
- Průměry sedel ozubených kol a spojek
- Hydraulické a pneumatické průměry těsnění
- Rozměry ucpávky O-kroužku
- Vložky do forem a součásti dutin forem
- Přesné umístění přípravků
- Součásti lékařských přístrojů
- Díly automatizační techniky
- Vysoce přesné součásti nástrojů
U těchto aplikací skutečná velikost prvku přímo ovlivňuje, zda se díl sestaví a bude správně fungovat.
Přísná tolerance velikosti neřídí automaticky každý aspekt prvku.
Díra však stále může být:
- Příliš daleko od zamýšleného umístění
- Nakloněno vzhledem k hlavní montážní ploše
- Nesouosé s protilehlým otvorem
- Odsazení od středové osy
- Nesouosost s jiným vývrtem
- Funkčně nevhodné pro šroub, kolík, hřídel nebo konektor
To je omezení spoléhání se pouze na standardní rozměrové tolerance. Velikost může být správná, ale prvek nemusí správně fungovat v konečné sestavě.
GD&T , zkratka pro Geometric Dimensioning and Tolerancing , je inženýrský jazyk používaný k definování přípustných odchylek v geometrii součásti.
Namísto pouze řízení velikosti prvku může GD&T definovat, zda je povrch plochý, zda je otvor správně umístěn, zda je otvor kolmý k ploše, zda se hřídel otáčí hladce nebo zda složitý profil zůstává v přijatelné zóně.
GD&T je zvláště cenný pro přesné CNC obráběné díly, součásti vstřikovacích forem, lisovací nástroje, plechové díly, sestavy a součásti s více funkčními rozhraními.
Ovládací prvky GD&T jsou obecně rozděleny do několika kategorií.
| Kategorie GD&T | Typické ovládací prvky | Co pomáhá ovládat |
|---|---|---|
| Formulář | Přímost, rovinnost, kruhovitost, válcovitost | Tvar samotného prvku |
| Orientace | Rovnoběžnost, kolmost, hranatost | Úhel prvku vzhledem k základně |
| Umístění | Poloha, soustřednost, symetrie | Umístění prvku vzhledem k ostatním prvkům |
| Profil | Profil čáry, profil plochy | Složité obrysy, povrchy a tvary |
| Výběh | Kruhové házení, celkové házení | Přesnost otáčení válcových nebo rotačních dílů |
V praxi GD&T poskytuje inženýrům a výrobcům jasnější způsob, jak komunikovat funkční požadavky.
CNC výkres se správně vybraným GD&T může snížit nejednoznačnost, zlepšit opakovatelnost a usnadnit stanovení konzistentní metody kontroly.
Obrábění v těsné toleranci a GD&T jsou často diskutovány společně, ale slouží různým účelům.
| Srovnávací faktor | Obrábění s malou tolerancí | GD&T |
|---|---|---|
| Hlavní účel | Ovládá velikost funkce | Řídí geometrii a vztahy mezi prvky |
| Typický formát | ± tolerance, meze, třída lícování | Řídicí rám prvku, referenční údaje, základní rozměry |
| Příklad | Ø20,00 ±0,02 mm | Poloha Ø0,05 vzhledem k ABC |
| Nejlepší pro | Průměr, tloušťka, šířka, hloubka, lícování | Umístění, rovinnost, orientace, profil, házivost |
| Ovládá umístění otvoru | Ne, ne přímo | Ano |
| Ovládá úhel nebo sklon | Žádný | Ano |
| Řídí rovinnost povrchu | Žádný | Ano |
| Řídí přesnost otáčení | Žádný | Ano |
| Kontrolní nástroje | Mikrometr, posuvné měřítko, vrtoměr | CMM, výškoměr, funkční měřidlo, úchylkoměr |
| Dopad na náklady | Při nadměrném používání může zvýšit náklady | Může zlepšit srozumitelnost a snížit zbytečné požadavky na toleranci |
Nejdůležitější rozdíl je tento:
> Rozměrová tolerance odpovídá 'Jak velký může být tento prvek?' GD&T odpovídá 'Jak se musí tento prvek chovat vzhledem k dílu a sestavě?'
Zadejte přesnou toleranci, když skutečná velikost prvku přímo ovlivňuje funkci produktu.
To je zvláště důležité, když součást musí vytvářet řízenou vůli, přesah, lisované uložení, těsnění, kluzný stav nebo vztah ložisek.
Vrtání ložiska obvykle vyžaduje přesné řízení průměru, protože lícování mezi vnějším kroužkem ložiska a pouzdrem přímo ovlivňuje výkon.
Pokud je otvor příliš malý, instalace může vyžadovat nadměrnou sílu a může poškodit ložisko. Pokud je příliš velké, může se ložisko během používání pohybovat, točit nebo ztrácet vyrovnání.
Tento požadavek na velikost však sám o sobě nemusí stačit. Vývrt může také vyžadovat, aby byl kolmý k montážnímu čelu, vyrovnán s jiným vývrtem a řízen pro povrchovou úpravu.
Hmoždinky, lisované vložky a vodicí kolíky závisí na kontrolovaných průměrech.
Pokud je otvor příliš velký, čep může být uvolněný. Pokud je otvor poddimenzovaný, montáž může být obtížná nebo může deformovat součást.
Obrábění v těsné toleranci je často nutné pro:
- Vyrovnejte otvory pro hmoždinky
- Lisovaná pouzdra
- Kovové vložky v hliníkových dílech
- Otvory pro vodicí kolíky formy
- Přesné montážní přípravky
- Automatizované kolíky pro umístění zařízení
Těsnící prvky často vyžadují kontrolované průměry, hloubky a povrchové podmínky.
Mezi běžné příklady patří:
- Drážky pro O-kroužky
- Průměry hydraulických válců
- Tělesa čerpadel
- Sedla ventilů
- Rozhraní mechanické ucpávky
- Kapalinové konektorové porty
Malá změna velikosti může způsobit únik, nadměrné tření, špatnou kompresi nebo předčasné selhání těsnění.
Vstřikovací formy, raznice a razidla pro kování za studena často obsahují vložky s vysokou tolerancí, vodicí součásti, prvky dutiny a vyrovnávací prvky.
Přesnost je důležitá, protože součásti nástrojů se musí opakovaně otevírat, zavírat, zarovnávat, vést materiál a udržovat stabilní geometrii součásti během dlouhých výrobních sérií.
GD&T použijte, když si prvek musí zachovat definovaný geometrický vztah s ostatními prvky.
Potřeba GD&T se zvyšuje s rostoucí složitostí součástí. Je to zvláště užitečné pro díly s otvory, těsnicími plochami, rotačními prvky, přesnými sestavami, vícenásobnými nastaveními obrábění nebo kritickými spojovacími součástmi.
Tolerance polohy je jedním z nejužitečnějších ovládacích prvků pro CNC obrábění.
Běžně se aplikuje na:
- Vzory otvorů pro šrouby
- Otvory pro hmoždinky
- Montážní otvory konektoru
- Pole závitových děr
- Víceosé obráběné prvky
- Montážní otvory v pouzdrech
- Otvory pro umístění součástí formy
- Plechové upevňovací otvory
Otvor může mít správný průměr, ale přesto selže, pokud je špatně umístěn. Tolerance polohy řídí přijatelný pohyb osy díry vzhledem k určeným pomocným prvkům.
To je zvláště cenné, když se několik otvorů musí shodovat s protilehlou součástí.
Rovinnost určuje, jak moc se může povrch lišit od dokonale rovného stavu.
Je to užitečné zejména pro:
- Plochy těsnění
- Těsnící plochy O-kroužků
- Montážní plochy ventilů
- Montážní plochy chladiče
- Základní povrchy forem
- Upínací desky
- Přesné montážní plochy
- Plechové panely, které musí lícovat
Například obrobená těsnicí plocha může vyžadovat:
> Rovinnost 0,05 mm
To znamená, že celý povrch musí zůstat ve dvou pomyslných rovnoběžných rovinách oddělených 0,05 mm.
Povrch může mít správnou celkovou tloušťku, ale přesto může být zkroucený, nerovný nebo nevhodný pro těsnění. Plochost řeší toto funkční riziko.
Kolmost určuje, zda je prvek správně orientován pod úhlem 90 stupňů vzhledem k pomocné ploše, pomocné ose nebo pomocné rovině.
Často se používá na:
- Osy vrtání vzhledem k montážním plochám
- Závitové otvory na těsnicích plochách
- Boční stěny vzhledem k základně
- Lisované otvory
- Otvory pro vodicí kolíky
- Funkce zarovnání přípravku
- Svislé otvory v obrobených pouzdrech
Otvor může mít správný průměr a správné umístění povrchu, ale stále může být dostatečně nakloněn, aby se zabránilo hladké montáži. Kolmost tomuto stavu brání.
Rovnoběžnost řídí, zda jeden prvek zůstane rovnoběžný s jiným pomocným prvkem.
Je to užitečné pro:
- Kluzné plochy
- Vodící lišty
- Upínací desky
- Distanční tváře
- Paralelně opracované bloky
- Formovací desky
- Složky lineárního pohybu
- Protilehlé kontaktní plochy
U dvou rovnoběžných ploch může být smysluplnější řídit rovnoběžnost než aplikovat extrémně úzkou toleranci tloušťky na obě plochy.
Tolerance profilu je jedním z nejflexibilnějších nástrojů v GD&T.
Může ovládat složitý tvar, obrys povrchu, orientaci a umístění. To je zvláště cenné pro prvky, které nelze efektivně definovat pomocí mnoha jednotlivých lineárních rozměrů.
Mezi typické použití patří:
- Zakřivené povrchy CNC obráběné
- Dutiny a jádra forem
- Komplexní hliníková pouzdra
- Komponenty leteckého stylu
- Ergonomické obrysy produktu
- Tvary tvarované z plechu
- Kované nebo lité povrchy
- Komplexní přechodové oblasti mezi obrobenými prvky
Namísto přidávání mnoha samostatných tolerancí ke každému bodu na složitém povrchu může tolerance profilu definovat povolené odchylky přes celý obrys.
Výběh řídí, jak moc se může měnit rotační prvek, když se díl otáčí kolem pomocné osy.
To je důležité pro komponenty, jako jsou:
- Hřídele motoru
- Vřetena
- Rotory
- Převodová sedadla
- Ložiskové čepy
- Kladky
- Válečky
- Otočné náboje
- Přesné válcové sestavy
Hřídel může mít správný průměr, ale během otáčení se stále kývá. Nadměrné házení může vést k vibracím, hluku, opotřebení ložisek, nerovnoměrnému zatížení, snížené přesnosti a předčasnému selhání produktu.
Počáteční prvek je referenční prvek používaný k určení, jak je díl umístěn pro výrobu a kontrolu.
Data jsou základem užitečného GD&T. Pokud základní schéma neodráží skutečný stav sestavy, ani technicky správný výkres nemusí vytvořit funkčně konzistentní díly.
Dobrý proces výběru základny začíná reálnou sestavou.
Položte si následující otázky:
- Který povrch se dotýká hlavní sestavy?
- Který prvek umístí součást zleva doprava?
- Který otvor, hrana nebo plocha brání rotaci?
- Který prvek vytváří funkční středovou linii?
- Který povrch nese těsnicí zatížení?
- Která geometrie je nejdůležitější pro montáž zákazníka?
Společná základní struktura může zahrnovat:
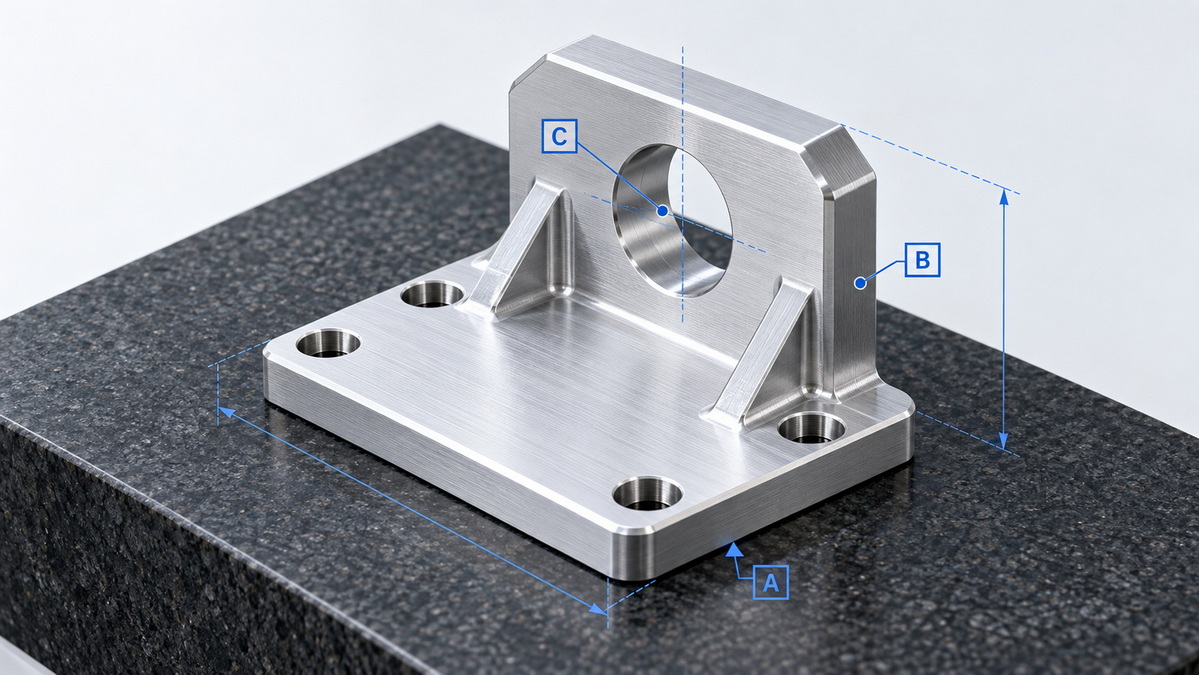
- Vztah A: Hlavní montážní, dosedací nebo těsnící plocha
- Vztažný bod B: Vedlejší boční plocha, otvor nebo středová rovina
- Datum C: Třetí prvek, který zabraňuje zbývajícímu pohybu nebo rotaci
Například CNC obrobený montážní držák může používat svou spodní stranu jako vztažný bod A, svou boční stranu jako vztažný bod B a jeden polohovací otvor jako vztažný bod C.
Toto nastavení odráží, jak může součást sedět ve skutečném upínacím přípravku sestavy.
Bez funkčního datového systému může více dodavatelů kontrolovat stejný výkres odlišně.
Jeden dodavatel může měřit od vnější hrany. Jiný může použít střed otvoru. Třetí dodavatel může použít přípravek, který nepředstavuje skutečnou montážní polohu.
Výsledkem mohou být díly, které se při kontrole zdají přijatelné, ale neskládají se konzistentně.
Běžným, ale nákladným přístupem je použití úzkých tolerancí ± na téměř každý rozměr na výkresu.
Může se to zdát jako bezpečná metoda pro zajištění kvality, ale může to způsobit zbytečnou složitost výroby.
Když má téměř každý rozměr úzkou toleranci, výrobci možná budou muset použít:
- Další nastavení CNC
- Přesné přípravky a měkké čelisti
- Stabilnější strategie řezání
- Extra nástrojové sondování
- Pomalejší obráběcí cykly
- Častější měření v průběhu procesu
- Kontrola CMM
- Speciální měřidla
- Přísnější kontrola surovin
- Vyšší šrotovné
- Zkušenější operátoři
- Další dokumentace kvality
Každý z těchto faktorů může zvýšit jednotkové náklady a dobu trvání výroby.
Problémem nejsou samotné těsné tolerance. Problémem je jejich uplatnění tam, kde nevytvářejí funkční hodnotu.
Místo dotazu:
> 'Jak přísná může být tato tolerance?'
Požádat:
> 'Kolik variací může tato funkce umožnit, když sestava stále spolehlivě funguje?'
To je základ praktické strategie tolerance.
Nekritický vnější rozměr může vyžadovat pouze obecnou toleranci. Skrytá kapsa nemusí vyžadovat těsnou kontrolu polohy. Kosmetická hrana nemusí vyžadovat stejnou přesnost jako ložiskový otvor nebo těsnicí plocha.
Zaměřením přesnosti na funkční vlastnosti mohou inženýři snížit náklady, aniž by museli obětovat výkon.
Jasný CNC výkres by měl být vytvořen ve strukturovaném pořadí.
Začněte identifikací oblastí, kde se díl připojuje, utěsňuje, otáčí, nese zatížení nebo kde je rozhraní s jiným komponentem.
Recenze:
- Montážní plochy
- Vzory otvorů pro šrouby
- Ložisková sedadla
- Polohovací kolíky
- Těsnící plochy
- Nitě
- Kluzné plochy
- Rozhraní ozubených kol a spojek
- Vlastnosti elektrického konektoru
- Kosmetické povrchy
- Kritické vnitřní kapsy
Ne každý rozměr má stejnou důležitost. Zaměřte se na vlastnosti, které určují, zda konečný produkt funguje.
Vyberte základní prvky podle toho, jak je součást umístěna během sestavování.
Užitečná otázka je:
> 'Kdyby byl tento díl umístěn do finálního produktu, které prvky by se dotkly jako první, našly by se jako další a zastavily by pohyb jako poslední?''
Odpověď často odhalí správnou posloupnost dat.
Aplikujte rozměrové tolerance na prvky, kde přesná velikost řídí přizpůsobení nebo výkon.
Příklady:
- Průměry hřídelí
- Ložiskové otvory
- Lisované otvory
- Těsnící průměry
- Velikosti závitů
- Tloušťky stěn
- Klínové drážky
- Pouzdra sedadel
- Nástrojové vložky
Použijte nejužší toleranci, která je pro danou funkci skutečně potřebná.
Aplikujte GD&T pouze tam, kde záleží na geometrii.
Mezi běžné příklady patří:
- Pozice pro vzor děr
- Rovinnost pro těsnicí plochu
- Kolmost pro osu vrtání
- Rovnoběžnost pro kluznou plochu
- Profil pro komplexní obrys
- Výběh pro rotační průměr
Cílem je definovat kritické funkční vztahy bez přehnané kontroly každého prvku.
Dimenze a GD&T nejsou úplný příběh.
Výkres může také potřebovat definovat:
- Drsnost povrchu
- Požadavky na odstraňování otřepů
- Hrana se zlomí
- Zkosení
- Filety
- Limity ostrých hran
- Tloušťka povlaku
- Požadavky na eloxování
- Požadavky na pokovování
- Lakování nebo práškové lakování
- Maskování oblastí
- Tepelné zpracování
- Tvrdost
- Potřeby certifikace materiálů
Například přesný vývrt s drsným povrchem může poškodit těsnění nebo zabránit správnému usazení ložiska. Otřepy v otvoru se závitem mohou překážet při montáži. Povlak může změnit konečný rozměr kritického prvku.
Před uvolněním výkresu zvažte, jak budou ověřeny kritické požadavky.
| Požadavek na vlastnost | Společná metoda kontroly |
|---|---|
| Vnější průměr hřídele | Mikrometr |
| Vnitřní průměr vrtání | Dutinoměr, vzduchoměr, CMM |
| Poloha otvoru | CMM, výškoměr, inspekční přípravek |
| Rovinnost povrchu | CMM, povrchová deska, indikátor |
| Kolmost | CMM, výškoměr, nastavení indikátoru |
| Rovnoběžnost | Povrchová deska, indikátor, CMM |
| Kruhové nebo celkové házení | Ukazatel číselníku a otočný přípravek |
| Povrchový profil | CMM, optický skener, inspekční přípravek |
| Drsnost povrchu | Tester drsnosti povrchu |
Požadavek by měl být dostatečně jasný, aby jej výrobce a inspektor mohli ověřit pomocí opakovatelné metody.
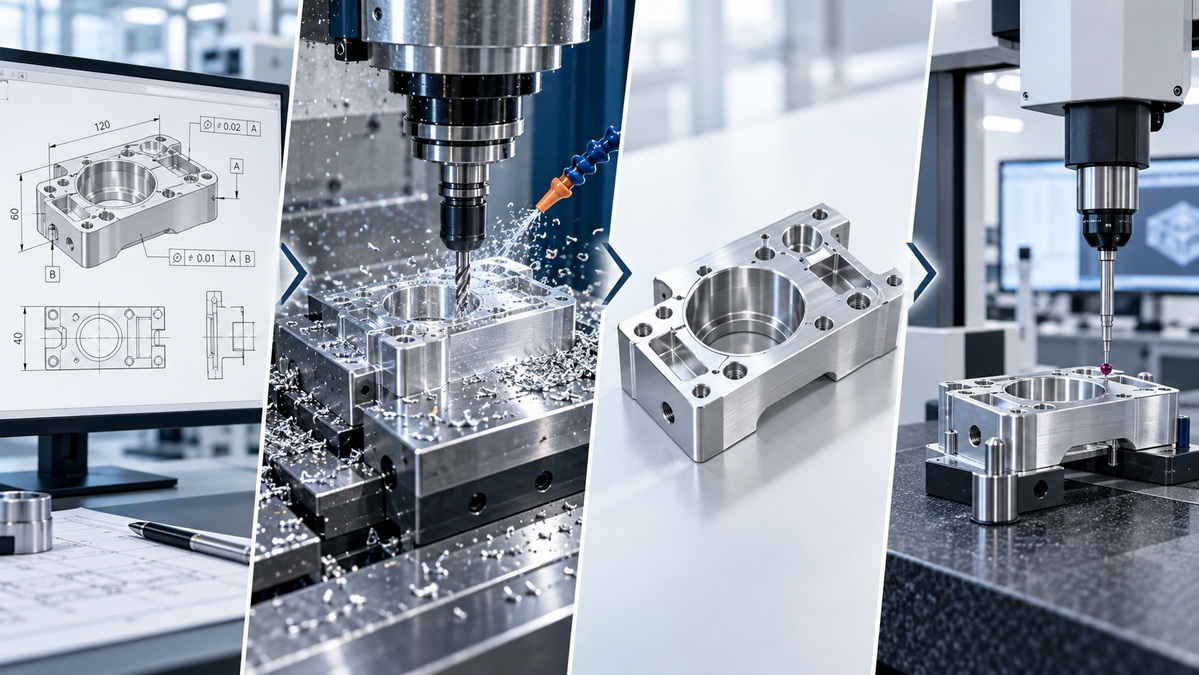
Zvažte hliníkové pouzdro snímače s následujícími vlastnostmi:
- Spodní montážní plocha
- Čtyři montážní otvory
- Středový přesný vývrt
- Těsnicí plocha pro kryt
- Vnitřní kapsa na elektroniku
- Vnější kosmetické povrchy
Špatně specifikovaný výkres může aplikovat toleranci ±0,02 mm na téměř každý lineární rozměr.
To může prodražit obrábění, ale stále může selhat ovládání funkcí, na kterých záleží nejvíce.
Například středový otvor by mohl mít správný průměr, ale mohl by být nakloněn vzhledem k montážní ploše. Otvory pro šrouby by mohly mít správnou velikost, ale nesplývaly s protilehlým krytem. Těsnící povrch by mohl splnit svůj požadavek na tloušťku, ale stále postrádá dostatečnou rovinnost.
Funkčnější výkres by mohl specifikovat:
- Vztah A: Spodní montážní plocha
- Vztažný bod B: Obrobená boční plocha
- Vztažný bod C: Jeden polohovací otvor
- Centrální vrtání: Řízený průměr s kolmostí vzhledem k základně A
- Montážní otvory: Tolerance polohy vzhledem k ABC
- Těsnící plocha: Požadavek na rovinnost
- Obrys vnitřní kapsy: Tolerance profilu vzhledem k ABC
- Vnější kosmetické rozměry: Obecná tolerance tam, kde to funkce umožňuje
Tento přístup umístí výrobní úsilí tam, kde je nejdůležitější.
> Cílem není, aby každá funkce byla dokonalá. Cílem je zajistit spolehlivost každé funkce.
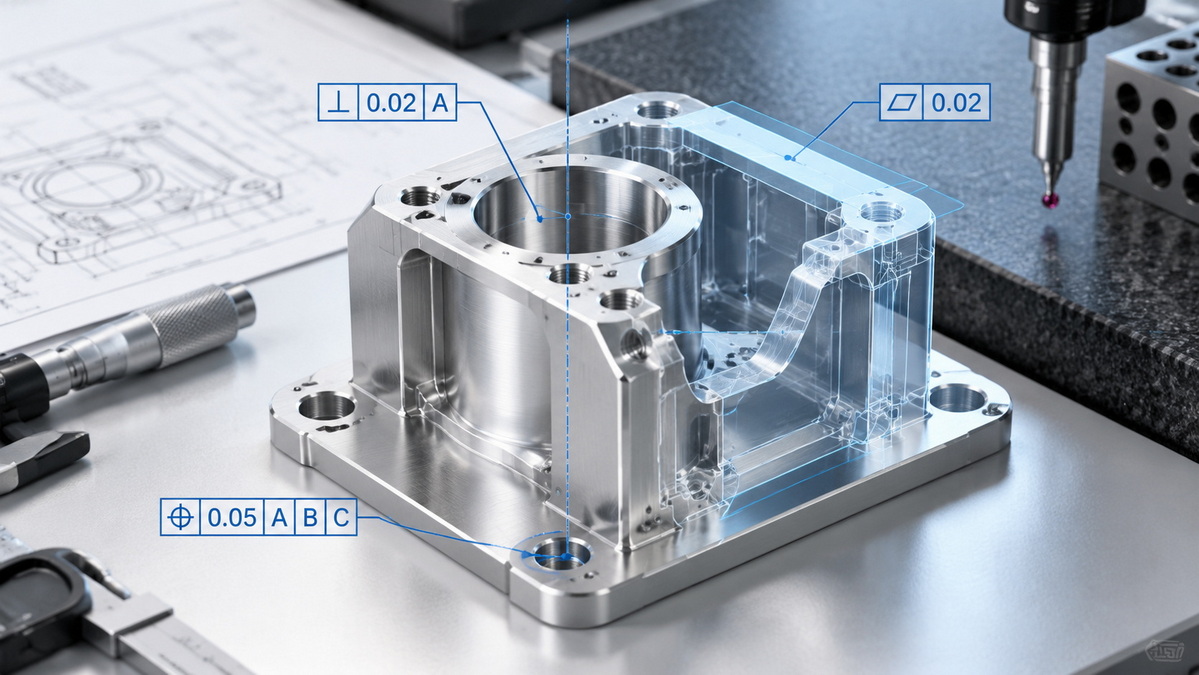
Výroba forem často vyžaduje kombinaci přesných velikostí a pečlivě kontrolovaných geometrických vztahů.
Vstřikovací formy, lisovací formy a lisovnice pro kování za studena závisí na přesném vyrovnání mezi více deskami, vložkami, vodicími součástmi, dutinami, jádry a pohyblivými mechanismy.
Mezi typické příklady patří:
- Otvory pro vodicí čepy
- Vývrty vodicích pouzder
- Umístění vložek formy
- Vyrovnání dutin a jádra
- Otvory pro kolíky vyhazovače
- Posuvné vodicí plochy
- Dělící plochy
- Umístění chladicích kanálů
- Rovinnost formy
- Rovnoběžnost mezi deskami formy
- Přesnost profilu povrchů dutin
Otvor pro vodicí kolík může vyžadovat těsnou toleranci průměru. Může však také vyžadovat polohovou přesnost vzhledem k základně formy a kolmost vzhledem k povrchu desky.
Podobně může dutina formy vyžadovat toleranci profilu, protože na tvaru celého povrchu záleží více než na izolovaných lineárních rozměrech.
GD&T je také užitečné při řezání laserem, ohýbání, lisování, svařování a montáži plechů.
Plechové díly mohou během řezání materiálu, ohýbání, svařování, odstraňování pnutí, povrchové úpravy a montáže zaznamenat změny. Použití extrémně těsných lineárních tolerancí na každý prvek může být nerealistické a zbytečně drahé.
Pro výrobu plechů zvažte použití:
- Tolerance polohy pro montážní otvory
- Tolerance profilu pro tvarované obrysy
- Rovinnost pro montáž panelů
- Kolmost pro ohnuté příruby
- Úhlovost tvarovaných prvků
- Řízení polohy pro rozhraní sestavy založené na referenčních datech
- Obecné tolerance pro nekritické řezné hrany
Například ohnutý kovový držák může potřebovat otvory, které jsou zarovnány s protilehlým krytem. Rozmístění děr lze řídit pomocí polohy vzhledem k funkčním základnám spíše než se spoléhat pouze na rozměry souřadnic.
To poskytuje jasnější požadavky na montáž a pomáhá výrobcům zvolit praktické metody kontroly.
Nepoužívejte úzké tolerance jako obecné prohlášení o kvalitě.
Přísná tolerance by měla mít funkční důvod. Pokud prvek neovlivňuje lícování, těsnění, pohyb, pevnost, bezpečnost nebo vzhled, může být dostatečná obecná tolerance.
Souřadnicové kóty mohou vytvářet vrstvení tolerancí.
U vzorů s více otvory může tolerance polohy lépe definovat skutečné funkční umístění každého otvoru vzhledem k základnímu systému.
Vztažný bod by měl odrážet, jak je díl sestaven, namontován nebo zkontrolován.
Vyvarujte se výběru libovolných hran nebo povrchů jednoduše proto, že jsou vhodné v modelu CAD.
Prvek může splnit svůj rozměrový požadavek, ale přesto selže kvůli špatné kvalitě povrchu.
Povrchová úprava je důležitá zejména pro:
- Těsnící plochy
- Ložisková sedadla
- Kluzné plochy
- Přesné vývrty
- Plísňové dutiny
- Kosmetické povrchy
- Potažené kontaktní plochy
Eloxování, pokovování, lakování, práškové lakování a další dokončovací procesy mohou změnit konečné rozměry.
Kritické otvory, závity, sedla ložisek a přesné protilehlé povrchy mohou vyžadovat maskování nebo opracování po dokončení.
Otřepy mohou narušovat montáž, vytvářet bezpečnostní rizika, poškodit těsnění nebo bránit správnému usazení.
Přidejte jasné požadavky na odstraňování otřepů a odlamování hran, zejména kolem otvorů, závitů, obrobených hran a těsnicích prvků.
Při spolupráci s mezinárodními dodavateli jasně uveďte výkresovou normu a jednotky.
To pomáhá vyhnout se rozdílům ve výkladu symbolů, výchozích tolerancích, desetinných konvencích, očekáváních kontrol a obecných postupech navrhování.
Kompletní CNC výkres by měl poskytnout dostatek informací pro výrobu a kontrolu, aniž by vytvářel zbytečné složitosti.
V případě potřeby uveďte následující:
- Číslo dílu a úroveň revize
- Název dílu a množství
- Jednotky měření
- Měřítko a promítací metoda
- Třída materiálu
- Požadavky na certifikaci materiálu
- Tepelné zpracování a tvrdost
- Požadavky na povrchovou úpravu nebo nátěr
- Obecná norma tolerance
- Funkční údaje
- Kritické rozměrové tolerance
- Ovládací rámečky funkcí GD&T
- Požadavky na drsnost povrchu
- Specifikace závitů
- Požadavky na zkosení a poloměr
- Pokyny pro odstraňování otřepů
- Požadavky na lámání hran
- Identifikace kritických funkcí
- Požadavky na inspekční dokumentaci
- Požadavky na balení a ochranu proti korozi
- Montážní poznámky, pokud jsou relevantní
Pro složité nebo vysoce hodnotné součásti je často užitečné dodat jak detailní 2D výkres, tak 3D CAD model.
2D výkres definuje požadavky na výrobu a kontrolu. 3D model pomáhá objasnit tvar, zkrátit dobu interpretace a podporuje CNC programování.
Obrábění v těsné toleranci a GD&T by se měly používat společně, nikoli jako alternativy.
Přísné tolerance definují, jak velký, malý, tlustý, tenký, široký nebo hluboký může být prvek.
GD&T definuje, jak se prvek musí vztahovat k ostatním prvkům z hlediska umístění, orientace, tvaru, profilu a házivosti.
Vysoce kvalitní CNC výkres by měl:
- Pevné tolerance používejte pouze pro funkčně kritické velikosti
- Použijte funkční vztažné body, které odrážejí skutečný stav sestavy
- Použijte GD&T k ovládání důležitých geometrických vztahů
- Vyvarujte se zbytečných tolerancí u nekritických prvků
- Definujte povrchovou úpravu, hrany, materiály, povlaky a potřeby kontroly
- Umožněte výrobci a týmu kvality důslednou kontrolu součásti
Pro zakázkové obrábění přesných dílů, výrobu forem a výrobu plechů je jasnost výkresu jedním z nejsilnějších faktorů ovlivňujících náklady, dodací lhůtu, kvalitu a opakovatelnost.
U-Need pomáhá zákazníkům vyhodnotit výkresy, identifikovat problémy s vyrobitelností, objasnit strategii tolerance a připravit přesné součásti pro spolehlivou výrobu. Sdílení 2D výkresu spolu s 3D modelem umožňuje výrobnímu týmu zkontrolovat kritické funkce, proveditelnost obrábění, metody kontroly a výrobní požadavky před zahájením výroby.
GD&T není v každé situaci lepší, protože řeší jiný problém. Pevné tolerance řídí velikost prvku, zatímco GD&T řídí geometrii a vztahy mezi prvky. Přesné díly často vyžadují obojí.
Ne. Jednoduché díly s nízkým funkčním rizikem mohou vyžadovat pouze konvenční rozměry a obecné tolerance. GD&T se stává užitečnější, když součást obsahuje pole děr, vrtání ložisek, těsnicí plochy, rotační prvky, kritické sestavy nebo složité tvary.
Tolerance polohy je jedním z nejčastěji používaných ovládacích prvků, protože přesně definuje umístění děr, drážek, kolíků a vzorů prvků vzhledem k funkčním základům.
Ne. Pevná tolerance průměru řídí pouze velikost otvoru. Nekontroluje, zda je otvor ve správné poloze, zda je jeho osa kolmá nebo zda je zarovnána s odpovídajícími prvky.
Ano. Správné GD&T může snížit náklady tím, že sděluje skutečný funkční požadavek, spíše než vyžaduje extrémně úzké lineární tolerance u každého prvku. Může také snížit nejednoznačnost inspekce a pomoci vyhnout se zbytečným přepracováním.
Vhodný standard závisí na požadavcích vašich zákazníků, cílovém trhu, interních inženýrských postupech a projektové dokumentaci. Na výkresu jasně identifikujte řídící standard, aby všechny strany používaly stejný výklad.
Pro přesnou cenovou nabídku poskytněte 2D PDF výkres a 3D CAD model. Výkres by měl obsahovat materiál, množství, tolerance, GD&T, povrchovou úpravu, nátěr a jakékoli požadavky na kontrolu nebo certifikaci. Mezi běžné 3D formáty patří STEP, IGES, Parasolid a nativní CAD soubory, pokud jsou k dispozici.
1. Americká společnost strojních inženýrů. *Y14.5: Dimenzování a tolerance.*
[https://www.asme.org/codes-standards/find-codes-standards/y14-5-dimensioning-tolerance ]
2. Národní institut pro standardy a technologie. *Zkoumání role geometrického kótování a tolerance ve výrobě.*
[https://tsapps.nist.gov/publication/get_pdf.cfm?pub_id=918538 ]
3. Národní institut pro standardy a technologie. *Geometrické dimenzování a tolerance pro digitální výrobu.*
[https://tsapps.nist.gov/publication/get_pdf.cfm?pub_id=936463 ]
4. Mezinárodní organizace pro normalizaci. *ISO 1101: Geometrické specifikace produktu (GPS) — Geometrická tolerance.*
[https://www.iso.org/standard/59490.html ]
5. Normy Nového Zélandu. *ISO 1101:2017 — Geometrická tolerance.*


