Zobrazení: 259 Autor: U-Need Čas vydání: 27. 9. 2026 Původ: místo
Nabídka obsahu
● Co je obrábění s malou tolerancí?
>> Proč na přísných tolerancích záleží
● Jaké jsou požadavky na povrchovou úpravu?
● Proč je při přesné výrobě důležitá povrchová úprava
● Požadavky na obrábění s vysokou tolerancí vs. povrchová úprava
● Kdy by měli inženýři upřednostňovat přísné tolerance?
>> Ložisková sedla a ložisková pouzdra
>> Funkce lokalizačních otvorů a kolíků
>> Vložky do forem a součásti nástrojů
● Kdy by měli inženýři upřednostnit požadavky na povrchovou úpravu?
>> Posuvné a otočné komponenty
>> Komponenty kritické proti únavě
>> Kosmetické a spotřebitelské komponenty
● Když jsou oba požadavky kritické
● Náklady na nadměrnou specifikaci
● Praktická metoda pro stanovení požadavků
>> 1. Identifikujte funkci funkce
>> 2. Identifikujte režim selhání
>> 3. Použijte Vymazat referenční reference
>> 4. Povrchovou úpravu nanášejte pouze tam, kde je to důležité
>> 5. Zvažte úplnou výrobní sekvenci
● Proč Smoother není vždy lepší
>> Hydraulické a pneumatické komponenty
>> Zakázkové přesně obráběné díly
● Lepší kreslení a požadavky na RFQ
● FAQ
>> 1. Co je považováno za těsnou toleranci v CNC obrábění?
>> 2. Je Ra jedinou hodnotou povrchové úpravy, na které záleží?
>> 3. Zvyšuje jemnější povrchová úprava vždy náklady na obrábění?
>> 4. Může leštění změnit konečné rozměry součásti?
>> 5. Měl by mít těsnicí povrch požadavky na rovinnost i drsnost?
>> 6. Jaká povrchová úprava je běžná pro CNC obráběné díly?
>> 7. Jak se mohou inženýři vyhnout nadměrné specifikaci tolerancí obrábění?
Když inženýři porovnávají obrábění v těsné toleranci a požadavky na povrchovou úpravu , správná priorita je zřídka jedna nebo druhá. Užitečnější otázka zní: Který požadavek má největší dopad na funkci součásti v reálném světě?
Součást může být rozměrově přesná, ale přesto selže, protože prosakuje, příliš rychle se opotřebovává, lepí se během pohybu, dochází k únavovému poškození nebo po nanesení nátěru nefunguje dobře. Stejně tak může být vysoce leštěný díl stále nepoužitelný, pokud je jeho průměr otvoru, rovinnost, soustřednost nebo poloha otvoru mimo přijatelný rozsah.
Pro globální výrobce, distributory a týmy pro vývoj produktů je nejpraktičtějším přístupem definovat požadavky podle funkce každé funkce. Pevné tolerance by měly chránit lícování, montáž, vyrovnání a pohyb. Požadavky na povrchovou úpravu by měly chránit tření, těsnění, odolnost proti opotřebení, odolnost proti únavě, odolnost proti korozi, kvalitu povlaku a vzhled.
Cílem není specifikovat nejužší toleranci a nejnižší možnou hodnotu drsnosti na každém povrchu. Cílem je vytvořit součást, která spolehlivě funguje, lze ji důsledně kontrolovat a lze ji efektivně vyrábět.
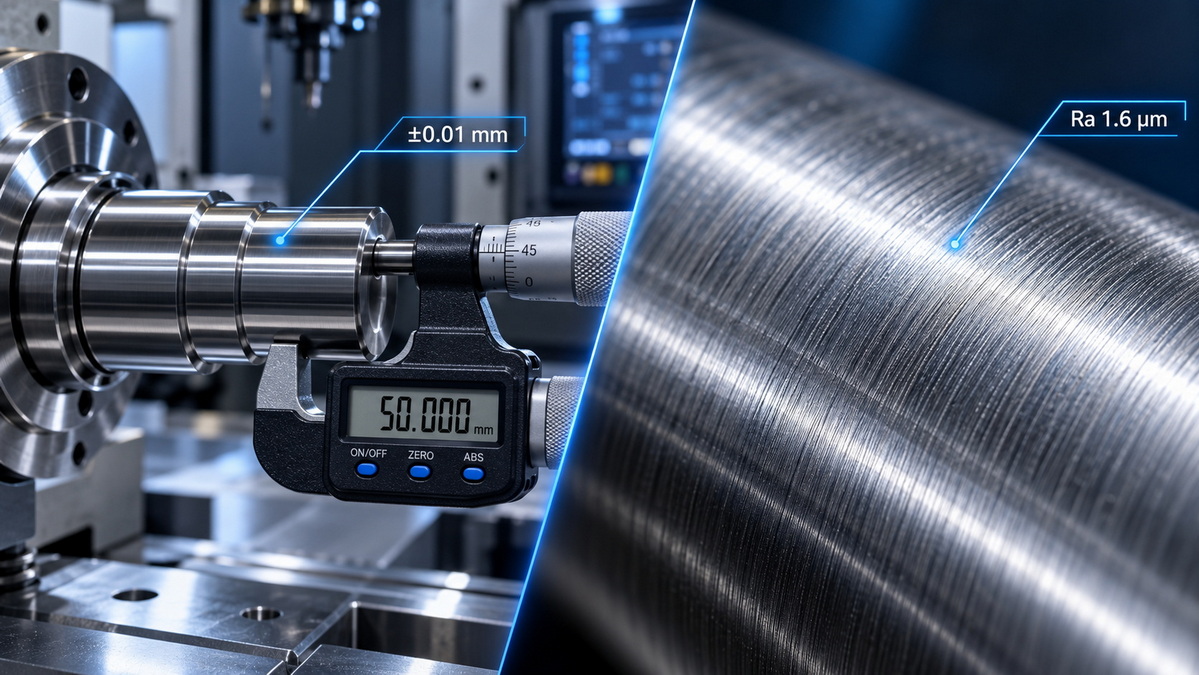
Obrábění s malou tolerancí je proces výroby součásti v rámci úzké dovolené odchylky od jejích jmenovitých rozměrů. Tolerance definuje, jak moc se může rozměr, tvar, orientace nebo umístění lišit, přičemž je stále přijatelné.
Například průměr hřídele specifikovaný jako 10,00 mm ±0,01 mm musí měřit mezi 9,99 mm a 10,01 mm. Jakýkoli díl mimo tento rozsah může být odmítnut, přepracován nebo může způsobit problémy se sestavou.
Přísné tolerance se mohou vztahovat na základní rozměry, ale také se vztahují na geometrické požadavky, které ovlivňují, jak se součásti spojují a pohybují dohromady.
Mezi běžné kontroly obrábění s přísnou tolerancí patří:
- Průměr
- Délka
- Šířka
- Tloušťka
- Plochost
- Přímost
- Kulatost
- Válcovitost
- Soustřednost
- Kolmost
- Rovnoběžnost
- Skutečná pozice
- Výběh
- Profil
Precizně obrobená součást může vyžadovat vrtání držené v úzkém rozsahu pro lisované ložisko. Vložka formy může vyžadovat vysokou přesnost polohy, aby se vyrovnala s protilehlým jádrem. Lisovaná součást může potřebovat přesně umístěné otvory, aby se vešly do automatického montážního přípravku.
Těsná tolerance však automaticky neznamená, že je díl lepší. Přidává hodnotu pouze tehdy, když požadavek podporuje konkrétní funkční potřebu.
Těsné tolerance jsou obvykle nutné, když nesprávná geometrie brání montáži, snižuje přesnost, vytváří vibrace nebo zkracuje životnost výrobku.
Jsou důležité zejména pro:
- Ložisková sedla a ložisková pouzdra
- Funkce lisovaného uložení nebo uložení s přesahem
- Přesné hřídele a vývrty
- Otvory pro polohovací kolíky
- Komponenty převodovky
- Tělesa ventilů a části řízení kapaliny
- Vložky do forem a součásti jádra
- Součásti lékařského zařízení
- Letecké sestavy
- Robotika a automatizační zařízení
- Přesné součásti přípravků
Například vrtání ložiska může vyžadovat přesně kontrolovaný průměr, kruhovitost a válcovitost. Pokud je otvor příliš velký, ložisko se může v pouzdru otáčet. Pokud je příliš malý, může nadměrná interference způsobit nežádoucí předpětí, deformaci, tvorbu tepla nebo obtížnou montáž.
V tomto případě jde především o geometrii. Jemná povrchová úprava může pomoci procesu montáže, ale nemůže opravit nesprávný průměr sedla ložiska.
Požadavky na povrchovou úpravu definují texturu a stav povrchu součásti po obrábění, broušení, leštění, ražení, tvarování, potahování nebo jiných výrobních procesech.
Povrch není dokonale hladký. I vysoce kvalitní obrobený díl obsahuje mikroskopické vrcholy, prohlubně, značky nástrojů a směrové vzory. Tyto vlastnosti mohou ovlivnit, jak součást těsní, klouže, opotřebovává se, odráží světlo, zadržuje mazivo, přijímá povlak, odolává korozi nebo jak interaguje s jinou součástí.
Povrchová úprava obvykle zahrnuje tři související vlastnosti:
- Drsnost: Jemné a těsně umístěné nerovnosti povrchu
- Vlnitost: Větší a více rozmístěné povrchové variace
- Lay: Hlavní směr vzoru povrchu vytvořeného výrobním procesem
Nejběžnější hodnotou textury povrchu na technických výkresech je Ra , také nazývaná aritmetická průměrná drsnost. Ra se obvykle vyjadřuje v mikrometrech, jako je Ra 3,2 um, Ra 1,6 um nebo Ra 0,8 um.
Nižší hodnota Ra obecně indikuje hladší povrch. Samotný Ra však plně nepopisuje výkon povrchu.
Dva povrchy mohou mít stejnou hodnotu Ra, ale chovají se velmi odlišně kvůli rozdílům ve tvaru špičky, hloubce prohlubně, zvlnění, směru obrábění nebo poměru materiálu.
Pro náročné aplikace mohou inženýři také hodnotit:
- Rz
- Rq
- Poměr materiálu
- Vlnitost
- Výška vrcholu
- Hloubka údolí
- Charakteristika nosné oblasti
- Směr položení
- Povrchové vady
- Škrábance a stopy po chvění
Požadavky na povrchovou úpravu jsou často spojeny se vzhledem, ale jejich role je mnohem širší. V mnoha aplikacích je povrchová struktura kritickým funkčním požadavkem.
Špatná povrchová úprava může vést k:
- Únik kapaliny
- Únik plynu
- Vysoké tření
- Galling
- Zrychlené opotřebení
- Snížená únavová životnost
- Špatný výkon mazání
- Nestabilní přilnavost nátěru
- Iniciace koroze
- Náročné čištění
- Špatná kosmetická kvalita
- Špatné uvolňování formy
- Viditelné stopy po obrábění
Těsnicí plocha může splňovat svou rozměrovou toleranci, ale přesto netěsní, pokud má hluboké drážky po obrábění, nadměrné zvlnění, škrábance, otřepy nebo směrové stopy po nástroji, které vytvářejí únikové cesty.
Kluzná hřídel může splnit svůj požadavek na průměr, ale stále se předčasně opotřebovává, pokud je povrch příliš drsný, příliš nepravidelný nebo nevhodný pro zadržování maziva.
Leštěná dutina formy může zlepšit lesk vstřikovaného produktu, ale vysoce leštěná dutina nemusí být vhodná pro produkt vyžadující texturovaný, matný, kožený nebo protiskluzový povrch.
Správná povrchová úprava není vždy nejhladší možný povrch. Je to povrch, který podporuje zamýšlenou funkci.
Přísné tolerance a požadavky na povrchovou úpravu ovlivňují různé aspekty výkonu součásti. Jeden ovládá geometrii prvku. Druhý kontroluje kvalitu samotného povrchu.
| Porovnávací faktor | Pevná tolerance | Požadavky na povrchovou úpravu obrábění |
|---|---|---|
| Hlavní účel | Řídí velikost, polohu, tvar a orientaci | Ovládá povrchovou strukturu, kontaktní chování a kvalitu povrchu |
| Typický popisek | ±0,01 mm, uložení H7, poloha 0,05 mm, rovinnost 0,02 mm | Ra 3,2 µm, Ra 1,6 µm, Ra 0,8 µm, limit Rz |
| Primární dopad na výkon | Lícování, vyrovnání, montáž, zaměnitelnost, přesnost | Těsnění, tření, opotřebení, únava, povlak, vzhled |
| Typická metoda kontroly | CMM, mikrometr, měrka díry, měrka kolíků, optická kontrola | Profilometr, drsnosměr, optické měření povrchu |
| Hlavní výrobní výzva | Stabilní upnutí obrobku, teplotní kontrola, přesnost stroje, opakovatelnost kontroly | Stav nástroje, rychlost posuvu, řezné parametry, broušení, leštění, kontrola |
| Hlavní řidič nákladů | Extra nastavení, pomalejší obrábění, speciální přípravky, přísnější kontrola | Jemné dokončovací pasy, broušení, honování, leštění, dodatečné testování |
| Typické riziko, pokud je ignorováno | Volné uložení, interference, nesouosost, vibrace, selhání montáže | Netěsnost, zadření, vysoké tření, předčasné opotřebení, špatná vizuální kvalita |
| Nejdůležitější pro | Lícování, základny, spojovací prvky, umístění otvorů, přesné sestavy | Těsnící plochy, ložiskové čepy, kluzné plochy, kosmetické plochy |
Hlavní lekce je jednoduchá:
Tolerance říká inženýrům, zda je prvek ve správném umístění a zda má správnou geometrii. Požadavek na povrchovou úpravu říká inženýrům, zda má tato funkce správné kontaktní podmínky pro její pracovní prostředí.
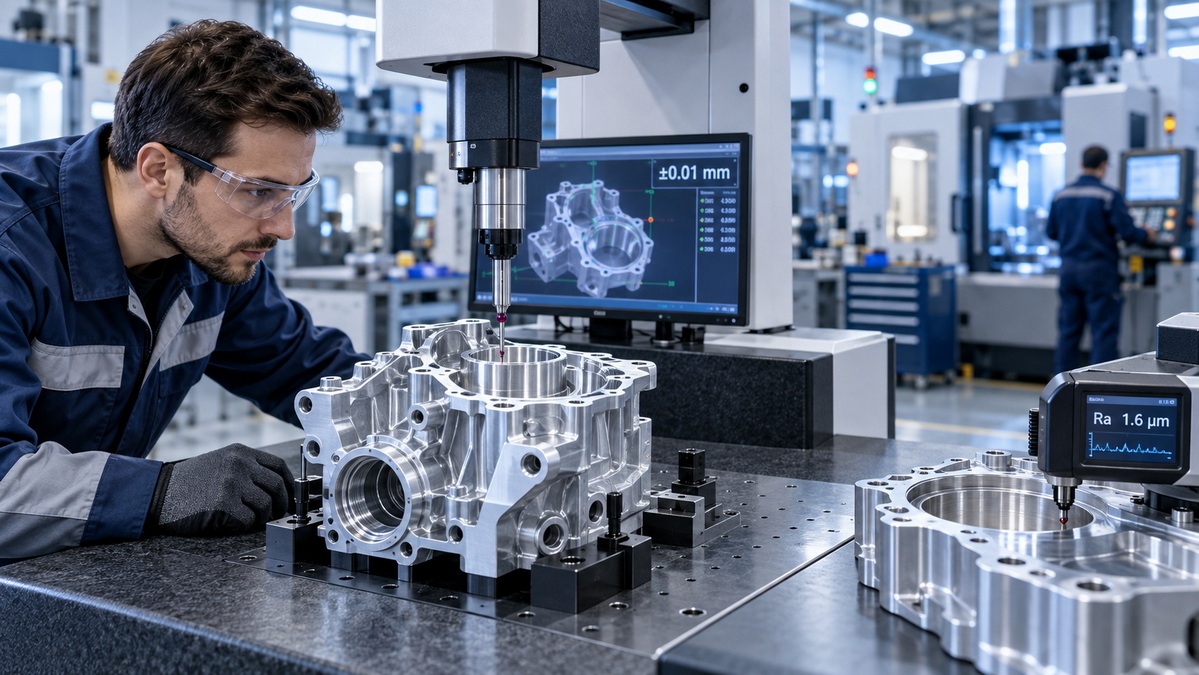
Inženýři by měli upřednostňovat úzké tolerance, když výkon součásti závisí hlavně na správné velikosti, umístění, vyrovnání, tvaru nebo lícování.
To je běžné v sestavách, kde více komponent musí spolupracovat s řízenou vůlí nebo interferencemi.
Ložiskové otvory a čepy hřídele často vyžadují přesnou kontrolu rozměrů. Pokud je tolerance příliš široká, uložení ložiska může být nestabilní. Volný střih umožňuje pohyb, vibrace a tření. Příliš těsné uložení může způsobit nežádoucí napětí a snížit životnost ložiska.
Mezi důležité vlastnosti mohou patřit:
- Průměr otvoru
- Průměr hřídele
- Kulatost
- Válcovitost
- Soustřednost
- Výběh
- Umístění ramen
- Kolmost
U těchto součástí je obrábění s úzkými tolerancemi často první prioritou, protože ložisko musí správně lícovat, než bude důležitá povrchová úprava.
Otvory pro kolíky se používají k přesnému umístění dílů během montáže. Menší chyba polohy může způsobit nesouosost mezi více prvky, zejména u forem, přípravků, automatizačních zařízení a přesných sestav.
V této situaci by se inženýři měli zaměřit na:
- Průměr otvoru
- Poloha otvoru
- Skutečná poloha
- Kolmost
- Referenční datum
- Vztah díra k díře
Nízká hodnota drsnosti může být užitečná pro vkládání, ale obvykle je druhotná vzhledem k velikosti a umístění prvku.
Přesné formy a matrice často spoléhají na vysoce přesné lícované povrchy. Vložky jádra, dutinové vložky, vodicí kolíky, vyhazovací systémy a posuvné mechanismy musí být správně zarovnány, aby se zabránilo otřesům, nesouladu, nadměrnému opotřebení nebo špatné kvalitě součásti.
Obrábění v těsné toleranci je zvláště důležité pro:
- Zarovnání dělicí čáry
- Umístění vložky
- Vodicí čep a pouzdro pasují
- Uzavírací plochy
- Posuvné mechanismy
- Otvory pro kolíky vyhazovače
- Připojení chladicího kanálu
Pro výrobu forem a zápustek snižuje správná strategie tolerance seřizovací práci během montáže a podporuje konzistentní kvalitu lisovaných nebo lisovaných dílů.
Inženýři by měli upřednostnit požadavky na povrchovou úpravu, pokud výkon součásti závisí na tření, těsnění, opotřebení, mazání, odolnosti proti únavě, čistotě, vzhledu nebo chování povlaku.
Povrchová úprava je často kritická pro čela těsnění, drážky O-kroužků, sedla ventilů, povrchy přírub, hydraulické porty, pneumatická rozhraní a komponenty pro řízení kapalin.
Povrch může být rozměrově správný, ale přesto nemůže těsnit kvůli:
- Hluboké stopy po obrábění
- Chvění nástroje
- Škrábance
- Otřepy
- Nadměrné zvlnění
- Ostré povrchové špičky
- Nesprávný směr pokládky
- Vložené částice
U statické těsnicí plochy rovinnost a drsnost často spolupracují. Rovinnost řídí celkový stav kontaktu po povrchu. Drsnost řídí texturu na mikroúrovni, která může těsnění buď podpořit, nebo zeslabit.
Hřídele, pouzdra, vodicí kolejnice, písty, vřetena, vřetena ventilů a součásti s lineárním pohybem často vyžadují řízenou povrchovou strukturu.
Pokud je povrch příliš drsný, může vytvářet nadměrné tření, opotřebovávat těsnění, poškodit protilehlé díly a vytvářet teplo. Pokud je povrch příliš hladký, může to v určitých aplikacích snížit zadržování maziva.
Správnou povrchovou úpravu je třeba vybrat podle:
- Kombinace materiálů
- Stav mazání
- Kontaktní tlak
- Rychlost posuvu
- Materiál těsnění
- Frekvence pohybu
- Teplota
- Chemická expozice
- Požadovaná životnost
Povrchové defekty mohou působit jako koncentrátory napětí. Škrábance, stopy po nástroji, hluboká údolí a hrubé přechody mohou zvýšit riziko iniciace trhlin při opakovaném zatížení.
To je důležité zejména pro:
- Letecké součásti
- Automobilové hřídele
- Těžké díly zařízení
- Rotující součásti
- Pružiny a nosné prvky
- Lékařské implantáty
- Vysokotlaké komponenty
Lepší stav povrchu může snížit riziko selhání souvisejícího s únavou, zejména v blízkosti zaoblení, osazení, závitů a dalších oblastí, kde je již koncentrováno napětí.
U viditelných kovových krytů, součástí zařízení, elektronických krytů, dekorativních armatur a prémiových spotřebních produktů může mít kvalita povrchu větší komerční dopad než extrémně přísná kontrola rozměrů.
Běžné požadavky na povrch mohou zahrnovat:
- Kartáčovaný povrch
- Směrové zrno
- Leštění zrcadel
- Matná textura
- Tryskání korálků
- Odjehlování
- Kontrola poškrábání
- Příprava práškového lakování
- Eloxovací příprava
- Kvalita laserového značení
V těchto případech může vzhled dílu ovlivnit vnímání značky, umístění produktu a spokojenost zákazníků.
Některé vlastnosti vyžadují těsné tolerance a současně kontrolovanou povrchovou úpravu. To jsou obvykle ty nejnáročnější vlastnosti na výrobu a kontrolu.
Mezi běžné příklady patří:
- Ložiskové čepy
- Hydraulické ventilové šoupátka
- Přesné hřídele pohonů
- Rozhraní lékařských zařízení
- Hřídele převodovky
- Vysokotlaké těsnící komponenty
- Části čerpadla
- Přesné povrchy dutin forem
- Součásti leteckých pohonů
- Rozdělovače řízení kapaliny
Zvažte přesný hřídel používaný v rotační sestavě. Průměr musí být přesný, aby bylo dosaženo správného lícování. Hřídel musí mít také přijatelné zaoblení a házení, aby se zabránilo vibracím. Současně může povrch čepu vyžadovat kontrolovanou povrchovou úpravu pro snížení tření, ochranu těsnění a udržení mazání.
Tento typ prvku by neměl být považován za obecný obráběný povrch. Vyžaduje kompletní výrobní plán, který zahrnuje stav materiálu, sekvenci obrábění, tepelné zpracování, konečné obrábění, broušení nebo leštění, kontrolu a ochranu balení.
Nejúčinnějším způsobem, jak se rozhodnout mezi obráběním s úzkými tolerancemi a požadavky na povrchovou úpravu, je prozkoumat funkci každého prvku.
| Funkce Funkce | Primární priorita | Sekundární priorita | Typické technické zaměření |
|---|---|---|---|
| Vývrt ložiskového pouzdra | Přísná tolerance | Povrchová úprava | Průměr, kulatost, válcovitost, správné lícování |
| Nalisovaná hřídel | Přísná tolerance | Povrchová úprava | Kontrolovaná interference a konzistence kontaktu |
| Statická těsnící plocha | Povrchová úprava a rovinnost | Rozměrová tolerance | Těsnící textura, rovinnost, kontaktní plocha bez otřepů |
| Drážka O-kroužku | Rozměrová tolerance | Povrchová úprava | Šířka drážky, hloubka, stav rohu, kvalita povrchu |
| Posuvná hřídel | Povrchová úprava | Tolerance průměru | Snížení tření, životnost těsnění, chování při mazání |
| Otvor pro polohovací kolík | Tolerance polohy a velikosti | Povrchová úprava | Přesné umístění vzhledem k vztažným bodům |
| Dutina formy | Povrchová úprava | Geometrické tolerance | Lesk produktu, přenos textury, výkon vyhazování |
| Montážní otvor z plechu | Tolerance polohy | Stav okraje | Umístění otvoru, kontrola otřepů, kompatibilita montáže |
| Kosmetický hliníkový kryt | Povrchová úprava | Obecná rozměrová tolerance | Vzhled, příprava nátěru, viditelná konzistence |
| Únavou zatížené rameno hřídele | Povrchová úprava | Tolerance geometrie | Hladký přechod, kontrolovaný poloměr, snížená koncentrace napětí |
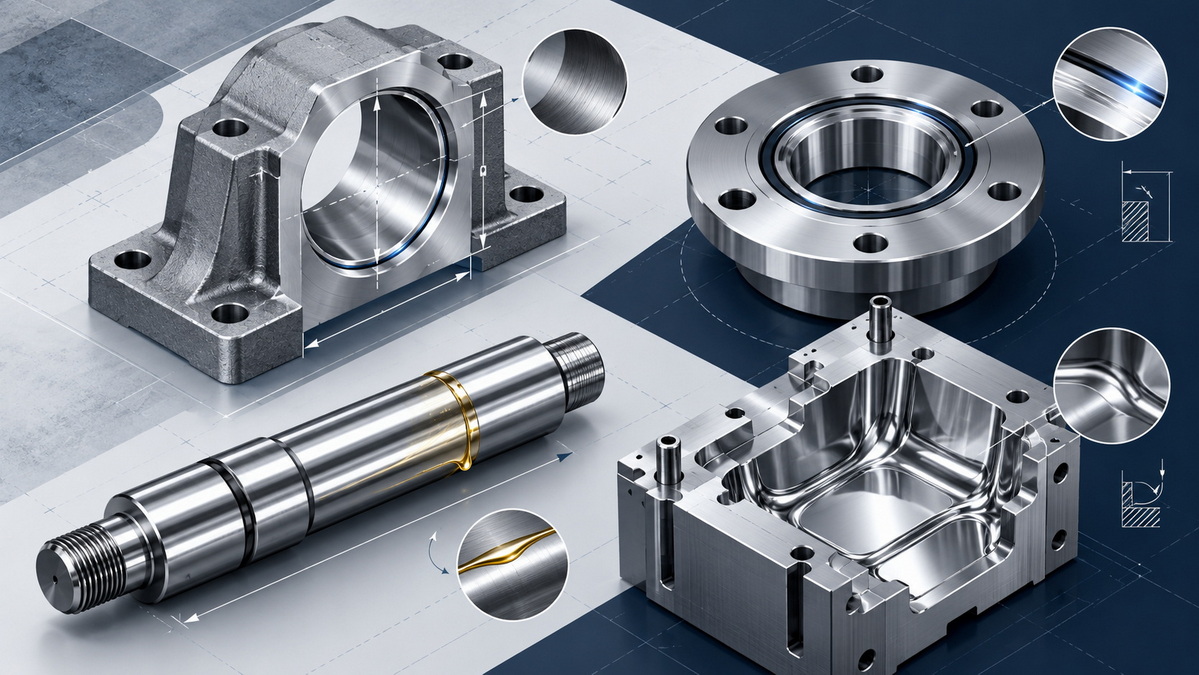
Mnoho technických výkresů se stává drahými, protože uplatňují vysoce omezující tolerance a požadavky na jemnou povrchovou úpravu všech prvků.
Tento přístup se může zdát bezpečný, ale často vytváří zbytečnou výrobní složitost.
Nadměrná specifikace může vést k:
- Vyšší náklady na obrábění
- Delší doba výroby
- Více operací nastavení
- Dodatečné broušení nebo leštění
- Náročnější kontrola
- Vyšší míra odmítnutí
- Dražší příslušenství
- Nižší efektivita výroby
- Omezenější možnosti dodavatele
- Větší riziko nekonzistentních výsledků měření
Například vnější stěna krytu, která je skrytá uvnitř sestavy, nemusí potřebovat Ra 0,4 µm. Pokud netěsní, neklouže, nenese ložisko, není opatřen speciální vrstvou nebo neslouží jako viditelný povrch produktu, může být plně přijatelná standardní obrobená povrchová úprava.
Podobně i nespadající stěna obrobeného hliníkového pouzdra nemusí vyžadovat toleranci ±0,01 mm. Pokud sestava umožňuje více variací, obecná tolerance může snížit náklady a zlepšit vyrobitelnost bez ovlivnění výkonu.
Přesnost by měla být soustředěna tam, kde přináší funkční hodnotu.
Strukturovaný technický přehled může týmům pomoci rozhodnout se, kde upřednostnit úzké tolerance, požadavky na povrchovou úpravu nebo obojí.
Před výběrem hodnoty tolerance nebo drsnosti definujte, co musí prvek dělat.
Mezi možné funkce patří:
- Najděte jinou součást
- Podepřete ložisko
- Vytvořte lisované uložení
- Utěsněte kapalinu nebo plyn
- Vodící pohyb
- Přenést zatížení
- Udržujte mazivo
- Přijměte povlak
- Zajistěte kosmetický povrch
- Vytvořte texturu formy
- Uvolněte lisovaný díl
- Namontujte elektrický konektor
- Zarovnejte sestavu
Začněte funkcí, nikoli číslem.
Dále zvažte, co by se mohlo stát, pokud není funkce správně ovládána.
Typické režimy selhání zahrnují:
- Únik
- Volná montáž
- Nadměrné rušení
- Vibrace
- Předčasné opotřebení
- Galling
- Nesouosost
- Koroze
- Vady povlaku
- Kosmetické odmítnutí
- Obtížná montáž
- Praskání únavou
- Výbuch plísně
- Špatné uvolňování produktu
Pravděpodobný režim selhání odhalí, zda je důležitější geometrie, povrchová struktura nebo obojí.
Pro prvky s těsnou tolerancí je nezbytná jasná výchozí strategie. Vztažné body určují referenční plochy nebo osy používané ke kontrole součásti.
Bez jasného datového systému mohou dodavatelé a inspektoři interpretovat umístění prvků odlišně. To může způsobit nekonzistentní výsledky kontroly, neočekávané problémy se sestavováním a neshody během kontroly kvality.
Praktický výkres by měl definovat povrchy, které řídí, jak součást sedí, zarovnává, připojuje nebo spojuje s jinou součástí.
Vyhněte se obecným poznámkám jako 'vyleštěte všechny povrchy', pokud to není skutečně nutné.
Místo toho definujte požadavky na povrch pro konkrétní oblasti:
- Těsnící plochy
- Kluzné plochy
- Dosedací plochy ložisek
- Plísňové dutiny
- Kosmetické obličeje
- Lakované povrchy
- Rozhraní s vysokým opotřebením
- Přechody citlivé na únavu
U kritických prvků určete požadovanou hodnotu drsnosti, směr měření, směr pokládky, povolené vady a požadavky na následné zpracování.
Procesy povrchové úpravy mohou ovlivnit konečné rozměry. Broušení, leštění, lapování, tryskání, eloxování, galvanické pokovování, práškové lakování, pasivace a tepelné zpracování, to vše může ovlivnit konečnou velikost, stav povrchu nebo geometrii hran.
Výrobní sekvence by měla být pečlivě naplánována.
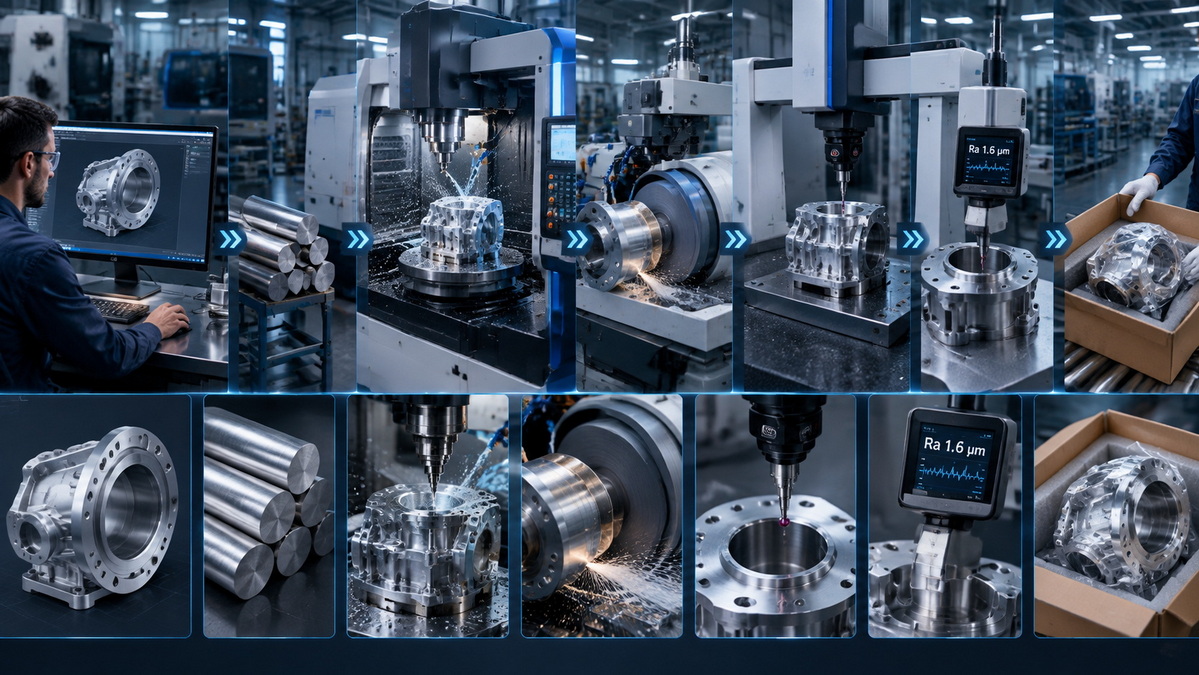
Běžná cesta procesu může zahrnovat:
1. Příprava materiálu
2. Hrubé opracování
3. Úleva od stresu nebo tepelná úprava
4. Polotovary
5. Dokončete obrábění
6. Broušení, honování, leštění nebo lapování
7. Povrchová úprava nebo nátěr
8. Rozměrová kontrola
9. Kontrola textury povrchu
10. Konečné čištění a balení
Komponenta by měla být hodnocena jako kompletní výrobní systém, nikoli jako soubor izolovaných popisků výkresů.
Běžným předpokladem je, že co nejhladší povrch vždy poskytuje nejlepší výsledek. Ve skutečné výrobě to není vždy pravda.
Některé aplikace vyžadují řízenou mikrotexturu pro udržení maziva. Příliš hladký povrch může snížit schopnost oleje nebo maziva zůstat v kontaktní oblasti. V jiných případech může agresivní leštění změkčit kritické hrany, změnit profil, snížit rozměrovou přesnost nebo vytvořit nekonzistentní vzhled u více dílů.
U lisovaných výrobků může být zrcadlově leštěná dutina ideální pro průhledné díly, vysoce lesklá pouzdra, čočky a dekorativní součásti. Matný spotřební výrobek, textura kůže, protiskluzový povrch nebo kryt připravený k nátěru však mohou vyžadovat jinou texturu formy a metodu konečné úpravy.
Správná instrukce není 'udělat to co nejhladší.'
Lepší pokyn je: Vytvořte stav povrchu, který podporuje zamýšlenou funkci součásti, materiál, prostředí sestavy a výrobní proces.
Výroba forem vyžaduje jak vysokou polohovou přesnost, tak řízenou kvalitu povrchu. Vložky jádra a dutin musí být správně zarovnány, aby se zabránilo záblesku, nesouladu a nerovnoměrným dělicím čarám.
Současně úprava dutiny formy ovlivňuje:
- Lesk produktu
- Reprodukce textur
- Uvolnění plísní
- Vystřelovací síla
- Účinnost čištění
- Viditelnost poškrábání
- Optická čistota
- Konzistence povrchu lisovaných dílů
Pro vyrovnání břitové destičky a oblasti uzavření jsou důležité těsné tolerance. Povrchová úprava je důležitá pro povrchy dutin, které přenášejí vzhled a texturu na lisovaný díl.
Hydraulická potrubí, tělesa ventilů, armatury a pneumatické části často vyžadují více strategií řízení.
Pozice portů, umístění závitů a montážní otvory mohou vyžadovat přesné rozměrové tolerance. Těsnící plochy a rozhraní ventilů mohou vyžadovat řízenou drsnost, rovinnost a odstraňování otřepů.
Správně umístěný tvarovka může stále prosakovat, pokud má kontaktní plocha hluboké drážky nebo nerovnoměrnou strukturu. Hladký obličej může stále selhat, pokud je port na nesprávném místě.
Díky tomu jsou hydraulické a pneumatické komponenty silným příkladem toho, proč je důležitá specifikace jednotlivých funkcí.
Při výrobě plechů ne každý prvek vyžaduje toleranci na úrovni přesnosti obrábění.
Montážní otvory, výřezy konektorů, složené příruby, umístění závěsů a protilehlé hrany mohou vyžadovat kontrolované rozměry a polohy. Široké vnější panely však mohou vyžadovat větší pozornost:
- Prevence poškrábání
- Odstranění otřepů
- Směr zrn
- Kvalita hran
- Značky po svařování
- Příprava práškového lakování
- Konzistence povrchu
U viditelných krytů může kvalita povrchu silně ovlivnit vnímanou hodnotu hotového výrobku.
U vlastních přesných dílů závisí správné vyvážení na roli dílu v konečné sestavě.
Jednoduchý držák může vyžadovat přesné otvory a přijatelné odstranění otřepů. Hřídel čerpadla může vyžadovat přísnou kontrolu průměru, kontrolu házivosti a jemnou povrchovou úpravu. Vložka formy může vyžadovat úzké tolerance polohy, rovinnost, tepelné zpracování, leštění a přípravu textury.
Klíčem je vyhnout se použití jednoho obecného pravidla pro všechny komponenty. Každý kritický povrch by měl být hodnocen podle jeho funkce.
Dobře připravený výkres a RFQ pomáhají výrobcům přesněji citovat, identifikovat rizika dříve a zvolit efektivní způsob výroby.
Kdykoli je to možné, uveďte následující informace:
1. Stupeň a stav materiálu
Identifikujte přesný materiál, jako je hliník 6061-T6, hliník 7075, nerezová ocel SUS304, nerezová ocel SUS316, POM, mosaz, slitina titanu, nástrojová ocel nebo uhlíková ocel.
2. Kritické rozměry a geometrické kontroly
Jasně označte rozměry, které ovlivňují lícování, vyrovnání, těsnění, pohyb nebo montáž.
3. Požadavky na povrchovou úpravu podle funkční oblasti
Požadavky na drsnost aplikujte pouze na prvky, které je vyžadují.
4. Požadavky na následné zpracování
Uveďte, zda díl potřebuje eloxování, galvanické pokovování, pasivaci, tepelné zpracování, broušení, leštění, tryskání, práškové lakování, laserové značení nebo jiné dokončovací procesy.
5. Požadavky na kontrolu
Definujte, zda projekt vyžaduje první kontrolu výrobku, zprávy o rozměrech, zprávy souřadnicového měřicího stroje, zkoušky drsnosti, certifikáty materiálu, zprávy o tloušťce povlaku nebo jinou dokumentaci kvality.
6. Výrobní množství
Požadavky na prototypy, malosériovou a hromadnou výrobu mohou vyžadovat různé nástroje, strategie obrábění a plány kontrol.
7. Informace o spojovací části
Je-li to možné, poskytněte informace o protilehlé součásti, zejména u lisovaných uložení, těsnicích rozhraní, uložení ložisek a pohyblivých sestav.
Požadavky na obrábění s přísnou tolerancí a povrchovou úpravu by neměly být považovány za konkurenční priority. Řeší různé technické problémy.
Pevné tolerance chrání lícování, vyrovnání, umístění, tvar a výkon sestavy. Jsou nezbytné pro uložení ložisek, polohovací prvky, lisované součásti, přesné otvory, vložky do forem a protilehlá rozhraní.
Požadavky na povrchovou úpravu chrání těsnění, tření, opotřebení, odolnost proti únavě, chování při mazání, kvalitu povlaku, čistotu a vzhled. Jsou kritické pro těsnění čel, kluzných povrchů, kosmetických krytů, dutin forem, únavou zatěžovaných součástí a rozhraní s vysokým opotřebením.
Nejúčinnějším inženýrským přístupem je vyhodnotit každý prvek individuálně. Pevné tolerance používejte pouze tam, kde fungují ovládací prvky přesné geometrie. Požadavky na povrchovou úpravu aplikujte pouze tam, kde stav povrchu ovlivňuje výkon nebo vzhled. Obojí použijte tam, kde součást musí dosáhnout přesného lícování a současně kontrolovaného kontaktního chování.
U složitých zakázkových přesných dílů, forem, zápustek a plechových součástí pomáhá včasná kontrola vyrobitelnosti identifikovat zbytečné náklady, snížit nejednoznačnost výkresu, zlepšit konzistenci kontroly a vytvořit spolehlivější výrobní proces.
U-Need podporuje globální zákazníky zakázkovým obráběním přesných dílů, výrobou vstřikovacích forem, lisovacími zápustkami, zápustkami pro kování za studena a výrobou plechů. Sdílení kompletních výkresů, 3D modelů, materiálových specifikací, požadavků na tolerance, požadavky na povrchovou úpravu a očekávaná objednací množství umožňuje, aby byl výrobní proces od začátku vyhodnocen s větší přesností.
Neexistuje jediná definice, protože toleranční schopnost závisí na materiálu, velikosti dílu, geometrii, procesu obrábění, stavu stroje, návrhu upínacího přípravku a metodě kontroly. V mnoha projektech jsou tolerance užší než ±0,05 mm považovány za požadavky na přesnost. Tolerance kolem ±0,01 mm nebo těsnější mohou vyžadovat více kontrolované podmínky obrábění a další kontrolu.
Ne. Ra je široce používán, ale nepopisuje plně všechny povrchové charakteristiky. V závislosti na aplikaci mohou technici také potřebovat vyhodnotit Rz, Rq, vlnitost, poměr materiálu, směr pokládky, výšku vrcholu, hloubku údolí a viditelné povrchové vady.
Ve většině případů ano. Nižší hodnoty drsnosti mohou vyžadovat nižší rychlosti posuvu, další dokončovací průchody, ostřejší nebo specializované řezné nástroje, broušení, honování, lapování, leštění a další kontrolu. Dopad na náklady závisí na materiálu, geometrii, ploše, která má být dokončena, množství výroby a požadovaném procesu.
Ano. Leštění, broušení, lapování, tryskání, pokovování, eloxování, povlakování a tepelné zpracování může ovlivnit rozměry, poloměry hran, povrchovou strukturu a finální lícování. Inženýři by měli definovat, zda se rozměry použijí před dokončením nebo po dokončení, a zajistit, aby byla jasná sekvence procesu.
V mnoha případech ano. Rovinnost řídí celkový stav kontaktu přes těsnicí plochu. Drsnost řídí menší povrchovou strukturu, která může ovlivnit únikové cesty, kompresi těsnění a chování při kontaktu. Správné hodnoty závisí na tlaku, typu kapaliny, materiálu těsnění, konstrukci těsnění a stavu protikusu.
Mnoho obecných CNC obráběných povrchů je specifikováno kolem Ra 3,2 µm nebo Ra 1,6 µm. Správná hodnota však závisí na materiálu součásti, metodě obrábění, funkci součásti, protilehlém povrchu, požadavcích na povrchovou úpravu a přijatelných nákladech. U náročnějších povrchů může být potřeba jemné broušení nebo leštění.
Inženýři se mohou vyhnout nadměrné specifikaci tím, že identifikují funkční účel každého prvku. Přísné tolerance aplikujte pouze na rozměry, které řídí lícování, montáž, pohyb, těsnění nebo vyrovnání. Pro nekritické prvky použijte obecné tolerance. Jemnou povrchovou úpravu aplikujte pouze tam, kde to podporuje funkční nebo vizuální požadavky.
1. ASME. [Textura povrchu: ASME B46.1 ]
2. Mezinárodní organizace pro normalizaci. [ISO 21920-1:2021 – Geometrické specifikace produktu (GPS) – Povrchová struktura: Profil – Část 1: Označení povrchové struktury ]
3. Mezinárodní organizace pro normalizaci. [ISO 21920-2:2021 – Geometrické specifikace produktu (GPS) – Povrchová textura: Profil – Část 2: Termíny, definice a parametry povrchové textury ]
4. Mezinárodní organizace pro normalizaci. [ISO 21920-3:2021 – Geometrické specifikace produktu (GPS) – Povrchová struktura: Profil – Část 3: Operátoři specifikací ]
5. Physikalisch-Technische Bundesanstalt. [Normy v technikách měření drsnosti ]
6. Server technických zpráv NASA. [Vliv parametrů obrábění protahováním, zbytkových napětí a drsnosti povrchu na únavovou životnost ]
7. Venco MFG. [Průvodce tolerancemi CNC obrábění: ISO 2768 & GD&T ]
8. Obrábění Olympus. [Požadavky na povrchovou úpravu pro CNC obrábění s vysokou tolerancí ]


