Visninger: 222 Forfatter: Rebecca Udgivelsestid: 25-01-2026 Oprindelse: websted
Indholdsmenu
● EDM-hulboring vs konventionel boring: Hvilken proces er bedst til præcisionsdele?
● Hvad er konventionel CNC-hulboring?
● Kernetekniske forskelle mellem EDM og CNC-boring
● Hvornår skal man vælge EDM-hulboring
● Hvornår skal man vælge konventionel CNC-boring
● Hulkvalitet: Overfladefinish, grater og strukturel integritet
● Begrænsninger og afvejninger for hver metode
>> Begrænsninger for EDM-hulboring
>> Begrænsninger for CNC-boring
● EDM-hulboremaskiner: Hvad gør dem anderledes?
● Praktisk udvælgelsesvejledning: Hvordan ingeniører bør beslutte
● Ansøgningsscenarier fra den virkelige verden
● Designtips til at forbedre hulfremstillingsevnen
● Hvordan en OEM-partner med fuld service bruger begge teknologier
● Tag handling: Få en skræddersyet borestrategi til dit næste projekt
● Ofte stillede spørgsmål om EDM-hulboring vs CNC-boring
>> 1. Er EDM-hulboring altid mere nøjagtig end CNC-boring?
>> 2. Kan EDM erstatte alle konventionelle boreoperationer i mine dele?
>> 3. Skader EDM materialet omkring hullet på grund af varme?
>> 4. Hvornår skal jeg angive afgratning eller oprømning for CNC-borede huller?
>> 5. Hvor tidligt skal jeg inddrage en produktionspartner i min borestrategi?
EDM-hulboring og konventionel CNC-boring udmærker sig hver især i forskellige scenarier, især når du bekymrer dig om præcision, materialehårdhed og samlede produktionsomkostninger. Denne forbedrede vejledning hjælper ingeniører, købere og OEM-partnere med at vælge den rigtige proces til deres næste projekt og samtidig forbedre fremstillingsevnen og livscyklusydelsen.

Når du har brug for huller i hærdet stål, hårdmetal eller højtemperaturlegeringer, giver EDM-hulboring ultrapræcise, gratfrie resultater, som konventionel boring har svært ved at matche. Til generelle formål, højvolumen hulfremstilling i materialer som aluminium, plast eller blødt stål, er konventionel CNC-boring normalt hurtigere og mere økonomisk.
Begge teknologier kan eksistere side om side i en veldesignet produktionsstrategi: EDM håndterer kritiske, dybe eller mikrohuller, mens CNC-boring dækker strukturelle og funktionelle huller under mindre krævende forhold. Som OEM eller mærkeejer, der køber fra Kina, hjælper forståelsen af styrkerne ved hver metode dig med at specificere den rigtige proces og undgå kvalitets- eller omkostningsoverraskelser.
EDM (Electrical Discharge Machining) hulboring bruger hurtige elektriske udladninger mellem en rørformet elektrode og et ledende emne til at erodere materiale og danne et hul. I stedet for et roterende bor arbejder elektroden inde i en dielektrisk væske, der afkøler processen og skyller eroderede partikler væk.
Fordi værktøjet aldrig fysisk rører delen, er EDM en berøringsfri proces, der eliminerer skærekræfter og minimerer mekanisk belastning. Den kan producere ekstremt præcise, gratfri huller i hærdet stål, carbider, titanium, Inconel og andre legeringer, der er svære at bearbejde med konventionelle værktøjer.
Konventionel CNC-hulboring fjerner materiale med roterende skæreværktøjer såsom spiralbor, trinbor eller endefræsere drevet af en højhastighedsspindel. Det er den mest almindelige hulfremstillingsproces i CNC-bearbejdning og er ideel til enkle til moderat komplekse hulmønstre i en lang række forskellige dele.
Moderne CNC-maskiner understøtter avancerede borestrategier som hakkeboring, højhastighedsboring og kombinerede boreanboringscyklusser for at forbedre spånevakueringen og cyklustiden. Men fordi det er en kontaktbaseret proces, kan nøjagtighed og overfladefinish forringes på grund af værktøjsslid, varmeudvikling og vibrationer.
Tabellen nedenfor opsummerer de vigtigste ydelsesforskelle mellem EDM-hulboring og konventionel CNC-boring.
| Feature | EDM-hulboring | CNC-hulboring |
|---|---|---|
| Materiale kompatibilitet | Kun ledende materialer såsom stål, titanium, Inconel, karbider | De fleste bearbejdelige materialer, herunder plast, aluminium og blødt stål |
| Værktøjskontakt | Berøringsfri elektrisk erosion | Direkte mekanisk kontakt via skærekanter |
| Typisk hulstørrelsesområde | Mikro til medium, omkring 0,1 mm til 6 mm | Bredt område, omkring 0,5 mm til 50+ mm |
| Opnåelig tolerance | Ekstremt tæt, tæt på ±0,002 mm med korrekt opsætning | Moderat, omkring ±0,05 mm i typisk produktion |
| Dybde evne | Fremragende til dybe, smalle huller med 30:1 eller højere forhold mellem dybde og diameter | Begrænset af værktøjsstivhed og spånevakueringseffektivitet |
| Hastighed | Langsommere, især ved større diametre | Generelt hurtigere for de fleste mellemstore og store huller |
| Overflade finish | Meget glat, gratfri, minimal varmepåvirket zone | Har ofte brug for afgratning, oprømning eller efterbehandling |
| Slid på værktøj | Minimal på grund af fravær af skærekræfter | Højere slid, især i hårde eller slibende materialer |
Disse forskelle betyder, at EDM- og CNC-boring ikke kan udskiftes. Hver er optimeret til specifikke hulstørrelser, dybder og materialeforhold.
EDM-hulboring er den foretrukne mulighed, når præcision og materialehårdhed er de største udfordringer.
- Mikrohuller i kritiske komponenter såsom brændstofinjektordyser og funktioner til medicinsk udstyr, hvor grater eller deformation ikke kan tolereres.
- Kølehuller i turbinevinger og andre rumfartskomponenter, der kræver dybe, smalle passager i varmebestandige legeringer.
- Starthuller til wire EDM, når materialet er for hårdt eller geometrien for kompleks til konventionel boring.
- Hårde værktøjsstål, karbider og superlegeringer, der hurtigt slider konventionelle bor.
Fordi EDM ikke genererer skærekræfter, er den også velegnet til tyndvæggede eller sarte dele, hvor mekanisk boring kan forårsage forvrængning eller revner.
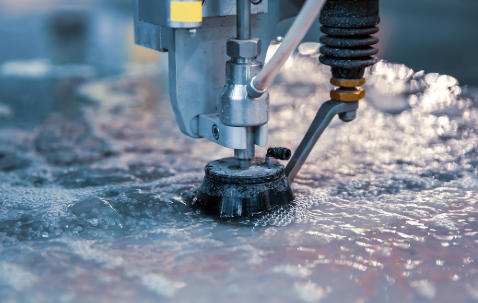
Konventionel CNC-boring er arbejdshestløsningen til de fleste standard industri- og forbrugerkomponenter.
- Boltehuller, pilothuller og tapede huller i beslag, huse, rammer og konstruktionsdele.
- Huller med stor diameter, hvor EDM ville være for langsomt og for dyrt.
- Batch- og masseproduktion af dele i aluminium, plast eller blødt stål, hvor gennemløb og pris pr. styk betyder mest.
- Anvendelser, hvor tolerancerne er moderate og mindre afgratning eller efterbehandling er acceptable.
CNC-boring integreres også godt med fræse-, anborings- og boreoperationer i en enkelt opsætning, hvilket hjælper med at reducere armaturets ændringer og den samlede cyklustid.
Hulkvalitet er ofte lige så vigtig som dimensionstolerance, især i væske-, luft- og træthedskritiske applikationer.
EDM-huller er typisk gratfri lige fra maskinen, med glatte overflader og ingen mekanisk deformation af det omgivende materiale. Fordi der ikke er noget værktøjstryk, undgår processen mikrorevner eller arbejdshærdning omkring hullet, hvilket understøtter bedre udmattelsesydelse i krævende applikationer.
CNC-borede huller kræver ofte sekundære operationer såsom afgratning, forsænkning eller oprømning for at nå lignende niveauer af finish og dimensionsnøjagtighed, især for små diametre eller dybe huller. I hårdere materialer kan værktøjsslid medføre tilspidsning, skrammelmærker eller små positionsfejl, hvis skæreparametrene ikke kontrolleres nøje.
For kritiske dele er det nyttigt at definere krav til efterboring direkte i tegningerne, så leverandører kan vælge de korrekte proces- og kvalitetskontrolmetoder.
Ingen af boremetoderne er perfekte. At kende deres begrænsninger hjælper dig med at sætte realistiske forventninger og beslutte dig for den mest økonomiske tilgang.
- Kan ikke behandle ikke-ledende materialer som de fleste plastik, kompositter eller glas.
- Langsommere til huller med stor diameter, hvilket gør den uegnet til produktion af store huller i store mængder.
- Maskiner og elektroder er dyrere og kræver normalt specialiserede teknikere.
- Værktøjsslitage øges hurtigt i hærdede eller slibende materialer, hvilket øger værktøjsomkostningerne og påvirker konsistensen.
- Dybe huller er begrænset af værktøjsudbøjning, spånevakueringsudfordringer og snak ved høje billedformater.
- Opnåelse af ultrasnævre tolerancer kan kræve flere gennemløb, specialværktøj eller kombinationsprocesser.
En afbalanceret procesplan bruger ofte CNC-boring til strukturelle og ikke-kritiske huller og reserverer EDM til funktioner, hvor fordelene er klart begrundede.
Dedikerede EDM-hulboremaskiner er bygget til præcision og automatisering snarere end ren metalfjernelseshastighed. De er normalt kompakte og udstyret med multiakse positioneringssystemer for at justere elektroden nøjagtigt til komplekse overflader og vinkler.
Mange systemer tilbyder automatiske elektrodeskiftere, så maskinen kan skifte mellem forskellige diametre eller udskifte slidte elektroder uden manuel indgriben. Avancerede EDM-boreopsætninger kan producere huller så små som 0,1 mm i hårde metaller, hvilket muliggør komplicerede kølesystemer, mikrovæskekanaler og hularrays med høj tæthed. Denne egenskab er især værdifuld i rumfarts-, form- og formfremstillingsmiljøer, der er afhængige af gentagelige funktioner med høj nøjagtighed.
For at vælge mellem EDM og konventionel boring til et specifikt projekt skal du overveje følgende trin.
1. Tjek materialetype
Hvis materialet er ikke-ledende, såsom plast eller visse kompositter, kræves konventionel CNC-boring. Hvis materialet er hærdet stål, hårdmetal eller en superlegering, bliver EDM en stærk kandidat.
2. Definer hulstørrelse og -dybde
For mikrohuller omkring 0,1 til 1 mm eller dybe huller med høje billedformater er EDM normalt det bedre valg. For mellemstore til store diametre, for eksempel 5 til 50 mm eller større ved moderat dybde, er CNC-boring mere effektiv.
3. Vurder tolerance- og kvalitetskrav
Hvis designet angiver meget snævre tolerancer og gratfrie kanter, giver EDM en klar fordel. Hvis moderate tolerancer og et afgratningstrin efter boring er acceptable, giver CNC-boring typisk lavere omkostninger.
4. Overvej produktionsvolumen og budget
Til højvolumenproduktion af standarddele giver CNC-boring normalt en lavere pris pr. styk. For prototyper, små partier eller komponenter af høj værdi kan præcisionen af EDM retfærdiggøre dens højere enhedsomkostninger.
At arbejde gennem disse kriterier hjælper teams med at dokumentere deres procesvalg og kommunikere klart med produktionspartnere.
Følgende scenarier fremhæver, hvordan valget mellem EDM- og CNC-boring påvirker ydeevne og omkostninger.
- Køling af luft- og rumfartsturbineblade: Dybe huller med lille diameter i nikkelbaserede superlegeringer er afhængige af EDM for at opnå den nødvendige præcision og termiske ydeevne.
- Bilbeslag og -rammer: Et stort antal bolte og monteringshuller i blødt stål eller aluminium fremstilles bedst med CNC-boring for at minimere cyklustiden.
- Mikrofunktioner for medicinsk udstyr: Gratfri mikrohuller i rustfrit stål eller titanium afhænger ofte af EDM for at undgå sekundær efterbehandling og bevare overfladens integritet.
I hvert tilfælde afgør applikationskonteksten, hvilken proces der giver det mest pålidelige og omkostningseffektive resultat.
Gennemtænkt huldesign kan forbedre fremstillingsevnen markant, uanset om du vælger EDM- eller CNC-boring.
- Brug standardborstørrelser, når det er muligt for at reducere værktøjsskift og brugerdefinerede værktøjsomkostninger.
- Undgå unødvendigt snævre tolerancer på ikke-kritiske huller og reserver mikronniveautolerancer for virkelig funktionelle funktioner.
- Gruppér huller med lignende størrelser og dybder for at reducere opsætninger og værktøjsskift.
- Angiv tydeligt, om afgratning, affasning eller oprømning er påkrævet på tegningen.
Disse enkle designmetoder hjælper leverandørerne med at vælge det bedst egnede udstyr og procesindstillinger til dine dele.
En OEM-leverandør med fuld service, der tilbyder højpræcisionsbearbejdningsdele, fremstilling af plastprodukter, fremstilling af silikoneprodukter og metalstempling, kan integrere både EDM- og CNC-boring i én komplet proceskæde.
Strukturelle rammer eller stemplede metaldele kan produceres og bores hurtigt ved hjælp af CNC-maskiner for hastighed og omkostningseffektivitet. Kritiske grænsefladehuller, væskekontrolpassager eller mikrofunktioner på den samme samling kan derefter færdiggøres af EDM, så du betaler kun for præcision på EDM-niveau, hvor det giver klare funktionelle fordele.
Til plast- og silikonekomponenter anvendes CNC-bearbejdning, hvor efterstøbningsboring eller -formning er nødvendig, mens metalindsatser eller overstøbte komponenter kan modtage EDM-borede funktioner før montering. Denne kombination giver dig en mere fleksibel og robust produktionsløsning.
Hvis dit projekt involverer præcisionsmetaldele, plastsamlinger, silikonekomponenter eller metalstempling, vil valget mellem EDM-hulboring og konventionel CNC-boring direkte påvirke både ydeevne og omkostninger. For at undgå gætværk skal du dele dine tegninger, modeller og funktionelle krav med en dygtig OEM-partner, der forstår begge teknologier. Et team som U NEED kan analysere dit design, anbefale den optimale boreproces for hver funktion og give et klart tilbud, der balancerer nøjagtighed, leveringstid og budget. Kontakt os nu for at diskutere dine dele og modtage et målrettet fremstillingsforslag til din næste produktionskørsel.
Kontakt os for at få mere information!
EDM kan generelt opnå snævrere tolerancer og bedre overfladefinish, især på hårde materialer og meget små huller. Den faktiske nøjagtighed afhænger stadig af maskinens tilstand, opsætningskvalitet og operatørens erfaring.
Nej. EDM er begrænset til ledende materialer og er relativt langsom til store huller. Det er mest effektivt til vanskelige, høj præcision eller dybe træk, mens konventionel boring forbliver den bedre mulighed for de fleste standardhuller.
EDM bruger lokaliseret termisk energi, men når parametre er godt kontrolleret, skaber det en meget lille varmepåvirket zone. Det indfører ikke mekanisk belastning og er designet til at beskytte det omgivende materiales strukturelle integritet.
Du bør specificere afgratning eller oprømning, når hulkanterne er tætningsflader, parringsgrænseflader eller udmattelseskritiske steder. I disse tilfælde kan grater eller overfladefejl forårsage lækage, fejljustering eller for tidlig fejl.
Inddragelse af din OEM-partner under designfasen giver tid til at gennemgå tolerancer, foreslå procesforbedringer og bestemme, hvor EDM er nødvendig, og hvor CNC-boring er tilstrækkeligt. Tidlig kommunikation hjælper med at undgå dyre designændringer senere.


