Visninger: 222 Forfatter: Loretta Udgivelsestid: 2025-12-24 Oprindelse: websted
Indholdsmenu
● Parametre for kerneoverfladeruhed
>> Ra – aritmetisk gennemsnitlig ruhed
>> Rz – Gennemsnitlig maksimal højde
>> Rt / Rmax – Total profilhøjde
● Overfladeruhedsdiagram og typiske værdier
>> Typiske Ra- og Rz-intervaller
● Hvordan overfladeruhed måles
>> Kontakt Stylus Profilometre
>> Optiske og ikke-kontaktmetoder
● Læsning og påføring af et skema over overfladeruhed
>> Trin 2: Vælg et mål for ruhedsområde
>> Trin 3: Vælg Understøttende parametre
>> Trin 4: Kommuniker tydeligt om tegninger
● Standarder for overfladeruhed
>> ISO 4287
>> ISO 21920 og andre opdateringer
● Praktiske retningslinjer for ruhed for almindelige applikationer
>> Glidende og roterende komponenter
>> Generelle CNC-bearbejdede metaldele
● Case eksempler på ruhedsvalg i praksis
>> Eksempel 1: Hydraulisk ventilhus
>> Eksempel 2: Forbrugerproduktbilag
● Almindelige fejl ved brug af diagrammer over overfladeruhed
>> Ignorerer måleindstillinger
● En professionel OEM-partners rolle
● Gør dine overfladeruhedskrav til stabil produktion
● Ofte stillede spørgsmål om overfladeruhed og overfladefinish
>> 1. Hvad er forskellen mellem overfladeruhed og overfladefinish
>> 2. Hvorfor bruges Ra oftere end andre parametre
>> 3. Hvornår skal jeg bruge Rz eller Rt i stedet for kun Ra
>> 4. Kan jeg konvertere mellem Ra, Rz og Rq ved hjælp af simple faktorer
>> 5. Hvordan påvirker overfladens ruhed belægning og maling
Overfladeruhed er en kritisk faktor i delydelse, omkostninger og udseende på tværs CNC-bearbejdning , sprøjtestøbning, silikoneprodukter og metalstempling. At forstå, hvordan man bruger et overfladeruhedsdiagram korrekt, hjælper ingeniører og købere med at specificere finish, der er både funktionelle og økonomisk realistiske.

Overfladeruhed beskriver de mikroskopiske toppe og dale på en fremstillet overflade. Det er en af hovedkomponenterne i overfladetekstur sammen med lægning og bølgethed.
- Glattere overflader forbedrer tætning, udmattelsesstyrke og æstetik, men er normalt dyrere at producere.
- Ru overflader kan forbedre belægningens vedhæftning eller tilbageholdelse af smøremiddel og er ofte acceptable for ikke-kritiske områder.
På tekniske tegninger udtrykkes overfladeruhed ved hjælp af standardiserede parametre og symboler, så designteams og producenter kan kommunikere tydeligt.
Forskellige parametre kvantificerer overfladetekstur på forskellige måder. Hver enkelt fremhæver specifikke funktionelle risici, såsom lækage, friktion, slitage eller kosmetiske defekter.
Ra er den mest almindeligt anvendte ruhedsparameter i industrien.
- Det repræsenterer det aritmetiske gennemsnit af overfladeprofilens absolutte afvigelser fra middellinjen over en defineret prøveudtagningslængde.
- En lavere Ra-værdi betyder en glattere overflade; for eksempel er Ra 0,4 µm glattere end Ra 3,2 µm.
Ra er meget brugt, fordi det er intuitivt, standardiseret og nemt at sammenligne på tværs af leverandører og processer.
Rz er gennemsnittet af den lodrette afstand mellem de højeste toppe og laveste dale over flere prøveudtagningslængder.
- Den reagerer stærkere på isolerede ridser, grater eller gruber end Ra.
- Det bruges ofte i mange områder til funktionelle overflader såsom tætninger, glidende grænseflader og kritiske kontaktområder.
Rz er især nyttig, når risikoen for skarpe toppe skal kontrolleres nøje.
Rq, også kaldet RMS ruhed, er rodmiddelkvadraten af højdeafvigelserne fra middellinjen.
- Den opfører sig på samme måde som Ra, men er mere følsom over for store afvigelser.
- Det bruges ofte på områder, hvor statistisk analyse er vigtig, eller hvor ældre RMS-konventioner stadig er standard.
Rt eller Rmax repræsenterer den samlede højde mellem den højeste top og den laveste dal inden for evalueringslængden.
- Det er nyttigt til at opdage ekstreme defekter såsom dybe ridser og store grater, som Ra alene kan savne.
- Det er ofte angivet på kritiske tætnings- eller kontaktflader.
I mange praktiske tegninger er Ra angivet som den primære kontrol, mens Rz eller Rt er tilføjet for at forhindre skadelige lokale defekter.
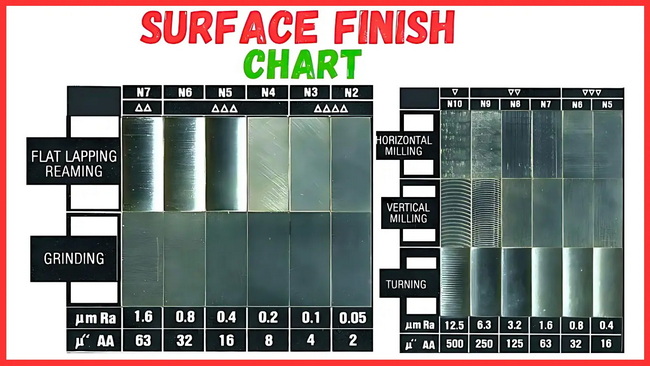
Et overfladeruhedsdiagram forbinder numeriske ruhedsværdier med praktiske procesegenskaber og typiske finish. Dette gør det lettere at vælge et realistisk overfladekrav på designstadiet.
Nedenfor er en repræsentativ tabel over almindelige ruhedsniveauer for typiske fremstillingsprocesser. Faktiske værdier kan variere alt efter materiale, maskintilstand og værktøj.
Typisk proces/afslutning |
Ra (µm) |
Ra (µin) |
Typisk Rz (µm) |
Typiske anvendelser |
Ru som støbt overflade |
12.5 |
500 |
~50 |
Støbte huse, ikke-kritiske dæksler, strukturelle beslag. |
Meget ru bearbejdet overflade |
6.3 |
250 |
~25 |
Smedegods, dele med lav tolerance, indre ikke-kritiske overflader. |
Grovdrejning eller fræsning |
3.2 |
125 |
12.5 |
Generelle konstruktionsdele, prototyper, interne ikke-forseglingszoner. |
Generel bearbejdningsfinish |
1.6 |
63 |
6.3 |
Standard CNC dele, rammer, maskinkomponenter. |
Finbearbejdning eller let slibning |
0.8 |
32 |
3.2 |
Lejesæder, glidende komponenter, synlige funktionelle overflader. |
Præcisionsslibning eller lapning |
0.4 |
16 |
1.6 |
Tætningslande, præcisionsaksler, højhastighedsroterende og præcisionsdele. |
Lavere Ra- og Rz-værdier svarer til glattere finish, der understøtter tættere forsegling, lavere friktion og et bedre kosmetisk udseende. Højere værdier bruges normalt, hvor styrke og omkostninger betyder mere end tekstur.
Pålidelig specifikation er kun meningsfuld, hvis målingspraksis er konsistent. Valg af instrument og indstillinger har direkte indflydelse på rapporterede værdier.
Stylus profilometre er meget udbredt på butiksgulve.
- En diamantpen bevæger sig hen over overfladen og registrerer en 2D-profil af højde kontra afstand.
- Fra denne profil beregnes parametre som Ra, Rz, Rq og Rt ved hjælp af standardiserede formler og filtre.
Afskæringslængde og evalueringslængde skal vælges korrekt for delen og parameteren; ellers kan to målinger af samme overflade se forskellige ud.
Optiske instrumenter bruges i stigende grad til præcision og sarte overflader.
- Teknikker som interferometri, konfokal mikroskopi og fokusvariation rekonstruerer overfladen uden fysisk kontakt.
- Disse systemer er ideelle til meget glatte, bløde eller komplekse overflader, hvor en stylus kan beskadige overfladen eller gå glip af lokale funktioner.
Berøringsfri metoder gør det også nemmere at fange 3D-overfladedata, hvilket hjælper, når man analyserer funktionel adfærd ud over simple 2D-profiler.
Et overfladeruhedsdiagram bliver især nyttigt, når det er integreret i en klar design- og fremstillingsarbejdsgang.
Først skal du afklare, hvad hver overflade skal gøre.
- Tætningsflader kræver kontrollerede toppe og dale for at undgå lækage.
- Glidende eller roterende overflader skal balancere lav friktion med tilstrækkelig tilbageholdelse af smøremiddel.
- Kosmetiske overflader fokuserer på visuelt udseende og taktil fornemmelse, mens rene strukturelle overflader ofte tillader højere ruhed.
Tilknytning af hvert område af delen til en af disse funktioner forhindrer overspecifikation.
Når funktionelle roller er klare, skal du vælge et ruhedsområde, der matcher både funktion og proceskapacitet.
- For mange præcisionsoverflader giver et område som Ra 0,8–1,6 µm en god balance mellem omkostninger og ydeevne.
- Ikke-kritiske områder kan tåle Ra 3,2 µm eller højere, hvilket reducerer bearbejdningstid og værktøjsslid.
Undgå at angive ekstrem glathed, hvis det ikke er funktionelt nødvendigt, fordi hvert ekstra poleringstrin tilføjer omkostninger og leveringstid.
At stole på en enkelt parameter kan være risikabelt.
- Kombiner Ra med Rz eller Rt for at tætne flader og slidkritiske områder, så skadelige toppe kontrolleres.
- Tilføj kun parametre, hvor de tilføjer klar funktionel værdi; unødvendig kompleksitet kan forvirre inspektion og kvalitetskontrol.
Denne afbalancerede tilgang sikrer, at specifikationer beskytter funktionen uden at gøre måle- og acceptkriterier alt for komplicerede.
Overfladekrav skal udtrykkes med standardsymboler og tekst.
- Brug det korrekte overfladefinishsymbol, tilføj de numeriske værdier, og angiv den påkrævede lægningsretning, hvor det er nødvendigt.
- Afklar, om værdier repræsenterer et maksimum, et minimum eller et acceptabelt område, for eksempel 'Ra 0,8–1,6 µm' i stedet for et enkelt tal uden tolerance.
Tydelige tegninger mindsker risikoen for fejlfortolkninger, især i internationale samarbejder.
Overfladeruhedsdiagrammer og -parametre er knyttet til globale standarder. At forstå disse standarder hjælper med at afstemme forventningerne mellem design, fremstilling og inspektion.
Denne standard definerer almindelige 2D-profilparametre som Ra, Rz, Rq, Rt og mange flere.
- Det specificerer også den måde, profilen filtreres og evalueres på.
- Det har været meget brugt i mange år, og mange eksisterende tegninger og diagrammer er stadig baseret på dette system.
Nyere standarder moderniserer og forfiner, hvordan ruhedsprofiler håndteres.
- De justerer definitioner, filtre og evalueringsmetoder for bedre sammenhæng og klarere fortolkning.
- Når forskellige anlæg bruger forskellige standardgenerationer, kan målte værdier for den samme overflade afvige lidt.
Enighed om, hvilken standardudgave og indstillinger der bruges, undgår forvirring og hjælper med at sikre, at målte resultater accepteres på begge sider.
Rimelige startværdier gør det lettere at beslutte, hvilken ruhed der skal angives for hver overfladetype. Faktiske valg bør altid forfines baseret på test, materiale og proceskapacitet.
Tætningsflader på ventiler, flanger og dæksler kræver kontrolleret ruhed for at forhindre lækager.
- Typiske målområder er mellem Ra 0,2 µm og 0,8 µm for metal-til-metal tætninger og lignende grænseflader.
- Yderligere kontrol med Rz eller Rt kan forhindre skarpe toppe, der ellers ville skære i pakninger eller tætningsringe.
Aksler, bøsninger og styreflader skal kombinere lav friktion med god slidadfærd.
- Typiske områder falder mellem Ra 0,4 µm og 1,6 µm, afhængigt af hastighed, belastning og smøring.
- En for glat overflade kan nogle gange reducere tilbageholdelse af smøremiddel, mens en for ru overflade øger friktion og slid.
En fuld tribologisk visning er nødvendig for højhastigheds-, højbelastnings- eller sikkerhedskritiske applikationer.
Mange strukturelle eller ikke-kritiske metalkomponenter kræver ikke særlig glatte finish.
- Ruhed mellem Ra 1,6 µm og 3,2 µm er ofte tilstrækkelig til generelle træk.
- Disse niveauer holder bearbejdningstider rimelige, mens de stadig leverer god monteringspasning og acceptabelt udseende.
Afslappende ruhedskrav på ikke-funktionelle overflader er en af de nemmeste måder at reducere delomkostningerne på.
Plastdele har meget forskellig overfladeadfærd.
- Funktionelle overflader kan have moderat ruhed, der understøtter montering og friktionsydelse.
- Kosmetiske ansigter styres primært af formpolering og tekstureringskvaliteter, der kan relateres til omtrentlige ruhedsniveauer.
I mange tilfælde er støbefinishstandarder referencen for plast, mens parametre på mikrometerniveau giver en omtrentlig korrelation.
Eksempler fra den virkelige verden viser, hvordan ruhedsspecifikationer påvirker ydeevne og omkostninger.
Et hydraulisk ventilhus med flere interne kanaler brugte oprindeligt det samme stramme ruhedskrav overalt.
- Et ensartet krav nær Ra 0,4 µm øgede bearbejdnings- og efterbehandlingstiden markant.
- Ved at identificere de sande tætningsområder og kun holde det stramme krav der, mens andre indvendige overflader afslappes til Ra 1,6 µm, blev omkostninger og cyklustid reduceret uden at ofre funktionen.
Et elektronisk kabinet krævede et førsteklasses kosmetisk udseende.
- De udvendige overflader blev bundet til specifikke formpoleringskvaliteter for at opnå et ensartet udseende på tværs af leverandører.
- Ved at knytte disse formfinisher til et ruhedsdiagram gjorde det muligt for ingeniør- og kvalitetsteams bedre at sammenligne forsøgsprøver og bevare visuel konsistens over tid.
I begge tilfælde hjalp tankevækkende brug af et overfladeruhedsdiagram med at justere specifikationerne til reelle funktionelle behov.
Flere tilbagevendende fejl forårsager undgåelige kvalitets- og omkostningsproblemer. At genkende dem tidligt fører til mere smidige projekter.
Kun at stole på Ra kan skjule skadelige profilformer.
- To overflader kan have samme Ra, mens den ene har skarpe toppe, og den anden har blide bølger.
- Tilføjelse af Rz eller Rt afslører, om der findes ekstreme toppe eller dale, som kan beskadige tætninger eller øge sliddet.
At kræve meget lav ruhed overalt kan være kontraproduktivt.
- Hver reduktion i Ra kræver generelt yderligere bearbejdnings-, slibe- eller poleringstrin.
- For glatte overflader kan også reducere belægningens vedhæftning eller tilbageholdelse af smøremiddel til visse applikationer.
Specifikationerne skal være så stramme som nødvendigt, men ikke strammere.
Målingsinkonsistens fører til tvister.
- Forskellige afskæringslængder, filtre eller instrumenttyper kan producere forskellige værdier for den samme overflade.
- Hvis disse forhold ikke er koordineret og dokumenteret, kan køber og leverandør fortolke den samme del forskelligt.
Konsekvent målingspraksis er lige så vigtig som selve de numeriske grænser.
En dygtig OEM-partner med erfaring i højpræcisionsbearbejdning, plastkomponenter, silikoneprodukter og metalstempling kan omdanne overfladeruhedsteori til pålidelig, skalerbar produktion.
- Ingeniørteams kan anbefale realistiske overflademål baseret på proceskapacitet, materiale og volumen.
- Kvalitetsafdelinger kan anvende standardiserede mål, levere fuldstændige inspektionsdata og hjælpe med at tilpasse specifikationer under prototyping.
- Projektledere kan understøtte internationale kunder med klar kommunikation, dokumentation og stabilt udbud til langsigtet samarbejde.
Denne kombination af ingeniørekspertise og proceskontrol hjælper med at sikre, at kravene til overfladeruhed opfyldes konsekvent fra prøve til masseproduktion.
Hvis dit nuværende eller kommende projekt involverer præcisionsbearbejdede dele, plastkomponenter, silikoneprodukter eller metalstemplede dele, vil krav til overfladeruhed direkte påvirke ydeevne, pris og leveringstid. For at reducere risikoen og fremskynde lanceringen:
- Del dine tegninger og aktuelle krav til overfladefinish for nøglekomponenter.
- Anmod om en detaljeret fremstillingsgennemgang med fokus på overfladeruhed, procesvalg og inspektionsmetoder.
- Arbejd sammen med et ingeniørteam, der kan foreslå optimerede ruhedsmål, vælge passende processer og opbygge en inspektionsplan, der matcher dine kvalitetsforventninger.
Tag det næste skridt nu ved at sende dine projektfiler og krav, så et ekspertteam kan hjælpe med at transformere dine overfladeruhedsspecifikationer til stabil, gentagelig og omkostningseffektiv produktion.
Overfladeruhed er en kvantitativ beskrivelse af de mikroskopiske toppe og dale på en overflade. Overfladefinish er et bredere koncept, der omfatter ruhed, bølgethed, lægning og ofte visuelle og taktile kvaliteter såsom glans og tekstur.
Ra er meget brugt, fordi det er ligetil at beregne, godt standardiseret og nemt at sammenligne mellem forskellige maskiner og leverandører. I mange generelle applikationer giver det nok information, når det kombineres med proceskendskab og grundlæggende visuel inspektion.
Rz og Rt er nyttige, når overflader skal undgå isolerede ridser, grater eller dybe fordybninger, såsom i tætningsgrænseflader og glidende kontakter. De fanger variationer fra top til dal, der muligvis stadig eksisterer, selv når Ra ser acceptabel ud.
Der findes empiriske omregningsfaktorer, men de er kun omtrentlige og afhænger af den faktiske profilform. For kritiske dele er det mere pålideligt at måle den specifikke parameter direkte i stedet for at stole på konverteringer.
En moderat grad af ruhed hjælper belægninger og maling med at klæbe ved at give mekanisk forankring. Hvis overfladen er for ru, kan belægninger dog vise synlige defekter eller inkonsekvent tykkelse, så det optimale område skal afstemmes efter belægningssystemet og påføringen.


