Visninger: 251 Forfatter: U-Need Udgivelsestid: 29-09-2026 Oprindelse: websted
Indholdsmenu
● Hvad er tæt tolerancebearbejdning?
>> Almindelige applikationer til bearbejdning med tæt tolerance
>> Hvilke stramme tolerancer kontrollerer ikke
● Tight Tolerance Machining vs GD&T: Nøgleforskelle
● Hvornår skal du angive stramme tolerancer?
>> Lejepasninger og præcisionsboringer
>> Press-Fit Pins og lokaliseringsfunktioner
>> Højpræcisionsformkomponenter
● Hvornår skal du bruge GD&T på en CNC-tegning?
● Vigtigheden af funktionelle datums
>> Hvorfor datumstrategi er vigtig
● Hvorfor stramning af hver dimension øger omkostningerne
>> Omkostningerne ved overtolerance
● En praktisk arbejdsgang til CNC-tegninger
>> 1. Identificer funktionelle grænseflader
>> 2. Vælg Funktionelle datums
>> 3. Kontroller kritiske funktionsstørrelser
>> 4. Tilføj GD&T for geometriske relationer
>> 5. Angiv krav til overfladefinish og kant
>> 6. Definer inspektionsmetoden
● Eksempel: CNC-bearbejdet sensorhus
● Anvendelse af GD&T til skimmelfremstilling
>> Almindelige skimmelfunktioner, der kræver omhyggelig kontrol
● Anvendelse af GD&T til pladefremstilling
>> Nyttige kontroller til metalpladedele
● Almindelige CNC-tegningsfejl, der skal undgås
>> Anvendelse af snævre tolerancer til ikke-kritiske dimensioner
>> Brug af hulkoordinater uden positionskontrol
>> Valg af ikke-funktionelle datums
>> Udeladelse af krav til overfladefinish
>> Undladelse af at angive tegningsstandarden
● Hvad skal medtages på en CNC-tegning?
● Resumé: Tight Tolerance Machining vs GD&T
>> 1. Er GD&T bedre end snævre tolerancer?
>> 2. Har hver CNC-bearbejdet del brug for GD&T?
>> 3. Hvad er den mest nyttige GD&T-kontrol til CNC-bearbejdning?
>> 4. Styrer tolerancen for en stram huldiameter hullets placering?
>> 5. Kan GD&T reducere omkostningerne til CNC-bearbejdning?
>> 6. Skal jeg bruge ASME eller ISO GD&T standarder?
>> 7. Hvilke filer skal leveres til et CNC-bearbejdningstilbud?
En CNC-tegning bør gøre mere end at liste dimensioner. Den skal forklare, hvordan en del skal passe, lokalisere, forsegle, rotere, samle og fungere i det færdige produkt. Det er derfor, ingeniører ofte skal vælge mellem tight tolerance bearbejdning og GD&T ved udarbejdelse af fremstillingstegninger.
Svaret er ikke at vælge det ene frem for det andet. Snævre tolerancer kontrol funktion størrelse. GD&T kontroller har geometri og funktionelle relationer. En velforberedt tegning bruger hver metode, hvor den skaber reel værdi.
For eksempel kan en lejeboring kræve en stramt styret diameter for at opnå den korrekte pasform. Samtidig skal boreaksen muligvis forblive vinkelret på en monteringsflade og nøjagtigt placeret i forhold til omgivende huller. En størrelsestolerance alene kan ikke definere disse geometriske krav.
For globale mærker, distributører, produktudviklere og producenter er klar tolerance afgørende for at kontrollere kvalitet, tilbudsnøjagtighed, produktionskonsistens, inspektionsmetoder og samlede fremstillingsomkostninger. Det hjælper også med at reducere forsinkelser forårsaget af tegning af fortolkningsforskelle mellem ingeniørteams, leverandører og kvalitetsinspektører.
På U-Need , vi understøtter tilpasset præcisionsbearbejdning af dele, fremstilling af forme og pladefremstillingsprojekter for kunder, der har brug for pålidelig kommunikation fra tegningsgennemgang til produktion og inspektion. De mest effektive tegninger er ikke blot dem med de strengeste krav. De er tegningerne, der kommunikerer den sande funktionelle hensigt med delen.
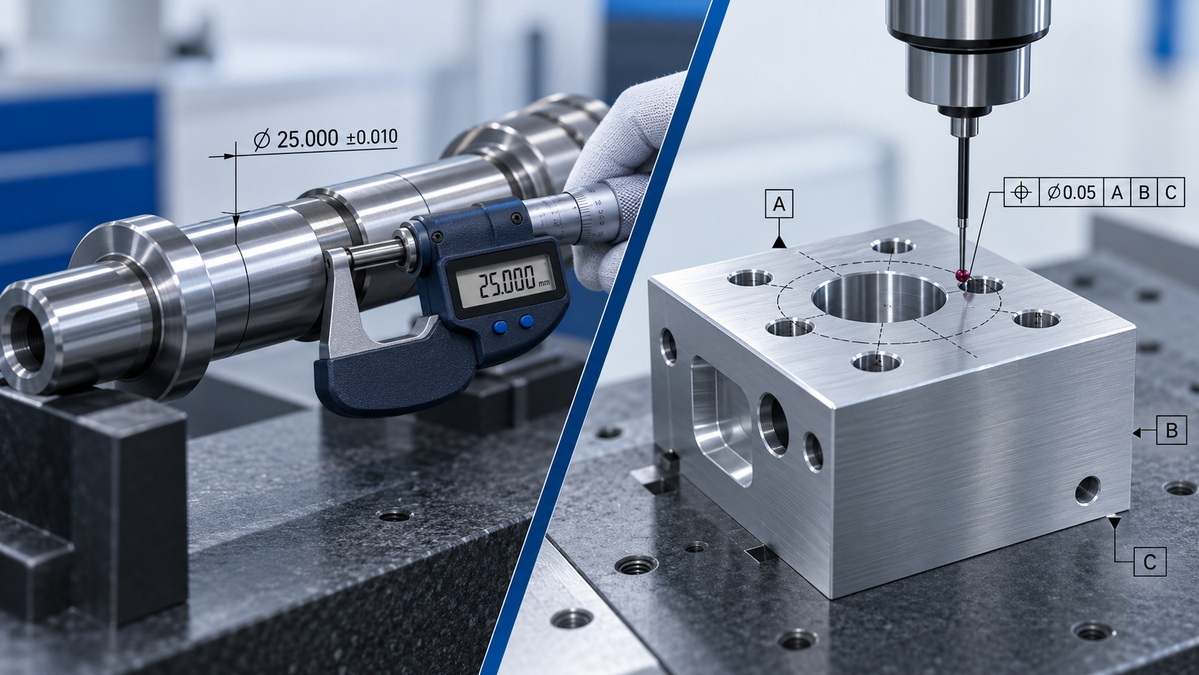
Bearbejdning med snæver tolerance betyder at producere en funktion inden for et snævert tilladt dimensionsområde. Det bruges almindeligvis, når små variationer i størrelse kan påvirke pasform, tætning, bevægelse, belastningsoverførsel, justering eller produktydelse.
En konventionel tolerance vises normalt som en plus/minus-værdi, en grænsedimension eller en standardtilpasningsforklaring.
Det specificerede område er kun 0,010 mm bredt. Fremstilling af en funktion inden for dette område kan kræve stabilt CNC-udstyr, præcisionsarbejde, kontrollerede skæreparametre, nøjagtige inspektionsværktøjer og omhyggelig procesplanlægning.
Snævre dimensionelle tolerancer er ofte nødvendige for følgende funktioner:
- Lejeboringer og lejesæder
- Præcisionsaksler og tappene
- Press-fit stifter og dyvelhuller
- Bøsninger
- Gearsæder og koblingsdiametre
- Hydrauliske og pneumatiske tætningsdiametre
- O-ringforskruning dimensioner
- Formindsatser og formhulrumskomponenter
- Præcis placering af armaturer
- Komponenter til medicinsk udstyr
- Automationsudstyrsdele
- Værktøjskomponenter med høj nøjagtighed
For disse applikationer påvirker den faktiske størrelse af funktionen direkte, om delen vil samles og fungere korrekt.
En snæver størrelsestolerance styrer ikke automatisk alle aspekter af en funktion.
Hullet kan dog stadig være:
- For langt fra det tiltænkte sted
- Vippes i forhold til hovedmonteringsfladen
- Fejljusteret med et parringshul
- Forskudt fra en midterlinje
- Ude af justering med en anden boring
- Funktionelt uegnet til en skrue, stift, aksel eller stik
Dette er begrænsningen ved kun at stole på standarddimensionelle tolerancer. Størrelsen kan være korrekt, men funktionen fungerer muligvis ikke korrekt i den endelige samling.
GD&T , forkortelse for Geometric Dimensioning and Tolerancing , er et ingeniørsprog, der bruges til at definere den tilladte variation i en dels geometri.
I stedet for kun at kontrollere størrelsen af en funktion, kan GD&T definere, om en overflade er flad, om et hul er korrekt placeret, om en boring er vinkelret på en flade, om en aksel roterer jævnt, eller om en kompleks profil forbliver inden for en acceptabel zone.
GD&T er særligt værdifuldt til præcisions-CNC-bearbejdede dele, sprøjtestøbekomponenter, stansematricer, metalpladedele, samlinger og komponenter med flere funktionelle grænseflader.
GD&T-kontroller er generelt opdelt i flere kategorier.
| GD&T Kategori | Typiske kontroller | Hvad det hjælper med at kontrollere |
|---|---|---|
| Form | Rethed, fladhed, cirkulærhed, cylindricitet | Formen af et træk selv |
| Orientering | Parallelisme, vinkelrethed, kantethed | Vinklen af et element i forhold til et datum |
| Beliggenhed | Position, koncentricitet, symmetri | Placeringen af en funktion i forhold til andre funktioner |
| Profil | Profil af en linje, profil af en overflade | Komplekse konturer, overflader og former |
| Runout | Cirkulær runout, total runout | Rotationsnøjagtighed af cylindriske eller roterende dele |
I praksis giver GD&T ingeniører og producenter en klarere måde at kommunikere funktionelle krav på.
En CNC-tegning med korrekt valgt GD&T kan reducere tvetydighed, forbedre repeterbarheden og gøre det lettere at etablere en konsistent inspektionsmetode.
Tight tolerance bearbejdning og GD&T diskuteres ofte sammen, men de tjener forskellige formål.
| Sammenligningsfaktor | Tight Tolerance Machining | GD&T |
|---|---|---|
| Hovedformål | Styrer funktionsstørrelse | Styrer geometri og forhold mellem funktioner |
| Typisk format | ± tolerance, grænser, pasformsklasse | Funktionskontrolramme, datumreferencer, grundlæggende dimensioner |
| Eksempel | Ø20,00 ±0,02 mm | Position Ø0,05 i forhold til ABC |
| Bedst til | Diameter, tykkelse, bredde, dybde, pasform | Placering, planhed, orientering, profil, udløb |
| Styrer hullets placering | Nej, ikke direkte | Ja |
| Styrer vinkel eller hældning | Ingen | Ja |
| Styrer overfladens planhed | Ingen | Ja |
| Styrer rotationsnøjagtighed | Ingen | Ja |
| Inspektionsværktøjer | Mikrometer, kaliber, boringsmåler | CMM, højdemåler, funktionsmåler, måleur |
| Omkostningspåvirkning | Kan øge omkostningerne ved overforbrug | Kan forbedre klarheden og reducere unødvendige tolerancekrav |
Den vigtigste forskel er denne:
> En dimensionstolerance svarer 'Hvor stor kan denne funktion være?' GD&T svarer 'Hvordan skal denne funktion opføre sig i forhold til delen og samlingen?'
Angiv en stram tolerance, når den faktiske størrelse af en funktion direkte påvirker produktets funktion.
Dette er især vigtigt, når en komponent skal skabe en kontrolleret frigang, interferens, prespasning, tætning, glidende tilstand eller lejeforhold.
En lejeboring kræver normalt nøjagtig diameterkontrol, fordi pasformen mellem lejets ydre ring og hus direkte påvirker ydeevnen.
Hvis boringen er for lille, kan installationen kræve overdreven kraft og kan beskadige lejet. Hvis det er for stort, kan lejet bevæge sig, dreje eller miste justering under brug.
Dette størrelseskrav alene er dog muligvis ikke nok. Boringen skal muligvis også være vinkelret på en monteringsflade, justeret med en anden boring og kontrolleret til overfladefinish.
Dyvelstifter, pres-fit indsatser og lokaliseringsstifter afhænger af kontrollerede diametre.
Hvis hullet er overdimensioneret, kan stiften være løs. Hvis hullet er underdimensioneret, kan monteringen blive vanskelig eller kan deformere komponenten.
Skær tolerancebearbejdning er ofte nødvendig for:
- Justering af dyvelhuller
- Press-fit bøsninger
- Metalindsatser i aluminiumsdele
- Støbe huller til styrepinde
- Præcisionsmonteringsarmaturer
- Automatiseret udstyrslokaliseringsstifter
Tætningsfunktioner kræver ofte kontrollerede diametre, dybder og overfladeforhold.
Almindelige eksempler omfatter:
- O-ringsriller
- Hydrauliske cylinderdiametre
- Pumpehuse
- Ventilsæder
- Mekaniske tætningsgrænseflader
- Væsketilslutningsporte
En lille variation i størrelse kan forårsage lækage, overdreven friktion, dårlig kompression eller for tidlig tætningsfejl.
Sprøjtestøbeforme, stansematricer og koldsmedningsmatricer inkluderer ofte tæt tolerancerede indsatser, styrekomponenter, hulrumsfunktioner og justeringselementer.
Præcision er vigtig, fordi værktøjskomponenter gentagne gange skal åbne, lukke, justere, styre materiale og opretholde en stabil delgeometri på tværs af lange produktionsserier.
Brug GD&T, når en funktion skal opretholde et defineret geometrisk forhold til andre funktioner.
Behovet for GD&T bliver stærkere, efterhånden som delens kompleksitet øges. Det er især nyttigt til dele med hulmønstre, tætningsflader, roterende funktioner, præcisionssamlinger, flere bearbejdningsopsætninger eller kritiske sammenkoblingskomponenter.
Positionstolerance er en af de mest nyttige kontroller til CNC-bearbejdning.
Det anvendes almindeligvis til:
- Bolt-hul mønstre
- Dyvelhuller
- Stikmonteringshuller
- Gevindhuller
- Multi-akse bearbejdede funktioner
- Monteringshuller i huse
- Huller til placering af formkomponenter
- Fastgørelseshuller i metalplader
Et hul kan have den korrekte diameter, men stadig svigte, hvis det er forkert placeret. Positionstolerance styrer den acceptable bevægelse af hulaksen i forhold til udpegede datumfunktioner.
Dette er især værdifuldt, når flere huller skal flugte med en parringskomponent.
Fladhed styrer, hvor meget en overflade kan variere fra en perfekt flad tilstand.
Det er især nyttigt til:
- Pakningsoverflader
- O-rings tætningsflader
- Ventilmonteringsflader
- Køleplade monteringsflader
- Form bundflader
- Fastgørelsesplader
- Præcisionsmontageoverflader
- Pladeplader, der skal sidde plant
For eksempel kan en bearbejdet tætningsflade kræve:
> Fladhed 0,05 mm
Det betyder, at hele overfladen skal forblive inden for to imaginære parallelle planer adskilt med 0,05 mm.
En overflade kan have en korrekt samlet tykkelse, men stadig være skæv, ujævn eller uegnet til tætning. Fladhed adresserer den funktionelle risiko.
Vinkelrette styrer, om en funktion er korrekt orienteret i 90 grader i forhold til en datum-overflade, datum-akse eller datum-plan.
Det anvendes ofte til:
- Boring af akser i forhold til monteringsflader
- Gevindhuller på tætningsflader
- Sidevægge i forhold til en base
- Trykpasningshuller
- Styrestifthuller
- Indretningsfunktioner
- Lodrette boringer i bearbejdede huse
Et hul kan have den rigtige diameter og korrekte overfladeplacering, men stadig vippe nok til at forhindre jævn samling. Vinkelrethed forhindrer denne tilstand.
Parallelisme styrer, om et element forbliver parallelt med et andet datumelement.
Det er nyttigt til:
- Glideflader
- Styreskinner
- Fastgørelsesplader
- Afstandsflader
- Parallelle bearbejdede blokke
- Formplader
- Lineære bevægelseskomponenter
- Modstående kontaktflader
For to parallelle flader kan det være mere meningsfuldt at kontrollere parallelitet end at anvende en ekstrem snæver tykkelsestolerance på begge overflader.
Profiltolerance er et af de mest fleksible værktøjer i GD&T.
Den kan styre en kompleks form, overfladekontur, orientering og placering. Det er især værdifuldt for funktioner, der ikke kan defineres effektivt ved hjælp af mange individuelle lineære dimensioner.
Typiske anvendelser omfatter:
- Buede CNC-bearbejdede overflader
- Form hulrum og kerner
- Komplekse aluminiumshuse
- Komponenter i rumfartsstil
- Ergonomiske produktkonturer
- Pladeformede former
- Smedede eller støbte overflader
- Komplekse overgangsområder mellem bearbejdede funktioner
I stedet for at tilføje mange separate tolerancer til hvert punkt på en kompleks overflade, kan en profiltolerance definere den tilladte variation over hele konturen.
Runout styrer, hvor meget en roterende funktion kan variere, når delen roterer omkring en datum-akse.
Dette er afgørende for komponenter som:
- Motoraksler
- Spindler
- Rotorer
- Gear sæder
- Bærende journaler
- Remskiver
- Ruller
- Roterende nav
- Præcisionscylindriske samlinger
En aksel kan have den korrekte diameter, men stadig vakle under rotation. For stort løb kan føre til vibrationer, støj, lejeslid, ujævn belastning, reduceret nøjagtighed og for tidlig produktfejl.
Et datum er en referencefunktion, der bruges til at fastslå, hvordan en del er placeret til fremstilling og inspektion.
Datumer er grundlaget for nyttig GD&T. Hvis datumskemaet ikke afspejler den reelle monteringstilstand, kan selv en teknisk korrekt tegning ikke producere funktionelt konsistente dele.
En god datumudvælgelsesproces begynder med samlingen i den virkelige verden.
Stil følgende spørgsmål:
- Hvilken overflade er i kontakt med hovedenheden?
- Hvilken funktion lokaliserer delen fra venstre mod højre?
- Hvilket hul, kant eller flade forhindrer rotation?
- Hvilken funktion etablerer den funktionelle midterlinje?
- Hvilken overflade bærer tætningsbelastningen?
- Hvilken geometri er vigtigst for kundens montage?
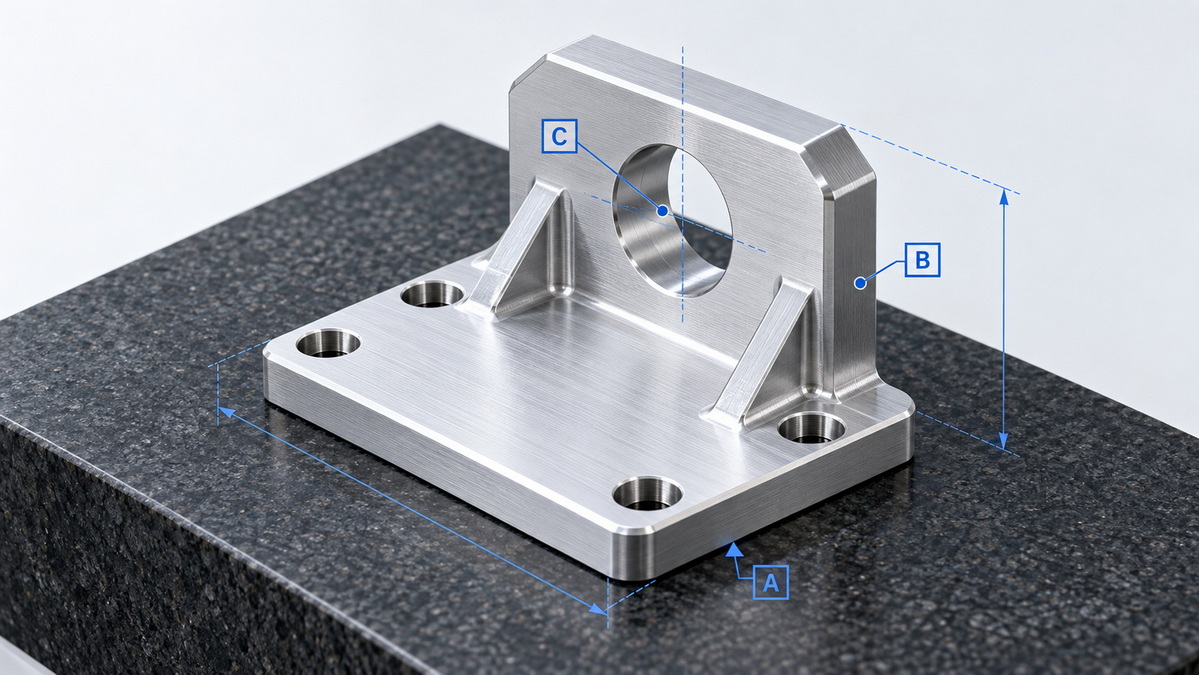
En fælles datumstruktur kan omfatte:
- Datum A: Den vigtigste monterings-, sidde- eller tætningsflade
- Datum B: En sekundær sideflade, boring eller midterplan
- Datum C: En tredje funktion, der forhindrer resterende bevægelse eller rotation
For eksempel kan et CNC-bearbejdet monteringsbeslag bruge sin bundflade som datum A, sin sideflade som datum B og et lokaliseringshul som datum C.
Denne opsætning afspejler, hvordan delen kan sidde i selve monteringsarmaturen.
Uden et funktionelt datumsystem kan flere leverandører inspicere den samme tegning forskelligt.
En leverandør kan måle fra en yderkant. En anden kan bruge et hulcenter. En tredje leverandør kan bruge et armatur, der ikke repræsenterer den faktiske montageposition.
Resultatet kan være dele, der virker acceptable under inspektion, men som ikke samles konsekvent.
En almindelig, men dyr tilgang er at anvende snævre ± tolerancer til næsten alle dimensioner på en tegning.
Dette kan virke som en sikker metode til at sikre kvalitet, men det kan skabe unødvendig kompleksitet i fremstillingen.
Når næsten alle dimensioner har en snæver tolerance, skal producenterne muligvis bruge:
- Yderligere CNC opsætninger
- Præcisionsarmaturer og bløde kæber
- Mere stabile skærestrategier
- Ekstra værktøjsondering
- Langsommere bearbejdningscyklusser
- Hyppigere procesmålinger
- CMM inspektion
- Dedikerede målere
- Strammere råvarekontrol
- Højere skrotgodtgørelser
- Mere erfarne operatører
- Yderligere kvalitetsdokumentation
Hver af disse faktorer kan øge enhedsomkostningerne og produktionstiden.
Problemet er ikke snævre tolerancer i sig selv. Problemet er at anvende dem, hvor de ikke skaber funktionel værdi.
I stedet for at spørge:
> 'Hvor stram kan denne tolerance være?'
Spørge:
> 'Hvor meget variation kan denne funktion tillade, mens samlingen stadig fungerer pålideligt?'
Dette er grundlaget for en praktisk tolerancestrategi.
En ikke-kritisk ydre dimension behøver muligvis kun en generel tolerance. En skjult lomme kræver muligvis ikke stram positionskontrol. En kosmetisk kant behøver muligvis ikke den samme nøjagtighed som en lejeboring eller tætningsflade.
Ved at koncentrere præcision om funktionelle funktioner kan ingeniører reducere omkostningerne uden at ofre ydeevnen.
En klar CNC-tegning bør udvikles i en struktureret rækkefølge.
Start med at identificere de områder, hvor delen forbinder, forsegler, roterer, understøtter belastning eller forbinder med en anden komponent.
Anmeldelse:
- Monteringsflader
- Bolt-hul mønstre
- Lejesæder
- Lokaliseringsstifter
- Tætningsflader
- Tråde
- Glideflader
- Gear og koblingsgrænseflader
- Elektriske stikfunktioner
- Kosmetiske overflader
- Kritiske indvendige lommer
Ikke alle dimensioner har lige stor betydning. Fokuser på de funktioner, der afgør, om det endelige produkt virker.
Vælg datumfunktioner baseret på, hvordan delen er placeret under samlingen.
Et brugbart spørgsmål er:
> 'Hvis denne del blev placeret i det endelige produkt, hvilke funktioner ville røre først, finde næste og stoppe bevægelsen sidst?'
Svaret afslører ofte den korrekte datum-sekvens.
Anvend dimensionelle tolerancer til funktioner, hvor nøjagtige størrelseskontroller passer eller ydeevne.
Eksempler omfatter:
- Skaftdiametre
- Lejeboringer
- Trykpasningshuller
- Tætningsdiametre
- Trådstørrelser
- Vægtykkelser
- Nøglespor
- Bøsningssæder
- Værktøjsindsatser
Brug den smalleste tolerance, der virkelig kræves for funktionen.
Anvend kun GD&T, hvor geometri har betydning.
Almindelige eksempler omfatter:
- Position for et hulmønster
- Fladhed for en pakningsflade
- Vinkelrethed for en boringsakse
- Parallelisme til en glidende overflade
- Profil til en kompleks kontur
- Runout for en roterende diameter
Målet er at definere kritiske funktionelle relationer uden at overkontrollere hver funktion.
Dimensioner og GD&T er ikke hele historien.
En tegning skal muligvis også definere:
- Overfladeruhed
- Krav til afgratning
- Kanten knækker
- Affasninger
- Fileter
- Skarpe kantgrænser
- Belægningstykkelse
- Krav til anodisering
- Krav til plettering
- Maling eller pulverlakering
- Maskeringsområder
- Varmebehandling
- Hårdhed
- Materiale certificering behov
For eksempel kan en præcisionsboring med en ru overflade beskadige en tætning eller forhindre et leje i at sidde korrekt. En grat på et gevindhul kan forstyrre samlingen. En belægning kan ændre den endelige dimension af en kritisk funktion.
Inden du frigiver en tegning, skal du overveje, hvordan de kritiske krav vil blive verificeret.
| Funktionskrav | Fælles inspektionsmetode |
|---|---|
| Udvendig aksel diameter | Mikrometer |
| Indvendig boringsdiameter | Boringsmåler, luftmåler, CMM |
| Hul position | CMM, højdemåler, inspektionsarmatur |
| Overfladeplanhed | CMM, overfladeplade, indikator |
| Vinkelrette | CMM, højdemåler, indikatoropsætning |
| Parallelisme | Overfladeplade, indikator, CMM |
| Cirkulær eller total udløb | Skiveindikator og rotationsarmatur |
| Overfladeprofil | CMM, optisk scanner, inspektionsarmatur |
| Overfladeruhed | Overfladeruhedstester |
Et krav bør være klart nok til, at fabrikanten og inspektøren kan verificere det ved hjælp af en gentagelig metode.
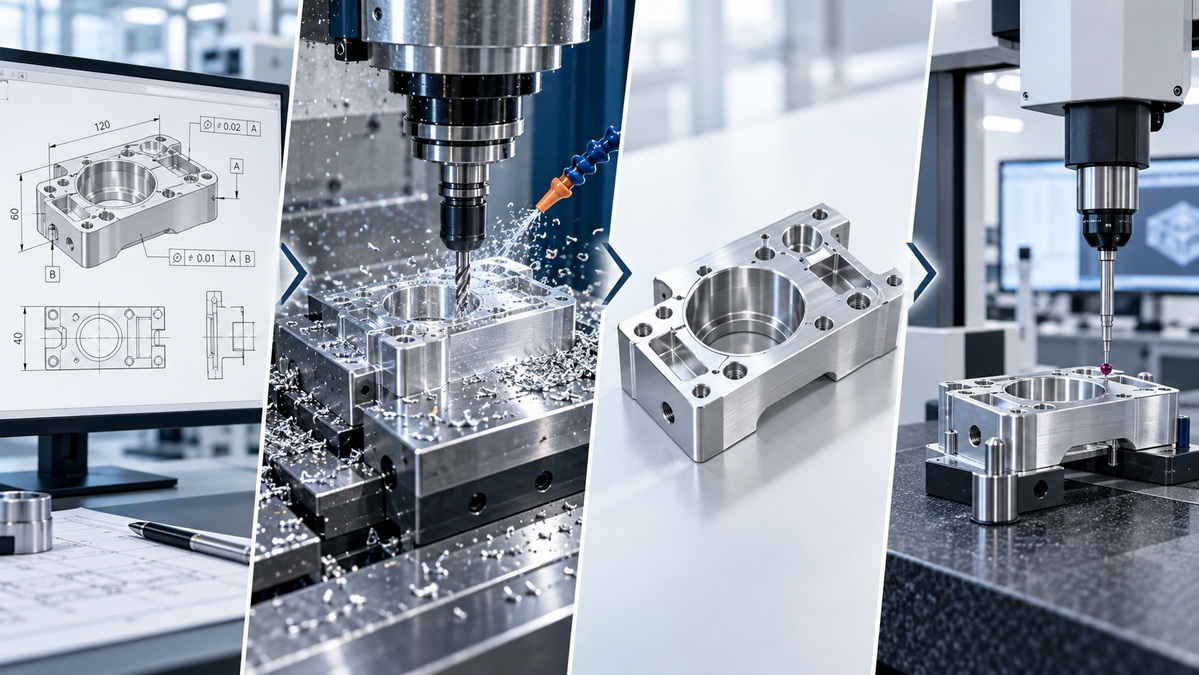
Overvej et aluminiumssensorhus med følgende funktioner:
- En bundmonteringsflade
- Fire monteringshuller
- En central præcisionsboring
- En tætningsflade til et dæksel
- En intern elektroniklomme
- Udvendige kosmetiske overflader
En dårligt specificeret tegning kan anvende ±0,02 mm tolerancer til næsten alle lineære dimensioner.
Dette kan gøre bearbejdning dyrere, men det kan stadig ikke kontrollere de funktioner, der betyder mest.
For eksempel kunne den centrale boring have den korrekte diameter, men være vippet i forhold til monteringsfladen. Bolthullerne kan have den korrekte størrelse, men ikke flugter med det tilhørende dæksel. Tætningsfladen kunne opfylde sit tykkelseskrav, men mangler stadig tilstrækkelig planhed.
En mere funktionel tegning kunne specificere:
- Datum A: Nederste monteringsflade
- Datum B: Bearbejdet sideflade
- Datum C: Et lokaliseringshul
- Midtboring: Kontrolleret diameter med vinkelrethed i forhold til datum A
- Monteringshuller: Positionstolerance i forhold til ABC
- Tætningsflade: Krav om planhed
- Indvendig lommekontur: Profiltolerance i forhold til ABC
- Udvendige kosmetiske dimensioner: Generel tolerance, hvor funktionen tillader det
Denne tilgang placerer produktionsindsatsen, hvor den betyder mest.
> Målet er ikke at gøre hver funktion perfekt. Målet er at gøre enhver funktion pålidelig.
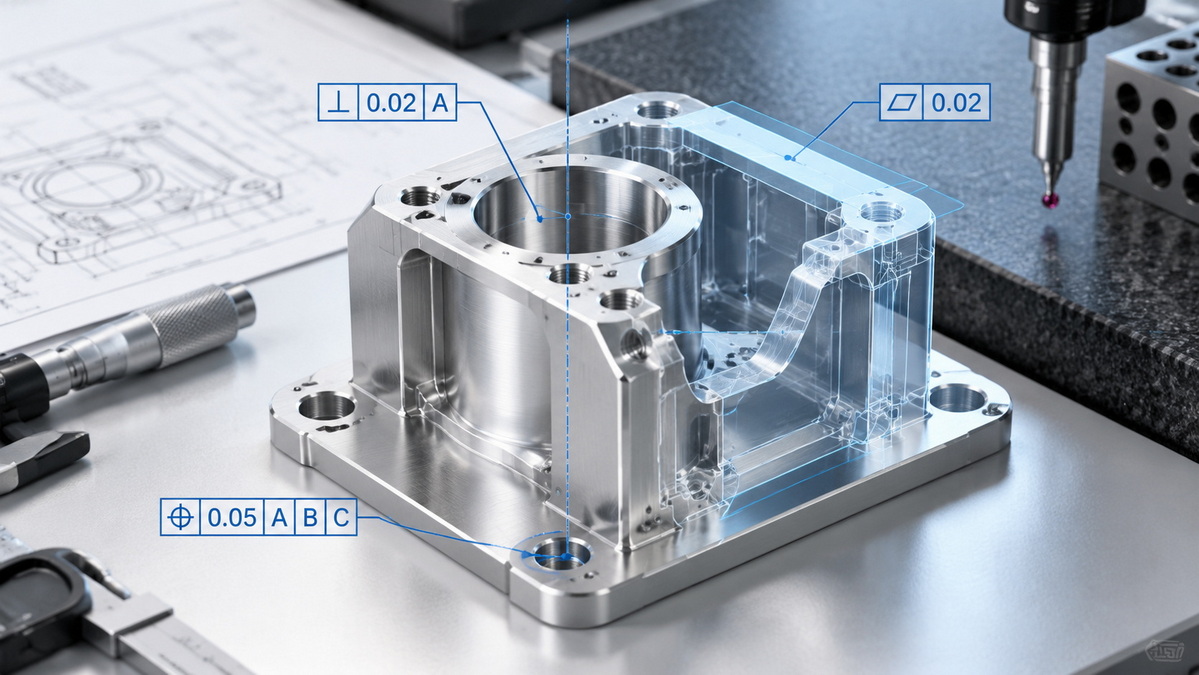
Fremstilling af forme kræver ofte en kombination af præcise størrelser og omhyggeligt kontrollerede geometriske forhold.
Sprøjtestøbeforme, stansematricer og koldsmedningsmatricer afhænger af nøjagtig justering mellem flere plader, indsatser, styrekomponenter, hulrum, kerner og bevægelige mekanismer.
Typiske eksempler omfatter:
- Styrestifthuller
- Styrebøsningers boringer
- Støbeindsatsplaceringer
- Kavitet og kernejustering
- Ejektorstifthuller
- Glidestyreflader
- Skilleflader
- Kølekanalplaceringer
- Formpladens fladhed
- Parallelisme mellem formplader
- Profilnøjagtighed af hulrumsoverflader
Et styrestifthul kan kræve en snæver diametertolerance. Det kan dog også have behov for positionsnøjagtighed i forhold til formbunden og vinkelret i forhold til pladeoverfladen.
På samme måde kan et formhulrum have behov for en profiltolerance, fordi den fulde overfladeform betyder mere end isolerede lineære dimensioner.
GD&T er også nyttig til laserskæring, bukning, stempling, svejsning og metalpladesamling.
Metalpladedele kan opleve variation under materialeskæring, bukning, svejsning, spændingsaflastning, overfladebehandling og montering. Det kan være urealistisk og unødvendigt dyrt at anvende ekstremt snævre lineære tolerancer til hver funktion.
Til fremstilling af metalplader skal du overveje at bruge:
- Positionstolerance for monteringshuller
- Profiltolerance for formede konturer
- Fladhed til montering af paneler
- Vinkelrethed for bøjede flanger
- Vinkelhed for formede funktioner
- Datum-baseret placeringskontrol til montagegrænseflader
- Generelle tolerancer for ikke-kritiske skærekanter
For eksempel kan et bøjet pladebeslag have behov for huller, der flugter med et tilhørende kabinet. Hulmønsteret kan styres ved hjælp af position i forhold til funktionelle henføringspunkter i stedet for kun at stole på koordinatdimensioner.
Dette giver et klarere monteringskrav og hjælper producenterne med at vælge praktiske inspektionsmetoder.
Brug ikke snævre tolerancer som en generel kvalitetserklæring.
En stram tolerance bør have en funktionel årsag. Hvis funktionen ikke påvirker pasform, tætning, bevægelse, styrke, sikkerhed eller udseende, kan en generel tolerance være tilstrækkelig.
Koordinatdimensioner kan skabe tolerancestabel.
For flerhulsmønstre kan positionstolerance bedre definere den sande funktionelle placering af hvert hul i forhold til datumsystemet.
Et datum skal afspejle, hvordan delen samles, monteres eller inspiceres.
Undgå at vælge vilkårlige kanter eller overflader, blot fordi de er praktiske i CAD-modellen.
En funktion kan opfylde dets dimensionelle krav, men stadig svigte på grund af dårlig overfladekvalitet.
Overfladefinish er især vigtig for:
- Tætningsflader
- Lejesæder
- Glideflader
- Præcisionsboringer
- Skimmelsvampe
- Kosmetiske overflader
- Coatede kontaktområder
Anodisering, plettering, maling, pulverlakering og andre efterbehandlingsprocesser kan ændre endelige dimensioner.
Kritiske huller, gevind, lejesæder og præcisionsoverflader kan kræve maskering eller efterbearbejdning.
Grater kan forstyrre samlingen, skabe sikkerhedsrisici, beskadige tætninger eller forhindre korrekt montering.
Tilføj klare krav til afgratning og kantbrud, især omkring huller, gevind, bearbejdede kanter og tætningsfunktioner.
Når du arbejder med internationale leverandører, skal du tydeligt angive tegningsstandard og enheder.
Dette hjælper med at undgå forskelle i symbolfortolkning, standardtolerancer, decimalkonventioner, inspektionsforventninger og generel udarbejdelsespraksis.
En komplet CNC-tegning skal give nok information til fremstilling og inspektion uden at skabe unødvendig kompleksitet.
Medtag følgende, hvor det er relevant:
- Varenummer og revisionsniveau
- Delnavn og mængde
- Måleenheder
- Skala og projektionsmetode
- Materialekvalitet
- Krav til materialecertificering
- Varmebehandling og hårdhed
- Krav til overfladebehandling eller belægning
- Generel tolerancestandard
- Funktionelle datums
- Kritiske dimensionelle tolerancer
- GD&T har kontrolrammer
- Krav til overfladeruhed
- Tråd specifikationer
- Krav til affasning og radius
- Afgratningsvejledning
- Kantbrudskrav
- Identifikation af kritiske funktioner
- Krav til inspektionsdokumentation
- Krav til emballage og korrosionsbeskyttelse
- Monteringsnotater, når det er relevant
For komplekse eller højværdikomponenter er det ofte nyttigt at levere både en detaljeret 2D-tegning og en 3D CAD-model.
2D-tegningen definerer produktions- og inspektionskravene. 3D-modellen hjælper med at tydeliggøre formen, reducere fortolkningstiden og understøtte CNC-programmering.
Tæt tolerancebearbejdning og GD&T bør bruges sammen, ikke behandles som alternativer.
Snævre tolerancer definerer, hvor stor, lille, tyk, tynd, bred eller dyb en funktion kan være.
GD&T definerer, hvordan en funktion skal forholde sig til andre funktioner med hensyn til placering, orientering, form, profil og runout.
En højkvalitets CNC-tegning skal:
- Brug kun snævre tolerancer til funktionskritiske størrelser
- Brug funktionelle datums, der afspejler den reelle monteringstilstand
- Anvend GD&T til at kontrollere vigtige geometriske forhold
- Undgå unødvendige tolerancer på ikke-kritiske funktioner
- Definer overfladefinish, kanter, materialer, belægninger og inspektionsbehov
- Gør det muligt for producenten og kvalitetsteamet at inspicere delen konsekvent
Til specialbearbejdning af præcisionsdele, fremstilling af støbeforme og metalpladefremstilling er tydelighed en af de stærkeste faktorer, der påvirker omkostninger, leveringstid, kvalitet og repeterbarhed.
U-Need hjælper kunder med at evaluere tegninger, identificere fremstillingsproblemer, afklare tolerancestrategi og forberede præcisionskomponenter til pålidelig produktion. Deling af en 2D-tegning sammen med en 3D-model gør det muligt for produktionsteamet at gennemgå kritiske funktioner, bearbejdningsgennemførlighed, inspektionsmetoder og produktionskrav, før fremstillingen begynder.
GD&T er ikke bedre i enhver situation, fordi det løser et andet problem. Snævre tolerancer styrer størrelsen af en funktion, mens GD&T styrer geometri og forhold mellem funktioner. Præcisionsdele kræver ofte begge dele.
Nej. Simple dele med lav funktionsrisiko kræver muligvis kun konventionelle dimensioner og generelle tolerancer. GD&T bliver mere nyttig, når en del omfatter hulmønstre, lejeboringer, tætningsflader, roterende funktioner, kritiske samlinger eller komplekse former.
Positionstolerance er en af de mest almindeligt anvendte kontroller, fordi den nøjagtigt definerer placeringen af huller, slidser, stifter og funktionsmønstre i forhold til funktionelle datums.
Nej. En snæver diametertolerance styrer kun størrelsen af hullet. Den kontrollerer ikke, om hullet er i den korrekte position, om dets akse er vinkelret, eller om det flugter med parringselementer.
Ja. Korrekt GD&T kan reducere omkostningerne ved at kommunikere det sande funktionskrav frem for at kræve ekstremt snævre lineære tolerancer på hver funktion. Det kan også reducere inspektions-uklarhed og hjælpe med at undgå unødvendigt efterarbejde.
Den passende standard afhænger af dine kundekrav, målmarked, intern ingeniørpraksis og projektdokumentation. Identificer tydeligt den styrende standard på tegningen, så alle parter bruger den samme fortolkning.
For et præcist tilbud, angiv en 2D PDF-tegning og en 3D CAD-model. Tegningen skal indeholde materiale, mængde, tolerancer, GD&T, overfladefinish, belægning og eventuelle krav til inspektion eller certificering. Almindelige 3D-formater inkluderer STEP, IGES, Parasolid og native CAD-filer, hvor de er tilgængelige.
1. American Society of Mechanical Engineers. *Y14.5: Dimensionering og tolerance.*
[https://www.asme.org/codes-standards/find-codes-standards/y14-5-dimensioning-tolerancing ]
2. National Institute of Standards and Technology. *Undersøgelse af rollen af geometrisk dimensionering og tolerance i fremstilling.*
[https://tsapps.nist.gov/publication/get_pdf.cfm?pub_id=918538 ]
3. National Institute of Standards and Technology. *Geometrisk dimensionering og tolerance for digital fremstilling.*
[https://tsapps.nist.gov/publication/get_pdf.cfm?pub_id=936463 ]
4. International Organisation for Standardization. *ISO 1101: Geometriske produktspecifikationer (GPS) — Geometrisk tolerance.*
[https://www.iso.org/standard/59490.html ]
5. Standarder New Zealand. *ISO 1101:2017 — Geometrisk tolerance.*


