Visninger: 259 Forfatter: U-Need Udgivelsestid: 27-09-2026 Oprindelse: websted
Indholdsmenu
● Hvad er tæt tolerancebearbejdning?
>> Hvorfor stramme tolerancer betyder noget
● Hvad er krav til overfladefinish?
● Hvorfor overfladefinish er vigtig i præcisionsfremstilling
● Skær tolerancebearbejdning vs krav til overfladefinish
● Hvornår skal ingeniører prioritere stramme tolerancer?
>> Lokalisering af huller og dyvelstiftsfunktioner
>> Formindsatser og værktøjskomponenter
● Hvornår skal ingeniører prioritere krav til overfladefinish?
>> Glidende og roterende komponenter
>> Træthedskritiske komponenter
>> Kosmetiske og forbrugervendte komponenter
● Omkostningerne ved overspecifikation
● En praktisk metode til at stille krav
>> 1. Identificer funktionens funktion
>> 2. Identificer fejltilstanden
>> 3. Brug Ryd datumreferencer
>> 4. Påfør kun overfladefinish, hvor det betyder noget
>> 5. Overvej den fulde fremstillingssekvens
● Hvorfor glattere ikke altid er bedre
>> Præcisionsstøbefremstilling
>> Hydrauliske og pneumatiske komponenter
>> Brugerdefinerede præcisionsbearbejdede dele
● FAQ
>> 1. Hvad betragtes som en stram tolerance i CNC-bearbejdning?
>> 2. Er Ra den eneste overfladefinishværdi, der betyder noget?
>> 3. Øger en finere overfladefinish altid bearbejdningsomkostningerne?
>> 4. Kan polering ændre de endelige mål på en del?
>> 5. Skal en tætningsflade have krav til både planhed og ruhed?
>> 6. Hvilken overfladefinish er almindelig for CNC-bearbejdede dele?
>> 7. Hvordan kan ingeniører undgå at overspecificere bearbejdningstolerancer?
Når ingeniører sammenligner snæver tolerance bearbejdning og krav til overfladefinish , er den korrekte prioritet sjældent det ene eller det andet. Det mere brugbare spørgsmål er: Hvilket krav har den største indflydelse på delens funktion i den virkelige verden?
En komponent kan være dimensionsnøjagtig, men stadig svigte, fordi den lækker, slides for hurtigt, sætter sig fast under bevægelse, udvikler træthedsskader eller yder dårligt efter belægning. På samme måde kan en højpoleret del stadig være ubrugelig, hvis dens boringsdiameter, fladhed, koncentricitet eller hulposition er uden for det acceptable område.
For globale producenter, distributører og produktudviklingsteams er den mest praktiske tilgang at definere krav i henhold til hver funktions funktion. Snævre tolerancer bør beskytte pasform, samling, justering og bevægelse. Krav til overfladefinish bør beskytte friktion, tætning, slidstyrke, træthedsydelse, korrosionsbestandighed, belægningskvalitet og udseende.
Målet er ikke at specificere den strammeste tolerance og den lavest mulige ruhedsværdi på hver overflade. Målet er at skabe en del, der fungerer pålideligt, kan inspiceres konsekvent og kan fremstilles effektivt.
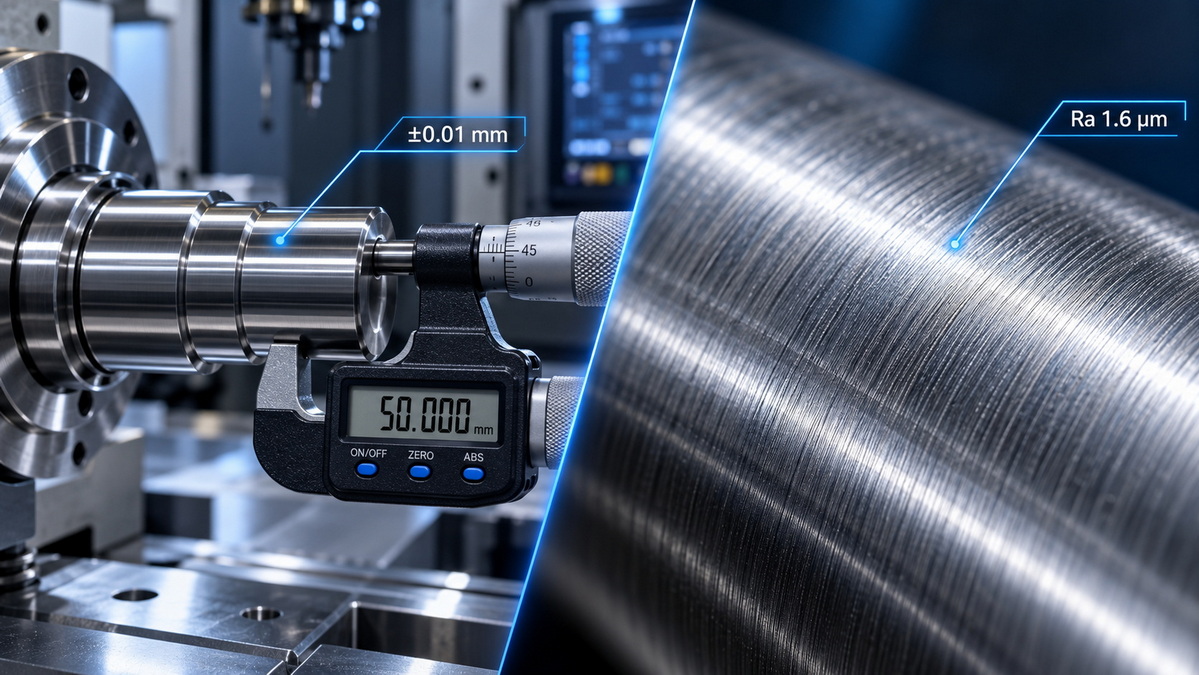
Skær tolerancebearbejdning er processen med at fremstille en komponent inden for en snæver tilladt variation fra dens nominelle dimensioner. En tolerance definerer, hvor meget en dimension, form, orientering eller placering kan variere, mens den stadig er acceptabel.
For eksempel skal en akseldiameter angivet som 10,00 mm ±0,01 mm måle mellem 9,99 mm og 10,01 mm. Enhver del uden for dette område kan blive afvist, omarbejdet eller forårsage monteringsproblemer.
Snævre tolerancer kan gælde for grundlæggende dimensioner, men de gælder også for geometriske krav, der påvirker, hvordan komponenter passer og bevæger sig sammen.
Almindelige snævre tolerancebearbejdningskontroller inkluderer:
- Diameter
- Længde
- Bredde
- Tykkelse
- Fladhed
- Ligehed
- Rundhed
- Cylindricitet
- Koncentricitet
- Vinkelrette
- Parallelisme
- Sand position
- Runout
- Profil
En præcisionsbearbejdet komponent kan kræve en boring, der holdes inden for et snævert område for et prespasningsleje. En formindsats kan kræve høj positionsnøjagtighed for at flugte med en matchende kerne. En stemplet komponent kan have behov for præcist placerede huller for at passe til en automatiseret monteringsarmatur.
En snæver tolerance betyder dog ikke automatisk, at en del er bedre. Det giver kun værdi, når kravet understøtter et specifikt funktionelt behov.
Snævre tolerancer er normalt nødvendige, når forkert geometri ville forhindre samling, reducere nøjagtigheden, skabe vibrationer eller forkorte produktets levetid.
De er især vigtige for:
- Lejesæder og lejehuse
- Press-fit eller interferens-fit funktioner
- Præcisionsaksler og boringer
- Lokalisering af stifthuller
- Gearkasse komponenter
- Ventilhuse og væskekontroldele
- Formindsatser og kernekomponenter
- Komponenter til medicinsk udstyr
- Luftfartssamlinger
- Robotik og automationsudstyr
- Præcisions armaturkomponenter
For eksempel kan en lejeboring have behov for en stramt kontrolleret diameter, rundhed og cylindricitet. Hvis boringen er for stor, kan lejet rotere inde i huset. Hvis den er for lille, kan overdreven interferens skabe uønsket forspænding, forvrængning, varmeudvikling eller vanskelig montering.
I dette tilfælde er den primære bekymring geometri. En fin overfladefinish kan hjælpe montageprocessen, men den kan ikke korrigere en forkert leje-sædediameter.
Krav til overfladefinish definerer teksturen og tilstanden af en komponents overflade efter bearbejdning, slibning, polering, stempling, formning, belægning eller andre fremstillingsprocesser.
En overflade er ikke helt glat. Selv en bearbejdet del af høj kvalitet indeholder mikroskopiske toppe, dale, værktøjsmærker og retningsmønstre. Disse egenskaber kan påvirke, hvordan delen forsegler, glider, slides, reflekterer lys, bevarer smøremiddel, accepterer belægning, modstår korrosion eller interagerer med en anden komponent.
Overfladefinish omfatter normalt tre relaterede egenskaber:
- Ruhed: Fine og tætsiddende overfladeujævnheder
- Bølger: Større og mere spredte overfladevariationer
- Lægge: Hovedretningen af overflademønsteret, der produceres af fremstillingsprocessen
Den mest almindelige overfladeteksturværdi på tekniske tegninger er Ra , også kaldet aritmetisk gennemsnitlig ruhed. Ra udtrykkes sædvanligvis i mikrometer, såsom Ra 3,2 µm, Ra 1,6 µm eller Ra 0,8 µm.
En lavere Ra-værdi indikerer generelt en glattere overflade. Ra alene beskriver dog ikke fuldt ud overfladeydelse.
To overflader kan have den samme Ra-værdi, men opfører sig meget forskelligt på grund af forskelle i topform, daldybde, bølgethed, bearbejdningsretning eller materialeforhold.
Til krævende applikationer kan ingeniører også evaluere:
- Rz
- Rq
- Materialeforhold
- Bølger
- Tophøjde
- Dalens dybde
- Karakteristika for lejeareal
- Læg retning
- Overfladefejl
- Ridser og pladdermærker
Krav til overfladefinish er ofte forbundet med udseende, men deres rolle er meget bredere. I mange applikationer er overfladetekstur et kritisk funktionskrav.
En dårlig overfladefinish kan føre til:
- Væskelækage
- Gaslækage
- Høj friktion
- Galende
- Accelereret slid
- Reduceret træthedsliv
- Dårlig smøreevne
- Ustabil belægningsvedhæftning
- Korrosionsinitiering
- Besværlig rengøring
- Dårlig kosmetisk kvalitet
- Dårlig frigivelse af skimmelsvamp
- Synlige bearbejdningsmærker
En tætningsflade kan opfylde sin dimensionelle tolerance, men stadig lække, hvis den har dybe bearbejdningsriller, for store bølger, ridser, grater eller retningsbestemte værktøjsmærker, der skaber lækagebaner.
En glidende aksel kan opfylde sit diameterkrav, men stadig slides for tidligt, hvis overfladen er for ru, for uregelmæssig eller uegnet til tilbageholdelse af smøremiddel.
Et poleret formhulrum kan forbedre glansen af et sprøjtestøbt produkt, men et højpoleret hulrum er muligvis ikke egnet til et produkt, der kræver en tekstureret, mat, læder- eller anti-skrid overflade.
Den korrekte overfladefinish er ikke altid den glattest mulige overflade. Det er overfladen, der understøtter den tilsigtede funktion.
Snævre tolerancer og krav til overfladefinish påvirker forskellige aspekter af delens ydeevne. Man styrer funktionens geometri. Den anden styrer selve kvaliteten af overfladen.
| Sammenligningsfaktor | Tæt tolerance | Krav til bearbejdning af overfladefinish |
|---|---|---|
| Hovedformål | Styrer størrelse, position, form og orientering | Styrer overfladetekstur, kontaktadfærd og overfladekvalitet |
| Typisk forklaring | ±0,01 mm, H7 pasform, position 0,05 mm, planhed 0,02 mm | Ra 3,2 µm, Ra 1,6 µm, Ra 0,8 µm, Rz grænse |
| Primær præstationspåvirkning | Tilpasning, justering, samling, udskiftelighed, nøjagtighed | Tætning, friktion, slid, træthed, belægning, udseende |
| Typisk inspektionsmetode | CMM, mikrometer, boringsmåler, stiftmåler, optisk inspektion | Profilometer, ruhedstester, optisk overflademåling |
| Vigtigste produktionsudfordring | Stabil arbejdshold, termisk kontrol, maskinnøjagtighed, inspektionsrepeterbarhed | Værktøjstilstand, tilspændingshastighed, skæreparametre, slibning, polering, inspektion |
| Hovedomkostningsdriver | Ekstra opsætninger, langsommere bearbejdning, specielle armaturer, strammere inspektion | Fine efterbehandlinger, slibning, honing, polering, yderligere test |
| Typisk risiko, hvis den ignoreres | Løs pasform, interferens, fejljustering, vibrationer, monteringsfejl | Lækage, galning, høj friktion, for tidligt slid, dårlig visuel kvalitet |
| Vigtigst for | Tilpasninger, datums, parringsfunktioner, lokaliseringshuller, præcisionssamlinger | Tætningsflader, lejetapper, glideflader, kosmetiske overflader |
Hovedlæren er enkel:
En tolerance fortæller ingeniører, om en funktion er på den rigtige placering og har den korrekte geometri. Et krav til overfladefinish fortæller ingeniører, om denne funktion har den rette kontakttilstand for sit arbejdsmiljø.
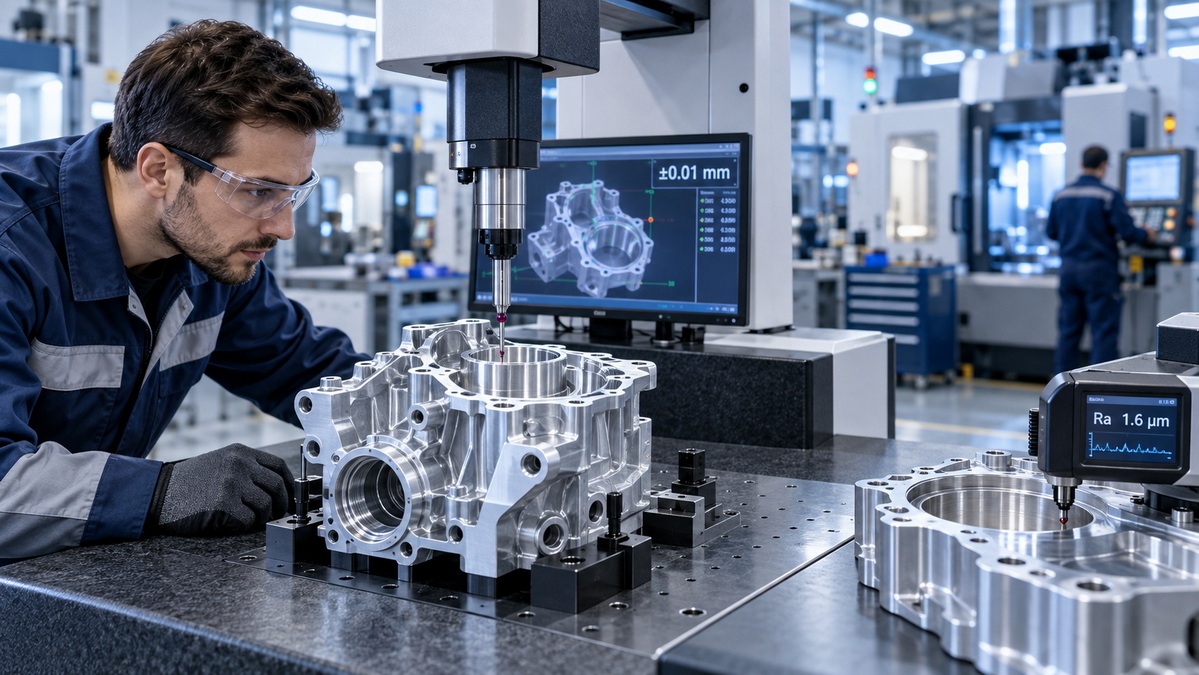
Ingeniører bør prioritere snævre tolerancer, når delens ydeevne hovedsageligt afhænger af korrekt størrelse, placering, justering, form eller pasform.
Dette er almindeligt i samlinger, hvor flere komponenter skal arbejde sammen med kontrolleret frigang eller interferens.
Lejeboringer og akseltapper har ofte behov for tæt dimensionskontrol. Hvis tolerancen er for bred, kan lejepasningen være ustabil. En løs pasform kan tillade bevægelse, vibrationer og uro. En alt for stram pasform kan skabe uønsket stress og reducere lejernes levetid.
Vigtige egenskaber kan omfatte:
- Boringsdiameter
- Skaft diameter
- Rundhed
- Cylindricitet
- Koncentricitet
- Runout
- Skulderplacering
- Vinkelrette
For disse komponenter er snæver tolerancebearbejdning ofte første prioritet, fordi lejet skal passe korrekt, før overfladefinish bliver relevant.
Dyvelhuller bruges til at placere dele nøjagtigt under montering. En mindre positionsfejl kan forårsage fejljustering mellem flere funktioner, især i forme, armaturer, automatiseringsudstyr og præcisionssamlinger.
I denne situation bør ingeniører fokusere på:
- Huldiameter
- Hulposition
- Sand position
- Vinkelrette
- Datum reference
- Hul-til-hul forhold
En lav ruhedsværdi kan være nyttig til indsættelse, men den er normalt sekundær i forhold til trækstørrelse og placering.
Præcisionsstøbeforme og matricer er ofte afhængige af meget nøjagtige sammenkoblingsoverflader. Kerneindsatser, hulrumsindsatser, styrestifter, ejektorsystemer og glidemekanismer skal justeres korrekt for at forhindre flash, mismatch, overdreven slitage eller dårlig delkvalitet.
Skær tolerancebearbejdning er især vigtig for:
- Skillelinjejustering
- Indlægspositionering
- Styrestift og bøsning passer
- Afspærringsflader
- Skydermekanismer
- Ejektorstifthuller
- Kølekanalforbindelser
Til fremstilling af forme og matrice reducerer den rigtige tolerancestrategi justeringsarbejdet under montering og understøtter ensartet kvalitet af støbte eller stemplede dele.
Ingeniører bør prioritere krav til overfladefinish, når en dels ydeevne afhænger af friktion, tætning, slid, smøring, udmattelsesbestandighed, renhed, udseende eller belægningsadfærd.
Overfladefinish er ofte kritisk for pakningsflader, O-ringriller, ventilsæder, flangeoverflader, hydrauliske porte, pneumatiske grænseflader og væskekontrolkomponenter.
En overflade kan være dimensionsmæssigt korrekt, men stadig ikke forsegle på grund af:
- Dybe bearbejdningsmærker
- Værktøjssnak
- Ridser
- Grater
- Overdreven bølgethed
- Skarpe overfladetoppe
- Forkert lægningsretning
- Indlejrede partikler
For en statisk tætningsflade arbejder fladhed og ruhed ofte sammen. Fladhed styrer den generelle kontakttilstand over overfladen. Ruhed styrer teksturen på mikroniveau, der enten kan understøtte eller svække forseglingen.
Aksler, bøsninger, styreskinner, stempler, spindler, ventilstammer og lineære bevægelseskomponenter kræver ofte kontrolleret overfladetekstur.
Hvis overfladen er for ru, kan den skabe overdreven friktion, slide tætninger, beskadige sammenkoblende dele og generere varme. Hvis overfladen er for glat, kan det reducere tilbageholdelse af smøremiddel i visse applikationer.
Den korrekte finish skal vælges i henhold til:
- Materiale kombination
- Smøretilstand
- Kontakttryk
- Glidende hastighed
- Tætningsmateriale
- Bevægelsesfrekvens
- Temperatur
- Kemisk eksponering
- Påkrævet levetid
Overfladefejl kan fungere som stresskoncentratorer. Ridser, værktøjsmærker, dybe dale og ru overgange kan øge risikoen for revneinitiering ved gentagen belastning.
Dette er især vigtigt for:
- Luftfartskomponenter
- Automotive aksler
- Kraftig udstyrsdele
- Roterende komponenter
- Fjedre og bærende funktioner
- Medicinske implantater
- Højtrykskomponenter
En bedre overfladetilstand kan reducere risikoen for træthedsrelateret svigt, især i nærheden af fileter, skuldre, tråde og andre områder, hvor stress allerede er koncentreret.
For synlige metalhuse, apparatdele, elektroniske kabinetter, dekorative beslag og premium forbrugerprodukter kan overfladekvalitet have en større kommerciel indvirkning end ekstremt stram dimensionskontrol.
Almindelige overfladerelaterede krav kan omfatte:
- Børstet finish
- Retningsbestemt korn
- Spejlpolering
- Mat tekstur
- Perlesprængning
- Afgratning
- Ridsekontrol
- Forberedelse af pulverlakering
- Anodiseringsforberedelse
- Lasermærkningskvalitet
I disse tilfælde kan delens udseende påvirke mærkeopfattelse, produktpositionering og kundetilfredshed.
Nogle funktioner kræver snævre tolerancer og kontrolleret overfladefinish på samme tid. Disse er normalt de mest krævende funktioner at fremstille og inspicere.
Almindelige eksempler omfatter:
- Bærende journaler
- Hydrauliske ventilspoler
- Præcisions aktuator aksler
- Grænseflader til medicinsk udstyr
- Gearkasse aksler
- Højtryksforseglingskomponenter
- Pumpedele
- Præcisionsform hulrum overflader
- Aerospace aktuator komponenter
- Væskestyringsmanifolder
Overvej en præcisionsaksel, der bruges i en roterende samling. Diameteren skal være nøjagtig for at opnå den korrekte pasform. Akslen skal også have acceptabel rundhed og udløb for at forhindre vibrationer. Samtidig kan akseloverfladen have behov for en kontrolleret finish for at reducere friktion, beskytte tætninger og opretholde smøring.
Denne type egenskaber bør ikke behandles som en generel bearbejdningsoverflade. Det kræver en komplet fremstillingsplan, der inkluderer materialetilstand, bearbejdningssekvens, varmebehandling, færdigbearbejdning, slibning eller polering, inspektion og emballagebeskyttelse.
Den mest effektive måde at vælge mellem snæver tolerancebearbejdning og krav til overfladefinish er at undersøge funktionen af hver funktion.
| Funktion Funktion | Primær prioritet | Sekundær prioritet | Typisk ingeniørfokus |
|---|---|---|---|
| Lejehusboring | Snæver tolerance | Overflade finish | Diameter, rundhed, cylindricitet, korrekt pasform |
| Press-fit skaft | Snæver tolerance | Overflade finish | Kontrolleret interferens og kontaktkonsistens |
| Statisk pakningsflade | Overfladefinish og planhed | Dimensionel tolerance | Forseglingstekstur, fladhed, gratfrit kontaktområde |
| O-ringsrille | Dimensionel tolerance | Overflade finish | Rillebredde, dybde, hjørnetilstand, overfladekvalitet |
| Glidende aksel | Overflade finish | Diameter tolerance | Friktionsreduktion, tætningslevetid, smøreadfærd |
| Lokaliseringsstifthul | Position og størrelsestolerance | Overflade finish | Nøjagtig placering i forhold til datums |
| Skimmelhule | Overflade finish | Geometrisk tolerance | Produktglans, teksturoverførsel, udstødningsydelse |
| Monteringshul af metalplade | Positionstolerance | Kanttilstand | Hulplacering, gratkontrol, samlingskompatibilitet |
| Kosmetisk aluminium kabinet | Overflade finish | Generel dimensionstolerance | Udseende, belægningsforberedelse, synlig konsistens |
| Træthedsbelastet skaftskulder | Overflade finish | Geometri tolerance | Glat overgang, kontrolleret radius, reduceret spændingskoncentration |
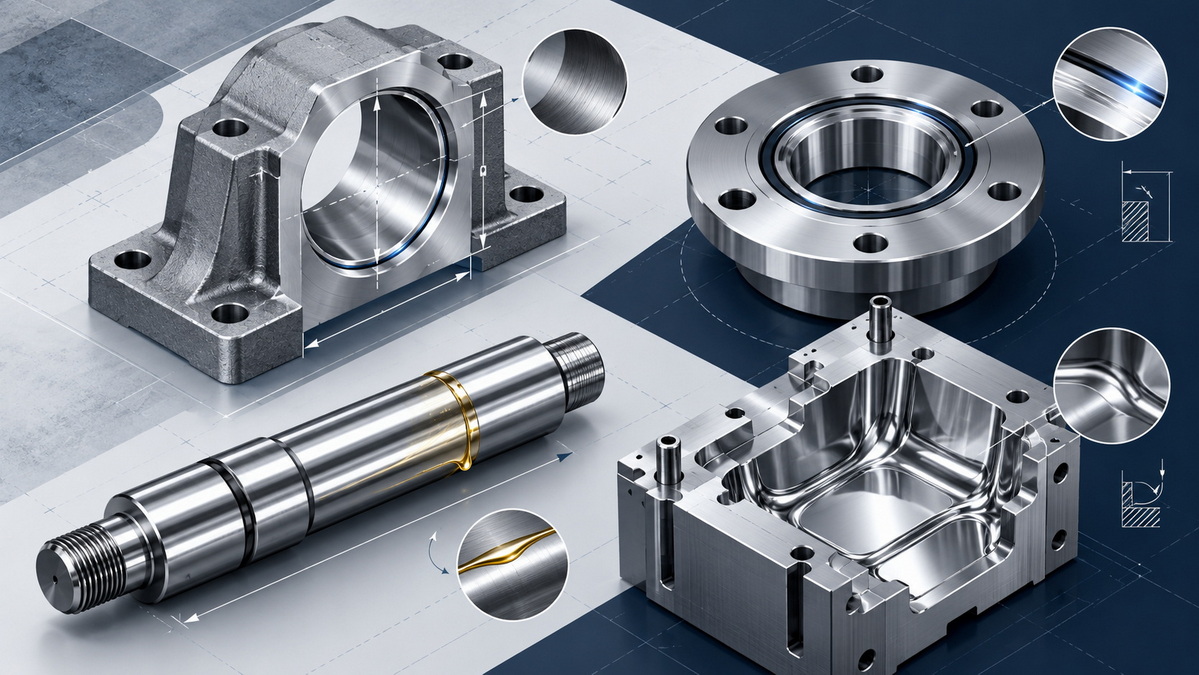
Mange tekniske tegninger bliver dyre, fordi de anvender meget restriktive tolerancer og krav til fin overfladefinish til alle funktioner.
Denne tilgang kan virke sikker, men den skaber ofte unødvendig kompleksitet i fremstillingen.
Overspecifikation kan føre til:
- Højere bearbejdningsomkostninger
- Længere produktionstid
- Flere opsætningsoperationer
- Yderligere slibning eller polering
- Sværere inspektion
- Højere afslagsrater
- Dyrere inventar
- Lavere produktionseffektivitet
- Mere begrænsede leverandørmuligheder
- Større risiko for inkonsistente måleresultater
For eksempel behøver en udvendig husvæg, der er skjult inde i en samling, muligvis ikke Ra 0,4 µm. Hvis den ikke forsegler, glider, bærer et leje, modtager en speciel belægning eller fungerer som en synlig produktoverflade, kan en standardbearbejdet finish være fuldt acceptabel.
Tilsvarende behøver en ikke-tilpassende væg i et bearbejdet aluminiumshus muligvis ikke en tolerance på ±0,01 mm. Hvis samlingen tillader mere variation, kan en generel tolerance reducere omkostningerne og forbedre fremstillingsevnen uden at påvirke ydeevnen.
Præcision bør koncentreres, hvor den leverer funktionel værdi.
En struktureret ingeniørgennemgang kan hjælpe teams med at beslutte, hvor de skal prioritere snævre tolerancer, krav til overfladefinish eller begge dele.
Før du vælger en tolerance- eller ruhedsværdi, skal du definere, hvad funktionen skal gøre.
Mulige funktioner omfatter:
- Find en anden komponent
- Understøt et leje
- Skab en pressepasning
- Tæt væske eller gas
- Guide bevægelse
- Overførselsbelastning
- Opbevar smøremidlet
- Accepter belægning
- Giv en kosmetisk overflade
- Lav en formtekstur
- Frigør en støbt del
- Monter et elektrisk stik
- Juster en samling
Start med funktion, ikke med et tal.
Overvej derefter, hvad der kunne ske, hvis funktionen ikke styres korrekt.
Typiske fejltilstande inkluderer:
- Lækage
- Løs montage
- Overdreven interferens
- Vibration
- For tidligt slid
- Galende
- Forskydning
- Korrosion
- Belægningsfejl
- Kosmetisk afvisning
- Vanskelig montering
- Træthedsbrud
- Skimmelsvamp
- Dårlig produktudgivelse
Den sandsynlige fejltilstand vil afsløre, om geometri, overfladetekstur eller begge dele er vigtigere.
For snævre tolerancefunktioner er en klar datum-strategi afgørende. Datumer fastlægger referenceflader eller -akser, der bruges til at inspicere delen.
Uden et klart datum-system kan leverandører og inspektører fortolke funktionernes placering forskelligt. Dette kan skabe inkonsistente inspektionsresultater, uventede monteringsproblemer og uenighed under kvalitetsgennemgang.
En praktisk tegning skal definere de overflader, der styrer, hvordan delen sidder, justeres, monteres eller passer til en anden komponent.
Undgå generelle bemærkninger såsom 'poler alle overflader', medmindre det virkelig er påkrævet.
Definer i stedet overfladekrav til specifikke områder:
- Tætningsflader
- Glideflader
- Lejekontaktflader
- Skimmelsvampe
- Kosmetiske ansigter
- Coatede overflader
- Grænseflader med høj slidstyrke
- Træthedsfølsomme overgange
For kritiske funktioner skal du angive den nødvendige ruhedsværdi, måleretning, lægningsretning, tilladte defekter og krav til efterbehandling.
Overfladebehandlingsprocesser kan påvirke endelige dimensioner. Slibning, polering, lapning, blæsning, anodisering, galvanisering, pulverlakering, passivering og varmebehandling kan alle have indflydelse på den endelige størrelse, overfladetilstand eller kantgeometri.
Fremstillingssekvensen bør planlægges omhyggeligt.
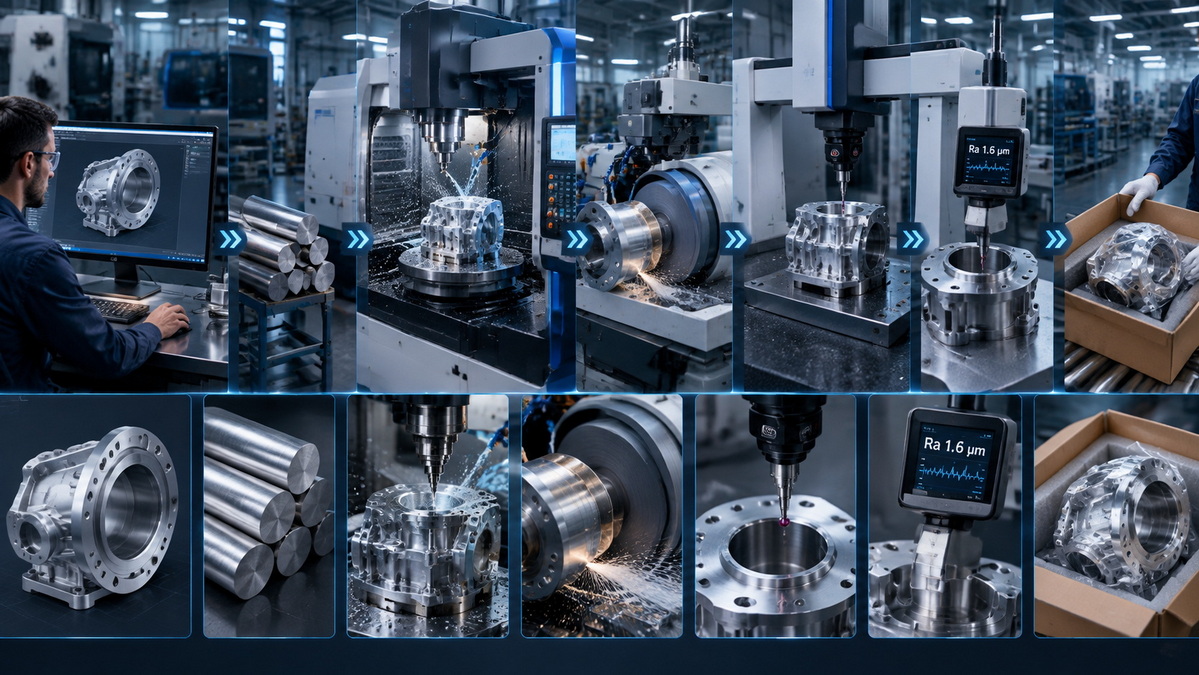
En almindelig procesrute kan omfatte:
1. Materialeforberedelse
2. Grov bearbejdning
3. Afspænding eller varmebehandling
4. Halvfinish bearbejdning
5. Afslut bearbejdningen
6. Slibning, honing, polering eller lapning
7. Overfladebehandling eller belægning
8. Dimensionsinspektion
9. Inspektion af overfladestruktur
10. Slutrengøring og emballering
En komponent skal vurderes som et komplet produktionssystem, ikke som en samling af isolerede tegningsforklaringer.
En almindelig antagelse er, at den glattest mulige overflade altid giver det bedste resultat. I ægte fremstilling er det ikke altid sandt.
Nogle applikationer har brug for en kontrolleret mikrotekstur for at bevare smøremidlet. En overflade, der er for glat, kan reducere olie eller fedts evne til at forblive i kontaktområdet. I andre tilfælde kan aggressiv polering blødgøre kritiske kanter, ændre en profil, reducere dimensionsnøjagtigheden eller skabe et inkonsekvent udseende på tværs af flere dele.
Til støbte produkter kan et spejlpoleret hulrum være ideelt til gennemsigtige dele, højglanshuse, linser og dekorative komponenter. Et mat forbrugerprodukt, læderstruktur, skridsikker overflade eller malingsklar hus kan dog kræve en anden formtekstur og efterbehandlingsmetode.
Den rigtige instruktion er ikke 'gør det så glat som muligt.'
Den bedre instruktion er: Skab den overfladetilstand, der understøtter delens tilsigtede funktion, materiale, monteringsmiljø og produktionsproces.
Formfremstilling kræver både høj positionsnøjagtighed og kontrolleret overfladekvalitet. Kerne- og hulrumsindsatser skal justeres korrekt for at forhindre flash, mismatch og ujævne skillelinjer.
Samtidig påvirker formhulens finish:
- Produktglans
- Teksturgengivelse
- Skimmelsvamp
- Udstødningskraft
- Rengøringseffektivitet
- Ridsesynlighed
- Optisk klarhed
- Overfladekonsistens af støbte dele
Snævre tolerancer er vigtige for skærjustering og afspærringsområder. Overfladefinish er vigtig for kavitetsoverfladerne, der overfører udseende og tekstur til den støbte del.
Hydrauliske manifolder, ventilhuse, fittings og pneumatiske dele kræver ofte flere kontrolstrategier.
Portpositioner, gevindplaceringer og monteringshuller kan kræve snævre dimensionstolerancer. Tætningsflader og ventilgrænseflader kan kræve kontrolleret ruhed, fladhed og gratfjernelse.
En korrekt placeret fitting kan stadig lække, hvis kontaktfladen har dybe riller eller ujævn tekstur. Et glat ansigt kan stadig svigte, hvis porten er på den forkerte placering.
Dette gør hydrauliske og pneumatiske komponenter til et stærkt eksempel på, hvorfor funktion-for-funktion specifikation er afgørende.
Ved fremstilling af metalplader behøver ikke alle funktioner tolerancer på præcisionsbearbejdningsniveau.
Monteringshuller, konnektorudskæringer, foldede flanger, hængselsplaceringer og matchende kanter kan have behov for kontrollerede dimensioner og positioner. Imidlertid kan brede udvendige paneler kræve større opmærksomhed på:
- Forebyggelse af ridser
- Fjernelse af grater
- Kornretning
- Kantkvalitet
- Svejsemærker
- Forberedelse af pulverlakering
- Overfladekonsistens
For synlige indkapslinger kan overfladekvaliteten i høj grad påvirke den opfattede værdi af det færdige produkt.
For tilpassede præcisionsdele afhænger den korrekte balance af delens rolle i den endelige samling.
Et simpelt beslag kan have brug for nøjagtige huller og acceptabel afgratning. En pumpeaksel kan have behov for streng diameterkontrol, udløbskontrol og en fin overfladefinish. En formindsats kan kræve snævre positionstolerancer, fladhed, varmebehandling, polering og teksturforberedelse.
Nøglen er at undgå at bruge én generel regel for alle komponenter. Hver kritisk overflade bør evalueres i henhold til dens funktion.
En velforberedt tegning og RFQ hjælper producenter med at citere mere præcist, identificere risici tidligere og vælge en effektiv produktionsrute.
Medtag følgende oplysninger, når det er muligt:
1. Materialekvalitet og tilstand
Identificer det nøjagtige materiale, såsom 6061-T6 aluminium, 7075 aluminium, SUS304 rustfrit stål, SUS316 rustfrit stål, POM, messing, titanlegering, værktøjsstål eller kulstofstål.
2. Kritiske dimensioner og geometriske kontroller
Markér tydeligt dimensioner, der påvirker pasform, justering, tætning, bevægelse eller samling.
3. Krav til overfladefinish efter funktionsområde
Anvend kun ruhedskrav til funktioner, der har brug for dem.
4. Krav til efterbehandling
Angiv, om delen har behov for anodisering, galvanisering, passivering, varmebehandling, slibning, polering, perleblæsning, pulverlakering, lasermærkning eller andre efterbehandlingsprocesser.
5. Inspektionskrav
Definer, om projektet kræver første artikelinspektion, dimensionsrapporter, CMM-rapporter, ruhedstestning, materialecertifikater, belægningstykkelsesrapporter eller anden kvalitetsdokumentation.
6. Produktionsmængde
Prototype-, lavvolumen- og masseproduktionskrav kan have brug for forskellige værktøjs-, bearbejdningsstrategier og inspektionsplaner.
7. Parringsdel information
Når det er muligt, angiv oplysninger om den sammenkoblingskomponent, især for prespasninger, tætningsgrænseflader, lejepasninger og bevægelige enheder.
Krav til snæver tolerancebearbejdning og overfladefinish bør ikke ses som konkurrerende prioriteter. De løser forskellige tekniske problemer.
Snævre tolerancer beskytter pasform, justering, placering, form og montageydelse. De er essentielle for lejesæder, lokaliseringsfunktioner, prespasningskomponenter, præcisionsboringer, formindsatser og sammenkoblingsgrænseflader.
Krav til overfladefinish beskytter tætning, friktion, slid, udmattelsesbestandighed, smøreadfærd, belægningskvalitet, renhed og udseende. De er kritiske til tætning af flader, glidende overflader, kosmetiske huse, formhulrum, udmattelsesbelastede komponenter og grænseflader med høj slidstyrke.
Den mest effektive tekniske tilgang er at evaluere hver funktion individuelt. Anvend kun snævre tolerancer, hvor præcisionsgeometrien fungerer. Anvend kun krav til overfladefinish, hvor overfladens tilstand påvirker ydeevne eller udseende. Brug begge, hvor komponenten skal opnå præcis pasform og kontrolleret kontaktadfærd på samme tid.
For komplekse specialtilpassede præcisionsdele, forme, matricer og metalpladekomponenter hjælper tidlig fremstillingsgennemgang med at identificere unødvendige omkostninger, reducere tegningstvetydighed, forbedre inspektionskonsistensen og skabe en mere pålidelig produktionsproces.
U-Need understøtter globale kunder med tilpasset præcisionsbearbejdning af dele, fremstilling af sprøjtestøbeforme, stansematricer, koldsmedningsmatricer og metalpladefremstilling. Deling af komplette tegninger, 3D-modeller, materialespecifikationer, tolerancekrav, krav til overfladefinish og forventede ordremængder gør det muligt at evaluere fremstillingsprocessen med større nøjagtighed fra begyndelsen.
Der er ingen enkelt definition, fordi toleranceevne afhænger af materiale, delstørrelse, geometri, bearbejdningsproces, maskintilstand, armaturdesign og inspektionsmetode. I mange projekter behandles tolerancer snævrere end ±0,05 mm som præcisionskrav. Tolerancer omkring ±0,01 mm eller snævrere kan kræve mere kontrollerede bearbejdningsforhold og yderligere inspektion.
Nej. Ra er meget udbredt, men den beskriver ikke fuldt ud alle overfladekarakteristika. Afhængigt af applikationen skal ingeniører muligvis også evaluere Rz, Rq, bølgethed, materialeforhold, lægningsretning, tophøjde, daldybde og synlige overfladefejl.
I de fleste tilfælde, ja. Lavere ruhedsværdier kan kræve langsommere fremføringshastigheder, yderligere efterbearbejdning, skarpere eller specialiserede skæreværktøjer, slibning, honing, lapning, polering og mere inspektion. Omkostningspåvirkningen afhænger af materiale, geometri, område, der skal færdiggøres, produktionsmængde og påkrævet proces.
Ja. Polering, slibning, lapning, blæsning, plettering, anodisering, belægning og varmebehandling kan påvirke dimensioner, kantradier, overfladetekstur og endelig pasform. Ingeniører bør definere, om dimensioner gælder før eller efter efterbehandling og sikre, at processekvensen er klar.
I mange tilfælde, ja. Fladhed styrer den generelle kontakttilstand på tværs af tætningsfladen. Ruhed styrer den mindre overfladetekstur, der kan påvirke lækageveje, pakningskompression og kontaktadfærd. De korrekte værdier afhænger af tryk, væsketype, pakningsmateriale, tætningsdesign og sammenkoblingsdelens tilstand.
Mange generelle CNC-bearbejdede overflader er specificeret omkring Ra 3,2 µm eller Ra 1,6 µm. Den rigtige værdi afhænger dog af delmateriale, bearbejdningsmetode, delfunktion, parringsoverflade, belægningskrav og acceptable omkostninger. Finslibning eller polering kan være nødvendig til mere krævende overflader.
Ingeniører kan undgå overspecifikationer ved at identificere det funktionelle formål med hver funktion. Anvend kun strenge tolerancer for dimensioner, der kontrollerer tilpasning, samling, bevægelse, tætning eller justering. Brug generelle tolerancer for ikke-kritiske funktioner. Påfør kun fin overfladefinish, hvor den understøtter et funktionelt eller visuelt krav.
1. ASME. [Overfladetekstur: ASME B46.1 ]
2. International Organisation for Standardization. [ISO 21920-1:2021 — Geometriske produktspecifikationer (GPS) — Overfladetekstur: Profil — Del 1: Indikation af overfladetekstur ]
3. International Organisation for Standardization. [ISO 21920-2:2021 — Geometriske produktspecifikationer (GPS) — Overfladetekstur: Profil — Del 2: Termer, definitioner og overfladeteksturparametre ]
4. International Organisation for Standardization. [ISO 21920-3:2021 — Geometriske produktspecifikationer (GPS) — Overfladetekstur: Profil — Del 3: Specifikationsoperatører ]
5. Physikalisch-Technische Bundesanstalt. [Standarder inden for ruhedsmåleteknikker ]
6. NASA Technical Reports Server. [Virkning af broaching bearbejdningsparametre, restspændinger og overfladeruhed på træthedslevetid ]
7. Venco MFG. [Vejledning til CNC-bearbejdningstolerance: ISO 2768 & GD&T ]
8. Olympus Bearbejdning. [Krav til overfladefinish til CNC-bearbejdning med tæt tolerance ]


