Aufrufe: 210 Autor: U-Need Veröffentlichungszeit: 02.11.2026 Herkunft: Website
Inhaltsmenü
● Hochpräzise bearbeitete Teile vs. komplexe Geometrien: Was ist eigentlich der Unterschied?
>> Präzision ist eine Zeichnungsanforderung, keine Achsenanzahl
>> Komplexität ist oft ein Problem der Barrierefreiheit
● Vergleich von 3-Achsen-, 3+2- und simultaner 5-Achsen-Bearbeitung
>> 3-Achsen-Bearbeitung: Effektiv für zugängliche Funktionen
>> 3+2 Bearbeitung: Neu ausrichten, dann schneiden
>> Simultane 5-Achsen-Bearbeitung: Ausrichtung während des Schneidens ändern
● Wann lohnt sich die 5-Achsen-CNC-Bearbeitung?
>> 1. Mehrere Setups gefährden kritische Beziehungen
>> 2. Werkzeugzugang erzwingt lange, flexible Fräser
>> 3. Kontinuierliche Oberflächen erfordern eine Änderung der Werkzeugausrichtung
>> 4. Setup-Reduktion gleicht die höhere Verarbeitungsrate aus
● Wenn die 5-Achsen-Bearbeitung den Aufpreis nicht wert ist
● Ein praktisches Kostenmodell: Vergleichen Sie akzeptierte Teile, nicht Maschinenpreise
>> Illustratives Break-Even-Beispiel
● Präziser Realitätscheck: Mehr Achsen bedeuten auch mehr Variablen
>> Die thermische Stabilität kann das Ergebnis verändern
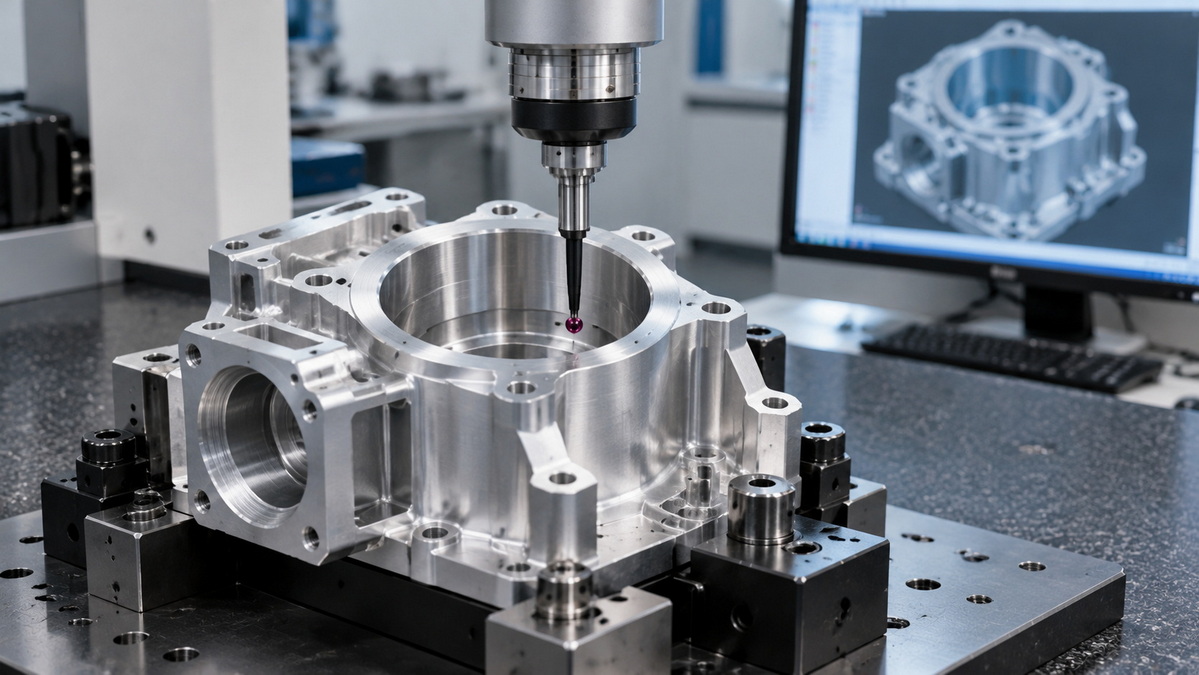
>> Die Inspektion muss der Anforderung entsprechen
● Drei Anwendungsszenarien: Wo sich die Entscheidung ändert
>> Präzisionsgehäuse: Indexierte Bearbeitung kann ausreichend sein
>> Laufradähnliches Bauteil: Kontinuierliche Bewegung kann erforderlich sein
>> Formeinsatz: Eine Hybridroute ist möglicherweise besser
● Eine RFQ-Checkliste für hochpräzise bearbeitete Teile und komplexe Geometrien
● Besprechen Sie mit U-Need den richtigen Herstellungsweg
>> Sind hochpräzise bearbeitete Teile immer komplex?
>> Ist die 5-Achsen-CNC-Bearbeitung immer genauer als die 3-Achsen-Bearbeitung?
>> Was ist der Unterschied zwischen 3+2- und simultaner 5-Achs-Bearbeitung?
>> Eliminiert die 5-Achsen-Bearbeitung sekundäre Bearbeitungsschritte?
>> Ist die 5-Achs-Bearbeitung für Prototypen wirtschaftlich?
>> Was muss ich für ein genaues Bearbeitungsangebot einreichen?
Hochpräzise bearbeitete Teile und komplexe Geometrien tauchen in Fertigungsdiskussionen häufig gemeinsam auf, beschreiben jedoch unterschiedliche Herausforderungen. Bei der Präzision geht es darum, wie genau ein fertiges Bauteil seinen vorgegebenen Abmessungen und geometrischen Anforderungen entspricht. Komplexität betrifft die Formen, Oberflächen und Merkmale, die ein Schneidwerkzeug erreichen muss.
Für bewertende Käufer Bei der 5-Achsen-CNC-Bearbeitung ist die praktische Frage nicht, ob mehr Achsen besser klingen. Es geht darum, ob diese zusätzlichen Bewegungen den Zugang verbessern, kritische Merkmalsbeziehungen schützen oder die Gesamtkosten für die Herstellung akzeptabler Teile senken.
Meine Ausgangsempfehlung ist ganz einfach: Wählen Sie die einfachste Bearbeitungsstrategie, die zuverlässig der Zeichnung entspricht. Steigen Sie auf die 5-Achsen-Bearbeitung um, wenn die Vorteile die zusätzlichen Programmier-, Ausrüstungs- und Überprüfungsanforderungen überwiegen.

Ein einfaches Bauteil kann extrem enge Toleranzen erfordern. Für ein optisch anspruchsvolles Bauteil können relativ großzügige Maßanforderungen gelten.
Diese Unterscheidung ist wichtig, da Präzision und Komplexität nicht automatisch die gleiche Fertigungslösung erfordern.
| Vergleichsfaktor | Hochpräzise bearbeitete Teile | Komplexe Geometrien |
|---|---|---|
| Primäre Anforderung | Erfüllen Sie Maß- und Geometrievorgaben | Erstellen Sie schwierige Formen und greifen Sie auf anspruchsvolle Funktionen zu |
| Typische Herausforderungen | Position, Ebenheit, Rundheit und konsistente Passungen | Abgewinkelte Merkmale, gekrümmte Oberflächen, tiefe Hohlräume und Werkzeugfreiraum |
| Hauptproblem des Prozesses | Stabilität und Messsicherheit | Werkzeugorientierung und kollisionsfreier Zugriff |
| Möglicher Bearbeitungsansatz | Drehen, 3-Achs-Fräsen, Schleifen oder Mehrachsbearbeitung | Indizierte oder simultane Mehrachsbearbeitung |
| Wenn 5-Achsen einen Mehrwert bieten | Kritische Beziehungen umfassen mehrere Gesichter | Die Werkzeugausrichtung muss sich ändern, um Features zu erreichen oder zu generieren |
| Akzeptanzbeweis | Prüfung anhand der Zeichnung | Geometrische Konformität plus Dimensionsüberprüfung |
Die wichtige Überschneidung tritt auf, wenn eine Komponente sowohl anspruchsvolle Toleranzen als auch schwierigen Zugang erfordert. Hier verdient die 5-Achs-Bearbeitung besondere Beachtung.
„Hohe Präzision“ sollte niemals eine vollständige Spezifikation ersetzen.
Eine nützliche Zeichnung identifiziert Bezugspunkte, kritische Abmessungen, geometrische Toleranzen, Oberflächenanforderungen, Material und alle Endbearbeitungsbedingungen, die sich auf die Akzeptanz auswirken.
Beispielsweise kann es wichtiger sein, die Position zweier Bohrungen auf unterschiedlichen Flächen beizubehalten, als jedes Außenmaß festzuziehen.
Aus Beschaffungssicht würde ich lieber eine klare Erklärung der Bezugspunktkontrolle und -inspektion erhalten als ein unbestätigtes Versprechen, dass eine Maschine „ultrapräzise“ ist.
Komplexität beschränkt sich nicht nur auf geformte Oberflächen.
Ein rechteckiges Gehäuse mit Löchern auf mehreren abgewinkelten Flächen kann zu größeren Schwierigkeiten bei der Einrichtung führen als ein gebogenes Teil, das vollständig von oben bearbeitet wird.
Die relevanten Fragen sind:
- Kann der Fräser jede gewünschte Oberfläche erreichen?
- Kann es diese Oberflächen ohne übermäßigen Überhang erreichen?
- Wird der Halter bzw. die Spindel mit dem Werkstück kollidieren?
- Können kritische Funktionen weiterhin auf ein konsistentes Setup verwiesen werden?
Diese Fragen zeigen, ob zusätzliche Achsen ein echtes Fertigungsproblem lösen.
Nicht jeder Auftrag, der auf einer Fünf-Achsen-Maschine ausgeführt wird, erfordert gleichzeitiges Fünf-Achsen-Schneiden.
Das Verständnis dieser Unterscheidung kann unnötige Ausgaben verhindern.
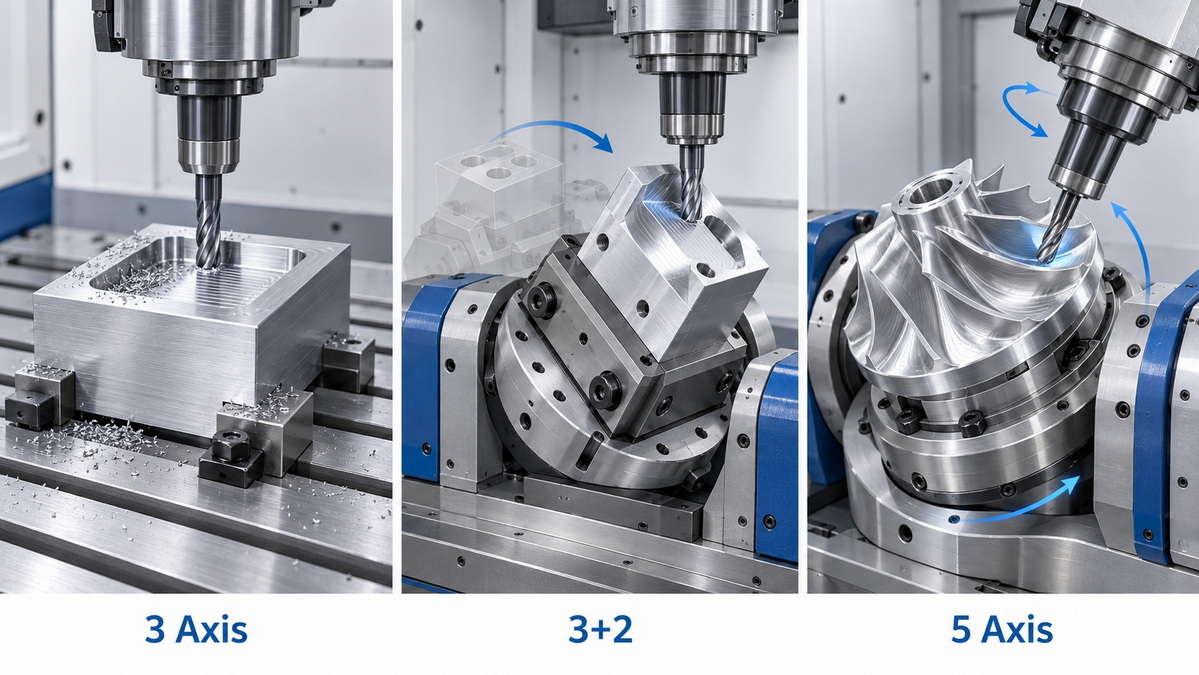
Eine herkömmliche 3-Achsen-Fräse bewegt sich entlang der X-, Y- und Z-Achse.
Es eignet sich häufig für Platten, Taschen, Montageblöcke und Komponenten, deren Merkmale aus einer begrenzten Anzahl von Richtungen zugänglich sind.
Durch Neupositionieren des Werkstücks können weitere Flächen bearbeitet werden. Allerdings führt jede Neupositionierung zu einem weiteren Einrichtungsvorgang und einer weiteren Möglichkeit zum Auffinden von Abweichungen.
Bei der 3+2-Bearbeitung positionieren zwei Rundachsen das Werkstück bzw. Werkzeug schräg. Der Schnitt wird dann mit festgelegter Ausrichtung fortgesetzt.
Dieser Ansatz kann die Bearbeitung über mehrere Flächen hinweg vereinfachen, ohne dass während des Schneidens eine kontinuierliche Drehbewegung erforderlich ist.
Für viele Gehäuse, Halterungen und Werkzeugkomponenten bietet die indexierte Bearbeitung die Zugangsvorteile, die Käufer benötigen, ohne die volle Komplexität simultaner fünfachsiger Werkzeugwege.
Die simultane 5-Achsen-Bearbeitung koordiniert lineare und rotierende Bewegungen während des Schnitts.
Dies ist besonders nützlich, wenn das Werkzeug ständig seine Ausrichtung ändern muss, um einer Oberfläche zu folgen oder den Zugang durch eine sich ändernde Geometrie aufrechtzuerhalten.
Beispiele hierfür sind bestimmte Laufraddurchgänge, Schaufeloberflächen und geformte Formmerkmale.
| Typischer | Ausrichtung des Prozesswerkzeugs während des Schneidens | Grund für die Auswahl |
|---|---|---|
| 3-Achsen | Behoben im Verhältnis zum Setup | Zugängliche Geometrie und wirtschaftliche Bearbeitung |
| 3+2 | Neuorientierung zwischen Schneidvorgängen | Mehrere Flächen und abgewinkelte Merkmale |
| Simultan 5-Achsen | Ändert sich bei Bedarf kontinuierlich | Kontinuierliche Konturen und eingeschränkter Zugang |
Die stärkste Rechtfertigung ist normalerweise eine Kombination aus besserem Zugriff, weniger Setups und zuverlässigeren Funktionsbeziehungen.
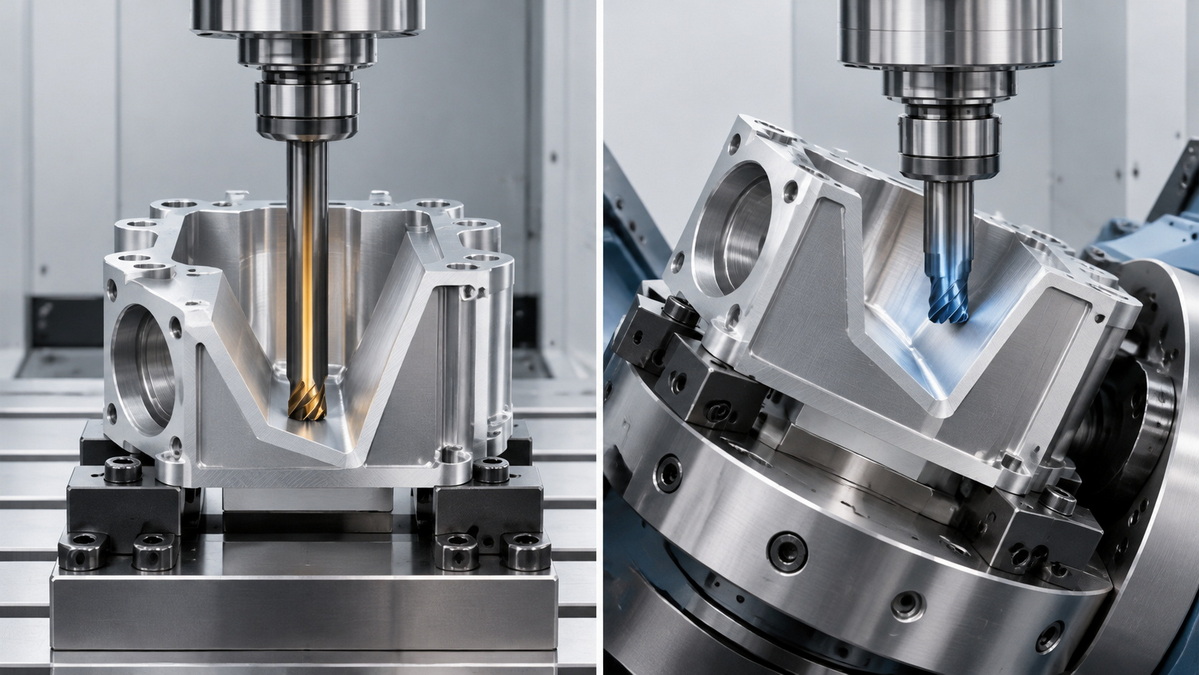
Stellen Sie sich ein Gehäuse mit Präzisionsbohrungen vor, die über mehrere Flächen verteilt sind.
Ein herkömmlicher Prozess erfordert möglicherweise wiederholtes Spannen und Ausrichten. Bei jeder Übertragung entsteht eine weitere Schnittstelle zwischen der Bezugsstruktur der Zeichnung und dem physischen Aufbau.
Mit einer Fünf-Achsen-Strategie können möglicherweise mehr dieser Merkmale bearbeitet werden, ohne dass das Teil entfernt werden muss.
Das schließt den Fehler nicht aus. Es kann jedoch die Abhängigkeit von wiederholten manuellen Umzügen verringern.
Außerdem bedeutet „ein Setup“ nicht, dass jede Oberfläche zugänglich ist. Der eingeklemmte Bereich erfordert möglicherweise noch einen zweiten Eingriff.
Tiefe oder abgewinkelte Merkmale können bei einem 3-Achsen-Prozess den Einsatz erweiterter Werkzeuge erfordern.
Das Kippen des Werkstücks ermöglicht möglicherweise ein kürzeres Werkzeug und einen besseren Zugang. Je nach Anwendung kann dies die Schnittstabilität verbessern und durchbiegungsbedingte Probleme reduzieren.
Der Nutzen muss anhand des tatsächlichen Maschinenraums, der Haltergeometrie und der Vorrichtungsanordnung überprüft werden. Mit fünf Achsen ist nicht jeder Hinterschnitt oder geschlossene Durchgang bearbeitbar.
Einige Oberflächen sind mit einer festen Werkzeugrichtung ineffizient oder unpraktisch zu bearbeiten.
Durch die Simultanbearbeitung kann die Werkzeugausrichtung bei Änderungen der Oberfläche gesteuert werden, was dem Programmierer dabei hilft, Zugang, Freiraum und Schnittbedingungen auszugleichen.
Dennoch hängt die Oberflächengüte weiterhin von der Werkzeugwegstrategie, dem Fräserzustand, dem Materialverhalten und der Maschinendynamik ab – nicht nur von der Anzahl der Achsen.
Ein höherer Maschinenstundensatz bedeutet nicht automatisch höhere Fertigteilkosten.
Wenn bei einem Prozess mehrere Vorrichtungen, wiederholte Ausrichtungen oder kostspielige Sekundäroperationen entfernt werden müssen, kann sich die Gesamtwirtschaftlichkeit verbessern.
Der relevante Maßstab sind die Kosten pro akzeptiertem Teil, nicht der niedrigste angegebene Spindelstundensatz.
Die 5-Achsen-Bearbeitung ist nicht die Standardlösung für jedes Präzisionsbauteil.
Ein einfacherer Prozess kann in folgenden Fällen vorzuziehen sein:
- Die meisten Funktionen sind aus einer oder zwei Richtungen zugänglich.
- Das Bauteil ist hauptsächlich rotatorisch und eignet sich besser zum Drehen.
- Vorhandene Vorrichtungen liefern bereits stabile, wiederholbare Ergebnisse.
- Das Produktionsvolumen unterstützt einen hochoptimierten dedizierten Prozess.
- Ein sekundärer Prozess wie Schleifen oder Erodieren kann das schwierige Merkmal besser lösen.
- Durch die zusätzliche Drehbewegung werden die Rüstarbeiten und das Inspektionsrisiko kaum reduziert.
Enge Toleranzen allein reichen als Rechtfertigung nicht aus. Ein stabiler 3-Achsen-Prozess kann besser geeignet sein als ein schlecht kontrollierter 5-Achsen-Prozess.
Bei Beschaffungsentscheidungen empfehle ich, einmalige Engineeringkosten von wiederkehrenden Produktionskosten zu trennen.
Ein nützlicher Vergleich ist:
Der Wert entsteht durch die Reduzierung der Gesamtkosten für Konstruktion, Einrichtung, Bearbeitung, Inspektion, Endbearbeitung und erwartete Nichtkonformität – und nicht durch die Maximierung der Maschinenkompetenz.
Bei den folgenden Zahlen handelt es sich um hypothetische Planungsannahmen, nicht um Marktbenchmarks oder ein U-Need-Angebot.
Gehen Sie davon aus, dass zwei qualifizierte Prozesse gleichwertige akzeptable Teile produzieren:
| Kostenelement, | Multi-Setup, 3-Achsen-Route, | Fünf-Achsen-Route |
|---|---|---|
| Einmalige Programmierung und Termine | 600 $ | 1.200 $ |
| Wiederkehrende Kosten pro akzeptiertem Teil | 85 $ | 60 $ |
| Insgesamt 10 akzeptierte Teile | 1.450 $ | 1.800 $ |
| Insgesamt 50 akzeptierte Teile | 4.850 $ | 4.200 $ |
Die fünfachsige Route erfordert 600 US-Dollar mehr im Vorfeld, spart aber 25 US-Dollar pro akzeptiertem Teil.
Unter diesen Annahmen liegen die Kosten bei 24 Teilen. Ab dieser Menge wird die Fünf-Achsen-Strecke günstiger.
Bei tatsächlichen Vergleichen sollten auch Revisionshäufigkeit, Nachbestellungen, Materialwert, Inspektionsanforderungen und Lieferbeschränkungen berücksichtigt werden.
Bei einem Projekt mit geringem Volumen kann das geringere technische Risiko die Prämie bereits vor der direkten Kostendeckung rechtfertigen.
Eine Fünf-Achsen-Maschine führt neben den bekannten Linearachsenfehlern auch zu Überlegungen zur Positionierung und Ausrichtung der Drehachse.
Der Leitfaden zur Werkzeugmaschinenverifizierung von Renishaw erklärt, warum Messungen an einer Position die räumliche Genauigkeit über das gesamte Arbeitsvolumen der Maschine nicht vollständig wiedergeben können.
Dies hat eine wichtige Auswirkung auf den Kauf: Eine Maschinenspezifikation ist nicht gleichbedeutend mit der nachgewiesenen Leistungsfähigkeit Ihrer Komponente.
Während des Betriebs entstehende Wärme kann die Positionierungsgenauigkeit beeinflussen.
In einer Kugelumlaufspindelstudie von Renishaw zeigte eine getestete halbgeschlossene Konfiguration einen thermisch bedingten Fehler von etwa 120 µm unter einer bestimmten Betriebsbedingung. Bei aktivierter Linear-Encoder-Rückführung wurde die Genauigkeit innerhalb von 15 µm gehalten.
Diese Zahlen beschreiben diese Testkonfiguration, keinen universellen Leistungsunterschied oder ein Toleranzversprechen.
Die praktische Lektion ist umfassender: Bewerten Sie Aufwärmbedingungen, Feedbacksysteme, Kalibrierung und Produktionsstabilität, anstatt sich auf die Anzahl der Achsen zu verlassen.
Vereinbaren Sie für kritische Komponenten Folgendes:
1. Die für die Annahme verwendete Bezugsausrichtung.
2. Welche Merkmale erfordern eine Maßprüfung?
3. Wie Freiformflächen bewertet werden.
4. Ob die Inspektion vor oder nach der Fertigstellung erfolgt.
5. Welche Erstmusterdokumentation ist erforderlich.
6. Ob ein Nachweis der Produktionsfähigkeit erforderlich ist.
Die Messung auf der Maschine kann die Einrichtung und Prozesssteuerung unterstützen. Es sollte nicht automatisch als ausreichender unabhängiger Akzeptanznachweis betrachtet werden.
Hierbei handelt es sich um anwendungsbezogene Beispiele, nicht um beanspruchte Kundenfallstudien.
Ein Gehäuse weist an mehreren abgewinkelten Flächen Bohrungen und Gewindelöcher auf.
Die Herausforderung besteht im Zugriff und der Aufrechterhaltung von Feature-Beziehungen und nicht im kontinuierlichen Formen einer Oberfläche.
Eine 3+2-Strategie kann den nötigen Nutzen bringen. Das gleichzeitige Fünf-Achsen-Schneiden könnte die Komplexität erhöhen, ohne das Ergebnis zu verbessern.
Eine Komponente enthält gekrümmte Durchgänge zwischen den Schaufeln.
Der Fräser muss möglicherweise ständig seine Ausrichtung ändern, um den Abstand beizubehalten und der erforderlichen Geometrie zu folgen.
Hier kann die simultane Fünf-Achsen-Bearbeitung durch die geometrische Machbarkeit gerechtfertigt sein, bevor Kosteneinsparungen in Betracht gezogen werden.
Ein Formeinsatz kombiniert zugängliche Taschen, geformte Oberflächen und schmale Innenmerkmale.
Ein effektiver Weg kann konventionelles Schruppen, mehrachsiges Schlichten und Erodieren kombinieren, wenn der Fräszugang ungeeignet ist.
Der beste Fertigungsplan erzwingt nicht, dass jedes Merkmal einen einzigen Prozess durchläuft.
Eine detaillierte Angebotsanfrage hilft Lieferanten, realistische Prozessoptionen zu vergleichen.
Bieten:
- Ein aktuelles 3D-Modell und eine revisionskontrollierte Zeichnung.
- Materialqualität und erforderlicher Zustand.
- Prototypen-, Erstbestellungs- und Prognosemengen.
- Kritische Abmessungen und Bezugspunkte.
- Oberflächenbeschaffenheit und kosmetische Anforderungen.
- Anforderungen an die Wärmebehandlung, Beschichtung oder Galvanisierung.
- Erwartungen an Inspektion und Rückverfolgbarkeit.
- Gewünschte Liefertermine.
Dann fragen Sie den Lieferanten:
- Welche Merkmale rechtfertigen eine 3+2- oder simultane Fünf-Achs-Bearbeitung?
- Wie viele Setups sind noch notwendig?
- Was schränkt das erreichbare Ergebnis ein?
- Welche Zeichnungsänderungen würden die Kosten senken, ohne die Funktion zu beeinträchtigen?
- Welche Beweise belegen die Akzeptanz?
Ein aussagekräftiges Zitat erläutert die vorgeschlagene Route und ihre Einschränkungen, anstatt nur die Ausrüstung aufzulisten.
U-Need unterstützt globale Marken, Händler und Hersteller mit kundenspezifischer Präzisionsteilebearbeitung, Formenbau und Blechfertigung in China.
Der angegebene Leistungsumfang umfasst Spritzgussformen, Stanzformen, Kaltschmiedeformen, Laserschneiden, Biegen und Stanzen.
Dieser breitere Fertigungskontext ist nützlich, wenn ein Projekt sowohl bearbeitete Komponenten als auch zugehörige Werkzeuge oder gefertigte Baugruppen umfasst.
Senden Sie U-Need Ihr CAD-Modell, Ihre Zeichnung, Ihre Materialanforderungen, Mengen und Inspektionserwartungen. Fordern Sie eine Herstellbarkeitsprüfung an, in der konventionelle Bearbeitung, indexierte Bearbeitung und ggf. simultane Fünf-Achsen-Bearbeitung verglichen werden.
Das Ziel ist ein gerechtfertigter Produktionsweg – nicht eine automatische Aufwertung des aufwändigsten Prozesses.
Nein. Ein einfacher Stift, eine Platte oder ein Block kann anspruchsvolle Toleranzen aufweisen. Präzision beschreibt die Konformität mit Anforderungen; Komplexität beschreibt geometrische und zugängliche Herausforderungen.
Nein. Die Fünf-Achsen-Bearbeitung kann die Neupositionierung reduzieren, aber Kalibrierung, thermisches Verhalten, Werkstückspannung, Werkzeugbestückung und Inspektion bestimmen das tatsächliche Ergebnis.
Bei der 3+2-Bearbeitung legen Drehachsen vor dem Schneiden eine Ausrichtung fest. Bei der Simultanbearbeitung können sich Linear- und Rundachsen beim Schneiden gemeinsam bewegen.
Nicht unbedingt. Geklemmte Oberflächen, unzugängliche Details, Wärmebehandlung, Schleifen, Erodieren oder Endbearbeiten erfordern möglicherweise noch zusätzliche Arbeitsgänge.
Manchmal. Die höheren Vorbereitungskosten können durch eine einfachere Befestigung, weniger Einstellungen oder eine anderweitig schwierige Geometrie ausgeglichen werden. Vergleichen Sie vollständige Angebote, anstatt von einer wirtschaftlichen Mindestmenge auszugehen.
Stellen Sie ein 3D-Modell, eine kontrollierte Zeichnung, Materialspezifikation, Mengen, Endbearbeitungsanforderungen, kritische Toleranzen und Prüferwartungen bereit.
1.Haas Automatisierung. „5-Achsen-Übersicht“. Technisches Schulungsdokument mit Erläuterungen zur indizierten Positionierung, Simultanbearbeitung und Einrichtungsüberlegungen [haascnc]: https://haascnc.com/content/dam/haascnc/hfo-microsite/hfo-morris-trident/Morris_Trident_TMT-5-Axis-Overview.pdf
2.Haas-Automatisierung. „UMC-750: 5-Achsen-Fräsen.“ Maschineninformationen, die die 3+2-Bearbeitung von der gleichzeitigen Fünf-Achsen-Fähigkeit unterscheiden [haascnc]: https://haascnc.com/machines/vertical-mills/universal-machine/models/umc-750
3.Haas-Automatisierung. „Vereinfachen Sie die 3+2- und 5-Achsen-Bearbeitung mit DWO/TCPC.“ Technische Erläuterung der dynamischen Arbeitsversätze und der Werkzeugmittelpunktsteuerung [haascnc]: https://haascnc.com/video/tipoftheday/hxpjh4v5ieg.html
4.Renishaw. „Präzisionskalibrierungsprodukte helfen bei der Herstellung hochwertiger High-End-Werkzeugmaschinen.“ Diskussion über räumliche Fehler, Fünf-Achsen-Verifizierung und Kalibrierungseinschränkungen [renishaw]: https://www.renishaw.com/en/precision-kalibration-products-help-produce-high-quality-high-end-machine-tools--48718
5. Renishaw. „Der Einfluss von Wärme auf die Genauigkeit von Kugelumlaufspindeln in einer CNC-Werkzeugmaschine.“ Anwendungsstudie zur Unterstützung des Beispiels des thermischen Fehlers und seiner konfigurationsspezifischen Einschränkungen [renishaw]: https://www.renishaw.com/it/the-effect-of-heat-on-ballscrew-accuracy-in-a-cnc-machine-tool--49580
6.Protolabs. 'Online-CNC-Bearbeitungsservice.' Fertigungsberatung zu indexiertem Fräsen, zeichnungsabhängigen Toleranzen, Herstellbarkeitsprüfung und Angebotsvariablen [protolabs]: https://www.protolabs.com/services/cnc-machining/


