Aufrufe: 222 Autor: Loretta Veröffentlichungszeit: 24.12.2025 Herkunft: Website
Inhaltsmenü
● Parameter der Kernoberflächenrauheit
>> Ra – Arithmetische Durchschnittsrauheit
>> Rz – Durchschnittliche maximale Höhe
>> Rt / Rmax – Gesamtprofilhöhe
● Oberflächenrauheitsdiagramm und typische Werte
>> Typische Ra- und Rz-Bereiche
● Wie die Oberflächenrauheit gemessen wird
>> Kontaktieren Sie Stylus Profilometers
>> Optische und berührungslose Methoden
● Lesen und Anwenden einer Oberflächenrauheitstabelle
>> Schritt 1: Funktion definieren
>> Schritt 2: Wählen Sie einen Zielrauheitsbereich aus
>> Schritt 3: Wählen Sie unterstützende Parameter
>> Schritt 4: Kommunizieren Sie klar über Zeichnungen
● Standards für die Oberflächenrauheit
>> ISO 4287
>> ISO 21920 und andere Updates
● Praktische Rauheitsrichtlinien für häufige Anwendungen
>> Dichtflächen
>> Allgemeine CNC-bearbeitete Metallteile
>> Spritzgegossene Kunststoffteile
● Fallbeispiele für Rauheitsentscheidungen in der Praxis
>> Beispiel 1: Hydraulikventilkörper
>> Beispiel 2: Gehäuse für Verbraucherprodukte
● Häufige Fehler bei der Verwendung von Oberflächenrauheitsdiagrammen
>> Messeinstellungen werden ignoriert
● Rolle eines professionellen OEM-Partners
● Verwandeln Sie Ihre Anforderungen an die Oberflächenrauheit in eine stabile Produktion
● FAQs zu Oberflächenrauheit und Oberflächenbeschaffenheit
>> 1. Was ist der Unterschied zwischen Oberflächenrauheit und Oberflächenbeschaffenheit?
>> 2. Warum wird Ra häufiger verwendet als andere Parameter?
>> 3. Wann sollte ich Rz oder Rt statt nur Ra verwenden?
>> 4. Kann ich mit einfachen Faktoren zwischen Ra, Rz und Rq umrechnen?
>> 5. Welchen Einfluss hat die Oberflächenrauheit auf Beschichtung und Lackierung?
Die Oberflächenrauheit ist ein entscheidender Faktor für die Leistung, die Kosten und das Erscheinungsbild von Teilen CNC-Bearbeitung , Spritzguss, Silikonprodukte und Metallstanzen. Wenn Ingenieure und Käufer wissen, wie man ein Oberflächenrauheitsdiagramm richtig verwendet, können sie Oberflächen festlegen, die sowohl funktional als auch wirtschaftlich realistisch sind.

Die Oberflächenrauheit beschreibt die mikroskopischen Spitzen und Täler auf einer hergestellten Oberfläche. Es ist neben Struktur und Welligkeit einer der Hauptbestandteile der Oberflächenstruktur.
- Glattere Oberflächen verbessern die Abdichtung, Dauerfestigkeit und Ästhetik, sind jedoch in der Regel teurer in der Herstellung.
- Rauere Oberflächen können die Beschichtungshaftung oder die Schmiermittelretention verbessern und sind oft für unkritische Bereiche akzeptabel.
In technischen Zeichnungen wird die Oberflächenrauheit mithilfe standardisierter Parameter und Symbole ausgedrückt, damit Designteams und Hersteller klar kommunizieren können.
Verschiedene Parameter quantifizieren die Oberflächentextur auf unterschiedliche Weise. Jedes einzelne hebt spezifische Funktionsrisiken wie Leckagen, Reibung, Verschleiß oder kosmetische Mängel hervor.
Ra ist der in der Industrie am häufigsten verwendete Rauheitsparameter.
- Es stellt das arithmetische Mittel der absoluten Abweichungen des Oberflächenprofils von der Mittellinie über eine definierte Abtastlänge dar.
- Ein niedrigerer Ra-Wert bedeutet eine glattere Oberfläche; Ra 0,4 µm ist beispielsweise glatter als Ra 3,2 µm.
Ra wird häufig verwendet, da es intuitiv, standardisiert und lieferanten- und prozessübergreifend leicht zu vergleichen ist.
Rz ist der Durchschnitt des vertikalen Abstands zwischen den höchsten Gipfeln und den tiefsten Tälern über mehrere Probenahmelängen.
- Es reagiert stärker auf einzelne Kratzer, Grate oder Vertiefungen als Ra.
- Es wird in vielen Regionen häufig für Funktionsoberflächen wie Dichtungen, Gleitschnittstellen und kritische Kontaktbereiche verwendet.
Rz ist besonders hilfreich, wenn das Risiko scharfer Spitzen streng kontrolliert werden muss.
Rq, auch RMS-Rauheit genannt, ist der quadratische Mittelwert der Höhenabweichungen von der Mittellinie.
- Es verhält sich ähnlich wie Ra, reagiert jedoch empfindlicher auf große Abweichungen.
– Es wird häufig in Bereichen verwendet, in denen statistische Analysen wichtig sind oder in denen ältere RMS-Konventionen noch Standard sind.
Rt oder Rmax stellt die Gesamthöhe zwischen dem höchsten Gipfel und dem tiefsten Tal innerhalb der Bewertungslänge dar.
- Es ist nützlich, um extreme Defekte wie tiefe Kratzer und große Grate zu erkennen, die Ra allein übersehen könnte.
- Wird oft an kritischen Dicht- oder Kontaktflächen spezifiziert.
In vielen praktischen Zeichnungen wird Ra als primäre Kontrolle angegeben, während Rz oder Rt hinzugefügt werden, um schädliche lokale Defekte zu verhindern.
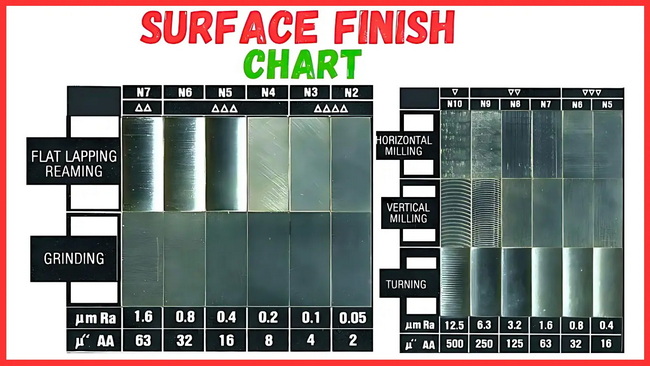
Ein Oberflächenrauheitsdiagramm verknüpft numerische Rauheitswerte mit praktischen Prozessfähigkeiten und typischen Oberflächenbeschaffenheiten. Dies erleichtert die Auswahl eines realistischen Oberflächenbedarfs bereits in der Entwurfsphase.
Nachfolgend finden Sie eine repräsentative Tabelle gängiger Rauheitsgrade für typische Herstellungsprozesse. Die tatsächlichen Werte können je nach Material, Maschinenzustand und Werkzeug variieren.
Typischer Prozess/Finish |
Ra (µm) |
Ra (µin) |
Typischer Rz (µm) |
Typische Anwendungen |
Raue Gussoberfläche |
12.5 |
500 |
~50 |
Gussgehäuse, unkritische Abdeckungen, Strukturhalterungen. |
Sehr rau bearbeitete Oberfläche |
6.3 |
250 |
~25 |
Schmiedeteile, Teile mit geringer Toleranz, innere unkritische Oberflächen. |
Grobes Drehen oder Fräsen |
3.2 |
125 |
12.5 |
Allgemeine Strukturteile, Prototypen, interne Nichtdichtzonen. |
Allgemeine Bearbeitungsoberfläche |
1.6 |
63 |
6.3 |
Standard-CNC-Teile, Rahmen, Maschinenkomponenten. |
Feinbearbeitung oder leichtes Schleifen |
0.8 |
32 |
3.2 |
Lagersitze, Gleitteile, sichtbare Funktionsflächen. |
Präzisionsschleifen oder Läppen |
0.4 |
16 |
1.6 |
Dichtflächen, Präzisionswellen, schnell rotierende und Präzisionsteile. |
Niedrigere Ra- und Rz-Werte entsprechen einer glatteren Oberfläche, die eine dichtere Abdichtung, geringere Reibung und ein besseres kosmetisches Erscheinungsbild unterstützt. Höhere Werte werden normalerweise verwendet, wenn Festigkeit und Kosten wichtiger sind als die Textur.
Eine verlässliche Spezifikation ist nur dann sinnvoll, wenn die Messpraktiken konsistent sind. Die Wahl des Instruments und der Einstellungen hat einen direkten Einfluss auf die gemeldeten Werte.
Stiftprofilometer werden häufig in Fertigungshallen eingesetzt.
- Ein Diamantstift bewegt sich über die Oberfläche und zeichnet ein 2D-Profil aus Höhe und Entfernung auf.
- Aus diesem Profil werden Parameter wie Ra, Rz, Rq und Rt mithilfe standardisierter Formeln und Filter berechnet.
Abschneidelänge und Auswertelänge müssen für das Teil und den Parameter richtig gewählt werden; Andernfalls können zwei Messungen derselben Oberfläche unterschiedlich erscheinen.
Für Präzision und empfindliche Oberflächen werden zunehmend optische Instrumente eingesetzt.
- Techniken wie Interferometrie, konfokale Mikroskopie und Fokusvariation rekonstruieren die Oberfläche ohne physischen Kontakt.
- Diese Systeme eignen sich ideal für sehr glatte, weiche oder komplexe Oberflächen, bei denen ein Stift die Oberfläche beschädigen oder lokale Merkmale übersehen könnte.
Berührungslose Methoden erleichtern auch die Erfassung von 3D-Oberflächendaten, was bei der Analyse des Funktionsverhaltens über einfache 2D-Profile hinaus hilfreich ist.
Ein Oberflächenrauheitsdiagramm ist besonders nützlich, wenn es in einen klaren Design- und Fertigungsablauf integriert wird.
Klären Sie zunächst, was jede Oberfläche leisten muss.
- Dichtflächen erfordern kontrollierte Spitzen und Täler, um Leckagen zu vermeiden.
- Gleitende oder rotierende Oberflächen müssen ein Gleichgewicht zwischen geringer Reibung und ausreichender Schmiermittelrückhaltung aufweisen.
- Bei kosmetischen Oberflächen stehen Optik und Haptik im Vordergrund, während rein strukturelle Oberflächen oft eine höhere Rauheit zulassen.
Die Zuordnung jedes Bereichs des Teils zu einer dieser Funktionen verhindert eine Überspezifikation.
Sobald die funktionalen Rollen klar sind, wählen Sie einen Rauheitsbereich aus, der sowohl der Funktion als auch der Prozessfähigkeit entspricht.
- Für viele Präzisionsoberflächen bietet ein Bereich wie Ra 0,8–1,6 µm ein gutes Gleichgewicht zwischen Kosten und Leistung.
- Unkritische Bereiche können Ra 3,2 µm oder höher tolerieren, was die Bearbeitungszeit und den Werkzeugverschleiß reduziert.
Vermeiden Sie die Angabe extremer Glätte, wenn dies nicht funktionell erforderlich ist, da jeder zusätzliche Polierschritt die Kosten und die Vorlaufzeit erhöht.
Sich auf einen einzelnen Parameter zu verlassen, kann riskant sein.
- Kombinieren Sie Ra mit Rz oder Rt zum Abdichten von Flächen und verschleißkritischen Bereichen, um schädliche Spitzen zu kontrollieren.
- Parameter nur dort hinzufügen, wo sie einen klaren funktionalen Wert hinzufügen; Unnötige Komplexität kann Inspektion und Qualitätskontrolle durcheinander bringen.
Dieser ausgewogene Ansatz stellt sicher, dass Spezifikationen die Funktion schützen, ohne die Mess- und Akzeptanzkriterien übermäßig zu verkomplizieren.
Oberflächenanforderungen sollten mit Standardsymbolen und Text ausgedrückt werden.
- Verwenden Sie das richtige Symbol für die Oberflächenbeschaffenheit, addieren Sie die Zahlenwerte und geben Sie bei Bedarf die erforderliche Verlegerichtung an.
- Klären Sie, ob die Werte ein Maximum, ein Minimum oder einen akzeptablen Bereich darstellen, z. B. „Ra 0,8–1,6 µm“ und nicht eine einzelne Zahl ohne Toleranz.
Klare Zeichnungen verringern das Risiko von Fehlinterpretationen, insbesondere bei internationalen Kooperationen.
Oberflächenrauheitsdiagramme und -parameter sind an globale Standards gebunden. Das Verständnis dieser Standards hilft dabei, die Erwartungen zwischen Design, Fertigung und Inspektion in Einklang zu bringen.
Dieser Standard definiert gängige 2D-Profilparameter wie Ra, Rz, Rq, Rt und viele mehr.
- Es legt außerdem fest, wie das Profil gefiltert und ausgewertet wird.
- Es ist seit vielen Jahren weit verbreitet und viele vorhandene Zeichnungen und Diagramme basieren immer noch auf diesem System.
Neuere Normen modernisieren und verfeinern den Umgang mit Rauheitsprofilen.
- Sie passen Definitionen, Filter und Bewertungsmethoden für eine bessere Konsistenz und klarere Interpretation an.
- Wenn verschiedene Anlagen unterschiedliche Standardgenerationen verwenden, können die Messwerte für dieselbe Oberfläche geringfügig abweichen.
Die Vereinbarung darüber, welche Standard-Edition und -Einstellungen verwendet werden, vermeidet Verwirrung und trägt dazu bei, dass die Messergebnisse auf beiden Seiten akzeptiert werden.
Angemessene Startwerte erleichtern die Entscheidung, welche Rauheit für jeden Oberflächentyp angegeben werden soll. Tatsächliche Entscheidungen sollten immer auf der Grundlage von Tests, Material und Prozessfähigkeit verfeinert werden.
Dichtflächen an Ventilen, Flanschen und Deckeln benötigen eine kontrollierte Rauheit, um Undichtigkeiten zu verhindern.
- Typische Zielbereiche liegen zwischen Ra 0,2 µm und 0,8 µm für Metall-Metall-Dichtungen und ähnliche Schnittstellen.
- Eine zusätzliche Kontrolle mit Rz oder Rt kann scharfe Spitzen verhindern, die andernfalls in Dichtungen oder Dichtringe einschneiden würden.
Wellen, Buchsen und Führungsflächen müssen geringe Reibung mit gutem Verschleißverhalten vereinen.
- Typische Bereiche liegen je nach Geschwindigkeit, Belastung und Schmierung zwischen Ra 0,4 µm und 1,6 µm.
- Eine zu glatte Oberfläche kann manchmal die Schmiermittelretention verringern, während eine zu raue Oberfläche die Reibung und den Verschleiß erhöht.
Für Hochgeschwindigkeits-, Hochlast- oder sicherheitskritische Anwendungen ist eine vollständige tribologische Betrachtung erforderlich.
Viele strukturelle oder unkritische Metallkomponenten erfordern keine sehr glatte Oberfläche.
- Für allgemeine Merkmale ist eine Rauheit zwischen Ra 1,6 µm und 3,2 µm häufig ausreichend.
- Diese Niveaus halten die Bearbeitungszeiten angemessen und sorgen gleichzeitig für eine gute Montagepassung und ein akzeptables Erscheinungsbild.
Die Lockerung der Rauheitsanforderungen an nichtfunktionale Oberflächen ist eine der einfachsten Möglichkeiten, die Teilekosten zu senken.
Kunststoffteile weisen ein sehr unterschiedliches Oberflächenverhalten auf.
- Funktionsoberflächen können eine mäßige Rauheit aufweisen, die die Montage- und Reibungsleistung unterstützt.
- Kosmetische Flächen werden hauptsächlich durch Formpolier- und Texturierungsgrade gesteuert, die mit ungefähren Rauheitsgraden in Beziehung gesetzt werden können.
In vielen Fällen sind Formoberflächennormen die Referenz für Kunststoffe, während Parameter im Mikrometerbereich eine ungefähre Korrelation liefern.
Beispiele aus der Praxis zeigen, wie Rauheitsspezifikationen Leistung und Kosten beeinflussen.
Bei einem hydraulischen Ventilkörper mit mehreren Innenkanälen galten zunächst überall die gleichen strengen Rauheitsanforderungen.
- Eine einheitliche Anforderung nahe Ra 0,4 µm verlängerte die Bearbeitungs- und Endbearbeitungszeit erheblich.
- Durch die Identifizierung der wahren Dichtungsflächen und die Beibehaltung der Dichtigkeitsanforderungen nur dort, während andere Innenflächen auf Ra 1,6 µm reduziert wurden, konnten Kosten und Zykluszeit reduziert werden, ohne die Funktion zu beeinträchtigen.
Ein Elektronikgehäuse erforderte ein hochwertiges optisches Erscheinungsbild.
- Die Außenflächen wurden an bestimmte Formpoliergrade gebunden, um bei allen Lieferanten ein einheitliches Erscheinungsbild zu erzielen.
- Die Verknüpfung dieser Formoberflächen mit einem Rauheitsdiagramm ermöglichte es den Entwicklungs- und Qualitätsteams, Testmuster besser zu vergleichen und die visuelle Konsistenz über die Zeit hinweg aufrechtzuerhalten.
In beiden Fällen half die sorgfältige Verwendung eines Oberflächenrauheitsdiagramms dabei, die Spezifikationen an die tatsächlichen Funktionsanforderungen anzupassen.
Mehrere wiederkehrende Fehler verursachen vermeidbare Qualitäts- und Kostenprobleme. Sie frühzeitig zu erkennen, führt zu reibungsloseren Projekten.
Sich nur auf Ra zu verlassen, kann schädliche Profilformen verbergen.
- Zwei Oberflächen können den gleichen Ra aufweisen, während eine scharfe Spitzen und die andere sanfte Wellen aufweist.
- Das Hinzufügen von Rz oder Rt zeigt, ob extreme Spitzen oder Täler vorhanden sind, die Dichtungen beschädigen oder den Verschleiß erhöhen könnten.
Es kann kontraproduktiv sein, überall eine sehr geringe Rauheit zu fordern.
- Jede Reduzierung von Ra erfordert im Allgemeinen zusätzliche Bearbeitungs-, Schleif- oder Polierschritte.
- Zu glatte Oberflächen können bei bestimmten Anwendungen auch die Beschichtungshaftung oder die Schmiermittelretention verringern.
Die Spezifikationen sollten so streng wie nötig sein, aber nicht strenger.
Messunstimmigkeiten führen zu Streitigkeiten.
- Unterschiedliche Cut-Off-Längen, Filter oder Instrumententypen können unterschiedliche Werte für dieselbe Oberfläche ergeben.
- Wenn diese Bedingungen nicht koordiniert und dokumentiert werden, kann es sein, dass Käufer und Lieferant das gleiche Teil unterschiedlich interpretieren.
Eine konsequente Messpraxis ist ebenso wichtig wie die numerischen Grenzwerte selbst.
Ein kompetenter OEM-Partner mit Erfahrung in der Hochpräzisionsbearbeitung, Kunststoffkomponenten, Silikonprodukten und Metallstanzen kann die Theorie der Oberflächenrauheit in eine zuverlässige, skalierbare Produktion umsetzen.
- Ingenieurteams können realistische Oberflächenziele basierend auf Prozessfähigkeit, Material und Volumen empfehlen.
- Qualitätsabteilungen können standardisierte Messungen anwenden, vollständige Prüfdaten bereitstellen und beim Prototyping bei der Anpassung von Spezifikationen helfen.
- Projektmanager können internationale Kunden mit klarer Kommunikation, Dokumentation und stabiler Versorgung für eine langfristige Zusammenarbeit unterstützen.
Diese Kombination aus technischem Fachwissen und Prozesskontrolle trägt dazu bei, dass die Anforderungen an die Oberflächenrauheit vom Muster bis zur Massenproduktion konsequent erfüllt werden.
Wenn Ihr aktuelles oder bevorstehendes Projekt präzisionsgefertigte Teile, Kunststoffkomponenten, Silikonprodukte oder Metallstanzteile umfasst, haben Anforderungen an die Oberflächenrauheit direkten Einfluss auf Leistung, Preis und Lieferzeit. Um das Risiko zu reduzieren und die Markteinführung zu beschleunigen:
- Teilen Sie Ihre Zeichnungen und aktuellen Anforderungen an die Oberflächenbeschaffenheit wichtiger Komponenten.
- Fordern Sie eine detaillierte Herstellbarkeitsprüfung mit Schwerpunkt auf Oberflächenrauheit, Prozessauswahl und Prüfmethoden an.
- Arbeiten Sie mit einem Ingenieurteam zusammen, das optimierte Rauheitsziele vorschlagen, geeignete Prozesse auswählen und einen Prüfplan erstellen kann, der Ihren Qualitätserwartungen entspricht.
Machen Sie jetzt den nächsten Schritt, indem Sie Ihre Projektdateien und Anforderungen senden, damit ein Expertenteam Ihnen dabei helfen kann, Ihre Oberflächenrauheitsspezifikationen in eine stabile, wiederholbare und kostengünstige Produktion umzuwandeln.
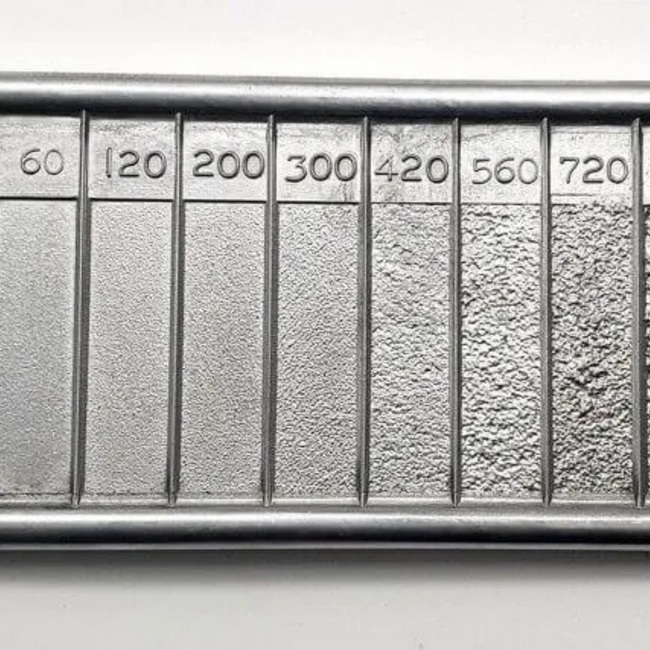
Die Oberflächenrauheit ist eine quantitative Beschreibung der mikroskopischen Spitzen und Täler auf einer Oberfläche. Die Oberflächenbeschaffenheit ist ein umfassenderes Konzept, das Rauheit, Welligkeit, Struktur und häufig auch visuelle und taktile Eigenschaften wie Glanz und Textur umfasst.
Ra wird häufig verwendet, da es einfach zu berechnen, gut standardisiert und leicht zwischen verschiedenen Maschinen und Lieferanten zu vergleichen ist. In vielen allgemeinen Anwendungen liefert es ausreichend Informationen, wenn es mit Prozesskenntnissen und grundlegender Sichtprüfung kombiniert wird.
Rz und Rt sind hilfreich, wenn Oberflächen isolierte Kratzer, Grate oder tiefe Vertiefungen vermeiden müssen, beispielsweise bei Dichtungsschnittstellen und Gleitkontakten. Sie erfassen Schwankungen zwischen Spitze und Tal, die möglicherweise noch vorhanden sind, selbst wenn Ra akzeptabel erscheint.
Es gibt empirische Umrechnungsfaktoren, diese sind jedoch nur Näherungswerte und hängen von der tatsächlichen Profilform ab. Bei kritischen Teilen ist es zuverlässiger, den spezifischen Parameter direkt zu messen, als sich auf Umrechnungen zu verlassen.
Eine mäßige Rauheit fördert die Haftung von Beschichtungen und Farben durch mechanische Verankerung. Wenn die Oberfläche jedoch zu rau ist, können Beschichtungen sichtbare Mängel oder eine ungleichmäßige Dicke aufweisen. Daher muss der optimale Bereich auf das Beschichtungssystem und die Anwendung abgestimmt werden.


