Aufrufe: 251 Autor: U-Need Veröffentlichungszeit: 29.09.2026 Herkunft: Website
Inhaltsmenü
● Was ist eine Bearbeitung mit engen Toleranzen?
>> Häufige Anwendungen für die Bearbeitung mit engen Toleranzen
>> Was enge Toleranzen nicht kontrollieren
● Engtoleranzbearbeitung vs. GD&T: Hauptunterschiede
● Wann sollten Sie enge Toleranzen festlegen?
>> Lagerpassungen und Präzisionsbohrungen
>> Einpressstifte und Positionierungsfunktionen
>> Hochpräzise Formkomponenten
● Wann sollten Sie GD&T bei einer CNC-Zeichnung verwenden?
>> Verwenden Sie GD&T für die Lochposition
>> Verwenden Sie GD&T für Ebenheit
>> Verwenden Sie GD&T für Rechtwinkligkeit
>> Verwenden Sie GD&T für Parallelität
>> Verwenden Sie GD&T für Profil
>> Verwenden Sie GD&T für Runout
● Die Bedeutung funktionaler Datumsangaben
>> Auswahl der richtigen Datumsangaben
>> Warum Datumsstrategie wichtig ist
● Warum die Straffung aller Dimensionen die Kosten erhöht
>> Die Kosten einer übermäßigen Toleranz
● Ein praktischer Arbeitsablauf für CNC-Zeichnungen
>> 1. Identifizieren Sie funktionale Schnittstellen
>> 2. Wählen Sie Funktionale Bezüge
>> 3. Kontrollieren Sie kritische Merkmalsgrößen
>> 4. Fügen Sie GD&T für geometrische Beziehungen hinzu
>> 5. Geben Sie die Anforderungen an die Oberflächenbeschaffenheit und die Kanten an
>> 6. Definieren Sie die Prüfmethode
● Beispiel: CNC-gefrästes Sensorgehäuse
● Anwendung von GD&T im Formenbau
>> Häufige Formenmerkmale, die einer sorgfältigen Kontrolle bedürfen
● Anwenden von GD&T auf die Blechfertigung
>> Nützliche Steuerelemente für Blechteile
● Häufige CNC-Zeichnungsfehler, die Sie vermeiden sollten
>> Anwenden enger Toleranzen auf unkritische Abmessungen
>> Verwendung von Lochkoordinaten ohne Positionskontrolle
>> Auswahl nichtfunktionaler Datumsangaben
>> Weglassen von Anforderungen an die Oberflächenbeschaffenheit
>> Beschichtungsdicke ignorieren
>> Die Gratanforderungen bleiben unklar
>> Keine Angabe des Zeichnungsstandards
● Was sollte in einer CNC-Zeichnung enthalten sein?
● Zusammenfassung: Bearbeitung mit engen Toleranzen im Vergleich zu GD&T
>> 1. Ist GD&T besser als enge Toleranzen?
>> 2. Benötigt jedes CNC-bearbeitete Teil GD&T?
>> 3. Was ist die nützlichste GD&T-Steuerung für die CNC-Bearbeitung?
>> 4. Bestimmt eine enge Lochdurchmessertoleranz die Lochposition?
>> 5. Kann GD&T die CNC-Bearbeitungskosten senken?
>> 6. Sollte ich ASME- oder ISO-GD&T-Standards verwenden?
>> 7. Welche Dateien sollten für ein CNC-Bearbeitungsangebot bereitgestellt werden?
Eine CNC-Zeichnung sollte mehr können, als nur Maße aufzulisten. Es sollte erklären, wie ein Teil passen, positionieren, abdichten, drehen, zusammenbauen und im fertigen Produkt funktionieren muss. Aus diesem Grund müssen sich Ingenieure oft entscheiden Bearbeitung mit engen Toleranzen und GD&T bei der Erstellung von Fertigungszeichnungen.
Die Antwort ist nicht, das eine dem anderen vorzuziehen. Enge Toleranzen steuern die Merkmalsgröße. GD&T-Steuerungen zeichnen sich durch Geometrie und funktionale Beziehungen aus. Eine gut vorbereitete Zeichnung nutzt jede Methode dort, wo sie echten Wert schafft.
Beispielsweise kann eine Lagerbohrung einen genau kontrollierten Durchmesser erfordern, um den richtigen Sitz zu erreichen. Gleichzeitig muss die Bohrungsachse möglicherweise senkrecht zur Montagefläche bleiben und relativ zu den umgebenden Löchern genau positioniert sein. Eine Größentoleranz allein kann diese geometrischen Anforderungen nicht definieren.
Für globale Marken, Händler, Produktentwickler und Hersteller sind klare Toleranzen für die Kontrolle von Qualität, Angebotsgenauigkeit, Produktionskonsistenz, Inspektionsmethoden und Gesamtherstellungskosten von entscheidender Bedeutung. Es trägt auch dazu bei, Verzögerungen zu reduzieren, die durch unterschiedliche Interpretationen zwischen Konstruktionsteams, Lieferanten und Qualitätsprüfern verursacht werden.
Bei U-Need , wir unterstützen die Bearbeitung kundenspezifischer Präzisionsteile, den Formenbau usw Blechfertigungsprojekte für Kunden, die eine zuverlässige Kommunikation von der Zeichnungsprüfung bis zur Produktion und Inspektion benötigen. Die effektivsten Zeichnungen sind nicht einfach diejenigen mit den strengsten Anforderungen. Es sind die Zeichnungen, die den wahren Funktionszweck des Teils vermitteln.
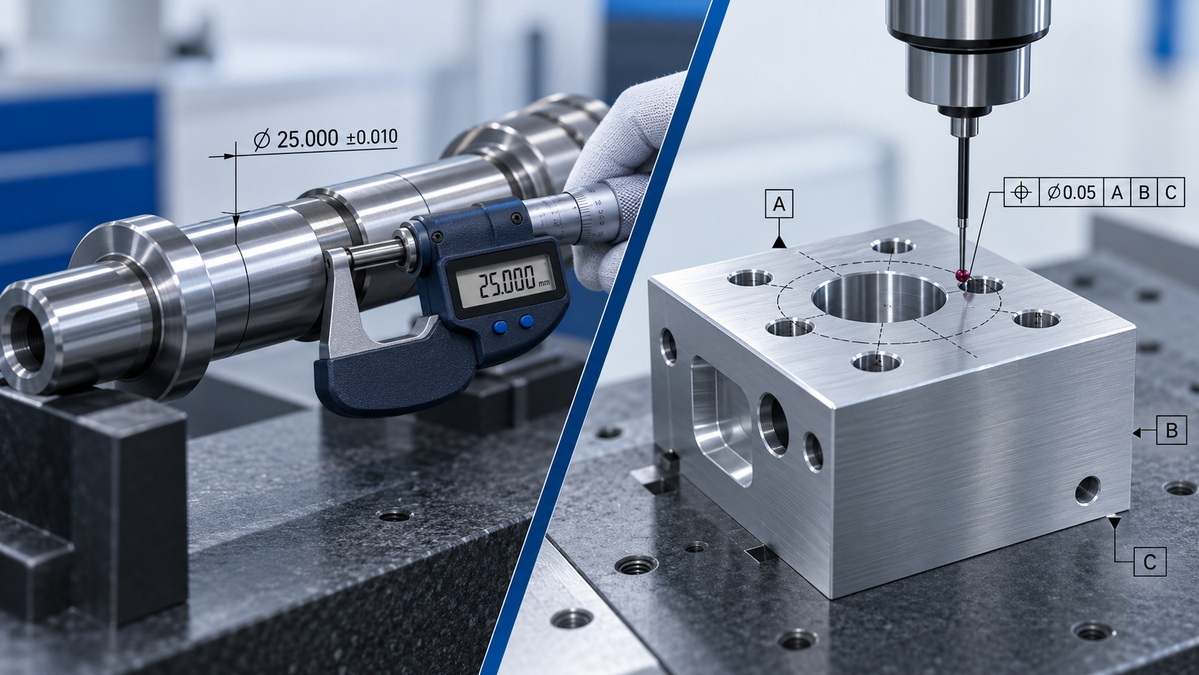
Bei der Bearbeitung mit engen Toleranzen handelt es sich um die Herstellung eines Merkmals innerhalb eines engen zulässigen Abmessungsbereichs. Es wird häufig verwendet, wenn kleine Größenabweichungen den Sitz, die Abdichtung, die Bewegung, die Lastübertragung, die Ausrichtung oder die Produktleistung beeinträchtigen könnten.
Eine herkömmliche Toleranz wird normalerweise als Plus-/Minuswert, als Grenzmaß oder als Standardpassungsbeschriftung angezeigt.
Der angegebene Bereich ist nur 0,010 mm breit. Die Herstellung eines Merkmals in diesem Bereich erfordert möglicherweise eine stabile CNC-Ausrüstung, eine präzise Werkstückhalterung, kontrollierte Schnittparameter, genaue Prüfwerkzeuge und eine sorgfältige Prozessplanung.
Für folgende Merkmale sind häufig enge Maßtoleranzen erforderlich:
- Lagerbohrungen und Lagersitze
- Präzisionswellen und -zapfen
- Einpressstifte und Dübellöcher
- Buchsenbohrungen
- Getriebesitze und Kupplungsdurchmesser
- Hydraulische und pneumatische Dichtungsdurchmesser
- Abmessungen der O-Ring-Verschraubung
- Formeinsätze und Formhohlraumkomponenten
- Präzise Montagepositionen
- Komponenten medizinischer Geräte
- Teile der Automatisierungsausrüstung
- Hochpräzise Werkzeugkomponenten
Bei diesen Anwendungen hat die tatsächliche Größe des Merkmals direkten Einfluss darauf, ob das Teil ordnungsgemäß zusammengebaut wird und funktioniert.
Eine enge Größentoleranz kontrolliert nicht automatisch jeden Aspekt eines Features.
Das Loch kann jedoch immer noch sein:
- Zu weit vom vorgesehenen Standort entfernt
- Im Verhältnis zur Hauptmontagefläche geneigt
- Fehlausrichtung mit passender Bohrung
- Versatz von einer Mittellinie
- Nicht mit einer anderen Bohrung ausgerichtet
- Funktionell ungeeignet für eine Schraube, einen Stift, eine Welle oder einen Verbinder
Dies ist die Einschränkung, die sich dadurch ergibt, dass man sich nur auf Standardmaßtoleranzen verlässt. Die Größe ist möglicherweise korrekt, aber die Funktion funktioniert in der Endmontage möglicherweise nicht richtig.
GD&T , kurz für Geometrische Dimensionierung und Toleranz , ist eine technische Sprache, die zur Definition der zulässigen Variation in der Geometrie eines Teils verwendet wird.
Anstatt nur die Größe eines Merkmals zu steuern, kann GD&T definieren, ob eine Oberfläche flach ist, ob ein Loch richtig positioniert ist, ob eine Bohrung senkrecht zu einer Fläche verläuft, ob sich eine Welle reibungslos dreht oder ob ein komplexes Profil innerhalb eines akzeptablen Bereichs bleibt.
GD&T ist besonders wertvoll für präzise CNC-bearbeitete Teile, Spritzgusskomponenten, Stanzformen, Blechteile, Baugruppen und Komponenten mit mehreren Funktionsschnittstellen.
GD&T-Kontrollen werden im Allgemeinen in mehrere Kategorien unterteilt.
| GD&T-Kategorie steuert | Typische | , wozu es bei der Steuerung beiträgt |
|---|---|---|
| Bilden | Geradheit, Ebenheit, Rundheit, Zylindrizität | Die Form eines Features selbst |
| Orientierung | Parallelität, Rechtwinkligkeit, Winkligkeit | Der Winkel eines Merkmals relativ zu einem Bezugspunkt |
| Standort | Position, Konzentrizität, Symmetrie | Die Position eines Features relativ zu anderen Features |
| Profil | Profil einer Linie, Profil einer Fläche | Komplexe Konturen, Flächen und Formen |
| Auslaufen | Rundlauf, Gesamtschlag | Rundlaufgenauigkeit zylindrischer oder rotierender Teile |
In der Praxis bietet GD&T Ingenieuren und Herstellern eine klarere Möglichkeit, funktionale Anforderungen zu kommunizieren.
Eine CNC-Zeichnung mit richtig ausgewählten GD&T kann Mehrdeutigkeiten reduzieren, die Wiederholbarkeit verbessern und die Einrichtung einer einheitlichen Prüfmethode erleichtern.
Engtoleranzbearbeitung und GD&T werden oft gemeinsam besprochen, dienen jedoch unterschiedlichen Zwecken.
| Vergleichsfaktor | Enge Toleranzbearbeitung | GD&T |
|---|---|---|
| Hauptzweck | Steuert die Featuregröße | Steuert Geometrie und Beziehungen zwischen Features |
| Typisches Format | ± Toleranz, Grenzen, Passungsklasse | Feature-Kontrollrahmen, Bezugsreferenzen, Grundbemaßungen |
| Beispiel | Ø20,00 ±0,02 mm | Position Ø0,05 relativ zu ABC |
| Am besten für | Durchmesser, Dicke, Breite, Tiefe, Passform | Lage, Ebenheit, Ausrichtung, Profil, Rundlauf |
| Steuert die Lochposition | Nein, nicht direkt | Ja |
| Steuert Winkel oder Neigung | NEIN | Ja |
| Steuert die Ebenheit der Oberfläche | NEIN | Ja |
| Steuert die Rotationsgenauigkeit | NEIN | Ja |
| Inspektionswerkzeuge | Mikrometer, Messschieber, Bohrungslehre | KMG, Höhenmessgerät, Funktionsmessgerät, Messuhr |
| Kostenauswirkungen | Bei übermäßiger Nutzung können die Kosten steigen | Kann die Klarheit verbessern und unnötige Toleranzanforderungen reduzieren |
Der wichtigste Unterschied ist dieser:
> Eine Maßtoleranz antwortet: „Wie groß kann dieses Merkmal sein?“ GD&T antwortet: „Wie muss sich dieses Merkmal im Verhältnis zum Teil und zur Baugruppe verhalten?“
Geben Sie eine enge Toleranz an, wenn die tatsächliche Größe eines Features die Produktfunktion direkt beeinflusst.
Dies ist besonders wichtig, wenn eine Komponente ein kontrolliertes Spiel, Übermaß, Presspassung, Dichtung, Gleitbedingung oder Lagerbeziehung herstellen muss.
Eine Lagerbohrung erfordert in der Regel eine genaue Durchmesserkontrolle, da die Passung zwischen Lageraußenring und Gehäuse die Leistung direkt beeinflusst.
Wenn die Bohrung zu klein ist, erfordert der Einbau möglicherweise übermäßige Kraft und kann zu einer Beschädigung des Lagers führen. Wenn es zu groß ist, kann sich das Lager während des Gebrauchs bewegen, drehen oder die Ausrichtung verlieren.
Diese Größenanforderung allein reicht jedoch möglicherweise nicht aus. Möglicherweise muss die Bohrung auch senkrecht zu einer Montagefläche verlaufen, mit einer anderen Bohrung ausgerichtet sein und die Oberflächenbeschaffenheit kontrolliert werden.
Passstifte, Presspasseinsätze und Positionierungsstifte sind auf kontrollierte Durchmesser angewiesen.
Wenn das Loch zu groß ist, ist der Stift möglicherweise locker. Wenn das Loch zu klein ist, kann die Montage schwierig werden oder das Bauteil verformen.
Eine Bearbeitung mit engen Toleranzen ist häufig erforderlich für:
- Ausrichtungsdübellöcher
- Einpressbuchsen
- Metalleinsätze in Aluminiumteilen
- Löcher für Formführungsstifte
- Präzisionsmontagevorrichtungen
- Automatisierte Geräteortungsstifte
Dichtungsmerkmale erfordern häufig kontrollierte Durchmesser, Tiefen und Oberflächenbedingungen.
Häufige Beispiele sind:
- O-Ring-Rillen
- Durchmesser der Hydraulikzylinder
- Pumpengehäuse
- Ventilsitze
- Gleitringdichtungsschnittstellen
- Anschlüsse für Flüssigkeitsanschlüsse
Eine kleine Größenabweichung kann zu Leckagen, übermäßiger Reibung, schlechter Kompression oder vorzeitigem Dichtungsausfall führen.
Spritzgussformen, Stanzformen und Kaltschmiedeformen umfassen häufig eng tolerierte Einsätze, Führungskomponenten, Hohlraummerkmale und Ausrichtungselemente.
Präzision ist wichtig, da Werkzeugkomponenten sich über lange Produktionsläufe wiederholt öffnen, schließen, ausrichten, Material führen und eine stabile Teilegeometrie aufrechterhalten müssen.
Verwenden Sie GD&T, wenn ein Feature eine definierte geometrische Beziehung zu anderen Features beibehalten muss.
Der Bedarf an GD&T wird mit zunehmender Teilekomplexität größer. Es ist besonders nützlich für Teile mit Lochmustern, Dichtflächen, rotierenden Merkmalen, Präzisionsbaugruppen, mehreren Bearbeitungskonfigurationen oder kritischen Verbindungskomponenten.
Die Positionstoleranz ist eine der nützlichsten Kontrollen für die CNC-Bearbeitung.
Es wird häufig angewendet bei:
- Lochmuster
- Dübellöcher
- Befestigungslöcher für Steckverbinder
- Gewindelochanordnungen
- Mehrachsige Bearbeitungsmerkmale
- Befestigungslöcher in Gehäusen
- Positionierungslöcher für Formkomponenten
- Befestigungslöcher aus Blech
Ein Loch kann den richtigen Durchmesser haben, aber dennoch versagen, wenn es falsch platziert ist. Die Positionstoleranz steuert die akzeptable Bewegung der Lochachse relativ zu bestimmten Bezugsmerkmalen.
Dies ist besonders wertvoll, wenn mehrere Löcher mit einer passenden Komponente ausgerichtet werden müssen.
Die Ebenheit steuert, wie stark eine Oberfläche von einem vollkommen ebenen Zustand abweichen kann.
Es ist besonders nützlich für:
- Dichtungsflächen
- O-Ring-Dichtflächen
- Ventilmontageflächen
- Montageflächen für Kühlkörper
- Grundflächen formen
- Befestigungsplatten
- Präzise Montageflächen
- Blechtafeln, die bündig abschließen müssen
Beispielsweise kann eine bearbeitete Dichtfläche Folgendes erfordern:
> Ebenheit 0,05 mm
Das bedeutet, dass die gesamte Oberfläche innerhalb zweier imaginärer paralleler Ebenen bleiben muss, die einen Abstand von 0,05 mm haben.
Eine Oberfläche kann die richtige Gesamtdicke haben, aber dennoch verzogen, uneben oder für die Versiegelung ungeeignet sein. Flachheit begegnet diesem funktionalen Risiko.
Die Rechtwinkligkeit steuert, ob ein Element ordnungsgemäß im 90-Grad-Winkel relativ zu einer Bezugsfläche, Bezugsachse oder Bezugsebene ausgerichtet ist.
Es wird häufig angewendet bei:
- Bohrungsachsen relativ zu Montageflächen
- Gewindebohrungen an den Dichtflächen
- Seitenwände relativ zu einer Basis
- Einpresslöcher
- Führungsstiftlöcher
- Funktionen zur Geräteausrichtung
- Vertikale Bohrungen in bearbeiteten Gehäusen
Ein Loch kann den richtigen Durchmesser und die richtige Oberflächenposition haben, aber dennoch ausreichend geneigt sein, um eine reibungslose Montage zu verhindern. Rechtwinkligkeit verhindert diesen Zustand.
Parallelität steuert, ob ein Merkmal parallel zu einem anderen Bezugsmerkmal bleibt.
Es ist nützlich für:
- Gleitflächen
- Führungsschienen
- Befestigungsplatten
- Abstandsflächen
- Parallel bearbeitete Blöcke
- Formplatten
- Lineare Bewegungskomponenten
- Gegenüberliegende Kontaktflächen
Bei zwei parallelen Flächen kann es sinnvoller sein, die Parallelität zu kontrollieren, als eine extrem enge Dickentoleranz auf beide Flächen anzuwenden.
Profiltoleranz ist eines der flexibelsten Werkzeuge im GD&T.
Es kann eine komplexe Form, Oberflächenkontur, Ausrichtung und Position steuern. Dies ist besonders wertvoll für Features, die nicht effizient mithilfe vieler einzelner linearer Bemaßungen definiert werden können.
Typische Anwendungen sind:
- Gebogene CNC-gefräste Oberflächen
- Formhohlräume und Kerne
- Komplexe Aluminiumgehäuse
- Komponenten im Luft- und Raumfahrtstil
- Ergonomische Produktkonturen
- Aus Blech geformte Formen
- Geschmiedete oder gegossene Oberflächen
- Komplexe Übergangsbereiche zwischen bearbeiteten Merkmalen
Anstatt jedem Punkt einer komplexen Oberfläche viele separate Toleranzen hinzuzufügen, kann eine Profiltoleranz die zulässige Abweichung über die gesamte Kontur definieren.
Rundlauf steuert, wie stark ein rotierendes Element variieren kann, wenn das Teil um eine Bezugsachse rotiert.
Dies ist entscheidend für Komponenten wie:
- Motorwellen
- Spindeln
- Rotoren
- Getriebesitze
- Lagerzapfen
- Riemenscheiben
- Rollen
- Rotierende Naben
- Präzise zylindrische Baugruppen
Eine Welle hat möglicherweise den richtigen Durchmesser, wackelt aber dennoch während der Drehung. Übermäßiger Rundlauf kann zu Vibrationen, Lärm, Lagerverschleiß, ungleichmäßiger Belastung, verringerter Genauigkeit und vorzeitigem Produktausfall führen.
Ein Bezugspunkt ist ein Referenzmerkmal, mit dem festgelegt wird, wie sich ein Teil für die Fertigung und Prüfung befindet.
Bezugspunkte sind die Grundlage nützlicher GD&T. Wenn das Bezugsschema nicht den tatsächlichen Montagezustand widerspiegelt, kann es sein, dass selbst eine technisch korrekte Zeichnung keine funktionsgleichen Teile erzeugt.
Ein guter Prozess zur Bezugsauswahl beginnt mit der realen Montage.
Stellen Sie folgende Fragen:
- Welche Oberfläche berührt die Hauptbaugruppe?
- Welche Funktion lokalisiert das Teil von links nach rechts?
- Welches Loch, welche Kante oder welche Fläche verhindert die Drehung?
- Welches Merkmal legt die funktionale Mittellinie fest?
- Welche Oberfläche trägt die Dichtlast?
- Welche Geometrie ist für die Baugruppe des Kunden am wichtigsten?
Eine gemeinsame Datumsstruktur kann Folgendes umfassen:
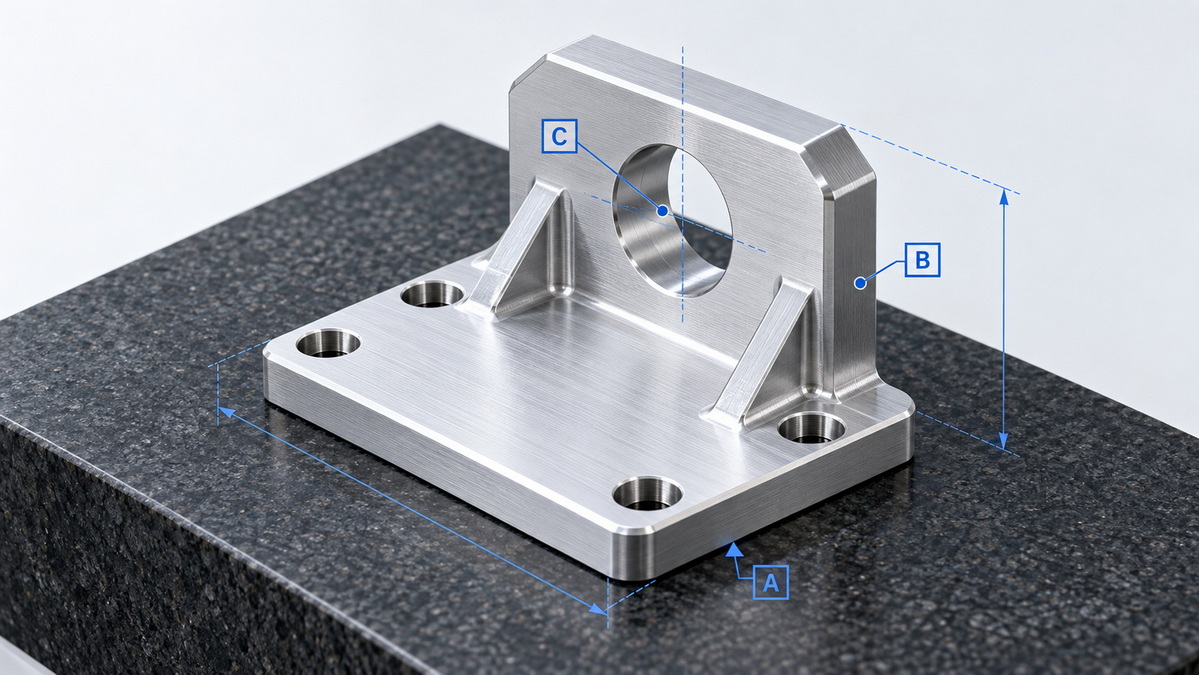
- Bezugspunkt A: Die Hauptmontage-, Sitz- oder Dichtfläche
- Bezugspunkt B: Eine sekundäre Seitenfläche, Bohrung oder Mittelebene
- Datum C: Ein drittes Merkmal, das eine verbleibende Bewegung oder Drehung verhindert
Beispielsweise kann eine CNC-gefräste Montagehalterung ihre Unterseite als Bezugspunkt A, ihre Seitenfläche als Bezugspunkt B und ein Positionierungsloch als Bezugspunkt C verwenden.
Dieser Aufbau spiegelt wider, wie das Teil in der tatsächlichen Montagevorrichtung sitzen kann.
Ohne ein funktionierendes Bezugssystem können mehrere Lieferanten dieselbe Zeichnung unterschiedlich prüfen.
Ein Lieferant darf von einer Außenkante aus messen. Ein anderer verwendet möglicherweise eine Lochmitte. Ein Drittlieferant verwendet möglicherweise eine Vorrichtung, die nicht der tatsächlichen Montageposition entspricht.
Das Ergebnis können Teile sein, die bei der Inspektion akzeptabel erscheinen, sich aber nicht einheitlich zusammenbauen lassen.
Ein gängiger, aber kostspieliger Ansatz besteht darin, auf nahezu jede Bemaßung einer Zeichnung enge ±-Toleranzen anzuwenden.
Dies mag wie eine sichere Methode zur Qualitätssicherung erscheinen, kann jedoch zu unnötiger Komplexität bei der Herstellung führen.
Wenn fast jedes Maß eine enge Toleranz aufweist, müssen Hersteller möglicherweise Folgendes verwenden:
- Zusätzliche CNC-Setups
- Präzisionsbefestigungen und weiche Backen
- Stabilere Schnittstrategien
- Zusätzliche Werkzeugmessung
- Langsamere Bearbeitungszyklen
- Häufigere In-Prozess-Messungen
- KMG-Inspektion
- Spezielle Messgeräte
- Strengere Rohstoffkontrolle
- Höhere Schrottzulagen
- Erfahrenere Bediener
- Zusätzliche Qualitätsdokumentation
Jeder dieser Faktoren kann die Stückkosten und die Produktionsvorlaufzeit erhöhen.
Das Problem sind nicht die engen Toleranzen an sich. Das Problem besteht darin, sie dort einzusetzen, wo sie keinen funktionalen Wert schaffen.
Anstatt zu fragen:
> 'Wie eng darf diese Toleranz sein?'
Fragen:
> 'Wie viel Variation kann diese Funktion ermöglichen, während die Baugruppe noch zuverlässig funktioniert?'
Dies ist die Grundlage einer praktischen Toleranzstrategie.
Für ein unkritisches Außenmaß ist möglicherweise nur eine Allgemeintoleranz erforderlich. Eine versteckte Tasche erfordert möglicherweise keine strenge Positionskontrolle. Eine kosmetische Kante erfordert möglicherweise nicht die gleiche Genauigkeit wie eine Lagerbohrung oder eine Dichtfläche.
Durch die Konzentration der Präzision auf funktionale Merkmale können Ingenieure die Kosten senken, ohne die Leistung zu beeinträchtigen.
Eine klare CNC-Zeichnung sollte in einem strukturierten Ablauf erstellt werden.
Identifizieren Sie zunächst die Bereiche, in denen das Teil eine Verbindung herstellt, abdichtet, sich dreht, Lasten trägt oder mit einer anderen Komponente verbunden ist.
Rezension:
- Montageflächen
- Lochmuster
- Lagersitze
- Fixierstifte
- Dichtflächen
- Themen
- Gleitflächen
- Getriebe- und Kupplungsschnittstellen
- Merkmale der elektrischen Anschlüsse
- Kosmetische Oberflächen
- Kritische Innentaschen
Nicht jede Dimension ist gleich wichtig. Konzentrieren Sie sich auf die Merkmale, die bestimmen, ob das Endprodukt funktioniert.
Wählen Sie Bezugselemente basierend auf der Position des Teils während der Montage.
Eine nützliche Frage ist:
> „Wenn dieses Teil im Endprodukt platziert würde, welche Merkmale würden sich zuerst berühren, als nächstes positionieren und zuletzt die Bewegung stoppen?“
Die Antwort offenbart oft die richtige Datumsfolge.
Wenden Sie Maßtoleranzen auf Features an, bei denen genaue Größenkontrollen für Passung oder Leistung gelten.
Beispiele hierfür sind:
- Wellendurchmesser
- Lagerbohrungen
- Einpresslöcher
- Dichtungsdurchmesser
- Gewindegrößen
- Wandstärken
- Keilnuten
- Buchsensitze
- Werkzeugeinsätze
Verwenden Sie die engste Toleranz, die für die Funktion tatsächlich erforderlich ist.
Wenden Sie GD&T nur dort an, wo die Geometrie wichtig ist.
Häufige Beispiele sind:
- Position für ein Lochmuster
- Ebenheit einer Dichtungsfläche
- Rechtwinkligkeit für eine Bohrungsachse
- Parallelität für eine Gleitfläche
- Profil für eine komplexe Kontur
- Rundlauffehler bei rotierendem Durchmesser
Das Ziel besteht darin, kritische funktionale Beziehungen zu definieren, ohne jede Funktion übermäßig zu kontrollieren.
Abmessungen und GD&T sind nicht die vollständige Geschichte.
Eine Zeichnung muss möglicherweise auch Folgendes definieren:
- Oberflächenrauheit
- Entgratungsanforderungen
- Kantenbrüche
- Fasen
- Filets
- Scharfkantige Grenzen
- Schichtdicke
- Anforderungen an die Eloxierung
- Anforderungen an die Beschichtung
- Lackieren oder Pulverbeschichten
- Maskierungsbereiche
- Wärmebehandlung
- Härte
- Anforderungen an die Materialzertifizierung
Beispielsweise kann eine Präzisionsbohrung mit rauer Oberfläche eine Dichtung beschädigen oder den ordnungsgemäßen Sitz eines Lagers verhindern. Ein Grat an einer Gewindebohrung kann die Montage behindern. Eine Beschichtung kann die endgültige Abmessung eines kritischen Merkmals verändern.
Überlegen Sie vor der Freigabe einer Zeichnung, wie die kritischen Anforderungen überprüft werden.
| Merkmalsanforderung | Gemeinsame Inspektionsmethode |
|---|---|
| Außendurchmesser der Welle | Mikrometer |
| Innendurchmesser der Bohrung | Bohrungsmessgerät, Luftmessgerät, KMG |
| Lochposition | KMG, Höhenmessgerät, Inspektionsvorrichtung |
| Ebenheit der Oberfläche | KMG, Messplatte, Anzeige |
| Rechtwinkligkeit | KMG, Höhenmessgerät, Anzeigeeinrichtung |
| Parallelität | Oberflächenplatte, Anzeige, KMG |
| Rund- oder Totalschlag | Messuhr und Drehvorrichtung |
| Oberflächenprofil | KMG, optischer Scanner, Inspektionsvorrichtung |
| Oberflächenrauheit | Oberflächenrauheitstester |
Eine Anforderung sollte so klar sein, dass der Hersteller und der Prüfer sie mit einer wiederholbaren Methode überprüfen können.
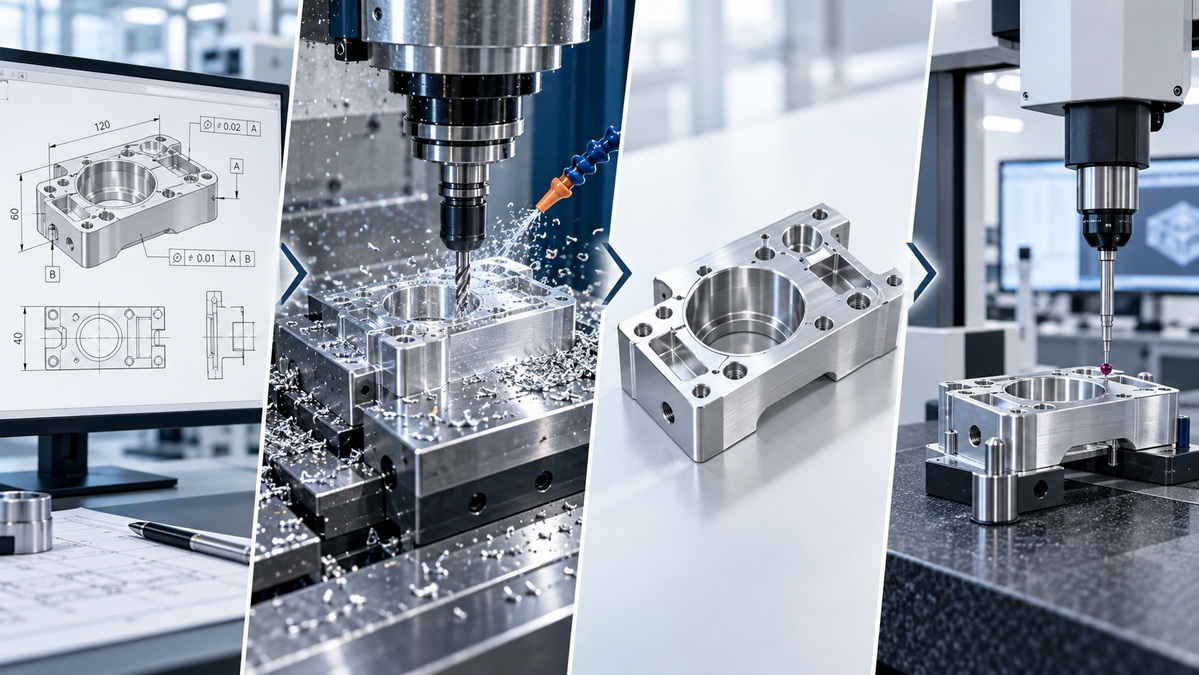
Betrachten Sie ein Aluminium-Sensorgehäuse mit den folgenden Eigenschaften:
- Eine untere Montagefläche
- Vier Befestigungslöcher
- Eine zentrale Präzisionsbohrung
- Eine Dichtfläche für einen Deckel
- Eine interne Elektroniktasche
- Äußere kosmetische Oberflächen
Eine schlecht spezifizierte Zeichnung kann bei nahezu jeder linearen Bemaßung zu Toleranzen von ±0,02 mm führen.
Dadurch kann die Bearbeitung zwar teurer werden, die wichtigsten Funktionen werden aber trotzdem nicht kontrolliert.
Beispielsweise könnte die zentrale Bohrung den richtigen Durchmesser haben, aber relativ zur Montagefläche geneigt sein. Die Schraubenlöcher könnten die richtige Größe haben, aber nicht mit der passenden Abdeckung übereinstimmen. Die Dichtfläche könnte zwar ihre Dickenanforderungen erfüllen, es mangelt ihr aber immer noch an ausreichender Ebenheit.
Eine funktionale Zeichnung könnte Folgendes spezifizieren:
- Datum A: Untere Montagefläche
- Bezugspunkt B: Bearbeitete Seitenfläche
- Bezugspunkt C: Ein Positionierungsloch
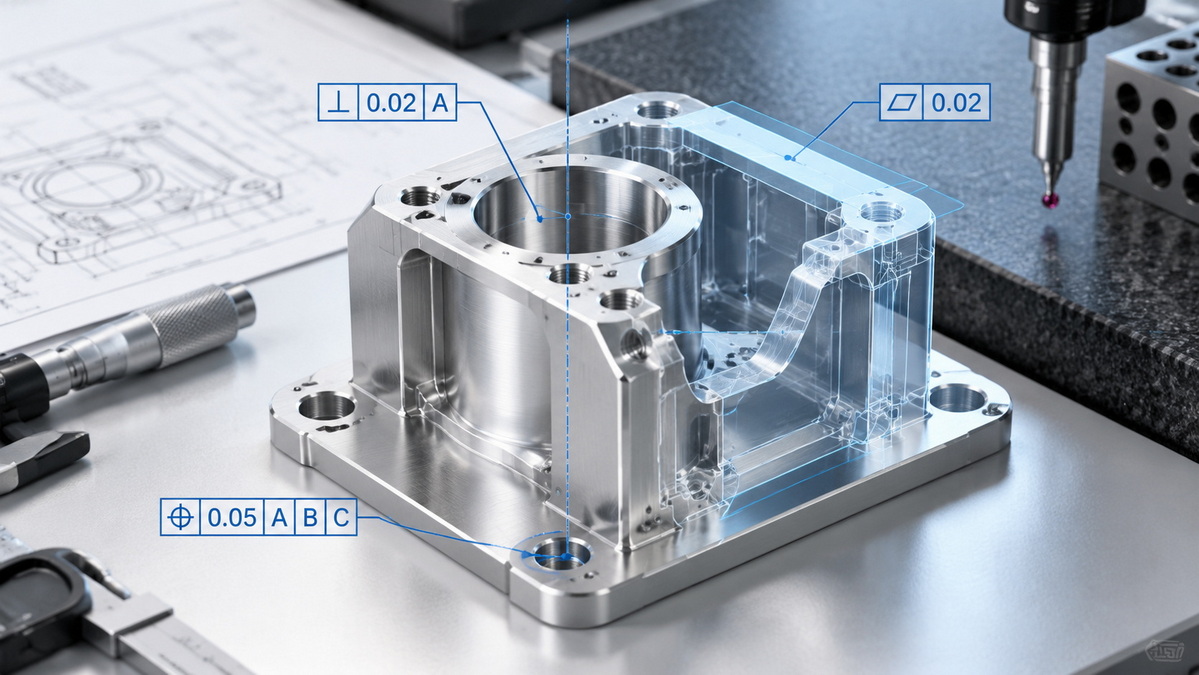
- Zentralbohrung: Kontrollierter Durchmesser mit Rechtwinkligkeit relativ zum Bezugspunkt A
- Befestigungslöcher: Positionstoleranz relativ zu ABC
- Dichtfläche: Ebenheitsanforderung
- Innentaschenkontur: Profiltoleranz relativ zu ABC
- Äußere kosmetische Abmessungen: Allgemeine Toleranz, sofern die Funktion dies zulässt
Bei diesem Ansatz wird der Fertigungsaufwand dort platziert, wo er am wichtigsten ist.
> Das Ziel besteht nicht darin, jedes Feature perfekt zu machen. Ziel ist es, jede Funktion zuverlässig zu machen.
Die Herstellung von Formen erfordert oft eine Kombination aus präzisen Größen und sorgfältig kontrollierten geometrischen Beziehungen.
Spritzgussformen, Stanzformen und Kaltschmiedeformen sind auf die genaue Ausrichtung zwischen mehreren Platten, Einsätzen, Führungskomponenten, Hohlräumen, Kernen und Bewegungsmechanismen angewiesen.
Typische Beispiele sind:
- Führungsstiftlöcher
- Führungsbuchsenbohrungen
- Positionen der Formeinsätze
- Hohlraum- und Kernausrichtung
- Löcher für Auswerferstifte
- Gleitführungsflächen
- Trennflächen
- Standorte der Kühlkanäle
- Ebenheit der Formplatte
- Parallelität zwischen Formplatten
- Profilgenauigkeit der Hohlraumoberflächen
Für ein Führungsstiftloch kann eine enge Durchmessertoleranz erforderlich sein. Es kann jedoch auch eine Positionsgenauigkeit relativ zur Formbasis und eine Rechtwinkligkeit relativ zur Plattenoberfläche erforderlich sein.
Ebenso kann für einen Formhohlraum eine Profiltoleranz erforderlich sein, da die vollständige Oberflächenform wichtiger ist als isolierte lineare Abmessungen.
GD&T ist auch beim Laserschneiden, Biegen, Stanzen, Schweißen und bei der Blechmontage nützlich.
Bei Blechteilen kann es beim Materialschneiden, Biegen, Schweißen, Spannungsabbau, Oberflächenbearbeitung und Montage zu Abweichungen kommen. Die Anwendung äußerst enger linearer Toleranzen für jedes Merkmal kann unrealistisch und unnötig teuer sein.
Erwägen Sie für die Blechfertigung die Verwendung von:
- Positionstoleranz für Befestigungslöcher
- Profiltoleranz für geformte Konturen
- Ebenheit für die Montage von Platten
- Rechtwinkligkeit für gebogene Flansche
- Winkligkeit für geformte Features
- Datumsbasierte Standortkontrolle für Baugruppenschnittstellen
- Allgemeintoleranzen für unkritische Schnittkanten
Beispielsweise benötigt eine gebogene Blechhalterung möglicherweise Löcher, die mit einem passenden Gehäuse übereinstimmen. Das Lochmuster kann mithilfe der Position relativ zu funktionalen Bezugspunkten gesteuert werden, anstatt sich nur auf Koordinatenabmessungen zu verlassen.
Dies sorgt für klarere Montageanforderungen und hilft Herstellern bei der Auswahl praktischer Inspektionsmethoden.
Enge Toleranzen sollten nicht als allgemeine Qualitätsaussage verwendet werden.
Eine enge Toleranz sollte einen funktionalen Grund haben. Wenn das Merkmal keinen Einfluss auf Passform, Abdichtung, Bewegung, Festigkeit, Sicherheit oder Aussehen hat, kann eine allgemeine Toleranz ausreichend sein.
Koordinatenbemaßungen können zu einer Toleranzhäufung führen.
Bei Mustern mit mehreren Löchern kann die Positionstoleranz die tatsächliche funktionale Position jedes Lochs relativ zum Bezugssystem besser definieren.
Ein Datum sollte widerspiegeln, wie das Teil zusammengebaut, montiert oder geprüft wird.
Vermeiden Sie die Auswahl beliebiger Kanten oder Flächen, nur weil diese im CAD-Modell praktisch sind.
Ein Merkmal erfüllt möglicherweise seine Maßanforderung, versagt aber dennoch aufgrund einer schlechten Oberflächenqualität.
Die Oberflächenbeschaffenheit ist besonders wichtig für:
- Dichtflächen
- Lagersitze
- Gleitflächen
- Präzisionsbohrungen
- Formhohlräume
- Kosmetische Oberflächen
- Beschichtete Kontaktflächen
Eloxieren, Plattieren, Lackieren, Pulverbeschichten und andere Veredelungsprozesse können die endgültigen Abmessungen verändern.
Kritische Löcher, Gewinde, Lagersitze und präzise Passflächen müssen möglicherweise abgedeckt oder nachbearbeitet werden.
Grate können die Montage beeinträchtigen, Sicherheitsrisiken schaffen, Dichtungen beschädigen oder den ordnungsgemäßen Sitz verhindern.
Fügen Sie klare Entgratungs- und Kantenbruchanforderungen hinzu, insbesondere im Bereich von Löchern, Gewinden, bearbeiteten Kanten und Dichtungsmerkmalen.
Wenn Sie mit internationalen Lieferanten zusammenarbeiten, geben Sie den Zeichnungsstandard und die Einheiten klar an.
Dies trägt dazu bei, Unterschiede in der Symbolinterpretation, Standardtoleranzen, Dezimalkonventionen, Inspektionserwartungen und allgemeinen Entwurfspraktiken zu vermeiden.
Eine vollständige CNC-Zeichnung sollte genügend Informationen für die Fertigung und Prüfung liefern, ohne unnötige Komplexität zu erzeugen.
Fügen Sie gegebenenfalls Folgendes hinzu:
- Teilenummer und Revisionsstand
- Teilename und Menge
- Maßeinheiten
- Skalierungs- und Projektionsmethode
- Materialqualität
- Anforderungen an die Materialzertifizierung
- Wärmebehandlung und Härte
- Anforderungen an die Oberflächenbehandlung oder Beschichtung
- Allgemeiner Toleranzstandard
- Funktionale Daten
- Kritische Maßtoleranzen
- GD&T-Funktionskontrollrahmen
- Anforderungen an die Oberflächenrauheit
- Gewindespezifikationen
- Anforderungen an Fase und Radius
- Anleitung zum Entgraten
- Kantenbruchanforderungen
- Identifizierung funktionskritischer Merkmale
- Anforderungen an die Inspektionsdokumentation
- Anforderungen an Verpackung und Korrosionsschutz
- Montagehinweise, sofern relevant
Bei komplexen oder hochwertigen Bauteilen ist es oft sinnvoll, sowohl eine detaillierte 2D-Zeichnung als auch ein 3D-CAD-Modell bereitzustellen.
Die 2D-Zeichnung definiert die Produktions- und Prüfanforderungen. Das 3D-Modell hilft dabei, die Form zu verdeutlichen, die Interpretationszeit zu verkürzen und die CNC-Programmierung zu unterstützen.
Engtoleranzbearbeitung und GD&T sollten zusammen verwendet und nicht als Alternativen betrachtet werden.
Enge Toleranzen legen fest, wie groß, klein, dick, dünn, breit oder tief ein Merkmal sein darf.
GD&T definiert, wie sich ein Feature in Bezug auf Position, Ausrichtung, Form, Profil und Rundlauf auf andere Features beziehen muss.
Eine hochwertige CNC-Zeichnung sollte:
- Verwenden Sie enge Toleranzen nur für funktionskritische Größen
- Verwenden Sie funktionale Bezüge, die den tatsächlichen Montagezustand widerspiegeln
- Wenden Sie GD&T an, um wichtige geometrische Beziehungen zu steuern
- Vermeiden Sie unnötige Toleranzen bei unkritischen Merkmalen
- Definieren Sie Oberflächenbeschaffenheit, Kanten, Materialien, Beschichtungen und Inspektionsanforderungen
- Ermöglichen Sie dem Hersteller und dem Qualitätsteam eine konsistente Prüfung des Teils
Bei der Bearbeitung kundenspezifischer Präzisionsteile, der Formenherstellung und der Blechfertigung ist die Klarheit der Zeichnungen einer der stärksten Faktoren, die sich auf Kosten, Durchlaufzeit, Qualität und Wiederholbarkeit auswirken.
U-Need unterstützt Kunden bei der Bewertung von Zeichnungen, der Identifizierung von Herstellbarkeitsproblemen, der Klärung von Toleranzstrategien und der Vorbereitung von Präzisionskomponenten für eine zuverlässige Produktion. Durch die gemeinsame Nutzung einer 2D-Zeichnung zusammen mit einem 3D-Modell kann das Fertigungsteam kritische Merkmale, die Machbarkeit der Bearbeitung, Prüfmethoden und Produktionsanforderungen überprüfen, bevor mit der Fertigung begonnen wird.
GD&T ist nicht in jeder Situation besser, weil es ein anderes Problem löst. Enge Toleranzen steuern die Größe eines Features, während GD&T die Geometrie und Beziehungen zwischen Features steuert. Präzisionsteile erfordern oft beides.
Nein. Einfache Teile mit geringem Funktionsrisiko erfordern möglicherweise nur herkömmliche Abmessungen und Allgemeintoleranzen. GD&T wird nützlicher, wenn ein Teil Lochmuster, Lagerbohrungen, Dichtflächen, rotierende Merkmale, kritische Baugruppen oder komplexe Formen enthält.
Die Positionstoleranz ist eine der am häufigsten verwendeten Steuerungen, da sie die Position von Löchern, Schlitzen, Stiften und Merkmalsmustern relativ zu Funktionsbezügen genau definiert.
Nein. Eine enge Durchmessertoleranz bestimmt nur die Größe des Lochs. Es hat keine Kontrolle darüber, ob sich das Loch an der richtigen Position befindet, ob seine Achse senkrecht ist oder ob es an passenden Merkmalen ausgerichtet ist.
Ja. Eine ordnungsgemäße GD&T kann die Kosten senken, indem sie die tatsächlichen Funktionsanforderungen kommuniziert, anstatt extrem enge lineare Toleranzen für jedes Merkmal zu erfordern. Es kann auch Unklarheiten bei der Inspektion reduzieren und dazu beitragen, unnötige Nacharbeiten zu vermeiden.
Der geeignete Standard hängt von Ihren Kundenanforderungen, dem Zielmarkt, den internen technischen Praktiken und der Projektdokumentation ab. Identifizieren Sie den maßgeblichen Standard deutlich auf der Zeichnung, sodass alle Parteien die gleiche Interpretation verwenden.
Für ein genaues Angebot stellen Sie eine 2D-PDF-Zeichnung und ein 3D-CAD-Modell zur Verfügung. Die Zeichnung sollte Material, Menge, Toleranzen, GD&T, Oberflächenbeschaffenheit, Beschichtung sowie alle Inspektions- oder Zertifizierungsanforderungen enthalten. Zu den gängigen 3D-Formaten gehören STEP, IGES, Parasolid und native CAD-Dateien, sofern verfügbar.
1. Amerikanische Gesellschaft der Maschinenbauingenieure. *Y14.5: Bemaßung und Toleranzen.*
[https://www.asme.org/codes-standards/find-codes-standards/y14-5-dimensioning-tolerancing ]
2. Nationales Institut für Standards und Technologie. *Untersuchung der Rolle geometrischer Bemaßungen und Toleranzen in der Fertigung.*
[https://tsapps.nist.gov/publication/get_pdf.cfm?pub_id=918538 ]
3. Nationales Institut für Standards und Technologie. *Geometrische Bemaßung und Toleranzen für die digitale Fertigung.*
[https://tsapps.nist.gov/publication/get_pdf.cfm?pub_id=936463 ]
4. Internationale Organisation für Normung. *ISO 1101: Geometrische Produktspezifikationen (GPS) – Geometrische Toleranzen.*
[https://www.iso.org/standard/59490.html ]
5. Standards Neuseeland. *ISO 1101:2017 – Geometrische Toleranzen.*


