Προβολές: 251 Συγγραφέας: U-Need Ώρα δημοσίευσης: 29-09-2026 Προέλευση: Τοποθεσία
Μενού περιεχομένου
● Τι είναι η κατεργασία με αυστηρή ανοχή;
>> Συνήθεις εφαρμογές για κατεργασία με κλειστή ανοχή
>> Τι δεν ελέγχουν οι αυστηρές ανοχές
>> Τι μπορεί να ελέγξει η GD&T
● Μηχανουργική με αυστηρή ανοχή εναντίον GD&T: Βασικές διαφορές
● Πότε πρέπει να προσδιορίσετε αυστηρές ανοχές;
>> Εφαρμογές ρουλεμάν και οπές ακριβείας
>> Pins-Fit και δυνατότητες εντοπισμού
>> Εξαρτήματα καλουπιών υψηλής ακρίβειας
● Πότε πρέπει να χρησιμοποιήσετε το GD&T σε ένα σχέδιο CNC;
>> Χρησιμοποιήστε το GD&T για τη θέση οπής
>> Χρησιμοποιήστε το GD&T για Flatness
>> Χρησιμοποιήστε το GD&T για την καθετότητα
>> Χρησιμοποιήστε το GD&T για Παραλληλισμό
>> Χρησιμοποιήστε το GD&T για το προφίλ
>> Χρησιμοποιήστε το GD&T για το Runout
● Η σημασία των Λειτουργικών Δεδομένων
>> Επιλέγοντας τα σωστά δεδομένα
>> Γιατί έχει σημασία η στρατηγική δεδομένων
● Γιατί η σύσφιξη κάθε διάστασης αυξάνει το κόστος
>> Μια αρχή καλύτερου σχεδιασμού
● Μια πρακτική ροή εργασίας για σχέδια CNC
>> 1. Προσδιορίστε τις λειτουργικές διεπαφές
>> 2. Επιλέξτε Λειτουργικά δεδομένα
>> 3. Ελέγξτε τα κρίσιμα μεγέθη χαρακτηριστικών
>> 4. Προσθέστε GD&T για γεωμετρικές σχέσεις
>> 5. Καθορίστε τις απαιτήσεις φινιρίσματος επιφάνειας και ακμών
>> 6. Καθορίστε τη μέθοδο επιθεώρησης
● Παράδειγμα: Περίβλημα αισθητήρα με μηχανική επεξεργασία CNC
● Εφαρμογή GD&T στην κατασκευή καλουπιών
>> Κοινά χαρακτηριστικά μούχλας που χρειάζονται προσεκτικό έλεγχο
● Εφαρμογή GD&T στην κατασκευή λαμαρίνας
>> Χρήσιμα χειριστήρια για εξαρτήματα λαμαρίνας
● Συνήθη λάθη σχεδίασης CNC προς αποφυγή
>> Εφαρμογή αυστηρών ανοχών σε μη κρίσιμες διαστάσεις
>> Χρήση συντεταγμένων οπών χωρίς έλεγχο θέσης
>> Επιλογή μη λειτουργικών δεδομένων
>> Παράλειψη απαιτήσεων φινιρίσματος επιφάνειας
>> Αγνοώντας το πάχος της επίστρωσης
>> Αφήνοντας τις απαιτήσεις Burr ασαφείς
>> Αποτυχία δήλωσης του προτύπου σχεδίασης
● Τι πρέπει να περιλαμβάνεται σε ένα σχέδιο CNC;
● Περίληψη: Tight Tolerance Machining vs GD&T
>> 1. Είναι το GD&T καλύτερο από τις αυστηρές ανοχές;
>> 2. Κάθε κατεργασμένο με CNC ανταλλακτικό χρειάζεται GD&T;
>> 3. Ποιος είναι ο πιο χρήσιμος έλεγχος GD&T για κατεργασία CNC;
>> 4. Ελέγχει τη θέση της οπής μια ανοχή με διάμετρο στενής οπής;
>> 5. Μπορεί η GD&T να μειώσει το κόστος κατεργασίας CNC;
>> 6. Πρέπει να χρησιμοποιήσω τα πρότυπα ASME ή ISO GD&T;
>> 7. Ποια αρχεία πρέπει να παρέχονται για μια προσφορά κατεργασίας CNC;
● Αναφορές
Ένα σχέδιο CNC θα πρέπει να κάνει περισσότερα από τις διαστάσεις λίστας. Θα πρέπει να εξηγεί πώς ένα εξάρτημα πρέπει να ταιριάζει, να εντοπίζει, να σφραγίζει, να περιστρέφεται, να συναρμολογείται και να λειτουργεί στο τελικό προϊόν. Αυτός είναι ο λόγος για τον οποίο οι μηχανικοί πρέπει συχνά να αποφασίζουν μεταξύ τους μηχανική κατεργασία αυστηρής ανοχής και GD&T κατά την προετοιμασία κατασκευαστικών σχεδίων.
Η απάντηση δεν είναι να διαλέξετε το ένα από το άλλο. Οι αυστηρές ανοχές ελέγχου το μέγεθος του χαρακτηριστικού. Τα χειριστήρια GD&T διαθέτουν γεωμετρία και λειτουργικές σχέσεις. Ένα καλά προετοιμασμένο σχέδιο χρησιμοποιεί κάθε μέθοδο όπου δημιουργεί πραγματική αξία.
Για παράδειγμα, μια οπή ρουλεμάν μπορεί να απαιτεί αυστηρά ελεγχόμενη διάμετρο για να επιτευχθεί η σωστή εφαρμογή. Ταυτόχρονα, ο άξονας της οπής μπορεί να χρειαστεί να παραμείνει κάθετος σε μια όψη στερέωσης και να βρίσκεται με ακρίβεια σε σχέση με τις γύρω τρύπες. Μια ανοχή μεγέθους από μόνη της δεν μπορεί να καθορίσει αυτές τις γεωμετρικές απαιτήσεις.
Για τις παγκόσμιες επωνυμίες, τους διανομείς, τους προγραμματιστές προϊόντων και τους κατασκευαστές, η σαφής ανοχή είναι απαραίτητη για τον έλεγχο της ποιότητας, της ακρίβειας των τιμών, της συνέπειας παραγωγής, των μεθόδων επιθεώρησης και του συνολικού κόστους κατασκευής. Βοηθά επίσης στη μείωση των καθυστερήσεων που προκαλούνται από την κατάρτιση διαφορών ερμηνείας μεταξύ των ομάδων μηχανικών, των προμηθευτών και των επιθεωρητών ποιότητας.
Στο U-Need , υποστηρίζουμε προσαρμοσμένη μηχανική κατεργασία εξαρτημάτων ακριβείας, κατασκευή καλουπιών και Έργα κατασκευής λαμαρινών για πελάτες που χρειάζονται αξιόπιστη επικοινωνία από την αναθεώρηση σχεδίων μέσω της παραγωγής και της επιθεώρησης. Τα πιο αποτελεσματικά σχέδια δεν είναι απλώς αυτά με τις πιο αυστηρές απαιτήσεις. Είναι τα σχέδια που επικοινωνούν την πραγματική λειτουργική πρόθεση του εξαρτήματος.
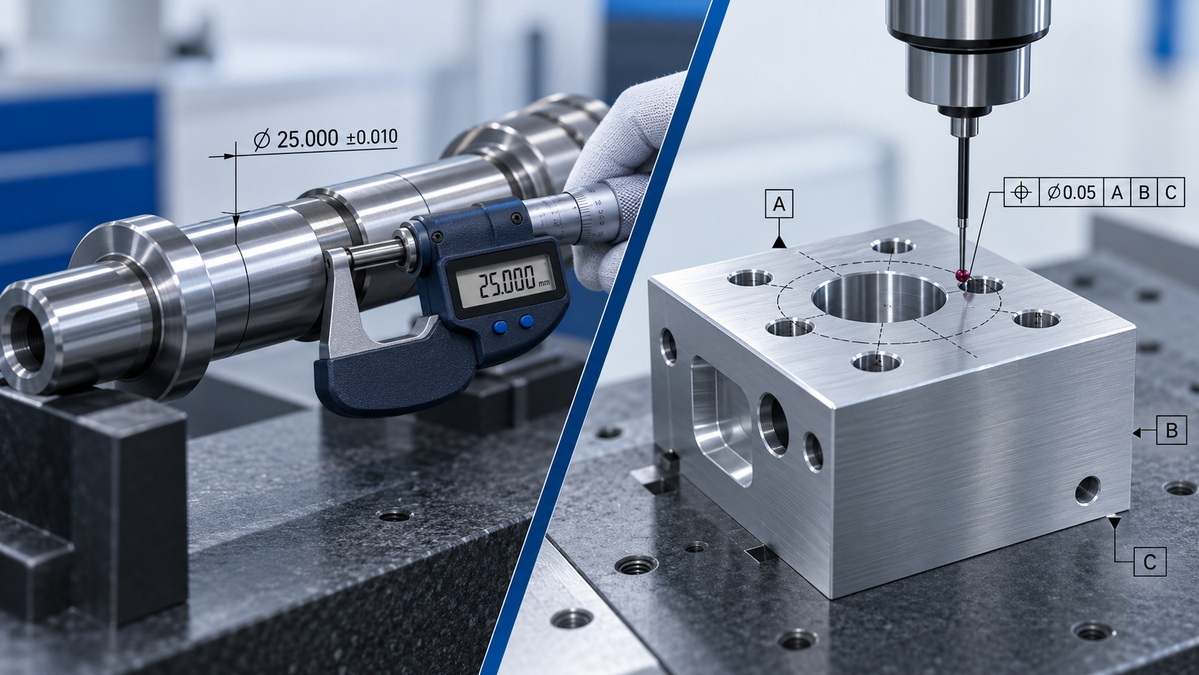
Η κατεργασία αυστηρής ανοχής σημαίνει την παραγωγή ενός χαρακτηριστικού εντός ενός στενού επιτρεπόμενου εύρους διαστάσεων. Χρησιμοποιείται συνήθως όταν μικρές διακυμάνσεις στο μέγεθος θα μπορούσαν να επηρεάσουν την εφαρμογή, τη σφράγιση, την κίνηση, τη μεταφορά φορτίου, την ευθυγράμμιση ή την απόδοση του προϊόντος.
Μια συμβατική ανοχή εμφανίζεται συνήθως ως τιμή συν/πλην, οριακή ιδιότητα ή τυπική εφαρμογή.
Το καθορισμένο εύρος είναι μόνο 0,010 mm πλάτος. Η κατασκευή ενός χαρακτηριστικού εντός αυτού του εύρους μπορεί να απαιτεί σταθερό εξοπλισμό CNC, ακρίβεια εργασίας, ελεγχόμενες παραμέτρους κοπής, ακριβή εργαλεία επιθεώρησης και προσεκτικό σχεδιασμό της διαδικασίας.
Οι αυστηρές ανοχές διαστάσεων είναι συχνά απαραίτητες για τα ακόλουθα χαρακτηριστικά:
- Ρουλεμάν γεώτρησης και έδρανα
- Άξονες και γεμιστήρες ακριβείας
- Πείροι και οπές για πείρο
- Τρύπες με δακτύλιο
- Καθίσματα γραναζιών και διαμέτρους ζεύξης
- Υδραυλικές και πνευματικές διαμέτρους στεγανοποίησης
- Διαστάσεις αδένα δακτυλίου Ο
- Ένθετα καλουπιών και εξαρτήματα κοιλότητας καλουπιού
- Τοποθεσίες στερέωσης ακριβείας
- Εξαρτήματα ιατρικής συσκευής
- Ανταλλακτικά εξοπλισμού αυτοματισμού
- Εξαρτήματα εργαλείων υψηλής ακρίβειας
Για αυτές τις εφαρμογές, το πραγματικό μέγεθος της δυνατότητας επηρεάζει άμεσα αν το εξάρτημα θα συναρμολογηθεί και θα λειτουργήσει σωστά.
Μια αυστηρή ανοχή μεγέθους δεν ελέγχει αυτόματα κάθε πτυχή ενός χαρακτηριστικού.
Ωστόσο, η τρύπα μπορεί να είναι ακόμα:
- Πολύ μακριά από την προβλεπόμενη τοποθεσία
- Κλίση σε σχέση με την κύρια επιφάνεια στήριξης
- Εσφαλμένη ευθυγράμμιση με τρύπα ζευγαρώματος
- Μετατόπιση από κεντρική γραμμή
- Εκτός ευθυγράμμισης με άλλη οπή
- Λειτουργικά ακατάλληλο για βίδα, πείρο, άξονα ή σύνδεσμο
Αυτός είναι ο περιορισμός του να βασίζεσαι μόνο σε τυπικές ανοχές διαστάσεων. Το μέγεθος μπορεί να είναι σωστό, αλλά η δυνατότητα μπορεί να μην λειτουργεί σωστά στην τελική συναρμολόγηση.
Το GD&T , συντομογραφία για το Geometric Dimensioning and Tolerancing , είναι μια γλώσσα μηχανικής που χρησιμοποιείται για τον καθορισμό της επιτρεπόμενης διακύμανσης στη γεωμετρία ενός εξαρτήματος.
Αντί να ελέγχει μόνο το μέγεθος ενός χαρακτηριστικού, το GD&T μπορεί να καθορίσει εάν μια επιφάνεια είναι επίπεδη, εάν μια τρύπα βρίσκεται σωστά, εάν μια οπή είναι κάθετη σε μια όψη, εάν ένας άξονας περιστρέφεται ομαλά ή εάν ένα σύνθετο προφίλ παραμένει εντός μιας αποδεκτής ζώνης.
Η GD&T είναι ιδιαίτερα πολύτιμη για εξαρτήματα με μηχανική επεξεργασία CNC ακριβείας, εξαρτήματα καλουπιού έγχυσης, μήτρες σφράγισης, μεταλλικά μέρη, συγκροτήματα και εξαρτήματα με πολλαπλές λειτουργικές διεπαφές.
Οι έλεγχοι GD&T γενικά χωρίζονται σε διάφορες κατηγορίες.
| Κατηγορία GD&T | Τυπικά στοιχεία ελέγχου | Τι βοηθά στον έλεγχο |
|---|---|---|
| Μορφή | Ευθύτητα, επιπεδότητα, κυκλικότητα, κυλινδρικότητα | Το ίδιο το σχήμα ενός χαρακτηριστικού |
| Προσανατολισμός | Παραλληλισμός, καθετότητα, γωνιότητα | Η γωνία ενός χαρακτηριστικού σε σχέση με ένα δεδομένο |
| Τοποθεσία | Θέση, ομοκεντρικότητα, συμμετρία | Η θέση ενός στοιχείου σε σχέση με άλλα χαρακτηριστικά |
| Προφίλ | Προφίλ μιας γραμμής, προφίλ μιας επιφάνειας | Πολύπλοκα περιγράμματα, επιφάνειες και σχήματα |
| Runout | Κυκλική εξάντληση, ολική εξάντληση | Ακρίβεια περιστροφής κυλινδρικών ή περιστρεφόμενων μερών |
Στην πράξη, η GD&T παρέχει στους μηχανικούς και τους κατασκευαστές έναν σαφέστερο τρόπο επικοινωνίας των λειτουργικών απαιτήσεων.
Ένα σχέδιο CNC με σωστά επιλεγμένο GD&T μπορεί να μειώσει την ασάφεια, να βελτιώσει την επαναληψιμότητα και να διευκολύνει την καθιέρωση μιας συνεπούς μεθόδου επιθεώρησης.
Η κατεργασία με αυστηρή ανοχή και η GD&T συζητούνται συχνά μαζί, αλλά εξυπηρετούν διαφορετικούς σκοπούς.
| Σύγκριση Συντελεστή | Σφιχτής Ανοχής Κατεργασία | GD&T |
|---|---|---|
| Κύριος σκοπός | Ελέγχει το μέγεθος της δυνατότητας | Ελέγχει τη γεωμετρία και τις σχέσεις μεταξύ των χαρακτηριστικών |
| Τυπική μορφή | ± ανοχή, όρια, κατηγορία προσαρμογής | Πλαίσιο ελέγχου δυνατοτήτων, αναφορές δεδομένων, βασικές διαστάσεις |
| Παράδειγμα | Ø20,00 ±0,02 χλστ | Θέση Ø0,05 σε σχέση με ABC |
| Το καλύτερο για | Διάμετρος, πάχος, πλάτος, βάθος, εφαρμογή | Τοποθεσία, επιπεδότητα, προσανατολισμός, προφίλ, καταρροή |
| Ελέγχει τη θέση της τρύπας | Όχι, όχι άμεσα | Ναί |
| Ελέγχει τη γωνία ή την κλίση | Οχι | Ναί |
| Ελέγχει την επιπεδότητα της επιφάνειας | Οχι | Ναί |
| Ελέγχει την ακρίβεια περιστροφής | Οχι | Ναί |
| Εργαλεία επιθεώρησης | Μικρόμετρο, δαγκάνα, μετρητής οπής | CMM, μετρητής ύψους, λειτουργικός μετρητής, ένδειξη καντράν |
| Επίπτωση στο κόστος | Μπορεί να αυξήσει το κόστος σε περίπτωση υπερβολικής χρήσης | Μπορεί να βελτιώσει τη σαφήνεια και να μειώσει τις περιττές απαιτήσεις ανοχής |
Η πιο σημαντική διαφορά είναι η εξής:
> Μια ανοχή διαστάσεων απαντά 'Πόσο μεγάλο μπορεί να είναι αυτό το χαρακτηριστικό;' Η GD&T απαντά 'Πώς πρέπει να συμπεριφέρεται αυτό το χαρακτηριστικό σε σχέση με το εξάρτημα και τη συναρμολόγηση;'
Καθορίστε μια αυστηρή ανοχή όταν το πραγματικό μέγεθος ενός χαρακτηριστικού επηρεάζει άμεσα τη λειτουργία του προϊόντος.
Αυτό είναι ιδιαίτερα σημαντικό όταν ένα εξάρτημα πρέπει να δημιουργήσει ένα ελεγχόμενο διάκενο, παρεμβολές, εφαρμογή πίεσης, στεγανοποίηση, κατάσταση ολίσθησης ή σχέση ρουλεμάν.
Μια οπή εδράνου συνήθως απαιτεί ακριβή έλεγχο διαμέτρου επειδή η προσαρμογή μεταξύ του εξωτερικού δακτυλίου του ρουλεμάν και του περιβλήματος επηρεάζει άμεσα την απόδοση.
Εάν η οπή είναι πολύ μικρή, η εγκατάσταση μπορεί να απαιτεί υπερβολική δύναμη και μπορεί να προκαλέσει βλάβη στο ρουλεμάν. Εάν είναι πολύ μεγάλο, το ρουλεμάν μπορεί να μετακινηθεί, να περιστραφεί ή να χάσει την ευθυγράμμιση κατά τη χρήση.
Ωστόσο, αυτή η απαίτηση μεγέθους από μόνη της μπορεί να μην είναι αρκετή. Η οπή μπορεί επίσης να χρειαστεί να είναι κάθετη σε μια επιφάνεια τοποθέτησης, ευθυγραμμισμένη με άλλη οπή και ελεγχόμενη για φινίρισμα επιφάνειας.
Οι πείροι πείρου, τα ένθετα που εφαρμόζουν με πίεση και οι πείροι τοποθέτησης εξαρτώνται από ελεγχόμενες διαμέτρους.
Εάν η τρύπα είναι μεγάλου μεγέθους, ο πείρος μπορεί να είναι χαλαρός. Εάν η τρύπα είναι μικρότερου μεγέθους, η συναρμολόγηση μπορεί να γίνει δύσκολη ή να παραμορφωθεί το εξάρτημα.
Η κατεργασία με σφιχτή ανοχή είναι συχνά απαραίτητη για:
- Ευθυγράμμιση οπών πείρου
- Δοχεία που εφαρμόζουν με πίεση
- Μεταλλικά ένθετα σε εξαρτήματα αλουμινίου
- Τρύπες πείρων οδηγού καλουπιού
- Εξαρτήματα συναρμολόγησης ακριβείας
- Αυτοματοποιημένες ακίδες εντοπισμού εξοπλισμού
Τα χαρακτηριστικά στεγανοποίησης απαιτούν συχνά ελεγχόμενες διαμέτρους, βάθη και συνθήκες επιφάνειας.
Τα κοινά παραδείγματα περιλαμβάνουν:
- Αύλακες δακτυλίου Ο
- Διαμέτρους υδραυλικών κυλίνδρων
- Περιβλήματα αντλιών
- Έδρες βαλβίδων
- Διεπαφές μηχανικής στεγανοποίησης
- Θύρες σύνδεσης υγρού
Μια μικρή απόκλιση στο μέγεθος μπορεί να προκαλέσει διαρροή, υπερβολική τριβή, κακή συμπίεση ή πρόωρη αστοχία σφράγισης.
Τα καλούπια έγχυσης, οι μήτρες σφράγισης και οι μήτρες ψυχρής σφυρηλάτησης συχνά περιλαμβάνουν ένθετα με αυστηρή ανοχή, εξαρτήματα οδήγησης, χαρακτηριστικά κοιλότητας και στοιχεία ευθυγράμμισης.
Η ακρίβεια είναι σημαντική επειδή τα εξαρτήματα εργαλείων πρέπει επανειλημμένα να ανοίγουν, να κλείνουν, να ευθυγραμμίζονται, να καθοδηγούν το υλικό και να διατηρούν σταθερή γεωμετρία εξαρτημάτων σε μεγάλες περιόδους παραγωγής.
Χρησιμοποιήστε το GD&T όταν ένα χαρακτηριστικό πρέπει να διατηρεί μια καθορισμένη γεωμετρική σχέση με άλλα χαρακτηριστικά.
Η ανάγκη για GD&T γίνεται ισχυρότερη όσο αυξάνεται η πολυπλοκότητα των εξαρτημάτων. Είναι ιδιαίτερα χρήσιμο για εξαρτήματα με σχέδια οπών, επιφάνειες στεγανοποίησης, περιστρεφόμενα χαρακτηριστικά, συγκροτήματα ακριβείας, πολλαπλές ρυθμίσεις μηχανικής κατεργασίας ή κρίσιμα εξαρτήματα ζευγαρώματος.
Η ανοχή θέσης είναι ένας από τους πιο χρήσιμους ελέγχους για την κατεργασία CNC.
Συνήθως εφαρμόζεται σε:
- Σχέδια οπών με μπουλόνια
- Τρύπες πείρου
- Τρύπες στερέωσης συνδετήρα
- Συστοιχίες οπών με σπείρωμα
- Μηχανικά χαρακτηριστικά πολλαπλών αξόνων
- Τρύπες στερέωσης σε περιβλήματα
- Τρύπες εντοπισμού εξαρτημάτων καλουπιού
- Τρύπες στερέωσης λαμαρίνας
Μια τρύπα μπορεί να έχει τη σωστή διάμετρο, αλλά εξακολουθεί να αποτυγχάνει εάν δεν τοποθετηθεί σωστά. Η ανοχή θέσης ελέγχει την αποδεκτή κίνηση του άξονα της οπής σε σχέση με τα καθορισμένα χαρακτηριστικά αναφοράς.
Αυτό είναι ιδιαίτερα πολύτιμο όταν πολλές τρύπες πρέπει να ευθυγραμμιστούν με ένα εξάρτημα ζευγαρώματος.
Η επιπεδότητα ελέγχει πόσο μια επιφάνεια μπορεί να διαφέρει από μια τέλεια επίπεδη κατάσταση.
Είναι ιδιαίτερα χρήσιμο για:
- Επιφάνειες φλάντζας
- Επιφάνειες στεγανοποίησης δακτυλίου Ο
- Επιφάνειες στήριξης βαλβίδων
- Επιφάνειες τοποθέτησης ψύκτρας
- Επιφάνειες βάσης καλουπιών
- Πλάκες στερέωσης
- Επιφάνειες συναρμολόγησης ακριβείας
- Πάνελ λαμαρίνας που πρέπει να κάθονται στο ίδιο επίπεδο
Για παράδειγμα, μια επεξεργασμένη επιφάνεια στεγανοποίησης μπορεί να απαιτεί:
> Επιπεδότητα 0,05 χλστ
Αυτό σημαίνει ότι ολόκληρη η επιφάνεια πρέπει να παραμείνει μέσα σε δύο φανταστικά παράλληλα επίπεδα που χωρίζονται μεταξύ τους κατά 0,05 mm.
Μια επιφάνεια μπορεί να έχει σωστό συνολικό πάχος αλλά να είναι ακόμα στρεβλή, ανομοιόμορφη ή ακατάλληλη για σφράγιση. Η επιπεδότητα αντιμετωπίζει αυτόν τον λειτουργικό κίνδυνο.
Η καθετότητα ελέγχει εάν ένα χαρακτηριστικό είναι σωστά προσανατολισμένο στις 90 μοίρες σε σχέση με μια επιφάνεια αναφοράς, τον άξονα αναφοράς ή το επίπεδο αναφοράς.
Συχνά εφαρμόζεται σε:
- Άνοιξε τους άξονες σε σχέση με τις όψεις τοποθέτησης
- Τρύπες με σπείρωμα στις επιφάνειες στεγανοποίησης
- Πλαϊνά τοιχώματα σε σχέση με βάση
- Τρύπες προσαρμογής
- Τρύπες με οδηγούς πείρους
- Χαρακτηριστικά ευθυγράμμισης εξαρτημάτων
- Κάθετες οπές σε κατεργασμένα περιβλήματα
Μια τρύπα μπορεί να έχει τη σωστή διάμετρο και τη σωστή θέση επιφάνειας, αλλά εξακολουθεί να γέρνει αρκετά για να αποτρέψει την ομαλή συναρμολόγηση. Η καθετότητα αποτρέπει αυτήν την κατάσταση.
Ο Parallelism ελέγχει εάν ένα χαρακτηριστικό παραμένει παράλληλο με ένα άλλο χαρακτηριστικό δεδομένου.
Είναι χρήσιμο για:
- Συρόμενες επιφάνειες
- Ράγες οδήγησης
- Πλάκες στερέωσης
- Διαχωριστικά πρόσωπα
- Παράλληλα κατεργασμένα μπλοκ
- Πλάκες καλουπιού
- Στοιχεία γραμμικής κίνησης
- Απέναντι επιφάνειες επαφής
Για δύο παράλληλες όψεις, μπορεί να είναι πιο σημαντικό να ελέγχεται ο παραλληλισμός παρά να εφαρμόζεται μια εξαιρετικά σφιχτή ανοχή πάχους και στις δύο επιφάνειες.
Η ανοχή προφίλ είναι ένα από τα πιο ευέλικτα εργαλεία στο GD&T.
Μπορεί να ελέγξει ένα περίπλοκο σχήμα, περίγραμμα επιφάνειας, προσανατολισμό και θέση. Είναι ιδιαίτερα πολύτιμο για χαρακτηριστικά που δεν μπορούν να οριστούν αποτελεσματικά χρησιμοποιώντας πολλές μεμονωμένες γραμμικές διαστάσεις.
Οι τυπικές χρήσεις περιλαμβάνουν:
- Καμπύλες επιφάνειες κατεργασμένες με CNC
- Κοιλότητες και πυρήνες μούχλας
- Σύνθετα περιβλήματα αλουμινίου
- Εξαρτήματα τύπου αεροδιαστημικής
- Εργονομικά περιγράμματα προϊόντος
- Σχήματα από λαμαρίνα
- Σφυρηλατημένες ή χυτές επιφάνειες
- Σύνθετες περιοχές μετάβασης μεταξύ μηχανικών χαρακτηριστικών
Αντί της προσθήκης πολλών ξεχωριστών ανοχών σε κάθε σημείο μιας σύνθετης επιφάνειας, μια ανοχή προφίλ μπορεί να ορίσει την επιτρεπόμενη διακύμανση σε όλο το περίγραμμα.
Το Runout ελέγχει πόσο μπορεί να διαφέρει ένα περιστρεφόμενο χαρακτηριστικό όταν το εξάρτημα περιστρέφεται γύρω από έναν άξονα αναφοράς.
Αυτό είναι κρίσιμο για εξαρτήματα όπως:
- Άξονες κινητήρα
- Άτρακτοι
- Ρότορες
- Καθίσματα με γρανάζια
- Ημερολόγια ρουλεμάν
- Τροχαλίες
- Ρολά
- Περιστρεφόμενοι κόμβοι
- Κυλινδρικά συγκροτήματα ακριβείας
Ένας άξονας μπορεί να έχει τη σωστή διάμετρο αλλά εξακολουθεί να ταλαντεύεται κατά την περιστροφή. Η υπερβολική εξάντληση μπορεί να οδηγήσει σε κραδασμούς, θόρυβο, φθορά ρουλεμάν, ανομοιόμορφη φόρτωση, μειωμένη ακρίβεια και πρόωρη αστοχία του προϊόντος.
Το δεδομένο είναι ένα χαρακτηριστικό αναφοράς που χρησιμοποιείται για τον προσδιορισμό του τρόπου με τον οποίο βρίσκεται ένα εξάρτημα για κατασκευή και επιθεώρηση.
Τα δεδομένα είναι το θεμέλιο του χρήσιμου GD&T. Εάν το σχήμα αναφοράς δεν αντικατοπτρίζει την πραγματική συνθήκη συναρμολόγησης, ακόμη και ένα τεχνικά σωστό σχέδιο μπορεί να μην παράγει λειτουργικά συνεπή εξαρτήματα.
Μια καλή διαδικασία επιλογής δεδομένων ξεκινά με τη συναρμολόγηση του πραγματικού κόσμου.
Κάντε τις ακόλουθες ερωτήσεις:
- Ποια επιφάνεια έρχεται σε επαφή με το κύριο συγκρότημα;
- Ποιο χαρακτηριστικό εντοπίζει το τμήμα από αριστερά προς τα δεξιά;
- Ποια τρύπα, άκρη ή όψη εμποδίζει την περιστροφή;
- Ποιο χαρακτηριστικό καθορίζει τη λειτουργική κεντρική γραμμή;
- Ποια επιφάνεια φέρει το φορτίο στεγανοποίησης;
- Ποια γεωμετρία είναι πιο σημαντική για τη συναρμολόγηση του πελάτη;
Μια κοινή δομή δεδομένων μπορεί να περιλαμβάνει:
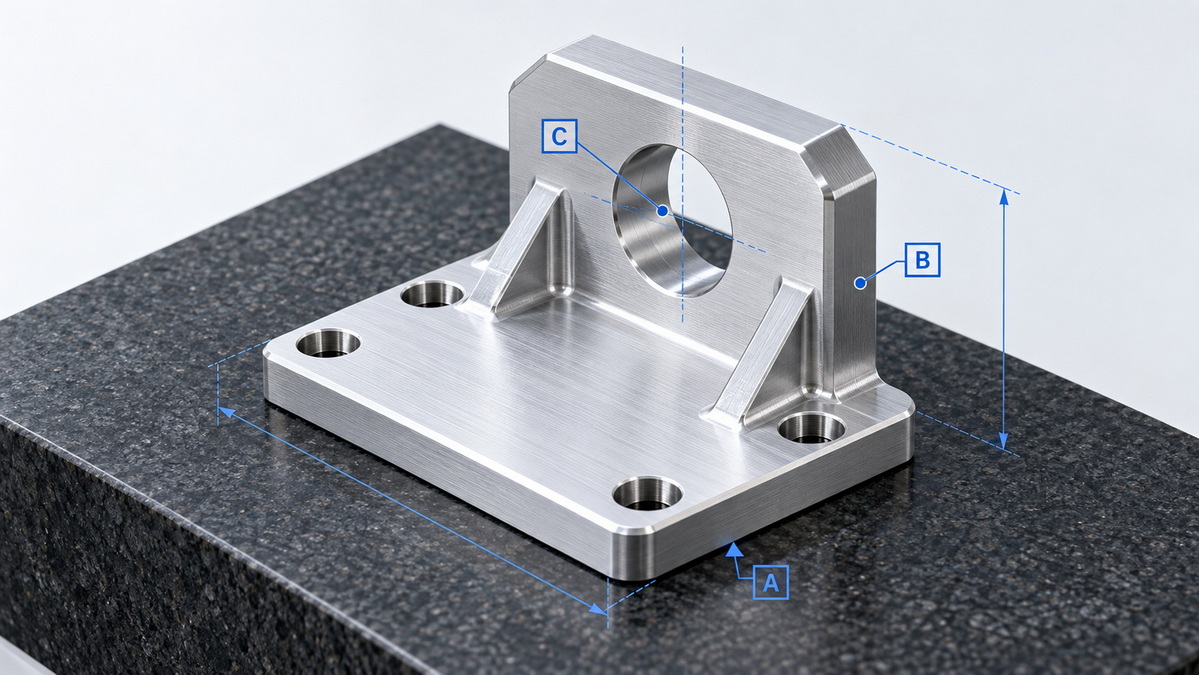
- Σημείο Α: Η κύρια επιφάνεια τοποθέτησης, έδρασης ή στεγανοποίησης
- Σημείο Β: Μια δευτερεύουσα πλευρική όψη, οπή ή κεντρικό επίπεδο
- Σημείο C: Ένα τρίτο χαρακτηριστικό που αποτρέπει την υπολειπόμενη κίνηση ή περιστροφή
Για παράδειγμα, ένας βραχίονας στερέωσης με μηχανική CNC μπορεί να χρησιμοποιεί την κάτω όψη του ως σημείο αναφοράς Α, την πλευρική του όψη ως σημείο αναφοράς Β και μια οπή εντοπισμού ως σημείο αναφοράς C.
Αυτή η ρύθμιση αντικατοπτρίζει τον τρόπο με τον οποίο το εξάρτημα μπορεί να τοποθετηθεί στο πραγματικό εξάρτημα συναρμολόγησης.
Χωρίς ένα λειτουργικό σύστημα αναφοράς, πολλοί προμηθευτές μπορούν να επιθεωρήσουν το ίδιο σχέδιο διαφορετικά.
Ένας προμηθευτής μπορεί να μετρήσει από μια εξωτερική άκρη. Ένας άλλος μπορεί να χρησιμοποιήσει ένα κέντρο τρύπας. Ένας τρίτος προμηθευτής μπορεί να χρησιμοποιήσει ένα εξάρτημα που δεν αντιπροσωπεύει την πραγματική θέση συναρμολόγησης.
Το αποτέλεσμα μπορεί να είναι εξαρτήματα που φαίνονται αποδεκτά κατά την επιθεώρηση αλλά δεν συναρμολογούνται με συνέπεια.
Μια κοινή αλλά δαπανηρή προσέγγιση είναι η εφαρμογή αυστηρών ± ανοχών σε σχεδόν κάθε διάσταση ενός σχεδίου.
Αυτό μπορεί να φαίνεται ως μια ασφαλής μέθοδος για τη διασφάλιση της ποιότητας, αλλά μπορεί να δημιουργήσει περιττή πολυπλοκότητα κατασκευής.
Όταν σχεδόν κάθε διάσταση έχει στενή ανοχή, οι κατασκευαστές μπορεί να χρειαστεί να χρησιμοποιήσουν:
- Πρόσθετες ρυθμίσεις CNC
- Εξαρτήματα ακριβείας και μαλακές σιαγόνες
- Πιο σταθερές στρατηγικές κοπής
- Επιπλέον ανίχνευση εργαλείων
- Πιο αργοί κύκλοι κατεργασίας
- Πιο συχνή μέτρηση κατά τη διαδικασία
- Επιθεώρηση CMM
- Ειδικοί μετρητές
- Αυστηρότερος έλεγχος πρώτων υλών
- Υψηλότερα επιδόματα σκραπ
- Πιο έμπειροι χειριστές
- Πρόσθετη τεκμηρίωση ποιότητας
Καθένας από αυτούς τους παράγοντες μπορεί να αυξήσει το μοναδιαίο κόστος και τον χρόνο παράδοσης της παραγωγής.
Το πρόβλημα δεν είναι οι ίδιες οι αυστηρές ανοχές. Το πρόβλημα είναι η εφαρμογή τους εκεί όπου δεν δημιουργούν λειτουργική αξία.
Αντί να ρωτήσω:
> 'Πόσο σφιχτή μπορεί να είναι αυτή η ανοχή;'
Παρακαλώ:
> 'Πόσες παραλλαγές μπορεί να επιτρέψει αυτή η δυνατότητα ενώ η συναρμολόγηση εξακολουθεί να λειτουργεί αξιόπιστα;'
Αυτό είναι το θεμέλιο μιας πρακτικής στρατηγικής ανοχής.
Μια μη κρίσιμη εξωτερική διάσταση μπορεί να χρειάζεται μόνο μια γενική ανοχή. Μια κρυφή τσέπη μπορεί να μην απαιτεί αυστηρό έλεγχο θέσης. Μια καλλυντική άκρη μπορεί να μην χρειάζεται την ίδια ακρίβεια με την οπή του ρουλεμάν ή την επιφάνεια στεγανοποίησης.
Επικεντρώνοντας την ακρίβεια στα λειτουργικά χαρακτηριστικά, οι μηχανικοί μπορούν να μειώσουν το κόστος χωρίς να θυσιάσουν την απόδοση.
Ένα καθαρό σχέδιο CNC θα πρέπει να αναπτυχθεί με δομημένη ακολουθία.
Ξεκινήστε προσδιορίζοντας τις περιοχές όπου το εξάρτημα συνδέεται, σφραγίζει, περιστρέφεται, υποστηρίζει φορτίο ή διασυνδέεται με άλλο εξάρτημα.
Κριτική:
- Όψεις τοποθέτησης
- Σχέδια οπών με μπουλόνια
- Καθίσματα ρουλεμάν
- Εντοπισμός ακίδων
- Επιφάνειες στεγανοποίησης
- Νήματα
- Συρόμενες επιφάνειες
- Διεπαφές γραναζιών και ζεύξης
- Χαρακτηριστικά ηλεκτρικού βύσματος
- Καλλυντικές επιφάνειες
- Κρίσιμες εσωτερικές τσέπες
Δεν έχει κάθε διάσταση την ίδια σημασία. Εστιάστε στα χαρακτηριστικά που καθορίζουν εάν το τελικό προϊόν λειτουργεί.
Επιλέξτε χαρακτηριστικά βάσης βάσει του τρόπου με τον οποίο βρίσκεται το εξάρτημα κατά τη συναρμολόγηση.
Μια χρήσιμη ερώτηση είναι:
> 'Εάν αυτό το εξάρτημα τοποθετούνταν στο τελικό προϊόν, ποια χαρακτηριστικά θα άγγιζαν πρώτα, θα εντόπιζαν το επόμενο και θα σταματούσαν την κίνηση τελευταία;'
Η απάντηση συχνά αποκαλύπτει τη σωστή ακολουθία δεδομένων.
Εφαρμόστε ανοχές διαστάσεων σε χαρακτηριστικά όπου ταιριάζουν ή επιδόσεις ακριβείς έλεγχοι μεγέθους.
Τα παραδείγματα περιλαμβάνουν:
- Διάμετροι άξονα
- Τρύπες ρουλεμάν
- Τρύπες προσαρμογής
- Διάμετροι στεγανοποίησης
- Μεγέθη νημάτων
- Πάχη τοιχωμάτων
- Κλειδιά
- Δοχεία καθισμάτων
- Ένθετα εργαλείων
Χρησιμοποιήστε τη στενότερη ανοχή που πραγματικά απαιτείται για τη λειτουργία.
Εφαρμόστε το GD&T μόνο όπου η γεωμετρία έχει σημασία.
Τα κοινά παραδείγματα περιλαμβάνουν:
- Θέση για σχέδιο τρύπας
- Επιπεδότητα για πρόσοψη φλάντζας
- Καθετότητα για άξονα διάτρησης
- Παραλληλισμός για συρόμενη επιφάνεια
- Προφίλ για περίπλοκο περίγραμμα
- Διαρροή για περιστρεφόμενη διάμετρο
Ο στόχος είναι να οριστούν κρίσιμες λειτουργικές σχέσεις χωρίς να υπερελέγχεται κάθε χαρακτηριστικό.
Οι διαστάσεις και το GD&T δεν είναι η πλήρης ιστορία.
Ένα σχέδιο μπορεί επίσης να χρειαστεί να ορίσει:
- Τραχύτητα επιφάνειας
- Απαιτήσεις αφαίρεσης γρεζιών
- Σπάει η άκρη
- λοξοτομές
- Φιλέτα
- Όρια αιχμηρών άκρων
- Πάχος επίστρωσης
- Απαιτήσεις ανοδίωσης
- Απαιτήσεις επιμετάλλωσης
- Βαφή ή βαφή πούδρας
- Περιοχές κάλυψης
- Θερμική επεξεργασία
- Σκληρότητα
- Ανάγκες πιστοποίησης υλικού
Για παράδειγμα, μια οπή ακριβείας με τραχιά επιφάνεια μπορεί να καταστρέψει μια τσιμούχα ή να εμποδίσει ένα ρουλεμάν να εδράσει σωστά. Ένα γρέζι σε μια τρύπα με σπείρωμα μπορεί να επηρεάσει τη συναρμολόγηση. Μια επίστρωση μπορεί να αλλάξει την τελική διάσταση ενός κρίσιμου χαρακτηριστικού.
Πριν δημοσιεύσετε ένα σχέδιο, σκεφτείτε πώς θα επαληθευτούν οι κρίσιμες απαιτήσεις.
| Απαίτηση χαρακτηριστικού | Κοινή μέθοδος επιθεώρησης |
|---|---|
| Διάμετρος εξωτερικού άξονα | Μικρόμετρο |
| Διάμετρος εσωτερικής οπής | Μετρητής οπής, μετρητής αέρα, CMM |
| Θέση τρύπας | CMM, μετρητής ύψους, εξάρτημα επιθεώρησης |
| Επιπεδότητα επιφάνειας | CMM, πινακίδα επιφάνειας, ένδειξη |
| Κάθετο | CMM, μετρητής ύψους, ρύθμιση ένδειξης |
| Παραλληλισμός | Πλάκα επιφάνειας, ένδειξη, CMM |
| Κυκλική ή ολική εξάντληση | Ενδεικτική λυχνία και εξάρτημα περιστροφής |
| Προφίλ επιφάνειας | CMM, οπτικός σαρωτής, εξάρτημα επιθεώρησης |
| Τραχύτητα επιφάνειας | Ελεγκτής τραχύτητας επιφάνειας |
Μια απαίτηση πρέπει να είναι αρκετά σαφής ώστε ο κατασκευαστής και ο επιθεωρητής να μπορούν να την επαληθεύσουν χρησιμοποιώντας μια επαναλαμβανόμενη μέθοδο.
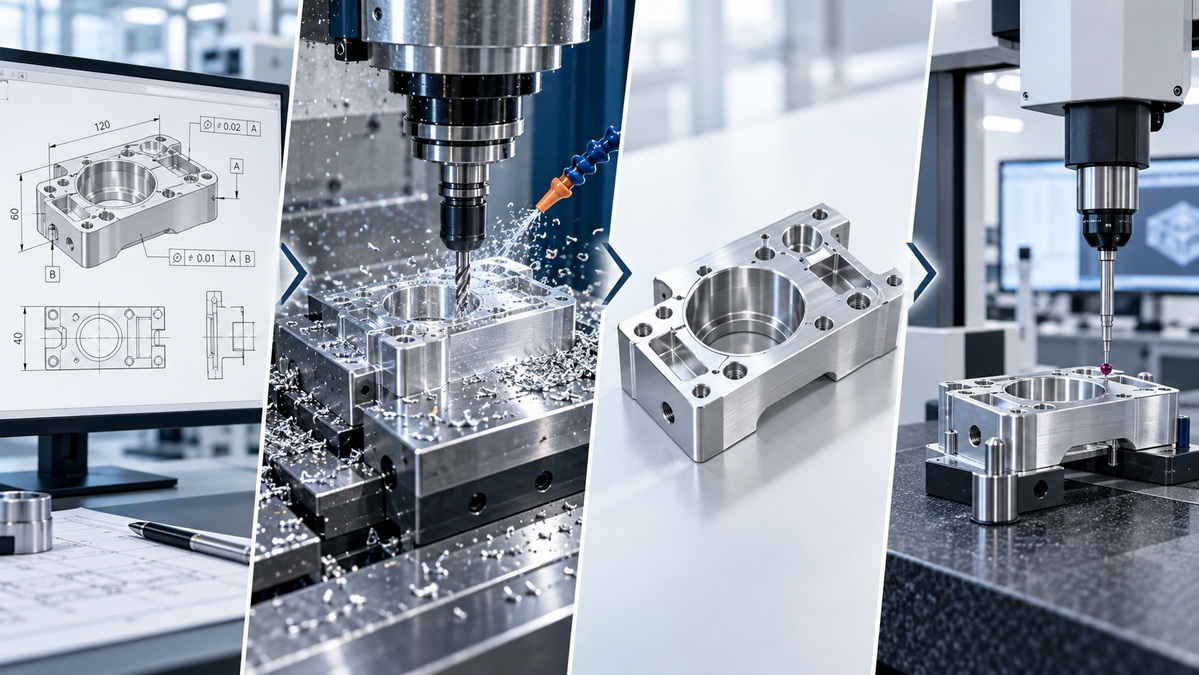
Εξετάστε ένα περίβλημα αισθητήρα αλουμινίου με τα ακόλουθα χαρακτηριστικά:
- Πρόσοψη στήριξης στο κάτω μέρος
- Τέσσερις οπές στερέωσης
- Κεντρική οπή ακριβείας
- Σφραγιστική όψη για κάλυμμα
- Εσωτερική ηλεκτρονική τσέπη
- Εξωτερικές καλλυντικές επιφάνειες
Ένα κακώς καθορισμένο σχέδιο μπορεί να εφαρμόζει ανοχές ±0,02 mm σε σχεδόν κάθε γραμμική διάσταση.
Αυτό μπορεί να κάνει τη μηχανική κατεργασία πιο δαπανηρή, αλλά μπορεί να μην μπορεί να ελέγξει τα χαρακτηριστικά που έχουν τη μεγαλύτερη σημασία.
Για παράδειγμα, η κεντρική οπή θα μπορούσε να έχει τη σωστή διάμετρο αλλά να έχει κλίση σε σχέση με την επιφάνεια τοποθέτησης. Οι οπές των μπουλονιών θα μπορούσαν να έχουν το σωστό μέγεθος αλλά να μην ευθυγραμμίζονται με το κάλυμμα ζευγαρώματος. Η επιφάνεια στεγανοποίησης θα μπορούσε να ικανοποιήσει την απαίτηση πάχους της, αλλά εξακολουθεί να μην έχει επαρκή επιπεδότητα.
Ένα πιο λειτουργικό σχέδιο θα μπορούσε να καθορίσει:
- Στοιχείο A: Κάτω όψη στήριξης
- Στοιχείο Β: Μηχανική πλευρική όψη
- Στοιχείο C: Μία οπή εντοπισμού
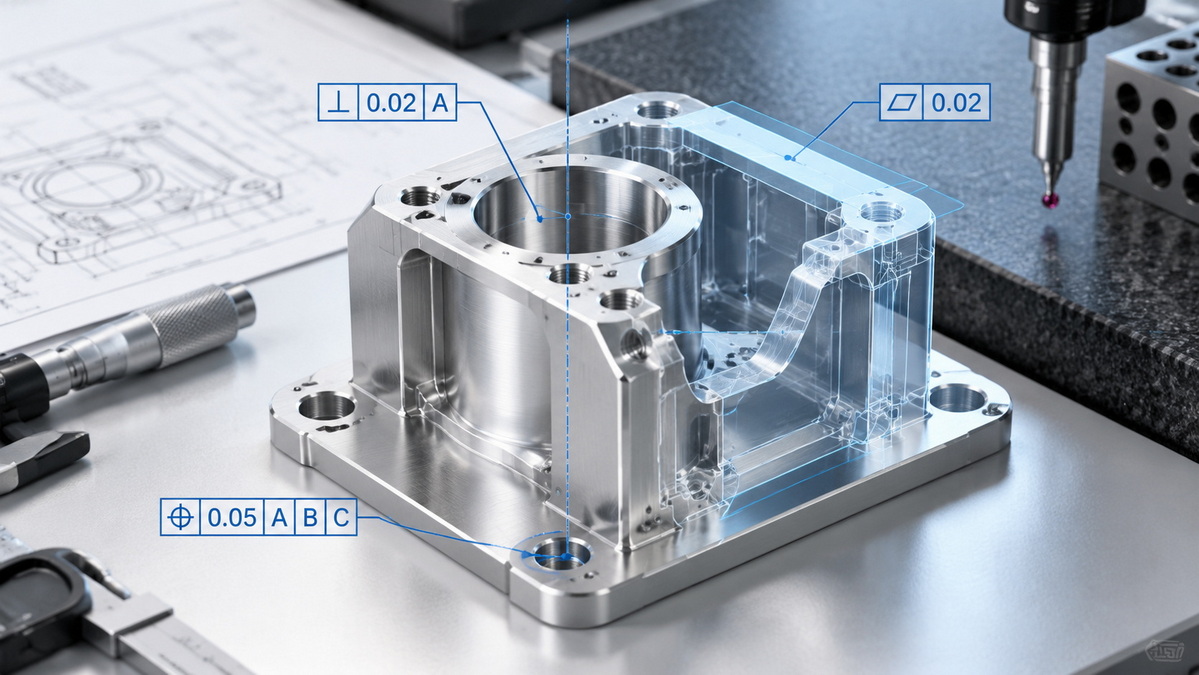
- Κεντρική οπή: Ελεγχόμενη διάμετρος με καθετότητα σε σχέση με το δεδομένο Α
- Τρύπες στερέωσης: Ανοχή θέσης σε σχέση με το ABC
- Πρόσοψη σφράγισης: Απαίτηση επιπεδότητας
- Περίγραμμα εσωτερικής τσέπης: Ανοχή προφίλ σε σχέση με το ABC
- Εξωτερικές διαστάσεις καλλυντικών: Γενική ανοχή όπου το επιτρέπει η λειτουργία
Αυτή η προσέγγιση τοποθετεί την προσπάθεια παραγωγής εκεί που έχει μεγαλύτερη σημασία.
> Ο στόχος δεν είναι να κάνετε κάθε χαρακτηριστικό τέλειο. Ο στόχος είναι να γίνει κάθε λειτουργία αξιόπιστη.
Η κατασκευή καλουπιών απαιτεί συχνά έναν συνδυασμό ακριβών μεγεθών και προσεκτικά ελεγχόμενων γεωμετρικών σχέσεων.
Τα καλούπια έγχυσης, οι μήτρες σφράγισης και οι μήτρες ψυχρής σφυρηλάτησης εξαρτώνται από την ακριβή ευθυγράμμιση μεταξύ πολλαπλών πλακών, ενθέτων, εξαρτημάτων οδηγών, κοιλοτήτων, πυρήνων και κινούμενων μηχανισμών.
Τυπικά παραδείγματα περιλαμβάνουν:
- Τρύπες με οδηγούς πείρους
- Οδηγός οπών δακτυλίου
- Θέσεις ένθετων καλουπιών
- Ευθυγράμμιση κοιλότητας και πυρήνα
- Τρύπες πείρων εξαγωγής
- Επιφάνειες οδηγού ολισθητήρα
- Επιφάνειες διαχωρισμού
- Ψύξη τοποθεσιών καναλιών
- Επιπεδότητα πλάκας καλουπιού
- Παραλληλισμός μεταξύ των πλακών καλουπιού
- Ακρίβεια προφίλ επιφανειών κοιλότητας
Μια οπή οδηγού πείρου μπορεί να απαιτεί μια στενή ανοχή διαμέτρου. Ωστόσο, μπορεί επίσης να χρειάζεται ακρίβεια θέσης σε σχέση με τη βάση του καλουπιού και καθετότητα σε σχέση με την επιφάνεια της πλάκας.
Ομοίως, μια κοιλότητα καλουπιού μπορεί να χρειάζεται μια ανοχή προφίλ επειδή το σχήμα πλήρους επιφάνειας έχει μεγαλύτερη σημασία από τις μεμονωμένες γραμμικές διαστάσεις.
Το GD&T είναι επίσης χρήσιμο στην κοπή με λέιζερ, την κάμψη, τη σφράγιση, τη συγκόλληση και τη συναρμολόγηση λαμαρίνας.
Τα εξαρτήματα λαμαρίνας μπορεί να παρουσιάσουν διακύμανση κατά την κοπή υλικού, την κάμψη, τη συγκόλληση, την ανακούφιση από τάσεις, το φινίρισμα της επιφάνειας και τη συναρμολόγηση. Η εφαρμογή εξαιρετικά αυστηρών γραμμικών ανοχών σε κάθε χαρακτηριστικό μπορεί να είναι μη ρεαλιστική και αδικαιολόγητα δαπανηρή.
Για την κατασκευή λαμαρίνας, σκεφτείτε να χρησιμοποιήσετε:
- Ανοχή θέσης για οπές στερέωσης
- Ανοχή προφίλ για σχηματισμένα περιγράμματα
- Επιπεδότητα για την τοποθέτηση πάνελ
- Καθετότητα για λυγισμένες φλάντζες
- Γωνία για διαμορφωμένα χαρακτηριστικά
- Έλεγχος θέσης βάσει δεδομένων για διεπαφές συναρμολόγησης
- Γενικές ανοχές για μη κρίσιμες κομμένες ακμές
Για παράδειγμα, ένας λυγισμένος μεταλλικός βραχίονας μπορεί να χρειάζεται τρύπες που ευθυγραμμίζονται με ένα περίβλημα ζευγαρώματος. Το σχέδιο οπών μπορεί να ελεγχθεί χρησιμοποιώντας τη θέση σε σχέση με τα λειτουργικά δεδομένα αντί να βασίζεται μόνο σε διαστάσεις συντεταγμένων.
Αυτό παρέχει μια σαφέστερη απαίτηση συναρμολόγησης και βοηθά τους κατασκευαστές να επιλέξουν πρακτικές μεθόδους επιθεώρησης.
Μην χρησιμοποιείτε αυστηρές ανοχές ως γενική δήλωση ποιότητας.
Μια αυστηρή ανοχή θα πρέπει να έχει λειτουργικό λόγο. Εάν το χαρακτηριστικό δεν επηρεάζει την εφαρμογή, τη σφράγιση, την κίνηση, τη δύναμη, την ασφάλεια ή την εμφάνιση, μπορεί να αρκεί μια γενική ανοχή.
Οι διαστάσεις των συντεταγμένων μπορούν να δημιουργήσουν συσσώρευση ανοχής.
Για σχέδια πολλαπλών οπών, η ανοχή θέσης μπορεί να καθορίσει καλύτερα την πραγματική λειτουργική θέση κάθε οπής σε σχέση με το σύστημα αναφοράς.
Ένα δεδομένο θα πρέπει να αντικατοπτρίζει τον τρόπο συναρμολόγησης, τοποθέτησης ή επιθεώρησης του εξαρτήματος.
Αποφύγετε την επιλογή αυθαίρετων ακμών ή επιφανειών απλώς και μόνο επειδή είναι βολικές στο μοντέλο CAD.
Ένα χαρακτηριστικό μπορεί να ανταποκρίνεται στις απαιτήσεις διαστάσεων του, αλλά εξακολουθεί να αποτυγχάνει λόγω κακής ποιότητας επιφάνειας.
Το φινίρισμα της επιφάνειας είναι ιδιαίτερα σημαντικό για:
- Σφράγιση όψεων
- Καθίσματα ρουλεμάν
- Συρόμενες επιφάνειες
- Διατρήσεις ακριβείας
- Κοιλότητες μούχλας
- Καλλυντικές επιφάνειες
- Επικαλυμμένες περιοχές επαφής
Η ανοδίωση, η επιμετάλλωση, η βαφή, η βαφή πούδρας και άλλες διαδικασίες φινιρίσματος μπορούν να αλλάξουν τις τελικές διαστάσεις.
Οι κρίσιμες οπές, τα σπειρώματα, οι έδρες των ρουλεμάν και οι επιφάνειες ζευγαρώματος ακριβείας ενδέχεται να απαιτούν μηχανική επεξεργασία κάλυψης ή μετά το φινίρισμα.
Τα γρέζια μπορεί να επηρεάσουν τη συναρμολόγηση, να δημιουργήσουν κινδύνους για την ασφάλεια, να προκαλέσουν ζημιά στις σφραγίδες ή να εμποδίσουν τη σωστή τοποθέτηση.
Προσθέστε σαφείς απαιτήσεις αφαίρεσης γρεζιών και θραύσης άκρων, ειδικά γύρω από οπές, σπειρώματα, επεξεργασμένα άκρα και χαρακτηριστικά στεγανοποίησης.
Όταν εργάζεστε με διεθνείς προμηθευτές, αναφέρετε με σαφήνεια το πρότυπο σχεδίασης και τις μονάδες.
Αυτό βοηθά στην αποφυγή διαφορών στην ερμηνεία συμβόλων, τις προεπιλεγμένες ανοχές, τις δεκαδικές συμβάσεις, τις προσδοκίες επιθεώρησης και τις γενικές πρακτικές σύνταξης.
Ένα πλήρες σχέδιο CNC θα πρέπει να παρέχει αρκετές πληροφορίες για την κατασκευή και την επιθεώρηση χωρίς να δημιουργεί περιττή πολυπλοκότητα.
Συμπεριλάβετε τα ακόλουθα όπου ισχύει:
- Αριθμός εξαρτήματος και επίπεδο αναθεώρησης
- Όνομα και ποσότητα εξαρτήματος
- Μονάδες μέτρησης
- Μέθοδος κλίμακας και προβολής
- Ποιότητα υλικού
- Απαιτήσεις πιστοποίησης υλικού
- Θερμική επεξεργασία και σκληρότητα
- Απαιτήσεις επιφανειακής επεξεργασίας ή επίστρωσης
- Πρότυπο γενικής ανοχής
- Λειτουργικά δεδομένα
- Ανοχές κρίσιμων διαστάσεων
- Πλαίσια ελέγχου χαρακτηριστικών GD&T
- Απαιτήσεις τραχύτητας επιφάνειας
- Προδιαγραφές νήματος
- Απαιτήσεις λοξοτομής και ακτίνας
- Οδηγίες αφαίρεσης γρεζιών
- Απαιτήσεις αιχμής
- Αναγνώριση χαρακτηριστικών κρίσιμης σημασίας για τη λειτουργία
- Απαιτήσεις τεκμηρίωσης επιθεώρησης
- Απαιτήσεις συσκευασίας και αντιδιαβρωτικής προστασίας
- Σημειώσεις συνέλευσης όταν είναι σχετικές
Για πολύπλοκα ή υψηλής αξίας εξαρτήματα, είναι συχνά χρήσιμο να παρέχεται τόσο ένα λεπτομερές σχέδιο 2D όσο και ένα μοντέλο 3D CAD.
Το 2D σχέδιο καθορίζει τις απαιτήσεις παραγωγής και επιθεώρησης. Το τρισδιάστατο μοντέλο βοηθά στην αποσαφήνιση του σχήματος, στη μείωση του χρόνου ερμηνείας και στην υποστήριξη προγραμματισμού CNC.
Η κατεργασία με αυστηρή ανοχή και η GD&T θα πρέπει να χρησιμοποιούνται μαζί, όχι να αντιμετωπίζονται ως εναλλακτικές λύσεις.
Οι αυστηρές ανοχές καθορίζουν πόσο μεγάλο, μικρό, παχύ, λεπτό, φαρδύ ή βαθύ μπορεί να είναι ένα χαρακτηριστικό.
Το GD&T καθορίζει τον τρόπο με τον οποίο ένα χαρακτηριστικό πρέπει να σχετίζεται με άλλα χαρακτηριστικά όσον αφορά την τοποθεσία, τον προσανατολισμό, τη μορφή, το προφίλ και την κατάληξη.
Ένα σχέδιο CNC υψηλής ποιότητας πρέπει:
- Χρησιμοποιήστε αυστηρές ανοχές μόνο για μεγέθη κρίσιμα για τη λειτουργία
- Χρησιμοποιήστε λειτουργικά δεδομένα που αντικατοπτρίζουν την πραγματική κατάσταση συναρμολόγησης
- Εφαρμόστε το GD&T για να ελέγξετε σημαντικές γεωμετρικές σχέσεις
- Αποφύγετε τις περιττές ανοχές σε μη κρίσιμα χαρακτηριστικά
- Καθορίστε το φινίρισμα της επιφάνειας, τις άκρες, τα υλικά, τις επιστρώσεις και τις ανάγκες επιθεώρησης
- Δώστε τη δυνατότητα στον κατασκευαστή και την ομάδα ποιότητας να επιθεωρούν το ανταλλακτικό με συνέπεια
Για την προσαρμοσμένη μηχανική κατεργασία εξαρτημάτων ακριβείας, την κατασκευή καλουπιών και την κατασκευή λαμαρίνας, η καθαρότητα σχεδίασης είναι ένας από τους ισχυρότερους παράγοντες που επηρεάζουν το κόστος, το χρόνο παράδοσης, την ποιότητα και την επαναληψιμότητα.
Το U-Need βοηθά τους πελάτες να αξιολογήσουν τα σχέδια, να εντοπίσουν τις ανησυχίες σχετικά με την κατασκευή, να αποσαφηνίσουν τη στρατηγική ανοχής και να προετοιμάσουν εξαρτήματα ακριβείας για αξιόπιστη παραγωγή. Η κοινή χρήση ενός σχεδίου 2D μαζί με ένα τρισδιάστατο μοντέλο επιτρέπει στην κατασκευαστική ομάδα να επανεξετάσει τα κρίσιμα χαρακτηριστικά, τη σκοπιμότητα της μηχανικής κατεργασίας, τις μεθόδους επιθεώρησης και τις απαιτήσεις παραγωγής πριν από την έναρξη της κατασκευής.
Το GD&T δεν είναι καλύτερο σε κάθε περίπτωση γιατί λύνει ένα διαφορετικό πρόβλημα. Οι αυστηρές ανοχές ελέγχουν το μέγεθος ενός χαρακτηριστικού, ενώ το GD&T ελέγχει τη γεωμετρία και τις σχέσεις μεταξύ των χαρακτηριστικών. Τα εξαρτήματα ακριβείας απαιτούν συχνά και τα δύο.
Όχι. Τα απλά εξαρτήματα με χαμηλό λειτουργικό κίνδυνο ενδέχεται να απαιτούν μόνο συμβατικές διαστάσεις και γενικές ανοχές. Το GD&T γίνεται πιο χρήσιμο όταν ένα εξάρτημα περιλαμβάνει σχέδια οπών, οπές ρουλεμάν, επιφάνειες στεγανοποίησης, περιστρεφόμενα χαρακτηριστικά, κρίσιμα συγκροτήματα ή πολύπλοκα σχήματα.
Η ανοχή θέσης είναι ένα από τα πιο συχνά χρησιμοποιούμενα στοιχεία ελέγχου επειδή καθορίζει με ακρίβεια τη θέση των οπών, των υποδοχών, των ακίδων και των μοτίβων χαρακτηριστικών σε σχέση με τα λειτουργικά δεδομένα.
Όχι. Μια στενή ανοχή διαμέτρου ελέγχει μόνο το μέγεθος της οπής. Δεν ελέγχει εάν η τρύπα βρίσκεται στη σωστή θέση, εάν ο άξονάς της είναι κάθετος ή εάν ευθυγραμμίζεται με τα χαρακτηριστικά ζευγαρώματος.
Ναί. Το σωστό GD&T μπορεί να μειώσει το κόστος γνωστοποιώντας την πραγματική λειτουργική απαίτηση αντί να απαιτεί εξαιρετικά αυστηρές γραμμικές ανοχές σε κάθε χαρακτηριστικό. Μπορεί επίσης να μειώσει την ασάφεια της επιθεώρησης και να βοηθήσει στην αποφυγή περιττών επαναληπτικών εργασιών.
Το κατάλληλο πρότυπο εξαρτάται από τις απαιτήσεις των πελατών σας, την αγορά-στόχο, τις εσωτερικές πρακτικές μηχανικής και την τεκμηρίωση του έργου. Προσδιορίστε με σαφήνεια το κυρίαρχο πρότυπο στο σχέδιο, έτσι ώστε όλα τα μέρη να χρησιμοποιούν την ίδια ερμηνεία.
Για ακριβή προσφορά, παρέχετε ένα σχέδιο 2D PDF και ένα τρισδιάστατο μοντέλο CAD. Το σχέδιο πρέπει να περιλαμβάνει υλικό, ποσότητα, ανοχές, GD&T, φινίρισμα επιφάνειας, επίστρωση και τυχόν απαιτήσεις επιθεώρησης ή πιστοποίησης. Οι κοινές μορφές 3D περιλαμβάνουν αρχεία STEP, IGES, Parasolid και εγγενή αρχεία CAD όπου είναι διαθέσιμα.
1. Αμερικανική Εταιρεία Μηχανολόγων Μηχανικών. *Υ14.5: Διαστασιολόγηση και ανοχή.*
[https://www.asme.org/codes-standards/find-codes-standards/y14-5-dimensioning-tolerancing ]
2. Εθνικό Ινστιτούτο Προτύπων και Τεχνολογίας. *Διερεύνηση του ρόλου της γεωμετρικής διάστασης και της ανοχής στην κατασκευή.*
[https://tsapps.nist.gov/publication/get_pdf.cfm?pub_id=918538 ]
3. Εθνικό Ινστιτούτο Προτύπων και Τεχνολογίας. *Γεωμετρικές διαστάσεις και ανοχή για την ψηφιακή κατασκευή.*
[https://tsapps.nist.gov/publication/get_pdf.cfm?pub_id=936463 ]
4. Διεθνής Οργανισμός Τυποποίησης. *ISO 1101: Προδιαγραφές γεωμετρικών προϊόντων (GPS) — Γεωμετρική ανοχή.*
[https://www.iso.org/standard/59490.html ]
5. Πρότυπα Νέα Ζηλανδία. *ISO 1101:2017 — Γεωμετρική ανοχή.*


