Προβολές: 259 Συγγραφέας: U-Need Ώρα δημοσίευσης: 2026-09-27 Προέλευση: Τοποθεσία
Μενού περιεχομένου
● Τι είναι η κατεργασία με αυστηρή ανοχή;
>> Γιατί έχουν σημασία οι αυστηρές ανοχές
● Ποιες είναι οι απαιτήσεις φινιρίσματος επιφάνειας;
● Γιατί το φινίρισμα επιφάνειας έχει σημασία στην κατασκευή ακριβείας
● Απαιτήσεις κατεργασίας σφιχτής ανοχής έναντι απαιτήσεων φινιρίσματος επιφανειών
● Πότε πρέπει οι μηχανικοί να δίνουν προτεραιότητα στις αυστηρές ανοχές;
>> Καθίσματα ρουλεμάν και περιβλήματα ρουλεμάν
>> Εντοπισμός οπών και χαρακτηριστικά καρφίτσας
>> Ένθετα καλουπιών και εξαρτήματα εργαλείων
● Πότε πρέπει οι μηχανικοί να δώσουν προτεραιότητα στις απαιτήσεις φινιρίσματος επιφανειών;
>> Συρόμενα και Περιστρεφόμενα Εξαρτήματα
>> Καλλυντικά και εξαρτήματα που απευθύνονται στους καταναλωτές
● Όταν και οι δύο απαιτήσεις είναι κρίσιμες
● Πίνακας Λειτουργικής Προτεραιότητας
● Το κόστος της υπερπροδιαγραφής
● Μια πρακτική μέθοδος για τον καθορισμό απαιτήσεων
>> 1. Προσδιορίστε τη λειτουργία του χαρακτηριστικού
>> 2. Προσδιορίστε τη λειτουργία αποτυχίας
>> 3. Χρησιμοποιήστε Εκκαθάριση αναφορών δεδομένων
>> 4. Εφαρμόστε το Επιφανειακό Φινίρισμα μόνο όπου έχει σημασία
>> 5. Εξετάστε την πλήρη σειρά παραγωγής
● Γιατί το Smoother δεν είναι πάντα καλύτερο
>> Κατασκευή καλουπιών ακριβείας
>> Υδραυλικά και Πνευματικά Εξαρτήματα
>> Εξατομικευμένα εξαρτήματα ακριβείας
● Καλύτερες απαιτήσεις σχεδίασης και RFQ
● FAQ
>> 1. Τι θεωρείται αυστηρή ανοχή στην κατεργασία CNC;
>> 2. Είναι το Ra η μόνη τιμή φινιρίσματος επιφάνειας που έχει σημασία;
>> 3. Ένα λεπτότερο φινίρισμα επιφάνειας αυξάνει πάντα το κόστος κατεργασίας;
>> 4. Μπορεί το γυάλισμα να αλλάξει τις τελικές διαστάσεις ενός εξαρτήματος;
>> 5. Πρέπει μια επιφάνεια στεγανοποίησης να έχει απαιτήσεις επιπεδότητας και τραχύτητας;
>> 6. Ποιο φινίρισμα επιφάνειας είναι κοινό για τα κατεργασμένα με CNC εξαρτήματα;
>> 7. Πώς μπορούν οι μηχανικοί να αποφύγουν τον υπερβολικό προσδιορισμό των ανοχών κατεργασίας;
● Αναφορές
Όταν οι μηχανικοί συγκρίνουν κατεργασία με σφιχτή ανοχή και απαιτήσεις φινιρίσματος επιφάνειας , η σωστή προτεραιότητα σπάνια είναι το ένα ή το άλλο. Η πιο χρήσιμη ερώτηση είναι: Ποια απαίτηση έχει τον μεγαλύτερο αντίκτυπο στη λειτουργία του εξαρτήματος στον πραγματικό κόσμο;
Ένα εξάρτημα μπορεί να είναι ακριβές ως προς τις διαστάσεις, αλλά εξακολουθεί να αποτυγχάνει επειδή παρουσιάζει διαρροές, φθείρεται πολύ γρήγορα, κολλάει κατά τη διάρκεια της κίνησης, προκαλεί ζημιά λόγω κόπωσης ή δεν έχει καλή απόδοση μετά την επίστρωση. Με τον ίδιο τρόπο, ένα εξαιρετικά γυαλισμένο μέρος μπορεί να εξακολουθεί να μην μπορεί να χρησιμοποιηθεί εάν η διάμετρος της οπής, η επιπεδότητα, η ομοκεντρικότητα ή η θέση οπής του είναι εκτός του αποδεκτού εύρους.
Για παγκόσμιους κατασκευαστές, διανομείς και ομάδες ανάπτυξης προϊόντων, η πιο πρακτική προσέγγιση είναι ο καθορισμός απαιτήσεων σύμφωνα με τη λειτουργία κάθε χαρακτηριστικού. Οι σφιχτές ανοχές θα πρέπει να προστατεύουν την εφαρμογή, τη συναρμολόγηση, την ευθυγράμμιση και την κίνηση. Οι απαιτήσεις φινιρίσματος επιφανειών θα πρέπει να προστατεύουν την τριβή, τη σφράγιση, την αντοχή στη φθορά, την απόδοση κόπωσης, την αντοχή στη διάβρωση, την ποιότητα της επίστρωσης και την εμφάνιση.
Ο στόχος δεν είναι να προσδιορίσετε την πιο σφιχτή ανοχή και τη χαμηλότερη δυνατή τιμή τραχύτητας σε κάθε επιφάνεια. Ο στόχος είναι να δημιουργηθεί ένα εξάρτημα που να αποδίδει αξιόπιστα, να μπορεί να επιθεωρείται με συνέπεια και να μπορεί να κατασκευαστεί αποτελεσματικά.
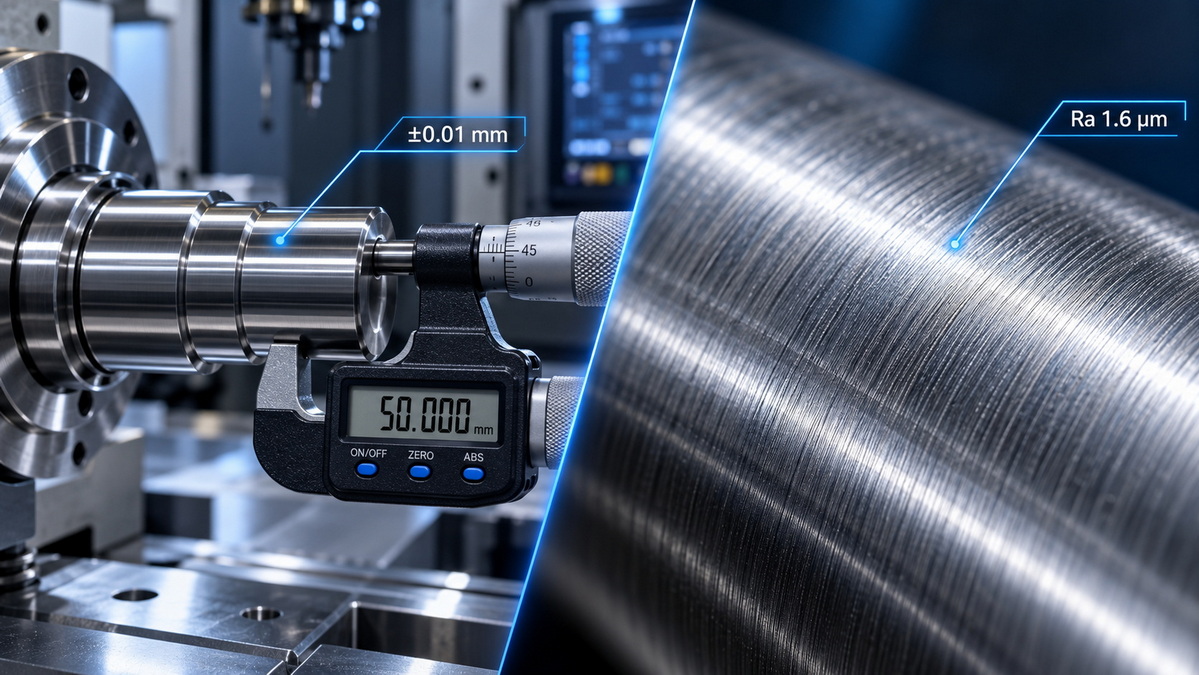
Η κατεργασία με αυστηρή ανοχή είναι η διαδικασία κατασκευής ενός εξαρτήματος εντός μιας στενής επιτρεπόμενης απόκλισης από τις ονομαστικές του διαστάσεις. Η ανοχή καθορίζει πόσο μπορεί να διαφέρει μια διάσταση, μορφή, προσανατολισμός ή τοποθεσία, ενώ εξακολουθεί να είναι αποδεκτή.
Για παράδειγμα, μια διάμετρος άξονα που καθορίζεται ως 10,00 mm ±0,01 mm πρέπει να είναι μεταξύ 9,99 mm και 10,01 mm. Οποιοδήποτε εξάρτημα εκτός αυτού του εύρους μπορεί να απορριφθεί, να επεξεργαστεί εκ νέου ή να προκαλέσει προβλήματα συναρμολόγησης.
Οι αυστηρές ανοχές μπορούν να ισχύουν για βασικές διαστάσεις, αλλά ισχύουν επίσης για γεωμετρικές απαιτήσεις που επηρεάζουν τον τρόπο ζευγαρώματος και κίνησης των εξαρτημάτων.
Οι συνήθεις έλεγχοι μηχανικής κατεργασίας αυστηρής ανοχής περιλαμβάνουν:
- Διάμετρος
- Μήκος
- Πλάτος
- Πάχος
- Ομαλότητα
- Ευθύτητα
- Στρογγυλότητα
- Κυλινδρικότητα
- Ομοκεντρικότητα
- Κάθετο
- Παραλληλισμός
- Αληθινή θέση
- Runout
- Προφίλ
Ένα εξάρτημα επεξεργασμένο με μηχανική ακρίβεια μπορεί να απαιτεί μια οπή που συγκρατείται σε στενό εύρος για ένα ρουλεμάν με εφαρμογή πίεσης. Ένα ένθετο καλουπιού μπορεί να απαιτεί υψηλή ακρίβεια θέσης για να ευθυγραμμιστεί με έναν πυρήνα ζευγαρώματος. Ένα σφραγισμένο εξάρτημα μπορεί να χρειάζεται επακριβώς τοποθετημένες οπές για να χωρέσει ένα αυτοματοποιημένο εξάρτημα συναρμολόγησης.
Ωστόσο, μια αυστηρή ανοχή δεν σημαίνει αυτόματα ότι ένα εξάρτημα είναι καλύτερο. Προσθέτει αξία μόνο όταν η απαίτηση υποστηρίζει μια συγκεκριμένη λειτουργική ανάγκη.
Οι αυστηρές ανοχές είναι συνήθως απαραίτητες όταν η εσφαλμένη γεωμετρία θα εμπόδιζε τη συναρμολόγηση, θα μείωνε την ακρίβεια, θα δημιουργήσει κραδασμούς ή θα συντόμιζε τη διάρκεια ζωής του προϊόντος.
Είναι ιδιαίτερα σημαντικά για:
- Έδρες ρουλεμάν και περιβλήματα ρουλεμάν
- Λειτουργίες προσαρμογής τύπου ή παρεμβολής
- Άξονες και οπές ακριβείας
- Εντοπισμός οπών καρφίτσας
- Εξαρτήματα κιβωτίου ταχυτήτων
- Σώματα βαλβίδων και εξαρτήματα ελέγχου υγρού
- Ένθετα καλουπιών και εξαρτήματα πυρήνα
- Εξαρτήματα ιατρικής συσκευής
- Αεροδιαστημικά συγκροτήματα
- Εξοπλισμός ρομποτικής και αυτοματισμού
- Εξαρτήματα στερέωσης ακριβείας
Για παράδειγμα, μια οπή εδράνου μπορεί να χρειάζεται αυστηρά ελεγχόμενη διάμετρο, στρογγυλότητα και κυλινδρικότητα. Εάν η οπή είναι πολύ μεγάλη, το ρουλεμάν μπορεί να περιστραφεί εντός του περιβλήματος. Εάν είναι πολύ μικρό, οι υπερβολικές παρεμβολές μπορεί να δημιουργήσουν ανεπιθύμητη προφόρτιση, παραμόρφωση, παραγωγή θερμότητας ή δύσκολη συναρμολόγηση.
Σε αυτή την περίπτωση, το κύριο μέλημα είναι η γεωμετρία. Ένα λεπτό φινίρισμα επιφάνειας μπορεί να βοηθήσει τη διαδικασία συναρμολόγησης, αλλά δεν μπορεί να διορθώσει μια εσφαλμένη διάμετρο έδρασης.
Οι απαιτήσεις φινιρίσματος επιφανειών καθορίζουν την υφή και την κατάσταση της επιφάνειας ενός εξαρτήματος μετά από μηχανική κατεργασία, λείανση, στίλβωση, σφράγιση, διαμόρφωση, επίστρωση ή άλλες διαδικασίες κατασκευής.
Μια επιφάνεια δεν είναι απόλυτα λεία. Ακόμη και ένα επεξεργασμένο εξάρτημα υψηλής ποιότητας περιέχει μικροσκοπικές κορυφές, κοιλάδες, σημάδια εργαλείων και μοτίβα κατεύθυνσης. Αυτά τα χαρακτηριστικά μπορούν να επηρεάσουν τον τρόπο με τον οποίο το εξάρτημα σφραγίζει, γλιστρά, φθείρεται, αντανακλά το φως, διατηρεί το λιπαντικό, δέχεται επίστρωση, αντιστέκεται στη διάβρωση ή αλληλεπιδρά με άλλο εξάρτημα.
Το φινίρισμα επιφάνειας συνήθως περιλαμβάνει τρία σχετικά χαρακτηριστικά:
- Τραχύτητα: Λεπτές και σε κοντινή απόσταση επιφανειακές ανωμαλίες
- Κυματισμός: Μεγαλύτερες και ευρύτερης απόστασης παραλλαγές επιφανειών
- Lay: Η κύρια κατεύθυνση του σχεδίου επιφάνειας που παράγεται από τη διαδικασία κατασκευής
Η πιο κοινή τιμή υφής επιφάνειας στα μηχανικά σχέδια είναι το Ra , που ονομάζεται επίσης αριθμητική μέση τραχύτητα. Το Ra εκφράζεται συνήθως σε μικρόμετρα, όπως Ra 3,2 μm, Ra 1,6 μm ή Ra 0,8 μm.
Μια χαμηλότερη τιμή Ra υποδηλώνει γενικά μια πιο λεία επιφάνεια. Ωστόσο, το Ra από μόνο του δεν περιγράφει πλήρως την απόδοση της επιφάνειας.
Δύο επιφάνειες μπορεί να έχουν την ίδια τιμή Ra, αλλά να συμπεριφέρονται πολύ διαφορετικά λόγω διαφορών στο σχήμα κορυφής, στο βάθος της κοιλάδας, στην κυματισμό, στην κατεύθυνση κατεργασίας ή στην αναλογία υλικού.
Για απαιτητικές εφαρμογές, οι μηχανικοί μπορούν επίσης να αξιολογήσουν:
- Rz
- Rq
- Αναλογία υλικού
- Κυματώδες
- Ύψος κορυφής
- Βάθος κοιλάδας
- Χαρακτηριστικά περιοχής έδρασης
- Κατεύθυνση τοποθέτησης
- Επιφανειακά ελαττώματα
- Γρατσουνιές και φλυαρίες
Οι απαιτήσεις φινιρίσματος επιφανειών συνδέονται συχνά με την εμφάνιση, αλλά ο ρόλος τους είναι πολύ ευρύτερος. Σε πολλές εφαρμογές, η υφή της επιφάνειας είναι μια κρίσιμη λειτουργική απαίτηση.
Ένα κακό φινίρισμα επιφάνειας μπορεί να οδηγήσει σε:
- Διαρροή υγρού
- Διαρροή αερίου
- Υψηλή τριβή
- Ερεθιστικός
- Επιταχυνόμενη φθορά
- Μειωμένη διάρκεια ζωής κόπωσης
- Κακή απόδοση λίπανσης
- Ασταθής πρόσφυση επίστρωσης
- Έναρξη διάβρωσης
- Δύσκολο καθάρισμα
- Κακή ποιότητα καλλυντικών
- Κακή απελευθέρωση μούχλας
- Ορατά σημάδια μηχανικής κατεργασίας
Μια όψη στεγανοποίησης μπορεί να ανταποκριθεί στην ανοχή των διαστάσεων της, αλλά εξακολουθεί να παρουσιάζει διαρροή εάν έχει βαθιές αυλακώσεις μηχανικής κατεργασίας, υπερβολικό κυματισμό, γρατσουνιές, γρέζια ή κατευθυντικά σημάδια εργαλείου που δημιουργούν διαδρομές διαρροής.
Ένας συρόμενος άξονας μπορεί να ικανοποιήσει την απαίτηση διαμέτρου, αλλά εξακολουθεί να φθείρεται πρόωρα εάν η επιφάνεια είναι πολύ τραχιά, πολύ ακανόνιστη ή ακατάλληλη για συγκράτηση λιπαντικού.
Μια γυαλισμένη κοιλότητα καλουπιού μπορεί να βελτιώσει τη γυαλάδα ενός προϊόντος χυτευμένου με έγχυση, αλλά μια εξαιρετικά γυαλισμένη κοιλότητα μπορεί να μην είναι κατάλληλη για ένα προϊόν που απαιτεί ανάγλυφη, ματ, δερμάτινη επιφάνεια ή αντιολισθητική επιφάνεια.
Το σωστό φινίρισμα επιφάνειας δεν είναι πάντα η πιο λεία δυνατή επιφάνεια. Είναι η επιφάνεια που υποστηρίζει την προβλεπόμενη λειτουργία.
Οι αυστηρές ανοχές και οι απαιτήσεις φινιρίσματος επιφάνειας επηρεάζουν διαφορετικές πτυχές της απόδοσης του εξαρτήματος. Το ένα ελέγχει τη γεωμετρία του χαρακτηριστικού. Το άλλο ελέγχει την ποιότητα της ίδιας της επιφάνειας.
| συντελεστή σύγκρισης | με στεγανή ανοχή | Απαιτήσεις φινιρίσματος επιφανειών κατεργασίας |
|---|---|---|
| Κύριος σκοπός | Ελέγχει το μέγεθος, τη θέση, τη μορφή και τον προσανατολισμό | Ελέγχει την υφή της επιφάνειας, τη συμπεριφορά επαφής και την ποιότητα της επιφάνειας |
| Τυπικό μήνυμα | ±0,01 mm, προσαρμογή H7, θέση 0,05 mm, επιπεδότητα 0,02 mm | Ra 3,2 μm, Ra 1,6 μm, Ra 0,8 μm, όριο Rz |
| Πρωταρχικός αντίκτυπος στην απόδοση | Τακτοποίηση, ευθυγράμμιση, συναρμολόγηση, εναλλαξιμότητα, ακρίβεια | Σφράγιση, τριβή, φθορά, κόπωση, επίστρωση, εμφάνιση |
| Τυπική μέθοδος επιθεώρησης | CMM, μικρόμετρο, μετρητής οπής, μετρητής ακίδων, οπτικός έλεγχος | Προφίλόμετρο, ελεγκτής τραχύτητας, μέτρηση οπτικής επιφάνειας |
| Κύρια πρόκληση για την κατασκευή | Σταθερή εργασία, θερμικός έλεγχος, ακρίβεια μηχανής, επαναληψιμότητα επιθεώρησης | Κατάσταση εργαλείου, ρυθμός τροφοδοσίας, παράμετροι κοπής, λείανση, στίλβωση, επιθεώρηση |
| Κύριος οδηγός κόστους | Επιπλέον ρυθμίσεις, πιο αργή κατεργασία, ειδικά εξαρτήματα, αυστηρότερος έλεγχος | Λεπτά περάσματα φινιρίσματος, λείανση, λείανση, στίλβωση, πρόσθετες δοκιμές |
| Τυπικός κίνδυνος εάν αγνοηθεί | Χαλαρή εφαρμογή, παρεμβολές, κακή ευθυγράμμιση, κραδασμοί, αστοχία συναρμολόγησης | Διαρροή, ζάλη, υψηλή τριβή, πρόωρη φθορά, κακή οπτική ποιότητα |
| Το πιο σημαντικό για | Εφαρμογές, σημεία αναφοράς, χαρακτηριστικά ζευγαρώματος, οπές εντοπισμού, συγκροτήματα ακριβείας | Σφράγιση όψεων, γεμιστήρες ρουλεμάν, συρόμενες επιφάνειες, καλλυντικές επιφάνειες |
Το κύριο μάθημα είναι απλό:
Μια ανοχή λέει στους μηχανικούς εάν ένα χαρακτηριστικό βρίσκεται στη σωστή θέση και έχει τη σωστή γεωμετρία. Μια απαίτηση φινιρίσματος επιφάνειας λέει στους μηχανικούς εάν αυτό το χαρακτηριστικό έχει τη σωστή κατάσταση επαφής για το περιβάλλον εργασίας του.
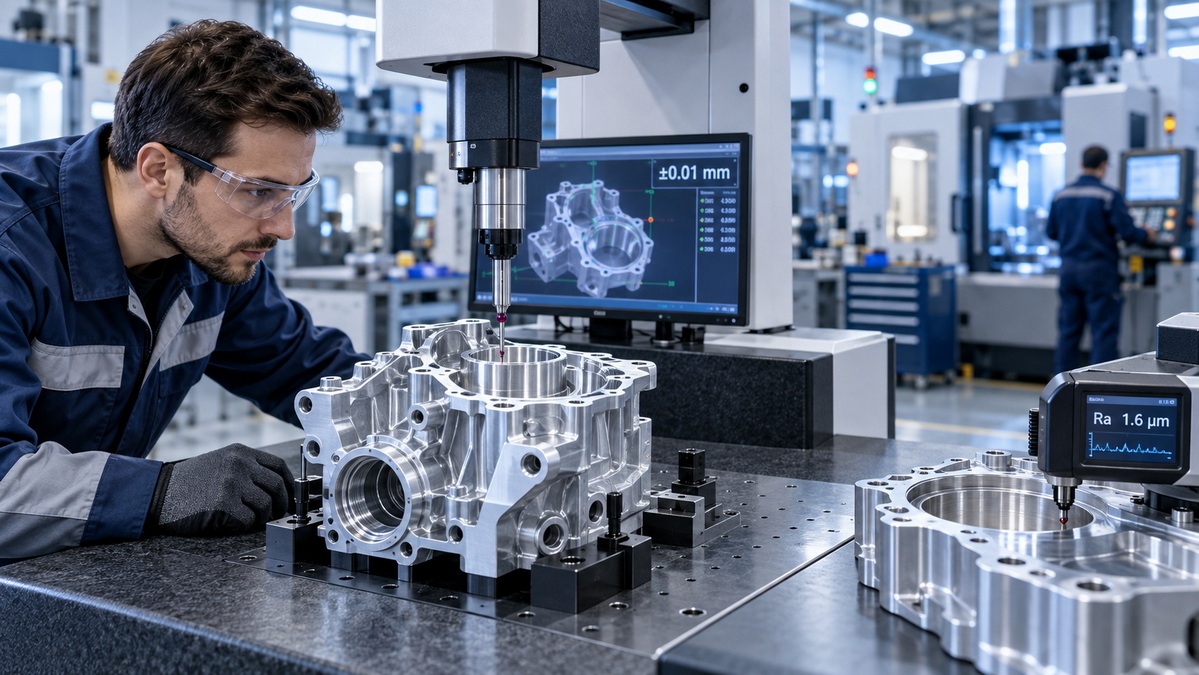
Οι μηχανικοί θα πρέπει να δίνουν προτεραιότητα στις αυστηρές ανοχές όταν η απόδοση του εξαρτήματος εξαρτάται κυρίως από το σωστό μέγεθος, τοποθεσία, ευθυγράμμιση, μορφή ή εφαρμογή.
Αυτό είναι σύνηθες σε συγκροτήματα όπου πολλαπλά εξαρτήματα πρέπει να συνεργάζονται με ελεγχόμενη απόσταση ή παρεμβολές.
Οι οπές ρουλεμάν και τα γεμιστήρια αξόνων συχνά χρειάζονται στενό έλεγχο διαστάσεων. Εάν η ανοχή είναι πολύ μεγάλη, η εφαρμογή του ρουλεμάν μπορεί να είναι ασταθής. Μια χαλαρή εφαρμογή μπορεί να επιτρέψει την κίνηση, τους κραδασμούς και το άγχος. Μια υπερβολικά σφιχτή εφαρμογή μπορεί να δημιουργήσει ανεπιθύμητη πίεση και να μειώσει τη διάρκεια ζωής του ρουλεμάν.
Σημαντικά χαρακτηριστικά μπορεί να περιλαμβάνουν:
- Διάμετρος οπής
- Διάμετρος άξονα
- Στρογγυλότητα
- Κυλινδρικότητα
- Ομοκεντρικότητα
- Καταστροφή
- Θέση στον ώμο
- Καθετότητα
Για αυτά τα εξαρτήματα, η κατεργασία με σφιχτή ανοχή είναι συχνά η πρώτη προτεραιότητα, επειδή το ρουλεμάν πρέπει να εφαρμόζει σωστά προτού καταστεί σχετικό το φινίρισμα της επιφάνειας.
Οι οπές πείρου χρησιμοποιούνται για την ακριβή τοποθέτηση των εξαρτημάτων κατά τη συναρμολόγηση. Ένα μικρό σφάλμα θέσης μπορεί να προκαλέσει εσφαλμένη ευθυγράμμιση μεταξύ πολλών χαρακτηριστικών, ειδικά σε καλούπια, εξαρτήματα, εξοπλισμό αυτοματισμού και συγκροτήματα ακριβείας.
Σε αυτήν την περίπτωση, οι μηχανικοί θα πρέπει να επικεντρωθούν σε:
- Διάμετρος οπής
- Θέση τρύπας
- Αληθινή θέση
- Καθετότητα
- Αναφορά δεδομένων
- Σχέση τρύπα με τρύπα
Μια χαμηλή τιμή τραχύτητας μπορεί να είναι χρήσιμη για εισαγωγή, αλλά συνήθως είναι δευτερεύουσα σε σχέση με το μέγεθος και τη θέση του χαρακτηριστικού.
Τα καλούπια ακριβείας και οι μήτρες βασίζονται συχνά σε επιφάνειες ζευγαρώματος υψηλής ακρίβειας. Τα ένθετα πυρήνα, τα ένθετα κοιλότητας, οι πείροι οδηγών, τα συστήματα εκτίναξης και οι μηχανισμοί ολίσθησης πρέπει να ευθυγραμμίζονται σωστά για να αποφευχθεί το φλας, η αναντιστοιχία, η υπερβολική φθορά ή η κακή ποιότητα εξαρτημάτων.
Η κατεργασία με σφιχτή ανοχή είναι ιδιαίτερα σημαντική για:
- Ευθυγράμμιση διαχωριστικής γραμμής
- Τοποθέτηση εισαγωγής
- Εφαρμόζει πείρο οδηγού και δακτύλιο
- Επιφάνειες απενεργοποίησης
- Μηχανισμοί ολίσθησης
- Τρύπες πείρων εξαγωγής
- Συνδέσεις καναλιών ψύξης
Για την κατασκευή καλουπιών και καλουπιών, η σωστή στρατηγική ανοχής μειώνει τις εργασίες προσαρμογής κατά τη συναρμολόγηση και υποστηρίζει σταθερή ποιότητα χυτευμένου ή σφραγισμένου εξαρτήματος.
Οι μηχανικοί θα πρέπει να δίνουν προτεραιότητα στις απαιτήσεις φινιρίσματος επιφανειών όταν η απόδοση ενός εξαρτήματος εξαρτάται από την τριβή, τη σφράγιση, τη φθορά, τη λίπανση, την αντοχή στην κόπωση, την καθαριότητα, την εμφάνιση ή τη συμπεριφορά επίστρωσης.
Το φινίρισμα της επιφάνειας είναι συχνά κρίσιμο για τις επιφάνειες φλάντζας, τις αυλακώσεις δακτυλίου Ο, τις έδρες βαλβίδων, τις επιφάνειες φλάντζας, τις υδραυλικές θύρες, τις πνευματικές διεπαφές και τα εξαρτήματα ελέγχου υγρών.
Μια επιφάνεια μπορεί να είναι σωστή διαστάσεων, αλλά εξακολουθεί να αποτυγχάνει να σφραγίσει εξαιτίας:
- Σημάδια βαθιάς κατεργασίας
- Φλυαρία εργαλείων
- Γρατσουνιές
- Burrs
- Υπερβολική κυματισμός
- Αιχμηρές επιφανειακές κορυφές
- Λανθασμένη κατεύθυνση τοποθέτησης
- Ενσωματωμένα σωματίδια
Για μια στατική επιφάνεια σφράγισης, η επιπεδότητα και η τραχύτητα συχνά συνεργάζονται. Η επιπεδότητα ελέγχει τη συνολική κατάσταση επαφής σε όλη την επιφάνεια. Η τραχύτητα ελέγχει την υφή σε μικροεπίπεδο που μπορεί είτε να υποστηρίξει είτε να αποδυναμώσει τη σφράγιση.
Οι άξονες, οι δακτύλιοι, οι ράγες οδήγησης, τα έμβολα, οι άξονες, τα στελέχη βαλβίδων και τα εξαρτήματα γραμμικής κίνησης απαιτούν συχνά ελεγχόμενη υφή επιφάνειας.
Εάν η επιφάνεια είναι πολύ τραχιά, μπορεί να δημιουργήσει υπερβολική τριβή, να φθαρεί στεγανοποιητικά, να καταστρέψει τα ζευγαρωμένα μέρη και να δημιουργήσει θερμότητα. Εάν η επιφάνεια είναι υπερβολικά λεία, μπορεί να μειώσει την κατακράτηση λιπαντικού σε ορισμένες εφαρμογές.
Το σωστό φινίρισμα πρέπει να επιλεγεί σύμφωνα με:
- Συνδυασμός υλικών
- Κατάσταση λίπανσης
- Πίεση επαφής
- Ταχύτητα ολίσθησης
- Υλικό σφράγισης
- Συχνότητα κίνησης
- Θερμοκρασία
- Έκθεση σε χημικά
- Απαιτούμενη διάρκεια ζωής
Τα επιφανειακά ελαττώματα μπορούν να λειτουργήσουν ως συγκεντρωτές τάσεων. Οι γρατσουνιές, τα σημάδια εργαλείων, οι βαθιές κοιλάδες και οι τραχιές μεταβάσεις μπορούν να αυξήσουν τον κίνδυνο έναρξης ρωγμών υπό επαναλαμβανόμενη φόρτωση.
Αυτό είναι ιδιαίτερα σημαντικό για:
- Εξαρτήματα αεροδιαστημικής
- Άξονες αυτοκινήτων
- Ανταλλακτικά εξοπλισμού βαρέως τύπου
- Περιστρεφόμενα εξαρτήματα
- Ελατήρια και φέροντα χαρακτηριστικά
- Ιατρικά εμφυτεύματα
- Εξαρτήματα υψηλής πίεσης
Μια καλύτερη κατάσταση επιφάνειας μπορεί να μειώσει τον κίνδυνο αστοχίας που σχετίζεται με την κόπωση, ειδικά κοντά σε φιλέτα, ώμους, κλωστές και άλλες περιοχές όπου το άγχος είναι ήδη συγκεντρωμένο.
Για ορατά μεταλλικά περιβλήματα, εξαρτήματα συσκευών, ηλεκτρονικά περιβλήματα, διακοσμητικά εξαρτήματα και κορυφαία καταναλωτικά προϊόντα, η ποιότητα της επιφάνειας μπορεί να έχει μεγαλύτερο εμπορικό αντίκτυπο από τον εξαιρετικά αυστηρό έλεγχο διαστάσεων.
Οι κοινές απαιτήσεις που σχετίζονται με την επιφάνεια μπορεί να περιλαμβάνουν:
- Βουρτσισμένο φινίρισμα
- Κατευθυντικός κόκκος
- Γυάλισμα καθρέφτη
- Ματ υφή
- Αμμοβολή με χάντρες
- Αφαίρεση γρεζιών
- Έλεγχος γρατσουνιών
- Προετοιμασία επικάλυψης πούδρας
- Παρασκεύασμα ανοδίωσης
- Ποιότητα σήμανσης λέιζερ
Σε αυτές τις περιπτώσεις, η εμφάνιση του εξαρτήματος μπορεί να επηρεάσει την αντίληψη της επωνυμίας, τη θέση του προϊόντος και την ικανοποίηση των πελατών.
Ορισμένα χαρακτηριστικά απαιτούν αυστηρές ανοχές και ελεγχόμενο φινίρισμα επιφάνειας ταυτόχρονα. Αυτά είναι συνήθως τα πιο απαιτητικά χαρακτηριστικά για κατασκευή και επιθεώρηση.
Τα κοινά παραδείγματα περιλαμβάνουν:
- Ημερολόγια ρουλεμάν
- Καρούλια υδραυλικών βαλβίδων
- Άξονες ενεργοποιητή ακριβείας
- Διεπαφές ιατρικών συσκευών
- Άξονες κιβωτίου ταχυτήτων
- Στεγανοποιητικά στοιχεία υψηλής πίεσης
- Εξαρτήματα αντλίας
- Επιφάνειες κοιλότητας καλουπιών ακριβείας
- Εξαρτήματα ενεργοποιητή αεροδιαστημικής
- Πολλαπλοί ελέγχου υγρών
Εξετάστε έναν άξονα ακριβείας που χρησιμοποιείται σε ένα περιστρεφόμενο συγκρότημα. Η διάμετρος πρέπει να είναι ακριβής για να επιτευχθεί η σωστή εφαρμογή. Ο άξονας πρέπει επίσης να έχει αποδεκτή στρογγυλότητα και διαρροή για την αποφυγή κραδασμών. Ταυτόχρονα, η επιφάνεια του ημερολογίου μπορεί να χρειάζεται ένα ελεγχόμενο φινίρισμα για τη μείωση της τριβής, την προστασία των στεγανοποιήσεων και τη διατήρηση της λίπανσης.
Αυτός ο τύπος χαρακτηριστικών δεν πρέπει να αντιμετωπίζεται ως γενική επιφάνεια κατεργασίας. Απαιτεί ένα πλήρες σχέδιο κατασκευής που περιλαμβάνει την κατάσταση του υλικού, τη σειρά κατεργασίας, τη θερμική επεξεργασία, την κατεργασία φινιρίσματος, τη λείανση ή τη στίλβωση, την επιθεώρηση και την προστασία της συσκευασίας.
Ο πιο αποτελεσματικός τρόπος για να αποφασίσετε μεταξύ των απαιτήσεων κατεργασίας σκληρής ανοχής και φινιρίσματος επιφάνειας είναι να εξετάσετε τη λειτουργία κάθε χαρακτηριστικού.
| Χαρακτηριστικό Λειτουργία | Πρωτεύουσα προτεραιότητα | Δευτερεύουσα προτεραιότητα | Τυπική Μηχανική Εστίαση |
|---|---|---|---|
| Διάτρηση περιβλήματος ρουλεμάν | Σκληρή ανοχή | Φινίρισμα επιφάνειας | Διάμετρος, στρογγυλότητα, κυλινδρικότητα, σωστή εφαρμογή |
| Άξονας με εφαρμογή πίεσης | Σκληρή ανοχή | Φινίρισμα επιφάνειας | Ελεγχόμενη παρεμβολή και συνέπεια επαφών |
| Στατική όψη φλάντζας | Φινίρισμα επιφάνειας και επιπεδότητα | Ανοχή διαστάσεων | Υφή στεγανοποίησης, επιπεδότητα, περιοχή επαφής χωρίς γρέζια |
| Αύλακα δακτυλίου Ο | Ανοχή διαστάσεων | Φινίρισμα επιφάνειας | Πλάτος αυλάκωσης, βάθος, κατάσταση γωνίας, ποιότητα επιφάνειας |
| Συρόμενος άξονας | Φινίρισμα επιφάνειας | Ανοχή διαμέτρου | Μείωση τριβής, διάρκεια ζωής στεγανοποίησης, συμπεριφορά λίπανσης |
| Εντοπισμός οπής καρφίτσας | Ανοχή θέσης και μεγέθους | Φινίρισμα επιφάνειας | Ακριβής τοποθεσία σε σχέση με τα δεδομένα |
| Κοιλότητα μούχλας | Φινίρισμα επιφάνειας | Γεωμετρική ανοχή | Γυαλάδα προϊόντος, μεταφορά υφής, απόδοση εξώθησης |
| Τρύπα στερέωσης λαμαρίνας | Ανοχή θέσης | Κατάσταση άκρης | Θέση τρύπας, έλεγχος γρέζιων, συμβατότητα συναρμολόγησης |
| Καλλυντικό περίβλημα αλουμινίου | Φινίρισμα επιφάνειας | Γενική ανοχή διαστάσεων | Εμφάνιση, προετοιμασία επίστρωσης, ορατή συνοχή |
| Ώμος άξονα φορτωμένος με κόπωση | Φινίρισμα επιφάνειας | Ανοχή γεωμετρίας | Ομαλή μετάβαση, ελεγχόμενη ακτίνα, μειωμένη συγκέντρωση στρες |
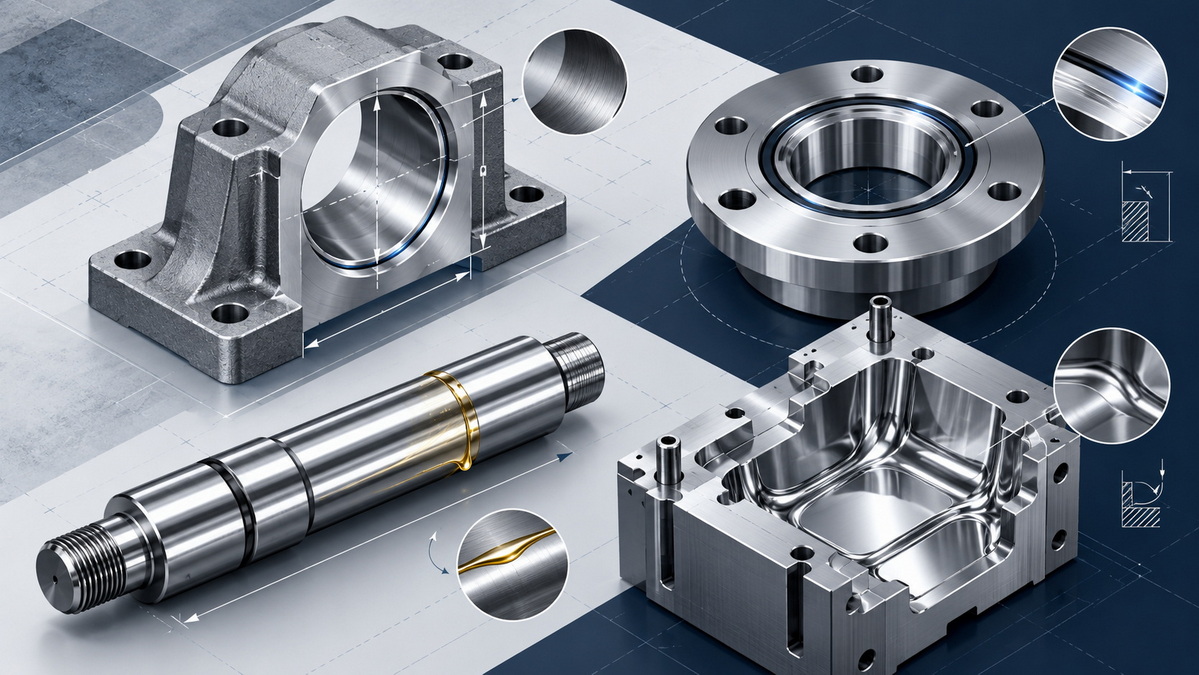
Πολλά μηχανικά σχέδια γίνονται ακριβά επειδή εφαρμόζουν εξαιρετικά περιοριστικές ανοχές και απαιτήσεις λεπτού φινιρίσματος επιφάνειας σε όλα τα χαρακτηριστικά.
Αυτή η προσέγγιση μπορεί να φαίνεται ασφαλής, αλλά συχνά δημιουργεί περιττή πολυπλοκότητα κατασκευής.
Η υπερβολική προδιαγραφή μπορεί να οδηγήσει σε:
- Υψηλότερο κόστος μηχανικής κατεργασίας
- Μεγαλύτερος χρόνος παράδοσης παραγωγής
- Περισσότερες λειτουργίες εγκατάστασης
- Πρόσθετη λείανση ή στίλβωση
- Πιο δύσκολος έλεγχος
- Υψηλότερα ποσοστά απόρριψης
- Πιο ακριβά φωτιστικά
- Χαμηλότερη παραγωγική απόδοση
- Περιορισμένες επιλογές προμηθευτών
- Μεγαλύτερος κίνδυνος ασυνεπών αποτελεσμάτων μετρήσεων
Για παράδειγμα, ένας εξωτερικός τοίχος περιβλήματος που είναι κρυμμένος μέσα σε ένα συγκρότημα μπορεί να μην χρειάζεται Ra 0,4 μm. Εάν δεν σφραγίζει, δεν γλιστράει, δεν φέρει ρουλεμάν, δεν δέχεται ειδική επίστρωση ή δεν χρησιμεύει ως ορατή επιφάνεια προϊόντος, ένα τυπικό επεξεργασμένο φινίρισμα μπορεί να είναι πλήρως αποδεκτό.
Ομοίως, ένας τοίχος μη ζευγαρώματος ενός περιβλήματος από κατεργασμένο αλουμίνιο μπορεί να μην χρειάζεται ανοχή ±0,01 mm. Εάν το συγκρότημα επιτρέπει περισσότερες παραλλαγές, μια γενική ανοχή μπορεί να μειώσει το κόστος και να βελτιώσει τη δυνατότητα κατασκευής χωρίς να επηρεάσει την απόδοση.
Η ακρίβεια πρέπει να συγκεντρώνεται εκεί που αποδίδει λειτουργική αξία.
Μια δομημένη ανασκόπηση μηχανικής μπορεί να βοηθήσει τις ομάδες να αποφασίσουν πού θα δώσουν προτεραιότητα στις αυστηρές ανοχές, τις απαιτήσεις φινιρίσματος επιφάνειας ή και τα δύο.
Πριν επιλέξετε μια τιμή ανοχής ή τραχύτητας, καθορίστε τι πρέπει να κάνει το χαρακτηριστικό.
Οι πιθανές λειτουργίες περιλαμβάνουν:
- Εντοπίστε ένα άλλο στοιχείο
- Στηρίξτε ένα ρουλεμάν
- Δημιουργήστε μια εφαρμογή τύπου
- Σφραγίστε υγρό ή αέριο
-Κίνηση καθοδήγησης
- Μεταφορά φορτίου
- Διατηρήστε το λιπαντικό
- Αποδεχτείτε την επίστρωση
- Παρέχετε μια καλλυντική επιφάνεια
- Δημιουργήστε μια υφή μούχλας
- Απελευθερώστε ένα καλουπωμένο μέρος
- Τοποθετήστε έναν ηλεκτρικό σύνδεσμο
- Ευθυγραμμίστε ένα συγκρότημα
Ξεκινήστε με συνάρτηση, όχι με αριθμό.
Στη συνέχεια, σκεφτείτε τι θα μπορούσε να συμβεί εάν η λειτουργία δεν ελέγχεται σωστά.
Οι τυπικοί τρόποι αποτυχίας περιλαμβάνουν:
- Διαρροή
- Χαλαρή συναρμολόγηση
- Υπερβολικές παρεμβολές
- Δόνηση
- Πρόωρη φθορά
- Θωρακισμός
- Λανθασμένη ευθυγράμμιση
- Διάβρωση
- Ελαττώματα επίστρωσης
- Καλλυντική απόρριψη
- Δύσκολη συναρμολόγηση
- Σκάσιμο κόπωσης
- Φλας καλουπιών
- Κακή κυκλοφορία προϊόντος
Η πιθανή λειτουργία αστοχίας θα αποκαλύψει εάν η γεωμετρία, η υφή της επιφάνειας ή και τα δύο είναι πιο σημαντικά.
Για χαρακτηριστικά αυστηρής ανοχής, μια ξεκάθαρη στρατηγική δεδομένων είναι απαραίτητη. Τα δεδομένα καθορίζουν τις επιφάνειες ή τους άξονες αναφοράς που χρησιμοποιούνται για την επιθεώρηση του εξαρτήματος.
Χωρίς ένα σαφές σύστημα δεδομένων, οι προμηθευτές και οι επιθεωρητές μπορεί να ερμηνεύουν διαφορετικά τη θέση των χαρακτηριστικών. Αυτό μπορεί να δημιουργήσει ασυνεπή αποτελέσματα επιθεώρησης, απροσδόκητα ζητήματα συναρμολόγησης και διαφωνίες κατά τον έλεγχο ποιότητας.
Ένα πρακτικό σχέδιο θα πρέπει να ορίζει τις επιφάνειες που ελέγχουν τον τρόπο με τον οποίο το εξάρτημα κάθεται, ευθυγραμμίζεται, τοποθετείται ή συνδυάζεται με άλλο εξάρτημα.
Αποφύγετε γενικές σημειώσεις όπως 'γυάλισμα όλων των επιφανειών' εκτός εάν αυτό απαιτείται πραγματικά.
Αντίθετα, ορίστε απαιτήσεις επιφάνειας για συγκεκριμένες περιοχές:
- Σφράγιση όψεων
- Συρόμενες επιφάνειες
- Επιφάνειες επαφής ρουλεμάν
- Κοιλότητες μούχλας
- Καλλυντικά πρόσωπα
- Επικαλυμμένες επιφάνειες
- Διεπαφές υψηλής φθοράς
- Μεταβάσεις ευαίσθητες στην κόπωση
Για κρίσιμα χαρακτηριστικά, καθορίστε την απαιτούμενη τιμή τραχύτητας, την κατεύθυνση μέτρησης, την κατεύθυνση τοποθέτησης, τα επιτρεπόμενα ελαττώματα και τις απαιτήσεις μετά την επεξεργασία.
Οι διαδικασίες φινιρίσματος επιφανειών μπορούν να επηρεάσουν τις τελικές διαστάσεις. Η λείανση, η στίλβωση, η περιτύλιξη, η ανατίναξη, η ανοδίωση, η ηλεκτρολυτική επιμετάλλωση, η επικάλυψη με σκόνη, η παθητικοποίηση και η θερμική επεξεργασία μπορεί να επηρεάσουν το τελικό μέγεθος, την κατάσταση της επιφάνειας ή τη γεωμετρία των άκρων.
Η σειρά παραγωγής πρέπει να προγραμματιστεί προσεκτικά.
Μια κοινή διαδρομή διαδικασίας μπορεί να περιλαμβάνει:
1. Προετοιμασία υλικού
2. Τραχιά μηχανική κατεργασία
3. Ανακούφιση από το στρες ή θερμική επεξεργασία
4. Ημιτελική κατεργασία
5. Τελειώστε τη μηχανική κατεργασία
6. Τρίψιμο, λείανση, στίλβωση ή περιτύλιξη
7. Επιφανειακή επεξεργασία ή επίστρωση
8. Επιθεώρηση διαστάσεων
9. Επιθεώρηση υφής επιφάνειας
10. Τελικός καθαρισμός και συσκευασία
Ένα εξάρτημα θα πρέπει να αξιολογείται ως ένα πλήρες σύστημα κατασκευής, όχι ως μια συλλογή μεμονωμένων επεξηγήσεων σχεδίων.
Μια κοινή υπόθεση είναι ότι η πιο λεία δυνατή επιφάνεια παράγει πάντα το καλύτερο αποτέλεσμα. Στην πραγματική κατασκευή, αυτό δεν ισχύει πάντα.
Ορισμένες εφαρμογές χρειάζονται ελεγχόμενη μικρουφή για να συγκρατούν το λιπαντικό. Μια πολύ λεία επιφάνεια μπορεί να μειώσει την ικανότητα του λαδιού ή του γράσου να παραμένει στην περιοχή επαφής. Σε άλλες περιπτώσεις, το επιθετικό γυάλισμα μπορεί να μαλακώσει τα κρίσιμα άκρα, να αλλάξει ένα προφίλ, να μειώσει την ακρίβεια των διαστάσεων ή να δημιουργήσει ασυνεπή εμφάνιση σε πολλά μέρη.
Για χυτευμένα προϊόντα, μια κοιλότητα γυαλισμένη με καθρέφτη μπορεί να είναι ιδανική για διαφανή μέρη, γυαλιστερά περιβλήματα, φακούς και διακοσμητικά εξαρτήματα. Ωστόσο, ένα ματ καταναλωτικό προϊόν, υφή με κόκκους δέρματος, αντιολισθητική επιφάνεια ή περίβλημα έτοιμο για βαφή μπορεί να απαιτεί διαφορετική υφή καλουπιού και μέθοδο φινιρίσματος.
Η σωστή οδηγία δεν είναι 'κάντε το όσο πιο ομαλό γίνεται.'
Η καλύτερη οδηγία είναι: Δημιουργήστε την κατάσταση επιφάνειας που υποστηρίζει την προβλεπόμενη λειτουργία, το υλικό, το περιβάλλον συναρμολόγησης και τη διαδικασία παραγωγής του εξαρτήματος.
Η κατασκευή καλουπιών απαιτεί τόσο υψηλή ακρίβεια θέσης όσο και ελεγχόμενη ποιότητα επιφάνειας. Τα ένθετα του πυρήνα και της κοιλότητας πρέπει να ευθυγραμμίζονται σωστά για να αποφευχθεί το φλας, η αναντιστοιχία και οι ανομοιόμορφες γραμμές διαχωρισμού.
Ταυτόχρονα, το φινίρισμα της κοιλότητας του καλουπιού επηρεάζει:
- Γυαλάδα προϊόντος
- Αναπαραγωγή υφής
- Απελευθέρωση καλουπιού
- Δύναμη εκτίναξης
- Αποτελεσματικότητα καθαρισμού
- Ορατότητα γρατσουνιών
- Οπτική ευκρίνεια
- Επιφανειακή συνοχή χυτευμένων εξαρτημάτων
Οι σφιχτές ανοχές είναι σημαντικές για τις περιοχές ευθυγράμμισης και απενεργοποίησης ένθετων. Το φινίρισμα της επιφάνειας είναι σημαντικό για τις επιφάνειες κοιλότητας που μεταφέρουν την εμφάνιση και την υφή στο χυτευμένο μέρος.
Οι υδραυλικές πολλαπλές, τα σώματα βαλβίδων, τα εξαρτήματα και τα πνευματικά μέρη απαιτούν συχνά πολλαπλές στρατηγικές ελέγχου.
Οι θέσεις θυρών, οι θέσεις των σπειρωμάτων και οι οπές στερέωσης μπορεί να χρειάζονται αυστηρές ανοχές διαστάσεων. Οι επιφάνειες στεγανοποίησης και οι διεπαφές βαλβίδων ενδέχεται να απαιτούν ελεγχόμενη τραχύτητα, επιπεδότητα και αφαίρεση γρεζιών.
Ένα σωστά τοποθετημένο εξάρτημα μπορεί να έχει ακόμα διαρροή εάν η επιφάνεια επαφής έχει βαθιές αυλακώσεις ή ανομοιόμορφη υφή. Η ομαλή όψη μπορεί να αποτύχει εάν η θύρα βρίσκεται σε λάθος θέση.
Αυτό καθιστά τα υδραυλικά και πνευματικά εξαρτήματα ένα ισχυρό παράδειγμα του γιατί η προδιαγραφή για κάθε χαρακτηριστικό είναι απαραίτητη.
Στην κατασκευή λαμαρίνας, δεν χρειάζονται όλα τα χαρακτηριστικά ανοχής σε επίπεδο κατεργασίας ακρίβειας.
Οι οπές στερέωσης, οι εγκοπές συνδετήρων, οι διπλωμένες φλάντζες, οι θέσεις μεντεσέδων και οι άκρες συναρμολόγησης μπορεί να χρειάζονται ελεγχόμενες διαστάσεις και θέσεις. Ωστόσο, τα φαρδιά εξωτερικά πάνελ μπορεί να απαιτούν μεγαλύτερη προσοχή σε:
- Πρόληψη γρατσουνιών
- Αφαίρεση γρέζιων
- Κατεύθυνση κόκκων
- Ποιότητα άκρων
- Σημάδια συγκόλλησης
- Προετοιμασία επικάλυψης σε σκόνη
- Συνοχή επιφάνειας
Για ορατά περιβλήματα, η ποιότητα της επιφάνειας μπορεί να επηρεάσει έντονα την αντιληπτή αξία του τελικού προϊόντος.
Για προσαρμοσμένα εξαρτήματα ακριβείας, η σωστή ισορροπία εξαρτάται από τον ρόλο του εξαρτήματος στην τελική συναρμολόγηση.
Ένας απλός βραχίονας μπορεί να χρειάζεται ακριβείς τρύπες και αποδεκτή αφαίρεση γρεζιών. Ένας άξονας αντλίας μπορεί να χρειάζεται αυστηρό έλεγχο διαμέτρου, έλεγχο διαρροής και λεπτό φινίρισμα επιφάνειας. Ένα ένθετο καλουπιού μπορεί να απαιτεί αυστηρές ανοχές θέσης, επιπεδότητα, θερμική επεξεργασία, στίλβωση και προετοιμασία υφής.
Το κλειδί είναι να αποφύγετε τη χρήση ενός γενικού κανόνα για όλα τα εξαρτήματα. Κάθε κρίσιμη επιφάνεια πρέπει να αξιολογείται ανάλογα με τη λειτουργία της.
Ένα καλά προετοιμασμένο σχέδιο και RFQ βοηθούν τους κατασκευαστές να αναφέρουν με μεγαλύτερη ακρίβεια, να εντοπίζουν τους κινδύνους νωρίτερα και να επιλέξουν μια αποτελεσματική οδό παραγωγής.
Συμπεριλάβετε τις ακόλουθες πληροφορίες όποτε είναι δυνατόν:
1. Ποιότητα και κατάσταση υλικού
Προσδιορίστε το ακριβές υλικό, όπως αλουμίνιο 6061-T6, αλουμίνιο 7075, ανοξείδωτο χάλυβα SUS304, ανοξείδωτο χάλυβα SUS316, POM, ορείχαλκο, κράμα τιτανίου, χάλυβας εργαλείων ή ανθρακούχο χάλυβα.
2. Κρίσιμες διαστάσεις και γεωμετρικοί έλεγχοι
Σημειώστε ξεκάθαρα τις διαστάσεις που επηρεάζουν την εφαρμογή, την ευθυγράμμιση, τη σφράγιση, την κίνηση ή τη συναρμολόγηση.
3. Απαιτήσεις φινιρίσματος επιφανειών ανά λειτουργική περιοχή
Εφαρμόστε απαιτήσεις τραχύτητας μόνο σε χαρακτηριστικά που τις χρειάζονται.
4. Απαιτήσεις μετά την επεξεργασία
Δηλώστε εάν το εξάρτημα χρειάζεται ανοδίωση, ηλεκτρολυτική επιμετάλλωση, παθητικοποίηση, θερμική επεξεργασία, λείανση, στίλβωση, αμμοβολή, βαφή πούδρας, σήμανση με λέιζερ ή άλλες διαδικασίες φινιρίσματος.
5. Απαιτήσεις επιθεώρησης
Καθορίστε εάν το έργο απαιτεί επιθεώρηση πρώτου προϊόντος, αναφορές διαστάσεων, αναφορές CMM, δοκιμές τραχύτητας, πιστοποιητικά υλικού, αναφορές πάχους επικάλυψης ή άλλη τεκμηρίωση ποιότητας.
6. Ποσότητα παραγωγής
Οι απαιτήσεις πρωτοτύπων, χαμηλού όγκου και μαζικής παραγωγής ενδέχεται να χρειάζονται διαφορετικά εργαλεία, στρατηγικές μηχανικής κατεργασίας και σχέδια επιθεώρησης.
7. Πληροφορίες για το ζευγάρωμα
Όποτε είναι δυνατόν, παρέχετε πληροφορίες σχετικά με το ταιριαστό εξάρτημα, ειδικά για προσαρμογές πρέσας, διεπαφές στεγανοποίησης, προσαρμογές ρουλεμάν και κινούμενα συγκροτήματα.
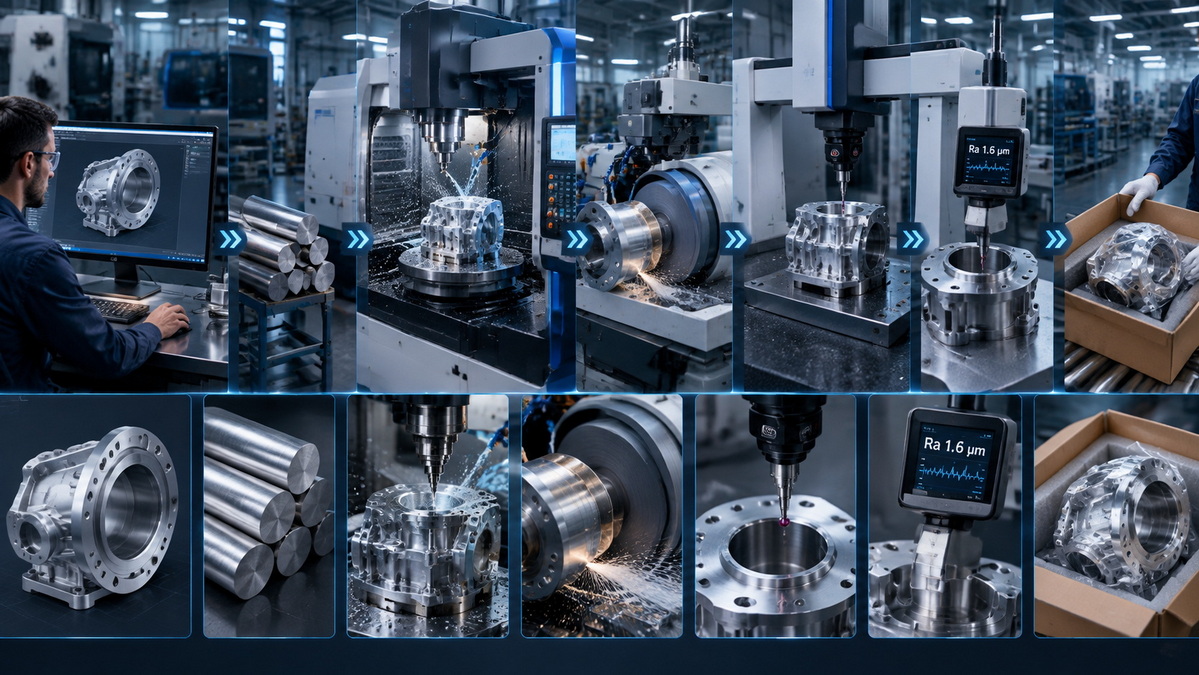
Οι απαιτήσεις μηχανικής κατεργασίας και φινιρίσματος επιφανειών με αυστηρή ανοχή δεν πρέπει να θεωρούνται ανταγωνιστικές προτεραιότητες. Επιλύουν διάφορα προβλήματα μηχανικής.
Οι στενές ανοχές προστατεύουν την εφαρμογή, την ευθυγράμμιση, τη θέση, τη μορφή και την απόδοση συναρμολόγησης. Είναι απαραίτητα για τη στήριξη καθισμάτων, τον εντοπισμό χαρακτηριστικών, τα εξαρτήματα που εφαρμόζουν στην πίεση, τις οπές ακριβείας, τα ένθετα καλουπιών και τις διεπαφές ζευγαρώματος.
Οι απαιτήσεις φινιρίσματος επιφανειών προστατεύουν τη σφράγιση, την τριβή, τη φθορά, την αντοχή στην κόπωση, τη συμπεριφορά λίπανσης, την ποιότητα επίστρωσης, την καθαριότητα και την εμφάνιση. Είναι κρίσιμα για τη σφράγιση προσόψεων, συρόμενων επιφανειών, καλλυντικών περιβλημάτων, κοιλοτήτων καλουπιού, εξαρτημάτων με κούραση και διεπαφών υψηλής φθοράς.
Η πιο αποτελεσματική προσέγγιση μηχανικής είναι η αξιολόγηση κάθε χαρακτηριστικού ξεχωριστά. Εφαρμόστε αυστηρές ανοχές μόνο όπου λειτουργούν τα χειριστήρια γεωμετρίας ακριβείας. Εφαρμόστε απαιτήσεις φινιρίσματος επιφάνειας μόνο όπου η κατάσταση της επιφάνειας επηρεάζει την απόδοση ή την εμφάνιση. Χρησιμοποιήστε και τα δύο όταν το εξάρτημα πρέπει να επιτύχει ακριβή εφαρμογή και ελεγχόμενη συμπεριφορά επαφής ταυτόχρονα.
Για πολύπλοκα προσαρμοσμένα εξαρτήματα ακριβείας, καλούπια, μήτρες και εξαρτήματα λαμαρίνας, η πρώιμη αναθεώρηση κατασκευής βοηθά στον εντοπισμό περιττού κόστους, στη μείωση της ασάφειας σχεδίασης, στη βελτίωση της συνέπειας της επιθεώρησης και στη δημιουργία μιας πιο αξιόπιστης διαδικασίας παραγωγής.
Η U-Need υποστηρίζει παγκόσμιους πελάτες με προσαρμοσμένη μηχανική κατεργασία εξαρτημάτων ακριβείας, κατασκευή καλουπιών έγχυσης, μήτρες σφράγισης, μήτρες ψυχρής σφυρηλάτησης και κατασκευή λαμαρινών. Η κοινή χρήση πλήρων σχεδίων, τρισδιάστατων μοντέλων, προδιαγραφών υλικών, απαιτήσεων ανοχής, απαιτήσεων φινιρίσματος επιφανειών και αναμενόμενων ποσοτήτων παραγγελίας επιτρέπει την αξιολόγηση της διαδικασίας κατασκευής με μεγαλύτερη ακρίβεια από την αρχή.
Δεν υπάρχει ενιαίος ορισμός, επειδή η ικανότητα ανοχής εξαρτάται από το υλικό, το μέγεθος του εξαρτήματος, τη γεωμετρία, τη διαδικασία μηχανικής κατεργασίας, την κατάσταση του μηχανήματος, τον σχεδιασμό του εξαρτήματος και τη μέθοδο επιθεώρησης. Σε πολλά έργα, οι ανοχές μικρότερες από ±0,05 mm αντιμετωπίζονται ως απαιτήσεις ακρίβειας. Οι ανοχές περίπου ±0,01 mm ή μικρότερες ενδέχεται να απαιτούν πιο ελεγχόμενες συνθήκες μηχανικής κατεργασίας και πρόσθετη επιθεώρηση.
Όχι. Το Ra χρησιμοποιείται ευρέως, αλλά δεν περιγράφει πλήρως όλα τα χαρακτηριστικά της επιφάνειας. Ανάλογα με την εφαρμογή, οι μηχανικοί μπορεί επίσης να χρειαστεί να αξιολογήσουν Rz, Rq, κυματισμό, αναλογία υλικού, κατεύθυνση τοποθέτησης, ύψος κορυφής, βάθος κοιλάδας και ορατά ελαττώματα επιφάνειας.
Στις περισσότερες περιπτώσεις, ναι. Οι χαμηλότερες τιμές τραχύτητας ενδέχεται να απαιτούν πιο αργούς ρυθμούς τροφοδοσίας, πρόσθετα περάσματα φινιρίσματος, πιο αιχμηρά ή εξειδικευμένα εργαλεία κοπής, λείανση, λείανση, λείανση, στίλβωση και περισσότερη επιθεώρηση. Ο αντίκτυπος στο κόστος εξαρτάται από το υλικό, τη γεωμετρία, την περιοχή που θα φινιριστεί, την ποσότητα παραγωγής και την απαιτούμενη διαδικασία.
Ναί. Η στίλβωση, η λείανση, το τύλιγμα, η ανατίναξη, η επιμετάλλωση, η ανοδίωση, η επίστρωση και η θερμική επεξεργασία μπορούν να επηρεάσουν τις διαστάσεις, τις ακτίνες των άκρων, την υφή της επιφάνειας και την τελική εφαρμογή. Οι μηχανικοί θα πρέπει να καθορίσουν εάν οι διαστάσεις ισχύουν πριν ή μετά το φινίρισμα και να διασφαλίσουν ότι η ακολουθία της διαδικασίας είναι σαφής.
Σε πολλές περιπτώσεις, ναι. Η επιπεδότητα ελέγχει τη συνολική κατάσταση επαφής σε όλη την επιφάνεια στεγανοποίησης. Η τραχύτητα ελέγχει την υφή της μικρότερης επιφάνειας που μπορεί να επηρεάσει τις διαδρομές διαρροής, τη συμπίεση της φλάντζας και τη συμπεριφορά επαφής. Οι σωστές τιμές εξαρτώνται από την πίεση, τον τύπο ρευστού, το υλικό φλάντζας, τη σχεδίαση της στεγανοποίησης και την κατάσταση του ταιριάσματος.
Πολλές επιφάνειες γενικής κατεργασίας με CNC καθορίζονται γύρω από το Ra 3,2 μm ή το Ra 1,6 μm. Ωστόσο, η σωστή τιμή εξαρτάται από το υλικό του εξαρτήματος, τη μέθοδο κατεργασίας, τη λειτουργία του εξαρτήματος, την επιφάνεια ζευγαρώματος, την απαίτηση επίστρωσης και το αποδεκτό κόστος. Μπορεί να χρειαστεί λεπτό τρίψιμο ή γυάλισμα για πιο απαιτητικές επιφάνειες.
Οι μηχανικοί μπορούν να αποφύγουν την υπερβολική προδιαγραφή εντοπίζοντας τον λειτουργικό σκοπό κάθε χαρακτηριστικού. Εφαρμόστε αυστηρές ανοχές μόνο σε διαστάσεις που ελέγχουν την εφαρμογή, τη συναρμολόγηση, την κίνηση, τη σφράγιση ή την ευθυγράμμιση. Χρησιμοποιήστε γενικές ανοχές για μη κρίσιμα χαρακτηριστικά. Εφαρμόστε λεπτό φινίρισμα επιφάνειας μόνο όπου υποστηρίζει μια λειτουργική ή οπτική απαίτηση.
1. ASME. [Υφή επιφάνειας: ASME B46.1 ]
2. Διεθνής Οργανισμός Τυποποίησης. [ISO 21920-1:2021 — Προδιαγραφές γεωμετρικών προϊόντων (GPS) — Υφή επιφάνειας: Προφίλ — Μέρος 1: Ένδειξη υφής επιφάνειας ]
3. Διεθνής Οργανισμός Τυποποίησης. [ISO 21920-2:2021 — Προδιαγραφές γεωμετρικών προϊόντων (GPS) — Υφή επιφάνειας: Προφίλ — Μέρος 2: Όροι, ορισμοί και παράμετροι υφής επιφάνειας ]
4. Διεθνής Οργανισμός Τυποποίησης. [ISO 21920-3:2021 — Προδιαγραφές γεωμετρικών προϊόντων (GPS) — Υφή επιφάνειας: Προφίλ — Μέρος 3: Προδιαγραφές χειριστές ]
5. Physikalisch-Technische Bundesanstalt. [Πρότυπα στις τεχνικές μέτρησης τραχύτητας ]
6. Διακομιστής Τεχνικών Αναφορών της NASA. [Επίδραση των παραμέτρων μηχανικής κατεργασίας ψαλιδίσματος, των υπολειμματικών τάσεων και της τραχύτητας της επιφάνειας στη διάρκεια ζωής της κόπωσης ]
7. Venco MFG. [Οδηγός ανοχής κατεργασίας CNC: ISO 2768 & GD&T ]
8. Olympus Machining. [Απαιτήσεις φινιρίσματος επιφανειών για κατεργασία CNC στεγανής ανοχής ]


