Vistas: 222 Autor: Loretta Hora de publicación: 2025-12-24 Origen: Sitio
Menú de contenido
● ¿Qué es la rugosidad de la superficie?
● Parámetros de rugosidad de la superficie del núcleo
>> Ra – Rugosidad media aritmética
>> Rz – Altura máxima promedio
>> Rt / Rmax – Altura total del perfil
● Tabla de rugosidad superficial y valores típicos
● Cómo se mide la rugosidad de la superficie
>> Contacto Perfilómetros Stylus
>> Métodos ópticos y sin contacto
● Leer y aplicar una tabla de rugosidad superficial
>> Paso 2: seleccione un rango de rugosidad objetivo
>> Paso 3: elija los parámetros de soporte
>> Paso 4: comunicarse claramente en los dibujos
● Estándares para la rugosidad de la superficie
>> ISO 4287
>> ISO 21920 y otras actualizaciones
● Pautas prácticas de rugosidad para aplicaciones comunes
>> Componentes deslizantes y giratorios
>> Piezas metálicas mecanizadas CNC generales
>> Piezas de plástico moldeadas por inyección
● Ejemplos de casos de elecciones de rugosidad en la práctica
>> Ejemplo 1: Cuerpo de válvula hidráulica
>> Ejemplo 2: Gabinete de productos de consumo
● Errores comunes al utilizar tablas de rugosidad de superficies
>> Requisitos demasiado estrictos
>> Ignorar la configuración de medición
● Papel de un socio OEM profesional
● Convierta sus requisitos de rugosidad superficial en una producción estable
● Preguntas frecuentes sobre la rugosidad y el acabado de la superficie
>> 1. ¿Cuál es la diferencia entre rugosidad superficial y acabado superficial?
>> 2. ¿Por qué se utiliza Ra con más frecuencia que otros parámetros?
>> 3. ¿Cuándo debo usar Rz o Rt en lugar de solo Ra?
>> 4. ¿Puedo convertir entre Ra, Rz y Rq usando factores simples?
>> 5. ¿Cómo influye la rugosidad de la superficie en el recubrimiento y la pintura?
La rugosidad de la superficie es un factor crítico en el rendimiento, el costo y la apariencia de la pieza en todo Mecanizado CNC , moldeo por inyección, productos de silicona y estampado de metales. Comprender cómo utilizar correctamente una tabla de rugosidad de la superficie ayuda a los ingenieros y compradores a especificar acabados que sean funcionales y económicamente realistas.

La rugosidad de la superficie describe los picos y valles microscópicos de una superficie fabricada. Es uno de los componentes principales de la textura de la superficie, junto con la configuración y la ondulación.
- Las superficies más lisas mejoran el sellado, la resistencia a la fatiga y la estética, pero suelen ser más caras de producir.
- Las superficies más rugosas pueden mejorar la adhesión del recubrimiento o la retención de lubricante y, a menudo, son aceptables para áreas no críticas.
En los dibujos técnicos, la rugosidad de la superficie se expresa mediante parámetros y símbolos estandarizados para que los equipos de diseño y los fabricantes puedan comunicarse con claridad.
Diferentes parámetros cuantifican la textura de la superficie de diferentes maneras. Cada uno destaca riesgos funcionales específicos, como fugas, fricción, desgaste o defectos cosméticos.
Ra es el parámetro de rugosidad más utilizado en la industria.
- Representa la media aritmética de las desviaciones absolutas del perfil de la superficie respecto de la línea media a lo largo de una longitud de muestreo definida.
- Un valor Ra más bajo significa una superficie más lisa; por ejemplo, Ra 0,4 µm es más suave que Ra 3,2 µm.
Ra se utiliza ampliamente porque es intuitivo, estandarizado y fácil de comparar entre proveedores y procesos.
Rz es el promedio de la distancia vertical entre los picos más altos y los valles más bajos en varias longitudes de muestreo.
- Responde más fuertemente a rayones, rebabas o picaduras aisladas que Ra.
- Se utiliza con frecuencia en muchas regiones para superficies funcionales como sellos, interfaces deslizantes y áreas de contacto críticas.
Rz es especialmente útil cuando se debe controlar estrictamente el riesgo de picos agudos.
Rq, también llamada rugosidad RMS, es la raíz cuadrática media de las desviaciones de altura con respecto a la línea media.
- Se comporta de manera similar a Ra pero es más sensible a grandes desviaciones.
- A menudo se utiliza en campos donde el análisis estadístico es importante o donde las convenciones RMS heredadas todavía son estándar.
Rt o Rmax representa la altura total entre el pico más alto y el valle más bajo dentro de la longitud de evaluación.
- Es útil para detectar defectos extremos, como rayones profundos y rebabas grandes, que Ra solo podría pasar desapercibidos.
- A menudo se especifica en superficies de contacto o sellado críticas.
En muchos dibujos prácticos, Ra se especifica como control primario, mientras que se agrega Rz o Rt para evitar defectos locales dañinos.
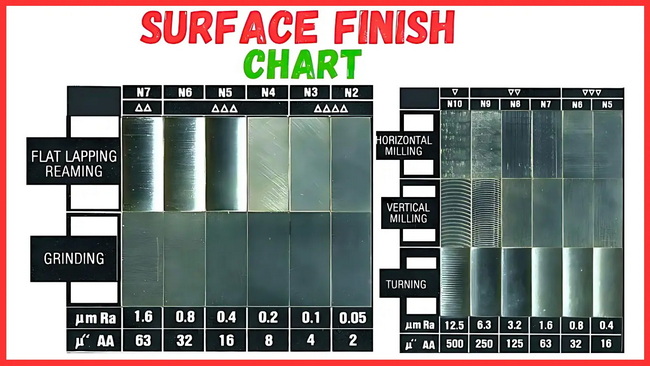
Una tabla de rugosidad de la superficie vincula los valores numéricos de rugosidad con capacidades prácticas de proceso y acabados típicos. Esto facilita la selección de un requisito de superficie realista en la etapa de diseño.
A continuación se muestra una tabla representativa de niveles de rugosidad comunes para procesos de fabricación típicos. Los valores reales pueden variar según el material, el estado de la máquina y las herramientas.
Proceso/acabado típico |
Ra (μm) |
Ra (µin) |
Rz típico (μm) |
Aplicaciones típicas |
Superficie rugosa como fundición |
12.5 |
500 |
~50 |
Carcasas fundidas, cubiertas no críticas, soportes estructurales. |
Superficie mecanizada muy rugosa |
6.3 |
250 |
~25 |
Forjados, piezas de baja tolerancia, superficies internas no críticas. |
Torneado o fresado en desbaste |
3.2 |
125 |
12.5 |
Piezas estructurales generales, prototipos, zonas internas sin sellado. |
Acabado de mecanizado general |
1.6 |
63 |
6.3 |
Piezas CNC estándar, marcos, componentes de máquinas. |
Mecanizado fino o rectificado ligero |
0.8 |
32 |
3.2 |
Asientos de rodamientos, componentes deslizantes, superficies funcionales visibles. |
Rectificado o lapeado de precisión |
0.4 |
16 |
1.6 |
Tierras de sellado, ejes de precisión, piezas rotativas y de precisión de alta velocidad. |
Los valores más bajos de Ra y Rz corresponden a acabados más suaves que permiten un sellado más hermético, una menor fricción y una mejor apariencia cosmética. Normalmente se utilizan valores más altos cuando la resistencia y el costo importan más que la textura.
Una especificación confiable sólo tiene sentido si las prácticas de medición son consistentes. La elección del instrumento y la configuración tiene un impacto directo en los valores informados.
Los perfilómetros de lápiz óptico se utilizan ampliamente en los talleres.
- Un lápiz de diamante se mueve a través de la superficie y registra un perfil 2D de altura versus distancia.
- A partir de este perfil se calculan parámetros como Ra, Rz, Rq y Rt mediante fórmulas y filtros estandarizados.
La longitud de corte y la longitud de evaluación deben elegirse correctamente para la pieza y el parámetro; de lo contrario, dos medidas de la misma superficie pueden parecer diferentes.
Los instrumentos ópticos se utilizan cada vez más para superficies delicadas y de precisión.
- Técnicas como la interferometría, la microscopía confocal y la variación de foco reconstruyen la superficie sin contacto físico.
- Estos sistemas son ideales para superficies muy lisas, suaves o complejas donde un lápiz podría dañar la superficie o pasar por alto características localizadas.
Los métodos sin contacto también facilitan la captura de datos de superficies 3D, lo que ayuda a analizar el comportamiento funcional más allá de los simples perfiles 2D.
Un gráfico de rugosidad de la superficie resulta especialmente útil cuando se integra en un flujo de trabajo claro de diseño y fabricación.
Primero, aclarar qué debe hacer cada superficie.
- Las superficies de sellado requieren picos y valles controlados para evitar fugas.
- Las superficies deslizantes o giratorias deben equilibrar una baja fricción con una adecuada retención de lubricante.
- Las superficies cosméticas se centran en la apariencia visual y la sensación táctil, mientras que las superficies puramente estructurales a menudo permiten una mayor rugosidad.
Asignar cada área de la pieza a una de estas funciones evita la especificación excesiva.
Una vez que los roles funcionales estén claros, seleccione un rango de rugosidad que coincida tanto con la función como con la capacidad del proceso.
- Para muchas superficies de precisión, un rango como Ra 0,8–1,6 µm ofrece un buen equilibrio entre coste y rendimiento.
- Las áreas no críticas pueden tolerar Ra 3,2 µm o más, lo que reduce el tiempo de mecanizado y el desgaste de las herramientas.
Evite especificar una suavidad extrema si no es funcionalmente necesario, porque cada paso de pulido adicional agrega costos y tiempo de entrega.
Depender de un solo parámetro puede resultar arriesgado.
- Combine Ra con Rz o Rt para sellar caras y áreas críticas de desgaste para controlar los picos dañinos.
- Añadir parámetros sólo cuando añadan un valor funcional claro; La complejidad innecesaria puede confundir la inspección y el control de calidad.
Este enfoque equilibrado garantiza que las especificaciones protejan la función sin complicar demasiado los criterios de medición y aceptación.
Los requisitos de superficie deben expresarse con símbolos y texto estándar.
- Utilice el símbolo de acabado superficial adecuado, agregue los valores numéricos e indique la dirección de colocación requerida cuando sea necesario.
- Aclarar si los valores representan un máximo, un mínimo o un rango aceptable, por ejemplo, 'Ra 0,8–1,6 µm' en lugar de un único número sin tolerancia.
Los dibujos claros reducen el riesgo de malas interpretaciones, especialmente en colaboraciones internacionales.
Los gráficos y parámetros de rugosidad de la superficie están vinculados a estándares globales. Comprender estos estándares ayuda a alinear las expectativas entre el diseño, la fabricación y la inspección.
Este estándar define parámetros de perfil 2D comunes como Ra, Rz, Rq, Rt y muchos más.
- También especifica la forma en que se filtra y evalúa el perfil.
- Se ha utilizado ampliamente durante muchos años y muchos dibujos y gráficos existentes todavía se basan en este sistema.
Los estándares más recientes modernizan y perfeccionan la forma en que se manejan los perfiles de rugosidad.
- Ajustan definiciones, filtros y métodos de evaluación para una mayor coherencia y una interpretación más clara.
- Cuando diferentes plantas utilizan diferentes generaciones de estándares, los valores medidos para la misma superficie pueden diferir ligeramente.
Acordar qué edición y configuración estándar se utilizan evita confusiones y ayuda a garantizar que los resultados medidos sean aceptados por ambas partes.
Los valores iniciales razonables hacen que sea más fácil decidir qué rugosidad seleccionar para cada tipo de superficie. Las opciones reales siempre deben refinarse en función de las pruebas, el material y la capacidad del proceso.
Las caras de sellado de válvulas, bridas y cubiertas necesitan una rugosidad controlada para evitar fugas.
- Los rangos objetivo típicos están entre Ra 0,2 µm y 0,8 µm para sellos de metal a metal e interfaces similares.
- El control adicional con Rz o Rt puede evitar picos agudos que, de otro modo, cortarían las juntas o los anillos de sellado.
Los ejes, casquillos y superficies de guía deben combinar una baja fricción con un buen comportamiento ante el desgaste.
- Los rangos típicos se encuentran entre Ra 0,4 µm y 1,6 µm, dependiendo de la velocidad, la carga y la lubricación.
- Una superficie demasiado lisa a veces puede reducir la retención de lubricante, mientras que una superficie demasiado rugosa aumenta la fricción y el desgaste.
Se necesita una visión tribológica completa para aplicaciones de alta velocidad, cargas elevadas o críticas para la seguridad.
Muchos componentes metálicos estructurales o no críticos no requieren acabados muy suaves.
- La rugosidad entre Ra 1,6 µm y 3,2 µm suele ser adecuada para las características generales.
- Estos niveles mantienen los tiempos de mecanizado razonables y al mismo tiempo ofrecen un buen ajuste de ensamblaje y una apariencia aceptable.
Relajar los requisitos de rugosidad en superficies no funcionales es una de las formas más sencillas de reducir el coste de las piezas.
Las piezas de plástico tienen un comportamiento superficial muy diferente.
- Las superficies funcionales pueden utilizar una rugosidad moderada que favorezca el rendimiento del montaje y la fricción.
- Las caras cosméticas se controlan principalmente mediante grados de texturizado y pulido del molde que pueden relacionarse con niveles de rugosidad aproximados.
En muchos casos, los estándares de acabado de moldes son la referencia para los plásticos, mientras que los parámetros a nivel micrométrico proporcionan una correlación aproximada.
Los ejemplos del mundo real muestran cómo las especificaciones de rugosidad influyen en el rendimiento y el coste.
Inicialmente, un cuerpo de válvula hidráulica con múltiples canales internos utilizaba el mismo requisito de rugosidad estricta en todas partes.
- Un requisito uniforme cercano a Ra 0,4 µm aumentó significativamente el tiempo de mecanizado y acabado.
- Al identificar las verdaderas zonas de sellado y mantener el requisito estricto solo allí, mientras se relajaban otras superficies internas a Ra 1,6 µm, se redujeron el costo y el tiempo del ciclo sin sacrificar la función.
Una caja electrónica requería una apariencia cosmética de primera calidad.
- Las superficies externas se vincularon a grados de pulido de moldes específicos para lograr una apariencia consistente entre todos los proveedores.
- Vincular esos acabados de molde a una tabla de rugosidad permitió a los equipos de ingeniería y calidad comparar mejor las muestras de prueba y mantener la coherencia visual a lo largo del tiempo.
En ambos casos, el uso cuidadoso de una tabla de rugosidad de la superficie ayudó a ajustar las especificaciones a las necesidades funcionales reales.
Varios errores recurrentes causan problemas de calidad y costos evitables. Reconocerlos tempranamente conduce a proyectos más fluidos.
Depender únicamente de Ra puede ocultar formas de perfil dañinas.
- Dos superficies pueden tener el mismo Ra mientras que una tiene picos pronunciados y la otra tiene ondas suaves.
- Agregar Rz o Rt revela si existen picos o valles extremos que podrían dañar los sellos o aumentar el desgaste.
Exigir una rugosidad muy baja en todas partes puede resultar contraproducente.
- Cada reducción de Ra generalmente requiere pasos adicionales de mecanizado, esmerilado o pulido.
- Las superficies demasiado lisas también pueden reducir la adhesión del recubrimiento o la retención de lubricante para ciertas aplicaciones.
Las especificaciones deben ser tan estrictas como sea necesario, pero no más estrictas.
La inconsistencia de las mediciones genera disputas.
- Diferentes longitudes de corte, filtros o tipos de instrumentos pueden producir valores diferentes para la misma superficie.
- Si estas condiciones no están coordinadas y documentadas, comprador y proveedor podrán interpretar la misma parte de manera diferente.
La práctica constante de mediciones es tan importante como los propios límites numéricos.
Un socio OEM capaz y con experiencia en mecanizado de alta precisión, componentes plásticos, productos de silicona y estampado de metales puede convertir la teoría de la rugosidad de las superficies en una producción confiable y escalable.
- Los equipos de ingeniería pueden recomendar objetivos de superficie realistas según la capacidad del proceso, el material y el volumen.
- Los departamentos de calidad pueden aplicar mediciones estandarizadas, proporcionar datos de inspección completos y ayudar a adaptar las especificaciones durante la creación de prototipos.
- Los gerentes de proyectos pueden ayudar a los clientes internacionales con comunicación clara, documentación y suministro estable para una cooperación a largo plazo.
Esta combinación de experiencia en ingeniería y control de procesos ayuda a garantizar que los requisitos de rugosidad de la superficie se cumplan de manera consistente desde la muestra hasta la producción en masa.
Si su proyecto actual o futuro involucra piezas mecanizadas de precisión, componentes de plástico, productos de silicona o piezas estampadas de metal, los requisitos de rugosidad de la superficie influirán directamente en el rendimiento, el precio y el tiempo de entrega. Para reducir el riesgo y acelerar el lanzamiento:
- Comparta sus dibujos y requisitos actuales de acabado de superficies para componentes clave.
- Solicitar una revisión detallada de la capacidad de fabricación centrada en la rugosidad de la superficie, la selección de procesos y los métodos de inspección.
- Trabaje junto con un equipo de ingeniería que pueda sugerir objetivos de rugosidad optimizados, elegir procesos adecuados y crear un plan de inspección que coincida con sus expectativas de calidad.
Dé el siguiente paso ahora enviando los archivos y requisitos de su proyecto para que un equipo de expertos pueda ayudarlo a transformar sus especificaciones de rugosidad de la superficie en una producción estable, repetible y rentable.
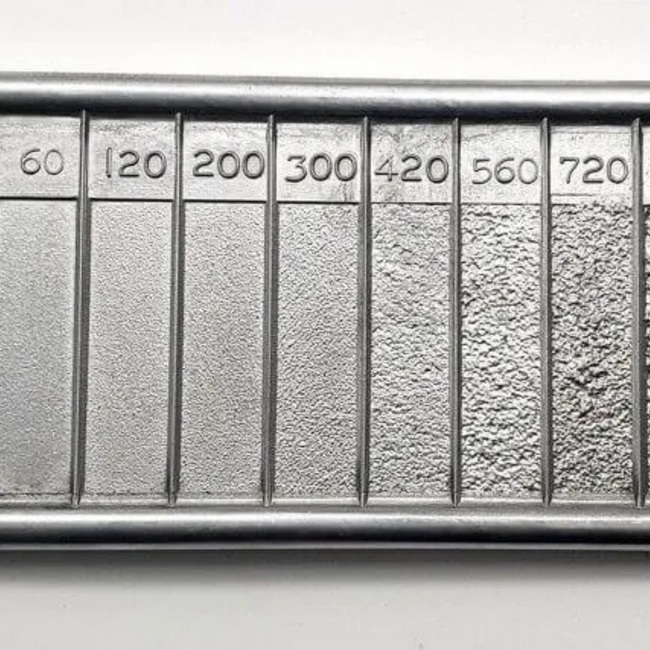
La rugosidad de la superficie es una descripción cuantitativa de los picos y valles microscópicos de una superficie. El acabado superficial es un concepto más amplio que incluye rugosidad, ondulación, disposición y, a menudo, cualidades visuales y táctiles como el brillo y la textura.
Ra se utiliza ampliamente porque es sencillo de calcular, está bien estandarizado y es fácil de comparar entre diferentes máquinas y proveedores. En muchas aplicaciones generales, proporciona suficiente información cuando se combina con conocimientos del proceso e inspección visual básica.
Rz y Rt son útiles cuando las superficies deben evitar rayones aislados, rebabas o picaduras profundas, como en interfaces de sellado y contactos deslizantes. Captan variaciones de pico a valle que aún podrían existir incluso cuando Ra parece aceptable.
Existen factores de conversión empíricos, pero son sólo aproximados y dependen de la forma real del perfil. Para piezas críticas, es más confiable medir el parámetro específico directamente en lugar de depender de conversiones.
Un nivel moderado de rugosidad ayuda a que los revestimientos y pinturas se adhieran proporcionando anclaje mecánico. Sin embargo, si la superficie es demasiado rugosa, los recubrimientos pueden mostrar defectos visibles o espesores inconsistentes, por lo que se debe ajustar el rango óptimo para el sistema de recubrimiento y la aplicación.


