Vistas: 259 Autor: U-Need Hora de publicación: 2026-09-27 Origen: Sitio
Menú de contenido
● ¿Qué es el mecanizado de tolerancia estricta?
>> Por qué son importantes las tolerancias estrictas
● ¿Cuáles son los requisitos de acabado superficial?
● Por qué es importante el acabado superficial en la fabricación de precisión
● Mecanizado de tolerancia estricta frente a requisitos de acabado superficial
● ¿Cuándo deberían los ingenieros priorizar las tolerancias estrictas?
>> Asientos de rodamientos y carcasas de rodamientos
>> Ubicación de orificios y características de pasadores
>> Insertos de molde y componentes de herramientas
● ¿Cuándo deberían los ingenieros priorizar los requisitos de acabado superficial?
>> Componentes deslizantes y giratorios
>> Componentes críticos para la fatiga
>> Componentes cosméticos y de cara al consumidor
● Cuando ambos requisitos son críticos
● Matriz de prioridades funcionales
● El costo de la sobreespecificación
● Un método práctico para establecer requisitos
>> 1. Identificar la función de la característica
>> 2. Identificar el modo de falla
>> 3. Utilice referencias de datos claras
>> 4. Aplique el acabado superficial sólo donde sea importante
>> 5. Considere la secuencia de fabricación completa
● Por qué lo más suave no siempre es mejor
>> Fabricación de moldes de precisión
>> Componentes hidráulicos y neumáticos
>> Fabricación de chapa metálica
>> Piezas mecanizadas de precisión personalizadas
● Mejores requisitos de dibujo y solicitud de cotización
>> 1. ¿Qué se considera una tolerancia estricta en el mecanizado CNC?
>> 2. ¿Es Ra el único valor de acabado superficial que importa?
>> 3. ¿Un acabado superficial más fino siempre aumenta el costo de mecanizado?
>> 4. ¿El pulido puede cambiar las dimensiones finales de una pieza?
>> 5. ¿Una superficie de sellado debería tener requisitos tanto de planicidad como de rugosidad?
>> 6. ¿Qué acabado superficial es común para las piezas mecanizadas por CNC?
>> 7. ¿Cómo pueden los ingenieros evitar sobreespecificar tolerancias de mecanizado?
Cuando los ingenieros comparan mecanizado de tolerancia estricta y requisitos de acabado superficial , la prioridad correcta rara vez es una u otra. La pregunta más útil es: ¿Qué requisito tiene el mayor impacto en la función de la pieza en el mundo real?
Un componente puede ser dimensionalmente preciso pero aún así fallar porque tiene fugas, se desgasta demasiado rápido, se pega durante el movimiento, desarrolla daños por fatiga o funciona mal después del recubrimiento. De la misma manera, una pieza muy pulida puede seguir siendo inutilizable si el diámetro del orificio, la planitud, la concentricidad o la posición del orificio están fuera del rango aceptable.
Para los fabricantes, distribuidores y equipos de desarrollo de productos globales, el enfoque más práctico es definir los requisitos según la función de cada característica. Las tolerancias estrictas deben proteger el ajuste, el ensamblaje, la alineación y el movimiento. Los requisitos de acabado superficial deben proteger la fricción, el sellado, la resistencia al desgaste, el rendimiento ante la fatiga, la resistencia a la corrosión, la calidad del revestimiento y la apariencia.
El objetivo no es especificar la tolerancia más estricta y el valor de rugosidad más bajo posible en cada superficie. El objetivo es crear una pieza que funcione de manera confiable, que pueda inspeccionarse de manera consistente y que pueda fabricarse de manera eficiente.
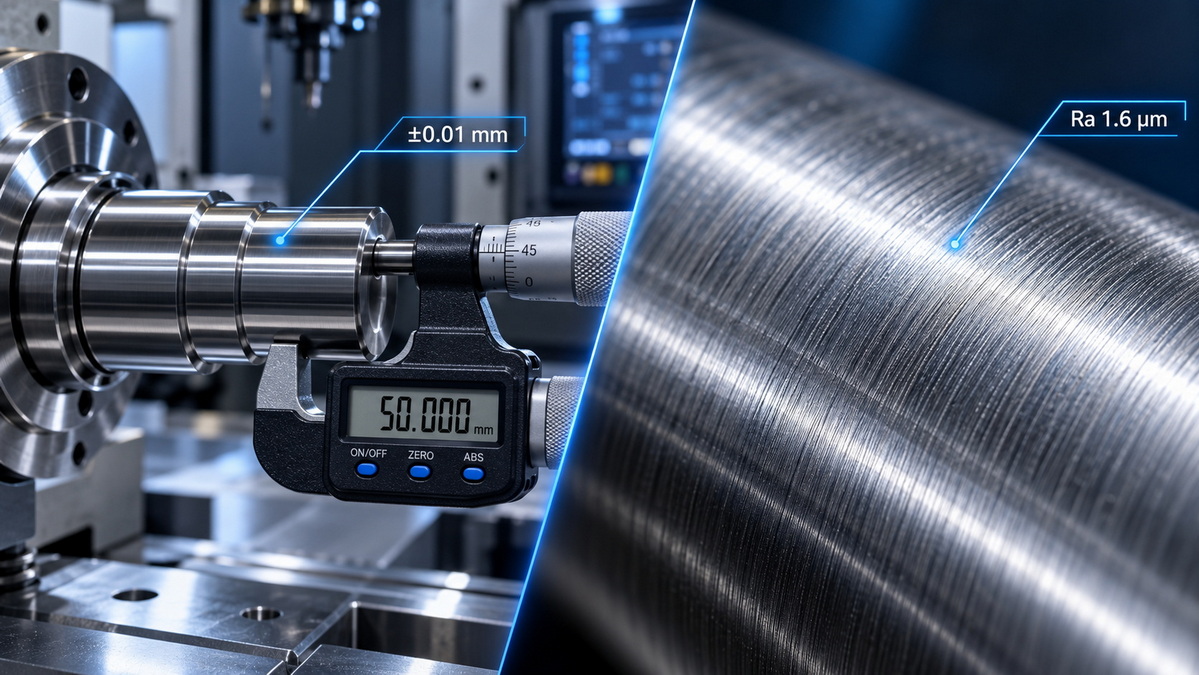
El mecanizado de tolerancia estricta es el proceso de fabricar un componente dentro de una estrecha variación permitida de sus dimensiones nominales. Una tolerancia define cuánto puede variar una dimensión, forma, orientación o ubicación sin dejar de ser aceptable.
Por ejemplo, un diámetro de eje especificado como 10,00 mm ±0,01 mm debe medir entre 9,99 mm y 10,01 mm. Cualquier pieza fuera de ese rango puede ser rechazada, reelaborada o causar problemas de ensamblaje.
Se pueden aplicar tolerancias estrictas a las dimensiones básicas, pero también se aplican a los requisitos geométricos que influyen en cómo los componentes se acoplan y se mueven juntos.
Los controles comunes de mecanizado de tolerancia estricta incluyen:
- Diámetro
- Longitud
- Ancho
- Espesor
- Llanura
- Rectitud
- Redondez
- Cilindricidad
- Concentricidad
- Perpendicularidad
- Paralelismo
- Posición verdadera
- Sin
- Perfil
Un componente mecanizado con precisión puede requerir un orificio mantenido dentro de un rango estrecho para un rodamiento de ajuste a presión. Un inserto de molde puede requerir una alta precisión posicional para alinearse con un núcleo coincidente. Un componente estampado puede necesitar orificios ubicados con precisión para adaptarse a un dispositivo de ensamblaje automatizado.
Sin embargo, una tolerancia estricta no significa automáticamente que una pieza sea mejor. Solo agrega valor cuando el requisito respalda una necesidad funcional específica.
Generalmente son necesarias tolerancias estrictas cuando una geometría incorrecta impediría el montaje, reduciría la precisión, crearía vibraciones o acortaría la vida útil del producto.
Son especialmente importantes para:
- Asientos de rodamientos y soportes de rodamientos
- Funciones de ajuste a presión o ajuste de interferencia
- Ejes y orificios de precisión
- Localización de orificios para pasadores
- Componentes de la caja de cambios
- Cuerpos de válvulas y piezas de control de fluidos.
- Insertos de molde y componentes centrales.
- Componentes de dispositivos médicos
- Asambleas aeroespaciales
- Equipos de robótica y automatización.
- Componentes de fijación de precisión
Por ejemplo, el orificio de un rodamiento puede necesitar un diámetro, una redondez y una cilindricidad estrictamente controlados. Si el orificio es demasiado grande, el rodamiento puede girar dentro de la carcasa. Si es demasiado pequeño, una interferencia excesiva puede crear una precarga no deseada, distorsión, generación de calor o un montaje difícil.
En este caso, la principal preocupación es la geometría. Un acabado superficial fino puede ayudar en el proceso de ensamblaje, pero no puede corregir un diámetro incorrecto del asiento del rodamiento.
Los requisitos de acabado superficial definen la textura y el estado de la superficie de un componente después de mecanizar, esmerilar, pulir, estampar, formar, recubrir u otros procesos de fabricación.
Una superficie no es perfectamente lisa. Incluso una pieza mecanizada de alta calidad contiene picos, valles, marcas de herramientas y patrones direccionales microscópicos. Estas características pueden influir en cómo la pieza sella, se desliza, se desgasta, refleja la luz, retiene el lubricante, acepta el recubrimiento, resiste la corrosión o interactúa con otro componente.
El acabado superficial normalmente incluye tres características relacionadas:
- Rugosidad: irregularidades superficiales finas y poco espaciadas
- Ondulación: variaciones de superficie más grandes y más espaciadas
- Lay: La dirección principal del patrón de superficie producido por el proceso de fabricación.
El valor de textura superficial más común en los dibujos de ingeniería es Ra , también llamado rugosidad promedio aritmética. Ra suele expresarse en micrómetros, como Ra 3,2 µm, Ra 1,6 µm o Ra 0,8 µm.
Un valor de Ra más bajo generalmente indica una superficie más lisa. Sin embargo, Ra por sí solo no describe completamente el rendimiento de la superficie.
Dos superficies pueden tener el mismo valor Ra pero comportarse de manera muy diferente debido a diferencias en la forma del pico, la profundidad del valle, la ondulación, la dirección de mecanizado o la proporción del material.
Para aplicaciones exigentes, los ingenieros también pueden evaluar:
- rz
- rq
- Relación de materiales
- Ondulación
- altura pico
- Profundidad del valle
- Características del área de rodamiento
- Dirección de colocación
- Defectos superficiales
- Arañazos y marcas de vibración
Los requisitos de acabado superficial a menudo se asocian con la apariencia, pero su función es mucho más amplia. En muchas aplicaciones, la textura de la superficie es un requisito funcional crítico.
Un mal acabado superficial puede provocar:
- Fuga de fluido
- fuga de gas
- Alta fricción
- Mortificante
- Desgaste acelerado
- Vida de fatiga reducida
- Mal rendimiento de lubricación
- Adhesión inestable del recubrimiento
- Iniciación de corrosión
- Limpieza difícil
- Mala calidad cosmética.
- Mal desmolde
- Marcas de mecanizado visibles
Una cara de sellado puede cumplir con su tolerancia dimensional pero aun así tener fugas si tiene ranuras de mecanizado profundas, ondulaciones excesivas, rayones, rebabas o marcas direccionales de herramientas que crean vías de fuga.
Un eje deslizante puede cumplir con su requisito de diámetro pero aun así desgastarse prematuramente si la superficie es demasiado rugosa, demasiado irregular o no adecuada para la retención de lubricante.
Una cavidad de molde pulida puede mejorar el brillo de un producto moldeado por inyección, pero una cavidad muy pulida puede no ser adecuada para un producto que requiere una superficie texturizada, mate, con textura de cuero o antideslizante.
El acabado superficial correcto no siempre es la superficie más lisa posible. Es la superficie que soporta la función prevista.
Las estrictas tolerancias y los requisitos de acabado superficial influyen en diferentes aspectos del rendimiento de la pieza. Uno controla la geometría de la característica. El otro controla la calidad de la propia superficie.
| Factor de comparación | Tolerancia estricta | Requisitos de acabado de superficie de mecanizado |
|---|---|---|
| Propósito principal | Controla el tamaño, la posición, la forma y la orientación. | Controla la textura de la superficie, el comportamiento de contacto y la calidad de la superficie. |
| Llamada típica | ±0,01 mm, ajuste H7, posición 0,05 mm, planitud 0,02 mm | Ra 3,2 µm, Ra 1,6 µm, Ra 0,8 µm, límite Rz |
| Impacto primario en el rendimiento | Ajuste, alineación, montaje, intercambiabilidad, precisión. | Sellado, fricción, desgaste, fatiga, revestimiento, apariencia. |
| Método de inspección típico | CMM, micrómetro, calibre de orificio, calibre de pasador, inspección óptica | Perfilómetro, probador de rugosidad, medición óptica de superficies. |
| Principal desafío de fabricación | Sujeción de piezas estable, control térmico, precisión de la máquina, repetibilidad de la inspección | Condición de la herramienta, velocidad de avance, parámetros de corte, rectificado, pulido, inspección |
| Principal generador de costos | Configuraciones adicionales, mecanizado más lento, accesorios especiales, inspección más estricta | Pasadas de acabado fino, esmerilado, bruñido, pulido, pruebas adicionales |
| Riesgo típico si se ignora | Ajuste flojo, interferencia, desalineación, vibración, falla de ensamblaje | Fugas, irritaciones, alta fricción, desgaste prematuro, mala calidad visual |
| Lo más importante para | Ajustes, referencias, características de acoplamiento, orificios de ubicación, ensamblajes de precisión | Caras de sellado, muñones de cojinetes, superficies deslizantes, superficies cosméticas |
La lección principal es simple:
Una tolerancia les dice a los ingenieros si una característica está en la ubicación correcta y tiene la geometría correcta. Un requisito de acabado superficial indica a los ingenieros si esa característica tiene la condición de contacto adecuada para su entorno de trabajo.
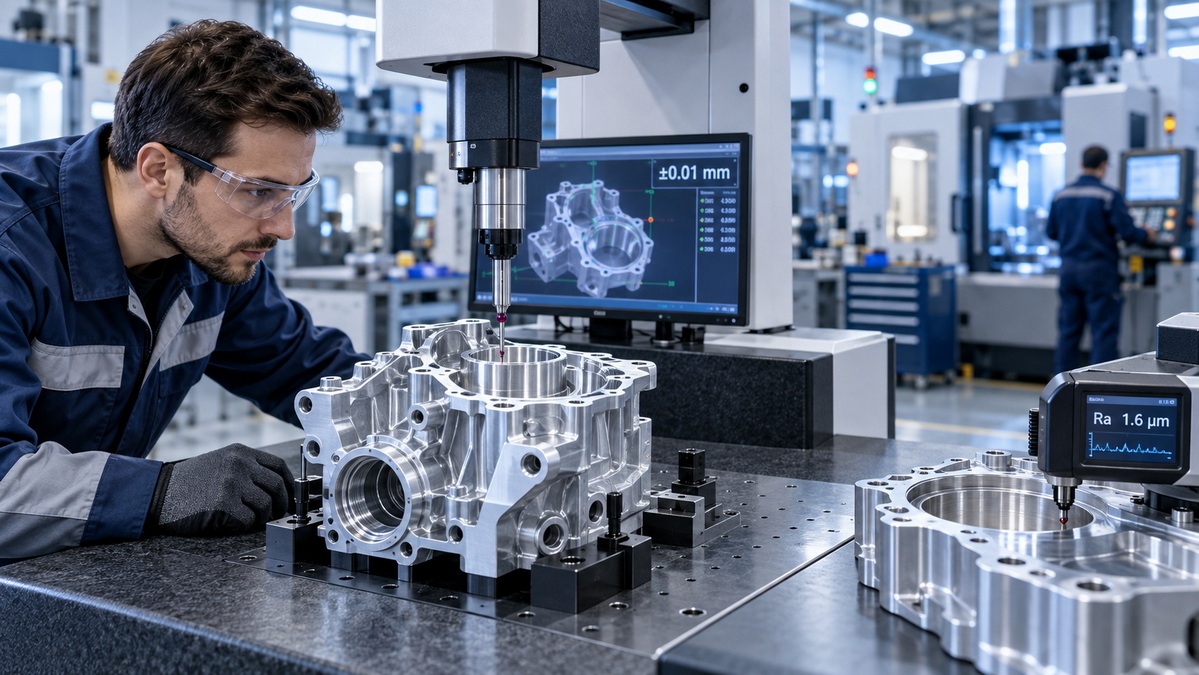
Los ingenieros deben priorizar tolerancias estrictas cuando el rendimiento de la pieza depende principalmente del tamaño, ubicación, alineación, forma o ajuste correctos.
Esto es común en ensamblajes donde múltiples componentes deben trabajar juntos con espacio o interferencia controlada.
Los orificios de los rodamientos y los muñones de los ejes a menudo necesitan un control dimensional estricto. Si la tolerancia es demasiado amplia, el ajuste del rodamiento puede ser inestable. Un ajuste holgado puede permitir movimiento, vibración y preocupación. Un ajuste demasiado apretado puede crear tensiones no deseadas y reducir la vida útil del rodamiento.
Las características importantes pueden incluir:
- Diámetro del agujero
- Diámetro del eje
- Redondez
- Cilindricidad
- Concentricidad
- Sin
- Ubicación del hombro
- Perpendicularidad
Para estos componentes, el mecanizado con tolerancias estrictas suele ser la primera prioridad porque el rodamiento debe encajar correctamente antes de que el acabado de la superficie sea relevante.
Los orificios para pasadores se utilizan para colocar las piezas con precisión durante el montaje. Un error de posición menor puede provocar una desalineación entre múltiples funciones, especialmente en moldes, accesorios, equipos de automatización y ensamblajes de precisión.
En esta situación, los ingenieros deberían centrarse en:
- Diámetro del agujero
- Posición del agujero
- Posición verdadera
- Perpendicularidad
- Referencia de dato
- Relación agujero a agujero
Un valor de rugosidad bajo puede ser útil para la inserción, pero suele ser secundario al tamaño y la ubicación de la característica.
Los moldes y matrices de precisión a menudo dependen de superficies de contacto de alta precisión. Los insertos de núcleo, insertos de cavidad, pasadores guía, sistemas eyectores y mecanismos deslizantes deben estar alineados correctamente para evitar rebabas, desajustes, desgaste excesivo o mala calidad de las piezas.
El mecanizado de tolerancia estricta es especialmente importante para:
- Alineación de la línea de separación
- Insertar posicionamiento
- Ajustes del pasador guía y del casquillo
- Superficies de cierre
- Mecanismos deslizantes
- Orificios para pasadores eyectores
- Conexiones del canal de refrigeración.
Para la fabricación de moldes y matrices, la estrategia de tolerancia adecuada reduce el trabajo de ajuste durante el ensamblaje y respalda una calidad constante de las piezas moldeadas o estampadas.
Los ingenieros deben priorizar los requisitos de acabado superficial cuando el rendimiento de una pieza depende de la fricción, el sellado, el desgaste, la lubricación, la resistencia a la fatiga, la limpieza, la apariencia o el comportamiento del recubrimiento.
El acabado de la superficie suele ser fundamental para las caras de las juntas, las ranuras de las juntas tóricas, los asientos de las válvulas, las superficies de las bridas, los puertos hidráulicos, las interfaces neumáticas y los componentes de control de fluidos.
Una superficie puede tener las dimensiones correctas pero aun así no lograr sellar debido a:
- Marcas de mecanizado profundas
- Charla de herramientas
- Arañazos
- Rebabas
- Ondulación excesiva
- Picos superficiales afilados
- Dirección de colocación incorrecta
- Partículas incrustadas
Para una cara de sellado estática, la planitud y la rugosidad suelen trabajar juntas. La planitud controla la condición general de contacto en la superficie. La rugosidad controla la textura a nivel micro que puede soportar o debilitar el sello.
Los ejes, casquillos, rieles guía, pistones, husillos, vástagos de válvulas y componentes de movimiento lineal a menudo requieren una textura superficial controlada.
Si la superficie es demasiado rugosa, puede crear una fricción excesiva, desgastar los sellos, dañar las piezas acopladas y generar calor. Si la superficie es excesivamente lisa, puede reducir la retención de lubricante en determinadas aplicaciones.
Se debe seleccionar el acabado correcto según:
- Combinación de materiales
- Estado de lubricación
- Presión de contacto
- Velocidad de deslizamiento
- Material de sellado
- Frecuencia de movimiento
- Temperatura
- Exposición química
- Vida útil requerida
Los defectos superficiales pueden actuar como concentradores de tensiones. Los rayones, las marcas de herramientas, los valles profundos y las transiciones rugosas pueden aumentar el riesgo de que se inicien grietas bajo cargas repetidas.
Esto es particularmente importante para:
- Componentes aeroespaciales
- Ejes automotrices
- Piezas de equipos pesados.
- Componentes giratorios
- Resortes y características de carga.
- Implantes médicos
- Componentes de alta presión
Una mejor condición de la superficie puede reducir el riesgo de fallas relacionadas con la fatiga, especialmente cerca de filetes, hombros, roscas y otras áreas donde la tensión ya está concentrada.
Para carcasas metálicas visibles, piezas de electrodomésticos, gabinetes electrónicos, accesorios decorativos y productos de consumo premium, la calidad de la superficie puede tener un impacto comercial mayor que un control dimensional extremadamente estricto.
Los requisitos comunes relacionados con las superficies pueden incluir:
- Acabado cepillado
- Grano direccional
- Pulido de espejos
- Textura mate
- Granallado
- Desbarbado
- Control de rayones
- Preparación de recubrimiento en polvo
- Preparación de anodizado
- Calidad de marcado láser
En estos casos, la apariencia de la pieza puede influir en la percepción de la marca, el posicionamiento del producto y la satisfacción del cliente.
Algunas características requieren tolerancias estrictas y un acabado superficial controlado al mismo tiempo. Estas suelen ser las características más exigentes de fabricar e inspeccionar.
Los ejemplos comunes incluyen:
- Diarios de rodamientos
- Carretes de válvulas hidráulicas.
- Ejes de actuador de precisión
- Interfaces de dispositivos médicos
- Ejes de caja de cambios
- Componentes de sellado de alta presión.
- Piezas de bomba
- Superficies de la cavidad del molde de precisión
- Componentes del actuador aeroespacial.
- Colectores de control de fluidos
Considere un eje de precisión utilizado en un conjunto giratorio. El diámetro debe ser exacto para lograr el ajuste correcto. El eje también debe tener una redondez y un descentramiento aceptables para evitar vibraciones. Al mismo tiempo, es posible que la superficie del muñón necesite un acabado controlado para reducir la fricción, proteger los sellos y mantener la lubricación.
Este tipo de característica no debe tratarse como una superficie de mecanizado general. Requiere un plan de fabricación completo que incluya la condición del material, la secuencia de mecanizado, el tratamiento térmico, el mecanizado de acabado, el esmerilado o pulido, la inspección y la protección del embalaje.
La forma más eficaz de decidir entre el mecanizado de tolerancia estricta y los requisitos de acabado superficial es examinar la función de cada característica.
| Característica Función | Prioridad primaria | Prioridad secundaria | Enfoque de ingeniería típico |
|---|---|---|---|
| Orificio del alojamiento del rodamiento | Tolerancia estricta | Acabado superficial | Diámetro, redondez, cilindricidad, ajuste adecuado. |
| Eje de ajuste a presión | Tolerancia estricta | Acabado superficial | Interferencia controlada y consistencia del contacto. |
| Cara de junta estática | Acabado superficial y planitud | Tolerancia dimensional | Textura de sellado, planitud, área de contacto sin rebabas. |
| Ranura para junta tórica | Tolerancia dimensional | Acabado superficial | Ancho de ranura, profundidad, estado de las esquinas, calidad de la superficie. |
| Eje deslizante | Acabado superficial | Tolerancia del diámetro | Reducción de la fricción, vida útil del sello, comportamiento de lubricación |
| Orificio para pasador de localización | Tolerancia de posición y tamaño. | Acabado superficial | Ubicación precisa en relación con los datos de referencia. |
| Cavidad del molde | Acabado superficial | Tolerancia geométrica | Brillo del producto, transferencia de textura, rendimiento de expulsión. |
| Orificio de montaje de chapa | Tolerancia de posición | Condición del borde | Ubicación de orificios, control de rebabas, compatibilidad de ensamblaje |
| Caja cosmética de aluminio. | Acabado superficial | Tolerancia dimensional general | Aspecto, preparación del recubrimiento, consistencia visible. |
| Hombro del eje cargado por fatiga | Acabado superficial | Tolerancia de geometría | Transición suave, radio controlado, concentración de tensión reducida |
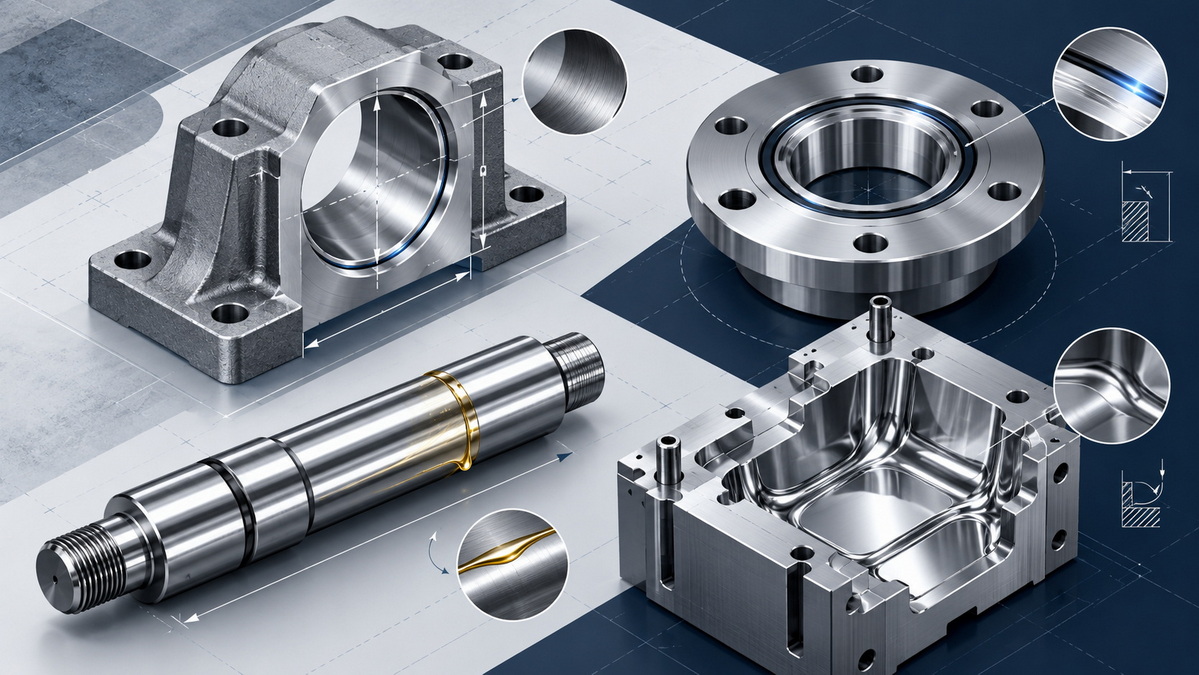
Muchos dibujos de ingeniería se vuelven costosos porque aplican tolerancias altamente restrictivas y requisitos de acabado superficial fino a todas las características.
Este enfoque puede parecer seguro, pero a menudo crea una complejidad de fabricación innecesaria.
La sobreespecificación puede provocar:
- Mayor coste de mecanizado
- Mayor plazo de producción
- Más operaciones de configuración
- Esmerilado o pulido adicional
- Inspección más difícil
- Mayores tasas de rechazo
- Accesorios más caros
- Menor eficiencia de producción
- Opciones de proveedores más limitadas
- Mayor riesgo de resultados de medición inconsistentes
Por ejemplo, es posible que una pared externa de la carcasa que esté oculta dentro de un conjunto no necesite Ra 0,4 µm. Si no sella, no se desliza, no lleva un cojinete, no recibe un recubrimiento especial ni sirve como superficie visible del producto, un acabado mecanizado estándar puede ser totalmente aceptable.
De manera similar, una pared no coincidente de una carcasa de aluminio maquinada puede no necesitar una tolerancia de ±0,01 mm. Si el ensamblaje permite más variación, una tolerancia general puede reducir el costo y mejorar la capacidad de fabricación sin afectar el rendimiento.
La precisión debe concentrarse donde ofrece valor funcional.
Una revisión de ingeniería estructurada puede ayudar a los equipos a decidir dónde priorizar las tolerancias estrictas, los requisitos de acabado superficial o ambos.
Antes de elegir un valor de tolerancia o rugosidad, defina qué debe hacer la característica.
Las posibles funciones incluyen:
- Localizar otro componente
- Apoyar un rodamiento
- Crear un ajuste a presión
- Líquido o gas de sellado
- Guía de movimiento
- Transferir carga
- Retener el lubricante
- Aceptar recubrimiento
- Proporcionar una superficie cosmética
- Crear una textura de molde.
- Liberar una pieza moldeada
- Montar un conector eléctrico.
- Alinear un conjunto
Comience con una función, no con un número.
A continuación, considere lo que podría suceder si la función no se controla correctamente.
Los modos de falla típicos incluyen:
- Fuga
- Montaje flojo
- Interferencia excesiva
- Vibración
- Desgaste prematuro
- irritante
- Desalineación
- Corrosión
- Defectos de revestimiento
- Rechazo cosmético
- Montaje difícil
- Agrietamiento por fatiga
- Flash del molde
- Lanzamiento deficiente del producto.
El modo de falla probable revelará si la geometría, la textura de la superficie o ambas son más importantes.
Para características de tolerancia estricta, es esencial una estrategia de referencia clara. Los datos de referencia establecen las superficies o ejes de referencia utilizados para inspeccionar la pieza.
Sin un sistema de datos claro, los proveedores e inspectores pueden interpretar la ubicación de las características de manera diferente. Esto puede generar resultados de inspección inconsistentes, problemas de ensamblaje inesperados y desacuerdos durante la revisión de calidad.
Un dibujo práctico debe definir las superficies que controlan cómo la pieza se asienta, se alinea, se monta o se acopla con otro componente.
Evite notas generales como 'pulir todas las superficies' a menos que sea realmente necesario.
En su lugar, defina los requisitos de superficie para áreas específicas:
- Caras de sellado
- Superficies deslizantes
- Superficies de contacto del rodamiento
- Cavidades del molde
- caras cosméticas
- Superficies revestidas
- Interfaces de alto desgaste
- Transiciones sensibles a la fatiga
Para características críticas, especifique el valor de rugosidad requerido, la dirección de medición, la dirección de colocación, los defectos permitidos y los requisitos de posprocesamiento.
Los procesos de acabado de superficies pueden afectar las dimensiones finales. El esmerilado, pulido, lapeado, granallado, anodizado, galvanoplastia, recubrimiento en polvo, pasivación y tratamiento térmico pueden influir en el tamaño final, la condición de la superficie o la geometría del borde.
La secuencia de fabricación debe planificarse cuidadosamente.
Una ruta de proceso común puede incluir:
1. Preparación de materiales
2. Mecanizado en desbaste
3. Alivio del estrés o tratamiento térmico.
4. Mecanizado de semiacabado
5. Terminar el mecanizado
6. Rectificado, bruñido, pulido o lapeado
7. Tratamiento o revestimiento superficial
8. Inspección dimensional
9. Inspección de textura superficial
10. Limpieza final y embalaje
Un componente debe evaluarse como un sistema de fabricación completo, no como una colección de notas de dibujo aisladas.
Una suposición común es que la superficie más lisa posible siempre produce el mejor resultado. En la fabricación real, eso no siempre es cierto.
Algunas aplicaciones necesitan una microtextura controlada para retener el lubricante. Una superficie demasiado lisa puede reducir la capacidad del aceite o la grasa para permanecer en el área de contacto. En otros casos, el pulido agresivo puede suavizar bordes críticos, alterar un perfil, reducir la precisión dimensional o crear una apariencia inconsistente en varias piezas.
Para productos moldeados, una cavidad pulida como espejo puede ser ideal para piezas transparentes, carcasas de alto brillo, lentes y componentes decorativos. Sin embargo, un producto de consumo mate, una textura de cuero, una superficie antideslizante o una carcasa lista para pintar pueden requerir una textura de molde y un método de acabado diferentes.
La instrucción correcta no es 'hacerlo lo más suave posible'.
La mejor instrucción es: Crear la condición de la superficie que respalde la función, el material, el entorno de ensamblaje y el proceso de producción previstos para la pieza.
La fabricación de moldes requiere tanto una alta precisión posicional como una calidad superficial controlada. Los insertos de núcleo y cavidad deben alinearse correctamente para evitar rebabas, desajustes y líneas de separación desiguales.
Al mismo tiempo, el acabado de la cavidad del molde afecta:
- Brillo del producto
- Reproducción de textura
- Desmoldante
- Fuerza de expulsión
- Eficiencia de limpieza
- Visibilidad de rayado
- Claridad óptica
- Consistencia superficial de piezas moldeadas.
Las tolerancias estrictas son importantes para la alineación de los insertos y las áreas de cierre. El acabado superficial es importante para las superficies de la cavidad que transfieren apariencia y textura a la pieza moldeada.
Los colectores hidráulicos, cuerpos de válvulas, accesorios y piezas neumáticas a menudo requieren múltiples estrategias de control.
Las posiciones de los puertos, las ubicaciones de las roscas y los orificios de montaje pueden necesitar tolerancias dimensionales estrictas. Las caras de sellado y las interfaces de válvulas pueden requerir rugosidad, planitud y eliminación de rebabas controladas.
Un accesorio colocado correctamente aún puede tener fugas si la cara de contacto tiene ranuras profundas o una textura desigual. Una cara lisa aún puede fallar si el puerto está en la ubicación incorrecta.
Esto hace que los componentes hidráulicos y neumáticos sean un claro ejemplo de por qué la especificación característica por característica es esencial.
En la fabricación de chapa metálica, no todas las características necesitan tolerancia a nivel de mecanizado de precisión.
Los orificios de montaje, los recortes de conectores, las bridas plegadas, las ubicaciones de las bisagras y los bordes coincidentes pueden necesitar dimensiones y posiciones controladas. Sin embargo, los paneles exteriores anchos pueden requerir mayor atención a:
- Prevención de arañazos
- Eliminación de rebabas
- Dirección del grano
- Calidad del borde
- Marcas de soldadura
- Preparación de recubrimiento en polvo
- Consistencia de la superficie
Para cerramientos visibles, la calidad de la superficie puede influir fuertemente en el valor percibido del producto terminado.
Para piezas de precisión personalizadas, el equilibrio correcto depende del papel de la pieza en el ensamblaje final.
Un soporte simple puede necesitar agujeros precisos y un desbarbado aceptable. El eje de una bomba puede necesitar un control estricto del diámetro, control de escurrimiento y un fino acabado superficial. Un inserto de molde puede requerir tolerancias posicionales estrictas, planitud, tratamiento térmico, pulido y preparación de textura.
La clave es evitar utilizar una regla general para todos los componentes. Cada superficie crítica debe evaluarse según su función.
Un plano y una solicitud de cotización bien preparados ayudan a los fabricantes a cotizar con mayor precisión, identificar riesgos antes y elegir una ruta de producción eficiente.
Incluya la siguiente información siempre que sea posible:
1. Grado y condición del material
Identifique el material exacto, como aluminio 6061-T6, aluminio 7075, acero inoxidable SUS304, acero inoxidable SUS316, POM, latón, aleación de titanio, acero para herramientas o acero al carbono.
2. Dimensiones críticas y controles geométricos.
Marque claramente las dimensiones que afectan el ajuste, la alineación, el sellado, el movimiento o el ensamblaje.
3. Requisitos de acabado superficial por área funcional
Aplique requisitos de rugosidad sólo a las características que los necesiten.
4. Requisitos de posprocesamiento
Indique si la pieza necesita anodizado, galvanoplastia, pasivación, tratamiento térmico, esmerilado, pulido, granallado, recubrimiento en polvo, marcado láser u otros procesos de acabado.
5. Requisitos de inspección
Defina si el proyecto requiere inspección del primer artículo, informes dimensionales, informes CMM, pruebas de rugosidad, certificados de materiales, informes de espesor de recubrimiento u otra documentación de calidad.
6. Cantidad de producción
Los requisitos de prototipos, de bajo volumen y de producción en masa pueden necesitar diferentes herramientas, estrategias de mecanizado y planes de inspección.
7. Información de piezas de acoplamiento
Cuando sea posible, proporcione información sobre el componente coincidente, especialmente para ajustes a presión, interfaces de sellado, ajustes de rodamientos y conjuntos móviles.
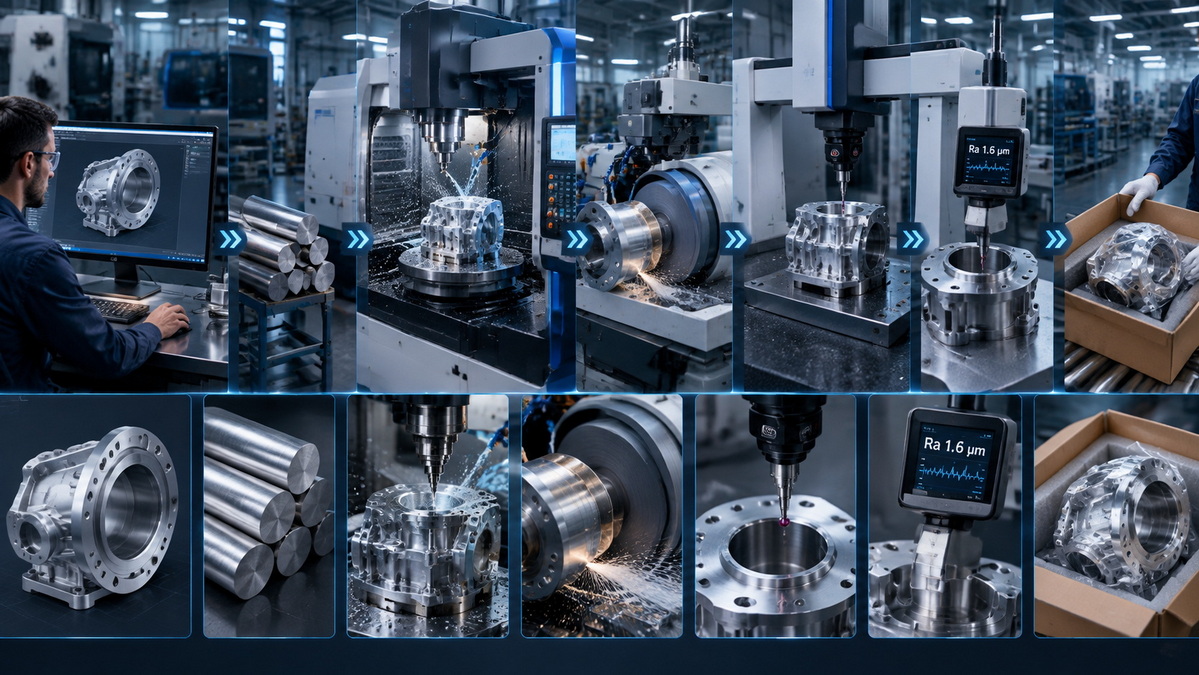
Los requisitos de mecanizado de tolerancia estricta y acabado superficial no deben verse como prioridades en competencia. Resuelven diferentes problemas de ingeniería.
Las tolerancias estrictas protegen el ajuste, la alineación, la ubicación, la forma y el rendimiento del ensamblaje. Son esenciales para asientos de rodamientos, funciones de ubicación, componentes de ajuste a presión, orificios de precisión, inserciones de moldes e interfaces de acoplamiento.
Los requisitos de acabado superficial protegen el sellado, la fricción, el desgaste, la resistencia a la fatiga, el comportamiento de lubricación, la calidad del recubrimiento, la limpieza y la apariencia. Son fundamentales para sellar caras, superficies deslizantes, carcasas cosméticas, cavidades de moldes, componentes cargados de fatiga e interfaces de alto desgaste.
El enfoque de ingeniería más eficaz es evaluar cada característica individualmente. Aplique tolerancias estrictas sólo cuando funcionen controles de geometría de precisión. Aplique requisitos de acabado superficial sólo cuando la condición de la superficie afecte el rendimiento o la apariencia. Utilice ambos cuando el componente deba lograr un ajuste preciso y un comportamiento de contacto controlado al mismo tiempo.
Para piezas de precisión, moldes, matrices y componentes de chapa metálica complejos y personalizados, la revisión temprana de la capacidad de fabricación ayuda a identificar costos innecesarios, reducir la ambigüedad en los planos, mejorar la consistencia de la inspección y crear un proceso de producción más confiable.
U-Need apoya a clientes globales con mecanizado de piezas de precisión personalizadas, fabricación de moldes de inyección, troqueles de estampado, troqueles de forjado en frío y fabricación de chapa metálica. Compartir dibujos completos, modelos 3D, especificaciones de materiales, requisitos de tolerancia, requisitos de acabado superficial y cantidades esperadas de pedidos permite evaluar el proceso de fabricación con mayor precisión desde el principio.
No existe una definición única porque la capacidad de tolerancia depende del material, el tamaño de la pieza, la geometría, el proceso de mecanizado, la condición de la máquina, el diseño del accesorio y el método de inspección. En muchos proyectos, las tolerancias superiores a ±0,05 mm se tratan como requisitos de precisión. Las tolerancias de alrededor de ±0,01 mm o más ajustadas pueden requerir condiciones de mecanizado más controladas e inspecciones adicionales.
No. Ra se usa ampliamente, pero no describe completamente todas las características de la superficie. Dependiendo de la aplicación, es posible que los ingenieros también necesiten evaluar Rz, Rq, ondulación, proporción del material, dirección de colocación, altura del pico, profundidad del valle y defectos visibles de la superficie.
En la mayoría de los casos, sí. Los valores de rugosidad más bajos pueden requerir velocidades de avance más lentas, pasadas de acabado adicionales, herramientas de corte más afiladas o especializadas, esmerilado, bruñido, lapeado, pulido y más inspección. El impacto en el costo depende del material, la geometría, el área a terminar, la cantidad de producción y el proceso requerido.
Sí. El pulido, esmerilado, lapeado, granallado, enchapado, anodizado, revestimiento y tratamiento térmico pueden afectar las dimensiones, los radios de los bordes, la textura de la superficie y el ajuste final. Los ingenieros deben definir si las dimensiones se aplican antes o después del acabado y asegurarse de que la secuencia del proceso sea clara.
En muchos casos, sí. La planitud controla la condición general de contacto a través de la cara de sellado. La rugosidad controla la textura de la superficie más pequeña que puede influir en las rutas de fuga, la compresión de la junta y el comportamiento de contacto. Los valores correctos dependen de la presión, el tipo de fluido, el material de la junta, el diseño del sello y el estado de las piezas acopladas.
Muchas superficies generales mecanizadas por CNC se especifican alrededor de Ra 3,2 µm o Ra 1,6 µm. Sin embargo, el valor correcto depende del material de la pieza, el método de mecanizado, la función de la pieza, la superficie de contacto, los requisitos de recubrimiento y el costo aceptable. Es posible que sea necesario un esmerilado o pulido fino para superficies más exigentes.
Los ingenieros pueden evitar el exceso de especificaciones identificando el propósito funcional de cada característica. Aplique tolerancias estrictas sólo a las dimensiones que controlan el ajuste, el ensamblaje, el movimiento, el sellado o la alineación. Utilice tolerancias generales para funciones no críticas. Aplique un acabado superficial fino solo donde respalde un requisito funcional o visual.
1.ASME. [Textura de la superficie: ASME B46.1 ]
2. Organización Internacional de Normalización. [ISO 21920-1:2021 — Especificaciones geométricas del producto (GPS) — Textura de la superficie: Perfil — Parte 1: Indicación de la textura de la superficie ]
3. Organización Internacional de Normalización. [ISO 21920-2:2021 — Especificaciones geométricas de productos (GPS) — Textura de la superficie: Perfil — Parte 2: Términos, definiciones y parámetros de textura de la superficie ]
4. Organización Internacional de Normalización. [ISO 21920-3:2021 — Especificaciones geométricas de productos (GPS) — Textura de la superficie: Perfil — Parte 3: Operadores de especificación ]
5. Physikalisch-Technische Bundesanstalt. [Estándares en técnicas de medición de rugosidad ]
6. Servidor de informes técnicos de la NASA. [Efecto de los parámetros de mecanizado de brochado, tensiones residuales y rugosidad de la superficie sobre la vida a fatiga ]
7. Venco MFG. [Guía de tolerancia de mecanizado CNC: ISO 2768 y GD&T ]
8. Mecanizado Olympus. [Requisitos de acabado superficial para mecanizado CNC de tolerancia estricta ]


