Katselukerrat: 259 Tekijä: U-Need Julkaisuaika: 2026-09-27 Alkuperä: Sivusto
Sisältö-valikko
● Mikä on tiukka toleranssikoneistus?
>> Miksi tiukat toleranssit ovat tärkeitä
● Mitä ovat pinnan viimeistelyvaatimukset?
● Miksi pinnan viimeistely on tärkeää tarkkuusvalmistuksessa
● Tiukka toleranssi koneistus vs pinnan viimeistelyvaatimukset
● Milloin insinöörien tulisi asettaa tiukat toleranssit etusijalle?
>> Laakeripesät ja laakeripesät
>> Reikien ja tapin ominaisuudet
>> Muotin sisäosat ja työkalukomponentit
● Milloin insinöörien tulisi priorisoida pinnan viimeistelyvaatimukset?
>> Liukuvat ja pyörivät komponentit
>> Kosmeettiset ja kuluttajille suunnatut komponentit
● Kun molemmat vaatimukset ovat kriittisiä
● Toiminnallinen prioriteettimatriisi
● Käytännön menetelmä vaatimusten asettamiseen
>> 1. Tunnista ominaisuuden toiminto
>> 3. Käytä Clear Datum References
>> 4. Käytä pintaviimeistelyä vain siellä, missä sillä on merkitystä
>> 5. Harkitse koko valmistusjaksoa
● Miksi tasaisempi ei ole aina parempi
>> Hydrauliset ja pneumaattiset komponentit
>> Mukautetut tarkkuuskoneistetut osat
● Paremmat piirustus- ja tarjouspyyntövaatimukset
● FAQ
>> 1. Mitä pidetään tiukana toleranssina CNC-koneistuksessa?
>> 2. Onko Ra ainoa pinnan viimeistelyarvo, jolla on merkitystä?
>> 3. Nostaako hienompi pinta aina koneistuskustannuksia?
>> 4. Voiko kiillotus muuttaa osan lopullisia mittoja?
>> 5. Pitäisikö tiivistyspinnalla olla sekä tasaisuus- että karheusvaatimuksia?
>> 6. Mikä pintakäsittely on yleinen CNC-koneistetuille osille?
>> 7. Kuinka insinöörit voivat välttää ylimäärittämästä koneistustoleransseja?
● Viitteet
Kun insinöörit vertailevat tiukka toleranssi koneistus ja pinnan viimeistelyvaatimukset , oikea prioriteetti on harvoin jompikumpi. Hyödyllisempi kysymys on: Mikä vaatimus vaikuttaa eniten osan todelliseen toimintaan?
Komponentti voi olla mittatarkka, mutta silti epäonnistua, koska se vuotaa, kuluu liian nopeasti, tarttuu liikkeen aikana, aiheuttaa väsymisvaurioita tai toimii huonosti pinnoituksen jälkeen. Samalla tavalla erittäin kiillotettu osa voi silti olla käyttökelvoton, jos sen reiän halkaisija, tasaisuus, samankeskisyys tai reiän sijainti on hyväksyttävän alueen ulkopuolella.
Maailmanlaajuisille valmistajille, jakelijoille ja tuotekehitysryhmille käytännöllisin tapa on määritellä vaatimukset kunkin ominaisuuden toiminnan mukaan. Tiukkojen toleranssien tulee suojata istuvuutta, kokoonpanoa, kohdistusta ja liikettä. Pintakäsittelyvaatimusten tulee suojata kitkaa, tiivistystä, kulutuskestävyyttä, väsymiskykyä, korroosionkestävyyttä, pinnoitteen laatua ja ulkonäköä.
Tavoitteena ei ole määritellä tiukinta toleranssia ja pienintä mahdollista karheusarvoa jokaiselle pinnalle. Tavoitteena on luoda osa, joka toimii luotettavasti, voidaan tarkastaa johdonmukaisesti ja valmistetaan tehokkaasti.
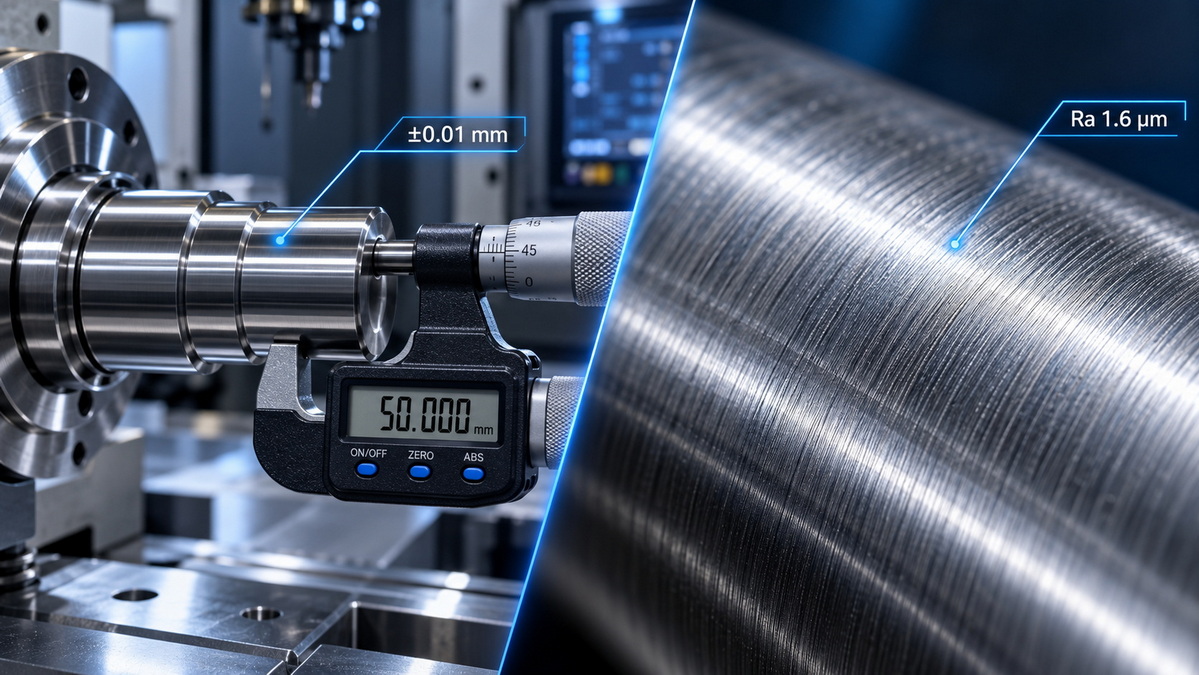
Tiukan toleranssin koneistus on prosessi, jossa komponentti valmistetaan kapealla sallitulla vaihtelulla sen nimellismitoista. Toleranssi määrittelee, kuinka paljon mitta, muoto, suunta tai sijainti voi vaihdella, vaikka se on silti hyväksyttävä.
Esimerkiksi 10,00 mm ±0,01 mm: n akselin halkaisijan on oltava 9,99 mm ja 10,01 mm välillä. Kaikki tämän alueen ulkopuolella olevat osat voidaan hylätä, työstää uudelleen tai aiheuttaa kokoonpanoongelmia.
Tiukat toleranssit voivat koskea perusmittoja, mutta ne koskevat myös geometrisia vaatimuksia, jotka vaikuttavat komponenttien yhteenliittämiseen ja liikkumiseen.
Yleisiä tiukan toleranssin koneistusohjaimia ovat:
- Halkaisija
- Pituus
- Leveys
- Paksuus
- Tasaisuus
- Suoruus
- Pyöreys
- Sylinterimäisyys
- Samankeskisyys
- Kohtisuoraus
- Rinnakkaisuus
- Todellinen asema
- Runout
- Profiili
Tarkkuuskoneistettu komponentti voi vaatia porauksen, joka pidetään kapealla alueella puristuslaakeria varten. Muotin sisäosa saattaa vaatia suurta paikannustarkkuutta kohdistaakseen yhteensopivan ytimen. Leimattu komponentti saattaa tarvita tarkasti sijoitetut reiät sovittaakseen automaattiseen kokoonpanolaitteeseen.
Tiukka toleranssi ei kuitenkaan automaattisesti tarkoita, että osa olisi parempi. Se tuo lisäarvoa vain, kun vaatimus tukee tiettyä toiminnallista tarvetta.
Tiukat toleranssit ovat yleensä tarpeen, kun väärä geometria estäisi kokoamisen, heikentäisi tarkkuutta, aiheuttaisi tärinää tai lyhentäisi tuotteen käyttöikää.
Ne ovat erityisen tärkeitä:
- Laakeripesät ja laakeripesät
- Press-fit tai häiriösovitusominaisuudet
- Tarkat akselit ja poraukset
- Tapin reikien paikantaminen
- Vaihteiston komponentit
- Venttiilirungot ja nesteen ohjausosat
- Muotin sisäosat ja ydinkomponentit
- Lääketieteellisten laitteiden komponentit
- Ilmailu- ja avaruuskokoonpanot
- Robotiikka ja automaatiolaitteet
- Tarkkuuskiinnityskomponentit
Esimerkiksi laakerin reikä voi vaatia tiukasti säädeltyä halkaisijaa, pyöreyttä ja sylinterimäisyyttä. Jos reikä on liian suuri, laakeri voi pyöriä kotelon sisällä. Jos se on liian pieni, liialliset häiriöt voivat aiheuttaa ei-toivottua esijännitystä, säröä, lämmön muodostumista tai vaikeaa asennusta.
Tässä tapauksessa tärkein huolenaihe on geometria. Hieno pintakäsittely voi auttaa kokoonpanoa, mutta se ei voi korjata väärää laakerin istukan halkaisijaa.
Pinnan viimeistelyvaatimukset määrittelevät komponentin pinnan rakenteen ja kunnon koneistuksen, hionnan, kiillotuksen, leimaamisen, muovauksen, pinnoituksen tai muiden valmistusprosessien jälkeen.
Pinta ei ole täysin sileä. Jopa laadukas koneistettu osa sisältää mikroskooppisia huippuja, laaksoja, työkalun jälkiä ja suuntakuvioita. Nämä ominaisuudet voivat vaikuttaa siihen, miten osa tiivistyy, liukuu, kuluu, heijastaa valoa, säilyttää voiteluaineen, hyväksyy pinnoitteen, kestää korroosiota tai on vuorovaikutuksessa toisen komponentin kanssa.
Pintakäsittely sisältää yleensä kolme toisiinsa liittyvää ominaisuutta:
- Karheus: Hienoja ja lähekkäin olevia pinnan epätasaisuuksia
- Aaltomaisuus: Suuremmat ja laajemmat pinnan vaihtelut
- Lay: Valmistusprosessin tuottaman pintakuvion pääsuunta
Yleisin pintarakenteen arvo teknisissä piirustuksissa on Ra , jota kutsutaan myös aritmeettiseksi keskikarheudeksi. Ra ilmaistaan yleensä mikrometreinä, kuten Ra 3,2 µm, Ra 1,6 µm tai Ra 0,8 µm.
Alempi Ra-arvo tarkoittaa yleensä tasaisempaa pintaa. Ra ei kuitenkaan yksin kuvaa pinnan suorituskykyä täysin.
Kahdella pinnalla voi olla sama Ra-arvo, mutta ne käyttäytyvät hyvin eri tavalla piikin muodon, laakson syvyyden, aaltoilun, koneistussuunnan tai materiaalisuhteen erojen vuoksi.
Vaativissa sovelluksissa insinöörit voivat myös arvioida:
- Rz
- Rq
- Materiaalisuhde
- aaltoilu
- Huipun korkeus
- Laakson syvyys
- Laakerialueen ominaisuudet
- Aseta suunta
- Pintaviat
- Naarmuja ja kolinajälkiä
Pintakäsittelyvaatimukset liittyvät usein ulkonäköön, mutta niiden rooli on paljon laajempi. Monissa sovelluksissa pinnan rakenne on kriittinen toiminnallinen vaatimus.
Huono pintakäsittely voi johtaa:
- Nesteen vuoto
- Kaasuvuoto
- Korkea kitka
- Galling
- Nopeutettu kuluminen
- Vähentynyt väsymysikä
- Huono voitelukyky
- Epävakaa pinnoitteen tarttuvuus
- Korroosion alkaminen
- Vaikea puhdistus
- Huono kosmeettinen laatu
- Huono muotin irtoaminen
- Näkyviä työstöjälkiä
Tiivistepinta voi täyttää mittatoleranssinsa, mutta silti vuotaa, jos siinä on syviä työstöuria, liiallista aaltoilua, naarmuja, purseita tai suunnattuja työkalujälkiä, jotka luovat vuotoreittejä.
Liukuakseli voi täyttää halkaisijavaatimuksensa, mutta kuluu silti ennenaikaisesti, jos pinta on liian karkea, liian epäsäännöllinen tai ei sovellu voiteluaineen säilyttämiseen.
Kiillotettu muottipesä voi parantaa ruiskuvaletun tuotteen kiiltoa, mutta erittäin kiillotettu onkalo ei välttämättä sovellu tuotteelle, joka vaatii teksturoitua, mattapintaista, nahkasyistä tai liukastumista estävää pintaa.
Oikea pintakäsittely ei aina ole tasaisin mahdollinen pinta. Se on pinta, joka tukee aiottua toimintaa.
Tiukat toleranssit ja pintakäsittelyvaatimukset vaikuttavat osien suorituskykyyn eri puolilla. Yksi ohjaa ominaisuuden geometriaa. Toinen säätelee itse pinnan laatua.
| Vertailutekijä | Tiukka toleranssi Koneistuksen | pinnan viimeistelyvaatimukset |
|---|---|---|
| Päätarkoitus | Ohjaa kokoa, sijaintia, muotoa ja suuntaa | Säätelee pinnan rakennetta, kosketuskäyttäytymistä ja pinnan laatua |
| Tyypillinen huomioteksti | ±0,01 mm, H7-sovitus, sijainti 0,05 mm, tasaisuus 0,02 mm | Ra 3,2 µm, Ra 1,6 µm, Ra 0,8 µm, Rz-raja |
| Ensisijainen vaikutus suorituskykyyn | Sopivuus, kohdistus, kokoonpano, vaihdettavuus, tarkkuus | Tiivistys, kitka, kuluminen, väsyminen, pinnoite, ulkonäkö |
| Tyypillinen tarkastusmenetelmä | CMM, mikrometri, reikämittari, tappimittari, optinen tarkastus | Profilometri, karheusmittari, optinen pinnan mittaus |
| Tärkein tuotannon haaste | Vakaa työpito, lämmönhallinta, koneen tarkkuus, tarkastuksen toistettavuus | Työkalun kunto, syöttönopeus, leikkausparametrit, hionta, kiillotus, tarkastus |
| Tärkein kustannustekijä | Lisäasetukset, hitaampi koneistus, erikoiskiinnikkeet, tiukempi tarkastus | Hieno viimeistely kulkee, hionta, hionta, kiillotus, lisätestaus |
| Tyypillinen riski, jos se jätetään huomiotta | Löysä istuvuus, häiriöt, kohdistusvirhe, tärinä, kokoonpanovirhe | Vuoto, ryppyjä, suuri kitka, ennenaikainen kuluminen, huono visuaalinen laatu |
| Kaikkein tärkein | Sopivuus, peruspisteet, liitosominaisuudet, reikien paikannus, tarkkuuskokoonpanot | Tiivistyspinnat, laakeritapit, liukupinnat, kosmeettiset pinnat |
Pääoppitunti on yksinkertainen:
Toleranssi kertoo suunnittelijoille, onko ominaisuus oikeassa paikassa ja onko sillä oikea geometria. Pintakäsittelyvaatimus kertoo insinööreille, onko kyseisellä ominaisuudella oikeat kosketusolosuhteet sen työympäristöön.
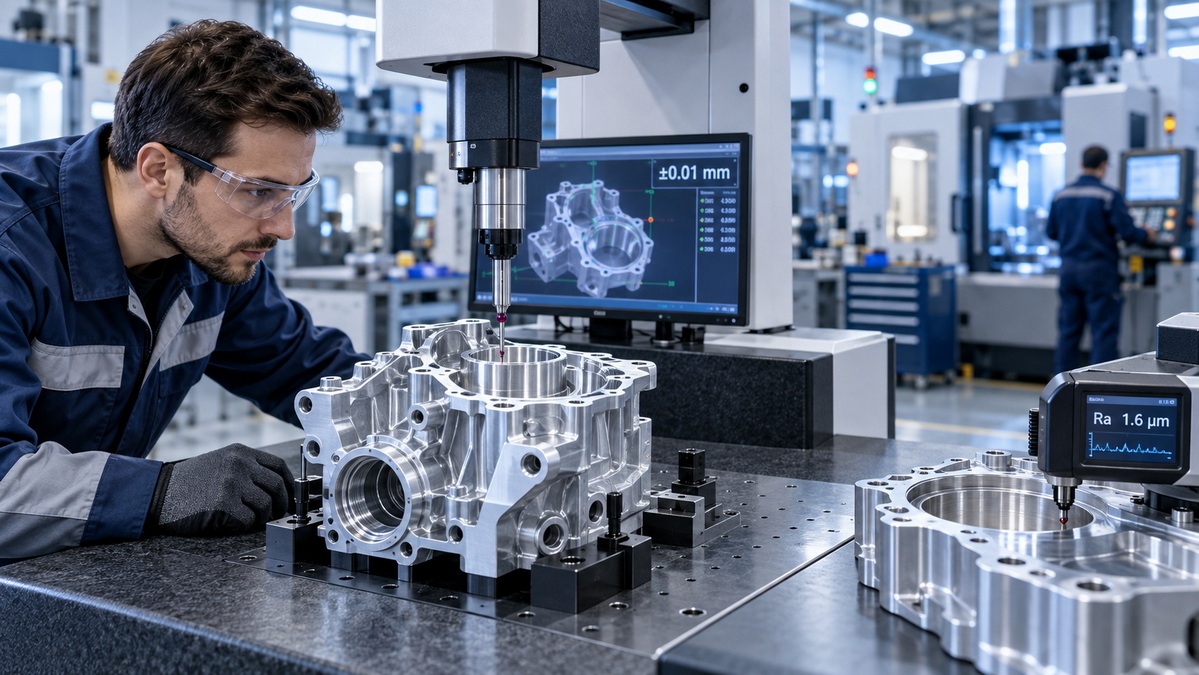
Insinöörien tulee asettaa etusijalle tiukat toleranssit, kun osan suorituskyky riippuu pääasiassa oikeasta koosta, sijainnista, kohdistuksesta, muodosta tai istuvuudesta.
Tämä on yleistä kokoonpanoissa, joissa useiden komponenttien on toimittava yhdessä kontrolloidun välyksen tai häiriön kanssa.
Laakerien reiät ja akselitapit tarvitsevat usein tarkkaa mittakontrollia. Jos toleranssi on liian leveä, laakerin sovitus voi olla epävakaa. Löysä istuvuus voi sallia liikkeen, tärinän ja ärtymyksen. Liian tiukka istuvuus voi aiheuttaa ei-toivottua stressiä ja lyhentää laakerin käyttöikää.
Tärkeitä ominaisuuksia voivat olla:
- Poran halkaisija
- Akselin halkaisija
- Pyöreys
- Sylinterimäisyys
- Samankeskisyys
- Runout
- Olkapään sijainti
- Kohtisuoraus
Näissä komponenteissa tiukka toleranssikoneistus on usein etusijalla, koska laakerin on sopia oikein ennen kuin pinnan viimeistely tulee merkitykselliseksi.
Tapin reikiä käytetään osien sijoittamiseen tarkasti asennuksen aikana. Pieni asentovirhe voi aiheuttaa virheitä useiden ominaisuuksien välillä, erityisesti muoteissa, kiinnikkeissä, automaatiolaitteissa ja tarkkuuskokoonpanoissa.
Tässä tilanteessa insinöörien tulisi keskittyä:
- Reiän halkaisija
- Reiän asento
- Todellinen asema
- Kohtisuoraus
- Peruspisteviittaus
- Reiästä reikään -suhde
Alhainen karheusarvo voi olla hyödyllinen lisäyksessä, mutta se on yleensä toissijaista piirteen koon ja sijainnin vuoksi.
Tarkkuusmuotit ja muotit ovat usein riippuvaisia erittäin tarkoista yhteenliittävistä pinnoista. Sydämen sisäosien, onkalo-osien, ohjaustappien, ejektorijärjestelmien ja liukumekanismien on kohdistettava oikein välähdyksen, yhteensopimattomuuden, liiallisen kulumisen tai osien huonon laadun estämiseksi.
Tiukka toleranssikoneistus on erityisen tärkeää:
- Jakoviivan kohdistus
- Aseta paikannus
- Ohjaustappi ja holkki sopivat
- Sulkupinnat
- Liukumekanismit
- Ejektorin tappien reiät
- Jäähdytyskanavaliitännät
Muottien ja muottien valmistuksessa oikea toleranssistrategia vähentää säätötyötä kokoonpanon aikana ja tukee tasaista valettujen tai leimattujen osien laatua.
Insinöörien tulee asettaa etusijalle pinnan viimeistelyvaatimukset, kun osan suorituskyky riippuu kitkasta, tiivistämisestä, kulumisesta, voitelusta, väsymiskestävyydestä, puhtaudesta, ulkonäöstä tai pinnoitteen käyttäytymisestä.
Pinnan viimeistely on usein kriittinen tiivistepinnoille, O-renkaiden urille, venttiilin istukkaille, laippapinnoille, hydrauliliitännöille, pneumaattisille liitännöille ja nesteen ohjauskomponenteille.
Pinta voi olla mitoiltaan oikea, mutta silti se ei tiivisty, koska:
- Syviä työstöjälkiä
- Työkalujen puhe
- Naarmut
- Purseet
- Liiallinen aaltoilu
- Terävät pinnan huiput
- Väärä asennussuunta
- Upotetut hiukkaset
Staattisessa tiivistepinnassa tasaisuus ja karheus toimivat usein yhdessä. Tasaisuus säätelee kosketustilan yleistä pintaa. Karheus säätelee mikrotason rakennetta, joka voi joko tukea tai heikentää tiivistettä.
Akselit, holkit, ohjauskiskot, männät, karat, venttiilivarret ja lineaariliikkeet vaativat usein hallittua pintarakennetta.
Jos pinta on liian karkea, se voi aiheuttaa liiallista kitkaa, kuluttaa tiivisteitä, vahingoittaa toisiinsa liittyviä osia ja tuottaa lämpöä. Jos pinta on liian sileä, se voi vähentää voiteluaineen pysymistä tietyissä sovelluksissa.
Oikea viimeistely on valittava seuraavasti:
- Materiaaliyhdistelmä
- Voitelu kunto
- Kosketuspaine
- Liukunopeus
- Tiivistemateriaali
- Liiketaajuus
- Lämpötila
- Kemiallinen altistuminen
- Vaadittu käyttöikä
Pintavirheet voivat toimia jännityksen keskittäjinä. Naarmut, työkalujäljet, syvät laaksot ja karkeat siirtymät voivat lisätä halkeamien syntymisen riskiä toistuvassa kuormituksessa.
Tämä on erityisen tärkeää seuraaville:
- Ilmailukomponentit
- Autojen akselit
- Raskaiden laitteiden osat
- Pyörivät komponentit
- Jouset ja kantavat ominaisuudet
- Lääketieteelliset implantit
- Korkeapaineiset komponentit
Parempi pinnan kunto voi vähentää väsymiseen liittyvien vaurioiden riskiä, erityisesti siipien, olkapäiden, lankojen ja muiden alueiden lähellä, joissa jännitys on jo keskittynyt.
Näkyvien metallikoteloiden, laitteen osien, elektroniikkakoteloiden, koriste-osien ja korkealaatuisten kulutustavaroiden pinnanlaadulla voi olla suurempi kaupallinen vaikutus kuin erittäin tiukasti mittojen hallinnassa.
Yleisiä pintavaatimuksia voivat olla:
- Harjattu viimeistely
- Suunnattu vilja
- Peilin kiillotus
- Matta rakenne
- Helmipuhallus
- Purseenpoisto
- Naarmujen hallinta
- Jauhemaalauksen valmistelu
- Anodisoinnin valmistelu
- Lasermerkinnän laatu
Näissä tapauksissa osan ulkonäkö voi vaikuttaa tuotemerkin käsitykseen, tuotteen asemointiin ja asiakastyytyväisyyteen.
Jotkut ominaisuudet vaativat samanaikaisesti tiukkoja toleransseja ja hallittua pintakäsittelyä. Nämä ovat yleensä vaativimpia ominaisuuksia, joita valmistetaan ja tarkistetaan.
Yleisiä esimerkkejä ovat:
- Laakeripäiväkirjat
- Hydraulisten venttiilien kelat
- Tarkkuustoimilaitteen akselit
- Lääketieteellisten laitteiden rajapinnat
- Vaihteiston akselit
- Korkeapainetiivistyskomponentit
- Pumpun osat
- Tarkat muottipesän pinnat
- Ilmailu- ja avaruustoimilaitteiden komponentit
- Nesteensäätöjakoputket
Harkitse pyörivässä kokoonpanossa käytettävää tarkkuusakselia. Halkaisijan on oltava tarkka oikean istuvuuden saavuttamiseksi. Akselin pyöreyden ja vääntymisen tulee myös olla hyväksyttävä tärinän estämiseksi. Samanaikaisesti tapin pinta saattaa tarvita kontrolloidun viimeistelyn kitkan vähentämiseksi, tiivisteiden suojaamiseksi ja voitelun ylläpitämiseksi.
Tämän tyyppistä ominaisuutta ei pidä käsitellä yleisenä työstöpintana. Se vaatii täydellisen valmistussuunnitelman, joka sisältää materiaalin kunnon, työstösekvenssin, lämpökäsittelyn, viimeistelyn koneistuksen, hionnan tai kiillotuksen, tarkastuksen ja pakkaussuojauksen.
Tehokkain tapa päättää tiukan toleranssin koneistuksen ja pinnan viimeistelyvaatimusten välillä on tarkastella kunkin ominaisuuden toimintaa.
| Ominaisuus Toiminto | Ensisijainen prioriteetti | Toissijainen prioriteetti | Tyypillinen suunnittelun painopiste |
|---|---|---|---|
| Laakeripesän reikä | Tiukka toleranssi | Pintakäsittely | Halkaisija, pyöreys, sylinterimäisyys, oikea istuvuus |
| Puristettava akseli | Tiukka toleranssi | Pintakäsittely | Hallittu häiriö ja kontaktien johdonmukaisuus |
| Staattinen tiivistepinta | Pinnan viimeistely ja tasaisuus | Mitattoleranssi | Tiivistysrakenne, tasaisuus, purseeton kosketusalue |
| O-renkaan ura | Mitattoleranssi | Pintakäsittely | Uran leveys, syvyys, kulmien kunto, pinnan laatu |
| Liukuva akseli | Pintakäsittely | Halkaisijan toleranssi | Kitkan vähentäminen, tiivisteen käyttöikä, voitelukäyttäytyminen |
| Paikanna tapin reikä | Sijainti- ja kokotoleranssi | Pintakäsittely | Tarkka sijainti suhteessa peruspisteisiin |
| Muotin onkalo | Pintakäsittely | Geometrinen toleranssi | Tuotteen kiilto, tekstuurin siirto, poistokyky |
| Peltilevyn kiinnitysreikä | Asennon toleranssi | Reunan kunto | Reikien sijainti, jäysteen hallinta, kokoonpanon yhteensopivuus |
| Kosmeettinen alumiinikotelo | Pintakäsittely | Yleinen mittatoleranssi | Ulkonäkö, pinnoitteen valmistelu, näkyvä koostumus |
| Väsymyskuormitettu varren olkapää | Pintakäsittely | Geometrian toleranssi | Tasainen siirtymä, säädelty säde, pienempi jännityspitoisuus |
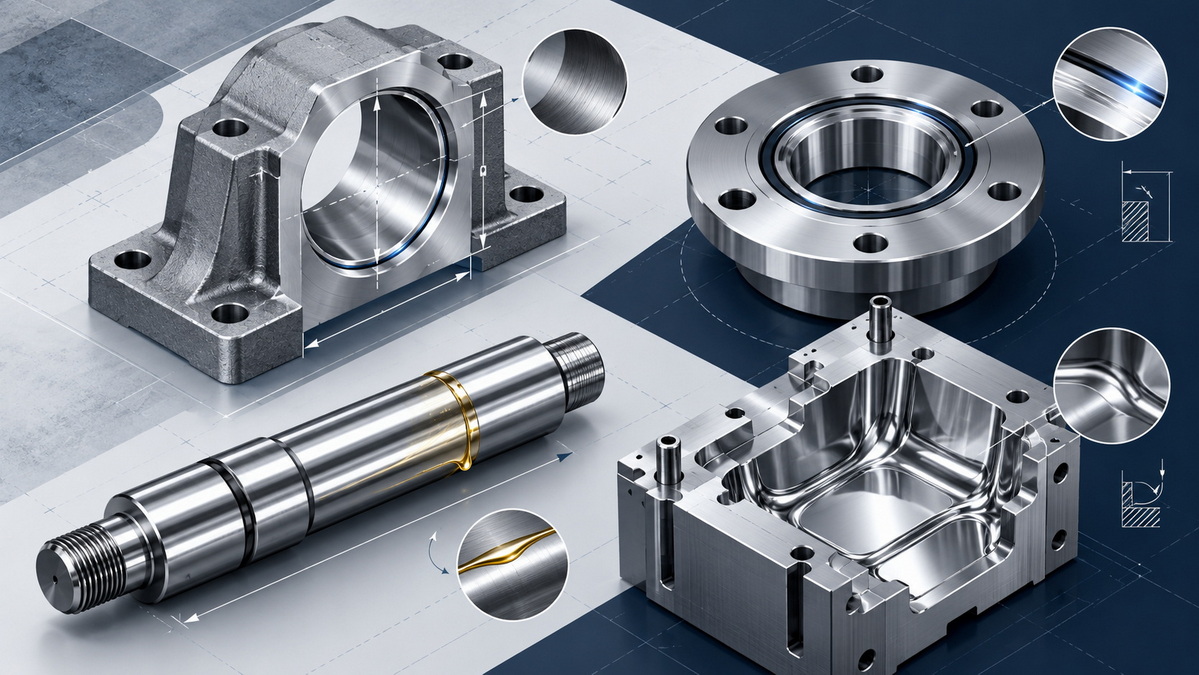
Monet suunnittelupiirustukset tulevat kalliiksi, koska niissä sovelletaan erittäin rajoittavia toleransseja ja hienoja pintakäsittelyvaatimuksia kaikkiin ominaisuuksiin.
Tämä lähestymistapa saattaa vaikuttaa turvalliselta, mutta se luo usein tarpeetonta monimutkaista valmistusta.
Liiallinen määrittely voi johtaa:
- Korkeammat koneistuskustannukset
- Pidempi tuotannon läpimenoaika
- Lisää asennustoimintoja
- Lisähionta tai kiillotus
- Vaikeampi tarkastus
- Korkeammat hylkäysprosentit
- Kalliimpia kalusteita
- Alempi tuotannon tehokkuus
- Rajoitetut toimittajavaihtoehdot
- Suurempi riski epäjohdonmukaisista mittaustuloksista
Esimerkiksi kotelon ulkoseinä, joka on piilotettu kokoonpanon sisään, ei välttämättä tarvitse Ra 0,4 µm. Jos se ei tiivistä, liuku, kanna laakeria, ei saa erityistä pinnoitetta tai toimi näkyvänä tuotteen pintana, tavallinen koneistettu viimeistely voi olla täysin hyväksyttävä.
Samoin koneistetun alumiinikotelon yhteenliittämätön seinä ei välttämättä tarvitse ±0,01 mm toleranssia. Jos kokoonpano sallii enemmän vaihtelua, yleinen toleranssi voi alentaa kustannuksia ja parantaa valmistettavuutta vaikuttamatta suorituskykyyn.
Tarkkuus tulee keskittyä sinne, missä se tuottaa toiminnallista arvoa.
Jäsennelty suunnittelukatsaus voi auttaa tiimejä päättämään, missä priorisoidaan tiukat toleranssit, pinnan viimeistelyvaatimukset tai molemmat.
Ennen kuin valitset toleranssin tai karheuden arvon, määritä, mitä ominaisuuden on tehtävä.
Mahdollisia toimintoja ovat:
- Etsi toinen komponentti
- Tue laakeria
- Luo puristussovitus
- Tiivisteneste tai kaasu
- Ohjaa liikettä
- Siirrä kuormaa
- Säilytä voiteluaine
- Hyväksy pinnoite
- Tarjoa kosmeettinen pinta
- Luo muottirakenne
- Vapauta muotoiltu osa
- Asenna sähköliitin
- Kohdista kokoonpano
Aloita funktiosta, älä numerosta.
Mieti seuraavaksi, mitä voisi tapahtua, jos ominaisuutta ei ohjata oikein.
Tyypillisiä vikatiloja ovat:
- Vuoto
- Löysä kokoonpano
- Liiallinen häiriö
- Tärinä
- Ennenaikaista kulumista
- Galling
- Virheellinen suuntaus
- Korroosio
- Pinnoitevirheitä
- Kosmeettinen hylkääminen
- Vaikea kokoaminen
- Väsymyshalkeilu
- Muotin salama
- Huono tuotteen julkaisu
Todennäköinen vikatila paljastaa, ovatko geometria, pinnan rakenne vai molemmat tärkeämpiä.
Tiukkojen toleranssiominaisuuksien kannalta selkeä peruspistestrategia on välttämätön. Peruspisteet määrittävät referenssipinnat tai -akselit, joita käytetään osan tarkastuksessa.
Ilman selkeää perusjärjestelmää toimittajat ja tarkastajat voivat tulkita kohteen sijainnin eri tavalla. Tämä voi aiheuttaa epäjohdonmukaisia tarkastustuloksia, odottamattomia kokoonpanoongelmia ja erimielisyyksiä laaduntarkistuksen aikana.
Käytännön piirustuksessa tulee määritellä pinnat, jotka ohjaavat osan istuvuutta, linjaamista, kiinnitystä tai yhdistämistä toiseen komponenttiin.
Vältä yleisiä huomautuksia, kuten 'kiillota kaikki pinnat', ellei sitä todella vaadita.
Määritä sen sijaan pintavaatimukset tietyille alueille:
- Pinnan tiivistäminen
- Liukuvat pinnat
- Laakereiden kosketuspinnat
- Homeontelot
- Kosmeettiset kasvot
- Pinnoitetut pinnat
- Kuluvat käyttöliittymät
- Väsymysherkät siirtymät
Määritä kriittisten ominaisuuksien osalta vaadittu karheusarvo, mittaussuunta, asennussuunta, sallitut viat ja jälkikäsittelyvaatimukset.
Pintakäsittelyprosessit voivat vaikuttaa lopullisiin mittoihin. Hionta, kiillotus, lakkaus, puhallus, anodisointi, galvanointi, jauhemaalaus, passivointi ja lämpökäsittely voivat kaikki vaikuttaa lopulliseen kokoon, pinnan kuntoon tai reunan geometriaan.
Valmistusjärjestys on suunniteltava huolellisesti.
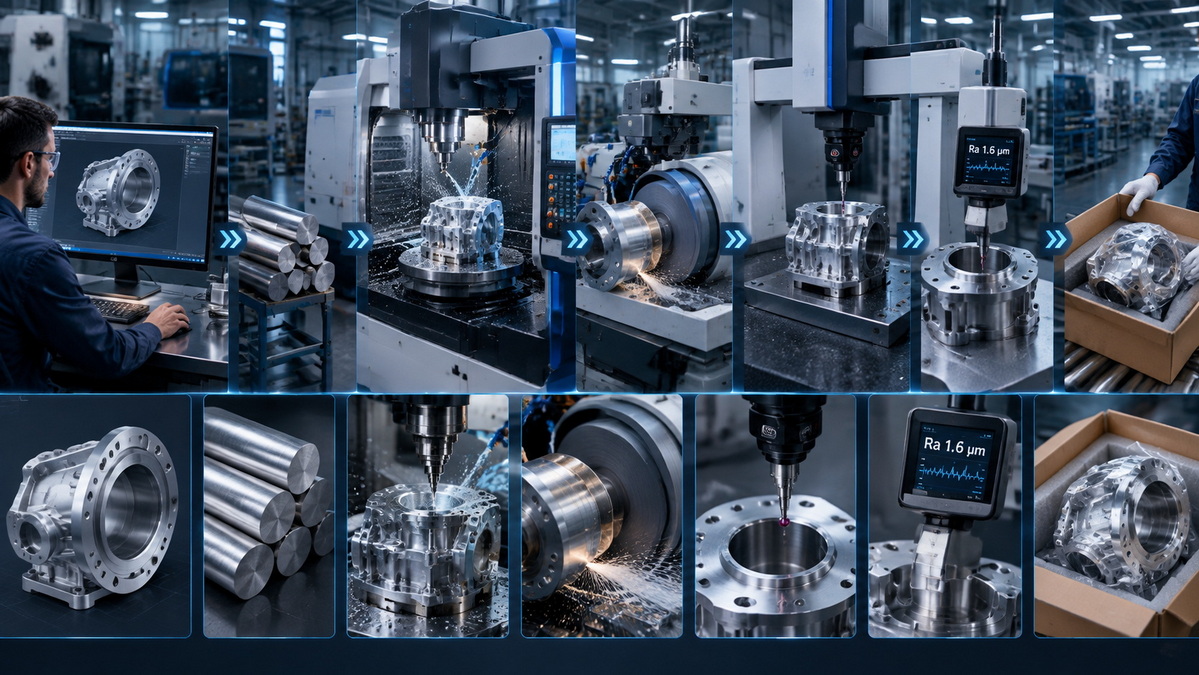
Yhteinen prosessireitti voi sisältää:
1. Materiaalin valmistelu
2. Karkea koneistus
3. Stressin lievitys tai lämpökäsittely
4. Puoliviimeistely
5. Viimeistele koneistus
6. Hionta, hionta, kiillotus tai läppäily
7. Pintakäsittely tai pinnoitus
8. Mittatarkastus
9. Pintarakenteen tarkastus
10. Loppusiivous ja pakkaus
Komponentti tulee arvioida täydelliseksi valmistusjärjestelmäksi, ei yksittäisten piirustustekstien kokoelmaksi.
Yleinen oletus on, että tasaisin mahdollinen pinta tuottaa aina parhaan tuloksen. Varsinaisessa tuotannossa se ei aina pidä paikkaansa.
Jotkut sovellukset tarvitsevat kontrolloidun mikrorakenteen voiteluaineen säilyttämiseksi. Liian sileä pinta voi heikentää öljyn tai rasvan kykyä jäädä kosketusalueelle. Muissa tapauksissa aggressiivinen kiillotus voi pehmentää kriittisiä reunoja, muuttaa profiilia, heikentää mittatarkkuutta tai luoda epäyhtenäisen ulkonäön useille osille.
Valetuille tuotteille peilikiillotettu ontelo voi olla ihanteellinen läpinäkyville osille, korkeakiiltoisille koteloille, linsseille ja koristekomponenteille. Matta kulutustuote, nahkainen pintarakenne, liukumaton pinta tai maalivalmis kotelo voivat kuitenkin vaatia erilaisen muottirakenteen ja viimeistelymenetelmän.
Oikea ohje ei ole 'tee siitä mahdollisimman sujuvaa'.
Parempi ohje on: Luo pinnan kunto, joka tukee osan aiottua toimintaa, materiaalia, kokoonpanoympäristöä ja tuotantoprosessia.
Muotin valmistus vaatii sekä suurta paikannustarkkuutta että hallittua pinnanlaatua. Sydän- ja kaviteetit on kohdistettava oikein välähdyksen, yhteensopimattomuuden ja epätasaisten jakoviivojen estämiseksi.
Samalla muotin ontelon viimeistely vaikuttaa:
- Tuotteen kiilto
- Tekstuurien toisto
- Muotin irrotus
- Poistovoima
- Siivoustehokkuus
- Naarmun näkyvyys
- Optinen kirkkaus
- Muovattujen osien pinnan tasaisuus
Tiukat toleranssit ovat tärkeitä terän kohdistuksessa ja sulkualueilla. Pinnan viimeistely on tärkeä ontelopinnoille, jotka siirtävät ulkonäköä ja tekstuuria muotoiltuun osaan.
Hydraulisarjat, venttiilirungot, liittimet ja pneumaattiset osat vaativat usein useita ohjausstrategioita.
Porttien asennot, kierteiden sijainnit ja asennusreiät saattavat vaatia tiukat mittatoleranssit. Tiivistyspinnat ja venttiililiitännät voivat vaatia hallittua karheutta, tasaisuutta ja purseen poistoa.
Oikein sijoitettu liitin voi silti vuotaa, jos kosketuspinnassa on syviä uria tai epätasainen rakenne. Sileä pinta voi silti epäonnistua, jos portti on väärässä paikassa.
Tämä tekee hydraulisista ja pneumaattisista komponenteista vahvan esimerkin siitä, miksi ominaisuuskohtainen erittely on välttämätöntä.
Peltivalmistuksessa kaikki ominaisuudet eivät tarvitse tarkkuustyöstötason toleranssia.
Kiinnitysreiät, liittimen leikkaukset, taitetut laipat, saranoiden paikat ja yhdysreunat saattavat tarvita valvottuja mittoja ja paikkoja. Leveät ulkopaneelit saattavat kuitenkin vaatia enemmän huomiota:
- Naarmuuntumisenesto
- Purseen poisto
- Viljan suunta
- Reunan laatu
- Hitsausjäljet
- Jauhemaalauksen valmistelu
- Pinnan yhtenäisyys
Näkyvien koteloiden kohdalla pinnan laatu voi vaikuttaa voimakkaasti valmiin tuotteen arvoon.
Mukautettujen tarkkuusosien oikea tasapaino riippuu osan roolista lopullisessa kokoonpanossa.
Yksinkertainen kiinnike saattaa vaatia tarkkoja reikiä ja hyväksyttävää purseenpoistoa. Pumpun akseli saattaa vaatia tiukkaa halkaisijan säätöä, juoksun valvontaa ja hienoa pintakäsittelyä. Muottiosa saattaa vaatia tiukkoja sijaintitoleransseja, tasaisuutta, lämpökäsittelyä, kiillotusta ja tekstuurin valmistelua.
Tärkeintä on välttää yhden yleisen säännön käyttöä kaikille komponenteille. Jokainen kriittinen pinta tulee arvioida sen funktion mukaan.
Hyvin valmisteltu piirustus ja tarjouspyyntö auttavat valmistajia tekemään tarjouksen tarkemmin, tunnistamaan riskit aikaisemmin ja valitsemaan tehokkaan tuotantoreitin.
Sisällytä seuraavat tiedot aina kun mahdollista:
1. Materiaaliluokka ja kunto
Tunnista tarkka materiaali, kuten 6061-T6 alumiini, 7075 alumiini, ruostumaton teräs SUS304, ruostumaton teräs SUS316, POM, messinki, titaaniseos, työkaluteräs tai hiiliteräs.
2. Kriittiset mitat ja geometriset säätimet
Merkitse selkeästi mitat, jotka vaikuttavat sovitukseen, kohdistukseen, tiivistykseen, liikkeeseen tai kokoonpanoon.
3. Pintakäsittelyvaatimukset toiminnallisen alueen mukaan
Käytä karheusvaatimuksia vain niitä tarvitseviin ominaisuuksiin.
4. Jälkikäsittelyvaatimukset
Ilmoita, tarvitseeko osa anodisointia, galvanointia, passivointia, lämpökäsittelyä, hiontaa, kiillotusta, helmipuhallusta, jauhemaalausta, lasermerkintää tai muita viimeistelyprosesseja.
5. Tarkastusvaatimukset
Määritä, edellyttääkö projekti ensimmäisen esineen tarkastusta, mittaraportteja, CMM-raportteja, karheustestausta, materiaalitodistuksia, pinnoitteen paksuusraportteja tai muuta laatudokumentaatiota.
6. Tuotantomäärä
Prototyyppi-, pienten volyymien ja massatuotannon vaatimukset saattavat edellyttää erilaisia työkaluja, koneistusstrategioita ja tarkastussuunnitelmia.
7. Paritteluosan tiedot
Anna mahdollisuuksien mukaan tietoja liitososista, erityisesti puristusliittimistä, tiivistysliitännöistä, laakerisovituksista ja liikkuvista kokoonpanoista.
Tiukkojen toleranssien koneistuksen ja pinnan viimeistelyvaatimuksia ei pidä nähdä kilpailevina prioriteetteina. Ne ratkaisevat erilaisia teknisiä ongelmia.
Tiukat toleranssit suojaavat istuvuutta, kohdistusta, sijaintia, muotoa ja kokoonpanon suorituskykyä. Ne ovat välttämättömiä laakeripesän, paikannusominaisuuksien, puristussovitusosien, tarkkuusreikien, muottien ja liitäntöjen kannalta.
Pintakäsittelyvaatimukset suojaavat tiivistystä, kitkaa, kulumista, väsymiskestävyyttä, voitelukäyttäytymistä, pinnoitteen laatua, puhtautta ja ulkonäköä. Ne ovat kriittisiä pintojen, liukupintojen, kosmeettisten koteloiden, muotin onteloiden, väsymiskuormitettujen komponenttien ja erittäin kuluvien liitäntöjen tiivistämisessä.
Tehokkain suunnittelutapa on arvioida jokainen ominaisuus erikseen. Käytä tiukkoja toleransseja vain silloin, kun tarkkuusgeometrian säätimet toimivat. Käytä pinnan viimeistelyvaatimuksia vain silloin, kun pinnan kunto vaikuttaa suorituskykyyn tai ulkonäköön. Käytä molempia silloin, kun komponentin on saavutettava tarkka sovitus ja hallittu kosketuskäyttäytyminen samanaikaisesti.
Monimutkaisten räätälöityjen tarkkuusosien, muottien, muottien ja metallilevykomponenttien varhainen valmistettavuuden tarkistus auttaa tunnistamaan tarpeettomat kustannukset, vähentämään piirustuksen epäselvyyttä, parantamaan tarkastusten yhdenmukaisuutta ja luomaan luotettavamman tuotantoprosessin.
U-Need tukee maailmanlaajuisia asiakkaita räätälöityjen tarkkuusosien työstöön, ruiskumuottien valmistukseen, leimaamiseen, kylmätaontamuotteisiin ja ohutlevyjen valmistukseen. Täydellisten piirustusten, 3D-mallien, materiaalispesifikaatioiden, toleranssivaatimusten, pinnan viimeistelyvaatimusten ja odotettujen tilausmäärien jakaminen mahdollistaa valmistusprosessin arvioinnin entistä tarkemmin alusta alkaen.
Ei ole olemassa yhtä määritelmää, koska toleranssikyky riippuu materiaalista, osan koosta, geometriasta, työstöprosessista, koneen kunnosta, kiinnittimen suunnittelusta ja tarkastusmenetelmästä. Monissa projekteissa yli ±0,05 mm:n toleranssit käsitellään tarkkuusvaatimuksina. Noin ±0,01 mm:n tai sitä pienemmät toleranssit voivat vaatia kontrolloidumpia työstöolosuhteita ja lisätarkastuksia.
Ei. Ra on laajalti käytetty, mutta se ei kuvaa täysin kaikkia pinnan ominaisuuksia. Sovelluksesta riippuen insinöörien on ehkä arvioitava myös Rz, Rq, aaltoilu, materiaalisuhde, asennussuunta, piikin korkeus, laakson syvyys ja näkyvät pintavirheet.
Useimmissa tapauksissa kyllä. Pienemmät karheusarvot voivat vaatia hitaampia syöttönopeuksia, lisää viimeistelyajoja, terävämpiä tai erikoistuneita leikkaustyökaluja, hiontaa, hiontaa, hiontaa, kiillotusta ja enemmän tarkastuksia. Kustannusvaikutus riippuu materiaalista, geometriasta, viimeisteltävästä alueesta, tuotantomäärästä ja vaaditusta prosessista.
Kyllä. Kiillotus, hionta, läppäys, puhallus, pinnoitus, anodisointi, pinnoitus ja lämpökäsittely voivat vaikuttaa mittoihin, reunasäteisiin, pinnan rakenteeseen ja lopulliseen sovitukseen. Insinöörien tulee määrittää, ovatko mitat voimassa ennen viimeistelyä vai sen jälkeen, ja varmistettava, että prosessin järjestys on selkeä.
Monissa tapauksissa kyllä. Tasaisuus säätelee tiivistepinnan yleistä kosketustilaa. Karheus hallitsee pienempää pintarakennetta, joka voi vaikuttaa vuotoreitteihin, tiivisteen puristumiseen ja kosketuskäyttäytymiseen. Oikeat arvot riippuvat paineesta, nesteen tyypistä, tiivistemateriaalista, tiivisteen rakenteesta ja liitososan kunnosta.
Monet yleiset CNC-koneistetut pinnat on määritelty noin Ra 3,2 µm tai Ra 1,6 µm. Oikea arvo riippuu kuitenkin osan materiaalista, työstömenetelmästä, osan toiminnasta, liitospinnasta, pinnoitustarpeesta ja hyväksyttävistä kustannuksista. Vaativammille pinnoille voidaan tarvita hienohionta tai kiillotus.
Insinöörit voivat välttää ylimäärittelyn tunnistamalla jokaisen ominaisuuden toiminnallisen tarkoituksen. Käytä tiukkoja toleransseja vain mittoihin, jotka ohjaavat istuvuutta, kokoonpanoa, liikettä, tiivistystä tai kohdistusta. Käytä yleisiä toleransseja ei-kriittisten ominaisuuksien osalta. Käytä hienoa pintakäsittelyä vain silloin, kun se tukee toiminnallista tai visuaalista vaatimusta.
1. ASME. [Pintarakenne: ASME B46.1 ]
2. Kansainvälinen standardointijärjestö. [ISO 21920-1:2021 – Geometriset tuotespesifikaatiot (GPS) – Pintarakenne: Profiili – Osa 1: Pintarakenteen osoittaminen ]
3. Kansainvälinen standardointijärjestö. [ISO 21920-2:2021 – Geometriset tuotespesifikaatiot (GPS) – Pintarakenne: Profiili – Osa 2: Termit, määritelmät ja pintarakenteen parametrit ]
4. Kansainvälinen standardointijärjestö. [ISO 21920-3:2021 – Geometriset tuotespesifikaatiot (GPS) – Pintarakenne: Profiili – Osa 3: Tekniset käyttäjät ]
5. Physikalisch-Technische Bundesanstalt. [Karheuden mittaustekniikoiden standardit ]
6. NASA Technical Reports Server. [Avennuksen työstöparametrien, jäännösjännitysten ja pinnan karheuden vaikutus väsymisikään ]
7. Venco MFG. [CNC-koneistuksen toleranssiopas: ISO 2768 & GD&T ]
8. Olympus-koneistus. [Pintakäsittelyvaatimukset tiukkatoleranssin CNC-työstölle ]


