Vues : 210 Auteur : U-Need Heure de publication : 2026-11-02 Origine : Site
Menu Contenu
>> La précision est une exigence de dessin, pas un nombre d'axes
>> La complexité est souvent un problème d'accessibilité
● Comparaison entre l'usinage 3 axes, 3+2 et 5 axes simultanés
>> Usinage 3 axes : efficace pour les fonctionnalités accessibles
>> Usinage 3+2 : réorienter, puis couper
>> Usinage simultané sur 5 axes : modifier l'orientation pendant la coupe
● Quand l’usinage CNC 5 axes en vaut-il la peine ?
>> 1. Plusieurs configurations menacent les relations critiques
>> 2. L’accès aux outils force des couteaux longs et flexibles
>> 3. Les surfaces continues nécessitent un changement d'orientation de l'outil
>> 4. La réduction de la configuration compense le taux de traitement plus élevé
● Quand l’usinage 5 axes ne vaut pas le prix fort
● Un modèle de coûts pratique : comparez les pièces acceptées, pas les tarifs des machines
>> Exemple illustratif de seuil de rentabilité
● Vérification précise de la réalité : plus d'axes signifie également plus de variables
>> La stabilité thermique peut changer le résultat
>> L'inspection doit correspondre aux exigences
● Trois scénarios d'application : lorsque la décision change
>> Boîtier de précision : l'usinage indexé peut suffire
>> Composant de type turbine : un mouvement continu peut être nécessaire
>> Insertion de moule : une voie hybride pourrait être meilleure
● Une liste de contrôle RFQ pour les pièces usinées de haute précision et les géométries complexes
● Discutez de la bonne voie de fabrication avec U-Need
>> Les pièces usinées de haute précision sont-elles toujours complexes ?
>> L'usinage CNC 5 axes est-il toujours plus précis que l'usinage 3 axes ?
>> Quelle est la différence entre l'usinage 3+2 et l'usinage 5 axes simultanés ?
>> L’usinage 5 axes élimine-t-il les opérations secondaires ?
>> L’usinage cinq axes est-il économique pour les prototypes ?
>> Que dois-je soumettre pour un devis d’usinage précis ?
Les pièces usinées de haute précision et les géométries complexes apparaissent souvent ensemble dans les discussions sur la fabrication, mais elles décrivent des défis différents. La précision concerne la mesure dans laquelle un composant fini répond à ses dimensions et exigences géométriques spécifiées. La complexité concerne les formes, les surfaces et les caractéristiques qu'un outil de coupe doit atteindre.
Pour les acheteurs évaluant Usinage CNC 5 axes , la question pratique n'est pas de savoir si plus d'axes sonnent mieux. Il s’agit de savoir si ces mouvements supplémentaires améliorent l’accès, protègent les relations entre les fonctionnalités critiques ou réduisent le coût total de production de pièces acceptables.
Ma recommandation de départ est simple : choisissez la stratégie d'usinage la plus simple qui correspond de manière fiable au dessin. Passez à l’usinage 5 axes lorsque ses avantages dépassent les exigences supplémentaires en matière de programmation, d’équipement et de vérification.

Un composant simple peut exiger des tolérances extrêmement serrées. Parallèlement, un composant visuellement complexe peut avoir des exigences dimensionnelles relativement généreuses.
Cette distinction est importante car la précision et la complexité ne nécessitent pas automatiquement la même solution de fabrication.
| Facteur de comparaison | Pièces usinées de haute précision | Géométries complexes |
|---|---|---|
| Exigence principale | Répondre aux spécifications dimensionnelles et géométriques | Produisez des formes difficiles et accédez à des fonctionnalités complexes |
| Défis typiques | Position, planéité, rondeur et ajustements cohérents | Caractéristiques angulaires, surfaces courbes, cavités profondes et dégagement d'outil |
| Principal problème de processus | Stabilité et confiance des mesures | Orientation des outils et accès sans collision |
| Approche d'usinage possible | Tournage, fraisage 3 axes, rectification ou usinage multi-axes | Usinage multi-axes indexé ou simultané |
| Quand les 5 axes ajoutent de la valeur | Les relations critiques couvrent plusieurs visages | L'orientation de l'outil doit changer pour atteindre ou générer des fonctionnalités |
| Preuve d'acceptation | Inspection par rapport au dessin | Conformité géométrique et vérification dimensionnelle |
Le chevauchement important se produit lorsqu'un composant nécessite à la fois des tolérances exigeantes et un accès difficile. C'est là que l'usinage 5 axes mérite une attention particulière.
La « haute précision » ne doit jamais remplacer une spécification complète.
Un dessin utile identifie les références de référence, les dimensions critiques, les tolérances géométriques, les exigences de surface, les matériaux et toutes les conditions de finition qui affectent l'acceptation.
Par exemple, maintenir la position de deux alésages sur des faces différentes peut être plus important que de resserrer chaque dimension externe.
Du point de vue des achats, je préférerais recevoir une explication claire du contrôle et de l'inspection des données plutôt qu'une promesse non étayée selon laquelle une machine est « ultra-précise ».
La complexité ne se limite pas aux surfaces sculptées.
Un boîtier rectangulaire avec des trous sur plusieurs faces inclinées peut créer plus de difficultés d'installation qu'une pièce incurvée entièrement usinée par le haut.
Les questions pertinentes sont :
- La fraise peut-elle atteindre toutes les surfaces requises ?
- Peut-il atteindre ces surfaces sans surplomb excessif ?
- Le support ou la broche entreront-ils en collision avec la pièce ?
- Les fonctionnalités critiques peuvent-elles rester référencées à une configuration cohérente ?
Ces questions révèlent si des axes supplémentaires résolvent un réel problème de fabrication.
Tous les travaux effectués sur une machine à cinq axes ne nécessitent pas une découpe simultanée sur cinq axes.
Comprendre cette distinction peut éviter des dépenses inutiles.
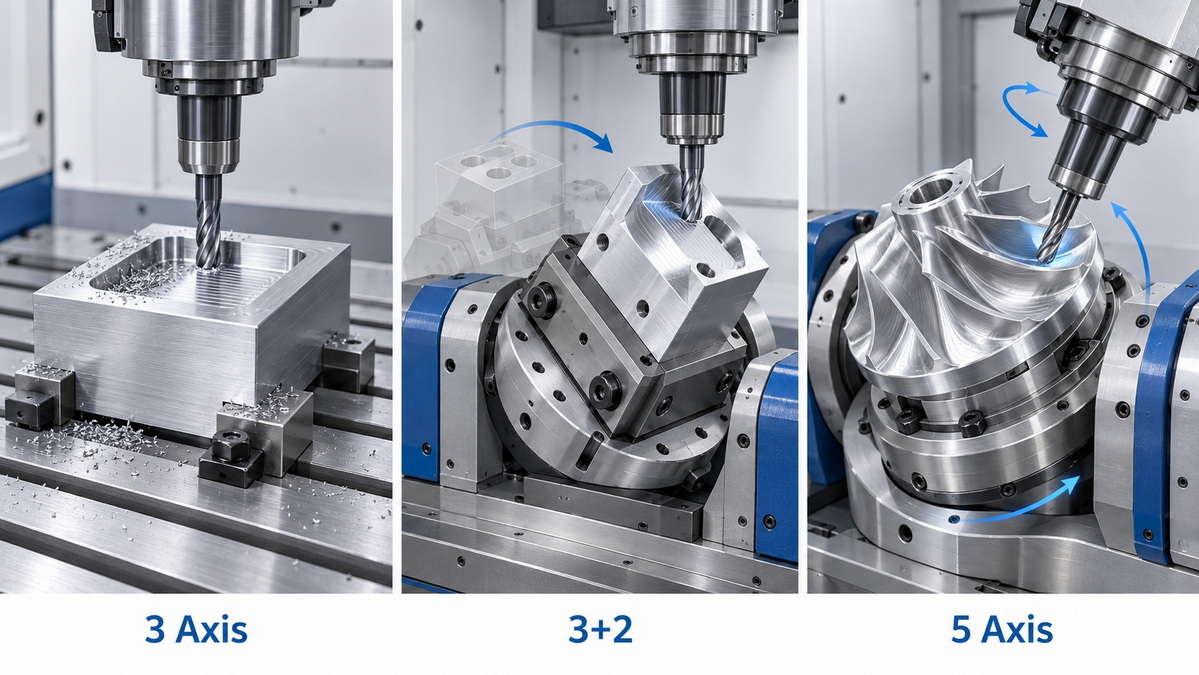
Une fraiseuse conventionnelle à 3 axes se déplace le long de X, Y et Z.
Il convient souvent aux plaques, pochettes, blocs de montage et composants dont les caractéristiques sont accessibles depuis un nombre limité de directions.
Des faces supplémentaires peuvent être usinées en repositionnant la pièce. Cependant, chaque repositionnement introduit une autre opération de configuration et une autre opportunité de localiser une variation.
En usinage 3+2, deux axes rotatifs positionnent la pièce ou l'outil selon un angle. La découpe se poursuit ensuite avec cette orientation fixée.
Cette approche peut simplifier l'usinage sur plusieurs faces sans nécessiter de mouvement rotatif continu pendant la coupe.
Pour de nombreux boîtiers, supports et composants d'outillage, l'usinage indexé offre aux acheteurs les avantages d'accès dont ils ont besoin sans la complexité totale des parcours d'outils simultanés à cinq axes.
L'usinage simultané sur 5 axes coordonne le mouvement linéaire et rotatif pendant la coupe.
Cela devient particulièrement utile lorsque l'outil doit changer continuellement d'orientation pour suivre une surface ou maintenir l'accès à travers une géométrie changeante.
Les exemples incluent certains passages de turbine, surfaces de pales et éléments de moule sculptés.
| Processus | Orientation de l'outil pendant la coupe | Raison typique de le choisir |
|---|---|---|
| 3 axes | Fixe par rapport à la configuration | Géométrie accessible et usinage économique |
| 3+2 | Réorienté entre les opérations de découpe | Plusieurs faces et caractéristiques inclinées |
| 5 axes simultanés | Change continuellement si nécessaire | Contours continus et accès restreint |
La justification la plus solide est généralement une combinaison d'un meilleur accès, de moins de configurations et de relations de fonctionnalités plus fiables.
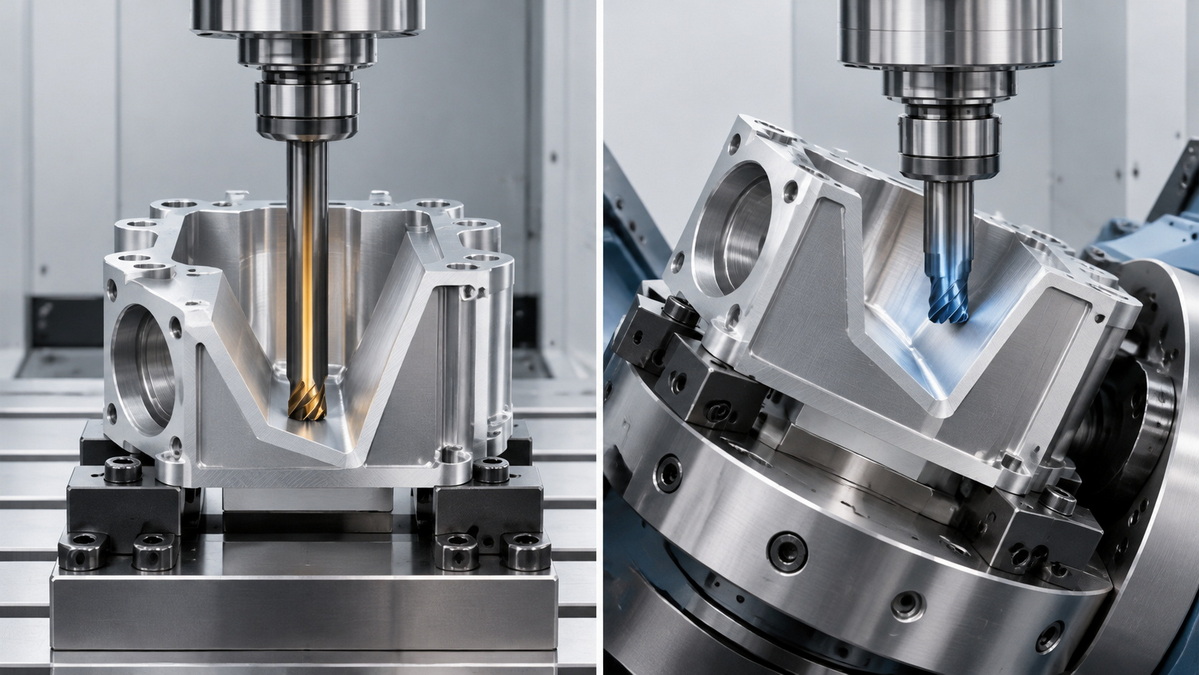
Considérons un boîtier avec des alésages de précision répartis sur plusieurs faces.
Un processus conventionnel peut nécessiter un serrage et un alignement répétés. Chaque transfert crée une autre interface entre la structure de référence du dessin et la configuration physique.
Une stratégie à cinq axes peut permettre d'usiner davantage de ces caractéristiques sans retirer la pièce.
Cela n'élimine pas l'erreur. Cela peut cependant réduire la dépendance aux déplacements manuels répétés.
De plus, « une seule configuration » ne signifie pas que toutes les surfaces sont accessibles. La zone serrée peut encore nécessiter une deuxième opération.
Les fonctionnalités profondes ou inclinées peuvent forcer un processus à 3 axes à utiliser un outillage étendu.
L'inclinaison de la pièce peut permettre un outil plus court et un accès plus favorable. Selon l'application, cela peut améliorer la stabilité de coupe et réduire les problèmes liés à la déflexion.
L'avantage doit être vérifié par rapport à l'enveloppe réelle de la machine, à la géométrie du support et à la disposition des fixations. Cinq axes ne permettent pas d'usiner chaque passage en contre-dépouille ou fermé.
Certaines surfaces sont inefficaces ou peu pratiques à finir avec une direction d'outil fixe.
L'usinage simultané peut gérer l'orientation de l'outil à mesure que la surface change, aidant ainsi le programmeur à équilibrer les conditions d'accès, de dégagement et de coupe.
Néanmoins, l'état de surface reste dépendant de la stratégie de parcours d'outil, de l'état de la fraise, du comportement du matériau et de la dynamique de la machine, et pas seulement du nombre d'axes.
Un taux horaire de machine plus élevé ne signifie pas automatiquement un coût de pièce finie plus élevé.
Si un processus supprime plusieurs fixations, des alignements répétés ou des opérations secondaires coûteuses, sa rentabilité globale peut s'améliorer.
La mesure pertinente est le coût par pièce acceptée, et non le taux horaire de broche le plus bas indiqué.
L'usinage sur cinq axes n'est pas la réponse par défaut pour chaque composant de précision.
Un processus plus simple peut être préférable lorsque :
- La plupart des fonctionnalités sont accessibles depuis une ou deux directions.
- Le composant est principalement rotatif et mieux adapté au tournage.
- Les appareils existants fournissent déjà des résultats stables et reproductibles.
- Le volume de production prend en charge un processus dédié hautement optimisé.
- Un processus secondaire, tel que le meulage ou l'EDM, répond mieux à la fonctionnalité difficile.
- Un mouvement de rotation supplémentaire offre peu de réduction des travaux de configuration ou des risques d'inspection.
Des tolérances strictes ne constituent pas à elles seules une justification suffisante. Un processus stable à 3 axes peut être plus adapté qu’un processus à cinq axes mal contrôlé.
Pour les décisions d'approvisionnement, je recommande de séparer les coûts d'ingénierie ponctuels des coûts de production récurrents.
Une comparaison utile est :
La valeur vient de la réduction des coûts totaux d’ingénierie, de configuration, d’usinage, d’inspection, de finition et de non-conformité attendue, et non de l’optimisation de la sophistication des machines.
Les chiffres suivants sont des hypothèses de planification hypothétiques, et non des références de marché ou une cotation de U-Need.
Supposons que deux processus qualifiés produisent des pièces acceptables équivalentes :
| Élément de coût | Routage multi-installations à 3 axes Routage | à cinq axes |
|---|---|---|
| Programmation et rencontres ponctuelles | 600 $ | 1 200 $ |
| Coût récurrent par pièce acceptée | 85 $ | 60 $ |
| Total pour 10 pièces acceptées | 1 450 $ | 1 800 $ |
| Total pour 50 pièces acceptées | 4 850 $ | 4 200 $ |
L'itinéraire à cinq axes nécessite 600 $ de plus au départ, mais permet d'économiser 25 $ par pièce acceptée.
Sous ces hypothèses, les coûts sont égaux à 24 parties. Au-delà de cette quantité, le parcours à cinq axes devient moins cher.
Les comparaisons réelles doivent également prendre en compte la fréquence des révisions, les commandes répétées, la valeur des matériaux, les exigences d'inspection et les contraintes de livraison.
Pour un projet de faible volume, la réduction du risque technique peut justifier la prime avant même l’équilibre des coûts directs.
Une machine à cinq axes introduit des considérations de positionnement et d’alignement des axes rotatifs aux côtés des erreurs familières des axes linéaires.
Les conseils de vérification des machines-outils de Renishaw expliquent pourquoi les mesures effectuées à une position donnée ne peuvent pas représenter pleinement la précision spatiale sur l'ensemble du volume de travail de la machine.
Cela a une implication importante en matière d'achat : les spécifications d'une machine ne sont pas équivalentes à la capacité démontrée de votre composant.
La chaleur générée pendant le fonctionnement peut influencer la précision du positionnement.
Dans une étude sur les vis à billes Renishaw, une configuration testée en boucle semi-fermée a montré une erreur thermique d'environ 120 µm dans des conditions de fonctionnement particulières. Avec le retour du codeur linéaire activé, la précision a été maintenue à moins de 15 µm.
Ces chiffres décrivent cette configuration de test, et non une différence de performances universelle ou une promesse de tolérance.
La leçon pratique est plus large : évaluez les conditions d'échauffement, les systèmes de rétroaction, l'étalonnage et la stabilité de la production plutôt que de vous fier au nombre d'axes.
Pour les composants critiques, convenez de :
1. L'alignement des données utilisé pour l'acceptation.
2. Quelles caractéristiques nécessitent une inspection dimensionnelle.
3. Comment les surfaces de forme libre seront évaluées.
4. Si l'inspection a lieu avant ou après la finition.
5. Quelle documentation du premier article est requise.
6. Si des preuves de capacité de production sont nécessaires.
Le palpage sur machine peut prendre en charge la configuration et le contrôle des processus. Elle ne doit pas automatiquement être considérée comme une preuve d’acceptation indépendante et suffisante.
Il s'agit d'exemples basés sur des applications et non d'études de cas clients revendiquées.
Un boîtier comporte des alésages et des trous filetés sur plusieurs faces inclinées.
Le défi réside dans l'accès et le maintien des relations entre les fonctionnalités, et non dans la sculpture continue d'une surface.
Une stratégie 3+2 peut apporter les avantages nécessaires. La découpe simultanée sur cinq axes pourrait ajouter de la complexité sans améliorer le résultat.
Un composant contient des passages courbes entre les pales.
La fraise devra peut-être changer d'orientation en permanence pour maintenir le jeu et suivre la géométrie requise.
Ici, l'usinage simultané sur cinq axes peut être justifié par la faisabilité géométrique avant de considérer les économies de coûts.
Un insert de moule combine des poches accessibles, des surfaces sculptées et des éléments internes étroits.
Un itinéraire efficace peut combiner l'ébauche conventionnelle, la finition multi-axes et l'électroérosion là où l'accès au fraisage n'est pas adapté.
Le meilleur plan de fabrication ne force pas chaque fonctionnalité à passer par un seul processus.
Une demande de devis détaillée aide les fournisseurs à comparer des options de processus réalistes.
Fournir:
- Un modèle 3D actuel et un dessin contrôlé par révision.
- Qualité du matériau et état requis.
- Quantités prototypes, commandes initiales et prévisions.
- Dimensions critiques et références de référence.
- Texture de surface et exigences cosmétiques.
- Exigences en matière de traitement thermique, de revêtement ou de placage.
- Attentes en matière d'inspection et de traçabilité.
- Dates de livraison requises.
Demandez ensuite au fournisseur :
- Quelles caractéristiques justifient un usinage 3+2 ou cinq axes simultanés ?
- Combien de réglages restent nécessaires ?
- Qu'est-ce qui limite le résultat réalisable ?
- Quelles modifications de dessin permettraient de réduire les coûts sans nuire à la fonctionnalité ?
- Quelles preuves démontreront l'acceptation ?
Une citation forte explique le tracé proposé et ses limites plutôt que de simplement lister les équipements.
U-Need soutient les marques, distributeurs et fabricants mondiaux dans l'usinage de pièces de précision personnalisées, la fabrication de moules et la fabrication de tôles en Chine.
Son étendue de service déclarée comprend les moules à injection, les matrices d'estampage, les matrices de forgeage à froid, la découpe laser, le pliage et l'estampage.
Ce contexte de fabrication plus large est utile lorsqu'un projet implique à la fois des composants usinés et des outils ou assemblages fabriqués associés.
Envoyez à U-Need votre modèle CAO, votre dessin, vos exigences en matière de matériaux, vos quantités et vos attentes en matière d'inspection. Demandez une étude de fabricabilité comparant l'usinage conventionnel, l'usinage indexé et l'usinage simultané à cinq axes, le cas échéant.
L’objectif est une voie de production justifiée, et non une mise à niveau automatique vers le processus le plus élaboré.
Non. Une simple goupille, plaque ou bloc peut avoir des tolérances exigeantes. La précision décrit la conformité aux exigences ; la complexité décrit les défis géométriques et d’accès.
L'usinage sur cinq axes peut réduire le repositionnement, mais l'étalonnage, le comportement thermique, le maintien de la pièce, l'outillage et l'inspection déterminent le résultat réel.
En usinage 3+2, les axes rotatifs établissent une orientation avant la coupe. Lors de l'usinage simultané, les axes linéaires et rotatifs peuvent se déplacer ensemble pendant la coupe.
Pas nécessairement. Les surfaces serrées, les détails inaccessibles, le traitement thermique, le meulage, l'électroérosion ou la finition peuvent encore nécessiter des opérations supplémentaires.
Parfois. Son coût de préparation plus élevé peut être compensé par un montage plus simple, moins de configurations ou une géométrie autrement difficile. Comparez les devis complets plutôt que de supposer une quantité économique minimale.
Fournissez un modèle 3D, un dessin contrôlé, des spécifications de matériaux, des quantités, des exigences de finition, des tolérances critiques et des attentes en matière d'inspection.
1.Haas Automatisation. 'Présentation des 5 axes.' Document de formation technique expliquant les considérations sur le positionnement indexé, l'usinage simultané et la configuration [haascnc] : https://haascnc.com/content/dam/haascnc/hfo-microsite/hfo-morris-trident/Morris_Trident_TMT-5-Axis-Overview.pdf
2.Haas Automatisation. 'UMC-750 : Fraiseuse à 5 axes.' Informations sur la machine distinguant l'usinage 3+2 de la capacité simultanée à cinq axes [haascnc] : https://haascnc.com/machines/vertical-mills/universal-machine/models/umc-750
3.Haas Automatisation. 'Simplifiez l'usinage 3+2 et 5 axes avec DWO/TCPC.' Explication technique des décalages d'origine dynamiques et du contrôle du point central de l'outil [haascnc] : https://haascnc.com/video/tipoftheday/hxpjh4v5ieg.html
4.Renishaw. 'Les produits d'étalonnage de précision aident à produire des machines-outils haut de gamme de haute qualité.' Discussion sur les erreurs spatiales, la vérification sur cinq axes et les limitations d'étalonnage [renishaw] : https://www.renishaw.com/en/precision-calibration-products-help-produce-high-quality-high-end-machine-tools--48718
5.Renishaw. 'L'effet de la chaleur sur la précision des vis à billes dans une machine-outil CNC.' Étude d'application prenant en charge l'exemple d'erreur thermique et ses limitations spécifiques à la configuration [renishaw] : https://www.renishaw.com/it/the-effect-of-heat-on-ballscrew-accuracy-in-a-cnc-machine-tool--49580
6.Protolabs. 'Service d'usinage CNC en ligne.' Conseils de fabrication couvrant le fraisage indexé, les tolérances dépendantes du dessin, l'examen de la fabricabilité et les variables de devis [protolabs] : https://www.protolabs.com/services/cnc-machining/


