Vues : 251 Auteur : U-Need Heure de publication : 2026-09-29 Origine : Site
Menu Contenu
● Qu’est-ce que l’usinage à tolérance serrée ?
>> Applications courantes pour l'usinage à tolérances serrées
>> Ce que les tolérances strictes ne contrôlent pas
● Usinage à tolérance serrée vs GD&T : différences clés
● Quand devez-vous spécifier des tolérances strictes ?
>> Ajustements de roulements et alésages de précision
>> Goupilles à ajustement serré et fonctionnalités de localisation
>> Caractéristiques d'étanchéité
>> Composants de moule de haute précision
● Quand devriez-vous utiliser GD&T sur un dessin CNC ?
>> Utiliser GD&T pour la position du trou
>> Utilisez GD&T pour la planéité
>> Utiliser GD&T pour la perpendiculaire
>> Utiliser GD&T pour le parallélisme
>> Utiliser GD&T pour le profil
>> Utiliser GD&T pour le faux-rond
● L'importance des données fonctionnelles
>> Choisir les bonnes références
>> Pourquoi la stratégie de référence est importante
● Pourquoi le resserrement de chaque dimension augmente les coûts
>> Le coût d’une tolérance excessive
>> Un meilleur principe de conception
● Un flux de travail pratique pour les dessins CNC
>> 1. Identifier les interfaces fonctionnelles
>> 2. Sélectionnez les références fonctionnelles
>> 3. Contrôler la taille des fonctionnalités critiques
>> 4. Ajoutez GD&T pour les relations géométriques
>> 5. Spécifier les exigences en matière de finition de surface et de bord
>> 6. Définir la méthode d'inspection
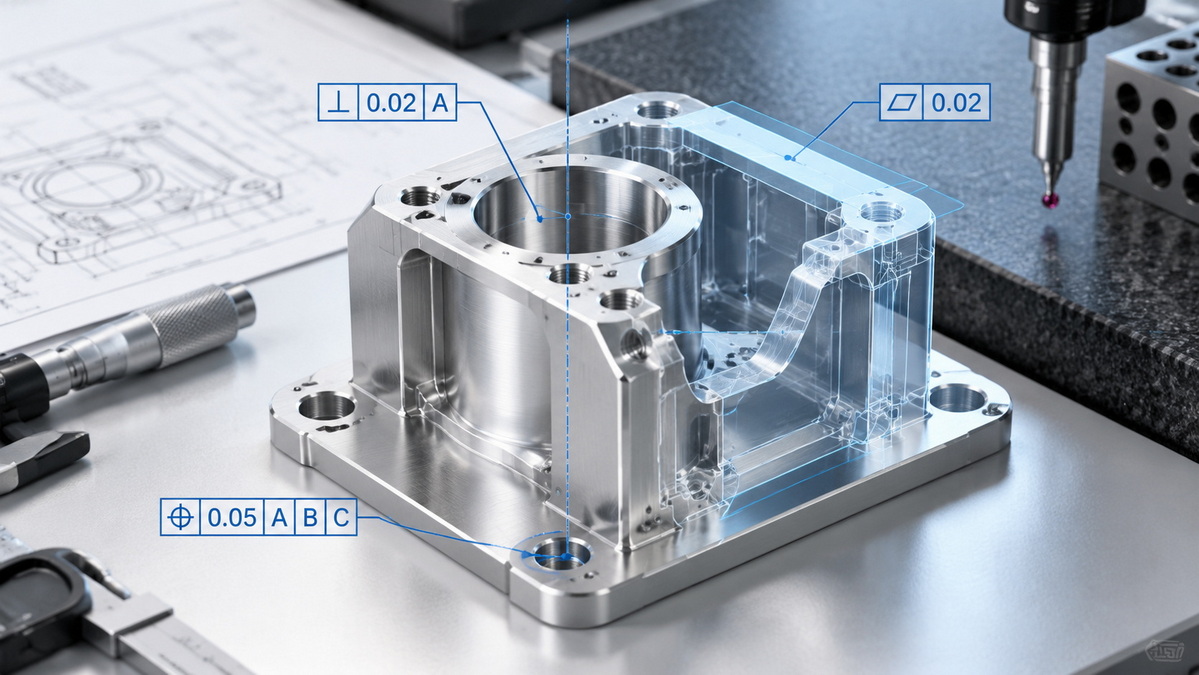
● Exemple : boîtier de capteur usiné CNC
● Application de GD&T à la fabrication de moules
>> Caractéristiques courantes des moisissures qui nécessitent un contrôle minutieux
● Application de GD&T à la fabrication de tôles
>> Contrôles utiles pour les pièces en tôle
● Erreurs courantes de dessin CNC à éviter
>> Application de tolérances strictes à des dimensions non critiques
>> Utilisation des coordonnées de trou sans contrôle de position
>> Choisir des données non fonctionnelles
>> Omettre les exigences de finition de surface
>> Ignorer l'épaisseur du revêtement
>> Laisser les exigences de bavure floues
>> Omission d'indiquer la norme de dessin
● Que doit-on inclure sur un dessin CNC ?
● Résumé : Usinage à tolérance serrée vs GD&T
>> 1. Le GD&T est-il meilleur que des tolérances strictes ?
>> 2. Chaque pièce usinée CNC nécessite-t-elle du GD&T ?
>> 3. Quel est le contrôle GD&T le plus utile pour l’usinage CNC ?
>> 4. Une tolérance serrée du diamètre du trou contrôle-t-elle l’emplacement du trou ?
>> 5. GD&T peut-il réduire les coûts d’usinage CNC ?
>> 6. Dois-je utiliser les normes ASME ou ISO GD&T ?
>> 7. Quels fichiers faut-il fournir pour un devis d'usinage CNC ?
Un dessin CNC doit faire plus que lister les dimensions. Il doit expliquer comment une pièce doit s'adapter, se localiser, sceller, tourner, s'assembler et fonctionner dans le produit fini. C'est pourquoi les ingénieurs doivent souvent choisir entre usinage à tolérances serrées et GD&T lors de la préparation des dessins de fabrication.
La réponse n’est pas de choisir l’un plutôt que l’autre. Des tolérances strictes contrôlent la taille des caractéristiques. Les contrôles GD&T présentent une géométrie et des relations fonctionnelles. Un dessin bien préparé utilise chaque méthode là où elle crée une réelle valeur.
Par exemple, un alésage de roulement peut nécessiter un diamètre étroitement contrôlé pour obtenir un ajustement correct. Dans le même temps, l'axe de l'alésage peut devoir rester perpendiculaire à une face de montage et localisé avec précision par rapport aux trous environnants. Une tolérance dimensionnelle ne peut à elle seule définir ces exigences géométriques.
Pour les marques mondiales, les distributeurs, les développeurs de produits et les fabricants, des tolérances claires sont essentielles pour contrôler la qualité, l’exactitude des devis, la cohérence de la production, les méthodes d’inspection et le coût total de fabrication. Cela permet également de réduire les retards causés par les différences d’interprétation entre les équipes d’ingénierie, les fournisseurs et les inspecteurs qualité.
À U-Need , nous prenons en charge l'usinage de pièces de précision personnalisées, la fabrication de moules et projets de fabrication de tôles pour les clients qui ont besoin d'une communication fiable depuis la révision des dessins jusqu'à la production et l'inspection. Les dessins les plus efficaces ne sont pas simplement ceux qui comportent les exigences les plus strictes. Ce sont les dessins qui communiquent la véritable intention fonctionnelle de la pièce.
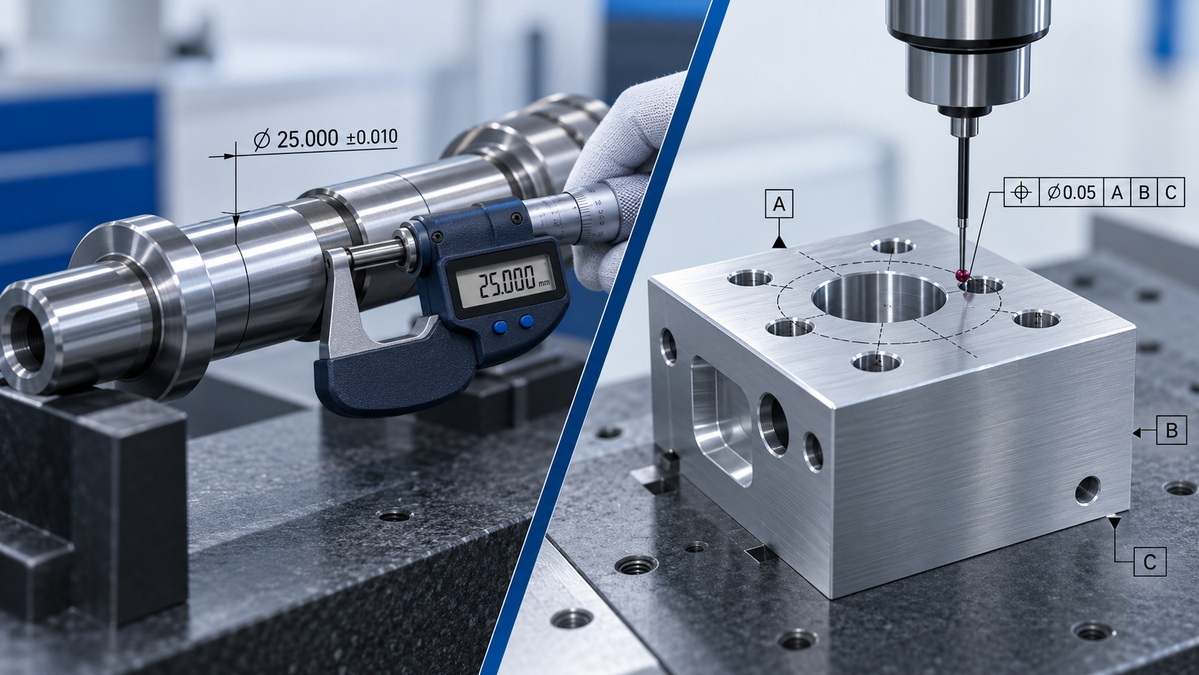
L'usinage à tolérances serrées signifie produire une caractéristique dans une plage dimensionnelle étroite autorisée. Il est couramment utilisé lorsque de petites variations de taille peuvent affecter l'ajustement, l'étanchéité, le mouvement, le transfert de charge, l'alignement ou les performances du produit.
Une tolérance conventionnelle est généralement affichée sous la forme d'une valeur plus/moins, d'une dimension limite ou d'une légende d'ajustement standard.
La plage spécifiée n'a qu'une largeur de 0,010 mm. La fabrication d'un élément dans cette gamme peut nécessiter un équipement CNC stable, un maintien de pièce de précision, des paramètres de coupe contrôlés, des outils d'inspection précis et une planification minutieuse du processus.
Des tolérances dimensionnelles strictes sont souvent nécessaires pour les caractéristiques suivantes :
- Alésages et sièges de roulements
- Arbres et tourillons de précision
- Goupilles et trous de chevilles à pression
- Alésages de bagues
- Sièges d'engrenage et diamètres d'accouplement
- Diamètres d'étanchéité hydrauliques et pneumatiques
- Dimensions du presse-étoupe
- Inserts de moule et composants de cavité de moule
- Emplacements des luminaires de précision
- Composants de dispositifs médicaux
- Pièces d'équipement d'automatisation
- Composants d'outillage de haute précision
Pour ces applications, la taille réelle de la fonction affecte directement si la pièce s'assemblera et fonctionnera correctement.
Une tolérance de taille stricte ne contrôle pas automatiquement tous les aspects d’une fonctionnalité.
Cependant, le trou peut encore être :
- Trop loin de son emplacement prévu
- Incliné par rapport à la surface de montage principale
- Mal aligné avec un trou d'accouplement
- Décalage par rapport à une ligne médiane
- Non aligné avec un autre alésage
- Fonctionnellement inadapté à une vis, une broche, un arbre ou un connecteur
C'est la limite de s'appuyer uniquement sur des tolérances dimensionnelles standard. La taille peut être correcte, mais la fonctionnalité peut ne pas fonctionner correctement lors de l'assemblage final.
GD&T , abréviation de Geographic Dimensioning and Tolerancing , est un langage d'ingénierie utilisé pour définir la variation autorisée dans la géométrie d'une pièce.
Au lieu de contrôler uniquement la taille d'une fonction, GD&T peut définir si une surface est plane, si un trou est correctement localisé, si un alésage est perpendiculaire à une face, si un arbre tourne en douceur ou si un profil complexe reste dans une zone acceptable.
GD&T est particulièrement utile pour les pièces usinées CNC de précision, les composants de moules à injection, les matrices d'emboutissage, les pièces en tôle, les assemblages et les composants dotés de plusieurs interfaces fonctionnelles.
Les contrôles GD&T sont généralement divisés en plusieurs catégories.
| Catégorie GD&T | Contrôles typiques | Ce qu'il aide à contrôler |
|---|---|---|
| Formulaire | Rectitude, planéité, circularité, cylindricité | La forme d'une entité elle-même |
| Orientation | Parallélisme, perpendiculaire, angulaire | L'angle d'une entité par rapport à une référence |
| Emplacement | Position, concentricité, symétrie | L'emplacement d'une entité par rapport à d'autres entités |
| Profil | Profil d'une ligne, profil d'une surface | Contours, surfaces et formes complexes |
| S'épuiser | Faux-rond circulaire, faux-rond total | Précision de rotation des pièces cylindriques ou tournantes |
En pratique, GD&T offre aux ingénieurs et aux fabricants un moyen plus clair de communiquer les exigences fonctionnelles.
Un dessin CNC avec des GD&T correctement sélectionnés peut réduire l'ambiguïté, améliorer la répétabilité et faciliter l'établissement d'une méthode d'inspection cohérente.
L'usinage à tolérances serrées et le GD&T sont souvent abordés ensemble, mais ils répondent à des objectifs différents.
| Facteur de comparaison | Usinage à tolérance serrée | GD&T |
|---|---|---|
| Objectif principal | Contrôle la taille des fonctionnalités | Contrôle la géométrie et les relations entre les entités |
| Format typique | ± tolérance, limites, classe d'ajustement | Cadre de contrôle des fonctionnalités, références de référence, dimensions de base |
| Exemple | Ø20,00 ±0,02 mm | Position Ø0,05 par rapport à ABC |
| Idéal pour | Diamètre, épaisseur, largeur, profondeur, ajustement | Localisation, planéité, orientation, profil, faux-rond |
| Emplacement des trous de contrôle | Non, pas directement | Oui |
| Contrôle l'angle ou l'inclinaison | Non | Oui |
| Contrôle la planéité de la surface | Non | Oui |
| Contrôle la précision de rotation | Non | Oui |
| Outils d'inspection | Micromètre, pied à coulisse, jauge d'alésage | MMT, jauge de hauteur, jauge fonctionnelle, comparateur à cadran |
| Impact sur les coûts | Peut augmenter le coût en cas de surutilisation | Peut améliorer la clarté et réduire les exigences de tolérance inutiles |
La différence la plus importante est la suivante :
> Une tolérance dimensionnelle répond : « Quelle peut être la taille de cette fonction ? » GD&T répond : « Comment cette fonction doit-elle se comporter par rapport à la pièce et à l'assemblage ? »
Spécifiez une tolérance étroite lorsque la taille réelle d'une fonction affecte directement la fonction du produit.
Ceci est particulièrement important lorsqu'un composant doit créer un jeu contrôlé, une interférence, un ajustement serré, un joint, une condition de glissement ou une relation de roulement.
Un alésage de roulement nécessite généralement un contrôle précis du diamètre, car l'ajustement entre la bague extérieure du roulement et le boîtier affecte directement les performances.
Si l'alésage est trop petit, l'installation peut nécessiter une force excessive et endommager le roulement. S'il est trop grand, le roulement peut bouger, tourner ou perdre son alignement pendant l'utilisation.
Cependant, cette exigence de taille à elle seule pourrait ne pas suffire. L'alésage peut également devoir être perpendiculaire à une face de montage, aligné avec un autre alésage et contrôlé pour la finition de surface.
Les goujons, les inserts à emmanchement et les goupilles de positionnement dépendent de diamètres contrôlés.
Si le trou est surdimensionné, la goupille peut être desserrée. Si le trou est sous-dimensionné, l'assemblage peut devenir difficile ou déformer le composant.
Un usinage à tolérances serrées est souvent nécessaire pour :
- Trous de cheville d'alignement
- Douilles à emmancher
- Inserts métalliques dans les pièces en aluminium
- Trous de broches de guidage du moule
- Montages de précision
- Goupilles de localisation automatisées des équipements
Les fonctions d'étanchéité nécessitent souvent des diamètres, des profondeurs et des états de surface contrôlés.
Les exemples courants incluent :
- Rainures pour joints toriques
- Diamètres des vérins hydrauliques
- Corps de pompe
- Sièges de soupapes
- Interfaces de garniture mécanique
- Ports de connecteur de fluide
Une petite variation de taille peut provoquer des fuites, une friction excessive, une mauvaise compression ou une défaillance prématurée du joint.
Les moules d'injection, les matrices d'estampage et les matrices de forgeage à froid comprennent souvent des inserts, des composants de guidage, des caractéristiques de cavité et des éléments d'alignement à tolérances strictes.
La précision est importante car les composants d’outillage doivent s’ouvrir, se fermer, s’aligner, guider le matériau et maintenir une géométrie de pièce stable sur de longues séries de production.
Utilisez GD&T lorsqu'une entité doit maintenir une relation géométrique définie avec d'autres entités.
Le besoin de GD&T devient plus fort à mesure que la complexité des pièces augmente. Il est particulièrement utile pour les pièces comportant des configurations de trous, des faces d'étanchéité, des éléments rotatifs, des assemblages de précision, des configurations d'usinage multiples ou des composants d'accouplement critiques.
La tolérance de position est l'un des contrôles les plus utiles pour l'usinage CNC.
Il est couramment appliqué à :
- Modèles de trous de boulons
- Trous pour chevilles
- Trous de montage du connecteur
- Réseaux de trous filetés
- Caractéristiques usinées multi-axes
- Trous de montage dans les boîtiers
- Trous de localisation des composants du moule
- Trous de fixation en tôle
Un trou peut avoir le bon diamètre mais échouer s'il est mal placé. La tolérance de position contrôle le mouvement acceptable de l'axe du trou par rapport aux fonctions de référence désignées.
Ceci est particulièrement utile lorsque plusieurs trous doivent s'aligner avec un composant d'accouplement.
La planéité contrôle dans quelle mesure une surface peut varier par rapport à un état parfaitement plat.
Il est particulièrement utile pour :
- Surfaces de joint
- Faces d'étanchéité des joints toriques
- Faces de montage des vannes
- Surfaces de montage du dissipateur thermique
- Surfaces de base du moule
- Plaques de fixation
- Surfaces d'assemblage de précision
- Panneaux de tôle qui doivent affleurer
Par exemple, une face d'étanchéité usinée peut nécessiter :
> Planéité 0,05 mm
Cela signifie que la surface entière doit rester dans deux plans parallèles imaginaires séparés de 0,05 mm.
Une surface peut avoir une épaisseur globale correcte mais être néanmoins déformée, inégale ou impropre au scellement. La planéité répond à ce risque fonctionnel.
La perpendiculaire contrôle si une fonction est correctement orientée à 90 degrés par rapport à une surface de référence, un axe de référence ou un plan de référence.
Il est souvent appliqué à :
- Axes d'alésage par rapport aux faces de montage
- Trous filetés sur les surfaces d'étanchéité
- Parois latérales par rapport à une base
- Trous à pression
- Trous pour broches de guidage
- Fonctionnalités d'alignement des luminaires
- Alésages verticaux dans des carters usinés
Un trou peut avoir le bon diamètre et l'emplacement correct sur la surface, mais néanmoins suffisamment incliné pour empêcher un assemblage en douceur. La perpendiculaire empêche cette condition.
Le parallélisme contrôle si une fonction reste parallèle à une autre fonction de référence.
Il est utile pour :
- Surfaces coulissantes
- Rails de guidage
- Plaques de fixation
- Faces d'espacement
- Blocs usinés en parallèle
- Plaques de moulage
- Composants de mouvement linéaire
- Surfaces de contact opposées
Pour deux faces parallèles, il peut s'avérer plus judicieux de contrôler le parallélisme que d'appliquer une tolérance d'épaisseur extrêmement étroite aux deux surfaces.
La tolérance de profil est l'un des outils les plus flexibles de GD&T.
Il peut contrôler une forme complexe, un contour de surface, une orientation et un emplacement. Cela s'avère particulièrement utile pour les entités qui ne peuvent pas être définies efficacement à l'aide de nombreuses dimensions linéaires individuelles.
Les utilisations typiques incluent :
- Surfaces incurvées usinées CNC
- Cavités et noyaux de moules
- Boîtiers complexes en aluminium
- Composants de style aérospatial
- Contours ergonomiques du produit
- Formes formées en tôle
- Surfaces forgées ou moulées
- Zones de transition complexes entre les éléments usinés
Au lieu d'ajouter de nombreuses tolérances distinctes à chaque point d'une surface complexe, une tolérance de profil peut définir la variation autorisée sur l'ensemble du contour.
Le faux-rond contrôle la variation d'une fonction de rotation lorsque la pièce tourne autour d'un axe de référence.
Ceci est essentiel pour les composants tels que :
- Arbres moteur
- Broches
- Rotors
- Sièges de vitesse
- Tourillons de roulement
- Poulies
- Rouleaux
- Moyeux rotatifs
- Assemblages cylindriques de précision
Un arbre peut avoir le bon diamètre mais néanmoins vaciller pendant la rotation. Un faux-rond excessif peut entraîner des vibrations, du bruit, une usure des roulements, une charge inégale, une précision réduite et une défaillance prématurée du produit.
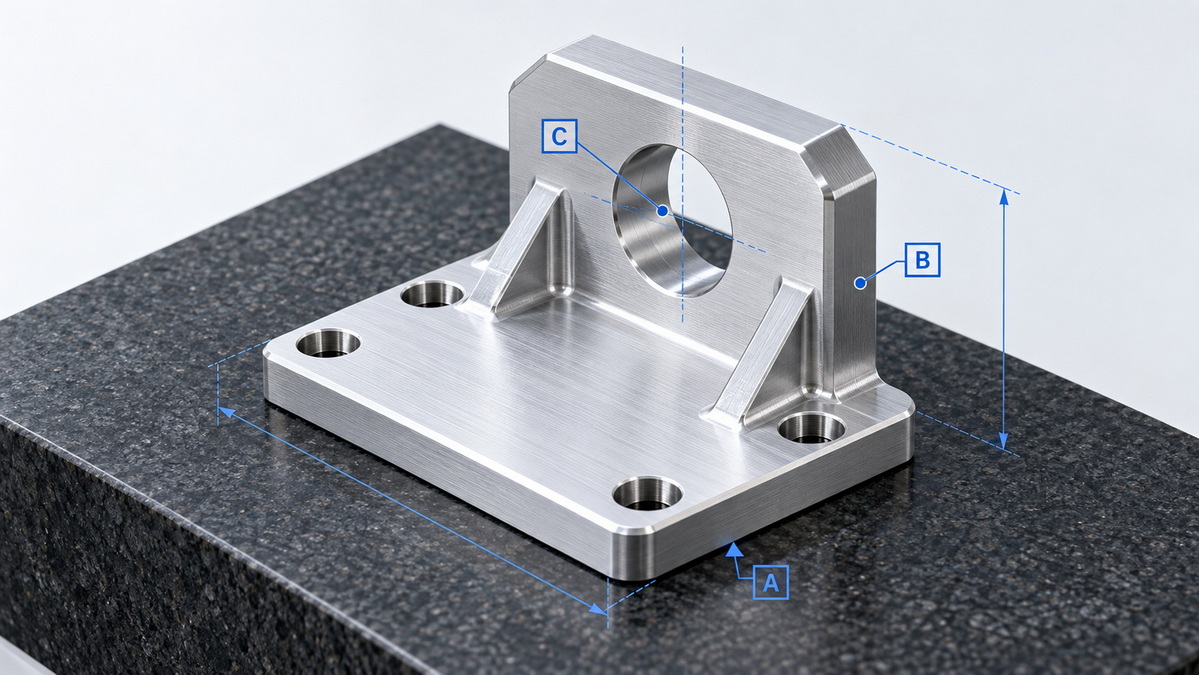
Une référence est un élément de référence utilisé pour établir comment une pièce est localisée pour la fabrication et l'inspection.
Les références constituent le fondement d’un GD&T utile. Si le schéma de référence ne reflète pas l'état réel de l'assemblage, même un dessin techniquement correct peut ne pas produire des pièces fonctionnellement cohérentes.
Un bon processus de sélection de données commence par l'assemblage réel.
Posez les questions suivantes :
- Quelle surface entre en contact avec l'assemblage principal ?
- Quelle caractéristique situe la pièce de gauche à droite ?
- Quel trou, bord ou face empêche la rotation ?
- Quelle caractéristique établit la ligne centrale fonctionnelle ?
- Quelle surface supporte la charge d'étanchéité ?
- Quelle géométrie est la plus importante pour l'assemblage du client ?
Une structure de données commune peut inclure :
- Référence A : la surface principale de montage, d'assise ou d'étanchéité
- Référence B : une face latérale secondaire, un alésage ou un plan central
- Référence C : une troisième fonctionnalité qui empêche le mouvement ou la rotation restante
Par exemple, un support de montage usiné CNC peut utiliser sa face inférieure comme référence A, sa face latérale comme référence B et un trou de positionnement comme référence C.
Cette configuration reflète la manière dont la pièce peut être placée dans le montage d'assemblage réel.
Sans système de référence fonctionnel, plusieurs fournisseurs peuvent inspecter le même dessin différemment.
Un fournisseur peut mesurer à partir d'un bord extérieur. Un autre peut utiliser un centre de trou. Un fournisseur tiers peut utiliser un montage qui ne représente pas la position réelle d'assemblage.
Le résultat peut être des pièces qui semblent acceptables lors de l’inspection mais qui ne s’assemblent pas de manière cohérente.
Une approche courante mais coûteuse consiste à appliquer des tolérances ± serrées à presque toutes les dimensions d'un dessin.
Cela peut sembler une méthode sûre pour garantir la qualité, mais cela peut créer une complexité de fabrication inutile.
Lorsque presque toutes les dimensions ont une tolérance étroite, les fabricants devront peut-être utiliser :
- Configurations CNC supplémentaires
- Fixations de précision et mâchoires souples
- Stratégies de coupe plus stables
- Sondage d'outil supplémentaire
- Cycles d'usinage plus lents
- Mesures en cours de processus plus fréquentes
- Contrôle MMT
- Jauges dédiées
- Un contrôle plus strict des matières premières
- Des allocations de rebut plus élevées
- Des opérateurs plus expérimentés
- Documentation qualité supplémentaire
Chacun de ces facteurs peut augmenter le coût unitaire et les délais de production.
Le problème ne réside pas dans les tolérances strictes elles-mêmes. Le problème est de les appliquer là où ils ne créent pas de valeur fonctionnelle.
Au lieu de demander :
> 'Dans quelle mesure cette tolérance peut-elle être stricte ?'
Demander:
> 'Quelle variation cette fonctionnalité peut-elle permettre alors que l'assemblage fonctionne toujours de manière fiable ?'
C’est le fondement d’une stratégie pratique de tolérance.
Une dimension extérieure non critique peut nécessiter uniquement une tolérance générale. Une poche cachée peut ne pas nécessiter un contrôle de position strict. Un bord esthétique peut ne pas nécessiter la même précision qu'un alésage de roulement ou une face d'étanchéité.
En concentrant la précision sur les caractéristiques fonctionnelles, les ingénieurs peuvent réduire les coûts sans sacrifier les performances.
Un dessin CNC clair doit être développé dans une séquence structurée.
Commencez par identifier les zones où la pièce se connecte, scelle, tourne, supporte la charge ou s'interface avec un autre composant.
Revoir:
- Faces de montage
- Modèles de trous de boulons
- Sièges de roulement
- Localisation des broches
- Surfaces d'étanchéité
- Fils
- Surfaces coulissantes
- Interfaces d'engrenages et d'accouplement
- Caractéristiques du connecteur électrique
- Surfaces cosmétiques
- Poches internes critiques
Toutes les dimensions n’ont pas la même importance. Concentrez-vous sur les fonctionnalités qui déterminent si le produit final fonctionne.
Choisissez les fonctions de référence en fonction de l'emplacement de la pièce lors de l'assemblage.
Une question utile est :
> 'Si cette pièce était placée dans le produit final, quelles fonctionnalités se toucheraient en premier, se localiseraient ensuite et arrêteraient le mouvement en dernier ?'
La réponse révèle souvent la séquence de données correcte.
Appliquez des tolérances dimensionnelles aux fonctionnalités où la taille exacte contrôle l'ajustement ou les performances.
Les exemples incluent :
- Diamètres d'arbre
- Alésages de roulement
- Trous à pression
- Diamètres d'étanchéité
- Tailles de filetage
- Épaisseurs de paroi
- Rainures
- Sièges à douille
- Plaquettes d'outillage
Utilisez la tolérance la plus étroite réellement requise pour la fonction.
Appliquez GD&T uniquement là où la géométrie est importante.
Les exemples courants incluent :
- Position pour un modèle de trous
- Planéité pour une face de joint
- Perpendiculaire pour un axe d'alésage
- Parallélisme pour une surface de glissement
- Profil pour un contour complexe
- Faux-rond pour un diamètre tournant
L’objectif est de définir des relations fonctionnelles critiques sans trop contrôler chaque fonctionnalité.
Les dimensions et GD&T ne constituent pas une histoire complète.
Un dessin peut également devoir définir :
- Rugosité de surface
- Exigences d'ébavurage
- Casses de bord
- Chanfreins
- Filets
- Limites nettes
- Épaisseur du revêtement
- Exigences d'anodisation
- Exigences en matière de placage
- Peinture ou revêtement en poudre
- Zones de masquage
- Traitement thermique
- Dureté
- Besoins en matière de certification des matériaux
Par exemple, un alésage de précision avec une surface rugueuse peut endommager un joint ou empêcher un roulement de s'asseoir correctement. Une bavure sur un trou fileté peut gêner l'assemblage. Un revêtement peut modifier la dimension finale d'un élément critique.
Avant de publier un dessin, réfléchissez à la manière dont les exigences critiques seront vérifiées.
| Fonctionnalité Exigence | Méthode d’inspection commune |
|---|---|
| Diamètre extérieur de l'arbre | Micromètre |
| Diamètre d'alésage interne | Jauge d'alésage, jauge à air, CMM |
| Position du trou | MMT, jauge de hauteur, dispositif d'inspection |
| Planéité des surfaces | MMT, plaque de surface, indicateur |
| Perpendicularité | MMT, jauge de hauteur, configuration des indicateurs |
| Parallélisme | Plaque de surface, indicateur, MMT |
| Faux-rond circulaire ou total | Comparateur à cadran et dispositif de rotation |
| Profil de surface | MMT, scanner optique, dispositif d'inspection |
| Rugosité de la surface | Testeur de rugosité de surface |
Une exigence doit être suffisamment claire pour que le fabricant et l'inspecteur puissent la vérifier à l'aide d'une méthode reproductible.
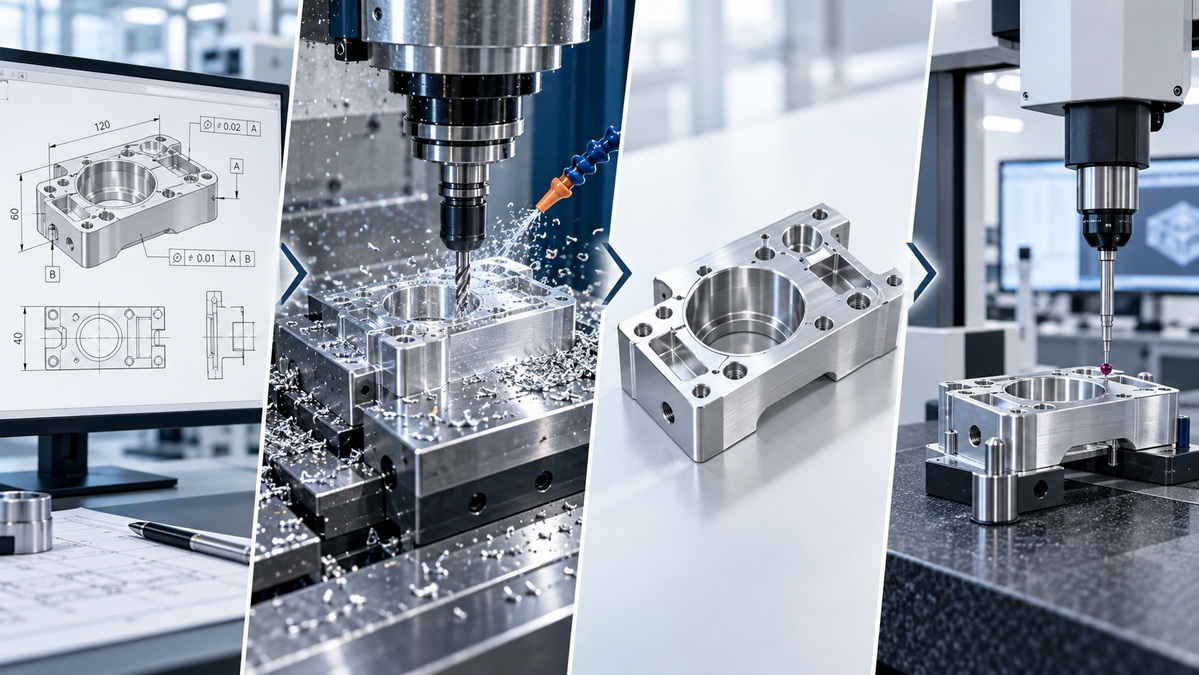
Considérons un boîtier de capteur en aluminium présentant les caractéristiques suivantes :
- Une face de montage inférieure
- Quatre trous de montage
- Un alésage central de précision
- Une face d'étanchéité pour un couvercle
- Une poche électronique interne
- Surfaces cosmétiques extérieures
Un dessin mal spécifié peut appliquer des tolérances de ±0,02 mm à presque toutes les dimensions linéaires.
Cela peut rendre l’usinage plus coûteux, mais il se peut que cela ne parvienne toujours pas à contrôler les fonctionnalités les plus importantes.
Par exemple, l'alésage central pourrait avoir le bon diamètre mais être incliné par rapport à la face de montage. Les trous de boulons pourraient être correctement dimensionnés mais ne pas être alignés avec le couvercle correspondant. La surface d'étanchéité pourrait répondre à son exigence d'épaisseur mais manquerait encore d'une planéité suffisante.
Un dessin plus fonctionnel pourrait préciser :
- Référence A : Face de montage inférieure
- Référence B : Face latérale usinée
- Référence C : un trou de localisation
- Alésage central : Diamètre contrôlé avec perpendiculaire par rapport au repère A
- Trous de montage : tolérance de position par rapport à ABC
- Face d'étanchéité : Exigence de planéité
- Contour de poche interne : Tolérance de profil par rapport à ABC
- Dimensions cosmétiques externes : Tolérance générale là où la fonction le permet
Cette approche place l’effort de fabrication là où cela compte le plus.
> Le but n'est pas de rendre chaque fonctionnalité parfaite. L’objectif est de fiabiliser chaque fonction.
La fabrication de moules nécessite souvent une combinaison de tailles précises et de relations géométriques soigneusement contrôlées.
Les moules d'injection, les matrices d'estampage et les matrices de forgeage à froid dépendent d'un alignement précis entre plusieurs plaques, inserts, composants de guidage, cavités, noyaux et mécanismes mobiles.
Les exemples typiques incluent :
- Trous pour broches de guidage
- Alésages des bagues de guidage
- Emplacements des inserts de moule
- Alignement des cavités et des noyaux
- Trous pour broches d'éjection
- Surfaces de guidage des curseurs
- Surfaces de séparation
- Emplacements des canaux de refroidissement
- Planéité de la plaque de moule
- Parallélisme entre plaques de moule
- Précision du profil des surfaces de la cavité
Un trou de goupille de guidage peut nécessiter une tolérance de diamètre serrée. Cependant, il peut également nécessiter une précision de position par rapport à la base du moule et une circularité par rapport à la surface de la plaque.
De même, une cavité de moule peut nécessiter une tolérance de profil car la forme de la surface complète compte plus que les dimensions linéaires isolées.
GD&T est également utile pour la découpe laser, le pliage, l’emboutissage, le soudage et l’assemblage de tôles.
Les pièces en tôle peuvent subir des variations lors de la découpe du matériau, du pliage, du soudage, de la réduction des contraintes, de la finition de surface et de l'assemblage. Appliquer des tolérances linéaires extrêmement strictes à chaque élément peut s'avérer irréaliste et inutilement coûteux.
Pour la fabrication de tôles, pensez à utiliser :
- Tolérance de position pour les trous de montage
- Tolérance de profil pour les contours formés
- Planéité pour le montage des panneaux
- Perpendiculaire pour les brides pliées
- Angularité des fonctionnalités formées
- Contrôle de localisation basé sur les références pour les interfaces d'assemblage
- Tolérances générales pour les bords coupés non critiques
Par exemple, un support en tôle pliée peut nécessiter des trous alignés avec un boîtier homologue. Le modèle de trou peut être contrôlé en utilisant la position par rapport aux références fonctionnelles plutôt que de s'appuyer uniquement sur les dimensions des coordonnées.
Cela fournit des exigences d’assemblage plus claires et aide les fabricants à choisir des méthodes d’inspection pratiques.
N'utilisez pas de tolérances strictes comme déclaration générale de qualité.
Une tolérance stricte doit avoir une raison fonctionnelle. Si la caractéristique n’affecte pas l’ajustement, l’étanchéité, le mouvement, la résistance, la sécurité ou l’apparence, une tolérance générale peut suffire.
Les cotes de coordonnées peuvent créer un empilement de tolérances.
Pour les modèles multi-trous, la tolérance de position peut mieux définir le véritable emplacement fonctionnel de chaque trou par rapport au système de référence.
Une donnée doit refléter la manière dont la pièce est assemblée, montée ou inspectée.
Évitez de sélectionner des arêtes ou des surfaces arbitraires simplement parce qu'elles sont pratiques dans le modèle CAO.
Un élément peut répondre à ses exigences dimensionnelles mais échouer néanmoins en raison d'une mauvaise qualité de surface.
La finition de surface est particulièrement importante pour :
- Faces d'étanchéité
- Sièges de roulement
- Surfaces coulissantes
- Alésages de précision
- Cavités de moule
- Surfaces cosmétiques
- Zones de contact enduites
L'anodisation, le placage, la peinture, le revêtement en poudre et d'autres processus de finition peuvent modifier les dimensions finales.
Les trous critiques, les filetages, les sièges de roulement et les surfaces de contact de précision peuvent nécessiter un masquage ou un usinage de post-finition.
Les bavures peuvent interférer avec l'assemblage, créer des risques pour la sécurité, endommager les joints ou empêcher une bonne mise en place.
Ajoutez des exigences claires en matière d'ébavurage et de rupture des bords, en particulier autour des trous, des filetages, des bords usinés et des éléments d'étanchéité.
Lorsque vous travaillez avec des fournisseurs internationaux, indiquez clairement la norme et les unités de dessin.
Cela permet d'éviter les différences dans l'interprétation des symboles, les tolérances par défaut, les conventions décimales, les attentes d'inspection et les pratiques générales de rédaction.
Un dessin CNC complet doit fournir suffisamment d’informations pour la fabrication et l’inspection sans créer de complexité inutile.
Incluez les éléments suivants, le cas échéant :
- Numéro de pièce et niveau de révision
- Nom de la pièce et quantité
- Unités de mesure
- Méthode d'échelle et de projection
- Qualité du matériau
- Exigences de certification des matériaux
- Traitement thermique et dureté
- Exigences en matière de traitement de surface ou de revêtement
- Norme de tolérance générale
- Données fonctionnelles
- Tolérances dimensionnelles critiques
- Cadres de contrôle des fonctionnalités GD&T
- Exigences de rugosité de surface
- Spécifications du fil
- Exigences en matière de chanfrein et de rayon
- Instructions d'ébavurage
- Exigences de rupture de bord
- Identification des fonctionnalités critiques pour le fonctionnement
- Exigences en matière de documentation d'inspection
- Exigences d'emballage et de protection contre la corrosion
- Notes d'assemblage le cas échéant
Pour les composants complexes ou de grande valeur, il est souvent utile de fournir à la fois un dessin 2D détaillé et un modèle CAO 3D.
Le dessin 2D définit les exigences de production et de contrôle. Le modèle 3D permet de clarifier la forme, de réduire le temps d'interprétation et de prendre en charge la programmation CNC.
L'usinage à tolérances serrées et le GD&T doivent être utilisés ensemble et non traités comme des alternatives.
Des tolérances strictes définissent la taille, la taille, l'épaisseur, la finesse, la largeur ou la profondeur d'une fonction.
GD&T définit la manière dont une entité doit être liée à d'autres entités en termes d'emplacement, d'orientation, de forme, de profil et de faux-rond.
Un dessin CNC de haute qualité doit :
- Utilisez des tolérances strictes uniquement pour les tailles critiques pour le fonctionnement
- Utiliser des références fonctionnelles qui reflètent l'état réel de l'assemblage
- Appliquer GD&T pour contrôler les relations géométriques importantes
- Évitez les tolérances inutiles sur les fonctionnalités non critiques
- Définir la finition de surface, les bords, les matériaux, les revêtements et les besoins d'inspection
- Permettre au fabricant et à l'équipe qualité d'inspecter la pièce de manière cohérente
Pour l’usinage de pièces de précision personnalisées, la fabrication de moules et la fabrication de tôles, la clarté des dessins est l’un des facteurs les plus importants affectant le coût, les délais, la qualité et la répétabilité.
U-Need aide ses clients à évaluer les dessins, à identifier les problèmes de fabricabilité, à clarifier la stratégie de tolérance et à préparer des composants de précision pour une production fiable. Le partage d'un dessin 2D avec un modèle 3D permet à l'équipe de fabrication d'examiner les caractéristiques critiques, la faisabilité de l'usinage, les méthodes d'inspection et les exigences de production avant le début de la fabrication.
GD&T n’est pas meilleur dans toutes les situations car il résout un problème différent. Des tolérances strictes contrôlent la taille d'une entité, tandis que GD&T contrôle la géométrie et les relations entre les entités. Les pièces de précision nécessitent souvent les deux.
Non. Les pièces simples présentant un faible risque fonctionnel peuvent nécessiter uniquement des dimensions conventionnelles et des tolérances générales. GD&T devient plus utile lorsqu'une pièce comprend des configurations de trous, des alésages de roulements, des surfaces d'étanchéité, des éléments rotatifs, des assemblages critiques ou des formes complexes.
La tolérance de position est l'un des contrôles les plus couramment utilisés car elle définit avec précision l'emplacement des trous, des fentes, des broches et des modèles de fonctionnalités par rapport aux références fonctionnelles.
Non. Une tolérance de diamètre serrée contrôle uniquement la taille du trou. Il ne contrôle pas si le trou est dans la bonne position, si son axe est perpendiculaire ou s'il s'aligne avec les fonctions d'accouplement.
Oui. Un GD&T approprié peut réduire les coûts en communiquant les véritables exigences fonctionnelles plutôt que d'exiger des tolérances linéaires extrêmement strictes sur chaque fonctionnalité. Cela peut également réduire l’ambiguïté de l’inspection et éviter des retouches inutiles.
La norme appropriée dépend des exigences de vos clients, du marché cible, des pratiques d'ingénierie internes et de la documentation du projet. Identifiez clairement la norme applicable sur le dessin afin que toutes les parties utilisent la même interprétation.
Pour un devis précis, fournissez un dessin PDF 2D et un modèle CAO 3D. Le dessin doit inclure le matériau, la quantité, les tolérances, les GD&T, la finition de surface, le revêtement et toute exigence d'inspection ou de certification. Les formats 3D courants incluent les fichiers STEP, IGES, Parasolid et CAO natifs lorsqu'ils sont disponibles.
1. Société américaine des ingénieurs en mécanique. *Y14.5 : Cotation et tolérancement.*
[https://www.asme.org/codes-standards/find-codes-standards/y14-5-dimensioning-tolerancing ]
2. Institut national des normes et de la technologie. *Enquête sur le rôle du dimensionnement et du tolérancement géométriques dans la fabrication.*
[https://tsapps.nist.gov/publication/get_pdf.cfm?pub_id=918538 ]
3. Institut national des normes et de la technologie. *Dimensionnement et tolérancement géométriques pour la fabrication numérique.*
[https://tsapps.nist.gov/publication/get_pdf.cfm?pub_id=936463 ]
4. Organisation internationale de normalisation. *ISO 1101 : Spécifications géométriques des produits (GPS) — Tolérancement géométrique.*
[https://www.iso.org/standard/59490.html ]
5. Normes Nouvelle-Zélande. *ISO 1101:2017 — Tolérancement géométrique.*


