Vues : 259 Auteur : U-Need Heure de publication : 2026-09-27 Origine : Site
Menu Contenu
● Qu’est-ce que l’usinage à tolérance serrée ?
>> Pourquoi les tolérances strictes sont importantes
● Quelles sont les exigences en matière de finition de surface ?
● Pourquoi la finition de surface est importante dans la fabrication de précision
● Usinage à tolérance serrée par rapport aux exigences de finition de surface
● Quand les ingénieurs devraient-ils donner la priorité aux tolérances strictes ?
>> Sièges de roulement et logements de roulement
>> Localisation des trous et caractéristiques des goujons
>> Inserts de moule et composants d'outillage
>> Composants coulissants et rotatifs
>> Composants critiques en termes de fatigue
>> Composants cosmétiques et destinés aux consommateurs
● Quand les deux exigences sont critiques
● Matrice de priorités fonctionnelles
● Le coût de la surspécification
● Une méthode pratique pour définir les exigences
>> 1. Identifiez la fonction de la fonctionnalité
>> 2. Identifiez le mode de défaillance
>> 3. Utilisez des références de référence claires
>> 4. Appliquez la finition de surface uniquement là où cela compte
>> 5. Considérez la séquence complète de fabrication
● Pourquoi plus fluide n'est pas toujours meilleur
>> Fabrication de moules de précision
>> Composants hydrauliques et pneumatiques
>> Pièces usinées avec précision sur mesure
● Meilleures exigences en matière de dessins et de demandes de prix
● FAQ
>> 1. Qu'est-ce qui est considéré comme une tolérance étroite dans l'usinage CNC ?
>> 2. Ra est-il la seule valeur de finition de surface qui compte ?
>> 3. Une finition de surface plus fine augmente-t-elle toujours le coût d'usinage ?
>> 4. Le polissage peut-il modifier les dimensions finales d’une pièce ?
>> 6. Quelle finition de surface est courante pour les pièces usinées CNC ?
>> 7. Comment les ingénieurs peuvent-ils éviter de trop spécifier les tolérances d'usinage ?
Quand les ingénieurs comparent usinage à tolérances serrées et exigences de finition de surface , la priorité correcte est rarement l'une ou l'autre. La question la plus utile est la suivante : quelle exigence a le plus grand impact sur la fonction réelle de la pièce ?
Un composant peut être dimensionnellement précis mais échouer quand même parce qu'il fuit, s'use trop rapidement, colle pendant le mouvement, développe des dommages par fatigue ou fonctionne mal après revêtement. De la même manière, une pièce très polie peut toujours être inutilisable si son diamètre d'alésage, sa planéité, sa concentricité ou la position du trou se situent en dehors de la plage acceptable.
Pour les fabricants, les distributeurs et les équipes de développement de produits du monde entier, l’approche la plus pratique consiste à définir les exigences en fonction de la fonction de chaque fonctionnalité. Des tolérances strictes doivent protéger l’ajustement, l’assemblage, l’alignement et le mouvement. Les exigences en matière de finition de surface doivent protéger la friction, l’étanchéité, la résistance à l’usure, les performances en fatigue, la résistance à la corrosion, la qualité du revêtement et l’apparence.
L’objectif n’est pas de spécifier la tolérance la plus stricte et la valeur de rugosité la plus basse possible sur chaque surface. L’objectif est de créer une pièce fonctionnant de manière fiable, pouvant être inspectée de manière cohérente et fabriquée efficacement.
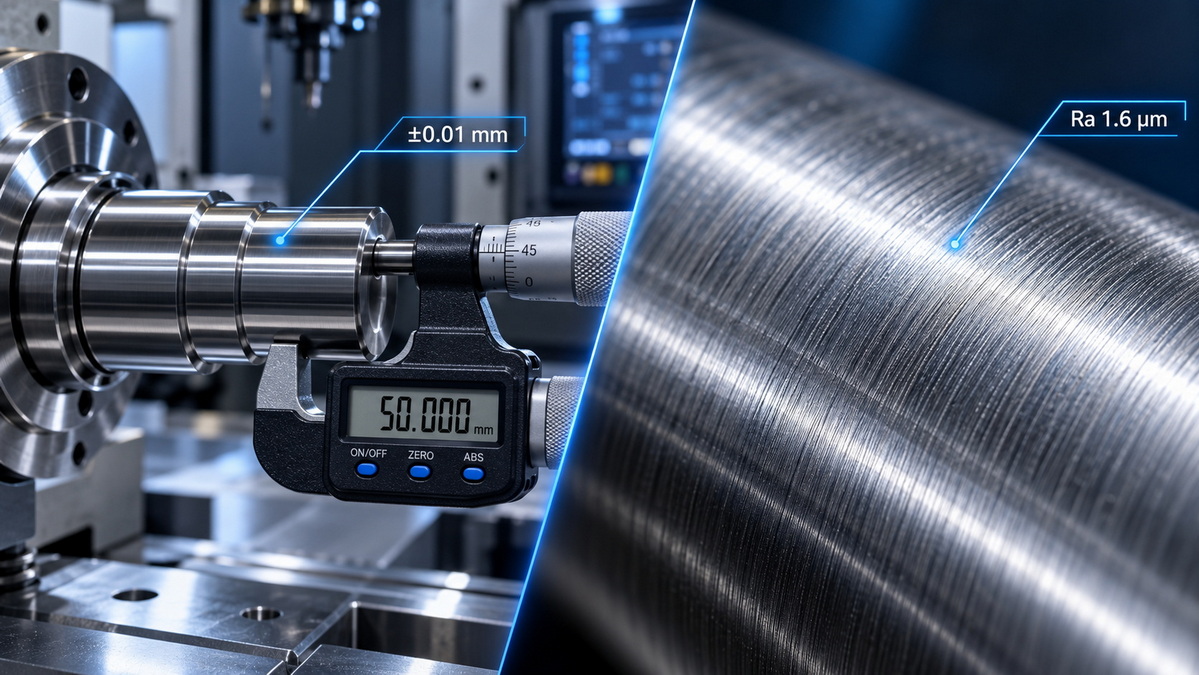
L'usinage à tolérances serrées est le processus de fabrication d'un composant dans une variation étroite autorisée par rapport à ses dimensions nominales. Une tolérance définit dans quelle mesure une dimension, une forme, une orientation ou un emplacement peut varier tout en restant acceptable.
Par exemple, un diamètre d'arbre spécifié comme 10,00 mm ±0,01 mm doit mesurer entre 9,99 mm et 10,01 mm. Toute pièce en dehors de cette plage peut être rejetée, retravaillée ou causer des problèmes d'assemblage.
Des tolérances strictes peuvent s'appliquer aux dimensions de base, mais elles s'appliquent également aux exigences géométriques qui influencent la façon dont les composants s'accouplent et se déplacent ensemble.
Les contrôles d'usinage courants à tolérance serrée comprennent :
- Diamètre
- Longueur
- Largeur
- Épaisseur
- Platitude
- Rectitude
- Rondeur
- Cylindricité
- Concentricité
- Perpendicularité
- Parallélisme
- Position réelle
- S'épuiser
- Profil
Un composant usiné avec précision peut nécessiter un alésage maintenu dans une plage étroite pour un roulement à ajustement serré. Un insert de moule peut nécessiter une précision de positionnement élevée pour s'aligner avec un noyau d'accouplement. Un composant estampé peut nécessiter des trous précisément localisés pour s'adapter à un dispositif d'assemblage automatisé.
Cependant, une tolérance serrée ne signifie pas automatiquement qu’une pièce est meilleure. Cela ajoute de la valeur uniquement lorsque l’exigence répond à un besoin fonctionnel spécifique.
Des tolérances strictes sont généralement nécessaires lorsqu'une géométrie incorrecte empêcherait l'assemblage, réduirait la précision, créerait des vibrations ou réduirait la durée de vie du produit.
Ils sont particulièrement importants pour :
- Sièges de roulement et boîtiers de roulement
- Caractéristiques d'ajustement par pression ou d'ajustement serré
- Arbres et alésages de précision
- Localisation des trous d'épingle
- Composants de boîte de vitesses
- Corps de vannes et pièces de contrôle des fluides
- Inserts de moule et composants de base
- Composants de dispositifs médicaux
- Assemblages aérospatiaux
- Équipements de robotique et d'automatisation
- Composants de montage de précision
Par exemple, un alésage de roulement peut nécessiter un diamètre, une rondeur et une cylindricité étroitement contrôlés. Si l'alésage est trop grand, le roulement peut tourner à l'intérieur du boîtier. S'il est trop petit, une interférence excessive peut créer une précharge indésirable, une distorsion, une génération de chaleur ou un assemblage difficile.
Dans ce cas, la préoccupation première est la géométrie. Une finition de surface fine peut faciliter le processus d'assemblage, mais elle ne peut pas corriger un diamètre de siège de roulement incorrect.
Les exigences en matière de finition de surface définissent la texture et l'état de la surface d'un composant après usinage, meulage, polissage, estampage, formage, revêtement ou autres processus de fabrication.
Une surface n’est pas parfaitement lisse. Même une pièce usinée de haute qualité contient des pics, des creux, des marques d'outils et des motifs directionnels microscopiques. Ces caractéristiques peuvent influencer la façon dont la pièce scelle, glisse, s'use, réfléchit la lumière, retient le lubrifiant, accepte le revêtement, résiste à la corrosion ou interagit avec un autre composant.
La finition de surface comprend normalement trois caractéristiques liées :
- Rugosité : irrégularités de surface fines et rapprochées
- Ondulation : variations de surface plus grandes et plus espacées
- Pose : direction principale du motif de surface produit par le processus de fabrication
La valeur d'état de surface la plus courante sur les dessins techniques est Ra , également appelée rugosité moyenne arithmétique. Ra est généralement exprimé en micromètres, comme Ra 3,2 µm, Ra 1,6 µm ou Ra 0,8 µm.
Une valeur Ra inférieure indique généralement une surface plus lisse. Cependant, Ra seul ne décrit pas complètement les performances de la surface.
Deux surfaces peuvent avoir la même valeur Ra mais se comporter très différemment en raison des différences de forme des pics, de profondeur des vallées, d'ondulation, de sens d'usinage ou de rapport de matériau.
Pour les applications exigeantes, les ingénieurs peuvent également évaluer :
- Rz
- Rq
- Rapport matériel
- Ondulation
- Hauteur du pic
- Profondeur de la vallée
- Caractéristiques de la zone d'appui
- Direction de pose
- Défauts de surface
- Rayures et traces de broutage
Les exigences en matière de finition de surface sont souvent associées à l’apparence, mais leur rôle est bien plus large. Dans de nombreuses applications, la texture de la surface constitue une exigence fonctionnelle essentielle.
Une mauvaise finition de surface peut entraîner :
- Fuite de liquide
- Fuite de gaz
- Frottement élevé
- Exaspérant
- Usure accélérée
- Durée de vie réduite en fatigue
- Mauvaises performances de lubrification
- Adhérence instable du revêtement
- Amorçage de corrosion
- Nettoyage difficile
- Mauvaise qualité cosmétique
- Mauvais démoulage
- Marques d'usinage visibles
Une face d'étanchéité peut respecter sa tolérance dimensionnelle mais fuir quand même si elle présente des rainures d'usinage profondes, une ondulation excessive, des rayures, des bavures ou des marques d'outils directionnelles qui créent des chemins de fuite.
Un arbre coulissant peut répondre aux exigences de diamètre mais s'user prématurément si la surface est trop rugueuse, trop irrégulière ou inadaptée à la rétention du lubrifiant.
Une cavité de moule polie peut améliorer la brillance d'un produit moulé par injection, mais une cavité hautement polie peut ne pas convenir à un produit nécessitant une surface texturée, mate, à grain de cuir ou antidérapante.
La finition de surface correcte n’est pas toujours la surface la plus lisse possible. C'est la surface qui supporte la fonction prévue.
Des tolérances strictes et des exigences en matière de finition de surface influencent différents aspects des performances des pièces. On contrôle la géométrie de l'entité. L'autre contrôle la qualité de la surface elle-même.
| Facteur de comparaison | d'usinage à tolérance serrée | Exigences de finition de surface |
|---|---|---|
| Objectif principal | Contrôle la taille, la position, la forme et l'orientation | Contrôle la texture de la surface, le comportement de contact et la qualité de la surface |
| Légende typique | ±0,01 mm, ajustement H7, position 0,05 mm, planéité 0,02 mm | Ra 3,2 µm, Ra 1,6 µm, Ra 0,8 µm, limite Rz |
| Impact principal sur les performances | Ajustement, alignement, assemblage, interchangeabilité, précision | Etanchéité, frottement, usure, fatigue, revêtement, aspect |
| Méthode d'inspection typique | MMT, micromètre, jauge d'alésage, jauge à broches, inspection optique | Profilomètre, rugosimètre, mesure optique de surface |
| Principal défi de fabrication | Maintien stable de la pièce, contrôle thermique, précision de la machine, répétabilité de l'inspection | État de l'outil, avance, paramètres de coupe, meulage, polissage, inspection |
| Principal facteur de coûts | Configurations supplémentaires, usinage plus lent, montages spéciaux, inspection plus stricte | Passes de finition fine, meulage, affûtage, polissage, tests complémentaires |
| Risque typique s'il est ignoré | Ajustement lâche, interférence, désalignement, vibration, défaillance de l'assemblage | Fuites, grippages, frottements élevés, usure prématurée, mauvaise qualité visuelle |
| Le plus important pour | Ajustements, références, caractéristiques d'accouplement, trous de localisation, assemblages de précision | Faces d'étanchéité, tourillons, surfaces de glissement, surfaces cosmétiques |
La leçon principale est simple :
Une tolérance indique aux ingénieurs si un élément se trouve au bon emplacement et a la bonne géométrie. Une exigence de finition de surface indique aux ingénieurs si cet élément présente les bonnes conditions de contact pour son environnement de travail.
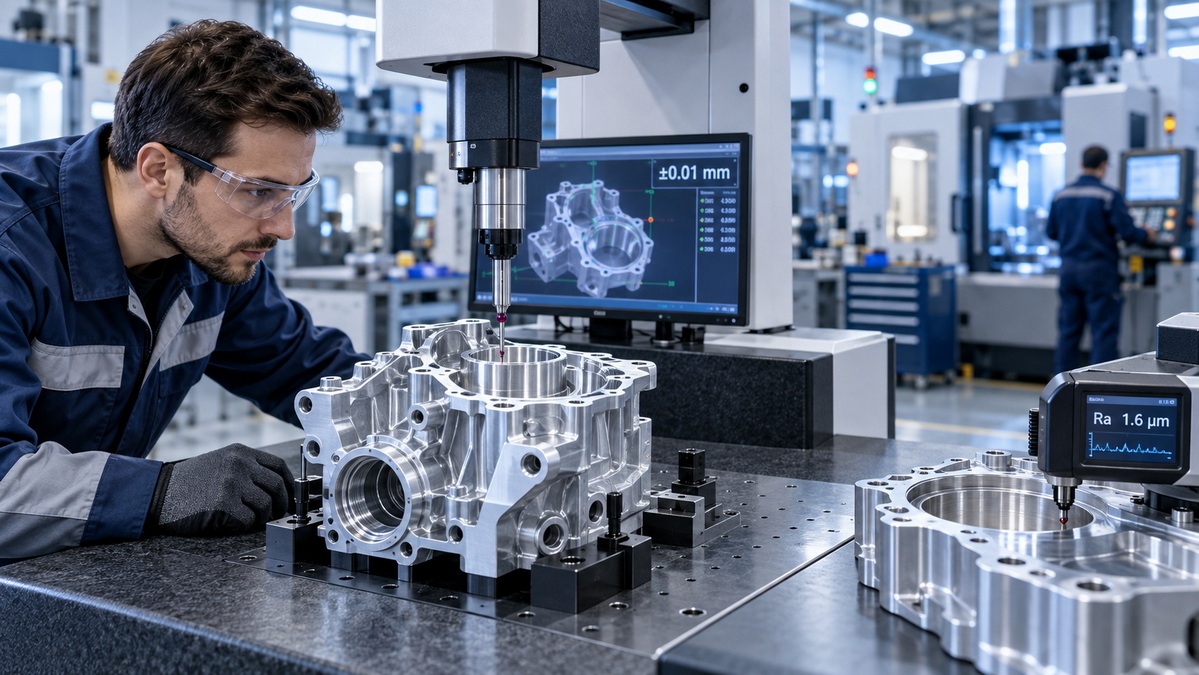
Les ingénieurs doivent donner la priorité aux tolérances serrées lorsque les performances des pièces dépendent principalement de la taille, de l'emplacement, de l'alignement, de la forme ou de l'ajustement corrects.
Ceci est courant dans les assemblages où plusieurs composants doivent fonctionner ensemble avec un jeu ou une interférence contrôlés.
Les alésages de roulements et les tourillons d’arbre nécessitent souvent un contrôle dimensionnel minutieux. Si la tolérance est trop large, l'ajustement du roulement peut être instable. Un ajustement ample peut permettre des mouvements, des vibrations et des frottements. Un ajustement trop serré peut créer des contraintes indésirables et réduire la durée de vie des roulements.
Les caractéristiques importantes peuvent inclure :
- Diamètre d'alésage
- Diamètre de l'arbre
- Rondeur
- Cylindricité
- Concentricité
- S'épuiser
- Emplacement de l'épaule
- La perpendiculaire
Pour ces composants, l'usinage à tolérances serrées est souvent la première priorité car le roulement doit s'ajuster correctement avant que l'état de surface ne devienne pertinent.
Les trous de cheville sont utilisés pour positionner les pièces avec précision lors de l'assemblage. Une erreur de position mineure peut entraîner un désalignement entre plusieurs éléments, en particulier dans les moules, les montages, les équipements d'automatisation et les assemblages de précision.
Dans cette situation, les ingénieurs doivent se concentrer sur :
- Diamètre du trou
- Position du trou
- Position réelle
- La perpendiculaire
- Référence de référence
- Relation trou à trou
Une faible valeur de rugosité peut être utile pour l'insertion, mais elle est généralement secondaire à la taille et à l'emplacement de l'élément.
Les moules et matrices de précision reposent souvent sur des surfaces de contact très précises. Les inserts de noyau, les inserts de cavité, les broches de guidage, les systèmes d'éjection et les mécanismes coulissants doivent s'aligner correctement pour éviter les bavures, les décalages, l'usure excessive ou la mauvaise qualité des pièces.
L'usinage à tolérances serrées est particulièrement important pour :
- Alignement des lignes de séparation
- Insérer le positionnement
- La goupille de guidage et la bague s'adaptent
- Surfaces d'arrêt
- Mécanismes coulissants
- Trous pour broches d'éjection
- Connexions des canaux de refroidissement
Pour la fabrication de moules et d’outillages, une stratégie de tolérance appropriée réduit le travail d’ajustement lors de l’assemblage et garantit une qualité constante des pièces moulées ou estampées.
Les ingénieurs doivent donner la priorité aux exigences de finition de surface lorsque les performances d'une pièce dépendent du frottement, de l'étanchéité, de l'usure, de la lubrification, de la résistance à la fatigue, de la propreté, de l'apparence ou du comportement du revêtement.
La finition de surface est souvent critique pour les faces des joints, les rainures des joints toriques, les sièges de soupapes, les surfaces des brides, les ports hydrauliques, les interfaces pneumatiques et les composants de contrôle des fluides.
Une surface peut avoir des dimensions correctes mais ne pas parvenir à sceller à cause de :
- Marques d'usinage profondes
- Bavardage d'outils
- Rayures
- Bavures
- Ondulation excessive
- Pics de surface pointus
- Sens de pose incorrect
- Particules incorporées
Pour une face d’étanchéité statique, la planéité et la rugosité travaillent souvent ensemble. La planéité contrôle la condition globale de contact sur la surface. La rugosité contrôle la texture au niveau micro qui peut soit soutenir, soit affaiblir le joint.
Les arbres, bagues, rails de guidage, pistons, broches, tiges de vannes et composants à mouvement linéaire nécessitent souvent une texture de surface contrôlée.
Si la surface est trop rugueuse, cela peut créer une friction excessive, user les joints, endommager les pièces en contact et générer de la chaleur. Si la surface est excessivement lisse, cela peut réduire la rétention de lubrifiant dans certaines applications.
La bonne finition doit être sélectionnée en fonction de :
- Combinaison de matériaux
- État de lubrification
- Pression de contact
- Vitesse de glissement
- Matériau du joint
- Fréquence de mouvement
- Température
- Exposition chimique
- Durée de vie requise
Les défauts de surface peuvent agir comme des concentrateurs de contraintes. Les rayures, les marques d'outils, les creux profonds et les transitions rugueuses peuvent augmenter le risque d'apparition de fissures sous des charges répétées.
Ceci est particulièrement important pour :
- Composants aérospatiaux
- Arbres automobiles
- Pièces d'équipement lourd
- Composants rotatifs
- Ressorts et caractéristiques portantes
- Implants médicaux
- Composants haute pression
Un meilleur état de surface peut réduire le risque de défaillance liée à la fatigue, en particulier à proximité des congés, des épaulements, des filetages et d'autres zones où les contraintes sont déjà concentrées.
Pour les boîtiers métalliques visibles, les pièces d'appareils électroménagers, les boîtiers électroniques, les accessoires décoratifs et les produits de consommation haut de gamme, la qualité de la surface peut avoir un impact commercial plus important qu'un contrôle dimensionnel extrêmement strict.
Les exigences courantes liées aux surfaces peuvent inclure :
- Finition brossée
- Grain directionnel
- Polissage miroir
-Texture mate
- Microbillage
- Ébavurage
- Contrôle des rayures
- Préparation du revêtement en poudre
- Préparation à l'anodisation
- Qualité du marquage laser
Dans ces cas-là, l’apparence de la pièce peut influencer la perception de la marque, le positionnement du produit et la satisfaction du client.
Certaines caractéristiques nécessitent à la fois des tolérances strictes et un état de surface contrôlé. Ce sont généralement les éléments les plus exigeants à fabriquer et à inspecter.
Les exemples courants incluent :
- Tourillons de roulement
- Tiroirs de valves hydrauliques
- Arbres d'actionneurs de précision
- Interfaces de dispositifs médicaux
- Arbres de boîte de vitesses
- Composants d'étanchéité haute pression
- Pièces de pompe
- Surfaces de cavité de moule de précision
- Composants d'actionneurs aérospatiaux
- Collecteurs de contrôle des fluides
Considérons un arbre de précision utilisé dans un assemblage rotatif. Le diamètre doit être précis pour obtenir un ajustement correct. L'arbre doit également avoir une rondeur et un faux-rond acceptables pour éviter les vibrations. Dans le même temps, la surface du tourillon peut nécessiter une finition contrôlée pour réduire la friction, protéger les joints et maintenir la lubrification.
Ce type de caractéristique ne doit pas être traité comme une surface d’usinage générale. Cela nécessite un plan de fabrication complet comprenant l'état des matériaux, la séquence d'usinage, le traitement thermique, l'usinage de finition, le meulage ou le polissage, l'inspection et la protection de l'emballage.
Le moyen le plus efficace de choisir entre un usinage à tolérances serrées et les exigences en matière d'état de surface est d'examiner la fonction de chaque élément.
| Caractéristique Fonction | Priorité principale | Priorité secondaire | Objectif d'ingénierie typique |
|---|---|---|---|
| Alésage du boîtier de roulement | Tolérance stricte | Finition superficielle | Diamètre, rondeur, cylindricité, bon ajustement |
| Arbre à emmanchement | Tolérance stricte | Finition superficielle | Interférences contrôlées et cohérence des contacts |
| Face de joint statique | Finition de surface et planéité | Tolérance dimensionnelle | Texture d'étanchéité, planéité, zone de contact sans bavure |
| Rainure du joint torique | Tolérance dimensionnelle | Finition superficielle | Largeur de rainure, profondeur, état des coins, qualité de surface |
| Arbre coulissant | Finition superficielle | Tolérance de diamètre | Réduction du frottement, durée de vie des joints, comportement de lubrification |
| Localisation du trou d'épingle | Tolérance de position et de taille | Finition superficielle | Localisation précise par rapport aux références |
| Cavité du moule | Finition superficielle | Tolérance géométrique | Brillance du produit, transfert de texture, performances d'éjection |
| Trou de montage en tôle | Tolérance de position | État des bords | Emplacement des trous, contrôle des bavures, compatibilité d'assemblage |
| Boîtier cosmétique en aluminium | Finition superficielle | Tolérance dimensionnelle générale | Aspect, préparation du revêtement, consistance visible |
| Épaulement d'arbre soumis à des contraintes de fatigue | Finition superficielle | Tolérance géométrique | Transition douce, rayon contrôlé, concentration de contraintes réduite |
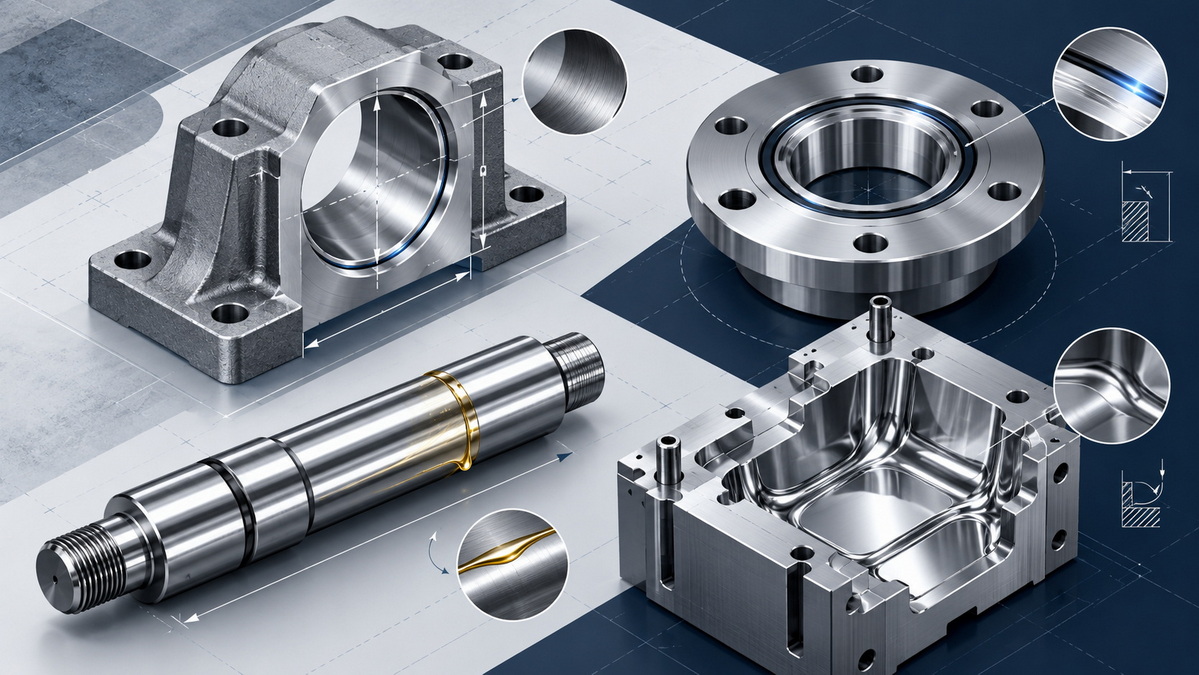
De nombreux dessins techniques deviennent coûteux car ils appliquent des tolérances très restrictives et des exigences de finition de surface fines à toutes les caractéristiques.
Cette approche peut sembler sûre, mais elle crée souvent une complexité de fabrication inutile.
Une spécification excessive peut entraîner :
- Coût d'usinage plus élevé
- Délai de production plus long
- Plus d'opérations de configuration
- Meulage ou polissage supplémentaire
- Inspection plus difficile
- Des taux de rejet plus élevés
- Des luminaires plus chers
- Efficacité de production inférieure
- Options de fournisseurs plus limitées
- Risque accru de résultats de mesure incohérents
Par exemple, un mur externe de boîtier caché à l’intérieur d’un assemblage peut ne pas avoir besoin de Ra 0,4 µm. S'il n'est pas étanche, ne glisse pas, ne porte pas de roulement, ne reçoit pas de revêtement spécial ou ne sert pas de surface visible du produit, une finition usinée standard peut être tout à fait acceptable.
De même, une paroi non homologue d'un boîtier en aluminium usiné peut ne pas nécessiter une tolérance de ±0,01 mm. Si l'assemblage permet davantage de variations, une tolérance générale peut réduire les coûts et améliorer la fabricabilité sans affecter les performances.
La précision doit être concentrée là où elle offre une valeur fonctionnelle.
Une revue technique structurée peut aider les équipes à décider où donner la priorité aux tolérances strictes, aux exigences de finition de surface, ou aux deux.
Avant de choisir une valeur de tolérance ou de rugosité, définissez ce que la fonction doit faire.
Les fonctions possibles incluent :
- Localiser un autre composant
- Supporter un roulement
- Créer un ajustement serré
- Joint fluide ou gaz
- Guider le mouvement
- Transfert de charge
- Conserver le lubrifiant
- Accepter le revêtement
- Fournir une surface cosmétique
- Créer une texture de moule
- Libérer une pièce moulée
- Monter un connecteur électrique
- Aligner un assemblage
Commencez par une fonction, pas par un nombre.
Ensuite, réfléchissez à ce qui pourrait arriver si la fonctionnalité n’est pas contrôlée correctement.
Les modes de défaillance typiques incluent :
- Fuite
- Assemblage lâche
- Interférence excessive
- Vibrations
- Usure prématurée
- Gallant
- Désalignement
- Corrosion
- Défauts de revêtement
- Rejet cosmétique
- Assemblage difficile
- Fissures de fatigue
- Flash de moisissure
- Mauvaise version du produit
Le mode de défaillance probable révélera si la géométrie, la texture de la surface ou les deux sont plus importantes.
Pour les fonctionnalités à tolérances serrées, une stratégie de référence claire est essentielle. Les références établissent les surfaces ou axes de référence utilisés pour inspecter la pièce.
Sans un système de données clair, les fournisseurs et les inspecteurs peuvent interpréter différemment l’emplacement des éléments. Cela peut créer des résultats d'inspection incohérents, des problèmes d'assemblage inattendus et des désaccords lors de l'examen qualité.
Un dessin pratique doit définir les surfaces qui contrôlent la manière dont la pièce repose, s'aligne, se monte ou s'accouple avec un autre composant.
Évitez les notes générales telles que « polir toutes les surfaces » à moins que cela ne soit vraiment nécessaire.
Définissez plutôt les exigences de surface pour des zones spécifiques :
- Faces d'étanchéité
- Surfaces coulissantes
- Surfaces de contact des roulements
- Cavités de moule
- Visages cosmétiques
- Surfaces enduites
- Interfaces à forte usure
- Transitions sensibles à la fatigue
Pour les caractéristiques critiques, spécifiez la valeur de rugosité requise, la direction de mesure, la direction de pose, les défauts admissibles et les exigences de post-traitement.
Les processus de finition de surface peuvent affecter les dimensions finales. Le meulage, le polissage, le rodage, le sablage, l'anodisation, la galvanoplastie, le revêtement en poudre, la passivation et le traitement thermique peuvent tous influencer la taille finale, l'état de surface ou la géométrie des bords.
La séquence de fabrication doit être planifiée avec soin.
Un itinéraire de processus commun peut inclure :
1. Préparation du matériel
2. Usinage grossier
3. Soulagement du stress ou traitement thermique
4. Usinage semi-fini
5. Terminer l'usinage
6. Meulage, affûtage, polissage ou rodage
7. Traitement de surface ou revêtement
8. Contrôle dimensionnel
9. Inspection de la texture de la surface
10. Nettoyage final et emballage
Un composant doit être évalué comme un système de fabrication complet et non comme un ensemble de légendes de dessins isolées.
Une hypothèse courante est que la surface la plus lisse possible produit toujours le meilleur résultat. Dans le secteur manufacturier réel, ce n’est pas toujours vrai.
Certaines applications nécessitent une microtexture contrôlée pour retenir le lubrifiant. Une surface trop lisse peut réduire la capacité de l'huile ou de la graisse à rester dans la zone de contact. Dans d'autres cas, un polissage agressif peut adoucir les bords critiques, modifier un profil, réduire la précision dimensionnelle ou créer une apparence incohérente sur plusieurs pièces.
Pour les produits moulés, une cavité polie miroir peut être idéale pour les pièces transparentes, les boîtiers très brillants, les lentilles et les composants décoratifs. Cependant, un produit de consommation mat, une texture de cuir, une surface antidérapante ou un boîtier prêt à peindre peuvent nécessiter une texture de moule et une méthode de finition différentes.
La bonne instruction n'est pas de « rendre les choses aussi fluides que possible ».
La meilleure instruction est la suivante : créez l'état de surface qui prend en charge la fonction, le matériau, l'environnement d'assemblage et le processus de production prévus de la pièce.
La fabrication de moules nécessite à la fois une précision de positionnement élevée et une qualité de surface contrôlée. Les inserts de noyau et d'empreinte doivent s'aligner correctement pour éviter les bavures, les décalages et les lignes de joint inégales.
Dans le même temps, la finition de la cavité du moule affecte :
- Brillance du produit
-Reproduction de textures
- Démoulage
- Force d'éjection
- Efficacité du nettoyage
- Visibilité des rayures
- Clarté optique
- Consistance de surface des pièces moulées
Des tolérances strictes sont importantes pour l’alignement des plaquettes et les zones d’arrêt. La finition de surface est importante pour les surfaces de la cavité qui transfèrent l'apparence et la texture à la pièce moulée.
Les collecteurs hydrauliques, les corps de vannes, les raccords et les pièces pneumatiques nécessitent souvent plusieurs stratégies de contrôle.
Les positions des ports, les emplacements des filetages et les trous de montage peuvent nécessiter des tolérances dimensionnelles strictes. Les faces d'étanchéité et les interfaces de vanne peuvent nécessiter une rugosité, une planéité et une élimination des bavures contrôlées.
Un raccord correctement positionné peut toujours fuir si la face de contact présente des rainures profondes ou une texture inégale. Une face lisse peut toujours échouer si le port est au mauvais endroit.
Cela fait des composants hydrauliques et pneumatiques un bon exemple de la raison pour laquelle la spécification fonctionnalité par fonctionnalité est essentielle.
Dans la fabrication de tôles, toutes les caractéristiques ne nécessitent pas une tolérance de niveau d'usinage de précision.
Les trous de montage, les découpes des connecteurs, les brides pliées, les emplacements des charnières et les bords d'accouplement peuvent nécessiter des dimensions et des positions contrôlées. Cependant, les panneaux extérieurs larges peuvent nécessiter une plus grande attention aux points suivants :
- Prévention des rayures
- Élimination des bavures
- Sens des grains
- Qualité des bords
- Marques de soudure
- Préparation du revêtement en poudre
- Consistance des surfaces
Pour les enceintes visibles, la qualité de la surface peut fortement influencer la valeur perçue du produit fini.
Pour les pièces de précision personnalisées, l'équilibre correct dépend du rôle de la pièce dans l'assemblage final.
Un simple support peut nécessiter des trous précis et un ébavurage acceptable. Un arbre de pompe peut nécessiter un contrôle strict du diamètre, un contrôle du faux-rond et une finition de surface fine. Un insert de moule peut nécessiter des tolérances de position, une planéité, un traitement thermique, un polissage et une préparation de texture serrés.
La clé est d’éviter d’utiliser une règle générale pour tous les composants. Chaque surface critique doit être évaluée en fonction de sa fonction.
Un dessin et un appel d'offres bien préparés aident les fabricants à proposer des offres plus précises, à identifier les risques plus tôt et à choisir un itinéraire de production efficace.
Incluez les informations suivantes dans la mesure du possible :
1. Qualité et état du matériau
Identifiez le matériau exact, tel que l'aluminium 6061-T6, l'aluminium 7075, l'acier inoxydable SUS304, l'acier inoxydable SUS316, le POM, le laiton, l'alliage de titane, l'acier à outils ou l'acier au carbone.
2. Dimensions critiques et contrôles géométriques
Marquez clairement les dimensions qui affectent l'ajustement, l'alignement, l'étanchéité, le mouvement ou l'assemblage.
3. Exigences de finition de surface par domaine fonctionnel
Appliquez les exigences de rugosité uniquement aux fonctionnalités qui en ont besoin.
4. Exigences de post-traitement
Indiquez si la pièce nécessite une anodisation, une galvanoplastie, une passivation, un traitement thermique, un meulage, un polissage, un microbillage, un revêtement en poudre, un marquage laser ou d'autres processus de finition.
5. Exigences d'inspection
Définissez si le projet nécessite une inspection du premier article, des rapports dimensionnels, des rapports CMM, des tests de rugosité, des certificats de matériaux, des rapports sur l'épaisseur du revêtement ou toute autre documentation qualité.
6. Quantité produite
Les exigences en matière de prototypes, de petits volumes et de production en série peuvent nécessiter des outils, des stratégies d'usinage et des plans d'inspection différents.
7. Informations sur les pièces à accoupler
Lorsque cela est possible, fournissez des informations sur le composant d'accouplement, en particulier pour les ajustements serrés, les interfaces d'étanchéité, les ajustements de roulements et les ensembles mobiles.
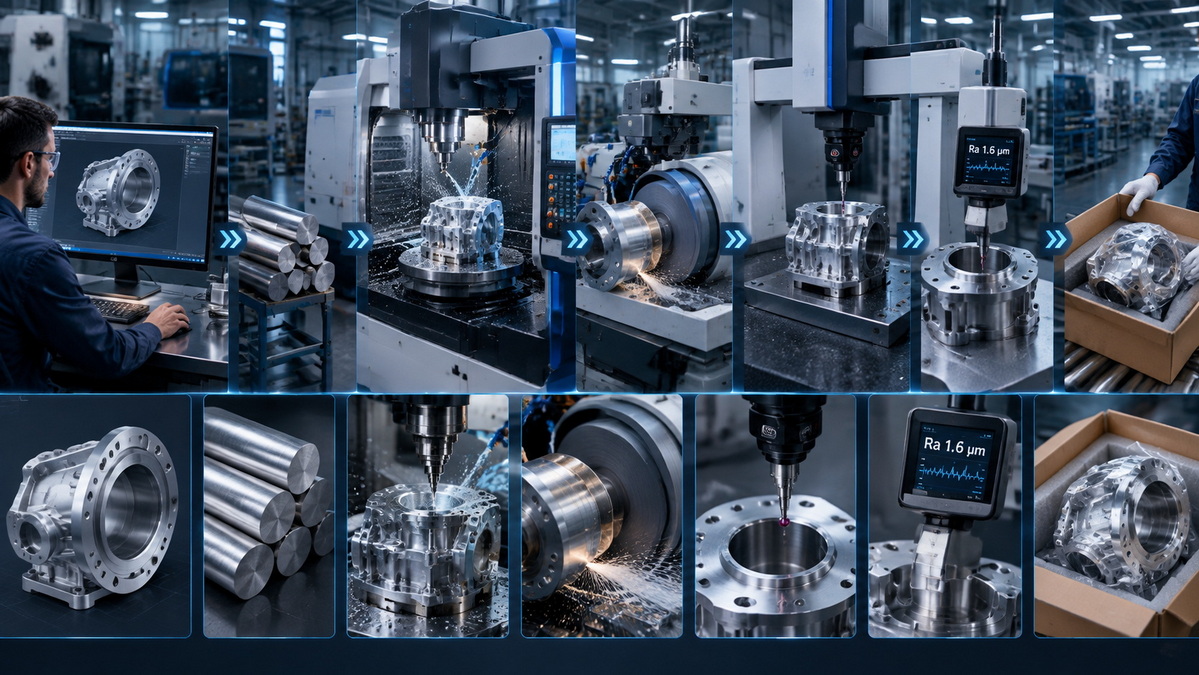
Les exigences d’usinage à tolérances serrées et d’état de surface ne doivent pas être considérées comme des priorités concurrentes. Ils résolvent différents problèmes d’ingénierie.
Des tolérances strictes protègent les performances d’ajustement, d’alignement, d’emplacement, de forme et d’assemblage. Ils sont essentiels pour les sièges de roulements, les fonctions de positionnement, les composants à ajustement serré, les alésages de précision, les inserts de moule et les interfaces d'accouplement.
Les exigences en matière de finition de surface protègent l’étanchéité, la friction, l’usure, la résistance à la fatigue, le comportement de lubrification, la qualité du revêtement, la propreté et l’apparence. Ils sont essentiels pour les faces d'étanchéité, les surfaces de glissement, les boîtiers cosmétiques, les cavités de moule, les composants soumis à des contraintes de fatigue et les interfaces à forte usure.
L’approche d’ingénierie la plus efficace consiste à évaluer chaque fonctionnalité individuellement. Appliquez des tolérances strictes uniquement là où les contrôles géométriques de précision fonctionnent. Appliquez les exigences de finition de surface uniquement lorsque l’état de la surface affecte les performances ou l’apparence. Utilisez les deux lorsque le composant doit obtenir à la fois un ajustement précis et un comportement de contact contrôlé.
Pour les pièces de précision complexes, les moules, les matrices et les composants de tôlerie, un examen précoce de la fabricabilité permet d'identifier les coûts inutiles, de réduire l'ambiguïté des dessins, d'améliorer la cohérence des inspections et de créer un processus de production plus fiable.
U-Need accompagne ses clients du monde entier dans l'usinage de pièces de précision personnalisées, la fabrication de moules à injection, de matrices d'emboutissage, de matrices de forgeage à froid et la fabrication de tôles. Le partage de dessins complets, de modèles 3D, de spécifications de matériaux, d'exigences de tolérance, d'état de surface et de quantités de commande attendues permet d'évaluer le processus de fabrication avec une plus grande précision dès le début.
Il n'existe pas de définition unique car la capacité de tolérance dépend du matériau, de la taille de la pièce, de la géométrie, du processus d'usinage, de l'état de la machine, de la conception des fixations et de la méthode d'inspection. Dans de nombreux projets, les tolérances inférieures à ±0,05 mm sont traitées comme des exigences de précision. Les tolérances autour de ±0,01 mm ou plus peuvent nécessiter des conditions d'usinage plus contrôlées et une inspection supplémentaire.
Non. Ra est largement utilisé, mais il ne décrit pas entièrement toutes les caractéristiques de la surface. En fonction de l'application, les ingénieurs peuvent également avoir besoin d'évaluer Rz, Rq, l'ondulation, le rapport matériau, la direction de pose, la hauteur du pic, la profondeur des vallées et les défauts de surface visibles.
Dans la plupart des cas, oui. Des valeurs de rugosité inférieures peuvent nécessiter des vitesses d'avance plus lentes, des passes de finition supplémentaires, des outils de coupe plus affûtés ou spécialisés, du meulage, de l'affûtage, du rodage, du polissage et davantage d'inspections. L'impact sur les coûts dépend du matériau, de la géométrie, de la zone à finir, de la quantité de production et du processus requis.
Oui. Le polissage, le meulage, le rodage, le sablage, le placage, l'anodisation, le revêtement et le traitement thermique peuvent affecter les dimensions, les rayons des bords, la texture de la surface et l'ajustement final. Les ingénieurs doivent définir si les dimensions s'appliquent avant ou après la finition et s'assurer que la séquence du processus est claire.
Dans de nombreux cas, oui. La planéité contrôle l'état global du contact sur la face d'étanchéité. La rugosité contrôle la texture de surface plus petite qui peut influencer les chemins de fuite, la compression du joint et le comportement du contact. Les valeurs correctes dépendent de la pression, du type de fluide, du matériau du joint, de la conception du joint et de l'état des pièces en contact.
De nombreuses surfaces usinées CNC générales sont spécifiées autour de Ra 3,2 µm ou Ra 1,6 µm. Cependant, la bonne valeur dépend du matériau de la pièce, de la méthode d'usinage, de la fonction de la pièce, de la surface de contact, des exigences de revêtement et du coût acceptable. Un meulage ou un polissage fin peut être nécessaire pour les surfaces plus exigeantes.
Les ingénieurs peuvent éviter les spécifications excessives en identifiant l’objectif fonctionnel de chaque fonctionnalité. Appliquez des tolérances strictes uniquement aux dimensions qui contrôlent l’ajustement, l’assemblage, le mouvement, l’étanchéité ou l’alignement. Utilisez des tolérances générales pour les fonctionnalités non critiques. Appliquez une finition de surface fine uniquement là où elle répond à une exigence fonctionnelle ou visuelle.
1. ASME. [Texture de surface : ASME B46.1 ]
2. Organisation internationale de normalisation. [ISO 21920-1:2021 — Spécifications géométriques des produits (GPS) — Etat de surface : Profil — Partie 1 : Indication de l'état de surface ]
3. Organisation internationale de normalisation. [ISO 21920-2:2021 — Spécifications géométriques des produits (GPS) — Etat de surface : Profil — Partie 2 : Termes, définitions et paramètres d'état de surface ]
4. Organisation internationale de normalisation. [ISO 21920-3:2021 — Spécifications géométriques des produits (GPS) — Etat de surface : Profil — Partie 3 : Opérateurs de spécification ]
5. Bundesanstalt physique et technique. [Normes relatives aux techniques de mesure de la rugosité ]
6. Serveur de rapports techniques de la NASA. [Effet des paramètres d'usinage du brochage, des contraintes résiduelles et de la rugosité de surface sur la durée de vie en fatigue ]
7. Venco MFG. [Guide des tolérances d'usinage CNC : ISO 2768 et GD&T ]
8. Usinage Olympe. [Exigences de finition de surface pour l'usinage CNC à tolérance serrée ]


