Megtekintések: 245 Szerző: U-Need Közzététel ideje: 2026-08-24 Eredet: Telek
Tartalom menü
● CNC fixture vs. Jig: Mi a különbség?
● Miért fontosak a CNC rögzítők a precíziós gyártásban?
>> A CNC munkarögzítők legfontosabb előnyei
● A 3-2-1 helymeghatározási elv
>> Miért okozhat hibákat egy alkatrész túlfeszítése?
● A CNC rögzítőelemek fő típusai
>> Rögzítések megmunkálási művelet szerint
>> Berendezések gyártási igény szerint
● Hogyan válasszuk ki a megfelelő CNC rögzítőt
>> A lámpatest tervezése előtt áttekintendő kérdések
>> Munkatartási ajánlások alkatrésztípusonként
● Gyakorlati CNC lámpatest tervezési szabályok
>> Használja a Functional Datumokat
>> Használjon szabályozott szorítóerőt
>> Szerszámhozzáférés fenntartása
>> Egyszerűsítse az alkatrészbetöltést
● Speciális munkatartási beállítások
>> Pneumatikus és hidraulikus szerelvények
>> Nullapontos és gyorsváltó rendszerek
● Az U-Need precíziós gyártási megközelítése
● Stabilabb CNC megmunkálási folyamat létrehozása
● GYIK
>> Mi a különbség a fixture és a jig között?
>> Mi a 3-2-1 helymeghatározási elv?
>> Mikor van szükség egyedi CNC rögzítésre?
>> A túl nagy szorítóerő befolyásolhatja a megmunkálási pontosságot?
>> Minden alkatrészhez megfelelőek a vákuum szerelvények?
>> Hogyan csökkentheti a rögzítőelem a CNC megmunkálás költségeit?
A A CNC-rögzítő egy erre a célra kialakított munkatartó rendszer, amely a megmunkálás során megtalálja, alátámasztja és rögzíti a munkadarabot. Segíti a gyártókat a stabil vágási feltételek, az ismételhető pozicionálás, a megbízható méretpontosság és a hatékonyabb gyártás elérésében.
A precíziós alkatrészeket Kínából beszerző globális márkák, forgalmazók és gyártók esetében a megfelelő CNC-befogó kialakítás befolyásolhatja az alkatrészek minőségét, a selejt arányát, a beállítási időt, az áteresztőképességet és a teljes gyártási költséget. at Az U-Need , a rögzítés tervezését az alkatrész geometriája, a megmunkálási módszerek, az anyagtulajdonságok, a tűréskövetelmények és a gyártási mennyiség mellett veszik figyelembe.
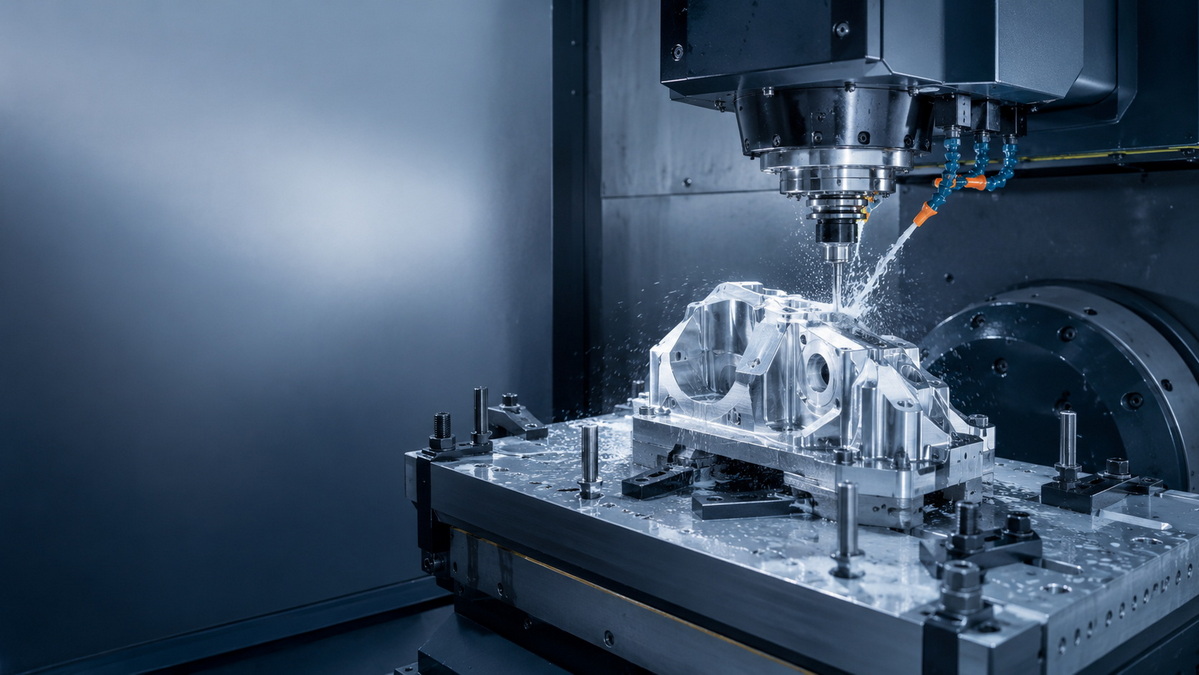
A CNC-rögzítő egy munkatartó eszköz, amelyet arra terveztek, hogy a megmunkálás során meghatározott irányban pozícionálja, alátámassza és rögzítse az alkatrészt. Megakadályozza, hogy a munkadarab forgácsolóerő hatására elmozduljon, miközben fenntartja a hozzáférést a megmunkálandó felületekhez és jellemzőkhöz.
A szokásos satukkal, tokmányokkal vagy bilincsekkel ellentétben az egyedi rögzítést egy adott alkatrész köré tervezték. Kifejleszthető egyetlen komponensre, hasonló összetevők családjára vagy ismétlődő gyártási programra.
A megbízható lámpatest három alapvető feladatot lát el:
- Helymeghatározás: Helyes alkatrészpozíció megállapítása a gép koordinátarendszeréhez képest.
- Megtámasztás: Megmunkálás közbeni vibráció, hajlítás vagy elhajlás megakadályozása.
- Rögzítés: Az alkatrész rögzítése a felfekvő felületeihez anélkül, hogy megsérülne vagy eltorzulna.
Egy alkatrész szorosan befogható, és még mindig pontatlanul megmunkálható. A nullapont rossz kiválasztása, az egyenetlen alátámasztás, a túlzott szorítóerő vagy a korlátozott szerszám hozzáférés mind-mind eltérést okozhat. A hatékony lámpatest-kialakítás egyensúlyban tartja a merevséget, a hozzáférhetőséget, az ismételhetőséget, a terhelési sebességet és a kész felületek védelmét.
A 'jig' és 'fixture' szavakat gyakran együtt használják, de eltérő célokat szolgálnak.
| Feature | CNC Fixture | Jig |
|---|---|---|
| Elsődleges funkció | Megkeresi, alátámasztja és rögzíti a munkadarabot | Megkeresi a munkadarabot és vezeti a vágószerszámot |
| Szerszámvezetés | Nem vezeti a vágót | Gyakran tartalmaz fúróperselyeket vagy vezetőelemeket |
| Tipikus használat | Marás, esztergálás, köszörülés, fúrás és többtengelyes megmunkálás | Ismétlődő fúrás, dörzsárazás és menetfúrás |
| Fő tervezési prioritás | Merevség, ismételhetőség, szerszámhoz való hozzáférés és stabilitás | Pontos szerszámvezetés és furat elhelyezkedés |
| Példa | Rögzítőlap 5 tengelyes megmunkáláshoz | Edzett vezetőperselyekkel ellátott fúrógép |
A CNC-műveletek során általában a rögzítőket használják, mivel a gépi programok vezérlik a szerszám mozgását. A rögzítés biztosítja, hogy minden munkadarab ugyanabban a helyzetben kerüljön a megmunkálási folyamatba.
A CNC lámpatest nem egyszerűen kiegészítő. Ez egy folyamatirányító eszköz, amely segít átalakítani a megfelelő berendezéseket konzisztens termelési rendszerré.
A dedikált fixture értéke különösen akkor válik világossá, ha egy alkatrész szűk tűrésekkel, bonyolult geometriával, vékony falakkal, többszörös megmunkálási művelettel vagy ismételt rendelési igényekkel rendelkezik.
- Jobb megismételhetőség: Minden munkadarab ugyanazokhoz a helyekre van állítva.
- Nagyobb méretkonzisztencia: A stabil alátámasztás és az ellenőrzött szorítás csökkenti az eltéréseket.
- Gyorsabb beállítás: A kezelők betölthetnek egy előkészített fixture-t ahelyett, hogy minden alkatrészt manuálisan jeleznének.
- Nagyobb teljesítmény: A több részből álló szerelvények növelhetik a ciklusonként megmunkált alkatrészek számát.
- Kevesebb kezelői függés: A szabványos rögzítés csökkenti a terhelési módszerek közötti különbségeket.
- Jobb megmunkálási stabilitás: A megfelelő alátámasztás segít csökkenteni a vibrációt és a szerszámok remegését.
- Alacsonyabb selejtkockázat: A megbízható tartás csökkenti az alkatrész mozgását, deformálódását és újramunkálását.
- Könnyebb automatizálás: A pneumatikus, hidraulikus, vákuum- és gyorscserélő rendszerek csökkenthetik a nem vágási időt.
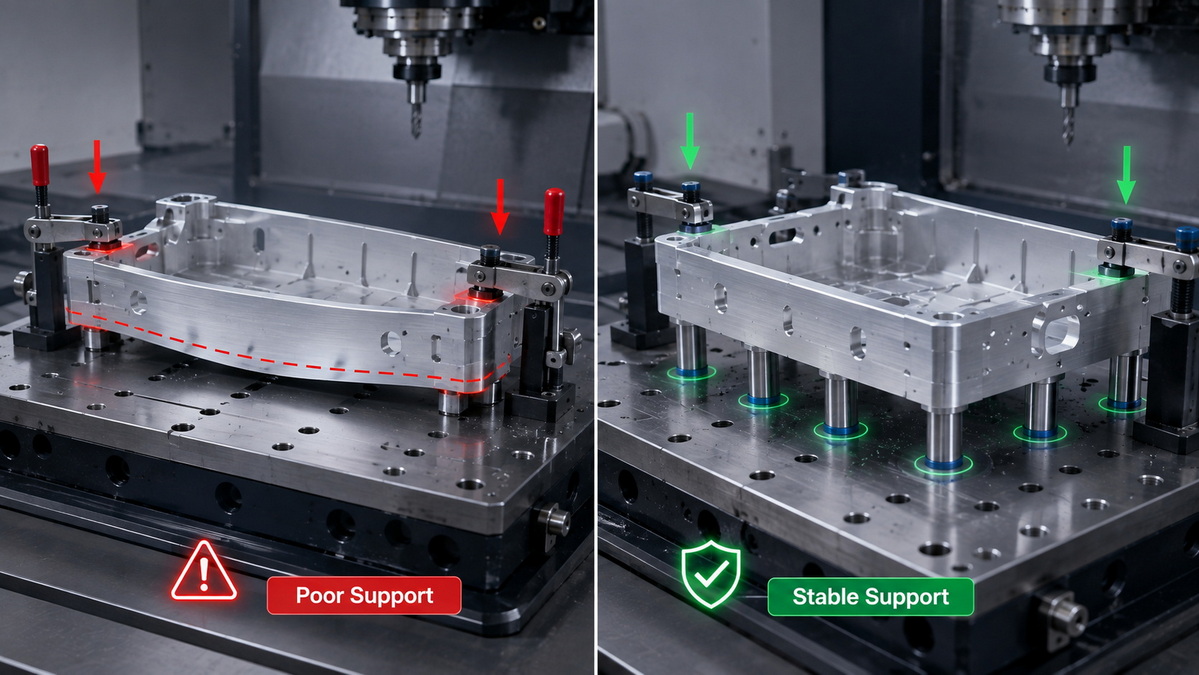
Például egy vékony alumínium burkolat meghajolhat, ha csak a külső szélei mentén rögzítik. Egy erre a célra kialakított szerelvény megtámasztja a belső padlót, elosztja a szorítóerőt, és megőrzi a síkságot, miközben elegendő hozzáférést biztosít a zsebre vágáshoz, a fúráshoz és a kontúr megmunkálásához.
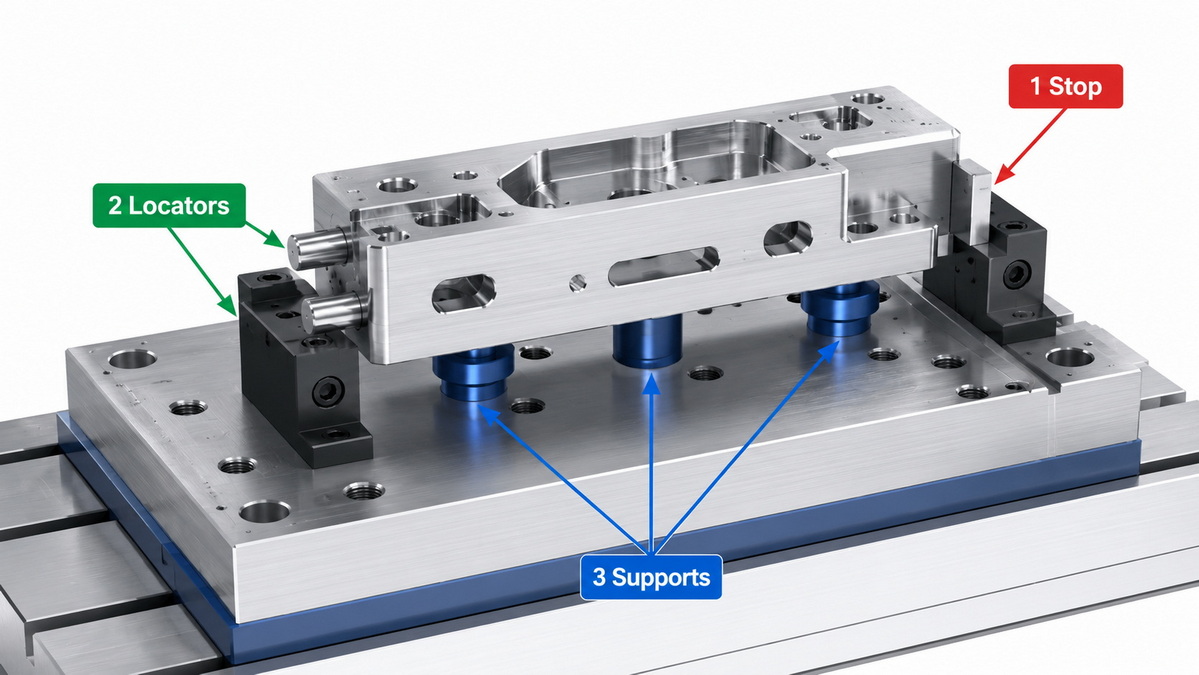
A 3-2-1 helymeghatározási elv egy alapvető módszer a munkadarab következetes pozicionálására. Egy merev rész hat lehetséges mozgását vezérli: három tengely mentén történő mozgást és e tengelyek körüli forgást.
A módszer hat helymeghatározó érintkezőt használ:
1. Három pont határozza meg az elsődleges nullasíkot.
2. Két pont határozza meg a másodlagos alapsíkot.
3. Egy pont határozza meg a harmadlagos alapsíkot.
Ezek az érintkezők stabil és megismételhető orientációba helyezik a munkadarabot. Az elsődleges sík általában alulról támogatja az alkatrészt. A másodlagos és harmadlagos helymeghatározók szabályozzák oldalról oldalra és végponttól végpontig helyzetét.
| A lokátorcsoport | fő célú | mozgása ellenőrzött |
|---|---|---|
| Három elsődleges támaszték | Állítsa be az alap nullapont felületét | Függőleges mozgás és két forgás |
| Két másodlagos lokátor | Határozza meg az oldalsó tájolást | Egy oldalirányú mozgás és egy forgás |
| Egy harmadlagos lokátor | Határozza meg a végső véghelyzetet | Maradt oldalirányú mozgás |
| Szorító alkatrészek | Tartsa az alkatrészt a lokátorokhoz | Megmunkálási erőkkel szembeni ellenállás |
A cél nem az, hogy minél több csapot és bilincset adjunk hozzá. A cél az, hogy elegendő ellenőrzést biztosítsunk a pontossághoz, miközben elkerüljük a szükségtelen kényszereket.
Az extra lokátorcsapok kevésbé megbízhatóvá tehetik a lámpatestet. A valódi részek mérete, síksága és felületi állapota kismértékben eltérhet. Ha túl sok rögzített helymeghatározó pontot használnak, az alkatrész egyenetlenül ülhet, megfeszülhet a terhelés során, vagy nem tud megfelelően illeszkedni.
Jobb megoldás, ha a mérnöki rajzból azonosítja a funkcionális nullpontokat, és ezek köré építi fel a helymeghatározási stratégiát. Az állítható támasztékok, rugós támasztékok vagy megfelelő elemek hasznosak lehetnek, ha az alkatrész természetes változással vagy vékony falú tulajdonságokkal rendelkezik.
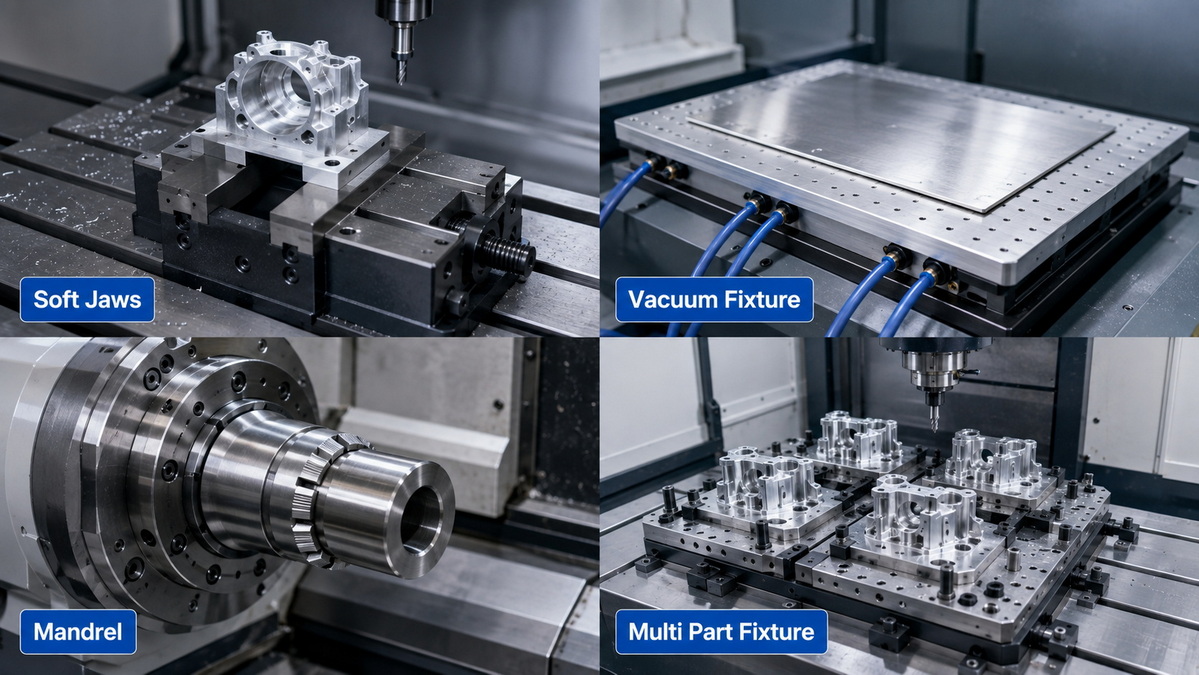
A CNC rögzítők osztályozhatók megmunkálási folyamat, testreszabási szint, tartási mód és gyártási követelmények szerint.
- CNC marórögzítők: homlokmaráshoz, zsebre vágáshoz, fúráshoz, kontúrozáshoz és többtengelyes megmunkáláshoz.
- CNC esztergaszerelvények: Ide tartoznak a tokmányok, befogópatronok, puha pofák, tüskék és a tengelyek, gyűrűk és forgó alkatrészek táguló tengelyei.
- Fúrószerelvények: Helyezze el az alkatrészeket az ismételt és pontos furatkészítéshez.
- Fúrószerelvények: Az alkatrészek megtámasztása a meglévő furatok precíziós nagyítása vagy befejezése során.
- Csiszoló rögzítőelemek: Tartsa biztonságosan az alkatrészeket felületi, hengeres vagy profilcsiszolás közben.
- 5 tengelyes rögzítőelemek: hozzáférést biztosít több felülethez, miközben csökkenti a többszörös beállítás szükségességét.
| Rögzítő típusa | Megfelelő alkalmazások | Előny | Korlátozás |
|---|---|---|---|
| Univerzális rögzítés | Prototípusok és egyszerű alkatrészek | Rugalmas és könnyen elérhető | Kevésbé optimalizált egy adott részhez |
| Moduláris rögzítés | Alacsony és közepes volumenű gyártás | Újrafelhasználható és konfigurálható | További beállítási tervezést igényelhet |
| Dedikált lámpatest | Egy alkatrész ismételt gyártása | Gyors betöltés és nagy ismételhetőség | Kezdeti mérnöki és szerszámbefektetést igényel |
| Többrészes lámpatest | Közepes és nagy volumenű megrendelések | Ciklusonként több alkatrészt megmunkál | Gondos forgácseltávolítást és szerszám-hozzáférési tervezést igényel |
| Kombinált lámpatest | Hasonló összetevőkből álló családok | Kiegyensúlyozza a rugalmasságot és a termelékenységet | Nem biztos, hogy minden verzióhoz nyújt ideális támogatást |
A prototípus gyártásához a szabványos satu, bilincsek vagy megmunkált puha pofák lehet a legpraktikusabb megközelítés. A többszörös művelettel rendelkező, ismételt gyártási komponensek esetében egy dedikált szerelvény csökkentheti a munkaidőt, és kiszámíthatóbb folyamatot hozhat létre.
A rögzítőelem kiválasztását az alkatrész műszaki és gyártási követelményeivel kell kezdeni. Az előnyben részesített rögzítési módszerrel való kezdés rejtett problémákhoz vezethet, beleértve a lassú beállítást, az alkatrészek sérülését, az inkonzisztens tűréseket és a nehéz ellenőrzést.
- Mely méretek és geometriai tűrések a legkritikusabbak?
- Mely rajzi adatok működnek a végső összeszerelésben?
- Mely felületeken nem lehetnek szorítónyomok?
- Az alkatrész merev, üreges, vékony falú, rugalmas vagy rezgésérzékeny?
- Mely arcoknak kell elérhetőnek maradniuk a jelenlegi beállításban?
- Milyen megmunkálási erőket fognak alkalmazni?
- Valószínűleg deformálódik az anyag szorítónyomás hatására?
- Mekkora a várható éves vagy havi termelési mennyiség?
- Egy ciklusban több alkatrész is megmunkálható biztonságosan?
- Hogyan távolítható el a forgács, a hűtőfolyadék és a sorja?
- Hogyan tudja a kezelő megerősíteni a helyes alkatrésztájolást a megmunkálás előtt?
| Alkatrész állapota | Megfelelő rögzítési irány |
|---|---|
| Lapos, merev prizmás rész | Satu, rögzítőlemez, lábujjszorító bilincsek vagy puha pofák |
| Hengeres tengely, hüvely vagy gyűrű | Tokmány, befogópatron, tüske vagy táguló kar |
| Vékony lemez vagy lapszerűen megmunkált alkatrész | Vákuumos rögzítés, elosztott támasztékok vagy kis erejű bilincsek |
| Összetett többfelületű komponens | Dedikált rögzítés minimális szerszám-akadályozással |
| Ismételje meg a nagy mennyiségű komponenst | Hidraulikus, pneumatikus vagy gyorsan cserélhető rögzítés |
| Kozmetikai felületekkel ellátott rész | Puha pofák, védett érintkezési pontok vagy sérülésmentes szorítás |
A produktív rögzítésnek stabilvá kell tennie a megmunkálást, miközben a kezelő munkáját egyszerűvé kell tenni.
A rögzítőelemek elhelyezési felületeinek meg kell egyeznie az összeszerelés, ellenőrzés vagy teljesítmény szempontjából fontos alappontokkal. Ez tisztább kapcsolatot teremt az alkatrészbeállítás, a megmunkálási eredmények és a minőségellenőrzés között.
Kerülje a durva, instabil vagy nem működő felületről történő elhelyezést, kivéve, ha a megmunkálási folyamat megköveteli.
A szorítóerőnek az alkatrészt a rögzítési pontjai felé kell nyomnia. Ez a munkadarabot a megmunkálás során megfelelően rögzíti.
A bilincseknek általában a támogatott területek felett kell működniük. Amikor egy bilincs rányom egy nem alátámasztott vékony falat, az alkatrész a megmunkálás során meghajolhat, majd kioldás után visszaugrik.
A túlzott erő deformálhatja az alumíniumot, a rozsdamentes acélt, a műanyagokat, a vékonyfalú öntvényeket és a kényes megmunkált alkatrészeket. Az alkatrész megfelelőnek tűnhet befogott állapotban, de leszorítás után a tűréshatáron kívül esik.
Használjon elegendő szorítóerőt, hogy ellenálljon a megmunkálási terheléseknek, de kerülje a szükségtelen nyomást. A szélesebb érintkezőbetétek, a puha pofák, a többszörös kis erejű bilincsek és a támasztópontok megvédhetik az érzékeny alkatrészeket.
Egy rögzítőnek kell rögzítenie a munkadarabot anélkül, hogy elzárná a vágó útját. A rögzítés áttekintése során vegye figyelembe a szerszám hosszát, a tartóhézagot, az orsóhoz való hozzáférést, a gép mozgását, a szükséges megmunkálási szögeket és a lehetséges ütközési zónákat.
Ez különösen fontos a 4- és 5-tengelyes megmunkálásoknál, ahol a rossz szerelvényelrendezés korlátozhatja a kritikus jellemzők elérését.
A lámpatestnek könnyen és pontosan betölthetőnek kell lennie. Adjon hozzá bevezető letöréseket, tiszta ütközőket, hozzáférhető bilincseket és tájolásvezérlő funkciókat, ahol lehetséges.
Az erős rögzítési kialakítás megnehezíti a helytelen terhelést. Ez csökkentheti a beállítási eltéréseket és megelőzheti az elkerülhető megmunkálási hibákat.
A forgácsok, a hűtőfolyadék-maradványok, a sorja és a por megakadályozhatja, hogy egy alkatrész megfelelően illeszkedjen az alapfelületére. A munkadarab alatti kis forgács is mérhető pozicionálási hibát okozhat.
Használjon nyitott csatornákat, vízelvezető területeket, hozzáférhető helymeghatározó csapokat és könnyen tisztítható felületeket. A kezelőknek képesnek kell lenniük a kritikus helymeghatározási pontok gyors ellenőrzésére és tisztítására a ciklusok között.
A gyártási követelmények indokolhatják a fejlettebb rögzítőrendszereket, amelyek csökkentik a nem vágási időt és javítják a konzisztenciát.
A pneumatikus és hidraulikus szerelvények szabályozott levegő- vagy folyadéknyomást használnak az ismételhető szorítóerő kifejtésére. Csökkenthetik a kézi erőfeszítést, és felgyorsíthatják az alkatrészek betöltését az ismételt gyártás során.
A pneumatikus rendszerek gyakran alkalmasak gyorsabb, mérsékelt erejű befogásra. A hidraulikus rendszerek nagyobb erőt tudnak biztosítani nehezebb vágási körülmények vagy nagyobb munkadarabok esetén.
A vákuumos szerelvények hasznosak lapos részekhez, panelekhez, vékony lemezekhez és olyan alkatrészekhez, amelyeket mechanikus bilincsek megjelölhetnek vagy eltorzíthatnak. A tartóerőt szélesebb felületen osztják el.
Alkalmasságuk függ a tömítőfelülettől, az alkatrészmérettől, az anyagállapottól, a vágóerőtől és a rendelkezésre álló támasztól. A vákuumtartást gondosan értékelni kell az agresszív marási műveleteknél.
A mágneses rögzítők vastartalmú anyagokat tarthatnak a köszörülés és a kiválasztott megmunkálási műveletek során. Nem alkalmasak alumíniumhoz, sárgarézhez, rézhez, titánhoz, műanyagokhoz vagy más nem ferromágneses anyagokhoz.
A nullpont rendszerek lehetővé teszik a rögzítőelemek eltávolítását és visszahelyezését a gépbe, megismételhető pozicionálással. Támogatják az offline beállítás előkészítését, a gyorsabb szerelvénycseréket és a rugalmasabb géphasználatot.
A legtöbb rögzítéssel kapcsolatos megmunkálási probléma megelőzhető korai tervezéssel és az első cikk szerinti érvényesítéssel.
- Stabil rögzítőfelületek nélküli bilincsek használata
- Rögzítés közvetlenül a nem alátámasztott vékony szakaszokra
- Túlzott szorítóerő alkalmazása
- A kritikus megmunkált funkciókhoz való hozzáférés blokkolása
- Túl sok rögzített helymeghatározó pont használata
- A forgácseltávolítás figyelmen kívül hagyása
- A lámpatest kiválasztása a gyártási mennyiség figyelembevétele nélkül
- A kozmetikai vagy kész felületek védelmének hiánya
- Olyan betöltési folyamat létrehozása, amely túlságosan függ a kezelő megítélésétől
- Az ismételt beállítási és ellenőrzési kísérletek kihagyása
A rögzítést ellenőrzött próbamegmunkálással kell érvényesíteni. Ennek a folyamatnak tartalmaznia kell az alkatrészbetöltési ellenőrzéseket, a megmunkálási próbákat, a kritikus méretek ellenőrzését, a szorítójel-ellenőrzést, az ismételt beállítási értékelést, és annak megerősítését, hogy a rögzítés több cikluson keresztül is stabil marad.
Az U-Need globális márkákat, forgalmazókat és gyártókat támogat integrált precíziós gyártási képességekkel Kínában. Szolgáltatásaink közé tartozik az egyedi precíziós alkatrészek megmunkálása, formagyártás, fröccsöntő szerszámok, sajtolószerszámok, hidegkovácsolás, lézervágás, hajlítás, sajtolás és fémlemez gyártás.
CNC megmunkálási projekteknél mérnökeink áttekintik az alkatrészgeometriát, az anyagválasztást, a tűréskövetelményeket, a befejező specifikációkat, a megmunkálási sorrendet, a gyártási mennyiséget és a munkavégzési igényeket. Ez lehetővé teszi, hogy a gyártási tervet valós gyártási feltételek, nem pedig elszigetelt alkatrészjellemzők alapján alakítsák ki.
Tipikus projektfolyamatunk a következőket tartalmazza:
1. Tervezési és gyárthatósági áttekintés: Tekintse át a 2D rajzokat, 3D modelleket, anyagokat, tűréseket és funkcionális követelményeket.
2. Folyamattervezés: Megmunkálási műveletek, beállítások, szerszámok, ellenőrzési pontok és gyártásellenőrzések meghatározása.
3. Fixture koncepció kidolgozása: Válassza ki a helymeghatározási nullapontokat, a támaszpontokat, a rögzítési irányokat és a terhelési módszereket.
4. Rögzítő- és szerszámgyártás: rögzítőlemezek, egyedi pofák, helymeghatározó alkatrészek és speciális munkamegtartó szerszámok gyártása.
5. Első cikk szerinti megmunkálás: Készítse elő és ellenőrizze a mintadarabokat a teljes gyártás előtt.
6. Folyamatos gyártásellenőrzés: Figyelje az alkatrészek konzisztenciáját, a rögzítőelemek kopását, a terhelési megbízhatóságot és a folyamatstabilitást.
A megfelelő rögzítés többet tud támogatni, mint a pontos megmunkálást. Simább gyártási folyamatot teremthet, csökkentheti a szükségtelen kezelést, megvédheti az alkatrészek felületét, és megbízhatóbbá teheti az ismételt gyártást.
Ha egy alkatrész tűrésváltozást, vibrációt, szorítónyomokat, túl sok beállítási időt vagy ismétlődő selejteket mutat, a munkatartási módszer fontos tényező lehet.
Az U-Need segít az ügyfeleknek a lámpatestekre vonatkozó követelmények értékelésében a szélesebb gyártási folyamat részeként. A rajzok, az anyagspecifikációk, az alkatrészmennyiségek, a kritikus tűréshatárok és a megmunkálási követelmények korai áttekintésével a mérnöki csapatok azonosíthatják azt a munkatartási megközelítést, amely a minőséget és a termelési hatékonyságot egyaránt támogatja.
A CNC-rögzítő egy munkatartó eszköz, amely a megmunkálás során megtalálja, alátámasztja és rögzíti a munkadarabot. Célja, hogy az alkatrészt stabilan, pontosan elhelyezve és a vágószerszámok számára hozzáférhetővé tegye.
Egy rögzítőelem tartja és pozícionálja a munkadarabot. Egy fúró egyrészt pozícionálja a munkadarabot, másrészt vezeti a vágószerszámot. A CNC rögzítőket gyakran használják, mivel a gépi program vezérli a forgácsolószerszám mozgását.
A 3-2-1 helymeghatározási elv három pontot használ az elsődleges sík létrehozásához, két pontot a másodlagos sík létrehozásához, és egy pontot a harmadlagos sík létrehozásához. Ezek a pontok együtt szabályozzák a munkadarab helyzetét és tájolását.
Az egyedi rögzítés akkor hasznos, ha egy alkatrész szűk tűrésekkel, összetett geometriával, vékonyfalú metszetekkel, többszörös megmunkálási műveletekkel, ismétlődő gyártási igényekkel vagy gyorsabb és megismételhetőbb beállításokkal rendelkezik.
Igen. A túlzott szorítóerő a megmunkálás során meghajlíthatja vagy összenyomhatja az alkatrészt. A bilincs elengedésekor az alkatrész visszaugrik, és a tűréshatáron kívülre eshet. Ez különösen gyakori a vékonyfalú alumínium, a rozsdamentes acél, a műanyagok és a rugalmas alkatrészek esetében.
Nem. A vákuumszerelvények általában a legmegfelelőbbek megfelelő tömítőfelülettel és kezelhető vágóerővel rendelkező lapos alkatrészekhez. Előfordulhat, hogy nem alkalmasak porózus anyagokhoz, kis alkatrészekhez, egyenetlen felületekhez vagy nehéz vágási körülményekhez.
A fixture csökkentheti a költségeket azáltal, hogy lerövidíti a beállítási időt, javítja az ismételhetőséget, lehetővé teszi a többrészes megmunkálást, csökkenti a selejt mennyiségét, minimalizálja az utómunkálatokat, és csökkenti a kézi pozicionálástól való függőséget.
1. RapidDirect. [Végső útmutató a CNC-rögzítés megértéséhez ].
2. Carr Lane gyártás. [Helymeghatározási és rögzítési alapelvek a fúró- és rögzítéstervezéshez ].
3. Reid Supply. [CNC munkavégzés alapjai ].
4. JLC CNC. [CNC munkavégzési útmutató: rögzítések, módszerek és legjobb gyakorlatok ].
5. RivCut. [A lámpatest tervezési alapelvei: 3-2-1 Helymeghatározás + Datumok ].
6. Ace Micromatic csoport. [CNC munkavégzési módszerek és rögzítések útmutatója ].


