Megtekintések: 251 Szerző: U-Need Közzététel ideje: 2026-09-29 Eredet: Telek
Tartalom menü
● Mi az a szoros tűrésmegmunkálás?
>> Gyakori alkalmazások szűk tűrésű megmunkáláshoz
>> Amit a szigorú tűréshatárok nem szabályoznak
● Szigorú tűrésmegmunkálás vs GD&T: Főbb különbségek
● Mikor kell szigorú tűréshatárokat megadni?
>> Csapágyillesztések és precíziós furatok
>> Press-Fit csapok és helymeghatározó funkciók
>> Nagy pontosságú forma alkatrészek
● Mikor érdemes GD&T-t használni CNC rajzon?
>> Használja a GD&T-t a furatpozícióhoz
>> Használja a GD&T-t a lapossághoz
>> Használja a GD&T-t a merőlegességhez
>> Használja a GD&T-t a párhuzamossághoz
>> Használja a GD&T-t a profilhoz
>> Használja a GD&T-t a kifutáshoz
● A funkcionális pontok jelentősége
>> A megfelelő dátumok kiválasztása
>> Miért számít a Datum Stratégia?
● Miért növeli a költségeket minden méret meghúzása?
● Gyakorlati munkafolyamat CNC rajzokhoz
>> 1. A funkcionális interfészek azonosítása
>> 2. Válassza a Funkcionális nullpontok lehetőséget
>> 3. A kritikus jellemzők méreteinek szabályozása
>> 4. Adja hozzá a GD&T-t a geometriai kapcsolatokhoz
>> 5. Adja meg a felületkezelésre és az élekre vonatkozó követelményeket
>> 6. Határozza meg az ellenőrzési módszert
● Példa: CNC-megmunkálású érzékelőház
● A GD&T alkalmazása a formagyártásra
>> Gyakori penészfunkciók, amelyek gondos ellenőrzést igényelnek
● GD&T alkalmazása fémlemezgyártásra
>> Hasznos vezérlőelemek fémlemez alkatrészekhez
● Gyakori CNC-rajzolási hibák, amelyeket el kell kerülni
>> Szigorú tűrések alkalmazása a nem kritikus méretekre
>> Furatkoordináták használata pozíciószabályozás nélkül
>> A nem funkcionális pontok kiválasztása
>> Felületkezelési követelmények elhagyása
>> A bevonat vastagságának figyelmen kívül hagyása
>> A sorjakövetelmények nem egyértelműek
>> A rajzi szabvány megadásának elmulasztása
● Mit kell tartalmaznia egy CNC rajzon?
● Összefoglalás: Tight Tolerance Machining vs GD&T
>> 1. A GD&T jobb, mint a szűk tűrések?
>> 2. Minden CNC megmunkált alkatrésznek szüksége van GD&T-re?
>> 3. Mi a leghasznosabb GD&T vezérlés CNC megmunkáláshoz?
>> 4. A szűk furatátmérő-tűrés szabályozza a furat helyét?
>> 5. Csökkentheti a GD&T a CNC megmunkálás költségeit?
>> 6. ASME vagy ISO GD&T szabványt használjak?
>> 7. Milyen fájlokat kell megadni egy CNC megmunkálási árajánlathoz?
A CNC-rajznak többet kell tennie, mint a méretek felsorolását. Meg kell magyaráznia, hogyan kell egy alkatrésznek illeszkednie, elhelyezni, lezárni, forgatni, összeszerelni és teljesíteni a késztermékben. Ezért a mérnököknek gyakran dönteniük kell a kettő között szűk tűrésmegmunkálás és GD&T a gyártási rajzok elkészítésekor.
A válasz az, hogy ne válassz egyiket a másikkal szemben. A szűk tűréshatárok szabályozzák a jellemző méretét. A GD&T vezérlők geometriai és funkcionális kapcsolatokat tartalmaznak. Egy jól előkészített rajz minden olyan módszert alkalmaz, ahol valódi értéket teremt.
Például egy csapágyfurathoz szigorúan szabályozott átmérő szükséges a megfelelő illeszkedés eléréséhez. Ugyanakkor előfordulhat, hogy a furat tengelyének merőlegesnek kell maradnia a rögzítési felületre, és pontosan kell elhelyezkednie a környező furatokhoz képest. A mérettűrés önmagában nem tudja meghatározni ezeket a geometriai követelményeket.
A globális márkák, forgalmazók, termékfejlesztők és gyártók számára az egyértelmű tolerancia elengedhetetlen a minőség, az árajánlat pontosságának, a gyártás következetességének, az ellenőrzési módszereknek és a teljes gyártási költségnek az ellenőrzéséhez. Segít csökkenteni a késéseket is, amelyeket a mérnöki csapatok, beszállítók és minőségellenőrök közötti értelmezési különbségek okoznak.
at U-Need , támogatjuk az egyedi precíziós alkatrészek megmunkálását, a formagyártást és lemezgyártási projektek olyan ügyfelek számára, akiknek megbízható kommunikációra van szükségük a rajz áttekintésétől a gyártásig és ellenőrzésig. A leghatékonyabb rajzok nem egyszerűen azok, amelyek a legszigorúbb követelményeket támasztják. Ezek azok a rajzok, amelyek közlik az alkatrész valódi funkcionális szándékát.
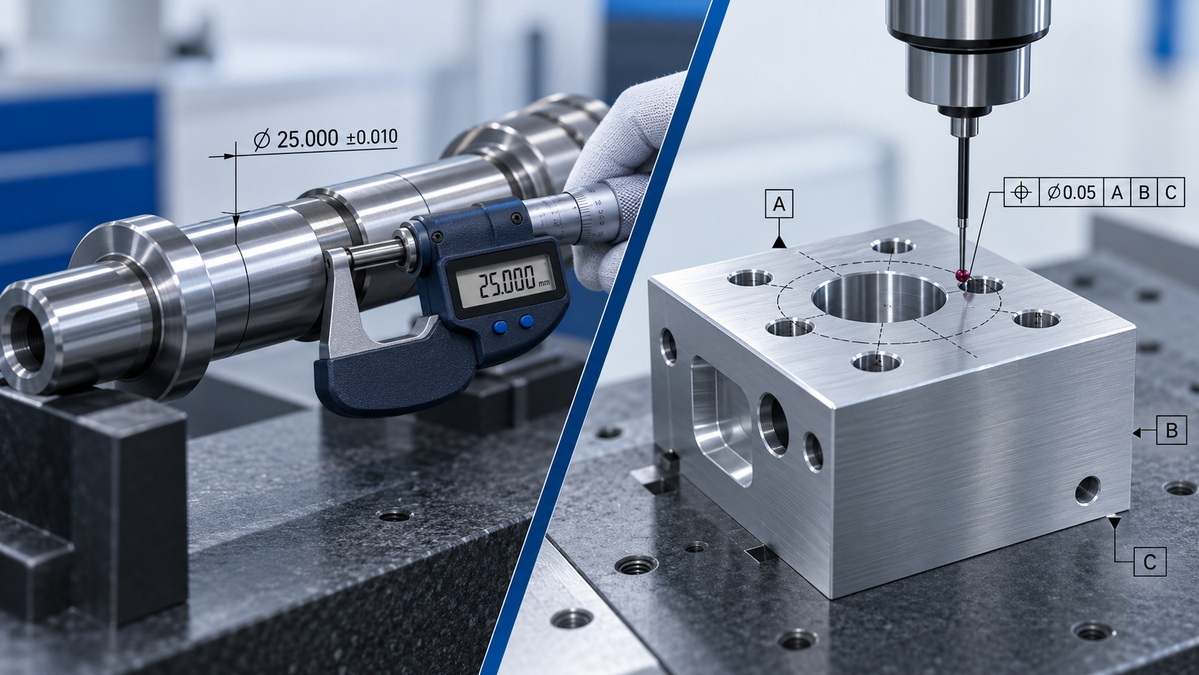
A szűk tűrésmegmunkálás azt jelenti, hogy egy jellemzőt egy szűk megengedett mérettartományon belül állítanak elő. Általában akkor használják, ha a méret kis eltérései befolyásolhatják az illeszkedést, a tömítést, a mozgást, a terhelésátvitelt, az igazítást vagy a termék teljesítményét.
A hagyományos tűrés általában plusz/mínusz értékként, határméretként vagy szabványos illeszkedésként jelenik meg.
A megadott tartomány mindössze 0,010 mm széles. Az ebbe a tartományba tartozó jellemzők gyártása stabil CNC-berendezést, precíziós munkatartást, ellenőrzött vágási paramétereket, pontos ellenőrző eszközöket és gondos folyamattervezést igényelhet.
A következő jellemzőkhöz gyakran szűk mérettűrések szükségesek:
- Csapágyfuratok és csapágyfészek
- Precíziós tengelyek és csapok
- Préselhető csapok és tipliklyukak
- Persely furatok
- Fogaskerékülések és tengelykapcsoló átmérők
- Hidraulikus és pneumatikus tömítési átmérők
- O-gyűrű tömszelence méretei
- Formabetétek és formaüreg alkatrészek
- Precíziós szerelvényhelyek
- Orvosi eszköz alkatrészek
- Automatizálási berendezések alkatrészei
- Nagy pontosságú szerszám alkatrészek
Ezeknél az alkalmazásoknál a jellemző tényleges mérete közvetlenül befolyásolja az alkatrész összeszerelését és megfelelő működését.
A szűk mérettűrés nem szabályozza automatikusan a funkció minden aspektusát.
A lyuk azonban továbbra is lehet:
- Túl messze a tervezett helytől
- A fő rögzítési felülethez képest döntve
- Rosszul illeszkedik egy illeszkedő furathoz
- Eltolás a középvonaltól
- Nincs összhangban egy másik furattal
- Funkcionálisan nem alkalmas csavarhoz, csaphoz, tengelyhez vagy csatlakozóhoz
Ez a korlátozás a szabványos mérettűrésekre való hagyatkozásban. Lehet, hogy a méret megfelelő, de a funkció nem működik megfelelően a végső összeállításban.
A GD&T , rövidítése a Geometric Dimensioning and Toleancing , egy mérnöki nyelv, amely az alkatrész geometriájában megengedett eltérések meghatározására szolgál.
Ahelyett, hogy csak a tereptárgyak méretét szabályozná, a GD&T meg tudja határozni, hogy egy felület sík-e, a furat megfelelően van-e elhelyezve, a furat merőleges-e a homlokfelületre, a tengely simán forog-e, vagy egy összetett profil egy elfogadható zónán belül marad-e.
A GD&T különösen értékes a precíziós CNC megmunkálású alkatrészek, fröccsöntő alkatrészek, sajtolószerszámok, fémlemez alkatrészek, szerelvények és több funkcionális interfésszel rendelkező alkatrészek esetében.
A GD&T vezérlőket általában több kategóriába sorolják.
| A GD&T kategória | tipikus vezérlői | Miben segít a szabályozás |
|---|---|---|
| Forma | Egyenesség, laposság, körkörösség, hengeresség | Magának a jellemzőnek az alakja |
| Tájolás | Párhuzamosság, merőlegesség, szögletesség | Egy jellemző nullaponthoz viszonyított szöge |
| Elhelyezkedés | Pozíció, koncentricitás, szimmetria | Egy tereptárgy helye más jellemzőkhöz képest |
| Profil | Egy vonal profilja, egy felület profilja | Összetett kontúrok, felületek és formák |
| Kifutás | Körkörös kifutás, teljes kifutás | Hengeres vagy forgó alkatrészek forgási pontossága |
A gyakorlatban a GD&T egyértelműbb módot ad a mérnököknek és a gyártóknak a funkcionális követelmények kommunikálására.
A megfelelően kiválasztott GD&T-vel ellátott CNC-rajz csökkentheti a kétértelműséget, javíthatja az ismételhetőséget, és könnyebbé teheti a következetes ellenőrzési módszer kialakítását.
A szoros tűrésű megmunkálást és a GD&T-t gyakran együtt tárgyalják, de ezek más-más célt szolgálnak.
| Összehasonlítási tényező | szoros tűrésmegmunkálás | GD&T |
|---|---|---|
| Fő cél | A funkció méretét szabályozza | Szabályozza a geometriát és az elemek közötti kapcsolatokat |
| Tipikus formátum | ± tolerancia, korlátok, alkalmassági osztály | Funkcióvezérlő keret, nullapont hivatkozások, alapméretek |
| Példa | Ø20,00 ±0,02 mm | Pozíció Ø0,05 az ABC-hez képest |
| A legjobb | Átmérő, vastagság, szélesség, mélység, illeszkedés | Hely, laposság, tájolás, profil, kifutás |
| Szabályozza a furat helyét | Nem, nem közvetlenül | Igen |
| Szabályozza a szöget vagy a dőlést | Nem | Igen |
| Szabályozza a felület síkságát | Nem | Igen |
| Szabályozza a forgási pontosságot | Nem | Igen |
| Ellenőrző eszközök | Mikrométer, tolómérő, furatmérő | CMM, magasságmérő, funkcionális műszer, számlapjelző |
| Költséghatás | Túlhasználat esetén növelheti a költségeket | Javíthatja a tisztaságot és csökkentheti a szükségtelen toleranciakövetelményeket |
A legfontosabb különbség a következő:
> A mérettűrés azt válaszolja: 'Mekkora lehet ez a funkció?' A GD&T azt válaszolja: 'Hogyan kell viselkednie ennek a tulajdonságnak az alkatrészhez és az összeállításhoz képest?'
Adjon meg egy szűk tűrést, ha egy jellemző tényleges mérete közvetlenül befolyásolja a termék működését.
Ez különösen akkor fontos, ha egy alkatrésznek szabályozott hézagot, interferenciát, présillesztést, tömítést, csúszási állapotot vagy csapágykapcsolatot kell létrehoznia.
A csapágyfurat általában pontos átmérőszabályozást igényel, mivel a csapágy külső gyűrűje és a ház közötti illeszkedés közvetlenül befolyásolja a teljesítményt.
Ha a furat túl kicsi, a beszerelés túlzott erőt igényelhet, és károsíthatja a csapágyat. Ha túl nagy, a csapágy elmozdulhat, foroghat vagy elveszítheti a beállítását használat közben.
Ez a méretigény azonban önmagában nem biztos, hogy elegendő. Előfordulhat, hogy a furatnak merőlegesnek kell lennie a rögzítési felületre, egy másik furathoz kell igazítania, és ellenőriznie kell a felületkezelést.
A csapszegek, a préselt betétek és a rögzítőcsapok a szabályozott átmérőktől függenek.
Ha a lyuk túlméretezett, a csap meglazulhat. Ha a furat alulméretezett, az összeszerelés nehézkessé válhat, vagy deformálódhat az alkatrész.
A szoros tűrésmegmunkálás gyakran szükséges:
- A dübelfuratok igazítása
- Préselhető perselyek
- Fémbetétek alumínium alkatrészekben
- Formavezető csap furatai
- Precíziós szerelvények
- Automatizált berendezések helymeghatározó csapok
A tömítési funkciók gyakran szabályozott átmérőt, mélységet és felületi feltételeket igényelnek.
Gyakori példák a következők:
- O-gyűrű hornyok
- Hidraulikus henger átmérők
- Szivattyúházak
- Szelepülések
- Mechanikus tömítés interfészek
- Folyadék csatlakozó portok
A méret kis eltérése szivárgást, túlzott súrlódást, gyenge tömörítést vagy a tömítés idő előtti meghibásodását okozhatja.
A fröccsöntő formák, sajtoló szerszámok és hidegkovácsoló szerszámok gyakran tartalmaznak szorosan tűrhető betéteket, vezetőelemeket, üreges jellemzőket és igazítóelemeket.
A pontosság azért fontos, mert a szerszámösszetevőknek ismételten kell nyitniuk, zárniuk, igazítaniuk, vezetniük az anyagot, és meg kell őrizniük a stabil alkatrészgeometriát a hosszú gyártási folyamatok során.
Használja a GD&T-t, ha egy jellemzőnek meghatározott geometriai kapcsolatot kell fenntartania más jellemzőkkel.
A GD&T iránti igény az alkatrészek bonyolultságának növekedésével egyre erősebb. Különösen hasznos furatmintázatú alkatrészek, tömítőfelületek, forgó jellemzők, precíziós szerelvények, többszörös megmunkálási beállítások vagy kritikus illeszkedő alkatrészek esetén.
A pozíciótűrés az egyik leghasznosabb vezérlőelem a CNC megmunkáláshoz.
Általában alkalmazzák:
- Csavarlyuk minták
- Dübellyukak
- Csatlakozó rögzítő furatok
- Menetes furattömbök
- Többtengelyes megmunkálású jellemzők
- Rögzítési furatok a házakban
- Forma alkatrészt rögzítő furatok
- Lemez rögzítő furatok
A lyuk átmérője megfelelő lehet, de akkor is meghibásodik, ha rossz helyen van. A pozíciótűrés szabályozza a furat tengelyének elfogadható mozgását a kijelölt nullapont jellemzőihez képest.
Ez különösen akkor hasznos, ha több lyuknak egybe kell illeszkednie egy illeszkedő alkatrészhez.
A síkság szabályozza, hogy egy felület mennyire térhet el a tökéletesen sík állapottól.
Különösen hasznos:
- Tömítés felületek
- O-gyűrű tömítőfelületek
- Szelepszerelési felületek
- Hűtőborda rögzítési felületei
- Forma alapfelületek
- Rögzítő lemezek
- Precíziós szerelési felületek
- Fémlemez panelek, amelyeknek síkban kell ülniük
Például egy megmunkált tömítőfelülethez szükség lehet:
> Laposság 0,05 mm
Ez azt jelenti, hogy a teljes felületnek két képzeletbeli párhuzamos síkon belül kell maradnia, amelyeket 0,05 mm választ el egymástól.
Előfordulhat, hogy a felület megfelelő teljes vastagságú, de még mindig megvetemedett, egyenetlen vagy tömítésre alkalmatlan. A laposság kezeli ezt a funkcionális kockázatot.
A merőlegesség azt szabályozza, hogy egy adottság megfelelően 90 fokban van-e tájolva egy nullapontfelülethez, nullaponttengelyhez vagy nullapontsíkhoz képest.
Gyakran alkalmazzák:
- Furattengelyek a rögzítési felületekhez viszonyítva
- Menetes furatok a tömítőfelületeken
- Oldalfalak az alaphoz képest
- Préselhető lyukak
- Vezetőcsap lyukak
- A rögzítőelemek beállítási jellemzői
- Függőleges furatok megmunkált házakban
A lyuk megfelelő átmérőjű és megfelelő felületű lehet, de kellően megdönthető ahhoz, hogy megakadályozza a sima összeszerelést. A merőlegesség megakadályozza ezt az állapotot.
A párhuzamosság szabályozza, hogy az egyik jellemző párhuzamos marad-e egy másik nullapont jellemzővel.
Ez hasznos:
- Csúszó felületek
- Vezetősínek
- Rögzítő lemezek
- Távoltartó arcok
- Párhuzamos megmunkálású blokkok
- Formalapok
- Lineáris mozgáskomponensek
- Ellentétes érintkezési felületek
Két párhuzamos felület esetén értelmesebb lehet a párhuzamosság szabályozása, mint a rendkívül szűk vastagságtűrés alkalmazása mindkét felületre.
A profiltűrés a GD&T egyik legrugalmasabb eszköze.
Egy összetett formát, felületi kontúrt, tájolást és elhelyezkedést vezérelhet. Különösen értékes olyan jellemzők esetében, amelyek nem határozhatók meg hatékonyan sok egyedi lineáris dimenzióval.
Tipikus felhasználási területek:
- Ívelt CNC megmunkált felületek
- Penészüregek és -magok
- Összetett alumínium házak
- Repülési stílusú alkatrészek
- Ergonomikus termékkontúrok
- Lemezformázott formák
- Kovácsolt vagy öntött felületek
- Komplex átmeneti területek a megmunkált jellemzők között
Ahelyett, hogy egy összetett felület minden pontjához sok külön tűrést adnánk, a profiltűrés meghatározhatja a megengedett eltérést a teljes kontúron.
A futtatás azt szabályozza, hogy egy forgási jellemző mennyiben változhat, amikor az alkatrész a nullapont tengelye körül forog.
Ez kritikus az olyan összetevők esetében, mint:
- Motor tengelyek
- Orsók
- Rotorok
- Fogaskerék ülések
- Csapágynaplók
- Csigák
- Hengerek
- Forgó agyak
- Precíziós hengeres szerelvények
Lehet, hogy a tengely átmérője megfelelő, de forgás közben még mindig inog. A túlzott kifutás vibrációhoz, zajhoz, csapágykopáshoz, egyenetlen terheléshez, csökkenő pontossághoz és a termék idő előtti meghibásodásához vezethet.
A nullapont egy referenciajellemző, amelyet annak meghatározására használnak, hogy az alkatrész hogyan helyezkedik el gyártás és ellenőrzés céljából.
A dátumok a hasznos GD&T alapja. Ha az alaprajz nem tükrözi a valós összeszerelési állapotot, előfordulhat, hogy még a műszakilag megfelelő rajz sem képes funkcionálisan konzisztens alkatrészeket készíteni.
Egy jó dátum-kiválasztási folyamat a valós összeállítással kezdődik.
Tegye fel a következő kérdéseket:
- Melyik felület érintkezik a főszerelettel?
- Melyik funkció határozza meg a részt balról jobbra?
- Melyik lyuk, él vagy felület akadályozza meg a forgást?
- Melyik jellemző határozza meg a funkcionális középvonalat?
- Melyik felület viseli a tömítési terhelést?
- Melyik geometria a legfontosabb a megrendelő összeszerelése szempontjából?
Egy közös adatszerkezet a következőket tartalmazhatja:
- Datum A: A fő rögzítési, ülő- vagy tömítőfelület
- B nullpont: Másodlagos oldallap, furat vagy középsík
- Nullapont C: Egy harmadik funkció, amely megakadályozza a fennmaradó mozgást vagy elfordulást
Például egy CNC-megmunkálású tartókonzol az alsó felületét használhatja A nullapontként, az oldalfelületét B nullapontként, és egy rögzítő furatot C nullapontként.
Ez a beállítás azt tükrözi, hogy az alkatrész hogyan helyezkedhet el a tényleges szerelvényben.
Funkcionális alaprendszer nélkül több szállító eltérően vizsgálhatja meg ugyanazt a rajzot.
Egy szállító mérhet egy külső élről. Egy másik használhat lyuk közepét. Egy harmadik szállító használhat olyan rögzítést, amely nem a tényleges összeszerelési helyzetet képviseli.
Az eredmény olyan alkatrészek lehetnek, amelyek az ellenőrzés során elfogadhatónak tűnnek, de nem szerelik össze következetesen.
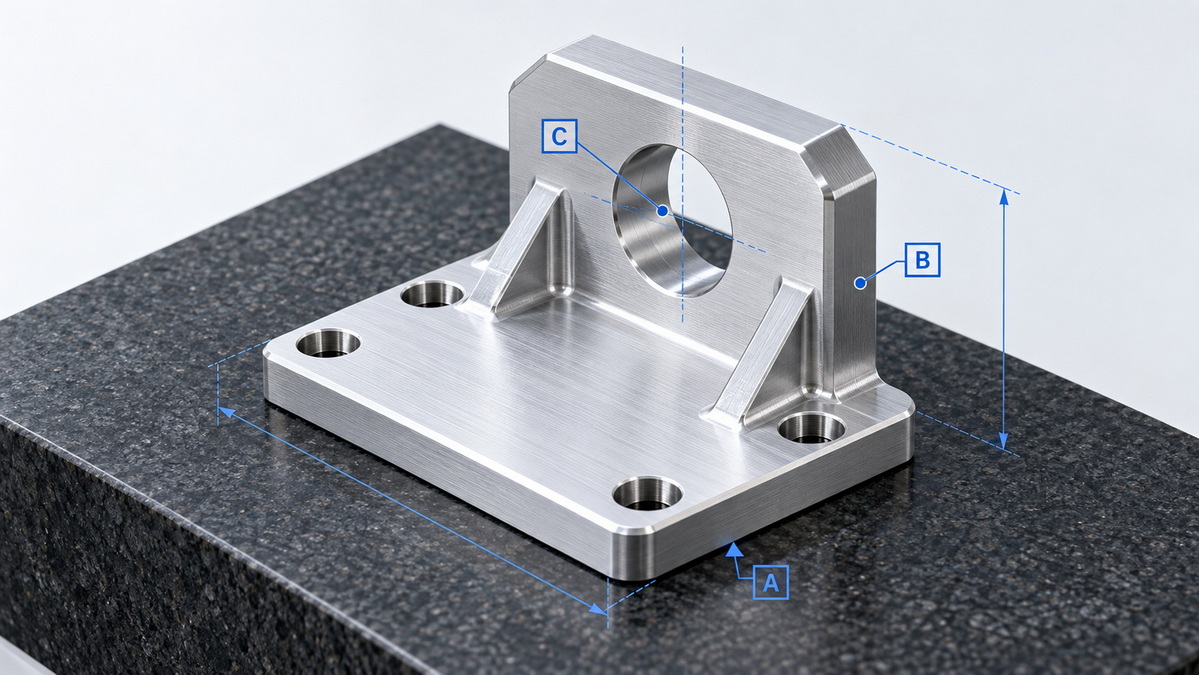
Egy általános, de költséges megközelítés a szűk ± tűrések alkalmazása a rajz szinte minden méretére.
Ez biztonságos módszernek tűnhet a minőség biztosítására, de szükségtelen gyártási bonyolultságot eredményezhet.
Ha szinte minden méretnél szűk a tűréshatár, a gyártóknak a következőket kell használniuk:
- További CNC beállítások
- Precíziós rögzítések és puha pofák
- Stabilabb vágási stratégiák
- Extra szerszám szondázás
- Lassabb megmunkálási ciklusok
- Gyakoribb gyártásközi mérés
- CMM ellenőrzés
- Dedikált műszerek
- Szigorúbb nyersanyag-ellenőrzés
- Magasabb selejtjuttatás
- Tapasztaltabb kezelők
- További minőségi dokumentáció
Ezen tényezők mindegyike növelheti az egységköltséget és a gyártási időt.
A probléma nem magukban a szigorú tűréshatárokban van. A probléma ott van alkalmazni, ahol nem hoznak létre funkcionális értéket.
Kérdezés helyett:
> 'Mennyire lehet szoros ez a tolerancia?'
Kérdez:
> 'Mekkora variációt tesz lehetővé ez a funkció, miközben az összeállítás továbbra is megbízhatóan működik?'
Ez a gyakorlati toleranciastratégia alapja.
Egy nem kritikus külső mérethez csak általános tűrés szükséges. A rejtett zseb nem igényel szigorú helyzetszabályozást. Előfordulhat, hogy egy kozmetikai élnek nincs szüksége ugyanolyan pontosságra, mint a csapágyfuratnak vagy a tömítőfelületnek.
Ha a pontosságot a funkcionális jellemzőkre összpontosítják, a mérnökök a teljesítmény feláldozása nélkül csökkenthetik a költségeket.
Áttekinthető CNC rajzot kell készíteni strukturált sorrendben.
Kezdje azzal, hogy azonosítsa azokat a területeket, ahol az alkatrész csatlakozik, tömíti, forog, megtámasztja a terhelést vagy érintkezik egy másik komponenssel.
Áttekintés:
- Szerelési felületek
- Csavarlyuk minták
- Csapágyülések
- Helymeghatározó csapok
- Felületek tömítése
- Szálak
- Csúszó felületek
- Fogaskerék és tengelykapcsoló interfészek
- Az elektromos csatlakozó jellemzői
- Kozmetikai felületek
- Kritikus belső zsebek
Nem minden dimenzió egyforma fontosságú. Összpontosítson azokra a funkciókra, amelyek meghatározzák, hogy a végtermék működik-e.
Válassza ki a nullapont jellemzőit az alapján, hogy az alkatrész hogyan helyezkedik el az összeszerelés során.
Hasznos kérdés:
> 'Ha ezt az alkatrészt a végtermékbe helyeznénk, melyik jellemző érintené meg először, mely jellemzőket találná meg legközelebb, és mely funkciók állnának meg utoljára?'
A válasz gyakran felfedi a helyes dátumsorozatot.
Alkalmazzon mérettűrést azokra a funkciókra, amelyekhez a pontos méretszabályozás illeszkedik vagy a teljesítmény.
Példák:
- Tengelyátmérők
- Csapágyfuratok
- Préselhető lyukak
- Tömítés átmérők
- Menetméretek
- Falvastagságok
- Kulcshornyok
- Perselyes ülések
- Szerszámbetétek
Használja a funkcióhoz valóban szükséges legszűkebb tűréshatárt.
Csak ott alkalmazza a GD&T-t, ahol a geometria számít.
Gyakori példák a következők:
- Pozíció egy furatmintához
- Simaság a tömítőfelülethez
- Furattengely merőlegessége
- Párhuzamosság csúszófelülethez
- Profil egy összetett kontúrhoz
- Kifutás forgó átmérőhöz
A cél a kritikus funkcionális kapcsolatok meghatározása anélkül, hogy minden funkciót túl kellene irányítani.
A méretek és a GD&T nem a teljes történet.
A rajzon a következőket is meg kell határoznia:
- Felületi érdesség
- Sorjázási követelmények
- Letörik az él
- Letörések
- Filé
- Éles él határok
- Bevonat vastagsága
- Eloxálási követelmények
- Bevonatozási követelmények
- Festés vagy porfestés
- Maszkolási területek
- Hőkezelés
- Keménység
- Anyagtanúsítási igény
Például egy durva felületű precíziós furat károsíthatja a tömítést, vagy megakadályozhatja a csapágy megfelelő illeszkedését. A menetes furaton lévő sorja megzavarhatja az összeszerelést. Egy bevonat megváltoztathatja egy kritikus jellemző végső méretét.
A rajz kiadása előtt fontolja meg, hogy a kritikus követelményeket hogyan fogják ellenőrizni.
| Funkciókövetelmény | közös vizsgálati módszer |
|---|---|
| Külső tengely átmérő | Mikrométer |
| Belső furatátmérő | Furatmérő, légmérő, CMM |
| Lyuk helyzete | CMM, magasságmérő, ellenőrző berendezés |
| Felületi síkság | CMM, felületi lemez, indikátor |
| Függőlegesség | CMM, magasságmérő, kijelző beállítása |
| Párhuzamosság | Felületi lemez, kijelző, CMM |
| Körkörös vagy teljes kifutás | Számlapjelző és forgatható rögzítőelem |
| Felületi profil | CMM, optikai szkenner, ellenőrző berendezés |
| Felületi érdesség | Felületi érdességmérő |
A követelménynek elég egyértelműnek kell lennie ahhoz, hogy a gyártó és az ellenőr megismételhető módszerrel ellenőrizhesse.
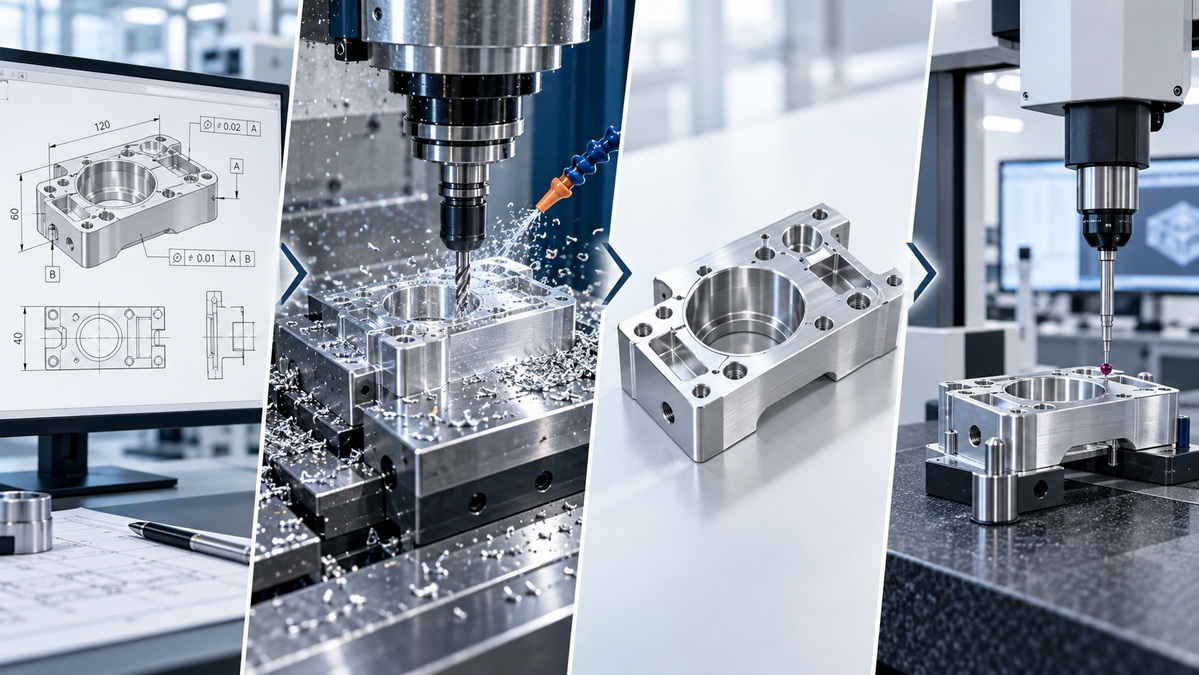
Fontolja meg az alumínium érzékelőházat a következő jellemzőkkel:
- Egy alsó rögzítési felület
- Négy rögzítési lyuk
- Központi precíziós furat
- Tömítő felület a fedélhez
- Belső elektronikai zseb
- Külső kozmetikai felületek
Egy rosszul meghatározott rajz ±0,02 mm-es tűréseket alkalmazhat szinte minden lineáris méretre.
Ez megdrágíthatja a megmunkálást, de előfordulhat, hogy nem tudja ellenőrizni a legfontosabb funkciókat.
Például a központi furat megfelelő átmérőjű lehet, de a rögzítési felülethez képest megdönthető. A csavarlyukak lehetnek megfelelő méretűek, de nem illeszkednek a csatlakozó burkolathoz. A tömítőfelület megfelelhet a vastagsági követelményének, de még mindig nem elég sík.
Egy funkcionálisabb rajz meghatározhatja:
- Datum A: Alsó rögzítési felület
- Alappont B: Megmunkált oldalfelület
- C nullpont: Egy rögzítő lyuk
- Központi furat: Szabályozott átmérő az A nullaponthoz képest merőlegesen
- Rögzítési furatok: Az ABC-hez viszonyított helyzettűrés
- Tömítőfelület: Simaság követelmény
- Belső zseb kontúrja: Profiltűrés az ABC-hez képest
- Külső kozmetikai méretek: Általános tűrés, ahol a funkció lehetővé teszi
Ez a megközelítés a gyártási erőfeszítést a legfontosabb helyre helyezi.
> Nem az a cél, hogy minden funkció tökéletes legyen. A cél az, hogy minden funkció megbízható legyen.
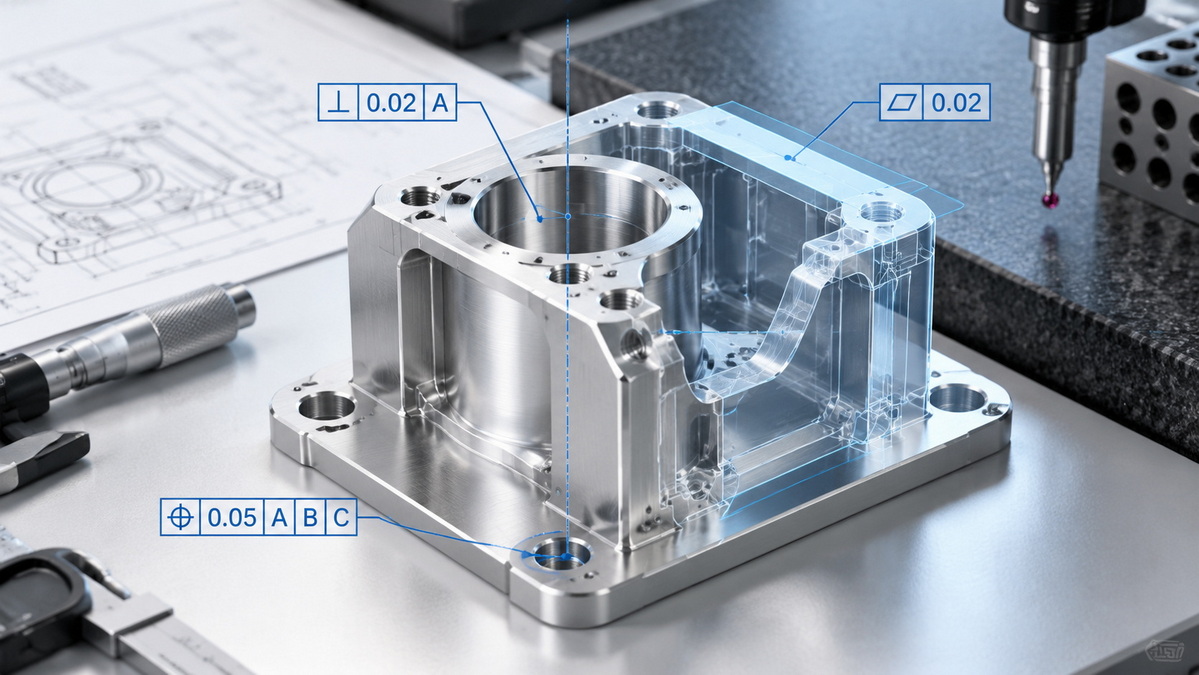
A formagyártás gyakran precíz méretek és gondosan ellenőrzött geometriai kapcsolatok kombinációját igényli.
A fröccsöntő formák, a sajtolószerszámok és a hidegkovácsoló szerszámok a több lemez, betét, vezetőelemek, üregek, magok és mozgómechanizmusok pontos beállításától függenek.
Tipikus példák a következők:
- Vezetőcsap lyukak
- Vezető persely furatok
- Formabetét helyei
- Az üreg és a mag kiegyenlítése
- Kidobócsap lyukak
- Csúszó vezetőfelületek
- Elválasztó felületek
- Hűtőcsatornák helyei
- Formalap laposság
- Párhuzamosság a formalemezek között
- Üreges felületek profilpontossága
A vezetőcsap furata szűk átmérőtűrést igényelhet. Szükség lehet azonban a formaalaphoz viszonyított helyzeti pontosságra és a lemez felületéhez viszonyított merőlegességre is.
Hasonlóképpen, egy formaüreghez szükség lehet profiltűrésre, mivel a teljes felület alakja többet számít, mint az elszigetelt lineáris méretek.
A GD&T lézeres vágásban, hajlításban, sajtolásban, hegesztésben és fémlemez összeszerelésben is hasznos.
A lemezalkatrészek változhatnak az anyagvágás, hajlítás, hegesztés, feszültségmentesítés, felületkezelés és összeszerelés során. Rendkívül szűk lineáris tűrések alkalmazása minden jellemzőnél irreális és szükségtelenül költséges lehet.
A fémlemez gyártásához fontolja meg a következők használatát:
- A rögzítési furatok helyzettűrése
- Profiltűrés a kialakított kontúrokhoz
- Simaság a panelek felszereléséhez
- A hajlított karimák merőlegessége
- Szögletesség a formált vonásokhoz
- Nullapont alapú helyvezérlés összeszerelési interfészek számára
- Általános tűréshatárok a nem kritikus vágott élekhez
Például egy hajlított fémlemez konzolhoz olyan lyukakra lehet szükség, amelyek igazodnak az illeszkedő házhoz. A furatmintázat a funkcionális nullapontokhoz viszonyított pozíció segítségével vezérelhető, nem csak a koordináta méretekre hagyatkozva.
Ez egyértelműbbé teszi az összeszerelési követelményeket, és segít a gyártóknak a gyakorlati ellenőrzési módszerek kiválasztásában.
Ne használjon szűk tűréshatárokat általános minőségi nyilatkozatként.
A szűk tűrésnek funkcionális oka kell, hogy legyen. Ha a jellemző nincs hatással az illeszkedésre, tömítésre, mozgásra, szilárdságra, biztonságra vagy megjelenésre, elegendő lehet egy általános tűrés.
A koordináta méretek tűréshalmazt hozhatnak létre.
Többfuratú minták esetén a pozíciótűrés jobban meghatározhatja az egyes furatok valódi funkcionális helyét a nullapontrendszerhez képest.
A nullapontnak tükröznie kell az alkatrész összeszerelését, felszerelését vagy ellenőrzését.
Kerülje tetszőleges élek vagy felületek kiválasztását, mert ezek kényelmesek a CAD modellben.
Előfordulhat, hogy egy jellemző megfelel a méretre vonatkozó követelményeinek, de a rossz felületi minőség miatt még mindig meghibásodik.
A felületkezelés különösen fontos:
- Tömítő felületek
- Csapágyülések
- Csúszó felületek
- Precíziós furatok
- Penészüregek
- Kozmetikai felületek
- Bevonatos érintkezési területek
Az eloxálás, bevonatolás, festés, porfestés és egyéb befejező eljárások megváltoztathatják a végső méreteket.
A kritikus furatok, menetek, csapágyfészek és precíziós illeszkedési felületek maszkolást vagy utómunkálatot igényelhetnek.
A sorja megzavarhatja az összeszerelést, biztonsági kockázatot jelenthet, károsíthatja a tömítéseket vagy megakadályozhatja a megfelelő rögzítést.
Adjon hozzá egyértelmű sorjázási és éltörési követelményeket, különösen a furatok, menetek, megmunkált élek és tömítési jellemzők körül.
Ha nemzetközi beszállítókkal dolgozik, egyértelműen adja meg a rajzi szabványt és a mértékegységeket.
Ez segít elkerülni a szimbólumértelmezésbeli különbségeket, az alapértelmezett tűréseket, a tizedesjegyeket, az ellenőrzési elvárásokat és az általános szerkesztési gyakorlatokat.
A teljes CNC-rajznak elegendő információt kell nyújtania a gyártáshoz és az ellenőrzéshez anélkül, hogy szükségtelen bonyolultságot okozna.
Adja meg a következőket, ahol alkalmazható:
- Cikkszám és verziószám
- Alkatrész neve és mennyisége
- Mértékegységek
- Skála és vetítési módszer
- Anyagminőség
- Anyagtanúsítási követelmények
- Hőkezelés és keménység
- Felületkezelési vagy bevonási követelmények
- Általános tűrésszabvány
- Funkcionális nullapontok
- Kritikus mérettűrések
- GD&T funkcióvezérlő keretek
- Felületi érdesség követelményei
- A szál specifikációi
- Letörési és sugárkövetelmények
- Sorjázási utasítások
- Éltörési követelmények
- A működéshez kritikus jellemzők azonosítása
- Az ellenőrzési dokumentáció követelményei
- Csomagolási és korrózióvédelmi követelmények
- Szükség esetén összeszerelési megjegyzések
Összetett vagy nagy értékű komponensek esetén gyakran hasznos részletes 2D-s rajzot és 3D-s CAD-modellt is megadni.
A 2D rajz határozza meg a gyártási és ellenőrzési követelményeket. A 3D modell segít tisztázni az alakot, csökkenti az értelmezési időt és támogatja a CNC programozást.
A szoros tűrésű megmunkálást és a GD&T-t együtt kell használni, nem alternatívaként kell kezelni.
A szűk tűréshatárok határozzák meg, hogy egy adott elem mekkora, kicsi, vastag, vékony, széles vagy mély.
A GD&T meghatározza, hogy egy tereptárgynak hogyan kell kapcsolódnia más jellemzőkhöz a hely, a tájolás, a forma, a profil és a kifutás szempontjából.
A kiváló minőségű CNC rajznak:
- Csak a funkciókritikus méreteknél használjon szűk tűrést
- Olyan funkcionális alapadatokat használjon, amelyek tükrözik a valós összeszerelési állapotot
- Alkalmazza a GD&T-t a fontos geometriai kapcsolatok szabályozására
- Kerülje a szükségtelen tűréshatárokat a nem kritikus jellemzőkkel kapcsolatban
- Határozza meg a felületkezelést, az éleket, az anyagokat, a bevonatokat és az ellenőrzési igényeket
- Lehetővé kell tenni a gyártó és a minőségügyi csapat számára az alkatrész következetes ellenőrzését
Az egyedi precíziós alkatrészek megmunkálása, a szerszámgyártás és a fémlemezgyártás esetében a rajz tisztasága az egyik legerősebb tényező, amely befolyásolja a költségeket, az átfutási időt, a minőséget és az ismételhetőséget.
Az U-Need segít az ügyfeleknek a rajzok értékelésében, a gyártási problémák azonosításában, a toleranciastratégia tisztázásában és a precíziós alkatrészek elkészítésében a megbízható gyártáshoz. A 2D-s rajz és a 3D-s modell megosztása lehetővé teszi a gyártó csapat számára, hogy áttekintse a kritikus jellemzőket, a megmunkálási megvalósíthatóságot, az ellenőrzési módszereket és a gyártási követelményeket a gyártás megkezdése előtt.
A GD&T nem minden helyzetben jobb, mert más problémát old meg. A szűk tűréshatárok szabályozzák a tereptárgyak méretét, míg a GD&T a geometriát és az elemek közötti kapcsolatokat. A precíziós alkatrészek gyakran mindkettőt igénylik.
Nem. Az alacsony működési kockázattal járó egyszerű alkatrészek csak hagyományos méreteket és általános tűréseket igényelhetnek. A GD&T hasznosabbá válik, ha egy alkatrész furatmintákat, csapágyfuratokat, tömítőfelületeket, forgó jellemzőket, kritikus összeállításokat vagy összetett formákat tartalmaz.
A pozíciótűrés az egyik leggyakrabban használt vezérlő, mivel pontosan meghatározza a furatok, rések, csapok és jellemző minták elhelyezkedését a funkcionális nullapontokhoz képest.
Nem. A szűk átmérőtűrés csak a furat méretét szabályozza. Nem szabályozza, hogy a lyuk megfelelő helyzetben van-e, merőleges-e a tengelye, vagy hogy illeszkedjen-e a párosítási jellemzőkhöz.
Igen. A megfelelő GD&T csökkentheti a költségeket azáltal, hogy a valódi funkcionális követelményeket kommunikálja, ahelyett, hogy minden jellemzőnél rendkívül szigorú lineáris tűréseket követelne meg. Ezenkívül csökkentheti az ellenőrzés kétértelműségét, és elkerülheti a szükségtelen utómunkálatokat.
A megfelelő szabvány az ügyfél igényeitől, a célpiactól, a belső mérnöki gyakorlattól és a projektdokumentációtól függ. Világosan azonosítsa az irányadó szabványt a rajzon, hogy minden fél ugyanazt az értelmezést használja.
A pontos árajánlathoz adjon meg egy 2D PDF rajzot és egy 3D CAD modellt. A rajznak tartalmaznia kell az anyagot, a mennyiséget, a tűréseket, a GD&T-t, a felületkezelést, a bevonatot és az esetleges ellenőrzési vagy tanúsítási követelményeket. A gyakori 3D formátumok közé tartoznak a STEP, IGES, Parasolid és natív CAD fájlok, ahol rendelkezésre állnak.
1. American Society of Mechanical Engineers. *Y14.5: Méretezés és tolerancia.*
[https://www.asme.org/codes-standards/find-codes-standards/y14-5-dimensioning-tolerancing ]
2. Nemzeti Szabványügyi és Technológiai Intézet. *A geometriai méretezés és tolerancia szerepének vizsgálata a gyártásban.*
[https://tsapps.nist.gov/publication/get_pdf.cfm?pub_id=918538 ]
3. Nemzeti Szabványügyi és Technológiai Intézet. *Geometriai méretezés és tolerancia a digitális gyártáshoz.*
[https://tsapps.nist.gov/publication/get_pdf.cfm?pub_id=936463 ]
4. Nemzetközi Szabványügyi Szervezet. *ISO 1101: Geometriai termékspecifikációk (GPS) – Geometriai tolerancia.*
[https://www.iso.org/standard/59490.html ]
5. Új-Zélandi szabványok. *ISO 1101:2017 – Geometriai tűrés.*


