Megtekintések: 259 Szerző: U-Need Közzététel ideje: 2026-09-27 Eredet: Telek
Tartalom menü
● Mi az a szoros tűrésmegmunkálás?
>> Miért számítanak a szigorú tűréshatárok?
● Mik a felületkezelési követelmények?
● Miért számít a felületkezelés a precíziós gyártásban?
● Szoros tűrésmegmunkálás vs felületi megmunkálási követelmények
● Mikor kell a mérnököknek előnyben részesíteniük a szigorú tűréshatárokat?
>> Csapágyülések és csapágyházak
>> A furatok és a tiplicsap jellemzői
>> Formabetétek és szerszámelemek
● Mikor kell a mérnököknek előnyben részesíteniük a felületkezelési követelményeket?
>> Csúszó és forgó alkatrészek
>> Fáradtságkritikus alkatrészek
>> Kozmetikai és fogyasztói komponensek
● Amikor mindkét követelmény kritikus
● Funkcionális prioritási mátrix
● A túlzott specifikáció költsége
● Gyakorlati módszer a követelmények meghatározásához
>> 1. Határozza meg a szolgáltatás funkcióját
>> 2. Határozza meg a hibamódot
>> 3. Használja a Clear Datum References funkciót
>> 4. Csak ott alkalmazza a felületkezelést, ahol fontos
>> 5. Tekintsük a teljes gyártási sorrendet
● Miért nem mindig jobb a simább?
>> Hidraulikus és pneumatikus alkatrészek
>> Lemezgyártás
>> Egyedi precíziós megmunkálású alkatrészek
● Jobb rajz- és ajánlatkérési követelmények
● GYIK
>> 1. Mi számít szűk tűrésnek a CNC megmunkálásban?
>> 2. Ra az egyetlen felületminőségi érték, ami számít?
>> 3. A finomabb felület mindig növeli a megmunkálási költséget?
>> 4. A polírozás megváltoztathatja az alkatrész végső méreteit?
>> 5. A tömítőfelületnek síkra és érdességre is vonatkoznia kell?
>> 6. Milyen felületkezelés jellemző a CNC megmunkálású alkatrészekre?
>> 7. Hogyan kerülhetik el a mérnökök a megmunkálási tűrések túlzott meghatározását?
Amikor a mérnökök összehasonlítják szűk tűrésű megmunkálás és felületkezelési követelmények , a helyes prioritás ritkán az egyik vagy a másik. A hasznosabb kérdés a következő: Melyik követelmény van a legnagyobb hatással az alkatrész valós működésére?
Egy alkatrész méretpontos lehet, de még mindig meghibásodik, mert szivárog, túl gyorsan kopik, mozgás közben tapad, kifáradási károsodást okoz, vagy a bevonat után rosszul teljesít. Ugyanígy egy erősen polírozott alkatrész továbbra is használhatatlan lehet, ha furatátmérője, lapossága, koncentrikussága vagy furathelyzete kívül esik az elfogadható tartományon.
A globális gyártók, forgalmazók és termékfejlesztő csapatok számára a legpraktikusabb megközelítés az, ha az egyes funkciók funkciója szerint határozzák meg a követelményeket. A szűk tűréseknek meg kell védeniük az illeszkedést, az összeszerelést, az igazítást és a mozgást. A felületkezelési követelményeknek meg kell védeniük a súrlódást, a tömítést, a kopásállóságot, a fáradtságállóságot, a korrózióállóságot, a bevonat minőségét és a megjelenést.
Nem az a cél, hogy minden felületen a lehető legszűkebb tűréshatárt és a lehető legalacsonyabb érdességértéket határozzuk meg. A cél egy megbízhatóan működő, következetesen ellenőrizhető, hatékonyan gyártható alkatrész létrehozása.
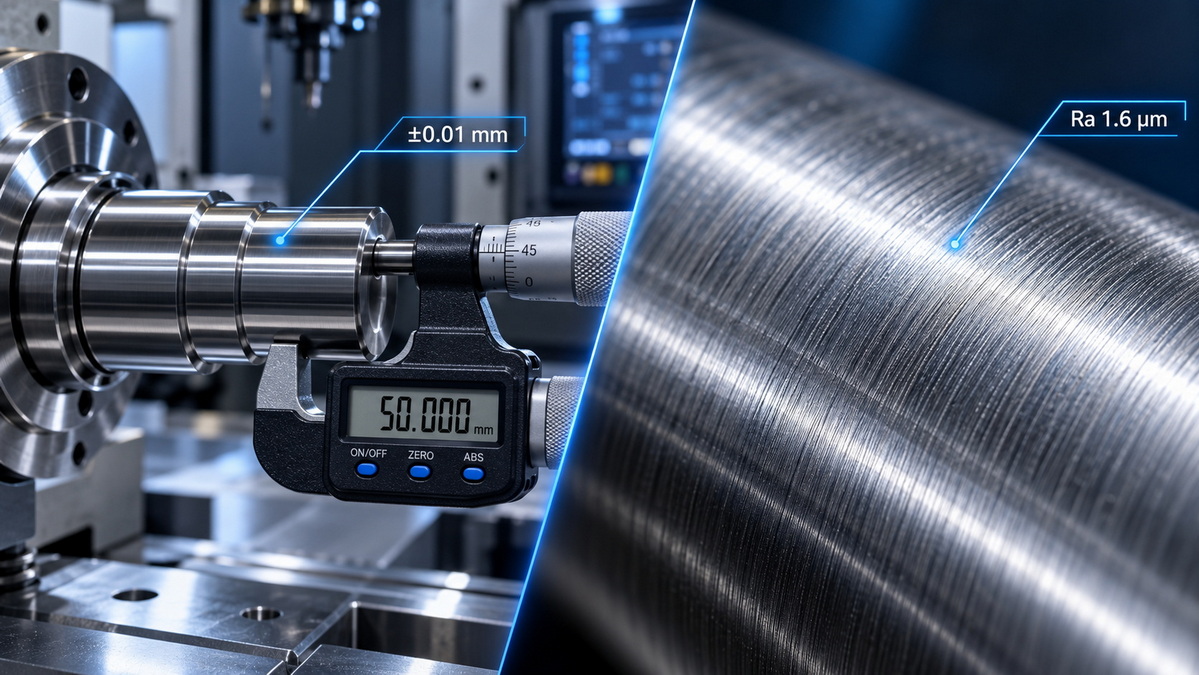
A szűk tűrésű megmunkálás egy alkatrész gyártásának folyamata a névleges méreteitől egy szűk megengedett eltérésen belül. A tűrés határozza meg, hogy egy méret, forma, tájolás vagy hely mennyiben változhat, miközben továbbra is elfogadható.
Például egy 10,00 mm ±0,01 mm- es tengelyátmérőnek 9,99 mm és 10,01 mm között kell lennie. A tartományon kívül eső bármely alkatrész visszautasítható, átdolgozható, vagy összeszerelési problémákat okozhat.
A szűk tűrések vonatkozhatnak az alapméretekre, de vonatkoznak azokra a geometriai követelményekre is, amelyek befolyásolják az alkatrészek illeszkedését és egymáshoz való mozgását.
A gyakori szűk tűrésű megmunkálási vezérlők a következők:
- Átmérő
- Hossz
- Szélesség
- Vastagság
- Laposság
- Egyenesség
- Kerekség
- Hengeresség
- Körkörösség
- Függőlegesség
- Párhuzamosság
- Valódi pozíció
- Kifutás
- Profil
A precíziós megmunkálású alkatrésznél szükség lehet egy szűk tartományon belüli furatra a préselt csapágyhoz. A formabetét nagy pozicionálási pontosságot igényelhet az illeszkedő maghoz való igazodáshoz. Előfordulhat, hogy egy bélyegzett alkatrésznek pontosan elhelyezett furatokra van szüksége ahhoz, hogy illeszkedjen egy automata szerelvényhez.
A szűk tűrés azonban nem jelenti automatikusan azt, hogy az alkatrész jobb. Csak akkor ad hozzáadott értéket, ha a követelmény egy adott funkcionális igényt támogat.
Szigorú tűrésekre általában akkor van szükség, ha a helytelen geometria akadályozná az összeszerelést, csökkentené a pontosságot, vibrációt okozna vagy lerövidítené a termék élettartamát.
Különösen fontosak:
- Csapágyülések és csapágyházak
- Press-fit vagy interferencia-fit funkciók
- Precíziós tengelyek és furatok
- Csaplyukak lokalizálása
- Sebességváltó alkatrészek
- Szeleptestek és folyadékszabályozó alkatrészek
- Formabetétek és mag alkatrészek
- Orvosi eszköz alkatrészek
- Repülési szerelvények
- Robotika és automatizálási berendezések
- Precíziós rögzítőelemek
Például egy csapágyfuratnak szigorúan szabályozott átmérőre, kerekségre és hengeresre lehet szüksége. Ha a furat túl nagy, a csapágy elfordulhat a házon belül. Ha túl kicsi, a túlzott interferencia nem kívánt előterhelést, torzulást, hőképződést vagy nehéz összeszerelést okozhat.
Ebben az esetben az elsődleges szempont a geometria. A finom felületkezelés segítheti az összeszerelési folyamatot, de nem tudja kijavítani a nem megfelelő csapágyülés átmérőjét.
A felületkezelési követelmények meghatározzák az alkatrész felületének textúráját és állapotát megmunkálás, csiszolás, polírozás, bélyegzés, formázás, bevonat vagy más gyártási folyamat után.
Egy felület nem tökéletesen sima. Még egy kiváló minőségű megmunkált alkatrész is tartalmaz mikroszkopikus csúcsokat, völgyeket, szerszámnyomokat és iránymintákat. Ezek a jellemzők befolyásolhatják, hogy az alkatrész hogyan tömít, csúszik, kopik, visszaveri a fényt, megtartja a kenőanyagot, elfogadja a bevonatot, ellenáll a korróziónak, vagy hogyan lép kölcsönhatásba más alkatrészekkel.
A felületkezelés általában három kapcsolódó jellemzőt foglal magában:
- Érdesség: Finom és szorosan elhelyezkedő felületi egyenetlenségek
- Hullámosság: Nagyobb és nagyobb távolságú felületi eltérések
- Lay: A gyártási folyamat által előállított felületi mintázat fő iránya
A mérnöki rajzokon a legáltalánosabb felületi textúra érték az Ra , amelyet számtani átlagos érdességnek is neveznek. Az Ra-t általában mikrométerben fejezik ki, például Ra 3,2 µm, Ra 1,6 µm vagy Ra 0,8 µm.
Az alacsonyabb Ra érték általában simább felületet jelez. Azonban Ra önmagában nem írja le teljes mértékben a felületi teljesítményt.
Két felületnek lehet ugyanaz az Ra értéke, de nagyon eltérően viselkednek a csúcs alakjában, a völgymélységben, a hullámosságban, a megmunkálási irányban vagy az anyagarányban mutatkozó különbségek miatt.
Igényes alkalmazások esetén a mérnökök a következőket is értékelhetik:
- Rz
- Rq
- Anyag arány
- Hullámosság
- Csúcsmagasság
- Völgy mélysége
- A csapágyfelület jellemzői
- Fektetési irány
- Felületi hibák
- Karcolások és csattanónyomok
A felületkezelési követelmények gyakran a megjelenéshez kapcsolódnak, de szerepük sokkal szélesebb. Sok alkalmazásban a felületi textúra kritikus funkcionális követelmény.
A rossz felületkezelés a következőket okozhatja:
- Folyadék szivárgás
- Gázszivárgás
- Nagy súrlódás
- Bosszantó
- Gyorsított kopás
- Csökkentett kimerültségi élettartam
- Gyenge kenési teljesítmény
- Instabil bevonat tapadás
- Korrózió kezdeményezése
- Nehéz tisztítás
- Rossz kozmetikai minőség
- Gyenge penészkioldás
- Látható megmunkálási nyomok
A tömítőfelület teljesítheti mérettűrését, de szivároghat, ha mély megmunkálási hornyok, túlzott hullámosság, karcolások, sorja vagy irányított szerszámnyomok vannak, amelyek szivárgási utakat hoznak létre.
A csúszótengely teljesítheti az átmérőigényét, de idő előtt elkopik, ha a felület túl durva, túl szabálytalan vagy nem alkalmas a kenőanyag megtartására.
A polírozott formaüreg javíthatja a fröccsöntött termék fényét, de az erősen polírozott üreg nem biztos, hogy alkalmas olyan termékhez, amely texturált, matt, bőrszemcsés vagy csúszásgátló felületet igényel.
A megfelelő felületkezelés nem mindig a lehető legsimább felület. Ez az a felület, amely támogatja a kívánt funkciót.
A szűk tűrések és a felületkezelési követelmények befolyásolják az alkatrész teljesítményének különböző szempontjait. Az egyik vezérli a jellemző geometriáját. A másik a felület minőségét szabályozza.
| Összehasonlítási tényező | szoros tűrésmegmunkálási | felületi megmunkálási követelmények |
|---|---|---|
| Fő cél | Szabályozza a méretet, pozíciót, formát és tájolást | Szabályozza a felület textúráját, az érintkezési viselkedést és a felület minőségét |
| Tipikus kiemelés | ±0,01 mm, H7 illeszkedés, pozíció 0,05 mm, síkság 0,02 mm | Ra 3,2 µm, Ra 1,6 µm, Ra 0,8 µm, Rz határ |
| Elsődleges teljesítményhatás | Illesztés, igazítás, összeszerelés, cserélhetőség, pontosság | Tömítés, súrlódás, kopás, kifáradás, bevonat, megjelenés |
| Tipikus vizsgálati módszer | CMM, mikrométer, furatmérő, tűs mérő, optikai ellenőrzés | Profilométer, érdességmérő, optikai felületmérés |
| Fő gyártási kihívás | Stabil munkatartás, hőszabályozás, gépi pontosság, ellenőrzés megismételhetősége | Szerszám állapota, előtolás, forgácsolási paraméterek, köszörülés, polírozás, ellenőrzés |
| Fő költséghajtó | Extra beállítások, lassabb megmunkálás, speciális rögzítések, szigorúbb ellenőrzés | Finomsimítás, csiszolás, csiszolás, polírozás, kiegészítő tesztelés |
| Tipikus kockázat, ha figyelmen kívül hagyják | Laza illeszkedés, interferencia, elmozdulás, vibráció, összeszerelési hiba | Szivárgás, pattanás, nagy súrlódás, idő előtti kopás, rossz vizuális minőség |
| A legfontosabb számára | Illesztések, alappontok, illesztési jellemzők, furatok helymeghatározása, precíziós szerelvények | Tömítőfelületek, csapágycsapok, csúszófelületek, kozmetikai felületek |
A fő lecke egyszerű:
A tűrés jelzi a mérnököknek, hogy egy adottság a megfelelő helyen van-e, és a megfelelő geometriával rendelkezik-e. A felületkezelési követelmény megmondja a mérnököknek, hogy az adott elem megfelelő érintkezési feltételekkel rendelkezik-e a munkakörnyezethez.
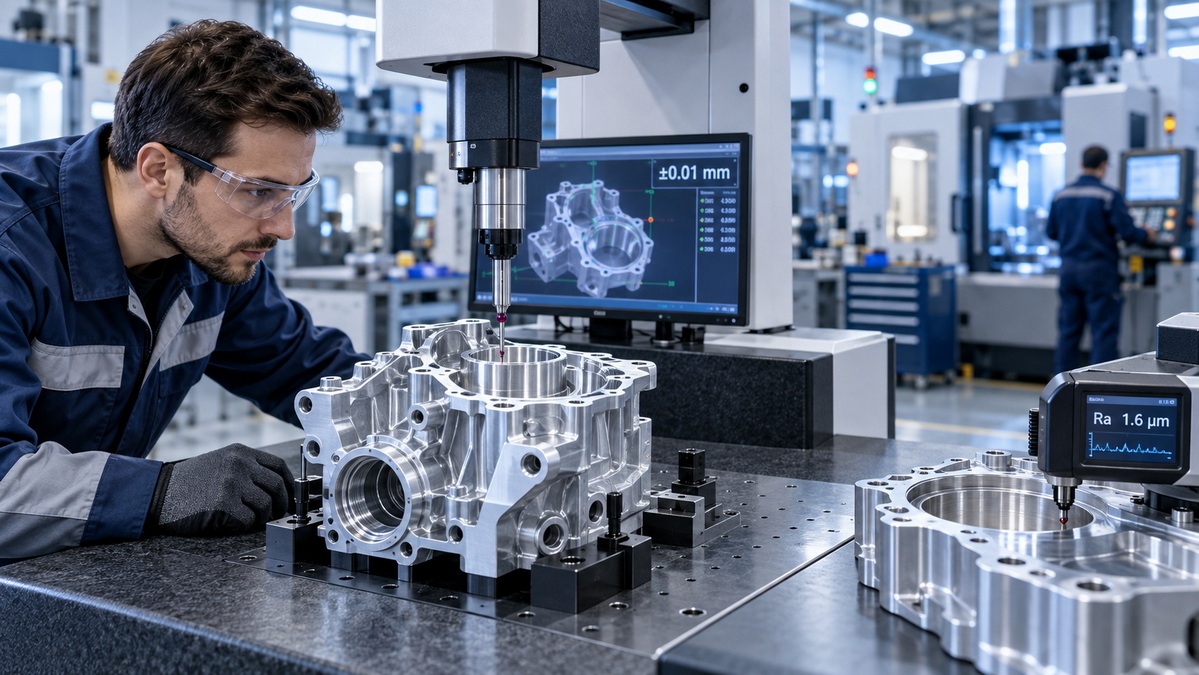
A mérnököknek előnyben kell részesíteniük a szűk tűréseket, ha az alkatrész teljesítménye főként a megfelelő mérettől, elhelyezkedéstől, igazítástól, formától vagy illeszkedéstől függ.
Ez gyakori azoknál az összeállításoknál, ahol több alkatrésznek együtt kell működnie ellenőrzött távolsággal vagy interferenciával.
A csapágyfuratok és a tengelycsapok gyakran szoros méretszabályozást igényelnek. Ha a tűrés túl széles, a csapágy illeszkedése instabil lehet. A laza illeszkedés lehetővé teszi a mozgást, a vibrációt és az idegességet. A túl szoros illeszkedés nemkívánatos feszültséget okozhat, és csökkenti a csapágy élettartamát.
A fontos jellemzők a következők lehetnek:
- Furat átmérő
- Tengely átmérő
- Kerekség
- Hengeresség
- Koncentrikusság
- Kifutás
- Vállal való elhelyezkedés
- Merőlegesség
Ezeknél az alkatrészeknél gyakran a szűk tűrésű megmunkálás az elsőbbség, mivel a csapágynak megfelelően illeszkednie kell, mielőtt a felületkezelés relevánssá válik.
A tipliklyukak az alkatrészek pontos elhelyezésére szolgálnak az összeszerelés során. Egy kisebb pozícióhiba több elem eltolódását okozhatja, különösen a formák, szerelvények, automatizálási berendezések és precíziós szerelvények esetében.
Ebben a helyzetben a mérnököknek a következőkre kell összpontosítaniuk:
- Lyuk átmérője
- Lyuk helyzet
- Valódi álláspont
- Merőlegesség
- Nullapont hivatkozás
- Lyuk-lyuk kapcsolat
Az alacsony érdességérték hasznos lehet a beillesztésnél, de ez általában másodlagos a tereptárgy méretéhez és elhelyezkedéséhez képest.
A precíziós formák és matricák gyakran nagyon pontos illeszkedő felületekre támaszkodnak. A magbetéteknek, az üreges betéteknek, a vezetőcsapoknak, a kilökőrendszereknek és a csúszómechanizmusoknak megfelelően kell illeszkedniük, hogy elkerüljék a felvillanást, az eltérést, a túlzott kopást vagy a rossz alkatrészminőséget.
A szoros tűrésű megmunkálás különösen fontos:
- Elválasztóvonal-igazítás
- Beillesztés elhelyezése
- Vezetőcsap és persely illeszkedik
- Elzáró felületek
- Csúszó mechanizmusok
- Kidobócsap lyukak
- Hűtőcsatorna csatlakozások
A formák és sajtolószerszámok gyártásánál a megfelelő tűrésstratégia csökkenti az összeszerelés során végzett beállítási munkákat, és támogatja az állandó fröccsöntött vagy bélyegzett alkatrészek minőségét.
A mérnököknek előnyben kell részesíteniük a felületkezelési követelményeket, ha egy alkatrész teljesítménye a súrlódástól, tömítéstől, kopástól, kenéstől, fáradtságállóságtól, tisztaságtól, megjelenéstől vagy a bevonat viselkedésétől függ.
A felületkezelés gyakran kritikus fontosságú a tömítések, O-gyűrű hornyok, szelepülékek, karimafelületek, hidraulikus csatlakozók, pneumatikus interfészek és folyadékszabályozó alkatrészek esetében.
A felület méretei megfelelőek lehetnek, de mégsem tömítenek, mert:
- Mély megmunkálási nyomok
- Szerszámos fecsegés
- Karcolások
- Sorja
- Túlzott hullámosság
- Éles felületi csúcsok
- Helytelen fektetési irány
- Beágyazott részecskék
Statikus tömítőfelület esetén a simaság és az érdesség gyakran együtt működik. A síkság szabályozza az általános érintkezési feltételeket a felületen. Az érdesség szabályozza a mikroszintű textúrát, amely megerősítheti vagy gyengítheti a tömítést.
A tengelyek, perselyek, vezetősínek, dugattyúk, orsók, szelepszárak és lineáris mozgású alkatrészek gyakran szabályozott felületi textúrát igényelnek.
Ha a felület túl durva, túlzott súrlódást, tömítések kopását, az illeszkedő alkatrészek sérülését és hőtermelést okozhat. Ha a felület túlságosan sima, bizonyos alkalmazásoknál csökkentheti a kenőanyag-visszatartást.
A megfelelő felületet az alábbiak szerint kell kiválasztani:
- Anyagkombináció
- Kenési állapot
- Érintkezési nyomás
- Csúszási sebesség
- Tömítés anyaga
- Mozgási frekvencia
- Hőmérséklet
- Vegyi expozíció
- Szükséges élettartam
A felületi hibák feszültségkoncentrátorként működhetnek. A karcolások, szerszámnyomok, mély völgyek és durva átmenetek növelhetik a repedések kialakulásának kockázatát ismételt terhelés esetén.
Ez különösen fontos:
- Repülési alkatrészek
- Autótengelyek
- Nagy teherbírású berendezések alkatrészei
- Forgó alkatrészek
- Rugók és teherhordó jellemzők
- Orvosi implantátumok
- Nagynyomású alkatrészek
A jobb felületi állapot csökkentheti a fáradtság okozta meghibásodások kockázatát, különösen a csíkok, vállak, szálak és más olyan területek közelében, ahol a feszültség már koncentrált.
A látható fémházak, készülékalkatrészek, elektronikai házak, dekoratív szerelvények és prémium fogyasztói termékek esetében a felület minősége nagyobb kereskedelmi hatást gyakorolhat, mint a rendkívül szigorú méretszabályozás.
A felülettel kapcsolatos általános követelmények a következők lehetnek:
- Csiszolt kivitel
- Irányított szemcse
- Tükör polírozás
- Matt textúra
- Gyöngyszórás
- Sorjázás
- Karcolás elleni védelem
- Porfestés előkészítése
- Eloxálás előkészítése
- Lézeres jelölés minősége
Ezekben az esetekben az alkatrész megjelenése befolyásolhatja a márka megítélését, a termék pozicionálását és a vásárlói elégedettséget.
Egyes funkciók szűk tűréshatárokat és ellenőrzött felületkezelést igényelnek egyszerre. Általában ezek a legigényesebb gyártási és ellenőrzési jellemzők.
Gyakori példák a következők:
- Csapágynaplók
- Hidraulikus szeleporsók
- Precíziós működtető tengelyek
- Orvosi eszköz interfészek
- Sebességváltó tengelyek
- Nagynyomású tömítő alkatrészek
- Szivattyú alkatrészek
- Precíziós formaüreg felületek
- Repülőgép-működtetőelemek
- Folyadékszabályozó elosztók
Vegyünk egy forgó szerelvényben használt precíziós tengelyt. Az átmérőnek pontosnak kell lennie a megfelelő illeszkedés eléréséhez. A tengelynek elfogadható gömbölyűséggel és kifutással kell rendelkeznie a vibráció elkerülése érdekében. Ugyanakkor előfordulhat, hogy a csapfelület ellenőrzött felületkezelést igényel a súrlódás csökkentése, a tömítések védelme és a kenés fenntartása érdekében.
Az ilyen jellegű jellemzőket nem szabad általános megmunkálási felületként kezelni. Teljes gyártási tervet igényel, amely magában foglalja az anyagállapotot, a megmunkálási sorrendet, a hőkezelést, a befejező megmunkálást, a köszörülést vagy polírozást, az ellenőrzést és a csomagolás védelmét.
A szűk tűrésű megmunkálás és a felületkezelési követelmények közötti döntés leghatékonyabb módja az egyes jellemzők funkciójának vizsgálata.
| Funkció Funkció | Elsődleges prioritás | Másodlagos prioritás | Tipikus tervezési fókusz |
|---|---|---|---|
| Csapágyház furata | Szigorú tolerancia | Felületkezelés | Átmérő, kerekség, hengeresség, megfelelő illeszkedés |
| Préselhető tengely | Szigorú tolerancia | Felületkezelés | Ellenőrzött interferencia és érintkezési konzisztencia |
| Statikus tömítés felület | Felületkezelés és simaság | Mérettűrés | Tömítő textúra, síkság, sorjamentes érintkezési felület |
| O-gyűrű horony | Mérettűrés | Felületkezelés | Horonyszélesség, mélység, sarokállapot, felületminőség |
| Csúszó tengely | Felületkezelés | Átmérőtűrés | Súrlódáscsökkentés, tömítés élettartama, kenési viselkedés |
| Helymeghatározó csap lyuk | Helyzet- és mérettűrés | Felületkezelés | Pontos hely a nullapontokhoz képest |
| Penész üreg | Felületkezelés | Geometriai tűrés | A termék fényessége, textúra átvitele, kilökési teljesítmény |
| Lemez rögzítő furat | Pozíciótűrés | Edge állapot | Furatok elhelyezkedése, sorja szabályozása, összeszerelési kompatibilitás |
| Kozmetikai alumínium burkolat | Felületkezelés | Általános mérettűrés | Megjelenés, bevonat előkészítés, látható konzisztencia |
| Fáradtsággal terhelt tengelyváll | Felületkezelés | Geometriai tűrés | Sima átmenet, szabályozott sugár, csökkentett feszültségkoncentráció |
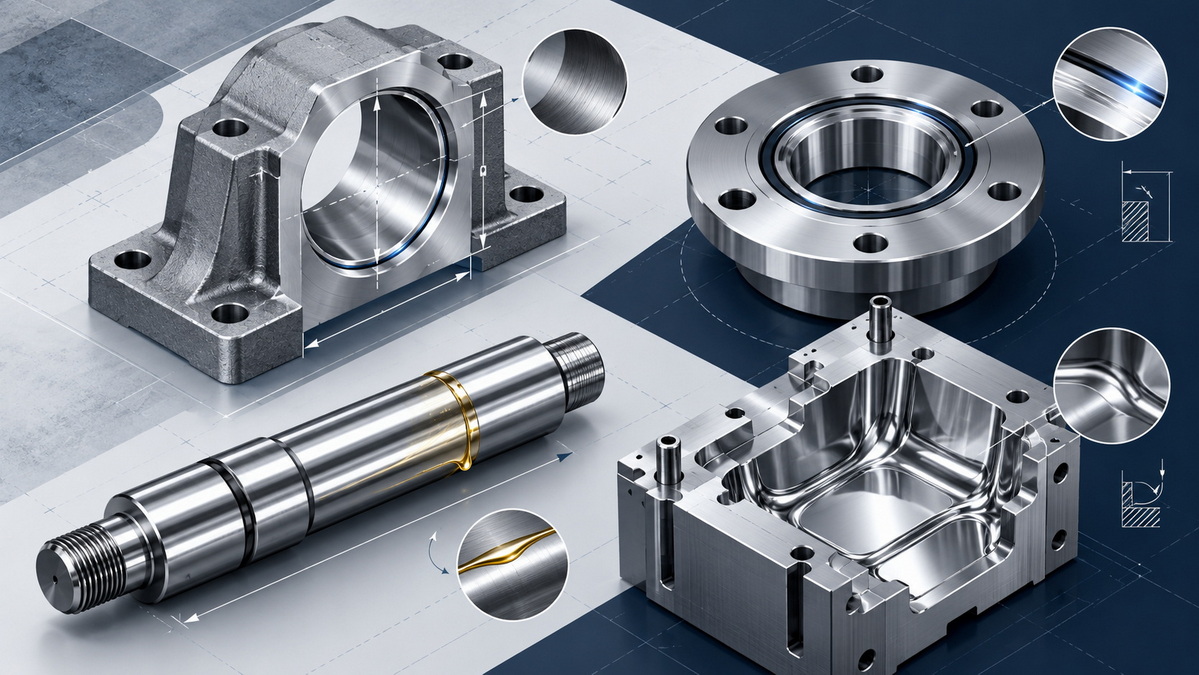
Sok mérnöki rajz drágává válik, mert erősen korlátozó tűréseket és finom felületkezelési követelményeket alkalmaznak minden jellemzőre.
Ez a megközelítés biztonságosnak tűnhet, de gyakran szükségtelen gyártási bonyolultságot okoz.
A túlzott specifikáció a következőkhöz vezethet:
- Magasabb megmunkálási költség
- Hosszabb gyártási átfutási idő
- További beállítási műveletek
- További csiszolás vagy polírozás
- Nehezebb ellenőrzés
- Magasabb elutasítási arány
- Drágább szerelvények
- Alacsonyabb termelési hatékonyság
- Korlátozottabb beszállítói lehetőségek
- Nagyobb az ellentmondásos mérési eredmények kockázata
Például előfordulhat, hogy egy szerelvény belsejébe rejtett külső házfalnak nincs szüksége Ra 0,4 µm-re. Ha nem tömít, nem csúszik, nem hord csapágyat, nem kap speciális bevonatot, vagy nem szolgál látható termékfelületként, akkor a szabványos megmunkált felület teljes mértékben elfogadható.
Hasonlóképpen előfordulhat, hogy egy megmunkált alumínium ház nem illeszkedő falának nincs szüksége ±0,01 mm-es tűrésre. Ha az összeállítás több variációt tesz lehetővé, az általános tűrés csökkentheti a költségeket és javíthatja a gyárthatóságot a teljesítmény befolyásolása nélkül.
A pontosságot oda kell koncentrálni, ahol funkcionális értéket ad.
A strukturált mérnöki áttekintés segíthet a csapatoknak eldönteni, hogy hol helyezzék előnyben a szűk tűréseket, a felületkezelési követelményeket vagy mindkettőt.
A tűrés- vagy érdességérték kiválasztása előtt határozza meg, mit kell tennie a jellemzőnek.
A lehetséges funkciók a következők:
- Keressen egy másik alkatrészt
- Támassza alá a csapágyat
- Hozzon létre egy préselést
- Tömítőfolyadék vagy gáz
- Vezető mozgás
- Teherszállítás
- Tartsa meg a kenőanyagot
- Fogadja el a bevonatot
- Biztosítson kozmetikai felületet
- Hozzon létre egy forma textúrát
- Oldja ki az öntött részt
- Szereljen fel egy elektromos csatlakozót
- Állítson össze egy szerelvényt
Kezdje a funkcióval, ne egy számmal.
Ezután fontolja meg, mi történhet, ha a funkció nincs megfelelően vezérelve.
A tipikus hibamódok a következők:
- Szivárgás
- Laza összeszerelés
- Túlzott interferencia
- Rezgés
- Korai kopás
- Galling
- Eltérés
- Korrózió
- Bevonathibák
- Kozmetikai elutasítás
- Nehéz összeszerelés
- Fáradási repedés
- Penész vaku
- Gyenge termékkibocsátás
A valószínű hibamód megmutatja, hogy a geometria, a felületi textúra vagy mindkettő fontosabb-e.
A szűk tűrésjellemzőkhöz elengedhetetlen az egyértelmű nullapont-stratégia. A nullpontok meghatározzák az alkatrész vizsgálatához használt referenciafelületeket vagy tengelyeket.
Világos adatrendszer nélkül a beszállítók és az ellenőrök eltérően értelmezhetik a jellemzők elhelyezkedését. Ez következetlen ellenőrzési eredményeket, váratlan összeszerelési problémákat és nézeteltéréseket eredményezhet a minőségellenőrzés során.
Egy gyakorlati rajznak meg kell határoznia azokat a felületeket, amelyek szabályozzák, hogy az alkatrész hogyan illeszkedik, igazodik, rögzítődik vagy illeszkedik egy másik alkatrészhez.
Kerülje az olyan általános megjegyzéseket, mint például a 'minden felület polírozása', hacsak ez nem feltétlenül szükséges.
Ehelyett határozza meg a felületi követelményeket bizonyos területeken:
- Tömítő felületek
- Csúszó felületek
- Csapágy érintkezési felületek
- Penészüregek
- Kozmetikai arcok
- Bevont felületek
- Nagy kopásálló felületek
- Fáradtságérzékeny átmenetek
A kritikus jellemzők esetében adja meg a szükséges érdességértéket, a mérési irányt, a fektetési irányt, a megengedett hibákat és az utófeldolgozási követelményeket.
A felületkezelési folyamatok befolyásolhatják a végső méreteket. A csiszolás, polírozás, átlapolás, szemcseszórás, eloxálás, galvanizálás, porbevonat, passziválás és hőkezelés egyaránt befolyásolhatja a végső méretet, a felület állapotát vagy az élgeometriát.
A gyártási sorrendet gondosan meg kell tervezni.
Egy közös eljárási útvonal a következőket tartalmazhatja:
1. Anyag előkészítés
2. Nagyoló megmunkálás
3. Stresszoldás vagy hőkezelés
4. Félkész megmunkálás
5. A megmunkálás befejezése
6. Csiszolás, hónolás, polírozás vagy lelapolás
7. Felületkezelés vagy bevonat
8. Méretvizsgálat
9. Felületi textúra vizsgálata
10. Végső tisztítás és csomagolás
Az alkatrészt teljes gyártási rendszerként kell értékelni, nem elszigetelt rajzfeliratok gyűjteményeként.
Általános feltételezés, hogy mindig a lehető legsimább felület hozza a legjobb eredményt. A valódi gyártásban ez nem mindig igaz.
Egyes alkalmazásokhoz szabályozott mikrotextúrára van szükség a kenőanyag megtartásához. A túl sima felület csökkentheti az olaj vagy zsír azon képességét, hogy az érintkezési területen maradjon. Más esetekben az agresszív polírozás lágyíthatja a kritikus éleket, megváltoztathatja a profilt, csökkentheti a méretpontosságot, vagy több alkatrészen egyenetlen megjelenést hozhat létre.
A fröccsöntött termékeknél a tükörfényesre csiszolt üreg ideális lehet átlátszó részekhez, magasfényű házakhoz, lencsékhez és dekoratív alkatrészekhez. A matt fogyasztási cikkhez, bőrszemcsés textúrához, csúszásgátló felülethez vagy festésre kész házhoz azonban eltérő formatextúrát és befejezési módot igényelhet.
A helyes utasítás nem az, hogy 'tegyük a lehető legsimábbra'
A jobb utasítás a következő: Hozzon létre olyan felületi állapotot, amely támogatja az alkatrész tervezett funkcióját, anyagát, összeszerelési környezetét és gyártási folyamatát.
A formagyártás nagy pozicionálási pontosságot és ellenőrzött felületminőséget igényel. A mag- és üregbetéteknek megfelelően kell illeszkedniük a villogás, az eltérések és az egyenetlen elválási vonalak elkerülése érdekében.
Ugyanakkor a penészüreg befejezése befolyásolja:
- Termék fényessége
- Textúra reprodukció
- Formaoldás
- Kidobó erő
- Tisztítási hatékonyság
- Karcok láthatósága
- Optikai tisztaság
- A fröccsöntött részek felületi konzisztenciája
A szoros tűrések fontosak a lapkaigazítás és a lezárási területek szempontjából. A felületkezelés fontos az üreges felületek számára, amelyek átadják a megjelenést és a textúrát a fröccsöntött résznek.
A hidraulikus elosztók, szeleptestek, szerelvények és pneumatikus alkatrészek gyakran többféle szabályozási stratégiát igényelnek.
Előfordulhat, hogy a portok, a menetek és a rögzítési furatok szűk mérettűrést igényelnek. A tömítőfelületek és a szelepfelületek szabályozott érdességet, síkságot és sorja eltávolítását igényelhetik.
A megfelelően elhelyezett szerelvény akkor is szivároghat, ha az érintkező felület mély hornyokkal vagy egyenetlen textúrájú. A sima felület akkor is meghibásodhat, ha a port rossz helyen van.
Ez teszi a hidraulikus és pneumatikus alkatrészeket erős példává annak, hogy miért elengedhetetlen a szolgáltatásonkénti specifikáció.
A fémlemezgyártásban nem minden jellemzőnél van szükség precíziós megmunkálási szintű tűrésre.
A rögzítési lyukak, a csatlakozó kivágások, a behajtott karimák, a csuklópántok helyei és az illeszkedő élek szabályozott méreteket és helyzeteket igényelhetnek. A széles külső panelek azonban nagyobb figyelmet igényelhetnek:
- Karcok megelőzése
- Sorja eltávolítása
- Gabona iránya
- Élminőség
- Hegesztési nyomok
- Porfestés előkészítése
- Felületi konzisztencia
A látható burkolatok esetében a felület minősége erősen befolyásolhatja a késztermék érzékelt értékét.
Egyedi precíziós alkatrészek esetében a helyes egyensúly az alkatrésznek a végső összeszerelésben betöltött szerepétől függ.
Egy egyszerű konzolhoz pontos furatokra és elfogadható sorjázásra lehet szükség. A szivattyú tengelyének szigorú átmérőszabályozásra, kifutás-szabályozásra és finom felületkezelésre lehet szüksége. A formabetét szűk helyzettűrést, síkságot, hőkezelést, polírozást és textúra-előkészítést igényelhet.
A legfontosabb az, hogy ne használjunk egyetlen általános szabályt az összes összetevőre. Minden kritikus felületet a funkciója szerint kell értékelni.
A jól elkészített rajz és ajánlatkérés segíti a gyártókat a pontosabb árajánlattételben, a kockázatok korábbi azonosításában és a hatékony gyártási útvonal kiválasztásában.
Ha lehetséges, adja meg a következő információkat:
1. Anyagminőség és állapot
Határozza meg a pontos anyagot, például 6061-T6 alumínium, 7075 alumínium, SUS304 rozsdamentes acél, SUS316 rozsdamentes acél, POM, sárgaréz, titánötvözet, szerszámacél vagy szénacél.
2. Kritikus méretek és geometriai vezérlők
Jól jelölje meg azokat a méreteket, amelyek befolyásolják az illeszkedést, az igazítást, a tömítést, a mozgást vagy az összeszerelést.
3. Felületminőségi követelmények funkcionális terület szerint
Az érdességi követelményeket csak azokra a jellemzőkre alkalmazza, amelyeknek szüksége van rá.
4. Utófeldolgozási követelmények
Adja meg, hogy az alkatrész eloxálást, galvanizálást, passziválást, hőkezelést, csiszolást, polírozást, szemcseszórást, porbevonatot, lézeres jelölést vagy egyéb kikészítési eljárást igényel.
5. Ellenőrzési követelmények
Határozza meg, hogy a projekthez szükség van-e első cikkvizsgálatra, méretjelentésekre, CMM-jelentésekre, érdességvizsgálatra, anyagtanúsítványokra, bevonatvastagság-jelentésekre vagy egyéb minőségi dokumentációra.
6. Gyártási mennyiség
A prototípus, a kis mennyiség és a tömeggyártás követelményeihez eltérő szerszámozásra, megmunkálási stratégiákra és ellenőrzési tervekre lehet szükség.
7. Párosítási rész információ
Ha lehetséges, adjon meg információkat az illeszkedő alkatrészekről, különösen a préskötésekről, tömítőfelületekről, csapágyillesztésekről és mozgó szerelvényekről.
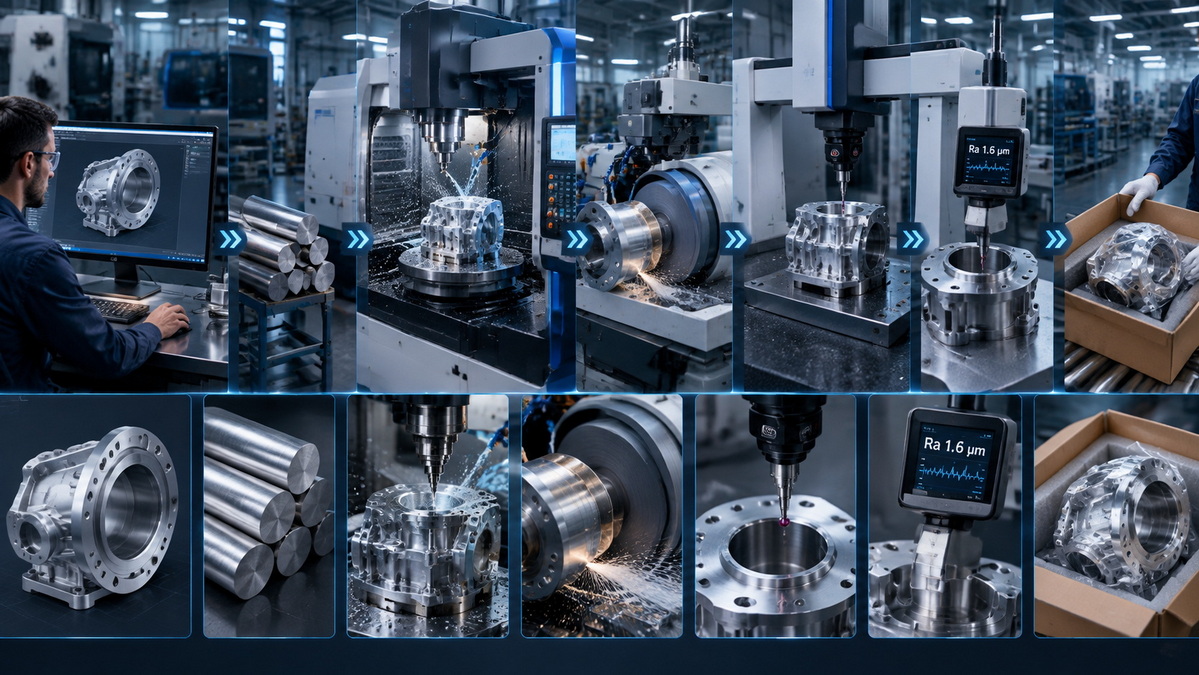
A szoros tűréshatárú megmunkálási és felületkezelési követelményeket nem szabad egymással versengő prioritásoknak tekinteni. Különféle mérnöki problémákat oldanak meg.
A szűk tűrések védik az illeszkedést, az igazítást, a helyet, a formát és az összeszerelési teljesítményt. Nélkülözhetetlenek a csapágyfészek, a helymeghatározási jellemzők, a préselhető alkatrészek, a precíziós furatok, a formabetétek és az illesztőfelületek szempontjából.
A felületkezelési követelmények védik a tömítést, a súrlódást, a kopást, a fáradtságállóságot, a kenési viselkedést, a bevonat minőségét, a tisztaságot és a megjelenést. Kritikusak a felületek, a csúszófelületek, a kozmetikai házak, a penészüregek, a fáradásos alkatrészek és a kopásálló felületek tömítéséhez.
A leghatékonyabb mérnöki megközelítés minden jellemző egyedi értékelése. Csak ott alkalmazzon szűk tűrést, ahol a precíziós geometria vezérlése működik. Csak ott alkalmazza a felületminőségi követelményeket, ahol a felület állapota befolyásolja a teljesítményt vagy a megjelenést. Használja mindkettőt ott, ahol az alkatrésznek precíz illeszkedést és ellenőrzött érintkezési viselkedést kell elérnie egyszerre.
Bonyolult egyedi precíziós alkatrészek, formák, matricák és lemezalkatrészek esetében a gyárthatóság korai felülvizsgálata segít azonosítani a szükségtelen költségeket, csökkenti a rajz kétértelműségét, javítja az ellenőrzések konzisztenciáját, és megbízhatóbb gyártási folyamatot hoz létre.
Az U-Need támogatja a globális ügyfeleket egyedi precíziós alkatrészmegmunkálással, fröccsöntő szerszámgyártással, sajtolószerszámokkal, hidegkovácsolással és lemezgyártással. A komplett rajzok, 3D modellek, anyagspecifikációk, tűréskövetelmények, felületkezelési követelmények és várható rendelési mennyiségek megosztása lehetővé teszi a gyártási folyamat nagyobb pontosságú kiértékelését a kezdetektől fogva.
Nincs egységes definíció, mert a tűrésképesség függ az anyagtól, az alkatrészmérettől, a geometriától, a megmunkálási folyamattól, a gép állapotától, a rögzítés kialakításától és az ellenőrzési módszertől. Sok projektben a ±0,05 mm-nél szűkebb tűréseket precíziós követelményként kezelik. A ±0,01 mm körüli vagy ennél kisebb tűrések ellenőrzöttebb megmunkálási feltételeket és további ellenőrzést igényelhetnek.
Nem. Ra széles körben használatos, de nem írja le teljes mértékben az összes felületi jellemzőt. Az alkalmazástól függően előfordulhat, hogy a mérnököknek értékelniük kell az Rz-t, az Rq-t, a hullámosságot, az anyagarányt, a fektetési irányt, a csúcsmagasságot, a völgymélységet és a látható felületi hibákat.
A legtöbb esetben igen. Az alacsonyabb érdesség értékek lassabb előtolást, további simítómeneteket, élesebb vagy speciális vágószerszámokat, köszörülést, hónolást, lapolást, polírozást és több ellenőrzést igényelhetnek. A költséghatás függ az anyagtól, a geometriától, a befejezendő területtől, a gyártási mennyiségtől és a szükséges folyamattól.
Igen. A polírozás, köszörülés, lelapolás, szemcseszórás, bevonat, eloxálás, bevonat és hőkezelés befolyásolhatja a méreteket, az él sugarait, a felületi textúrát és a végső illeszkedést. A mérnököknek meg kell határozniuk, hogy a méretek a befejezés előtt vagy után érvényesek-e, és gondoskodniuk kell arról, hogy a folyamatok sorrendje egyértelmű legyen.
Sok esetben igen. A laposság szabályozza az általános érintkezési állapotot a tömítőfelületen. Az érdesség szabályozza a kisebb felületi textúrát, amely befolyásolhatja a szivárgási útvonalakat, a tömítés összenyomódását és az érintkezési viselkedést. A helyes értékek a nyomástól, a folyadék típusától, a tömítés anyagától, a tömítés kialakításától és az illeszkedő alkatrész állapotától függenek.
Sok általános CNC-megmunkálású felület Ra 3,2 µm vagy Ra 1,6 µm körül van megadva. A helyes érték azonban függ az alkatrész anyagától, a megmunkálási módszertől, az alkatrész funkciójától, az illeszkedő felülettől, a bevonat igényétől és az elfogadható költségektől. Igényesebb felületeknél finomcsiszolásra vagy polírozásra lehet szükség.
A mérnökök elkerülhetik a túlzott specifikációt, ha azonosítják minden funkció funkcionális célját. Csak olyan méretekre alkalmazzon szigorú tűréseket, amelyek szabályozzák az illeszkedést, összeszerelést, mozgást, tömítést vagy beállítást. Használjon általános tűréshatárokat a nem kritikus tulajdonságokhoz. Finom felületkezelést csak ott alkalmazzon, ahol ez funkcionális vagy vizuális követelményt támogat.
1. ASME. [Felületi textúra: ASME B46.1 ]
2. Nemzetközi Szabványügyi Szervezet. [ISO 21920-1:2021 – Geometriai termékspecifikációk (GPS) – Felületi textúra: Profil – 1. rész: Felületi textúra jelzése ]
3. Nemzetközi Szabványügyi Szervezet. [ISO 21920-2:2021 – Geometriai termékspecifikációk (GPS) – Felületi textúra: Profil – 2. rész: Kifejezések, meghatározások és felületi textúra paraméterei ]
4. Nemzetközi Szabványügyi Szervezet. [ISO 21920-3:2021 – Geometriai termékspecifikációk (GPS) – Felületi textúra: Profil – 3. rész: Specifikáció Operátorok ]
5. Physikalisch-Technische Bundesanstalt. [Az érdességmérési technikák szabványai ]
6. NASA Technical Reports Server. [A préselési megmunkálási paraméterek, a maradó feszültségek és a felületi érdesség hatása a fáradási élettartamra ]
7. Venco MFG. [CNC megmunkálási tűrésútmutató: ISO 2768 és GD&T ]
8. Olympus megmunkálás. [Felületkezelési követelmények a szoros tűréshatárú CNC megmunkáláshoz ]


