Visualizzazioni: 222 Autore: Loretta Orario di pubblicazione: 2025-12-24 Origine: Sito
Menù Contenuto
● Cos'è la rugosità superficiale
● Parametri di rugosità superficiale del nucleo
>> Ra – Rugosità media aritmetica
>> Rt / Rmax – Altezza totale del profilo
● Grafico della rugosità superficiale e valori tipici
>> Intervalli tipici di Ra e Rz
● Come viene misurata la rugosità superficiale
>> Contatta Profilometri a stilo
>> Metodi ottici e senza contatto
● Lettura e applicazione di un grafico di rugosità superficiale
>> Passaggio 1: definire la funzione
>> Passaggio 2: selezionare un intervallo di rugosità target
>> Passaggio 3: scegli i parametri di supporto
>> Passaggio 4: comunicare chiaramente sui disegni
● Standard per la rugosità superficiale
>> ISO 4287
>> ISO 21920 e altri aggiornamenti
● Linee guida pratiche sulla rugosità per applicazioni comuni
>> Componenti scorrevoli e rotanti
>> Parti metalliche generali lavorate a CNC
>> Parti in plastica stampate ad iniezione
● Casi esemplificativi di scelte di rugosità nella pratica
>> Esempio 1: corpo della valvola idraulica
>> Esempio 2: involucro di prodotti di consumo
● Errori comuni quando si utilizzano i grafici della rugosità superficiale
>> Requisiti eccessivamente rigidi
>> Ignorare le impostazioni di misurazione
● Ruolo di un partner OEM professionale
● Trasforma i tuoi requisiti di rugosità superficiale in una produzione stabile
● Domande frequenti sulla rugosità superficiale e sulla finitura superficiale
>> 1. Qual è la differenza tra ruvidità superficiale e finitura superficiale
>> 2. Perché Ra viene utilizzato più spesso di altri parametri
>> 3. Quando dovrei usare Rz o Rt invece del solo Ra
>> 4. Posso convertire tra Ra, Rz e Rq utilizzando fattori semplici
>> 5. In che modo la rugosità superficiale influenza il rivestimento e la verniciatura
La rugosità superficiale è un fattore critico per le prestazioni, i costi e l'aspetto delle parti Lavorazione CNC , stampaggio a iniezione, prodotti in silicone e stampaggio di metalli. Comprendere come utilizzare correttamente un grafico di rugosità superficiale aiuta ingegneri e acquirenti a specificare finiture che siano sia funzionali che economicamente realistiche.

La rugosità superficiale descrive i picchi e gli avvallamenti microscopici su una superficie prodotta. È uno dei componenti principali della tessitura superficiale, insieme alla disposizione e all'ondulazione.
- Le superfici più lisce migliorano la tenuta, la resistenza alla fatica e l'estetica, ma sono solitamente più costose da produrre.
- Le superfici più ruvide possono migliorare l'adesione del rivestimento o la ritenzione del lubrificante e sono spesso accettabili per le aree non critiche.
Nei disegni tecnici, la rugosità superficiale è espressa utilizzando parametri e simboli standardizzati in modo che i team di progettazione e i produttori possano comunicare chiaramente.
Diversi parametri quantificano la struttura superficiale in modi diversi. Ognuno evidenzia rischi funzionali specifici, come perdite, attrito, usura o difetti estetici.
Ra è il parametro di rugosità più comunemente utilizzato nell'industria.
- Rappresenta la media aritmetica delle deviazioni assolute del profilo superficiale dalla linea media su una lunghezza di campionamento definita.
- Un valore Ra più basso indica una superficie più liscia; ad esempio, Ra 0,4 µm è più uniforme di Ra 3,2 µm.
Ra è ampiamente utilizzato perché è intuitivo, standardizzato e facile da confrontare tra fornitori e processi.
Rz è la media della distanza verticale tra i picchi più alti e le valli più basse su diverse lunghezze di campionamento.
- Risponde più fortemente a graffi, sbavature o cavità isolate rispetto a Ra.
- Viene spesso utilizzato in molte regioni per superfici funzionali come guarnizioni, interfacce scorrevoli e aree di contatto critiche.
Rz è particolarmente utile quando il rischio di picchi improvvisi deve essere strettamente controllato.
Rq, chiamata anche rugosità RMS, è la radice quadrata delle deviazioni di altezza dalla linea media.
- Si comporta in modo simile a Ra ma è più sensibile alle grandi deviazioni.
- Viene spesso utilizzato in campi in cui l'analisi statistica è importante o dove le convenzioni RMS legacy sono ancora standard.
Rt o Rmax rappresenta l'altezza totale tra il picco più alto e l'avvallamento più basso all'interno della lunghezza di valutazione.
- È utile per rilevare difetti estremi come graffi profondi e grandi sbavature che potrebbero non essere rilevati dal solo Ra.
- Viene spesso specificato su superfici di tenuta o di contatto critiche.
In molti disegni pratici, Ra è specificato come controllo primario, mentre Rz o Rt vengono aggiunti per prevenire difetti locali dannosi.
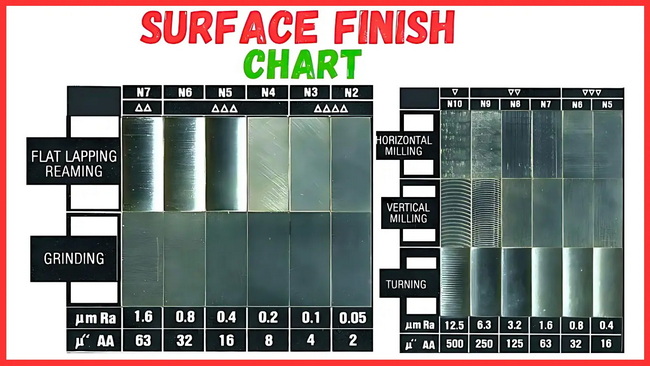
Un grafico della rugosità superficiale collega i valori numerici della rugosità con le capacità pratiche del processo e le finiture tipiche. Ciò semplifica la selezione di un requisito di superficie realistico in fase di progettazione.
Di seguito è riportata una tabella rappresentativa dei livelli di rugosità comuni per i processi di produzione tipici. I valori effettivi possono variare in base al materiale, alle condizioni della macchina e agli utensili.
Processo/finitura tipico |
Ra (μm) |
Ra (μin) |
Rz tipico (μm) |
Applicazioni tipiche |
Superficie ruvida come fusa |
12.5 |
500 |
~50 |
Alloggiamenti in fusione, coperture non critiche, staffe strutturali. |
Superficie lavorata molto ruvida |
6.3 |
250 |
~25 |
Forgiati, parti a bassa tolleranza, superfici interne non critiche. |
Tornitura o fresatura di sgrossatura |
3.2 |
125 |
12.5 |
Parti strutturali generali, prototipi, zone interne non sigillate. |
Finitura di lavorazione generale |
1.6 |
63 |
6.3 |
Parti CNC standard, telai, componenti di macchine. |
Lavorazione fine o rettifica leggera |
0.8 |
32 |
3.2 |
Sedi dei cuscinetti, componenti scorrevoli, superfici funzionali visibili. |
Rettifica o lappatura di precisione |
0.4 |
16 |
1.6 |
Terreni di tenuta, alberi di precisione, parti rotanti ad alta velocità e di precisione. |
Valori Ra e Rz inferiori corrispondono a finiture più lisce che supportano una tenuta più stretta, un attrito inferiore e un migliore aspetto estetico. Valori più elevati vengono normalmente utilizzati laddove la resistenza e il costo contano più della struttura.
Una specifica affidabile ha senso solo se le pratiche di misurazione sono coerenti. La scelta dello strumento e delle impostazioni ha un impatto diretto sui valori riportati.
I profilometri a stilo sono ampiamente utilizzati nelle officine.
- Uno stilo diamantato si muove sulla superficie e registra un profilo 2D di altezza rispetto a distanza.
- Da questo profilo, parametri come Ra, Rz, Rq e Rt vengono calcolati utilizzando formule e filtri standardizzati.
La lunghezza di taglio e la lunghezza di valutazione devono essere scelte correttamente per la parte e il parametro; in caso contrario, due misurazioni della stessa superficie potrebbero apparire diverse.
Gli strumenti ottici sono sempre più utilizzati per superfici delicate e di precisione.
- Tecniche come l'interferometria, la microscopia confocale e la variazione del fuoco ricostruiscono la superficie senza contatto fisico.
- Questi sistemi sono ideali per superfici molto lisce, morbide o complesse in cui uno stilo potrebbe danneggiare la superficie o perdere caratteristiche localizzate.
I metodi senza contatto semplificano inoltre l’acquisizione di dati di superficie 3D, il che aiuta nell’analisi del comportamento funzionale oltre i semplici profili 2D.
Un grafico della rugosità superficiale diventa particolarmente utile quando è integrato in un chiaro flusso di lavoro di progettazione e produzione.
Innanzitutto, chiarisci cosa deve fare ciascuna superficie.
- Le superfici di tenuta richiedono picchi e avvallamenti controllati per evitare perdite.
- Le superfici scorrevoli o rotanti devono bilanciare un basso attrito con un'adeguata ritenzione del lubrificante.
- Le superfici cosmetiche si concentrano sull'aspetto visivo e sulla sensazione tattile, mentre le superfici puramente strutturali spesso consentono una maggiore ruvidità.
La mappatura di ciascuna area della parte su una di queste funzioni impedisce specifiche eccessive.
Una volta chiari i ruoli funzionali, selezionare un intervallo di rugosità che corrisponda sia alla funzione che alla capacità del processo.
- Per molte superfici di precisione, un intervallo come Ra 0,8–1,6 µm offre un buon equilibrio tra costo e prestazioni.
- Le aree non critiche possono tollerare Ra 3,2 µm o superiore, riducendo i tempi di lavorazione e l'usura degli utensili.
Evitare di specificare un'estrema levigatezza se non è funzionalmente necessaria, perché ogni fase di lucidatura aggiuntiva aggiunge costi e tempi di consegna.
Affidarsi ad un unico parametro può essere rischioso.
- Combinare Ra con Rz o Rt per sigillare superfici e aree critiche di usura in modo da controllare i picchi dannosi.
- Aggiungere parametri solo laddove aggiungono un chiaro valore funzionale; la complessità non necessaria può confondere l'ispezione e il controllo di qualità.
Questo approccio equilibrato garantisce che le specifiche proteggano la funzione senza rendere eccessivamente complicati i criteri di misurazione e accettazione.
I requisiti di superficie dovrebbero essere espressi con simboli e testo standard.
- Utilizzare l'apposito simbolo di finitura superficiale, sommare i valori numerici e, ove necessario, indicare il senso di posa richiesto.
- Chiarire se i valori rappresentano un intervallo massimo, minimo o accettabile, ad esempio 'Ra 0,8–1,6 µm' anziché un singolo numero senza tolleranza.
Disegni chiari riducono il rischio di interpretazioni errate, soprattutto nelle collaborazioni internazionali.
I grafici e i parametri della rugosità superficiale sono legati agli standard globali. Comprendere questi standard aiuta ad allineare le aspettative tra progettazione, produzione e ispezione.
Questo standard definisce parametri comuni del profilo 2D come Ra, Rz, Rq, Rt e molti altri.
- Specifica inoltre il modo in cui il profilo viene filtrato e valutato.
- È stato ampiamente utilizzato per molti anni e molti disegni e grafici esistenti sono ancora basati su questo sistema.
Gli standard più recenti modernizzano e perfezionano il modo in cui vengono gestiti i profili di rugosità.
- Adeguano definizioni, filtri e metodi di valutazione per una migliore coerenza e un'interpretazione più chiara.
- Quando impianti diversi utilizzano generazioni standard diverse, i valori misurati per la stessa superficie potrebbero differire leggermente.
Concordare l'edizione e le impostazioni standard da utilizzare evita confusione e aiuta a garantire che i risultati misurati siano accettati da entrambe le parti.
Valori iniziali ragionevoli rendono più semplice decidere quale rugosità evidenziare per ciascun tipo di superficie. Le scelte effettive dovrebbero sempre essere perfezionate in base alla capacità di test, materiali e processi.
Le superfici di tenuta su valvole, flange e coperchi necessitano di una rugosità controllata per evitare perdite.
- Gli intervalli target tipici sono compresi tra Ra 0,2 µm e 0,8 µm per guarnizioni metallo-metallo e interfacce simili.
- Un controllo aggiuntivo con Rz o Rt può prevenire picchi taglienti che altrimenti taglierebbero guarnizioni o anelli di tenuta.
Alberi, boccole e superfici di guida devono combinare un basso attrito con un buon comportamento all'usura.
- Gli intervalli tipici sono compresi tra Ra 0,4 µm e 1,6 µm, a seconda della velocità, del carico e della lubrificazione.
- Una superficie troppo liscia a volte può ridurre la ritenzione del lubrificante, mentre una superficie troppo ruvida aumenta l'attrito e l'usura.
Per le applicazioni ad alta velocità, a carico elevato o critiche per la sicurezza è necessaria una visione tribologica completa.
Molti componenti metallici strutturali o non critici non richiedono finiture molto lisce.
- La rugosità compresa tra Ra 1,6 µm e 3,2 µm è spesso adeguata per caratteristiche generali.
- Questi livelli mantengono i tempi di lavorazione ragionevoli pur garantendo un buon assemblaggio e un aspetto accettabile.
Ridurre i requisiti di rugosità sulle superfici non funzionali è uno dei modi più semplici per ridurre i costi dei componenti.
Le parti in plastica hanno un comportamento superficiale molto diverso.
- Le superfici funzionali possono utilizzare una rugosità moderata che supporta le prestazioni di assemblaggio e attrito.
- Le facce cosmetiche sono controllate principalmente dai gradi di lucidatura e strutturazione dello stampo che possono essere correlati a livelli di ruvidità approssimativi.
In molti casi, gli standard di finitura dello stampo sono il riferimento per la plastica, mentre i parametri a livello micrometrico forniscono una correlazione approssimativa.
Gli esempi del mondo reale mostrano come le specifiche di rugosità influenzano le prestazioni e i costi.
Un corpo di valvola idraulica con più canali interni inizialmente utilizzava ovunque gli stessi requisiti di rugosità ridotta.
- Un requisito uniforme vicino a Ra 0,4 µm ha aumentato significativamente i tempi di lavorazione e finitura.
- Identificando i veri terreni di tenuta e mantenendo i requisiti rigorosi solo lì, rilassando al contempo le altre superfici interne a Ra 1,6 µm, i costi e i tempi di ciclo sono stati ridotti senza sacrificare la funzionalità.
Un involucro elettronico richiedeva un aspetto estetico di prima qualità.
- Le superfici esterne sono state legate a specifici gradi di lucidatura dello stampo per ottenere un aspetto coerente tra i fornitori.
- Il collegamento delle finiture dello stampo a un grafico di rugosità ha consentito ai team di progettazione e qualità di confrontare meglio i campioni di prova e mantenere la coerenza visiva nel tempo.
In entrambi i casi, l'uso attento di un grafico della rugosità superficiale ha aiutato ad adattare le specifiche alle reali esigenze funzionali.
Numerosi errori ricorrenti causano problemi evitabili di qualità e costi. Riconoscerli precocemente porta a progetti più fluidi.
Affidarsi solo a Ra può nascondere forme di profilo dannose.
- Due superfici possono avere lo stesso Ra mentre una ha picchi acuti e l'altra ha onde dolci.
- L'aggiunta di Rz o Rt rivela se esistono picchi o avvallamenti estremi che potrebbero danneggiare le guarnizioni o aumentare l'usura.
Richiedere ovunque una rugosità molto bassa può essere controproducente.
- Ogni riduzione di Ra richiede generalmente ulteriori fasi di lavorazione, molatura o lucidatura.
- Superfici eccessivamente lisce possono anche ridurre l'adesione del rivestimento o la ritenzione del lubrificante per determinate applicazioni.
Le specifiche dovrebbero essere rigorose quanto necessario, ma non più rigide.
L’incoerenza delle misurazioni porta a controversie.
- Diverse lunghezze di taglio, filtri o tipi di strumenti possono produrre valori diversi per la stessa superficie.
- Se queste condizioni non sono coordinate e documentate, acquirente e fornitore potrebbero interpretare la stessa parte in modo diverso.
Una pratica di misurazione coerente è importante quanto i limiti numerici stessi.
Un partner OEM capace con esperienza nella lavorazione ad alta precisione, nei componenti in plastica, nei prodotti in silicone e nello stampaggio dei metalli può trasformare la teoria della rugosità superficiale in una produzione affidabile e scalabile.
- I team di ingegneri possono consigliare obiettivi di superficie realistici in base alla capacità del processo, al materiale e al volume.
- I dipartimenti di qualità possono applicare misurazioni standardizzate, fornire dati di ispezione completi e aiutare ad adattare le specifiche durante la prototipazione.
- I project manager possono supportare i clienti internazionali con comunicazioni chiare, documentazione e fornitura stabile per una cooperazione a lungo termine.
Questa combinazione di competenze ingegneristiche e controllo del processo aiuta a garantire che i requisiti di rugosità superficiale siano soddisfatti in modo coerente dal campione alla produzione di massa.
Se il tuo progetto attuale o futuro prevede parti lavorate con precisione, componenti in plastica, prodotti in silicone o parti stampate in metallo, i requisiti di rugosità superficiale influenzeranno direttamente le prestazioni, il prezzo e i tempi di consegna. Per ridurre i rischi e accelerare il lancio:
- Condividi i tuoi disegni e i requisiti attuali di finitura superficiale per i componenti chiave.
- Richiedere una revisione dettagliata della producibilità incentrata sulla ruvidità della superficie, sulla selezione del processo e sui metodi di ispezione.
- Collaborare con un team di ingegneri in grado di suggerire obiettivi di rugosità ottimizzati, scegliere processi adeguati e creare un piano di ispezione che soddisfi le vostre aspettative di qualità.
Fai subito il passo successivo inviando i file di progetto e i requisiti in modo che un team di esperti possa aiutarti a trasformare le tue specifiche di rugosità superficiale in una produzione stabile, ripetibile ed economicamente vantaggiosa.
La rugosità superficiale è una descrizione quantitativa dei picchi e delle valli microscopici su una superficie. La finitura superficiale è un concetto più ampio che comprende ruvidità, ondulazione, disposizione e spesso qualità visive e tattili come lucentezza e struttura.
Ra è ampiamente utilizzato perché è semplice da calcolare, ben standardizzato e facile da confrontare tra macchine e fornitori diversi. In molte applicazioni generali fornisce informazioni sufficienti se combinato con la conoscenza del processo e l'ispezione visiva di base.
Rz e Rt sono utili quando le superfici devono evitare graffi isolati, bave o cavità profonde, come nelle interfacce di sigillatura e nei contatti striscianti. Catturano variazioni da picco a valle che potrebbero ancora esistere anche quando Ra sembra accettabile.
Esistono fattori di conversione empirici, ma sono solo approssimativi e dipendono dalla forma effettiva del profilo. Per le parti critiche, è più affidabile misurare direttamente il parametro specifico piuttosto che fare affidamento sulle conversioni.
Un livello moderato di ruvidità aiuta i rivestimenti e le vernici ad aderire fornendo un ancoraggio meccanico. Se la superficie è troppo ruvida, tuttavia, i rivestimenti potrebbero mostrare difetti visibili o spessore incoerente, quindi è necessario ottimizzare la gamma ottimale per il sistema di rivestimento e l'applicazione.


