Visualizzazioni: 259 Autore: U-Need Orario di pubblicazione: 27/09/2026 Origine: Sito
Menù Contenuto
● Cos'è la lavorazione con tolleranze strette?
>> Perché le tolleranze strette sono importanti
● Quali sono i requisiti di finitura superficiale?
● Perché la finitura superficiale è importante nella produzione di precisione
● Lavorazione con tolleranze strette e requisiti di finitura superficiale
● Quando gli ingegneri dovrebbero dare priorità alle tolleranze strette?
>> Sedi e alloggiamenti dei cuscinetti
>> Individuazione dei fori e caratteristiche delle spine di centraggio
>> Inserti per stampi e componenti per utensili
● Quando gli ingegneri dovrebbero dare priorità ai requisiti di finitura superficiale?
>> Componenti scorrevoli e rotanti
>> Componenti critici per la fatica
>> Componenti cosmetici e rivolti al consumatore
● Quando entrambi i requisiti sono critici
● Matrice di priorità funzionale
● Il costo delle specifiche eccessive
● Un metodo pratico per stabilire i requisiti
>> 1. Identificare la funzione della funzione
>> 2. Identificare la modalità di errore
>> 3. Utilizzare Riferimenti chiari datum
>> 4. Applica la finitura superficiale solo dove conta
>> 5. Considera l'intera sequenza di produzione
● Perché più liscio non è sempre migliore
>> Produzione di stampi di precisione
>> Componenti idraulici e pneumatici
>> Parti meccaniche di precisione personalizzate
● Migliori requisiti di disegno e richiesta di offerta
>> 1. Cos'è considerata una tolleranza stretta nella lavorazione CNC?
>> 2. Ra è l’unico valore di finitura superficiale che conta?
>> 3. Una finitura superficiale più fine aumenta sempre i costi di lavorazione?
>> 4. La lucidatura può modificare le dimensioni finali di un pezzo?
>> 5. Una superficie di tenuta dovrebbe avere requisiti sia di planarità che di rugosità?
>> 6. Quale finitura superficiale è comune per le parti lavorate a CNC?
>> 7. Come possono gli ingegneri evitare di specificare eccessivamente le tolleranze di lavorazione?
Quando gli ingegneri si confrontano lavorazione con tolleranze strette e requisiti di finitura superficiale , raramente la priorità corretta è l'una o l'altra. La domanda più utile è: quale requisito ha il maggiore impatto sulla funzione reale della parte?
Un componente può essere accurato dal punto di vista dimensionale ma fallire comunque perché perde, si usura troppo rapidamente, si attacca durante il movimento, sviluppa danni da fatica o funziona in modo inadeguato dopo il rivestimento. Allo stesso modo, una parte altamente lucidata potrebbe comunque essere inutilizzabile se il diametro del foro, la planarità, la concentricità o la posizione del foro non rientrano nell'intervallo accettabile.
Per i produttori, i distributori e i team di sviluppo prodotto globali, l’approccio più pratico consiste nel definire i requisiti in base alla funzione di ciascuna funzionalità. Tolleranze strette dovrebbero proteggere l'adattamento, l'assemblaggio, l'allineamento e il movimento. I requisiti di finitura superficiale dovrebbero proteggere l'attrito, la tenuta, la resistenza all'usura, le prestazioni alla fatica, la resistenza alla corrosione, la qualità del rivestimento e l'aspetto.
L'obiettivo non è specificare la tolleranza più stretta e il valore di rugosità più basso possibile su ogni superficie. L'obiettivo è creare un componente che funzioni in modo affidabile, possa essere ispezionato in modo coerente e possa essere prodotto in modo efficiente.
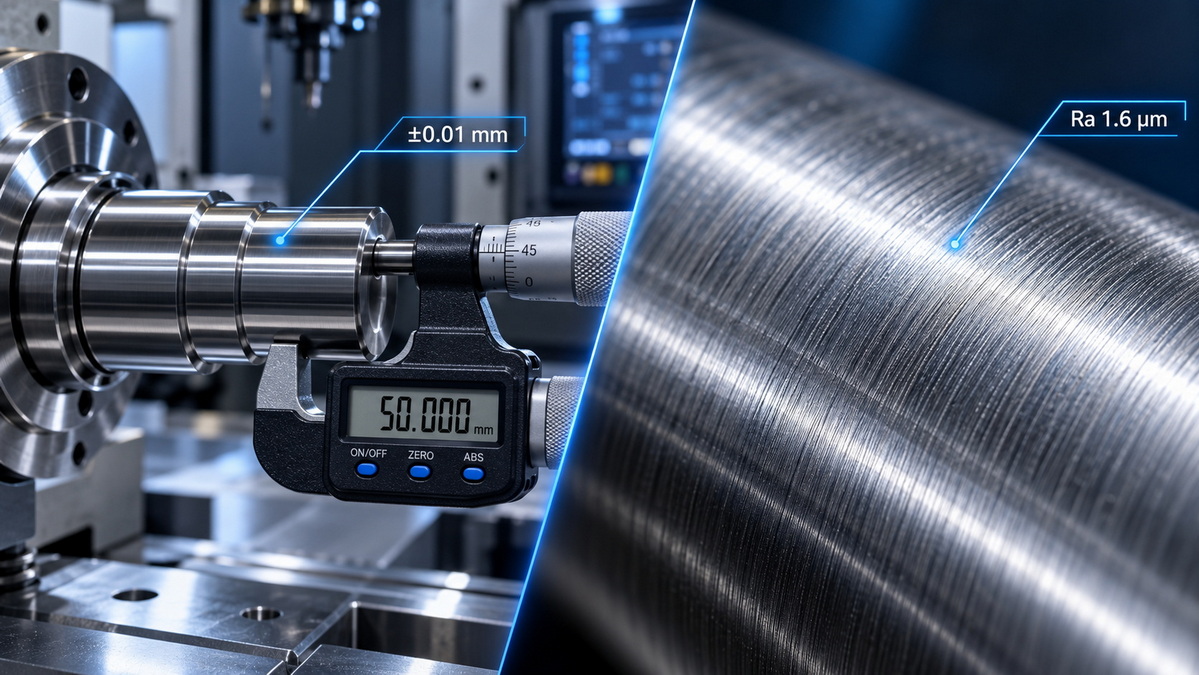
La lavorazione con tolleranze strette è il processo di produzione di un componente entro una ristretta variazione consentita rispetto alle sue dimensioni nominali. Una tolleranza definisce quanto una dimensione, forma, orientamento o posizione può variare pur essendo accettabile.
Ad esempio, un diametro dell'albero specificato come 10,00 mm ±0,01 mm deve misurare tra 9,99 mm e 10,01 mm. Qualsiasi parte al di fuori di tale intervallo potrebbe essere rifiutata, rielaborata o causare problemi di assemblaggio.
Tolleranze strette possono applicarsi alle quote di base, ma si applicano anche ai requisiti geometrici che influenzano il modo in cui i componenti si accoppiano e si muovono insieme.
I comuni controlli di lavorazione con tolleranze strette includono:
- Diametro
- Lunghezza
- Larghezza
- Spessore
- Planarità
- Rettilineità
- Rotondità
- Cilindricità
- Concentricità
- Perpendicolarità
- Parallelismo
- Posizione vera
- Esaurire
- Profilo
Un componente lavorato con precisione può richiedere un foro mantenuto entro un intervallo ristretto per un cuscinetto press-fit. Un inserto dello stampo può richiedere un'elevata precisione di posizionamento per allinearsi con un nucleo di accoppiamento. Un componente stampato potrebbe necessitare di fori posizionati con precisione per adattarsi a un dispositivo di assemblaggio automatizzato.
Tuttavia, una tolleranza ristretta non significa automaticamente che una parte sia migliore. Aggiunge valore solo quando il requisito supporta un'esigenza funzionale specifica.
Solitamente sono necessarie tolleranze strette quando una geometria errata potrebbe impedire l'assemblaggio, ridurre la precisione, creare vibrazioni o ridurre la durata del prodotto.
Sono particolarmente importanti per:
- Sedi e alloggiamenti dei cuscinetti
- Caratteristiche di adattamento a pressione o con interferenza
- Alberi e fori di precisione
- Individuazione dei fori dei perni
- Componenti del cambio
- Corpi valvola e parti di controllo dei fluidi
- Inserti per stampi e componenti principali
- Componenti di dispositivi medici
- Assemblee aerospaziali
- Attrezzature per robotica e automazione
- Componenti di fissaggio di precisione
Ad esempio, il foro di un cuscinetto potrebbe richiedere un diametro, una rotondità e una cilindricità strettamente controllati. Se il foro è troppo grande, il cuscinetto potrebbe ruotare all'interno dell'alloggiamento. Se è troppo piccolo, un'interferenza eccessiva potrebbe creare precarico indesiderato, distorsione, generazione di calore o difficoltà di assemblaggio.
In questo caso, la preoccupazione principale è la geometria. Una finitura superficiale accurata può facilitare il processo di assemblaggio, ma non può correggere un diametro della sede del cuscinetto errato.
I requisiti di finitura superficiale definiscono la struttura e le condizioni della superficie di un componente dopo la lavorazione meccanica, la molatura, la lucidatura, lo stampaggio, la formatura, il rivestimento o altri processi di produzione.
Una superficie non è perfettamente liscia. Anche un pezzo lavorato di alta qualità contiene picchi, avvallamenti, segni di utensili e schemi direzionali microscopici. Queste caratteristiche possono influenzare il modo in cui la parte sigilla, scorre, si usura, riflette la luce, trattiene il lubrificante, accetta il rivestimento, resiste alla corrosione o interagisce con un altro componente.
La finitura superficiale comprende normalmente tre caratteristiche correlate:
- Rugosità: irregolarità superficiali fini e ravvicinate
- Ondulazione: variazioni superficiali più ampie e più distanziate
- Lay: la direzione principale del modello di superficie prodotto dal processo di produzione
Il valore di tessitura superficiale più comune sui disegni tecnici è Ra , chiamato anche rugosità media aritmetica. Ra è solitamente espresso in micrometri, come Ra 3,2 µm, Ra 1,6 µm o Ra 0,8 µm.
Un valore Ra più basso indica generalmente una superficie più liscia. Tuttavia, Ra da solo non descrive completamente le prestazioni della superficie.
Due superfici possono avere lo stesso valore Ra ma comportarsi in modo molto diverso a causa delle differenze nella forma del picco, nella profondità della valle, nell'ondulazione, nella direzione di lavorazione o nel rapporto del materiale.
Per applicazioni impegnative, gli ingegneri possono anche valutare:
- Rz
- Rq
- Rapporto materiale
- Ondulazione
- Altezza di punta
- Profondità della valle
- Caratteristiche dell'area portante
- Direzione laica
- Difetti superficiali
- Graffi e segni di battitura
I requisiti di finitura superficiale sono spesso associati all’aspetto, ma il loro ruolo è molto più ampio. In molte applicazioni, la struttura della superficie è un requisito funzionale critico.
Una scarsa finitura superficiale può portare a:
- Perdita di fluido
- Perdita di gas
- Elevato attrito
- Irritante
- Usura accelerata
- Vita a fatica ridotta
- Scarse prestazioni di lubrificazione
- Adesione del rivestimento instabile
- Inizio della corrosione
- Pulizia difficile
- Scarsa qualità cosmetica
- Scarso rilascio dello stampo
- Segni di lavorazione visibili
Una faccia di tenuta può soddisfare la sua tolleranza dimensionale ma presentare comunque perdite se presenta scanalature di lavorazione profonde, ondulazioni eccessive, graffi, bave o segni di utensili direzionali che creano percorsi di perdita.
Un albero scorrevole può soddisfare i requisiti di diametro ma usurarsi prematuramente se la superficie è troppo ruvida, troppo irregolare o non adatta alla ritenzione del lubrificante.
Una cavità dello stampo lucidata può migliorare la brillantezza di un prodotto stampato a iniezione, ma una cavità altamente lucidata potrebbe non essere adatta per un prodotto che richiede una superficie strutturata, opaca, con grana della pelle o antiscivolo.
La finitura superficiale corretta non è sempre la superficie più liscia possibile. È la superficie che supporta la funzione prevista.
Tolleranze strette e requisiti di finitura superficiale influenzano diversi aspetti delle prestazioni delle parti. Uno controlla la geometria dell'elemento. L'altro controlla la qualità della superficie stessa.
| Fattore di confronto | Tolleranza stretta | Requisiti di finitura superficiale di lavorazione |
|---|---|---|
| Scopo principale | Controlla le dimensioni, la posizione, la forma e l'orientamento | Controlla la struttura della superficie, il comportamento del contatto e la qualità della superficie |
| Chiamata tipica | ±0,01 mm, adattamento H7, posizione 0,05 mm, planarità 0,02 mm | Ra 3,2 µm, Ra 1,6 µm, Ra 0,8 µm, limite Rz |
| Impatto primario sulle prestazioni | Adattamento, allineamento, assemblaggio, intercambiabilità, precisione | Sigillatura, attrito, usura, fatica, rivestimento, aspetto |
| Metodo di ispezione tipico | CMM, micrometro, alesametro, calibro a spillo, ispezione ottica | Profilometro, rugosimetro, misura ottica di superficie |
| Principale sfida produttiva | Bloccaggio stabile del pezzo, controllo termico, precisione della macchina, ripetibilità dell'ispezione | Condizioni dell'utensile, velocità di avanzamento, parametri di taglio, rettifica, lucidatura, ispezione |
| Principale fattore di costo | Configurazioni extra, lavorazione più lenta, attrezzature speciali, ispezioni più rigorose | Passaggi di finitura fine, molatura, levigatura, lucidatura, test aggiuntivi |
| Rischio tipico se ignorato | Adattamento allentato, interferenza, disallineamento, vibrazione, guasto dell'assemblaggio | Perdite, grippaggi, attrito elevato, usura prematura, scarsa qualità visiva |
| Più importante per | Accoppiamenti, riferimenti, funzioni di accoppiamento, fori di posizionamento, assemblaggi di precisione | Facce di tenuta, perni di cuscinetti, superfici di scorrimento, superfici cosmetiche |
La lezione principale è semplice:
Una tolleranza indica agli ingegneri se un elemento si trova nella posizione corretta e ha la geometria corretta. Un requisito di finitura superficiale indica agli ingegneri se quella caratteristica ha la giusta condizione di contatto per il suo ambiente di lavoro.
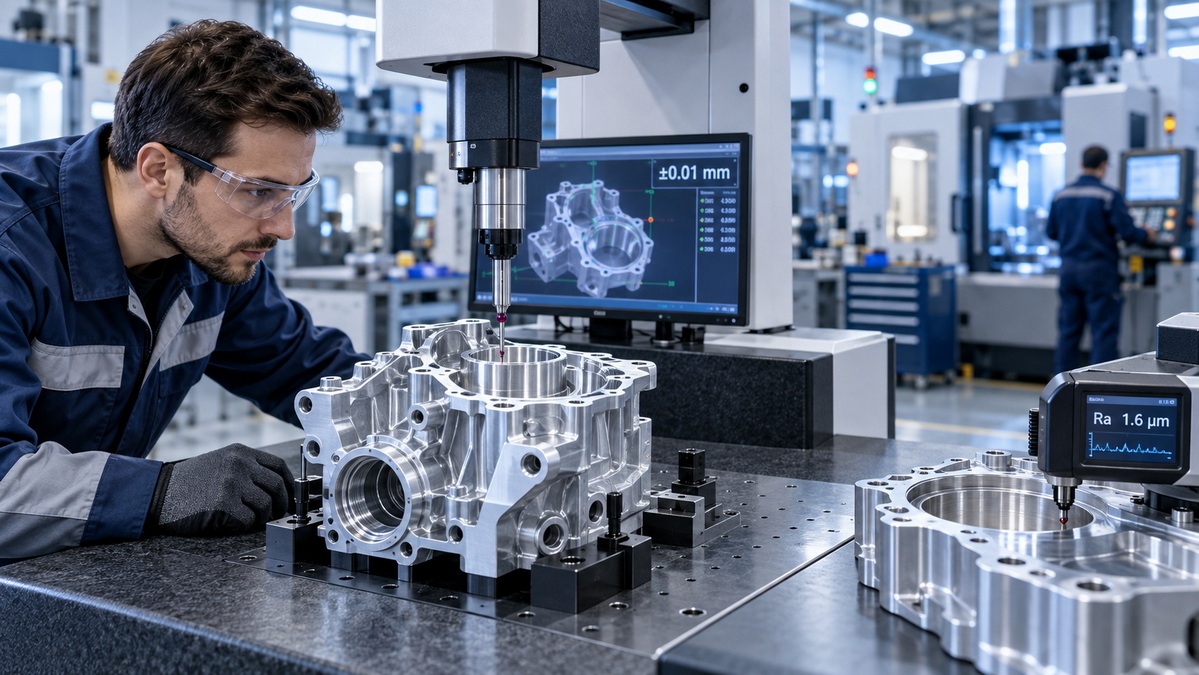
Gli ingegneri dovrebbero dare priorità alle tolleranze strette quando le prestazioni delle parti dipendono principalmente dalla dimensione, dalla posizione, dall'allineamento, dalla forma o dall'adattamento corretti.
Ciò è comune negli assiemi in cui più componenti devono lavorare insieme con gioco o interferenza controllati.
I fori dei cuscinetti e i perni degli alberi spesso necessitano di uno stretto controllo dimensionale. Se la tolleranza è troppo ampia, l'accoppiamento del cuscinetto potrebbe essere instabile. Una vestibilità ampia può consentire movimenti, vibrazioni e sfregamenti. Un accoppiamento eccessivamente stretto può creare stress indesiderati e ridurre la durata del cuscinetto.
Caratteristiche importanti possono includere:
- Diametro del foro
- Diametro dell'albero
- Rotondità
- Cilindricità
- Concentricità
- Esaurire
- Posizione della spalla
- Perpendicolarità
Per questi componenti, la lavorazione con tolleranze strette è spesso la prima priorità perché il cuscinetto deve adattarsi correttamente prima che la finitura superficiale diventi rilevante.
I fori dei tasselli vengono utilizzati per posizionare accuratamente le parti durante l'assemblaggio. Un errore di posizione minore può causare un disallineamento tra più elementi, in particolare in stampi, attrezzature, apparecchiature di automazione e assemblaggi di precisione.
In questa situazione, gli ingegneri dovrebbero concentrarsi su:
- Diametro del foro
- Posizione del foro
- Posizione vera
- Perpendicolarità
- Riferimento dato
- Rapporto buca-buca
Un valore di rugosità basso può essere utile per l'inserimento, ma solitamente è secondario alla dimensione e alla posizione dell'elemento.
Stampi e matrici di precisione spesso si affidano a superfici di accoppiamento estremamente precise. Gli inserti centrali, gli inserti con cavità, i perni guida, i sistemi di espulsione e i meccanismi di scorrimento devono essere allineati correttamente per evitare bave, disallineamenti, usura eccessiva o scarsa qualità delle parti.
La lavorazione con tolleranze strette è particolarmente importante per:
- Allineamento della linea di giunzione
- Posizionamento degli inserti
- Perno guida e boccola si adattano
- Superfici di intercettazione
- Meccanismi di scorrimento
- Fori per l'espulsore
- Collegamenti dei canali di raffreddamento
Per la produzione di stampi e matrici, la giusta strategia di tolleranza riduce il lavoro di regolazione durante l'assemblaggio e supporta una qualità costante delle parti stampate o stampate.
Gli ingegneri dovrebbero dare priorità ai requisiti di finitura superficiale quando le prestazioni di una parte dipendono da attrito, tenuta, usura, lubrificazione, resistenza alla fatica, pulizia, aspetto o comportamento del rivestimento.
La finitura superficiale è spesso fondamentale per le facce delle guarnizioni, le scanalature degli O-ring, le sedi delle valvole, le superfici delle flange, le porte idrauliche, le interfacce pneumatiche e i componenti di controllo dei fluidi.
Una superficie può essere dimensionalmente corretta ma non riuscire comunque a sigillare a causa di:
- Segni profondi di lavorazione
- Chiacchiere con gli strumenti
- Graffi
- Sbavature
- Ondulazione eccessiva
- Picchi superficiali taglienti
- Direzione di posa errata
- Particelle incorporate
Per una superficie di tenuta statica, planarità e rugosità spesso lavorano insieme. La planarità controlla le condizioni generali di contatto sulla superficie. La ruvidità controlla la struttura a livello micro che può supportare o indebolire il sigillo.
Alberi, boccole, binari di guida, pistoni, mandrini, steli di valvole e componenti a movimento lineare spesso richiedono una struttura superficiale controllata.
Se la superficie è troppo ruvida, può creare un attrito eccessivo, usurare le guarnizioni, danneggiare le parti accoppiate e generare calore. Se la superficie è eccessivamente liscia, in alcune applicazioni potrebbe ridurre la ritenzione del lubrificante.
La finitura corretta deve essere scelta in base a:
- Combinazione di materiali
- Condizioni di lubrificazione
- Pressione di contatto
- Velocità di scorrimento
- Materiale di tenuta
- Frequenza del movimento
- Temperatura
- Esposizione chimica
- Vita utile richiesta
I difetti superficiali possono agire come concentratori di stress. Graffi, segni di utensili, avvallamenti profondi e transizioni irregolari possono aumentare il rischio di formazione di crepe in caso di carichi ripetuti.
Ciò è particolarmente importante per:
- Componenti aerospaziali
- Alberi automobilistici
- Parti di attrezzature pesanti
- Componenti rotanti
- Molle e caratteristiche portanti
- Impianti medici
- Componenti ad alta pressione
Una migliore condizione della superficie può ridurre il rischio di cedimento dovuto alla fatica, soprattutto in prossimità di raccordi, spallamenti, filettature e altre aree in cui lo stress è già concentrato.
Per gli alloggiamenti metallici a vista, le parti di elettrodomestici, gli involucri elettronici, gli accessori decorativi e i prodotti di consumo premium, la qualità della superficie può avere un impatto commerciale maggiore rispetto al controllo dimensionale estremamente rigoroso.
I requisiti comuni relativi alla superficie possono includere:
- Finitura spazzolata
- Grana direzionale
- Lucidatura a specchio
- Consistenza opaca
- Sabbiatura
- Sbavatura
- Controllo dei graffi
- Preparazione verniciatura a polvere
- Preparazione all'anodizzazione
- Qualità della marcatura laser
In questi casi, l’aspetto del componente può influenzare la percezione del marchio, il posizionamento del prodotto e la soddisfazione del cliente.
Alcune caratteristiche richiedono tolleranze strette e allo stesso tempo finitura superficiale controllata. Queste sono solitamente le caratteristiche più impegnative da produrre e ispezionare.
Esempi comuni includono:
- Perni dei cuscinetti
- Bobine delle valvole idrauliche
- Alberi attuatori di precisione
- Interfacce per dispositivi medici
- Alberi del cambio
- Componenti di tenuta ad alta pressione
- Parti della pompa
- Superfici della cavità dello stampo di precisione
- Componenti di attuatori aerospaziali
- Collettori di controllo dei fluidi
Consideriamo un albero di precisione utilizzato in un gruppo rotante. Il diametro deve essere preciso per ottenere l'adattamento corretto. L'albero deve inoltre avere una rotondità e un'eccentricità accettabili per evitare vibrazioni. Allo stesso tempo, la superficie del perno potrebbe necessitare di una finitura controllata per ridurre l'attrito, proteggere le guarnizioni e mantenere la lubrificazione.
Questo tipo di caratteristica non deve essere trattata come una superficie di lavorazione generale. Richiede un piano di produzione completo che includa le condizioni del materiale, la sequenza di lavorazione, il trattamento termico, la lavorazione di finitura, la smerigliatura o lucidatura, l'ispezione e la protezione dell'imballaggio.
Il modo più efficace per decidere tra lavorazione con tolleranze strette e requisiti di finitura superficiale è esaminare la funzione di ciascuna caratteristica.
| Caratteristica Funzione | Priorità primaria | Priorità secondaria | Focus tecnico tipico |
|---|---|---|---|
| Foro dell'alloggiamento del cuscinetto | Tolleranza stretta | Finitura superficiale | Diametro, rotondità, cilindricità, adattamento corretto |
| Albero a pressione | Tolleranza stretta | Finitura superficiale | Interferenza controllata e consistenza del contatto |
| Faccia della guarnizione statica | Finitura superficiale e planarità | Tolleranza dimensionale | Texture sigillante, planarità, area di contatto priva di bave |
| Scanalatura dell'O-ring | Tolleranza dimensionale | Finitura superficiale | Larghezza della scanalatura, profondità, condizione degli angoli, qualità della superficie |
| Asta scorrevole | Finitura superficiale | Tolleranza sul diametro | Riduzione dell'attrito, durata delle guarnizioni, comportamento della lubrificazione |
| Foro per il perno di posizionamento | Tolleranza di posizione e dimensione | Finitura superficiale | Posizione accurata rispetto ai datum |
| Cavità dello stampo | Finitura superficiale | Tolleranza geometrica | Lucentezza del prodotto, trasferimento della texture, prestazioni di espulsione |
| Foro di montaggio in lamiera | Tolleranza di posizione | Condizione del bordo | Posizione del foro, controllo delle bave, compatibilità dell'assieme |
| Custodia cosmetica in alluminio | Finitura superficiale | Tolleranza dimensionale generale | Aspetto, preparazione del rivestimento, consistenza visibile |
| Spalla dell'albero sottoposta a fatica | Finitura superficiale | Tolleranza geometrica | Transizione fluida, raggio controllato, ridotta concentrazione di stress |
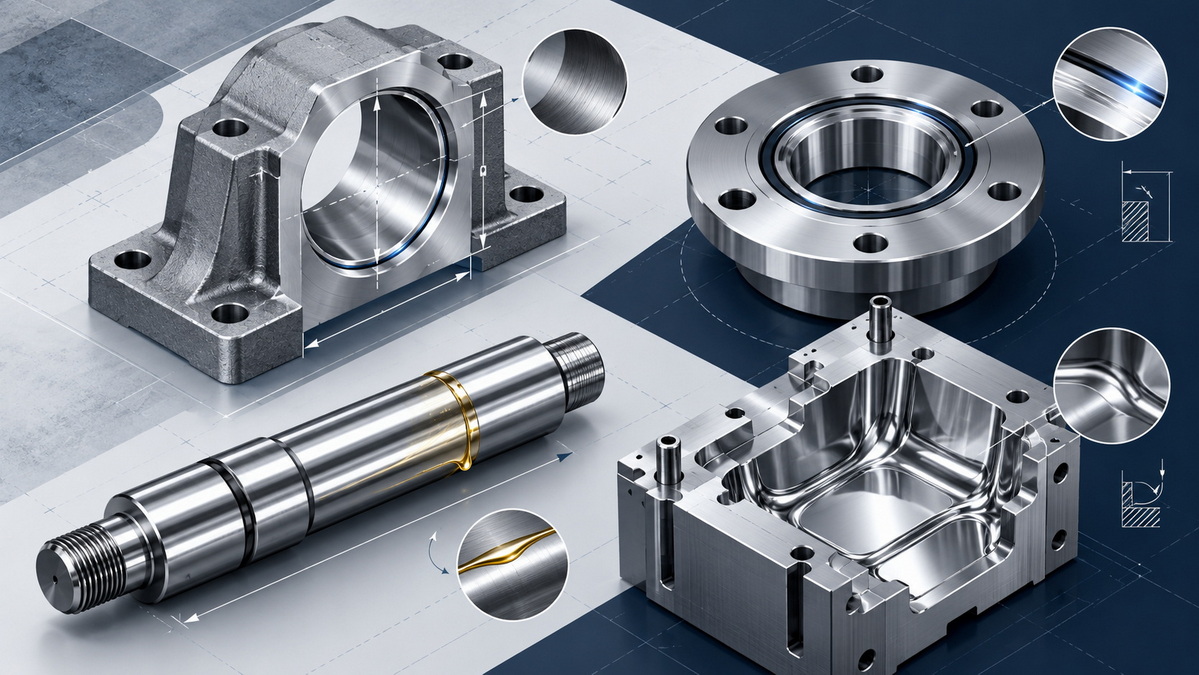
Molti disegni tecnici diventano costosi perché applicano tolleranze altamente restrittive e requisiti di finitura superficiale accurata a tutte le caratteristiche.
Questo approccio può sembrare sicuro, ma spesso crea inutili complessità di produzione.
Una specifica eccessiva può portare a:
- Costo di lavorazione più elevato
- Tempi di produzione più lunghi
- Ulteriori operazioni di configurazione
- Levigatura o lucidatura aggiuntiva
- Ispezione più difficile
- Tassi di rifiuto più elevati
- Impianti più costosi
- Minore efficienza produttiva
- Opzioni fornitore più limitate
- Maggiore rischio di risultati di misurazione incoerenti
Ad esempio, una parete esterna dell'alloggiamento nascosta all'interno di un assieme potrebbe non richiedere Ra 0,4 µm. Se non sigilla, scorre, supporta un cuscinetto, non riceve un rivestimento speciale o non funge da superficie visibile del prodotto, una finitura lavorata standard può essere pienamente accettabile.
Allo stesso modo, una parete non combaciante di un alloggiamento in alluminio lavorato potrebbe non richiedere una tolleranza di ±0,01 mm. Se l'assemblaggio consente maggiori variazioni, una tolleranza generale può ridurre i costi e migliorare la producibilità senza influire sulle prestazioni.
La precisione dovrebbe essere concentrata laddove fornisce valore funzionale.
Una revisione tecnica strutturata può aiutare i team a decidere a cosa dare la priorità tra tolleranze strette, requisiti di finitura superficiale o entrambi.
Prima di scegliere un valore di tolleranza o rugosità, definire cosa deve fare la feature.
Le possibili funzioni includono:
- Individuare un altro componente
- Supportare un cuscinetto
- Creare un pressfit
- Sigillare fluidi o gas
- Guidare il movimento
- Trasferire il carico
- Conservare il lubrificante
- Accettare il rivestimento
- Fornire una superficie cosmetica
- Crea una texture di stampo
- Rilasciare una parte stampata
- Montare un connettore elettrico
- Allineare un assieme
Inizia con la funzione, non con un numero.
Successivamente, considera cosa potrebbe accadere se la funzionalità non viene controllata correttamente.
Le modalità di guasto tipiche includono:
- Perdita
- Montaggio allentato
- Interferenza eccessiva
- Vibrazioni
- Usura prematura
- Irritante
- Disallineamento
- Corrosione
- Difetti del rivestimento
- Rifiuto cosmetico
- Assemblaggio difficile
-Crepolature per fatica
- Formazione di muffa
- Scarso rilascio del prodotto
La probabile modalità di guasto rivelerà se la geometria, la struttura della superficie o entrambe sono più importanti.
Per le caratteristiche di tolleranza stretta, è essenziale una strategia di riferimento chiara. I Riferimenti stabiliscono le superfici o gli assi di riferimento utilizzati per ispezionare la parte.
Senza un sistema di dati chiaro, fornitori e ispettori potrebbero interpretare la posizione delle caratteristiche in modo diverso. Ciò può creare risultati di ispezione incoerenti, problemi di assemblaggio imprevisti e disaccordi durante il controllo della qualità.
Un disegno pratico dovrebbe definire le superfici che controllano il modo in cui la parte si posiziona, si allinea, si monta o si accoppia con un altro componente.
Evita note generali come 'lucidare tutte le superfici' a meno che non sia veramente necessario.
Definire invece i requisiti di superficie per aree specifiche:
- Sigillatura delle facce
- Superfici scorrevoli
- Superfici di contatto dei cuscinetti
- Cavità dello stampo
- Volti cosmetici
- Superfici rivestite
- Interfacce ad alta usura
- Transizioni sensibili alla fatica
Per le caratteristiche critiche, specificare il valore di rugosità richiesto, la direzione di misurazione, la direzione di disposizione, i difetti consentiti e i requisiti di post-elaborazione.
I processi di finitura superficiale possono influenzare le dimensioni finali. La molatura, la lucidatura, la lappatura, la sabbiatura, l'anodizzazione, la galvanica, la verniciatura a polvere, la passivazione e il trattamento termico possono influenzare la dimensione finale, le condizioni della superficie o la geometria del bordo.
La sequenza di produzione deve essere pianificata attentamente.
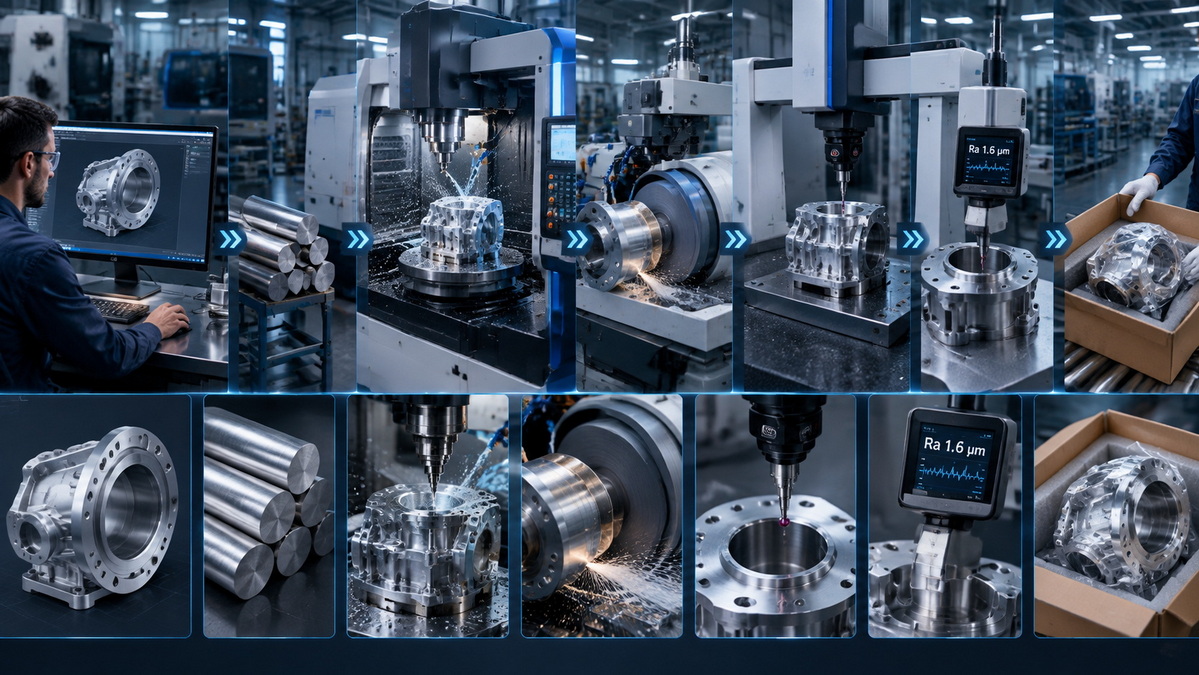
Un percorso di processo comune può includere:
1. Preparazione del materiale
2. Lavorazione di sgrossatura
3. Sollievo dallo stress o trattamento termico
4. Lavorazioni semifinite
5. Terminare la lavorazione
6. Rettifica, levigatura, lucidatura o lappatura
7. Trattamento superficiale o rivestimento
8. Controllo dimensionale
9. Ispezione della struttura superficiale
10. Pulizia finale e imballaggio
Un componente dovrebbe essere valutato come un sistema di produzione completo, non come una raccolta di richiami di disegni isolati.
Un presupposto comune è che la superficie più liscia possibile produce sempre il miglior risultato. Nella produzione reale, ciò non è sempre vero.
Alcune applicazioni necessitano di una microstruttura controllata per trattenere il lubrificante. Una superficie troppo liscia può ridurre la capacità dell'olio o del grasso di rimanere nell'area di contatto. In altri casi, una lucidatura aggressiva può ammorbidire i bordi critici, alterare un profilo, ridurre la precisione dimensionale o creare un aspetto incoerente su più parti.
Per i prodotti stampati, una cavità lucidata a specchio può essere ideale per parti trasparenti, alloggiamenti lucidi, lenti e componenti decorativi. Tuttavia, un prodotto di consumo opaco, una struttura con grana della pelle, una superficie antiscivolo o un involucro pronto per la verniciatura potrebbero richiedere una struttura dello stampo e un metodo di finitura diversi.
L'istruzione giusta non è 'rendere il tutto il più agevole possibile'.
L'istruzione migliore è: creare la condizione della superficie che supporti la funzione, il materiale, l'ambiente di assemblaggio e il processo di produzione previsti per la parte.
La produzione di stampi richiede sia un'elevata precisione di posizionamento che una qualità superficiale controllata. Gli inserti con nucleo e cavità devono essere allineati correttamente per evitare bave, disallineamenti e linee di divisione irregolari.
Allo stesso tempo, la finitura della cavità dello stampo influisce:
- Brillantezza del prodotto
- Riproduzione della trama
- Distacco dallo stampo
- Forza di espulsione
- Efficienza della pulizia
- Visibilità dei graffi
- Chiarezza ottica
- Consistenza superficiale dei pezzi stampati
Tolleranze strette sono importanti per l'allineamento dell'inserto e le aree di chiusura. La finitura superficiale è importante per le superfici della cavità che trasferiscono aspetto e struttura alla parte stampata.
I collettori idraulici, i corpi valvola, i raccordi e le parti pneumatiche spesso richiedono più strategie di controllo.
Le posizioni delle porte, le posizioni delle filettature e i fori di montaggio potrebbero richiedere tolleranze dimensionali ristrette. Le superfici di tenuta e le interfacce delle valvole possono richiedere la rimozione controllata di ruvidità, planarità e bava.
Un raccordo posizionato correttamente può comunque presentare perdite se la superficie di contatto presenta scanalature profonde o una struttura irregolare. Una faccia liscia può comunque fallire se la porta si trova nella posizione sbagliata.
Ciò rende i componenti idraulici e pneumatici un ottimo esempio del perché la specifica caratteristica per caratteristica è essenziale.
Nella fabbricazione della lamiera, non tutte le caratteristiche necessitano di tolleranza a livello di lavorazione di precisione.
I fori di montaggio, le aperture dei connettori, le flange piegate, le posizioni delle cerniere e i bordi di accoppiamento potrebbero richiedere dimensioni e posizioni controllate. Tuttavia, i pannelli esterni ampi potrebbero richiedere maggiore attenzione a:
- Prevenzione dei graffi
- Rimozione bava
- Direzione del grano
- Qualità dei bordi
- Segni di saldatura
- Preparazione verniciatura a polvere
- Consistenza superficiale
Per gli involucri a vista, la qualità della superficie può influenzare fortemente il valore percepito del prodotto finito.
Per le parti di precisione personalizzate, il bilanciamento corretto dipende dal ruolo della parte nell'assemblaggio finale.
Una staffa semplice potrebbe richiedere fori accurati e una sbavatura accettabile. L'albero di una pompa può richiedere un controllo rigoroso del diametro, un controllo dell'eccentricità e una finitura superficiale fine. Un inserto per stampo può richiedere tolleranze di posizionamento ristrette, planarità, trattamento termico, lucidatura e preparazione della struttura.
La chiave è evitare di utilizzare una regola generale per tutti i componenti. Ogni superficie critica dovrebbe essere valutata in base alla sua funzione.
Un disegno e una richiesta di offerta ben preparati aiutano i produttori a quotare in modo più accurato, identificare i rischi in anticipo e scegliere un percorso di produzione efficiente.
Includere le seguenti informazioni quando possibile:
1. Grado e condizione del materiale
Identificare il materiale esatto, ad esempio alluminio 6061-T6, alluminio 7075, acciaio inossidabile SUS304, acciaio inossidabile SUS316, POM, ottone, lega di titanio, acciaio per utensili o acciaio al carbonio.
2. Dimensioni critiche e controlli geometrici
Contrassegnare chiaramente le dimensioni che influiscono su adattamento, allineamento, tenuta, movimento o assemblaggio.
3. Requisiti di finitura superficiale per area funzionale
Applicare i requisiti di rugosità solo alle funzionalità che li richiedono.
4. Requisiti di post-elaborazione
Indicare se la parte necessita di anodizzazione, galvanica, passivazione, trattamento termico, molatura, lucidatura, sabbiatura, verniciatura a polvere, marcatura laser o altri processi di finitura.
5. Requisiti di ispezione
Definire se il progetto richiede l'ispezione del primo articolo, rapporti dimensionali, rapporti CMM, prove di rugosità, certificati dei materiali, rapporti sullo spessore del rivestimento o altra documentazione di qualità.
6. Quantità di produzione
I requisiti di prototipazione, volume ridotto e produzione di massa possono richiedere attrezzature, strategie di lavorazione e piani di ispezione diversi.
7. Informazioni sulla parte accoppiata
Quando possibile, fornire informazioni sul componente di accoppiamento, in particolare per accoppiamenti a pressione, interfacce di tenuta, accoppiamenti di cuscinetti e gruppi mobili.
I requisiti di lavorazione e finitura superficiale con tolleranze strette non dovrebbero essere visti come priorità concorrenti. Risolvono diversi problemi di ingegneria.
Tolleranze strette proteggono l'adattamento, l'allineamento, la posizione, la forma e le prestazioni dell'assemblaggio. Sono essenziali per sedi di cuscinetti, elementi di posizionamento, componenti a pressione, fori di precisione, inserti di stampi e interfacce di accoppiamento.
I requisiti di finitura superficiale proteggono la tenuta, l'attrito, l'usura, la resistenza alla fatica, il comportamento di lubrificazione, la qualità del rivestimento, la pulizia e l'aspetto. Sono fondamentali per sigillare superfici, superfici di scorrimento, alloggiamenti cosmetici, cavità di stampi, componenti sottoposti a fatica e interfacce soggette a elevata usura.
L'approccio ingegneristico più efficace è valutare ogni caratteristica individualmente. Applicare tolleranze strette solo dove funzionano i controlli della geometria di precisione. Applicare i requisiti di finitura superficiale solo laddove le condizioni della superficie influiscono sulle prestazioni o sull'aspetto. Utilizzarli entrambi laddove il componente deve raggiungere allo stesso tempo un adattamento preciso e un comportamento di contatto controllato.
Per parti di precisione personalizzate complesse, stampi, matrici e componenti in lamiera, la revisione anticipata della producibilità aiuta a identificare i costi non necessari, ridurre l'ambiguità dei disegni, migliorare la coerenza dell'ispezione e creare un processo di produzione più affidabile.
U-Need supporta clienti globali con lavorazione di pezzi di precisione personalizzati, produzione di stampi a iniezione, stampi per stampaggio, stampi per forgiatura a freddo e fabbricazione di lamiere. La condivisione di disegni completi, modelli 3D, specifiche dei materiali, requisiti di tolleranza, requisiti di finitura superficiale e quantità di ordine previste consente di valutare il processo di produzione con maggiore precisione fin dall'inizio.
Non esiste un'unica definizione poiché la capacità di tolleranza dipende dal materiale, dalle dimensioni della parte, dalla geometria, dal processo di lavorazione, dalle condizioni della macchina, dalla progettazione dell'attrezzatura e dal metodo di ispezione. In molti progetti, tolleranze inferiori a ±0,05 mm vengono trattate come requisiti di precisione. Tolleranze intorno a ±0,01 mm o più strette possono richiedere condizioni di lavorazione più controllate e ispezioni aggiuntive.
No. Ra è ampiamente utilizzato, ma non descrive completamente tutte le caratteristiche della superficie. A seconda dell'applicazione, gli ingegneri potrebbero anche dover valutare Rz, Rq, ondulazione, rapporto del materiale, direzione di posa, altezza del picco, profondità della valle e difetti superficiali visibili.
Nella maggior parte dei casi sì. Valori di rugosità inferiori possono richiedere velocità di avanzamento più lente, passaggi di finitura aggiuntivi, utensili da taglio più affilati o specializzati, molatura, levigatura, lappatura, lucidatura e maggiore ispezione. L'impatto sui costi dipende dal materiale, dalla geometria, dall'area da rifinire, dalla quantità di produzione e dal processo richiesto.
SÌ. Lucidatura, molatura, lappatura, sabbiatura, placcatura, anodizzazione, rivestimento e trattamento termico possono influenzare le dimensioni, i raggi dei bordi, la struttura della superficie e l'adattamento finale. Gli ingegneri dovrebbero definire se le dimensioni si applicano prima o dopo la finitura e garantire che la sequenza del processo sia chiara.
In molti casi, sì. La planarità controlla le condizioni generali di contatto sulla faccia di tenuta. La rugosità controlla la struttura superficiale più piccola che può influenzare i percorsi delle perdite, la compressione della guarnizione e il comportamento del contatto. I valori corretti dipendono dalla pressione, dal tipo di fluido, dal materiale della guarnizione, dal design della guarnizione e dalle condizioni delle parti accoppiate.
Molte superfici generiche lavorate a CNC hanno specifiche Ra 3,2 µm o Ra 1,6 µm. Tuttavia, il valore corretto dipende dal materiale della parte, dal metodo di lavorazione, dalla funzione della parte, dalla superficie di accoppiamento, dai requisiti di rivestimento e dal costo accettabile. Per le superfici più impegnative potrebbe essere necessaria una levigatura o lucidatura fine.
Gli ingegneri possono evitare specifiche eccessive identificando lo scopo funzionale di ogni caratteristica. Applicare tolleranze rigorose solo alle dimensioni che controllano l'adattamento, l'assemblaggio, il movimento, la tenuta o l'allineamento. Utilizzare tolleranze generali per caratteristiche non critiche. Applicare una finitura superficiale fine solo dove supporta un requisito funzionale o visivo.
1.ASME. [Struttura della superficie: ASME B46.1 ]
2. Organizzazione internazionale per la standardizzazione. [ISO 21920-1:2021 — Specifiche geometriche del prodotto (GPS) — Struttura della superficie: Profilo — Parte 1: Indicazione della struttura della superficie ]
3. Organizzazione internazionale per la standardizzazione. [ISO 21920-2:2021 — Specifiche geometriche del prodotto (GPS) — Struttura della superficie: profilo — Parte 2: Termini, definizioni e parametri della struttura della superficie ]
4. Organizzazione internazionale per la standardizzazione. [ISO 21920-3:2021 — Specifiche geometriche del prodotto (GPS) — Struttura della superficie: profilo — Parte 3: Operatori delle specifiche ]
5. Physikalisch-Technische Bundesanstalt. [Norme nelle tecniche di misurazione della rugosità ]
6. Server dei rapporti tecnici della NASA. [Effetto dei parametri di lavorazione della brocciatura, delle tensioni residue e della rugosità superficiale sulla durata a fatica ]
7. VencoMFG. [Guida alle tolleranze di lavorazione CNC: ISO 2768 e GD&T ]
8. Lavorazione Olympus. [Requisiti di finitura superficiale per la lavorazione CNC con tolleranze strette ]


