コンテンツメニュー
● キャストすることがより良い選択となるのはどのような場合ですか?
>> 複雑な形状と内部空洞
>> 安定した大量生産
● CNC 加工がより良い選択となるのはどのような場合ですか?
>> 試作および少量生産
>> 厳しい公差と高精度の機能
>> 素早い設計変更
● 最終的なまとめ
● よくある質問
>> 鋳造ツールを作成する前にプロトタイプを機械加工する必要がありますか?
>> 鋳造または機械加工の見積にはどのようなファイルが必要ですか?
● 参考文献
と 金属鋳造 CNC 加工は 、カスタム パーツ開発において最も重要な決定事項の 1 つです。適切な製造方法は、コスト、リードタイム、寸法精度、材料性能、工具への投資、および長期的な生産のスケーラビリティに影響を与えます。
世界的なブランド、代理店、メーカーにとって、単価だけで最適な選択をすることはほとんどありません。見積段階では安価に見える部品でも、頻繁な設計変更、大規模な仕上げ、二次加工、または高価な工具の変更が必要な場合には、高価になる可能性があります。
多くのプロジェクトにおいて、最も強力なソリューションは鋳造や機械加工だけではありません。これは、 ハイブリッド製造アプローチです。本体のニアネットシェイプ鋳物を作成し、その後、高精度が必要な表面と機能のみを機械加工します。
このガイドでは、鋳造と機械加工を実際的な観点から比較し、エンジニア、調達チーム、製品開発者が生産要件に最適なプロセスを選択できるようにします。
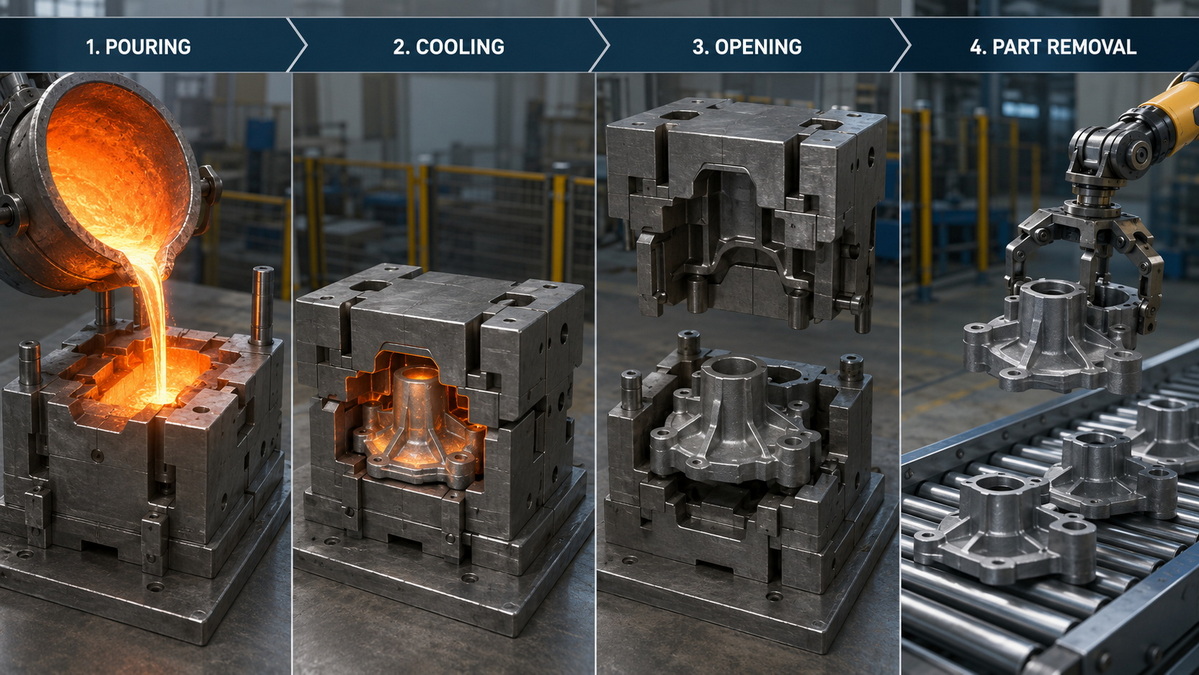
金属鋳造は、溶融金属を金型キャビティに注入または射出することで部品を形成する製造プロセスです。金属が冷えて固まった後、部品は金型から取り外され、追加の仕上げ、機械加工、熱処理、または表面処理が行われる場合があります。
鋳造は、複雑な形状、内部空洞、曲面、リブ、ボス、または固体素材からの機械加工にコストがかかる大きな寸法を必要とする部品に広く使用されています。
一般的な金属鋳造プロセスには次のものがあります。
- 砂型鋳造: 大型部品、少量生産、鉄や鋼などの鉄合金に適しています。
- ダイカスト: 大量のアルミニウム、亜鉛、マグネシウムの部品によく使用されます。
- インベストメント鋳造: 複雑な形状、細かいディテール、および比較的良好な表面品質を必要とする部品に適しています。
- 永久金型鋳造: 再利用可能な金型を使用して、再現性と表面仕上げを向上させます。
- 真空鋳造: 外観と機能テストが重要なプロトタイプおよび少量のポリマー部品に一般的に使用されます。
鋳造により、エンジニアはニアネットシェイプのコンポーネントを作成できます。これは、二次加工を開始する前に、最終形状に近い部品を製造できることを意味します。その結果、特に複雑な部品や重い部品の場合、材料の無駄が減り、加工時間が短縮される可能性があります。
ただし、鋳造は慎重に設計する必要があります。壁の厚さ、抜き勾配、パーティング ライン、収縮、送り、冷却動作、および加工代はすべて、最終コンポーネントの品質と製造性に影響します。
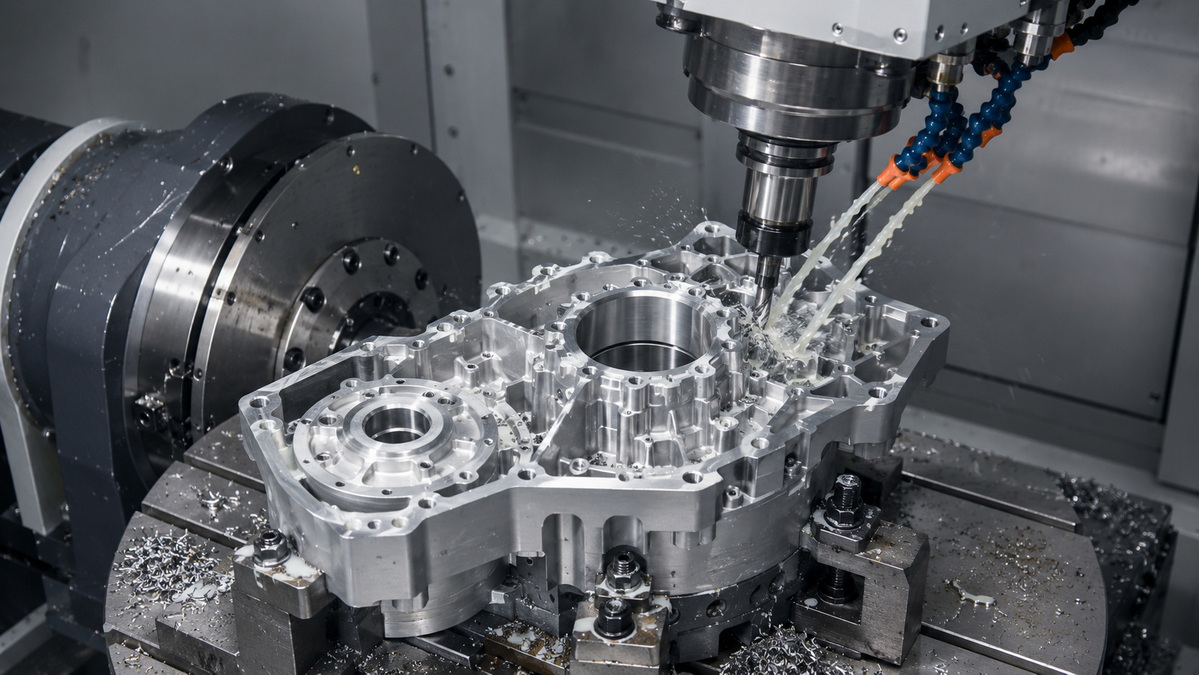
CNC 加工はサブトラクティブ製造プロセスです。機械は固体のブロック、バー、プレート、チューブ、または予備成形されたブランクから材料を除去して、最終部品を製造します。
このプロセスでは、プログラムされた切削工具を使用して、穴、スロット、ポケット、ねじ山、ボア、曲面プロファイル、精密表面などの形状を作成します。
一般的な CNC 加工操作には次のようなものがあります。
- CNC フライス加工: 平面、ポケット、スロット、プロファイル、および複雑な 3 次元表面に使用されます。
- CNC 旋削加工: シャフト、円筒部品、ねじ山、コーン、回転部品に使用されます。
- 穴あけとタッピング: ねじ穴、取り付け穴、内部フィーチャーに使用されます。
- 研削: 非常に厳しい公差または微細な表面仕上げが必要な場合に使用されます。
- EDM 加工: 加工が難しい材料、狭いスロット、鋭利な内部コーナー、および硬化した工具コンポーネントに使用されます。
CNC 加工は、プロトタイプ、少量から中程度の生産量、交換部品、および頻繁にエンジニアリング変更を必要とする製品に非常に適しています。
たとえば、精密なアルミニウム製の筐体には、正確に位置決めされたネジ穴、平らなシール面、および公差の厳しい穴が必要な場合があります。 CNC 機械加工では、専用の金型ツールを必要とせずに、アルミニウム素材からこれらのフィーチャーを直接製造できます。
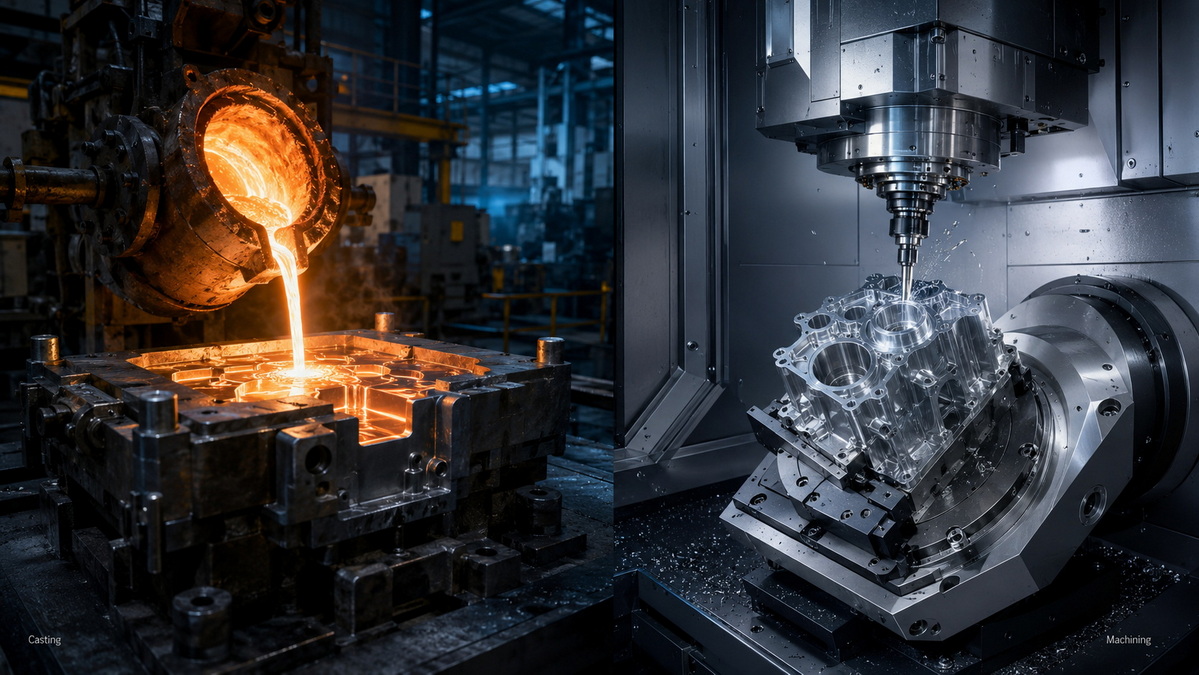
鋳造と機械加工はどちらも高品質の金属部品を製造できますが、価値を提供する方法は異なります。
| ファクター | 金属鋳造 | CNC 機械加工 |
|---|---|---|
| 製造原理 | 金型内で溶融金属を形成します。 | 固体ワークピースから材料を除去します |
| 初期投資 | 通常、金型、パターン、または金型ツールが必要です | 通常、プログラミング、切削工具、治具が必要です |
| 最高の生産量 | 中量生産から大量生産まで | 試作、少量生産、中量生産 |
| パーツの複雑さ | 複雑な形状や内部空洞に強い | アクセスしやすい機能と精密な形状に強い |
| 寸法精度 | 鋳造方法に応じて中程度から高程度 | 高いから非常に高い |
| 表面仕上げ | 多くの場合、仕上げ加工または二次加工が必要です | 通常、より良い機械加工仕上げが得られます |
| 設計変更 | ツール完成後は高価になる可能性がある | CAD および CNC プログラミングにより修正が容易 |
| 材料廃棄物 | ニアネットシェイプ生産のため、しばしば低くなる | 材料が切りくずとして除去されるため、より高い |
| リードタイム | 工具の設計と製造が必要な場合は長くなる | プロトタイプや少量の注文の場合はより迅速に対応できます |
| スケーラビリティ | ツールが承認されれば素晴らしい | 小規模なバッチや制御された生産実行に効果的 |
生産量、部品の形状、および長期的なコスト目標が工具への投資を正当化する場合、鋳造は多くの場合、より優れた製造プロセスとなります。
鋳造では、CNC 機械加工では製造が困難またはコストのかかる形状を作成できます。これらには次のものが含まれる場合があります。
- 内部流体チャネル。
- 中空構造。
- 複雑なリブとボス。
- 曲面の外面。
- 密閉された空洞。
- 厚いものから薄いものへの移行。
- 統合された取り付け機能。
- 大型で軽量な構造。
たとえば、ポンプ ハウジングには、流体の流れのための内部チャネル、外部取り付けポイント、補強リブ、および内部コンポーネント用の大きな空洞が必要な場合があります。この部品を固体アルミニウム ブロックから製造するには、長い加工サイクルと広範囲にわたる材料の除去が必要になる場合があります。鋳造により、基本的な形状をより効率的に形成できます。
鋳物は年間の需要が高く、デザインが安定しているほど魅力的になります。金型または金型ツールが完成すると、メーカーは、より低いユニットあたりのコストで、再現可能な部品を大量に生産できるようになります。
これは、アルミニウムダイカスト、亜鉛ダイカスト、永久鋳型鋳造に特に当てはまります。
ツールに投資する前に、購入者は次のことを考慮する必要があります。
- 年間予想量。
- 製品のライフサイクル。
- デザインの成熟度。
- 部品のサイズと材質。
- 必要な公差。
- 表面仕上げの要件。
- 二次加工が必要。
- 工具のメンテナンスに関する期待。
鋳造金型は長期的な生産資産です。部品設計がすでにテストされ、承認されている場合に最も価値があります。
鋳造により、製造中に除去される材料の量を減らすことができます。ニアネットシェイプのコンポーネントは、最終ジオメトリの近くから始まるため、必要な機械加工が少なくなる場合があります。
この利点は、大型部品、高価な合金、および内部容積が大きいコンポーネントの場合に特に重要です。
ただし、鋳造には金属を溶かし、保持し、流し込み、冷却するためのエネルギーも必要です。総合的な環境への影響は、材料回収、生産量、エネルギー使用量、スクラップ率、輸送距離、予想される製品寿命に基づいて評価される必要があります。
プロジェクトで柔軟性、迅速な開発、厳しい公差、または少量の生産が必要な場合、CNC 加工が有力な選択肢となることがよくあります。
CNC 加工は専用の金型や金型ツールを必要としないため、プロトタイプの作成に最適です。設計が完了したら、加工プログラムを作成し、鋳造ツールの構築を待つことなく生産を開始できます。
これにより、次のような加工に適した加工が可能になります。
- 機能的なプロトタイプ。
- エンジニアリング検証部品。
- パイロット制作。
・ブリッジ製作。
- スペアパーツ。
- カスタム装備。
- 特殊な産業用コンポーネント。
- 少量生産の製品バリエーション。
たとえば、機械メーカーは新しい自動化システムに 30 個のカスタム ブラケットを必要とする場合があります。 CNC 機械加工によりこれらのブラケットを迅速に製造できるため、エンジニアリング チームは大規模な生産に取り組む前に、フィット感、組み立て、負荷性能、取り付けをテストできます。
CNC 機械加工は、寸法、表面仕上げ、フィーチャの位置を優れた制御で実現します。これは、部品が以下を必要とする場合に特に効果的です。
- 精密な穴。
- ベアリングシート。
- ネジ穴。
- 平らなシール面。
- Oリング溝。
- 正確な穴の位置決め。
- 制御された同心度。
- 細かい表面仕上げ。
- 幾何公差が厳しい。
一部の機能的特徴は鋳造時の状態のみに依存できないため、多くの鋳造コンポーネントでは依然として鋳造後に CNC 加工が必要です。
たとえば、鋳造ギアボックス ハウジングには、主キャビティ、リブ、および取り付け構造が含まれる場合があります。ただし、ベアリングシート、フランジ面、ネジ穴、シール面は通常、鋳造後に機械加工されます。
設計の柔軟性は、CNC 加工の最大の利点の 1 つです。
顧客が穴の位置、肉厚、取り付けパターン、または外部形状を変更した場合、通常、完全な金型や金型を再構築することなく CNC プログラムを更新できます。
これは次の場合に役立ちます。
- 製品開発は現在も継続中です。
・お客様の声によりデザインが変更になる場合がございます。
- テストによりパフォーマンスの向上が明らかになる可能性があります。
- 需要予測は不確実です。
- いくつかの製品バリエーションが計画されています。
- 軽量化または最適化が必要な設計。
多くのメーカーにとって、CNC 加工はリスクの低い出発点です。設計と市場の需要が証明されたら、部品の鋳造、鍛造、スタンピング、またはその他の生産規模のプロセスを検討できます。
多くの工業製品にとって、最も実用的なソリューションは鋳造と CNC 機械加工の組み合わせです。
このプロセスは、コンポーネントの基本形状を形成する鋳造ブランクを製造することから始まります。 CNC 加工は、厳密な寸法管理が必要な表面や形状にのみ使用されます。
この方法により、重要な機能領域に必要な精度を維持しながら、加工時間を短縮できます。
一般的な鋳造後の機械加工機能には次のようなものがあります。
- ベアリングの穴。
- ネジ付き取り付け穴。
- シャフトインターフェイス。
- 面を密閉します。
- Oリング溝。
- データム面。
- 精密ポケット。
- フランジ面。
- 高精度の穴パターン。
ギアボックスのハウジングには、多くの場合、複雑な外部リブ、オイル通路、取り付けポイント、内部キャビティが必要です。これらの特徴により、鋳造は主構造を製造する効率的な方法となります。
同時に、この部品には、正確なベアリング位置、正確に加工された取り付け穴、平らなシール面、および制御されたシャフトの位置合わせが必要な場合があります。
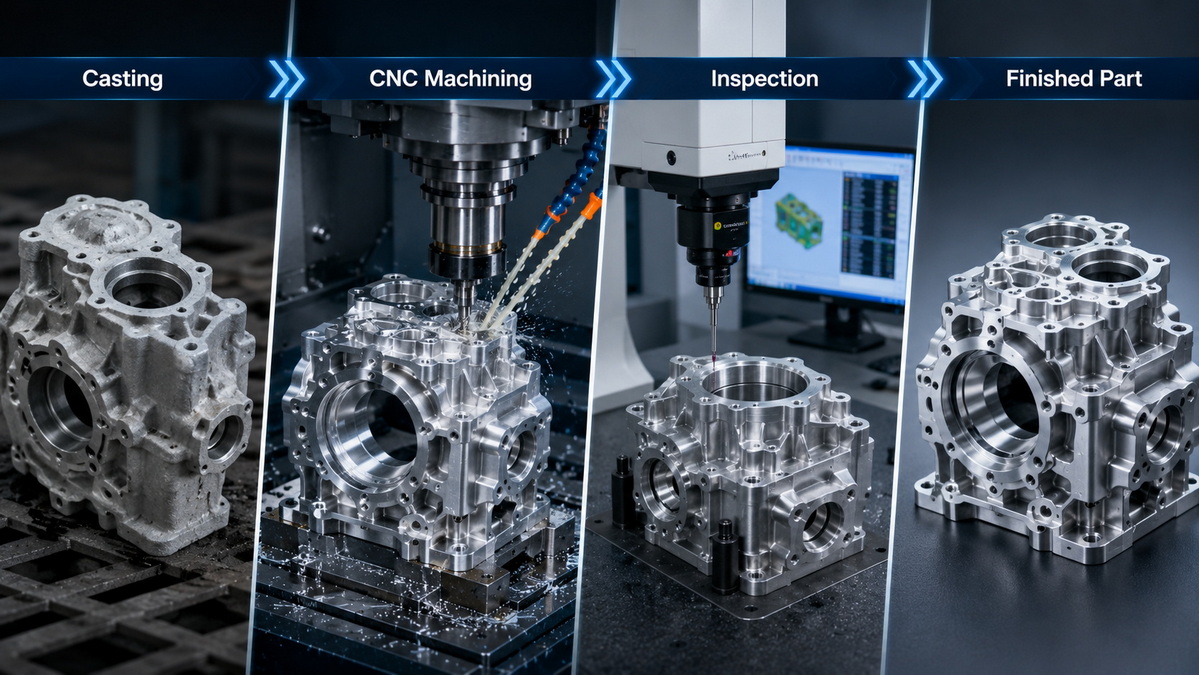
実際の製造ルートには次のものが含まれます。
1. 適切な肉厚と抜き勾配を備えた鋳造用のハウジングを設計します。
2. 必要な金型、パターン、または金型ツールを構築します。
3. 鋳造ハウジングブランクの製造。
4. 必要に応じて熱処理や表面処理を行います。
5. CNC 加工による重要な寸法と機能面。
6. 寸法検査、漏れ検査、最終品質検査を実施します。
このアプローチは、鋳造の設計の自由度および大量生産効率と、CNC 加工の精度および一貫性を組み合わせたものです。
優れた鋳造設計は、欠陥を減らし、生産の一貫性を向上させ、高価な金型の修正のリスクを軽減します。
キャスト コンポーネントを設計するときは、次のガイドラインを考慮してください。
-実用的な場合は、 一貫した壁厚を使用してください 。
- 抜き勾配を追加して、パーツを金型またはダイから取り外せるようにします。
- 鋭い内側の角を避け、代わりに半径を使用します。
- 厚い壁から薄い壁への突然の移行を軽減します。
- 設計プロセスの早い段階でパーティング ラインの位置を検討します。
- 二次加工が必要な表面を特定します。
- 重要なフィーチャーには機械加工代を含めます。
- ツールを設計する前に、内部キャビティとコアの要件を確認します。
- 生産を開始する前に検査要件を定義します。
- 溶融金属が金型内でどのように流れ、冷却し、凝固するかを考慮します。
コンポーネントの設計と鋳造プロセスが適切に調整されていない場合、気孔、収縮、反り、不完全な充填、表面欠陥が発生する可能性があります。工具の製造が開始される前に、早期にエンジニアリングをレビューすることで、これらのリスクを軽減できます。
優れた CNC 設計により、サイクルタイムが短縮され、工具コストが削減され、再現性が向上します。
次の加工ガイドラインを考慮してください。
- 不必要に深くて狭いポケットは避けてください。
- 可能な限り標準サイズのドリルを使用してください。
- 半径ゼロの内側コーナーは避けてください。
- 不必要な厳しい公差を制限します。
- 選択した材料に対して実用的な薄壁を維持します。
- 標準的な切削工具でアクセスできるねじ山を設計します。
- 供給の可用性が重要な場合は、共通の材料を使用します。
- マシンのセットアップの数を最小限に抑えます。
- 切削工具が効率的に到達できるように機能を設計します。
- 重要なデータムと検査ポイントを明確に特定します。
最も一般的なコストの問題の 1 つは、あらゆる寸法に厳しい公差を適用することです。代わりに、機能、アセンブリ、シーリング、移動、または位置合わせに影響を与えるフィーチャーに対してのみ厳密な制御を定義します。
最適な製造プロセスは、部品の機能要件、形状、数量、材料、およびコスト目標によって異なります。
より多くの情報に基づいた意思決定を行うには、次のプロセスを使用します。
まずはその部分が何をしなければならないかを特定することから始めます。
次のことが必要ですか:
- 構造的な負荷を支えますか?
- 液体またはガスの圧力を保持しますか?
- 熱を放散しますか?
- 電子部品を保護しますか?
- サポートベアリングまたは回転シャフト?
- 耐腐食性はありますか?
- 外観要件を満たしていますか?
- 他の精密部品と接続しますか?
製造プロセスは、単に初期の製造設定に従うのではなく、部品に必要な性能をサポートする必要があります。
部品の特徴を機能的なカテゴリと非機能的なカテゴリに分類します。
多くの場合、機能的な特徴には次のものが含まれます。
- ベアリングシート。
- シール面。
- 精密な穴。
- ネジ穴。
- 嵌合面。
- 位置合わせ穴。
- 重要な壁の厚さ。
- データム参照。
重要ではない特徴には、外部リブ、クリアランス領域、化粧面、および非嵌合輪郭が含まれる場合があります。
この区別は、重要なフィーチャーを機械加工する前に、鋳造ブランクがほとんどの要件を満たせるかどうかを判断するのに役立ちます。
見積単価だけで比較しないでください。以下を含む総生産コストを比較します。
- 工具への投資。
- 試作費用。
- 原材料費。
- マシンタイム。
- 二次的な操作。
- 表面処理。
- 検査要件。
- スクラップ率。
- 梱包と物流。
- ツールのメンテナンス。
- 将来の設計修正のコスト。
単価の低い部品は、高価な工具の変更や複雑な後処理が必要な場合、長期的な選択肢としては最適ではない可能性があります。
生産量は最も重要な選択要素の 1 つです。
- 量が少なく不確実: 多くの場合、CNC 加工の方が実用的です。
- 中規模: 機械加工と鋳造機械による製造を比較します。
- 大量かつ安定した生産量: 鋳造により、長期的なユニットエコノミクスが向上する可能性があります。
- 非常に大量の繰り返し生産: ダイカストは、工具の承認後に強力な一貫性と効率性を実現できます。
損益分岐点は部位ごとに異なります。それは、形状、材料、機械サイクル時間、鋳造の複雑さ、二次加工、工具コスト、および品質要件によって異なります。
生産方法を決定する前に、製造可能性を詳細にレビューしてください。
完全なレビューでは、次のことを考慮する必要があります。
- 素材の選択。
- 公差。
- 壁の厚さ。
- 抜き勾配角度。
- 内部空洞。
- ツールのアクセシビリティ。
- 表面仕上げ。
- アセンブリインターフェイス。
- 検査要件。
- 年間の予想生産量。
この早期レビューにより、不必要な工具への投資を防ぎ、部品コストを削減し、生産の信頼性を向上させることができます。
鋳造か機械加工かの決定に対する普遍的な答えはありません。
一般に、 CNC 加工は 、プロトタイプ、少量から中量、エンジニアリングの柔軟性、厳しい公差、および高精度の機能特性に適した選択肢です。
金属鋳造が適しています。 一般に、複雑なニアネットシェイプ形状、内部キャビティ、安定した大量生産、およびツールを大量に分散した後の部品あたりのコストの削減には、
鋳造機械製造は 、多くの場合、スケーラブルな生産経済性と重要な精度機能の両方を必要とする工業用部品にとって最適なソリューションです。
U-Need は、カスタム精密部品加工、金型製造、射出成形金型、スタンピング金型、冷間鍛造金型、レーザー切断、曲げ加工、スタンピング、板金加工で世界中の顧客をサポートしています。図面、3D ファイル、材料仕様、公差、年間推定数量を共有して、プロジェクトに最適な製造ルートを決定します。
鋳造は、金型や金型のコストを多数の部品に分散できるため、大量生産においてよりコスト効率が高くなります。 CNC 加工は、専用のツールが少なくて済むため、プロトタイプ、小規模バッチ、需要が不確実なプロジェクトの場合、より経済的であることがよくあります。
一部の鋳造プロセスでは良好な寸法の一貫性を実現できますが、ベアリングの穴、シール面、ねじ山、精密な取り付けインターフェイスなどの重要な機能には、二次的な CNC 機械加工が必要になることがよくあります。
CNC 機械加工は、アルミニウムのプロトタイプ、精密部品、カスタム部品、および少量の注文に最適です。設計が安定しており、部品の形状が複雑な場合、アルミニウム ダイカストは大量生産に適していることがよくあります。
その答えは、材質、合金、熱処理、鋳造方法、荷重条件によって異なります。機械加工部品は元のストック材料の特性を保持しますが、鋳造部品の性能は合金組成、冷却挙動、内部構造、品質管理によって決まります。
CNC 加工により、開いた溝とアクセス可能な内部機能を作成できます。ただし、密閉された内部通路や非常に複雑な内部通路を固体材料から機械加工するのは困難であり、コストがかかる場合があります。コアがこれらの内部特徴を形成できる場合、鋳造がより適している可能性があります。
多くの場合、そうです。機械加工されたプロトタイプにより、エンジニアは鋳造工具に投資する前に、組み立て、フィット、機能、強度、性能を検証できます。これにより、後で高価なツールの変更が発生するリスクを軽減できます。
完全な見積パッケージには、STEP、IGES、X_T などの 3D CAD ファイルが含まれている必要があります。公差付きの 2D 図面。材料要件。表面仕上げの要件。推定年間量。品質要件。そして配達の期待。
1.ラピッドダイレクト。 '[鋳造と機械加工: どちらを選択しますか? ]'
2. ASMインターナショナル。 '[鋳造設計と形状]'
3. ASMインターナショナル。 '[プロセス能力と許容誤差]'
4. ASMインターナショナル。 '[アルミニウム鋳物エンジニアリング ガイド]'
5. 米国エネルギー省。 '[金属鋳造]'
6. 米国国立標準技術研究所。 '[金属製造およびプロセス監視における気孔率]'
7. 米国国立標準技術研究所。 '[多孔質鋳物の締め付け]'


