コンテンツメニュー
>> 加工別治具
>> 生産要件別の治具
>> 関数データムの使用
>> 切りくず除去の計画
>> 空圧および油圧治具
>> 真空器具
>> 磁気固定具
● よくある質問
>> CNC治具とは何ですか?
>> カスタム CNC 治具が必要になるのはどのような場合ですか?
>> 治具はどのようにして CNC 加工コストを削減できるのでしょうか?
● 参考文献
あ CNC 治具は 、加工中にワークピースの位置を特定し、サポートし、固定する専用のワーク保持システムです。これは、メーカーが安定した切断条件、再現性のある位置決め、信頼性の高い寸法精度、およびより効率的な生産を実現するのに役立ちます。
中国から精密部品を調達している世界的なブランド、代理店、メーカーにとって、適切な CNC 治具設計は 、部品の品質、スクラップ率、セットアップ時間、スループット、総製造コストに影響を与える可能性があります。で U-Need では、治具の計画は、部品の形状、加工方法、材料特性、公差要件、生産量と並行して考慮されます。
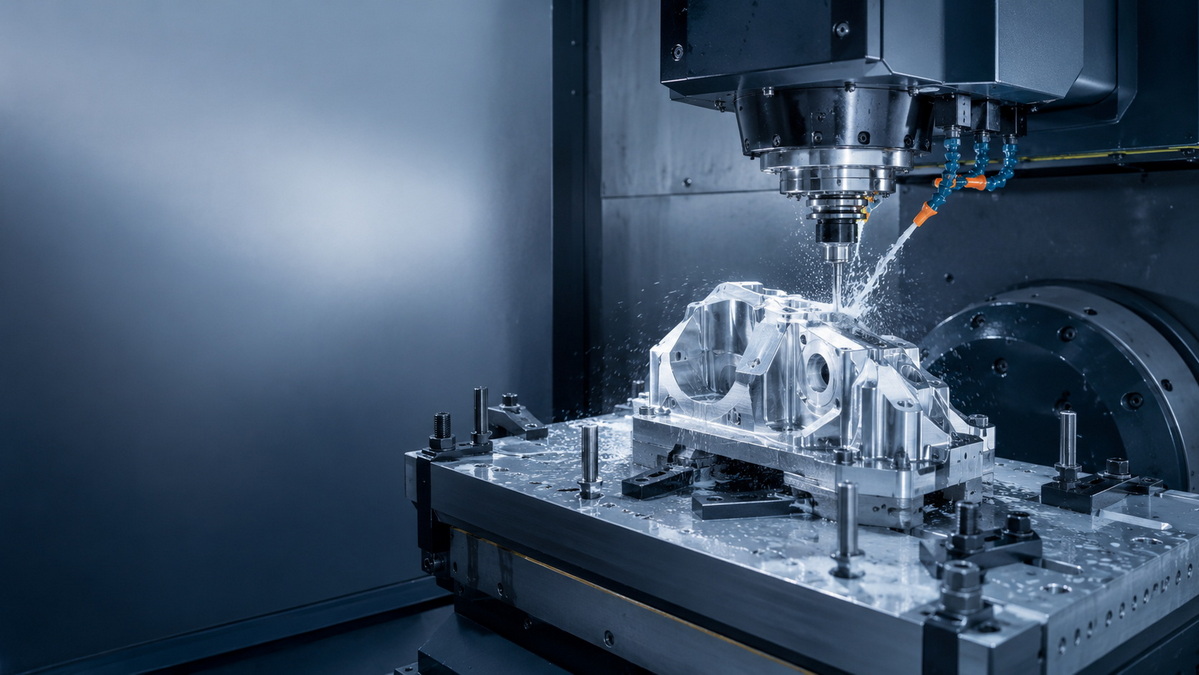
CNC 治具は、加工中に定義された方向に部品を位置決め、支持、クランプするように設計されたワーク保持装置です。加工が必要な表面やフィーチャへのアクセスを維持しながら、切削力によるワークピースの移動を防ぎます。
標準のバイス、チャック、またはクランプとは異なり、カスタム フィクスチャは特定の部品を中心に設計されています。これは、単一のコンポーネント、類似したコンポーネントのファミリー、または反復的な運用プログラム向けに開発される場合があります。
信頼性の高い治具は、次の 3 つの重要なタスクを実行します。
- 位置特定: 機械の座標系に対して正しい部品の位置を確立します。
- サポート: 加工時の振動、曲がり、たわみを防止します。
- クランプ: パーツを損傷したり変形させたりすることなく、その位置決め面に対してパーツを保持します。
部品をしっかりとクランプしても、不正確な加工が行われる可能性があります。不適切なデータムの選択、不均一なサポート、過剰なクランプ力、または工具へのアクセスの制限はすべて、ばらつきを引き起こす可能性があります。効果的な治具設計により、剛性、アクセスしやすさ、再現性、荷重速度、仕上げ面の保護のバランスが取れています。
「治具」と「治具」という言葉はよく一緒に使用されますが、目的は異なります。
| 特長 | CNC治具 | 治具 |
|---|---|---|
| 一次機能 | ワークピースの位置を特定し、サポートし、クランプします。 | ワークの位置を特定し、切削工具をガイドします。 |
| ツールのガイダンス | カッターをガイドしない | 多くの場合、ドリルブッシュまたはガイド要素が含まれます |
| 一般的な使用方法 | フライス加工、旋削、研削、穴あけ、多軸加工 | ドリル、リーマ、タッピングの繰り返し |
| 設計上の主な優先事項 | 剛性、再現性、工具へのアクセス、安定性 | 正確なツールガイドと穴の位置 |
| 例 | 5軸加工用治具プレート | 硬化ガイドブッシュを備えたドリル治具 |
CNC 操作では、機械プログラムが工具の動きを制御するため、治具が一般的に使用されます。この治具により、すべてのワークピースが同じ位置で加工プロセスに入ることが保証されます。
CNC 治具は単なる付属品ではありません。これは、有能な機器を一貫した生産システムに変換するのに役立つプロセス制御ツールです。
専用治具の価値は、コンポーネントの公差が厳しい場合、複雑な形状、薄壁、複数の機械加工操作、または繰り返し注文の需要がある場合に特に明らかになります。
- 再現性の向上: すべてのワークピースが同じ位置決め点に対して位置決めされます。
- より高次元の一貫性: 安定したサポートと制御されたクランプにより、ばらつきが軽減されます。
- 迅速なセットアップ: オペレーターは、すべての部品を手動で指定する代わりに、準備済みの治具をロードできます。
- より高い生産量: マルチパーツ治具により、サイクルごとに加工されるコンポーネントの数が増加します。
- オペレータへの依存の軽減: 標準化されたフィクスチャにより、ロード方法の違いが軽減されます。
- 加工安定性の向上: 適切なサポートにより、振動や工具のビビリが軽減されます。
- スクラップリスクの低減: 確実な保持により、部品の動き、変形、再加工が減少します。
- より簡単な自動化: 空圧、油圧、真空、クイックチェンジ システムにより、非切削時間を短縮できます。
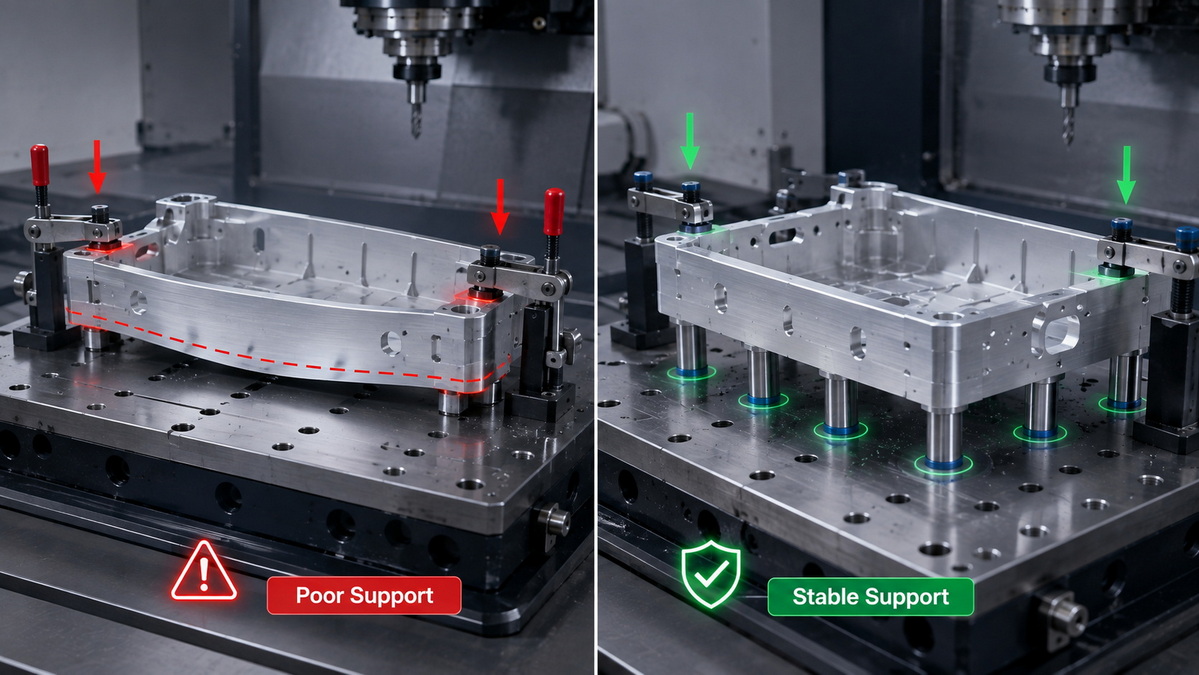
たとえば、薄いアルミニウムの筐体は、外側の端に沿ってのみクランプすると曲がる可能性があります。専用治具は内部床をサポートし、クランプ力を分散し、ポケット加工、穴あけ、輪郭加工に十分なアクセスを確保しながら平面度を維持できます。
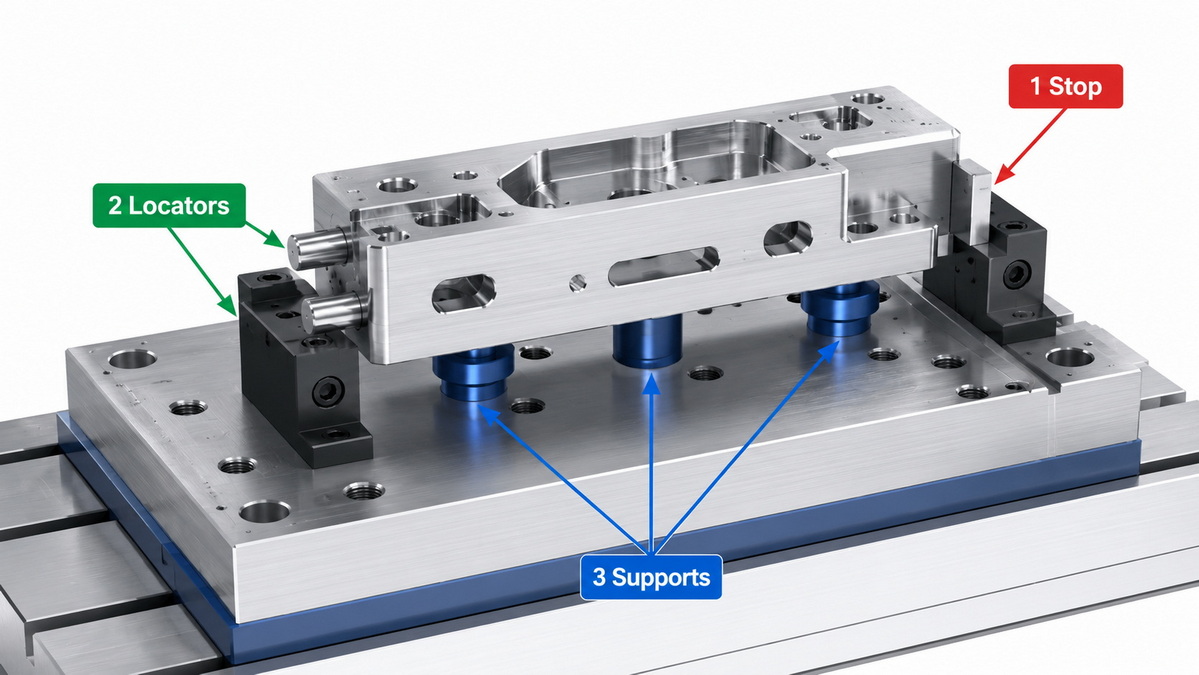
3-2-1 位置決め原理 は、ワークピースを一貫して位置決めするために使用される中心的な方法です。剛体パーツの 6 つの可能な動き、つまり 3 つの軸に沿った動きとそれらの軸の周りの回転を制御します。
この方法では、6 つの位置特定接点を使用します。
1. 3 つの点によって 一次データム平面が確立されます。
2. 2 つの点によって 2 次データム平面が確立されます。
3. 1 つの点で 3 次データム平面を確立します。
これらの接点は、ワークピースを安定した再現可能な方向に配置します。通常、主平面はパーツを下から支持します。二次および三次ロケーターは、その左右および端から端までの位置を制御します。
| ロケーター グループの | 主な目的 | 移動の制御 |
|---|---|---|
| 3 つの主要なサポート | ベースデータム面を確立します | 上下移動と2回転 |
| 2 つのセカンダリ ロケーター | 側面の向きを定義する | 1 回の横方向の移動と 1 回の回転 |
| 1 つの三次ロケーター | 最終終了位置を定義する | 残りの横方向の動き |
| クランプ部品 | パーツをロケーターに当てて保持します | 加工力に対する耐性 |
目標は、できるだけ多くのピンやクランプを追加しないことです。目標は、不必要な制約を回避しながら、精度を十分に制御できるようにすることです。
ロケーター ピンが余分にあると、フィクスチャの信頼性が低下する可能性があります。実際の部品には、サイズ、平面度、表面状態に若干のばらつきがあります。使用する固定ロケータ ポイントが多すぎると、パーツが不均等に固定されたり、荷重中に応力がかかったり、安定して固定されなかったりする可能性があります。
より良い解決策は、設計図面から機能データを特定し、それらを中心に配置戦略を構築することです。部品に自然な変化や薄肉の特徴がある場合は、調整可能なサポート、バネ式レスト、またはコンプライアンス要素が役立つ場合があります。
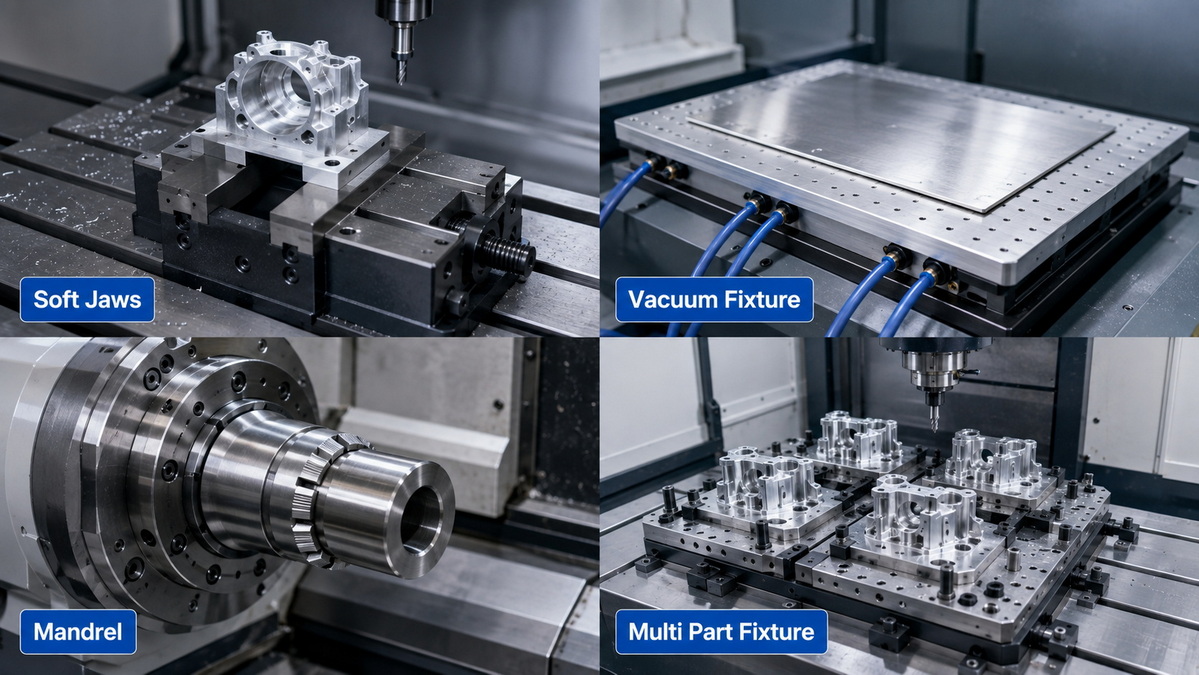
CNC 治具は、加工プロセス、カスタマイズのレベル、保持方法、生産要件によって分類できます。
- CNC フライス加工治具: 正面フライス加工、ポケット加工、穴あけ、輪郭加工、および多軸加工に使用されます。
- CNC 旋削治具: チャック、コレット、ソフトジョー、マンドレル、シャフト、リング、回転部品用の拡張アーバーが含まれます。
- 穴あけ治具: 繰り返し正確な穴あけ作業ができるように部品を配置します。
- ボーリング治具: 既存の穴の精密な拡大または仕上げの際にコンポーネントをサポートします。
- 研削治具: 平面研削、円筒研削、または輪郭研削中に部品をしっかりと保持します。
- 5 軸フィクスチャ: 複数のセットアップの必要性を減らしながら、複数の面へのアクセスを提供します。
| 治具のタイプ | 適切な用途 | 利点 | 制限 |
|---|---|---|---|
| ユニバーサル治具 | プロトタイプと単純なコンポーネント | 柔軟ですぐに利用可能 | 特定のパーツに対してあまり最適化されていない |
| モジュール式治具 | 少量から中量生産 | 再利用可能で構成可能 | より多くのセットアップ計画が必要になる場合があります |
| 専用治具 | 一つの部品を繰り返し生産する | 高速読み込みと高い再現性 | 初期のエンジニアリングとツールへの投資が必要 |
| マルチパーツ治具 | 中量から大量の注文 | サイクルごとにより多くの部品を加工します | 慎重な切りくずの除去と工具アクセス計画が必要 |
| 組み合わせ治具 | 類似したコンポーネントのファミリー | 柔軟性と生産性のバランスをとる | すべてのバージョンに対して理想的なサポートを提供できるわけではない |
プロトタイプの製造では、標準的なバイス、クランプ、または機械加工されたソフトジョーを使用するのが最も実用的なアプローチとなります。複数の操作を伴う繰り返し生産コンポーネントの場合、専用治具を使用することで労働時間を削減し、より予測可能なプロセスを作成できます。
治具の選択は、部品のエンジニアリングおよび製造要件から始める必要があります。好みのクランプ方法で始めると、セットアップの遅さ、部品の損傷、公差の一貫性のなさ、検査の困難などの隠れた問題が発生する可能性があります。
- どの寸法と幾何公差が最も重要ですか?
- 最終アセンブリではどの図面データムが機能しますか?
- クランプマークを付けられない表面はどれですか?
- 部品は硬い、中空、薄肉、柔軟、または振動に敏感ですか?
- 現在のセットアップでアクセス可能な状態にしておく必要がある面はどれですか?
- どのような加工力が適用されますか?
- クランプ圧力によって材料が変形する可能性はありますか?
- 年間または月間の生産量はどれくらい見込まれますか?
- 複数のコンポーネントを 1 サイクルで安全に加工できますか?
- 切りくず、クーラント、バリはどのように除去されますか?
- オペレータは加工前に部品の正しい向きをどのように確認できますか?
| 部品の状態 | 適切な治具方向 |
|---|---|
| 平らで硬い角柱状の部品 | バイス、固定プレート、トークランプ、ソフトジョー |
| 円筒シャフト、スリーブ、またはリング | チャック、コレット、マンドレル、または拡張アーバー |
| 薄板またはシート状の加工部品 | 真空治具、分散サポート、または低力クランプ |
| 複雑な多面コンポーネント | 工具の障害物を最小限に抑えた専用治具 |
| 大量のコンポーネントをリピート | 油圧式、空圧式、またはクイックチェンジ式治具 |
| 化粧表面のある部品 | ソフトジョー、保護された接触点、または損傷のないクランプ |
生産性の高い治具は、オペレーターの作業を簡単にしながら、加工を安定させる必要があります。
治具の位置決め面は、組み立て、検査、または性能に重要な基準と一致する必要があります。これにより、部品のセットアップ、加工結果、品質検証の間の関係がより明確になります。
加工シーケンスで必要な場合を除き、粗い、不安定な、または機能しない表面からの位置決めは避けてください。
クランプ力により、部品が位置決め点に向かって押し付けられるはずです。これにより、加工中にワークピースが正しく固定された状態が維持されます。
クランプは通常、サポートされている領域の上で動作する必要があります。クランプがサポートされていない薄い壁を押すと、加工中に部品が曲がり、解放後に跳ね返る可能性があります。
過度の力が加わると、アルミニウム、ステンレス鋼、プラスチック、薄肉鋳物、繊細な機械加工部品が変形する可能性があります。パーツはクランプ中は正しく見えても、クランプを解除すると許容範囲外になる場合があります。
加工負荷に耐えられる十分なクランプ力を使用しますが、不必要な圧力は避けてください。幅広のコンタクト パッド、ソフト ジョー、複数の低力クランプ、サポート ポイントにより、敏感なコンポーネントを保護できます。
治具は、カッターの経路を妨げずにワークピースを固定する必要があります。治具のレビューでは、工具の長さ、ホルダーのクリアランス、主軸へのアクセス、機械の移動、必要な加工角度、および潜在的な衝突ゾーンを考慮します。
これは、治具のレイアウトが不十分であると重要な機能へのアクセスが制限される可能性がある 4 軸および 5 軸加工の場合に特に重要です。
フィクスチャは簡単に正確にロードできる必要があります。可能な場合は、導入面取り、クリアストップ、アクセス可能なクランプ、方向制御機能を追加します。
強力な治具設計により、誤った積載が困難になります。これにより、セットアップのばらつきを減らし、回避可能な加工エラーを防ぐことができます。
切りくず、クーラント残留物、バリ、ほこりにより、部品が基準面に正しく固定されなくなる場合があります。ワークの下にある小さな切りくずであっても、測定可能な位置決め誤差が生じる可能性があります。
開いた水路、排水エリア、アクセス可能な位置決めピン、および掃除が簡単な表面を使用してください。オペレーターは、サイクル間で重要な位置特定ポイントを迅速に検査および清掃できる必要があります。
生産要件により、非切削時間を短縮し、一貫性を向上させる、より高度な治具システムが正当化される場合があります。
空圧および油圧治具は、制御された空気または流体の圧力を使用して、再現可能なクランプ力を適用します。手作業の労力を軽減し、繰り返し生産における部品のロードを高速化できます。
多くの場合、空気圧システムは、より高速で中程度の力でクランプするのに適しています。油圧システムは、より重い切削条件や大きなワークピースが含まれる場合に、より大きな力を提供できます。
真空治具は、機械的クランプによって跡がついたり歪んだりする可能性のある平らな部品、パネル、薄板、およびコンポーネントに役立ちます。より広い表面積にわたって保持力を分散させます。
それらの適合性は、シール面、部品サイズ、材料の状態、切削力、利用可能なサポートによって異なります。積極的なフライス加工の場合は、真空保持を慎重に評価する必要があります。
磁気固定具は、研削および特定の機械加工作業中に鉄材料を保持できます。アルミニウム、真鍮、銅、チタン、プラスチック、またはその他の非強磁性材料には適していません。
ゼロ点システムにより、治具の取り外しと機械への戻しが再現可能な位置決めで可能になります。オフラインでのセットアップの準備、より迅速な治具の変更、より柔軟なマシンの利用をサポートします。
治具関連の加工問題のほとんどは、早期の計画と最初の製品の検証によって防ぐことができます。
- 安定した位置決め面のないクランプの使用
- サポートされていない薄いセクションを直接クランプ
- 過剰なクランプ力を加える
- 重要な機械加工フィーチャーへのアクセスのブロック
- 固定ロケーター ポイントの使用が多すぎる
- 切りくず排出無視
- 生産量を考慮せずに治具を選択する
- 化粧面や仕上げ面を保護していない
- オペレータの判断に大きく依存した積み込みプロセスの作成
- 繰り返しのセットアップと検査の試行を省略
治具は、制御された試作加工を通じて検証する必要があります。このプロセスには、部品の荷重チェック、機械加工試行、限界寸法検査、クランプマークのレビュー、繰り返しのセットアップ評価、および治具が複数のサイクルにわたって安定していることの確認が含まれる必要があります。
U-Need は、中国における統合された精密製造能力により、世界的なブランド、代理店、メーカーをサポートしています。当社のサービスには、カスタム精密部品機械加工、金型製造、射出成形金型、スタンピング金型、冷間鍛造金型、レーザー切断、曲げ加工、スタンピング、板金加工が含まれます。
CNC 加工プロジェクトの場合、当社のエンジニアは部品の形状、材料の選択、公差要件、仕上げ仕様、加工順序、生産量、ワーク保持のニーズを検討します。これにより、個別の部品の特徴ではなく、実際の製造条件に基づいて製造計画を作成できるようになります。
当社の典型的なプロジェクト プロセスには次のものが含まれます。
1. 設計と製造可能性のレビュー: 2D 図面、3D モデル、材料、公差、機能要件をレビューします。
2. プロセス計画: 機械加工操作、セットアップ、ツール、検査ポイント、生産管理を定義します。
3. 治具コンセプトの開発: 位置決め基準、支持点、クランプの方向、および荷重方法を選択します。
4. 治具と工具の製造: 治具プレート、カスタムジョー、ロケーターコンポーネント、専用のワーク保持ツールを製造します。
5. 最初の製品の機械加工: 完全生産の前にサンプル部品を作成および検査します。
6. 継続的な生産管理: 部品の一貫性、治具の摩耗、荷重の信頼性、プロセスの安定性を監視します。
適切な治具は、正確な加工以上のものをサポートできます。よりスムーズな生産フローを作成し、不必要な取り扱いを減らし、部品の表面を保護し、繰り返し製造の信頼性を高めることができます。
部品に公差の変動、振動、クランプマーク、過剰なセットアップ時間、または再発するスクラップが見られる場合は、ワーク保持方法が大きな要因である可能性があります。
U-Need は、顧客が広範な製造プロセスの一部として治具要件を評価するのに役立ちます。図面、材料仕様、部品数量、重要な公差、および機械加工要件を早期にレビューすることで、エンジニアリング チームは、品質と生産効率の両方をサポートするワーク保持アプローチを特定できます。
CNC 治具は、加工中にワークピースを位置決め、支持、クランプするワーク保持装置です。その目的は、部品を安定させ、正確に位置決めし、切削工具にアクセスできる状態に保つことです。
治具はワークピースを保持し、位置決めします。ジグはワークピースの位置決めと切削工具のガイドの両方を行います。機械プログラムが切削工具の動きを制御するため、CNC 治具が一般的に使用されます。
3-2-1 位置決め原則では、3 点を使用して 1 次平面を確立し、2 点を使用して 2 次平面を確立し、1 点を使用して 3 次平面を確立します。これらの点が連携して、ワークピースの位置と方向を制御します。
カスタム フィクスチャは、部品の公差が厳しい場合、複雑な形状、薄肉セクション、複数の機械加工操作、繰り返しの生産需要、またはより迅速で再現性の高いセットアップの要件がある場合に役立ちます。
はい。過剰なクランプ力は、加工中に部品を曲げたり圧縮したりする可能性があります。クランプが解放されると、部品が跳ね返って許容範囲を超えてしまう可能性があります。これは、薄肉アルミニウム、ステンレス鋼、プラスチック、および柔軟なコンポーネントで特に一般的です。
いいえ。真空治具は通常、適切なシール領域と管理可能な切削力を備えた平らな部品に最も適しています。多孔質の材料、小さなコンポーネント、凹凸のある表面、または激しい切削条件には適さない場合があります。
治具は、セットアップ時間を短縮し、再現性を向上させ、複数部品の加工を可能にし、スクラップを削減し、やり直しを最小限に抑え、手動位置決めへの依存度を下げることにより、コストを削減できます。
1.ラピッドダイレクト。 [CNC 治具を理解するための究極のガイド]。
2. カーレーン製造。 [ジグと治具の設計のための位置決めとクランプの原則]。
3.リードサプライ。 [CNC ワークホールディングの基礎]。
4. JLC CNC。 [CNC ワークホールディング ガイド: 治具、方法、ベスト プラクティス]。
5.リブカット。 [治具設計原則: 3-2-1 位置決め + データム]。
6. エースマイクロマチックグループ。 [CNC ワーク保持方法と治具ガイド]。


