ビュー: 210 著者: U-Need 公開時間: 2026-11-02 起源: サイト
コンテンツメニュー
● 高精度機械加工部品と複雑な形状: 実際の違いは何ですか?
● 5 軸 CNC 加工が価値があるのはどのような場合ですか?
>> 4. セットアップの削減により処理速度の向上が相殺される
● 実用的なコストモデル: 機械の料金ではなく、受け入れられた部品を比較します
>> 損益分岐点の例
>> インペラのようなコンポーネント: 連続動作が必要な場合があります
>> モールドインサート: ハイブリッドルートの方が良いかもしれない
● 高精度機械加工部品および複雑な形状のための RFQ チェックリスト
● よくある質問
>> 5 軸 CNC 加工は常に 3 軸加工よりも正確ですか?
>> 正確な加工見積もりをするには何を提出すればよいですか?
● 参考文献
高精度の機械加工部品 と複雑な形状は、製造に関する議論で一緒に登場することがよくありますが、それらは異なる課題を説明しています。精度は、完成したコンポーネントが指定された寸法と幾何学的要件をどの程度満たしているかに関係します。複雑さは、切削工具が到達しなければならない形状、表面、および特徴に関係します。
評価する購入者向け 5 軸 CNC 加工では、実際的な問題は、軸が多いほど音が良くなるかどうかではありません。重要なのは、これらの追加の動きによってアクセスが向上するか、重要な機能の関係が保護されるか、または許容可能な部品の製造にかかる総コストが削減されるかです。
私の最初の推奨事項は単純です。図面に確実に適合する最も単純な加工方法を選択することです。追加のプログラミング、機器、検証要件を上回る利点がある場合は、5 軸加工にアップグレードしてください。

単純なコンポーネントでは、非常に厳しい公差が要求される場合があります。一方、視覚的に複雑なコンポーネントには比較的寛大な寸法要件が必要になる場合があります。
精度と複雑さには自動的に同じ製造ソリューションが必要になるわけではないため、この区別は重要です。
| 比較係数 | 高精度機械加工部品 | 複雑な形状 |
|---|---|---|
| 主な要件 | 寸法および幾何学的仕様を満たす | 難しい形状を作成し、難しい機能にアクセスします |
| 典型的な課題 | 位置、平面度、真円度、一貫したフィット感 | 角度のあるフィーチャ、曲面、深いキャビティ、および工具クリアランス |
| 主なプロセス上の懸念事項 | 安定性と測定の信頼性 | ツールの方向と衝突のないアクセス |
| 可能な加工アプローチ | 旋削、3 軸フライス加工、研削加工、または多軸加工 | 割出または同時多軸加工 |
| 5軸が付加価値を与えるとき | 重要な関係はさまざまな側面にまたがる | フィーチャに到達または生成するには、ツールの方向を変更する必要があります |
| 受理証拠 | 図面との照合検査 | 幾何学的適合性と寸法検証 |
重要な重複は、コンポーネントに厳しい公差と困難なアクセスの両方が必要な場合に発生します。この点で、5 軸加工は特に慎重に検討する必要があります。
「高精度」は完全な仕様の代わりとなるべきではありません。
有用な図面は、データム参照、限界寸法、幾何公差、表面要件、材料、および合否に影響を与える仕上げ条件を特定します。
たとえば、異なる面上の 2 つの穴の位置を維持することは、すべての外形寸法を締め付けることよりも重要な場合があります。
調達の観点からすると、機械が「超高精度」であるという裏付けのない約束よりも、データム管理と検査についての明確な説明を受け取りたいと考えています。
複雑さは彫刻された表面に限定されません。
いくつかの角度のある面に穴がある長方形のハウジングは、完全に上から機械加工された湾曲した部品よりもセットアップが難しくなる可能性があります。
関連する質問は次のとおりです。
- カッターは必要なすべての表面に到達できますか?
- 過度のオーバーハングなしでそれらの表面に到達できますか?
・ホルダやスピンドルがワークに衝突することはありませんか?
- 重要な機能は一貫したセットアップへの参照を維持できますか?
これらの質問により、軸を追加することで実際の製造上の問題が解決されるかどうかが明らかになります。
5 軸加工機で行われるすべてのジョブで同時に 5 軸切断が必要なわけではありません。
この違いを理解することで、無駄な出費を防ぐことができます。
従来の 3 軸ミルは X、Y、Z に沿って移動します。
多くの場合、限られた数の方向から機能にアクセスできるプレート、ポケット、取り付けブロック、およびコンポーネントに適しています。
ワークピースの位置を変更することで、追加の面を加工できます。ただし、再配置するたびに、別のセットアップ操作が発生し、バリエーションの位置を特定する別の機会が発生します。
3+2 加工では、2 つの回転軸がワークピースまたは工具を斜めに配置します。その後、その方向を固定したまま切断が行われます。
このアプローチにより、切断中に連続的な回転運動を必要とせずに、複数の面にわたる加工を簡素化できます。
多くのハウジング、ブラケット、工具コンポーネントでは、インデックス付き加工により、同時 5 軸ツールパスの完全な複雑さを必要とせずに、購入者が必要とするアクセスの利点が得られます。
同時 5 軸加工により、切断中の直線運動と回転運動が調整されます。
これは、表面に追従するため、または変化するジオメトリへのアクセスを維持するためにツールの方向を継続的に変更する必要がある場合に特に役立ちます。
例としては、特定のインペラ通路、ブレード表面、彫刻された金型の特徴などがあります。
| 加工 | 時の切削時の工具の向き | 選択する主な理由 |
|---|---|---|
| 3軸 | セットアップに応じて固定 | アクセスしやすい形状と経済的な加工 |
| 3+2 | 切断操作の間に方向を変更する | 複数の面と角度のある特徴 |
| 同時5軸 | 必要に応じて継続的に変更します | 連続的な輪郭と制限されたアクセス |
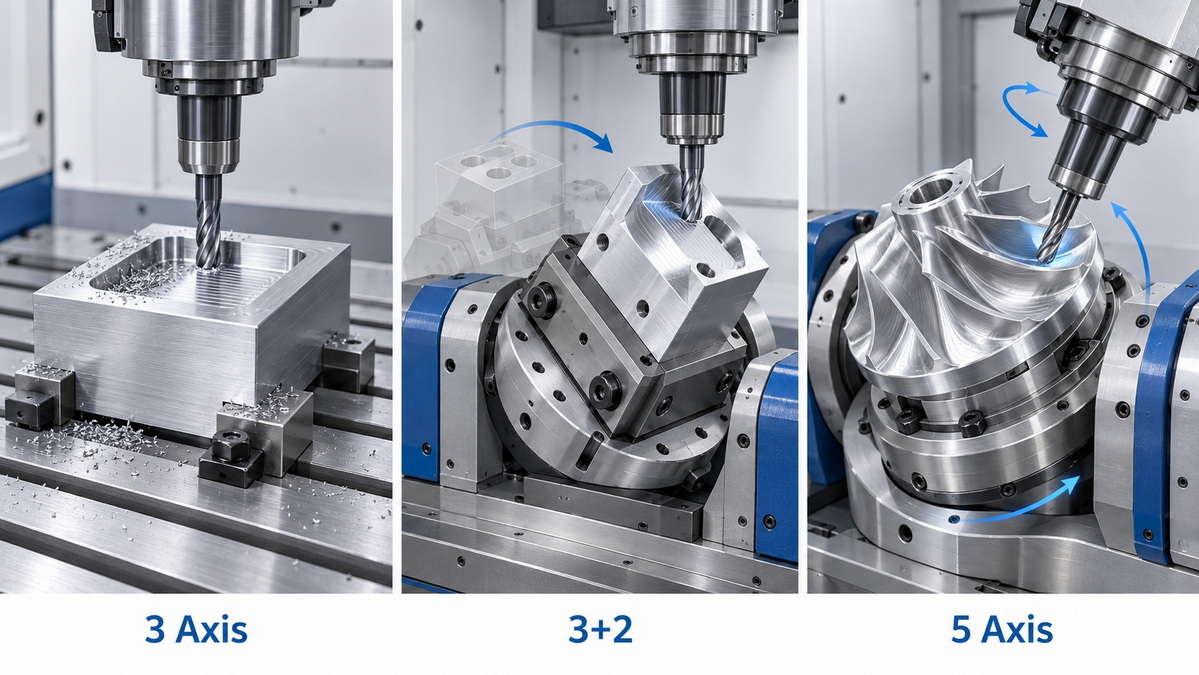
通常、最も強力な理由は、より良いアクセス、より少ないセットアップ、より信頼性の高い機能関係の組み合わせです。
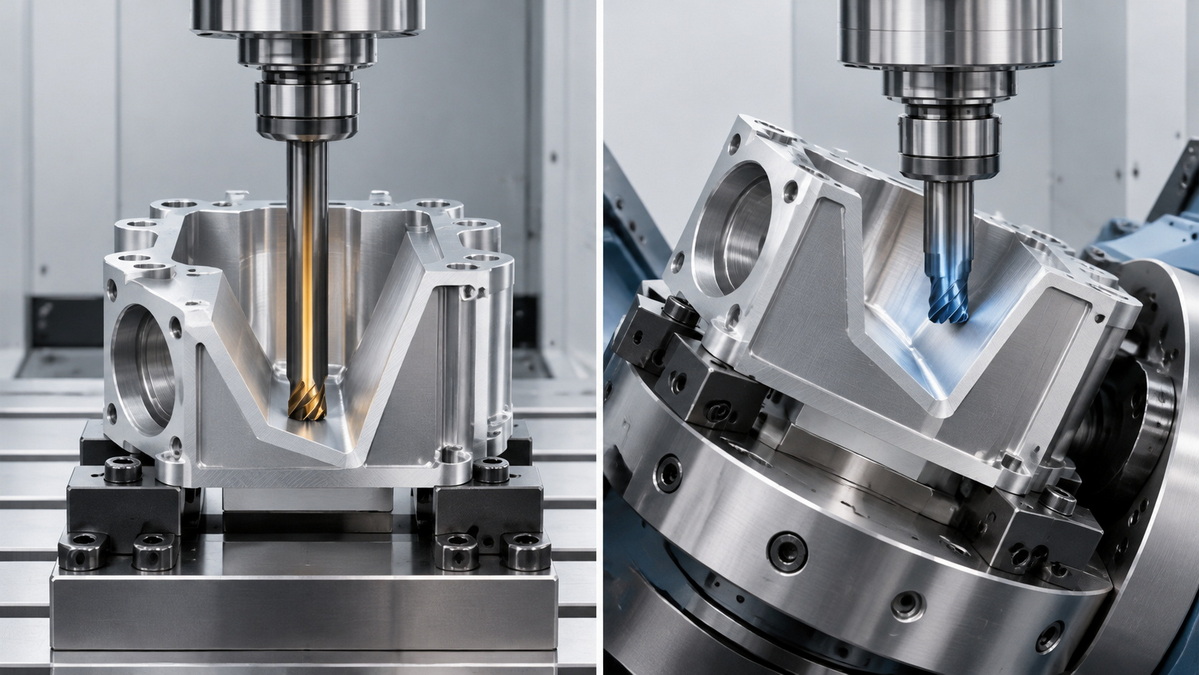
複数の面に精密ボアが分散されたハウジングを考えてみましょう。
従来のプロセスでは、クランプと位置合わせを繰り返し行う必要がある場合があります。転送ごとに、図面のデータム構造と物理セットアップの間に別のインターフェイスが作成されます。
5 軸戦略により、部品を取り外さずにこれらのフィーチャーの多くを機械加工できる可能性があります。
それでエラーがなくなるわけではありません。ただし、手動による再配置を繰り返す必要性を軽減できます。
また、「1 回のセットアップ」では、すべての表面にアクセスできるわけではありません。クランプされた領域では、さらに 2 回目の手術が必要になる場合があります。
深いフィーチャーや角度のあるフィーチャーでは、3 軸プロセスで拡張ツールの使用が強制される可能性があります。
ワークピースを傾けると、工具が短くなり、より有利なアクセスが可能になる場合があります。用途に応じて、これにより切断の安定性が向上し、たわみに関連する問題が軽減されます。
利点は、実際の機械のエンベロープ、ホルダーの形状、および治具の配置と照らし合わせて確認する必要があります。 5 軸では、すべてのアンダーカットや密閉された通路を機械加工できるわけではありません。
一部の表面は、固定された工具方向で仕上げるのが非効率的または非現実的です。
同時加工では、表面の変化に応じて工具の方向を管理できるため、プログラマはアクセス、クリアランス、および切削条件のバランスをとることができます。
それにもかかわらず、表面仕上げは依然として、単に軸数だけでなく、ツールパス戦略、カッターの状態、材料の挙動、および機械のダイナミクスに依存します。
時間当たりの機械料金が高くても、完成品のコストが自動的に高くなるわけではありません。
1 つのプロセスで複数の治具を削除したり、繰り返し調整したり、コストのかかる二次操作を削除したりすると、全体の経済性が向上する可能性があります。
関連する尺度は、見積もられた最低スピンドル時間率ではなく、受け入れられた部品あたりのコストです。
5 軸加工は、あらゆる精密部品に対するデフォルトの答えではありません。
次の場合には、より単純なプロセスが望ましい場合があります。
- ほとんどの機能は 1 方向または 2 方向からアクセスできます。
- このコンポーネントは主に回転性があり、旋削に適しています。
- 既存の治具は、安定した再現可能な結果をすでに提供しています。
- 生産量は、高度に最適化された専用プロセスをサポートします。
- 研削や EDM などの二次プロセスを使用すると、困難な形状に適切に対処できます。
- 回転運動を追加しても、セットアップ作業や検査のリスクはほとんど軽減されません。
厳しい公差だけでは正当化としては不十分です。安定した 3 軸プロセスは、制御が不十分な 5 軸プロセスよりも適している場合があります。
調達を決定する際には、1 回限りのエンジニアリングコストを定期的な生産コストから分離することをお勧めします。
役立つ比較は次のとおりです。
価値は 、機械の高度化を最大限に高めることではなく、エンジニアリング、セットアップ、機械加工、検査、仕上げ、予想される不適合コストの合計を削減することで生まれます。
以下の数値は計画上の仮説であり、市場のベンチマークや U-Need の見積もりではありません。
2 つの適格なプロセスが同等の許容可能な部品を生産すると仮定します。
| 原価要素 | マルチセットアップ 3 軸ルート | 5 軸ルート |
|---|---|---|
| ワンタイムプログラミングとフィクスチャ | 600ドル | 1,200ドル |
| 受け入れられた部品ごとの経常コスト | $85 | 60ドル |
| 受け入れられた部品 10 個の合計 | 1,450ドル | 1,800ドル |
| 受け入れられた部品 50 個の合計 | 4,850ドル | 4,200ドル |
5 軸ルートでは前払いでさらに 600 ドルが必要ですが、受け入れられた部品ごとに 25 ドル節約できます。
これらの仮定の下では、コストは 24 個の部品で等しくなります。その量を超えると、5 軸ルートの方が安価になります。
実際の比較では、改訂頻度、繰り返し注文、材料価値、検査要件、納期の制約も考慮する必要があります。
少量プロジェクトの場合、直接コストの損益分岐点以前でも、技術的リスクが軽減されるため、プレミアムが正当化される可能性があります。
5 軸機械では、よく知られた直線軸の誤差とともに、回転軸の位置決めと位置合わせに関する考慮事項が導入されます。
レニショーの工作機械検証ガイダンスでは、1 つの位置での測定では機械の作業範囲全体の空間精度を完全に表現できない理由が説明されています。
これは購入に重要な影響を及ぼします。マシンの仕様は、コンポーネントで実証された機能と同等ではありません。
動作中に発生する熱は位置決め精度に影響を与える可能性があります。
レニショーのボールねじに関するある研究では、テストされたセミクローズドループ構成で、特定の動作条件下で熱関連の誤差が約 120 µm であることがわかりました。リニアエンコーダフィードバックを有効にすると、精度は 15 µm 以内に維持されました。
これらの数値は、そのテスト構成を説明するものであり、普遍的なパフォーマンスの違いや公差の保証を示すものではありません。
実践的な教訓はさらに幅広く、軸数に依存するのではなく、ウォームアップ条件、フィードバック システム、キャリブレーション、生産の安定性を評価します。
重要なコンポーネントについては、次のことに同意します。
1. 承認に使用されるデータムの位置合わせ。
2. どの機能に寸法検査が必要か。
3. 自由曲面の評価方法。
4. 検査は仕上げ前に行われるか、仕上げ後に行われるか。
5. 最初の記事に必要な文書は何ですか。
6. 生産能力の証拠が必要かどうか。
オンマシンプロービングはセットアップとプロセス制御をサポートできます。それを自動的に十分な独立した受理証拠として扱うべきではありません。
これらはアプリケーションベースの例であり、お客様の事例研究ではありません。
ハウジングには、いくつかの角度のある面に穴とネジ穴があります。
課題は、サーフェスを継続的に彫刻することではなく、フィーチャの関係にアクセスして維持することです。
3+2 戦略は必要な利点を提供する可能性があります。 5 軸を同時に切断すると、結果は改善されずに複雑さが増す可能性があります。
コンポーネントにはブレード間に湾曲した通路が含まれています。
クリアランスを維持し、必要な形状に従うために、カッターの向きを継続的に変更する必要がある場合があります。
ここで、同時 5 軸加工は、コスト削減を考慮する前に、幾何学的実現可能性によって正当化される可能性があります。
金型インサートは、アクセス可能なポケット、彫刻された表面、狭い内部特徴を組み合わせています。
効果的なルートでは、従来の荒加工、多軸仕上げ加工、およびフライス加工が不適切な EDM を組み合わせることができます。
最適な製造計画では、すべての機能を 1 つのプロセスで強制するわけではありません。
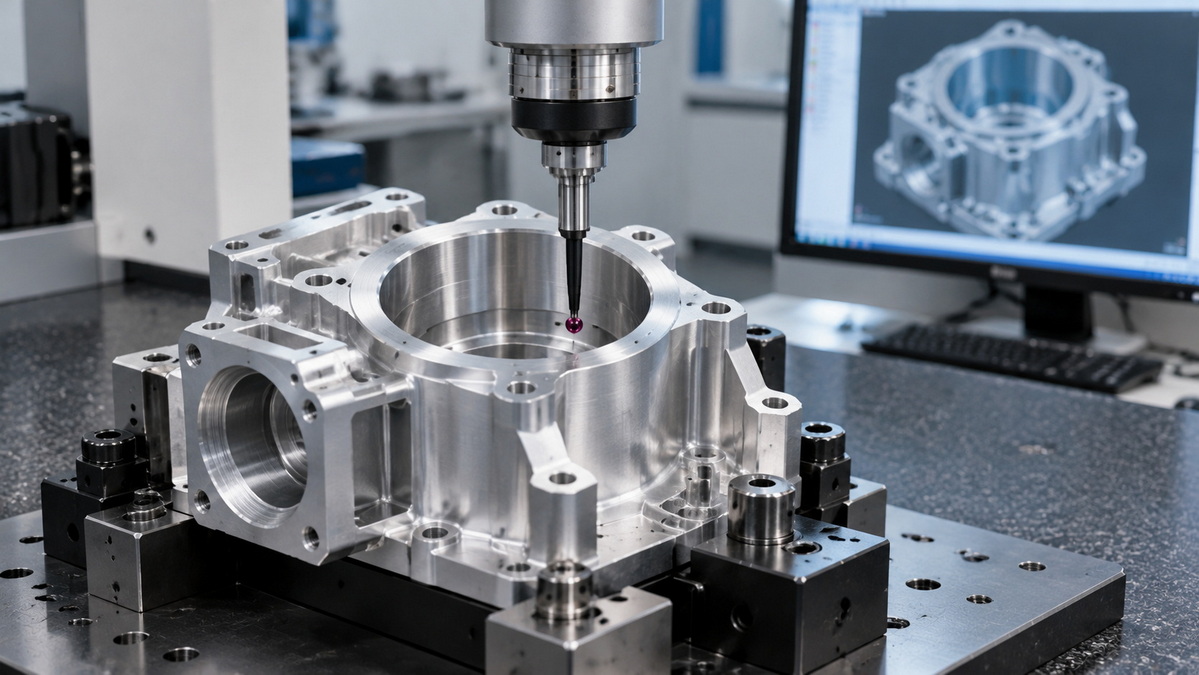
詳細な見積り依頼は、サプライヤーが現実的なプロセス オプションを比較するのに役立ちます。
提供する:
- 現在の 3D モデルとリビジョン管理された図面。
- 材料のグレードと必要な条件。
- 試作、初期注文、および予測数量。
- 重要な寸法とデータム参照。
- 表面の質感と外観の要件。
- 熱処理、コーティング、またはメッキの要件。
- 検査とトレーサビリティへの期待。
- 必須の配達日。
次にサプライヤーに次のように尋ねます。
- 3+2 または同時 5 軸加工を正当化する機能はどれですか?
- 残りどれくらいのセットアップが必要ですか?
- 達成可能な結果を制限するものは何ですか?
- 機能を損なうことなくコストを削減できる図面変更はどれですか?
- 受け入れを証明する証拠は何ですか?
単に機器をリストするのではなく、提案されたルートとその制限を説明する強力な引用文を使用します。
U-Need は、中国でのカスタム精密部品機械加工、金型製造、板金製造で世界的なブランド、代理店、メーカーをサポートしています。
記載されているサービス範囲には、射出成形金型、スタンピング金型、冷間鍛造金型、レーザー切断、曲げ、スタンピングが含まれます。
このより広範な製造コンテキストは、プロジェクトに機械加工されたコンポーネントと、関連する工具や組み立てられたアセンブリの両方が含まれる場合に役立ちます。
CAD モデル、図面、材料要件、数量、および検査の期待を U-Need に送信します。従来の機械加工、割り出し加工、および該当する場合は同時 5 軸加工を比較した製造可能性のレビューをリクエストしてください。
目的は正当な生産ルートであり、最も複雑なプロセスへの自動的なアップグレードではありません。
いいえ。単純なピン、プレート、ブロックには厳しい公差が必要になる場合があります。精度は要件への適合性を表します。複雑さは、幾何学的課題とアクセス課題を表します。
いいえ、5 軸加工では再位置決めを減らすことができますが、キャリブレーション、熱挙動、ワーク保持、工具、検査が実際の結果を左右します。
3+2 加工では、回転軸は切削前に方向を設定します。同時加工では、直線軸と回転軸が切削中に一緒に移動できます。
必ずしもそうとは限りません。クランプされた表面、アクセスできない細部、熱処理、研削、EDM、または仕上げには、さらに追加の操作が必要な場合があります。
時々。より高い準備コストは、より簡単な固定具、より少ないセットアップ、またはその他の困難な形状によって相殺される可能性があります。経済的な最小数量を仮定するのではなく、完全な見積もりを比較してください。
3D モデル、管理された図面、材料仕様、数量、仕上げ要件、重要な公差、および検査の期待値を提供します。
1.ハースのオートメーション。 「5 軸の概要」。割出位置決め、同時加工、セットアップの考慮事項を説明する技術トレーニング ドキュメント [haascnc]: https://haascnc.com/content/dam/haascnc/hfo-microsite/hfo-morris-trident/Morris_Trident_TMT-5-Axis-Overview.pdf
2.ハースのオートメーション。 「UMC-750: 5 軸ミル」 3+2 加工と同時 5 軸機能を区別する機械情報 [haascnc]: https://haascnc.com/machines/vertical-mills/universal-machine/models/umc-750
3.ハースのオートメーション。 「DWO/TCPC を使用して 3+2 および 5 軸加工を簡素化します。」 動的ワーク オフセットと工具中心点制御の技術説明 [haascnc]: https://haascnc.com/video/tipoftheday/hxpjh4v5ieg.html
4.レニショー。 「高精度校正製品は、高品質でハイエンドの工作機械の生産に役立ちます。」 空間誤差、5 軸検証、および校正の制限についての説明 [レニショー]: https://www.renishaw.com/en/precision-calibration-products-help-Produce-high-quality-high-end-machine-tools-48718
5.レニショー。 「CNC 工作機械のボールねじ精度に対する熱の影響」 熱エラーの例とその構成固有の制限を裏付けるアプリケーションスタディ [レニショー]: https://www.renishaw.com/it/the-effect-of-heat-on-ballscrew-accuracy-in-a-cnc-machine-tool--49580
6.プロトラブズ。 「オンライン CNC 機械加工サービス」。インデックス付きフライス加工、図面依存の公差、製造可能性のレビュー、および見積変数をカバーする製造ガイダンス [protolabs]: https://www.protolabs.com/services/cnc-machining/


