Bekeken: 251 Auteur: U-Need Publicatietijd: 29-09-2026 Herkomst: Locatie
Inhoudsmenu
● Wat is bewerking met nauwe tolerantie?
>> Veel voorkomende toepassingen voor bewerking met nauwe toleranties
>> Wat nauwe toleranties niet beheersen
● Bewerking met nauwe tolerantie versus GD&T: belangrijkste verschillen
● Wanneer moet u nauwe toleranties opgeven?
>> Lagerpassingen en precisieboringen
>> Press-Fit-pinnen en lokalisatiefuncties
>> Uiterst nauwkeurige matrijscomponenten
● Wanneer moet u GD&T gebruiken op een CNC-tekening?
>> Gebruik GD&T voor gatpositie
>> Gebruik GD&T voor haaksheid
>> Gebruik GD&T voor parallellisme
● Het belang van functionele gegevens
>> Het kiezen van de juiste datums
>> Waarom datumstrategie belangrijk is
● Waarom het aanscherpen van elke dimensie de kosten verhoogt
>> De kosten van overtolerantie
● Een praktische workflow voor CNC-tekeningen
>> 1. Identificeer functionele interfaces
>> 2. Selecteer Functionele datums
>> 3. Beheers de grootte van kritische functies
>> 4. Voeg GD&T toe voor geometrische relaties
>> 5. Specificeer de vereisten voor oppervlakteafwerking en rand
>> 6. Definieer de inspectiemethode
● Voorbeeld: CNC-gefreesde sensorbehuizing
● GD&T toepassen op de productie van matrijzen
>> Veelvoorkomende schimmelkenmerken die zorgvuldige controle vereisen
● GD&T toepassen op plaatwerkproductie
>> Handige bedieningselementen voor plaatwerkonderdelen
● Veelvoorkomende CNC-tekenfouten die u moet vermijden
>> Het toepassen van nauwe toleranties op niet-kritieke afmetingen
>> Gatcoördinaten gebruiken zonder positiecontrole
>> Niet-functionele datums kiezen
>> Het weglaten van vereisten voor oppervlakteafwerking
>> Het negeren van de laagdikte
>> De braamvereisten blijven onduidelijk
>> Het niet vermelden van de tekennorm
● Wat moet er op een CNC-tekening staan?
● Samenvatting: Bewerking met nauwe tolerantie versus GD&T
>> 1. Is GD&T beter dan nauwe toleranties?
>> 2. Heeft elk CNC-gefreesd onderdeel GD&T nodig?
>> 3. Wat is de nuttigste GD&T-besturing voor CNC-bewerking?
>> 4. Controleert een nauwe gatdiametertolerantie de locatie van het gat?
>> 5. Kan GD&T de CNC-bewerkingskosten verlagen?
>> 6. Moet ik ASME- of ISO GD&T-normen gebruiken?
>> 7. Welke bestanden moeten worden verstrekt voor een offerte voor CNC-bewerking?
Een CNC-tekening moet meer doen dan alleen afmetingen vermelden. Het moet uitleggen hoe een onderdeel moet passen, lokaliseren, afdichten, roteren, assembleren en presteren in het eindproduct. Dit is de reden waarom ingenieurs vaak tussen twee moeten kiezen bewerking met nauwe toleranties en GD&T bij het opstellen van productietekeningen.
Het antwoord is niet om de een boven de ander te kiezen. Nauwe toleranties bepalen de grootte van de kenmerken. GD&T-besturingselementen zijn voorzien van geometrie en functionele relaties. Een goed voorbereide tekening gebruikt elke methode waar het echte waarde creëert.
Een lagerboring kan bijvoorbeeld een strak gecontroleerde diameter vereisen om de juiste pasvorm te bereiken. Tegelijkertijd kan het nodig zijn dat de as van de boring loodrecht op een montagevlak blijft en nauwkeurig gepositioneerd is ten opzichte van omringende gaten. Een maattolerantie alleen kan deze geometrische vereisten niet definiëren.
Voor mondiale merken, distributeurs, productontwikkelaars en fabrikanten is duidelijke tolerantie essentieel voor het controleren van de kwaliteit, de nauwkeurigheid van offertes, productieconsistentie, inspectiemethoden en de totale productiekosten. Het helpt ook vertragingen te verminderen die worden veroorzaakt door interpretatieverschillen tussen technische teams, leveranciers en kwaliteitsinspecteurs.
Bij U-Need ondersteunt de bewerking van precisieonderdelen op maat, de productie van matrijzen en plaatbewerkingsprojecten voor klanten die betrouwbare communicatie nodig hebben, van tekeningbeoordeling tot productie en inspectie. De meest effectieve tekeningen zijn niet alleen de tekeningen met de strengste eisen. Het zijn de tekeningen die de ware functionele bedoeling van het onderdeel overbrengen.
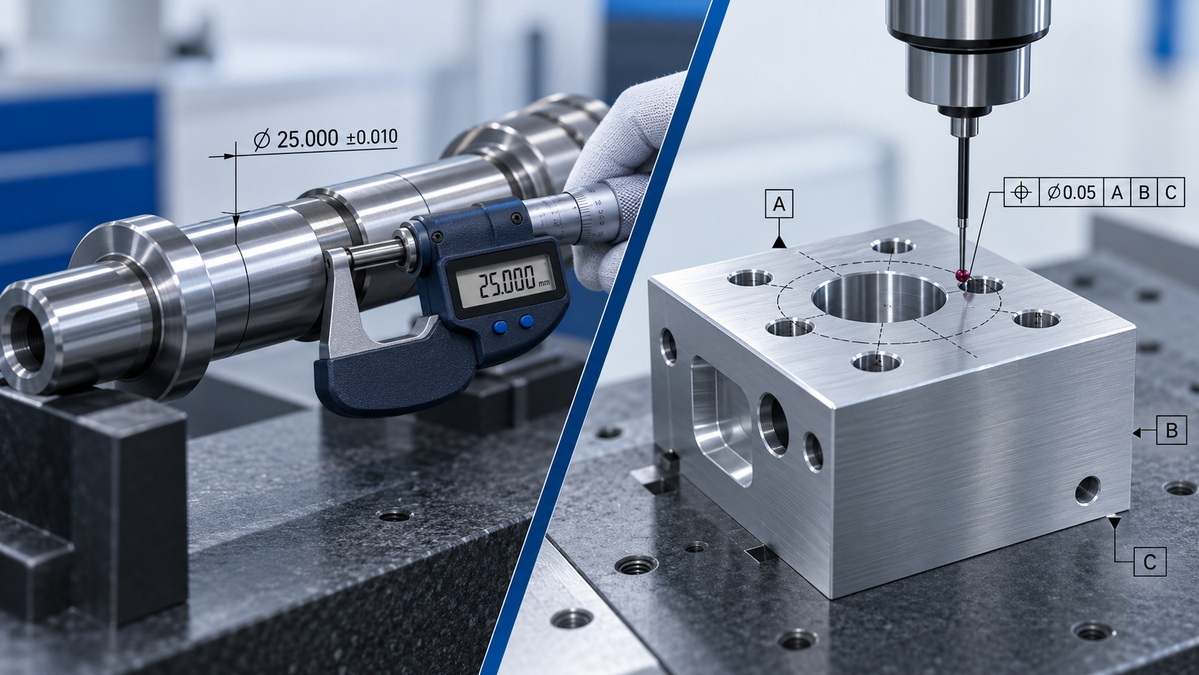
Bewerken met nauwe toleranties betekent het produceren van een kenmerk binnen een smal toegestaan maatbereik. Het wordt vaak gebruikt wanneer kleine variaties in maat de pasvorm, afdichting, beweging, belastingoverdracht, uitlijning of productprestaties kunnen beïnvloeden.
Een conventionele tolerantie wordt meestal weergegeven als een plus/minus-waarde, een limietafmeting of een standaard fit-aanduiding.
Het opgegeven bereik is slechts 0,010 mm breed. Voor het vervaardigen van een functie binnen dit bereik zijn mogelijk stabiele CNC-apparatuur, nauwkeurige werkopspanning, gecontroleerde snijparameters, nauwkeurige inspectietools en een zorgvuldige procesplanning vereist.
Voor de volgende kenmerken zijn vaak nauwe maattoleranties nodig:
- Lagerboringen en lagerzittingen
- Precisieschachten en astappen
- Perspassingspennen en pluggaten
- Busboringen
- Tandwielzittingen en koppelingsdiameters
- Hydraulische en pneumatische afdichtingsdiameters
- Afmetingen O-ringwartel
- Vorminzetstukken en vormholtecomponenten
- Precisie armatuurlocaties
- Onderdelen van medische apparatuur
- Onderdelen van automatiseringsapparatuur
- Zeer nauwkeurige gereedschapscomponenten
Voor deze toepassingen heeft de werkelijke grootte van het onderdeel rechtstreeks invloed op de vraag of het onderdeel correct wordt gemonteerd en functioneert.
Een nauwe maattolerantie heeft niet automatisch invloed op elk aspect van een kenmerk.
Het gat kan echter nog steeds zijn:
- Te ver van de beoogde locatie
- Gekanteld ten opzichte van het hoofdmontageoppervlak
- Verkeerd uitgelijnd met een passend gat
- Offset vanaf een middellijn
- Niet uitgelijnd met een andere boring
- Functioneel ongeschikt voor een schroef, pen, as of connector
Dit is de beperking van het alleen vertrouwen op standaard maattoleranties. Het formaat kan correct zijn, maar de functie werkt mogelijk niet correct bij de eindmontage.
GD&T , een afkorting van Geometrische Dimensionering en Tolerancing , is een technische taal die wordt gebruikt om de toegestane variatie in de geometrie van een onderdeel te definiëren.
In plaats van alleen de grootte van een element te controleren, kan GD&T definiëren of een oppervlak vlak is, of een gat op de juiste plaats zit, of een boring loodrecht op een vlak staat, of een as soepel draait, of dat een complex profiel binnen een acceptabele zone blijft.
GD&T is met name waardevol voor precisie CNC-gefreesde onderdelen, spuitgietcomponenten, stempelmatrijzen, plaatwerkonderdelen, assemblages en componenten met meerdere functionele interfaces.
GD&T-controles zijn over het algemeen onderverdeeld in verschillende categorieën.
| GD&T-categorie | Typische controles | Wat het helpt controleren |
|---|---|---|
| Formulier | Rechtheid, vlakheid, rondheid, cilindriciteit | De vorm van een kenmerk zelf |
| Oriëntatie | Parallelliteit, loodrechtheid, hoekigheid | De hoek van een object ten opzichte van een referentiepunt |
| Locatie | Positie, concentriciteit, symmetrie | De locatie van een object ten opzichte van andere objecten |
| Profiel | Profiel van een lijn, profiel van een oppervlak | Complexe contouren, oppervlakken en vormen |
| Uitloop | Cirkelvormige slingering, totale slingering | Rotatienauwkeurigheid van cilindrische of roterende onderdelen |
In de praktijk biedt GD&T ingenieurs en fabrikanten een duidelijkere manier om functionele eisen te communiceren.
Een CNC-tekening met correct geselecteerde GD&T kan dubbelzinnigheid verminderen, de herhaalbaarheid verbeteren en het gemakkelijker maken om een consistente inspectiemethode vast te stellen.
Bewerking met nauwe toleranties en GD&T worden vaak samen besproken, maar ze dienen verschillende doeleinden.
| Vergelijkingsfactor | Bewerking met nauwe tolerantie | GD&T |
|---|---|---|
| Hoofddoel | Besturingselementen zijn voorzien van grootte | Beheert de geometrie en relaties tussen objecten |
| Typisch formaat | ± tolerantie, limieten, pasvormklasse | Kenmerk controleframe, referentiepunten, basisafmetingen |
| Voorbeeld | Ø20,00 ±0,02 mm | Positie Ø0,05 ten opzichte van ABC |
| Beste voor | Diameter, dikte, breedte, diepte, pasvorm | Locatie, vlakheid, oriëntatie, profiel, slingering |
| Controleert de locatie van het gat | Nee, niet direct | Ja |
| Regelt de hoek of kanteling | Nee | Ja |
| Controleert de vlakheid van het oppervlak | Nee | Ja |
| Regelt de rotatienauwkeurigheid | Nee | Ja |
| Inspectie-instrumenten | Micrometer, remklauw, binnenmeter | CMM, hoogtemeter, functionele meter, meetklok |
| Kostenimpact | Kan de kosten verhogen bij overmatig gebruik | Kan de duidelijkheid verbeteren en onnodige tolerantie-eisen verminderen |
Het belangrijkste verschil is dit:
> Een maattolerantie antwoordt 'Hoe groot kan dit kenmerk zijn?' GD&T antwoordt 'Hoe moet dit kenmerk zich gedragen ten opzichte van het onderdeel en de samenstelling?'
Specificeer een nauwe tolerantie wanneer de werkelijke grootte van een kenmerk rechtstreeks van invloed is op de productfunctie.
Dit is vooral belangrijk wanneer een component een gecontroleerde speling, interferentie, perspassing, afdichting, glijdende toestand of lagerrelatie moet creëren.
Een lagerboring vereist doorgaans een nauwkeurige diametercontrole, omdat de pasvorm tussen de buitenring van het lager en de behuizing rechtstreeks van invloed is op de prestaties.
Als de boring te klein is, kan voor de installatie overmatige kracht nodig zijn, waardoor het lager beschadigd kan raken. Als het te groot is, kan het lager tijdens gebruik bewegen, draaien of de uitlijning verliezen.
Deze maatvereiste alleen is echter mogelijk niet voldoende. Het kan ook nodig zijn dat de boring loodrecht op een montagevlak staat, uitgelijnd is met een andere boring en gecontroleerd wordt op oppervlakteafwerking.
Paspennen, perspassing inzetstukken en paspennen zijn afhankelijk van gecontroleerde diameters.
Als het gat te groot is, zit de pin mogelijk los. Als het gat te klein is, kan de montage moeilijk worden of kan het onderdeel vervormen.
Bewerking met nauwe toleranties is vaak nodig voor:
- Uitlijning van de pluggaten
- Perspassingsbussen
- Metalen inzetstukken in aluminium onderdelen
- Vormgeleidingspengaten
- Precisiemontagearmaturen
- Geautomatiseerde locatiepinnen voor apparatuur
Afdichtingseigenschappen vereisen vaak gecontroleerde diameters, diepten en oppervlaktecondities.
Veel voorkomende voorbeelden zijn:
- O-ringgroeven
- Hydraulische cilinderdiameters
- Pomphuizen
- Klepzittingen
- Mechanische afdichtingsinterfaces
- Vloeistofconnectorpoorten
Een kleine variatie in maat kan lekkage, overmatige wrijving, slechte compressie of vroegtijdig falen van de afdichting veroorzaken.
Spuitgietmatrijzen, stempelmatrijzen en koudsmeedmatrijzen bevatten vaak inzetstukken met nauwe toleranties, geleidingscomponenten, holtekenmerken en uitlijningselementen.
Precisie is belangrijk omdat gereedschapscomponenten herhaaldelijk moeten openen, sluiten, uitlijnen, materiaal moeten geleiden en een stabiele onderdeelgeometrie moeten behouden tijdens lange productieruns.
Gebruik GD&T wanneer een object een gedefinieerde geometrische relatie met andere objecten moet behouden.
De behoefte aan GD&T wordt sterker naarmate de complexiteit van de onderdelen toeneemt. Het is vooral handig voor onderdelen met gatenpatronen, afdichtingsvlakken, roterende kenmerken, precisieassemblages, meerdere bewerkingsopstellingen of kritische bijpassende componenten.
Positietolerantie is een van de handigste bedieningselementen voor CNC-bewerking.
Het wordt vaak toegepast op:
- Boutgatpatronen
- Deuvelgaten
- Bevestigingsgaten voor connectoren
- Reeksen met schroefdraadgaten
- Meerassig bewerkte functies
- Montagegaten in behuizingen
- Lokalisatiegaten voor matrijscomponenten
- Bevestigingsgaten van plaatstaal
Een gat kan de juiste diameter hebben, maar toch falen als het op de verkeerde plaats zit. Positietolerantie regelt de acceptabele beweging van de gatenas ten opzichte van de aangegeven referentiekenmerken.
Dit is vooral waardevol wanneer meerdere gaten moeten worden uitgelijnd met een passend onderdeel.
Vlakheid bepaalt hoeveel een oppervlak kan afwijken van een perfect vlakke toestand.
Het is vooral nuttig voor:
- Pakkingoppervlakken
- O-ringafdichtingsvlakken
- Klepmontagevlakken
- Montageoppervlakken voor koellichaam
- Vormbasisoppervlakken
- Bevestigingsplaten
- Precisiemontageoppervlakken
- Plaatwerkpanelen die vlak moeten liggen
Voor een machinaal bewerkt afdichtingsvlak kan bijvoorbeeld het volgende nodig zijn:
> Vlakheid 0,05 mm
Dit betekent dat het gehele oppervlak binnen twee denkbeeldige evenwijdige vlakken moet blijven, gescheiden door 0,05 mm.
Een oppervlak kan een correcte totale dikte hebben, maar toch kromgetrokken, oneffen zijn of ongeschikt zijn voor afdichting. Vlakheid pakt dat functionele risico aan.
Loodrechtheid bepaalt of een element op de juiste manier onder een hoek van 90 graden is georiënteerd ten opzichte van een referentievlak, referentie-as of referentievlak.
Het wordt vaak toegepast op:
- Boringassen ten opzichte van montagevlakken
- Schroefdraadgaten op afdichtingsoppervlakken
- Zijwanden ten opzichte van een basis
- Perspassingsgaten
- Geleidingspengaten
- Uitlijningsfuncties voor armatuur
- Verticale boringen in machinaal bewerkte behuizingen
Een gat kan de juiste diameter en de juiste oppervlaktelocatie hebben, maar toch voldoende kantelen om een soepele montage te voorkomen. Loodrechtheid voorkomt deze toestand.
Parallellisme bepaalt of het ene kenmerk parallel blijft aan een ander referentiepunt.
Het is nuttig voor:
- Glijvlakken
- Geleiderails
- Bevestigingsplaten
- Afstandhouders
- Parallel bewerkte blokken
- Vormplaten
- Lineaire bewegingscomponenten
- Tegengestelde contactoppervlakken
Voor twee parallelle vlakken kan het zinvoller zijn om het parallellisme te beheersen dan om een extreem nauwe diktetolerantie op beide oppervlakken toe te passen.
Profieltolerantie is een van de meest flexibele tools in GD&T.
Het kan een complexe vorm, oppervlaktecontour, oriëntatie en locatie besturen. Het is vooral waardevol voor kenmerken die niet efficiënt kunnen worden gedefinieerd met behulp van veel individuele lineaire dimensies.
Typische toepassingen zijn onder meer:
- Gebogen CNC-gefreesde oppervlakken
- Schimmelholtes en kernen
- Complexe aluminium behuizingen
- Componenten in ruimtevaartstijl
- Ergonomische productcontouren
- Plaatmetaal gevormde vormen
- Gesmede of gegoten oppervlakken
- Complexe overgangsgebieden tussen bewerkte onderdelen
In plaats van het toevoegen van veel afzonderlijke toleranties aan elk punt op een complex oppervlak, kan een profieltolerantie de toegestane variatie over de volledige contour definiëren.
Runout bepaalt hoeveel een roterend element kan variëren wanneer het onderdeel rond een referentie-as roteert.
Dit is van cruciaal belang voor componenten zoals:
- Motorassen
- Spindels
- Rotors
- Versnellingsstoelen
- Lagerlagers
- Katrollen
- Rollen
- Roterende naven
- Precisie cilindrische assemblages
Een as kan de juiste diameter hebben, maar toch wiebelen tijdens het draaien. Overmatige slingering kan leiden tot trillingen, lawaai, lagerslijtage, ongelijkmatige belasting, verminderde nauwkeurigheid en voortijdige productstoringen.
Een referentiepunt is een referentiekenmerk dat wordt gebruikt om vast te stellen hoe een onderdeel zich bevindt voor productie en inspectie.
Datums vormen de basis van nuttige GD&T. Als het referentieschema niet de werkelijke montagetoestand weergeeft, is het mogelijk dat zelfs een technisch correcte tekening geen functioneel consistente onderdelen oplevert.
Een goed datumselectieproces begint met de montage in de echte wereld.
Stel de volgende vragen:
- Welk oppervlak maakt contact met het hoofdsamenstel?
- Welk kenmerk lokaliseert het gedeelte van links naar rechts?
- Welk gat, welke rand of welk vlak voorkomt rotatie?
- Welk kenmerk bepaalt de functionele middellijn?
- Welk oppervlak draagt de afdichtingsbelasting?
- Welke geometrie is het belangrijkst voor de montage van de klant?
Een gemeenschappelijke datumstructuur kan het volgende omvatten:
- Datum A: Het belangrijkste montage-, zit- of afdichtingsoppervlak
- Datum B: Een secundair zijvlak, boring of middenvlak
- Datum C: Een derde functie die resterende beweging of rotatie voorkomt
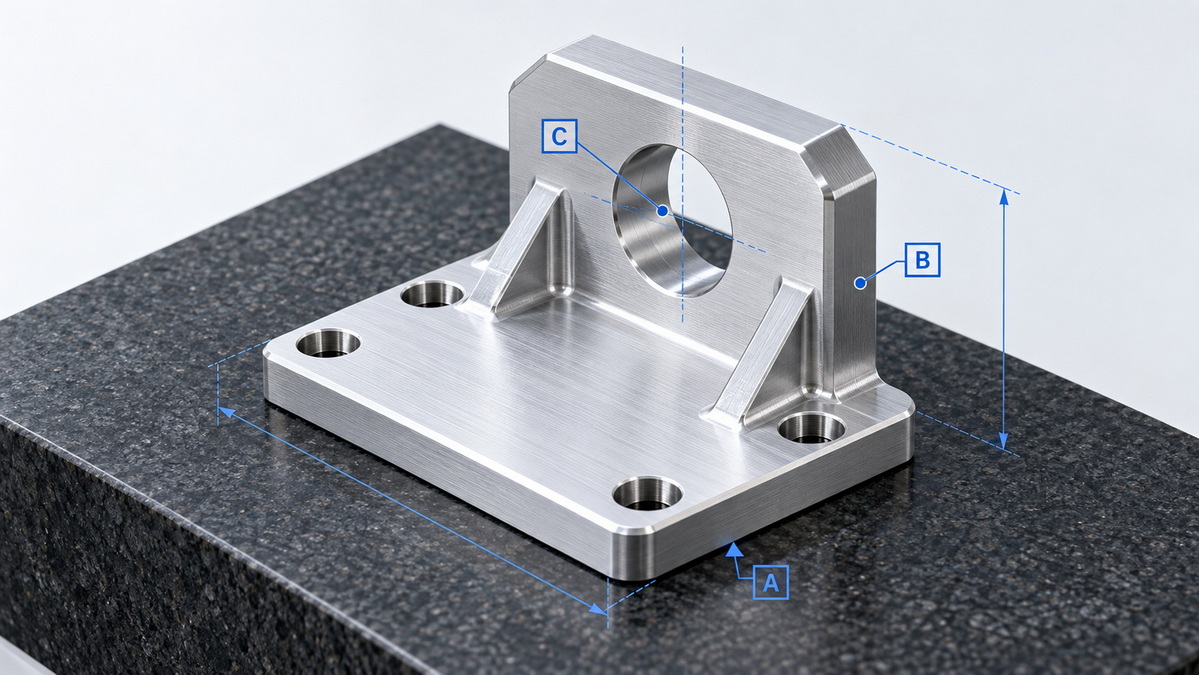
Een CNC-gefreesde montagebeugel kan bijvoorbeeld het ondervlak gebruiken als referentiepunt A, het zijvlak als referentiepunt B en één locatiegat als referentiepunt C.
Deze opstelling geeft weer hoe het onderdeel in de daadwerkelijke montagebevestiging kan zitten.
Zonder een functioneel datumsysteem kunnen meerdere leveranciers dezelfde tekening verschillend inspecteren.
Eén leverancier mag vanaf een buitenrand meten. Een ander kan een gatcentrum gebruiken. Een derde leverancier kan een armatuur gebruiken die niet de werkelijke montagepositie weergeeft.
Het resultaat kunnen onderdelen zijn die tijdens de inspectie acceptabel lijken, maar niet consistent worden gemonteerd.
Een gebruikelijke maar kostbare aanpak is het toepassen van nauwe ± toleranties op vrijwel elke afmeting op een tekening.
Dit lijkt misschien een veilige methode om de kwaliteit te garanderen, maar het kan onnodige productiecomplexiteit veroorzaken.
Wanneer bijna elke afmeting een nauwe tolerantie heeft, moeten fabrikanten mogelijk het volgende gebruiken:
- Extra CNC-opstellingen
- Precisiebevestigingen en zachte kaken
- Stabielere snijstrategieën
- Extra gereedschapstasten
- Langzamere bewerkingscycli
- Vaker metingen tijdens het proces
- CMM-inspectie
- Speciale meters
- Strengere controle op grondstoffen
- Hogere schrootvergoedingen
- Meer ervaren operators
- Aanvullende kwaliteitsdocumentatie
Elk van deze factoren kan de eenheidskosten en de productietijd verhogen.
Het probleem is niet de nauwe tolerantie zelf. Het probleem is om ze toe te passen waar ze geen functionele waarde creëren.
In plaats van te vragen:
> 'Hoe krap kan deze tolerantie zijn?'
Vragen:
> 'Hoeveel variatie kan deze functie toestaan terwijl de assemblage nog steeds betrouwbaar werkt?'
Dit is de basis van een praktische tolerantiestrategie.
Voor een niet-kritische buitenafmeting is mogelijk alleen een algemene tolerantie nodig. Een verborgen zak vereist mogelijk geen strakke positiecontrole. Een cosmetische rand heeft mogelijk niet dezelfde nauwkeurigheid nodig als een lagerboring of afdichtingsvlak.
Door precisie te concentreren op functionele kenmerken kunnen ingenieurs de kosten verlagen zonder dat dit ten koste gaat van de prestaties.
Een duidelijke CNC-tekening moet in een gestructureerde volgorde worden ontwikkeld.
Begin met het identificeren van de gebieden waar het onderdeel aansluit, afdicht, roteert, belasting ondersteunt of in verbinding staat met een ander onderdeel.
Beoordeling:
- Montagevlakken
- Boutgatpatronen
- Lagerzittingen
- Lokalisatiepinnen
- Afdichtingsoppervlakken
- Draden
- Glijvlakken
- Tandwiel- en koppelingsinterfaces
- Elektrische connectorfuncties
- Cosmetische oppervlakken
- Kritieke interne zakken
Niet elke dimensie is even belangrijk. Concentreer u op de kenmerken die bepalen of het eindproduct werkt.
Kies referentiepunten op basis van hoe het onderdeel zich tijdens de montage bevindt.
Een nuttige vraag is:
> 'Als dit onderdeel in het eindproduct zou worden geplaatst, welke kenmerken zouden dan als eerste elkaar raken, vervolgens lokaliseren en als laatste de beweging stoppen?'
Het antwoord onthult vaak de juiste datumreeks.
Pas dimensionale toleranties toe op functies waar exacte maatcontroles passen of prestaties.
Voorbeelden zijn onder meer:
- Asdiameters
- Lagerboringen
- Perspassingsgaten
- Afdichtingsdiameters
- Draadmaten
- Wanddiktes
- Sleutelbanen
- Busstoelen
- Gereedschapsinzetstukken
Gebruik de smalste tolerantie die werkelijk vereist is voor de functie.
Pas GD&T alleen toe waar geometrie ertoe doet.
Veel voorkomende voorbeelden zijn:
- Positie voor een gatenpatroon
- Vlakheid voor een pakkingvlak
- Loodrechtheid voor een booras
- Parallellisme voor een glijvlak
- Profiel voor een complexe contour
- Uitloop voor een roterende diameter
Het doel is om kritische functionele relaties te definiëren zonder elke functie te overheersen.
Afmetingen en GD&T zijn niet het complete verhaal.
Mogelijk moet een tekening ook het volgende definiëren:
- Oppervlakteruwheid
- Ontbraamvereisten
- Randbreuken
- Afschuiningen
- Filets
- Scherpe grenzen
- Laagdikte
- Anodisatievereisten
- Plateringsvereisten
- Lakken of poedercoaten
- Maskerende gebieden
- Warmtebehandeling
- Hardheid
- Materiaalcertificeringsbehoeften
Een precisieboring met een ruw oppervlak kan bijvoorbeeld een afdichting beschadigen of ervoor zorgen dat een lager niet goed zit. Een braam op een gat met schroefdraad kan de montage belemmeren. Een coating kan de uiteindelijke dimensie van een cruciaal kenmerk veranderen.
Voordat u een tekening vrijgeeft, moet u overwegen hoe de kritische eisen zullen worden geverifieerd.
| Kenmerk Vereiste | Gemeenschappelijke inspectiemethode |
|---|---|
| Externe asdiameter | Micrometer |
| Interne boringdiameter | Binnenmaat, luchtmeter, CMM |
| Gat positie | CMM, hoogtemeter, inspectiearmatuur |
| Oppervlakte vlakheid | CMM, vlakplaat, indicator |
| Loodrechtheid | CMM, hoogtemeter, indicatoropstelling |
| Parallellisme | Oppervlakteplaat, indicator, CMM |
| Cirkelvormige of totale slingering | Meetklok en rotatiebevestiging |
| Oppervlakte profiel | CMM, optische scanner, inspectiearmatuur |
| Oppervlakteruwheid | Oppervlakteruwheidstester |
Een vereiste moet zo duidelijk zijn dat de fabrikant en inspecteur deze kunnen verifiëren met behulp van een herhaalbare methode.
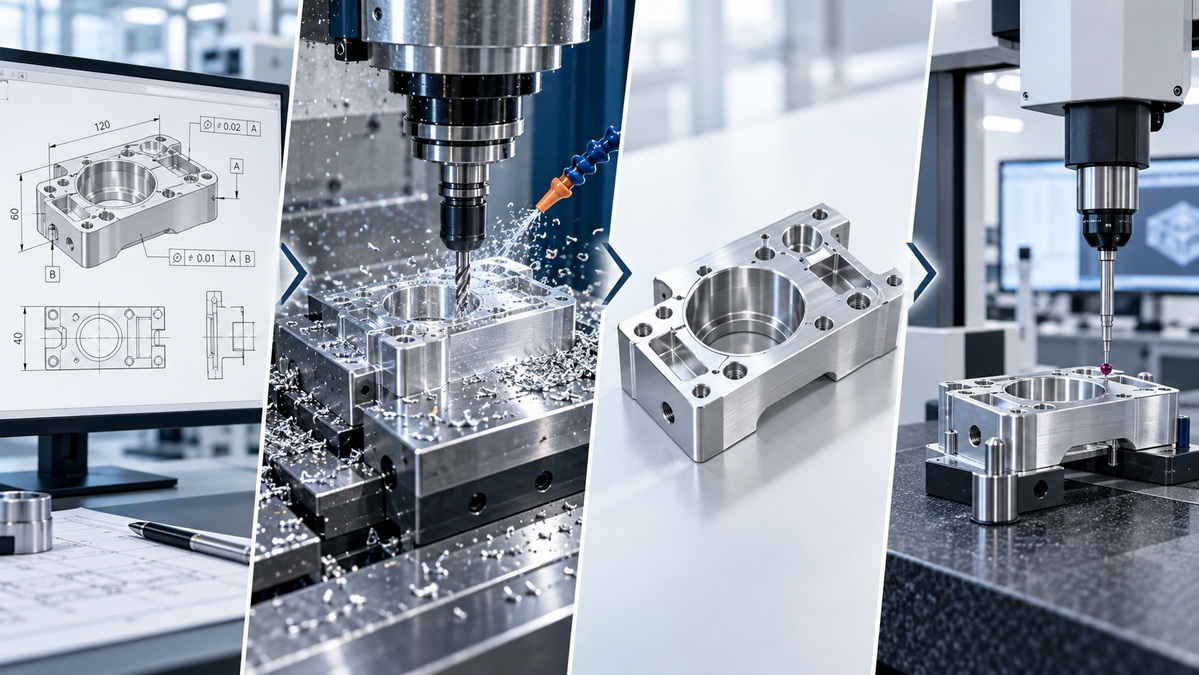
Denk aan een aluminium sensorbehuizing met de volgende eigenschappen:
- Een montagevlak aan de onderkant
- Vier montagegaten
- Een centrale precisieboring
- Een afdichtingsvlak voor een deksel
- Een intern elektronicavak
- Cosmetische oppervlakken aan de buitenkant
Een slecht gespecificeerde tekening kan toleranties van ±0,02 mm toepassen op bijna elke lineaire afmeting.
Dit kan de bewerking duurder maken, maar het kan nog steeds niet lukken om de kenmerken te beheersen die er het meest toe doen.
De centrale boring zou bijvoorbeeld de juiste diameter kunnen hebben, maar gekanteld kunnen zijn ten opzichte van het montagevlak. De boutgaten kunnen de juiste maat hebben, maar zijn niet uitgelijnd met de bijpassende afdekking. Het afdichtingsoppervlak zou aan de dikte-eis kunnen voldoen, maar nog steeds niet voldoende vlakheid hebben.
Een meer functionele tekening zou het volgende kunnen specificeren:
- Datum A: Montagevlak onderaan
- Datum B: Bewerkte zijkant
- Datum C: Eén lokalisatiegat
- Centrale boring: gecontroleerde diameter met loodrechtheid ten opzichte van referentiepunt A
- Montagegaten: Positietolerantie ten opzichte van ABC
- Afdichtingsvlak: vlakheidseis
- Interne kamercontour: profieltolerantie ten opzichte van ABC
- Externe cosmetische afmetingen: algemene tolerantie waar de functie dit toelaat
Deze aanpak plaatst de productie-inspanning daar waar deze het belangrijkst is.
> Het doel is niet om elke functie perfect te maken. Het doel is om elke functie betrouwbaar te maken.
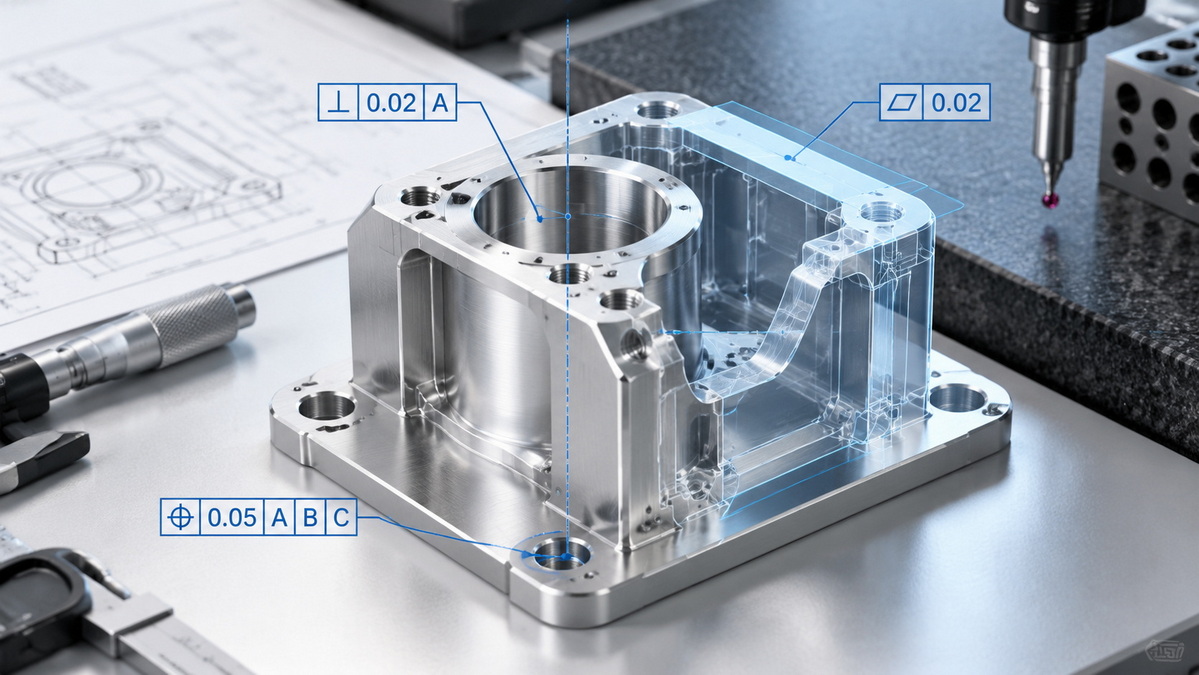
De productie van matrijzen vereist vaak een combinatie van nauwkeurige afmetingen en zorgvuldig gecontroleerde geometrische relaties.
Spuitgietmatrijzen, stempelmatrijzen en koudsmeedmatrijzen zijn afhankelijk van een nauwkeurige uitlijning tussen meerdere platen, inzetstukken, geleidingscomponenten, holtes, kernen en bewegende mechanismen.
Typische voorbeelden zijn onder meer:
- Geleidingspengaten
- Geleidingsbusboringen
- Locaties voor het inbrengen van mallen
- Uitlijning van holte en kern
- Uitwerppengaten
- Glijgeleideroppervlakken
- Scheidingsoppervlakken
- Koelkanaallocaties
- Vlakheid van de vormplaat
- Parallelliteit tussen vormplaten
- Profielnauwkeurigheid van caviteitsoppervlakken
Voor een geleidepengat kan een nauwe diametertolerantie nodig zijn. Het kan echter ook positioneringsnauwkeurigheid ten opzichte van de matrijsbasis en loodrechtheid ten opzichte van het plaatoppervlak vereisen.
Op dezelfde manier kan een vormholte een profieltolerantie nodig hebben, omdat de vorm van het volledige oppervlak belangrijker is dan geïsoleerde lineaire afmetingen.
GD&T is ook nuttig bij lasersnijden, buigen, stempelen, lassen en plaatwerkmontage.
Plaatwerkonderdelen kunnen variatie ervaren tijdens het snijden, buigen, lassen, spanningsverlichting, oppervlakteafwerking en montage van materiaal. Het toepassen van extreem nauwe lineaire toleranties op elk kenmerk kan onrealistisch en onnodig duur zijn.
Voor plaatbewerking kunt u het volgende overwegen:
- Positietolerantie voor montagegaten
- Profieltolerantie voor gevormde contouren
- Vlakheid voor montagepanelen
- Loodrechtheid voor gebogen flenzen
- Hoekigheid voor gevormde kenmerken
- Op datum gebaseerde locatiecontrole voor montage-interfaces
- Algemene toleranties voor niet-kritieke snijkanten
Voor een beugel van gebogen plaatstaal zijn mogelijk gaten nodig die op één lijn liggen met een bijpassende behuizing. Het gatenpatroon kan worden gecontroleerd met behulp van de positie ten opzichte van functionele datums in plaats van alleen te vertrouwen op coördinaatafmetingen.
Dit zorgt voor een duidelijkere montage-eis en helpt fabrikanten bij het kiezen van praktische inspectiemethoden.
Gebruik nauwe toleranties niet als algemene kwaliteitsverklaring.
Een nauwe tolerantie moet een functionele reden hebben. Als het kenmerk de pasvorm, afdichting, beweging, sterkte, veiligheid of uiterlijk niet beïnvloedt, kan een algemene tolerantie voldoende zijn.
Gecoördineerde afmetingen kunnen tolerantiestapeling creëren.
Voor patronen met meerdere gaten kan positietolerantie de werkelijke functionele locatie van elk gat ten opzichte van het referentiesysteem beter definiëren.
Een referentiepunt moet weerspiegelen hoe het onderdeel wordt geassembleerd, gemonteerd of geïnspecteerd.
Vermijd het selecteren van willekeurige randen of oppervlakken, simpelweg omdat deze handig zijn in het CAD-model.
Een kenmerk kan aan de maatvereisten voldoen, maar toch falen vanwege een slechte oppervlaktekwaliteit.
Oppervlakteafwerking is vooral belangrijk voor:
- Afdichtingsvlakken
- Lagerzittingen
- Glijvlakken
- Precisieboringen
- Schimmelholtes
- Cosmetische oppervlakken
- Gecoate contactgebieden
Anodiseren, beplating, schilderen, poedercoaten en andere afwerkingsprocessen kunnen de uiteindelijke afmetingen veranderen.
Voor kritieke gaten, schroefdraden, lagerzittingen en precisie-pasvlakken is mogelijk maskering of nabewerking nodig.
Bramen kunnen de montage belemmeren, veiligheidsrisico's veroorzaken, afdichtingen beschadigen of een goede plaatsing verhinderen.
Voeg duidelijke vereisten voor ontbramen en randbreken toe, vooral rond gaten, schroefdraad, bewerkte randen en afdichtingskenmerken.
Wanneer u met internationale leveranciers werkt, vermeld dan duidelijk de tekenstandaard en eenheden.
Dit helpt verschillen in symboolinterpretatie, standaardtoleranties, decimale conventies, inspectieverwachtingen en algemene tekenpraktijken te voorkomen.
Een volledige CNC-tekening moet voldoende informatie bieden voor productie en inspectie zonder onnodige complexiteit te creëren.
Neem indien van toepassing het volgende op:
- Onderdeelnummer en revisieniveau
- Onderdeelnaam en hoeveelheid
- Meeteenheden
- Schaal en projectiemethode
- Materiaalkwaliteit
- Materiaalcertificeringseisen
- Warmtebehandeling en hardheid
- Oppervlaktebehandeling of coatingvereisten
- Algemene tolerantienorm
- Functionele gegevens
- Kritische maattoleranties
- GD&T is voorzien van controleframes
- Eisen aan oppervlakteruwheid
- Draadspecificaties
- Afschuining en radiusvereisten
- Ontbraaminstructies
- Randbreukvereisten
- Identificatie van cruciale functies
- Eisen aan de inspectiedocumentatie
- Verpakkings- en corrosiebeschermingseisen
- Montagenotities indien relevant
Voor complexe of hoogwaardige componenten is het vaak handig om zowel een gedetailleerde 2D-tekening als een 3D CAD-model aan te leveren.
De 2D-tekening definieert de productie- en inspectie-eisen. Het 3D-model helpt de vorm te verduidelijken, de interpretatietijd te verkorten en CNC-programmering te ondersteunen.
Bewerking met nauwe toleranties en GD&T moeten samen worden gebruikt en mogen niet als alternatieven worden behandeld.
Nauwe toleranties bepalen hoe groot, klein, dik, dun, breed of diep een element mag zijn.
GD&T definieert hoe een feature zich moet verhouden tot andere features in termen van locatie, oriëntatie, vorm, profiel en slingering.
Een hoogwaardige CNC-tekening moet:
- Gebruik alleen nauwe toleranties voor functiekritische afmetingen
- Gebruik functionele gegevens die de werkelijke montagetoestand weerspiegelen
- Pas GD&T toe om belangrijke geometrische relaties te controleren
- Vermijd onnodige toleranties op niet-kritieke kenmerken
- Definieer oppervlakteafwerking, randen, materialen, coatings en inspectiebehoeften
- Maak het voor de fabrikant en het kwaliteitsteam mogelijk om het onderdeel consistent te inspecteren
Bij het bewerken van precisieonderdelen op maat, de productie van matrijzen en de fabricage van plaatmetaal is de duidelijkheid van de tekening een van de sterkste factoren die de kosten, doorlooptijd, kwaliteit en herhaalbaarheid beïnvloeden.
U-Need helpt klanten bij het evalueren van tekeningen, het identificeren van problemen met de maakbaarheid, het verduidelijken van de tolerantiestrategie en het voorbereiden van precisiecomponenten voor betrouwbare productie. Door een 2D-tekening samen met een 3D-model te delen, kan het productieteam kritische kenmerken, de haalbaarheid van de bewerking, inspectiemethoden en productievereisten beoordelen voordat de productie begint.
GD&T is niet in elke situatie beter omdat het een ander probleem oplost. Nauwe toleranties bepalen de grootte van een object, terwijl GD&T de geometrie en relaties tussen objecten regelt. Precisieonderdelen vereisen vaak beide.
Nee. Eenvoudige onderdelen met een laag functioneel risico vereisen mogelijk alleen conventionele afmetingen en algemene toleranties. GD&T wordt nuttiger wanneer een onderdeel gatenpatronen, lagerboringen, afdichtingsoppervlakken, roterende kenmerken, kritische samenstellingen of complexe vormen bevat.
Positietolerantie is een van de meest gebruikte controles omdat het nauwkeurig de locatie van gaten, sleuven, pennen en kenmerkpatronen definieert ten opzichte van functionele datums.
Nee. Een nauwe diametertolerantie bepaalt alleen de grootte van het gat. Het bepaalt niet of het gat zich in de juiste positie bevindt, of de as loodrecht staat of op één lijn ligt met de bijbehorende kenmerken.
Ja. Goede GD&T kan de kosten verlagen door de werkelijke functionele vereisten te communiceren in plaats van extreem nauwe lineaire toleranties voor elk kenmerk te vereisen. Het kan ook de dubbelzinnigheid bij inspecties verminderen en onnodige herbewerking helpen voorkomen.
De juiste norm hangt af van uw klantvereisten, doelgroep, interne engineeringpraktijken en projectdocumentatie. Identificeer duidelijk de geldende norm op de tekening, zodat alle partijen dezelfde interpretatie gebruiken.
Voor een nauwkeurige offerte kunt u een 2D PDF-tekening en een 3D CAD-model aanleveren. De tekening moet materiaal, hoeveelheid, toleranties, GD&T, oppervlakteafwerking, coating en eventuele inspectie- of certificeringsvereisten bevatten. Veelgebruikte 3D-formaten zijn STEP-, IGES-, Parasolid- en native CAD-bestanden, indien beschikbaar.
1. Amerikaanse Vereniging van Mechanische Ingenieurs. *Y14.5: Afmetingen en toleranties.*
[https://www.asme.org/codes-standards/find-codes-standards/y14-5-dimensioning-tolerancing ]
2. Nationaal Instituut voor Standaarden en Technologie. *Onderzoek naar de rol van geometrische afmetingen en toleranties in de productie.*
[https://tsapps.nist.gov/publication/get_pdf.cfm?pub_id=918538 ]
3. Nationaal Instituut voor Standaarden en Technologie. *Geometrische afmetingen en toleranties voor digitale productie.*
[https://tsapps.nist.gov/publication/get_pdf.cfm?pub_id=936463 ]
4. Internationale Organisatie voor Standaardisatie. *ISO 1101: Geometrische productspecificaties (GPS) — Geometrische toleranties.*
[https://www.iso.org/standard/59490.html ]
5. Normen Nieuw-Zeeland. *ISO 1101:2017 — Geometrische toleranties.*


