Bekeken: 259 Auteur: U-Need Publicatietijd: 27-09-2026 Herkomst: Locatie
Inhoudsmenu
● Wat is bewerking met nauwe tolerantie?
>> Waarom nauwe toleranties belangrijk zijn
● Wat zijn vereisten voor oppervlakteafwerking?
● Waarom oppervlakteafwerking belangrijk is bij precisieproductie
● Bewerking met nauwe tolerantie versus vereisten voor oppervlakteafwerking
● Wanneer moeten ingenieurs prioriteit geven aan nauwe toleranties?
>> Lagerzittingen en lagerhuizen
>> Lokaliseren van gaten en paspenfuncties
>> Vorminzetstukken en gereedschapscomponenten
● Wanneer moeten ingenieurs prioriteit geven aan vereisten voor oppervlakteafwerking?
>> Glijdende en roterende componenten
>> Vermoeidheidskritische componenten
>> Cosmetische en consumentgerichte componenten
● Wanneer beide vereisten cruciaal zijn
● Functionele prioriteitenmatrix
● De kosten van overspecificatie
● Een praktische methode voor het stellen van eisen
>> 1. Identificeer de functie van de functie
>> 2. Identificeer de foutmodus
>> 3. Gebruik duidelijke datumreferenties
>> 4. Breng oppervlakteafwerking alleen aan waar dit ertoe doet
>> 5. Houd rekening met de volledige productievolgorde
● Waarom soepeler niet altijd beter is
>> Precisie productie van matrijzen
>> Hydraulische en pneumatische componenten
>> Op maat gemaakte, nauwkeurig bewerkte onderdelen
● Betere vereisten voor tekeningen en offerteaanvragen
>> 1. Wat wordt beschouwd als een nauwe tolerantie bij CNC-bewerking?
>> 2. Is Ra de enige oppervlakteafwerkingswaarde die ertoe doet?
>> 3. Verhoogt een fijnere oppervlakteafwerking altijd de bewerkingskosten?
>> 4. Kan polijsten de uiteindelijke afmetingen van een onderdeel veranderen?
>> 5. Moet een afdichtingsoppervlak zowel vlakheids- als ruwheidseisen hebben?
>> 6. Welke oppervlakteafwerking is gebruikelijk voor CNC-gefreesde onderdelen?
>> 7. Hoe kunnen ingenieurs voorkomen dat bewerkingstoleranties te hoog worden gespecificeerd?
Als ingenieurs vergelijken bewerking met nauwe toleranties en vereisten voor oppervlakteafwerking , de juiste prioriteit is zelden het een of het ander. Een nuttigere vraag is: welke vereiste heeft de grootste impact op de werkelijke functie van het onderdeel?
Een onderdeel kan maatnauwkeurig zijn, maar toch falen omdat het lekt, te snel slijt, blijft plakken tijdens beweging, vermoeiingsschade ontwikkelt of slecht presteert na het coaten. Op dezelfde manier kan een hooggepolijst onderdeel nog steeds onbruikbaar zijn als de boringdiameter, vlakheid, concentriciteit of gatpositie buiten het acceptabele bereik ligt.
Voor wereldwijde fabrikanten, distributeurs en productontwikkelingsteams is de meest praktische aanpak het definiëren van vereisten op basis van de functie van elk kenmerk. Nauwe toleranties moeten de pasvorm, montage, uitlijning en beweging beschermen. Eisen aan de oppervlakteafwerking moeten wrijving, afdichting, slijtvastheid, vermoeidheidsprestaties, corrosieweerstand, coatingkwaliteit en uiterlijk beschermen.
Het doel is niet om op ieder oppervlak de kleinste tolerantie en de laagst mogelijke ruwheidswaarde te specificeren. Het doel is om een onderdeel te creëren dat betrouwbaar presteert, consistent kan worden geïnspecteerd en efficiënt kan worden vervaardigd.
Bewerking met nauwe tolerantie is het proces waarbij een onderdeel wordt vervaardigd binnen een kleine toegestane afwijking van de nominale afmetingen. Een tolerantie definieert hoeveel een afmeting, vorm, oriëntatie of locatie mag variëren terwijl deze nog steeds acceptabel is.
Een asdiameter gespecificeerd als bijvoorbeeld 10,00 mm ±0,01 mm moet tussen 9,99 mm en 10,01 mm liggen. Elk onderdeel buiten dit bereik kan worden afgekeurd, herwerkt of montageproblemen veroorzaken.
Strakke toleranties kunnen van toepassing zijn op basisafmetingen, maar ze zijn ook van toepassing op geometrische vereisten die van invloed zijn op de manier waarop componenten in elkaar passen en samen bewegen.
Veel voorkomende bewerkingscontroles met nauwe tolerantie zijn onder meer:
- Diameter
- Lengte
- Breedte
- Dikte
- Vlakheid
- Rechtheid
- Rondheid
- Cilindriiteit
- Concentriciteit
- Loodrechtheid
- Parallellisme
- Ware positie
- Uitloop
- Profiel
Voor een met precisie vervaardigd onderdeel kan een boring binnen een smal bereik nodig zijn voor een perspassinglager. Een matrijsinzetstuk kan een hoge positionele nauwkeurigheid vereisen om uitgelijnd te worden met een passende kern. Een gestempeld onderdeel heeft mogelijk nauwkeurig geplaatste gaten nodig om in een geautomatiseerde montagebevestiging te passen.
Een nauwe tolerantie betekent echter niet automatisch dat een onderdeel beter is. Het voegt alleen waarde toe als de eis een specifieke functionele behoefte ondersteunt.
Nauwe toleranties zijn meestal nodig wanneer een onjuiste geometrie de montage verhindert, de nauwkeurigheid vermindert, trillingen veroorzaakt of de levensduur van het product verkort.
Ze zijn vooral belangrijk voor:
- Lagerzittingen en lagerhuizen
- Functies voor perspassing of interferentiepassing
- Precisieschachten en boringen
- Opsporen van pingaten
- Onderdelen van de versnellingsbak
- Kleplichamen en vloeistofregelonderdelen
- Vorminzetstukken en kerncomponenten
- Onderdelen van medische apparaten
- Lucht- en ruimtevaartassemblages
- Robotica en automatiseringsapparatuur
- Precisie armatuurcomponenten
Een lagerboring kan bijvoorbeeld een strak gecontroleerde diameter, rondheid en cilindriciteit nodig hebben. Als de boring te groot is, kan het lager in de behuizing gaan draaien. Als het te klein is, kan overmatige interferentie ongewenste voorspanning, vervorming, warmteontwikkeling of moeilijke montage veroorzaken.
In dit geval is de voornaamste zorg de geometrie. Een fijne oppervlakteafwerking kan het montageproces helpen, maar kan een onjuiste diameter van de lagerzitting niet corrigeren.
Eisen aan oppervlakteafwerking definiëren de textuur en toestand van het oppervlak van een component na machinale bewerking, slijpen, polijsten, stempelen, vormen, coaten of andere productieprocessen.
Een oppervlak is niet perfect glad. Zelfs een hoogwaardig bewerkt onderdeel bevat microscopisch kleine pieken, dalen, gereedschapssporen en richtingspatronen. Deze kenmerken kunnen van invloed zijn op de manier waarop het onderdeel afdicht, glijdt, draagt, licht reflecteert, smeermiddel vasthoudt, coating accepteert, corrosie weerstaat of in wisselwerking staat met een ander onderdeel.
Oppervlakteafwerking omvat normaal gesproken drie gerelateerde kenmerken:
- Ruwheid: Fijne en dicht bij elkaar gelegen onregelmatigheden in het oppervlak
- Golving: Grotere en verder uit elkaar geplaatste oppervlaktevariaties
- Leggen: De hoofdrichting van het oppervlaktepatroon geproduceerd door het productieproces
De meest voorkomende oppervlaktetextuurwaarde op technische tekeningen is Ra , ook wel rekenkundig gemiddelde ruwheid genoemd. Ra wordt gewoonlijk uitgedrukt in micrometers, zoals Ra 3,2 µm, Ra 1,6 µm of Ra 0,8 µm.
Een lagere Ra-waarde duidt doorgaans op een gladder oppervlak. Ra alleen beschrijft echter niet volledig de oppervlakteprestaties.
Twee oppervlakken kunnen dezelfde Ra-waarde hebben, maar zich heel verschillend gedragen vanwege verschillen in piekvorm, daldiepte, golving, bewerkingsrichting of materiaalverhouding.
Voor veeleisende toepassingen kunnen ingenieurs ook het volgende evalueren:
- Rz
- Rq
- Materiaal verhouding
- Golving
- Piekhoogte
- Diepte van de vallei
- Karakteristieken van het lageroppervlak
- Richting leggen
- Oppervlaktedefecten
- Krassen en klappersporen
Eisen aan oppervlakteafwerking worden vaak geassocieerd met uiterlijk, maar hun rol is veel breder. In veel toepassingen is de oppervlaktetextuur een kritische functionele vereiste.
Een slechte oppervlakteafwerking kan leiden tot:
- Vloeistoflekkage
- Gaslekkage
- Hoge wrijving
- vreten
- Versnelde slijtage
- Verminderde vermoeidheidslevensduur
- Slechte smeerprestaties
- Instabiele coatinghechting
- Initiatie van corrosie
- Moeilijk schoonmaken
- Slechte cosmetische kwaliteit
- Slechte schimmellossing
- Zichtbare bewerkingssporen
Een afdichtingsvlak kan aan de maattolerantie voldoen, maar toch lekken als het diepe bewerkingsgroeven, overmatige golving, krassen, bramen of richtingsmarkeringen van het gereedschap heeft die lekkagepaden veroorzaken.
Een glijdende as kan aan de vereiste diameter voldoen, maar toch voortijdig slijten als het oppervlak te ruw, te onregelmatig of ongeschikt is voor het vasthouden van smeermiddel.
Een gepolijste vormholte kan de glans van een spuitgegoten product verbeteren, maar een hoogglans gepolijste holte is mogelijk niet geschikt voor een product dat een gestructureerd, mat, leerkorrelig of antislipoppervlak vereist.
De juiste oppervlakteafwerking is niet altijd een zo glad mogelijk oppervlak. Het is het oppervlak dat de beoogde functie ondersteunt.
Nauwe toleranties en vereisten voor oppervlakteafwerking beïnvloeden verschillende aspecten van de prestaties van onderdelen. Eén bepaalt de geometrie van het object. De andere controleert de kwaliteit van het oppervlak zelf.
| Vergelijkingsfactor | Nauwe tolerantie Bewerking | Vereisten voor oppervlakteafwerking |
|---|---|---|
| Hoofddoel | Regelt grootte, positie, vorm en oriëntatie | Controleert de oppervlaktetextuur, het contactgedrag en de oppervlaktekwaliteit |
| Typische oproep | ±0,01 mm, H7-passing, positie 0,05 mm, vlakheid 0,02 mm | Ra 3,2 µm, Ra 1,6 µm, Ra 0,8 µm, Rz-limiet |
| Primaire prestatie-impact | Pasvorm, uitlijning, montage, uitwisselbaarheid, nauwkeurigheid | Afdichting, wrijving, slijtage, vermoeiing, coating, uiterlijk |
| Typische inspectiemethode | CMM, micrometer, binnenmaat, penmaat, optische inspectie | Profilometer, ruwheidsmeter, optische oppervlaktemeting |
| Belangrijkste productie-uitdaging | Stabiele werkstukopspanning, thermische controle, machinenauwkeurigheid, herhaalbaarheid van inspecties | Staat van het gereedschap, voedingssnelheid, snijparameters, slijpen, polijsten, inspectie |
| Belangrijkste kostenfactor | Extra opstellingen, langzamere bewerking, speciale opspanningen, strengere inspectie | Fijne afwerking, slijpen, honen, polijsten, extra testen |
| Typisch risico indien genegeerd | Losse pasvorm, interferentie, verkeerde uitlijning, trillingen, montagefouten | Lekkage, vreten, hoge wrijving, voortijdige slijtage, slechte visuele kwaliteit |
| Het belangrijkste voor | Passingen, referenties, passende kenmerken, lokalisatiegaten, precisieassemblages | Afdichtingsvlakken, lagertappen, glijvlakken, cosmetische oppervlakken |
De belangrijkste les is eenvoudig:
Een tolerantie vertelt ingenieurs of een element zich op de juiste locatie bevindt en de juiste geometrie heeft. Een eis voor oppervlakteafwerking vertelt ingenieurs of dat kenmerk de juiste contactconditie heeft voor de werkomgeving.
Ingenieurs moeten prioriteit geven aan nauwe toleranties wanneer de prestaties van onderdelen voornamelijk afhangen van de juiste maat, locatie, uitlijning, vorm of pasvorm.
Dit is gebruikelijk bij assemblages waarbij meerdere componenten moeten samenwerken met gecontroleerde speling of interferentie.
Lagerboringen en astappen hebben vaak een nauwkeurige maatvoering nodig. Als de tolerantie te groot is, kan de lagerpassing onstabiel zijn. Een losse pasvorm kan beweging, trillingen en fretting mogelijk maken. Een te strakke pasvorm kan ongewenste spanning veroorzaken en de levensduur van de lagers verkorten.
Belangrijke kenmerken kunnen zijn:
- Boringdiameter
- Asdiameter
- Rondheid
- Cilindriiteit
- Concentriciteit
- Uitloop
- Schouderlocatie
- Loodrechtheid
Voor deze componenten is bewerking met nauwe toleranties vaak de eerste prioriteit, omdat het lager correct moet passen voordat de oppervlakteafwerking relevant wordt.
Deuvelgaten worden gebruikt om onderdelen nauwkeurig te positioneren tijdens de montage. Een kleine positiefout kan een verkeerde uitlijning tussen meerdere onderdelen veroorzaken, vooral in mallen, opspanningen, automatiseringsapparatuur en precisieassemblages.
In deze situatie moeten ingenieurs zich concentreren op:
- Gatdiameter
- Gatpositie
- Ware positie
- Loodrechtheid
- Datumreferentie
- Van gat tot gat relatie
Een lage ruwheidswaarde kan nuttig zijn voor het inbrengen, maar is meestal ondergeschikt aan de grootte en locatie van het kenmerk.
Precisiemallen en matrijzen zijn vaak afhankelijk van zeer nauwkeurige pasoppervlakken. Kerninzetstukken, holte-inzetstukken, geleidepennen, uitwerpsystemen en schuifmechanismen moeten correct zijn uitgelijnd om flitsen, verkeerde combinatie, overmatige slijtage of slechte kwaliteit van de onderdelen te voorkomen.
Bewerking met nauwe toleranties is vooral belangrijk voor:
- Uitlijning van scheidingslijnen
- Positionering invoegen
- Geleidepen en bus passen
- Afsluitvlakken
- Schuifmechanismen
- Uitwerppengaten
- Koelkanaalaansluitingen
Bij de productie van matrijzen en matrijzen vermindert de juiste tolerantiestrategie het aanpassingswerk tijdens de montage en ondersteunt een consistente kwaliteit van de gegoten of gestanste onderdelen.
Ingenieurs moeten prioriteit geven aan vereisten voor oppervlakteafwerking wanneer de prestaties van een onderdeel afhankelijk zijn van wrijving, afdichting, slijtage, smering, weerstand tegen vermoeidheid, netheid, uiterlijk of coatinggedrag.
Oppervlakteafwerking is vaak van cruciaal belang voor pakkingvlakken, O-ringgroeven, klepzittingen, flensoppervlakken, hydraulische poorten, pneumatische interfaces en vloeistofregelcomponenten.
Een oppervlak kan qua afmetingen correct zijn, maar toch niet goed afdichten vanwege:
- Diepe bewerkingssporen
- Geklets van gereedschap
- Krassen
- Bramen
- Overmatige golving
- Scherpe oppervlaktepieken
- Verkeerde legrichting
- Ingebedde deeltjes
Bij een statisch afdichtingsvlak werken vlakheid en ruwheid vaak samen. Vlakheid regelt de algehele contactconditie over het oppervlak. Ruwheid bepaalt de textuur op microniveau die de afdichting kan ondersteunen of verzwakken.
Assen, bussen, geleiderails, zuigers, spindels, klepstelen en componenten met lineaire beweging vereisen vaak een gecontroleerde oppervlaktetextuur.
Als het oppervlak te ruw is, kan dit overmatige wrijving veroorzaken, afdichtingen verslijten, passende onderdelen beschadigen en hitte genereren. Als het oppervlak extreem glad is, kan dit bij bepaalde toepassingen het vasthouden van smeermiddel verminderen.
De juiste afwerking moet worden geselecteerd op basis van:
- Materiaalcombinatie
- Smeerconditie
- Contactdruk
- Glijsnelheid
- Afdichtingsmateriaal
- Bewegingsfrequentie
- Temperatuur
- Chemische blootstelling
- Vereiste levensduur
Oppervlaktedefecten kunnen fungeren als stressconcentratoren. Krassen, gereedschapssporen, diepe dalen en ruwe overgangen kunnen het risico op scheurvorming bij herhaalde belasting vergroten.
Dit is vooral belangrijk voor:
- Lucht- en ruimtevaartcomponenten
- Auto-schachten
- Onderdelen voor zware uitrusting
- Roterende componenten
- Veren en dragende eigenschappen
- Medische implantaten
- Hogedrukcomponenten
Een betere oppervlakteconditie kan het risico op vermoeidheidsgerelateerd falen verminderen, vooral in de buurt van filets, schouders, draden en andere gebieden waar de spanning al geconcentreerd is.
Voor zichtbare metalen behuizingen, apparaatonderdelen, elektronische behuizingen, decoratieve fittingen en hoogwaardige consumentenproducten kan oppervlaktekwaliteit een grotere commerciële impact hebben dan extreem strenge maatvoering.
Veel voorkomende oppervlakgerelateerde vereisten kunnen zijn:
- Geborstelde afwerking
- Directionele korrel
- Spiegelpolijsten
- Matte textuur
- Parelstralen
- Ontbramen
- Krascontrole
- Voorbereiding poedercoating
- Anodiseervoorbereiding
- Lasermarkeerkwaliteit
In deze gevallen kan het uiterlijk van het onderdeel de merkperceptie, productpositionering en klanttevredenheid beïnvloeden.
Sommige eigenschappen vereisen tegelijkertijd nauwe toleranties en een gecontroleerde oppervlakteafwerking. Dit zijn doorgaans de meest veeleisende onderdelen om te vervaardigen en te inspecteren.
Veel voorkomende voorbeelden zijn:
- Lagerlagers
- Hydraulische klepspoelen
- Precisie-actuatorassen
- Medische apparaatinterfaces
- Versnellingsbakassen
- Hogedrukafdichtingscomponenten
- Pomponderdelen
- Precisie-vormholte-oppervlakken
- Lucht- en ruimtevaartactuatorcomponenten
- Vloeistofregelspruitstukken
Beschouw een precisie-as die wordt gebruikt in een roterend samenstel. De diameter moet nauwkeurig zijn om de juiste pasvorm te verkrijgen. De as moet ook een aanvaardbare rondheid en slingering hebben om trillingen te voorkomen. Tegelijkertijd heeft het oppervlak van de astap mogelijk een gecontroleerde afwerking nodig om wrijving te verminderen, afdichtingen te beschermen en de smering te behouden.
Dit type kenmerk mag niet worden behandeld als een algemeen bewerkingsoppervlak. Het vereist een compleet productieplan dat de staat van het materiaal, de bewerkingsvolgorde, de warmtebehandeling, de nabewerking, het slijpen of polijsten, inspectie en verpakkingsbescherming omvat.
De meest effectieve manier om te beslissen tussen bewerking met nauwe toleranties en vereisten voor oppervlakteafwerking is door de functie van elk kenmerk te onderzoeken.
| Kenmerk Functie | Primaire prioriteit | Secundaire prioriteit | Typische technische focus |
|---|---|---|---|
| Boring lagerhuis | Strakke tolerantie | Oppervlakteafwerking | Diameter, rondheid, cilindriciteit, goede pasvorm |
| Perspassing schacht | Strakke tolerantie | Oppervlakteafwerking | Gecontroleerde interferentie en contactconsistentie |
| Statisch pakkingvlak | Oppervlakteafwerking en vlakheid | Dimensionale tolerantie | Afdichtende textuur, vlakheid, braamvrij contactgebied |
| O-ringgroef | Dimensionale tolerantie | Oppervlakteafwerking | Groefbreedte, diepte, hoekconditie, oppervlaktekwaliteit |
| Glijdende as | Oppervlakteafwerking | Diametertolerantie | Wrijvingsreductie, levensduur van afdichtingen, smeergedrag |
| Pingat lokaliseren | Positie- en maattolerantie | Oppervlakteafwerking | Nauwkeurige locatie ten opzichte van datums |
| Schimmelholte | Oppervlakteafwerking | Geometrische tolerantie | Productglans, textuuroverdracht, uitwerpprestaties |
| Montagegat van plaatstaal | Positie tolerantie | Rand staat | Gatlocatie, braamcontrole, montagecompatibiliteit |
| Cosmetische aluminium behuizing | Oppervlakteafwerking | Algemene maattolerantie | Uiterlijk, voorbereiding van de coating, zichtbare consistentie |
| Door vermoeidheid belaste schachtschouder | Oppervlakteafwerking | Geometrie tolerantie | Soepele overgang, gecontroleerde radius, verminderde spanningsconcentratie |
Veel technische tekeningen worden duur omdat ze op alle onderdelen zeer restrictieve toleranties en fijne eisen aan de oppervlakteafwerking toepassen.
Deze aanpak lijkt misschien veilig, maar creëert vaak onnodige productiecomplexiteit.
Overspecificatie kan leiden tot:
- Hogere bewerkingskosten
- Langere productiedoorlooptijd
- Meer instelwerkzaamheden
- Extra slijpen of polijsten
- Moeilijkere inspectie
- Hogere afwijzingspercentages
- Duurdere armaturen
- Lagere productie-efficiëntie
- Beperkte leveranciersopties
- Groter risico op inconsistente meetresultaten
Een externe behuizingswand die verborgen is in een samenstel heeft bijvoorbeeld geen Ra 0,4 µm nodig. Als het niet afdicht, glijdt, geen lager draagt, geen speciale coating krijgt of niet als zichtbaar productoppervlak dient, kan een standaard machinaal bewerkte afwerking volledig acceptabel zijn.
Op dezelfde manier heeft een niet-aansluitende wand van een machinaal bewerkte aluminium behuizing mogelijk geen tolerantie van ± 0,01 mm nodig. Als de samenstelling meer variatie toelaat, kan een algemene tolerantie de kosten verlagen en de maakbaarheid verbeteren zonder de prestaties te beïnvloeden.
Precisie moet worden geconcentreerd daar waar het functionele waarde oplevert.
Een gestructureerde technische beoordeling kan teams helpen beslissen waar ze prioriteit moeten geven aan nauwe toleranties, eisen aan de oppervlakteafwerking of beide.
Voordat u een tolerantie- of ruwheidswaarde kiest, definieert u wat het kenmerk moet doen.
Mogelijke functies zijn onder meer:
- Zoek een ander onderdeel
- Ondersteun een lager
- Maak een perspassing
- Afdichtingsvloeistof of gas
- Begeleide beweging
- Overdracht van belasting
- Bewaar smeermiddel
- Accepteer coating
- Zorg voor een cosmetisch oppervlak
- Creëer een maltextuur
- Maak een vormdeel los
- Monteer een elektrische connector
- Lijn een montage uit
Begin met de functie, niet met een getal.
Bedenk vervolgens wat er kan gebeuren als de functie niet correct wordt beheerd.
Typische faalmodi zijn onder meer:
- Lekkage
- Losse montage
- Overmatige interferentie
- Trillingen
- Voortijdige slijtage
- Gallen
- Verkeerde uitlijning
- Corrosie
- Coatingdefecten
- Cosmetische afstoting
- Moeilijke montage
- Vermoeidheidsscheuren
- Schimmelflits
- Slechte productrelease
De waarschijnlijke faalwijze zal uitwijzen of geometrie, oppervlaktetextuur of beide belangrijker zijn.
Voor kenmerken met nauwe toleranties is een duidelijke datumstrategie essentieel. Datums bepalen de referentieoppervlakken of assen die worden gebruikt om het onderdeel te inspecteren.
Zonder een duidelijk datumsysteem kunnen leveranciers en inspecteurs de locatie van kenmerken anders interpreteren. Dit kan leiden tot inconsistente inspectieresultaten, onverwachte montageproblemen en onenigheid tijdens de kwaliteitsbeoordeling.
Een praktische tekening moet de oppervlakken definiëren die bepalen hoe het onderdeel zit, uitlijnt, monteert of samenwerkt met een ander onderdeel.
Vermijd algemene opmerkingen zoals 'alle oppervlakken polijsten', tenzij dat echt nodig is.
Definieer in plaats daarvan oppervlaktevereisten voor specifieke gebieden:
- Afdichtingsvlakken
- Glijvlakken
- Lagercontactvlakken
- Schimmelholtes
- Cosmetische gezichten
- Gecoate oppervlakken
- Slijtvaste interfaces
- Vermoeidheidsgevoelige overgangen
Specificeer voor kritische kenmerken de vereiste ruwheidswaarde, meetrichting, legrichting, toegestane defecten en nabewerkingsvereisten.
Oppervlakteafwerkingsprocessen kunnen de uiteindelijke afmetingen beïnvloeden. Slijpen, polijsten, leppen, stralen, anodiseren, galvaniseren, poedercoaten, passiveren en warmtebehandeling kunnen allemaal de uiteindelijke grootte, oppervlakteconditie of randgeometrie beïnvloeden.
De productievolgorde moet zorgvuldig worden gepland.
Een veelvoorkomend procestraject kan zijn:
1. Materiaalvoorbereiding
2. Ruwe bewerking
3. Stressverlichting of warmtebehandeling
4. Bewerking van halffabrikaten
5. Bewerking voltooien
6. Slijpen, honen, polijsten of leppen
7. Oppervlaktebehandeling of coating
8. Dimensionale inspectie
9. Inspectie van de oppervlaktetextuur
10. Eindschoonmaak en verpakking
Een component moet worden geëvalueerd als een compleet productiesysteem, niet als een verzameling geïsoleerde tekeningbijschriften.
Een veel voorkomende aanname is dat een zo glad mogelijk oppervlak altijd het beste resultaat oplevert. In de echte productie is dat niet altijd waar.
Sommige toepassingen hebben een gecontroleerde microtextuur nodig om smeermiddel vast te houden. Een te glad oppervlak kan het vermogen van olie of vet om in het contactgebied achter te blijven verminderen. In andere gevallen kan agressief polijsten kritische randen verzachten, een profiel veranderen, de maatnauwkeurigheid verminderen of een inconsistent uiterlijk over meerdere onderdelen creëren.
Voor gegoten producten kan een spiegelgepolijste holte ideaal zijn voor transparante onderdelen, hoogglanzende behuizingen, lenzen en decoratieve componenten. Een mat consumentenproduct, een leernerftextuur, een antislipoppervlak of een behuizing die klaar is om te schilderen, kan echter een andere maltextuur en afwerkingsmethode vereisen.
De juiste instructie is niet 'maak het zo soepel mogelijk'.
De betere instructie is: Creëer de oppervlakteconditie die de beoogde functie, het materiaal, de assemblageomgeving en het productieproces van het onderdeel ondersteunt.
De productie van matrijzen vereist zowel een hoge positioneringsnauwkeurigheid als een gecontroleerde oppervlaktekwaliteit. Kern- en holte-inzetstukken moeten correct zijn uitgelijnd om flitsen, mismatch en ongelijkmatige scheidingslijnen te voorkomen.
Tegelijkertijd heeft de afwerking van de vormholte invloed op:
- Productglans
- Textuurreproductie
- Schimmelvrijgave
- Uitwerpkracht
- Reinigingsefficiëntie
- Kraszichtbaarheid
- Optische helderheid
- Oppervlakteconsistentie van vormdelen
Nauwe toleranties zijn belangrijk voor wisselplaatuitlijning en afsluitgebieden. Oppervlakteafwerking is belangrijk voor de holteoppervlakken die het uiterlijk en de textuur overbrengen op het gegoten onderdeel.
Hydraulische spruitstukken, kleplichamen, fittingen en pneumatische onderdelen vereisen vaak meerdere regelstrategieën.
Poortposities, draadlocaties en montagegaten vereisen mogelijk nauwe maattoleranties. Voor afdichtingsvlakken en klepinterfaces kan een gecontroleerde ruwheid, vlakheid en braamverwijdering nodig zijn.
Een correct geplaatste fitting kan nog steeds lekken als het contactvlak diepe groeven of een ongelijkmatige textuur heeft. Een glad oppervlak kan nog steeds mislukken als de poort zich op de verkeerde locatie bevindt.
Dit maakt hydraulische en pneumatische componenten tot een sterk voorbeeld van waarom specificatie per kenmerk essentieel is.
Bij de productie van plaatmetaal heeft niet elk onderdeel tolerantie op precisiebewerkingsniveau nodig.
Voor montagegaten, connectoruitsparingen, gevouwen flenzen, scharnierlocaties en pasranden zijn mogelijk gecontroleerde afmetingen en posities nodig. Bij brede buitenpanelen kan echter meer aandacht nodig zijn voor:
- Kraspreventie
- Braamverwijdering
- Graanrichting
- Randkwaliteit
- Lassporen
- Voorbereiding poedercoating
- Oppervlakteconsistentie
Bij zichtbare behuizingen kan de oppervlaktekwaliteit de waargenomen waarde van het eindproduct sterk beïnvloeden.
Voor op maat gemaakte precisieonderdelen hangt de juiste balans af van de rol van het onderdeel in de eindmontage.
Voor een eenvoudige beugel zijn mogelijk nauwkeurige gaten en acceptabel ontbramen nodig. Een pompas heeft mogelijk een strikte diametercontrole, slingercontrole en een fijne oppervlakteafwerking nodig. Een malinzetstuk kan nauwe positionele toleranties, vlakheid, warmtebehandeling, polijsten en textuurvoorbereiding vereisen.
De sleutel is om te voorkomen dat u één algemene regel voor alle componenten gebruikt. Elk kritisch oppervlak moet worden beoordeeld op basis van zijn functie.
Met een goed voorbereide tekening en offerteaanvraag kunnen fabrikanten nauwkeuriger offertes maken, risico's eerder identificeren en een efficiënte productieroute kiezen.
Vermeld indien mogelijk de volgende informatie:
1. Materiaalkwaliteit en staat
Identificeer het exacte materiaal, zoals 6061-T6 aluminium, 7075 aluminium, SUS304 roestvrij staal, SUS316 roestvrij staal, POM, messing, titaniumlegering, gereedschapsstaal of koolstofstaal.
2. Kritische afmetingen en geometrische bedieningselementen
Markeer duidelijk de afmetingen die van invloed zijn op de pasvorm, uitlijning, afdichting, beweging of montage.
3. Eisen aan oppervlakteafwerking per functioneel gebied
Pas ruwheidseisen alleen toe op onderdelen die deze nodig hebben.
4. Vereisten voor nabewerking
Geef aan of het onderdeel moet worden geanodiseerd, galvaniseren, passiveren, warmtebehandeling, slijpen, polijsten, parelstralen, poedercoaten, lasermarkeren of andere afwerkingsprocessen.
5. Inspectie-eisen
Bepaal of het project inspectie van het eerste artikel, maatrapporten, CMM-rapporten, ruwheidstesten, materiaalcertificaten, laagdikterapporten of andere kwaliteitsdocumentatie vereist.
6. Productiehoeveelheid
Voor prototypes, kleine volumes en massaproductie zijn mogelijk andere gereedschappen, bewerkingsstrategieën en inspectieplannen nodig.
7. Informatie over passende onderdelen
Geef indien mogelijk informatie over het passende onderdeel, vooral voor perspassingen, afdichtingsinterfaces, lagerpassingen en bewegende samenstellingen.
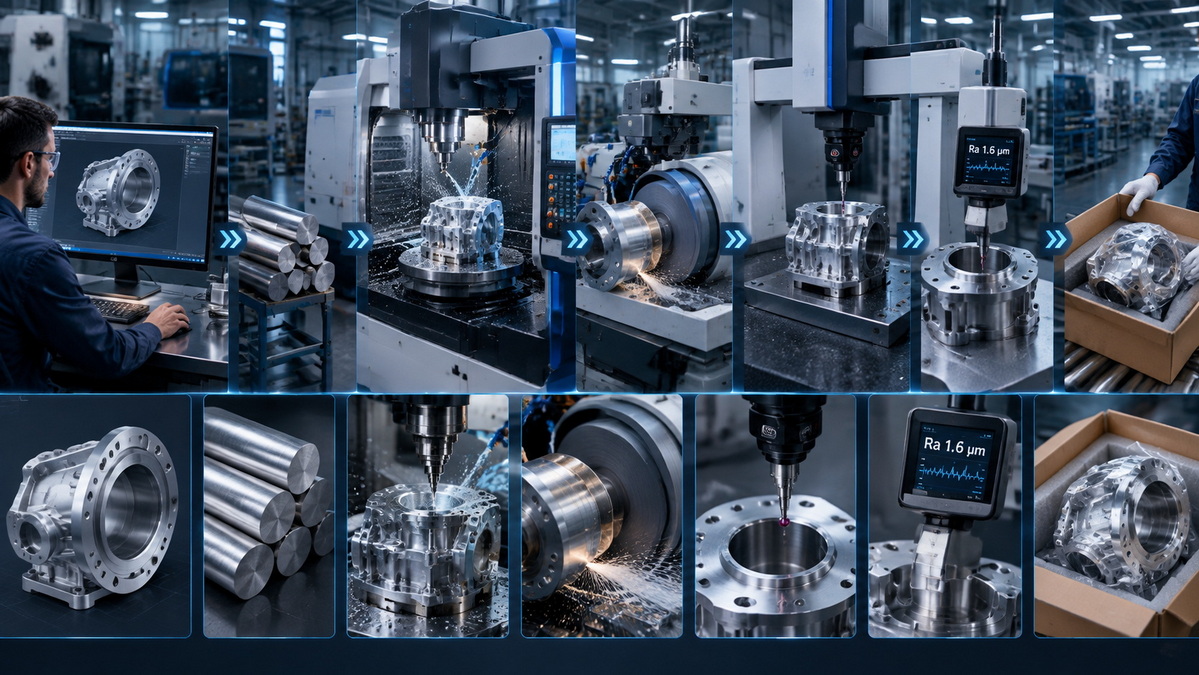
Bewerkings- en oppervlakteafwerkingseisen met nauwe toleranties mogen niet als concurrerende prioriteiten worden beschouwd. Ze lossen verschillende technische problemen op.
Nauwe toleranties beschermen de pasvorm, uitlijning, locatie, vorm en assemblageprestaties. Ze zijn essentieel voor lagerzittingen, lokalisatiefuncties, perspassingcomponenten, precisieboringen, matrijsinzetstukken en passende interfaces.
Eisen aan oppervlakteafwerking beschermen afdichting, wrijving, slijtage, weerstand tegen vermoeidheid, smeergedrag, kwaliteit van de coating, netheid en uiterlijk. Ze zijn van cruciaal belang voor afdichtingsvlakken, glijoppervlakken, cosmetische behuizingen, vormholtes, door vermoeidheid belaste componenten en interfaces met hoge slijtage.
De meest effectieve technische aanpak is om elke functie afzonderlijk te evalueren. Pas alleen nauwe toleranties toe als de precisiegeometriecontroles functioneren. Pas vereisten voor oppervlakteafwerking alleen toe als de toestand van het oppervlak de prestaties of het uiterlijk beïnvloedt. Gebruik beide wanneer het onderdeel tegelijkertijd een nauwkeurige pasvorm en gecontroleerd contactgedrag moet bereiken.
Voor complexe, op maat gemaakte precisieonderdelen, matrijzen, matrijzen en plaatwerkcomponenten helpt een vroege beoordeling van de maakbaarheid onnodige kosten te identificeren, dubbelzinnigheid bij tekeningen te verminderen, de consistentie van de inspecties te verbeteren en een betrouwbaarder productieproces te creëren.
U-Need ondersteunt wereldwijde klanten met op maat gemaakte precisieonderdelenbewerking, productie van spuitgietmatrijzen, stempelmatrijzen, koudsmeedmatrijzen en plaatbewerking. Door volledige tekeningen, 3D-modellen, materiaalspecificaties, tolerantievereisten, vereisten voor oppervlakteafwerking en verwachte bestelhoeveelheden te delen, kan het productieproces vanaf het begin met grotere nauwkeurigheid worden geëvalueerd.
Er bestaat geen eenduidige definitie omdat het tolerantievermogen afhangt van het materiaal, de onderdeelgrootte, de geometrie, het bewerkingsproces, de machineconditie, het armatuurontwerp en de inspectiemethode. In veel projecten worden toleranties kleiner dan ±0,05 mm beschouwd als precisie-eisen. Toleranties rond ±0,01 mm of kleiner kunnen meer gecontroleerde bewerkingsomstandigheden en aanvullende inspectie vereisen.
Nee. Ra wordt veel gebruikt, maar beschrijft niet volledig alle oppervlaktekenmerken. Afhankelijk van de toepassing moeten ingenieurs mogelijk ook Rz, Rq, golving, materiaalverhouding, legrichting, piekhoogte, daldiepte en zichtbare oppervlaktedefecten evalueren.
In de meeste gevallen wel. Lagere ruwheidswaarden vereisen mogelijk lagere voedingssnelheden, extra nabewerkingsgangen, scherpere of gespecialiseerde snijgereedschappen, slijpen, honen, leppen, polijsten en meer inspectie. De impact op de kosten is afhankelijk van het materiaal, de geometrie, het af te werken oppervlak, de productiehoeveelheid en het vereiste proces.
Ja. Polijsten, slijpen, leppen, stralen, plateren, anodiseren, coaten en warmtebehandeling kunnen de afmetingen, randradii, oppervlaktetextuur en uiteindelijke pasvorm beïnvloeden. Ingenieurs moeten definiëren of afmetingen voor of na de afwerking gelden en ervoor zorgen dat de procesvolgorde duidelijk is.
In veel gevallen wel. Vlakheid regelt de algehele contactconditie over het afdichtingsvlak. Ruwheid regelt de kleinere oppervlaktetextuur die de lekpaden, pakkingcompressie en contactgedrag kan beïnvloeden. De juiste waarden zijn afhankelijk van de druk, het vloeistoftype, het pakkingmateriaal, het afdichtingsontwerp en de staat van de passende onderdelen.
Veel algemene CNC-gefreesde oppervlakken worden gespecificeerd rond Ra 3,2 µm of Ra 1,6 µm. De juiste waarde hangt echter af van het materiaal van het onderdeel, de bewerkingsmethode, de functie van het onderdeel, het pasoppervlak, de coatingvereisten en aanvaardbare kosten. Voor veeleisende oppervlakken kan fijn slijpen of polijsten nodig zijn.
Ingenieurs kunnen overspecificatie voorkomen door het functionele doel van elke functie te identificeren. Pas strikte toleranties alleen toe op afmetingen die de pasvorm, montage, beweging, afdichting of uitlijning bepalen. Gebruik algemene toleranties voor niet-kritieke kenmerken. Pas een fijne oppervlakteafwerking alleen toe als dit een functionele of visuele vereiste ondersteunt.
1. ASME. [Oppervlaktetextuur: ASME B46.1 ]
2. Internationale Organisatie voor Standaardisatie. [ISO 21920-1:2021 — Geometrische productspecificaties (GPS) — Oppervlaktetextuur: Profiel — Deel 1: Indicatie van oppervlaktetextuur ]
3. Internationale Organisatie voor Standaardisatie. [ISO 21920-2:2021 — Geometrische productspecificaties (GPS) — Oppervlaktetextuur: profiel — Deel 2: Termen, definities en oppervlaktetextuurparameters ]
4. Internationale Organisatie voor Standaardisatie. [ISO 21920-3:2021 — Geometrische productspecificaties (GPS) — Oppervlaktetextuur: profiel — Deel 3: Specificatie Operators ]
5. Fysisch-Technische Bundesanstalt. [Normen in ruwheidsmeettechnieken ]
6. NASA technische rapportenserver. [Effect van het aansnijden van bewerkingsparameters, restspanningen en oppervlakteruwheid op de levensduur van vermoeiing ]
7. VencoMFG. [Tolerantiegids voor CNC-bewerking: ISO 2768 & GD&T ]
8. Olympus-bewerking. [Vereisten voor oppervlakteafwerking voor CNC-bewerking met nauwe toleranties ]


