Visninger: 245 Forfatter: U-Need Publiseringstid: 2026-08-24 Opprinnelse: nettsted
Innholdsmeny
● CNC Fixture vs Jig: Hva er forskjellen?
● Hvorfor CNC-armaturer er viktige i presisjonsproduksjon
>> Viktige fordeler med CNC-arbeidsholdearmaturer
● 3-2-1 lokaliseringsprinsippet
>> Hvorfor overbegrensning av en del kan forårsake feil
>> Inventar etter produksjonskrav
● Hvordan velge riktig CNC-armatur
>> Spørsmål å vurdere før armaturdesign
>> Arbeidsholdsanbefalinger etter deltype
● Praktiske designregler for CNC-armaturer
● Avanserte arbeidsholdingsalternativer
>> Pneumatisk og hydraulisk armatur
>> Zero-Point og Quick-Change-systemer
● U-Needs Precision Manufacturing Approach
● Bygg en mer stabil CNC-maskinprosess
● FAQ
>> Hva er forskjellen mellom en armatur og en jigg?
>> Hva er 3-2-1 lokaliseringsprinsippet?
>> Når trengs en tilpasset CNC-armatur?
>> Kan for mye klemkraft påvirke maskineringsnøyaktigheten?
>> Er vakuumarmaturer egnet for alle deler?
>> Hvordan kan en armatur redusere kostnadene for CNC-maskinering?
EN CNC-armatur er et spesialbygget arbeidsholdesystem som lokaliserer, støtter og sikrer et arbeidsstykke under bearbeiding. Det hjelper produsenter med å oppnå stabile skjæreforhold, repeterbar posisjonering, pålitelig dimensjonsnøyaktighet og mer effektiv produksjon.
For globale merker, distributører og produsenter som henter presisjonsdeler fra Kina, kan riktig CNC-armaturdesign påvirke delens kvalitet, skraphastigheter, oppsettstid, gjennomstrømning og totale produksjonskostnader. På U-Need , inventarplanlegging vurderes sammen med delgeometri, bearbeidingsmetoder, materialegenskaper, toleransekrav og produksjonsvolum.
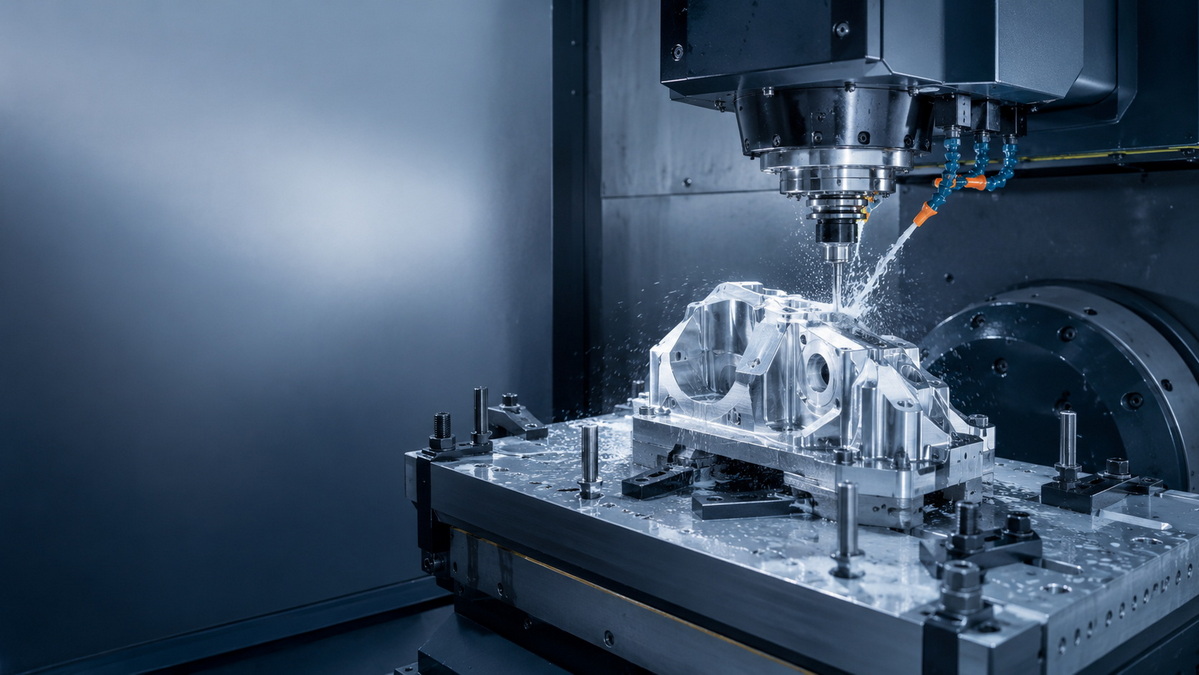
En CNC-armatur er en arbeidsholdeenhet designet for å plassere, støtte og klemme en del i en definert orientering under maskinering. Den forhindrer at arbeidsstykket beveger seg under skjærekrefter, samtidig som det opprettholder tilgang til overflatene og funksjonene som må bearbeides.
I motsetning til en standard skrustikke, chuck eller klemme, er en tilpasset armatur designet rundt en bestemt del. Det kan være utviklet for en enkelt komponent, en familie av lignende komponenter, eller et tilbakevendende produksjonsprogram.
En pålitelig armatur utfører tre viktige oppgaver:
- Lokalisering: Etablere riktig delposisjon i forhold til maskinens koordinatsystem.
- Støtte: Forhindrer vibrasjon, bøyning eller avbøyning under bearbeiding.
- Klemming: Hold delen mot lokaliseringsflatene uten å skade eller forvrenge den.
En del kan klemmes fast og fortsatt maskineres unøyaktig. Dårlig datumvalg, ujevn støtte, overdreven klemkraft eller begrenset verktøytilgang kan skape variasjon. Effektiv armaturdesign balanserer stivhet, tilgjengelighet, repeterbarhet, lastehastighet og beskyttelse av ferdige overflater.
Ordene 'jig' og 'feste' brukes ofte sammen, men de tjener forskjellige formål.
| Funksjon | CNC Fixture | Jig |
|---|---|---|
| Primær funksjon | Lokaliserer, støtter og klemmer arbeidsstykket | Finner arbeidsstykket og styrer skjæreverktøyet |
| Verktøyveiledning | Styrer ikke kutteren | Inkluderer ofte boreforinger eller føringselementer |
| Typisk bruk | Fresing, dreiing, sliping, boring og flerakset maskinering | Gjentatt boring, rømme og banke |
| Hoveddesignprioritet | Stivhet, repeterbarhet, verktøytilgang og stabilitet | Nøyaktig verktøyføring og hullplassering |
| Eksempel | En festeplate for 5-akset bearbeiding | En borejigg med herdede styreforinger |
I CNC-operasjoner brukes ofte armaturer fordi maskinprogrammer kontrollerer verktøyets bevegelse. Festet sørger for at hvert arbeidsstykke kommer inn i bearbeidingsprosessen i samme posisjon.
En CNC-armatur er ikke bare et tilbehør. Det er et prosesskontrollverktøy som hjelper til med å transformere kapabelt utstyr til et konsistent produksjonssystem.
Verdien av en dedikert armatur blir spesielt tydelig når en komponent har trange toleranser, kompleks geometri, tynne vegger, flere maskineringsoperasjoner eller etterspørsel etter gjentatt bestilling.
- Forbedret repeterbarhet: Hvert arbeidsstykke er plassert mot de samme lokaliseringspunktene.
- Høyere dimensjonskonsistens: Stabil støtte og kontrollert innspenning reduserer variasjon.
- Raskere oppsett: Operatører kan laste en klargjort armatur i stedet for manuelt å indikere hver del.
- Høyere ytelse: Flerdelte armaturer kan øke antall komponenter som maskineres per syklus.
- Mindre operatøravhengighet: En standardisert armatur reduserer forskjeller i lastemetoder.
- Bedre maskineringsstabilitet: Riktig støtte bidrar til å redusere vibrasjoner og skravling av verktøy.
- Lavere skrotrisiko: Pålitelig holding reduserer delens bevegelse, deformasjon og omarbeiding.
- Enklere automatisering: Pneumatiske, hydrauliske, vakuum- og hurtigskiftesystemer kan redusere ikke-klippetid.
For eksempel kan et tynt aluminiumskap bøye seg hvis det bare klemmes langs ytterkantene. En dedikert armatur kan støtte det innvendige gulvet, spre klemkraften og bevare flatheten samtidig som den gir tilstrekkelig tilgang for lommer, boring og konturbearbeiding.
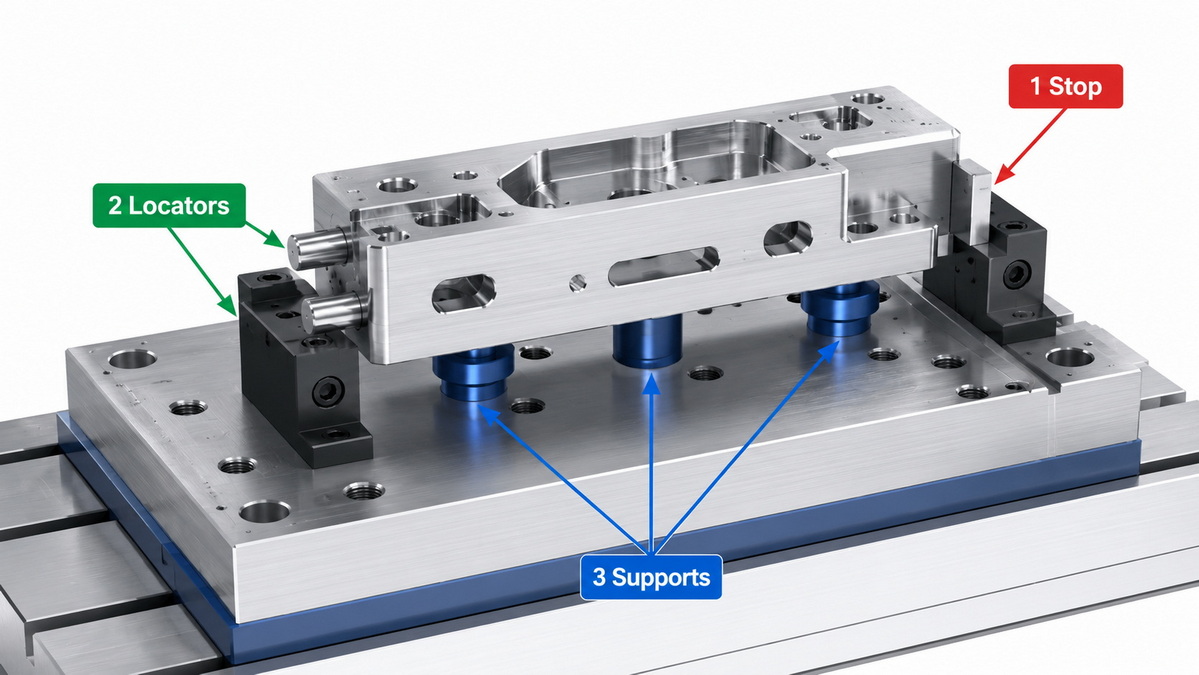
3-2-1 lokaliseringsprinsippet er en kjernemetode som brukes for å plassere et arbeidsstykke konsekvent. Den kontrollerer de seks mulige bevegelsene til en stiv del: bevegelse langs tre akser og rotasjon rundt disse aksene.
Metoden bruker seks lokaliseringskontakter:
1. Tre punkter etablerer det primære datumplanet.
2. To punkter etablerer det sekundære datumplanet.
3. Ett punkt etablerer det tertiære datumplanet.
Disse kontaktene plasserer arbeidsstykket i en stabil og repeterbar orientering. Primærplanet støtter normalt delen nedenfra. Sekundære og tertiære lokatorer kontrollerer side-til-side og ende-til-ende posisjon.
| Lokatorgruppe | Hovedformål | Bevegelseskontrollert |
|---|---|---|
| Tre primærstøtter | Etabler basis nullpunktoverflaten | Vertikal bevegelse og to rotasjoner |
| To sekundære lokatorer | Definer sideretning | En sidebevegelse og en rotasjon |
| En tertiær locator | Definer endelig sluttposisjon | Gjenværende sidebevegelse |
| Klemkomponenter | Hold delen mot lokatorer | Motstand mot bearbeidingskrefter |
Målet er ikke å legge til så mange pinner og klemmer som mulig. Målet er å gi nok kontroll for nøyaktighet samtidig som man unngår unødvendige begrensninger.
Ekstra lokaliseringspinner kan gjøre en armatur mindre pålitelig. Ekte deler har små variasjoner i størrelse, flathet og overflatetilstand. Når det brukes for mange faste lokaliseringspunkter, kan delen sitte ujevnt, bli stresset under lasting, eller mislykkes i å sitte konsekvent.
En bedre løsning er å identifisere funksjonelle datum fra ingeniørtegningen og bygge lokaliseringsstrategien rundt dem. Justerbare støtter, fjærbelastede hviler eller ettergivende elementer kan være nyttige når delen har naturlig variasjon eller tynnveggede egenskaper.
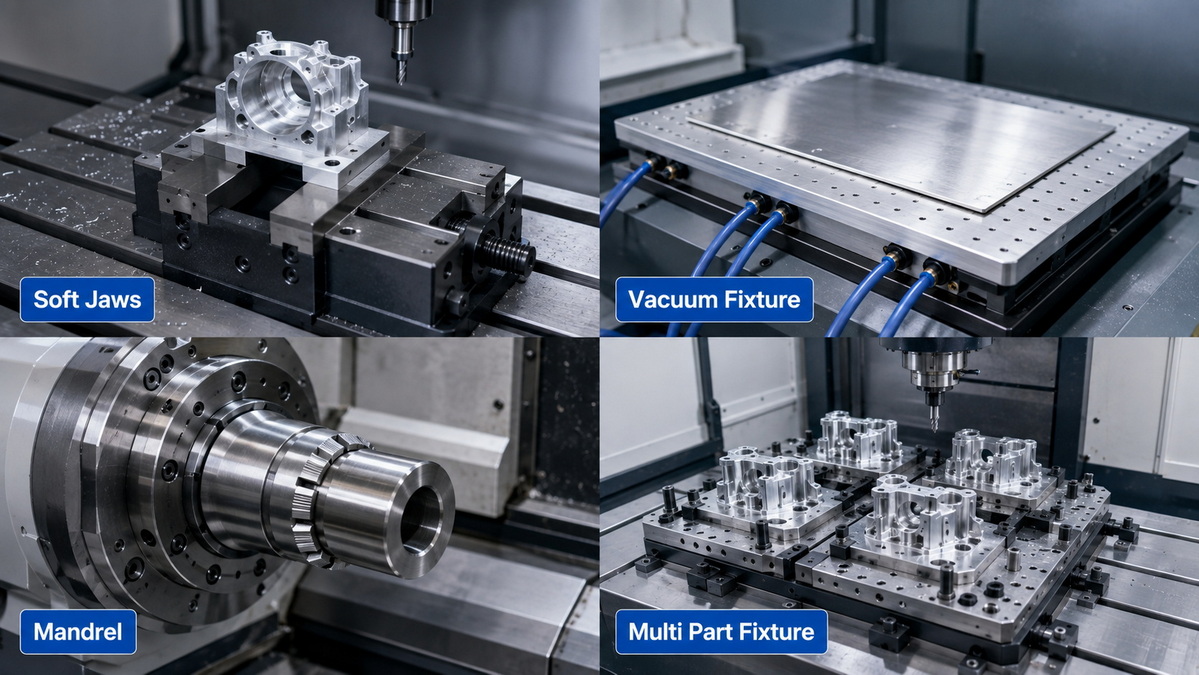
CNC-armaturer kan klassifiseres etter maskineringsprosess, tilpasningsnivå, holdemetode og produksjonskrav.
- CNC-fresearmaturer: Brukes til planfresing, pocketing, boring, konturering og flerakset maskinering.
- CNC-dreiearmaturer: Inkluder chucker, spennhylser, myke kjever, dor og ekspanderende aksler, ringer og roterende deler.
- Borearmatur: Plasser deler for gjentatte og nøyaktige hulltakingsoperasjoner.
- Kjedelig armatur: Støtt komponenter under presisjonsforstørrelse eller etterbehandling av eksisterende hull.
- Slipefester: Hold delene sikkert under overflate-, sylindrisk- eller profilsliping.
- 5-akse armaturer: Gir tilgang til flere ansikter samtidig som du reduserer behovet for flere oppsett.
| Armaturtype | Egnede applikasjoner | Fordel | Begrensning |
|---|---|---|---|
| Universal armatur | Prototyper og enkle komponenter | Fleksibel og lett tilgjengelig | Mindre optimalisert for en bestemt del |
| Modulær armatur | Lav- til middels volum produksjon | Gjenbrukbar og konfigurerbar | Kan kreve mer oppsettplanlegging |
| Dedikert armatur | Gjentatt produksjon av en komponent | Rask lasting og høy repeterbarhet | Krever innledende ingeniør- og verktøyinvesteringer |
| Flerdelt armatur | Middels til høyt volum bestillinger | Maskinerer flere deler per syklus | Trenger forsiktig sponfjerning og planlegging av verktøytilgang |
| Kombinasjonsarmatur | Familier av lignende komponenter | Balanserer fleksibilitet og produktivitet | Gir kanskje ikke ideell støtte for alle versjoner |
For prototypeproduksjon kan en standard skrustikke, klemmer eller maskinerte myke kjever være den mest praktiske tilnærmingen. For en gjentatt produksjonskomponent med flere operasjoner, kan en dedikert armatur redusere arbeidstiden og skape en mer forutsigbar prosess.
Valg av armatur bør begynne med delens tekniske og produksjonskrav. Å starte med en foretrukket klemmemetode kan føre til skjulte problemer, inkludert langsom oppsett, delskader, inkonsekvente toleranser og vanskelig inspeksjon.
- Hvilke dimensjoner og geometriske toleranser er mest kritiske?
- Hvilke tegningsdatum er funksjonelle ved sluttmontering?
- Hvilke overflater kan ikke ha klemmemerker?
- Er delen stiv, hul, tynnvegget, fleksibel eller vibrasjonsfølsom?
- Hvilke ansikter må forbli tilgjengelige i gjeldende oppsett?
- Hvilke bearbeidingskrefter vil bli brukt?
- Er det sannsynlig at materialet deformeres under klemtrykk?
- Hva er forventet årlig eller månedlig produksjonsvolum?
- Kan flere komponenter maskineres sikkert i én syklus?
- Hvordan fjernes spon, kjølevæske og grader?
- Hvordan kan operatøren bekrefte korrekt delorientering før maskinering?
| Del Tilstand | Egnet armaturretning |
|---|---|
| Flat, stiv prismatisk del | Skruestikk, festeplate, tåklemmer eller myke kjever |
| Sylindrisk aksel, hylse eller ring | Chuck, spennhylse, dor eller ekspanderende dor |
| Tynn plate eller arklignende maskinert del | Vakuumarmatur, distribuerte støtter eller lavkraftklemmer |
| Kompleks multi-face komponent | Dedikert armatur med minimal verktøyobstruksjon |
| Gjenta høyt volum komponent | Hydraulisk, pneumatisk eller hurtigutskiftningsarmatur |
| Del med kosmetiske overflater | Myke kjever, beskyttede kontaktpunkter eller fastklemming uten skader |
En produktiv armatur skal gjøre maskineringen stabil og samtidig holde operatørens jobb grei.
Plasseringsflater for armaturer bør samsvare med datumene som er viktige for montering, inspeksjon eller ytelse. Dette skaper et klarere forhold mellom deloppsett, maskineringsresultater og kvalitetsverifisering.
Unngå lokalisering fra grove, ustabile eller ikke-funksjonelle overflater med mindre bearbeidingssekvensen krever det.
Klemkraften skal presse delen mot lokaliseringspunktene. Dette holder arbeidsstykket sittende riktig under bearbeiding.
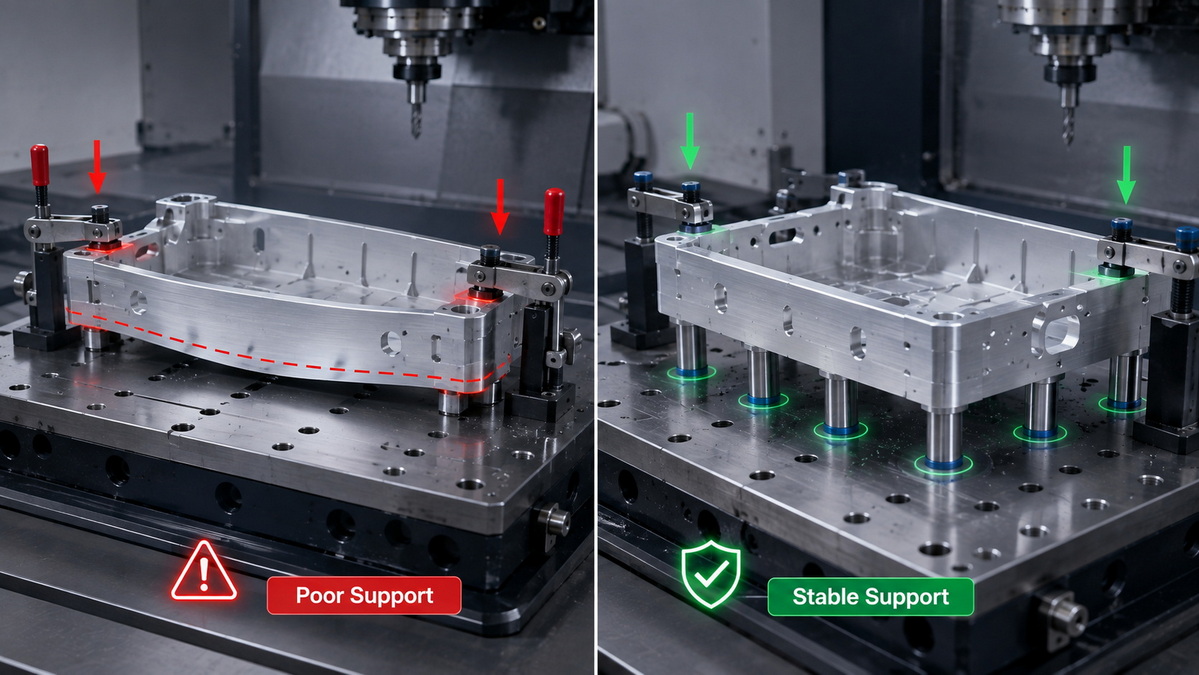
Klemmer skal normalt virke over støttede områder. Når en klemme presser på en ustøttet tynnvegg, kan delen bøye seg under bearbeiding og springe tilbake etter at den er løsnet.
Overdreven kraft kan deformere aluminium, rustfritt stål, plast, tynnveggede støpegods og delikate maskinerte komponenter. Delen kan se riktig ut mens den er klemt, men faller utenfor toleransen etter avspenning.
Bruk nok klemkraft for å motstå maskinbelastning, men unngå unødvendig trykk. Bredere kontaktputer, myke kjever, flere lavkraftklemmer og støttepunkter kan beskytte sensitive komponenter.
En fikstur må sikre arbeidsstykket uten å blokkere kutterbanen. Under gjennomgang av armaturet, vurder verktøylengde, holderklaring, spindeltilgang, maskinvandring, nødvendige bearbeidingsvinkler og potensielle kollisjonssoner.
Dette er spesielt viktig for 4-akset og 5-akset maskinering, der dårlig armaturoppsett kan begrense tilgangen til kritiske funksjoner.
En armatur skal være enkel å laste nøyaktig. Legg til innføringsfaser, klare stoppere, tilgjengelige klemmer og funksjoner for orienteringskontroll der det er mulig.
En sterk armaturdesign gjør feillasting vanskelig. Dette kan redusere oppsettvariasjonen og forhindre maskineringsfeil som kan unngås.
Spon, kjølevæskerester, grader og støv kan hindre en del i å sitte riktig på referanseflatene. Selv en liten spon under et arbeidsstykke kan skape en målbar posisjoneringsfeil.
Bruk åpne kanaler, dreneringsområder, tilgjengelige lokaliseringsstifter og overflater som er enkle å rengjøre. Operatører bør kunne inspisere og rengjøre kritiske lokaliseringspunkter raskt mellom sykluser.
Produksjonskrav kan rettferdiggjøre mer avanserte festesystemer som reduserer ikke-skjæretid og forbedrer konsistensen.
Pneumatiske og hydrauliske armaturer bruker kontrollert luft- eller væsketrykk for å påføre repeterbar klemkraft. De kan redusere manuell innsats og øke hastigheten på lasting av deler ved gjentatt produksjon.
Pneumatiske systemer er ofte egnet for raskere fastspenning med moderat kraft. Hydrauliske systemer kan gi større kraft der tyngre skjæreforhold eller større arbeidsstykker er involvert.
Vakuumarmaturer er nyttige for flate deler, paneler, tynne plater og komponenter som kan være merket eller forvrengt av mekaniske klemmer. De fordeler holdekraften over et bredere overflateområde.
Deres egnethet avhenger av tetningsflaten, delstørrelsen, materialtilstanden, skjærekraften og tilgjengelig støtte. Vakuumholding bør evalueres nøye for aggressive freseoperasjoner.
Magnetiske armaturer kan holde jernholdige materialer under sliping og utvalgte maskineringsoperasjoner. De er ikke egnet for aluminium, messing, kobber, titan, plast eller andre ikke-ferromagnetiske materialer.
Nullpunktsystemer gjør at armaturer kan fjernes og returneres til maskinen med repeterbar posisjonering. De støtter klargjøring av offline oppsett, raskere armaturbytte og mer fleksibel maskinutnyttelse.
De fleste armaturrelaterte maskineringsproblemer kan forhindres gjennom tidlig planlegging og validering av første artikkel.
- Bruk av klemmer uten stabile lokaliseringsflater
- Fastspenning direkte på ustøttede tynne seksjoner
- Bruker for stor klemkraft
- Blokkering av tilgang til kritiske maskinbearbeidede funksjoner
- Bruker for mange faste lokaliseringspunkter
- Ignorerer chip evakuering
- Velge en armatur uten å ta hensyn til produksjonsvolum
- Unnlatelse av å beskytte kosmetiske eller ferdige overflater
- Å lage en lasteprosess som avhenger for mye av operatørens vurdering
- Hopp over gjentatte oppsett- og inspeksjonsforsøk
En fikstur bør valideres gjennom kontrollert prøvebearbeiding. Denne prosessen bør inkludere belastningskontroller, maskineringsforsøk, inspeksjon av kritiske dimensjoner, gjennomgang av klemmemerker, gjentatt oppsettsevaluering og bekreftelse på at fiksturen forblir stabil over flere sykluser.
U-Need støtter globale merker, distributører og produsenter med integrerte presisjonsproduksjonsmuligheter i Kina. Våre tjenester inkluderer bearbeiding av spesialtilpassede presisjonsdeler, støpeformproduksjon, sprøytestøpeformer, stanseformer, kaldsmiingsformer, laserskjæring, bøying, stempling og metallproduksjon.
For CNC-bearbeidingsprosjekter gjennomgår ingeniørene våre delens geometri, materialvalg, toleransekrav, etterbehandlingsspesifikasjoner, maskineringssekvens, produksjonsvolum og behov for arbeid. Dette gjør at produksjonsplanen kan utvikles rundt reelle produksjonsforhold i stedet for isolerte deler.
Vår typiske prosjektprosess inkluderer:
1. Gjennomgang av design og produksjon: Gjennomgå 2D-tegninger, 3D-modeller, materialer, toleranser og funksjonskrav.
2. Prosessplanlegging: Definer maskineringsoperasjoner, oppsett, verktøy, inspeksjonspunkter og produksjonskontroller.
3. Utvikling av armaturkonsept: Velg lokaliseringsdatum, støttepunkter, klemretninger og lastemetoder.
4. Produksjon av armaturer og verktøy: Produser festeplater, tilpassede kjever, lokaliseringskomponenter og dedikerte arbeidsverktøy.
5. Maskinering av første artikkel: Produser og inspiser prøvedeler før full produksjon.
6. Pågående produksjonskontroll: Overvåk delens konsistens, festeslitasje, lastepålitelighet og prosessstabilitet.
Riktig armatur kan støtte mer enn nøyaktig maskinering. Det kan skape en jevnere produksjonsflyt, redusere unødvendig håndtering, beskytte deloverflater og gjøre gjentatt produksjon mer pålitelig.
Hvis en del viser toleransevariasjoner, vibrasjoner, klemmerker, overdreven oppsetttid eller gjentakende skrot, kan arbeidsholdemetoden være en viktig faktor.
U-Need hjelper kundene med å evaluere krav til armaturer som en del av den bredere produksjonsprosessen. Ved å gjennomgå tegninger, materialspesifikasjoner, delmengder, kritiske toleranser og maskineringskrav tidlig, kan ingeniørteam identifisere en arbeidsholdende tilnærming som støtter både kvalitet og produksjonseffektivitet.
En CNC-armatur er en arbeidsholdeenhet som lokaliserer, støtter og klemmer et arbeidsstykke under bearbeiding. Dens formål er å holde delen stabil, nøyaktig plassert og tilgjengelig for skjæreverktøy.
En fikstur holder og posisjonerer arbeidsstykket. En jigg både posisjonerer arbeidsstykket og styrer skjæreverktøyet. CNC-armaturer brukes ofte fordi maskinprogrammet kontrollerer skjæreverktøyets bevegelse.
3-2-1 lokaliseringsprinsippet bruker tre punkter for å etablere et primærplan, to punkter for å etablere et sekundært plan, og ett punkt for å etablere et tertiært plan. Sammen styrer disse punktene arbeidsstykkets posisjon og orientering.
En tilpasset armatur er nyttig når en del har trange toleranser, kompleks geometri, tynnveggede seksjoner, flere maskineringsoperasjoner, tilbakevendende produksjonsbehov eller et krav om raskere og mer repeterbare oppsett.
Ja. For stor klemkraft kan bøye eller komprimere en del under bearbeiding. Når klemmen slippes, kan delen springe tilbake og falle utenfor toleransen. Dette er spesielt vanlig med tynnvegget aluminium, rustfritt stål, plast og fleksible komponenter.
Nei. Vakuumarmaturer er generelt best egnet for flate deler med tilstrekkelig tetningsareal og håndterbare skjærekrefter. De er kanskje ikke egnet for porøse materialer, små komponenter, ujevne overflater eller tunge skjæreforhold.
En armatur kan redusere kostnadene ved å forkorte oppsetttiden, forbedre repeterbarheten, tillate flerdelt maskinering, redusere skrot, minimere etterarbeid og redusere avhengigheten av manuell posisjonering.
1. RapidDirect. [En ultimat guide for å forstå en CNC-armatur ].
2. Carr Lane Manufacturing. [Lokaliserings- og klemmeprinsipper for jigg- og armaturdesign ].
3. Reid Supply. [Grunnleggende om CNC Workholding ].
4. JLC CNC. [CNC Workholding Guide: Fixtures, Methods & Best Practices ].
5. RivCut. [Konstruksjonsprinsipper for armatur: 3-2-1 Lokalisering + Datums ].
6. Ace Micromatic Group. [Veiledning for CNC-arbeidsholdingsmetoder og inventar ].


