Visninger: 251 Forfatter: U-Need Publiseringstid: 29-09-2026 Opprinnelse: nettsted
Innholdsmeny
● Hva er Tight Tolerance Machining?
>> Vanlige applikasjoner for bearbeiding med tett toleranse
>> Hva stramme toleranser ikke kontrollerer
● Tight Tolerance Machining vs GD&T: Viktige forskjeller
● Når bør du spesifisere tette toleranser?
>> Lagerpasninger og presisjonsboringer
>> Press-Fit Pins og lokaliseringsfunksjoner
>> Høypresisjonsformkomponenter
● Når bør du bruke GD&T på en CNC-tegning?
>> Bruk GD&T for Perpendicularity
>> Bruk GD&T for parallellisme
● Viktigheten av funksjonelle datoer
>> Hvorfor datostrategi er viktig
● Hvorfor strammer hver dimensjon øker kostnadene
>> Kostnaden ved overtoleranse
● En praktisk arbeidsflyt for CNC-tegninger
>> 1. Identifiser funksjonelle grensesnitt
>> 2. Velg funksjonelle datoer
>> 3. Kontroller kritiske funksjonsstørrelser
>> 4. Legg til GD&T for geometriske relasjoner
>> 5. Spesifiser krav til overflatefinish og kant
>> 6. Definer inspeksjonsmetoden
● Eksempel: CNC-maskinert sensorhus
● Bruk av GD&T til muggproduksjon
>> Vanlige muggfunksjoner som krever nøye kontroll
● Bruk av GD&T på metallproduksjon
>> Nyttige kontroller for metallplater
● Vanlige CNC-tegningsfeil å unngå
>> Bruk stramme toleranser for ikke-kritiske dimensjoner
>> Bruke hullkoordinater uten posisjonskontroll
>> Velge ikke-funksjonelle datoer
>> Utelatelse av krav til overflatefinish
>> Ignorerer beleggets tykkelse
>> Forlater Burr-kravene uklare
>> Unnlatelse av å angi tegningsstandarden
● Hva bør inkluderes på en CNC-tegning?
● Sammendrag: Tight Tolerance Machining vs GD&T
>> 1. Er GD&T bedre enn stramme toleranser?
>> 2. Trenger alle CNC-maskinerte deler GD&T?
>> 3. Hva er den mest nyttige GD&T-kontrollen for CNC-maskinering?
>> 4. Kontrollerer toleranse for en tett hulldiameter hullplassering?
>> 5. Kan GD&T redusere CNC-maskinkostnadene?
>> 6. Bør jeg bruke ASME- eller ISO GD&T-standarder?
>> 7. Hvilke filer bør gis for et CNC-bearbeidingstilbud?
En CNC-tegning bør gjøre mer enn å liste opp dimensjoner. Den skal forklare hvordan en del må passe, lokalisere, forsegle, rotere, montere og fungere i det ferdige produktet. Dette er grunnen til at ingeniører ofte må velge mellom tight tolerance maching og GD&T ved utarbeidelse av produksjonstegninger.
Svaret er ikke å velge det ene fremfor det andre. Trange toleranser kontroller funksjonen størrelse. GD&T-kontroller har geometri og funksjonelle forhold. En godt utarbeidet tegning bruker hver metode der den skaper reell verdi.
For eksempel kan en lagerboring kreve en tett kontrollert diameter for å oppnå riktig passform. Samtidig kan det hende at boreaksen må forbli vinkelrett på en monteringsflate og nøyaktig plassert i forhold til omkringliggende hull. En størrelsestoleranse alene kan ikke definere disse geometriske kravene.
For globale merkevarer, distributører, produktutviklere og produsenter er tydelig toleranse avgjørende for å kontrollere kvalitet, tilbudsnøyaktighet, produksjonskonsistens, inspeksjonsmetoder og totale produksjonskostnader. Det bidrar også til å redusere forsinkelser forårsaket av å tegne tolkningsforskjeller mellom ingeniørteam, leverandører og kvalitetsinspektører.
På U-Need , vi støtter tilpasset bearbeiding av presisjonsdeler, støpeformproduksjon og plateproduksjonsprosjekter for kunder som trenger pålitelig kommunikasjon fra tegningsgjennomgang til produksjon og inspeksjon. De mest effektive tegningene er ikke bare de med de strengeste kravene. De er tegningene som kommuniserer den sanne funksjonelle intensjonen til delen.
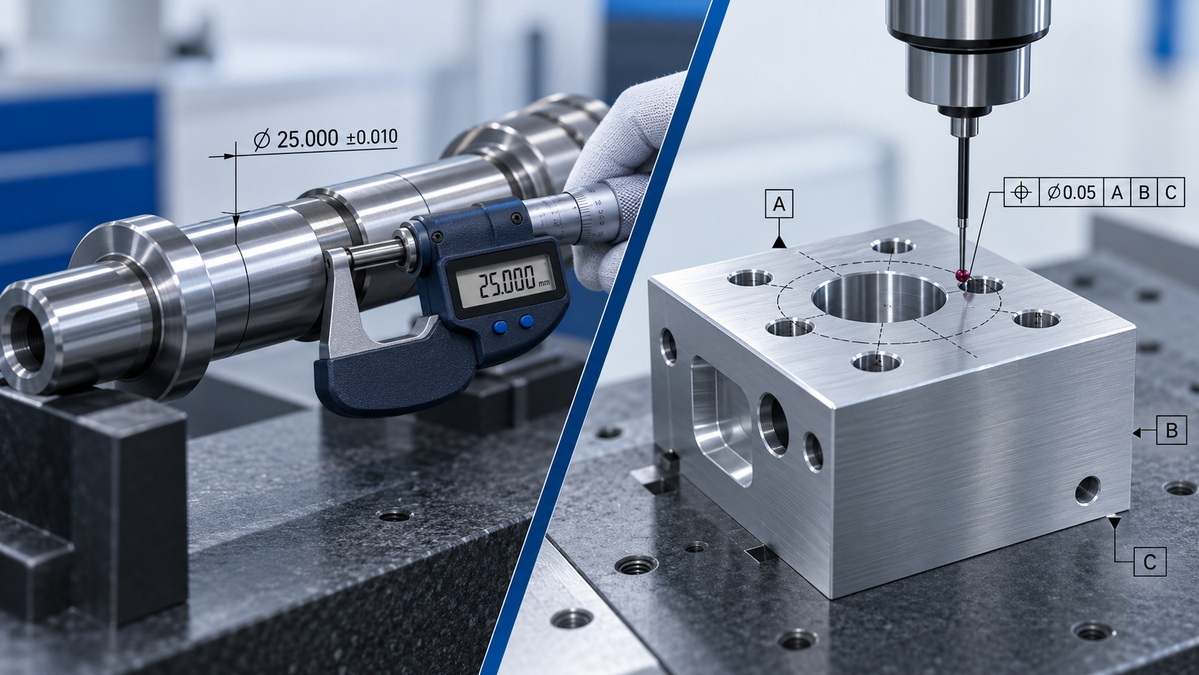
Maskinering med stram toleranse betyr å produsere en funksjon innenfor et smalt tillatt dimensjonsområde. Det brukes ofte når små variasjoner i størrelse kan påvirke passform, forsegling, bevegelse, lastoverføring, justering eller produktytelse.
En konvensjonell toleranse vises vanligvis som en pluss/minus-verdi, en grensedimensjon eller en standardtilpasning.
Det spesifiserte området er bare 0,010 mm bredt. Å produsere en funksjon innenfor dette området kan kreve stabilt CNC-utstyr, presisjonsarbeid, kontrollerte skjæreparametere, nøyaktige inspeksjonsverktøy og nøye prosessplanlegging.
Trange dimensjonstoleranser er ofte nødvendig for følgende funksjoner:
- Lagerboringer og lagerseter
- Presisjonsaksler og tappene
- Press-fit pinner og plugghull
- Hylseboringer
- Girseter og koblingsdiametre
- Hydrauliske og pneumatiske tetningsdiametre
- O-ring gland dimensjoner
- Forminnsatser og formhulromskomponenter
- Presisjonsfesteplasseringer
- Komponenter for medisinsk utstyr
- Automasjonsutstyrsdeler
- Verktøykomponenter med høy nøyaktighet
For disse applikasjonene påvirker den faktiske størrelsen på funksjonen direkte om delen vil monteres og fungere riktig.
En stram størrelsestoleranse kontrollerer ikke automatisk alle aspekter av en funksjon.
Imidlertid kan hullet fortsatt være:
- For langt fra det tiltenkte stedet
- Tiltet i forhold til hovedmonteringsflaten
- Feiljustert med et parringshull
- Forskjøvet fra en midtlinje
- Ikke på linje med en annen boring
- Funksjonelt uegnet for en skrue, tapp, aksel eller kobling
Dette er begrensningen ved å stole kun på standard dimensjonstoleranser. Størrelsen kan være riktig, men funksjonen fungerer kanskje ikke riktig i den endelige monteringen.
GD&T , forkortelse for Geometric Dimensioning and Tolerancing , er et ingeniørspråk som brukes til å definere den tillatte variasjonen i en dels geometri.
I stedet for kun å kontrollere størrelsen på en funksjon, kan GD&T definere om en overflate er flat, om et hull er riktig plassert, om en boring er vinkelrett på en flate, om en aksel roterer jevnt, eller om en kompleks profil holder seg innenfor en akseptabel sone.
GD&T er spesielt verdifull for presisjons CNC-maskinerte deler, sprøytestøpekomponenter, stansematriser, metallplater, sammenstillinger og komponenter med flere funksjonelle grensesnitt.
GD&T-kontroller er generelt delt inn i flere kategorier.
| GD&T Kategori | Typiske kontroller | Hva det hjelper med å kontrollere |
|---|---|---|
| Skjema | Retthet, flathet, sirkularitet, sylindrisitet | Formen til et trekk i seg selv |
| Orientering | Parallelisme, vinkelrett, kantet | Vinkelen til et trekk i forhold til et datum |
| Sted | Posisjon, konsentrisitet, symmetri | Plasseringen av en funksjon i forhold til andre funksjoner |
| Profil | Profil av en linje, profil av en overflate | Komplekse konturer, overflater og former |
| Runout | Sirkulær runout, total runout | Rotasjonsnøyaktighet for sylindriske eller roterende deler |
I praksis gir GD&T ingeniører og produsenter en klarere måte å kommunisere funksjonelle krav på.
En CNC-tegning med riktig valgt GD&T kan redusere tvetydighet, forbedre repeterbarheten og gjøre det lettere å etablere en konsistent inspeksjonsmetode.
Tett toleransebearbeiding og GD&T diskuteres ofte sammen, men de tjener forskjellige formål.
| Sammenligningsfaktor | Tight Tolerance Machining | GD&T |
|---|---|---|
| Hovedformål | Kontrollerer funksjonsstørrelse | Kontrollerer geometri og forhold mellom funksjoner |
| Typisk format | ± toleranse, grenser, passformsklasse | Funksjonskontrollramme, datumreferanser, grunnleggende dimensjoner |
| Eksempel | Ø20,00 ±0,02 mm | Plassering Ø0,05 i forhold til ABC |
| Best for | Diameter, tykkelse, bredde, dybde, passform | Plassering, flathet, orientering, profil, utløp |
| Kontrollerer hullplassering | Nei, ikke direkte | Ja |
| Kontrollerer vinkel eller tilt | Ingen | Ja |
| Kontrollerer overflatens flathet | Ingen | Ja |
| Kontrollerer rotasjonsnøyaktighet | Ingen | Ja |
| Inspeksjonsverktøy | Mikrometer, skyvelære, boremåler | CMM, høydemåler, funksjonsmåler, måleur |
| Kostnadspåvirkning | Kan øke kostnadene ved overforbruk | Kan forbedre klarheten og redusere unødvendige toleransekrav |
Den viktigste forskjellen er denne:
> En dimensjonstoleranse svarer 'Hvor stor kan denne funksjonen være?' GD&T svarer 'Hvordan må denne funksjonen oppføre seg i forhold til delen og sammenstillingen?'
Angi en stram toleranse når den faktiske størrelsen på en funksjon direkte påvirker produktfunksjonen.
Dette er spesielt viktig når en komponent må skape en kontrollert klaring, interferens, presspasning, tetning, glidetilstand eller lagerforhold.
En lagerboring krever vanligvis nøyaktig diameterkontroll fordi passformen mellom lagerets ytre ring og huset direkte påvirker ytelsen.
Hvis boringen er for liten, kan installasjonen kreve overdreven kraft og kan skade lageret. Hvis det er for stort, kan lageret bevege seg, snurre eller miste justeringen under bruk.
Imidlertid kan dette størrelseskravet alene ikke være nok. Boringen må kanskje også være vinkelrett på en monteringsflate, på linje med en annen boring og kontrollert for overflatefinish.
Dyvelpinner, press-fit innsatser og lokaliseringspinner avhenger av kontrollerte diametre.
Hvis hullet er overdimensjonert, kan pinnen være løs. Hvis hullet er underdimensjonert, kan monteringen bli vanskelig eller kan deformere komponenten.
Tett toleransebearbeiding er ofte nødvendig for:
- Juster plugghull
- Press-fit foringer
- Metallinnsatser i aluminiumsdeler
- Støpeføringshull
- Presisjonsmonteringsarmaturer
- Automatisert utstyrslokaliseringspinner
Tetningsfunksjoner krever ofte kontrollerte diametre, dybder og overflateforhold.
Vanlige eksempler inkluderer:
- O-ringspor
- Hydrauliske sylinderdiametre
- Pumpehus
- Ventilseter
- Mekaniske tetningsgrensesnitt
- Væskekoblingsporter
En liten variasjon i størrelse kan forårsake lekkasje, overdreven friksjon, dårlig kompresjon eller for tidlig forseglingssvikt.
Sprøytestøpeformer, stanseformer og kaldsmiingsformer inkluderer ofte tett toleranserte innsatser, styrekomponenter, hulromsfunksjoner og justeringselementer.
Presisjon er viktig fordi verktøykomponenter gjentatte ganger må åpne, lukke, justere, lede materiale og opprettholde stabil delgeometri over lange produksjonsserier.
Bruk GD&T når en funksjon må opprettholde et definert geometrisk forhold til andre funksjoner.
Behovet for GD&T blir sterkere ettersom delkompleksiteten øker. Den er spesielt nyttig for deler med hullmønstre, tetningsflater, roterende funksjoner, presisjonssammenstillinger, flere maskineringsoppsett eller kritiske sammenkoblingskomponenter.
Posisjonstoleranse er en av de mest nyttige kontrollene for CNC-maskinering.
Det brukes vanligvis på:
- Bolt-hull mønstre
- Dyvelhull
- Monteringshull for kontakt
- Gjengede hullmatriser
- Multi-akse maskinerte funksjoner
- Monteringshull i hus
- Lokaliseringshull for støpekomponenter
- Festehull i platemetall
Et hull kan ha riktig diameter, men likevel mislykkes hvis det er feilplassert. Posisjonstoleranse kontrollerer den akseptable bevegelsen av hullaksen i forhold til angitte datumfunksjoner.
Dette er spesielt verdifullt når flere hull må justeres med en parringskomponent.
Flathet styrer hvor mye en overflate kan variere fra en perfekt flat tilstand.
Det er spesielt nyttig for:
- Pakningsflater
- O-rings tetningsflater
- Ventilmonteringsflater
- Varmeavleder monteringsflater
- Form bunnflater
- Festeplater
- Presisjonsmonteringsflater
- Plateplater som skal sitte i flukt
For eksempel kan en maskinert tetningsflate kreve:
> Flathet 0,05 mm
Dette betyr at hele overflaten må forbli innenfor to imaginære parallelle plan atskilt med 0,05 mm.
En overflate kan ha riktig totaltykkelse, men fortsatt være skjev, ujevn eller uegnet for tetting. Flathet adresserer den funksjonelle risikoen.
Perpendikularitet kontrollerer om en funksjon er riktig orientert i 90 grader i forhold til en datum-overflate, datum-akse eller datum-plan.
Det brukes ofte på:
- Bore akser i forhold til monteringsflater
- Gjengede hull på tetningsflater
- Sidevegger i forhold til en base
- Presspass-hull
- Føringspinnehull
- Armaturjusteringsfunksjoner
- Vertikale boringer i maskinerte hus
Et hull kan ha riktig diameter og riktig overflateplassering, men fortsatt vippe nok til å forhindre jevn montering. Perpendikularitet forhindrer denne tilstanden.
Parallellisme kontrollerer om en funksjon forblir parallell med en annen datum-funksjon.
Det er nyttig for:
- Glideflater
- Styreskinner
- Festeplater
- Avstandsflater
- Parallelle maskinerte blokker
- Støpeplater
- Lineære bevegelseskomponenter
- Motstående kontaktflater
For to parallelle flater kan det være mer meningsfullt å kontrollere parallellitet enn å bruke en ekstremt stram tykkelsestoleranse på begge overflatene.
Profiltoleranse er et av de mest fleksible verktøyene i GD&T.
Den kan kontrollere en kompleks form, overflatekontur, orientering og plassering. Det er spesielt verdifullt for funksjoner som ikke kan defineres effektivt ved å bruke mange individuelle lineære dimensjoner.
Typiske bruksområder inkluderer:
- Buede CNC-maskinerte overflater
- Mugg hulrom og kjerner
- Komplekse aluminiumshus
- Komponenter i romfartsstil
- Ergonomiske produktkonturer
- Plateformede former
- Smidde eller støpte overflater
- Komplekse overgangsområder mellom maskinerte funksjoner
I stedet for å legge til mange separate toleranser til hvert punkt på en kompleks overflate, kan en profiltoleranse definere den tillatte variasjonen over hele konturen.
Runout styrer hvor mye en roterende funksjon kan variere når delen roterer rundt en datum-akse.
Dette er kritisk for komponenter som:
- Motoraksler
- Spindler
- Rotorer
- Gir seter
- Lagerjournaler
- Remskiver
- Ruller
- Roterende nav
- Presisjonssylindriske sammenstillinger
En aksel kan ha riktig diameter, men fortsatt vingle under rotasjon. For mye utløp kan føre til vibrasjoner, støy, lagerslitasje, ujevn belastning, redusert nøyaktighet og for tidlig produktfeil.
Et datum er en referansefunksjon som brukes til å fastslå hvordan en del er plassert for produksjon og inspeksjon.
Datumer er grunnlaget for nyttig GD&T. Hvis datumskjemaet ikke gjenspeiler den virkelige monteringstilstanden, kan det hende at selv en teknisk korrekt tegning ikke produserer funksjonelt konsistente deler.
En god datumvalgprosess begynner med den virkelige monteringen.
Still følgende spørsmål:
- Hvilken overflate kommer i kontakt med hovedenheten?
- Hvilken funksjon finner delen fra venstre til høyre?
- Hvilket hull, kant eller flate hindrer rotasjon?
- Hvilken funksjon etablerer den funksjonelle midtlinjen?
- Hvilken overflate bærer tetningslasten?
– Hvilken geometri er viktigst for kundens montering?
En vanlig datumstruktur kan omfatte:
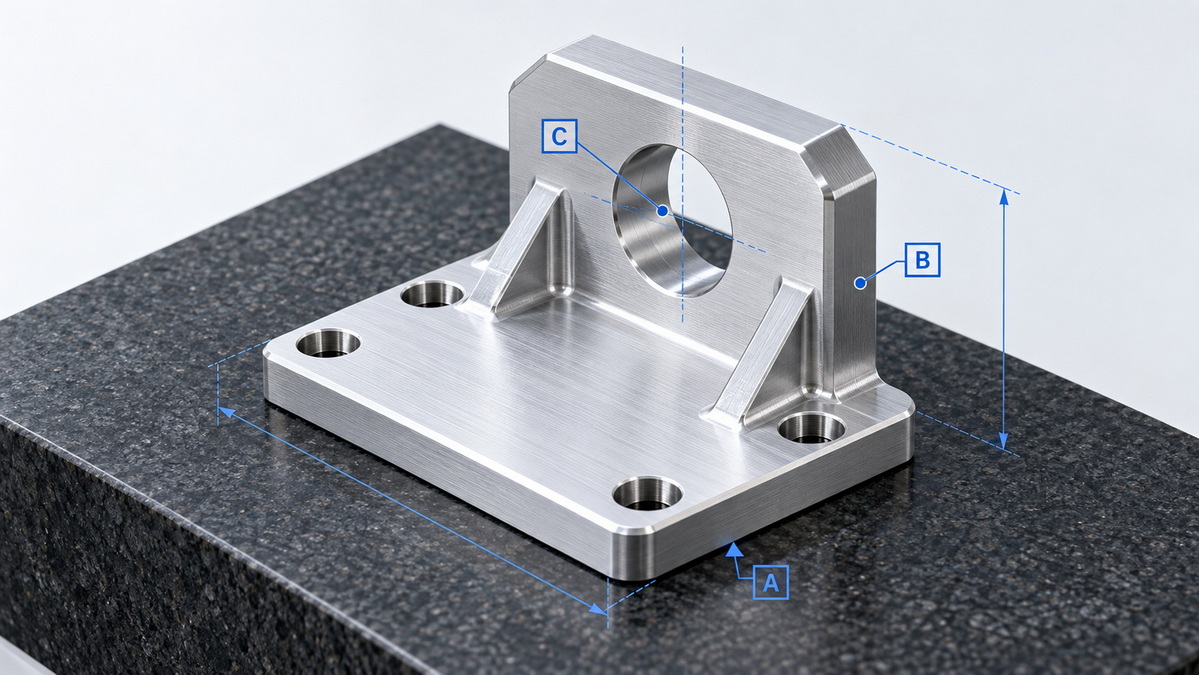
- Datum A: Den viktigste monterings-, sete- eller tetningsflaten
- Datum B: En sekundær sideflate, boring eller senterplan
- Datum C: En tredje funksjon som forhindrer gjenværende bevegelse eller rotasjon
For eksempel kan en CNC-maskinert monteringsbrakett bruke bunnflaten som datum A, sideflaten som datum B, og ett lokaliseringshull som datum C.
Dette oppsettet gjenspeiler hvordan delen kan sitte i selve monteringsarmaturen.
Uten et funksjonelt datumsystem kan flere leverandører inspisere samme tegning forskjellig.
En leverandør kan måle fra en ytterkant. En annen kan bruke et hullsenter. En tredje leverandør kan bruke en armatur som ikke representerer den faktiske monteringsposisjonen.
Resultatet kan være deler som virker akseptable under inspeksjon, men som ikke monteres konsekvent.
En vanlig, men kostbar tilnærming er å bruke stramme ± toleranser til nesten alle dimensjoner på en tegning.
Dette kan virke som en trygg metode for å sikre kvalitet, men det kan skape unødvendig kompleksitet i produksjonen.
Når nesten alle dimensjoner har en smal toleranse, kan det hende produsenter må bruke:
- Ytterligere CNC-oppsett
- Presisjonsarmaturer og myke kjever
- Mer stabile kuttestrategier
- Ekstra verktøysondering
- Langsommere bearbeidingssykluser
- Hyppigere prosessmålinger
- CMM inspeksjon
- Dedikerte målere
- Strammere råvarekontroll
– Høyere skrottillegg
– Mer erfarne operatører
- Ytterligere kvalitetsdokumentasjon
Hver av disse faktorene kan øke enhetskostnadene og produksjonstiden.
Problemet er ikke stramme toleranser i seg selv. Problemet er å bruke dem der de ikke skaper funksjonell verdi.
I stedet for å spørre:
> 'Hvor stram kan denne toleransen være?'
Spørre:
> 'Hvor mye variasjon kan denne funksjonen tillate mens sammenstillingen fortsatt fungerer pålitelig?'
Dette er grunnlaget for en praktisk toleransestrategi.
En ikke-kritisk ytre dimensjon trenger kanskje bare en generell toleranse. En skjult lomme krever kanskje ikke tett posisjonskontroll. En kosmetisk kant trenger kanskje ikke samme nøyaktighet som en lagerboring eller tetningsflate.
Ved å konsentrere presisjon om funksjonelle funksjoner, kan ingeniører redusere kostnadene uten å ofre ytelsen.
En tydelig CNC-tegning bør utvikles i en strukturert sekvens.
Begynn med å identifisere områdene der delen kobles til, tetter, roterer, støtter last eller grensesnitt med en annen komponent.
Anmeldelse:
- Monteringsflater
- Bolt-hull mønstre
- Lagerseter
- Lokaliseringsstifter
- Tetningsflater
- Tråder
- Glideflater
- Gir og koblingsgrensesnitt
- Elektriske koblingsfunksjoner
- Kosmetiske overflater
- Kritiske innvendige lommer
Ikke alle dimensjoner har like stor betydning. Fokuser på funksjonene som avgjør om sluttproduktet fungerer.
Velg datumfunksjoner basert på hvordan delen er plassert under montering.
Et nyttig spørsmål er:
> 'Hvis denne delen ble plassert i det endelige produktet, hvilke funksjoner ville berøre først, finne neste og stoppe bevegelsen sist?'
Svaret avslører ofte riktig datumsekvens.
Bruk dimensjonelle toleranser på funksjoner der nøyaktige størrelseskontroller passer eller ytelse.
Eksempler inkluderer:
- Skaftdiametre
- Lagerboringer
- Presspass-hull
- Tetningsdiametre
- Trådstørrelser
- Veggtykkelser
- Nøkkelspor
- Bushing seter
- Verktøyinnsatser
Bruk den smaleste toleransen som virkelig kreves for funksjonen.
Bruk GD&T bare der geometri er viktig.
Vanlige eksempler inkluderer:
- Plassering for hullmønster
- Flathet for en pakningsflate
- Vinkelretthet for en boreakse
- Parallellitet for en glidende overflate
- Profil for en kompleks kontur
- Runout for en roterende diameter
Målet er å definere kritiske funksjonelle relasjoner uten å overkontrollere hver funksjon.
Dimensjoner og GD&T er ikke hele historien.
En tegning kan også trenge å definere:
- Overflateruhet
- Krav til avgrading
- Kanten ryker
- Faser
- Fileter
- Skarpe kantgrenser
- Beleggtykkelse
- Krav til anodisering
- Pletteringskrav
- Maling eller pulverlakkering
- Maskeringsområder
- Varmebehandling
- Hardhet
- Materialsertifiseringsbehov
For eksempel kan en presisjonsboring med en ru overflate skade en tetning eller forhindre at et lager sitter ordentlig. En grad på et gjenget hull kan forstyrre monteringen. Et belegg kan endre den endelige dimensjonen til en kritisk funksjon.
Før du frigir en tegning, vurder hvordan de kritiske kravene vil bli verifisert.
| Funksjonskrav | Felles inspeksjonsmetode |
|---|---|
| Utvendig akseldiameter | Mikrometer |
| Innvendig diameter | Boremåler, luftmåler, CMM |
| Hullposisjon | CMM, høydemåler, inspeksjonsfeste |
| Flathet på overflaten | CMM, overflateplate, indikator |
| Vinkelretthet | CMM, høydemåler, indikatoroppsett |
| Parallellisme | Overflateplate, indikator, CMM |
| Sirkulær eller total runout | Klokkeindikator og rotasjonsarmatur |
| Overflateprofil | CMM, optisk skanner, inspeksjonsarmatur |
| Overflateruhet | Overflateruhetstester |
Et krav bør være tydelig nok til at produsenten og inspektøren kan verifisere det ved hjelp av en repeterbar metode.
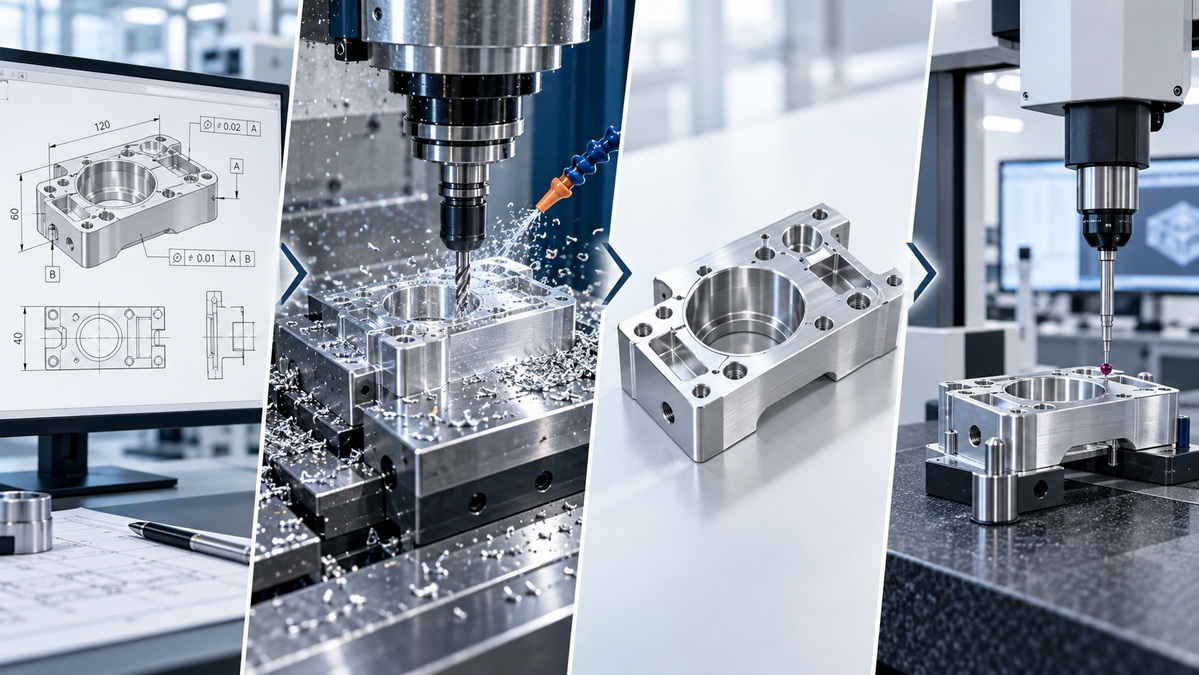
Vurder et aluminiumssensorhus med følgende funksjoner:
- En bunnmonteringsflate
- Fire monteringshull
- En sentral presisjonsboring
- En forseglingsflate for et deksel
- En intern elektronikklomme
- Utvendige kosmetiske overflater
En dårlig spesifisert tegning kan gjelde ±0,02 mm toleranser for nesten alle lineære dimensjoner.
Dette kan gjøre maskinering dyrere, men det kan fortsatt ikke kontrollere funksjonene som betyr mest.
For eksempel kan den sentrale boringen ha riktig diameter, men vippes i forhold til monteringsflaten. Boltehullene kan ha riktig størrelse, men ikke på linje med dekselet. Tetningsflaten kan oppfylle tykkelseskravet, men mangler fortsatt tilstrekkelig planhet.
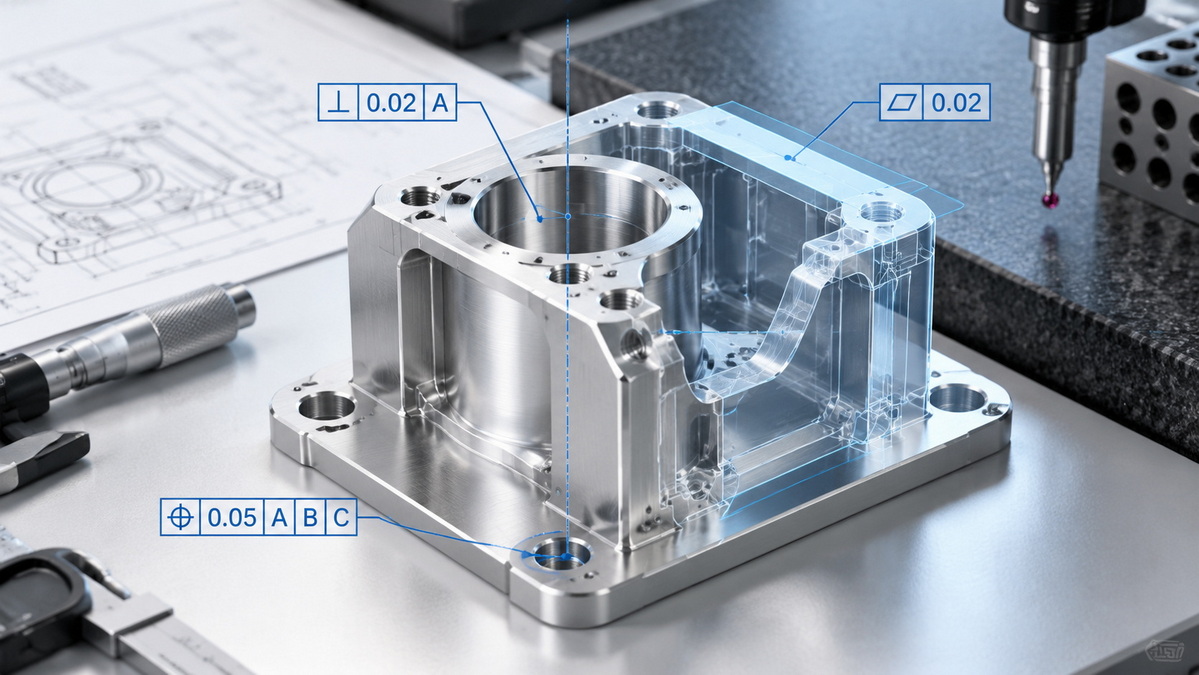
En mer funksjonell tegning kan spesifisere:
- Datum A: Bunnmonteringsflate
- Datum B: Maskinert sideflate
- Datum C: Ett lokaliseringshull
- Sentralboring: Kontrollert diameter med vinkelrett i forhold til datum A
- Monteringshull: Plasseringstoleranse i forhold til ABC
- Tetningsflate: Krav til planhet
- Innvendig lommekontur: Profiltoleranse i forhold til ABC
- Ytre kosmetiske dimensjoner: Generell toleranse der funksjonen tillater det
Denne tilnærmingen plasserer produksjonsinnsats der det betyr mest.
> Målet er ikke å gjøre hver funksjon perfekt. Målet er å gjøre hver funksjon pålitelig.
Formproduksjon krever ofte en kombinasjon av presise størrelser og nøye kontrollerte geometriske forhold.
Sprøytestøpeformer, stanseformer og kaldsmiingsformer avhenger av nøyaktig justering mellom flere plater, innsatser, styrekomponenter, hulrom, kjerner og bevegelige mekanismer.
Typiske eksempler inkluderer:
- Føringspinnehull
- Føringsgjennomføringsboringer
- Mugginnsatsplasseringer
- Innretting av hulrom og kjerne
- Ejektorstifthull
- Glideføringsflater
- Skilleflater
- Kjølekanalplasseringer
- Flathet i formplaten
- Parallellitet mellom formplater
- Profilnøyaktighet av hulromsflater
Et styrestifthull kan kreve en stram diametertoleranse. Det kan imidlertid også trenge posisjonsnøyaktighet i forhold til formbunnen og vinkelrett i forhold til plateoverflaten.
På samme måte kan et formhulrom trenge en profiltoleranse fordi hele overflateformen betyr mer enn isolerte lineære dimensjoner.
GD&T er også nyttig i laserskjæring, bøying, stempling, sveising og metallplatemontering.
Platedeler kan oppleve variasjon under materialkutting, bøying, sveising, avspenning, overflatebehandling og montering. Å bruke ekstremt stramme lineære toleranser for hver funksjon kan være urealistisk og unødvendig dyrt.
For metallproduksjon bør du vurdere å bruke:
- Posisjonstoleranse for monteringshull
- Profiltoleranse for formede konturer
- Flathet for montering av paneler
- Vinkelretthet for bøyde flenser
- Vinkelhet for formede trekk
- Datumbasert plasseringskontroll for monteringsgrensesnitt
- Generelle toleranser for ikke-kritiske kuttekanter
For eksempel kan en bøyd platebrakett trenge hull som er på linje med et sammenfallende kabinett. Hullmønsteret kan kontrolleres ved å bruke posisjon i forhold til funksjonelle datum i stedet for kun å stole på koordinatdimensjoner.
Dette gir et tydeligere monteringskrav og hjelper produsenter med å velge praktiske inspeksjonsmetoder.
Ikke bruk stramme toleranser som en generell kvalitetserklæring.
En stram toleranse bør ha en funksjonell grunn. Hvis funksjonen ikke påvirker passform, tetning, bevegelse, styrke, sikkerhet eller utseende, kan en generell toleranse være tilstrekkelig.
Koordinatdimensjoner kan skape toleransestabling.
For flerhullsmønstre kan posisjonstoleranse bedre definere den sanne funksjonelle plasseringen av hvert hull i forhold til datumsystemet.
Et datum skal gjenspeile hvordan delen er satt sammen, montert eller inspisert.
Unngå å velge vilkårlige kanter eller overflater rett og slett fordi de er praktiske i CAD-modellen.
En funksjon kan oppfylle dimensjonskravet, men fortsatt mislykkes på grunn av dårlig overflatekvalitet.
Overflatefinish er spesielt viktig for:
- Forsegling av ansikter
- Lagerseter
- Glideflater
- Presisjonsboringer
- Mugghuler
- Kosmetiske overflater
- Belagte kontaktflater
Anodisering, plettering, maling, pulverlakkering og andre etterbehandlingsprosesser kan endre endelige dimensjoner.
Kritiske hull, gjenger, lagerseter og presisjonsoverflater kan kreve maskering eller etterbearbeiding.
Grader kan forstyrre monteringen, skape sikkerhetsrisikoer, skade forseglinger eller forhindre riktig plassering.
Legg til klare krav til avgrading og kantbrudd, spesielt rundt hull, gjenger, maskinerte kanter og tetningsfunksjoner.
Når du arbeider med internasjonale leverandører, oppgi tydelig tegningsstandard og enheter.
Dette bidrar til å unngå forskjeller i symboltolkning, standardtoleranser, desimalkonvensjoner, inspeksjonsforventninger og generell utformingspraksis.
En komplett CNC-tegning skal gi nok informasjon for produksjon og inspeksjon uten å skape unødvendig kompleksitet.
Ta med følgende der det er aktuelt:
- Delenummer og revisjonsnivå
- Delnavn og mengde
- Måleenheter
- Skala og projeksjonsmetode
- Materialkvalitet
- Krav til materialsertifisering
- Varmebehandling og hardhet
- Krav til overflatebehandling eller belegg
- Generell toleransestandard
- Funksjonelle datum
- Kritiske dimensjonstoleranser
- GD&T har kontrollrammer
- Krav til overflateruhet
- Trådspesifikasjoner
- Fasing og radiuskrav
- Avgradingsinstruksjoner
- Krav til kantbrudd
- Identifikasjon av kritiske funksjoner
- Krav til inspeksjonsdokumentasjon
- Krav til emballasje og korrosjonsbeskyttelse
- Monteringsnotater når det er relevant
For komplekse eller høyverdige komponenter er det ofte nyttig å levere både en detaljert 2D-tegning og en 3D CAD-modell.
2D-tegningen definerer produksjons- og inspeksjonskravene. 3D-modellen hjelper til med å klargjøre form, redusere tolkningstiden og støtte CNC-programmering.
Tett toleransebearbeiding og GD&T bør brukes sammen, ikke behandles som alternativer.
Trange toleranser definerer hvor stor, liten, tykk, tynn, bred eller dyp en funksjon kan være.
GD&T definerer hvordan en funksjon må forholde seg til andre funksjoner når det gjelder plassering, orientering, form, profil og utløp.
En høykvalitets CNC-tegning bør:
- Bruk kun stramme toleranser for funksjonskritiske størrelser
- Bruk funksjonelle datum som gjenspeiler den reelle monteringstilstanden
- Bruk GD&T for å kontrollere viktige geometriske sammenhenger
- Unngå unødvendige toleranser på ikke-kritiske funksjoner
- Definer overflatefinish, kanter, materialer, belegg og inspeksjonsbehov
- Gjør det mulig for produsenten og kvalitetsteamet å inspisere delen konsekvent
For spesialbearbeiding av presisjonsdeler, produksjon av støpeformer og metallplatefremstilling, er tydelig tegning en av de sterkeste faktorene som påvirker kostnader, ledetid, kvalitet og repeterbarhet.
U-Need hjelper kunder med å evaluere tegninger, identifisere bekymringer om produksjonsevne, klargjøre toleransestrategi og forberede presisjonskomponenter for pålitelig produksjon. Ved å dele en 2D-tegning sammen med en 3D-modell kan produksjonsteamet gjennomgå kritiske funksjoner, maskineringsgjennomførbarhet, inspeksjonsmetoder og produksjonskrav før produksjonen starter.
GD&T er ikke bedre i alle situasjoner fordi det løser et annet problem. Trange toleranser kontrollerer størrelsen på en funksjon, mens GD&T kontrollerer geometri og forhold mellom funksjoner. Presisjonsdeler krever ofte begge deler.
Nei. Enkle deler med lav funksjonsrisiko krever kanskje bare konvensjonelle dimensjoner og generelle toleranser. GD&T blir mer nyttig når en del inkluderer hullmønstre, lagerboringer, tetningsflater, roterende funksjoner, kritiske sammenstillinger eller komplekse former.
Posisjonstoleranse er en av de mest brukte kontrollene fordi den nøyaktig definerer plasseringen av hull, spor, pinner og funksjonsmønstre i forhold til funksjonelle datum.
Nei. En stram diametertoleranse kontrollerer kun størrelsen på hullet. Den kontrollerer ikke om hullet er i riktig posisjon, om dets akse er vinkelrett eller om det er på linje med paringsfunksjoner.
Ja. Riktig GD&T kan redusere kostnadene ved å kommunisere det sanne funksjonskravet i stedet for å kreve ekstremt stramme lineære toleranser på hver funksjon. Det kan også redusere tvetydighet i inspeksjonen og bidra til å unngå unødvendig etterarbeid.
Den riktige standarden avhenger av dine kundekrav, målmarked, intern ingeniørpraksis og prosjektdokumentasjon. Identifiser tydelig den styrende standarden på tegningen slik at alle parter bruker samme tolkning.
For et nøyaktig tilbud, oppgi en 2D PDF-tegning og en 3D CAD-modell. Tegningen skal inkludere materiale, mengde, toleranser, GD&T, overflatefinish, belegg og eventuelle inspeksjons- eller sertifiseringskrav. Vanlige 3D-formater inkluderer STEP, IGES, Parasolid og native CAD-filer der det er tilgjengelig.
1. American Society of Mechanical Engineers. *Y14.5: Dimensjonering og toleranse.*
[https://www.asme.org/codes-standards/find-codes-standards/y14-5-dimensioning-tolerancing ]
2. Nasjonalt institutt for standarder og teknologi. *Undersøker rollen til geometrisk dimensjonering og toleranse i produksjon.*
[https://tsapps.nist.gov/publication/get_pdf.cfm?pub_id=918538 ]
3. Nasjonalt institutt for standarder og teknologi. *Geometrisk dimensjonering og toleranse for digital produksjon.*
[https://tsapps.nist.gov/publication/get_pdf.cfm?pub_id=936463 ]
4. Internasjonal organisasjon for standardisering. *ISO 1101: Geometriske produktspesifikasjoner (GPS) — Geometrisk toleranse.*
[https://www.iso.org/standard/59490.html ]
5. Standarder New Zealand. *ISO 1101:2017 — Geometrisk toleranse.*


