Visninger: 259 Forfatter: U-Need Publiseringstid: 2026-09-27 Opprinnelse: nettsted
Innholdsmeny
● Hva er Tight Tolerance Machining?
>> Hvorfor stramme toleranser betyr noe
● Hva er kravene til overflatefinish?
● Hvorfor overflatebehandling er viktig i presisjonsproduksjon
● Tett toleransebearbeiding vs krav til overflatefinish
● Når bør ingeniører prioritere tette toleranser?
>> Lokalisering av hull og dyvelpinnene
>> Forminnsatser og verktøykomponenter
● Når bør ingeniører prioritere krav til overflatefinish?
>> Glidende og roterende komponenter
>> Tretthetskritiske komponenter
>> Kosmetiske og forbrukervendte komponenter
● Når begge kravene er kritiske
● Funksjonell prioritetsmatrise
● Kostnaden ved overspesifikasjon
● En praktisk metode for å stille krav
>> 1. Identifiser funksjonens funksjon
>> 3. Bruk Clear Datum References
>> 4. Påfør Surface Finish kun der det betyr noe
>> 5. Vurder hele produksjonssekvensen
● Hvorfor jevnere ikke alltid er bedre
>> Hydrauliske og pneumatiske komponenter
>> Tilpassede presisjonsmaskinerte deler
● Bedre krav til tegning og tilbud
● FAQ
>> 1. Hva anses som en stram toleranse i CNC-maskinering?
>> 2. Er Ra den eneste overflatefinishverdien som betyr noe?
>> 3. Øker en finere overflatebehandling alltid maskineringskostnadene?
>> 4. Kan polering endre de endelige dimensjonene til en del?
>> 5. Skal en tetningsflate ha krav til både planhet og ruhet?
>> 6. Hvilken overflatefinish er vanlig for CNC-maskinerte deler?
>> 7. Hvordan kan ingeniører unngå å overspesifisere maskineringstoleranser?
Når ingeniører sammenligner stram toleranse maskinering og krav til overflatefinish , er den riktige prioriteringen sjelden den ene eller den andre. Det mer nyttige spørsmålet er: Hvilket krav har størst innvirkning på delens virkelige funksjon?
En komponent kan være dimensjonsnøyaktig, men likevel svikte fordi den lekker, slites for raskt, fester seg under bevegelse, utvikler tretthetsskader eller yter dårlig etter belegg. På samme måte kan en høypolert del fortsatt være ubrukelig hvis boringsdiameter, flathet, konsentrisitet eller hullposisjon er utenfor det akseptable området.
For globale produsenter, distributører og produktutviklingsteam er den mest praktiske tilnærmingen å definere krav i henhold til funksjonen til hver funksjon. Trange toleranser skal beskytte passform, montering, justering og bevegelse. Krav til overflatefinish skal beskytte friksjon, tetning, slitestyrke, utmattingsytelse, korrosjonsbestandighet, beleggkvalitet og utseende.
Målet er ikke å spesifisere den strammeste toleranse og lavest mulig ruhetsverdi på hver overflate. Målet er å lage en del som yter pålitelig, kan inspiseres konsekvent og kan produseres effektivt.
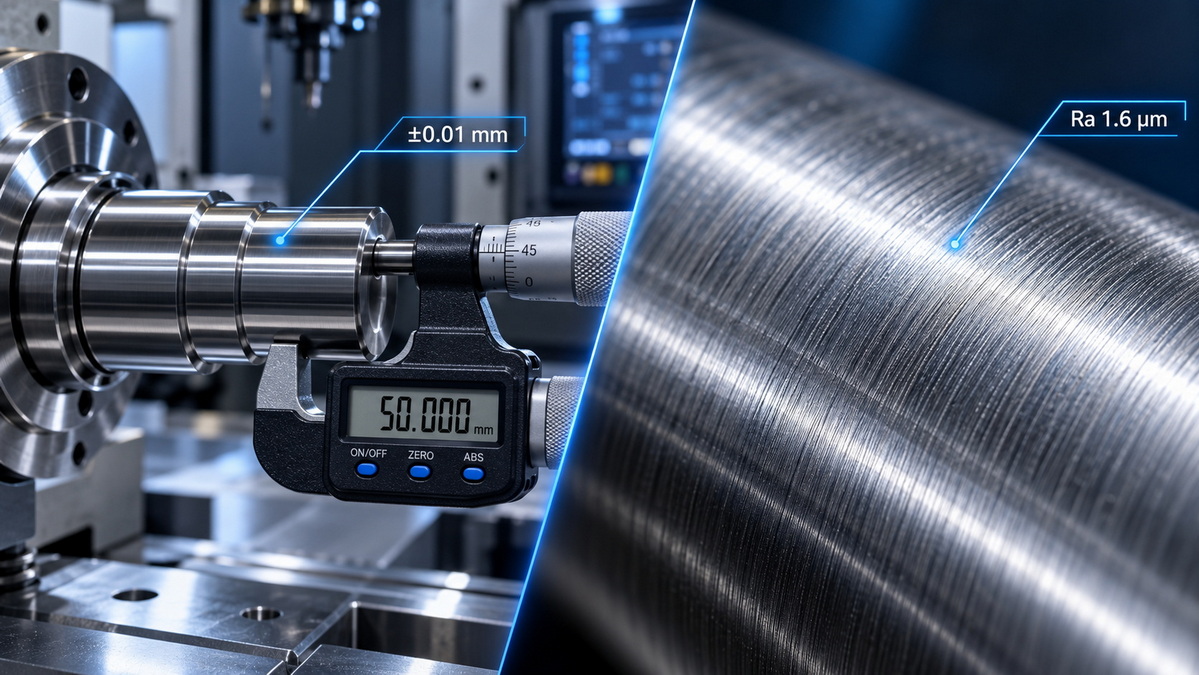
Maskinering med stram toleranse er prosessen med å produsere en komponent innenfor en smal tillatt variasjon fra dens nominelle dimensjoner. En toleranse definerer hvor mye en dimensjon, form, orientering eller plassering kan variere mens den fortsatt er akseptabel.
For eksempel må en akseldiameter spesifisert som 10,00 mm ±0,01 mm måle mellom 9,99 mm og 10,01 mm. Enhver del utenfor dette området kan bli avvist, omarbeidet eller forårsake monteringsproblemer.
Trange toleranser kan gjelde for grunnleggende dimensjoner, men de gjelder også for geometriske krav som påvirker hvordan komponenter passer og beveger seg sammen.
Vanlige maskineringskontroller med tett toleranse inkluderer:
- Diameter
- Lengde
- Bredde
- Tykkelse
- Flathet
- Retthet
- Rundhet
- Sylindrisitet
- Konsentrisitet
- Vinkelretthet
- Parallellisme
- Sann posisjon
- Runout
- Profil
En presisjonsbearbeidet komponent kan kreve en boring som holdes innenfor et smalt område for et presspasningslager. En støpeinnsats kan kreve høy posisjonsnøyaktighet for å justere med en parrende kjerne. En stemplet komponent kan trenge nøyaktig plasserte hull for å passe til en automatisert monteringsarmatur.
En stram toleranse betyr imidlertid ikke automatisk at en del er bedre. Det gir kun verdi når kravet støtter et spesifikt funksjonsbehov.
Trange toleranser er vanligvis nødvendig når feil geometri vil forhindre montering, redusere nøyaktighet, skape vibrasjoner eller forkorte produktets levetid.
De er spesielt viktige for:
- Lagerseter og lagerhus
- Press-fit eller interferens-fit funksjoner
- Presisjonsskaft og -boringer
- Lokalisering av pinnehull
- Girkassekomponenter
- Ventilhus og væskekontrolldeler
- Støpeinnsatser og kjernekomponenter
- Komponenter for medisinsk utstyr
- Luftfartssammenstillinger
- Robotikk og automasjonsutstyr
- Presisjonsfestekomponenter
For eksempel kan en lagerboring trenge en tett kontrollert diameter, rundhet og sylindrisitet. Hvis boringen er for stor, kan lageret rotere inne i huset. Hvis den er for liten, kan overdreven interferens skape uønsket forhåndsbelastning, forvrengning, varmeutvikling eller vanskelig montering.
I dette tilfellet er den primære bekymringen geometri. En fin overflatefinish kan hjelpe monteringsprosessen, men den kan ikke korrigere en feil lagersetediameter.
Krav til overflatefinish definerer teksturen og tilstanden til en komponents overflate etter maskinering, sliping, polering, stempling, forming, belegging eller andre produksjonsprosesser.
En overflate er ikke helt glatt. Selv en maskinert del av høy kvalitet inneholder mikroskopiske topper, daler, verktøymerker og retningsmønstre. Disse egenskapene kan påvirke hvordan delen tetter, glir, slites, reflekterer lys, beholder smøremiddel, aksepterer belegg, motstår korrosjon eller samhandler med en annen komponent.
Overflatefinish inkluderer normalt tre relaterte egenskaper:
- Ruhet: Fine og tettliggende overflateujevnheter
- Bølgehet: Større og bredere overflatevariasjoner
- Legging: Hovedretningen til overflatemønsteret produsert av produksjonsprosessen
Den vanligste overflateteksturverdien på tekniske tegninger er Ra , også kalt aritmetisk gjennomsnittlig ruhet. Ra er vanligvis uttrykt i mikrometer, slik som Ra 3,2 µm, Ra 1,6 µm eller Ra 0,8 µm.
En lavere Ra-verdi indikerer generelt en jevnere overflate. Ra alene beskriver imidlertid ikke fullstendig overflateytelse.
To overflater kan ha samme Ra-verdi, men oppfører seg veldig forskjellig på grunn av forskjeller i toppform, daldybde, bølgethet, bearbeidingsretning eller materialforhold.
For krevende applikasjoner kan ingeniører også vurdere:
- Rz
- Rq
- Materialforhold
- Bølger
- Topphøyde
- Dalens dybde
- Bæreområdeegenskaper
- Legg retning
- Overflatefeil
- Riper og skravlemerker
Krav til overflatefinish er ofte forbundet med utseende, men deres rolle er mye bredere. I mange applikasjoner er overflatetekstur et kritisk funksjonskrav.
En dårlig overflatefinish kan føre til:
- Væskelekkasje
- Gasslekkasje
- Høy friksjon
- Galling
- Akselerert slitasje
- Redusert tretthetsliv
- Dårlig smøreytelse
- Ustabil beleggvedheft
- Korrosjonsinitiering
- Vanskelig rengjøring
- Dårlig kosmetisk kvalitet
- Dårlig muggslipp
- Synlige maskineringsmerker
En tetningsflate kan møte sin dimensjonale toleranse, men fortsatt lekke hvis den har dype bearbeidingsspor, overdreven bølger, riper, grader eller retningsbestemte verktøymerker som skaper lekkasjebaner.
En glideaksel kan oppfylle diameterkravet, men likevel slites for tidlig hvis overflaten er for ru, for uregelmessig eller uegnet for oppbevaring av smøremiddel.
Et polert formhulrom kan forbedre glansen til et sprøytestøpt produkt, men et høypolert hulrom er kanskje ikke egnet for et produkt som krever en strukturert, matt, skinn- eller anti-skli overflate.
Riktig overflatefinish er ikke alltid den jevnest mulige overflaten. Det er overflaten som støtter den tiltenkte funksjonen.
Trange toleranser og krav til overflatefinish påvirker ulike aspekter av delens ytelse. Man kontrollerer geometrien til funksjonen. Den andre kontrollerer kvaliteten på overflaten selv.
| Sammenligningsfaktor | Tett toleranse Maskinering | Krav til overflatefinish |
|---|---|---|
| Hovedformål | Kontrollerer størrelse, posisjon, form og orientering | Kontrollerer overflatetekstur, kontaktoppførsel og overflatekvalitet |
| Typisk forklaring | ±0,01 mm, H7 passform, posisjon 0,05 mm, flathet 0,02 mm | Ra 3,2 µm, Ra 1,6 µm, Ra 0,8 µm, Rz grense |
| Primær ytelsespåvirkning | Tilpasning, justering, montering, utskiftbarhet, nøyaktighet | Forsegling, friksjon, slitasje, tretthet, belegg, utseende |
| Typisk inspeksjonsmetode | CMM, mikrometer, boremåler, pinnemåler, optisk inspeksjon | Profilometer, ruhetstester, optisk overflatemåling |
| Hovedutfordringen i produksjonen | Stabil arbeidsholding, termisk kontroll, maskinnøyaktighet, repeterbarhet for inspeksjon | Verktøyets tilstand, matehastighet, skjæreparametere, sliping, polering, inspeksjon |
| Hovedkostnadsdriver | Ekstra oppsett, tregere maskinering, spesialarmatur, tettere inspeksjon | Fine etterbehandlinger, sliping, honing, polering, tilleggstesting |
| Typisk risiko hvis ignorert | Løs passform, interferens, feiljustering, vibrasjon, monteringsfeil | Lekkasje, gnaging, høy friksjon, for tidlig slitasje, dårlig visuell kvalitet |
| Viktigst for | Passer, datum, sammenkoblingsfunksjoner, lokaliseringshull, presisjonssammenstillinger | Tetningsflater, lagertapper, glideflater, kosmetiske overflater |
Hovedlærdommen er enkel:
En toleranse forteller ingeniører om en funksjon er på riktig plassering og har riktig geometri. Et krav til overflatefinish forteller ingeniører om denne funksjonen har riktig kontakttilstand for arbeidsmiljøet.
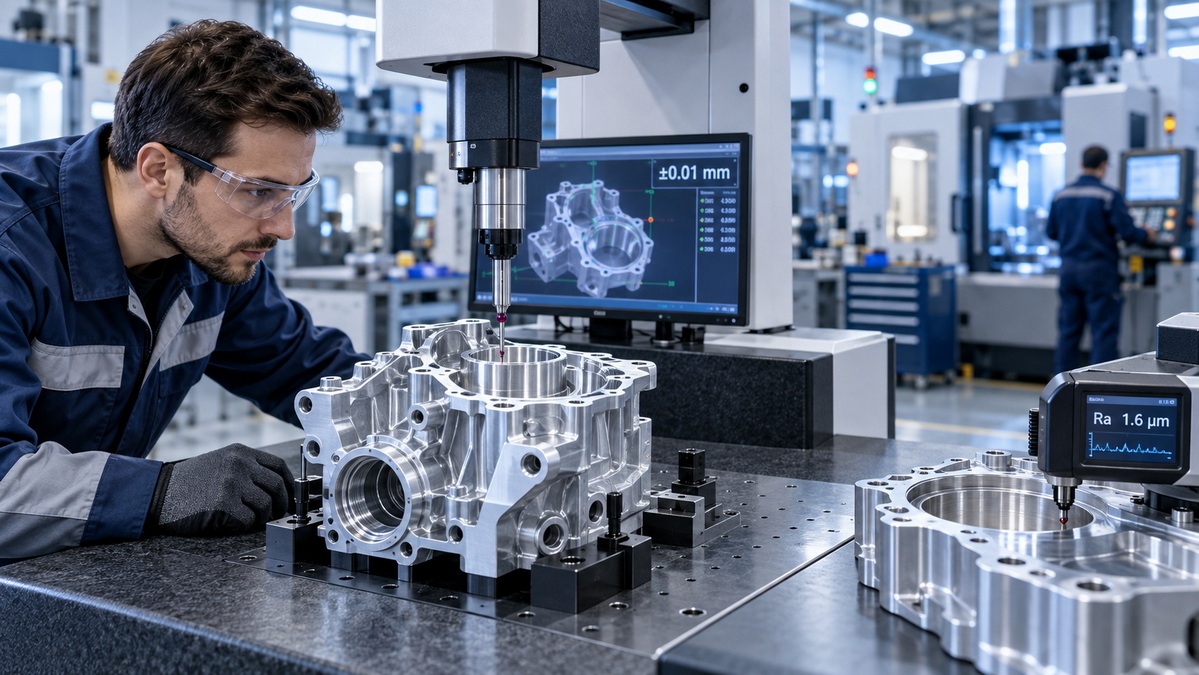
Ingeniører bør prioritere stramme toleranser når delens ytelse hovedsakelig avhenger av riktig størrelse, plassering, justering, form eller passform.
Dette er vanlig i sammenstillinger der flere komponenter må fungere sammen med kontrollert klaring eller interferens.
Lagerboringer og akseltapper trenger ofte tett dimensjonskontroll. Hvis toleransen er for stor, kan lagertilpasningen være ustabil. En løs passform kan tillate bevegelse, vibrasjon og fretting. En for stram passform kan skape uønsket stress og redusere levetiden på lageret.
Viktige egenskaper kan omfatte:
- Borediameter
- Skaftdiameter
- Rundhet
- Sylindrisitet
- Konsentrisitet
- Utløp
- Skulderplassering
- Vinkelretthet
For disse komponentene er bearbeiding med tett toleranse ofte førsteprioritet fordi lageret må passe riktig før overflatefinish blir aktuelt.
Dyvelhull brukes til å plassere deler nøyaktig under montering. En mindre posisjonsfeil kan forårsake feiljustering mellom flere funksjoner, spesielt i støpeformer, inventar, automatiseringsutstyr og presisjonsmontasjer.
I denne situasjonen bør ingeniører fokusere på:
- Hulldiameter
- Hullposisjon
- Sann posisjon
- Vinkelretthet
- Datumreferanse
- Hull-til-hull forhold
En lav ruhetsverdi kan være nyttig for innsetting, men det er vanligvis sekundært til funksjonens størrelse og plassering.
Presisjonsformer og -former er ofte avhengige av svært nøyaktige parringsoverflater. Kjerneinnsatser, hulromsinnsatser, styrepinner, utkastersystemer og skyvemekanismer må justeres riktig for å forhindre flammer, mismatch, overdreven slitasje eller dårlig delkvalitet.
Maskinering med stram toleranse er spesielt viktig for:
- Skillelinjejustering
- Sett inn posisjonering
- Styrepinne og bøssing passer
- Avstengningsflater
- Skyvemekanismer
- Ejektorstifthull
- Koblinger til kjølekanaler
For produksjon av form og form reduserer den riktige toleransestrategien justeringsarbeid under montering og støtter konsekvent kvalitet på støpte eller stemplede deler.
Ingeniører bør prioritere krav til overflatefinish når en dels ytelse avhenger av friksjon, tetning, slitasje, smøring, utmattelsesmotstand, renslighet, utseende eller beleggoppførsel.
Overflatefinish er ofte kritisk for pakningsflater, O-ringspor, ventilseter, flensoverflater, hydrauliske porter, pneumatiske grensesnitt og væskekontrollkomponenter.
En overflate kan være dimensjonsmessig korrekt, men likevel ikke forsegle på grunn av:
- Dype bearbeidingsmerker
- Verktøyprat
- Riper
- Burrs
- Overdreven bølger
- Skarpe overflatetopper
- Feil leggeretning
- Innebygde partikler
For en statisk tetningsflate fungerer ofte flathet og ruhet sammen. Flathet kontrollerer den generelle kontakttilstanden over overflaten. Ruhet kontrollerer teksturen på mikronivå som enten kan støtte eller svekke forseglingen.
Aksler, foringer, styreskinner, stempler, spindler, ventilstammer og lineære bevegelseskomponenter krever ofte kontrollert overflatetekstur.
Hvis overflaten er for ru, kan den skape overdreven friksjon, slite tetninger, skade sammenkoblende deler og generere varme. Hvis overflaten er for glatt, kan det redusere smøremiddelretensjonen i visse bruksområder.
Riktig finish må velges i henhold til:
- Materialkombinasjon
- Smøretilstand
- Kontakttrykk
- Glidende hastighet
- Forseglingsmateriale
- Bevegelsesfrekvens
- Temperatur
- Kjemisk eksponering
- Nødvendig levetid
Overflatedefekter kan fungere som stresskonsentratorer. Riper, verktøymerker, dype daler og grove overganger kan øke risikoen for sprekkinitiering ved gjentatt belastning.
Dette er spesielt viktig for:
- Luftfartskomponenter
- Bilaksler
- Kraftig utstyrsdeler
- Roterende komponenter
- Fjærer og bærende egenskaper
- Medisinske implantater
- Høytrykkskomponenter
En bedre overflatetilstand kan redusere risikoen for tretthetsrelatert svikt, spesielt i nærheten av fileter, skuldre, tråder og andre områder hvor stress allerede er konsentrert.
For synlige metallhus, apparatdeler, elektroniske kabinetter, dekorative beslag og førsteklasses forbrukerprodukter, kan overflatekvalitet ha en større kommersiell innvirkning enn ekstremt tett dimensjonskontroll.
Vanlige overflaterelaterte krav kan omfatte:
- Børstet finish
- Retningsbestemt korn
- Speilpolering
- Matt tekstur
- Perlesprengning
- Avgrading
- Skrapekontroll
- Forberedelse av pulverlakk
- Anodiseringspreparat
- Lasermerkingskvalitet
I disse tilfellene kan utseendet til delen påvirke merkeoppfatning, produktposisjonering og kundetilfredshet.
Noen funksjoner krever stramme toleranser og kontrollert overflatefinish på samme tid. Dette er vanligvis de mest krevende funksjonene å produsere og inspisere.
Vanlige eksempler inkluderer:
- Lagerjournaler
- Hydrauliske ventilspoler
- Presisjonsaktuatoraksler
- Grensesnitt for medisinsk utstyr
- Girkasseaksler
- Høytrykkstetningskomponenter
- Pumpedeler
- Presisjonsformede hulromsoverflater
- Luftfartsaktuatorkomponenter
- Væskekontrollmanifolder
Tenk på en presisjonsaksel som brukes i en roterende enhet. Diameteren må være nøyaktig for å oppnå riktig passform. Akslingen må også ha akseptabel rundhet og utløp for å hindre vibrasjon. Samtidig kan akseloverflaten trenge en kontrollert finish for å redusere friksjon, beskytte tetninger og opprettholde smøring.
Denne typen funksjoner bør ikke behandles som en generell maskineringsoverflate. Det krever en komplett produksjonsplan som inkluderer materialtilstand, maskineringssekvens, varmebehandling, ferdigbearbeiding, sliping eller polering, inspeksjon og emballasjebeskyttelse.
Den mest effektive måten å velge mellom bearbeiding med tett toleranse og krav til overflatefinish er å undersøke funksjonen til hver funksjon.
| Funksjon Funksjon | Primær prioritet | Sekundær prioritet | Typisk ingeniørfokus |
|---|---|---|---|
| Lagerhusboring | Trang toleranse | Overflatefinish | Diameter, rundhet, sylindrisitet, riktig passform |
| Presspass aksel | Trang toleranse | Overflatefinish | Kontrollert interferens og kontaktkonsistens |
| Statisk pakningsflate | Overflatefinish og flathet | Dimensjonstoleranse | Forseglingstekstur, flathet, gradfritt kontaktområde |
| O-ringspor | Dimensjonstoleranse | Overflatefinish | Sporbredde, dybde, hjørnetilstand, overflatekvalitet |
| Glidende aksel | Overflatefinish | Diametertoleranse | Friksjonsreduksjon, tetningslevetid, smøreoppførsel |
| Lokalisering av pinnehull | Plassering og størrelsestoleranse | Overflatefinish | Nøyaktig plassering i forhold til datum |
| Mugghulrom | Overflatefinish | Geometrisk toleranse | Produktglans, teksturoverføring, utstøtingsytelse |
| Festehull i platemetall | Stillingstoleranse | Kanttilstand | Hullplassering, gradkontroll, monteringskompatibilitet |
| Kosmetisk aluminiumskapsel | Overflatefinish | Generell dimensjonstoleranse | Utseende, beleggforberedelse, synlig konsistens |
| Tretthetsbelastet skaftskulder | Overflatefinish | Geometritoleranse | Glatt overgang, kontrollert radius, redusert spenningskonsentrasjon |
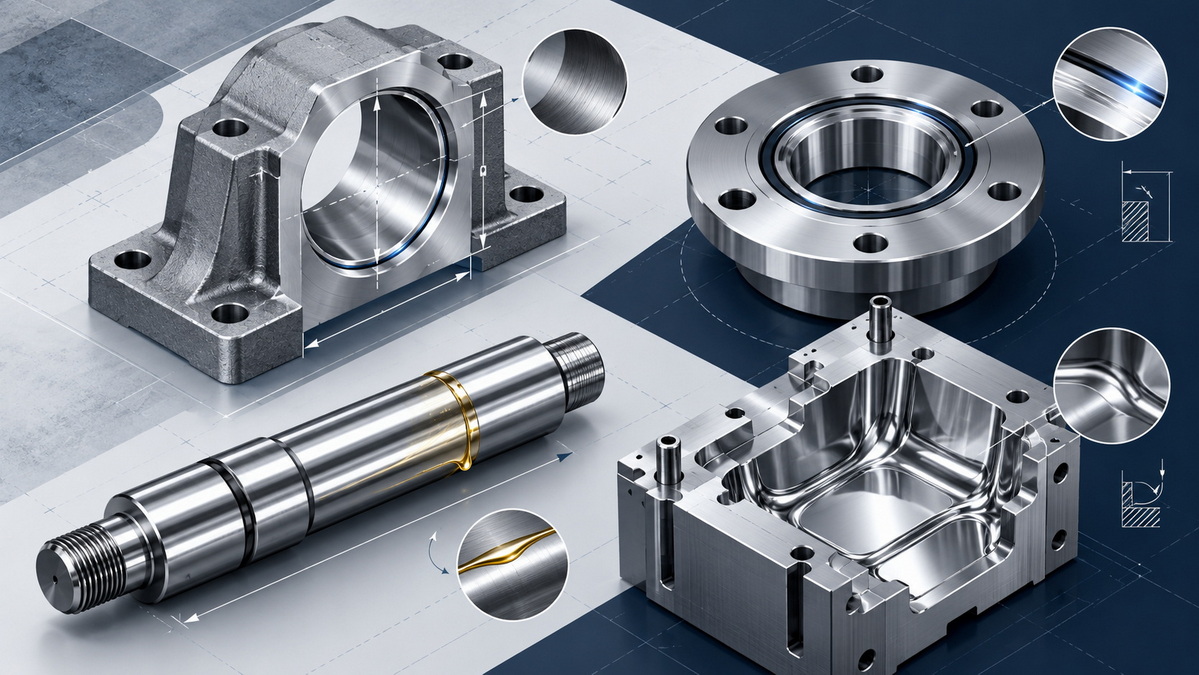
Mange tekniske tegninger blir dyre fordi de bruker svært restriktive toleranser og krav til fin overflatefinish på alle funksjoner.
Denne tilnærmingen kan virke trygg, men den skaper ofte unødvendig kompleksitet i produksjonen.
Overspesifikasjon kan føre til:
- Høyere maskineringskostnad
- Lengre produksjonstid
- Flere oppsettoperasjoner
- Ekstra sliping eller polering
- Vanskeligere inspeksjon
- Høyere avslagsprosent
- Dyrere inventar
- Lavere produksjonseffektivitet
- Mer begrensede leverandøralternativer
- Større risiko for inkonsistente måleresultater
For eksempel kan det hende at en utvendig husvegg som er skjult inne i en sammenstilling ikke trenger Ra 0,4 µm. Hvis den ikke tetter, glir, bærer et lager, mottar et spesielt belegg eller fungerer som en synlig produktoverflate, kan en standard maskinert finish være fullt akseptabel.
På samme måte kan det hende at en ikke-tilpassende vegg i et bearbeidet aluminiumshus ikke trenger en toleranse på ±0,01 mm. Hvis sammenstillingen tillater mer variasjon, kan en generell toleranse redusere kostnadene og forbedre produksjonsevnen uten å påvirke ytelsen.
Presisjonen bør konsentreres der den gir funksjonell verdi.
En strukturert ingeniørgjennomgang kan hjelpe teamene med å bestemme hvor de skal prioritere stramme toleranser, krav til overflatefinish eller begge deler.
Før du velger en toleranse- eller ruhetsverdi, må du definere hva funksjonen må gjøre.
Mulige funksjoner inkluderer:
- Finn en annen komponent
- Støtt et lager
- Lag en presspasning
- Tett væske eller gass
- Guide bevegelse
- Overføring av last
- Behold smøremiddelet
- Godta belegg
- Gi en kosmetisk overflate
- Lag en formtekstur
- Slipp en støpt del
- Monter en elektrisk kontakt
- Juster en sammenstilling
Start med funksjon, ikke med et tall.
Deretter kan du vurdere hva som kan skje hvis funksjonen ikke kontrolleres riktig.
Typiske feilmoduser inkluderer:
- Lekkasje
- Løs montering
- Overdreven forstyrrelse
- Vibrasjon
- For tidlig slitasje
- Galling
- Feilstilling
- Korrosjon
- Beleggsfeil
- Kosmetisk avvisning
- Vanskelig montering
- Tretthetssprekker
- Muggblits
- Dårlig produktutgivelse
Den sannsynlige feilmodusen vil avsløre om geometri, overflatetekstur eller begge deler er viktigere.
For stramme toleranseegenskaper er en klar datumstrategi avgjørende. Datoer fastsetter referanseflatene eller aksene som brukes til å inspisere delen.
Uten et klart datumsystem kan leverandører og inspektører tolke funksjonens plassering annerledes. Dette kan skape inkonsekvente inspeksjonsresultater, uventede monteringsproblemer og uenighet under kvalitetsgjennomgang.
En praktisk tegning bør definere overflatene som kontrollerer hvordan delen sitter, justeres, monteres eller passer med en annen komponent.
Unngå generelle notater som «polere alle overflater» med mindre det virkelig er nødvendig.
Definer i stedet overflatekrav for spesifikke områder:
- Forsegling av ansikter
- Glideflater
- Lagerkontaktflater
- Mugghuler
- Kosmetiske ansikter
- Belagte overflater
- Grensesnitt med høy slitasje
- Tretthetsfølsomme overganger
For kritiske funksjoner, spesifiser nødvendig ruhetsverdi, måleretning, utleggingsretning, tillatte defekter og krav til etterbehandling.
Overflatebehandlingsprosesser kan påvirke endelige dimensjoner. Sliping, polering, lapping, sprengning, anodisering, galvanisering, pulverlakkering, passivering og varmebehandling kan alle påvirke endelig størrelse, overflatetilstand eller kantgeometri.
Produksjonssekvensen bør planlegges nøye.
En vanlig prosessrute kan omfatte:
1. Materialforberedelse
2. Grovbearbeiding
3. Stressavlastning eller varmebehandling
4. Halvbearbeiding
5. Fullfør bearbeidingen
6. Sliping, honing, polering eller lapping
7. Overflatebehandling eller belegg
8. Dimensjonskontroll
9. Inspeksjon av overflatetekstur
10. Sluttrengjøring og pakking
En komponent bør vurderes som et komplett produksjonssystem, ikke som en samling isolerte tegningsforklaringer.
En vanlig antakelse er at en jevnest mulig overflate alltid gir det beste resultatet. I ekte produksjon er det ikke alltid sant.
Noen applikasjoner trenger en kontrollert mikrotekstur for å beholde smøremiddel. En overflate som er for glatt kan redusere evnen til olje eller fett å forbli i kontaktområdet. I andre tilfeller kan aggressiv polering myke opp kritiske kanter, endre en profil, redusere dimensjonsnøyaktigheten eller skape inkonsekvent utseende på tvers av flere deler.
For støpte produkter kan et speilpolert hulrom være ideelt for gjennomsiktige deler, høyglanshus, linser og dekorative komponenter. Imidlertid kan et matt forbrukerprodukt, skinnstruktur, anti-skli overflate eller malingsklart hus kreve en annen formtekstur og etterbehandlingsmetode.
Den riktige instruksjonen er ikke 'gjør det så smidig som mulig.'
Den bedre instruksjonen er: Skap overflatetilstanden som støtter delens tiltenkte funksjon, materiale, monteringsmiljø og produksjonsprosess.
Formproduksjon krever både høy posisjonsnøyaktighet og kontrollert overflatekvalitet. Kjerne- og hulromsinnsatser må justeres riktig for å forhindre flammer, feilpasning og ujevne skillelinjer.
Samtidig påvirker formhulens finish:
- Produktglans
- Teksturgjengivelse
- Muggslipp
- Utstøtningskraft
- Rengjøringseffektivitet
- Ripesynlighet
- Optisk klarhet
- Overflatekonsistens av støpte deler
Trange toleranser er viktig for innsatsinnretting og avstengningsområder. Overflatefinish er viktig for hulromsflatene som overfører utseende og tekstur til den støpte delen.
Hydrauliske manifolder, ventilhus, beslag og pneumatiske deler krever ofte flere kontrollstrategier.
Portposisjoner, gjengeplasseringer og monteringshull kan trenge stramme dimensjonstoleranser. Tetningsflater og ventilgrensesnitt kan kreve kontrollert ruhet, flathet og fjerning av grader.
En korrekt plassert beslag kan fortsatt lekke hvis kontaktflaten har dype riller eller ujevn tekstur. Et glatt ansikt kan fortsatt svikte hvis porten er på feil plassering.
Dette gjør hydrauliske og pneumatiske komponenter til et sterkt eksempel på hvorfor funksjon-for-funksjon-spesifikasjon er avgjørende.
Ved fabrikasjon av metallplater trenger ikke alle funksjoner toleranse for presisjonsbearbeiding.
Monteringshull, koblingsutskjæringer, foldede flenser, hengselplasseringer og matchende kanter kan trenge kontrollerte dimensjoner og posisjoner. Imidlertid kan brede utvendige paneler kreve større oppmerksomhet til:
- Ripeforebygging
- Fjerning av grater
- Kornretning
- Kantkvalitet
- Sveisemerker
- Forberedelse av pulverlakk
- Overflatekonsistens
For synlige kapslinger kan overflatekvaliteten sterkt påvirke den oppfattede verdien av det ferdige produktet.
For tilpassede presisjonsdeler avhenger riktig balanse av delens rolle i den endelige monteringen.
En enkel brakett kan trenge nøyaktige hull og akseptabel avgrading. En pumpeaksel kan trenge streng diameterkontroll, utløpskontroll og en fin overflatefinish. En forminnsats kan kreve tette posisjonstoleranser, flathet, varmebehandling, polering og teksturforberedelse.
Nøkkelen er å unngå å bruke én generell regel for alle komponenter. Hver kritisk overflate bør evalueres i henhold til dens funksjon.
En godt forberedt tegning og tilbudsforespørsel hjelper produsenter med å sitere mer nøyaktig, identifisere risikoer tidligere og velge en effektiv produksjonsrute.
Ta med følgende informasjon når det er mulig:
1. Materialkvalitet og tilstand
Identifiser det nøyaktige materialet, for eksempel 6061-T6 aluminium, 7075 aluminium, SUS304 rustfritt stål, SUS316 rustfritt stål, POM, messing, titanlegering, verktøystål eller karbonstål.
2. Kritiske dimensjoner og geometriske kontroller
Merk tydelig dimensjoner som påvirker passform, justering, forsegling, bevegelse eller montering.
3. Krav til overflatefinish etter funksjonsområde
Bruk grovhetskrav bare på funksjoner som trenger dem.
4. Krav til etterbehandling
Oppgi om delen trenger anodisering, galvanisering, passivering, varmebehandling, sliping, polering, perleblåsing, pulverlakkering, lasermerking eller andre etterbehandlingsprosesser.
5. Krav til inspeksjon
Definer om prosjektet krever første artikkelinspeksjon, dimensjonsrapporter, CMM-rapporter, ruhetstesting, materialsertifikater, beleggtykkelsesrapporter eller annen kvalitetsdokumentasjon.
6. Produksjonsmengde
Krav til prototyper, lavvolum og masseproduksjon kan trenge ulike verktøy, maskineringsstrategier og inspeksjonsplaner.
7. Paringsdelinformasjon
Når det er mulig, oppgi informasjon om sammenkoblingskomponenten, spesielt for presspasninger, tetningsgrensesnitt, lagerpasninger og bevegelige sammenstillinger.
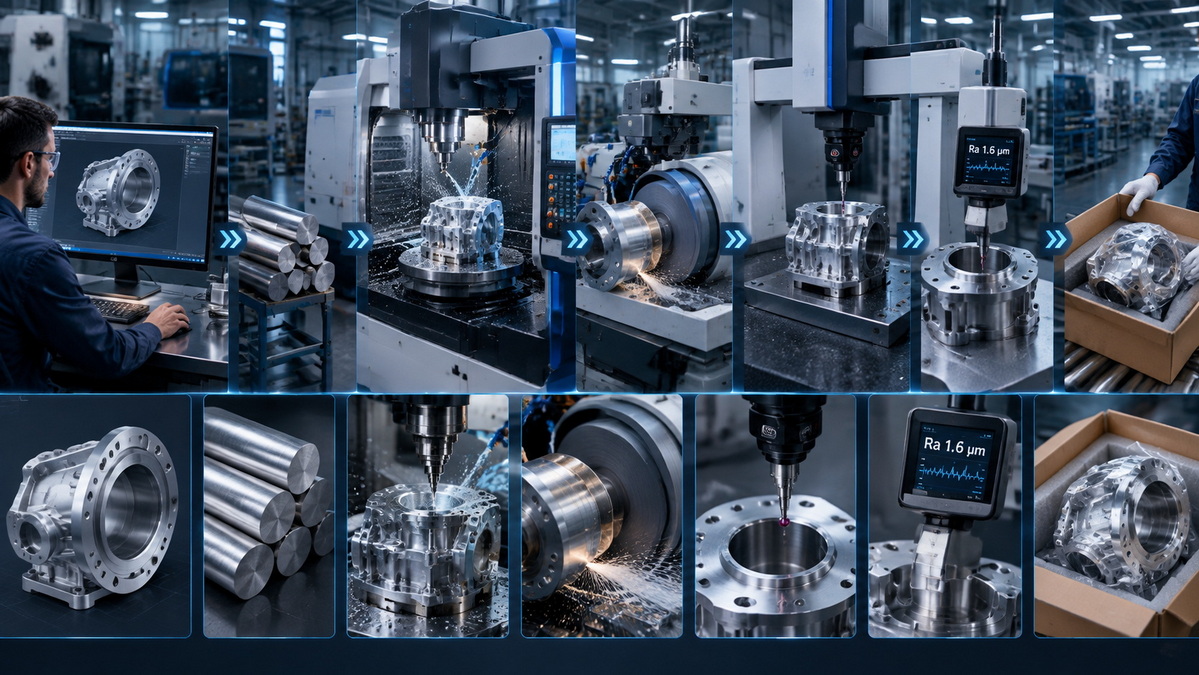
Krav til bearbeiding med stram toleranse og overflatefinish bør ikke sees på som konkurrerende prioriteringer. De løser forskjellige tekniske problemer.
Trange toleranser beskytter passform, justering, plassering, form og monteringsytelse. De er essensielle for lagerseter, lokaliseringsfunksjoner, presspasningskomponenter, presisjonsboringer, forminnsatser og sammenkoblingsgrensesnitt.
Krav til overflatefinish beskytter tetning, friksjon, slitasje, utmattelsesmotstand, smøreegenskaper, beleggkvalitet, renslighet og utseende. De er kritiske for forsegling av flater, glideoverflater, kosmetiske hus, formhulrom, tretthetsbelastede komponenter og grensesnitt med høy slitasje.
Den mest effektive ingeniørtilnærmingen er å evaluere hver funksjon individuelt. Bruk stramme toleranser kun der presisjonsgeometrikontroller fungerer. Påfør krav til overflatefinish kun der overflatens tilstand påvirker ytelsen eller utseendet. Bruk begge der komponenten skal oppnå presis passform og kontrollert kontaktoppførsel samtidig.
For komplekse spesialtilpassede presisjonsdeler, støpeformer, dyser og metallplater, hjelper tidlig gjennomgang av produksjonsevnen å identifisere unødvendige kostnader, redusere tegnetvetydighet, forbedre inspeksjonskonsistensen og skape en mer pålitelig produksjonsprosess.
U-Need støtter globale kunder med spesialbearbeiding av presisjonsdeler, produksjon av sprøytestøpeformer, stanseformer, kaldsmiingsformer og metallproduksjon. Ved å dele komplette tegninger, 3D-modeller, materialspesifikasjoner, toleransekrav, krav til overflatefinish og forventede bestillingsmengder kan produksjonsprosessen evalueres med større nøyaktighet fra begynnelsen.
Det er ingen enkelt definisjon fordi toleranseevnen avhenger av materiale, delstørrelse, geometri, maskineringsprosess, maskintilstand, armaturdesign og inspeksjonsmetode. I mange prosjekter behandles toleranser strammere enn ±0,05 mm som presisjonskrav. Toleranser rundt ±0,01 mm eller strammere kan kreve mer kontrollerte bearbeidingsforhold og ytterligere inspeksjon.
Nei. Ra er mye brukt, men den beskriver ikke alle overflateegenskaper fullt ut. Avhengig av applikasjonen, kan ingeniører også trenge å evaluere Rz, Rq, bølgethet, materialforhold, leggeretning, topphøyde, daldybde og synlige overflatedefekter.
I de fleste tilfeller, ja. Lavere ruhetsverdier kan kreve langsommere matehastigheter, ekstra etterbehandling, skarpere eller spesialiserte skjæreverktøy, sliping, honing, lapping, polering og mer inspeksjon. Kostnadspåvirkningen avhenger av materialet, geometrien, området som skal ferdigstilles, produksjonsmengde og nødvendig prosess.
Ja. Polering, sliping, lapping, sprengning, plettering, anodisering, belegg og varmebehandling kan påvirke dimensjoner, kantradier, overflatetekstur og endelig passform. Ingeniører bør definere om dimensjoner gjelder før eller etter etterbehandling og sørge for at prosesssekvensen er klar.
I mange tilfeller, ja. Flathet kontrollerer den generelle kontakttilstanden over tetningsflaten. Ruhet kontrollerer den mindre overflateteksturen som kan påvirke lekkasjebaner, pakningskomprimering og kontaktoppførsel. De riktige verdiene avhenger av trykk, væsketype, pakningsmateriale, tetningsdesign og sammenkoblingsdelens tilstand.
Mange generelle CNC-maskinerte overflater er spesifisert rundt Ra 3,2 µm eller Ra 1,6 µm. Den riktige verdien avhenger imidlertid av delmaterialet, bearbeidingsmetoden, delens funksjon, parringsoverflate, beleggkrav og akseptable kostnader. Finsliping eller polering kan være nødvendig for mer krevende overflater.
Ingeniører kan unngå overspesifikasjoner ved å identifisere det funksjonelle formålet med hver funksjon. Bruk strenge toleranser kun for dimensjoner som kontrollerer tilpasning, montering, bevegelse, forsegling eller innretting. Bruk generelle toleranser for ikke-kritiske funksjoner. Påfør kun fin overflatefinish der den støtter funksjonelle eller visuelle krav.
1. ASME. [Overflatetekstur: ASME B46.1 ]
2. Internasjonal organisasjon for standardisering. [ISO 21920-1:2021 — Geometriske produktspesifikasjoner (GPS) — Overflatetekstur: Profil — Del 1: Indikasjon av overflatetekstur ]
3. Internasjonal organisasjon for standardisering. [ISO 21920-2:2021 — Geometriske produktspesifikasjoner (GPS) — Overflatetekstur: Profil — Del 2: Termer, definisjoner og overflateteksturparametre ]
4. Internasjonal organisasjon for standardisering. [ISO 21920-3:2021 — Geometriske produktspesifikasjoner (GPS) — Overflatetekstur: Profil — Del 3: Spesifikasjonsoperatører ]
5. Physikalisch-Technische Bundesanstalt. [Standarder i råhetsmåleteknikker ]
6. NASA Technical Reports Server. [Effekt av broaching maskineringsparametre, restspenninger og overflateruhet på utmattelseslevetid ]
7. Venco MFG. [CNC-bearbeidingstoleranseveiledning: ISO 2768 & GD&T ]
8. Olympus Maskinering. [Krav til overflatefinish for CNC-bearbeiding med tett toleranse ]


