Wyświetlenia: 259 Autor: U-Need Czas publikacji: 27.09.2026 Pochodzenie: Strona
Menu treści
● Co to jest obróbka z wąską tolerancją?
>> Dlaczego wąskie tolerancje mają znaczenie
● Jakie są wymagania dotyczące wykończenia powierzchni?
● Dlaczego wykończenie powierzchni ma znaczenie w produkcji precyzyjnej
● Obróbka o wąskiej tolerancji a wymagania dotyczące wykończenia powierzchni
● Kiedy inżynierowie powinni priorytetowo traktować wąskie tolerancje?
>> Gniazda łożysk i obudowy łożysk
>> Lokalizowanie otworów i elementy ustalające
>> Wkładki do form i komponenty narzędzi
● Kiedy inżynierowie powinni nadać priorytet wymaganiom dotyczącym wykończenia powierzchni?
>> Elementy przesuwne i obrotowe
>> Komponenty krytyczne pod względem zmęczenia
>> Komponenty kosmetyczne i przeznaczone dla konsumentów
● Kiedy oba wymagania są krytyczne
● Funkcjonalna macierz priorytetów
● Koszt zawyżonej specyfikacji
● Praktyczna metoda ustalania wymagań
>> 2. Zidentyfikuj tryb awarii
>> 3. Użyj Wyczyść odniesienia do odniesienia
>> 4. Nakładaj wykończenie powierzchni tylko tam, gdzie ma to znaczenie
>> 5. Rozważ pełną sekwencję produkcyjną
● Dlaczego gładsza nie zawsze jest lepsza
>> Elementy hydrauliczne i pneumatyczne
>> Niestandardowe, precyzyjnie obrobione części
● Lepsze wymagania dotyczące rysunków i zapytań ofertowych
>> 1. Co uważa się za wąską tolerancję w obróbce CNC?
>> 2. Czy Ra jest jedyną wartością wykończenia powierzchni, która ma znaczenie?
>> 3. Czy lepsze wykończenie powierzchni zawsze zwiększa koszty obróbki?
>> 4. Czy polerowanie może zmienić ostateczne wymiary części?
>> 6. Jakie wykończenie powierzchni jest typowe dla części obrabianych CNC?
>> 7. W jaki sposób inżynierowie mogą uniknąć zawyżania tolerancji obróbki?
Kiedy inżynierowie porównują obróbka o wąskich tolerancjach i wymagania dotyczące wykończenia powierzchni , właściwym priorytetem rzadko jest jedno lub drugie. Bardziej przydatne pytanie brzmi: które wymaganie ma największy wpływ na rzeczywiste działanie części?
Element może mieć dokładne wymiary, ale nadal może zawodzić, ponieważ przecieka, zużywa się zbyt szybko, zatyka podczas ruchu, ulega uszkodzeniom zmęczeniowym lub słabo działa po pokryciu. W ten sam sposób wysoce wypolerowana część może nadal nadawać się do użytku, jeśli jej średnica otworu, płaskość, koncentryczność lub położenie otworu wykraczają poza dopuszczalny zakres.
W przypadku globalnych producentów, dystrybutorów i zespołów zajmujących się rozwojem produktu najbardziej praktycznym podejściem jest zdefiniowanie wymagań zgodnie z funkcją każdej cechy. Wąskie tolerancje powinny chronić dopasowanie, montaż, wyrównanie i ruch. Wymagania dotyczące wykończenia powierzchni powinny chronić tarcie, uszczelnienie, odporność na zużycie, wytrzymałość zmęczeniową, odporność na korozję, jakość powłoki i wygląd.
Celem nie jest określenie najwęższej tolerancji i najniższej możliwej wartości chropowatości na każdej powierzchni. Celem jest stworzenie części, która działa niezawodnie, można ją regularnie kontrolować i można ją wydajnie produkować.
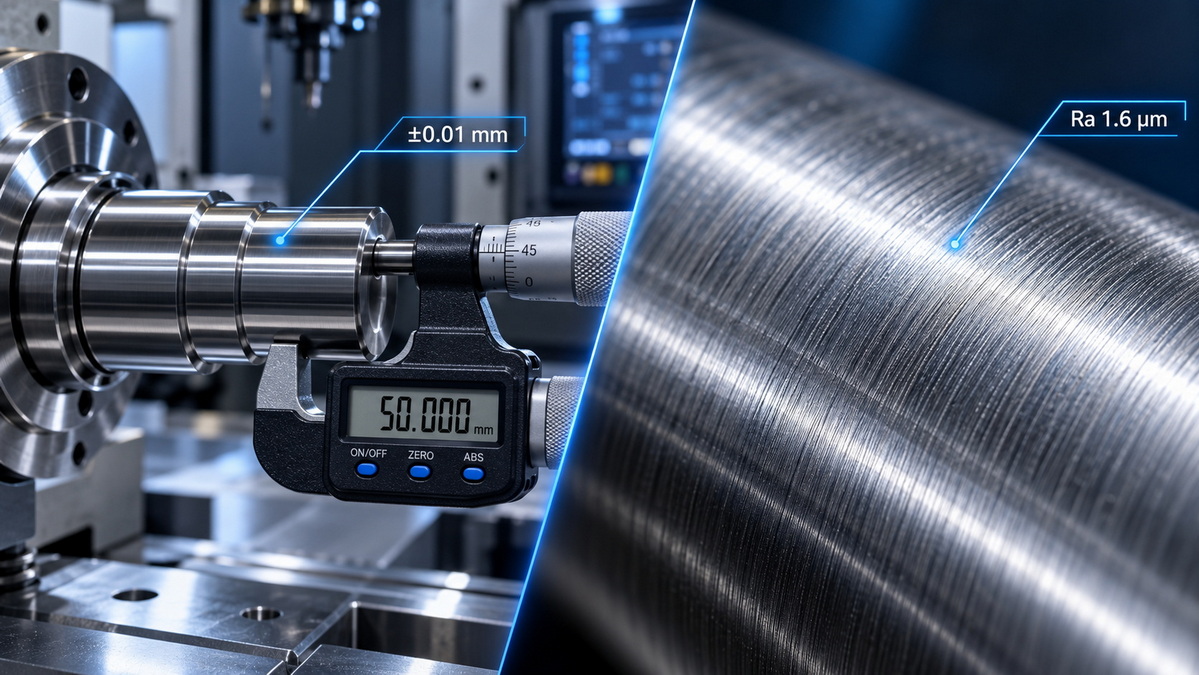
Obróbka o wąskiej tolerancji to proces wytwarzania elementu w wąskim dopuszczalnym odchyleniu od jego wymiarów nominalnych. Tolerancja określa, jak bardzo wymiar, forma, orientacja lub lokalizacja mogą się różnić, pozostając jednocześnie akceptowalnymi.
Na przykład średnica wału określona jako 10,00 mm ± 0,01 mm musi mieścić się w przedziale od 9,99 mm do 10,01 mm. Każda część spoza tego zakresu może zostać odrzucona, przerobiona lub spowodować problemy z montażem.
Wąskie tolerancje mogą dotyczyć wymiarów podstawowych, ale mają również zastosowanie do wymagań geometrycznych, które wpływają na sposób łączenia i wzajemnego ruchu komponentów.
Typowe elementy sterujące obróbką o wąskiej tolerancji obejmują:
- Średnica
- Długość
- Szerokość
- Grubość
- Płaskość
- Prostota
- Okrągłość
- Cylindryczność
- Koncentryczność
- Prostopadłość
- Równoległość
- Prawdziwe stanowisko
- Wybicie
- Profil
Precyzyjnie obrobiony element może wymagać otworu utrzymanego w wąskim zakresie dla łożyska wtłaczanego. Wkładka formy może wymagać dużej dokładności pozycjonowania, aby dopasować ją do współpracującego rdzenia. Wytłoczony element może wymagać precyzyjnie rozmieszczonych otworów, aby pasował do zautomatyzowanego uchwytu montażowego.
Jednakże wąska tolerancja nie oznacza automatycznie, że dana część jest lepsza. Dodaje wartość tylko wtedy, gdy wymaganie wspiera konkretną potrzebę funkcjonalną.
Wąskie tolerancje są zwykle konieczne, gdy nieprawidłowa geometria uniemożliwia montaż, zmniejsza dokładność, powoduje wibracje lub skraca żywotność produktu.
Są one szczególnie ważne dla:
- Gniazda łożysk i obudowy łożysk
- Elementy pasowane na wcisk lub na wcisk
- Precyzyjne wały i otwory
- Lokalizowanie otworów na szpilki
- Elementy skrzyni biegów
- Korpusy zaworów i części sterujące płynami
- Wkładki do form i elementy rdzenia
- Elementy urządzeń medycznych
- Zespoły lotnicze
- Robotyka i urządzenia automatyki
- Precyzyjne elementy osprzętu
Na przykład otwór łożyska może wymagać ściśle kontrolowanej średnicy, okrągłości i cylindryczności. Jeśli otwór jest zbyt duży, łożysko może obracać się w oprawie. Jeśli jest za mały, nadmierne zakłócenia mogą spowodować niepożądane napięcie wstępne, zniekształcenia, wytwarzanie ciepła lub utrudniony montaż.
W tym przypadku głównym problemem jest geometria. Dokładne wykończenie powierzchni może pomóc w procesie montażu, ale nie może skorygować nieprawidłowej średnicy gniazda łożyska.
Wymagania dotyczące wykończenia powierzchni definiują teksturę i stan powierzchni komponentu po obróbce skrawaniem, szlifowaniu, polerowaniu, tłoczeniu, formowaniu, powlekaniu lub innych procesach produkcyjnych.
Powierzchnia nie jest idealnie gładka. Nawet wysokiej jakości część obrobiona zawiera mikroskopijne szczyty, doliny, ślady narzędzi i wzory kierunkowe. Te cechy mogą wpływać na to, jak część uszczelnia, ślizga się, zużywa, odbija światło, zatrzymuje smar, przyjmuje powłokę, jest odporna na korozję lub wchodzi w interakcję z innym komponentem.
Wykończenie powierzchni zwykle obejmuje trzy powiązane cechy:
- Chropowatość: Drobne i blisko siebie rozmieszczone nierówności powierzchni
- Falistość: Większe i szerzej rozmieszczone różnice powierzchni
- Ułożenie: Główny kierunek wzoru powierzchni powstałego w procesie produkcyjnym
Najczęstszą wartością tekstury powierzchni na rysunkach technicznych jest Ra , zwana także średnią arytmetyczną chropowatości. Ra jest zwykle wyrażany w mikrometrach, np. Ra 3,2 µm, Ra 1,6 µm lub Ra 0,8 µm.
Niższa wartość Ra ogólnie wskazuje na gładszą powierzchnię. Jednak sam Ra nie opisuje w pełni właściwości powierzchniowych.
Dwie powierzchnie mogą mieć tę samą wartość Ra, ale zachowywać się bardzo różnie ze względu na różnice w kształcie wierzchołka, głębokości wgłębienia, falistości, kierunku obróbki lub proporcji materiału.
W przypadku wymagających zastosowań inżynierowie mogą również ocenić:
- Rz
- Rq
- Stosunek materiału
- Falistość
- Wysokość szczytowa
- Głębokość doliny
- Charakterystyka obszaru łożyska
- Kierunek układania
- Wady powierzchni
- Rysy i ślady po zarysowaniach
Wymagania dotyczące wykończenia powierzchni często kojarzą się z wyglądem, jednak ich rola jest znacznie szersza. W wielu zastosowaniach tekstura powierzchni jest krytycznym wymaganiem funkcjonalnym.
Złe wykończenie powierzchni może prowadzić do:
- Wyciek płynu
- Wyciek gazu
- Wysokie tarcie
- Irytujący
- Przyspieszone zużycie
- Zmniejszona trwałość zmęczeniowa
- Słabe działanie smarujące
- Niestabilna przyczepność powłoki
- Inicjacja korozji
- Trudne czyszczenie
- Słaba jakość kosmetyków
- Słabe uwalnianie pleśni
- Widoczne ślady obróbki
Powierzchnia uszczelniająca może spełniać swoją tolerancję wymiarową, ale nadal może przeciekać, jeśli ma głębokie rowki obróbkowe, nadmierną falistość, zadrapania, zadziory lub kierunkowe ślady narzędzi, które tworzą ścieżki wycieków.
Wał ślizgowy może spełniać wymagania dotyczące średnicy, ale nadal zużywa się przedwcześnie, jeśli powierzchnia jest zbyt szorstka, zbyt nieregularna lub nieodpowiednia do zatrzymywania smaru.
Wypolerowana wnęka formy może poprawić połysk produktu formowanego wtryskowo, ale wysoce wypolerowana wnęka może nie być odpowiednia dla produktu wymagającego teksturowanej, matowej, imitującej skórę lub powierzchni antypoślizgowej.
Prawidłowe wykończenie powierzchni nie zawsze jest możliwie najgładszą powierzchnią. Jest to powierzchnia, która spełnia zamierzoną funkcję.
Wąskie tolerancje i wymagania dotyczące wykończenia powierzchni wpływają na różne aspekty wydajności części. Jeden kontroluje geometrię elementu. Drugi kontroluje jakość samej powierzchni.
| Współczynnik porównawczy | w wąskiej tolerancji | Wymagania dotyczące wykończenia powierzchni |
|---|---|---|
| Główny cel | Kontroluje rozmiar, położenie, formę i orientację | Kontroluje teksturę powierzchni, zachowanie kontaktu i jakość powierzchni |
| Typowe objaśnienie | ±0,01 mm, dopasowanie H7, pozycja 0,05 mm, płaskość 0,02 mm | Ra 3,2 µm, Ra 1,6 µm, Ra 0,8 µm, granica Rz |
| Główny wpływ na wydajność | Dopasowanie, wyrównanie, montaż, wymienność, dokładność | Uszczelnienie, tarcie, zużycie, zmęczenie, powłoka, wygląd |
| Typowa metoda kontroli | CMM, mikrometr, średnicówka, sprawdzian trzpieniowy, kontrola optyczna | Profilometr, tester chropowatości, optyczny pomiar powierzchni |
| Główne wyzwanie produkcyjne | Stabilne trzymanie robocze, kontrola termiczna, dokładność maszyny, powtarzalność kontroli | Stan narzędzia, posuw, parametry skrawania, szlifowanie, polerowanie, kontrola |
| Główny czynnik generujący koszty | Dodatkowe konfiguracje, wolniejsza obróbka, specjalne mocowania, dokładniejsza kontrola | Drobne przejścia wykończeniowe, szlifowanie, honowanie, polerowanie, dodatkowe badania |
| Typowe ryzyko, jeśli zostanie zignorowane | Luźne dopasowanie, zakłócenia, niewspółosiowość, wibracje, awaria montażu | Wycieki, zatarcia, duże tarcie, przedwczesne zużycie, słaba jakość wizualna |
| Najważniejsze dla | Pasowania, punkty odniesienia, elementy współpracujące, otwory ustalające, zespoły precyzyjne | Powierzchnie uszczelniające, czopy łożyskowe, powierzchnie ślizgowe, powierzchnie kosmetyczne |
Główna lekcja jest prosta:
Tolerancja mówi inżynierom, czy element znajduje się we właściwym miejscu i ma prawidłową geometrię. Wymaganie dotyczące wykończenia powierzchni informuje inżynierów, czy dana cecha zapewnia odpowiednie warunki kontaktu w danym środowisku pracy.
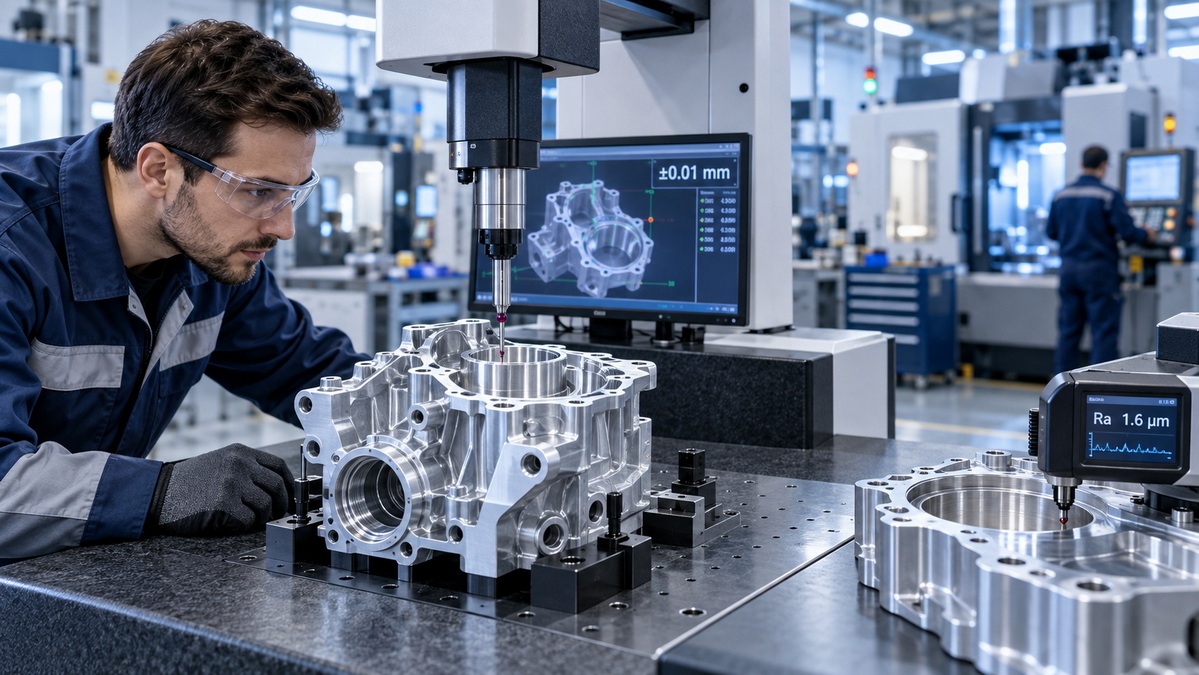
Inżynierowie powinni priorytetowo traktować wąskie tolerancje, gdy wydajność części zależy głównie od prawidłowego rozmiaru, lokalizacji, wyrównania, formy lub dopasowania.
Jest to powszechne w złożeniach, w których wiele komponentów musi współpracować z kontrolowanym luzem lub przenikaniem.
Otwory łożysk i czopy wałów często wymagają ścisłej kontroli wymiarowej. Jeżeli tolerancja jest zbyt duża, pasowanie łożyska może być niestabilne. Luźny krój może umożliwiać ruch, wibracje i niepokojenie. Zbyt ciasne pasowanie może powodować niepożądane naprężenia i zmniejszać trwałość łożyska.
Ważne cechy mogą obejmować:
- Średnica otworu
- Średnica wału
- Okrągłość
- Cylindryczność
- Koncentryczność
- Wyciek
- Lokalizacja ramion
- Prostopadłość
W przypadku tych elementów obróbka z zachowaniem wąskiej tolerancji jest często pierwszym priorytetem, ponieważ łożysko musi być prawidłowo dopasowane, zanim istotne będzie wykończenie powierzchni.
Otwory na kołki służą do dokładnego pozycjonowania części podczas montażu. Niewielki błąd pozycji może powodować niewspółosiowość wielu elementów, zwłaszcza w przypadku form, osprzętu, sprzętu automatyki i zespołów precyzyjnych.
W tej sytuacji inżynierowie powinni skupić się na:
- Średnica otworu
- Pozycja otworu
- Prawdziwe stanowisko
- Prostopadłość
- Odniesienie do punktu odniesienia
- Relacja od dziury do dziury
Niska wartość chropowatości może być przydatna do wstawiania, ale zwykle ma ona drugorzędne znaczenie w stosunku do rozmiaru i lokalizacji elementu.
Precyzyjne formy i matryce często opierają się na bardzo dokładnych powierzchniach współpracujących. Wkładki rdzeniowe, wkładki gniazdowe, kołki prowadzące, systemy wypychaczy i mechanizmy ślizgowe muszą być prawidłowo ustawione, aby zapobiec wypływom, niedopasowaniu, nadmiernemu zużyciu lub niskiej jakości części.
Obróbka z zachowaniem wąskiej tolerancji jest szczególnie ważna w przypadku:
- Wyrównanie linii podziału
- Pozycjonowanie wkładek
- Pasuje sworzeń prowadzący i tuleja
- Powierzchnie odcinające
- Mechanizmy suwakowe
- Otwory na kołki wypychacza
- Połączenia kanałów chłodzących
W przypadku produkcji form i matryc właściwa strategia tolerancji ogranicza prace regulacyjne podczas montażu i zapewnia stałą jakość części formowanych lub tłoczonych.
Inżynierowie powinni nadać priorytet wymaganiom dotyczącym wykończenia powierzchni, gdy wydajność części zależy od tarcia, uszczelnienia, zużycia, smarowania, odporności zmęczeniowej, czystości, wyglądu lub zachowania powłoki.
Wykończenie powierzchni ma często kluczowe znaczenie w przypadku powierzchni uszczelek, rowków O-ringów, gniazd zaworów, powierzchni kołnierzy, portów hydraulicznych, interfejsów pneumatycznych i elementów sterujących przepływem cieczy.
Powierzchnia może mieć prawidłowe wymiary, ale nadal nie może być uszczelniona z powodu:
- Głębokie ślady obróbki
- Brzęczenie narzędzi
- Zadrapania
- Burry
- Nadmierna falistość
- Ostre szczyty powierzchniowe
- Nieprawidłowy kierunek układania
- Osadzone cząstki
W przypadku statycznej powierzchni uszczelniającej płaskość i chropowatość często idą w parze. Płaskość kontroluje ogólny stan kontaktu na powierzchni. Chropowatość kontroluje mikrostrukturę, która może wspierać lub osłabiać uszczelnienie.
Wały, tuleje, szyny prowadzące, tłoki, wrzeciona, trzonki zaworów i elementy o ruchu liniowym często wymagają kontrolowanej tekstury powierzchni.
Jeśli powierzchnia jest zbyt szorstka, może powodować nadmierne tarcie, zużycie uszczelek, uszkodzenie współpracujących części i generowanie ciepła. Jeśli powierzchnia jest zbyt gładka, w niektórych zastosowaniach może to zmniejszyć zatrzymywanie smaru.
Prawidłowe wykończenie należy dobrać zgodnie z:
- Kombinacja materiałów
- Stan smarowania
- Nacisk kontaktowy
- Prędkość poślizgu
- Materiał uszczelnienia
- Częstotliwość ruchu
- Temperatura
- Narażenie chemiczne
- Wymagany okres użytkowania
Wady powierzchniowe mogą działać jako koncentratory naprężeń. Zadrapania, ślady narzędzi, głębokie wgłębienia i nierówne przejścia mogą zwiększać ryzyko inicjacji pęknięć w przypadku powtarzających się obciążeń.
Jest to szczególnie ważne dla:
- Komponenty lotnicze
- Wały samochodowe
- Części sprzętu o dużej wytrzymałości
- Elementy obrotowe
- Sprężyny i elementy nośne
- Implanty medyczne
- Elementy wysokociśnieniowe
Lepszy stan powierzchni może zmniejszyć ryzyko uszkodzeń związanych ze zmęczeniem, szczególnie w pobliżu zaokrągleń, występów, gwintów i innych obszarów, w których naprężenia są już skoncentrowane.
W przypadku widocznych obudów metalowych, części urządzeń, obudów elektronicznych, osprzętu dekoracyjnego i produktów konsumenckich klasy premium jakość powierzchni może mieć większy wpływ komercyjny niż niezwykle ścisła kontrola wymiarowa.
Typowe wymagania dotyczące powierzchni mogą obejmować:
- Szczotkowane wykończenie
- Ziarno kierunkowe
- Polerowanie lustrzane
- Matowa konsystencja
- Piaskowanie
- Gratowanie
- Kontrola zarysowań
- Przygotowanie do malowania proszkowego
- Przygotowanie do anodowania
- Jakość znakowania laserowego
W takich przypadkach wygląd części może mieć wpływ na postrzeganie marki, pozycjonowanie produktu i satysfakcję klienta.
Niektóre funkcje wymagają jednocześnie wąskich tolerancji i kontrolowanego wykończenia powierzchni. Są to zazwyczaj elementy najbardziej wymagające w produkcji i kontroli.
Typowe przykłady obejmują:
- Czopy łożyskowe
- Suwaki zaworów hydraulicznych
- Precyzyjne wały siłowników
- Interfejsy urządzeń medycznych
- Wały skrzyni biegów
- Elementy uszczelniające pod wysokim ciśnieniem
- Części pompy
- Precyzyjne powierzchnie wnęk formy
- Elementy siłowników lotniczych
- Kolektory sterujące płynem
Rozważmy wał precyzyjny używany w zespole obrotowym. Aby uzyskać prawidłowe dopasowanie, średnica musi być dokładna. Wał musi również mieć akceptowalną okrągłość i bicie, aby zapobiec wibracjom. Jednocześnie powierzchnia czopa może wymagać kontrolowanego wykończenia w celu zmniejszenia tarcia, ochrony uszczelek i utrzymania smarowania.
Tego typu cechy nie należy traktować jako ogólnej powierzchni obróbki. Wymaga kompletnego planu produkcji obejmującego stan materiału, kolejność obróbki, obróbkę cieplną, obróbkę wykańczającą, szlifowanie lub polerowanie, kontrolę i zabezpieczenie opakowania.
Najskuteczniejszym sposobem podjęcia decyzji pomiędzy obróbką o wąskich tolerancjach a wymaganiami dotyczącymi wykończenia powierzchni jest zbadanie funkcji każdej cechy.
| Cecha Funkcja | Priorytet główny | Priorytet drugorzędny | Typowy cel inżynieryjny |
|---|---|---|---|
| Otwór obudowy łożyska | Wąska tolerancja | Wykończenie powierzchni | Średnica, okrągłość, cylindryczność, odpowiednie dopasowanie |
| Wał pasowany na wcisk | Wąska tolerancja | Wykończenie powierzchni | Kontrolowane zakłócenia i spójność styków |
| Statyczna powierzchnia uszczelki | Wykończenie powierzchni i płaskość | Tolerancja wymiarowa | Tekstura uszczelnienia, płaskość, powierzchnia styku bez zadziorów |
| Rowek typu o-ring | Tolerancja wymiarowa | Wykończenie powierzchni | Szerokość rowka, głębokość, stan naroży, jakość powierzchni |
| Wał przesuwny | Wykończenie powierzchni | Tolerancja średnicy | Redukcja tarcia, trwałość uszczelnienia, właściwości smarne |
| Lokalizowanie otworu na szpilkę | Tolerancja położenia i rozmiaru | Wykończenie powierzchni | Dokładna lokalizacja względem punktów odniesienia |
| Wgłębienie formy | Wykończenie powierzchni | Tolerancja geometryczna | Połysk produktu, przenoszenie tekstury, wydajność wyrzucania |
| Otwór montażowy z blachy | Tolerancja pozycji | Stan krawędzi | Lokalizacja otworu, kontrola zadziorów, zgodność montażu |
| Kosmetyczna obudowa aluminiowa | Wykończenie powierzchni | Ogólna tolerancja wymiarowa | Wygląd, przygotowanie powłoki, widoczna konsystencja |
| Obciążone zmęczeniem ramię wału | Wykończenie powierzchni | Tolerancja geometrii | Płynne przejście, kontrolowany promień, zmniejszona koncentracja naprężeń |
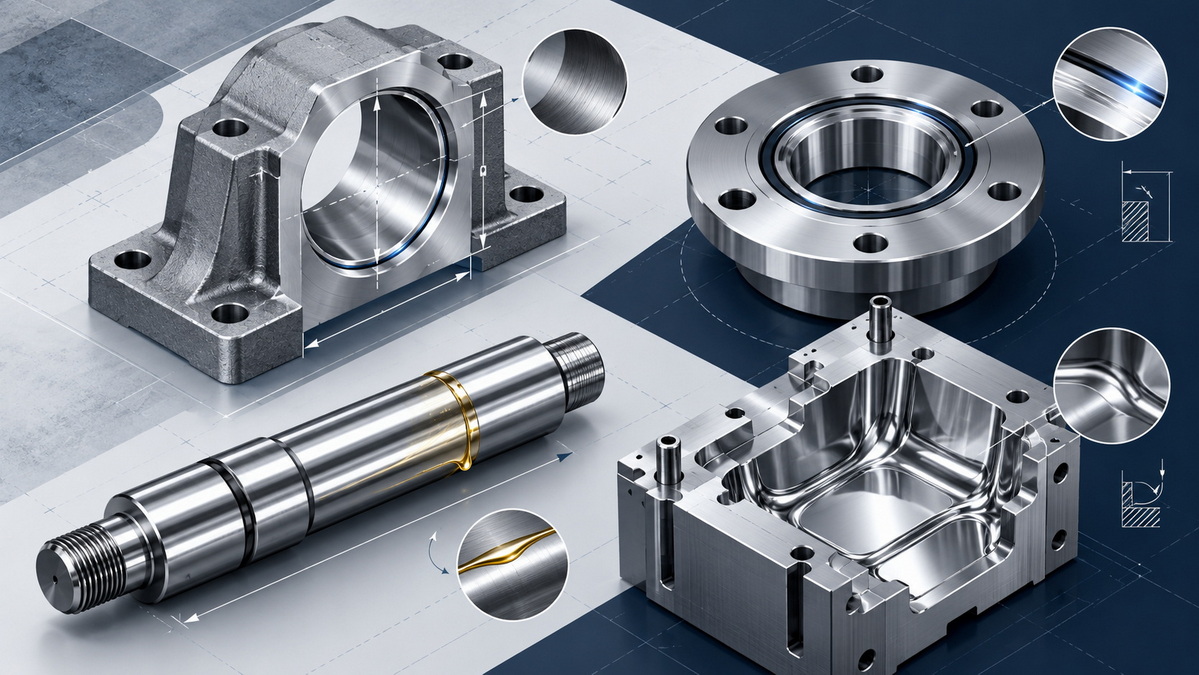
Wiele rysunków technicznych staje się kosztownych, ponieważ stosują bardzo restrykcyjne tolerancje i wymagania dotyczące dokładnego wykończenia powierzchni dla wszystkich elementów.
Takie podejście może wydawać się bezpieczne, ale często powoduje niepotrzebną złożoność produkcji.
Nadmierna specyfikacja może prowadzić do:
- Wyższe koszty obróbki
- Dłuższy czas realizacji produkcji
- Więcej operacji konfiguracyjnych
- Dodatkowe szlifowanie lub polerowanie
- Trudniejsza kontrola
- Wyższe wskaźniki odrzuceń
- Droższe oprawy
- Niższa wydajność produkcji
- Bardziej ograniczone opcje dostawców
- Większe ryzyko niespójnych wyników pomiarów
Na przykład zewnętrzna ściana obudowy ukryta wewnątrz zespołu może nie wymagać Ra 0,4 µm. Jeśli nie uszczelnia, nie ślizga się, nie jest łożyskowany, nie otrzymuje specjalnej powłoki ani nie służy jako widoczna powierzchnia produktu, standardowe wykończenie maszynowe może być w pełni akceptowalne.
Podobnie, niepasująca ścianka obudowy aluminiowej obrobionej maszynowo może nie wymagać tolerancji ± 0,01 mm. Jeśli zespół pozwala na większą zmienność, ogólna tolerancja może obniżyć koszty i poprawić możliwości produkcyjne bez wpływu na wydajność.
Precyzja powinna być skoncentrowana tam, gdzie zapewnia wartość funkcjonalną.
Ustrukturyzowany przegląd inżynieryjny może pomóc zespołom w podjęciu decyzji, gdzie priorytetowo potraktować wąskie tolerancje, wymagania dotyczące wykończenia powierzchni lub jedno i drugie.
Przed wybraniem wartości tolerancji lub chropowatości zdefiniuj, jakie funkcje ma spełniać dana operacja.
Możliwe funkcje obejmują:
- Znajdź inny komponent
- Podeprzyj łożysko
- Utwórz dopasowanie wciskowe
- Uszczelnij płyn lub gaz
- Ruch przewodnika
- Przenieść obciążenie
- Zachować smar
- Zaakceptuj powłokę
- Zapewnij powierzchnię kosmetyczną
- Utwórz teksturę formy
- Zwolnij formowaną część
- Zamontuj złącze elektryczne
- Wyrównaj złożenie
Zacznij od funkcji, a nie od liczby.
Następnie zastanów się, co może się stać, jeśli funkcja nie będzie prawidłowo kontrolowana.
Typowe tryby awarii obejmują:
- Przeciek
- Luźny montaż
- Nadmierna ingerencja
- Wibracje
- Przedwczesne zużycie
- Irytujący
- Niewspółosiowość
- Korozja
- Wady powłoki
- Odrzucenie kosmetyczne
- Trudny montaż
- Pękanie zmęczeniowe
- Błysk pleśni
- Słabe wydanie produktu
Prawdopodobny tryb awarii ujawni, czy ważniejsza jest geometria, tekstura powierzchni, czy jedno i drugie.
W przypadku elementów o wąskiej tolerancji niezbędna jest jasna strategia odniesienia. Punkty odniesienia wyznaczają powierzchnie odniesienia lub osie używane do sprawdzania części.
Bez jasnego systemu odniesienia dostawcy i inspektorzy mogą różnie interpretować lokalizację obiektów. Może to powodować niespójne wyniki kontroli, nieoczekiwane problemy z montażem i nieporozumienia podczas kontroli jakości.
Praktyczny rysunek powinien definiować powierzchnie kontrolujące sposób osadzania, wyrównywania, mocowania lub wiązania części z innym komponentem.
Unikaj ogólnych uwag, takich jak „poleruj wszystkie powierzchnie”, chyba że jest to naprawdę wymagane.
Zamiast tego zdefiniuj wymagania dotyczące powierzchni dla konkretnych obszarów:
- Uszczelnianie twarzy
- Powierzchnie ślizgowe
- Powierzchnie stykowe łożysk
- Wnęki pleśniowe
- Kosmetyczne twarze
- Powierzchnie powlekane
- Interfejsy odporne na zużycie
- Przejścia wrażliwe na zmęczenie
W przypadku cech krytycznych należy określić wymaganą wartość chropowatości, kierunek pomiaru, kierunek ułożenia, dopuszczalne defekty i wymagania dotyczące obróbki końcowej.
Procesy wykańczania powierzchni mogą mieć wpływ na ostateczne wymiary. Szlifowanie, polerowanie, docieranie, piaskowanie, anodowanie, galwanizacja, malowanie proszkowe, pasywacja i obróbka cieplna mogą mieć wpływ na ostateczny rozmiar, stan powierzchni lub geometrię krawędzi.
Sekwencję produkcyjną należy dokładnie zaplanować.
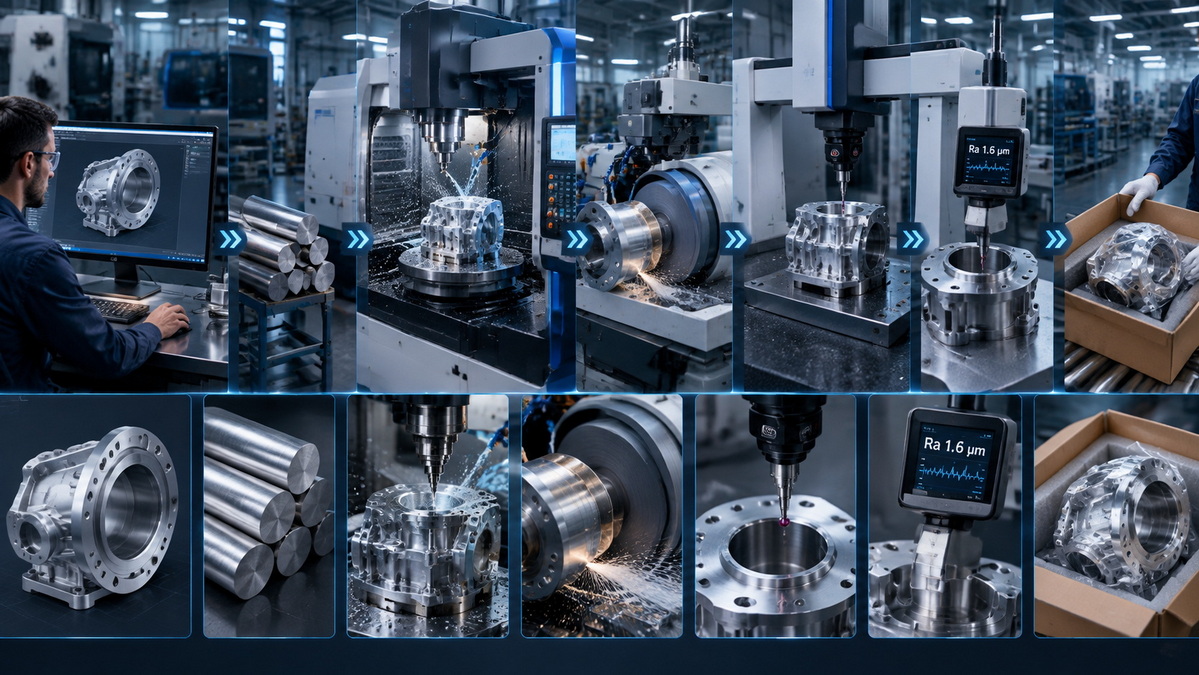
Typowa trasa procesu może obejmować:
1. Przygotowanie materiału
2. Obróbka zgrubna
3. Odprężanie lub obróbka cieplna
4. Obróbka półwykończeniowa
5. Zakończ obróbkę
6. Szlifowanie, honowanie, polerowanie lub docieranie
7. Obróbka powierzchni lub powlekanie
8. Kontrola wymiarowa
9. Kontrola tekstury powierzchni
10. Końcowe sprzątanie i pakowanie
Komponent należy oceniać jako kompletny system produkcyjny, a nie jako zbiór izolowanych objaśnień rysunkowych.
Powszechnie przyjmuje się założenie, że możliwie najgładsza powierzchnia zawsze daje najlepszy wynik. W prawdziwej produkcji nie zawsze jest to prawdą.
Niektóre zastosowania wymagają kontrolowanej mikrotekstury, aby zachować smar. Zbyt gładka powierzchnia może zmniejszyć zdolność oleju lub smaru do pozostawania w obszarze styku. W innych przypadkach agresywne polerowanie może zmiękczyć krytyczne krawędzie, zmienić profil, zmniejszyć dokładność wymiarową lub stworzyć niespójny wygląd wielu części.
W przypadku produktów formowanych wnęka polerowana na lustro może być idealna do części przezroczystych, obudów o wysokim połysku, soczewek i elementów dekoracyjnych. Jednakże matowy produkt konsumencki, tekstura licowej skóry, powierzchnia antypoślizgowa lub obudowa gotowa do malowania mogą wymagać innej tekstury formy i metody wykończenia.
Właściwa instrukcja nie brzmi: „Uczyń wszystko tak płynnym, jak to możliwe”.
Lepsza instrukcja brzmi: Stwórz stan powierzchni, który wspiera zamierzoną funkcję części, materiał, środowisko montażu i proces produkcyjny.
Produkcja form wymaga zarówno dużej dokładności pozycjonowania, jak i kontrolowanej jakości powierzchni. Płytki rdzeniowe i wnękowe muszą być prawidłowo wyrównane, aby zapobiec wypływom, niedopasowaniu i nierównym liniom podziału.
Jednocześnie wykończenie gniazda formy wpływa na:
- Połysk produktu
- Reprodukcja tekstur
- Uwalnianie pleśni
- Siła wyrzutu
- Skuteczność czyszczenia
- Widoczność zarysowań
- Przejrzystość optyczna
- Konsystencja powierzchni wyprasek
Wąskie tolerancje są ważne w przypadku wyrównania płytek i obszarów odcięcia. Wykończenie powierzchni jest ważne w przypadku powierzchni wnęki, które przenoszą wygląd i teksturę na formowaną część.
Rozdzielacze hydrauliczne, korpusy zaworów, złączki i części pneumatyczne często wymagają wielu strategii sterowania.
Pozycje portów, lokalizacje gwintów i otwory montażowe mogą wymagać wąskich tolerancji wymiarowych. Powierzchnie uszczelniające i złącza zaworów mogą wymagać kontrolowanej chropowatości, płaskości i usunięcia zadziorów.
Prawidłowo umiejscowiona złączka może nadal przeciekać, jeśli powierzchnia styku ma głębokie rowki lub nierówną teksturę. Gładka powierzchnia może nadal zawieść, jeśli port znajduje się w niewłaściwym miejscu.
To sprawia, że komponenty hydrauliczne i pneumatyczne są mocnym przykładem tego, dlaczego specyfikacja poszczególnych funkcji jest niezbędna.
W produkcji blach nie każda cecha wymaga tolerancji na poziomie precyzyjnej obróbki.
Otwory montażowe, wycięcia na złącza, zagięte kołnierze, położenie zawiasów i współpracujące krawędzie mogą wymagać kontrolowanych wymiarów i pozycji. Jednakże szerokie panele zewnętrzne mogą wymagać większej uwagi:
- Zapobieganie zarysowaniom
- Usuwanie zadziorów
- Kierunek słojów
- Jakość krawędzi
- Ślady spawania
- Przygotowanie do malowania proszkowego
- Konsystencja powierzchni
W przypadku widocznych obudów jakość powierzchni może silnie wpływać na postrzeganą wartość gotowego produktu.
W przypadku niestandardowych części precyzyjnych prawidłowe wyważenie zależy od roli części w końcowym montażu.
Prosty wspornik może wymagać dokładnych otworów i akceptowalnego gratowania. Wał pompy może wymagać ścisłej kontroli średnicy, kontroli bicia i dokładnego wykończenia powierzchni. Wkładka formy może wymagać wąskich tolerancji położenia, płaskości, obróbki cieplnej, polerowania i przygotowania tekstury.
Kluczem jest unikanie stosowania jednej ogólnej zasady dla wszystkich komponentów. Każdą powierzchnię krytyczną należy oceniać pod kątem jej funkcji.
Dobrze przygotowany rysunek i zapytanie ofertowe pomagają producentom dokładniej wyceniać produkty, wcześniej identyfikować ryzyko i wybierać wydajną trasę produkcji.
Jeśli to możliwe, podaj następujące informacje:
1. Klasa i stan materiału
Zidentyfikuj dokładny materiał, np. aluminium 6061-T6, aluminium 7075, stal nierdzewna SUS304, stal nierdzewna SUS316, POM, mosiądz, stop tytanu, stal narzędziowa lub stal węglowa.
2. Wymiary krytyczne i sterowanie geometryczne
Wyraźnie zaznacz wymiary, które mają wpływ na dopasowanie, wyrównanie, uszczelnienie, ruch lub montaż.
3. Wymagania dotyczące wykończenia powierzchni według obszaru funkcjonalnego
Zastosuj wymagania dotyczące chropowatości tylko do elementów, które ich potrzebują.
4. Wymagania po obróbce
Określ, czy część wymaga anodowania, galwanizacji, pasywacji, obróbki cieplnej, szlifowania, polerowania, śrutowania, malowania proszkowego, znakowania laserowego lub innych procesów wykończeniowych.
5. Wymagania inspekcyjne
Zdefiniuj, czy projekt wymaga kontroli pierwszego artykułu, raportów wymiarowych, raportów CMM, testów chropowatości, certyfikatów materiałowych, raportów o grubości powłok lub innej dokumentacji dotyczącej jakości.
6. Ilość produkcyjna
Wymagania dotyczące prototypów, produkcji małoseryjnej i masowej mogą wymagać różnych narzędzi, strategii obróbki i planów inspekcji.
7. Informacje o części współpracującej
Jeśli to możliwe, należy podać informacje o elemencie współpracującym, szczególnie w przypadku pasowań wtłaczanych, powierzchni uszczelniających, pasowań łożysk i zespołów ruchomych.
Wymagania dotyczące obróbki o wąskich tolerancjach i wykończenia powierzchni nie powinny być postrzegane jako konkurencyjne priorytety. Rozwiązują różne problemy inżynieryjne.
Wąskie tolerancje chronią dopasowanie, wyrównanie, lokalizację, formę i wydajność montażu. Są niezbędne do tworzenia gniazd łożysk, elementów ustalających, elementów pasowanych na wcisk, precyzyjnych otworów, wkładek do form i współpracujących interfejsów.
Wymagania dotyczące wykończenia powierzchni chronią uszczelnienie, tarcie, zużycie, odporność na zmęczenie, właściwości smarne, jakość powłoki, czystość i wygląd. Mają kluczowe znaczenie dla powierzchni uszczelniających, powierzchni ślizgowych, obudów kosmetycznych, wnęk formy, komponentów obciążonych zmęczeniem i interfejsów o wysokim zużyciu.
Najbardziej efektywnym podejściem inżynierskim jest indywidualna ocena każdej cechy. Zastosuj wąskie tolerancje tylko tam, gdzie działa precyzyjna kontrola geometrii. Zastosuj wymagania dotyczące wykończenia powierzchni tylko wtedy, gdy stan powierzchni wpływa na wydajność lub wygląd. Użyj obu, gdy komponent musi jednocześnie osiągnąć dokładne dopasowanie i kontrolowane zachowanie styku.
W przypadku złożonych, niestandardowych części precyzyjnych, form, matryc i komponentów z blachy wczesna ocena wykonalności pomaga zidentyfikować niepotrzebne koszty, zmniejszyć niejednoznaczność rysunków, poprawić spójność kontroli i stworzyć bardziej niezawodny proces produkcyjny.
U-Need wspiera klientów na całym świecie w zakresie niestandardowej precyzyjnej obróbki części, produkcji form wtryskowych, tłoczników, matryc do kucia na zimno i produkcji blach. Udostępnianie kompletnych rysunków, modeli 3D, specyfikacji materiałów, wymagań dotyczących tolerancji, wymagań dotyczących wykończenia powierzchni i oczekiwanych wielkości zamówienia pozwala na ocenę procesu produkcyjnego z większą dokładnością od samego początku.
Nie ma jednej definicji, ponieważ tolerancja zależy od materiału, rozmiaru części, geometrii, procesu obróbki, stanu maszyny, konstrukcji osprzętu i metody kontroli. W wielu projektach tolerancje mniejsze niż ±0,05 mm traktowane są jako wymagania dotyczące precyzji. Tolerancje w okolicach ±0,01 mm lub mniejsze mogą wymagać bardziej kontrolowanych warunków obróbki i dodatkowej kontroli.
Nie. Ra jest szeroko stosowane, ale nie opisuje w pełni wszystkich cech powierzchni. W zależności od zastosowania inżynierowie mogą również potrzebować ocenić Rz, Rq, falistość, skład materiału, kierunek ułożenia, wysokość szczytu, głębokość doliny i widoczne defekty powierzchni.
W większości przypadków tak. Niższe wartości chropowatości mogą wymagać mniejszych posuwów, dodatkowych przejść wykończeniowych, ostrzejszych lub specjalistycznych narzędzi skrawających, szlifowania, honowania, docierania, polerowania i większej kontroli. Wpływ na koszty zależy od materiału, geometrii, obszaru do wykończenia, wielkości produkcji i wymaganego procesu.
Tak. Polerowanie, szlifowanie, docieranie, piaskowanie, galwanizacja, anodowanie, powlekanie i obróbka cieplna mogą mieć wpływ na wymiary, promienie krawędzi, teksturę powierzchni i ostateczne dopasowanie. Inżynierowie powinni określić, czy wymiary mają zastosowanie przed czy po zakończeniu i upewnić się, że sekwencja procesu jest jasna.
W wielu przypadkach tak. Płaskość kontroluje ogólny stan styku na powierzchni uszczelniającej. Chropowatość kontroluje mniejszą teksturę powierzchni, która może wpływać na ścieżki wycieków, ściskanie uszczelki i zachowanie styku. Prawidłowe wartości zależą od ciśnienia, rodzaju płynu, materiału uszczelki, konstrukcji uszczelnienia i stanu współpracujących części.
Wiele ogólnych powierzchni obrabianych CNC ma specyfikację Ra 3,2 µm lub Ra 1,6 µm. Jednakże właściwa wartość zależy od materiału części, metody obróbki, funkcji części, powierzchni współpracującej, wymagań dotyczących powłoki i akceptowalnego kosztu. W przypadku bardziej wymagających powierzchni może być konieczne dokładne szlifowanie lub polerowanie.
Inżynierowie mogą uniknąć nadmiernych specyfikacji, identyfikując cel funkcjonalny każdej funkcji. Zastosuj ścisłe tolerancje tylko do wymiarów, które kontrolują dopasowanie, montaż, ruch, uszczelnienie lub wyrównanie. Użyj ogólnych tolerancji dla elementów niekrytycznych. Zastosuj dokładne wykończenie powierzchni tylko tam, gdzie spełnia to wymagania funkcjonalne lub wizualne.
1. ASME. [Tekstura powierzchni: ASME B46.1 ]
2. Międzynarodowa Organizacja Normalizacyjna. [ISO 21920-1:2021 – Specyfikacje geometryczne produktu (GPS) – Tekstura powierzchni: Profil – Część 1: Wskazanie tekstury powierzchni ]
3. Międzynarodowa Organizacja Normalizacyjna. [ISO 21920-2:2021 – Specyfikacje geometryczne wyrobów (GPS) – Tekstura powierzchni: Profil – Część 2: Terminy, definicje i parametry chropowatości powierzchni ]
4. Międzynarodowa Organizacja Normalizacyjna. [ISO 21920-3:2021 – Specyfikacje geometryczne wyrobów (GPS) – Tekstura powierzchni: Profil – Część 3: Operatorzy specyfikacji ]
5. Physikalisch-Technische Bundesanstalt. [Normy w technikach pomiaru chropowatości ]
6. Serwer raportów technicznych NASA. [Wpływ parametrów obróbki przeciągania, naprężeń szczątkowych i chropowatości powierzchni na trwałość zmęczeniową ]
7. Venco MFG. [Przewodnik po tolerancji obróbki CNC: ISO 2768 i GD&T ]
8. Obróbka Olympus. [Wymagania dotyczące wykończenia powierzchni dla obróbki CNC o wąskiej tolerancji ]


