Visualizações: 251 Autor: U-Need Tempo de publicação: 29/09/2026 Origem: Site
Menu Conteúdo
● O que é usinagem com tolerância rígida?
>> Aplicações comuns para usinagem com tolerâncias rigorosas
>> O que as tolerâncias rígidas não controlam
● Usinagem com Tolerância Rígida versus GD&T: Principais Diferenças
● Quando você deve especificar tolerâncias restritas?
>> Ajustes de rolamentos e furos de precisão
>> Pinos de ajuste por pressão e recursos de localização
>> Componentes de molde de alta precisão
● Quando você deve usar GD&T em um desenho CNC?
>> Use GD&T para posição do furo
>> Use GD&T para perpendicularidade
● A importância dos dados funcionais
>> Por que a estratégia de dados é importante
● Por que apertar cada dimensão aumenta o custo
>> O custo do excesso de tolerância
>> Um princípio de design melhor
● Um fluxo de trabalho prático para desenhos CNC
>> 1. Identifique interfaces funcionais
>> 2. Selecione dados funcionais
>> 3. Controle os tamanhos dos recursos críticos
>> 4. Adicione GD&T para relações geométricas
>> 5. Especifique o acabamento da superfície e os requisitos de borda
>> 6. Defina o método de inspeção
● Exemplo: Carcaça de sensor usinada em CNC
● Aplicando GD&T à fabricação de moldes
>> Recursos comuns de moldes que precisam de controle cuidadoso
● Aplicando GD&T à fabricação de chapas metálicas
>> Controles úteis para peças de chapa metálica
● Erros comuns de desenho CNC a serem evitados
>> Aplicando tolerâncias restritas a dimensões não críticas
>> Usando coordenadas de furo sem controle de posição
>> Escolhendo dados não funcionais
>> Omitindo requisitos de acabamento superficial
>> Ignorando a espessura do revestimento
>> Deixando os requisitos de rebarbas pouco claros
>> Falha ao declarar o padrão de desenho
● O que deve ser incluído em um desenho CNC?
● Resumo: Usinagem com Tolerância Apertada vs GD&T
>> 1. GD&T é melhor do que tolerâncias rígidas?
>> 2. Toda peça usinada CNC precisa de GD&T?
>> 3. Qual é o controle GD&T mais útil para usinagem CNC?
>> 4. Uma tolerância de diâmetro de furo apertada controla a localização do furo?
>> 5. O GD&T pode reduzir o custo de usinagem CNC?
>> 6. Devo usar os padrões ASME ou ISO GD&T?
>> 7. Quais arquivos devem ser fornecidos para um orçamento de usinagem CNC?
Um desenho CNC deve fazer mais do que listar dimensões. Deve explicar como uma peça deve encaixar, localizar, vedar, girar, montar e funcionar no produto acabado. É por isso que os engenheiros muitas vezes precisam decidir entre usinagem com tolerâncias rígidas e GD&T ao preparar desenhos de fabricação.
A resposta não é escolher um em detrimento do outro. Tolerâncias rígidas controlam o tamanho do recurso. Os controles GD&T apresentam geometria e relações funcionais. Um desenho bem preparado usa cada método onde cria valor real.
Por exemplo, um furo de rolamento pode exigir um diâmetro rigorosamente controlado para obter o ajuste correto. Ao mesmo tempo, o eixo do furo pode precisar permanecer perpendicular a uma face de montagem e localizado com precisão em relação aos furos circundantes. Uma tolerância de tamanho por si só não pode definir esses requisitos geométricos.
Para marcas globais, distribuidores, desenvolvedores de produtos e fabricantes, tolerâncias claras são essenciais para controlar a qualidade, a precisão das cotações, a consistência da produção, os métodos de inspeção e o custo total de fabricação. Também ajuda a reduzir atrasos causados por diferenças de interpretação de desenhos entre equipes de engenharia, fornecedores e inspetores de qualidade.
No U-Need , oferecemos suporte à usinagem de peças de precisão personalizadas, fabricação de moldes e projetos de fabricação de chapas metálicas para clientes que precisam de comunicação confiável desde a revisão do desenho até a produção e inspeção. Os desenhos mais eficazes não são simplesmente aqueles com requisitos mais rígidos. São os desenhos que comunicam a verdadeira intenção funcional da peça.
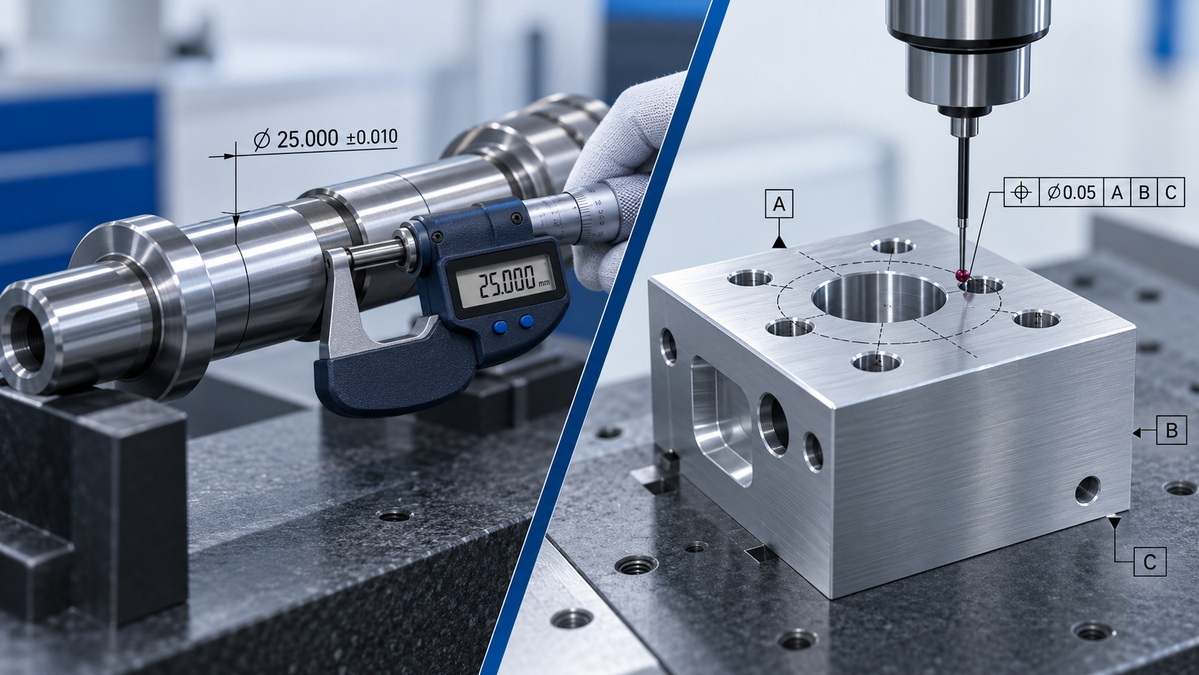
Usinagem com tolerâncias rigorosas significa produzir um recurso dentro de uma faixa dimensional estreita permitida. É comumente usado quando pequenas variações no tamanho podem afetar o ajuste, a vedação, o movimento, a transferência de carga, o alinhamento ou o desempenho do produto.
Uma tolerância convencional geralmente é mostrada como um valor mais/menos, uma dimensão limite ou uma chamada de ajuste padrão.
A faixa especificada tem apenas 0,010 mm de largura. A fabricação de um recurso dentro desta faixa pode exigir equipamento CNC estável, fixação precisa, parâmetros de corte controlados, ferramentas de inspeção precisas e planejamento cuidadoso do processo.
Tolerâncias dimensionais rigorosas são frequentemente necessárias para os seguintes recursos:
- Furos de rolamento e assentos de rolamento
- Eixos e munhões de precisão
- Pinos de pressão e furos para cavilhas
- Furos de bucha
- Assentos de engrenagem e diâmetros de acoplamento
- Diâmetros de vedação hidráulica e pneumática
- Dimensões da glândula do anel de vedação
- Inserções de molde e componentes de cavidade de molde
- Locais de fixação de precisão
- Componentes de dispositivos médicos
- Peças de equipamentos de automação
- Componentes de ferramentas de alta precisão
Para essas aplicações, o tamanho real do recurso afeta diretamente se a peça será montada e funcionará corretamente.
Uma tolerância de tamanho restrita não controla automaticamente todos os aspectos de um recurso.
No entanto, o buraco ainda pode ser:
- Muito longe do local pretendido
- Inclinado em relação à superfície de montagem principal
- Desalinhado com um orifício correspondente
- Deslocamento de uma linha central
- Fora de alinhamento com outro furo
- Funcionalmente inadequado para parafuso, pino, eixo ou conector
Esta é a limitação de confiar apenas nas tolerâncias dimensionais padrão. O tamanho pode estar correto, mas o recurso pode não funcionar corretamente na montagem final.
GD&T , abreviação de Geometric Dimensioning and Tolerancing , é uma linguagem de engenharia usada para definir a variação permitida na geometria de uma peça.
Em vez de controlar apenas o tamanho de um recurso, GD&T pode definir se uma superfície é plana, se um furo está localizado corretamente, se um furo é perpendicular a uma face, se um eixo gira suavemente ou se um perfil complexo permanece dentro de uma zona aceitável.
GD&T é particularmente valioso para peças usinadas CNC de precisão, componentes de moldes de injeção, matrizes de estampagem, peças de chapa metálica, montagens e componentes com múltiplas interfaces funcionais.
Os controles de GD&T são geralmente divididos em diversas categorias.
| da categoria GD&T | Controles típicos | O que ajuda a controlar |
|---|---|---|
| Forma | Retidão, planicidade, circularidade, cilindricidade | A forma de um recurso em si |
| Orientação | Paralelismo, perpendicularidade, angularidade | O ângulo de um recurso em relação a uma referência |
| Localização | Posição, concentricidade, simetria | A localização de um recurso em relação a outros recursos |
| Perfil | Perfil de uma linha, perfil de uma superfície | Contornos, superfícies e formas complexas |
| Acabar | Excentricidade circular, excentricidade total | Precisão rotacional de peças cilíndricas ou rotativas |
Na prática, GD&T oferece aos engenheiros e fabricantes uma maneira mais clara de comunicar os requisitos funcionais.
Um desenho CNC com GD&T devidamente selecionado pode reduzir a ambiguidade, melhorar a repetibilidade e facilitar o estabelecimento de um método de inspeção consistente.
Usinagem com tolerâncias rígidas e GD&T são frequentemente discutidos em conjunto, mas servem a propósitos diferentes.
| Fator de Comparação | Usinagem de Tolerância Apertada | GD&T |
|---|---|---|
| Objetivo principal | Controla o tamanho do recurso | Controla a geometria e as relações entre recursos |
| Formato típico | ± tolerância, limites, classe de ajuste | Quadro de controle de recursos, referências de referência, dimensões básicas |
| Exemplo | Ø20,00 ±0,02 mm | Posição Ø0,05 em relação ao ABC |
| Melhor para | Diâmetro, espessura, largura, profundidade, ajuste | Localização, planicidade, orientação, perfil, excentricidade |
| Controla a localização do furo | Não, não diretamente | Sim |
| Controla o ângulo ou inclinação | Não | Sim |
| Controla o nivelamento da superfície | Não | Sim |
| Controla a precisão rotacional | Não | Sim |
| Ferramentas de inspeção | Micrômetro, paquímetro, medidor de furo | CMM, medidor de altura, medidor funcional, relógio comparador |
| Impacto nos custos | Pode aumentar o custo se usado em excesso | Pode melhorar a clareza e reduzir demandas de tolerância desnecessárias |
A diferença mais importante é esta:
> Uma tolerância dimensional responde 'Qual o tamanho deste recurso?' GD&T responde 'Como esse recurso deve se comportar em relação à peça e à montagem?'
Especifique uma tolerância restrita quando o tamanho real de um recurso afetar diretamente a função do produto.
Isto é especialmente importante quando um componente deve criar uma folga controlada, interferência, ajuste por pressão, vedação, condição de deslizamento ou relação de rolamento.
O furo do rolamento geralmente requer controle preciso do diâmetro porque o ajuste entre o anel externo do rolamento e a caixa afeta diretamente o desempenho.
Se o furo for muito pequeno, a instalação poderá exigir força excessiva e danificar o rolamento. Se for muito grande, o rolamento pode se mover, girar ou perder o alinhamento durante o uso.
No entanto, este requisito de tamanho por si só pode não ser suficiente. O furo também pode precisar ser perpendicular a uma face de montagem, alinhado com outro furo e controlado para acabamento superficial.
Pinos-guia, inserções de encaixe por pressão e pinos de localização dependem de diâmetros controlados.
Se o furo for muito grande, o pino pode estar solto. Se o furo for subdimensionado, a montagem poderá ser difícil ou deformar o componente.
A usinagem com tolerâncias rigorosas é frequentemente necessária para:
- Furos para cavilhas de alinhamento
- Buchas de encaixe por pressão
- Inserções metálicas em peças de alumínio
- Orifícios dos pinos guia do molde
- Dispositivos de montagem de precisão
- Pinos de localização de equipamentos automatizados
Os recursos de vedação geralmente exigem diâmetros, profundidades e condições de superfície controlados.
Exemplos comuns incluem:
- Ranhuras para anéis de vedação
- Diâmetros do cilindro hidráulico
- Carcaças de bomba
- Assentos de válvula
- Interfaces de selo mecânico
- Portas de conector de fluido
Uma pequena variação no tamanho pode causar vazamento, atrito excessivo, má compressão ou falha prematura da vedação.
Moldes de injeção, matrizes de estampagem e matrizes de forjamento a frio geralmente incluem inserções com tolerâncias rigorosas, componentes de guia, recursos de cavidade e elementos de alinhamento.
A precisão é importante porque os componentes da ferramenta devem abrir, fechar, alinhar, guiar o material repetidamente e manter a geometria da peça estável em longas execuções de produção.
Use GD&T quando um recurso precisar manter um relacionamento geométrico definido com outros recursos.
A necessidade de GD&T torna-se mais forte à medida que a complexidade das peças aumenta. É especialmente útil para peças com padrões de furos, faces de vedação, recursos rotativos, montagens de precisão, configurações de usinagem múltiplas ou componentes críticos de acoplamento.
A tolerância de posição é um dos controles mais úteis para usinagem CNC.
É comumente aplicado a:
- Padrões de furos de parafuso
- Furos para cavilhas
- Furos de montagem do conector
- Matrizes de furos roscados
- Recursos usinados em vários eixos
- Furos de montagem nas caixas
- Furos de localização de componentes do molde
- Furos de fixação em chapa metálica
Um furo pode ter o diâmetro correto, mas ainda assim falhar se for mal colocado. A tolerância de posição controla o movimento aceitável do eixo do furo em relação aos recursos de referência designados.
Isto é especialmente valioso quando vários furos devem estar alinhados com um componente correspondente.
A planicidade controla o quanto uma superfície pode variar de uma condição perfeitamente plana.
É especialmente útil para:
- Superfícies de vedação
- Faces de vedação do O-ring
- Faces de montagem da válvula
- Superfícies de montagem do dissipador de calor
- Superfícies da base do molde
- Placas de fixação
- Superfícies de montagem de precisão
- Painéis de chapa metálica que devem ficar nivelados
Por exemplo, uma face de vedação usinada pode exigir:
> Planicidade 0,05 mm
Isto significa que toda a superfície deve permanecer dentro de dois planos paralelos imaginários separados por 0,05 mm.
Uma superfície pode ter uma espessura geral correta, mas ainda assim estar deformada, irregular ou inadequada para vedação. O nivelamento aborda esse risco funcional.
A perpendicularidade controla se um recurso está orientado adequadamente a 90 graus em relação a uma superfície de referência, eixo de referência ou plano de referência.
Muitas vezes é aplicado a:
- Eixos de furo em relação às faces de montagem
- Furos roscados nas superfícies de vedação
- Paredes laterais em relação a uma base
- Orifícios de pressão
- Orifícios para pinos guia
- Recursos de alinhamento de luminárias
- Furos verticais em caixas usinadas
Um furo pode ter o diâmetro correto e a localização correta da superfície, mas ainda assim inclinado o suficiente para impedir uma montagem suave. A perpendicularidade evita essa condição.
O paralelismo controla se um recurso permanece paralelo a outro recurso de referência.
É útil para:
- Superfícies deslizantes
- Trilhos guia
- Placas de fixação
- Faces espaçadoras
- Blocos usinados em paralelo
- Placas de molde
- Componentes de movimento linear
- Superfícies de contato opostas
Para duas faces paralelas, pode ser mais significativo controlar o paralelismo do que aplicar uma tolerância de espessura extremamente restrita a ambas as superfícies.
A tolerância de perfil é uma das ferramentas mais flexíveis em GD&T.
Ele pode controlar uma forma complexa, contorno de superfície, orientação e localização. É especialmente valioso para recursos que não podem ser definidos de forma eficiente usando muitas dimensões lineares individuais.
Os usos típicos incluem:
- Superfícies curvas usinadas em CNC
- Cavidades e núcleos de molde
- Caixas de alumínio complexas
- Componentes de estilo aeroespacial
- Contornos ergonômicos do produto
- Formas formadas em chapa metálica
- Superfícies forjadas ou fundidas
- Áreas de transição complexas entre recursos usinados
Em vez de adicionar muitas tolerâncias separadas a cada ponto de uma superfície complexa, uma tolerância de perfil pode definir a variação permitida ao longo de todo o contorno.
Runout controla o quanto um recurso rotativo pode variar quando a peça gira em torno de um eixo de referência.
Isso é crítico para componentes como:
- Eixos do motor
- Fusos
- Rotores
- Assentos de engrenagem
- Diários de rolamento
- Polias
- Rolos
- Cubos giratórios
- Conjuntos cilíndricos de precisão
Um eixo pode ter o diâmetro correto, mas ainda oscilar durante a rotação. O desvio excessivo pode causar vibração, ruído, desgaste do rolamento, carregamento irregular, precisão reduzida e falha prematura do produto.
Um dado é um recurso de referência usado para estabelecer como uma peça está localizada para fabricação e inspeção.
Os dados são a base do GD&T útil. Se o esquema de referência não refletir a condição real de montagem, mesmo um desenho tecnicamente correto poderá não produzir peças funcionalmente consistentes.
Um bom processo de seleção de dados começa com a montagem no mundo real.
Faça as seguintes perguntas:
- Qual superfície entra em contato com o conjunto principal?
- Qual recurso localiza a peça da esquerda para a direita?
- Qual furo, aresta ou face impede a rotação?
- Qual recurso estabelece a linha central funcional?
- Qual superfície suporta a carga de vedação?
- Qual geometria é mais importante para a montagem do cliente?
Uma estrutura de dados comum pode incluir:
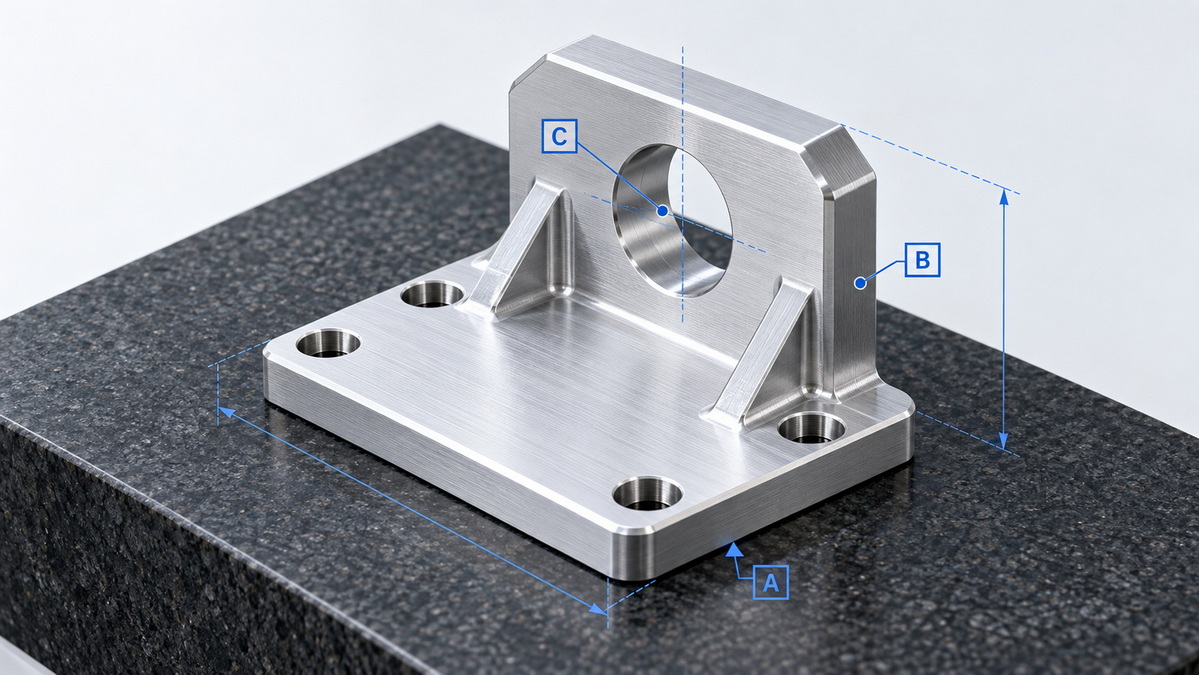
- Dado A: A superfície principal de montagem, assentamento ou vedação
- Datum B: Uma face lateral secundária, furo ou plano central
- Datum C: Um terceiro recurso que impede movimento ou rotação remanescente
Por exemplo, um suporte de montagem usinado em CNC pode usar sua face inferior como referência A, sua face lateral como referência B e um furo de localização como referência C.
Esta configuração reflete como a peça pode se posicionar no acessório de montagem real.
Sem um sistema de referência funcional, vários fornecedores podem inspecionar o mesmo desenho de maneira diferente.
Um fornecedor pode medir a partir de uma borda externa. Outro pode usar um centro de furo. Um terceiro fornecedor pode usar um acessório que não represente a posição real da montagem.
O resultado pode ser peças que parecem aceitáveis durante a inspeção, mas que não são montadas de forma consistente.
Uma abordagem comum, mas dispendiosa, é aplicar tolerâncias estreitas a quase todas as dimensões de um desenho.
Este pode parecer um método seguro para garantir a qualidade, mas pode criar uma complexidade desnecessária de fabricação.
Quando quase todas as dimensões têm tolerância estreita, os fabricantes podem precisar usar:
- Configurações CNC adicionais
- Acessórios de precisão e mandíbulas macias
- Estratégias de corte mais estáveis
- Sondagem extra da ferramenta
- Ciclos de usinagem mais lentos
- Medição em processo mais frequente
- Inspeção CMM
- Medidores dedicados
- Controle mais rígido de matéria-prima
- Maiores permissões de sucata
- Operadores mais experientes
- Documentação adicional de qualidade
Cada um desses fatores pode aumentar o custo unitário e o lead time de produção.
O problema não são as tolerâncias rígidas em si. O problema é aplicá-los onde não criam valor funcional.
Em vez de perguntar:
> 'Quão restrita pode ser essa tolerância?'
Perguntar:
> 'Quanta variação esse recurso pode permitir enquanto a montagem ainda funciona de maneira confiável?'
Esta é a base de uma estratégia de tolerância prática.
Uma dimensão exterior não crítica pode necessitar apenas de uma tolerância geral. Um bolso oculto pode não exigir um controle posicional rígido. Uma borda cosmética pode não precisar da mesma precisão que um furo de rolamento ou uma face de vedação.
Ao concentrar a precisão nos recursos funcionais, os engenheiros podem reduzir custos sem sacrificar o desempenho.
Um desenho CNC claro deve ser desenvolvido em uma sequência estruturada.
Comece identificando as áreas onde a peça se conecta, veda, gira, suporta carga ou faz interface com outro componente.
Análise:
- Faces de montagem
- Padrões de furos de parafuso
- Assentos de rolamento
- Localização de pinos
- Superfícies de vedação
- Tópicos
- Superfícies deslizantes
- Interfaces de engrenagens e acoplamentos
- Recursos do conector elétrico
- Superfícies cosméticas
- Bolsos internos críticos
Nem todas as dimensões têm igual importância. Concentre-se nos recursos que determinam se o produto final funciona.
Escolha recursos de referência com base em como a peça está localizada durante a montagem.
Uma pergunta útil é:
> 'Se esta peça fosse colocada no produto final, quais recursos tocariam primeiro, localizariam em seguida e parariam o movimento por último?'
A resposta muitas vezes revela a sequência correta dos dados.
Aplique tolerâncias dimensionais a recursos onde o tamanho exato controla o ajuste ou o desempenho.
Os exemplos incluem:
- Diâmetros do eixo
- Furos de rolamento
- Orifícios de pressão
- Diâmetros de vedação
- Tamanhos de rosca
- Espessuras de parede
- Chavetas
- Assentos de bucha
- Inserções de ferramentas
Use a tolerância mais estreita realmente necessária para a função.
Aplique GD&T apenas onde a geometria é importante.
Exemplos comuns incluem:
- Posição para um padrão de furo
- Planicidade para uma face de junta
- Perpendicularidade para um eixo de furo
- Paralelismo para uma superfície deslizante
- Perfil para um contorno complexo
- Runout para um diâmetro rotativo
O objetivo é definir relacionamentos funcionais críticos sem controlar excessivamente cada recurso.
Dimensões e GD&T não são a história completa.
Um desenho também pode precisar definir:
- Rugosidade superficial
- Requisitos de rebarbação
- Quebras de borda
- Chanfros
- Filetes
- Limites de arestas vivas
- Espessura do revestimento
- Requisitos de anodização
- Requisitos de chapeamento
- Pintura ou revestimento em pó
- Áreas de mascaramento
- Tratamento térmico
- Dureza
- Necessidades de certificação de materiais
Por exemplo, um furo de precisão com uma superfície áspera pode danificar uma vedação ou impedir que um rolamento se assente corretamente. Uma rebarba num furo roscado pode interferir na montagem. Um revestimento pode alterar a dimensão final de uma característica crítica.
Antes de divulgar um desenho, considere como os requisitos críticos serão verificados.
| de requisitos de recursos | Método de inspeção comum |
|---|---|
| Diâmetro externo do eixo | Micrômetro |
| Diâmetro interno do furo | Medidor de furo, medidor de ar, CMM |
| Posição do furo | CMM, medidor de altura, dispositivo de inspeção |
| Planicidade da superfície | CMM, placa de superfície, indicador |
| Perpendicularidade | CMM, medidor de altura, configuração do indicador |
| Paralelismo | Placa de superfície, indicador, CMM |
| Excentricidade circular ou total | Relógio comparador e dispositivo de rotação |
| Perfil de superfície | CMM, scanner óptico, dispositivo de inspeção |
| Rugosidade superficial | Testador de rugosidade superficial |
Um requisito deve ser suficientemente claro para que o fabricante e o inspetor possam verificá-lo utilizando um método repetível.
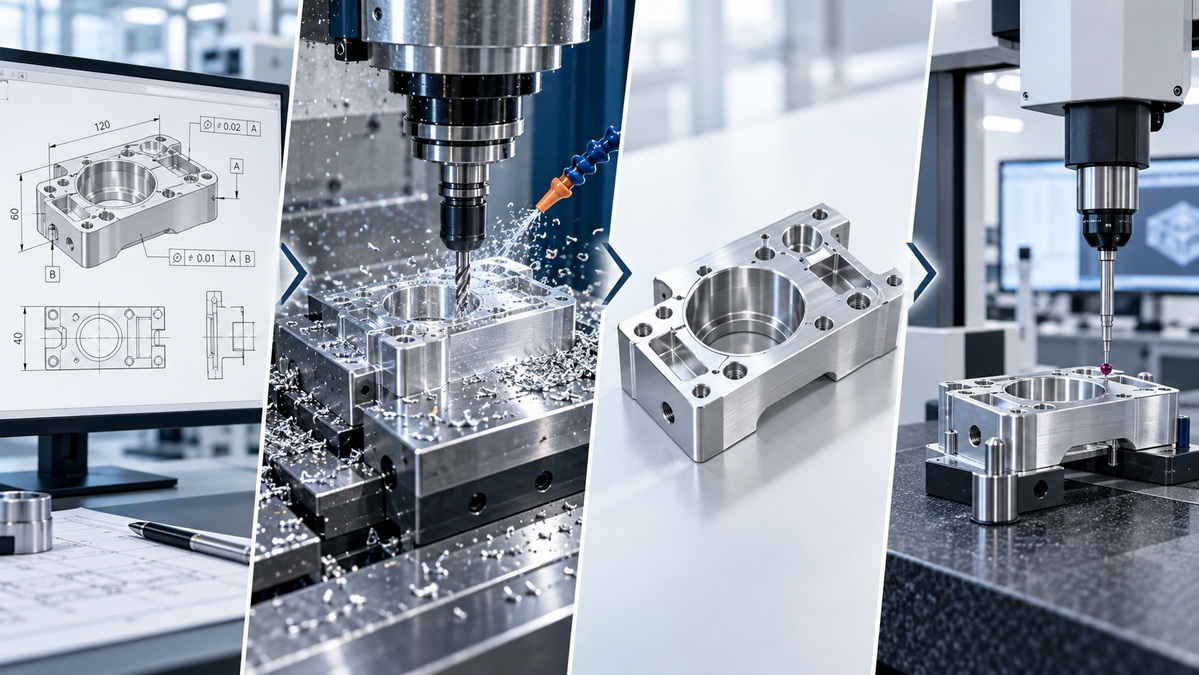
Considere uma caixa de sensor de alumínio com os seguintes recursos:
- Uma face de montagem inferior
- Quatro furos de montagem
- Um furo central de precisão
- Uma face de vedação para uma tampa
- Um bolso interno para eletrônicos
- Superfícies cosméticas externas
Um desenho mal especificado pode aplicar tolerâncias de ±0,02 mm a quase todas as dimensões lineares.
Isso pode tornar a usinagem mais cara, mas ainda assim pode não conseguir controlar os recursos mais importantes.
Por exemplo, o furo central poderia ter o diâmetro correto, mas estar inclinado em relação à face de montagem. Os orifícios dos parafusos podem estar dimensionados corretamente, mas não alinhados com a tampa correspondente. A superfície de vedação poderia atender aos seus requisitos de espessura, mas ainda não possui planicidade suficiente.
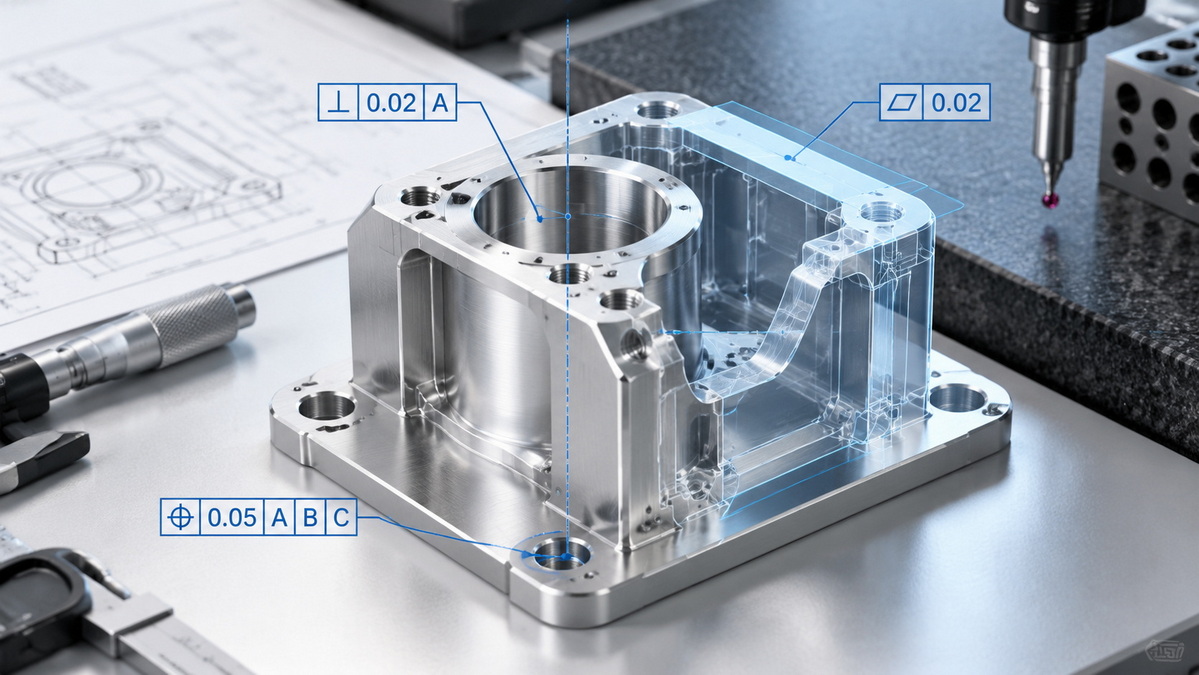
Um desenho mais funcional poderia especificar:
- Dado A: Face de montagem inferior
- Dado B: Face lateral usinada
- Datum C: Um furo de localização
- Furo central: Diâmetro controlado com perpendicularidade em relação ao ponto de referência A
- Furos de montagem: Tolerância de posição em relação ao ABC
- Face de vedação: Requisito de planicidade
- Contorno interno do bolsão: Tolerância do perfil em relação ao ABC
- Dimensões cosméticas externas: Tolerância geral onde a função permite
Essa abordagem coloca o esforço de produção onde ele é mais importante.
> O objetivo não é tornar todos os recursos perfeitos. O objetivo é tornar cada função confiável.
A fabricação de moldes geralmente requer uma combinação de tamanhos precisos e relações geométricas cuidadosamente controladas.
Moldes de injeção, matrizes de estampagem e matrizes de forjamento a frio dependem do alinhamento preciso entre múltiplas placas, inserções, componentes de guia, cavidades, núcleos e mecanismos móveis.
Exemplos típicos incluem:
- Orifícios para pinos guia
- Furos de bucha guia
- Locais de inserção do molde
- Alinhamento de cavidade e núcleo
- Orifícios para pinos ejetores
- Superfícies de guia deslizante
- Superfícies de separação
- Locais de canais de resfriamento
- Planicidade da placa do molde
- Paralelismo entre placas de molde
- Precisão do perfil das superfícies da cavidade
Um furo de pino guia pode exigir uma tolerância de diâmetro restrita. No entanto, também pode ser necessária precisão de posicionamento em relação à base do molde e perpendicularidade em relação à superfície da placa.
Da mesma forma, uma cavidade de molde pode precisar de uma tolerância de perfil porque o formato da superfície completa é mais importante do que as dimensões lineares isoladas.
GD&T também é útil em corte a laser, dobra, estampagem, soldagem e montagem de chapas metálicas.
As peças de chapa metálica podem sofrer variações durante o corte, dobra, soldagem, alívio de tensão, acabamento superficial e montagem do material. Aplicar tolerâncias lineares extremamente restritas a cada recurso pode ser irrealista e desnecessariamente caro.
Para fabricação de chapas metálicas, considere usar:
- Tolerância de posição para furos de montagem
- Tolerância de perfil para contornos formados
- Planicidade para montagem de painéis
- Perpendicularidade para flanges dobrados
- Angularidade para recursos formados
- Controle de localização baseado em dados para interfaces de montagem
- Tolerâncias gerais para arestas de corte não críticas
Por exemplo, um suporte de chapa metálica dobrada pode precisar de furos que se alinhem com um gabinete correspondente. O padrão de furo pode ser controlado usando a posição relativa aos pontos de referência funcionais em vez de depender apenas das dimensões coordenadas.
Isso fornece requisitos de montagem mais claros e ajuda os fabricantes a escolher métodos práticos de inspeção.
Não use tolerâncias restritas como uma declaração geral de qualidade.
Uma tolerância rigorosa deve ter uma razão funcional. Se o recurso não afetar o ajuste, a vedação, o movimento, a resistência, a segurança ou a aparência, uma tolerância geral poderá ser suficiente.
As dimensões coordenadas podem criar empilhamento de tolerâncias.
Para padrões de múltiplos furos, a tolerância de posição pode definir melhor a verdadeira localização funcional de cada furo em relação ao sistema de referência.
Um dado deve refletir como a peça é montada, montada ou inspecionada.
Evite selecionar arestas ou superfícies arbitrárias simplesmente porque são convenientes no modelo CAD.
Um recurso pode atender aos seus requisitos dimensionais, mas ainda assim falhar devido à baixa qualidade da superfície.
O acabamento superficial é especialmente importante para:
- Vedação de faces
- Assentos de rolamento
- Superfícies deslizantes
- Furos de precisão
- Cavidades de molde
- Superfícies cosméticas
- Áreas de contato revestidas
Anodização, galvanização, pintura, revestimento em pó e outros processos de acabamento podem alterar as dimensões finais.
Furos críticos, roscas, assentos de rolamentos e superfícies de contato de precisão podem exigir mascaramento ou usinagem pós-acabamento.
As rebarbas podem interferir na montagem, criar riscos de segurança, danificar as vedações ou impedir o assentamento adequado.
Adicione requisitos claros de rebarbação e quebra de bordas, especialmente em torno de furos, roscas, bordas usinadas e recursos de vedação.
Ao trabalhar com fornecedores internacionais, indique claramente o padrão e as unidades do desenho.
Isso ajuda a evitar diferenças na interpretação de símbolos, tolerâncias padrão, convenções decimais, expectativas de inspeção e práticas gerais de desenho.
Um desenho CNC completo deve fornecer informações suficientes para fabricação e inspeção sem criar complexidade desnecessária.
Inclua o seguinte, quando aplicável:
- Número da peça e nível de revisão
- Nome da peça e quantidade
- Unidades de medida
- Escala e método de projeção
- Grau do material
- Requisitos de certificação de materiais
- Tratamento térmico e dureza
- Tratamento de superfície ou requisitos de revestimento
- Padrão geral de tolerância
- Dados funcionais
- Tolerâncias dimensionais críticas
- Quadros de controle de recursos GD&T
- Requisitos de rugosidade superficial
- Especificações de rosca
- Requisitos de chanfro e raio
- Instruções de rebarbação
- Requisitos de quebra de borda
- Identificação de recursos críticos para a função
- Requisitos de documentação de inspeção
- Requisitos de embalagem e proteção contra corrosão
- Notas de montagem quando relevante
Para componentes complexos ou de alto valor, muitas vezes é útil fornecer um desenho 2D detalhado e um modelo CAD 3D.
O desenho 2D define os requisitos de produção e inspeção. O modelo 3D ajuda a esclarecer a forma, reduzir o tempo de interpretação e oferecer suporte à programação CNC.
A usinagem com tolerâncias rígidas e o GD&T devem ser usados juntos e não tratados como alternativas.
Tolerâncias restritas definem quão grande, pequeno, grosso, fino, largo ou profundo um recurso pode ser.
GD&T define como um recurso deve se relacionar com outros recursos em termos de localização, orientação, forma, perfil e desvio.
Um desenho CNC de alta qualidade deve:
- Use tolerâncias restritas apenas para tamanhos de função crítica
- Use dados funcionais que reflitam a condição real de montagem
- Aplicar GD&T para controlar relações geométricas importantes
- Evite tolerâncias desnecessárias em recursos não críticos
- Definir acabamento superficial, bordas, materiais, revestimentos e necessidades de inspeção
- Possibilitar que o fabricante e a equipe de qualidade inspecionem a peça de forma consistente
Para usinagem de peças de precisão personalizadas, fabricação de moldes e fabricação de chapas metálicas, a clareza do desenho é um dos fatores mais fortes que afetam o custo, o prazo de entrega, a qualidade e a repetibilidade.
A U-Need ajuda os clientes a avaliar desenhos, identificar preocupações de fabricação, esclarecer estratégias de tolerância e preparar componentes de precisão para uma produção confiável. Compartilhar um desenho 2D junto com um modelo 3D permite que a equipe de fabricação analise recursos críticos, viabilidade de usinagem, métodos de inspeção e requisitos de produção antes do início da fabricação.
GD&T não é melhor em todas as situações porque resolve um problema diferente. Tolerâncias rígidas controlam o tamanho de um recurso, enquanto GD&T controla a geometria e os relacionamentos entre os recursos. As peças de precisão geralmente exigem ambos.
Não. Peças simples e com baixo risco funcional podem exigir apenas dimensões convencionais e tolerâncias gerais. GD&T torna-se mais útil quando uma peça inclui padrões de furos, furos de rolamentos, superfícies de vedação, recursos rotativos, montagens críticas ou formas complexas.
A tolerância de posição é um dos controles mais comumente usados porque define com precisão a localização de furos, ranhuras, pinos e padrões de recursos em relação aos dados funcionais.
Não. Uma tolerância de diâmetro restrita controla apenas o tamanho do furo. Ele não controla se o furo está na posição correta, se seu eixo é perpendicular ou se está alinhado com os recursos de posicionamento.
Sim. O GD&T adequado pode reduzir custos ao comunicar o verdadeiro requisito funcional, em vez de exigir tolerâncias lineares extremamente rígidas em cada recurso. Também pode reduzir a ambiguidade da inspeção e ajudar a evitar retrabalho desnecessário.
O padrão apropriado depende dos requisitos do cliente, do mercado-alvo, das práticas internas de engenharia e da documentação do projeto. Identifique claramente o padrão vigente no desenho para que todas as partes usem a mesma interpretação.
Para um orçamento preciso, forneça um desenho PDF 2D e um modelo CAD 3D. O desenho deve incluir material, quantidade, tolerâncias, GD&T, acabamento superficial, revestimento e quaisquer requisitos de inspeção ou certificação. Os formatos 3D comuns incluem STEP, IGES, Parasolid e arquivos CAD nativos, quando disponíveis.
1. Sociedade Americana de Engenheiros Mecânicos. *Y14.5: Dimensionamento e tolerância.*
[https://www.asme.org/codes-standards/find-codes-standards/y14-5-dimensioning-tolerancing ]
2. Instituto Nacional de Padrões e Tecnologia. *Investigando o papel do dimensionamento geométrico e da tolerância na fabricação.*
[https://tsapps.nist.gov/publication/get_pdf.cfm?pub_id=918538 ]
3. Instituto Nacional de Padrões e Tecnologia. *Dimensionamento geométrico e tolerância para fabricação digital.*
[https://tsapps.nist.gov/publication/get_pdf.cfm?pub_id=936463 ]
4. Organização Internacional de Normalização. *ISO 1101: Especificações Geométricas de Produto (GPS) — Tolerância Geométrica.*
[https://www.iso.org/standard/59490.html ]
5. Padrões da Nova Zelândia. *ISO 1101:2017 — Tolerância Geométrica.*


