Visualizações: 259 Autor: U-Need Tempo de publicação: 27/09/2026 Origem: Site
Menu Conteúdo
● O que é usinagem com tolerância rígida?
>> Por que tolerâncias rígidas são importantes
● Quais são os requisitos de acabamento superficial?
● Por que o acabamento superficial é importante na fabricação de precisão
● Usinagem com tolerância rigorosa versus requisitos de acabamento superficial
● Quando os engenheiros devem priorizar tolerâncias rígidas?
>> Assentos e caixas de rolamentos
>> Localização de furos e recursos de pinos-guia
>> Inserções de molde e componentes de ferramentas
● Quando os engenheiros devem priorizar os requisitos de acabamento superficial?
>> Componentes deslizantes e giratórios
>> Componentes Críticos de Fadiga
>> Componentes cosméticos e voltados para o consumidor
● Quando ambos os requisitos são críticos
● Matriz de Prioridade Funcional
● O custo da especificação excessiva
● Um método prático para definir requisitos
>> 1. Identifique a função do recurso
>> 2. Identifique o modo de falha
>> 3. Use referências de dados claras
>> 4. Aplique acabamento de superfície somente onde for importante
>> 5. Considere a sequência completa de fabricação
● Por que mais suave nem sempre é melhor
>> Fabricação de moldes de precisão
>> Componentes Hidráulicos e Pneumáticos
>> Fabricação de chapas metálicas
>> Peças usinadas com precisão personalizadas
● Melhores requisitos de desenho e RFQ
>> 1. O que é considerado uma tolerância restrita na usinagem CNC?
>> 2. Ra é o único valor de acabamento superficial que importa?
>> 3. Um acabamento superficial mais fino sempre aumenta o custo de usinagem?
>> 4. O polimento pode alterar as dimensões finais de uma peça?
>> 5. Uma superfície de vedação deve ter requisitos de planicidade e rugosidade?
>> 6. Qual acabamento superficial é comum para peças usinadas CNC?
>> 7. Como os engenheiros podem evitar a especificação excessiva de tolerâncias de usinagem?
Quando os engenheiros comparam usinagem com tolerâncias apertadas e requisitos de acabamento superficial , a prioridade correta raramente é uma ou outra. A pergunta mais útil é: Qual requisito tem maior impacto na função da peça no mundo real?
Um componente pode ser dimensionalmente preciso, mas ainda assim falhar porque vaza, se desgasta muito rapidamente, emperra durante o movimento, desenvolve danos por fadiga ou apresenta mau desempenho após o revestimento. Da mesma forma, uma peça altamente polida ainda pode ser inutilizável se o diâmetro do furo, a planicidade, a concentricidade ou a posição do furo estiverem fora da faixa aceitável.
Para fabricantes, distribuidores e equipes de desenvolvimento de produtos globais, a abordagem mais prática é definir requisitos de acordo com a função de cada recurso. Tolerâncias restritas devem proteger o ajuste, a montagem, o alinhamento e o movimento. Os requisitos de acabamento superficial devem proteger o atrito, a vedação, a resistência ao desgaste, o desempenho à fadiga, a resistência à corrosão, a qualidade do revestimento e a aparência.
O objetivo não é especificar a tolerância mais rígida e o valor de rugosidade mais baixo possível em cada superfície. O objetivo é criar uma peça com desempenho confiável, que possa ser inspecionada de forma consistente e que possa ser fabricada com eficiência.
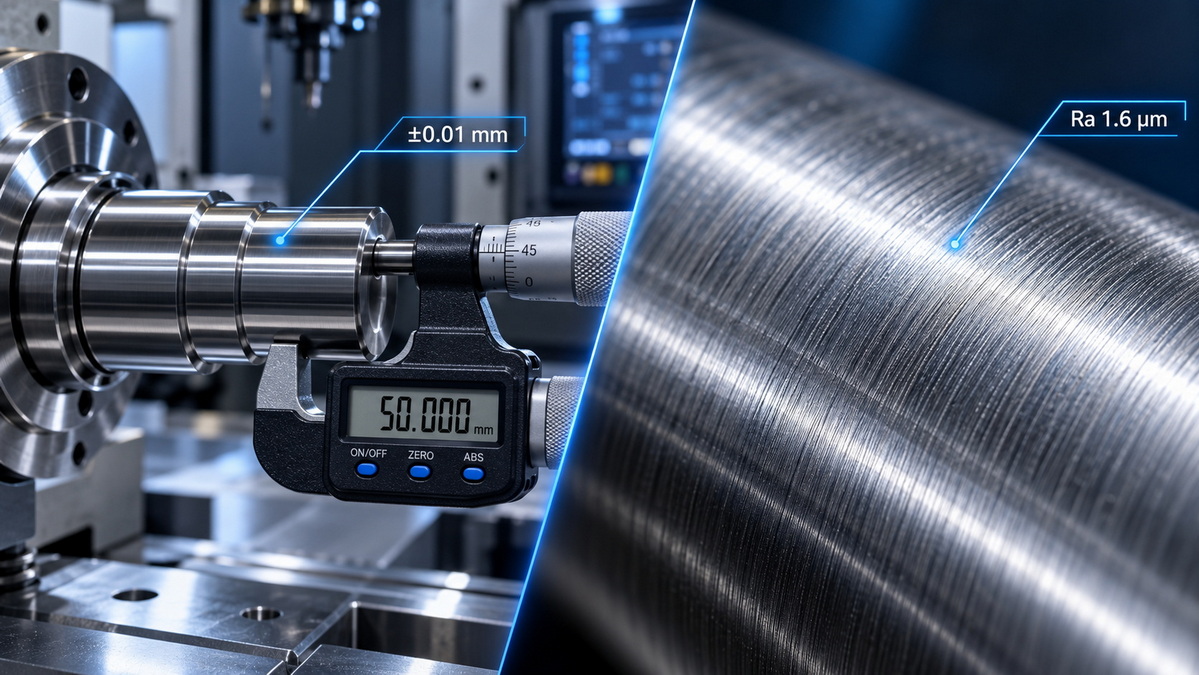
Usinagem com tolerância apertada é o processo de fabricação de um componente dentro de uma estreita variação permitida de suas dimensões nominais. Uma tolerância define o quanto uma dimensão, forma, orientação ou localização pode variar embora ainda seja aceitável.
Por exemplo, um diâmetro de eixo especificado como 10,00 mm ±0,01 mm deve medir entre 9,99 mm e 10,01 mm. Qualquer peça fora dessa faixa pode ser rejeitada, retrabalhada ou causar problemas de montagem.
Tolerâncias restritas podem ser aplicadas a dimensões básicas, mas também a requisitos geométricos que influenciam o modo como os componentes se encaixam e se movem juntos.
Os controles comuns de usinagem com tolerância restrita incluem:
- Diâmetro
- Comprimento
- Largura
- Grossura
- Planicidade
- Retidão
- Redondeza
- Cilindricidade
- Concentricidade
- Perpendicularidade
- Paralelismo
- Posição verdadeira
- Acabar
- Perfil
Um componente usinado com precisão pode exigir um furo mantido dentro de uma faixa estreita para um rolamento ajustado por pressão. Uma inserção de molde pode exigir alta precisão de posicionamento para alinhar com um núcleo correspondente. Um componente estampado pode precisar de furos localizados com precisão para caber em um acessório de montagem automatizado.
No entanto, uma tolerância restrita não significa automaticamente que uma peça seja melhor. Só agrega valor quando o requisito suporta uma necessidade funcional específica.
Geralmente, são necessárias tolerâncias rigorosas quando a geometria incorreta impediria a montagem, reduziria a precisão, criaria vibração ou reduziria a vida útil do produto.
Eles são especialmente importantes para:
- Assentos e caixas de rolamentos
- Recursos de ajuste por pressão ou ajuste por interferência
- Eixos e furos de precisão
- Localizando furos de pinos
- Componentes da caixa de velocidades
- Corpos de válvulas e peças de controle de fluido
- Inserções de molde e componentes principais
- Componentes de dispositivos médicos
- Montagens aeroespaciais
- Equipamentos de robótica e automação
- Componentes de fixação de precisão
Por exemplo, um furo de rolamento pode precisar de diâmetro, circularidade e cilindricidade rigorosamente controlados. Se o furo for muito grande, o rolamento poderá girar dentro da caixa. Se for muito pequeno, a interferência excessiva poderá criar pré-carga indesejada, distorção, geração de calor ou dificuldade de montagem.
Neste caso, a principal preocupação é a geometria. Um acabamento superficial fino pode ajudar no processo de montagem, mas não pode corrigir um diâmetro incorreto do assento do rolamento.
Os requisitos de acabamento superficial definem a textura e a condição da superfície de um componente após usinagem, retificação, polimento, estampagem, conformação, revestimento ou outros processos de fabricação.
Uma superfície não é perfeitamente lisa. Mesmo uma peça usinada de alta qualidade contém picos, vales, marcas de ferramentas e padrões direcionais microscópicos. Estas características podem influenciar a forma como a peça veda, desliza, desgasta, reflete a luz, retém o lubrificante, aceita o revestimento, resiste à corrosão ou interage com outro componente.
O acabamento superficial normalmente inclui três características relacionadas:
- Rugosidade: Irregularidades superficiais finas e pouco espaçadas
- Ondulação: variações de superfície maiores e mais espaçadas
- Lay: A direção principal do padrão de superfície produzido pelo processo de fabricação
O valor de textura superficial mais comum em desenhos de engenharia é Ra , também chamado de rugosidade média aritmética. Ra é geralmente expresso em micrômetros, como Ra 3,2 µm, Ra 1,6 µm ou Ra 0,8 µm.
Um valor Ra mais baixo geralmente indica uma superfície mais lisa. No entanto, Ra por si só não descreve completamente o desempenho da superfície.
Duas superfícies podem ter o mesmo valor de Ra, mas se comportam de maneira muito diferente devido a diferenças no formato do pico, profundidade do vale, ondulação, direção de usinagem ou proporção de material.
Para aplicações exigentes, os engenheiros também podem avaliar:
- Rz
- Rq
- Proporção de materiais
- Ondulação
- Altura do pico
- Profundidade do vale
- Características da área de rolamento
- Direção de postura
- Defeitos superficiais
- Arranhões e marcas de vibração
Os requisitos de acabamento superficial estão frequentemente associados à aparência, mas o seu papel é muito mais amplo. Em muitas aplicações, a textura da superfície é um requisito funcional crítico.
Um mau acabamento superficial pode levar a:
- Vazamento de fluido
- Vazamento de gás
- Alta fricção
- Irritante
- Desgaste acelerado
- Vida útil de fadiga reduzida
- Mau desempenho de lubrificação
- Adesão instável do revestimento
- Iniciação de corrosão
- Limpeza difícil
- Má qualidade cosmética
- Má desmoldagem
- Marcas de usinagem visíveis
Uma face de vedação pode atender à sua tolerância dimensional, mas ainda assim vazar se tiver ranhuras de usinagem profundas, ondulação excessiva, arranhões, rebarbas ou marcas direcionais de ferramentas que criam caminhos de vazamento.
Um eixo deslizante pode atender aos requisitos de diâmetro, mas ainda assim se desgastar prematuramente se a superfície for muito áspera, muito irregular ou inadequada para retenção de lubrificante.
Uma cavidade de molde polida pode melhorar o brilho de um produto moldado por injeção, mas uma cavidade altamente polida pode não ser adequada para um produto que requer uma superfície texturizada, fosca, granulada de couro ou antiderrapante.
O acabamento superficial correto nem sempre é o mais liso possível. É a superfície que suporta a função pretendida.
Tolerâncias rígidas e requisitos de acabamento superficial influenciam diferentes aspectos do desempenho da peça. Um controla a geometria do recurso. O outro controla a qualidade da própria superfície.
| do fator de comparação | para usinagem de tolerância apertada | Requisitos de acabamento de superfície |
|---|---|---|
| Objetivo principal | Controla tamanho, posição, forma e orientação | Controla a textura da superfície, o comportamento de contato e a qualidade da superfície |
| Chamada típica | ±0,01 mm, ajuste H7, posição 0,05 mm, planicidade 0,02 mm | Ra 3,2 µm, Ra 1,6 µm, Ra 0,8 µm, limite Rz |
| Impacto primário no desempenho | Ajuste, alinhamento, montagem, intercambialidade, precisão | Vedação, fricção, desgaste, fadiga, revestimento, aparência |
| Método de inspeção típico | CMM, micrômetro, medidor de furo, medidor de pino, inspeção óptica | Perfilômetro, testador de rugosidade, medição óptica de superfície |
| Principal desafio de fabricação | Fixação estável, controle térmico, precisão da máquina, repetibilidade de inspeção | Condição da ferramenta, taxa de avanço, parâmetros de corte, retificação, polimento, inspeção |
| Principal fator de custo | Configurações extras, usinagem mais lenta, acessórios especiais, inspeção mais rigorosa | Passagens de acabamento fino, retificação, brunimento, polimento, testes adicionais |
| Risco típico se ignorado | Ajuste frouxo, interferência, desalinhamento, vibração, falha de montagem | Vazamento, escoriações, alto atrito, desgaste prematuro, baixa qualidade visual |
| Mais importante para | Ajustes, referências, recursos de acoplamento, furos de localização, montagens de precisão | Faces de vedação, mancais de rolamento, superfícies deslizantes, superfícies cosméticas |
A lição principal é simples:
Uma tolerância informa aos engenheiros se um recurso está no local correto e tem a geometria correta. Um requisito de acabamento superficial informa aos engenheiros se aquele recurso possui as condições de contato corretas para seu ambiente de trabalho.
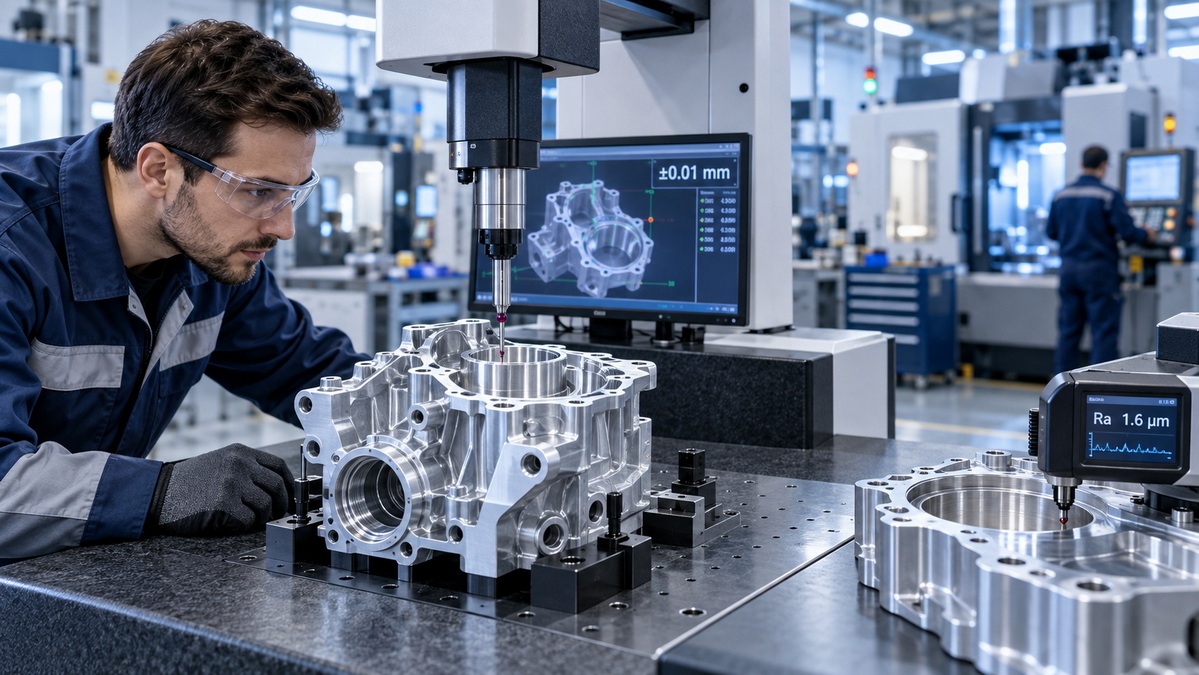
Os engenheiros devem priorizar tolerâncias restritas quando o desempenho da peça depende principalmente do tamanho, localização, alinhamento, forma ou ajuste corretos.
Isso é comum em montagens onde vários componentes devem trabalhar juntos com folga ou interferência controlada.
Os furos dos rolamentos e os munhões do eixo geralmente precisam de um controle dimensional rigoroso. Se a tolerância for muito ampla, o ajuste do rolamento poderá ficar instável. Um ajuste solto pode permitir movimento, vibração e desgaste. Um ajuste excessivamente apertado pode criar tensões indesejadas e reduzir a vida útil do rolamento.
Características importantes podem incluir:
- Diâmetro do furo
- Diâmetro do eixo
- Redondeza
- Cilindricidade
- Concentricidade
- Acabar
- Localização do ombro
- Perpendicularidade
Para esses componentes, a usinagem com tolerâncias restritas costuma ser a primeira prioridade porque o rolamento deve se encaixar corretamente antes que o acabamento superficial se torne relevante.
Os furos para cavilhas são usados para posicionar as peças com precisão durante a montagem. Um pequeno erro de posição pode causar desalinhamento entre vários recursos, especialmente em moldes, acessórios, equipamentos de automação e montagens de precisão.
Nesta situação, os engenheiros devem se concentrar em:
- Diâmetro do furo
- Posição do furo
- Posição verdadeira
- Perpendicularidade
- Referência de dados
- Relação buraco a buraco
Um valor de rugosidade baixo pode ser útil para inserção, mas geralmente é secundário ao tamanho e localização do recurso.
Moldes e matrizes de precisão geralmente dependem de superfícies de contato altamente precisas. Inserções de núcleo, inserções de cavidade, pinos-guia, sistemas ejetores e mecanismos deslizantes devem estar alinhados corretamente para evitar rebarbas, incompatibilidade, desgaste excessivo ou baixa qualidade da peça.
A usinagem com tolerâncias rigorosas é especialmente importante para:
- Alinhamento da linha de partição
- Posicionamento da inserção
- Encaixes de pino guia e bucha
- Superfícies de fechamento
- Mecanismos deslizantes
- Orifícios para pinos ejetores
- Conexões de canal de resfriamento
Para a fabricação de moldes e matrizes, a estratégia de tolerância correta reduz o trabalho de ajuste durante a montagem e oferece suporte à qualidade consistente das peças moldadas ou estampadas.
Os engenheiros devem priorizar os requisitos de acabamento superficial quando o desempenho de uma peça depende de atrito, vedação, desgaste, lubrificação, resistência à fadiga, limpeza, aparência ou comportamento do revestimento.
O acabamento superficial costuma ser crítico para faces de gaxetas, ranhuras de anéis de vedação, sedes de válvulas, superfícies de flanges, portas hidráulicas, interfaces pneumáticas e componentes de controle de fluidos.
Uma superfície pode estar dimensionalmente correta, mas ainda assim não conseguir vedar devido a:
- Marcas profundas de usinagem
- Conversa de ferramenta
- Arranhões
- Rebarbas
- Ondulação excessiva
- Picos de superfície afiados
- Direção de postura incorreta
- Partículas incorporadas
Para uma face de vedação estática, o nivelamento e a rugosidade geralmente trabalham juntos. A planicidade controla a condição geral de contato na superfície. A rugosidade controla a textura em micronível que pode apoiar ou enfraquecer a vedação.
Eixos, buchas, trilhos-guia, pistões, fusos, hastes de válvulas e componentes de movimento linear geralmente exigem textura de superfície controlada.
Se a superfície for muito áspera, pode criar atrito excessivo, desgastar as vedações, danificar as peças correspondentes e gerar calor. Se a superfície for excessivamente lisa, poderá reduzir a retenção de lubrificante em determinadas aplicações.
O acabamento correto deve ser selecionado de acordo com:
- Combinação de materiais
- Condição de lubrificação
- Pressão de contato
- Velocidade de deslizamento
- Material de vedação
- Frequência de movimento
- Temperatura
- Exposição química
- Vida útil necessária
Defeitos superficiais podem atuar como concentradores de tensão. Arranhões, marcas de ferramentas, vales profundos e transições irregulares podem aumentar o risco de início de trincas sob carregamento repetido.
Isto é particularmente importante para:
- Componentes aeroespaciais
- Eixos automotivos
- Peças de equipamentos pesados
- Componentes rotativos
- Molas e recursos de suporte de carga
- Implantes médicos
- Componentes de alta pressão
Uma melhor condição de superfície pode reduzir o risco de falhas relacionadas à fadiga, especialmente perto de filetes, ombros, roscas e outras áreas onde a tensão já está concentrada.
Para caixas metálicas visíveis, peças de eletrodomésticos, gabinetes eletrônicos, acessórios decorativos e produtos de consumo premium, a qualidade da superfície pode ter um impacto comercial maior do que um controle dimensional extremamente rígido.
Os requisitos comuns relacionados à superfície podem incluir:
- Acabamento escovado
- Grão direcional
- Polimento de espelho
- Textura fosca
- Jateamento de contas
- Rebarbação
- Controle de arranhões
- Preparação de revestimento em pó
- Preparação de anodização
- Qualidade de marcação a laser
Nestes casos, a aparência da peça pode influenciar a percepção da marca, o posicionamento do produto e a satisfação do cliente.
Algumas características exigem tolerâncias restritas e acabamento superficial controlado ao mesmo tempo. Esses são geralmente os recursos mais exigentes para fabricar e inspecionar.
Exemplos comuns incluem:
- Diários de rolamento
- Carretéis de válvula hidráulica
- Eixos atuadores de precisão
- Interfaces de dispositivos médicos
- Eixos da caixa de engrenagens
- Componentes de vedação de alta pressão
- Peças da bomba
- Superfícies de cavidade de molde de precisão
- Componentes do atuador aeroespacial
- Coletores de controle de fluido
Considere um eixo de precisão usado em uma montagem rotativa. O diâmetro deve ser preciso para obter o ajuste correto. O eixo também deve ter circularidade e desvio aceitáveis para evitar vibrações. Ao mesmo tempo, a superfície do munhão pode precisar de um acabamento controlado para reduzir o atrito, proteger as vedações e manter a lubrificação.
Este tipo de recurso não deve ser tratado como uma superfície de usinagem geral. Requer um plano de fabricação completo que inclui condição do material, sequência de usinagem, tratamento térmico, usinagem de acabamento, retificação ou polimento, inspeção e proteção da embalagem.
A maneira mais eficaz de decidir entre requisitos de usinagem com tolerâncias restritas e acabamento superficial é examinar a função de cada recurso.
| Característica Função | Prioridade primária | Prioridade secundária | Foco típico de engenharia |
|---|---|---|---|
| Furo da carcaça do rolamento | Tolerância apertada | Acabamento de superfície | Diâmetro, circularidade, cilindricidade, ajuste adequado |
| Eixo de encaixe por pressão | Tolerância apertada | Acabamento de superfície | Interferência controlada e consistência de contato |
| Face da junta estática | Acabamento superficial e planicidade | Tolerância dimensional | Textura de vedação, planicidade, área de contato sem rebarbas |
| Ranhura do anel de vedação | Tolerância dimensional | Acabamento de superfície | Largura do canal, profundidade, condição do canto, qualidade da superfície |
| Eixo deslizante | Acabamento de superfície | Tolerância de diâmetro | Redução do atrito, vida útil da vedação, comportamento da lubrificação |
| Localizando o furo do pino | Tolerância de posição e tamanho | Acabamento de superfície | Localização precisa em relação aos dados |
| Cavidade do molde | Acabamento de superfície | Tolerância geométrica | Brilho do produto, transferência de textura, desempenho de ejeção |
| Orifício de montagem em chapa metálica | Tolerância de posição | Condição da borda | Localização do furo, controle de rebarbas, compatibilidade de montagem |
| Gabinete de alumínio cosmético | Acabamento de superfície | Tolerância dimensional geral | Aparência, preparação do revestimento, consistência visível |
| Ombro do eixo carregado de fadiga | Acabamento de superfície | Tolerância geométrica | Transição suave, raio controlado, concentração de tensão reduzida |
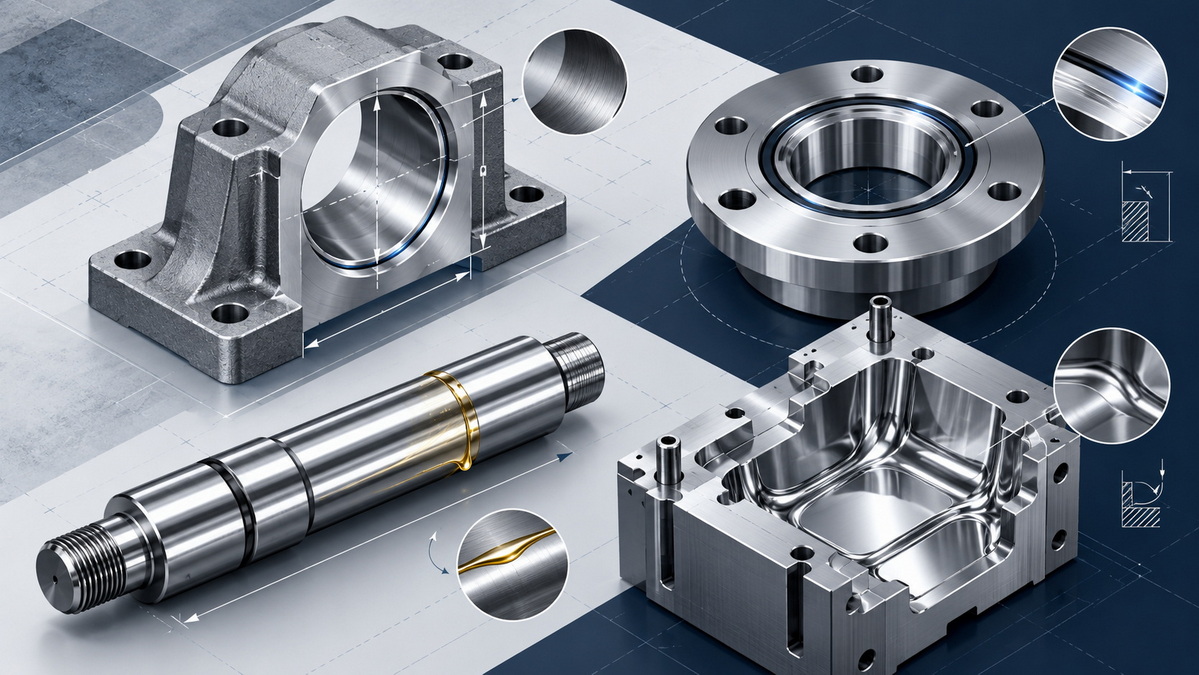
Muitos desenhos de engenharia tornam-se caros porque aplicam tolerâncias altamente restritivas e requisitos de acabamento superficial fino a todas as características.
Esta abordagem pode parecer segura, mas muitas vezes cria uma complexidade de produção desnecessária.
O excesso de especificação pode levar a:
- Maior custo de usinagem
- Maior prazo de produção
- Mais operações de configuração
- Moagem ou polimento adicional
- Inspeção mais difícil
- Taxas de rejeição mais altas
- Equipamentos mais caros
- Menor eficiência de produção
- Opções de fornecedores mais limitadas
- Maior risco de resultados de medição inconsistentes
Por exemplo, uma parede externa da caixa que está escondida dentro de uma montagem pode não precisar de Ra 0,4 µm. Se não vedar, deslizar, suportar um rolamento, receber um revestimento especial ou servir como superfície visível do produto, um acabamento usinado padrão pode ser totalmente aceitável.
Da mesma forma, uma parede não conjugada de um invólucro de alumínio usinado pode não precisar de uma tolerância de ±0,01 mm. Se a montagem permitir mais variação, uma tolerância geral poderá reduzir custos e melhorar a capacidade de fabricação sem afetar o desempenho.
A precisão deve ser concentrada onde agrega valor funcional.
Uma revisão estruturada de engenharia pode ajudar as equipes a decidir onde priorizar tolerâncias rígidas, requisitos de acabamento superficial ou ambos.
Antes de escolher um valor de tolerância ou rugosidade, defina o que o recurso deve fazer.
As funções possíveis incluem:
- Localize outro componente
- Apoie um rolamento
- Crie um ajuste de pressão
- Vedação de fluido ou gás
- Guia de movimento
- Transferência de carga
- Reter lubrificante
- Aceita revestimento
- Fornece uma superfície cosmética
- Crie uma textura de molde
- Liberar uma peça moldada
- Monte um conector elétrico
- Alinhar uma montagem
Comece com uma função, não com um número.
A seguir, considere o que poderia acontecer se o recurso não fosse controlado corretamente.
Os modos de falha típicos incluem:
- Vazamento
- Montagem solta
- Interferência excessiva
- Vibração
- Desgaste prematuro
- Irritação
- Desalinhamento
- Corrosão
- Defeitos de revestimento
- Rejeição cosmética
- Montagem difícil
- rachaduras por fadiga
- Flash de molde
- Lançamento deficiente do produto
O provável modo de falha revelará se a geometria, a textura da superfície ou ambas são mais importantes.
Para características de tolerância restrita, uma estratégia de dados clara é essencial. Os dados estabelecem as superfícies ou eixos de referência usados para inspecionar a peça.
Sem um sistema de dados claro, os fornecedores e inspetores podem interpretar a localização dos recursos de maneira diferente. Isto pode criar resultados de inspeção inconsistentes, problemas de montagem inesperados e divergências durante a revisão de qualidade.
Um desenho prático deve definir as superfícies que controlam como a peça se posiciona, se alinha, se monta ou se relaciona com outro componente.
Evite notas gerais como “polir todas as superfícies”, a menos que isso seja realmente necessário.
Em vez disso, defina requisitos de superfície para áreas específicas:
- Vedação de faces
- Superfícies deslizantes
- Superfícies de contato do rolamento
- Cavidades de molde
- Rostos cosméticos
- Superfícies revestidas
- Interfaces de alto desgaste
- Transições sensíveis à fadiga
Para recursos críticos, especifique o valor de rugosidade necessário, direção de medição, direção de assentamento, defeitos permitidos e requisitos de pós-processamento.
Os processos de acabamento superficial podem afetar as dimensões finais. Desbaste, polimento, lapidação, jateamento, anodização, galvanoplastia, revestimento em pó, passivação e tratamento térmico podem influenciar o tamanho final, a condição da superfície ou a geometria da borda.
A sequência de fabricação deve ser planejada cuidadosamente.
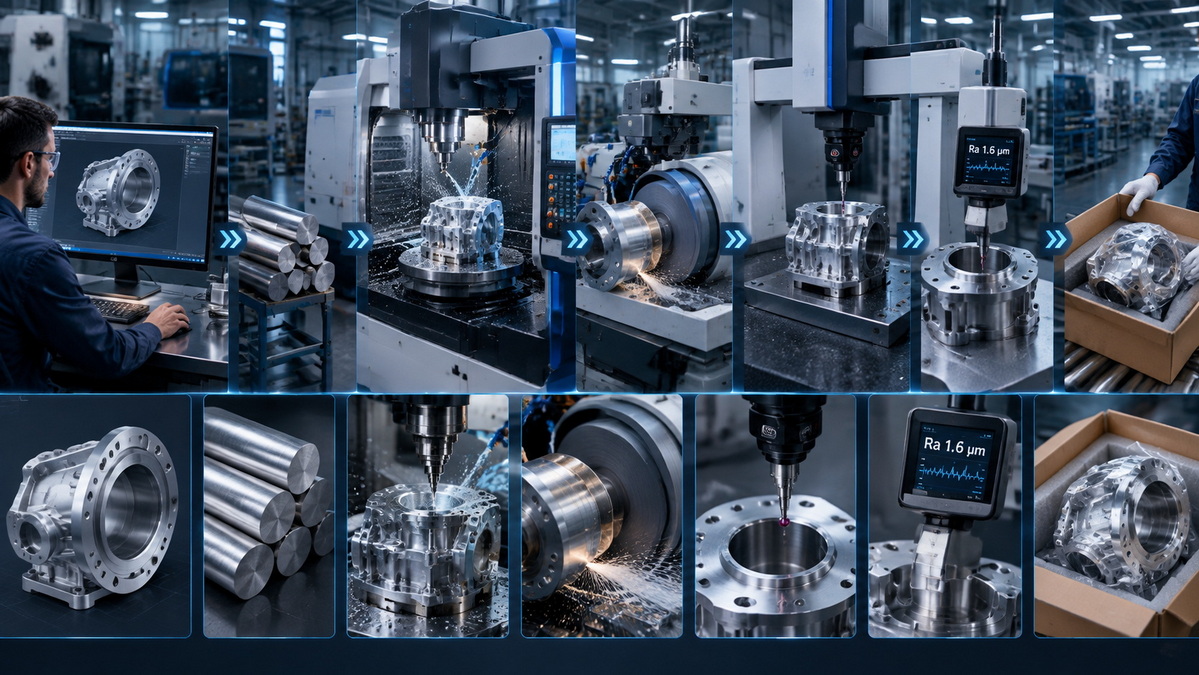
Uma rota de processo comum pode incluir:
1. Preparação de materiais
2. Usinagem de desbaste
3. Alívio do estresse ou tratamento térmico
4. Usinagem de semiacabamento
5. Acabamento da usinagem
6. Desbaste, brunimento, polimento ou lapidação
7. Tratamento ou revestimento de superfície
8. Inspeção dimensional
9. Inspeção de textura de superfície
10. Limpeza final e embalagem
Um componente deve ser avaliado como um sistema de fabricação completo e não como uma coleção de textos explicativos de desenhos isolados.
Uma suposição comum é que a superfície mais lisa possível sempre produz o melhor resultado. Na produção real, isso nem sempre é verdade.
Algumas aplicações necessitam de uma microtextura controlada para reter o lubrificante. Uma superfície muito lisa pode reduzir a capacidade de óleo ou graxa permanecer na área de contato. Em outros casos, o polimento agressivo pode suavizar arestas críticas, alterar um perfil, reduzir a precisão dimensional ou criar aparência inconsistente em diversas peças.
Para produtos moldados, uma cavidade polida espelhada pode ser ideal para peças transparentes, caixas de alto brilho, lentes e componentes decorativos. No entanto, um produto de consumo fosco, com textura de couro granulado, superfície antiderrapante ou caixa pronta para pintura pode exigir uma textura de molde e um método de acabamento diferentes.
A instrução correta não é “tornar tudo o mais suave possível”.
A melhor instrução é: Crie a condição de superfície que suporte a função, o material, o ambiente de montagem e o processo de produção pretendidos da peça.
A fabricação de moldes requer alta precisão posicional e qualidade de superfície controlada. As inserções do núcleo e da cavidade devem estar alinhadas corretamente para evitar rebarbas, incompatibilidades e linhas de partição irregulares.
Ao mesmo tempo, o acabamento da cavidade do molde afeta:
- Brilho do produto
- Reprodução de textura
- Liberação de molde
- Força de ejeção
- Eficiência de limpeza
- Visibilidade de arranhões
- Clareza óptica
- Consistência superficial das peças moldadas
Tolerâncias apertadas são importantes para o alinhamento da pastilha e áreas de fechamento. O acabamento superficial é importante para as superfícies das cavidades que transferem aparência e textura para a peça moldada.
Coletores hidráulicos, corpos de válvulas, conexões e peças pneumáticas geralmente exigem múltiplas estratégias de controle.
As posições das portas, os locais das roscas e os furos de montagem podem precisar de tolerâncias dimensionais restritas. As faces de vedação e as interfaces da válvula podem exigir rugosidade, planicidade e remoção de rebarbas controladas.
Uma conexão posicionada corretamente ainda pode vazar se a face de contato tiver ranhuras profundas ou textura irregular. Uma face lisa ainda pode falhar se a porta estiver no local errado.
Isso faz dos componentes hidráulicos e pneumáticos um forte exemplo de por que a especificação característica por característica é essencial.
Na fabricação de chapas metálicas, nem todos os recursos precisam de tolerância no nível de usinagem de precisão.
Furos de montagem, recortes de conectores, flanges dobrados, localizações de dobradiças e bordas correspondentes podem precisar de dimensões e posições controladas. No entanto, painéis exteriores largos podem exigir maior atenção para:
- Prevenção de arranhões
- Remoção de rebarbas
- Direção do grão
- Qualidade de borda
- Marcas de soldagem
- Preparação de revestimento em pó
- Consistência superficial
Para invólucros visíveis, a qualidade da superfície pode influenciar fortemente o valor percebido do produto acabado.
Para peças de precisão personalizadas, o equilíbrio correto depende da função da peça na montagem final.
Um suporte simples pode precisar de furos precisos e rebarbação aceitável. O eixo da bomba pode precisar de controle rigoroso de diâmetro, controle de desvio e acabamento superficial fino. Uma inserção de molde pode exigir tolerâncias de posição rígidas, planicidade, tratamento térmico, polimento e preparação de textura.
A chave é evitar usar uma regra geral para todos os componentes. Cada superfície crítica deve ser avaliada de acordo com a sua função.
Um desenho e uma solicitação de cotação bem preparados ajudam os fabricantes a fazer cotações com mais precisão, identificar riscos antecipadamente e escolher uma rota de produção eficiente.
Inclua as seguintes informações sempre que possível:
1. Grau e condição do material
Identifique o material exato, como alumínio 6061-T6, alumínio 7075, aço inoxidável SUS304, aço inoxidável SUS316, POM, latão, liga de titânio, aço para ferramentas ou aço carbono.
2. Dimensões críticas e controles geométricos
Marque claramente as dimensões que afetam o ajuste, alinhamento, vedação, movimento ou montagem.
3. Requisitos de acabamento superficial por área funcional
Aplique requisitos de rugosidade apenas às operações que necessitam deles.
4. Requisitos de pós-processamento
Indique se a peça precisa de anodização, galvanoplastia, passivação, tratamento térmico, retificação, polimento, jateamento, revestimento em pó, marcação a laser ou outros processos de acabamento.
5. Requisitos de inspeção
Defina se o projeto requer inspeção do primeiro artigo, relatórios dimensionais, relatórios CMM, testes de rugosidade, certificados de materiais, relatórios de espessura de revestimento ou outra documentação de qualidade.
6. Quantidade de produção
Os requisitos de protótipo, baixo volume e produção em massa podem exigir diferentes ferramentas, estratégias de usinagem e planos de inspeção.
7. Informações da peça de acoplamento
Quando possível, forneça informações sobre o componente correspondente, especialmente para ajustes por pressão, interfaces de vedação, ajustes de rolamentos e conjuntos móveis.
Os requisitos de usinagem com tolerâncias rígidas e acabamento superficial não devem ser vistos como prioridades concorrentes. Eles resolvem diferentes problemas de engenharia.
Tolerâncias rígidas protegem o ajuste, o alinhamento, a localização, a forma e o desempenho da montagem. Eles são essenciais para assentos de rolamentos, recursos de localização, componentes de encaixe por pressão, furos de precisão, inserções de moldes e interfaces de acoplamento.
Os requisitos de acabamento superficial protegem a vedação, o atrito, o desgaste, a resistência à fadiga, o comportamento da lubrificação, a qualidade do revestimento, a limpeza e a aparência. Eles são essenciais para vedar faces, superfícies deslizantes, alojamentos cosméticos, cavidades de moldes, componentes sujeitos a fadiga e interfaces de alto desgaste.
A abordagem de engenharia mais eficaz é avaliar cada recurso individualmente. Aplique tolerâncias restritas somente onde os controles de geometria de precisão funcionam. Aplique requisitos de acabamento superficial somente onde a condição da superfície afetar o desempenho ou a aparência. Use ambos onde o componente deve alcançar ajuste preciso e comportamento de contato controlado ao mesmo tempo.
Para peças de precisão personalizadas complexas, moldes, matrizes e componentes de chapa metálica, a revisão antecipada da capacidade de fabricação ajuda a identificar custos desnecessários, reduzir a ambiguidade do desenho, melhorar a consistência da inspeção e criar um processo de produção mais confiável.
A U-Need oferece suporte a clientes globais com usinagem de peças de precisão personalizadas, fabricação de moldes de injeção, matrizes de estampagem, matrizes de forjamento a frio e fabricação de chapas metálicas. Compartilhar desenhos completos, modelos 3D, especificações de materiais, requisitos de tolerância, requisitos de acabamento superficial e quantidades esperadas de pedidos permite que o processo de fabricação seja avaliado com maior precisão desde o início.
Não existe uma definição única porque a capacidade de tolerância depende do material, tamanho da peça, geometria, processo de usinagem, condição da máquina, projeto do acessório e método de inspeção. Em muitos projetos, tolerâncias menores que ±0,05 mm são tratadas como requisitos de precisão. Tolerâncias em torno de ±0,01 mm ou mais restritas podem exigir condições de usinagem mais controladas e inspeção adicional.
Não. Ra é amplamente utilizado, mas não descreve completamente todas as características da superfície. Dependendo da aplicação, os engenheiros também podem precisar avaliar Rz, Rq, ondulação, proporção de material, direção de assentamento, altura de pico, profundidade de vale e defeitos superficiais visíveis.
Na maioria dos casos, sim. Valores de rugosidade mais baixos podem exigir taxas de avanço mais lentas, passes de acabamento adicionais, ferramentas de corte mais afiadas ou especializadas, retificação, brunimento, lapidação, polimento e mais inspeção. O impacto no custo depende do material, geometria, área a ser acabada, quantidade de produção e processo necessário.
Sim. Polimento, retificação, lapidação, jateamento, galvanização, anodização, revestimento e tratamento térmico podem afetar as dimensões, os raios das bordas, a textura da superfície e o ajuste final. Os engenheiros devem definir se as dimensões se aplicam antes ou depois do acabamento e garantir que a sequência do processo seja clara.
Em muitos casos, sim. A planicidade controla a condição geral de contato na face de vedação. A rugosidade controla a textura superficial menor que pode influenciar os caminhos de vazamento, a compressão da junta e o comportamento do contato. Os valores corretos dependem da pressão, do tipo de fluido, do material da junta, do projeto da vedação e da condição da peça correspondente.
Muitas superfícies gerais usinadas em CNC são especificadas em torno de Ra 3,2 µm ou Ra 1,6 µm. No entanto, o valor correto depende do material da peça, do método de usinagem, da função da peça, da superfície de contato, dos requisitos de revestimento e do custo aceitável. Pode ser necessário desbaste ou polimento fino para superfícies mais exigentes.
Os engenheiros podem evitar especificações excessivas identificando a finalidade funcional de cada recurso. Aplique tolerâncias rigorosas apenas a dimensões que controlam ajuste, montagem, movimento, vedação ou alinhamento. Use tolerâncias gerais para recursos não críticos. Aplique acabamento superficial fino somente onde ele atender a um requisito funcional ou visual.
1. ASME. [Textura de superfície: ASME B46.1 ]
2. Organização Internacional de Normalização. [ISO 21920-1:2021 — Especificações geométricas do produto (GPS) — Textura da superfície: Perfil — Parte 1: Indicação da textura da superfície ]
3. Organização Internacional de Normalização. [ISO 21920-2:2021 — Especificações geométricas de produto (GPS) — Textura de superfície: Perfil — Parte 2: Termos, definições e parâmetros de textura de superfície ]
4. Organização Internacional de Normalização. [ISO 21920-3:2021 — Especificações Geométricas de Produto (GPS) — Textura de Superfície: Perfil — Parte 3: Operadores de Especificação ]
5. Physikalisch-Technische Bundesanstalt. [Padrões em técnicas de medição de rugosidade ]
6. Servidor de relatórios técnicos da NASA. [Efeito dos parâmetros de usinagem de brochamento, tensões residuais e rugosidade superficial na vida em fadiga ]
7. VencoMFG. [Guia de tolerância de usinagem CNC: ISO 2768 e GD&T ]
8. Usinagem Olympus. [Requisitos de acabamento de superfície para usinagem CNC com tolerância restrita ]


