Visningar: 245 Författare: U-Need Publiceringstid: 2026-08-24 Ursprung: Plats
Innehållsmeny
● CNC Fixture vs Jig: Vad är skillnaden?
● Varför CNC-fixturer är viktiga vid precisionstillverkning
>> Viktiga fördelar med CNC-arbetshållarfixturer
● 3-2-1 lokaliseringsprincipen
>> Varför överbelastning av en del kan orsaka fel
>> Fixturer efter produktionskrav
● Hur man väljer rätt CNC-fixtur
>> Frågor att granska innan fixturdesign
>> Rekommendationer för arbetsförhållanden per deltyp
● Praktiska CNC-fixturdesignregler
>> Spänn fast mot lokalisatorerna
>> Använd kontrollerad spännkraft
>> Behåll åtkomst till verktyg
>> Planera för borttagning av spån
● Avancerade arbetshållningsalternativ
>> Pneumatiska och hydrauliska fixturer
>> Zero-Point och Quick-Change-system
● U-Needs metod för precisionstillverkning
● Bygg en stabilare CNC-bearbetningsprocess
● FAQ
>> Vad är skillnaden mellan en fixtur och en jigg?
>> Vad är 3-2-1 lokaliseringsprincipen?
>> När behövs en anpassad CNC-fixtur?
>> Kan för mycket klämkraft påverka bearbetningsnoggrannheten?
>> Är vakuumarmaturer lämpliga för varje del?
>> Hur kan en fixtur minska CNC-bearbetningskostnaderna?
A CNC-fixtur är ett specialbyggt arbetshållningssystem som lokaliserar, stödjer och säkrar ett arbetsstycke under bearbetning. Det hjälper tillverkare att uppnå stabila skärförhållanden, repeterbar positionering, pålitlig dimensionsnoggrannhet och effektivare produktion.
För globala varumärken, distributörer och tillverkare som köper precisionsdelar från Kina kan den rätta CNC-fixturdesignen påverka delkvalitet, skrothastigheter, installationstid, genomströmning och total tillverkningskostnad. På U-Need , fixturplanering beaktas tillsammans med detaljgeometri, bearbetningsmetoder, materialegenskaper, toleranskrav och produktionsvolym.
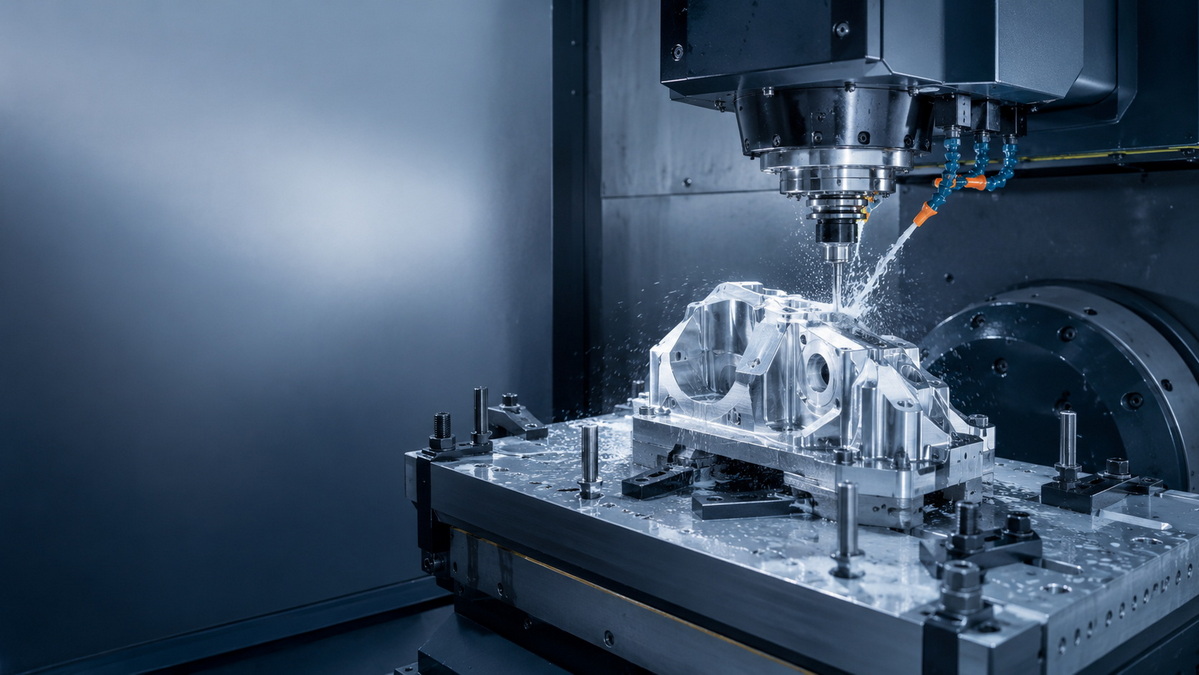
En CNC-fixtur är en arbetsanordning utformad för att placera, stödja och klämma fast en del i en definierad orientering under bearbetning. Det förhindrar att arbetsstycket rör sig under skärkrafter samtidigt som det bibehåller åtkomst till de ytor och funktioner som behöver bearbetas.
Till skillnad från ett standardskruvstäd, chuck eller klämma är en anpassad fixtur designad runt en specifik del. Den kan utvecklas för en enskild komponent, en familj av liknande komponenter eller ett återkommande produktionsprogram.
En pålitlig armatur utför tre viktiga uppgifter:
- Lokalisering: Fastställande av korrekt delposition i förhållande till maskinens koordinatsystem.
- Stöd: Förhindrar vibrationer, böjning eller avböjning under bearbetning.
- Fastspänning: Håll delen mot dess lokaliseringsytor utan att skada eller förvränga den.
En del kan spännas fast och fortfarande bearbetas felaktigt. Dåligt val av referenspunkt, ojämnt stöd, överdriven klämkraft eller begränsad åtkomst till verktyg kan alla skapa variation. Effektiv fixturdesign balanserar styvhet, tillgänglighet, repeterbarhet, laddningshastighet och skydd av färdiga ytor.
Orden 'jig' och 'fixtur' används ofta tillsammans, men de tjänar olika syften.
| Funktion | CNC Fixture | Jig |
|---|---|---|
| Primär funktion | Lokaliserar, stödjer och klämmer fast arbetsstycket | Lokaliserar arbetsstycket och styr skärverktyget |
| Verktygsvägledning | Styr inte skäraren | Inkluderar ofta borrbussningar eller styrelement |
| Typisk användning | Fräsning, svarvning, slipning, borrning och fleraxlig bearbetning | Upprepad borrning, brotschning och gängning |
| Huvudprioritet för design | Styvhet, repeterbarhet, verktygsåtkomst och stabilitet | Noggrann verktygsstyrning och hålplacering |
| Exempel | En fixturplatta för 5-axlig bearbetning | En borrjigg med härdade styrbussningar |
I CNC-operationer används fixturer ofta eftersom maskinprogram styr verktygsrörelser. Fixturen säkerställer att varje arbetsstycke kommer in i bearbetningsprocessen i samma position.
En CNC-fixtur är inte bara ett tillbehör. Det är ett processkontrollverktyg som hjälper till att omvandla kapabel utrustning till ett konsekvent produktionssystem.
Värdet av en dedikerad fixtur blir särskilt tydlig när en komponent har snäva toleranser, komplex geometri, tunna väggar, flera bearbetningsoperationer eller krav på upprepad beställning.
- Förbättrad repeterbarhet: Varje arbetsstycke placeras mot samma lokaliseringspunkter.
- Högre dimensionskonsistens: Stabilt stöd och kontrollerad fastspänning minskar variationen.
- Snabbare installation: Operatörer kan ladda en förberedd fixtur istället för att manuellt indikera varje del.
- Högre effekt: Flerdelade fixturer kan öka antalet bearbetade komponenter per cykel.
- Mindre operatörsberoende: En standardiserad fixtur minskar skillnaderna i lastningsmetoder.
- Bättre bearbetningsstabilitet: Korrekt stöd hjälper till att minska vibrationer och verktygsskrammel.
- Lägre skrotrisk: Pålitlig hållning minskar delens rörelse, deformation och omarbetning.
- Enklare automatisering: Pneumatiska, hydrauliska, vakuum- och snabbväxlingssystem kan minska tiden utan att skära.
Till exempel kan en tunn aluminiumkapsling böjas om den kläms endast längs dess yttre kanter. En dedikerad fixtur kan stödja det inre golvet, sprida klämkraften och bevara planheten samtidigt som den lämnar tillräcklig åtkomst för fickor, borrning och konturbearbetning.
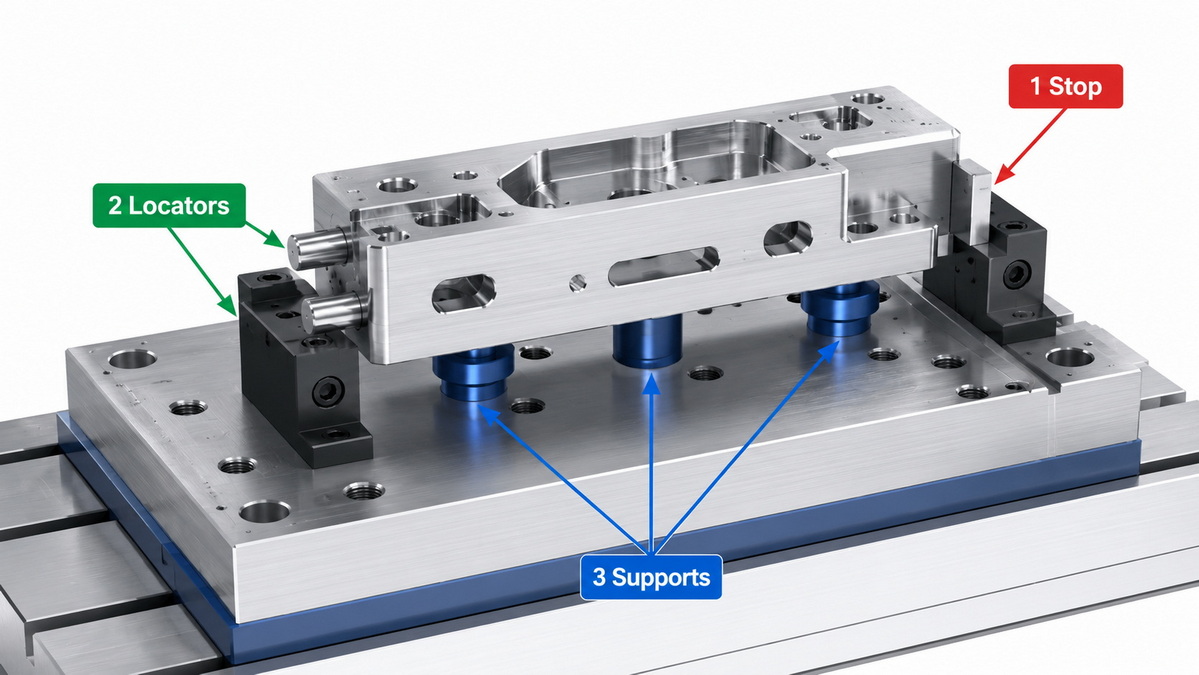
3-2-1 lokaliseringsprincipen är en kärnmetod som används för att positionera ett arbetsstycke konsekvent. Den styr de sex möjliga rörelserna för en stel del: rörelse längs tre axlar och rotation runt dessa axlar.
Metoden använder sex lokaliseringskontakter:
1. Tre punkter fastställer det primära datumplanet.
2. Två punkter fastställer det sekundära nollpunktsplanet.
3. En punkt fastställer det tertiära datumplanet.
Dessa kontakter placerar arbetsstycket i en stabil och repeterbar orientering. Primärplanet stöder normalt delen underifrån. Sekundära och tertiära lokaliseringsorgan styr dess sida-till-sida och ände-till-ände-position.
| Locator Group | Huvudändamål | Rörelsekontrollerad |
|---|---|---|
| Tre primära stöd | Upprätta grundreferensytan | Vertikal rörelse och två rotationer |
| Två sekundära lokaliseringsanordningar | Definiera sidoorientering | En rörelse i sidled och en rotation |
| En tertiär lokaliseringsanordning | Definiera slutläge | Återstående rörelse i sidled |
| Spännande komponenter | Håll delen mot positionshållare | Motstånd mot bearbetningskrafter |
Målet är inte att lägga till så många stift och klämmor som möjligt. Målet är att ge tillräckligt med kontroll för noggrannhet samtidigt som man undviker onödiga tvång.
Extra lokaliseringsstift kan göra en fixtur mindre tillförlitlig. Verkliga delar har små variationer i storlek, planhet och yttillstånd. När för många fasta lokaliseringspunkter används kan delen sitta ojämnt, bli stressad under lastning eller misslyckas med att sitta konsekvent.
En bättre lösning är att identifiera funktionella datum från den tekniska ritningen och bygga lokaliseringsstrategin runt dem. Justerbara stöd, fjäderbelastade stöd eller följsamma element kan vara användbara när delen har naturliga variationer eller tunnväggiga egenskaper.
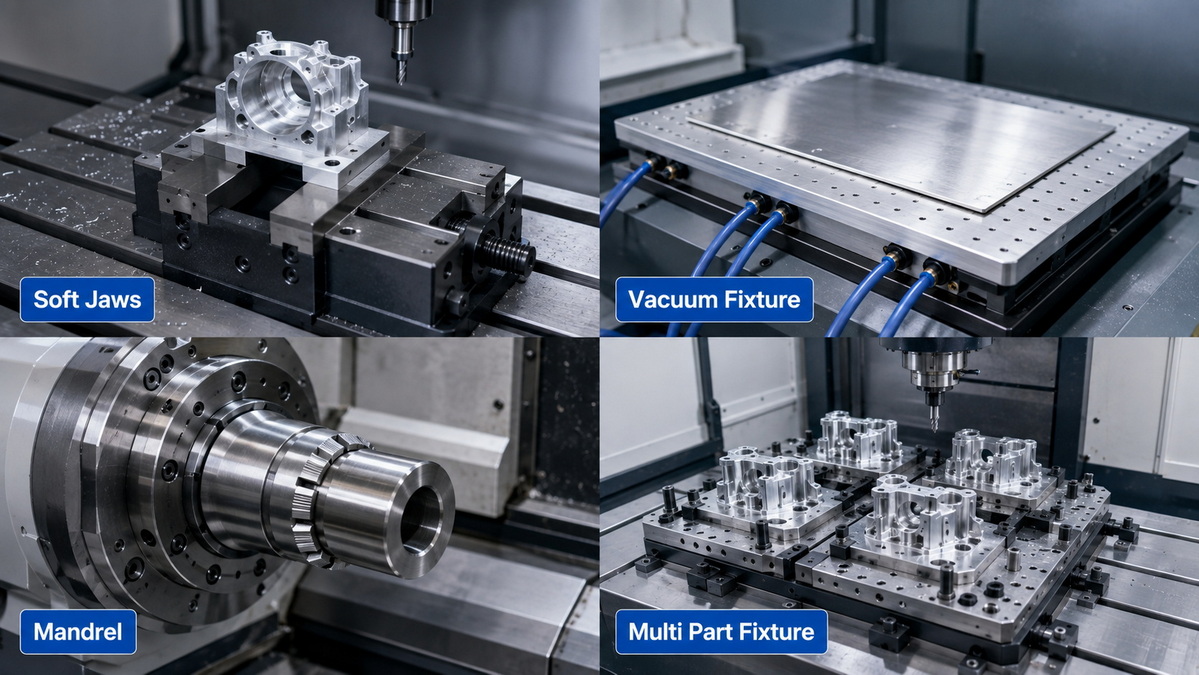
CNC-fixturer kan klassificeras efter bearbetningsprocess, anpassningsnivå, hållmetod och produktionskrav.
- CNC-fräsfixturer: Används för planfräsning, fickor, borrning, konturering och fleraxlig bearbetning.
- CNC-svarvfixturer: Inkludera chuckar, spännhylsor, mjuka käftar, dorn och expanderande axlar för axlar, ringar och roterande delar.
- Borrfixturer: Placera delar för upprepade och exakta håltagningsoperationer.
- Tråkiga fixturer: Stöd komponenter vid precisionsförstoring eller efterbehandling av befintliga hål.
- Slipfixturer: Håll delarna säkert under yt-, cylindrisk- eller profilslipning.
- 5-axliga armaturer: Ger åtkomst till flera ansikten samtidigt som du minskar behovet av flera inställningar.
| Fixturtyp | Lämpliga applikationer | Fördel | Begränsning |
|---|---|---|---|
| Universal armatur | Prototyper och enkla komponenter | Flexibel och lättillgänglig | Mindre optimerad för en specifik del |
| Modulär fixtur | Produktion med låg till medelvolym | Återanvändbar och konfigurerbar | Kan kräva mer installationsplanering |
| Dedikerad armatur | Upprepad produktion av en komponent | Snabb laddning och hög repeterbarhet | Kräver initial ingenjörs- och verktygsinvestering |
| Flerdelad armatur | Medelstora till stora beställningar | Maskinerar fler delar per cykel | Behöver noggrann spånborttagning och planering av verktygsåtkomst |
| Kombinationsarmatur | Familjer av liknande komponenter | Balanserar flexibilitet och produktivitet | Kanske inte ger perfekt stöd för alla versioner |
För prototyptillverkning kan ett standardskruvstycke, klämmor eller bearbetade mjuka käftar vara det mest praktiska tillvägagångssättet. För en återkommande produktionskomponent med flera operationer kan en dedikerad fixtur minska arbetstiden och skapa en mer förutsägbar process.
Val av armaturer bör börja med detaljens konstruktions- och produktionskrav. Att börja med en föredragen klämmetod kan leda till dolda problem, inklusive långsam installation, delskador, inkonsekventa toleranser och svår inspektion.
- Vilka dimensioner och geometriska toleranser är mest kritiska?
- Vilka ritningsdatum är funktionella vid slutmontering?
- Vilka ytor kan inte ha klämmärken?
- Är delen stel, ihålig, tunnväggig, flexibel eller vibrationskänslig?
- Vilka ansikten måste förbli tillgängliga i den nuvarande inställningen?
- Vilka bearbetningskrafter kommer att appliceras?
- Är det troligt att materialet deformeras under klämtryck?
- Vilken är den förväntade årliga eller månatliga produktionsvolymen?
- Kan flera komponenter bearbetas säkert i en cykel?
- Hur kommer spån, kylvätska och grader att tas bort?
- Hur kan operatören bekräfta korrekt detaljorientering före bearbetning?
| Del skick | Lämplig fixturriktning |
|---|---|
| Platt, styv prismatisk del | Skruvskruv, fixturplatta, tåklämmor eller mjuka käkar |
| Cylindrisk axel, hylsa eller ring | Chuck, hylsa, dorn eller expanderande axel |
| Tunn plåt eller arkliknande bearbetad del | Vakuumfixtur, fördelade stöd eller klämmor med låg kraft |
| Komplex flersidig komponent | Dedikerad fixtur med minimalt verktygsobstruktion |
| Upprepa högvolymkomponent | Hydraulisk, pneumatisk eller snabbväxlingsfixtur |
| Del med kosmetiska ytor | Mjuka käftar, skyddade kontaktpunkter eller icke-skadlig fastspänning |
En produktiv fixtur ska göra bearbetningen stabil och samtidigt hålla operatörens jobb okomplicerat.
Fixturplaceringsytor bör matcha referenserna som är viktiga för montering, inspektion eller prestanda. Detta skapar ett tydligare förhållande mellan detaljinställning, bearbetningsresultat och kvalitetsverifiering.
Undvik lokalisering från ojämna, instabila eller icke-funktionella ytor om inte bearbetningssekvensen kräver det.
Klämkraften ska pressa delen mot dess lägespunkter. Detta håller arbetsstycket korrekt sittande under bearbetningen.
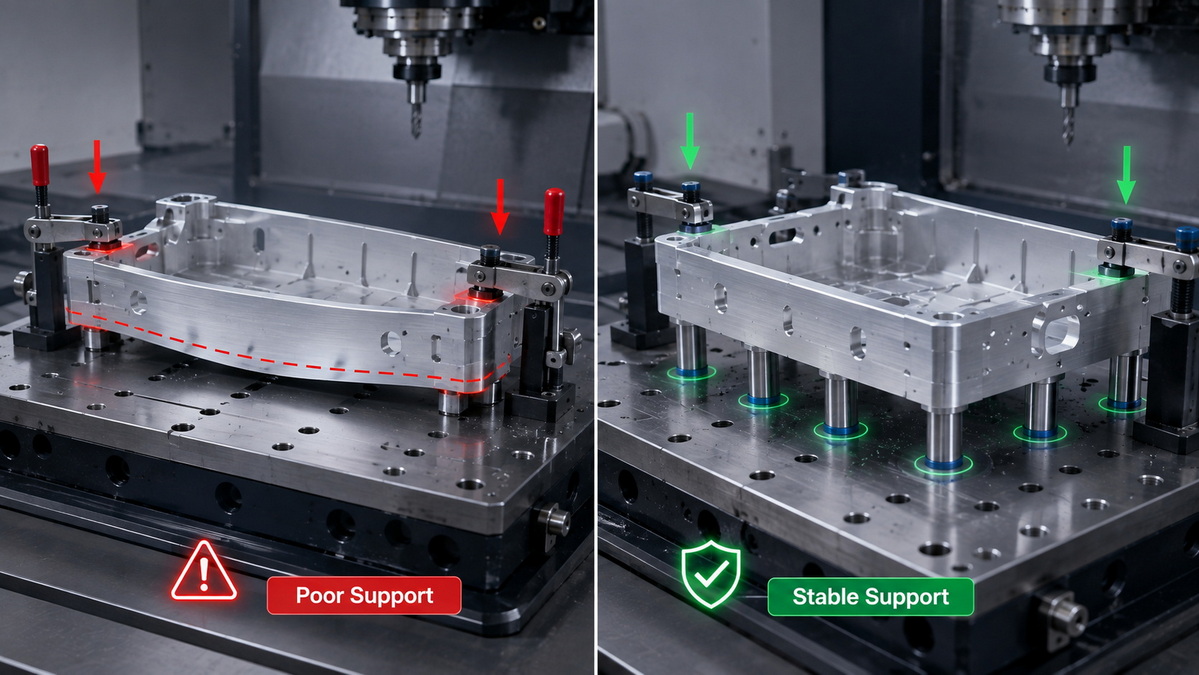
Klämmor ska normalt verka ovanför stödda områden. När en klämma trycker på en ostödd tunn vägg kan delen böjas under bearbetningen och fjädra tillbaka efter att den har släppts.
Överdriven kraft kan deformera aluminium, rostfritt stål, plast, tunnväggiga gjutgods och ömtåliga bearbetade komponenter. Delen kan verka korrekt när den är fastspänd men faller utanför toleransen efter att ha lossat den.
Använd tillräckligt med spännkraft för att motstå bearbetningsbelastningar, men undvik onödigt tryck. Bredare kontaktdynor, mjuka käftar, flera lågkraftsklämmor och stödpunkter kan skydda känsliga komponenter.
En fixtur måste säkra arbetsstycket utan att blockera skärbanan. Under fixturgranskning, överväg verktygslängd, hållarspel, spindelåtkomst, maskinrörelse, nödvändiga bearbetningsvinklar och potentiella kollisionszoner.
Detta är särskilt viktigt för 4-axlig och 5-axlig bearbetning, där dålig fixturlayout kan begränsa tillgången till kritiska funktioner.
En fixtur ska vara lätt att ladda exakt. Lägg till införande avfasningar, tydliga stopp, åtkomliga klämmor och funktioner för orienteringskontroll där det är möjligt.
En stark fixturdesign försvårar felaktig lastning. Detta kan minska inställningsvariationerna och förhindra bearbetningsfel som kan undvikas.
Spån, kylvätskerester, grader och damm kan hindra en del från att sitta korrekt på dess utgångsytor. Även ett litet spån under ett arbetsstycke kan skapa ett mätbart positioneringsfel.
Använd öppna kanaler, dräneringsområden, tillgängliga lokaliseringsstift och ytor som är lätta att rengöra. Operatörer bör kunna inspektera och rengöra kritiska lokaliseringspunkter snabbt mellan cyklerna.
Produktionskrav kan motivera mer avancerade fixtursystem som minskar tiden för att inte skära och förbättrar konsistensen.
Pneumatiska och hydrauliska fixturer använder kontrollerat luft- eller vätsketryck för att applicera repeterbar klämkraft. De kan minska manuell ansträngning och påskynda laddning av delar vid upprepad produktion.
Pneumatiska system är ofta lämpliga för snabbare fastspänning med måttlig kraft. Hydraulsystem kan ge större kraft där tyngre skärförhållanden eller större arbetsstycken är inblandade.
Vakuumfixturer är användbara för plana delar, paneler, tunna plattor och komponenter som kan vara märkta eller förvrängda av mekaniska klämmor. De fördelar hållkraften över en bredare yta.
Deras lämplighet beror på tätningsytan, delstorlek, materialtillstånd, skärkraft och tillgängligt stöd. Vakuumhållningen bör utvärderas noggrant för aggressiva fräsoperationer.
Magnetiska fixturer kan hålla järnhaltiga material under slipning och utvalda bearbetningsoperationer. De är inte lämpliga för aluminium, mässing, koppar, titan, plast eller andra icke-ferromagnetiska material.
Nollpunktssystem gör att fixturer kan tas bort och återföras till maskinen med repeterbar positionering. De stöder förberedelser för offlineinstallation, snabbare fixturbyten och mer flexibel maskinanvändning.
De flesta fixturrelaterade bearbetningsproblem kan förhindras genom tidig planering och validering av första artikeln.
- Användning av klämmor utan stabila lokaliseringsytor
- Fastspänning direkt på ostödda tunna sektioner
- Att applicera överdriven klämkraft
- Blockerar åtkomst till kritiska maskinbearbetade funktioner
- Använder för många fasta lokaliseringspunkter
- Ignorerar evakuering av chip
- Att välja en armatur utan att ta hänsyn till produktionsvolymen
- Misslyckas med att skydda kosmetiska eller färdiga ytor
- Skapa en laddningsprocess som är för mycket beroende av operatörens omdöme
- Hoppa över upprepade inställningar och inspektionsförsök
En fixtur bör valideras genom kontrollerad provbearbetning. Denna process bör inkludera kontroller av laddning av delar, bearbetningsförsök, inspektion av kritiska dimensioner, granskning av klämmärke, upprepad uppsättningsutvärdering och bekräftelse på att fixturen förblir stabil under flera cykler.
U-Need stöder globala varumärken, distributörer och tillverkare med integrerad precisionstillverkningskapacitet i Kina. Våra tjänster inkluderar specialbearbetning av precisionsdelar, formtillverkning, formsprutningsformar, pressformar, kallsmidningsformar, laserskärning, bockning, stämpling och plåttillverkning.
För CNC-bearbetningsprojekt granskar våra ingenjörer detaljgeometri, materialval, toleranskrav, efterbehandlingsspecifikationer, bearbetningssekvens, produktionsvolym och behov av arbetshållning. Detta gör att tillverkningsplanen kan utvecklas kring verkliga produktionsförhållanden snarare än isolerade delar.
Vår typiska projektprocess inkluderar:
1. Granskning av design och tillverkning: Granska 2D-ritningar, 3D-modeller, material, toleranser och funktionskrav.
2. Processplanering: Definiera bearbetningsoperationer, inställningar, verktyg, inspektionspunkter och produktionskontroller.
3. Utveckling av fixturkoncept: Välj lokaliseringsdatum, stödpunkter, klämriktningar och laddningsmetoder.
4. Fixtur- och verktygstillverkning: Tillverkar fixturplattor, anpassade käftar, lokaliseringskomponenter och dedikerade arbetsredskap.
5. Första artikelbearbetning: Producera och inspektera provdelar innan full produktion.
6. Kontinuerlig produktionskontroll: Övervaka delens konsistens, fixturslitage, laddningstillförlitlighet och processstabilitet.
Rätt fixtur kan stödja mer än exakt bearbetning. Det kan skapa ett jämnare produktionsflöde, minska onödig hantering, skydda delytor och göra upprepad tillverkning mer tillförlitlig.
Om en del visar toleransvariationer, vibrationer, klämmärken, överdriven installationstid eller återkommande skrot, kan arbetsmetoden vara en viktig faktor.
U-Need hjälper kunder att utvärdera fixturkrav som en del av den bredare tillverkningsprocessen. Genom att granska ritningar, materialspecifikationer, delkvantiteter, kritiska toleranser och bearbetningskrav tidigt, kan ingenjörsteam identifiera ett arbetssätt som stödjer både kvalitet och produktionseffektivitet.
En CNC-fixtur är en arbetsanordning som lokaliserar, stödjer och klämmer fast ett arbetsstycke under bearbetning. Dess syfte är att hålla delen stabil, exakt placerad och tillgänglig för skärverktyg.
En fixtur håller och positionerar arbetsstycket. En jigg både positionerar arbetsstycket och styr skärverktyget. CNC-fixturer används ofta eftersom maskinprogrammet styr skärverktygets rörelse.
3-2-1 lokaliseringsprincipen använder tre punkter för att etablera ett primärplan, två punkter för att etablera ett sekundärt plan och en punkt för att upprätta ett tertiärt plan. Tillsammans styr dessa punkter arbetsstyckets position och orientering.
En anpassad fixtur är användbar när en del har snäva toleranser, komplex geometri, tunnväggiga sektioner, flera bearbetningsoperationer, återkommande produktionsbehov eller ett krav på snabbare och mer repeterbara inställningar.
Ja. Överdriven klämkraft kan böja eller komprimera en del under bearbetning. När klämman släpps kan delen fjädra tillbaka och falla utanför toleransen. Detta är särskilt vanligt med tunnväggig aluminium, rostfritt stål, plast och flexibla komponenter.
Nej. Vakuumfixturer är i allmänhet mest lämpliga för plana delar med tillräcklig tätningsyta och hanterbara skärkrafter. De kanske inte är lämpliga för porösa material, små komponenter, ojämna ytor eller tunga skärförhållanden.
En fixtur kan minska kostnaderna genom att förkorta inställningstiden, förbättra repeterbarheten, tillåta flerdelad bearbetning, minska skrot, minimera omarbetning och minska beroendet av manuell positionering.
1. RapidDirect. [En ultimat guide för att förstå en CNC-fixtur ].
2. Carr Lane Manufacturing. [Lokaliserings- och fastspänningsprinciper för jigg- och fixturdesign ].
3. Reid Supply. [CNC Workholding Basics ].
4. JLC CNC. [CNC Workholding Guide: Fixtures, Methods & Best Practices ].
5. RivCut. [Fixturdesignprinciper: 3-2-1 Lokalisering + datum ].
6. Ace Micromatic Group. [Guide för CNC-arbetshållningsmetoder och fixturer ].


