Visningar: 222 Författare: Rebecca Publiceringstid: 2026-01-25 Ursprung: Plats
Innehållsmeny
● EDM-hålsborrning vs konventionell borrning: Vilken process är bäst för precisionsdelar?
● Vad är konventionell CNC-hålborrning?
● Kärntekniska skillnader mellan EDM och CNC-borrning
● När ska man välja EDM-hålborrning
>> Idealiska EDM-användningsfall
● När ska man välja konventionell CNC-borrning
>> Idealiska användningsfall för CNC-borrning
● Hålkvalitet: Ytfinish, grader och strukturell integritet
● Begränsningar och avvägningar för varje metod
>> Begränsningar för EDM-hålborrning
● EDM-hålborrmaskiner: vad gör dem annorlunda?
● Praktisk urvalsguide: Hur ingenjörer bör bestämma sig
● Real World Application Scenarios
● Designtips för att förbättra håltillverkningen
● Hur en OEM-partner med full service använder båda teknikerna
● Vidta åtgärder: Skaffa en skräddarsydd borrstrategi för ditt nästa projekt
● Vanliga frågor om EDM-hålborrning vs CNC-borrning
>> 1. Är EDM-hålsborrning alltid mer exakt än CNC-borrning?
>> 2. Kan EDM ersätta alla konventionella borroperationer i mina delar?
>> 3. Skadar EDM materialet runt hålet på grund av värme?
>> 4. När ska jag ange gradning eller brotschning för CNC-borrade hål?
>> 5. Hur tidigt ska jag involvera en tillverkande partner i min borrstrategi?
EDM-hålsborrning och konventionell CNC-borrning utmärker sig i olika scenarier, särskilt när du bryr dig om precision, materialhårdhet och totala produktionskostnad. Den här förbättrade guiden hjälper ingenjörer, köpare och OEM-partner att välja rätt process för sitt nästa projekt samtidigt som de förbättrar tillverkningsbarhet och livscykelprestanda.

När du behöver hål i härdat stål, hårdmetaller eller högtemperaturlegeringar, erbjuder EDM-hålborrning ultraprecisa, gradfria resultat som konventionella borrningar har svårt att matcha. För generella ändamål, högvolymshåltagning i material som aluminium, plast eller mjukt stål, är konventionell CNC-borrning vanligtvis snabbare och mer ekonomisk.
Båda teknologierna kan samexistera i en väl utformad tillverkningsstrategi: EDM hanterar kritiska, djupa eller mikrohål, medan CNC-borrning täcker strukturella och funktionella hål under mindre krävande förhållanden. Som OEM- eller varumärkesägare som kommer från Kina, kan du förstå styrkorna hos varje metod som hjälper dig att specificera rätt process och undvika kvalitets- eller kostnadsöverraskningar.
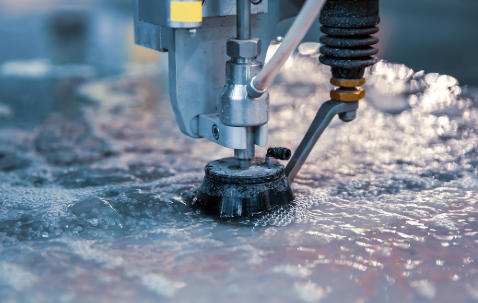
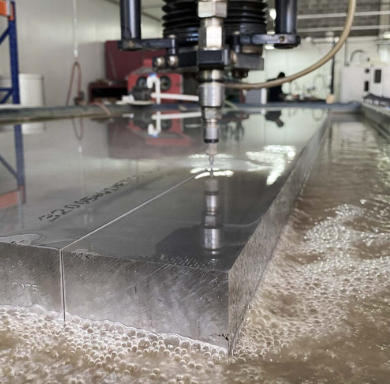
EDM (Electrical Discharge Machining) hålborrning använder snabba elektriska urladdningar mellan en rörformad elektrod och ett ledande arbetsstycke för att erodera material och bilda ett hål. Istället för en roterande borrkrona arbetar elektroden inuti en dielektrisk vätska som kyler processen och spolar bort eroderade partiklar.
Eftersom verktyget aldrig fysiskt vidrör delen är EDM en beröringsfri process som eliminerar skärkrafter och minimerar mekanisk påfrestning. Den kan producera extremt exakta, gradfria hål i härdat stål, karbider, titan, Inconel och andra legeringar som är svåra att bearbeta med konventionella verktyg.
Konventionell CNC-hålborrning tar bort material med roterande skärverktyg som spiralborrar, stegborrar eller pinnfräsar som drivs av en höghastighetsspindel. Det är den vanligaste håltagningsprocessen inom CNC-bearbetning och är idealisk för enkla till måttligt komplexa hålmönster i en mängd olika delar.
Moderna CNC-maskiner stöder avancerade borrstrategier som hackborrning, höghastighetsborrning och kombinerade gängborrcykler för att förbättra spånevakueringen och cykeltiden. Men eftersom det är en kontaktbaserad process kan noggrannhet och ytfinish försämras på grund av verktygsslitage, värmeutveckling och vibrationer.
Tabellen nedan sammanfattar de huvudsakliga prestandaskillnaderna mellan EDM-hålsborrning och konventionell CNC-borrning.
| Feature | EDM Hålborrning | CNC Hålborrning |
|---|---|---|
| Materialkompatibilitet | Endast ledande material såsom stål, titan, Inconel, karbider | De flesta bearbetningsbara material inklusive plast, aluminium och mjukt stål |
| Verktygskontakt | Beröringsfri elektrisk erosion | Direkt mekanisk kontakt via skäreggar |
| Typiskt hålstorleksområde | Mikro till medium, cirka 0,1 mm till 6 mm | Brett räckvidd, ca 0,5 mm till 50+ mm |
| Uppnåelig tolerans | Extremt tätt, nära ±0,002 mm med korrekt inställning | Måttlig, runt ±0,05 mm i typisk produktion |
| Djupförmåga | Utmärkt för djupa, smala hål med 30:1 eller högre förhållanden mellan djup och diameter | Begränsad av verktygets styvhet och spånevakueringseffektivitet |
| Hastighet | Långsammare, speciellt för större diametrar | Generellt snabbare för de flesta medelstora och stora hål |
| Ytfinish | Mycket slät, gradfri, minimal värmepåverkad zon | Behöver ofta gradning, brotschning eller efterbehandling |
| Verktygsslitage | Minimal på grund av frånvaro av skärkrafter | Högre slitage, speciellt i hårda eller nötande material |
Dessa skillnader innebär att EDM- och CNC-borrning inte är utbytbara. Var och en är optimerad för specifika hålstorlekar, djup och materialförhållanden.
EDM-hålsborrning är det föredragna alternativet när precision och materialhårdhet är de största utmaningarna.
- Mikrohål i kritiska komponenter som bränsleinsprutningsmunstycken och funktioner för medicinsk utrustning där grader eller deformation inte kan tolereras.
- Kylhål i turbinblad och andra flygkomponenter som kräver djupa, smala passager i värmebeständiga legeringar.
- Starthål för wire EDM när materialet är för hårt eller geometrin för komplex för konventionell borrning.
- Hårda verktygsstål, karbider och superlegeringar som snabbt sliter ut konventionella borrkronor.
Eftersom EDM inte genererar skärkrafter är den också lämplig för tunnväggiga eller ömtåliga delar där mekanisk borrning kan orsaka förvrängning eller sprickbildning.
Konventionell CNC-borrning är arbetshästlösningen för de flesta vanliga industri- och konsumentkomponenter.
- Bulthål, styrhål och gängade hål i konsoler, hus, ramar och konstruktionsdelar.
- Hål med stor diameter där EDM skulle vara för långsamt och för kostsamt.
- Batch- och massproduktion av delar i aluminium, plast eller mjukt stål där genomströmning och kostnad per styck har störst betydelse.
- Applikationer där toleranserna är måttliga och mindre gradningar eller ytbehandling är acceptabla.
CNC-borrning integreras också väl med fräsning, gängning och borrning i en enda uppsättning, vilket hjälper till att minska fixturbyten och den totala cykeltiden.
Hålkvaliteten är ofta lika viktig som dimensionstolerans, särskilt i vätske-, luft- och utmattningskritiska tillämpningar.
EDM-hål är vanligtvis gradfria direkt från maskinen, med släta ytor och ingen mekanisk deformation av det omgivande materialet. Eftersom det inte finns något verktygstryck undviker processen mikrosprickor eller arbetshärdning runt hålet, vilket ger bättre utmattningsprestanda i krävande applikationer.
CNC-borrade hål kräver ofta sekundära operationer såsom gradning, försänkning eller brotschning för att nå liknande nivåer av finish och dimensionsnoggrannhet, särskilt för små diametrar eller djupa hål. I hårdare material kan verktygsslitage introducera avsmalning, skrammelmärken eller små positionsfel om skärparametrarna inte kontrolleras noggrant.
För kritiska delar är det bra att definiera efterborrningskraven direkt i ritningarna, så att leverantörerna kan välja rätt process- och kvalitetskontrollmetoder.
Ingen av borrmetoderna är perfekta. Att känna till deras begränsningar hjälper dig att ställa realistiska förväntningar och besluta om det mest ekonomiska tillvägagångssättet.
- Kan inte bearbeta icke-ledande material som de flesta plaster, kompositer eller glas.
- Långsammare för hål med stor diameter, vilket gör den olämplig för produktion av stora hål med stora volymer.
– Maskiner och elektroder är dyrare och kräver vanligtvis specialiserade tekniker.
- Verktygsslitaget ökar snabbt i härdade eller abrasiva material, vilket ökar verktygskostnaderna och påverkar konsistensen.
- Djupa hål begränsas av verktygsavböjning, spånutrymningsutmaningar och prat i höga bildförhållanden.
- För att uppnå ultrasnäva toleranser kan det krävas flera pass, specialverktyg eller kombinationsprocesser.
En balanserad processplan använder ofta CNC-borrning för strukturella och icke-kritiska hål och reserverar EDM för funktioner där fördelarna är tydligt motiverade.
Dedikerade EDM-hålborrmaskiner är byggda för precision och automatisering snarare än ren metallborttagning. De är vanligtvis kompakta och utrustade med fleraxliga positioneringssystem för att rikta in elektroden exakt mot komplexa ytor och vinklar.
Många system erbjuder automatiska elektrodväxlare så att maskinen kan växla mellan olika diametrar eller byta ut slitna elektroder utan manuellt ingripande. Avancerade EDM-borruppsättningar kan producera hål så små som 0,1 mm i tuffa metaller, vilket möjliggör invecklade kylscheman, mikrovätskekanaler och håluppsättningar med hög densitet. Denna förmåga är särskilt värdefull i rymd-, form- och formtillverkningsmiljöer som är beroende av repeterbara funktioner med hög noggrannhet.
För att välja mellan EDM och konventionell borrning för ett specifikt projekt, överväg följande steg.
1. Kontrollera materialtyp
Om materialet är icke-ledande, såsom plast eller vissa kompositer, krävs konventionell CNC-borrning. Om materialet är härdat stål, hårdmetall eller en superlegering blir EDM en stark kandidat.
2. Definiera hålstorlek och djup
För mikrohål runt 0,1 till 1 mm eller djupa hål med höga bildförhållanden är EDM vanligtvis det bättre valet. För medelstora till stora diametrar, till exempel 5 till 50 mm eller större på måttligt djup, är CNC-borrning mer effektiv.
3. Utvärdera tolerans- och kvalitetskrav
Om konstruktionen anger mycket snäva toleranser och gradfria kanter erbjuder EDM en klar fördel. Om måttliga toleranser och ett gradningssteg efter borrning är acceptabla, erbjuder CNC-borrning vanligtvis lägre kostnad.
4. Tänk på produktionsvolym och budget
För högvolymproduktion av standarddelar ger CNC-borrning vanligtvis en lägre kostnad per styck. För prototyper, små partier eller högvärdiga komponenter kan EDM:s precision motivera dess högre enhetskostnad.
Att arbeta igenom dessa kriterier hjälper team att dokumentera sina processval och kommunicera tydligt med tillverkande partners.
Följande scenarier visar hur valet mellan EDM- och CNC-borrning påverkar prestanda och kostnad.
- Kylning av flygturbinblad: Djupa hål med liten diameter i nickelbaserade superlegeringar förlitar sig på EDM för att uppnå nödvändig precision och termisk prestanda.
- Bilfästen och ramar: Stort antal bultar och monteringshål i mjukt stål eller aluminium tillverkas bäst med CNC-borrning för att minimera cykeltiden.
- Mikrofunktioner för medicinsk utrustning: Gradfria mikrohål i rostfritt stål eller titan är ofta beroende av EDM för att undvika sekundär finish och bevara ytintegriteten.
I varje fall avgör applikationskontexten vilken process som ger det mest tillförlitliga och kostnadseffektiva resultatet.
Genomtänkt håldesign kan förbättra tillverkningsbarheten avsevärt, oavsett om du väljer EDM- eller CNC-borrning.
- Använd standardborrstorlekar när det är möjligt för att minska verktygsbyten och anpassade verktygskostnader.
- Undvik onödigt snäva toleranser på icke-kritiska hål och reservera mikronnivåtoleranser för verkligt funktionella funktioner.
- Gruppera hål med liknande storlekar och djup för att minska inställningar och verktygsbyten.
- Ange tydligt om gradning, fasning eller brotschning krävs på ritningen.
Dessa enkla designpraxis hjälper leverantörer att välja den lämpligaste utrustningen och processinställningarna för dina delar.
En OEM-leverantör med full service som erbjuder bearbetningsdelar med hög precision, tillverkning av plastprodukter, tillverkning av silikonprodukter och metallstämpling kan integrera både EDM- och CNC-borrning i en komplett processkedja.
Strukturramar eller stansade metalldelar kan produceras och borras snabbt med CNC-maskiner för snabbhet och kostnadseffektivitet. Kritiska gränssnittshål, vätskekontrollpassager eller mikrofunktioner på samma sammansättning kan sedan avslutas med EDM, så du betalar för EDM-nivåprecision endast där det ger tydliga funktionella fördelar.
För plast- och silikonkomponenter används CNC-bearbetning där efterformningsborrning eller formning är nödvändig, medan metallinsatser eller övergjutna komponenter kan få EDM-borrade funktioner före montering. Denna kombination ger dig en mer flexibel och robust produktionslösning.
Om ditt projekt involverar precisionsmetalldelar, plastenheter, silikonkomponenter eller metallstämpling, kommer valet mellan EDM-hålborrning och konventionell CNC-borrning direkt att påverka både prestanda och kostnad. För att undvika gissningar, dela dina ritningar, modeller och funktionskrav med en kompetent OEM-partner som förstår båda teknikerna. Ett team som U NEED kan analysera din design, rekommendera den optimala borrprocessen för varje funktion och ge en tydlig offert som balanserar noggrannhet, ledtid och budget. Kontakta oss nu för att diskutera dina delar och få ett riktat tillverkningsförslag för din nästa produktionskörning.
Kontakta oss för att få mer information!
EDM kan generellt uppnå snävare toleranser och bättre ytfinish, speciellt på hårda material och mycket små hål. Den faktiska noggrannheten beror fortfarande på maskinens skick, inställningskvalitet och operatörens erfarenhet.
Nej. EDM är begränsad till ledande material och är relativt långsam för stora hål. Det är mest effektivt för svåra, hög precision eller djupa detaljer, medan konventionell borrning fortfarande är det bättre alternativet för de flesta standardhål.
EDM använder lokaliserad termisk energi, men när parametrarna är väl kontrollerade skapar det en mycket liten värmepåverkad zon. Den inför ingen mekanisk belastning och är utformad för att skydda det omgivande materialets strukturella integritet.
Du bör specificera gradning eller brotschning när hålkanterna är tätningsytor, passande gränssnitt eller utmattningskritiska platser. I dessa fall kan grader eller ytdefekter orsaka läckage, felinställning eller för tidigt fel.
Genom att involvera din OEM-partner under designstadiet får du tid att se över toleranser, föreslå processförbättringar och avgöra var EDM är nödvändigt och var CNC-borrning är tillräcklig. Tidig kommunikation hjälper till att undvika kostsamma designändringar senare.


