Visningar: 222 Författare: Rebecca Publiceringstid: 31-12-2025 Ursprung: Plats
Innehållsmeny
● Vad är CNC-bearbetning av plast[2]
● Hur plast skiljer sig från metall CNC-bearbetning[3]
● Uppnåeliga toleranser vid CNC-bearbetning av plast[9]
● Att välja rätt plast för CNC-bearbetning[1]
>> Vanliga CNC-plaster och bästa användningsområden[2]
● Skärverktyg och geometri för plaster[3]
● Matnings-, hastigheter och kylningsstrategier[3]
● Undviker smältning, grader och statisk elektricitet[8]
● CNC-plastbearbetning vs formsprutning 2026[12]
● Nyckelapplikationsområden för CNC-bearbetad plast[1]
● Praktiska designtips för CNC-plastdelar[1]
● Hur en professionell OEM-partner ger mervärde[15]
● Vanliga frågor om CNC-bearbetning av plastdelar
>> Q1. Hur exakt kan CNC-plastbearbetning vara[9]
>> Q2. Vilken plast är bäst för precisionsväxlar och bussningar[2]
>> Q3. Kan klar plast som akryl och polykarbonat CNC-bearbetas utan att förlora transparens[2]
>> Q4. När är CNC-bearbetning billigare än formsprutning[12]
>> F5. Hur kan skevhet i CNC-plastdelar minskas[9]
● Citat:
Plast CNC-bearbetning har blivit en kärnprocess för lätta, högprecisionsdelar inom sektorer som medicin, fordon, flyg och elektronik. Den verkliga fördelen visar sig när du kombinerar rätt plastmaterial, optimerade skärstrategier och en pålitlig OEM-partner som förstår toleranskontroll och produktionsekonomi.[2][4][1]

CNC-bearbetning av plast är den subtraktiva tillverkningen av plastmaterial till exakta komponenter med hjälp av datorstyrda fräsar, svarvar och överfräsar. Jämfört med additiva metoder kan den uppnå snävare toleranser, jämnare ytor och stöder ett mycket bredare urval av teknisk plast.[4][2]
CNC-bearbetning av plast är särskilt lämplig när du behöver:
- Snäv dimensionskontroll på funktionella funktioner, såsom tätningsspår, lagersäten eller glidelement.[5][4]
- Stabil kvalitet från prototyp till låg-medelvolymproduktion med repeterbara inställningar.[6][1]
- Material som är svåra eller oekonomiska att formspruta vid låga volymer, inklusive special- eller fyllnadskvaliteter.[7][6]
Även om maskinerna ser likadana ut, beter sig plaster inte som metaller under fräsen. Att förstå dessa skillnader är viktigt för att undvika smältning, skevhet eller delar som inte är toleranta.[8][3]
Viktiga skillnader inkluderar:
- Värmekänslighet: Plast har lägre smältpunkter och lägre värmeledningsförmåga, så värme byggs upp snabbt vid skärkanten.[3][8]
- Elasticitet och nedböjning: Många plaster är mjukare och mer elastiska, vilket kan göra att arbetsstycket böjs av under skärkrafter och fjädrar tillbaka när verktyget kommer ut.[8]
- Termisk expansion: Plast expanderar och drar ihop sig mer med temperaturförändringar, så toleranser måste beakta bearbetningstemperatur och detaljgeometri.[9][5]
Moderna bearbetningsprocesser kan leverera hög noggrannhet på plast när materialstabilitet, geometri och processkontroll beaktas. Typisk toleranskapacitet beror på applikationen och den valda plasten.[4][5][9]
Vanliga toleransintervall:
- Vanliga kommersiella plastdelar håller ofta runt ±0,10 mm till ±0,25 mm på icke-kritiska dimensioner.[4]
- Precisionsplastkomponenter kan nå bättre än ±0,05 mm, och vissa högpresterande material som PEEK eller POM kan uppnå ±0,01 mm på kritiska egenskaper under kontrollerade förhållanden.[5][9]
Användbara metoder inkluderar:
- Välja formstabila material (till exempel POM eller PEEK) för snäva toleransegenskaper.[5][9]
- Använda stegvis bearbetning med grovbearbetning, avspänningsavlastning och finbearbetning av tjocka eller hårt belastade delar.[8][9]
Materialvalet påverkar direkt toleranser, ytkvalitet, bearbetningstid och långvarig detaljprestanda. Att matcha materialegenskaper till driftsmiljön och funktionskraven är avgörande för pålitliga delar.[10][1]
| Plast | Nyckelegenskaper | Typiska applikationer |
|---|---|---|
| ABS | Tuff, slagtålig, lätt att bearbeta. | Bostäder, kapslingar, fixturer, prototyper för konsumentprodukter. |
| FR4 | Styv, värmebeständig, utmärkt elektrisk isolering. | Kretskort, elektroniska armaturer, isoleringsplattor. |
| Nylon (PA) | Hög slitstyrka, självsmörjande, god seghet. | Kugghjul, bussningar, glidande komponenter. |
| Polykarbonat (PC) | Mycket tuffa, transparenta kvaliteter, bra slaghållfasthet. | Maskinskydd, säkerhetslinser, transparenta skydd. |
| PMMA (akryl) | Hög klarhet, bra ytpolering, relativt hård. | Displayer, ljusspridare, tydliga prototyper. |
| POM (acetal) | Utmärkt dimensionsstabilitet, låg friktion, bra bearbetningsförmåga. | Precisionsväxlar, ventilkomponenter, rörelsemekanismer. |
| PTFE | Mycket låg friktion, enastående kemikaliebeständighet. | Tätningar, packningar, kemikaliehanteringsdelar. |
| TITT | Hög temperatur, hög hållfasthet, utmärkt kemisk beständighet. | Flyg-, medicinska, mekaniska delar med hög belastning. |
Urvalstips:
- För seghet och slagtålighet är ABS eller PC ofta lämpligt.[10][2]
- För låg friktion och glidslitage används ofta nylon eller POM.[2][5]
- För transparens eller optisk utvärdering är PMMA eller klar PC vanliga.[2]
- För aggressiva kemiska miljöer eller miljöer med hög temperatur är PTFE eller PEEK ofta att föredra.[9][10]
Verktyg påverkar starkt kantkvalitet, ytfinish och cykeltid vid bearbetning av plast. Korrekt val av verktygsmaterial och räfflorgeometri hjälper till att undvika värmeuppbyggnad och dålig evakuering av spån.[3][8]
Huvudpunkter:
- Hårdmetallfräsar ger vanligtvis bättre slitstyrka och skarpare kanter än HSS-verktyg, vilket är viktigt för skör eller klar plast.[3]
- Design med en eller två räfflor erbjuder större spånutrymmen och lägre värmegenerering än verktyg med flera räfflor.[8][3]
- O-räfflor används ofta för akryl och andra klara plaster för att producera rena, nästan polerade kanter.[3]
Plast kräver tillräckligt med ythastighet för att skära rent men inte så mycket att värme orsakar smältning eller dimensionell drift. För att uppnå denna balans krävs uppmärksamhet på verktygets kondition, matningshastigheter och spånavgång.[8][3]
Viktiga riktlinjer:
- Vassa verktyg, måttliga spindelhastigheter och relativt högre matningshastigheter hjälper till att snabbt ta bort spån och minska gnidning.[3]
- Luftkylning är ofta effektiv eftersom den kyler skärzonen och rensar spån utan att tillföra inkompatibla kylmedel.[8][3]
- Smörjning eller dimma av minimal kvantitet kan hjälpa till i specifika material, men kemisk kompatibilitet måste bekräftas för att undvika spänningssprickor.[8]
För borrning minskar hackcykler och polerade borrar med lämplig spetsgeometri värme, igensättning och utbrott i skör plast.[8][3]
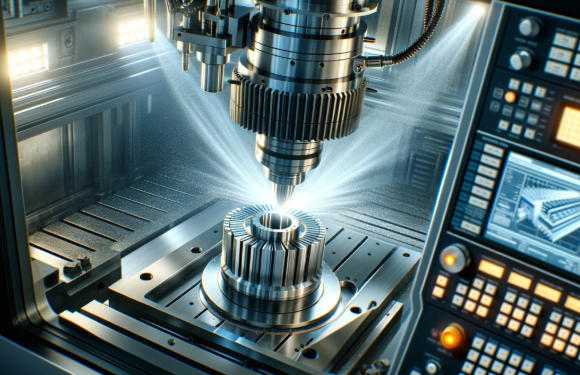
Flera återkommande utmaningar inom plastbearbetning kan kontrolleras med rätt verktyg och processparametrar. Att uppmärksamma värme, spånavlägsnande och statisk hantering leder till mer konsekventa resultat.[11][3][8]
Vanliga problem:
- Smältning och deformation uppstår ofta från för hög spindelhastighet, slöa verktyg och låga matningshastigheter som orsakar gnidning istället för skärning.[3]
- Grader och slitna kanter orsakas ofta av slitna verktyg, otillräcklig spånvinkel eller olämpliga verktygsbanor.[11][8]
- Statisk uppbyggnad och spånfasthet, särskilt på akryl och polykarbonat, kan kräva antistatiska sprayer, joniserad luft och effektiv dammutsug.[8]
Att välja mellan CNC-plastbearbetning och formsprutning beror på volym, designmognad och prestandamål. Varje metod har en distinkt kostnads- och flexibilitetsprofil.[13][6][7][12]
Typisk urvalslogik:
- CNC-bearbetning är fördelaktigt för prototyper och låg-medelvolymer där verktygskostnaden skulle vara svår att amortera och designförändringar förväntas.[6][7][12]
- Formsprutning blir attraktivt för högvolymproduktion där enhetskostnaden måste minimeras och designen är stabil.[13][6]
Många tillverkare under 2026 använder CNC-bearbetning för tidig validering och marknadslansering, och investerar sedan i formar när efterfrågan och design har bekräftats.[14][12][6]
Högprecisionsplastkomponenter fortsätter att ta marknadsandelar när industrier söker lättare, korrosionsbeständiga alternativ till metaller. CNC-bearbetning stöder komplexa geometrier och små partier över flera sektorer.[10][1]
Typiska sektorer:
- Medicin och biovetenskap, inklusive proteselement, diagnostiska fixturer och transparenta höljen.[10][2]
- Konsumentelektronik och apparater, inklusive interna strukturer, monteringsramar och kapslingsdetaljer i ABS, PC och FR4.[10][2]
- Fordon och flyg, inklusive interiörkomponenter, växlar, bussningar och viktoptimerade fästen.[1][10]
- Industriell automation och robotik, inklusive styrningar, slitband, anpassade gripbackar och isolerande komponenter.[1][10]
Bra design förbättrar bearbetbarhet, stabilitet och kostnadskontroll för plastdelar. Tidiga överväganden av geometri och toleranser kan förhindra problem senare.[5][10][1][8]
Designrekommendationer:
- Begränsa mycket snäva toleranser till verkligt kritiska egenskaper och använd lösare toleranser någon annanstans för att minska kostnaderna och risken för skrot.[4][5]
- Använd generösa kälradier i inre hörn för att minska spänningskoncentrationen och tillåta användningen av större, styvare verktyg.[1][8]
- Sträva efter jämn väggtjocklek där det är möjligt för att minska skevhet och kvarvarande spänningar.[8]
- Tillhandahåll referensytor eller klämzoner som stöder säker fixtur under bearbetning.[8]
Att arbeta med en bearbetningsspecialist hjälper till att omvandla ritningar till repeterbara plastkomponenter samtidigt som kostnad och ledtid kontrolleras. Samordnat ingenjörsstöd minskar också risken för fel på fältet.[15][11][10][1]
Fördelarna inkluderar vanligtvis:
- Applikationsdrivet materialval anpassat till mekaniska, kemiska och regulatoriska krav snarare än generiska val.[10][1]
- Beprövade processfönster för olika plaster och geometrier, förbättrar konsistensen och minskar trial-and-error på produktionsgolvet.[11][3]
- Integrerad hantering av plastbearbetning tillsammans med metallbearbetning och stansning, vilket förenklar leveranskedjorna för OEM-kunder.[15]
Genom att kombinera dessa styrkor kan en erfaren partner stödja både tidiga prototyper och skalbar serieproduktion över flera materialfamiljer.[15][10]
Om du planerar ett projekt som involverar högprecisionsplastkomponenter tillsammans med metall- eller silikondelar, dela dina ritningar, förväntade kvantiteter och prestandamål för att få en tillverkningsbarhet på ingenjörsnivå granskning och en skräddarsydd offert anpassad till din ansökan.
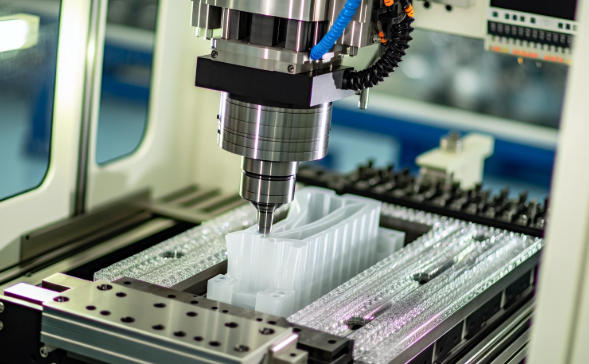
För många tekniska plaster är toleranser runt ±0,05 mm realistiska på väldesignade delar med kontrollerade bearbetningsförhållanden. Med dimensionsstabila material som PEEK eller POM och en kontrollerad miljö kan kritiska dimensioner nå ±0,01 mm.[4][5][9]
POM och nylon används ofta för växlar och bussningar eftersom de kombinerar låg friktion med bra slitstyrka och lastkapacitet. POM erbjuder särskilt stark dimensionsstabilitet, vilket hjälper till att bibehålla tandgeometri och lagerpassningar över tid.[5][2][10]
Klar plast kan bibehålla hög transparens när den bearbetas med vassa verktyg, lämpliga matningar och hastigheter, och effektiv spånevakuering. O-räfflorverktyg och kontrollerade skärförhållanden hjälper till att uppnå mycket jämna ytor som ofta kräver minimal efterpolering.[2][3][8]
CNC-bearbetning är vanligtvis mer ekonomisk för prototyper och låg-medelvolymer där verktygskostnaden inte kan fördelas på många delar. Det är också attraktivt när frekventa designändringar förväntas eller när specialmaterial och små partier krävs.[7][6][12][13]
Böjning kan minskas genom att välja formstabila material, utforma mer enhetliga väggtjocklekar och använda stegvis bearbetning med avspänning mellan grovbearbetning och finbearbetning. Kontrollerad värmetillförsel och robust fixtur förbättrar stabiliteten ytterligare på känsliga geometrier.[5][9][8]
[1](https://www.facturee.de/en/material-for-cnc-machining-a-comprehensive-guide/)
[2](https://www.fictiv.com/articles/cnc-plastics-selection-guide)
[3](https://www.cnccookbook.com/cnc-machining-plastics/)
[4](https://prime-metals.com/cnc-plastic-parts-tolerances-complete-engineers-guide-charts-included/)
[5](https://www.newaymachining.com/blogs/cnc-milling-plastics-what-buyers-should-know-about-tolerances-warping-and-surface-finish)
[6](https://gree-ge.com/cnc-machining-vs-injection-molding-top-10-insights-for-manufacturers/)
[7](https://www.linkedin.com/pulse/plastic-cnc-vs-injection-molding-which-method-better-you-angela-chen-rrioc)
[8](https://www.mcam.com/dam/jcr:7a0e118b-f524-452b-98fa-35c0a3340687/MCG-Machinist-Toolkit-A4-rgb-stg-Dec22.pdf)
[9](https://aipprecision.com/engineering-success-critical-tolerances-for-dimensionally-stable-plastic-parts/)
[10](https://www.atlasfibre.com/expert-guide-to-choosing-the-best-materials-for-machined-plastic-parts/)
[11](https://at-machining.com/the-best-practices-for-plastic-cnc-machining-precision-and-efficiency/)
[12](https://www.chencancnc.com/news/cnc-vs-injection-molding-which-is-bättre-for-making-molds-in-2026/)
[13](https://www.fictiv.com/articles/injection-molding-trends-2026)
[14](https://www.topstarmachine.com/injection-molding-trends-in-2026-ai-and-smart-production-workflows/)
[15](https://www.lsrpf.com/blog/the-ultimate-guide-to-cnc-machining-materials-optimizing-processes-for-metals-and-plastics)


