Visningar: 253 Författare: U-Need Publiceringstid: 2026-08-29 Ursprung: Plats
Innehållsmeny
● Vad är efterbearbetning inom tillverkning?
● Varför efterbearbetning är avgörande för precisionsdelar
>> Förbättra funktionella prestanda
>> Skyddar delar mot korrosion och slitage
>> Skapa ett konsekvent produktutseende
● Vanliga efterbearbetningsmetoder för tillverkning
>> Slipning, slipning, borstning och polering
>> Pärlblästring och kulblästring
>> Anodisering, plätering och beläggning
>> Värmebehandling och stresslindring
● Efterbearbetning för CNC-bearbetning
● Efterbearbetning för formsprutning
● Efterbearbetning för plåttillverkning
● Hur man anger krav på ytfinish
● Ett praktiskt ramverk för att välja en finish
>> Separata funktionella och kosmetiska ytor
>> Bekräfta den dimensionella effekten
>> Godkänn prover före volymproduktion
● Kvalitetskontroll efter efterbearbetning
● Arbeta med U-Need på produktionsklara delar
>> Vad är efterbearbetning inom tillverkning?
>> Varför är avgradning viktigt för CNC-bearbetade delar och plåtdelar?
>> Ändrar anodisering dimensionerna på aluminium CNC-delar?
>> Vilken finish är bäst för utomhusmetallkomponenter?
>> Hur kan jag förhindra kosmetiska defekter på färdiga delar?
>> Ska krav på ytfinish framgå av tekniska ritningar?
>> Kan efterbearbetning slutföras för små prototypbeställningar?
Efterbearbetning inom tillverkning är det arbete som gör en nybearbetad, gjuten, stämplad, smidd eller tillverkad del till en komponent redo att monteras, utföra och representera ditt varumärke.
För globala varumärken, distributörer och tillverkare kan efterbearbetning avgöra om en del bara ser acceptabel ut – eller konsekvent uppfyller funktionella, kosmetiska, korrosionsbeständiga och kvalitetskrav. Det är där rå geometri blir en pålitlig färdig produkt.
På U-Need , vi tillhandahåller komplett precisionsstöd i Kina, inklusive bearbetning av precisionsdetaljer, formtillverkning och plåttillverkning. Från formsprutningsformar och pressformar till kallsmidda formar, CNC-bearbetade komponenter och tillverkade metallkapslingar, varje projekt drar nytta av en välplanerad efterbehandlings- och kvalitetskontrollprocess.
Efterbearbetning avser de operationer som utförs efter den primära tillverkningsprocessen för att förbättra, verifiera, skydda eller förbereda en del för dess avsedda tillämpning.
Processen varierar beroende på material, tillverkningsmetod, kundkrav och slutanvändningsmiljö. Det kan inkludera:
- Gradning och kantbrytning
- Slipning, slipning, polering eller borstning
- Sekundär CNC-bearbetning , borrning, gängning, brotschning eller borrning
- Värmebehandling och stressavlastning
- Ytbehandling , inklusive pärlblästring, anodisering, plätering, målning och pulverlackering
- Rengöring, passivering och oljeborttagning
- Lasergravyr , serienummer eller logotypmärkning
- Dimensionell kontroll och kvalitetsdokumentation
- Montering, kitting och skyddsförpackning
Efterbehandling är inte bara ett kosmetiskt steg. Ytans tillstånd kan påverka friktion, slitage, tätningsförmåga, utmattningslivslängd, beläggningsvidhäftning, korrosionsbeständighet, elektrisk ledningsförmåga, hygien och kunduppfattning.
En detalj kan uppfylla sina grundmått efter bearbetning eller formning men kräver ändå ytterligare arbete innan den är lämplig för slutmontering eller försäljning.
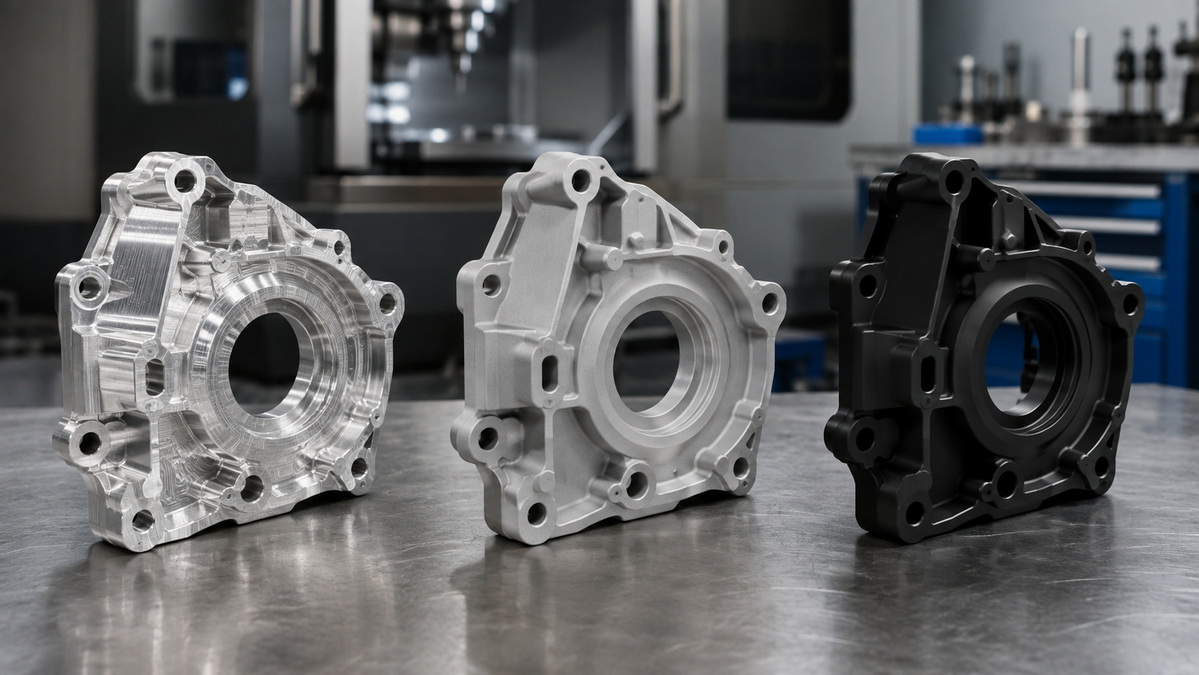
En tillverkningsprocess skapar huvudformen på en del. Efterbearbetning hjälper den att uppfylla de krav som avgör hur den fungerar i en riktig produkt.
Till exempel kan ett CNC-bearbetat aluminiumhölje kräva gängtappning, brotschade hål, gradning, anodisering och lasermärkning innan det kan sättas ihop till en elektronisk enhet. Ett stansat stålfäste kan behöva ta bort grader och plätera innan det säkert kan hanteras eller utsättas för fukt.
Vanliga funktionsförbättringar inkluderar:
- Förbättra passformen mellan matchande komponenter
- Förbereda ytor för tätningar, packningar, lager eller beläggningar
- Ta bort grader som kan orsaka skada eller störa monteringen
- Uppnå erforderlig gängkvalitet och håltolerans
- Förbättrad slitstyrka på kontaktytor
- Reducerar skarpa kanter och spänningskoncentrationspunkter
- Skyddar exponerad metall från oxidation och korrosion
Rätt efterbearbetningsväg bör alltid väljas i enlighet med delens funktion. En synlig dekorativ panel, en tätningsyta, ett lagersäte och ett inre konstruktionsfäste kan alla kräva olika standarder.
Råa metallytor kan försämras när de utsätts för fukt, salt, kemikalier, fingeravtryck, UV-ljus och upprepad hantering. Lämplig behandling beror på material, servicemiljö, förväntad produktlivslängd och krav på utseende.
Aluminiumkomponenter är ofta anodiserade för att förbättra korrosionsbeständigheten och skapa ett hållbart, konsekvent utseende. Kolståldelar kan få zinkplätering, svartoxid, elektroforetisk beläggning eller pulverbeläggning. Delar av rostfritt stål kan borstas, passiveras eller elektropoleras för att förbättra rengöringsförmågan och korrosionsprestanda.
Finishen måste matcha den verkliga driftsmiljön. En komponent som används inomhus i en torr elkapsling har mycket olika skyddskrav från en konsol som installeras utomhus, nära havsvatten eller i en kemisk bearbetningsmiljö.
| Material eller deltyp | Vanliga efterbearbetningsalternativ | Typiskt syfte |
|---|---|---|
| CNC delar i aluminium | Pärlblästring, anodisering, pulverlackering | Korrosionsbeständighet, utseende, slitageskydd |
| Kolstålfästen | Förzinkning, svart oxid, pulverlackering | Korrosionsskydd och visuell konsistens |
| Komponenter i rostfritt stål | Passivering, elektropolering, borstning | Rengörbarhet, korrosionsprestanda, utseende |
| Plåtkapslingar | Gradning, svetssanering, pulverlackering | Säkerhet, hållbarhet och professionellt utseende |
| Formsprutade plastdelar | Textur, målning, tryckning, montering | Utseende, grepp, varumärke och användbarhet |
| Smidda metallkomponenter | Kulblästring, bearbetning, värmebehandling, beläggning | Skalavlägsnande, styrka och dimensionell beredskap |
I många produkter är visuell kvalitet lika viktigt som dimensionell noggrannhet. En repa, skarp kant, synligt verktygsmärke, ojämn beläggning, svetsmissfärgning eller inkonsekvent textur kan påverka kundens förtroende – även om delen fortfarande fungerar.
Detta är särskilt viktigt för:
- Hus för konsumentelektronik
- Hushållsapparater
- Medicinsk och laboratorieutrustning
- Inre och exteriöra komponenter för fordon
- Industriella kontrollpaneler
- Metallbeslag som vänder sig till detaljhandeln
- Märkesprodukter med synliga logotyper eller dekorativa ytskikt
Konsekvent efterbehandling ger produkterna ett kontrollerat och professionellt utseende. Det hjälper också tillverkare att upprätthålla en enhetlig standard över batcher, leverantörer och leveransperioder.

Grader är oönskade upphöjda kanter eller fragment som skapas under bearbetning, stansning, borrning, laserskärning och andra tillverkningsprocesser. De kan störa monteringen, skapa hanteringsrisker, skada intilliggande komponenter och minska beläggningskvaliteten.
Gradning kan utföras manuellt, mekaniskt, kemiskt, vibrationsmässigt eller genom automatiserad utrustning. Kantbrytning skapar en kontrollerad avfasning eller radie för att eliminera vassa kanter.
För precisionskomponenter bör erforderligt kantskick anges tydligt. Termer som 'ta bort alla grader' är ofta otillräckliga när en design kräver en specifik avfasning, radie eller maximalt tillåtet kantbrott.
Dessa metoder förbättrar ytans utseende, minskar grovheten, tar bort bearbetningsmärken och förbereder delar för ytterligare efterbehandling.
- Slipning används vanligtvis för att uppnå planhet, förbättra dimensionskontroll eller förfina svetsområden.
- Slipning tar bort märken och förbereder ytor för målning eller beläggning.
- Borstning skapar en riktad satinstruktur som ofta används på rostfritt stål och aluminium.
- Polering ger en slätare eller spegelliknande yta för dekorativa, optiska eller hygienkänsliga applikationer.
Den önskade finishen bör definieras med tydliga prover eller mätbara ytkrav. 'Polerat' kan betyda väldigt olika saker för olika leverantörer, så visuella referensprover är mycket värdefulla.
Pärlblästring använder fina media för att skapa en enhetlig matt yta. Det används vanligtvis för aluminium, rostfritt stål och bearbetade komponenter före anodisering eller som en slutlig dekorativ behandling.
Kulblästring är vanligtvis mer aggressiv och används ofta för smidda, gjutna eller tillverkade metalldelar för att ta bort glödskal, rost, föroreningar eller rester.
Båda metoderna kan förbättra utseendet, men de kan också påverka ytstruktur och dimensioner. Kritiska passningar, tätningsytor, precisionshål och gängor kan behöva maskeras eller behandlas separat.
Ytbehandlingar skyddar materialet och ger önskat utseende.
Anodisering används ofta för aluminiumdelar. Den kan skapa klara, svarta, färgade, matta eller dekorativa ytbehandlingar samtidigt som den förbättrar korrosions- och slitstyrkan.
Elektroplätering applicerar ett metallskikt på komponenten. Vanliga exempel inkluderar zink, nickel, krom och tennplätering. Plätering kan förbättra korrosionsbeständigheten, konduktiviteten, lödbarheten eller utseendet.
Pulverlackering applicerar ett torrt pulver som härdas till ett hållbart skyddande lager. Det används ofta för plåtkapslingar, ramar, konsoler, skåp och industriell utrustning.
Målning ger färg- och ytskydd, särskilt för delar som kräver varumärke, färgmatchning eller komplexa visuella mönster.
Varje beläggning lägger till processöverväganden. Tjocklek, vidhäftning, färg, glans, maskering, härdningsförhållanden och kompatibilitet med basmaterialet bör bekräftas innan produktionen påbörjas.
Värmebehandling förändrar metallens fysikaliska egenskaper. Det kan öka hårdheten, förbättra styrkan, minska sprödheten, lindra inre stress eller förbättra dimensionsstabiliteten.
Vanliga processer inkluderar:
- Glödgning
- Härdning
- Släckning
- Normalisera
- Hårdhärdning
- Förkolning
- Nitrering
- Avstressande
Värmebehandling är särskilt viktig för verktyg, kallsmide, pressformar, kugghjul, axlar, slitdelar och mekaniska komponenter med hög belastning.
Sekvensen spelar roll. Vissa delar kräver bearbetning före värmebehandling, medan andra kräver slutlig slipning eller precisionsbearbetning efter värmebehandling för att bibehålla kritiska toleranser.
CNC-bearbetning ger utmärkt dimensionsnoggrannhet, men en bearbetad del är inte alltid redo att användas direkt efter att den lämnat maskinen.
Vanliga efterbearbetningsoperationer inkluderar:
- Manuell eller automatisk gradning
- Fasning och kantavrundning
- Trådtappning och trådverifiering
- Precisionsbrottning och tråkig
- Pärlblästring eller tumlande
- Borstning, polering eller slipning
- Anodisering, plätering, målning eller pulverlackering
- Lasergravyr och delidentifiering
- Slutlig måttbesiktning
För delar med snäva toleranser är det viktigt att bekräfta om kritiska mått gäller före eller efter efterbearbetning. Anodisering, plätering, pulverlackering, polering och blästring kan påverka ytdimensioner, håldiametrar, gängingrepp och monteringspassning.
Till exempel, om en precisionsaluminiumdel har gängade hål och kommer att anodiseras, bör designteamet avgöra om dessa gängor behöver maskeras, toleransjusteringar eller gängning efter anodisering.
Formsprutning kan producera stora mängder konsekventa plastdelar, men gjutna delar kräver ofta sekundära operationer innan den slutliga leveransen.
Typiska efterbearbetningstjänster för formsprutning inkluderar:
- Grindklippning
- Blixtborttagning
- Blinkande
- Ytstruktur
- Måla
- Silk screening eller tapptryck
- Varmstämpling
- Lasermärkning
- Ultraljudssvetsning
- Värmeinsats
- Installation av gängad insats
- Montering och förpackning
Formdesign har stor inverkan på kvaliteten på färdiga gjutna delar. Portens placering, ventilering, kylning, dragvinklar, formpolering, texturval och utstötningsdesign påverkar alla synliga ytor och bearbetningskrav nedströms.
En högblank konsumentprodukthölje behöver en annan formyta och processkontrollstandard än en intern industriell komponent. Att identifiera dessa krav i formdesignstadiet hjälper till att förhindra onödig omarbetning och inkonsekventa kosmetiska resultat.
Tillverkning av plåt kräver ofta flera samordnade processer, inklusive laserskärning, stansning, bockning, svetsning, slipning, införande av fästelement, beläggning, montering och förpackning.
De högsta riskerna uppstår ofta mellan dessa operationer.
Till exempel:
- Laserskurna grader kan minska beläggningskvaliteten eller skapa monteringsproblem.
- Svetsstänk kan skada kosmetiska ytor och störa passande delar.
- Inkonsekvent slipning kan orsaka synliga variationer mellan panelerna.
- Felaktig hantering kan repa delar innan den slutliga efterbehandlingen.
- Felaktig inredning under pulverlackering kan lämna synliga märken eller oövertäckta punkter.
- Beläggningsuppbyggnad kan påverka slitsar, hål, gängor och jordningsområden.
En välskött processväg tar hänsyn till varje steg i förväg. Det skyddar kritiska ytor, identifierar var maskering behövs, definierar hanteringsmetoder och säkerställer att slutinspektion sker efter att all bearbetning är klar.
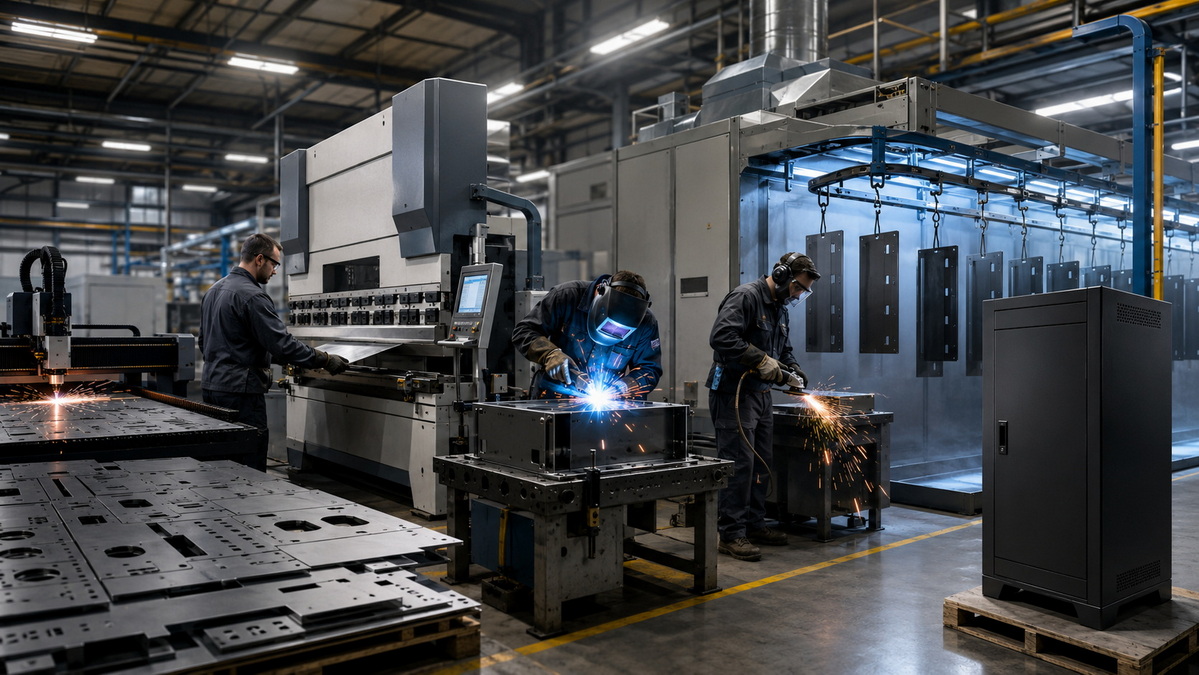
Vaga instruktioner som 'bra finish' 'slät yta' eller 'hög kvalitet' kan skapa missförstånd. Tydliga specifikationer minskar inköpsrisken, snabbar upp offerten och gör inspektionen mer konsekvent.
När du begär en offert för anpassade precisionsdelar, ange följande information:
1. Ritningar och 3D-filer med kritiska mått tydligt identifierade.
2. Materialkvalitet och skick , såsom 6061-T6 aluminium, SUS304 rostfritt stål eller kallvalsat stål.
3. Ytbehandlingskrav för varje relevant yta eller delyta.
4. Ytgrovhetsvärden när de påverkar tätning, friktion, slitage eller montering.
5. Krav på färg, struktur och glans för synliga kosmetiska ytor.
6. Beläggningstyp och tjocklek där tillämpligt.
7. Maskeringskrav för gängor, jordpunkter, tätningsytor, hål och presspassningsplatser.
8. Inspektionskrav , som inspektion av första artikel, dimensionsrapporter, materialcertifikat eller beläggningsrapporter.
9. Förpackningskrav för att förhindra repor, oxidation, deformation och transportskador.
Börja med att identifiera var och hur delen kommer att användas. Tänk på fukt, saltexponering, temperatur, UV-ljus, kemikalier, friktion, elektrisk kontakt, rengöringsprocesser och mänsklig hantering.
Miljön avgör om detaljen behöver dekorativ ytbehandling, korrosionsskydd, slitstyrka, rengöringsförmåga, konduktivitet eller en kombination av dessa egenskaper.
Alla ytor kräver inte samma bearbetningsnivå. Ett lagersäte, tätningsyta, elektrisk kontaktpunkt, invändig konstruktionsvägg och utvändig kundvänd yta kan ha helt andra behov.
Detta tillvägagångssätt hjälper till att kontrollera kostnaderna. Att applicera en premiumfinish på varje yta kanske inte förbättrar prestandan och kan i onödan öka ledtiden och produktionskostnaderna.
Vissa processer lägger till material, tar bort material eller ändrar yttillståndet. Beläggningar och plätering kan öka dimensionerna. Polering och blästring kan ta bort material. Värmebehandling kan orsaka distorsion.
Dessa effekter bör beaktas under detaljdesign, toleransplanering och processval.
För nya ytbehandlingar, begär prover, färgchips eller delar av första artikeln innan du godkänner massproduktion. Granska delarna under den avsedda belysningen och bredvid intilliggande komponenter.
Detta är särskilt viktigt för anodiserade, borstade, polerade, målade, pläterade och pulverlackerade produkter. Samma finish kan se olika ut beroende på materialsats, ytbehandling, ljusvinkel och betraktningsavstånd.
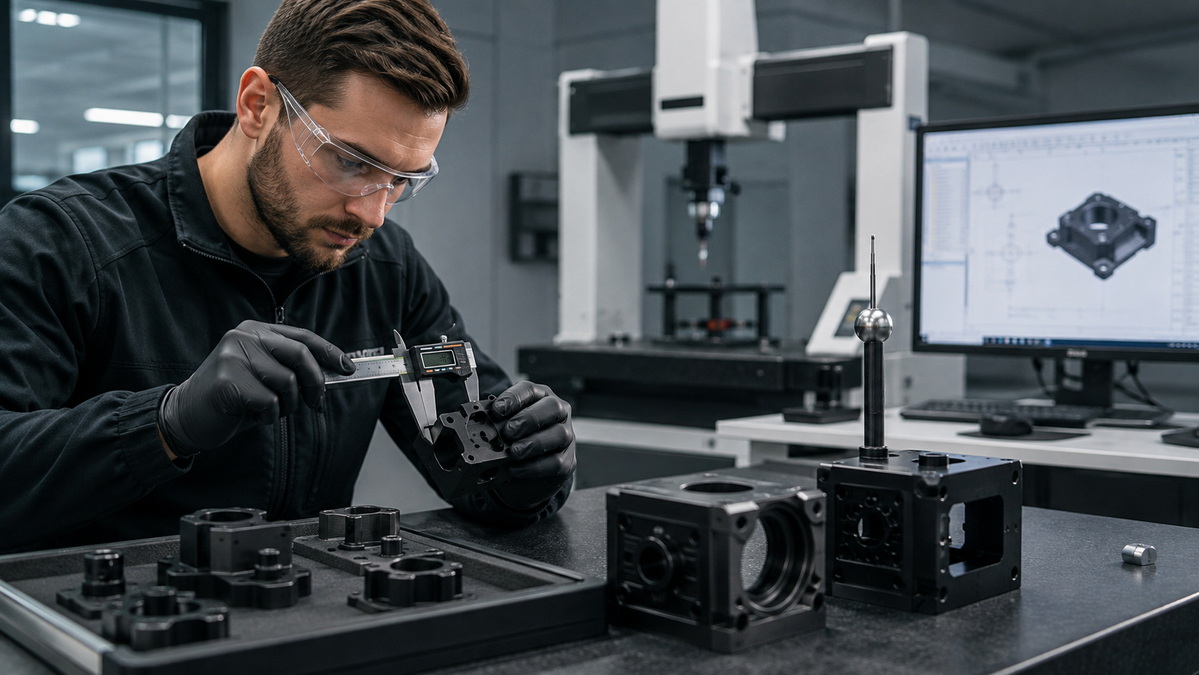
Efterbehandling bör verifieras mot definierade krav. Slutinspektion bör bekräfta att delen fortfarande uppfyller dimensionella, funktionella, kosmetiska och förpackningsförväntningar efter att alla efterbehandlingar är klara.
Vanliga verifieringsmetoder inkluderar:
- Visuell inspektion under kontrollerad belysning
- Ytjämnhetsmätning
- Mätning av beläggningens tjocklek
- Jämförelse av färg och glans
- Vidhäftningsprovning
- Måttbesiktning efter efterbehandling
- Inspektion av gängmätare
- Passnings- och monteringskontroller
- Saltspray eller miljötestning vid behov
- Slutlig förpackningskontroll
De bästa resultaten kommer från en process som kopplar samman ritningar, tillverkningsvägar, finishspecifikationer, inspektionsplaner, acceptanskriterier och förpackningskrav.
Kvalitet skapas inte först vid slutbesiktning. Den är inbyggd i varje steg av tillverkning och efterbearbetning.
- Att välja en finish endast baserat på utseende snarare än verkliga driftsförhållanden
- Lägga till efterbehandlingskrav efter att verktyg eller produktion har startat
– Att använda ett vagt språk istället för mätbara acceptanskriterier
- Ignorera effekten av beläggningstjocklek på hål, gängor och täta passningar
- Tillämpa strikta kosmetiska krav på dolda, icke-kritiska ytor
- Misslyckas med att skilja kosmetiska ytor från funktionella ytor
- Godkänna en finish utan att granska ett fysiskt prov
- Förbise hanterings- och förpackningskrav
- Behandla avgradning som en valfri process istället för ett funktionskrav
Att undvika dessa misstag minskar omarbetning, förhindrar leveransförseningar, stödjer mer konsekvent produktion och sänker den totala projektrisken.
Efterbehandling är inte en sista kosmetisk detalj. Det är en central del av att skapa pålitliga, konsekventa och marknadsförberedda komponenter.
Oavsett om ditt projekt kräver CNC-bearbetade delar med anodisering, sprutformar designade för förstklassig ytfinish, stansformar, kallsmidesformar eller plåtkapslingar med pulverlackering och montering, bör varje process planeras kring delens verkliga tillämpning.
U-Need stödjer globala varumärken, distributörer och tillverkare med anpassad precisionsbearbetning, formtillverkning, plåttillverkning, ytbehandlingskoordinering, inspektion, montering och leveransklar förpackning.
Efterbearbetning inkluderar operationer som utförs efter den huvudsakliga tillverkningsprocessen för att förbättra en dels yta, funktion, utseende, skydd, dimensionella tillstånd eller beredskap för montering. Det kan innefatta gradning, polering, beläggning, värmebehandling, rengöring, inspektion, märkning, montering och förpackning.
Gradning tar bort vassa kanter, löst material och rester som bildas under bearbetning, borrning, stansning eller laserskärning. Det förbättrar hanteringssäkerheten, stöder korrekt montering, skyddar intilliggande komponenter och kan förbättra konsistensen på beläggningar.
Ja. Anodisering påverkar delens yta och kan påverka håldiametrar, gängpassning, snäva toleranser och passningsegenskaper. Konstruktörer bör klargöra om dimensioner gäller före eller efter anodisering och identifiera områden som kräver maskering eller efterbehandlingsbearbetning.
Den bästa finishen beror på basmaterialet, korrosionsexponering, väderförhållanden, förväntad livslängd, visuella krav och budget. Aluminium kan använda anodisering eller pulverlackering, medan kolstål ofta använder zinkplätering, pulverlackering eller andra skyddande beläggningar.
Definiera visuella acceptansstandarder, markera kosmetiska ytor på ritningar, tillhandahåll godkända referensprover, kontrollera hanteringen under produktionen och använd skyddande förpackningar som förhindrar repor och del-till-delkontakt.
Ja. Ytbehandlingskrav bör visas när de påverkar utseende, funktion, korrosionsbeständighet, tätning, friktion, slitage, montering eller kundacceptans. Tydlig teknisk dokumentation hjälper leverantörer att producera och inspektera delar konsekvent.
Ja. Många efterbehandlingsmetoder kan användas för prototyper och lågvolymproduktion. Kostnad, ledtid, minsta beställningskvantitet och färgkonsistens kan dock skilja sig från volymproduktion. Att diskutera den avsedda produktionsvolymen tidigt hjälper till att bestämma den mest praktiska efterbehandlingsmetoden.
1. Uptiv. '[Den avgörande rollen för efterbearbetning i tillverkning ].'
2. Internationella standardiseringsorganisationen. '[ISO 1302:2002—Geometriska produktspecifikationer (GPS): Indikation av ytstruktur i teknisk produktdokumentation ].'
3. National Institute of Standards and Technology. '[Ytfinish och Sub-Surface Metrology ].'
4. National Institute of Standards and Technology. '[Introduktion till ytfinishmetrologi ].'
5. US Food and Drug Administration. '[Tekniska överväganden för tillsatstillverkade medicinska apparater ].'
6. US Food and Drug Administration. '[Quality Management System Regulation (QMSR) ].'


