Visningar: 251 Författare: U-Need Publiceringstid: 29-09-2026 Ursprung: Plats
Innehållsmeny
● Vad är bearbetning med snäv tolerans?
>> Vanliga applikationer för bearbetning med snäva toleranser
>> Vilka snäva toleranser inte kontrollerar
● Tight Tolerance Machining vs GD&T: Key Differences
● När ska du ange snäva toleranser?
>> Lagerpassningar och precisionshål
>> Press-Fit stift och lokaliseringsfunktioner
>> Högprecisionsformkomponenter
● När ska du använda GD&T på en CNC-ritning?
>> Använd GD&T för hålposition
>> Använd GD&T för Perpendicularity
>> Använd GD&T för parallellism
● Vikten av funktionella datum
>> Varför datumstrategi är viktig
● Varför skärpa varje dimension ökar kostnaderna
● Ett praktiskt arbetsflöde för CNC-ritningar
>> 1. Identifiera funktionella gränssnitt
>> 3. Kontrollera kritiska funktionsstorlekar
>> 4. Lägg till GD&T för geometriska relationer
>> 5. Ange krav på ytfinish och kant
>> 6. Definiera inspektionsmetoden
● Exempel: CNC-bearbetat sensorhus
● Tillämpa GD&T på mögeltillverkning
>> Vanliga mögelfunktioner som kräver noggrann kontroll
● Applicera GD&T på plåttillverkning
>> Användbara kontroller för plåtdelar
● Vanliga CNC-ritningsmisstag att undvika
>> Tillämpa snäva toleranser för icke-kritiska dimensioner
>> Använda hålkoordinater utan positionskontroll
>> Välja icke-funktionella datum
>> Utelämnande av ytfinishkrav
>> Ignorera beläggningens tjocklek
>> Att inte ange ritningsstandarden
● Vad ska ingå på en CNC-ritning?
● Sammanfattning: Tight Tolerance Machining vs GD&T
>> 1. Är GD&T bättre än snäva toleranser?
>> 2. Behöver varje CNC-bearbetad del GD&T?
>> 3. Vilken är den mest användbara GD&T-kontrollen för CNC-bearbetning?
>> 4. Styr ett snävt håls diameter tolerans hålet?
>> 5. Kan GD&T minska CNC-bearbetningskostnaderna?
>> 6. Ska jag använda ASME- eller ISO GD&T-standarder?
>> 7. Vilka filer ska tillhandahållas för en offert för CNC-bearbetning?
En CNC-ritning ska göra mer än att lista mått. Den ska förklara hur en del måste passa, lokalisera, täta, rotera, montera och prestera i den färdiga produkten. Det är därför ingenjörer ofta behöver välja mellan snäva toleransbearbetning och GD&T vid framställning av tillverkningsritningar.
Svaret är att inte välja det ena framför det andra. Snäva toleranser styr funktionsstorlek. GD&T-kontroller har geometri och funktionella relationer. En väl förberedd ritning använder varje metod där den skapar verkligt värde.
Till exempel kan ett lagerhål kräva en hårt kontrollerad diameter för att uppnå korrekt passning. Samtidigt kan hålets axel behöva förbli vinkelrät mot en monteringsyta och exakt placerad i förhållande till omgivande hål. En storlekstolerans ensam kan inte definiera dessa geometriska krav.
För globala varumärken, distributörer, produktutvecklare och tillverkare är tydlig tolerans avgörande för att kontrollera kvalitet, offertnoggrannhet, produktionskonsistens, inspektionsmetoder och totala tillverkningskostnader. Det hjälper också till att minska förseningar orsakade av tolkningsskillnader mellan ingenjörsteam, leverantörer och kvalitetsinspektörer.
På U-Need , vi stödjer anpassad precisionsbearbetning av delar, tillverkning av formar och plåttillverkningsprojekt för kunder som behöver pålitlig kommunikation från ritningsgenomgång till produktion och besiktning. De mest effektiva ritningarna är inte bara de med de strängaste kraven. De är ritningarna som kommunicerar delens verkliga funktionella avsikt.
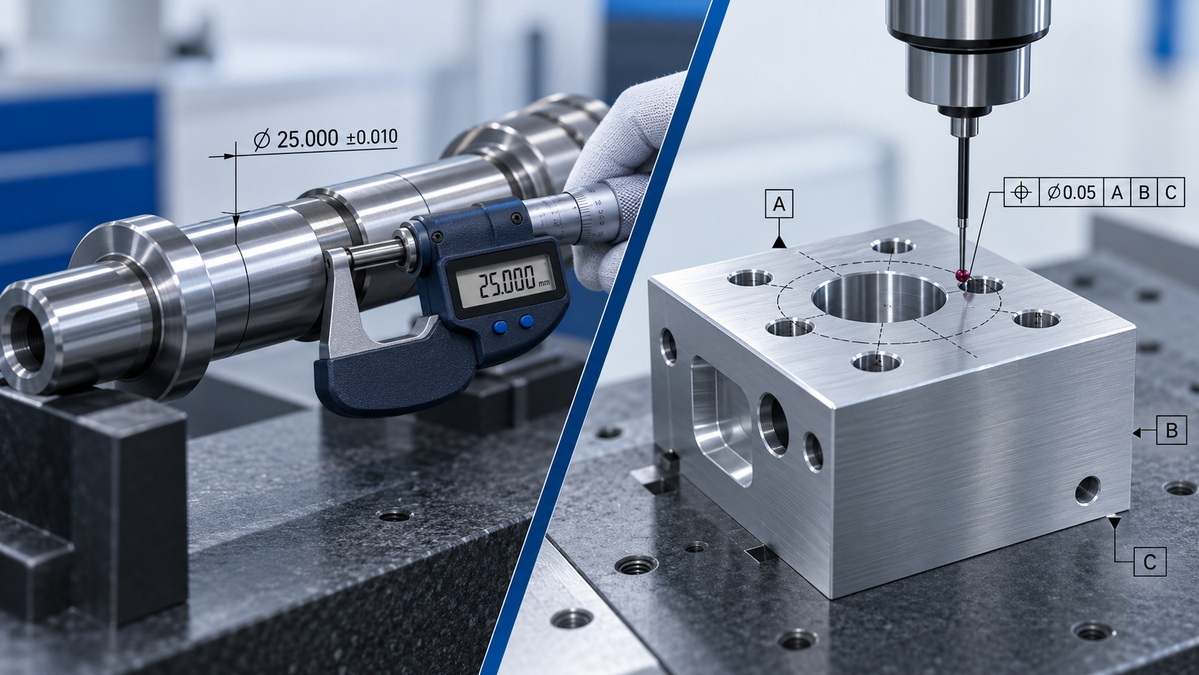
Bearbetning med snäv tolerans innebär att man producerar en egenskap inom ett snävt tillåtet dimensionsområde. Det används ofta när små variationer i storlek kan påverka passform, tätning, rörelse, lastöverföring, inriktning eller produktprestanda.
En konventionell tolerans visas vanligtvis som ett plus/minus-värde, en gränsdimension eller en standardpassform.
Det specificerade området är endast 0,010 mm brett. Att tillverka en funktion inom detta område kan kräva stabil CNC-utrustning, precisionsarbete, kontrollerade skärparametrar, noggranna inspektionsverktyg och noggrann processplanering.
Snäva dimensionstoleranser är ofta nödvändiga för följande egenskaper:
- Lagerhål och lagersäten
- Precisionsaxlar och axeltappar
- Presspassade stift och plugghål
- Bussningshål
- Växelsäten och kopplingsdiametrar
- Hydrauliska och pneumatiska tätningsdiametrar
- O-ring gland dimensioner
- Forminsatser och formhålighetskomponenter
- Precisionsfixturer
- Komponenter för medicinsk utrustning
- Automationsutrustningsdelar
- Verktygskomponenter med hög noggrannhet
För dessa applikationer påverkar den faktiska storleken på funktionen direkt om delen kommer att monteras och fungera korrekt.
En snäv storlekstolerans styr inte automatiskt varje aspekt av en funktion.
Hålet kan dock fortfarande vara:
- För långt från den avsedda platsen
- Lutad i förhållande till huvudmonteringsytan
- Felinriktad med ett parningshål
- Förskjutning från en mittlinje
- Utan linje med ett annat hål
- Funktionellt olämplig för skruv, stift, axel eller koppling
Detta är begränsningen av att endast förlita sig på standarddimensionella toleranser. Storleken kan vara korrekt, men funktionen kanske inte fungerar korrekt i slutmonteringen.
GD&T , förkortning för Geometric Dimensioning and Tolerancing , är ett ingenjörsspråk som används för att definiera den tillåtna variationen i en dels geometri.
Istället för att bara kontrollera storleken på en egenskap kan GD&T definiera om en yta är plan, om ett hål är korrekt placerat, om ett hål är vinkelrätt mot en yta, om en axel roterar jämnt eller om en komplex profil håller sig inom en acceptabel zon.
GD&T är särskilt värdefullt för precisionsbearbetade CNC-bearbetade delar, formsprutningskomponenter, pressformar, plåtdelar, sammansättningar och komponenter med flera funktionella gränssnitt.
GD&T-kontroller är generellt indelade i flera kategorier.
| GD&T Kategori | Typiska kontroller | Vad det hjälper till att kontrollera |
|---|---|---|
| Form | Rakhet, planhet, cirkulärhet, cylindricitet | Formen på en egenskap i sig |
| Orientering | Parallellism, vinkelräthet, kantighet | Vinkeln för ett objekt i förhållande till ett datum |
| Plats | Position, koncentricitet, symmetri | Placeringen av en funktion i förhållande till andra funktioner |
| Profil | Profil av en linje, profil av en yta | Komplexa konturer, ytor och former |
| Runout | Cirkulär runout, total runout | Rotationsnoggrannhet för cylindriska eller roterande delar |
I praktiken ger GD&T ingenjörer och tillverkare ett tydligare sätt att kommunicera funktionskrav.
En CNC-ritning med korrekt vald GD&T kan minska oklarhet, förbättra repeterbarheten och göra det lättare att etablera en konsekvent inspektionsmetod.
Tight tolerance machining och GD&T diskuteras ofta tillsammans, men de tjänar olika syften.
| Jämförelsefaktor | Tight Tolerance Machining | GD&T |
|---|---|---|
| Huvudsyfte | Styr funktionsstorlek | Styr geometri och relationer mellan funktioner |
| Typiskt format | ± tolerans, gränser, passformsklass | Funktionskontrollram, referensreferenser, grundläggande mått |
| Exempel | Ø20,00 ±0,02 mm | Position Ø0,05 i förhållande till ABC |
| Bäst för | Diameter, tjocklek, bredd, djup, passform | Läge, planhet, orientering, profil, runout |
| Styr hålets placering | Nej, inte direkt | Ja |
| Styr vinkel eller lutning | Inga | Ja |
| Kontrollerar ytans planhet | Inga | Ja |
| Styr rotationsnoggrannheten | Inga | Ja |
| Inspektionsverktyg | Mikrometer, bromsok, hålmätare | CMM, höjdmätare, funktionsmätare, mätklocka |
| Kostnadspåverkan | Kan öka kostnaden om den används för mycket | Kan förbättra tydlighet och minska onödiga toleranskrav |
Den viktigaste skillnaden är denna:
> En dimensionstolerans svarar 'Hur stor kan den här egenskapen vara?' GD&T svarar 'Hur måste den här särdragen bete sig i förhållande till delen och monteringen?'
Ange en snäv tolerans när den faktiska storleken på en funktion direkt påverkar produktens funktion.
Detta är särskilt viktigt när en komponent måste skapa ett kontrollerat spel, interferens, presspassning, tätning, glidtillstånd eller lagerförhållande.
Ett lagerhål kräver vanligtvis noggrann diameterkontroll eftersom passningen mellan lagrets yttre ring och huset direkt påverkar prestandan.
Om hålet är för litet kan installationen kräva överdriven kraft och kan skada lagret. Om det är för stort kan lagret röra sig, snurra eller tappa inriktningen under användning.
Men detta storlekskrav ensamt kanske inte är tillräckligt. Hålet kan också behöva vara vinkelrätt mot en monteringsyta, inriktat med ett annat hål och kontrollerat för ytfinish.
Pluggstift, presspassade insatser och lokaliseringsstift beror på kontrollerade diametrar.
Om hålet är överdimensionerat kan stiftet vara löst. Om hålet är underdimensionerat kan monteringen bli svår eller deformera komponenten.
Snäva toleransbearbetning är ofta nödvändig för:
- Justera plugghålen
- Presspassade bussningar
- Metallinsatser i aluminiumdelar
- Forma styrstiftshål
- Precisionsmonteringsfixturer
- Automatiserad lokaliseringsstift för utrustning
Tätningsegenskaper kräver ofta kontrollerade diametrar, djup och ytförhållanden.
Vanliga exempel inkluderar:
- O-ringsspår
- Hydrauliska cylinderdiametrar
- Pumphus
- Ventilsäten
- Mekaniska tätningsgränssnitt
- Vätskeanslutningsportar
En liten variation i storlek kan orsaka läckage, överdriven friktion, dålig kompression eller för tidigt tätningsfel.
Injektionsformar, stansformar och kallsmidningsformar inkluderar ofta hårt toleranserade skär, styrkomponenter, kavitetsdetaljer och inriktningselement.
Precision är viktig eftersom verktygskomponenter upprepade gånger måste öppna, stänga, rikta in, styra material och bibehålla en stabil delgeometri över långa produktionsserier.
Använd GD&T när en funktion måste bibehålla en definierad geometrisk relation med andra funktioner.
Behovet av GD&T blir starkare när delarnas komplexitet ökar. Det är särskilt användbart för delar med hålmönster, tätningsytor, roterande funktioner, precisionsenheter, flera bearbetningsinställningar eller kritiska sammankopplingskomponenter.
Positionstolerans är en av de mest användbara kontrollerna för CNC-bearbetning.
Det används vanligtvis på:
- Bolthålsmönster
- Tapphål
- Monteringshål för kontaktdon
- Gängade håluppsättningar
- Fleraxliga bearbetade funktioner
- Monteringshål i hus
- Hål för lokalisering av formkomponenter
- Fästhål i plåt
Ett hål kan ha rätt diameter men ändå misslyckas om det är felplacerat. Positionstolerans styr den acceptabla rörelsen av hålaxeln i förhållande till angivna referenspunkter.
Detta är särskilt värdefullt när flera hål måste vara i linje med en passande komponent.
Planhet styr hur mycket en yta kan variera från ett perfekt plant tillstånd.
Det är särskilt användbart för:
- Packningsytor
- O-rings tätningsytor
- Ventilmonteringsytor
- Monteringsytor för kylflänsar
- Forma basytor
- Fixturplåtar
- Precisionsmonteringsytor
- Plåtskivor som ska sitta jämnt
Till exempel kan en bearbetad tätningsyta kräva:
> Planhet 0,05 mm
Detta innebär att hela ytan måste förbli inom två tänkta parallella plan separerade med 0,05 mm.
En yta kan ha en korrekt totaltjocklek men ändå vara skev, ojämn eller olämplig för tätning. Flatness adresserar den funktionella risken.
Vinkelräthet styr om en funktion är korrekt orienterad i 90 grader i förhållande till en referensyta, referensaxel eller datumplan.
Det tillämpas ofta på:
- Borra axlar i förhållande till monteringsytor
- Gängade hål på tätningsytor
- Sidoväggar i förhållande till en bas
- Presspassningshål
- Styrstiftshål
- Fixturjusteringsfunktioner
- Vertikala hål i bearbetade hus
Ett hål kan ha rätt diameter och rätt yta men ändå luta tillräckligt för att förhindra smidig montering. Vinkelräthet förhindrar detta tillstånd.
Parallellism styr om ett objekt förblir parallellt med ett annat datumobjekt.
Det är användbart för:
- Glidytor
- Styrskenor
- Fixturplåtar
- Distansytor
- Parallellbearbetade block
- Formplattor
- Linjära rörelsekomponenter
- Motstående kontaktytor
För två parallella ytor kan det vara mer meningsfullt att kontrollera parallellitet än att tillämpa en extremt snäv tjocklekstolerans på båda ytorna.
Profiltolerans är ett av de mest flexibla verktygen inom GD&T.
Den kan styra en komplex form, ytkontur, orientering och plats. Det är särskilt värdefullt för funktioner som inte kan definieras effektivt med många individuella linjära dimensioner.
Typiska användningsområden inkluderar:
- Böjda CNC-bearbetade ytor
- Mögelhåligheter och kärnor
- Komplexa aluminiumhöljen
- Komponenter i flyg-stil
- Ergonomiska produktkonturer
- Plåtformade former
- Smidda eller gjutna ytor
- Komplexa övergångsområden mellan bearbetade funktioner
Istället för att lägga till många separata toleranser till varje punkt på en komplex yta, kan en profiltolerans definiera den tillåtna variationen över hela konturen.
Runout styr hur mycket en roterande funktion kan variera när delen roterar runt en referensaxel.
Detta är avgörande för komponenter som:
- Motoraxlar
- Spindlar
- Rotorer
- Växelsäten
- Lagerjournaler
- Remskivor
- Rullar
- Roterande nav
- Precisionscylindriska sammansättningar
En axel kan ha rätt diameter men fortfarande vingla under rotation. Överdrivet utlopp kan leda till vibrationer, buller, lagerslitage, ojämn belastning, minskad noggrannhet och för tidigt produktfel.
Ett datum är en referensfunktion som används för att fastställa hur en del är placerad för tillverkning och inspektion.
Datum är grunden för användbar GD&T. Om datumschemat inte återspeglar det verkliga monteringsförhållandet, kanske inte ens en tekniskt korrekt ritning ger funktionellt konsekventa delar.
En bra datumvalsprocess börjar med den verkliga monteringen.
Ställ följande frågor:
- Vilken yta kommer i kontakt med huvudenheten?
- Vilken funktion lokaliserar delen från vänster till höger?
- Vilket hål, kant eller yta förhindrar rotation?
- Vilken funktion fastställer den funktionella mittlinjen?
- Vilken yta bär tätningslasten?
- Vilken geometri är viktigast för kundens montering?
En vanlig datumstruktur kan inkludera:
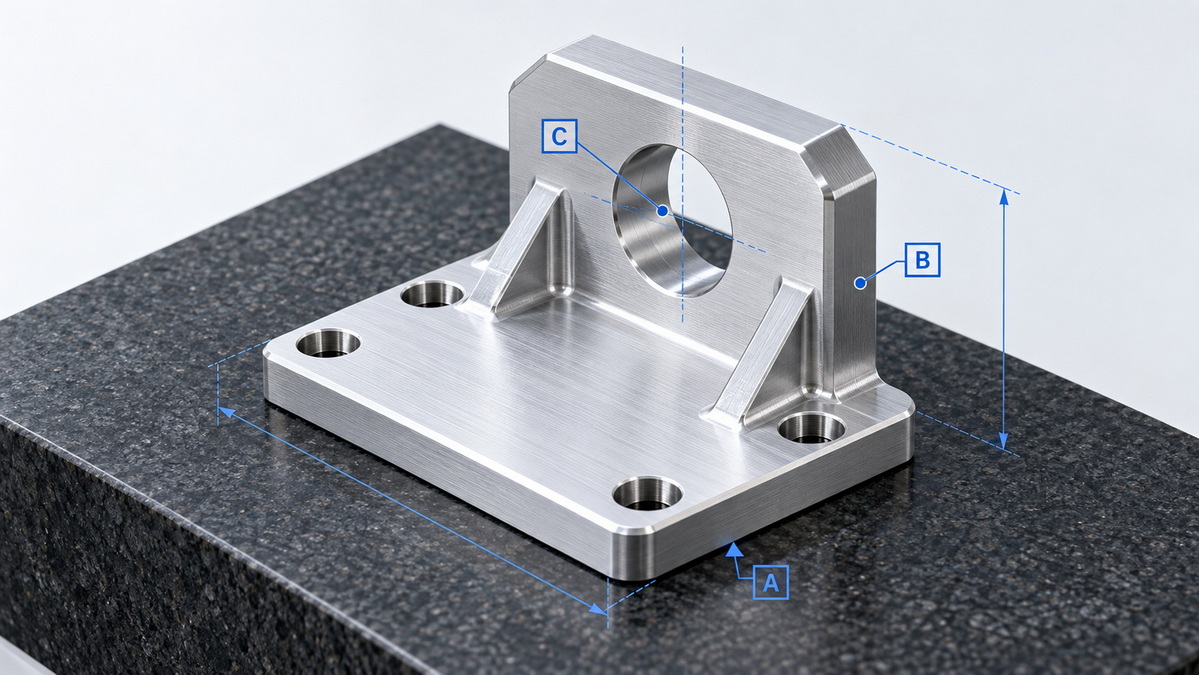
- Datum A: Den huvudsakliga monterings-, sätes- eller tätningsytan
- Datum B: En sekundär sidoyta, borrning eller mittplan
- Datum C: En tredje funktion som förhindrar kvarvarande rörelse eller rotation
Till exempel kan en CNC-bearbetad monteringskonsol använda sin bottenyta som referens A, sin sidoyta som referens B och ett lokaliseringshål som referens C.
Denna inställning återspeglar hur delen kan sitta i själva monteringsfixturen.
Utan ett funktionellt datumsystem kan flera leverantörer inspektera samma ritning på olika sätt.
En leverantör kan mäta från en ytterkant. En annan kan använda ett hålcentrum. En tredje leverantör kan använda en fixtur som inte representerar det faktiska monteringsläget.
Resultatet kan bli delar som verkar acceptabla vid inspektion men som inte monteras konsekvent.
En vanlig men kostsam metod är att tillämpa snäva ± toleranser på nästan varje dimension på en ritning.
Detta kan tyckas vara en säker metod för att säkerställa kvalitet, men det kan skapa onödig tillverkningskomplexitet.
När nästan varje dimension har en snäv tolerans kan tillverkare behöva använda:
- Ytterligare CNC-inställningar
- Precisionsfixturer och mjuka käftar
- Mer stabila skärstrategier
- Extra verktygssondering
- Långsammare bearbetningscykler
- Mer frekventa processmätningar
- CMM-inspektion
- Dedikerade mätare
– Skärpta råvarukontroll
– Högre skrotbidrag
– Mer erfarna operatörer
- Ytterligare kvalitetsdokumentation
Var och en av dessa faktorer kan öka enhetskostnaden och produktionsledtiden.
Problemet är inte snäva toleranser i sig. Problemet är att tillämpa dem där de inte skapar funktionellt värde.
Istället för att fråga:
> 'Hur snäv kan denna tolerans vara?'
Be:
> 'Hur mycket variation kan den här funktionen tillåta medan monteringen fortfarande fungerar tillförlitligt?'
Detta är grunden för en praktisk toleransstrategi.
En icke-kritisk yttre dimension behöver kanske bara en generell tolerans. En dold ficka kanske inte kräver snäv positionskontroll. En kosmetisk kant behöver kanske inte samma noggrannhet som ett lagerhål eller tätningsyta.
Genom att koncentrera precisionen på funktionella funktioner kan ingenjörer minska kostnaderna utan att ge avkall på prestanda.
En tydlig CNC-ritning bör utvecklas i en strukturerad sekvens.
Börja med att identifiera de områden där delen ansluter, tätar, roterar, stödjer belastning eller gränssnitt med en annan komponent.
Recension:
- Monteringsytor
- Bolthålsmönster
- Lagersäten
- Lokaliseringsstift
- Tätningsytor
- Trådar
- Glidytor
- Växel- och kopplingsgränssnitt
- Elektriska kontaktfunktioner
- Kosmetiska ytor
- Kritiska innerfickor
Alla dimensioner är inte lika viktiga. Fokusera på de funktioner som avgör om slutprodukten fungerar.
Välj datumfunktioner baserat på hur detaljen är placerad under monteringen.
En användbar fråga är:
> 'Om den här delen placerades i slutprodukten, vilka funktioner skulle beröra först, hitta nästa och stoppa rörelsen sist?'
Svaret avslöjar ofta den korrekta datumsekvensen.
Tillämpa dimensionella toleranser på funktioner där exakta storlekskontroller passar eller prestanda.
Exempel inkluderar:
- Skaftdiametrar
- Lagerhål
- Presspassningshål
- Tätningsdiametrar
- Trådstorlekar
- Väggtjocklekar
- Nyckelspår
- Bussningsplatser
- Verktygsinsats
Använd den smalaste toleransen som verkligen krävs för funktionen.
Tillämpa GD&T endast där geometri har betydelse.
Vanliga exempel inkluderar:
- Position för ett hålmönster
- Planhet för en packningsyta
- Vinkelvinkel för en borraxel
- Parallellism för en glidyta
- Profil för en komplex kontur
- Runout för en roterande diameter
Målet är att definiera kritiska funktionella relationer utan att överkontrollera varje funktion.
Dimensioner och GD&T är inte hela historien.
En ritning kan också behöva definiera:
- Ytjämnhet
- Krav på gradning
- Kanten går av
- Faser
- Filéer
- Skarpa kantgränser
- Beläggningstjocklek
- Anodiseringskrav
- Plätering krav
- Målning eller pulverlackering
- Maskeringsområden
- Värmebehandling
- Hårdhet
- Materialcertifieringsbehov
Till exempel kan ett precisionshål med en grov yta skada en tätning eller förhindra att ett lager sitter ordentligt. En grad på ett gängat hål kan störa monteringen. En beläggning kan ändra den slutliga dimensionen av en kritisk egenskap.
Innan du släpper en ritning, överväg hur de kritiska kraven kommer att verifieras.
| Funktionskrav | Gemensam inspektionsmetod |
|---|---|
| Yttre axeldiameter | Mikrometer |
| Invändig diameter | Borrmätare, luftmätare, CMM |
| Hålposition | CMM, höjdmätare, inspektionsfixtur |
| Ytans planhet | CMM, ytplåt, indikator |
| Vinkelräthet | CMM, höjdmätare, indikatoruppställning |
| Parallellism | Ytplatta, indikator, CMM |
| Cirkulär eller total runout | Urtavla och rotationsfixtur |
| Ytprofil | CMM, optisk skanner, inspektionsfixtur |
| Ytjämnhet | Ytjämnhetsprovare |
Ett krav bör vara tillräckligt tydligt för att tillverkaren och inspektören kan verifiera det med en repeterbar metod.
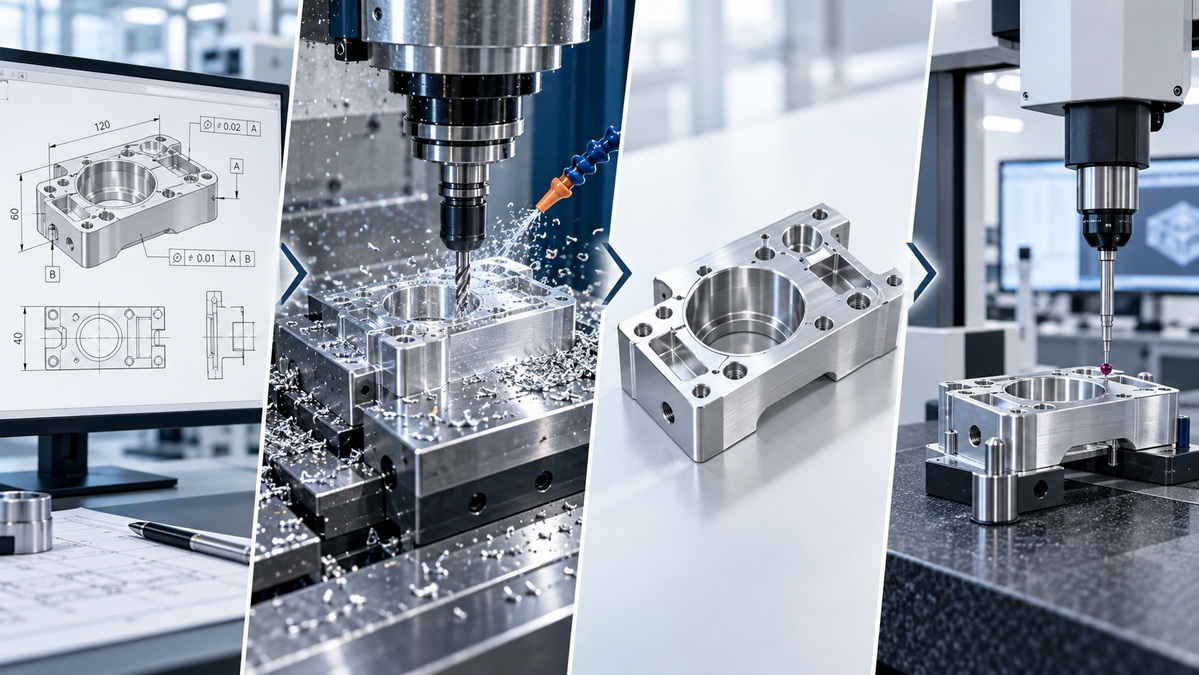
Överväg ett sensorhus i aluminium med följande funktioner:
- En bottenmonteringsyta
- Fyra monteringshål
- Ett centralt precisionshål
- En tätningsyta för ett lock
- En intern elektronikficka
- Exteriör kosmetiska ytor
En dåligt specificerad ritning kan tillämpa ±0,02 mm toleranser för nästan varje linjär dimension.
Detta kan göra bearbetning dyrare, men det kan fortfarande misslyckas med att kontrollera de funktioner som betyder mest.
Till exempel kan det centrala hålet ha rätt diameter men vara lutat i förhållande till monteringsytan. Bulthålen kan ha rätt storlek men inte i linje med det passande locket. Tätningsytan kan uppfylla sina tjocklekskrav men saknar fortfarande tillräcklig planhet.
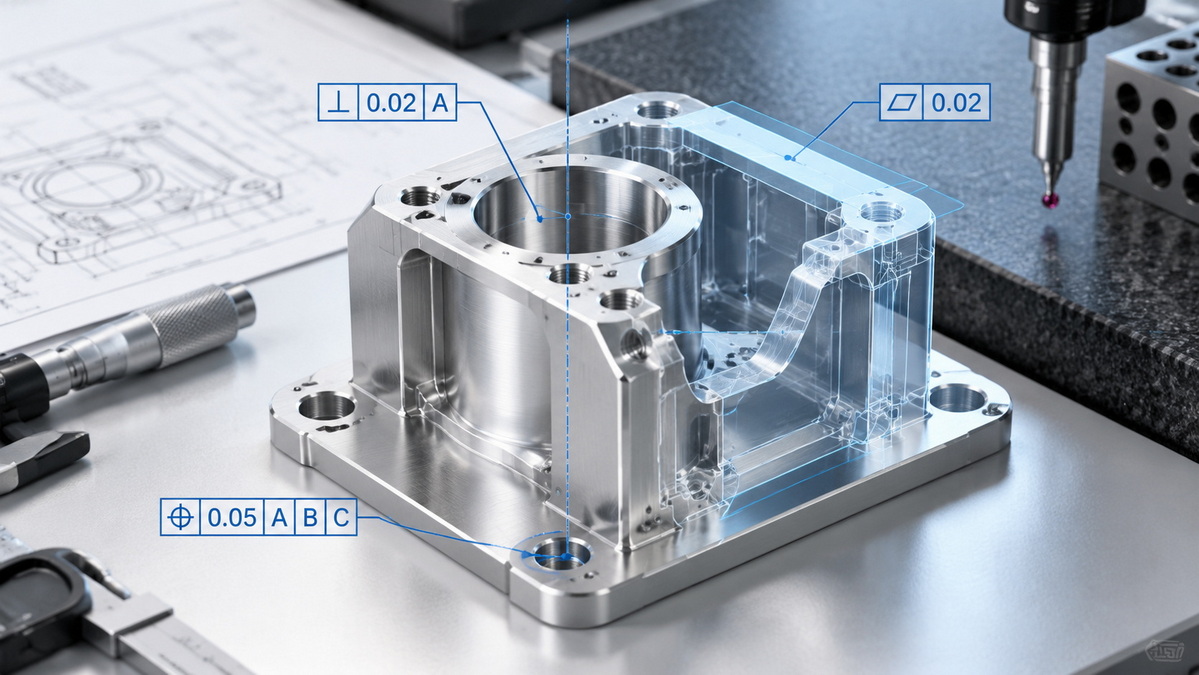
En mer funktionell ritning skulle kunna specificera:
- Datum A: Nedre monteringsyta
- Datum B: Bearbetad sidoyta
- Datum C: Ett lokaliseringshål
- Mitthål: Kontrollerad diameter med vinkelräthet i förhållande till datum A
- Monteringshål: Positionstolerans i förhållande till ABC
- Tätningsyta: Krav på planhet
- Invändig fickkontur: Profiltolerans i förhållande till ABC
- Yttre kosmetiska mått: Allmän tolerans där funktionen tillåter
Detta tillvägagångssätt placerar tillverkningsinsatser där det betyder mest.
> Målet är inte att göra varje funktion perfekt. Målet är att göra varje funktion tillförlitlig.
Formtillverkning kräver ofta en kombination av exakta storlekar och noggrant kontrollerade geometriska relationer.
Injektionsformar, pressformar och kallsmidningsformar är beroende av exakt inriktning mellan flera plattor, skär, styrkomponenter, hålrum, kärnor och rörliga mekanismer.
Typiska exempel inkluderar:
- Styrstiftshål
- Styrbussningshål
- Forminsatsplatser
- Inriktning av hålrum och kärna
- Ejektorstiftshål
- Skjutstyrytor
- Skiljeytor
- Kylkanalplatser
- Formplattans planhet
- Parallellism mellan formplattor
- Profilnoggrannhet för kavitetsytor
Ett styrstiftshål kan kräva en snäv diametertolerans. Den kan emellertid också behöva positionsnoggrannhet i förhållande till formbasen och vinkelrätt i förhållande till plåtytan.
På liknande sätt kan en formkavitet behöva en profiltolerans eftersom hela ytformen har större betydelse än isolerade linjära dimensioner.
GD&T är också användbart vid laserskärning, bockning, stansning, svetsning och plåtmontering.
Plåtdelar kan uppleva variation under skärning, böjning, svetsning, avspänning, ytbehandling och montering. Att tillämpa extremt snäva linjära toleranser för varje funktion kan vara orealistiskt och onödigt dyrt.
För tillverkning av plåt, överväg att använda:
- Positionstolerans för monteringshål
- Profiltolerans för formade konturer
- Planhet för montering av paneler
- Vinkelvinkel för böjda flänsar
- Vinkelighet för formade egenskaper
- Datumbaserad platskontroll för monteringsgränssnitt
- Allmänna toleranser för icke-kritiska skärkanter
Till exempel kan ett böjt plåtfäste behöva hål som är i linje med ett passande hölje. Hålmönstret kan styras med hjälp av position i förhållande till funktionella referenser snarare än att endast förlita sig på koordinatdimensioner.
Detta ger ett tydligare monteringskrav och hjälper tillverkare att välja praktiska kontrollmetoder.
Använd inte snäva toleranser som ett allmänt kvalitetsmeddelande.
En snäv tolerans bör ha ett funktionellt skäl. Om funktionen inte påverkar passform, tätning, rörelse, styrka, säkerhet eller utseende kan en allmän tolerans vara tillräcklig.
Koordinatdimensioner kan skapa toleransstapling.
För flerhålsmönster kan positionstolerans bättre definiera den verkliga funktionella platsen för varje hål i förhållande till referenssystemet.
Ett datum bör återspegla hur delen monteras, monteras eller inspekteras.
Undvik att välja godtyckliga kanter eller ytor helt enkelt för att de är bekväma i CAD-modellen.
En funktion kan uppfylla sina dimensionskrav men fortfarande misslyckas på grund av dålig ytkvalitet.
Ytfinish är särskilt viktig för:
- Tätande ytor
- Lagersäten
- Glidytor
- Precisionshål
- Mögelhåligheter
- Kosmetiska ytor
- Belagda kontaktytor
Anodisering, plätering, målning, pulverlackering och andra efterbehandlingsprocesser kan ändra slutliga dimensioner.
Kritiska hål, gängor, lagersäten och precisionsytor kan kräva maskering eller efterbearbetning.
Grader kan störa monteringen, skapa säkerhetsrisker, skada tätningar eller förhindra korrekt placering.
Lägg till tydliga krav på gradning och kantbrott, speciellt runt hål, gängor, bearbetade kanter och tätningsfunktioner.
När du arbetar med internationella leverantörer, ange tydligt ritningsstandard och enheter.
Detta hjälper till att undvika skillnader i symboltolkning, standardtoleranser, decimalkonventioner, inspektionsförväntningar och allmänna utkastpraxis.
En komplett CNC-ritning ska ge tillräckligt med information för tillverkning och inspektion utan att skapa onödig komplexitet.
Inkludera följande där tillämpligt:
- Artikelnummer och revisionsnivå
- Delnamn och kvantitet
- Måttenheter
- Skala och projektionsmetod
- Materialkvalitet
- Krav på materialcertifiering
- Värmebehandling och hårdhet
- Ytbehandling eller beläggningskrav
- Allmän toleransstandard
- Funktionella datum
- Kritiska dimensionstoleranser
- GD&T har kontrollramar
- Krav på ytjämnhet
- Trådspecifikationer
- Fasnings- och radiekrav
- Avgradningsinstruktioner
- Kantbrytningskrav
- Identifiering av kritiska funktioner
- Krav på besiktningsdokumentation
- Krav på förpackning och korrosionsskydd
- Monteringsanteckningar vid behov
För komplexa eller högvärdiga komponenter är det ofta användbart att tillhandahålla både en detaljerad 2D-ritning och en 3D CAD-modell.
2D-ritningen definierar produktions- och inspektionskraven. 3D-modellen hjälper till att förtydliga formen, minska tolkningstiden och stödja CNC-programmering.
Tät toleransbearbetning och GD&T bör användas tillsammans, inte behandlas som alternativ.
Snäva toleranser definierar hur stor, liten, tjock, tunn, bred eller djup en egenskap kan vara.
GD&T definierar hur en funktion måste förhålla sig till andra funktioner i termer av plats, orientering, form, profil och runout.
En högkvalitativ CNC-ritning bör:
- Använd snäva toleranser endast för funktionskritiska storlekar
- Använd funktionella datum som återspeglar det verkliga monteringsförhållandet
- Tillämpa GD&T för att kontrollera viktiga geometriska samband
- Undvik onödiga toleranser på icke-kritiska egenskaper
- Definiera ytfinish, kanter, material, beläggningar och inspektionsbehov
- Gör det möjligt för tillverkaren och kvalitetsteamet att konsekvent inspektera delen
För skräddarsydd precisionsbearbetning av delar, formtillverkning och plåttillverkning är teckningstydlighet en av de starkaste faktorerna som påverkar kostnad, ledtid, kvalitet och repeterbarhet.
U-Need hjälper kunder att utvärdera ritningar, identifiera tillverkningsproblem, klargöra toleransstrategi och förbereda precisionskomponenter för tillförlitlig produktion. Genom att dela en 2D-ritning tillsammans med en 3D-modell kan tillverkningsteamet granska kritiska funktioner, bearbetningsförmåga, inspektionsmetoder och produktionskrav innan tillverkningen påbörjas.
GD&T är inte bättre i alla situationer eftersom det löser ett annat problem. Snäva toleranser styr storleken på en funktion, medan GD&T kontrollerar geometri och relationer mellan funktioner. Precisionsdelar kräver ofta båda.
Nej. Enkla delar med låg funktionsrisk kräver kanske bara konventionella dimensioner och generella toleranser. GD&T blir mer användbar när en del inkluderar hålmönster, lagerhål, tätningsytor, roterande funktioner, kritiska sammansättningar eller komplexa former.
Positionstolerans är en av de mest använda kontrollerna eftersom den exakt definierar placeringen av hål, slitsar, stift och funktionsmönster i förhållande till funktionella datum.
Nej. En snäv diametertolerans styr bara storleken på hålet. Den styr inte om hålet är i rätt läge, om dess axel är vinkelrät eller om det är i linje med parningsdetaljer.
Ja. Korrekt GD&T kan minska kostnaderna genom att kommunicera det verkliga funktionskravet snarare än att kräva extremt snäva linjära toleranser för varje funktion. Det kan också minska oklarheten i inspektionen och hjälpa till att undvika onödiga omarbetningar.
Lämplig standard beror på dina kundkrav, målmarknad, interna ingenjörspraxis och projektdokumentation. Identifiera tydligt den styrande standarden på ritningen så att alla parter använder samma tolkning.
För en korrekt offert, tillhandahåll en 2D PDF-ritning och en 3D CAD-modell. Ritningen ska innehålla material, kvantitet, toleranser, GD&T, ytfinish, beläggning och eventuella inspektions- eller certifieringskrav. Vanliga 3D-format inkluderar STEP, IGES, Parasolid och inbyggda CAD-filer där sådana finns.
1. American Society of Mechanical Engineers. *Y14.5: Dimensionering och tolerans.*
[https://www.asme.org/codes-standards/find-codes-standards/y14-5-dimensioning-tolerancing ]
2. National Institute of Standards and Technology. *Undersöka rollen av geometrisk dimensionering och tolerans vid tillverkning.*
[https://tsapps.nist.gov/publication/get_pdf.cfm?pub_id=918538 ]
3. National Institute of Standards and Technology. *Geometrisk dimensionering och tolerans för digital tillverkning.*
[https://tsapps.nist.gov/publication/get_pdf.cfm?pub_id=936463 ]
4. Internationella standardiseringsorganisationen. *ISO 1101: Geometriska produktspecifikationer (GPS) — Geometrisk tolerans.*
[https://www.iso.org/standard/59490.html ]
5. Standarder Nya Zeeland. *ISO 1101:2017 — Geometrisk tolerans.*


