Visningar: 259 Författare: U-Need Publiceringstid: 2026-09-27 Ursprung: Plats
Innehållsmeny
● Vad är bearbetning med snäv tolerans?
>> Varför snäva toleranser är viktiga
● Vilka är kraven på ytfinish?
● Varför ytfinish är viktigt vid precisionstillverkning
● Snäv toleransbearbetning kontra krav på ytfinish
● När bör ingenjörer prioritera snäva toleranser?
>> Lokaliseringshål och pluggstiftsfunktioner
>> Forminsatser och verktygskomponenter
● När bör ingenjörer prioritera ytfinishkrav?
>> Tätande ytor
>> Glidande och roterande komponenter
>> Utmattningskritiska komponenter
>> Kosmetiska och konsumentinriktade komponenter
● Funktionell prioritetsmatris
● Kostnaden för överspecifikation
● En praktisk metod för att ställa krav
>> 1. Identifiera funktionens funktion
>> 3. Använd Rensa datumreferenser
>> 4. Applicera ytfinish endast där det är viktigt
>> 5. Överväg hela tillverkningssekvensen
● Varför smidigare inte alltid är bättre
>> Hydrauliska och pneumatiska komponenter
>> Anpassade precisionsbearbetade delar
● Bättre ritnings- och RFQ-krav
● FAQ
>> 1. Vad anses vara en snäv tolerans vid CNC-bearbetning?
>> 2. Är Ra det enda ytfinishvärdet som betyder något?
>> 3. Ökar en finare ytfinish alltid bearbetningskostnaderna?
>> 4. Kan polering ändra de slutliga måtten på en del?
>> 5. Ska en tätningsyta ha krav på både planhet och grovhet?
>> 6. Vilken ytfinish är vanlig för CNC-bearbetade delar?
>> 7. Hur kan ingenjörer undvika att överspecificera bearbetningstoleranser?
När ingenjörer jämför snäva toleransbearbetning och krav på ytfinish , är den korrekta prioriteringen sällan det ena eller det andra. Den mer användbara frågan är: Vilket krav har störst inverkan på delens verkliga funktion?
En komponent kan vara dimensionellt noggrann men ändå misslyckas eftersom den läcker, slits för snabbt, fastnar under rörelse, utvecklar utmattningsskador eller presterar dåligt efter beläggning. På samma sätt kan en högpolerad del fortfarande vara oanvändbar om dess håldiameter, planhet, koncentricitet eller hålposition ligger utanför det acceptabla området.
För globala tillverkare, distributörer och produktutvecklingsteam är det mest praktiska tillvägagångssättet att definiera krav enligt funktionen för varje funktion. Snäva toleranser bör skydda passform, montering, inriktning och rörelse. Ytfinishkrav bör skydda friktion, tätning, slitstyrka, utmattningsprestanda, korrosionsbeständighet, beläggningskvalitet och utseende.
Målet är inte att specificera den snästa toleransen och lägsta möjliga grovhetsvärdet på varje yta. Målet är att skapa en del som fungerar tillförlitligt, kan inspekteras konsekvent och som kan tillverkas effektivt.
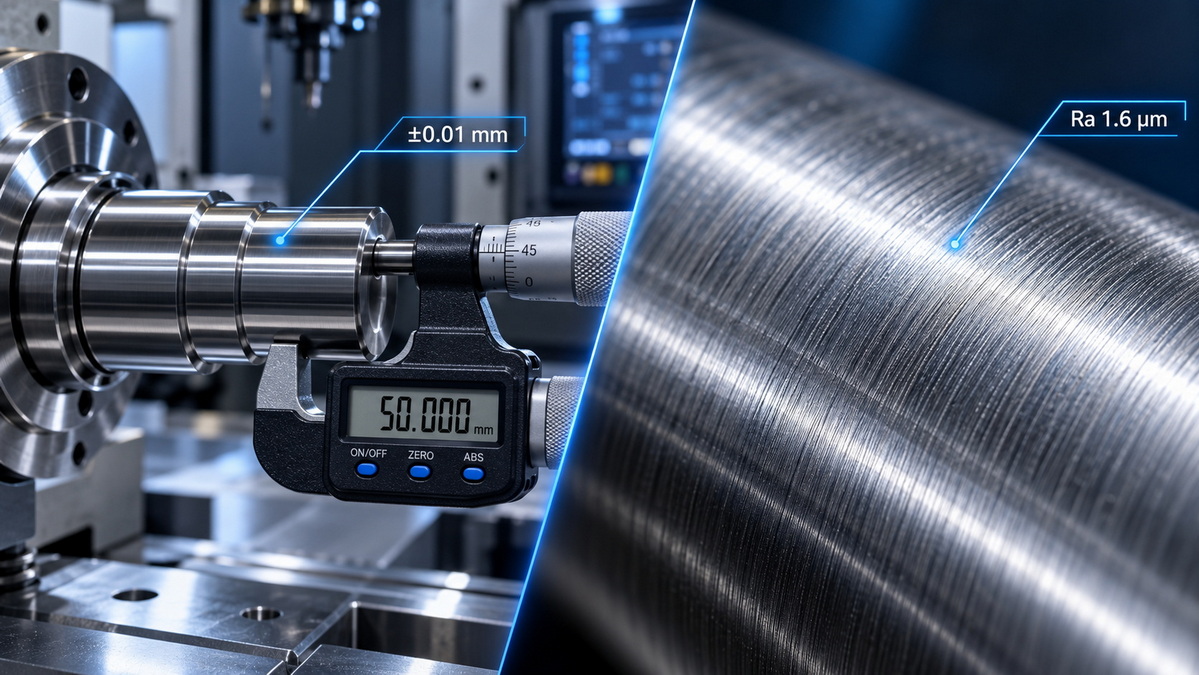
Bearbetning med snäv tolerans är processen att tillverka en komponent inom en snäv tillåten variation från dess nominella dimensioner. En tolerans definierar hur mycket en dimension, form, orientering eller plats kan variera samtidigt som den är acceptabel.
Till exempel måste en axeldiameter specificerad som 10,00 mm ±0,01 mm mäta mellan 9,99 mm och 10,01 mm. Alla delar utanför detta intervall kan avvisas, omarbetas eller orsaka monteringsproblem.
Snäva toleranser kan gälla för grundläggande dimensioner, men de gäller också för geometriska krav som påverkar hur komponenterna passar ihop och rör sig tillsammans.
Vanliga bearbetningskontroller med snäva toleranser inkluderar:
- Diameter
- Längd
- Bredd
- Tjocklek
- Flathet
- Rakhet
- Rundhet
- Cylindricitet
- Koncentrisitet
- Vinkelräthet
- Parallellism
- Sann position
- Runout
- Profil
En precisionsbearbetad komponent kan kräva ett hål som hålls inom ett smalt område för ett presspassningslager. En forminsats kan kräva hög positionsnoggrannhet för att passa in med en passande kärna. En stämplad komponent kan behöva exakt placerade hål för att passa en automatiserad monteringsfixtur.
Men en snäv tolerans betyder inte automatiskt att en del är bättre. Det ger bara mervärde när kravet stödjer ett specifikt funktionsbehov.
Snäva toleranser är vanligtvis nödvändiga när felaktig geometri skulle förhindra montering, minska noggrannheten, skapa vibrationer eller förkorta produktens livslängd.
De är särskilt viktiga för:
- Lagersäten och lagerhus
- Press-fit eller interference-fit funktioner
- Precisionsaxlar och hål
- Lokalisering av stifthål
- Växellådans komponenter
- Ventilhus och vätskekontrolldelar
- Forminsatser och kärnkomponenter
- Komponenter för medicinsk utrustning
- Aerospace sammansättningar
- Robotik och automationsutrustning
- Precisionsfixturkomponenter
Till exempel kan ett lagerhål behöva en noggrant kontrollerad diameter, rundhet och cylindricitet. Om hålet är för stort kan lagret rotera inuti huset. Om den är för liten kan överdriven störning skapa oönskad förspänning, distorsion, värmealstring eller svår montering.
I det här fallet är det primära problemet geometri. En fin ytfinish kan hjälpa monteringsprocessen, men den kan inte korrigera en felaktig lagersätesdiameter.
Ytfinishkrav definierar strukturen och tillståndet på en komponents yta efter bearbetning, slipning, polering, stansning, formning, beläggning eller andra tillverkningsprocesser.
En yta är inte helt slät. Även en högkvalitativ bearbetad del innehåller mikroskopiska toppar, dalar, verktygsmärken och riktningsmönster. Dessa egenskaper kan påverka hur delen tätar, glider, slits, reflekterar ljus, behåller smörjmedel, accepterar beläggning, motstår korrosion eller interagerar med en annan komponent.
Ytfinish inkluderar normalt tre relaterade egenskaper:
- Strävhet: Fina och tätt placerade ytojämnheter
- Vågighet: Större och mer spridda ytvariationer
- Lägg: Huvudriktningen för ytmönstret som produceras av tillverkningsprocessen
Det vanligaste yttexturvärdet på tekniska ritningar är Ra , även kallat aritmetisk medelråhet. Ra uttrycks vanligtvis i mikrometer, såsom Ra 3,2 µm, Ra 1,6 µm eller Ra 0,8 µm.
Ett lägre Ra-värde indikerar i allmänhet en slätare yta. Ra ensam beskriver emellertid inte ytprestandan fullt ut.
Två ytor kan ha samma Ra-värde men beter sig väldigt olika på grund av skillnader i toppform, daldjup, vågighet, bearbetningsriktning eller materialförhållande.
För krävande applikationer kan ingenjörer också utvärdera:
- Rz
- Rq
- Materialförhållande
- Vågighet
- Topphöjd
- Dalens djup
- Bärarea egenskaper
- Lägg riktning
- Ytdefekter
- Repor och pratmärken
Ytfinishkrav förknippas ofta med utseende, men deras roll är mycket bredare. I många applikationer är ytstruktur ett kritiskt funktionskrav.
En dålig ytfinish kan leda till:
- Vätskeläckage
- Gasläckage
- Hög friktion
- Gallande
- Accelererat slitage
- Minskad trötthet liv
- Dålig smörjprestanda
- Instabil beläggningsvidhäftning
- Korrosionsinitiering
- Svår rengöring
- Dålig kosmetisk kvalitet
- Dålig mögelsläpp
- Synliga bearbetningsmärken
En tätningsyta kan uppfylla sin dimensionella tolerans men fortfarande läcka om den har djupa bearbetningsspår, överdriven vågighet, repor, grader eller riktade verktygsmärken som skapar läckagevägar.
En glidaxel kan uppfylla sina diameterkrav men ändå slitas i förtid om ytan är för grov, för oregelbunden eller olämplig för kvarhållande av smörjmedel.
En polerad formhålighet kan förbättra glansen hos en formsprutad produkt, men en högpolerad kavitet kanske inte är lämplig för en produkt som kräver en strukturerad, matt, läderkornig eller halkfri yta.
Rätt ytfinish är inte alltid den jämnaste möjliga ytan. Det är ytan som stödjer den avsedda funktionen.
Snäva toleranser och krav på ytfinish påverkar olika aspekter av detaljens prestanda. Man styr funktionens geometri. Den andra kontrollerar själva ytans kvalitet.
| Jämförelsefaktor | Snäv tolerans | Krav för bearbetning av ytfinish |
|---|---|---|
| Huvudsyfte | Styr storlek, position, form och orientering | Kontrollerar ytstruktur, kontaktbeteende och ytkvalitet |
| Typisk bildtext | ±0,01 mm, H7 passform, position 0,05 mm, planhet 0,02 mm | Ra 3,2 µm, Ra 1,6 µm, Ra 0,8 µm, Rz-gräns |
| Primär prestationspåverkan | Passning, uppriktning, montering, utbytbarhet, noggrannhet | Tätning, friktion, slitage, utmattning, beläggning, utseende |
| Typisk inspektionsmetod | CMM, mikrometer, hålmätare, stiftmätare, optisk inspektion | Profilometer, grovhetstestare, optisk ytmätning |
| Huvudsaklig tillverkningsutmaning | Stabil arbetshållning, termisk kontroll, maskinnoggrannhet, inspektionsrepeterbarhet | Verktygets skick, matningshastighet, skärparametrar, slipning, polering, inspektion |
| Främsta kostnadsdrivaren | Extra inställningar, långsammare bearbetning, specialfixturer, strängare inspektion | Finbearbetning, slipning, slipning, polering, ytterligare provning |
| Typisk risk om den ignoreras | Lös passform, störningar, felinriktning, vibrationer, monteringsfel | Läckage, skador, hög friktion, för tidigt slitage, dålig synkvalitet |
| Viktigast för | Passningar, datum, matchningsfunktioner, lokaliseringshål, precisionsmonteringar | Tätningsytor, lagertappar, glidytor, kosmetiska ytor |
Huvudläxan är enkel:
En tolerans talar om för ingenjörer om en funktion är på rätt plats och har rätt geometri. Ett krav på ytfinish talar om för ingenjörer om den funktionen har rätt kontaktvillkor för sin arbetsmiljö.
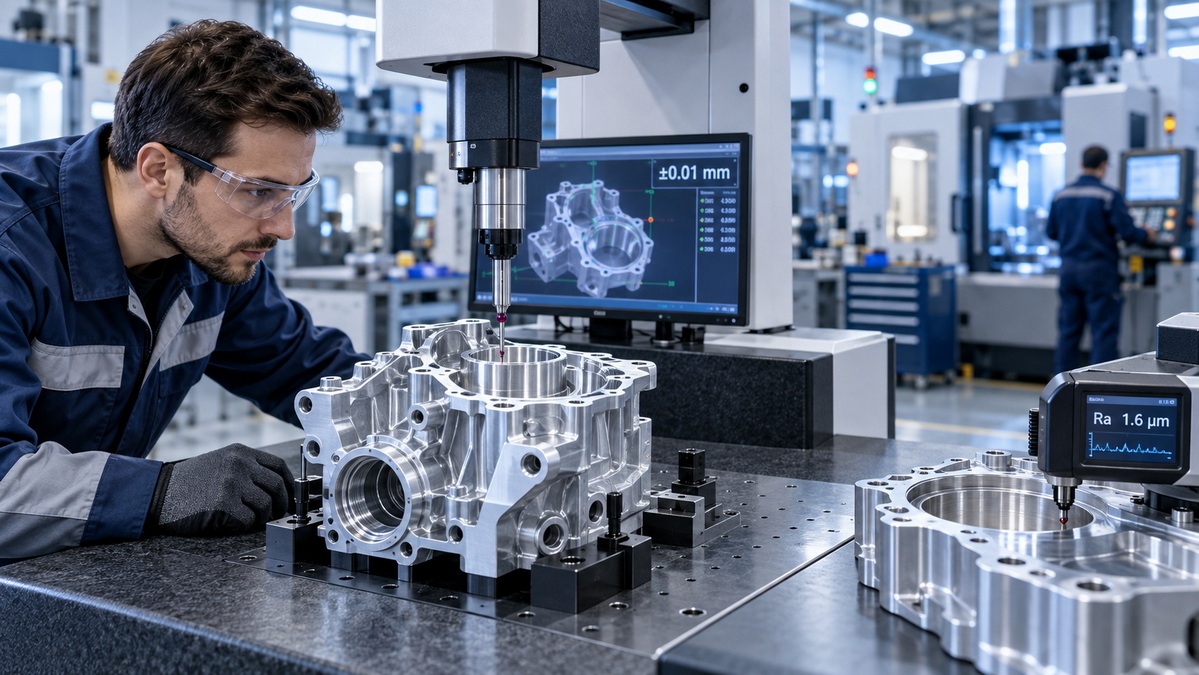
Ingenjörer bör prioritera snäva toleranser när delens prestanda beror huvudsakligen på korrekt storlek, placering, inriktning, form eller passform.
Detta är vanligt i aggregat där flera komponenter måste fungera tillsammans med kontrollerat spelrum eller interferens.
Lagerhål och axeltappar behöver ofta noggrann dimensionskontroll. Om toleransen är för stor kan lagerpassningen vara instabil. En lös passform kan tillåta rörelse, vibrationer och nötning. En alltför tight passform kan skapa oönskad stress och minska lagrets livslängd.
Viktiga egenskaper kan vara:
- Håldiameter
- Skaftdiameter
- Rundhet
- Cylindricitet
- Koncentricitet
- Runout
- Axelläge
- Vinkelräthet
För dessa komponenter är snäva toleransbearbetning ofta första prioritet eftersom lagret måste sitta korrekt innan ytfinish blir aktuell.
Plugghål används för att placera delar exakt under monteringen. Ett mindre positionsfel kan orsaka feljustering mellan flera funktioner, särskilt i formar, fixturer, automationsutrustning och precisionsenheter.
I den här situationen bör ingenjörer fokusera på:
- Håldiameter
- Hålposition
- Sann position
- Vinkelräthet
- Datumreferens
- Hål-till-hål-förhållande
Ett lågt grovhetsvärde kan vara användbart för insättning, men det är vanligtvis sekundärt till funktionsstorlek och plats.
Precisionsformar och matriser förlitar sig ofta på mycket exakta passande ytor. Kärninsatser, kavitetsinsatser, styrstift, ejektorsystem och glidmekanismer måste riktas in korrekt för att förhindra blixt, felpassning, överdrivet slitage eller dålig detaljkvalitet.
Snäva toleransbearbetning är särskilt viktig för:
- Uppriktning av skiljelinje
- Insatspositionering
- Styrstift och bussning passar
- Avstängningsytor
- Skjutmekanismer
- Ejektorstiftshål
- Kylkanalanslutningar
För tillverkning av form- och formverktyg minskar den rätta toleransstrategin justeringsarbetet under monteringen och stödjer konsekvent kvalitet på gjutna eller stansade delar.
Ingenjörer bör prioritera ytfinishkrav när en dels prestanda beror på friktion, tätning, slitage, smörjning, utmattningsbeständighet, renhet, utseende eller beläggningsbeteende.
Ytfinish är ofta kritisk för packningsytor, O-ringsspår, ventilsäten, flänsytor, hydrauliska portar, pneumatiska gränssnitt och vätskekontrollkomponenter.
En yta kan vara dimensionellt korrekt men ändå misslyckas med att täta på grund av:
- Djupa bearbetningsmärken
- Verktygsprat
- Repor
- Burrs
- Överdriven vågighet
- Skarpa yttoppar
- Felaktig läggningsriktning
- Inbäddade partiklar
För en statisk tätningsyta samverkar ofta planhet och grovhet. Planhet styr det övergripande kontaktförhållandet över ytan. Grovhet styr strukturen på mikronivå som antingen kan stödja eller försvaga tätningen.
Axlar, bussningar, styrskenor, kolvar, spindlar, ventilskaft och komponenter med linjär rörelse kräver ofta kontrollerad ytstruktur.
Om ytan är för grov kan den skapa överdriven friktion, slita tätningar, skada passande delar och generera värme. Om ytan är alltför slät kan det minska kvarhållandet av smörjmedel i vissa applikationer.
Rätt finish måste väljas enligt:
- Materialkombination
- Smörjtillstånd
- Kontakttryck
- Glidhastighet
- Tätningsmaterial
- Rörelsefrekvens
- Temperatur
- Kemisk exponering
- Erforderlig livslängd
Ytdefekter kan fungera som spänningskoncentratorer. Repor, verktygsmärken, djupa dalar och grova övergångar kan öka risken för sprickbildning vid upprepad belastning.
Detta är särskilt viktigt för:
- Flyg- och rymdkomponenter
- Automotive axlar
- Kraftfulla utrustningsdelar
- Roterande komponenter
- Fjädrar och bärande egenskaper
- Medicinska implantat
- Högtryckskomponenter
En bättre ytkondition kan minska risken för utmattningsrelaterat fel, särskilt nära filéer, axlar, trådar och andra områden där stressen redan är koncentrerad.
För synliga metallhöljen, apparatdelar, elektroniska höljen, dekorativa beslag och premium konsumentprodukter kan ytkvaliteten ha en större kommersiell inverkan än extremt snäv dimensionskontroll.
Vanliga ytrelaterade krav kan inkludera:
- Borstad finish
- Riktad korn
- Spegelpolering
- Matt konsistens
- Pärlblästring
- Gradning
- Skrapkontroll
- Förberedelse av pulverlackering
- Anodiseringspreparat
- Lasermärkningskvalitet
I dessa fall kan delens utseende påverka varumärkesuppfattning, produktpositionering och kundnöjdhet.
Vissa funktioner kräver snäva toleranser och kontrollerad ytfinish på samma gång. Dessa är vanligtvis de mest krävande funktionerna att tillverka och inspektera.
Vanliga exempel inkluderar:
- Lagerjournaler
- Hydrauliska ventilspolar
- Precisionsaktuatoraxlar
- Gränssnitt för medicinsk utrustning
- Växellådsaxlar
- Högtryckstätningskomponenter
- Pumpdelar
- Precisionsformhålrumsytor
- Aerospace ställdon komponenter
- Vätskekontrollgrenrör
Tänk på en precisionsaxel som används i en roterande enhet. Diametern måste vara korrekt för att få rätt passform. Axeln måste också ha acceptabel rundhet och utlopp för att förhindra vibrationer. Samtidigt kan axeltappens yta behöva en kontrollerad finish för att minska friktionen, skydda tätningar och bibehålla smörjningen.
Denna typ av funktion bör inte behandlas som en allmän bearbetningsyta. Det kräver en komplett tillverkningsplan som inkluderar materialtillstånd, bearbetningssekvens, värmebehandling, ytbearbetning, slipning eller polering, inspektion och förpackningsskydd.
Det mest effektiva sättet att välja mellan bearbetning med snäv tolerans och krav på ytfinish är att undersöka funktionen hos varje funktion.
| Funktion Funktion | Primär prioritet | Sekundär prioritet | Typiskt ingenjörsfokus |
|---|---|---|---|
| Lagerhushål | Snäv tolerans | Ytfinish | Diameter, rundhet, cylindricitet, rätt passform |
| Presspassat skaft | Snäv tolerans | Ytfinish | Kontrollerad interferens och kontaktkonsistens |
| Statisk packningsyta | Ytfinish och planhet | Dimensionell tolerans | Tätande struktur, planhet, gradfri kontaktyta |
| O-ringsspår | Dimensionell tolerans | Ytfinish | Spårbredd, djup, hörnskick, ytkvalitet |
| Glidande axel | Ytfinish | Diametertolerans | Friktionsreduktion, tätningslivslängd, smörjbeteende |
| Lokalisering av stifthål | Positions- och storlekstolerans | Ytfinish | Exakt placering i förhållande till datum |
| Mögelhålighet | Ytfinish | Geometrisk tolerans | Produktens glans, texturöverföring, utstötningsprestanda |
| Monteringshål i plåt | Positionstolerans | Kantskick | Hålplacering, gradkontroll, monteringskompatibilitet |
| Kosmetisk aluminiumkapsling | Ytfinish | Allmän dimensionell tolerans | Utseende, beläggningsberedning, synlig konsistens |
| Utmattningsbelastad skaftskuldra | Ytfinish | Geometritolerans | Smidig övergång, kontrollerad radie, reducerad spänningskoncentration |
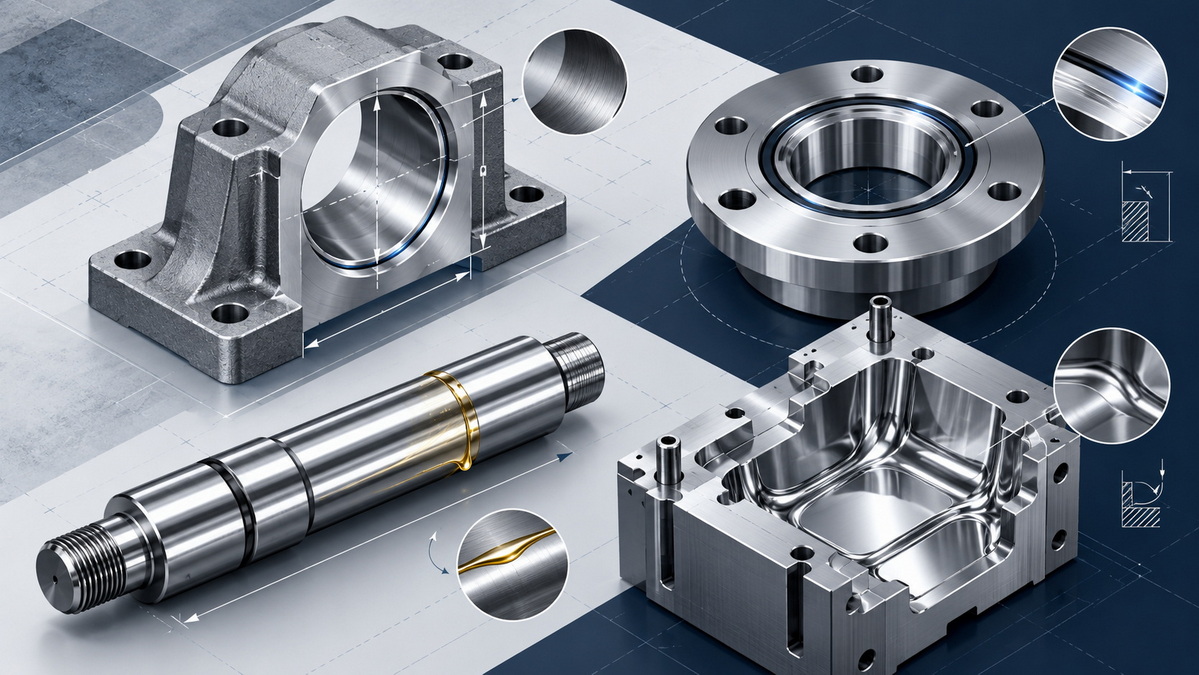
Många tekniska ritningar blir dyra eftersom de tillämpar mycket restriktiva toleranser och krav på fin ytfinish för alla funktioner.
Detta tillvägagångssätt kan verka säkert, men det skapar ofta onödig tillverkningskomplexitet.
Överspecifikation kan leda till:
- Högre bearbetningskostnad
- Längre produktionsledtid
- Fler installationsoperationer
- Ytterligare slipning eller polering
- Svårare besiktning
- Högre avslagsfrekvens
- Dyrare fixturer
- Lägre produktionseffektivitet
- Mer begränsade leverantörsalternativ
- Större risk för inkonsekventa mätresultat
Till exempel behöver en yttre husvägg som är gömd inuti en montering inte Ra 0,4 µm. Om den inte tätar, glider, bär ett lager, får en speciell beläggning eller fungerar som en synlig produktyta, kan en standardbearbetad finish vara helt acceptabel.
På liknande sätt behöver en icke-passande vägg i ett bearbetat aluminiumhus kanske inte en tolerans på ±0,01 mm. Om monteringen tillåter mer variation kan en generell tolerans minska kostnaderna och förbättra tillverkningsbarheten utan att påverka prestandan.
Precisionen bör koncentreras där den levererar funktionellt värde.
En strukturerad ingenjörsgranskning kan hjälpa team att bestämma var de ska prioritera snäva toleranser, krav på ytfinish eller båda.
Innan du väljer ett tolerans- eller grovhetsvärde, definiera vad funktionen måste göra.
Möjliga funktioner inkluderar:
- Leta upp en annan komponent
- Stöd ett lager
- Skapa en presspassning
- Täta vätska eller gas
- Styr rörelse
- Överför last
- Behåll smörjmedlet
- Acceptera beläggning
- Ge en kosmetisk yta
- Skapa en formstruktur
- Lossa en gjuten del
- Montera en elektrisk kontakt
- Rikta in en montering
Börja med funktion, inte med en siffra.
Tänk sedan på vad som kan hända om funktionen inte styrs korrekt.
Typiska fellägen inkluderar:
- Läckage
- Lös montering
- Överdriven störning
- Vibration
- För tidigt slitage
- Gallande
- Felinställning
- Korrosion
- Beläggningsdefekter
- Kosmetisk avstötning
- Svår montering
- Trötthetssprickor
- Mögelblixt
- Dålig produktsläpp
Det troliga felläget kommer att avslöja om geometri, ytstruktur eller båda är viktigare.
För snäva toleransegenskaper är en tydlig datumstrategi väsentlig. Datum fastställer referensytor eller axlar som används för att inspektera detaljen.
Utan ett tydligt datumsystem kan leverantörer och inspektörer tolka objektets placering på olika sätt. Detta kan skapa inkonsekventa inspektionsresultat, oväntade monteringsproblem och oenighet under kvalitetsgranskning.
En praktisk ritning bör definiera de ytor som styr hur delen sitter, riktar in, monteras eller passar ihop med en annan komponent.
Undvik allmänna anteckningar som 'polera alla ytor' om det inte verkligen krävs.
Definiera istället ytkrav för specifika områden:
- Tätande ytor
- Glidytor
- Lagerkontaktytor
- Mögelhåligheter
- Kosmetiska ansikten
- Belagda ytor
- Gränssnitt med hög slitage
- Trötthetskänsliga övergångar
För kritiska egenskaper, specificera erforderligt grovhetsvärde, mätriktning, läggningsriktning, tillåtna defekter och efterbehandlingskrav.
Ytbearbetningsprocesser kan påverka slutmåtten. Slipning, polering, lappning, blästring, anodisering, galvanisering, pulverlackering, passivering och värmebehandling kan alla påverka slutstorlek, yttillstånd eller kantgeometri.
Tillverkningssekvensen bör planeras noggrant.
En vanlig processväg kan inkludera:
1. Materialberedning
2. Grovbearbetning
3. Stressavlastning eller värmebehandling
4. Halvfinbearbetning
5. Avsluta bearbetningen
6. Slipning, slipning, polering eller lappning
7. Ytbehandling eller beläggning
8. Dimensionell inspektion
9. Inspektion av ytstruktur
10. Slutstädning och paketering
En komponent ska utvärderas som ett komplett tillverkningssystem, inte som en samling isolerade ritningstexter.
Ett vanligt antagande är att den jämnaste möjliga ytan alltid ger det bästa resultatet. I verklig tillverkning är det inte alltid sant.
Vissa applikationer behöver en kontrollerad mikrotextur för att behålla smörjmedlet. En yta som är för slät kan minska förmågan hos olja eller fett att stanna kvar i kontaktytan. I andra fall kan aggressiv polering mjuka upp kritiska kanter, ändra en profil, minska dimensionell noggrannhet eller skapa inkonsekvent utseende över flera delar.
För gjutna produkter kan ett spegelpolerat hålrum vara idealiskt för transparenta delar, högblanka höljen, linser och dekorativa komponenter. En matt konsumentprodukt, läderstruktur, halkfri yta eller målarfärdigt hölje kan dock kräva en annan formstruktur och efterbehandlingsmetod.
Rätt instruktion är inte 'gör det så smidigt som möjligt.'
Den bättre instruktionen är: Skapa det yttillstånd som stödjer detaljens avsedda funktion, material, monteringsmiljö och produktionsprocess.
Formtillverkning kräver både hög positionsnoggrannhet och kontrollerad ytkvalitet. Kärn- och kavitetsinsatser måste riktas in korrekt för att förhindra blixt, felpassning och ojämna skiljelinjer.
Samtidigt påverkar formhålighetens finish:
- Produktens glans
- Texturreproduktion
- Mögelsläpp
- Utstötningskraft
- Rengöringseffektivitet
- Synlighet för repor
- Optisk klarhet
- Ytkonsistens av gjutna delar
Snäva toleranser är viktiga för skärinriktning och avstängningsområden. Ytfinish är viktig för kavitetsytor som överför utseende och textur till den gjutna delen.
Hydrauliska grenrör, ventilhus, kopplingar och pneumatiska delar kräver ofta flera styrstrategier.
Portpositioner, gängplaceringar och monteringshål kan behöva snäva dimensionstoleranser. Tätningsytor och ventilgränssnitt kan kräva kontrollerad grovhet, planhet och borttagning av grader.
En korrekt placerad koppling kan fortfarande läcka om kontaktytan har djupa spår eller ojämn struktur. En slät yta kan fortfarande misslyckas om porten är på fel plats.
Detta gör hydrauliska och pneumatiska komponenter till ett starkt exempel på varför funktion-för-funktion-specifikation är viktig.
Vid plåttillverkning behöver inte varje detalj tolerans för precisionsbearbetning.
Monteringshål, anslutningsurskärningar, vikta flänsar, gångjärnsplatser och passande kanter kan behöva kontrollerade dimensioner och positioner. Emellertid kan breda yttre paneler kräva större uppmärksamhet på:
- Förebyggande av repor
- Borttagning av grader
- Kornriktning
- Kantkvalitet
- Svetsmärken
- Förberedelse av pulverlackering
- Ytkonsistens
För synliga kapslingar kan ytkvaliteten starkt påverka det upplevda värdet av den färdiga produkten.
För anpassade precisionsdelar beror den korrekta balansen på delens roll i slutmonteringen.
En enkel konsol kan behöva noggranna hål och acceptabel gradning. En pumpaxel kan behöva strikt diameterkontroll, avloppskontroll och en fin ytfinish. En forminsats kan kräva snäva positionstoleranser, planhet, värmebehandling, polering och texturförberedelse.
Nyckeln är att undvika att använda en allmän regel för alla komponenter. Varje kritisk yta bör utvärderas enligt dess funktion.
En väl förberedd ritning och offertförfrågan hjälper tillverkare att citera mer exakt, identifiera risker tidigare och välja en effektiv produktionsväg.
Inkludera följande information när det är möjligt:
1. Materialkvalitet och skick
Identifiera det exakta materialet, såsom 6061-T6 aluminium, 7075 aluminium, SUS304 rostfritt stål, SUS316 rostfritt stål, POM, mässing, titanlegering, verktygsstål eller kolstål.
2. Kritiska dimensioner och geometriska kontroller
Markera tydligt dimensioner som påverkar passform, inriktning, tätning, rörelse eller montering.
3. Ytfinishkrav efter funktionsområde
Tillämpa grovhetskrav endast på funktioner som behöver dem.
4. Krav på efterbearbetning
Ange om delen behöver anodisering, galvanisering, passivering, värmebehandling, slipning, polering, pärlblästring, pulverlackering, lasermärkning eller andra efterbehandlingsprocesser.
5. Besiktningskrav
Definiera om projektet kräver första artikelinspektion, dimensionsrapporter, CMM-rapporter, råhetsprovning, materialcertifikat, beläggningstjockleksrapporter eller annan kvalitetsdokumentation.
6. Produktionsmängd
Krav på prototyper, lågvolymer och massproduktion kan behöva olika verktyg, bearbetningsstrategier och inspektionsplaner.
7. Information om parningsdel
Om möjligt, tillhandahåll information om den passande komponenten, särskilt för presspassningar, tätningsgränssnitt, lagerpassningar och rörliga enheter.
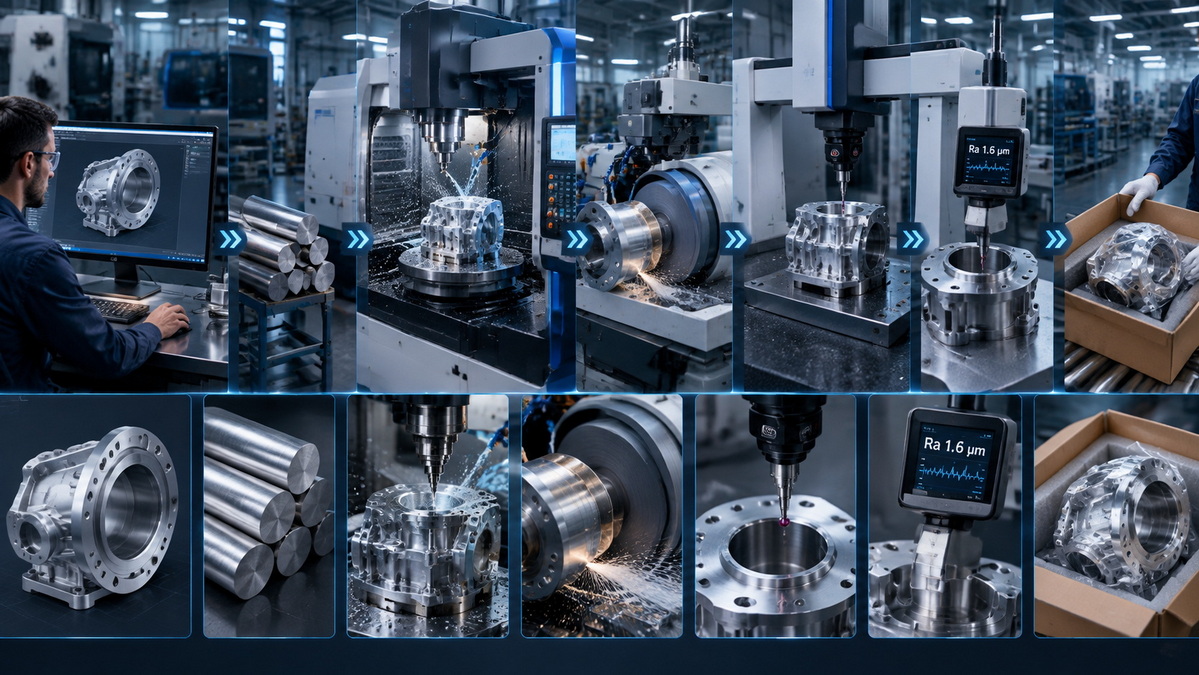
Krav på snäva toleransbearbetningar och ytfinish bör inte ses som konkurrerande prioriteringar. De löser olika tekniska problem.
Snäva toleranser skyddar passform, inriktning, placering, form och monteringsprestanda. De är viktiga för lagersäten, lokaliseringsfunktioner, presspassningskomponenter, precisionshål, forminsatser och passande gränssnitt.
Ytfinishkrav skyddar tätning, friktion, slitage, utmattningsbeständighet, smörjbeteende, beläggningskvalitet, renhet och utseende. De är avgörande för tätning av ytor, glidytor, kosmetiska höljen, formhåligheter, utmattningsbelastade komponenter och slitstarka gränssnitt.
Det mest effektiva tekniska tillvägagångssättet är att utvärdera varje funktion individuellt. Tillämpa snäva toleranser endast där precisionsgeometrikontrollerna fungerar. Tillämpa ytfinishkrav endast där yttillståndet påverkar prestanda eller utseende. Använd båda där komponenten måste uppnå exakt passform och kontrollerat kontaktbeteende samtidigt.
För komplexa specialanpassade precisionsdelar, formar, stansar och plåtkomponenter hjälper tidig översyn av tillverkningsbarheten att identifiera onödiga kostnader, minska ritningstveksamheten, förbättra inspektionskonsistensen och skapa en mer tillförlitlig produktionsprocess.
U-Need stödjer globala kunder med skräddarsydd precisionsbearbetning av delar, tillverkning av formsprutningsformar, pressformar, kallsmidesformar och plåttillverkning. Genom att dela kompletta ritningar, 3D-modeller, materialspecifikationer, toleranskrav, ytfinishkrav och förväntade orderkvantiteter kan tillverkningsprocessen utvärderas med större noggrannhet från början.
Det finns ingen enskild definition eftersom toleransförmågan beror på material, delstorlek, geometri, bearbetningsprocess, maskinskick, fixturdesign och inspektionsmetod. I många projekt behandlas toleranser som är snävare än ±0,05 mm som precisionskrav. Toleranser runt ±0,01 mm eller snävare kan kräva mer kontrollerade bearbetningsförhållanden och ytterligare inspektion.
Nej. Ra används ofta, men det beskriver inte alla ytegenskaper till fullo. Beroende på applikationen kan ingenjörer också behöva utvärdera Rz, Rq, vågighet, materialförhållande, läggningsriktning, topphöjd, daldjup och synliga ytdefekter.
I de flesta fall, ja. Lägre ojämnhetsvärden kan kräva långsammare matningshastigheter, ytterligare finbearbetningar, vassare eller specialiserade skärverktyg, slipning, honing, lappning, polering och mer inspektion. Kostnadspåverkan beror på material, geometri, område som ska färdigställas, produktionskvantitet och nödvändig process.
Ja. Polering, slipning, lappning, blästring, plätering, anodisering, beläggning och värmebehandling kan påverka dimensioner, kantradier, ytstruktur och slutlig passform. Ingenjörer bör definiera om dimensioner gäller före eller efter efterbehandling och se till att processsekvensen är tydlig.
I många fall, ja. Planhet styr det totala kontaktförhållandet över tätningsytan. Grovhet styr den mindre ytstrukturen som kan påverka läckagevägar, packningskompression och kontaktbeteende. De korrekta värdena beror på tryck, vätsketyp, packningsmaterial, tätningsdesign och passande dels skick.
Många allmänna CNC-bearbetade ytor är specificerade runt Ra 3,2 µm eller Ra 1,6 µm. Men det rätta värdet beror på delmaterial, bearbetningsmetod, delfunktion, passningsyta, beläggningskrav och acceptabel kostnad. Finslipning eller polering kan behövas för mer krävande ytor.
Ingenjörer kan undvika överspecifikationer genom att identifiera det funktionella syftet med varje funktion. Tillämpa strikta toleranser endast för dimensioner som styr passning, montering, rörelse, tätning eller inriktning. Använd allmänna toleranser för icke-kritiska egenskaper. Applicera endast fin ytfinish där den stöder ett funktionellt eller visuellt krav.
1. ASME. [Ytstruktur: ASME B46.1 ]
2. Internationella standardiseringsorganisationen. [ISO 21920-1:2021 — Geometriska produktspecifikationer (GPS) — Ytstruktur: Profil — Del 1: Indikation av ytstruktur ]
3. Internationella standardiseringsorganisationen. [ISO 21920-2:2021 — Geometriska produktspecifikationer (GPS) — Ytstruktur: Profil — Del 2: Termer, definitioner och parametrar för ytstruktur ]
4. Internationella standardiseringsorganisationen. [ISO 21920-3:2021 — Geometriska produktspecifikationer (GPS) — Ytstruktur: Profil — Del 3: Specifikationsoperatörer ]
5. Physikalisch-Technische Bundesanstalt. [Standarder i råhetsmätningstekniker ]
6. NASA Technical Reports Server. [Effekt av broschningsbearbetningsparametrar, restspänningar och ytråhet på utmattningslivslängd ]
7. Venco MFG. [CNC-bearbetningstoleransguide: ISO 2768 & GD&T ]
8. Olympus bearbetning. [Ytfinishkrav för CNC-bearbetning med snäv tolerans ]


