Visningar: 241 Författare: U-Need Publiceringstid: 2026-10-02 Ursprung: Plats
Innehållsmeny
● Vad är precisions-CNC-bearbetning?
>> Vanliga applikationer för tight-tolerance CNC-bearbetning
>> Precisions CNC-bearbetning kontra övertolerans
● Varför snävare toleranser ökar CNC-bearbetningskostnaderna
>> Mer komplex fixtur och arbetshållning
>> Högre skrot- och omarbetningsrisk
● När snäva toleranser är värt kostnaden
>> Funktionella passningar och interferenspassningar
>> Inriktning, rörelse och runout
>> Säkerhetskritiska komponenter
>> Utbytbara delar över globala leveranskedjor
● Funktionell tolerans är bättre än filttolerans
>> Exempel: En CNC-bearbetad monteringsplatta
● Hur GD&T hjälper till att kontrollera rätt funktioner
>> Praktiska fördelar med GD&T
● Fyra steg för att förhindra övertolerans
>> 1. Definiera funktionen för varje stramt krav
>> 3. Granska Tolerans Stack-Up
>> 4. Matcha krav till processkapacitet
● En praktisk checklista för köpare och ingenjörer
● Hur U-Need stöder kostnadseffektiv precisionstillverkning
● FAQ
>> Vad anses vara en snäv tolerans vid CNC-bearbetning?
>> Betyder snävare tolerans alltid bättre CNC-bearbetningskvalitet?
>> Varför kostar CNC-bearbetning med snäv tolerans mer?
>> Kan GD&T minska CNC-bearbetningskostnaderna?
>> Vad är toleransstackanalys?
>> Bör varje hål på en CNC-bearbetad del ha en snäv positionstolerans?
>> Kan ytbehandlingar påverka snäva bearbetningstoleranser?
>> Hur kan jag minska CNC-bearbetningskostnaderna utan att kompromissa med kvaliteten?
Snävare toleranser skapar inte automatiskt en bättre del. Hos många CNC-bearbetningsprojekt , onödigt restriktiva dimensioner kan öka bearbetningstiden, inspektionskostnaden, skrotrisken och ledtiden utan att leverera en mätbar förbättring av passform, tillförlitlighet eller slutanvändningsprestanda.
För globala varumärken, distributörer och tillverkare är det verkliga målet inte maximal precision på varje yta. Det är funktionsdriven precision . De bästa ritningarna definierar snäv kontroll endast där det påverkar montering, rörelse, tätning, inriktning, säkerhet, styrka eller en kritisk funktion för kunden.
U-Need stödjer detta tillvägagångssätt genom specialbearbetning av precisionsdelar , formtillverkning och plåttillverkning . Genom att granska delfunktion, tillverkningsväg, toleransuppbyggnad, material och inspektionskrav tidigt, hjälper vårt ingenjörsteam kunder att undvika dolda kostnader samtidigt som de skyddar prestandan som är viktig.
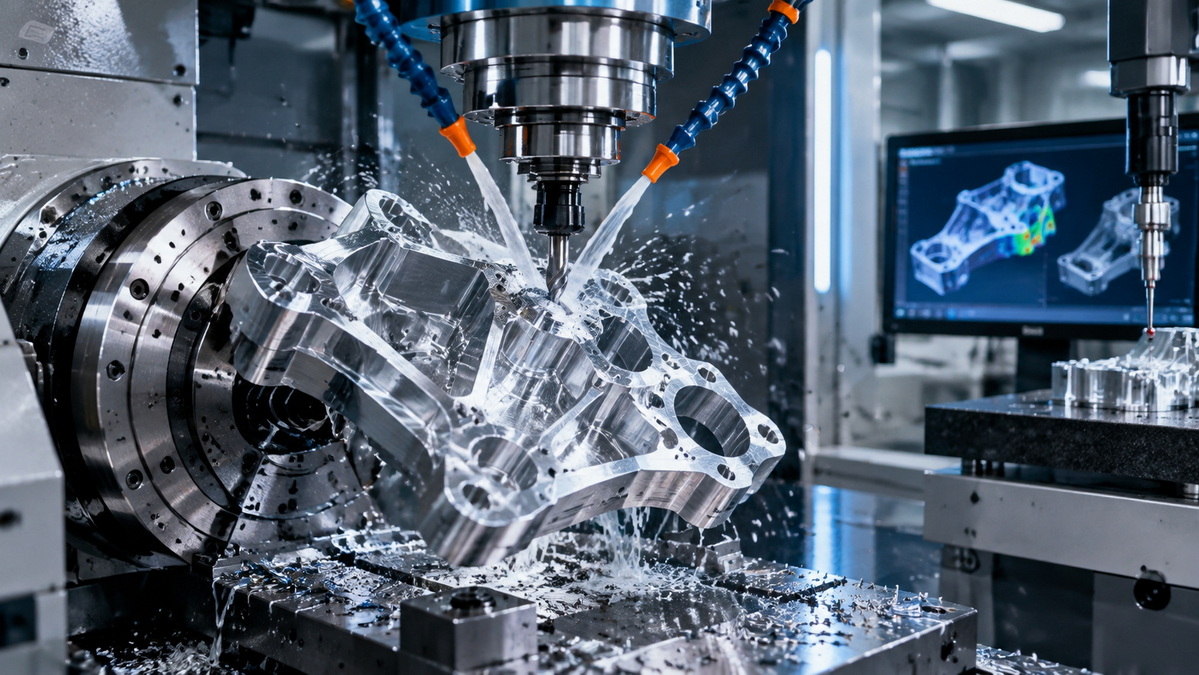
Precisions-CNC-bearbetning är tillverkning av specialanpassade delar till kontrollerade dimensionella, geometriska och ytfinishkrav med hjälp av numerisk datorstyrningsutrustning.
Ett precisionsbearbetningsprojekt kan innefatta:
- CNC-fräsning
- CNC-svarvning
- Borrning och tappning
- Brottar
- Slipning
- EDM-bearbetning
- Gradning
- Ytbehandling
- CMM-inspektion
- Funktionell mätning
Precision handlar inte bara om att göra en del så exakt som möjligt. Det handlar om att producera en del som håller sig inom det erforderliga toleransintervallet och presterar korrekt i sin slutliga applikation.
Till exempel har en axel med dimensionen Ø20,00 ±0,10 mm ett relativt brett tillåtet område. En axel med dimensionen Ø20,00 ±0,01 mm har ett mycket snävare tillåtet område.
Det andra kravet kan vara nödvändigt för en lagerpassning, roterande mekanism eller kritiskt lokaliseringsgränssnitt. Men om skaftet bara används som ett icke-kritiskt handtag eller täckfunktion, kan den extra precisionen ge lite praktiskt värde.
Den korrekta toleransen är den som skyddar produktens funktion till lägsta rimliga tillverkningsrisk och kostnad.
Snäva toleranser kan vara avgörande i delar som styr kritiska gränssnitt eller prestandaegenskaper.
Typiska tillämpningar inkluderar:
- Lagersäten och precisionshål
- Hydrauliska ventilhus
- Komponenter för medicintekniska produkter
- Flyg- och rymdfästen och sammansättningar
- Optiska fästen
- Växellådshus
- Motoraxlar
- Sprutformsinsatser
- Precisionsfixturkomponenter
- Tätning av spår och passande ytor
- Elektroniska gränssnitt för värmehantering
- Höghastighetsroterande komponenter
I dessa applikationer kan dimensionsvariationer påverka monteringskraft, vibrationer, buller, läckage, slitage, värmeöverföring, rörelse och långsiktig tillförlitlighet.
Övertolerans innebär att man tillämpar snävare dimensionella eller geometriska kontroller än vad delen faktiskt behöver för sin avsedda funktion.
Det är en av de vanligaste drivkrafterna för dolda kostnader inom anpassad CNC-bearbetning.
En ritning kan specificera mycket snäva plus/minus-toleranser, strikta positionskrav eller krävande ytbehandlingstexter över många funktioner. Men om dessa funktioner inte styr montering, säkerhet, tätning, rörelse eller utseende, kan begränsningarna bara göra delen svårare och dyrare att tillverka.
Övertolerans uppstår ofta på grund av:
- Krav på äldre ritningar
- Kopiera toleranser från ett tidigare projekt
- Oklart syfte med funktionell design
- Ofullständig analys av toleransstack
- Felaktigt val av referenspunkt
– En övertygelse om att tajtare automatiskt betyder bättre
- Brist på tidig kommunikation med tillverkningsingenjörer
- Oro för leverantörsvariation utan definierad riskanalys
En leverantör av precisionsbearbetning ska inte bara bekräfta om en tolerans är tekniskt möjlig. Leverantören bör också hjälpa till att identifiera om toleransen är nödvändig, mätbar, repeterbar och kostnadseffektiv.
| - | CNC-bearbetning | Övertolerans |
|---|---|---|
| Primärt syfte | Uppfylla ett definierat funktionskrav | Applicera extra kontroll utan ett bevisat funktionsbehov |
| Designlogik | Baserat på passform, inriktning, tätning, rörelse, säkerhet eller tillförlitlighet | Baserat på antaganden, äldre praxis eller allmän försiktighet |
| Toleransfördelning | Tät endast på kritiska funktioner | Tät över många eller alla funktioner |
| Kostnadspåverkan | Kostnaden är fokuserad där den skapar värde | Kostnaden stiger med liten förbättring av prestanda |
| Inspektionsstrategi | Mätningen matchar risk och funktionsviktighet | Överdriven inspektion krävs för icke-kritiska funktioner |
| Produktionsrisk | Styrs genom kompetenta processer | Högre risk för avslag, omarbetning och skrot |
| Ledtid | Optimerad kring faktiska kvalitetsbehov | Utvidgas ofta med extra inställningar och inspektioner |
| Bästa resultatet | Pålitliga delar med balanserad kostnad | Dyrare delar utan proportionell nytta |
Varje tolerans påverkar tillverkningsmetoden. En restriktiv anrop kan ändra bearbetningstid, verktygsval, fixturdesign, inspektionskrav, produktionsutbyte och leveransschema.
När en tolerans blir snävare, blir processfönstret mindre.
Maskinister kan behöva använda:
- Långsammare skärhastigheter
- Mindre efterbehandlingssnitt
- Extra avslutningspass
- Mer frekvent verktygskompensation
– Fler verktygsbyten
- Ytterligare sondering under processen
- Maskinuppvärmning
– Skärpta miljökontroll
- Mer frekvent delmätning
För en icke-kritisk standardfunktion kan en maskinist färdigställa ytan i en effektiv bearbetningscykel. När samma funktion har en onödigt snäv tolerans kan leverantören behöva göra flera finishpass, stoppa produktionen för dimensionskontroller och justera offset oftare.
Det visuella utseendet på den färdiga delen kanske inte ändras. Kostnaden och ledtiden kommer.
En del måste förbli stabil medan den bearbetas.
Delrörelse kan bero på:
- Spänntryck
- Vibration
- Verktygstryck
- Värme som genereras under bearbetning
- Materialrestspänning
- Tunnväggig avböjning
- Lång verktygsräckvidd
- Flera inställningar
- Delfrigöring efter fastspänning
Bearbetning med snäv tolerans kan kräva anpassade mjuka käftar, dedikerade fixturer, vakuumfixturer, flerpunktsstöd, kontrollerad fastspänning eller speciella referensplatser.
Dessa krav är särskilt vanliga med:
- Tunnväggiga aluminiumhöljen
- Komponenter med djupa fickor
- Långa skaft
- Stora tallrikar
- Komplexa fästen
- Verktygsstålinlägg
- Delar med smala revben
- Komponenter som kräver bearbetning på flera ytor
En liten toleransjustering på ritningen kan ibland kräva en stor förändring av fixturstrategin.
Standardfräsning eller svarvning kanske inte räcker för att uppnå ett krävande dimensionellt, geometriskt eller ytkrav.
Ytterligare processer kan inkludera:
- Slipning
- Brottar
- Slipa
- Lappande
- EDM-bearbetning
- Polering
- Stressavlastning
- Värmebehandling innan slutbearbetning
- Precisionsgradning
- Kontrollerad ytbehandling
Till exempel kan en forminsats kräva en avstängningsyta med hög precision eftersom det påverkar blixt, tätning, slitage och kvaliteten på den gjutna plastdelen. Den nivån av kontroll kan motiveras.
Att tillämpa samma tolerans och finishkrav på en icke-funktionell yttre yta förbättrar dock normalt inte formens prestanda. Det tillför bara tillverkningsarbete.
En tolerans är bara användbar när den kan verifieras korrekt.
CNC-bearbetning med snäv tolerans kräver ofta mer avancerad mätutrustning och mer inspektionstid.
Beroende på funktionen kan inspektion kräva:
- Mikrometrar
- Borrmätare
- Höjdmätare
- Stiftmätare
- Go/no-go mätare
- Optiska komparatorer
- Ytråhetstestare
- CMM-inspektion
- Rundhetsmätning
- Runoutmätning
- Första artikelinspektionsrapporter
- Inspektionsprotokoll under process
- Dimensionella rapporter för varje parti
Inspektionskostnaderna kan bli betydande när många dimensioner är noggrant kontrollerade.
Till exempel kan en enkel ytterlängd kontrolleras med ett kalibrerat handverktyg. Men ett hålmönster med strikta positionskrav i förhållande till flera datum kan kräva ett CMM-program, inställningstid, kvalificerad inspektionspersonal och dokumenterade resultat.
Ingen bearbetningsprocess är helt fri från variation.
Verktygsslitage, materialinkonsekvens, maskintemperatur, kylvätskeförhållanden, fixturvariationer, hantering och operatörsinställning kan alla påverka de slutliga dimensionerna.
När toleranserna är alltför restriktiva blir det acceptabla produktionsfönstret mycket litet.
Detta kan leda till:
– Fler avvisade delar
- Ökad omarbetning
– Mer sortering
- Högre verktygsförbrukning
– Fler inspektioner håller
– Längre produktionsköer
- Högre leverantörsrisktillägg
- Ökad leveransosäkerhet
En del kan vara fullt fungerande i en montering men ändå avvisas eftersom en icke-kritisk dimension missar en onödigt snäv utlysning med en mycket liten summa.
Det är ett av de tydligaste tecknen på övertolerans.
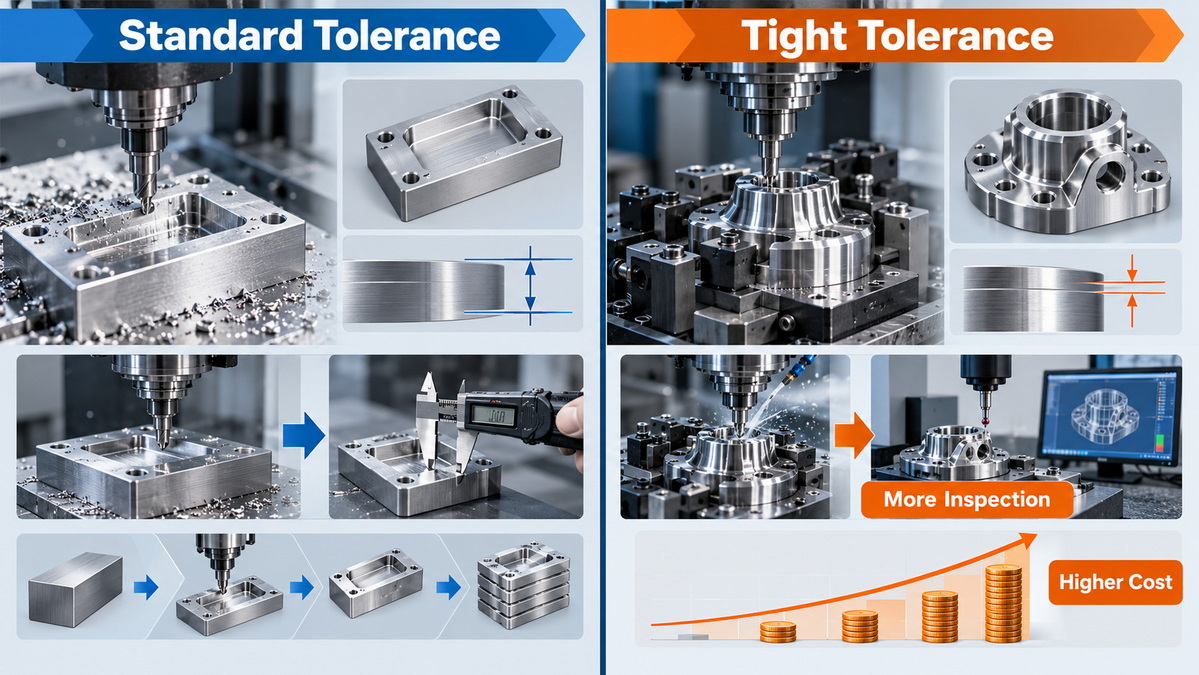
Snäva toleranser är värdefulla när variation skulle skapa ett funktionsproblem.
Beslutet bör baseras på effekten av variation, inte på en generell preferens för extrem precision.
Axlar, hål, plugghål, stift, lagersäten och presspassningskomponenter kräver ofta kontrollerade dimensioner.
Dessa funktioner kan påverka:
- Samlingsstyrka
- Röjning
- Momentöverföring
- Retentionsstyrka
- Rotationsnoggrannhet
- Slitagehastighet
- Livslängd
Till exempel måste ett lagerhål i ett motorhus kontrolleras noggrant. Om hålet är för stort kan lagret röra sig. Om det är för litet kan lagret deformeras under installationen eller skapa överdriven friktion.
Snäva toleranser kan vara nödvändiga för ytor som kontrollerar läckage eller vätskeflöde.
Exempel inkluderar:
- Hydrauliska ventilhål
- Pumphus
- O-ringsspår
- Pneumatiska beslag
- Bränslesystemkomponenter
- Medicinsk-vätskegränssnitt
- Tätningsytor i industriell utrustning
- Avstängningsytor för formsprutning
I dessa fall kan tolerans och ytfinish direkt påverka läckage, tryckhållning, flödesprestanda, produktsäkerhet och garantirisk.
Rörliga och roterande delar kräver ofta exakt kontroll av plats, orientering eller geometri.
Vanliga exempel inkluderar:
- Motoraxlar
- Växellådans komponenter
- Spindlar
- Robotiska leder
- Linjära rörelsesammansättningar
- Precisionsfixturer
- Optiska fästen
- Höghastighets roterande delar
Okontrollerat avbrott, positionsfel eller felinriktning kan skapa vibrationer, buller, ojämnt slitage, dålig effektivitet, minskad noggrannhet eller tidigt fel.
Vissa komponenter kräver högre precision eftersom konsekvenserna av fel är allvarliga.
Detta kan inkludera komponenter som används i:
- Bilsystem
- Flyg- och rymdenheter
- Medicinsk utrustning
- Energiutrustning
- Industriell automation
- Säkerhetslåsmekanismer
- Högtryckssystem
Även för dessa delar måste inte alla funktioner vara noggrant kontrollerade. Ritningen bör fokusera precision på de egenskaper som påverkar den identifierade säkerhets- eller funktionsrisken.
Ett globalt varumärke kan behöva delar för att passa konsekvent över flera fabriker, produktgenerationer, servicecenter eller godkända leverantörer.
Detta kan motivera strängare kontroller på utvalda gränssnitt.
Fördelen kan inkludera:
- Bättre kompatibilitet med reservdelar
- Enklare fälttjänst
- Minskad lagerkomplexitet
– Mer förutsägbar montering
- Förbättrad produktkonsistens
- Lägre garantiexponering
Nyckeln är att identifiera de gränssnitt som verkligen behöver utbytbarhet och undvika att överföra samma stränghet till orelaterade funktioner.
Den viktigaste frågan i en bearbetningsgranskning är inte:
> 'Hur tät kan den här delen göras?'
Den bättre frågan är:
> 'Hur mycket variation kan den här funktionen tillåta medan produkten fortfarande fungerar korrekt?'
Denna fråga leder till bättre tekniska beslut.
En funktionsdriven toleransstrategi tar hänsyn till:
- Monteringskrav
- Materiellt beteende
- Lastvägar
- Matchande komponenter
- Tätningsprestanda
- Rörelse och slitage
- Termisk expansion
- Kosmetiska förväntningar
- Tillverkningsprocesskapacitet
- Besiktningsmetod
- Målproduktionsvolym
- Total landad kostnad
Överväg en monteringsplatta av aluminium med fyra bulthål.
En konstruktör kan tilldela en mycket snäv positionstolerans till alla hål eftersom plattan måste fästas på ett annat hus. Men om hålen är öppningshål för vanliga fästelement kan bultarna redan tillåta tillräcklig monteringsfrihet.
Om hålen inte lokaliserar en annan komponent, styr en tätning eller styr en rörlig mekanism, kan en ultrasnäv positionstolerans inte ge någon förbättring av verkliga prestanda.
En bättre ritstrategi kan inkludera:
- En kontrollerad referensyta där plattan kommer i kontakt med huset
- Ett praktiskt planhetskrav endast om gränssnittet kräver stabil kontakt
- Realistiska positionstoleranser för frigångshål
- Tätare kontroll för pluggstiftshål som lokaliserar enheten
- En kritisk dimension endast där en annan del måste passa exakt
Detta tillvägagångssätt bevarar monteringsprestanda samtidigt som bearbetningskomplexiteten, inspektionstiden och kasseringsrisken reduceras.
Geometrisk dimensionering och tolerans, allmänt känd som GD&T, hjälper ingenjörer att kommunicera hur en del ska fungera istället för att bara förlita sig på flera plus/minus dimensioner.
Den kan definiera:
- Funktionella datum
- Funktionsplats
- Orientering
- Form
- Ytprofil
- Runout
- Monteringsgränser
- Krav på materialskick
När den appliceras väl tillåter GD&T kontrollerad flexibilitet.
Istället för att begränsa varje koordinat fokuserar den kontrollen på de relationer som betyder mest.
GD&T kan hjälpa till att minska tillverkningskostnaderna genom att låta en leverantör använda tillgänglig processfrihet där variation inte påverkar funktionen.
Användbara applikationer inkluderar:
- Positionstolerans för hål som måste vara i linje med andra delar
- Planhet för tätningsytor och monteringsytor
- Vinkelräthet för egenskaper som måste stå rakt mot ett datum
- Profiltolerans för komplexa yttre eller inre konturer
- Runout för roterande axlar och cylindriska ytor
- Parallellism för glidande eller styrda komponenter
- Maximalt materialtillstånd för funktionellt spelrum och monteringsflexibilitet
En välstrukturerad GD&T-ritning minskar också tolkningsskillnader mellan designteam, leverantörer och inspektionsavdelningar.
En strukturerad ingenjörsgranskning kan förhindra onödiga kostnader innan en RFQ når produktion.
Fråga för varje restriktiv dimension eller geometrisk bildtext:
- Passar kontrollenheten?
– Påverkar det tätningen?
- Påverkar det rörelse eller inriktning?
- Påverkar det strukturell styrka?
- Styr den värmeöverföringen?
- Påverkar det elektrisk kontakt?
- Påverkar det en synlig kundvänd funktion?
– Vad skulle hända om toleransen mildrades?
Om ett team inte kan identifiera en tydlig funktionell orsak bör toleransen ses över.
Datum bör representera hur delen är placerad vid montering, bearbetning och inspektion.
Ett bra datumval hjälper till att undvika en situation där en leverantör måste tillverka en egenskap i förhållande till en yta som har liten koppling till verklig produktfunktion.
En funktionell datumstrategi bör förtydliga:
- Vilken yta etablerar delstabilitet
- Vilken funktion styr orienteringen
- Vilken funktion styr plats
- Hur delen kommer att hållas under bearbetningen
- Hur delen kommer att inspekteras
- Hur delen samverkar med matchande komponenter
En enskild komponent kan uppfylla alla ritningskrav, medan hela monteringen fortfarande misslyckas eftersom variation ackumuleras över flera delar.
Granskning av toleransstack hjälper till att avgöra:
- Vilka egenskaper har störst inflytande på monteringen
– Huruvida en befintlig tolerans är för restriktiv
– Om en annan funktion ska få hårdare kontroll
– Om en designändring skulle minska känsligheten
– Om en lokaliseringsstrategi ska ändras
- Om monteringsjustering är möjlig
En praktisk stack-up-analys kan använda värsta tänkbara metoder, statistiska metoder eller simulering beroende på produktrisk och produktionsvolym.
Svårigheten med en tolerans beror på mycket mer än det antal som visas på en ritning.
Samma krav kan ha mycket olika kostnadskonsekvenser beroende på:
- Materialkvalitet
- Delstorlek
- Väggtjocklek
- Funktionsdjup
- Verktygstillgänglighet
- Antal inställningar
- Erforderlig ytfinish
- Värmebehandling
- Anodisering eller plätering
- Svetsförvrängning
- Årlig mängd
- Besiktningsdokumentation
- Krav på förpackning och hantering
Till exempel kan ett precisionshål vara ekonomiskt i en kompakt aluminiumkomponent producerad i volym. Samma hålkrav kan bli mycket mer krävande i ett stort hölje av rostfritt stål med djupa inre detaljer och tunna väggar.
Innan du godkänner en offert för precisionsbearbetning, ställ dessa frågor till leverantören:
1. Vilka funktioner ger den högsta bearbetningskostnaden?
2. Vilka toleranser kräver ytterligare inställningar, speciella fixturer, slipning eller EDM?
3. Vilka dimensioner är verkligen funktionella och vilka är allmänna tillverkningskontroller?
4. Är referenserna i linje med hur delen monteras och inspekteras?
5. Kan en GD&T-revision bättre uttrycka funktionskravet?
6. Vilka funktioner kräver CMM-inspektion eller speciella mätare?
7. Vilka inspektionsprotokoll kan tillhandahållas för kritiska dimensioner?
8. Kommer plätering, anodisering, värmebehandling eller svetsning att ändra de slutliga dimensionerna?
9. Kan icke-kritiska toleranser mildras utan att det påverkar prestandan?
10. Vad är kostnaden och ledtidseffekten av varje kritiskt krav?
En kapabel precisionstillverkningspartner bör ge mer än ett pris.
De ska hjälpa kunderna att förstå sambandet mellan designavsikt, toleransstrategi, processkapacitet, inspektionsmetoder, materialbeteende, kostnad och risk för leveranskedjan.
U-Need är en pålitlig partner för precisionstillverkning i Kina för globala varumärken, distributörer och tillverkare.
Våra kompletta funktioner inkluderar:
- Anpassad precisionsbearbetning av delar
- Tillverkning av formsprutning
- Tillverkning av pressformar
- Tillverkning av kallsmide
- Laserskärning
- Plåtböjning
- Metallstämpling
- Produktionsinriktat ingenjörsstöd
För CNC-bearbetningsprojekt kan tidig ingenjörskommunikation förhindra undvikbara kostnader och minska produktionsrisken.
U-Need kan stödja kunder genom att granska:
- Kritiska dimensioner och funktionella gränssnitt
- Delgeometri och tillverkningsbarhet
- Datumstrategi
- Överväganden om toleransstapling
- Materialval
- Krav på ytfinish
- Inspektionsmetoder
- CMM-rapporteringsbehov
- Övergång från prototyp till produktion
- Alternativ för bearbetning, bearbetning, stämpling eller plåtbearbetning
Precision bör vara målmedveten. Rätt toleransstrategi stöder tillförlitlig produktprestanda, förbättrar tillverkningsrepeterbarhet, förkortar onödiga inspektionscykler och skapar en mer kostnadseffektiv leveranskedja.
Om du förbereder en ny RFQ för bearbetning, reviderar en äldre ritning, utvecklar en formkomponent eller utvärderar ett prisvärt CNC-bearbetningserbjudande, dela dina 2D-ritningar, 3D-filer, materialspecifikationer, årlig volym och kritiska kvalitetskrav med U-Need. Vårt ingenjörsteam kan hjälpa till att identifiera var precision tillför mätbart värde och var toleransoptimering kan minska kostnaderna utan att kompromissa med prestanda.
Det finns ingen enskild definition eftersom toleranssvårigheter beror på material, delstorlek, geometri, funktionstyp, maskinkapacitet, fixtur, inspektionsmetod och produktionsvolym. I många applikationer kan ±0,10 mm vara praktiskt för allmänna bearbetningsfunktioner, medan ±0,02 mm, ±0,01 mm eller tätare kan kräva mer kontrollerade bearbetnings- och inspektionsprocesser.
Nej. Bättre kvalitet innebär att en del konsekvent uppfyller sina funktionskrav. En icke-kritisk funktion med en onödigt snäv tolerans kan kosta mer och generera mer skrot utan att förbättra monteringspassningen, hållbarheten, utseendet eller prestanda.
Snäva toleranser kan kräva långsammare bearbetning, ytterligare efterbearbetning, specialiserade fixturer, tätare verktygsjusteringar, avancerad mätutrustning, CMM-inspektion, ytterligare dokumentation, högre kasseringsrisk och längre produktionstid.
Ja. GD&T kan minska kostnaderna när det korrekt kommunicerar funktionell designavsikt. Det tillåter strikt kontroll av kritiska ytor och relationer samtidigt som tillverkarna får större frihet när det gäller icke-kritiska funktioner.
Toleransstack-up-analys utvärderar hur variation mellan flera funktioner och komponenter ackumuleras inom en sammansättning. Det hjälper ingenjörer att identifiera de dimensioner som påverkar slutlig passning, inriktning, spelrum, tätning och rörelse.
Nej. Hålpositionen ska styras efter funktion. Dymlingshål, lagerrelaterade hål, lokaliseringshål och tätningsgränssnitt kan behöva noggrann kontroll. Standardöppningshål för fästelement tillåter ofta mer variation.
Ja. Anodisering, plätering, beläggning, värmebehandling, svetsning och polering kan påverka dimensioner, yttillstånd, planhet och passform. Dessa processer bör övervägas innan snäva dimensioner och inspektionskrav slutförs.
Fokusera på funktionskritiska egenskaper, välj korrekta datum, se över toleransuppsättningar, undvik onödigt snäva anrop, använd GD&T på lämpligt sätt, förenkla svår geometri där det är möjligt, specificera endast nödvändiga ytfinishar och diskutera tillverkningsbarhet med leverantören innan produktionen påbörjas.
1. [ASME Y14-standarder: dimensionering, tolerans och GD&T-resurser ]
2. [NIST: Size Tolerancing Revisited – En grundläggande uppfattning och dess utveckling i standarder ]
3. [NIST: Design for tolerance of Electro-Mechanical Assemblys—An Integrated Approach ]
4. [NIST: En genomgång av aktuella geometriska toleranceteorier och inspektionsmetoder ]
5. [ASME Y14.5 Geometriska dimensionerings- och toleransresurser ]


