Katselukerrat: 244 Tekijä: U-Need Julkaisuaika: 2026-10-11 Alkuperä: Sivusto
Sisältö-valikko
● Tiukka toleranssi koneistus vs ohutseinäiset CNC-osat: Ydinero
● Mitkä suunnittelutekijät aiheuttavat mittavaihteluita?
>> Seinän paksuus, korkeus ja tukematon jänneväli
>> Syvät taskut ja rajoitettu pääsy työkaluihin
>> Epäsymmetrinen materiaalin poisto ja jäännösjännitys
>> Peruspisteiden sijainnit ja kiinnityspinnat
>> Materiaalin valinta ja lämpötila
● Kuinka tiukat toleranssit ja ohuet seinät ovat vuorovaikutuksessa
>> Pienempi toleranssi ei estä taipumista
>> Koko, muoto ja sijainti ovat eri vaatimuksia
● Käytännöllinen DFM-työnkulku mittavakautta varten
>> Vaihe 1: Tunnista toimintahäiriö
>> Vaihe 2: Kartoita joustavia ominaisuuksia ja tukimahdollisuuksia
>> Vaihe 3: Tarkista materiaalinpoistojärjestys
>> Vaihe 4: Suunnittele leikkuukuormat ja työkalujen käyttö yhdessä
>> Vaihe 5: Määritä lopullinen tarkastus ennen tuotantoa
● Kolme syvempää näkemystä parempiin suunnittelupäätöksiin
>> 1. Käsittele ulottuvuuden vaihtelua budjettina
>> 2. Erota kiinnitetty tarkkuus vapautuneesta tarkkuudesta
>> 3. Käytä tutkimusta ohjeena, ei valmiuksien takuuna
● Mitä tarkkuuskoneistuksen tarjouspyyntöön tulee sisällyttää
● Keskustele suunnittelustasi U-Needin kanssa
>> Mitä eroa on tiukan toleranssin koneistuksen ja ohutseinäisen koneistuksen välillä?
>> Onko CNC-osille olemassa yleinen vähimmäisseinäpaksuus?
>> Miksi ohutseinämäinen osa voi muuttaa muotoaan puristamisen jälkeen?
>> Voiko tarkka CNC-kone taata tiukat toleranssit ohuissa seinissä?
>> Pitäisikö kaikkien mittojen olla tiukin saatavilla oleva toleranssi?
>> Mitä ostajien tulisi asettaa etusijalle tarkastussuunnittelussa?
● Viitteet
Tiukan toleranssin koneistus ja ohutseinäiset CNC-osat esiintyvät usein samassa suunnittelupiirustuksessa, mutta ne kuvaavat erilaisia haasteita. Tiukka toleranssikoneistus määrittää, kuinka tarkasti valmistetun ominaisuuden on vastattava sen spesifikaatiota. Ohutseinäiset CNC-osat kuvaavat geometriaa, joka voi muuttaa muotoaan leikkaus-, puristus-, lämpö- ja jäännösjännityksen vaikutuksesta. Kun nämä vaatimukset menevät päällekkäin, mittavaihteluista tulee suunnittelun ja prosessin ongelma – ei vain koneen tarkkuusongelma.
Ostajille, insinööreille ja tuotekehittäjille olennainen ero on jäykkyys . Jäykän osan vaativa toleranssi voi edellyttää tarkkaa työkalua ja valvottua tarkastusta. Sama toleranssi joustavalla seinällä vaatii myös strategian muodonmuutosten estämiseksi, mukauttamiseksi ja mittaamiseksi.
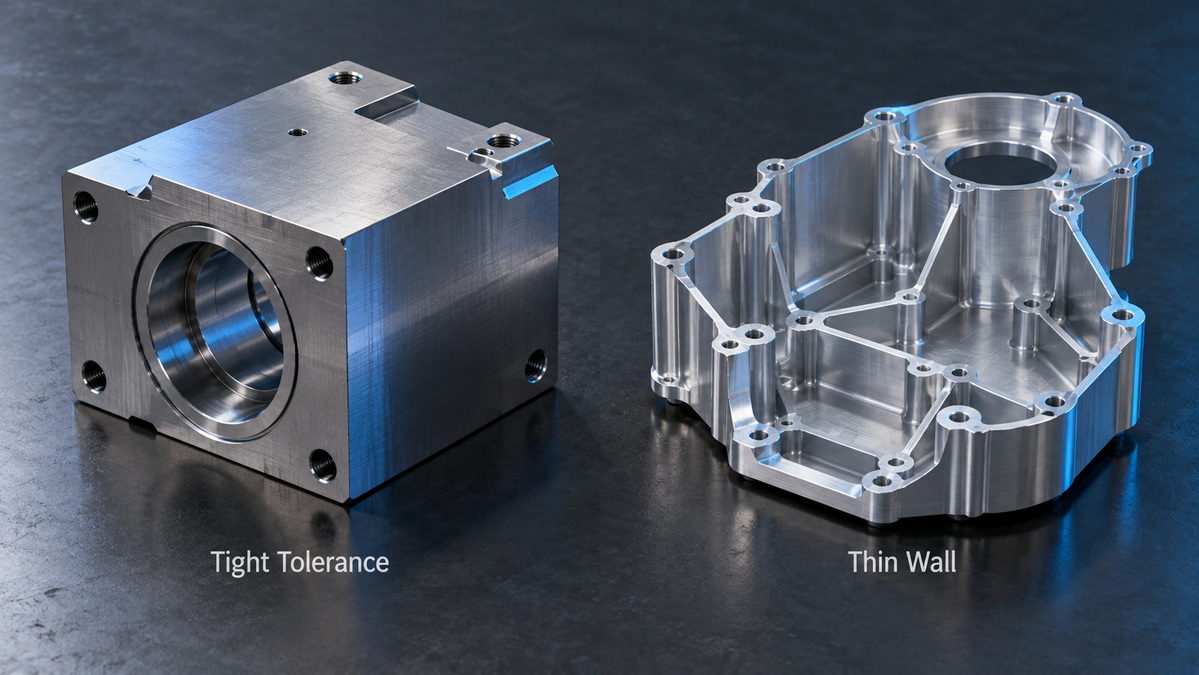
Tiukka toleranssikoneistus on tarkkuusvaatimus, ei tietty komponentin muoto. Se voi koskea laakerin porausta, kohdistustappia, tiivistyspintaa, muotin sisäosaa tai tarkkuuskoteloa.
Ohutseinäinen koneistus on rakenteellinen haaste. Seinästä tulee koneistusherkkä, kun sen geometria ja tuki mahdollistavat mielekkään liikkeen prosessikuormituksen alaisena. Ei ole olemassa yleisesti sovellettavaa seinämän paksuutta, joka erottaa 'ohuen' 'turvallisesta'. Seinän korkeus, tukematon jänneväli, materiaali ja reunaehdot ovat tärkeitä.
Julkaistu ohutseinämäinen tutkimus tunnistaa leikkausvoimat, työstön pito, koneistusstrategia ja jäännösjännitykset tärkeiksi muodonmuutostekijöiksi. Se osoittaa myös, miksi komponentin ollessa puristettuna mitatut mitat eivät välttämättä edusta sen irrotettua muotoa.
| Vertailukerroin | Tiukka toleranssikoneistus | Ohutseinäiset CNC-osat |
|---|---|---|
| Ensisijainen vaatimus | Pieni sallittu mitta- tai geometrinen virhe | Joustavan geometrian vakaa koneistus |
| Suunnittelun tärkein huolenaihe | Toiminnalliset rajat, peruspisteet ja toleranssien allokointi | Seinän paksuus, tukematon jänneväli ja tuki |
| Tyypillinen prosessiherkkyys | Työkalujen kuluminen, lämpöpoikkeama, asennuksen toistettavuus | Leikkausvoiman taipuma, kiristysvääristymä, jännityksen uudelleenjakauma |
| Tarkastus huoli | Mittausepävarmuus suhteessa toleranssiin | Mittausepävarmuus plus tarkastuksen aiheuttama muodonmuutos |
| Yhdistetty haaste | Tarkat ominaisuudet vakaassa komponentissa | Tarkat ominaisuudet komponentissa, jonka muoto voi muuttua |
Luokat menevät päällekkäin. Ohut kotelo, jossa on tarkkuuslaakerin istukka, vaatii molempia lähestymistapoja.
Pelkästään seinämän paksuus on epätäydellinen työstettävyyden ennustaja.
Lyhyt seinä, jota tukevat vierekkäiset rivat, voi pysyä vakaana, kun taas korkeampi seinä, jonka paksuus on sama, voi taipua olennaisesti. Leveät, ohuet lattiat voivat myös taipua, vaikka ympäröivät seinät näyttävät vankkailta.
Ohutseinien työstökirjallisuudessa käytetään korkeus-paksuussuhteita työstöstrategioiden erottamiseen. Nämä suhteet ovat suunnitteluohjeita, eivät yleisiä hyväksymisrajoja. Tukiolosuhteet ja materiaalin käyttäytyminen määräävät edelleen, voiko tietty malli täyttää piirustusvaatimukset.
Suunnittelutarkastelun aikana tarkastele:
- Tukemattoman seinän korkeus.
- Etäisyys kylkiluiden tai tukiosien välillä.
- Ohut lattiat syvien taskujen alla.
- Avoimet reunat ja katkeavat seinät.
- Joustavat siirtymät reikien ja rakojen ympärillä.
Jos toiminta sen sallii, tukemattoman jänteen pienentäminen voi olla hyödyllisempää kuin paksuuden lisääminen kaikkialla.
Syvät taskut tuovat esiin kaksi vuorovaikutteista ongelmaa: joustava työkappaleen geometria ja rajoitettu työkalujen käyttömahdollisuus.
Leikkuri, jonka on ulotuttava kauas osan pinnan alapuolelle, saattaa vaatia laajennettua työkalua. Sandvik Coromant tunnistaa erityisesti syvät ominaisuudet, ohuet profiilit ja heikon puristuksen olosuhteiksi, jotka vaativat erityisiä työkaluja ja koneistusstrategioita.
Harkitse suunnittelun arvioinnin näkökulmasta, onko:
- Tasku voi olla matalampi.
- Sisäsäteeseen mahtuu tukevampi leikkuri.
- Ominaisuuteen pääsee toisesta suunnasta.
- Kapea aukko rajoittaa tarpeettomasti työkalun halkaisijaa.
- Kriittinen pinta voidaan viimeistellä ennen ympäröivän materiaalin poistamista.
Tavoitteena ei ole poistaa monimutkaisuutta. Sen tarkoituksena on välttää geometrisia rajoituksia, jotka lisäävät valmistusriskiä parantamatta toimintaa.
Lähtömateriaalissa voi olla jäännösjännitystä ennen koneistuksen aloittamista. Materiaalin poistaminen muuttaa näiden jännitysten tasapainoa.
Suuri tasku, joka on koneistettu pääosin yhdeltä puolelta, voi näin ollen aiheuttaa vääristymiä, jotka ilmenevät puristamisen jälkeen. Koneistus voi myös aiheuttaa lisäjännitystä mekaanisen ja lämpökuormituksen kautta.
Ohutseinäisten komponenttien tutkimus erottaa alkuperäisen jäännösjännityksen koneistuksen aiheuttamasta jäännösjännityksestä. Niiden suhteellinen vaikutus vaihtelee materiaalin, geometrian ja työstövaiheen mukaan; kumpaakaan ei pidä käsitellä yleisesti hallitsevana syynä.
Suunnittelun vaikutukset sisältävät:
- Tarkista vahvasti yksipuoliset taskut.
- Vältä tarpeettomia äkillisiä paksuuden muutoksia.
- Tunnista leveät pinnat, jotka ovat alttiita taipumiselle.
- Keskustele varastotilanteesta ennen prosessin viimeistelyä.
- Anna toimittajan ehdottaa vaiheittaista materiaalin poistoa.
Geometrisesti symmetrinen komponentti ei ole automaattisesti vääristymätön, mutta symmetria voi yksinkertaistaa prosessin suunnittelua.
Datum määrittää, kuinka ominaisuus sijoitetaan tai suunnataan valmistusta ja todentamista varten. Sen käytännön arvo riippuu osittain siitä, pysyykö vastaava fyysinen pinta vakaana.
Joustava seinä voi olla huono sijoituspinta, jos kiinnityspaine muuttaa muotoaan. Samoin komponentti voi näyttää mukautuvalta hillitynä ja liikkua rajojen ulkopuolella, kun se vapautetaan.
Ohutseinätutkimus raportoi merkittävää muodonmuutosta puristusvoimien poistamisen jälkeen, koska työkappale saavuttaa erilaisen jännitys- ja muototasapainon.
Tunnista kriittiset osat:
1. Vakaat paikannuspinnat.
2. Sopivat puristuskosketusalueet.
3. Ominaisuudet, jotka vaativat paikallista tukea.
4. Vaadittu tarkastusehto.
5. Onko koottu turvajärjestelmä osa toiminnallista vaatimusta.
Valmistus ja tarkastus eivät saisi luottaa saman datajärjestelmän erilaisiin, ilmoittamattomiin tulkintoihin.
Materiaalin valinta muuttuu enemmän kuin leikkausnopeus. Se vaikuttaa elastiseen vasteeseen, lämpölaajenemiseen, varaston kuntoon ja stressinhallintahoitojen soveltuvuuteen.
Lämpötila muuttaa myös mitattuja mittoja. NIST selittää, että teollisuuden mittamittaukset käyttävät 20 °C:ta vakiovertailulämpötilana. Mittaukset muissa lämpötiloissa edellyttävät lämpölaajenemisen ja siihen liittyvän epävarmuuden asianmukaista huomioon ottamista.
Jos toleranssit ovat tiukat, määritä materiaalin laatu ja kunto sen sijaan, että luotat vain laajaan kuvaukseen, kuten 'alumiini' tai 'teräs'.
Ohutseinäisten komponenttien osalta pohdi myös, ovatko ehdotettu materiaali ja varastomuoto yhteensopivia suunnitellun geometrian ja valmistusjärjestyksen kanssa.
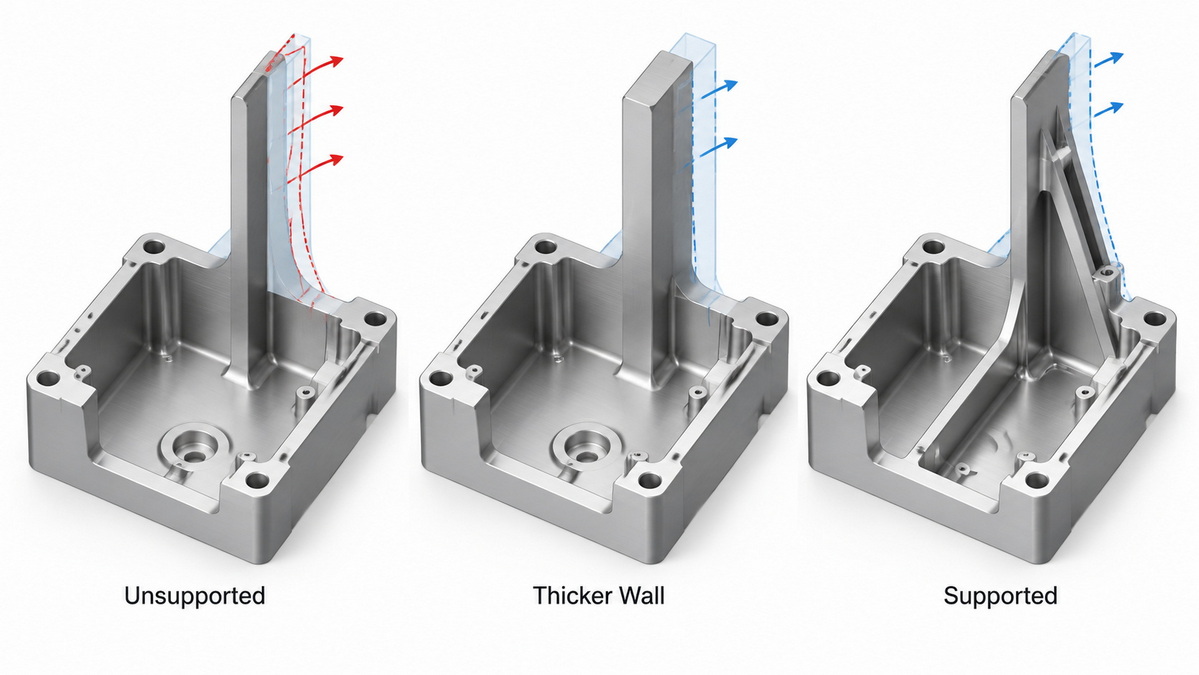
Piirustus ilmoittaa sallitun tuloksen. Se ei tee työkappaleesta jäykempää.
Jos ohut seinä liikkuu sahauksen aikana, ohjelmoitu työkalun asento ja kuormittamaton seinäpinta voivat poiketa toisistaan. Ohutseinäjyrsintätutkimus kuvaa elastisen seinämän taipumista ja takaisinjoustoa lopulliseen geometriaan vaikuttavina mekanismeina.
Näin ollen tiukemmat toleranssit voivat vaatia enemmän kuin lisäviimeistelyn. Ne voivat vaatia erilaista tukea, työkalujen käyttöä, järjestystä tai ominaisuuksien suunnittelua.
Seinällä voi olla hyväksyttävä paikallinen paksuus, mutta se voi silti olla kaareva. Poraus voi täyttää halkaisijavaatimuksensa, mutta se on sijoitettu väärin suhteessa liitäntärajapintaan.
Hyödyllinen piirustuskatsaus erottaa:
- Koko: paksuus, halkaisija, leveys tai pituus.
- Muoto: tasaisuus, suoruus tai lieriömäisyys.
- Suunta: kohtisuora tai yhdensuuntaisuus.
- Sijainti: sijainti suhteessa toiminnallisiin peruspisteisiin.
Tämä ero estää sen, että yksiulotteisen toleranssin odotetaan hallitsevan kaikkia suorituskyvyn näkökohtia.
Aseta toiminnallisille ominaisuuksille vaativia vaatimuksia. Vältä laajentamasta niitä automaattisesti ei-kriittisille pinnoille.
Aloita tuotteen todellisesta riskistä.
Aiheuttaako vaihtelu vuotoja, häiriöitä, laakerien kohdistusvirheitä, epätasaista tiivistystä tai kokoonpanovaikeuksia?
Muunna tämä vika erityisiksi piirustusvaatimuksiksi. 'Tee kaikki tarkasti' on vähemmän käytännöllistä kuin istuvuutta ja toimintaa ohjaavien pintojen tunnistaminen.
Merkitse ohuet seinät, ohuet lattiat, syvät taskut ja pitkät tukemattomat jännevälit.
Tunnista sitten mahdolliset tukirivat, paksummat sijaintialueet, väliaikainen materiaali tai helposti saatavilla olevat kiinnityskontaktit. Keskity arvostelussa niihin ominaisuuksiin, joiden liikkuminen vaikuttaisi hyväksymiseen.
Keskustele siitä, kuinka komponentti muuttaa jäykkyyttä koneistuksen aikana.
Ohutseinäkirjallisuus suosittelee koneistamattoman materiaalin säilyttämistä paikallisena tukena ja strategioiden valitsemista seinän geometrian mukaan. Komponentista riippuen vaihtoehtoinen koneistus, vaiheittainen viimeistely tai väliaikaiset rivat voivat auttaa.
Älä määrää yleistä järjestystä ottamatta huomioon todellista geometriaa.
Leikkauskuorman vähentäminen edellyttää koordinointia työkalun geometrian, kytkennän, työstöradan ja työkappaleen tuen välillä.
Sandvik Coromant huomauttaa, että ohutseinäisten strategioiden tulisi vaihdella seinän korkeuden ja paksuuden mukaan, ja kuvailee sopivia geometrioita vähentäviä kiinnityksiä ja askeltukea.
'Ota kevyempiä leikkauksia' on siksi lähtöperiaate, ei täydellinen prosessispesifikaatio.
Samaa mieltä:
- Mittaustiedot.
- Tuetut, rajoitetut tai vapaan tilan ehdot.
- Lämpötilan käsittely.
- Kriittiset mittauspaikat.
- Asianmukaiset välineet ja luotausstrategia.
- Vaaditut tarkastusasiakirjat.
Ratkaise nämä yksityiskohdat ennen tuotantoprosessin hyväksymistä.
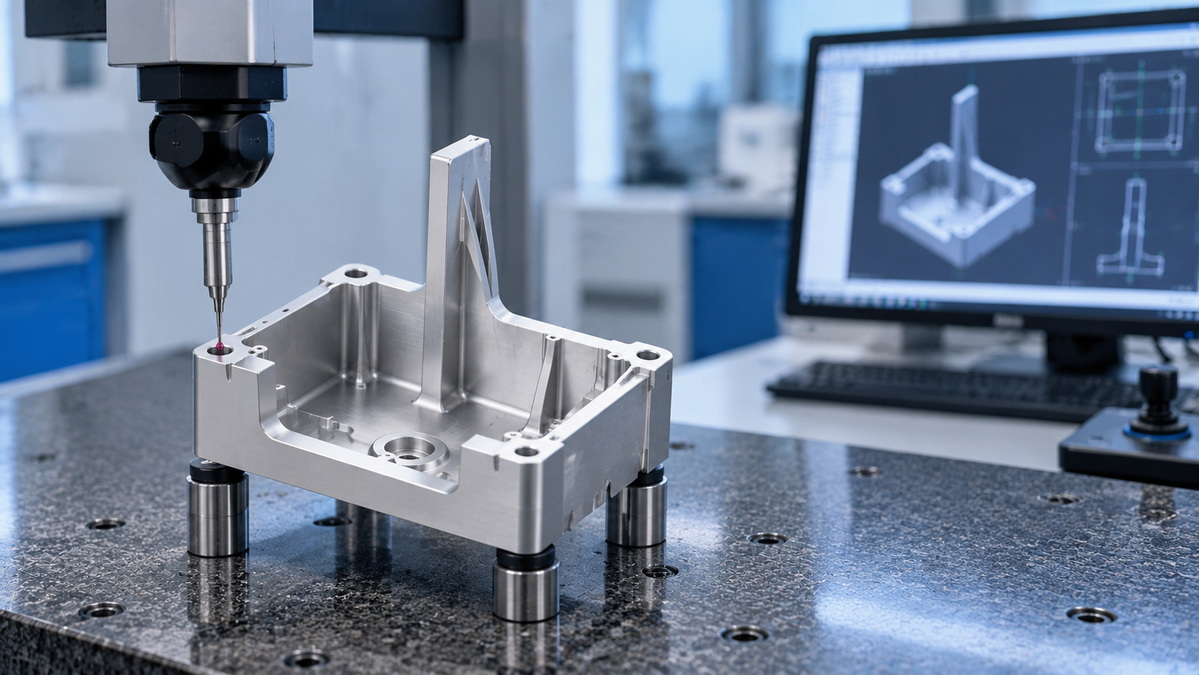
Sen arvo on käytännöllinen: se estää ryhmiä laskemasta jokaista epäonnistunutta mittausta koneen paikannukseen.
NIST:n työ epästandardien lämpötilamittausten parissa korostaa myös sitä, että lämpötilan ja lämpölaajenemisen epävarmuus on otettava huomioon mitattavia tuloksia arvioitaessa.
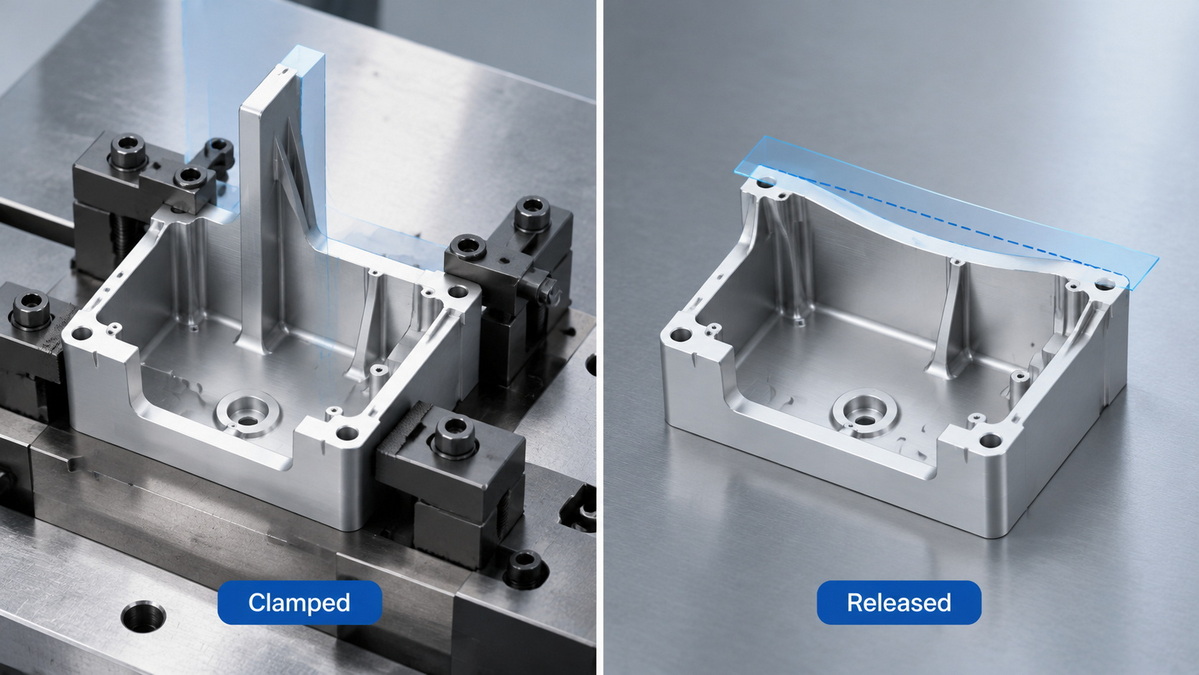
Harkitse kuvaavaa ohutta alumiinikoteloa, jossa on koneistettu tiivistelaippa.
Laippa mittaa hyväksyttävästi, kun sitä pidetään telineessä, mutta kumartuu vapauttamisen jälkeen. Tämä hypoteettinen esimerkki ei ole U-Needin asiakastapaus.
Tutkimuksessa pitäisi verrata:
1. Rajoitettu mitta.
2. Vapautettu mittaus.
3. Termisesti stabiloitu mittaus.
Erot auttavat erottamaan kiinnitysvaikutuksen, jännityksen vapautumisen ja lämpövaikutukset. Pelkästään toistettava puristettu tulos ei muodosta toistettavaa viimeisteltyä osaa.
Vuonna 2025 tehdyssä ohutseinäjyrsinnässä tehdyssä tutkimuksessa kerrottiin merkittävästä työstön jälkeisestä muodonmuutoksesta sen 1 mm:n seinämän kunnossa ja havaittiin, että seinämän paksuus ja leikkausnopeus vaikuttivat tasaisuuteen ja paksuuspoikkeamiin alumiiniseoksessa 7050-T7451.
Hyödyllinen opetus ei ole se, että jokainen 1 mm:n seinä epäonnistuu.
Julkaistut tulokset pysyvät sidoksissa testattuun materiaaliin, geometriaan, työkaluihin ja prosessiin. Toimittajan kykyä tulee arvioida suhteessa ehdotettuun komponenttiin – ei yleisestä vähimmäisseinän vaatimuksesta.
Hyödyllinen tarjouspyyntö yhdistää suunnittelutarkoituksen hyväksymiskriteereihin.
Tarjoa:
- 3D-malli ja versioohjattu piirustus.
- Materiaaliluokka ja vaadittu kunto.
- Kriittiset mitat ja geometriset säätimet.
- Toiminnalliset perustiedot ja liitännät.
- Pintakäsittely- ja pinnoitusvaatimukset.
- Prototyyppi ja tuotantomäärät.
- Tarkastuksia ja asiakirjoja koskevat odotukset.
- Alueet, joissa suunnittelumuutokset ovat hyväksyttäviä.
Ohutseinäisten CNC-osien osalta yksilöi selvästi kaikki vaaditut tarkastuskiinnikkeet ja kaikki toiminnalliset pinnat, joiden on pysyttävä vakaina puristamisen jälkeen.
Pyydä toimittajaa selittämään ehdottamansa tuki, työstöjärjestys ja varmennusmenetelmä sen sijaan, että pyytäisitte vain toleranssilupausta.
U-Needin ilmoittamiin palveluihin kuuluvat räätälöity tarkkuusosien koneistus, muottien valmistus ja ohutlevyjen valmistus. Tämä laajuus tukee keskustelua siitä, pitäisikö komponentti työstää, muotoilla tai suunnitella uudelleen toisella tuotantoreitillä.
Kohdennettua tarkistusta varten lähetä U-Needille mallisi, piirustus, materiaalispesifikaatio, tuotantomäärä ja kriittiset hyväksymisvaatimukset.
Pyydä DFM-arviointia, joka keskittyy tukemattomiin seiniin, työkalujen käyttöön, peruspisteen vakauteen, vääristymisriskiin ja lopputarkastusolosuhteisiin. Vahvista projektikohtaiset valmiudet ennen kuin käsittelet vaativaa toleranssia tuotantositoumuksena.
Tiukka toleranssin koneistus koskee sallittua virhettä. Ohutseinäinen koneistus koskee joustavaa geometriaa. Komponentti voi vaatia jompaakumpaa lähestymistapaa tai molempia.
Mikään yleinen kynnys ei koske kaikkia geometrioita ja materiaaleja. Seinän korkeus, tukematon jänneväli, tukiolosuhteet ja koneistusstrategia vaikuttavat käytännön toteutettavuuteen.
Kiinnitys voi estää elastista liikettä. Kiinnikkeen irrottaminen mahdollistaa uuden tasapainon, johon vaikuttavat jäännösjännitykset ja komponentin jäljellä oleva rakenne.
Koneen tarkkuus ei yksinään pysty eliminoimaan työkappaleen taipumaa tai jännitykseen liittyviä vääristymiä. Ohutseinäinen koneistus vaatii myös sopivaa tukea, työkaluja ja prosessisuunnittelua.
Toleranssivaatimusten tulee kuvastaa toimintaa. Tunnista kokoonpanoa ja suorituskykyä ohjaavat ominaisuudet ja keskustele sitten saavutettavissa olevista ominaisuuksista ja tarkastusvaatimuksista toimittajan kanssa.
Priorisoi toiminnalliset perustiedot, vaaditut kiinnitysolosuhteet, lämpönäkökohdat ja mittausmenetelmä, joka sopii komponentin joustavuuteen ja toleranssiin. NIST-opastus vahvistaa vertailulämpötilan ja termisen epävarmuuden tärkeyden.
1. NIST. [Valitut julkaisut dimensiometrologiasta – 20 asteen vertailulämpötila ]. Perusta mittareferenssi-lämpötilakeskustelulle.
2. NIST. [Käsikirja 143, jakso 6.1 ]. Ohjeita lämpökorjauksiin ja mittausepävarmuuteen.
3. NIST. [Epävarmuudet mittamittauksissa, jotka on tehty epästandardeissa lämpötiloissa ]. Lämpötilaan liittyvän epävarmuuskeskustelun perusteet.
4. Sandvik Coromant. [Mitä on onnistunut jyrsintä? ]. Työkalujen saatavuus, jäykkyys ja kiristysnäkökohdat.
5. Sandvik Coromant. [Alumiinin koneistus kevyempiin osiin ja kierrätettävään tulevaisuuteen ]. Ohuet sitoutumis- ja tukistrategiat.
6. Vertaisarvioitu tutkimus, 2020. [Tekniikat ohutseinäisten elementtien jyrsimiseen muodonmuutosten minimoimiseksi ]. Seinän geometria, työstöjärjestys, kiinnitys ja muodonmuutosmekanismit.
7. Vertaisarvioitu tutkimus, 2025. [Ohutseinän jyrsintä maksimaalisella aksiaalisella leikkaussyvyydellä ]. Tutkimuskohtaiset havainnot seinämän paksuudesta, leikkausnopeudesta ja koneistuksen jälkeisestä muodonmuutoksesta.
8. The International Journal of Advanced Manufacturing Technology, 2026. [Koneistusstrategioiden analyysi jäännösjännityksen ja koneistuksen jälkeisen muodonmuutoksen suhteen ]. Alkuperäinen ja koneistuksen aiheuttama jäännösjännitys.


