Visningar: 257 Författare: U-Need Publiceringstid: 2026-10-22 Ursprung: Plats
Innehållsmeny
● Vad gör en ficka 'djup' i precisions-CNC-bearbetning?
● Varför djupa fickor är svårare att hålla mot tolerans
>> Längre verktyg böjer sig mer under skärkrafter
>> Chatter skapar fler än kosmetiska defekter
>> Chips blir svårare att evakuera
>> Tunna väggar kan röra sig under bearbetning
● Vad 'hålla tolerans' verkligen betyder för djupa funktioner
● Hur man förbättrar Deep Pocket CNC-bearbetningsnoggrannheten
>> 1. Använd det kortaste praktiska verktyget i varje steg
>> 2. Separera grovbearbetning från finbearbetning
>> 3. Kontrollingrepp runt inre hörn
>> 4. Planera arbetshållningen kring materialborttagning
● Designändringar som gör djupa funktioner enklare att tillverka
>> Öka inre hörnradier där funktionen tillåter
>> Minska onödigt djup och förbättra åtkomsten
>> Reserv snäva toleranser för funktionella funktioner
● Illustrativ designrecension: Ett djupt aluminiumhus
● Hur man inspekterar djupa fickor utan att missa fel
>> Kvalificera den faktiska sondkonfigurationen
>> Verifiera det obligatoriska slutliga villkoret
● En köparens checklista för att citera Precision Deep Pockets
● Diskutera din Deep-Pocket Design med U-Need
>> 1. Kan djupa fickor uppnå snäva bearbetningstoleranser?
>> 2. Vilket förhållande mellan djup och diameter blir svårt?
>> 3. Löser femaxlig bearbetning alla problem med djupa fickor?
>> 4. Varför kan fickans bredd variera från topp till botten?
>> 5. Kan en annan målgång alltid rätta till felet?
>> 6. Vad ska köpare prioritera när de jämför leverantörer?
CNC-bearbetning med hög precision blir mer krävande när en del innehåller djupa fickor, smala hålrum eller höga innerväggar. En maskin som producerar en exakt grund funktion kan kämpa för att bibehålla samma tolerans nära botten av ett djupt hålrum.
Anledningen är inte bara maskinnoggrannhet. CNC-bearbetning med djupa fickor förändrar hela skärsystemet: verktygsräckvidden ökar, styvheten minskar, spån blir svårare att ta bort och inspektionsåtkomsten blir mer begränsad.
För köpare, designers och tillverkningsingenjörer är den centrala frågan därför inte 'Kan maskinen nå denna funktion?' Det är 'Kan processmaskinen och verifiera denna funktion konsekvent?'
Att förstå den distinktionen hjälper till att förhindra dyra omdesigner, orealistiska offerter och delar som uppfyller måtten vid öppningen men misslyckas djupare inuti.
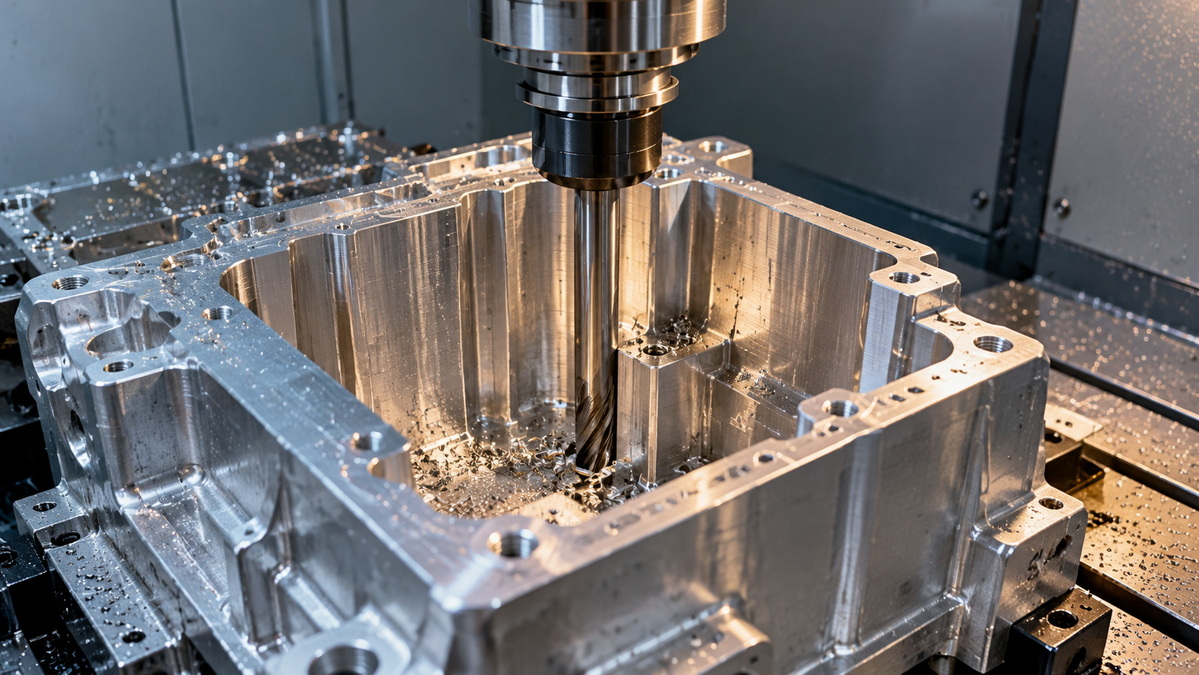
Det finns inget universellt djup som gör varje ficka svår. Ett brett hålrum med generösa hörnradier kan vara relativt tillgängligt, medan en grundare, smal slits kan kräva en ömtålig fräs.
Två relationer är viktiga:
- Fickdjup i förhållande till tillgänglig öppning.
- Erforderligt verktygsöverhäng i förhållande till verktygsdiameter.
Dessa relationer är sammankopplade, men de är inte utbytbara. En bred ficka kan fortfarande kräva betydande överhäng på grund av hållarens spelrum eller omgivande geometri.
Verktygsvägledning identifierar vanligtvis ökad vibrationsrisk när överhänget närmar sig eller överstiger ungefär fyra gånger verktygets diameter. Detta är en planeringsindikator, inte en universell bearbetningsgräns.
Till exempel kräver en 40 mm djup ficka inte automatiskt endast 40 mm verktygsförlängning. Frigång ovanför arbetsstycket och undvikande av störningar kan öka den ostödda räckvidden.
Den praktiska lektionen är enkel: utvärdera hela verktygsmonteringen, inte bara fickdjupet.
En pinnfräs beter sig ungefär som en konsol: ena änden stöds, medan skäränden utsätts för kraft.
Med andra variabler oförändrade ökar en fördubbling av den ostödda längden den beräknade avböjningen åtta gånger.
Detta förhållande förklarar varför en blygsam ökning av räckvidden kan skapa ett oproportionerligt noggrannhetsproblem. Det är dock en illustration, inte en förutsägelse av faktiska bearbetningsfel. Flöjter, hållarens styvhet, ingrepp och förändrade skärkrafter komplicerar verkligt beteende.
För djupa funktioner är styvhet ofta viktigare än maskinens annonserade positioneringsupplösning.
Chatter är självexiterande vibrationer inom bearbetningssystemet. Långa verktygsenheter och flexibla arbetsstyckesväggar kan göra det svårare att upprätthålla ett stabilt snitt.
Dess konsekvenser kan inkludera:
- Vågiga eller mönstrade ytor.
- Inkonsekventa väggmått.
- Accelererat kantslitage.
- Oförutsägbart verktygsfel.
- Ytterligare målpass.
Enbart sänkning av skärhastigheten garanterar ingen lösning. Verktygsingrepp, spindelhastighet, val av hållare och stöd för arbetsstycket måste fungera tillsammans.
Djupa hålrum kan fånga spån nära skärzonen. Omskärning av dessa spån ökar risken för kantskador, ytrepor och instabil skärning.
Svårigheten beror på material, kavitetsform, verktygsbana och maskinorientering.
En lämplig kylvätske- eller lufttillförselstrategi måste faktiskt nå skärningszonen och tillhandahålla en utgångsväg för flis. Mer kylvätska vid ficköppningen löser inte nödvändigtvis dålig evakuering i botten.
Ibland är fräsen inte den enda flexibla komponenten.
När omgivande material försvinner kan fickväggar tappa stöd. Skärkrafter kan trycka bort dem från verktyget och fastspänning kan förvränga arbetsstycket.
Efter avklämning kan geometrin ändras igen.
Det är därför som en framgångsrik deep-pocket-process måste beakta delens slutliga fria tillstånd, snarare än att enbart förlita sig på mätningar som tas medan den förblir begränsad.
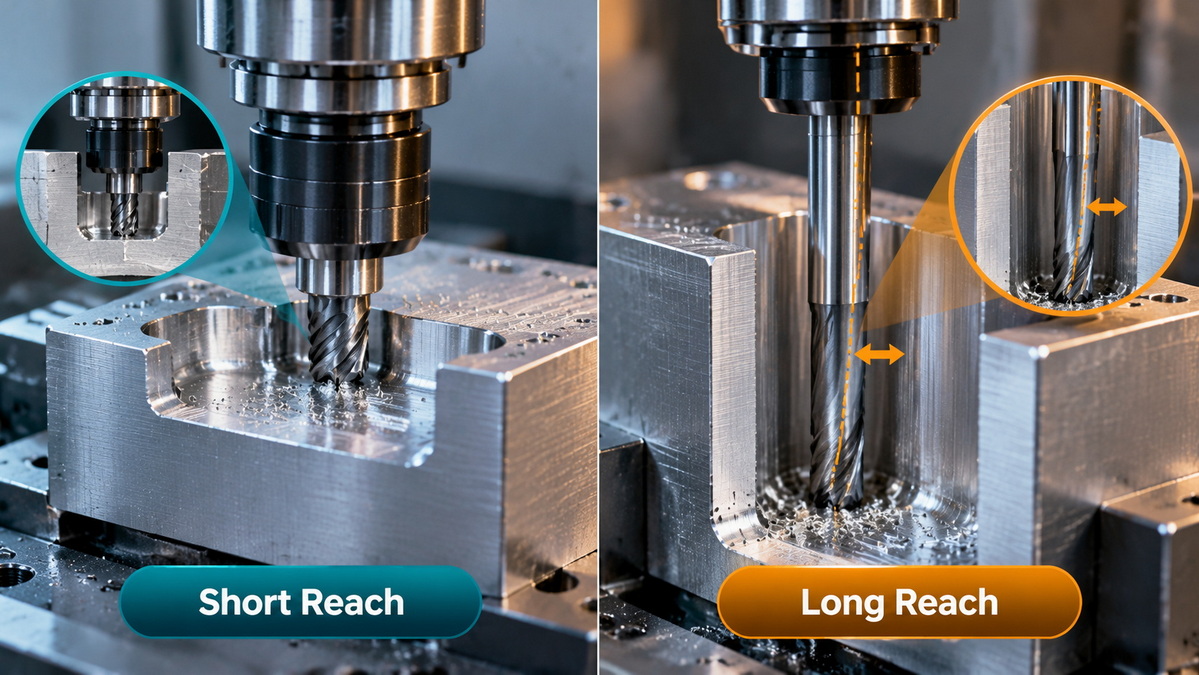
Fickbredd är bara ett acceptanskrav. En funktion kan klara en enda breddmätning medan den fortfarande har oacceptabel avsmalning eller form.
| Krav | Eventuellt problem med djupa fickor | Vad ska klargöras |
|---|---|---|
| Fickbredd | Dimensioner förändras med djupet | Mätplatser och storleksgränser |
| Väggvinkelrätt | Väggen lutar i förhållande till dess datum | Datumsystem och orienteringskontroll |
| Väggprofil | Lokal böjning eller vågighet | Erforderlig profiltolerans |
| Golvets planhet | Golvet varierar över sitt område | Kontrollerad yta och stödtillstånd |
| Fickläge | Funktionsskiftningar i förhållande till parningsgeometri | Funktionella datumreferenser |
| Ytstruktur | Prat eller chip repor kvarstår | Obligatorisk finish och utvärderingsmetod |
Ritningen ska identifiera vad monteringen faktiskt behöver.
En filtsnäv tolerans på varje invändig yta kan öka kostnaden utan att förbättra funktionen. Omvänt kanske en generell storlekstolerans inte tillräckligt kontrollerar en tätningsvägg eller precisionslokaliseringsyta.
Använd inte maximal räckvidd under hela operationen när kortare verktyg kan ta bort tillgängligt material först.
Ett stegvis tillvägagångssätt kan använda:
1. En kort, styv fräs för grovbearbetning i övre delen.
2. Ett verktyg med mellanliggande räckvidd när djupet ökar.
3. Ett verktyg med lång räckvidd endast vid behov.
4. En separat efterbehandlingsstrategi för kritiska ytor.
Detta begränsar mängden arbete som tilldelas den minst stela monteringen.
Grovbearbetning prioriterar borttagning av material. Efterbehandling prioriterar geometri och ytkvalitet.
Att försöka uppnå båda samtidigt kan lämna inkonsekvent material och utsätta ytbehandlingskanterna för onödiga belastningar.
En kontrollerad sekvens lämnar planerad efterbehandlingsmån, tar bort kvarvarande hörnmaterial och avslutar sedan under mer konsekvent ingrepp.
Tillägget måste passa materialet, fräsen och väggens styvhet. För mycket ökar kraften; för lite kan skapa skavning eller inkonsekvent skärning.
En fräs kan uppleva en plötslig belastningsökning när den går in i ett snävt inre hörn.
Lämpliga verktygsbanor minskar plötsliga ingreppsförändringar och undviker att tvinga ett långt verktyg till överdriven kontakt.
Där så är lämpligt kan cirkulär rampfräsning eller dykfräsning utgöra alternativ till konventionell sidfräsning. Dessa är applikationsberoende alternativ, inte universellt överlägsna metoder.
Det bästa valet beror på geometri, maskinkapacitet, material och i vilken riktning systemet kan stödja skärkrafter.
En stel initial installation kan bli mindre effektiv när delen blir tunnare.
Fixturdesign bör ta hänsyn till:
- Stöd nära flexibla väggar.
- Tillgång till verktyg och hållare.
- Klämplatser.
- Förvrängning från klämkraft.
- Besiktning efter avklämning.
För tunna golv eller höga väggar kan bearbetningssekvensen ha lika stor betydelse som fixturens styrka. Överdriven fastspänning är inte en ersättning för lämpligt stöd.
Små inre radier begränsar skärdiametern. En mindre fräs ger i allmänhet mindre böjstyvhet och kan kräva långsammare, mer försiktig bearbetning.
Att tillåta en större radie kan öppna dörren till ett styvare verktyg.
Undvik att kräva att skärradien matchar fickhörnet exakt där en alternativ geometri är acceptabel. Ytterligare spelrum kan hjälpa till att minska plötsligt ingrepp under hörnavslutning.
Innan du godkänner en djup hålighet, fråga:
- Behöver hela fickan sitt maximala djup?
- Kan ett lokalt urtag ersätta ett fullt djupt hålrum?
- Kan funktionen nås från ett annat håll?
- Kan ett avtagbart lock eller en separat komponent bevara funktion?
Dessa ändringar kräver teknisk översyn. De kan påverka tätning, styrka, montering eller underhåll.
Att förbättra åtkomsten kan dock vara effektivare än att kräva allt mer komplex bearbetning från en oförändrad design.
Identifiera vilka ytor som lokaliserar, tätar, styr eller kommer i kontakt med en annan komponent.
Skilj sedan dessa ytor från fria områden.
Detta ger tillverkande partner mer frihet att välja praktiska processer samtidigt som de skyddar de dimensioner som bestämmer produktens prestanda.
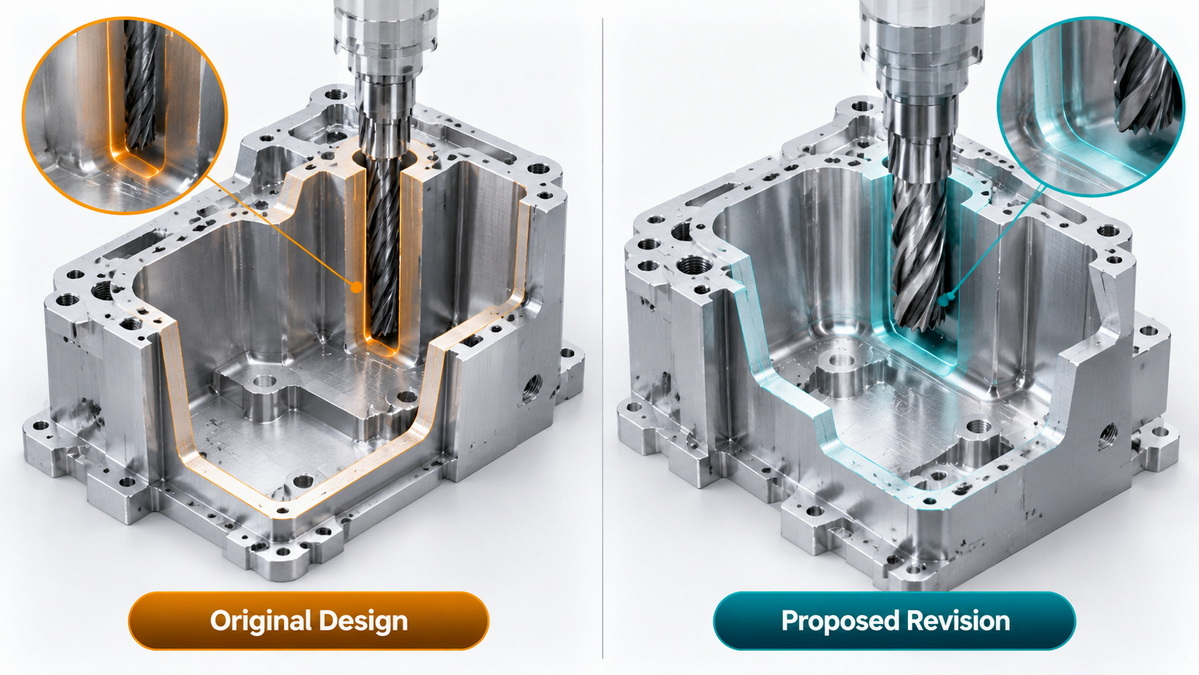
Tänk på ett hypotetiskt aluminiumhölje med ett 50 mm djupt hålrum, små inre hörn och en noggrant kontrollerad vägg-till-vägg-dimension.
Detta är en teknisk illustration, inte ett dokumenterat U-Need-kundprojekt.
Den initiala designen kräver en fräs med liten diameter och stor räckvidd. De troliga problemen är verktygsavböjning, hörningrepp och tillförlitlig mätning nära hålrumsgolvet.
En användbar recension skulle undersöka tre förändringar:
| Förslag till ändring | Potentiell nytta | Obligatorisk kontroll |
|---|---|---|
| Öka valda hörnradier | Tillåter en större skärare | Matchningskomponentspel |
| Applicera strikt kontroll endast på lokaliseringsytor | Minskar onödiga efterbehandlingskrav | Monteringskrav |
| Lägg till åtkomst från en andra riktning | Kan förkorta effektiv räckvidd | Strukturella och tätande konsekvenser |
Ingen garanterar en särskild kostnadsreduktion eller tolerans.
Värdet kommer från att ta itu med källan till svårigheter innan man bestämmer sig för produktion, snarare än att försöka kompensera för dålig åtkomst genom enbart långsammare skärning.
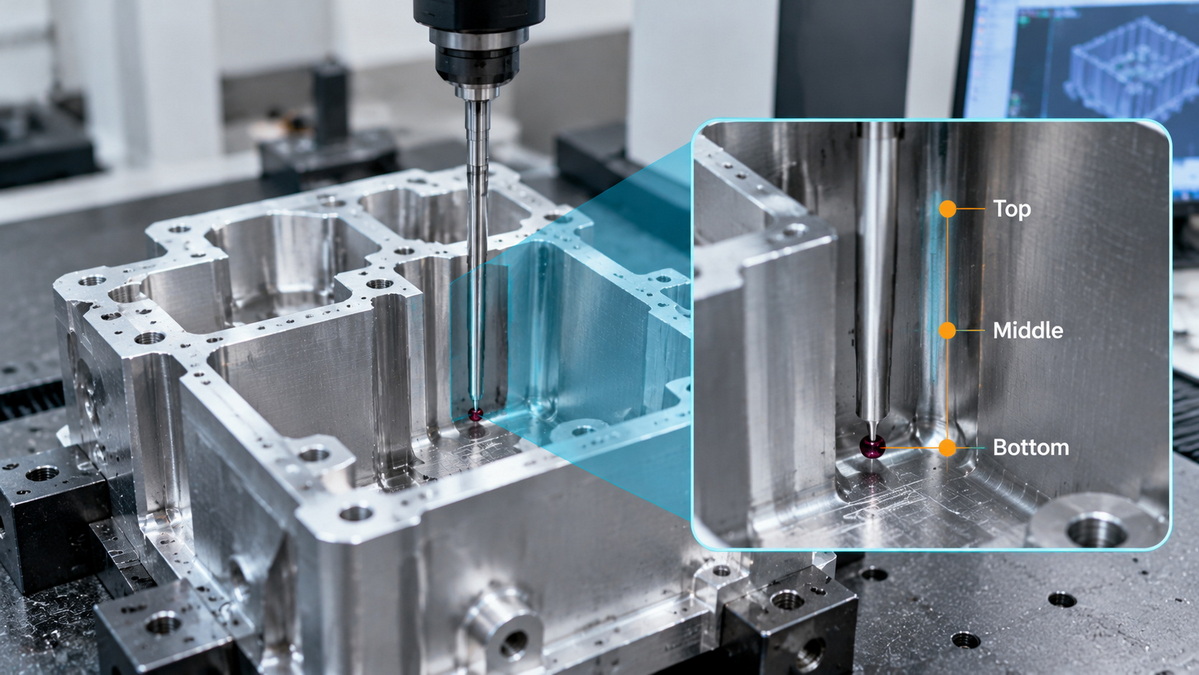
Inspektion bör planeras innan bearbetningsvägen slutförs.
En mätning nära öppningen kan inte fastställa att hela väggen är korrekt.
För kritiska fickor, överväg mätningar nära toppen, mitten och botten, med ytterligare platser där geometri eller processrisk motiverar dem.
Den slutliga provtagningsplanen bör återspegla ritnings- och acceptanskraven.
Lång styli ger räckvidd men introducerar mätningsutmaningar. Sondens prestanda beror på pennans längd, konfiguration, sonderingsriktning, kvalifikationer och hela mätsystemet.
En koordinatmätningsmaskins rubriknoggrannhet skapar inte automatiskt osäkerhet för en specifik djupficksmätning.
Kontrollera åtkomst, kollisionsavstånd, probkvalificering och om den valda metoden kan skilja det förväntade felet från mätvariationen.
Om det är relevant, inspektera efter avklämning och efter specificerade efterbearbetningsoperationer.
För belagda delar, fastställa om dimensionskrav gäller före eller efter beläggning. Annars kan leverantören och köparen utvärdera olika villkor samtidigt som de tror att de använder samma ritning.
Ett användbart offertpaket bör innehålla mer än ett modell- och materialnamn.
Förse:
1. En måttskiss med funktionella referenser.
2. En matchande tredimensionell modell och revision.
3. Materialkvalitet och erforderligt skick.
4. Kritiska toleranser och ytfinish.
5. Krav på beläggning eller värmebehandling.
6. Prototyp och produktionsmängder.
7. Inspektion och rapporteringsförväntningar.
8. Områden där designändringar är acceptabla.
Be leverantören förklara funktionen med högst risk, föreslagen strategi för verktygsåtkomst och avsedd inspektionsmetod.
En trovärdig granskning bör skilja påvisad förmåga från ett förslag som fortfarande kräver prövningar.
U-Need stödjer globala varumärken, distributörer och tillverkare med specialbearbetning av precisionsdelar, formtillverkning och plåttillverkning.
För en förfrågan om bearbetning med djupa fickor, skicka din ritning, modell, materialspecifikation, kvantitet och kritiska acceptanskrav.
Begär en tillverkningskontroll med fokus på verktygsräckvidd, inre radier, väggstabilitet och inspektionstillgång. Detta skapar en tydligare grund för att diskutera möjliga toleranser, processalternativ och offertförutsättningar innan produktionen påbörjas.
Ja, men genomförbarheten beror på geometri, material, verktygsåtkomst, arbetshållning och inspektion. En tolerans som kan uppnås på en tillgänglig yta kan kräva en annan process inuti ett djupt hålrum.
Det finns ingen universell gräns. Verktygsvägledning identifierar ökade vibrationsproblem runt fyra gånger verktygsdiametern i relevanta överhängsapplikationer. Behandla detta som en granskningspunkt, inte en automatisk godkänd-eller-underkänd-regel.
Nej. Ytterligare orienteringar kan förbättra åtkomsten eller förkorta verktygets räckvidd, men de kan inte eliminera alla störningsförhållanden, tunnväggsproblem eller styvhetsbegränsningar. Utvärdera den faktiska geometrin snarare än maskinaxelräkningen ensam.
Verktygsavböjning, ändrat ingrepp, verktygsslitage och arbetsstyckets rörelse kan bidra. Mätningar på flera djup hjälper till att skilja en konsekvent storleksförskjutning från avsmalnande eller lokal väggförvrängning.
Nej. Ett annat pass kan ta bort kvarvarande lager, men det kan inte återställa material som redan tagits bort. Om instabil skärning eller väggrörelse fortsätter, kanske det inte löser det underliggande problemet att upprepa samma pass.
Jämför de föreslagna bearbetnings- och inspektionsplanerna, inte bara pris eller nominell maskinnoggrannhet. Leta efter tydliga antaganden, identifierade risker, ritningsbaserade acceptanskriterier och bevis som är lämpliga för den begärda funktionen.
Den tekniska diskussionen bygger på följande verktygs-, design- och metrologiresurser. Bostadsexemplet är hypotetiskt; U-Needs servicebeskrivning kommer från företagsinformationen som tillhandahålls för denna artikel.
1. Sandvik Coromant — 'Profilfräsning.' Vägledning om verktyg med långa överhäng, stegvisa verktygslängder, skärkraftsändringar och djupprofilsbearbetning. [sandvik.coromant ]
2. Sandvik Coromant — 'Felsökning vid fräsning.' Vägledning om vibrationer, för stort överhäng, stabilitet och spånavskärning i djupa hålrum. [sandvik.coromant ]
3. Sandvik Coromant — 'Fräsning av hål och hålrum/fickor.' Applikationsvägledning som täcker cirkulär rampning och dykfräsning för utmanande hålrum. [sandvik.coromant ]
4. Sandvik Coromant — 'Hur man minskar vibrationer vid fräsning.' Diskussion om överhängsrelaterade vibrationer och anpassning av verktygs- och skärförhållanden. [sandvik.coromant ]
5. Protolabs — 'CNC Milling: Machining Design Guidelines.' Designvägledning som förklarar interna hörnradier och fräsverktygsbegränsningar. [protolabs ]
6. Renishaw — 'Probe Operation.' Förklaring av pennans förflyttning, kvalificering och inverkan av långa stift på mätprestanda. [renishaw ]
7. CNC-kokbok — 'Djupa fickor, djupa hålrum och fräsning med djupa spår.' Utövares diskussion om verktygsavböjning, stickout, skärdiameter och djupgående bearbetning. Det förenklade strålförhållandet i den här artikeln är en förklarande mekanikmodell, inte uppmätta bearbetningsprestandadata. [cncookbook ]


