Visningar: 267 Författare: U-Need Publiceringstid: 2026-10-22 Ursprung: Plats
Innehållsmeny
● Vad betyder noggrannhet och repeterbarhet vid bearbetning med små hål?
>> Ange mer än hålets diameter
● Vad gör små hål svåra att bearbeta?
● Sju faktorer som påverkar små håls noggrannhet och repeterbarhet
>> 1. Verktygslopp och verktygshållning
>> 2. Verktygslängd, styvhet och ingångsförhållanden
>> 3. Arbetsstyckets material och spånbildning
>> 4. Kylvätsketillförsel och spån evakuering
>> 5. Skärhastighet, matning och verktygsslitage
>> 6. Fixering och termisk stabilitet
>> 7. Grader och efterföljande operationer
● Att välja en process för små hål med snäva tolerans
● Ett praktiskt arbetsflöde för att validera repeterbar hålkvalitet
>> Steg 1: Granska ritningen och applikationen
>> Steg 2: Välj och dokumentera processen
>> Steg 3: Godkänn inspektionsmetoden
>> Steg 4: Validera under produktionsvillkor
>> Steg 5: Ställ in övervaknings- och reaktionsregler
● Hur man mäter små hål utan missvisande resultat
● Ett belysande exempel på felsökning
● Vad som ska inkluderas i en begäran om bearbetning av små hål
>> Vilken tolerans kan precision CNC-bearbetning uppnå på små hål?
>> Kräver en mindre borr alltid högre spindelhastighet?
>> Kan brotschning rätta till ett hål som borrats i fel läge?
>> Varför ändrar hål storlek under en produktionskörning?
>> Är djupa små hål svårare att kontrollera än grunda hål?
>> Hur kan en köpare verifiera repeterbarhet?
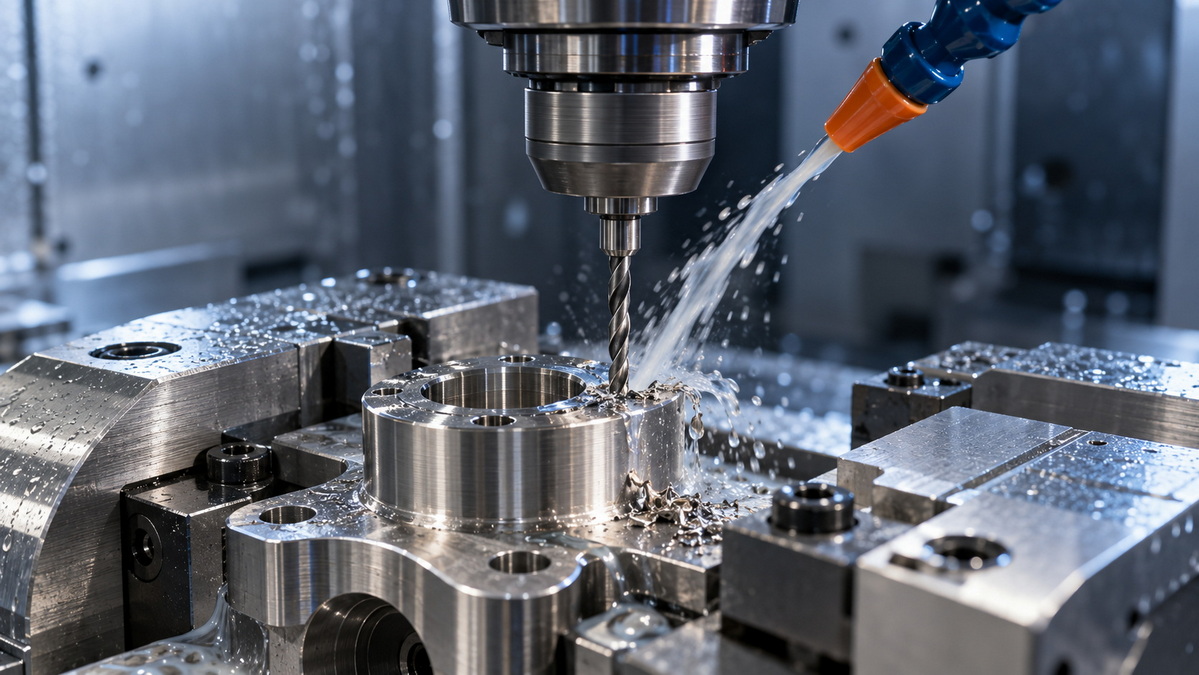
Precisions-CNC-bearbetning för små hål kräver mer än en liten borr och en höghastighetsspindel. Håldiameter, position, rakhet, yttillstånd och konsistens beror alla på hur skärverktyget, arbetsstycket, maskinen, kylvätskan och inspektionsmetoden fungerar tillsammans.
För köpare är den praktiska frågan inte bara 'Kan detta hål bearbetas?' Det är 'Kan varje kritiskt hål uppfylla ritningskraven under hela produktionen?'
U-Need stödjer globala varumärken, distributörer och tillverkare med specialbearbetning av precisionsdelar , formtillverkning och plåttillverkning i Kina. För komponenter med små krävande hål utgör en tydlig specifikation och en noggrant planerad tillverkningsrutt grunden för en produktiv teknisk diskussion.
Den här guiden förklarar vad som påverkar småhålsnoggrannheten, hur repeterbarheten skiljer sig från noggrannheten och vad köpare bör bekräfta innan de godkänner produktionen.
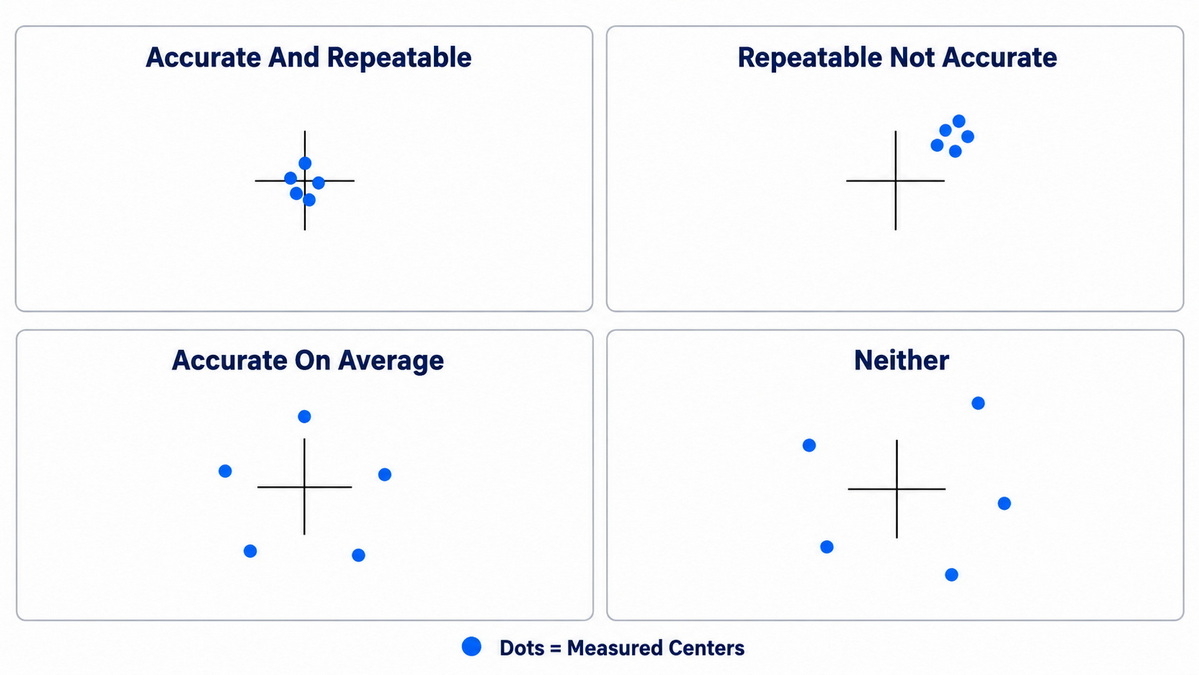
Noggrannhet beskriver hur nära en uppmätt funktion matchar dess specificerade krav. Repeterbarhet beskriver hur konsekvent en process ger liknande resultat under definierade förhållanden.
En process kan repeteras utan att vara korrekt. Till exempel kan hålen genomgående vara större än vad ritningen tillåter. Omvänt, en acceptabel första artikel bevisar inte att efterföljande hål kommer att förbli inom toleransen.
Krav på små hål kan omfatta:
| Krav | Vad det styr | Varför det är viktigt |
|---|---|---|
| Diameter | Hålstorlek | Passa, frigöra eller flyta |
| Placera | Plats i förhållande till datum | Uppriktning och montering |
| Rundhet | Cirkulär form vid en sektion | Kontakt och tätning |
| Cylindricitet | Övergripande cylindrisk form | Konsekvent engagemang |
| Rakhet | Avvikelse längs hålet | Passage eller komponentinriktning |
| Ytstruktur | Invändigt ytskick | Friktion, slitage eller tätning |
| Gradtillstånd | Material kvar i kanterna | Monteringsrenlighet och funktion |
Dessa egenskaper är inte utbytbara. Ett hål kan klara en diameterkontroll samtidigt som det inte uppfyller sina positions- eller formkrav.
Den mest användbara utgångspunkten är därför funktion : vad måste hålet göra i den färdiga monteringen?
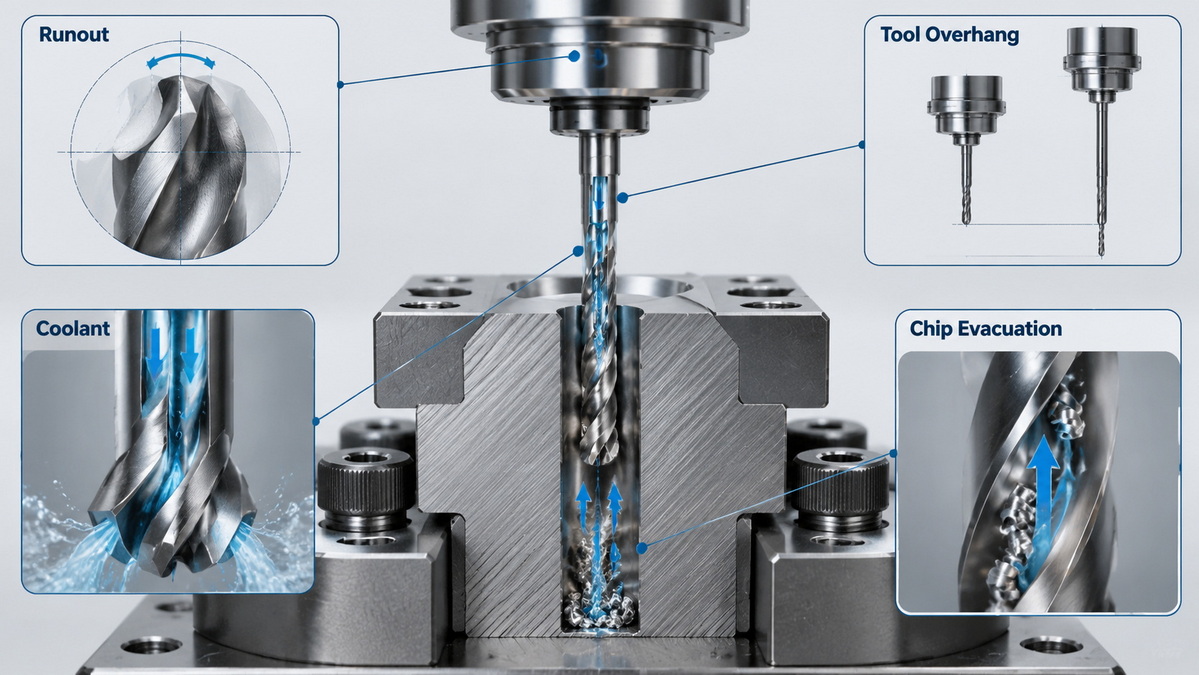
När borrdiametern minskar blir skärverktyget mer känsligt för utlopp, deformation, spånobstruktion och hanteringsskador. Små processtörningar kan förbruka en betydande del av den tillgängliga toleransen.
Djupet tillför ytterligare en utmaning. Tänk på två illustrativa hål:
- Ett hål med en diameter på 1 mm och ett djup på 2 mm har ett förhållande mellan djup och diameter på 2:1.
- Ett 1 mm diameter hål med ett djup på 10 mm har ett förhållande på 10:1.
Det andra hålet skapar en längre väg för spån och kylvätska. Det kräver också ett längre skärverktyg, vilket ökar vikten av styrning och stabilitet.
Det finns ingen universell diameter under vilken alla hål blir 'mikrohål'. Verktygsleverantörer använder applikationsspecifik terminologi. För inköpsbeslut är faktisk diameter, djup, material och toleranser mer användbara än etiketten.
Runout betyder att det roterande skärverktyget inte följer sin avsedda rotationsaxel exakt. Överdrivet utlopp kan skapa ojämna skärbelastningar, påskynda slitaget och påverka hålstorlek och form.
För verktyg med liten diameter, inspektera hela monteringen:
- Spindelgränssnitt och renlighet.
- Hållarens skick.
- Spännhylskompatibilitet.
- Verktygssäte.
- Banbrytande skick.
- Verktygsprojektion.
Mät utloppet med verktyget installerat, med en lämplig metod och plats. En innehavares katalogspecifikation fastställer inte det faktiska utloppet av det sammansatta skärsystemet.
Undvik att behandla en publicerad runout-gräns som lämplig för varje applikation med små hål. Det acceptabla värdet beror på verktyg, diameter, material och önskat resultat.
En längre borr är i allmänhet mer känslig för avböjning än ett kortare, annars jämförbart verktyg.
Använd det kortaste praktiska verktyget som kan nå önskat djup och rensa komponenten på ett säkert sätt. Djuphålsapplikationer kan kräva en dedikerad pilotborrningssekvens som specificeras av verktygstillverkaren.
Ingångsgeometri spelar också roll. Lutande ytor, böjda ytor och avbrutna ingångar kan belasta skäreggarna ojämnt.
Beroende på designen kan en stabil ingång kräva en förberedd plan, ett kompatibelt pilothål eller en specialiserad borr. Spotting ska inte läggas till automatiskt; bekräfta kompatibilitet med den valda borrgeometrin.
Materialets beteende påverkar skärkrafter, värme, spånform och verktygsslitage.
Duktila material kan generera spån som är svåra att evakuera. Vissa legeringar är känsliga för arbetshärdning. Slipande material kan påskynda banbrytande slitage.
Materialidentifiering bör innehålla mer än ett brett efternamn. Ange legering eller kvalitet, värmebehandlingsförhållanden och relevanta hårdhetskrav.
För återkommande produktion är materialkonsistensen också viktig. En process etablerad på ett materialvillkor bör inte antas fungera identiskt efter en betydande förändring i hårdhet eller leveranstillstånd.
Kylvätska hjälper till att hantera värme och flytta spån bort från skärzonen. I ett litet hål kan en blockerad flöjt snabbt destabilisera processen.
Recension:
- Om kylvätska når skärkanterna.
- Extern kontra genomgående leverans.
- Tryck- och flödeskrav.
- Filtrering och kylvätskekoncentration.
- Borrkanaltillgänglighet vid vald diameter.
Mer tryck är inte automatiskt bättre. Kraven skiljer sig åt mellan verktygskonstruktioner och applikationer. Följ det valda verktygets vägledning istället för att kopiera ett tryckvärde från en orelaterade borroperation.
På samma sätt är hackborrning ingen universallösning. Vissa verktyg kräver specifika inmatnings-, matnings- och tillbakadragningsstrategier.
Enbart spindelhastigheten avgör inte hålkvaliteten. Matning, skärhastighet, borrgeometri, beläggning, material och kylvätska måste bilda ett kompatibelt skärsystem.
En olämplig matning kan öka skärbelastningen eller ge ineffektiv skärning. Slitna eller skadade kanter kan ändra hålstorlek, yttillstånd och gradbildning.
För repeterbarhet, upprätta en policy för verktygsliv innan kvaliteten blir oförutsägbar. Detta kan använda ett validerat hålantal, inspektionsresultat, slitageobservationer eller en kombination.
Ett verktyg ska inte vara kvar i produktionen bara för att det inte har gått sönder.
En stel maskin kan inte kompensera för ett rörligt eller förvrängt arbetsstycke.
Placera och stöd komponenten tillräckligt nära skärområdet för att begränsa rörelsen. Däremot kan överdriven fastspänning deformera tunna sektioner och ändra geometrin efter frigöring.
Termiska förhållanden påverkar också dimensioner. Maskinuppvärmning, spindeldrift, kylvätsketemperatur och förändringar i den omgivande miljön kan bidra till drift.
En realistisk validering bör omfatta den avsedda produktionscykeln, inte bara isolerade hål gjorda under ovanligt gynnsamma förhållanden.
Hålkvaliteten är inte komplett när borren dras in. Utgångsgrader, korsande passager, beläggningar och senare bearbetning kan påverka den färdiga delen.
Blindhål och tvärhål förtjänar särskild uppmärksamhet eftersom invändiga grader kan vara svåra att komma åt.
Definiera det erforderliga kanttillståndet och bekräfta när inspektion sker. Om plätering, värmebehandling eller annan operation kan ändra den slutliga egenskapen, upprätta acceptanskrav för lämpligt tillverkningssteg.
Borrning kan ge ett färdigt hål, men vissa krav kräver ytterligare operationer eller annan tillverkningsväg.
| Processpotentiell | tillämpning | Viktig begränsning |
|---|---|---|
| Borrning | Att producera det första hålet eller en färdig funktion | Förmågan beror på geometri och förhållanden |
| Brotschar | Raffineringsdiameter och yttillstånd | Korrigerar inte på ett tillförlitligt sätt betydande platsfel |
| Tråkig | Justera storlek och plats där åtkomst tillåter | Mycket små diametrar begränsar verktygets styvhet |
| Hålfräsning | Att producera hål genom kontrollerade verktygsbanor | Begränsad av skärstorlek, åtkomst och maskinkapacitet |
| EDM-hålsborrning | Vissa små eller djupa hål i ledande material | Ytans skick och efterföljande krav behöver ses över |
Rätt val beror på vilken egenskap som är svår att uppnå.
Att lägga till brotschning kan till exempel hjälpa ett storlekskrav men lämna ett oacceptabelt positionsfel olöst. Processplanering bör ta itu med det faktiska felläget snarare än att bara lägga till en efterbehandlingsoperation.
En kontrollerad valideringssekvens är mer informativ än en enda inspektionsrapport.
Bekräfta diameter, tolerans, djup, håltyp, datum, positionskrav, yttillstånd och gradgränser.
Identifiera om hålet stöder montering, vätskeflöde, inriktning eller annan funktion. Detta hjälper till att skilja kritiska krav från onödigt restriktiva länktexter.
Anteckna avsett verktyg, hållare, skärförhållanden, kylvätskearrangemang, fixtur och efterbehandlingssekvens.
Dokumentation gör senare felsökning mer meningsfull. Utan det kan en framgångsrik prövning vara svår att reproducera.
Välj mätutrustning innan du bestämmer dig för en tillverkningsrutt.
Kontrollera tillgänglighet, upplösning, kalibrering, osäkerhet och de egenskaper som varje metod faktiskt kan bedöma.
Inspektera funktioner över en representativ sekvens istället för att bara lita på den första acceptabla komponenten.
Om det är relevant, inkludera normalt uppvärmningsbeteende, verktygsbyten, avbrott och återklämning. Registrera mätningar i produktionsorder så att gradvis drift förblir synlig.
Definiera vad som händer när mätningar närmar sig en gräns, grader ökar eller verktyget når sin godkända livslängd.
En användbar kontrollplan identifierar när man ska stoppa, inspektera, byta ut verktyg och granska potentiellt påverkade delar.
Mätning kan bli den begränsande faktorn när hålen är små, djupa eller otillgängliga.
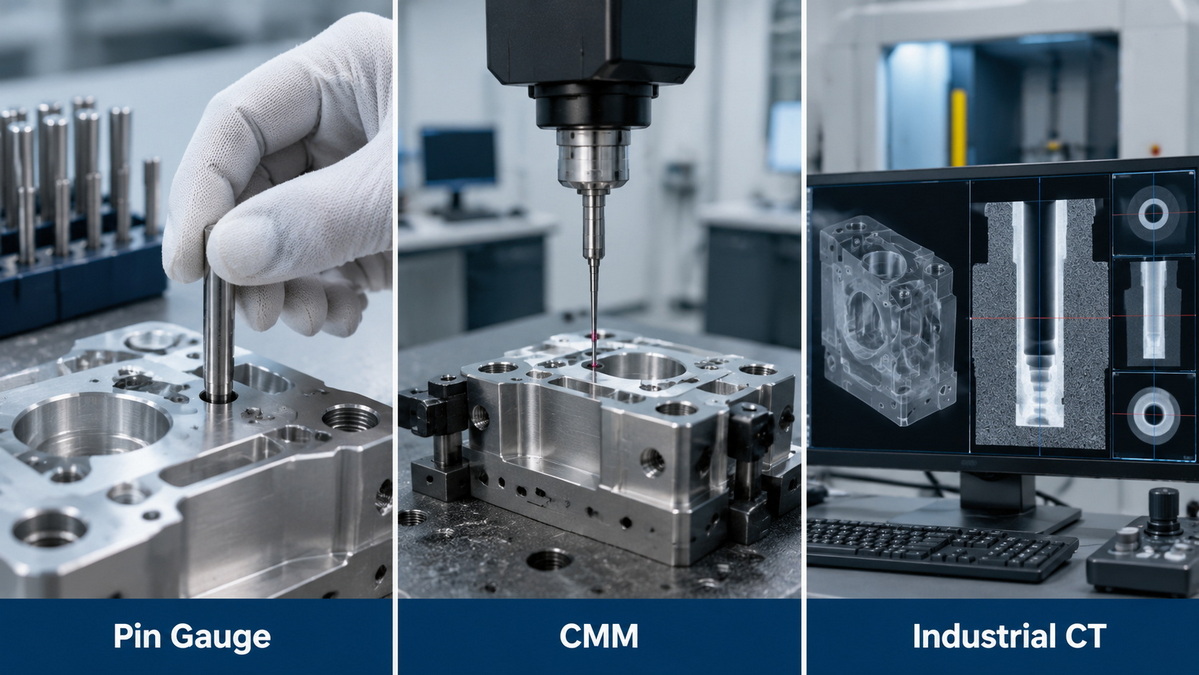
En stiftmätare kan hjälpa till att bedöma storleksacceptans, men den ger inte en fullständig beskrivning av rundhet, avsmalning eller position. Likaså, mätning av en synlig ingång behöver inte nödvändigtvis fastställa tillståndet djupare inne i hålet.
Beroende på funktionen kan inspektion innefatta:
- Kalibrerade stiftmätare.
- Lämplig utrustning för hålmätning.
- Koordinera mätningen med prober av lämplig storlek.
- Optisk mätning för tillgängliga funktioner.
- Industriell datortomografi för intern geometri.
Industriell CT kan inspektera inre strukturer utan att sektionera komponenten. Lämpligheten beror dock på material, geometri, skanningsförhållanden och visad mätförmåga. Den ska inte presenteras som automatiskt tillräcklig för varje snäv tolerans.
Kom överens om mätstrategin med leverantören innan produktion. Olika mätmetoder kan annars skapa tvister om samma komponent.
Tänk på ett hypotetiskt litet genomgående hål i en komponent i rostfritt stål. Tidiga delar klarar inspektion, men senare delar visar större ingångsdiametrar och ökade utgångsgrader.
Flera förklaringar är möjliga:
1. Det senaste slitaget förändrar skärverkan.
2. Runout eller hållarkontamination ger ojämn belastning.
3. Chipevakueringen försämras.
4. Arbetsstyckets stöd eller termiska förhållanden förändras.
5. Mätmetoden svarar inkonsekvent på grader.
Undersökningen bör jämföra produktionsordermätningar med verktygskondition, avloppskontroller, kylvätsketillförsel och gradobservationer.
Om du omedelbart ändrar spindelhastigheten kan den ursprungliga orsaken döljas. En kontrollerad jämförelse är mer användbar än att ändra flera variabler tillsammans.
Detta exempel illustrerar ett diagnostiskt tillvägagångssätt, inte ett rapporterat kundresultat eller ett garanterat tillverkningsresultat.
En komplett offertförfrågan hjälper leverantörer att utvärdera genomförbarheten och identifiera kostnadsdrivare.
Förse:
- En dimensionerad ritning och relevant 3D-modell.
- Materialkvalitet och skick.
- Håldiameter, djup och antal per komponent.
- Genomgående hål, blindhål och korsande håldetaljer.
- Datum och geometriska toleranser.
- Ytfinish och kantkrav.
- Efterbearbetningsbehandlingar.
- Orderkvantitet och förväntad upprepad efterfrågan.
- Besiktnings- och dokumentationskrav.
Fråga vilka operationer som fastställer de kritiska egenskaperna, hur de kommer att mätas och hur produktionskonsistensen kommer att övervakas.
För en U-Need offert, skicka in ritning, materialspecifikation, kvantiteter och krav på kritiska hål. Begär en granskning av den föreslagna tillverkningsvägen och inspektionsmetoden innan du godkänner produktionen. Projekt som kombinerar bearbetade delar, formar eller plåtkomponenter bör också identifiera gränssnitten mellan dessa komponenter.
Det finns ingen ansvarsfull universell figur. Uppnåelig tolerans beror på diameter, djup, material, verktyg, efterbehandling, termiska förhållanden och inspektionsförmåga. En leverantör bör utvärdera den faktiska egenskapen.
Inte automatiskt. Erforderlig hastighet följer den valda skärhastigheten och verktygsdiametern, men praktiska inställningar måste också respektera verktygsstyrning, materialbeteende, spindelkapacitet och stabilitet.
Brotschning följer i allmänhet det befintliga hålet. Det kan förfina storlek och yttillstånd, men det bör inte litas på för att korrigera väsentliga positionsfel.
Möjliga orsaker inkluderar verktygsslitage, termisk drift, ändrad avvikelse, spånansamling, materialvariationer och mätinkonsekvens. Mätningar som registreras i produktionsorder hjälper till att identifiera mönster.
Generellt sett, ja. Större djup ökar kraven på verktygsstabilitet, spånavgång, kylvätsketillgång och inspektion. Djup-diameterförhållandet är en viktig planeringsparameter.
Begäran resultat från en representativ produktionssekvens, inte bara en första artikel. Bekräfta mätmetoden, provtagningsplanen, kontrollerna för verktygets livslängd och svar på dimensionsförskjutning.
1.Sandvik Coromant. 'Borrning.' Teknisk vägledning som täcker val av borr, hålkvalitet, utlopp och hänsyn till kylvätska. [Läs den tekniska guiden ]. [sandvik.coromant ]
2.Sandvik Coromant. 'Borrslitage och felsökning.' Diagnostisk vägledning för hålform, verktygsslitage, spånstopp och instabila skärförhållanden. [Läs felsökningsguiden ]. [sandvik.coromant ]
3.Sandvik Coromant. 'CoroDrill® Dura 462.' Produktspecifik vägledning om pilotborrning, verktygsavbrott och kylvätskeleverans. Dess numeriska rekommendationer bör inte generaliseras till icke-relaterade verktyg. [Läs applikationsvägledningen ]. [sandvik.coromant ]
4.Haas Automation. 'CNC-noggrannhet och termisk tillväxt.' Servicechecklista som tar upp dimensionsvariationer, driftsförhållanden och termiska influenser. [Läs den tekniska checklistan ]. [haascnc ]
5.ZEISS Industrial Quality Solutions. 'CT Measuring Services.' Översikt över oförstörande inspektion och mätning av intern och extern komponentgeometri. [Läs mätöversikten ]. [zeiss ]


