Visningar: 244 Författare: U-Need Publiceringstid: 2026-11-12 Ursprung: Plats
Innehållsmeny
● Vad är CNC-bearbetning och hur skiljer det sig från NC?
● Ursprunget till CNC-bearbetning: Varför rymdfart behövde numerisk kontroll
>> Manuell bearbetning skapade en utmaning med komplex geometri
>> John T. Parsons och Frank L. Stulen avancerade idén
● 1952 MIT Milling Machine: A Defining Historical Milestone
● Tidslinje för CNC-bearbetning: Viktiga utvecklingsstadier
● Hur datorer och digital programmering förändrade bearbetningen
>> Datoriserade styrenheter gjorde programmen mer anpassningsbara
>> CAD och CAM ansluten geometri med verktygsbanor
>> Fleraxlig bearbetning Utökad geometrisk åtkomst
● Vad CNC-historien lär köpare om precision
>> 1. Designavsikten måste vara entydig
>> 2. Processen måste kontrollera variation
>> 3. Inspektion måste överensstämma med kravet
● Praktiskt exempel: Planera ett precisionshus
● Den senaste riktningen: anslutna maskiner och digitala tvillingar
● En köparens checklista för att välja en tillverkningspartner
● Från CNC-historik till ditt nästa tillverkningsprojekt
● Vanliga frågor om CNC-bearbetningshistorik
>> Vem uppfann CNC-bearbetning?
>> När demonstrerades den första NC-fräsen?
>> Vad är den största skillnaden mellan NC och CNC?
>> Varför var flyget viktigt för CNC-utvecklingen?
>> Garanterar CNC-bearbetning automatiskt precision?
>> Hur stödjer CNC-bearbetning formtillverkning?
CNC-bearbetningshistoriken förklarar hur tillverkningen gick från manuellt styrda skärverktyg till programmerbara system som kan producera komplexa, repeterbara delar. Dess grundval uppstod på 1940-talet, följt av en landmärke numerisk kontrolldemonstration vid MIT 1952. Datoriserade styrenheter utvecklades senare och skapade den teknik som tillverkarna använder idag.
För ingenjörer och köpare erbjuder denna historia mer än intressanta datum. Den förklarar varför digitala konstruktioner, kontrollerade verktygsbanor, tillförlitlig arbetshållning och inspektion måste fungera tillsammans.
På U-Need , ser vi precisionstillverkning genom hela processen: att översätta produktkrav till en lämplig tillverkningsväg, snarare än att behandla en maskinspecifikation som en kvalitetsgaranti.
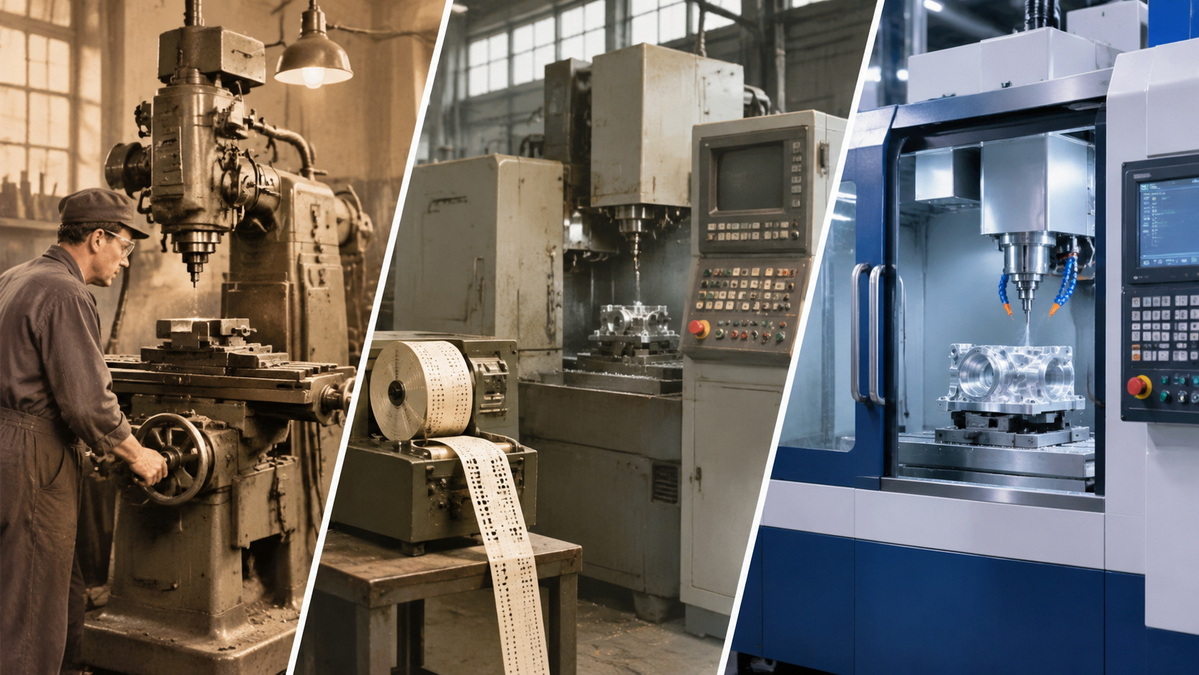
CNC står för computer numerical control. Vid CNC-bearbetning utför en datoriserad styrenhet programmerade instruktioner för att koordinera maskinrörelser och driftsfunktioner.
Beroende på utrustningen kan dessa instruktioner styra axelpositioner, matningshastigheter, spindelhastigheter och verktygsbyten.
Skillnaden mellan NC och CNC är väsentlig för att förstå teknikens ursprung.
Tidiga numeriska kontrollsystem följde kodade numeriska instruktioner, vanligtvis levererade på hålat papperstejp. Senare CNC-system införlivade datorer i styrarkitekturen, vilket gjorde programmen lättare att lagra, redigera och hantera.
| Feature | Tidiga NC-system | Moderna CNC-system |
|---|---|---|
| Instruktionshantering | Kodade instruktioner läser igenom dedikerad kontrollhårdvara | Program som behandlas av datoriserade kontroller |
| Programändringar | Ofta krävs att man förbereder eller modifierar fysiska medier | Vanligtvis redigerad och överförd digitalt |
| Arbetsflöde för programmering | Betydande manuell förberedelse | Stöds vanligtvis av design- och tillverkningsprogram |
| Produktionsintegration | Mer begränsad anslutning | Kan ansluta till inspektions-, övervaknings- och automationssystem |
Förändringen var inte bara att ersätta papper med en skärm. Det gjorde tillverkningsinstruktionerna mer flexibla och lättare att återanvända.
Innan numerisk kontroll förlitade sig maskinister i hög grad på ritningar, mallar, fixturer, mätinstrument och manuella justeringar.
Dessa metoder skulle kunna ge utmärkt arbete. Men att göra komplexa konturer upprepade gånger krävde avsevärd skicklighet och förberedelse.
Flygplanstillverkningen intensifierade utmaningen. Böjda aerodynamiska komponenter krävde koordinerade rörelser som var svåra att reproducera effektivt genom enbart manuell drift.
Den uppkomna frågan var okomplicerad: kunde beräknade koordinater styra maskinens rörelse istället för att kräva att en operatör återskapar varje rörelse?
John T. Parsons och Frank L. Stulen är allmänt förknippade med början av numerisk kontroll.
Deras arbete kopplade ihop flygplansrelaterade tillverkningsproblem med numeriska beräkningar och koordinatbaserade produktionsmetoder. Hålkortsdatorer hjälpte till att förvandla komplex geometri till användbar tillverkningsinformation.
Deras bidrag avslöjar också en viktig skillnad: att beräkna en form och automatiskt bearbeta den formen är separata tekniska problem.
Ett praktiskt system behövde fortfarande ett sätt att läsa instruktioner, koordinera rörelser och kontrollera maskinen exakt.
MIT:s Servomechanisms Laboratory började sitt betydande numeriska kontrollarbete 1949 under ett kontrakt med Parsons Corporation.
Laboratoriet utvecklade en experimentell fräsmaskin styrd av information på stansad papperstejp. Dess första fungerande modell för kontinuerlig väg demonstrerades i september 1952.
MIT:s arkivkonto identifierar William M. Pease och James O. McDonough som designers av den experimentella maskinen. Ytterligare forskning fortsatte under sponsring av det amerikanska flygvapnet.
Systemet visade en igenkännbar kontrollkedja:
1. Konvertera delkrav till numeriska instruktioner.
2. Koda instruktionerna på stansad tejp.
3. Läs och avkoda informationen.
4. Skicka styrsignaler till servomekanismer.
5. Kör koordinerade maskinaxelrörelser.
Att kalla denna maskin för ett modernt CNC-system döljer den historiska skillnaden. Det var en landmärke NC-maskin som hjälpte till att lägga grunden för senare datoriserad styrning.
Dess prestation bevisade att numerisk information kunde styra komplexa bearbetningsrörelser.
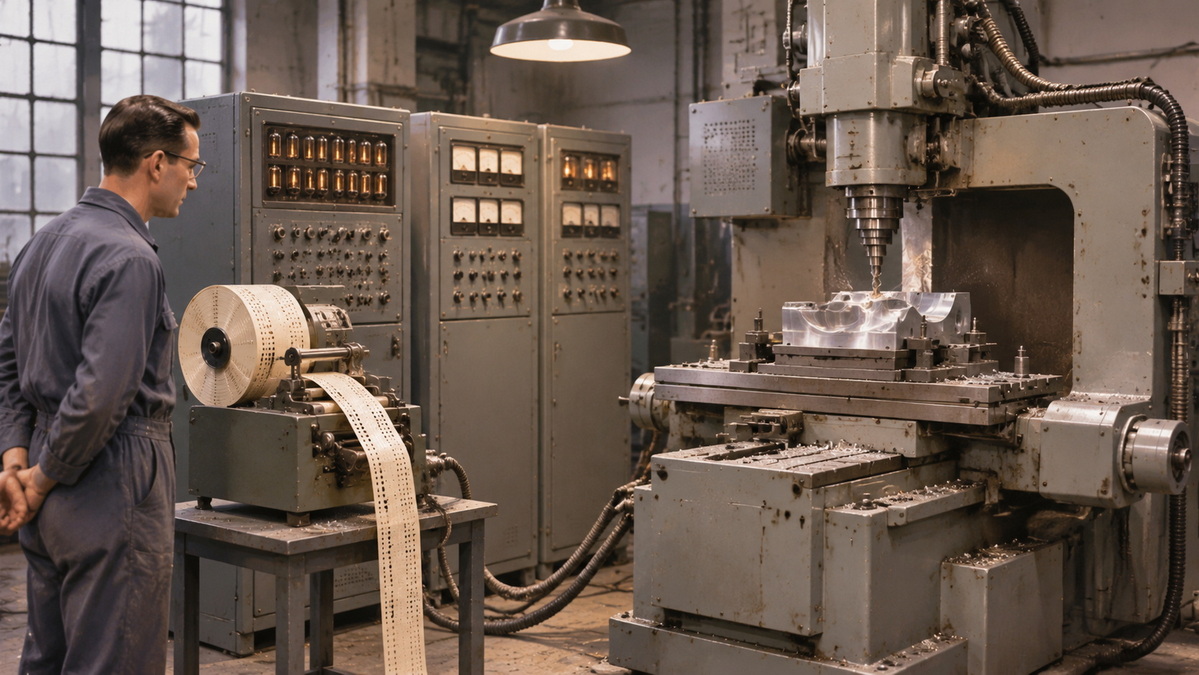
Utvecklingen av CNC-bearbetning involverade överlappande framsteg inom styrteknik, beräkning, programmering och maskinkonstruktion.
| Period | Stor utveckling | Praktisk betydelse |
|---|---|---|
| 1940-talet | Parsons och Stulen utvecklar numeriska metoder för bearbetningsproblem | Kopplar samman beräknad geometri med tillverkningsinstruktioner |
| 1949 | MIT påbörjar sitt stora utvecklingsprojekt för numerisk kontroll | Tar in koordinerad rörelse- och styrteknik i projektet |
| september 1952 | MIT demonstrerar en fungerande NC-fräsmaskin med kontinuerlig väg | Demonstrerar automatiserad bearbetning från kodade numeriska instruktioner |
| 1950-1960-talen | NC-system utvecklas kommersiellt | Utökar programmerbara verktygsmaskiner |
| 1960-1970-talen | Datoriserad styrning utvecklas tillsammans med NC | Förbättrar programhantering och kontrollflexibilitet |
| 1970-talet och framåt | Mikroprocessorer påskyndar utvecklingen av kontroller | Stöder mer kapabla, kompakta styrsystem |
| Senare decennier | Digital programmering, fleraxlig bearbetning och anslutningsmöjligheter utökas | Möjliggör allt mer integrerade tillverkningsarbetsflöden |
| I dag | Övervakning, automatisering och digitala tvillingar utökar den digitala tillverkningen | Lägger till möjligheter för förutsägelse, verifiering och processförbättringar |
Dessa stadier ska inte ses som universella adoptionsdatum. Olika industrier och fabriker antog teknik i olika hastigheter.
När datoranvändning blev praktisk för maskinstyrning, fick tillverkarna mer flexibla sätt att hantera bearbetningsinstruktioner.
Ett dokumenterat exempel är Siemens introduktion av sin Sinumerik 500C datoriserade styrning 1973, initialt för svarvnings- och fräsapplikationer.
Billigare mikroprocessorer accelererade sedan utvecklingen. Programhantering och överföring i nätverk blev också allt mer praktiskt.
Denna utveckling spelade en roll kommersiellt eftersom byte av en del inte längre var lika starkt beroende av att återuppbygga fysiska kontrollmedia.
Datorstödd design definierar delens geometri. Datorstödd tillverkning hjälper programmerare att utveckla de bearbetningsstrategier och verktygsbanor som behövs för att producera den.
Programvaran eliminerar inte tillverkningsbedömning.
En programmerare måste fortfarande överväga:
- Tillgång till skärverktyg och styvhet.
- Arbetshållning och inställningssekvens.
- Materiellt beteende.
- Återstående lager mellan operationerna.
- Skärningsförhållanden och spån evakuering.
- Inspektionsåtkomst för kritiska funktioner.
En digital modell beskriver den tänkta formen. Tillverkningsplanen avgör hur tillförlitligt den formen kan produceras.
Ytterligare maskinaxlar kan hjälpa verktyg att nå vinklade ytor och komplexa funktioner med färre separata inställningar.
Fler axlar gör dock inte automatiskt en process bättre eller billigare.
En enkel komponent kan passa treaxlig fräsning, medan en roterande del kan framställas bättre genom svarvning. Komplex geometri kan motivera femaxlig bearbetning.
Den användbara frågan är inte vilken maskin som låter mest avancerad, utan vilken process som uppfyller delens krav med hanterbar kostnad och risk.
Den centrala lärdomen är att automation och noggrannhet är relaterade, men de är inte utbytbara.
En maskin kan upprepa en programmerad rörelse samtidigt som den konsekvent producerar en felaktig funktion.
Ur ett tillverkningsöversiktsperspektiv skulle jag utvärdera tre sammanhängande områden.
En leverantör behöver mer än en visuell modell när funktionskrav är viktiga.
Ge tydlig information om:
- Materialkvalitet och skick.
- Kritiska dimensioner och toleranser.
- Datumreferenser.
- Ytfinish.
- Trådar och passar.
- Krav på värmebehandling eller beläggning.
Där en modell och ritning skiljer sig, fastställa vilket dokument som styr innan produktionen påbörjas.
Maskinens förmåga är bara en inverkan på den färdiga komponenten.
Verktygsslitage, delböjning, fastspänningsförvrängning, temperatur och inställningsändringar kan också påverka resultaten.
Till exempel kan en tunn vägg röra sig under skärning även när maskinens positioneringsprestanda är utmärkt.
Det lämpliga svaret kan innebära att fixturen, bearbetningssekvensen eller geometrin ändras – inte bara att välja en snävare maskinspecifikation.
Fråga hur leverantören kommer att verifiera viktiga egenskaper.
En användbar inspektionsplan identifierar funktion, mätmetod, acceptanskriterier och rapporteringskrav.
Beroende på geometri kan inspektion involvera mätare, mikrometrar, optisk mätning eller en koordinatmätmaskin.
Instrumentet ska passa mätuppgiften. En rapport är endast värdefull när den verifierar de egenskaper som avgör om delen fungerar.
Tänk på ett illustrativt aluminiumhus med en tätningsyta, lagerhål, monteringshål och en tunn innervägg.
Detta är ett planeringsexempel, inte ett dokumenterat U-Need-kundprojekt.
Ett kapacitetsstyrt tillvägagångssätt kan omedelbart fokusera på maskintyp. Ett kravstyrt tillvägagångssätt börjar med funktion.
| Funktion | Tillverkningsproblem | Fråga att lösa |
|---|---|---|
| Tätande ansikte | Planhet och ytstruktur | Vad måste parningsgränssnittet uppnå? |
| Lagerhål | Storlek, form och inriktning | Vilken passform och positionsförhållande krävs? |
| Monteringshål | Förhållande till monteringsdatum | Hur kommer huset att placeras under monteringen? |
| Tunn vägg | Avböjning och förvrängning | Kan geometri eller operationssekvens minska rörelsen? |
| Färdiga ytor | Förändringar under behandlingen | Vilka krav gäller efter avslutning? |
Detta tillvägagångssätt kopplar samman bearbetningshistorik med dagens upphandling: programmerbar rörelse skapar kapacitet, men tekniska beslut gör kapacitet till användbara delar.
Det hjälper också köpare att jämföra offerter på motsvarande krav snarare än bara pris.
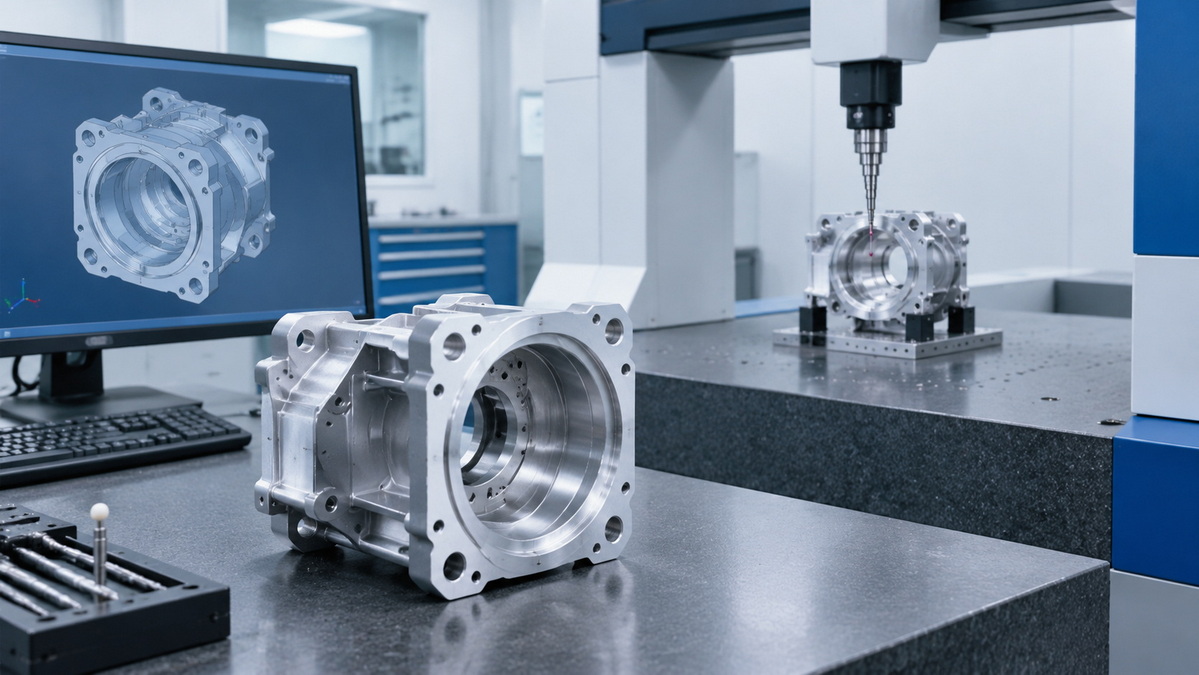
Modern CNC-utveckling sträcker sig i allt högre grad bortom styrenheten till uppkopplade produktionssystem.
Övervakning kan ge information om utrustningens skick och driftsprestanda. Automation kan koordinera hanterings- och bearbetningsuppgifter.
Digitala tvillingar lägger till ytterligare ett lager: virtuella representationer kopplade till fysiska tillverkningssystem för att stödja analys, förutsägelse och optimering.
NIST identifierar applikationer inklusive maskinhälsoanalys, underhållsplanering, alternativa produktionsscheman och virtuell driftsättning.
Dess ekonomiska forskning uppskattar att en utbredd användning skulle kunna skapa cirka 37,9 miljarder dollar i årliga fördelar inom amerikansk tillverkning.
Den siffran är en modell för branschomfattande möjlighet. Det är inte uppmätta besparingar från enbart CNC-bearbetning eller en garanterad avkastning för en enskild fabrik.
NIST betonar också validering, interoperabilitet och osäkerhet. En modell måste representera den verkliga processen på ett adekvat sätt innan dess förutsägelser förtjänar förtroende.
För köpare är den praktiska frågan fortfarande enkel: vilken mätbar förbättring ger tekniken för detta projekt?
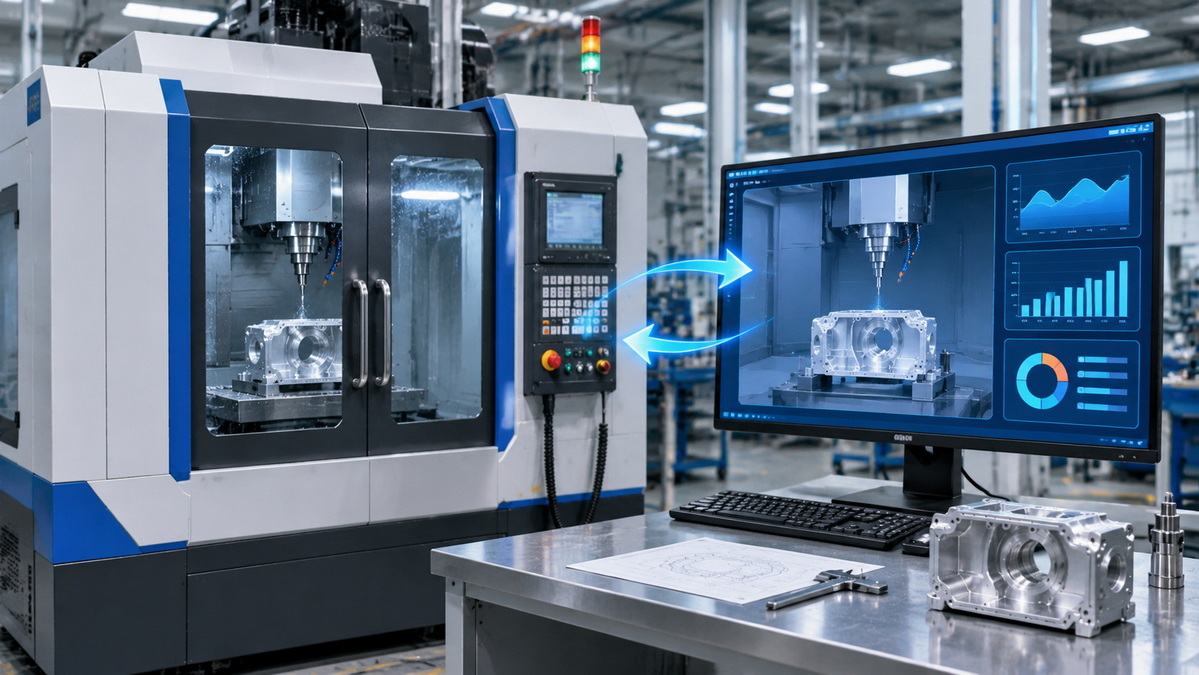
Använd följande frågor för att gå bortom utrustningslistorna:
1. Kan leverantören förklara den föreslagna tillverkningsvägen?
2. Har kritiska toleranser och datumrelationer granskats?
3. Är material- och ytbehandlingskrav tydligt inkluderade?
4. Hur kommer förvrängning, verktygsåtkomst och inställningsändringar att hanteras?
5. Vilka egenskaper kommer att inspekteras och rapporteras?
6. Hur kommer ritningsrevisioner och produktionsförändringar att kontrolleras?
7. Skiljer offerten på prototyp och krav på repetition?
Ett starkt tekniskt samtal bör klargöra både förmåga och begränsningar.
Svar som identifierar äkta avvägningar är mer användbara än allmänna löften om exceptionell precision.
CNC-bearbetningshistoriken följer en konsekvent riktning: gör tillverkningsinstruktionerna mer kontrollerbara, anpassningsbara och anslutna.
Ändå är grunderna oförändrade. Framgångsrika delar kräver tydliga specifikationer, lämpliga processer, stabilt utförande och meningsfull verifiering.
U-Need stödjer globala varumärken, distributörer och tillverkare med end-to-end tillverkningslösningar i Kina, inklusive:
- Anpassad precisionsbearbetning av delar.
- Formtillverkning, inklusive formsprutningsformar, pressformar och kallsmidningsformar.
- Plåttillverkning, inklusive laserskärning, bockning och stansning.
Rätt väg kan involvera bearbetade komponenter, produktionsverktyg, tillverkade delar eller en kombination.
Skicka U-Need dina 3D-modeller, 2D-ritningar, materialkrav, kvantiteter och målleveransschema. Identifiera kritiska toleranser och efterbehandlingskrav så att diskussionen kan fokusera på tillverkningsbarhet, processval och en tydlig offert.
Ingen enskild person uppfann alla delar av modern CNC-bearbetning. Parsons och Stulen hjälpte till att etablera numerisk kontroll, MIT utvecklade ett landmärke arbetssystem, och senare ingenjörer lade till datoriserade kontroller och programmeringsmöjligheter.
MIT demonstrerade sin första arbetande kontinuerliga numeriskt styrda fräsmaskin i september 1952. Den följde instruktioner kodade på stansat papperstejp istället för att använda en modern inbyggd datorstyrd styrenhet.
NC hänvisar i stora drag till maskinstyrning genom numeriska instruktioner. CNC innehåller datoriserad kontroll, vilket möjliggör mer flexibel programlagring, redigering, exekvering och integration med digitala tillverkningsarbetsflöden.
Flygplansrelaterade komponenter skapade krävande kontur- och repeterbarhetsproblem. Dessa krav uppmuntrade utvecklingen av koordinatbaserade metoder och automatisk kontroll för rörelser som var svåra att reproducera effektivt för hand.
Nej. Resultaten beror också på specifikationer, maskinskick, verktyg, fixturer, materialbeteende, programmering och inspektion. Enbart repeterbara rörelser bevisar inte att en färdig komponent uppfyller dess funktionskrav.
CNC-bearbetning kan producera formkomponenter, kaviteter, kärnor och relaterade verktygsfunktioner. Beroende på geometri och materialtillstånd kan en komplett verktygsprocess också kräva andra operationer, såsom elektrisk urladdningsbearbetning, slipning eller polering.
1. [TOPS — 'CNC-bearbetningshistorik: ursprunget och utvecklingen' ]. Originalartikeln har granskats för ämnestäckning, historisk inramning och innehållsluckor. Den användes inte som den enda myndigheten för omtvistade historiska anspråk. [bästa bästa precision ]
2. [MIT Department of Distinctive Collections — 'Massachusetts Institute of Technology, Servomechanisms Laboratory Records' ]. Primär arkivbeskrivning som stöder 1949 års projekt, namngivna MIT-bidragsgivare, instruktioner för stansade band och demonstration i september 1952. [archivesspace.mit ]
3. [MIT Museum — 'En numeriskt styrd fräsmaskin' ]. Historisk film som förklarar 1952-systemets stansade tejpavkodning, servomekanismer och maskinaxelkontroll. [mitmuseum.mit ]
4. [Wikipedia — 'History of Numerical Control' ]. Kompletterande historisk översikt som används för Parsons-Stulens bakgrund och distinktionen mellan tidig numerisk kontroll och senare datoriserade system; MIT-poster stöder den centrala demonstrationskronologin. [en.wikipedia ]
5. [SA Instrumentation & Control — '50 Years of Sinumerik' ]. Siemens historiska konto som stöder 1973 års Sinumerik 500C-milstolpe, efterföljande mikroprocessorutveckling och nätverksprogramhantering. [instrumentation.co ]
6. [NIST — 'Digitala tvillingar' ]. Stöder diskussionen om tillverkningstillämpningar, inklusive maskintillstånd, underhåll, schemaläggning och virtuell driftsättning. [nist ]
7. [NIST — 'Economics of Digital Twins: Costs, Benefits, and Economic Decision-Making' ]. Publicerad 30 oktober 2024. Källa till den modellerade 37,9 miljarder USD branschomfattande möjligheten och dess investeringsanalyssammanhang. [nist ]
8. [NIST — 'Digital Twins for Advanced Manufacturing' ]. Stöder begränsningarna gällande validering, osäkerhet, interoperabilitet och tillförlitlig implementering. [nist ]


