Aufrufe: 244 Autor: U-Need Veröffentlichungszeit: 17.11.2026 Herkunft: Website
Inhaltsmenü
● Was ist CNC-Bearbeitung und wie unterscheidet sie sich von NC?
● Die Ursprünge der CNC-Bearbeitung: Warum die Luft- und Raumfahrt eine numerische Steuerung benötigte
>> Die manuelle Bearbeitung stellte eine komplexe Geometrie-Herausforderung dar
>> John T. Parsons und Frank L. Stulen brachten die Idee voran
● Die MIT-Fräsmaschine von 1952: Ein entscheidender historischer Meilenstein
● Zeitleiste der CNC-Bearbeitungsgeschichte: Wichtige Entwicklungsstadien
● Wie Computer und digitale Programmierung die maschinelle Bearbeitung veränderten
>> Computergestützte Steuerungen machten Programme anpassungsfähiger
>> CAD- und CAM-vernetzte Geometrie mit Werkzeugwegen
>> Mehrachsige Bearbeitung, erweiterter geometrischer Zugriff
● Was die CNC-Geschichte Käufer über Präzision lehrt
>> 1. Die Designabsicht muss eindeutig sein
>> 2. Der Prozess muss die Variation kontrollieren
>> 3. Die Inspektion muss der Anforderung entsprechen
● Praxisbeispiel: Planung eines Präzisionsgehäuses
● Die neueste Richtung: Vernetzte Maschinen und digitale Zwillinge
● Eine Checkliste für Käufer zur Auswahl eines Fertigungspartners
● Von der CNC-Geschichte bis zu Ihrem nächsten Fertigungsprojekt
● Häufig gestellte Fragen zur Geschichte der CNC-Bearbeitung
>> Wer hat die CNC-Bearbeitung erfunden?
>> Wann wurde die erste NC-Fräsmaschine vorgeführt?
>> Was ist der Hauptunterschied zwischen NC und CNC?
>> Warum war die Luft- und Raumfahrt für die CNC-Entwicklung wichtig?
>> Garantiert die CNC-Bearbeitung automatisch Präzision?
>> Wie unterstützt die CNC-Bearbeitung den Formenbau?
Die Geschichte der CNC-Bearbeitung erklärt, wie die Fertigung von manuell geführten Schneidwerkzeugen zu programmierbaren Systemen überging, die in der Lage sind, komplexe, wiederholbare Teile herzustellen. Seine Grundlagen entstanden in den 1940er Jahren, gefolgt von einer bahnbrechenden Demonstration der numerischen Steuerung am MIT im Jahr 1952. Später wurden computergestützte Steuerungen entwickelt, die die Technologie hervorbrachten, die Hersteller heute verwenden.
Für Ingenieure und Einkäufer bietet diese Geschichte mehr als nur interessante Daten. Es erklärt, warum digitale Konstruktionen, kontrollierte Werkzeugwege, zuverlässige Werkstückspannung und Inspektion zusammenarbeiten müssen.
Bei U-Need , sehen wir Präzisionsfertigung durch den gesamten Prozess: Umsetzung der Produktanforderungen in einen geeigneten Fertigungsweg, anstatt eine Maschinenspezifikation als Qualitätsgarantie zu betrachten.
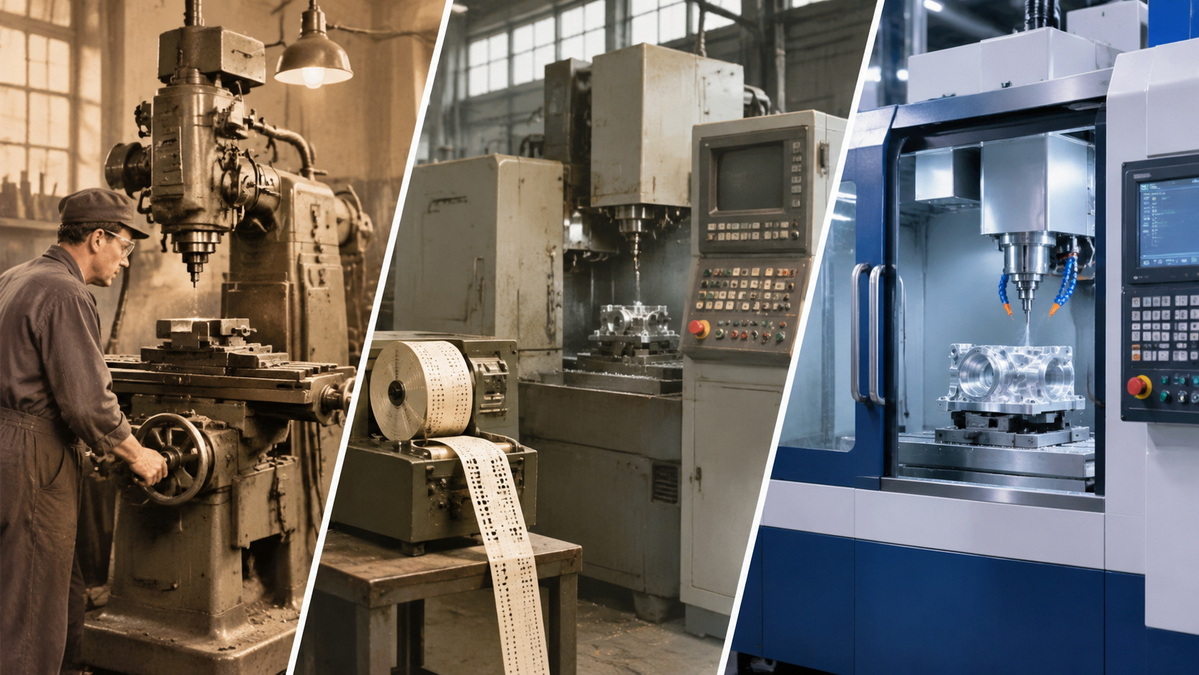
CNC steht für Computer Numerical Control. Bei der CNC-Bearbeitung führt eine computergestützte Steuerung programmierte Anweisungen aus, um Maschinenbewegungen und Betriebsfunktionen zu koordinieren.
Abhängig von der Ausrüstung können diese Anweisungen Achspositionen, Vorschübe, Spindeldrehzahlen und Werkzeugwechsel regeln.
Die Unterscheidung zwischen NC und CNC ist für das Verständnis der Ursprünge der Technologie von wesentlicher Bedeutung.
Frühe numerische Steuerungssysteme folgten codierten numerischen Anweisungen, die üblicherweise auf Lochstreifen geliefert wurden. Spätere CNC-Systeme integrierten Computer in die Steuerungsarchitektur, wodurch Programme einfacher gespeichert, bearbeitet und verwaltet werden konnten.
| Feature | Frühe NC-Systeme | Moderne CNC-Systeme |
|---|---|---|
| Umgang mit Anweisungen | Verschlüsselte Anweisungen werden über dedizierte Steuerungshardware gelesen | Von computergestützten Steuerungen verarbeitete Programme |
| Programmänderungen | Oft ist die Vorbereitung oder Änderung physischer Medien erforderlich | In der Regel digital bearbeitet und übertragen |
| Programmierworkflow | Umfangreiche manuelle Vorbereitung | Wird häufig von Design- und Fertigungssoftware unterstützt |
| Produktionsintegration | Eingeschränktere Konnektivität | Kann mit Inspektions-, Überwachungs- und Automatisierungssystemen verbunden werden |
Die Änderung bestand nicht einfach darin, Papier durch einen Bildschirm zu ersetzen. Dadurch wurden Herstellungsanweisungen flexibler und leichter wiederverwendbar.
Vor der numerischen Steuerung verließen sich Maschinisten stark auf Zeichnungen, Schablonen, Vorrichtungen, Messinstrumente und manuelle Einstellungen.
Diese Methoden könnten hervorragende Arbeit leisten. Allerdings erforderte die Herstellung komplexer Konturen immer wieder erhebliches Geschick und Vorbereitung.
Der Flugzeugbau verschärfte die Herausforderung. Gekrümmte aerodynamische Komponenten erforderten koordinierte Bewegungen, die allein durch manuelle Bedienung nur schwer effizient zu reproduzieren waren.
Die Frage, die sich stellte, war einfach: Können berechnete Koordinaten die Maschinenbewegung leiten, anstatt dass ein Bediener jede Bewegung nachbilden muss?
John T. Parsons und Frank L. Stulen werden häufig mit den Anfängen der numerischen Steuerung in Verbindung gebracht.
Ihre Arbeit verknüpfte luftfahrtbezogene Fertigungsprobleme mit numerischen Berechnungen und koordinatenbasierten Produktionsmethoden. Lochkarten-Computing half dabei, komplexe Geometrie in nutzbare Fertigungsinformationen umzuwandeln.
Ihre Beiträge offenbaren auch einen wichtigen Unterschied: Die Berechnung einer Form und die automatische Bearbeitung dieser Form sind separate technische Probleme.
Ein praktisches System benötigte immer noch eine Möglichkeit, Anweisungen zu lesen, Bewegungen zu koordinieren und die Maschine genau zu steuern.
Das Servomechanisms Laboratory des MIT begann seine bedeutende numerische Steuerungsarbeit im Jahr 1949 im Rahmen eines Vertrags mit der Parsons Corporation.
Das Labor entwickelte eine experimentelle Fräsmaschine, die durch Informationen auf gestanztem Papierband gesteuert wurde. Das erste funktionsfähige Modell mit kontinuierlichem Pfad wurde im September 1952 vorgestellt.
Der Archivbericht des MIT identifiziert William M. Pease und James O. McDonough als Designer der experimentellen Maschine. Weitere Forschungen wurden unter der Schirmherrschaft der US Air Force fortgesetzt.
Das System zeigte eine erkennbare Kontrollkette:
1. Teileanforderungen in numerische Anweisungen umwandeln.
2. Kodieren Sie die Anweisungen auf Lochstreifen.
3. Lesen und entschlüsseln Sie die Informationen.
4. Steuersignale an Servomechanismen senden.
5. Koordinierte Maschinenachsenbewegungen antreiben.
Die Bezeichnung dieser Maschine als modernes CNC-System verschleiert den historischen Unterschied. Es handelte sich um eine wegweisende NC-Maschine, die dazu beitrug, die Grundlage für die spätere computergestützte Steuerung zu legen.
Seine Leistung bestand darin, zu beweisen, dass numerische Informationen komplexe Bearbeitungsbewegungen steuern können.
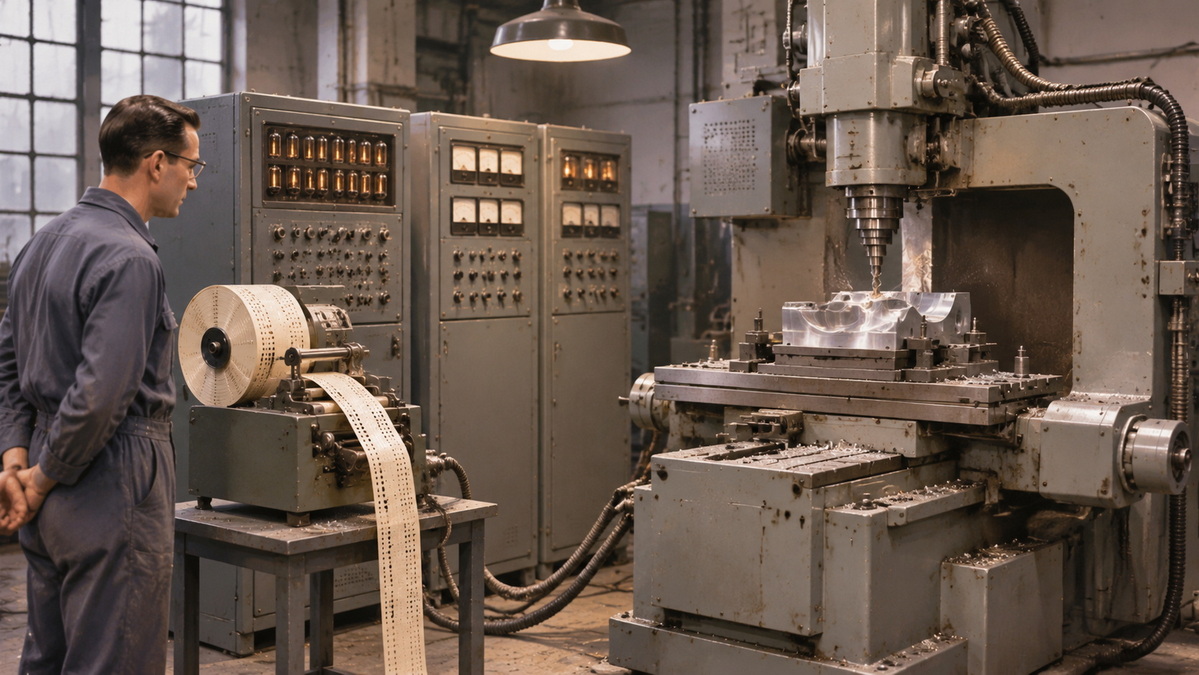
Die Entwicklung der CNC-Bearbeitung umfasste sich überschneidende Fortschritte in der Steuerungstechnik, der Informatik, der Programmierung und dem Maschinenbau.
| Periode | Wichtige Entwicklung | Praktische Bedeutung |
|---|---|---|
| 1940er Jahre | Parsons und Stulen entwickeln numerische Methoden für Bearbeitungsprobleme weiter | Verbindet berechnete Geometrie mit Fertigungsanweisungen |
| 1949 | Das MIT beginnt sein großes Entwicklungsprojekt für numerische Steuerungen | Bringt koordinierte Bewegungs- und Steuerungstechnik in das Projekt ein |
| September 1952 | Das MIT demonstriert eine funktionierende NC-Fräsmaschine mit kontinuierlicher Bahn | Demonstriert die automatisierte Bearbeitung anhand codierter numerischer Anweisungen |
| 1950er–1960er Jahre | NC-Systeme entwickeln sich kommerziell | Erweitert programmierbare Werkzeugmaschinenanwendungen |
| 1960er–1970er Jahre | Parallel zur NC entwickelt sich auch die computergestützte Steuerung | Verbessert die Programmhandhabung und Steuerungsflexibilität |
| Ab den 1970er Jahren | Mikroprozessoren beschleunigen die Controller-Entwicklung | Unterstützt leistungsfähigere, kompaktere Steuerungssysteme |
| Spätere Jahrzehnte | Digitale Programmierung, mehrachsige Bearbeitung und Konnektivität werden erweitert | Ermöglicht zunehmend integrierte Fertigungsabläufe |
| Heute | Überwachung, Automatisierung und digitale Zwillinge erweitern die digitale Fertigung | Bietet Möglichkeiten zur Vorhersage, Überprüfung und Prozessverbesserung |
Diese Phasen sollten nicht als universelle Adoptionstermine verstanden werden. Verschiedene Branchen und Fabriken führten Technologien unterschiedlich schnell ein.
Als Computer für die Maschinensteuerung praktisch wurden, erhielten Hersteller flexiblere Möglichkeiten zur Verwaltung von Bearbeitungsanweisungen.
Ein dokumentiertes Beispiel ist die Einführung der Computersteuerung Sinumerik 500C durch Siemens im Jahr 1973, zunächst für Dreh- und Fräsanwendungen.
Kostengünstigere Mikroprozessoren beschleunigten anschließend die Entwicklung. Auch die vernetzte Programmverwaltung und -übertragung wurde zunehmend praxistauglich.
Diese Entwicklung war kommerziell von Bedeutung, da der Austausch eines Teils nicht mehr so stark von der Wiederherstellung der physischen Steuermedien abhing.
Computergestütztes Design definiert die Teilegeometrie. Die computergestützte Fertigung hilft Programmierern bei der Entwicklung der für die Herstellung erforderlichen Bearbeitungsstrategien und Werkzeugwege.
Die Software eliminiert keine fertigungstechnische Beurteilung.
Ein Programmierer muss dennoch Folgendes berücksichtigen:
- Zugang und Steifigkeit des Schneidwerkzeugs.
- Reihenfolge der Werkstückspannung und Einrichtung.
- Materialverhalten.
- Restbestand zwischen den Vorgängen.
- Schnittbedingungen und Spanabfuhr.
- Inspektionszugang für kritische Merkmale.
Ein digitales Modell beschreibt die beabsichtigte Form. Der Fertigungsplan bestimmt, wie zuverlässig diese Form hergestellt werden kann.
Mithilfe zusätzlicher Maschinenachsen können Werkzeuge mit weniger separaten Einstellungen schräge Oberflächen und komplexe Merkmale erreichen.
Allerdings machen mehr Achsen einen Prozess nicht automatisch besser oder günstiger.
Ein einfaches Bauteil eignet sich möglicherweise für das dreiachsige Fräsen, während ein rotierendes Teil möglicherweise besser durch Drehen hergestellt werden kann. Komplexe Geometrie kann eine Fünf-Achsen-Bearbeitung rechtfertigen.
Die nützliche Frage ist nicht, welche Maschine am fortschrittlichsten klingt, sondern welcher Prozess die Anforderungen des Teils mit überschaubaren Kosten und Risiken erfüllt.
Die zentrale Lehre ist, dass Automatisierung und Genauigkeit zwar zusammenhängen, aber nicht austauschbar sind.
Eine Maschine kann eine programmierte Bewegung wiederholen und dabei ständig ein falsches Merkmal erzeugen.
Aus fertigungstechnischer Sicht würde ich drei zusammenhängende Bereiche bewerten.
Wenn funktionale Anforderungen wichtig sind, benötigt ein Lieferant mehr als ein visuelles Modell.
Geben Sie klare Informationen über:
- Materialqualität und -zustand.
- Kritische Abmessungen und Toleranzen.
- Bezugspunkte.
- Oberflächenbeschaffenheit.
- Gewinde und Passungen.
- Anforderungen an die Wärmebehandlung oder Beschichtung.
Bei Abweichungen zwischen Modell und Zeichnung legen Sie vor Produktionsbeginn fest, welches Dokument maßgeblich ist.
Die Maschinenfähigkeit hat nur einen Einfluss auf das fertige Bauteil.
Auch Werkzeugverschleiß, Durchbiegung des Teils, Spannverzug, Temperatur und Setup-Änderungen können sich auf die Ergebnisse auswirken.
Beispielsweise kann sich eine dünne Wand während des Schneidens bewegen, selbst wenn die Positionierungsleistung der Maschine ausgezeichnet ist.
Die geeignete Reaktion kann darin bestehen, die Vorrichtung, die Bearbeitungsreihenfolge oder die Geometrie zu ändern – und nicht einfach eine strengere Maschinenspezifikation auszuwählen.
Fragen Sie, wie der Lieferant wichtige Merkmale überprüft.
Ein nützlicher Prüfplan identifiziert das Merkmal, die Messmethode, die Akzeptanzkriterien und die Berichtspflicht.
Abhängig von der Geometrie kann die Prüfung Messgeräte, Mikrometer, optische Messungen oder ein Koordinatenmessgerät umfassen.
Das Gerät sollte zur Messaufgabe passen. Ein Bericht ist nur dann wertvoll, wenn er die Merkmale überprüft, die bestimmen, ob das Teil funktioniert.
Stellen Sie sich ein beispielhaftes Aluminiumgehäuse mit Dichtfläche, Lagerbohrung, Befestigungslöchern und einer dünnen Innenwand vor.
Dies ist ein Planungsbeispiel, kein dokumentiertes U-Need-Kundenprojekt.
Ein fähigkeitsorientierter Ansatz könnte sich unmittelbar auf den Maschinentyp konzentrieren. Ein anforderungsorientierter Ansatz beginnt mit der Funktion.
| hinsichtlich der Herstellung von Merkmalen. | Bedenken | Zu klärende Frage |
|---|---|---|
| Dichtfläche | Ebenheit und Oberflächenstruktur | Was muss die Steckschnittstelle leisten? |
| Lagerbohrung | Größe, Form und Ausrichtung | Welche Passform und Lagebeziehung sind erforderlich? |
| Befestigungslöcher | Beziehung zu Baugruppenbezügen | Wie wird das Gehäuse bei der Montage positioniert? |
| Dünne Wand | Ablenkung und Verzerrung | Können Geometrie oder Arbeitsablauf die Bewegung reduzieren? |
| Fertige Oberflächen | Veränderungen während der Behandlung | Welche Anforderungen gelten nach der Fertigstellung? |
Dieser Ansatz verbindet die Bearbeitungsgeschichte mit der heutigen Beschaffung: Programmierbare Bewegungen schaffen Leistungsfähigkeit, aber technische Entscheidungen verwandeln Leistungsfähigkeit in nutzbare Teile.
Es hilft Käufern auch dabei, Angebote zu gleichwertigen Anforderungen und nicht nur zum Preis zu vergleichen.
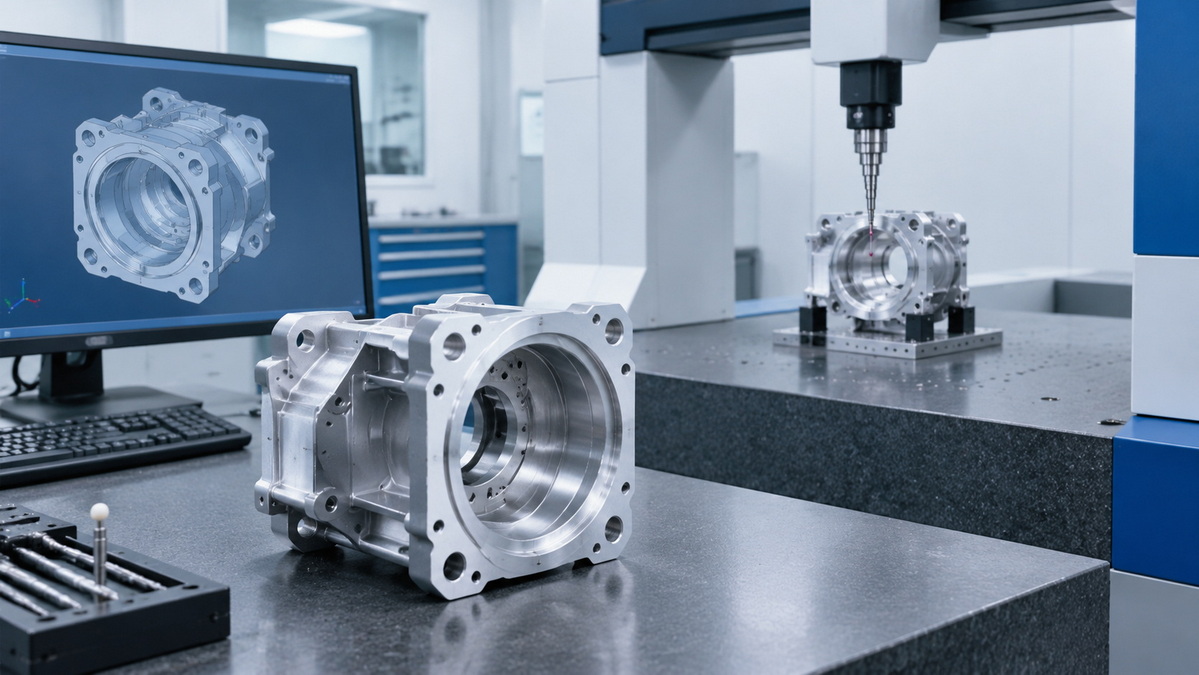
Die moderne CNC-Entwicklung erstreckt sich zunehmend über die Steuerung hinaus auf vernetzte Produktionssysteme.
Die Überwachung kann Informationen über den Gerätezustand und die Betriebsleistung liefern. Die Automatisierung kann Handhabungs- und Bearbeitungsaufgaben koordinieren.
Digitale Zwillinge fügen eine weitere Ebene hinzu: virtuelle Darstellungen, die mit physischen Fertigungssystemen verknüpft sind, um Analyse, Vorhersage und Optimierung zu unterstützen.
NIST identifiziert Anwendungen, einschließlich Maschinenzustandsanalysen, Wartungsplanung, alternative Produktionspläne und virtuelle Inbetriebnahme.
Die Wirtschaftsforschung schätzt, dass eine weit verbreitete Einführung 37,9 Milliarden US-Dollar bringen könnte. im gesamten US-amerikanischen verarbeitenden Gewerbe jährliche Vorteile in Höhe von etwa
Diese Zahl ist eine modellierte branchenweite Chance. Dabei handelt es sich weder um gemessene Einsparungen allein durch CNC-Bearbeitung noch um eine garantierte Rendite für eine einzelne Fabrik.
NIST legt außerdem Wert auf Validierung, Interoperabilität und Unsicherheit. Ein Modell muss den realen Prozess angemessen abbilden, bevor seine Vorhersagen Vertrauen verdienen.
Für Käufer bleibt die praktische Frage einfach: Welche messbare Verbesserung bringt die Technologie für dieses Projekt?
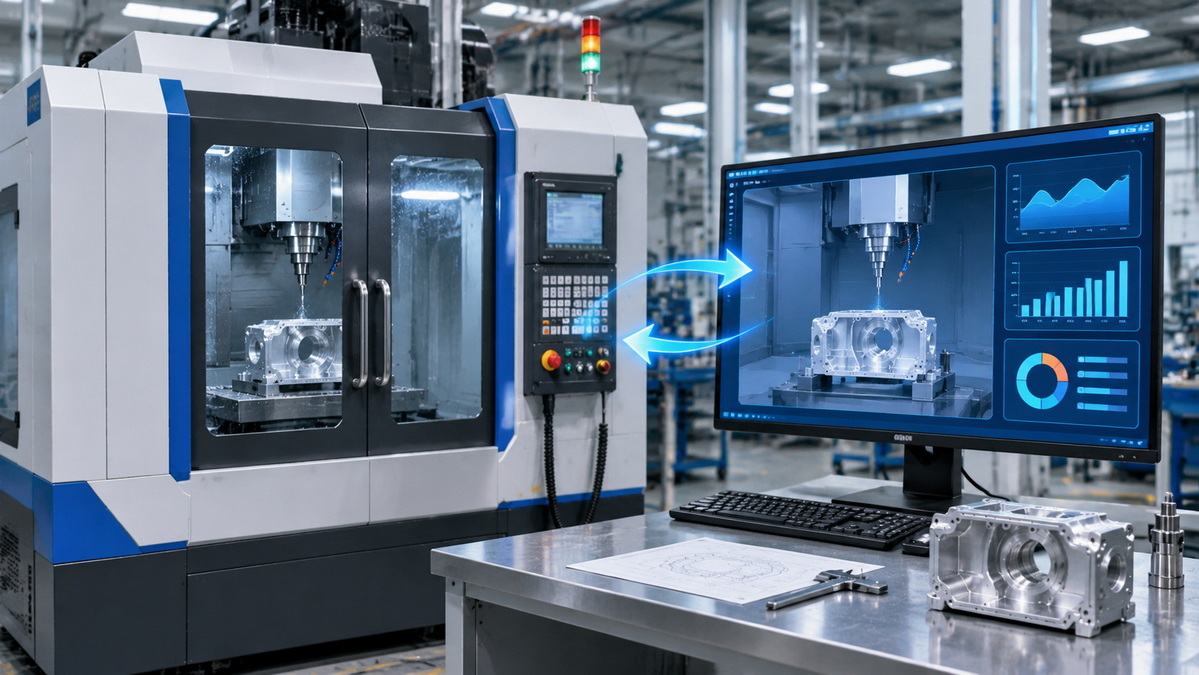
Verwenden Sie die folgenden Fragen, um über die Ausrüstungslisten hinauszugehen:
1. Kann der Lieferant den vorgeschlagenen Herstellungsweg erläutern?
2. Wurden kritische Toleranzen und Bezugsbeziehungen überprüft?
3. Sind Material- und Verarbeitungsanforderungen klar enthalten?
4. Wie werden Verzerrungen, Werkzeugzugriff und Setup-Änderungen verwaltet?
5. Welche Merkmale werden geprüft und gemeldet?
6. Wie werden Zeichnungsrevisionen und Produktionsänderungen kontrolliert?
7. Unterscheidet das Angebot zwischen Anforderungen für Prototypen und Nachbestellungen?
Ein ausführliches technisches Gespräch sollte sowohl die Möglichkeiten als auch die Grenzen klären.
Antworten, die echte Kompromisse aufzeigen, sind nützlicher als pauschale Versprechen außergewöhnlicher Präzision.
Die Geschichte der CNC-Bearbeitung folgt einer konsequenten Richtung: Herstellungsanweisungen kontrollierbarer, anpassungsfähiger und vernetzter zu machen.
Dennoch bleiben die Grundlagen unverändert. Erfolgreiche Teile erfordern klare Spezifikationen, geeignete Prozesse, eine stabile Ausführung und eine aussagekräftige Überprüfung.
U-Need unterstützt globale Marken, Händler und Hersteller mit End-to-End-Fertigungslösungen in China, darunter:
- Bearbeitung kundenspezifischer Präzisionsteile.
- Formenbau, einschließlich Spritzgussformen, Stanzformen und Kaltschmiedeformen.
- Blechbearbeitung, einschließlich Laserschneiden, Biegen und Stanzen.
Der richtige Weg kann bearbeitete Komponenten, Produktionswerkzeuge, gefertigte Teile oder eine Kombination davon umfassen.
Senden Sie U-Need Ihre 3D-Modelle, 2D-Zeichnungen, Materialanforderungen, Mengen und den geplanten Lieferplan. Identifizieren Sie kritische Toleranzen und Endbearbeitungsanforderungen, damit sich die Diskussion auf Herstellbarkeit, Prozessauswahl und ein klar umrissenes Angebot konzentrieren kann.
Kein einzelner Mensch hat jedes Element der modernen CNC-Bearbeitung erfunden. Parsons und Stulen halfen bei der Einführung der numerischen Steuerung, das MIT entwickelte ein bahnbrechendes Arbeitssystem und später fügten Ingenieure computergestützte Steuerungen und Programmierfunktionen hinzu.
Das MIT stellte im September 1952 seine erste funktionsfähige numerisch gesteuerte Fräsmaschine mit kontinuierlichem Pfad vor. Sie folgte Anweisungen, die auf gestanztem Papierband kodiert waren, anstatt eine moderne computergesteuerte Bordsteuerung zu verwenden.
NC bezieht sich im Großen und Ganzen auf die Maschinensteuerung durch numerische Anweisungen. CNC verfügt über eine computergestützte Steuerung, die eine flexiblere Programmspeicherung, Bearbeitung, Ausführung und Integration in digitale Fertigungsabläufe ermöglicht.
Flugzeugbezogene Komponenten führten zu anspruchsvollen Konturierungs- und Wiederholbarkeitsproblemen. Diese Anforderungen förderten die Entwicklung koordinatenbasierter Methoden und automatischer Steuerung für Bewegungen, die von Hand nur schwer effizient reproduzierbar waren.
Nein. Die Ergebnisse hängen auch von Spezifikationen, Maschinenzustand, Werkzeugausstattung, Vorrichtungen, Materialverhalten, Programmierung und Inspektion ab. Die wiederholbare Bewegung allein beweist nicht, dass ein fertiges Bauteil seine funktionalen Anforderungen erfüllt.
Durch die CNC-Bearbeitung können Formkomponenten, Hohlräume, Kerne und zugehörige Werkzeugmerkmale hergestellt werden. Abhängig von der Geometrie und dem Materialzustand kann ein vollständiger Werkzeugbearbeitungsprozess auch andere Vorgänge erfordern, wie z. B. Funkenerosion, Schleifen oder Polieren.
1. [TOPS – „Geschichte der CNC-Bearbeitung: Entstehung und Entwicklung“ ]. Der Originalartikel wurde auf Themenabdeckung, historischen Rahmen und inhaltliche Lücken überprüft. Es wurde nicht als alleinige Autorität für umstrittene historische Ansprüche herangezogen. [topsbest-precision ]
2. [MIT Department of Distinctive Collections – „Massachusetts Institute of Technology, Servomechanisms Laboratory Records“ ]. Primäre Archivbeschreibung zur Unterstützung des Projekts von 1949, namentliche MIT-Mitwirkende, Lochstreifenanweisungen und Demonstration im September 1952. [archivesspace.mit ]
3. [MIT Museum – „Eine numerisch gesteuerte Fräsmaschine“ ]. Historische Filmaufzeichnung, die die Lochstreifendekodierung, die Servomechanismen und die Maschinenachsensteuerung des Systems von 1952 erklärt. [mitmuseum.mit ]
4. [Wikipedia – „Geschichte der numerischen Steuerung“ ]. Ergänzender historischer Überblick zum Parsons-Stulen-Hintergrund und zur Unterscheidung zwischen frühen numerischen Steuerungssystemen und späteren computergestützten Systemen; MIT-Aufzeichnungen unterstützen die zentrale Demonstrationschronologie. [de.wikipedia ]
5. [SA Instrumentation & Control – „50 Jahre Sinumerik“ ]. Historischer Bericht von Siemens zur Unterstützung des Sinumerik 500C-Meilensteins von 1973, der anschließenden Mikroprozessorentwicklung und der vernetzten Programmverwaltung. [instrumentation.co ]
6. [NIST – „Digitale Zwillinge“ ]. Unterstützt die Diskussion von Fertigungsanwendungen, einschließlich Maschinenzustand, Wartung, Terminplanung und virtueller Inbetriebnahme. [nist ]
7. [NIST – „Ökonomie digitaler Zwillinge: Kosten, Nutzen und wirtschaftliche Entscheidungsfindung“ ]. Veröffentlicht am 30. Oktober 2024. Quelle der modellierten branchenweiten Chance von 37,9 Milliarden US-Dollar und ihres Investitionsanalysekontexts. [nist ]
8. [NIST – „Digitale Zwillinge für fortschrittliche Fertigung“ ]. Unterstützt die Einschränkungen hinsichtlich Validierung, Unsicherheit, Interoperabilität und vertrauenswürdiger Implementierung. [nist ]


