Visninger: 244 Forfatter: U-Need Udgivelsestid: 2026-11-12 Oprindelse: websted
Indholdsmenu
● Hvad er CNC-bearbejdning, og hvordan adskiller det sig fra NC?
● Oprindelsen af CNC-bearbejdning: Hvorfor rumfart havde brug for numerisk kontrol
>> Manuel bearbejdning skabte en kompleks geometri-udfordring
>> John T. Parsons og Frank L. Stulen fremførte ideen
● 1952 MIT Milling Machine: A Defining Historical Milestone
● Tidslinje for CNC-bearbejdning: Vigtigste udviklingstrin
● Hvordan computere og digital programmering ændrede bearbejdning
>> Computerstyrede controllere gjorde programmer mere tilpasningsdygtige
>> CAD- og CAM-forbundet geometri med værktøjsbaner
>> Flerakset bearbejdning udvidet geometrisk adgang
● Hvad CNC-historien lærer købere om præcision
>> 1. Designhensigten skal være utvetydig
>> 2. Processen skal kontrollere variation
>> 3. Inspektion skal svare til kravet
● Praktisk eksempel: Planlægning af et præcisionshus
● Den seneste retning: Forbundne maskiner og digitale tvillinger
● En købers tjekliste til valg af produktionspartner
● Fra CNC-historie til dit næste produktionsprojekt
● Ofte stillede spørgsmål om CNC-bearbejdningshistorie
>> Hvem opfandt CNC-bearbejdning?
>> Hvornår blev den første NC-fræser demonstreret?
>> Hvad er hovedforskellen mellem NC og CNC?
>> Hvorfor var luftfart vigtig for CNC-udvikling?
>> Garanterer CNC-bearbejdning automatisk præcision?
>> Hvordan understøtter CNC-bearbejdning fremstilling af forme?
CNC-bearbejdningshistorien forklarer, hvordan fremstillingen flyttede sig fra manuelt styret skæreværktøj til programmerbare systemer, der er i stand til at producere komplekse, repeterbare dele. Dens grundlag opstod i 1940'erne, efterfulgt af en skelsættende numerisk kontrol-demonstration på MIT i 1952. Computeriserede controllere udviklede sig senere, hvilket skabte den teknologi, producenterne bruger i dag.
For ingeniører og købere byder denne historie på mere end interessante datoer. Det forklarer, hvorfor digitale designs, kontrollerede værktøjsbaner, pålidelig arbejdsholding og inspektion skal arbejde sammen.
På U-Need , ser vi præcisionsfremstilling gennem den komplette proces: oversættelse af produktkrav til en passende fremstillingsrute i stedet for at behandle en maskinspecifikation som en kvalitetsgaranti.
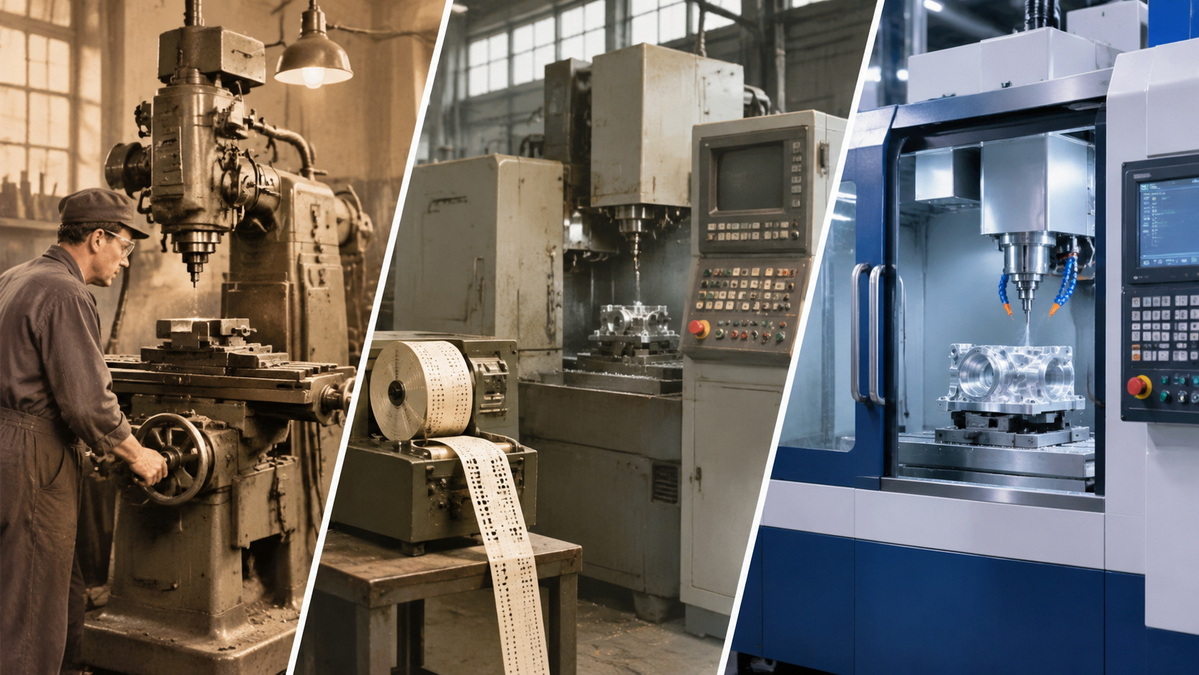
CNC står for computer numerical control. Ved CNC-bearbejdning udfører en computerstyret controller programmerede instruktioner for at koordinere maskinbevægelser og driftsfunktioner.
Afhængigt af udstyret kan disse instruktioner regulere aksepositioner, tilspændingshastigheder, spindelhastigheder og værktøjsskift.
Sondringen mellem NC og CNC er afgørende for at forstå teknologiens oprindelse.
Tidlige numeriske kontrolsystemer fulgte kodede numeriske instruktioner, som almindeligvis leveres på udstanset papirtape. Senere CNC-systemer inkorporerede computere i kontrolarkitekturen, hvilket gjorde programmer nemmere at gemme, redigere og administrere.
| Feature | Tidlige NC-systemer | Moderne CNC-systemer |
|---|---|---|
| Instruktionshåndtering | Kodede instruktioner læses gennem dedikeret kontrolhardware | Programmer behandlet af computerstyrede controllere |
| Programændringer | Det er ofte nødvendigt at forberede eller ændre fysiske medier | Normalt redigeret og overført digitalt |
| Programmerings arbejdsgang | Væsentlig manuel forberedelse | Almindeligvis understøttet af design- og produktionssoftware |
| Produktionsintegration | Mere begrænset tilslutning | Kan forbindes med inspektions-, overvågnings- og automationssystemer |
Ændringen var ikke blot at erstatte papir med en skærm. Det gjorde fremstillingsinstruktionerne mere fleksible og nemmere at genbruge.
Før numerisk kontrol var maskinmestrene stærkt afhængige af tegninger, skabeloner, armaturer, måleinstrumenter og manuelle justeringer.
Disse metoder kunne give fremragende arbejde. Men at lave komplekse konturer krævede gentagne gange betydelig dygtighed og forberedelse.
Flyproduktion intensiverede udfordringen. Buede aerodynamiske komponenter krævede koordinerede bevægelser, som var svære at reproducere effektivt gennem manuel betjening alene.
Det nye spørgsmål var ligetil: kunne beregnede koordinater styre maskinens bevægelse i stedet for at kræve, at en operatør genskaber hver bevægelse?
John T. Parsons og Frank L. Stulen er bredt forbundet med begyndelsen af numerisk kontrol.
Deres arbejde forbandt flyrelaterede fremstillingsproblemer med numeriske beregninger og koordinatbaserede produktionsmetoder. Hulkortberegning hjalp med at omdanne kompleks geometri til brugbar produktionsinformation.
Deres bidrag afslører også en vigtig sondring: at beregne en form og automatisk bearbejde den form er separate tekniske problemer.
Et praktisk system havde stadig brug for en måde at læse instruktioner, koordinere bevægelse og styre maskinen nøjagtigt.
MIT's Servomechanisms Laboratory begyndte sit betydelige numeriske kontrolarbejde i 1949 under en kontrakt med Parsons Corporation.
Laboratoriet udviklede en eksperimentel fræsemaskine styret af information på udstanset papirtape. Dens første fungerende model med kontinuerlig vej blev demonstreret i september 1952.
MIT's arkivberetning identificerer William M. Pease og James O. McDonough som designere af den eksperimentelle maskine. Yderligere forskning fortsatte under US Air Force sponsorering.
Systemet demonstrerede en genkendelig kontrolkæde:
1. Konverter delkrav til numeriske instruktioner.
2. Indkod instruktionerne på udstanset tape.
3. Læs og afkode oplysningerne.
4. Send styresignaler til servomekanismer.
5. Drev koordinerede maskinaksebevægelser.
At kalde denne maskine et moderne CNC-system slører den historiske skelnen. Det var en skelsættende NC-maskine, der var med til at etablere grundlaget for senere computerstyret kontrol.
Dens præstation var at bevise, at numerisk information kunne styre komplekse bearbejdningsbevægelser.
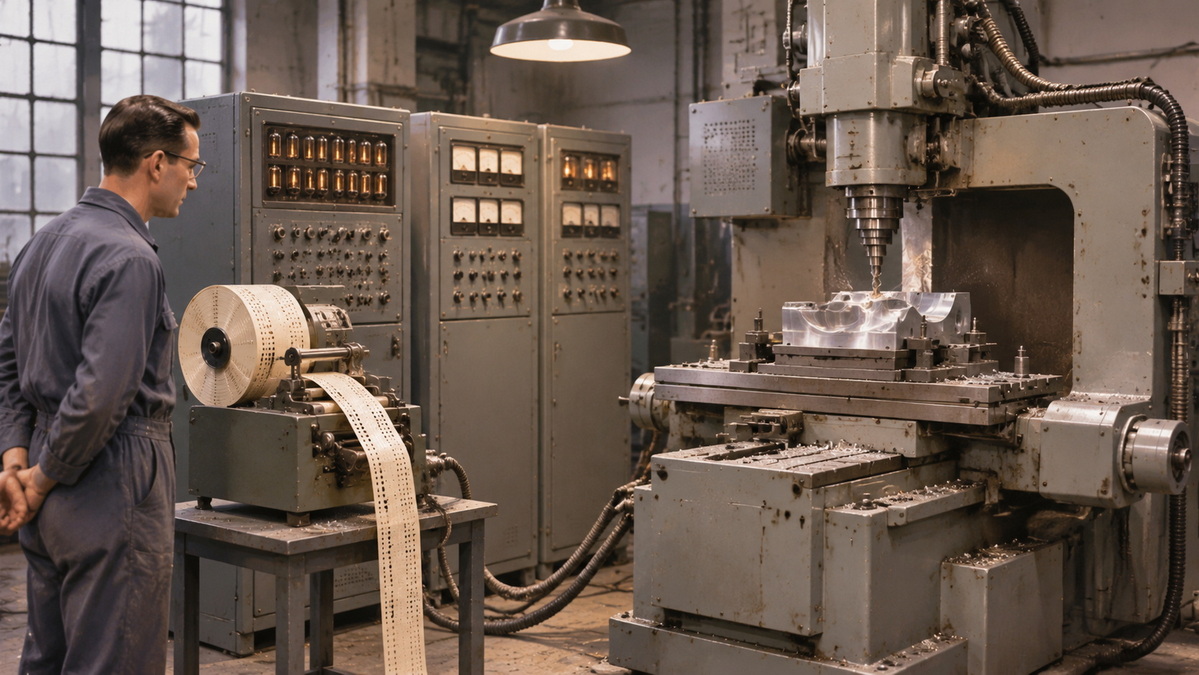
Udviklingen af CNC-bearbejdning involverede overlappende fremskridt inden for kontrolteknik, databehandling, programmering og maskinkonstruktion.
| Periode | Større udvikling | Praktisk betydning |
|---|---|---|
| 1940'erne | Parsons og Stulen fremmer numeriske metoder til bearbejdningsproblemer | Forbinder beregnet geometri med fremstillingsinstruktioner |
| 1949 | MIT begynder sit store udviklingsprojekt for numerisk kontrol | Bringer koordineret bevægelses- og kontrolteknik ind i projektet |
| september 1952 | MIT demonstrerer en fungerende NC-fræser med kontinuerlig bane | Demonstrerer automatiseret bearbejdning fra kodede numeriske instruktioner |
| 1950'erne-1960'erne | NC-systemer udvikler sig kommercielt | Udvider programmerbare værktøjsmaskiner |
| 1960'erne-1970'erne | Computerstyret styring udvikler sig sideløbende med NC | Forbedrer programhåndtering og kontrolfleksibilitet |
| 1970'erne og frem | Mikroprocessorer accelererer controllerudvikling | Understøtter mere dygtige, kompakte kontrolsystemer |
| Senere årtier | Digital programmering, flerakset bearbejdning og tilslutningsmuligheder udvides | Muliggør stadig mere integrerede produktionsarbejdsgange |
| I dag | Overvågning, automatisering og digitale tvillinger udvider digital fremstilling | Tilføjer muligheder for forudsigelse, verifikation og procesforbedringer |
Disse stadier bør ikke læses som universelle adoptionsdatoer. Forskellige industrier og fabrikker indførte teknologier ved forskellige hastigheder.
Efterhånden som databehandling blev praktisk til maskinstyring, fik producenterne mere fleksible måder at administrere bearbejdningsinstruktioner på.
Et dokumenteret eksempel er Siemens' introduktion af sin Sinumerik 500C computerstyrede styring i 1973, oprindeligt til drejning og fræseapplikationer.
Billigere mikroprocessorer accelererede efterfølgende udviklingen. Netværksbaseret programstyring og -overførsel blev også mere og mere praktisk.
Denne udvikling betød kommercielt betydning, fordi ændring af en del ikke længere var så stærkt afhængig af genopbygning af fysiske kontrolmedier.
Computerstøttet design definerer delens geometri. Computerstøttet fremstilling hjælper programmører med at udvikle de bearbejdningsstrategier og værktøjsbaner, der er nødvendige for at producere det.
Softwaren eliminerer ikke fremstillingsvurdering.
En programmør skal stadig overveje:
- Adgang til skæreværktøj og stivhed.
- Arbejdshold og opsætningssekvens.
- Materiel adfærd.
- Resterende lager mellem operationerne.
- Skæreforhold og spånevakuering.
- Inspektionsadgang for kritiske funktioner.
En digital model beskriver den påtænkte form. Fremstillingsplanen bestemmer, hvor pålideligt den form kan fremstilles.
Yderligere maskinakser kan hjælpe værktøjer med at nå vinklede overflader og komplekse funktioner med færre separate opsætninger.
Flere akser gør dog ikke automatisk en proces bedre eller billigere.
En ligetil komponent kan passe til tre-akset fræsning, mens en roterende del kan fremstilles bedre ved drejning. Kompleks geometri kan retfærdiggøre fem-akset bearbejdning.
Det nyttige spørgsmål er ikke, hvilken maskine der lyder mest avanceret, men hvilken proces der opfylder delens krav med overskuelige omkostninger og risiko.
Den centrale lektie er, at automatisering og nøjagtighed hænger sammen, men de er ikke udskiftelige.
En maskine kan gentage en programmeret bevægelse, mens den konsekvent producerer en forkert funktion.
Fra et produktionsanmeldelsesperspektiv vil jeg vurdere tre sammenhængende områder.
En leverandør har brug for mere end en visuel model, når funktionelle krav er vigtige.
Giv klare oplysninger om:
- Materialekvalitet og tilstand.
- Kritiske dimensioner og tolerancer.
- Datum referencer.
- Overflade finish.
- Tråd og passer.
- Krav til varmebehandling eller belægning.
Hvor en model og tegning adskiller sig, skal du fastslå, hvilket dokument der styrer, før produktionen påbegyndes.
Maskinens kapacitet er kun én indflydelse på den færdige komponent.
Værktøjsslid, delafbøjning, klemforvrængning, temperatur og opsætningsændringer kan også påvirke resultaterne.
For eksempel kan en tynd væg bevæge sig under skæring, selv når maskinens positioneringsydelse er fremragende.
Den passende reaktion kan involvere ændring af fikstur, bearbejdningssekvens eller geometri - ikke blot at vælge en strammere maskinspecifikation.
Spørg, hvordan leverandøren vil verificere vigtige egenskaber.
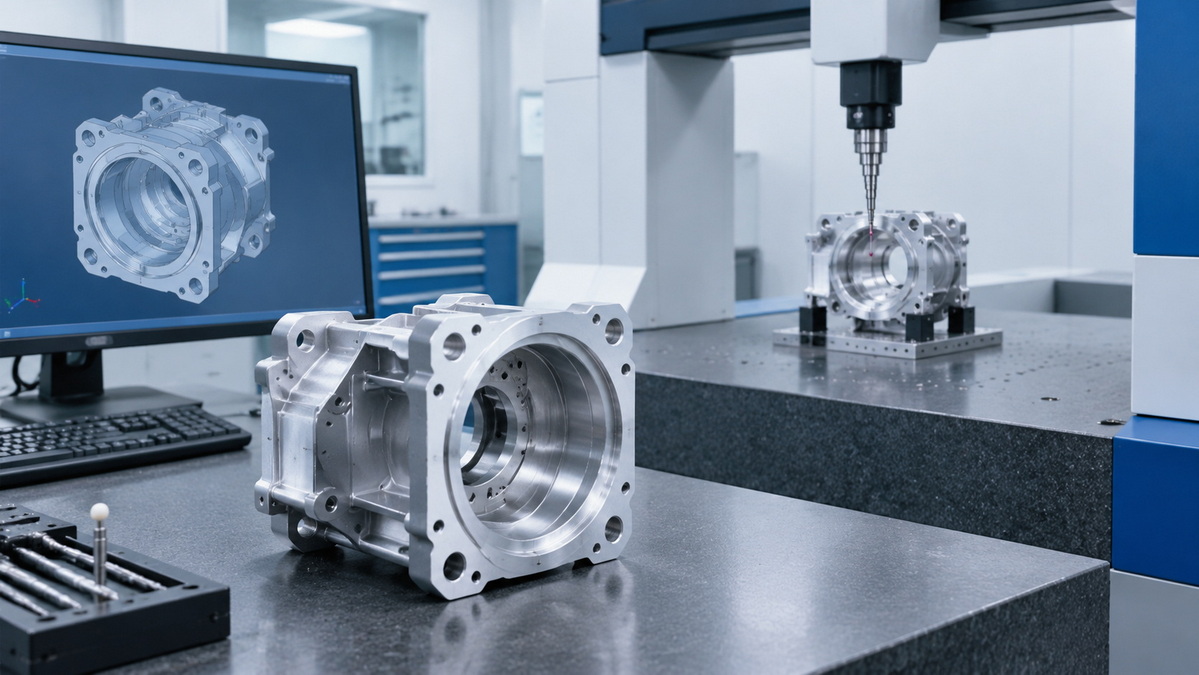
En nyttig inspektionsplan identificerer funktion, målemetode, acceptkriterier og rapporteringskrav.
Afhængigt af geometri kan inspektion involvere målere, mikrometre, optisk måling eller en koordinatmålemaskine.
Instrumentet skal passe til måleopgaven. En rapport er kun værdifuld, når den verificerer de egenskaber, der afgør, om delen virker.
Overvej et illustrativt aluminiumshus med en tætningsflade, lejeboring, monteringshuller og en tynd indvendig væg.
Dette er et planlægningseksempel, ikke et dokumenteret U-Need kundeprojekt.
En kapacitetsstyret tilgang kan fokusere umiddelbart på maskintype. En kravstyret tilgang starter med funktion.
| Funktion | Produktionsproblem | Spørgsmål, der skal løses |
|---|---|---|
| Forseglingsflade | Fladhed og overfladestruktur | Hvad skal parringsgrænsefladen opnå? |
| Lejeboring | Størrelse, form og justering | Hvilket pasform og positionsforhold er påkrævet? |
| Monteringshuller | Forholdet til samlingsdatums | Hvordan vil huset placeres under montering? |
| Tynd væg | Afbøjning og forvrængning | Kan geometri eller operationssekvens reducere bevægelse? |
| Færdige overflader | Ændringer under behandlingen | Hvilke krav gælder efter færdiggørelse? |
Denne tilgang forbinder bearbejdningshistorie med nutidens indkøb: programmerbar bevægelse skaber kapacitet, men ingeniørbeslutninger gør kapacitet til brugbare dele.
Det hjælper også købere med at sammenligne tilbud på tilsvarende krav frem for prisen alene.
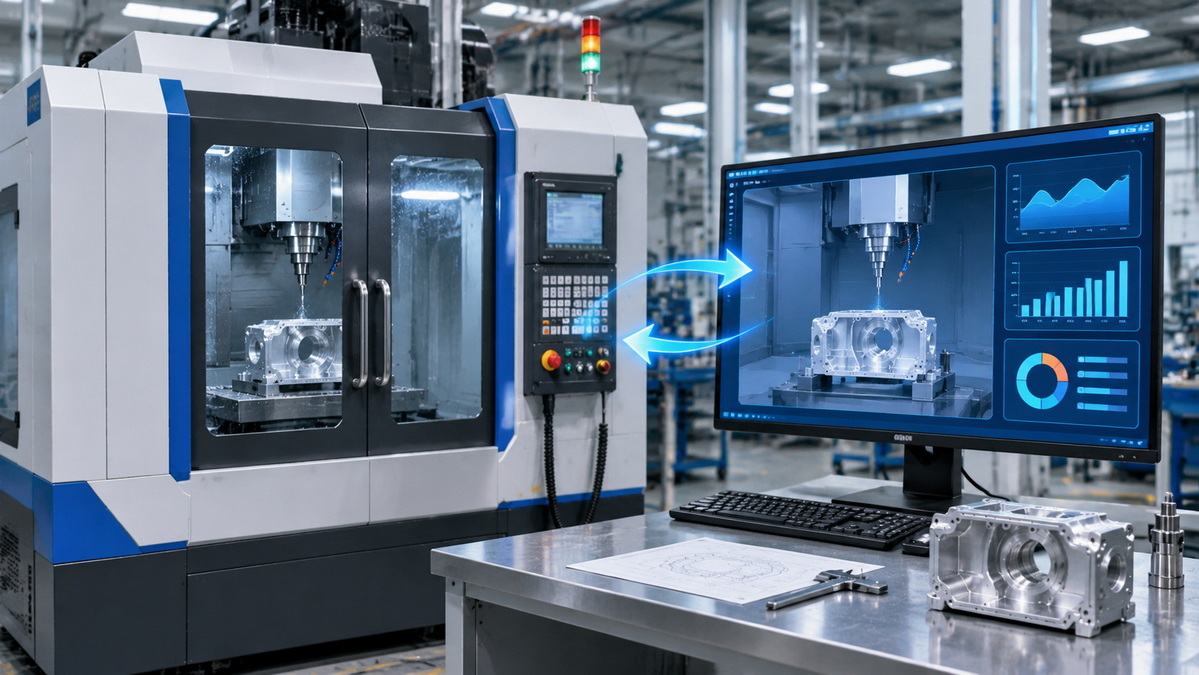
Moderne CNC-udvikling strækker sig i stigende grad ud over controlleren til forbundne produktionssystemer.
Overvågning kan give information om udstyrets tilstand og driftsydelse. Automatisering kan koordinere håndterings- og bearbejdningsopgaver.
Digitale tvillinger tilføjer endnu et lag: virtuelle repræsentationer forbundet med fysiske produktionssystemer for at understøtte analyse, forudsigelse og optimering.
NIST identificerer applikationer, herunder maskinsundhedsanalyse, vedligeholdelsesplanlægning, alternative produktionsplaner og virtuel idriftsættelse.
Dens økonomiske forskning anslår, at en udbredt anvendelse kan skabe cirka 37,9 milliarder dollars i årlige fordele på tværs af amerikansk produktion.
Det tal er en modelleret mulighed for hele industrien. Det er ikke målte besparelser fra CNC-bearbejdning alene eller et garanteret afkast for en individuel fabrik.
NIST lægger også vægt på validering, interoperabilitet og usikkerhed. En model skal repræsentere den virkelige proces tilstrækkeligt, før dens forudsigelser fortjener tillid.
For købere er det praktiske spørgsmål stadig enkelt: Hvilken målbar forbedring leverer teknologien til dette projekt?
Brug følgende spørgsmål til at gå ud over udstyrslister:
1. Kan leverandøren forklare den foreslåede fremstillingsrute?
2. Er kritiske tolerancer og datum-forhold blevet gennemgået?
3. Er krav til materiale og efterbehandling klart inkluderet?
4. Hvordan vil forvrængning, værktøjsadgang og opsætningsændringer blive administreret?
5. Hvilke egenskaber vil blive inspiceret og rapporteret?
6. Hvordan vil tegningsrevisioner og produktionsændringer blive kontrolleret?
7. Skelner tilbuddet på prototype- og genbestillingskrav?
En stærk teknisk samtale bør afklare både evner og begrænsninger.
Svar, der identificerer ægte afvejninger, er mere nyttige end generelle løfter om enestående præcision.
CNC-bearbejdningshistorien følger en konsekvent retning: gør fremstillingsinstruktioner mere kontrollerbare, tilpasningsdygtige og forbundet.
Alligevel forbliver de fundamentale forhold uændrede. Succesfulde dele kræver klare specifikationer, passende processer, stabil udførelse og meningsfuld verifikation.
U-Need understøtter globale mærker, distributører og producenter med end-to-end produktionsløsninger i Kina, herunder:
- Tilpasset præcisionsbearbejdning af dele.
- Fremstilling af forme, herunder sprøjtestøbeforme, stansematricer og koldsmedningsmatricer.
- Fremstilling af metalplader, herunder laserskæring, bukning og stempling.
Den rigtige rute kan involvere bearbejdede komponenter, produktionsværktøj, fabrikerede dele eller en kombination.
Send U-Need dine 3D-modeller, 2D-tegninger, materialekrav, mængder og målleveringsplan. Identificer kritiske tolerancer og efterbehandlingskrav, så diskussionen kan fokusere på fremstillingsevne, procesvalg og et klart afgrænset tilbud.
Ingen enkelt person opfandt alle elementer i moderne CNC-bearbejdning. Parsons og Stulen hjalp med at etablere numerisk kontrol, MIT udviklede et skelsættende arbejdssystem, og senere ingeniører tilføjede computerstyrede controllere og programmeringsmuligheder.
MIT demonstrerede sin første fungerende numerisk styrede fræsemaskine i september 1952. Den fulgte instruktioner kodet på udstanset papirbånd i stedet for at bruge en moderne indbygget computerstyret controller.
NC refererer bredt til maskinstyring gennem numeriske instruktioner. CNC inkorporerer computerstyret kontrol, hvilket muliggør mere fleksibel programlagring, redigering, udførelse og integration med digitale produktionsarbejdsgange.
Flyrelaterede komponenter skabte krævende kontur- og repeterbarhedsproblemer. Disse krav tilskyndede til udvikling af koordinatbaserede metoder og automatisk kontrol for bevægelser, der var vanskelige at gengive effektivt i hånden.
Nej. Resultater afhænger også af specifikationer, maskinens tilstand, værktøj, inventar, materialeadfærd, programmering og inspektion. Gentagelig bevægelse alene beviser ikke, at en færdig komponent opfylder dens funktionelle krav.
CNC-bearbejdning kan producere formkomponenter, hulrum, kerner og relaterede værktøjsfunktioner. Afhængigt af geometri og materialetilstand kan en komplet værktøjsproces også kræve andre operationer, såsom elektrisk afladningsbearbejdning, slibning eller polering.
1. [TOPS — 'CNC-bearbejdningshistorie: Oprindelsen og udviklingen' ]. Original artikel gennemgået for emnedækning, historisk ramme og indholdshuller. Det blev ikke brugt som den eneste autoritet for omstridte historiske krav. [topbedste præcision ]
2. [MIT Department of Distinctive Collections — 'Massachusetts Institute of Technology, Servomechanisms Laboratory Records' ]. Primær arkivbeskrivelse, der understøtter 1949-projektet, navngivne MIT-bidragydere, stansede båndinstruktioner og demonstration i september 1952. [archivesspace.mit ]
3. [MIT Museum — 'En numerisk styret fræsemaskine' ]. Historisk filmoptegnelse, der forklarer 1952-systemets afkodning med hulbånd, servomekanismer og maskinaksekontrol. [mitmuseum.mit ]
4. [Wikipedia — 'Historie om numerisk kontrol' ]. Supplerende historisk oversigt brugt til Parsons-Stulens baggrund og skelnen mellem tidlig numerisk kontrol og senere computeriserede systemer; MIT-optegnelser understøtter den centrale demonstrationskronologi. [en.wikipedia ]
5. [SA Instrumentation & Control — '50 Years of Sinumerik' ]. Siemens historiske beretning, der understøtter Sinumerik 500C-milepælen fra 1973, efterfølgende udvikling af mikroprocessorer og netværksprogramstyring. [instrumentation.co ]
6. [NIST — 'Digitale tvillinger' ]. Understøtter diskussionen om fremstillingsapplikationer, herunder maskinsundhed, vedligeholdelse, planlægning og virtuel idriftsættelse. [nist ]
7. [NIST — 'Economics of Digital Twins: Costs, Benefits, and Economic Decision-Making' ]. Udgivet 30. oktober 2024. Kilde til den modellerede 37,9 milliarder dollars brancheomspændende mulighed og dens investeringsanalysekontekst. [nist ]
8. [NIST — 'Digital Twins for Advanced Manufacturing' ]. Understøtter begrænsningerne vedrørende validering, usikkerhed, interoperabilitet og troværdig implementering. [nist ]


