Megtekintések: 244 Szerző: U-Need Közzététel ideje: 2026-11-12 Eredet: Telek
Tartalom menü
Mi az a CNC megmunkálás, és miben különbözik az NC-től?
A CNC megmunkálás eredete: Miért volt szükség az űrrepülésre a numerikus vezérlésre?
>> A kézi megmunkálás egy komplex geometriai kihívást hozott létre
>> John T. Parsons és Frank L. Stulen továbbfejlesztették az ötletet
Az 1952-es MIT marógép: meghatározó történelmi mérföldkő
CNC megmunkálástörténeti idővonal: a fejlesztés főbb szakaszai
Hogyan változtatta meg a számítógépek és a digitális programozás a megmunkálást
>> A számítógépes vezérlők alkalmazkodóbbá tették a programokat
>> CAD és CAM összekapcsolt geometria szerszámpályákkal
>> Többtengelyes megmunkálás Kiterjesztett geometriai hozzáférés
Mit tanít a CNC története a vásárlóknak a precízióról?
>> 1. A tervezési szándéknak egyértelműnek kell lennie
>> 2. A folyamatnak kell irányítania a változást
>> 3. Az ellenőrzésnek meg kell felelnie a követelménynek
Gyakorlati példa: Precíziós ház tervezése
A legújabb irány: összekapcsolt gépek és digitális ikrek
Vevői ellenőrző lista a gyártó partner kiválasztásához
A CNC történetétől a következő gyártási projektjéig
Gyakran ismételt kérdések a CNC megmunkálás történetével kapcsolatban
>> Ki találta fel a CNC megmunkálást?
>> Mikor mutatták be az első NC marógépet?
>> Mi a fő különbség az NC és a CNC között?
>> Miért volt fontos a repülés a CNC fejlesztésében?
>> A CNC megmunkálás automatikusan garantálja a pontosságot?
>> Hogyan támogatja a CNC megmunkálás a formagyártást?
A CNC megmunkálás története elmagyarázza, hogyan vált át a gyártás a kézi vezérlésű forgácsolószerszámokról a programozható rendszerekre, amelyek képesek összetett, megismételhető alkatrészek előállítására. Alapjai az 1940-es években jelentek meg, majd 1952-ben egy mérföldkőnek számító numerikus vezérlési demonstráció következett az MIT-n. Később fejlesztették ki a számítógépes vezérlőket, amelyek megteremtették a gyártók ma használt technológiáját.
A mérnökök és a vásárlók számára ez a történelem többet kínál érdekes dátumoknál. Ez megmagyarázza, hogy miért kell együtt működnie a digitális terveknek, az ellenőrzött szerszámpályáknak, a megbízható munkatartásnak és az ellenőrzésnek.
at U-Need , nézzük precíziós gyártás ezen a teljes folyamaton keresztül: a termékkövetelmények megfelelő gyártási útvonalra történő lefordítása ahelyett, hogy a gépspecifikációt minőségi garanciaként kezelnénk.
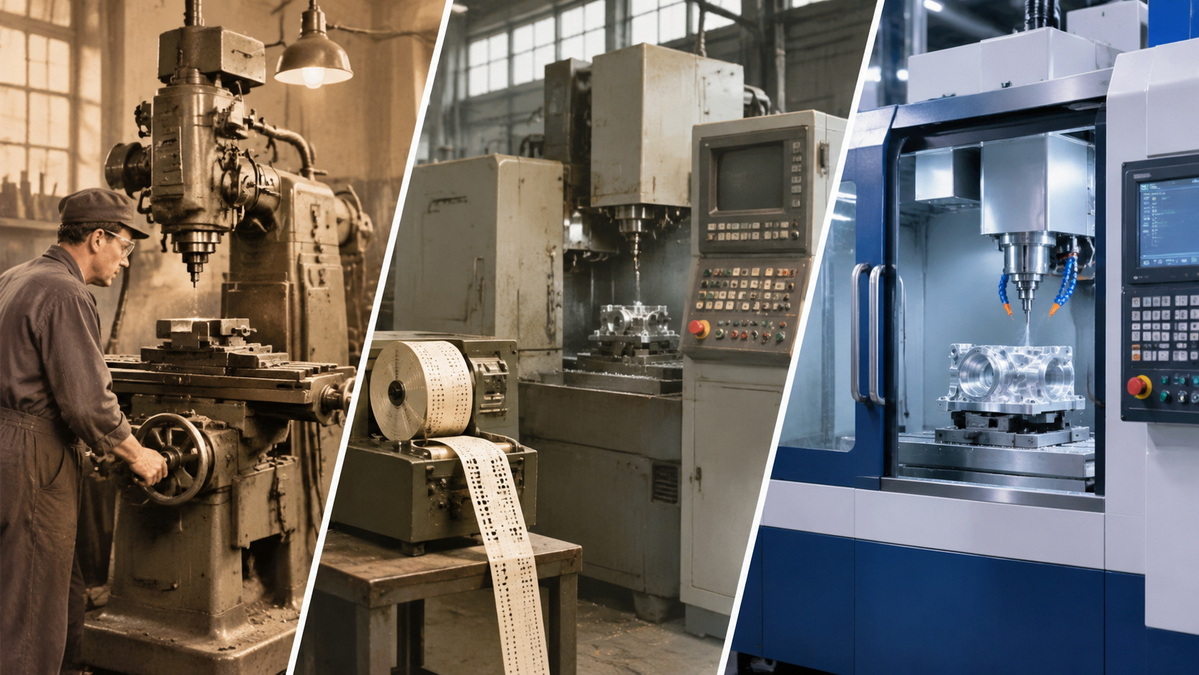
A CNC a számítógépes numerikus vezérlést jelenti. A CNC megmunkálásban egy számítógépes vezérlő programozott utasításokat hajt végre a gép mozgásának és működési funkcióinak koordinálására.
A felszereltségtől függően ezek az utasítások szabályozhatják a tengelypozíciókat, az előtolási sebességeket, az orsósebességeket és a szerszámcseréket.
Az közötti különbségtétel NC és a CNC elengedhetetlen a technológia eredetének megértéséhez.
A korai numerikus vezérlőrendszerek kódolt numerikus utasításokat követtek, amelyeket általában lyukasztott papírszalagon szállítottak. A későbbi CNC-rendszerek számítógépeket is beépítettek a vezérlési architektúrába, megkönnyítve a programok tárolását, szerkesztését és kezelését.
| Jellemzők | Korai NC rendszerek | Modern CNC rendszerek |
|---|---|---|
| Utasítások kezelése | A kódolt utasítások a dedikált vezérlőhardveren olvashatók | Számítógépes vezérlők által feldolgozott programok |
| Program változások | Gyakran szükségessé vált a fizikai adathordozók előkészítése vagy módosítása | Általában digitálisan szerkesztik és továbbítják |
| Programozási munkafolyamat | Alapos kézi előkészítés | Általában tervező és gyártási szoftver támogatja |
| Termelési integráció | Korlátozottabb kapcsolat | Csatlakozhat ellenőrző, felügyeleti és automatizálási rendszerekhez |
A változás nem egyszerűen a papír képernyőre cserélése volt. Rugalmasabbá és könnyebben újrafelhasználhatóbbá tette a gyártási utasításokat.
A numerikus vezérlés előtt a gépészek nagymértékben támaszkodtak rajzokra, sablonokra, szerelvényekre, mérőműszerekre és kézi beállításokra.
Ezek a módszerek kiváló munkát eredményezhetnek. Az összetett kontúrok megalkotása azonban többszörösen komoly szakértelmet és felkészültséget igényelt.
A repülőgépgyártás fokozta a kihívást. Az ívelt aerodinamikai alkatrészek összehangolt mozgásokat igényeltek, amelyeket nehéz volt hatékonyan reprodukálni pusztán kézi működtetéssel.
A felmerülő kérdés egyértelmű volt: vajon a kiszámított koordináták irányíthatják-e a gép mozgását ahelyett, hogy a kezelőnek minden mozgást újra kell készítenie?
John T. Parsons és Frank L. Stulen széles körben kötődnek a numerikus vezérlés kezdeteihez.
Munkájuk a repülőgépekkel kapcsolatos gyártási problémákat numerikus számításokkal és koordináta alapú gyártási módszerekkel kapcsolta össze. A lyukkártyás számítástechnika segített az összetett geometriát használható gyártási információkká alakítani.
Hozzájárulásuk egy fontos különbségre is rávilágít: az alakzat kiszámítása és az alakzat automatikus megmunkálása külön mérnöki probléma.
Egy gyakorlati rendszernek továbbra is szüksége volt az utasítások olvasására, a mozgás koordinálására és a gép pontos irányítására.
Az MIT Szervomechanizmusok Laboratóriuma 1949-ben kezdte meg jelentős numerikus vezérlési munkáját a Parsons Corporationnel kötött szerződés alapján.
A laboratórium egy kísérleti marógépet fejlesztett ki, amelyet lyukasztott papírszalagon lévő információk alapján irányítottak. 1952 szeptemberében mutatták be első működő folytonos útmodelljét.
Az MIT archív beszámolója William M. Pease-t és James O. McDonough-t azonosítja a kísérleti gép tervezőiként. A további kutatások az Egyesült Államok légierejének támogatásával folytatódtak.
A rendszer egy felismerhető vezérlőláncot mutatott be:
1. Alakítsa át az alkatrészkövetelményeket numerikus utasításokká.
2. Kódolja az utasításokat lyukszalagra.
3. Olvassa el és dekódolja az információkat.
4. Vezérlőjelek küldése a szervomechanizmusoknak.
5. Hajtson összehangolt gép-tengely mozgásokat.
Ha ezt a gépet modern CNC-rendszernek nevezzük, az elfedi a történelmi megkülönböztetést. Ez egy mérföldkőnek számító NC gép volt, amely segített megalapozni a későbbi számítógépes vezérlést.
Eredménye bebizonyította, hogy a numerikus információ képes irányítani az összetett megmunkálási mozgásokat.
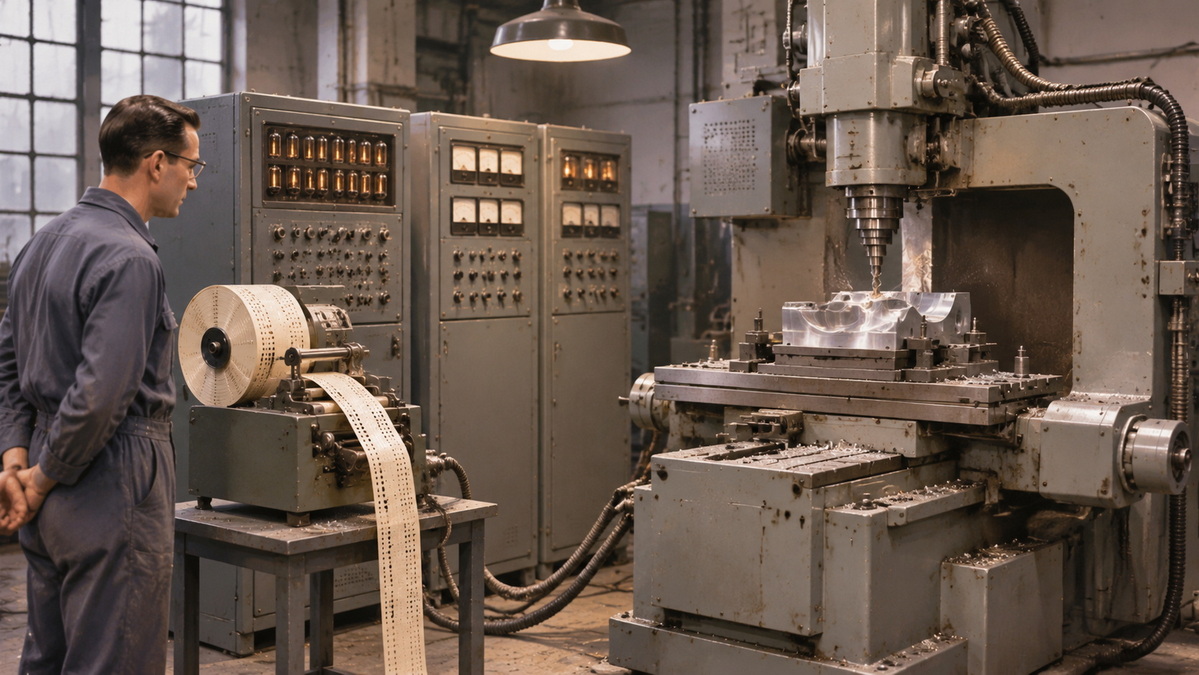
A CNC-megmunkálás fejlődése a vezérléstechnika, a számítástechnika, a programozás és a gépgyártás terén egymást átfedő fejlődéssel járt.
| Időszak | Jelentős fejlesztés | Gyakorlati jelentősége |
|---|---|---|
| 1940-es évek | Parsons és Stulen numerikus módszereket dolgozott ki megmunkálási problémák megoldására | Összekapcsolja a számított geometriát a gyártási utasításokkal |
| 1949 | Az MIT megkezdi jelentősebb numerikus vezérlésű fejlesztési projektjét | Koordinált mozgás- és vezérléstechnikát visz be a projektbe |
| 1952. szeptember | Az MIT egy működő folyamatos pályás NC marógépet mutat be | Bemutatja az automatizált megmunkálást kódolt numerikus utasításokból |
| 1950-1960-as évek | Az NC rendszereket kereskedelmi forgalomba fejlesztik | Kibővíti a programozható szerszámgép-alkalmazásokat |
| 1960-1970-es évek | A számítógépes vezérlés az NC mellett fejlődik | Javítja a programkezelési és vezérlési rugalmasságot |
| 1970-es évektől | A mikroprocesszorok felgyorsítják a vezérlők fejlesztését | Képesebb, kompaktabb vezérlőrendszereket támogat |
| Későbbi évtizedek | A digitális programozás, a többtengelyes megmunkálás és a csatlakoztathatóság bővül | Egyre integráltabb gyártási munkafolyamatokat tesz lehetővé |
| Ma | A felügyelet, az automatizálás és a digitális ikrek kiterjesztik a digitális gyártást | Lehetőségeket ad az előrejelzésre, az ellenőrzésre és a folyamatfejlesztésre |
Ezeket a szakaszokat nem szabad általános elfogadási dátumként értelmezni. A különböző iparágak és gyárak eltérő sebességgel alkalmazták a technológiákat.
Ahogy a számítástechnika gyakorlatiassá vált a gépvezérlésben, a gyártók rugalmasabb módszereket kaptak a megmunkálási utasítások kezelésére.
Az egyik dokumentált példa a Siemens 1973-ban bemutatott Sinumerik 500C számítógépes vezérlése, kezdetben esztergálási és marási alkalmazásokhoz.
Az olcsóbb mikroprocesszorok ezt követően felgyorsították a fejlesztést. Egyre gyakorlatiasabbá vált a hálózatos programmenedzsment és -transzfer is.
Ez a fejlődés kereskedelmi szempontból fontos volt, mert az alkatrész cseréje már nem függött olyan erősen a fizikai vezérlőközeg újjáépítésétől.
A számítógéppel segített tervezés meghatározza az alkatrész geometriáját. A számítógéppel segített gyártás segíti a programozókat az előállításához szükséges megmunkálási stratégiák és szerszámpályák kidolgozásában.
A szoftver nem szünteti meg a gyártási megítélést.
A programozónak továbbra is figyelembe kell vennie:
- A vágószerszámhoz való hozzáférés és merevség.
- Munkatartási és beállítási sorrend.
- Anyagi viselkedés.
- A műveletek között fennmaradó készlet.
- Vágási feltételek és forgácseltávolítás.
- Hozzáférés a kritikus funkciókhoz.
Egy digitális modell írja le a kívánt formát. A gyártási terv határozza meg, hogy az adott forma mennyire megbízhatóan előállítható.
További géptengelyek segíthetik a szerszámokat szögletes felületek és összetett funkciók elérésében kevesebb különálló beállítással.
A több tengely azonban nem tesz automatikusan jobbá vagy olcsóbbá egy folyamatot.
Háromtengelyes maráshoz egy egyszerű alkatrész, míg esztergálással jobban előállítható egy forgó alkatrész. A bonyolult geometria indokolhatja az öttengelyes megmunkálást.
A hasznos kérdés nem az, hogy melyik gép hangzik a legfejlettebbnek, hanem az, hogy melyik folyamat felel meg az alkatrész követelményeinek, kezelhető költséggel és kockázattal.
A központi tanulság az, hogy az automatizálás és a pontosság összefügg, de nem cserélhetők fel.
A gép meg tud ismételni egy beprogramozott mozgást, miközben folyamatosan hibás funkciót produkál.
Gyártás-áttekintés szempontjából három kapcsolódó területet értékelnék.
A beszállítónak többre van szüksége egy vizuális modellnél, amikor a funkcionális követelmények fontosak.
Adjon egyértelmű tájékoztatást a következőkről:
- Anyagminőség és állapot.
- Kritikus méretek és tűrések.
- Datum hivatkozások.
- Felületkezelés.
- Szálak és illeszkedések.
- Hőkezelési vagy bevonási követelmények.
Ha a modell és a rajz különbözik, a gyártás megkezdése előtt határozza meg, hogy melyik dokumentum az irányadó.
A gép képessége csak egy hatással van a kész alkatrészre.
A szerszámkopás, az alkatrészek elhajlása, a befogás torzulása, a hőmérséklet és a beállítási változások szintén befolyásolhatják az eredményeket.
Például egy vékony fal elmozdulhat vágás közben még akkor is, ha a gép pozicionálási teljesítménye kiváló.
A megfelelő válasz magában foglalhatja a rögzítőelem, a megmunkálási sorrend vagy a geometria megváltoztatását – nem egyszerűen egy szigorúbb gépspecifikáció kiválasztását.
Kérdezze meg, hogyan fogja a szállító ellenőrizni a fontos jellemzőket.
Egy hasznos ellenőrzési terv azonosítja a jellemzőt, a mérési módszert, az elfogadási kritériumokat és a jelentési kötelezettséget.
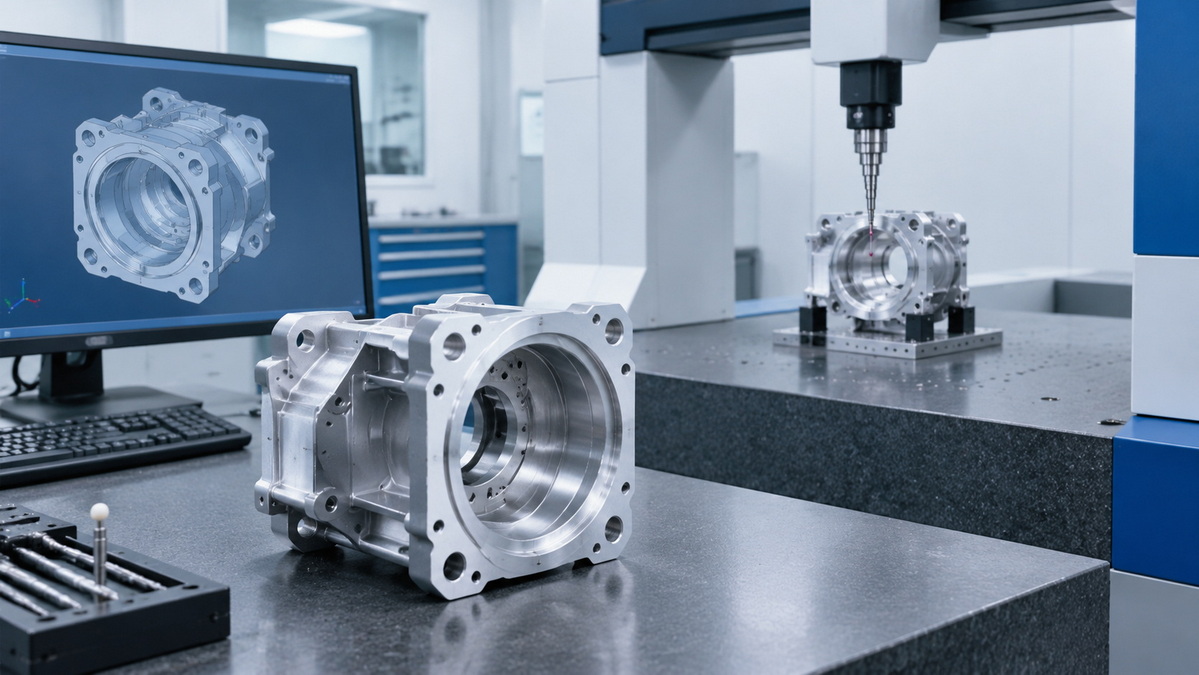
Geometriától függően az ellenőrzés magában foglalhat mérőeszközöket, mikrométereket, optikai mérést vagy koordináta-mérőgépet.
A műszernek meg kell felelnie a mérési feladatnak. A jelentés csak akkor értékes, ha ellenőrzi azokat a jellemzőket, amelyek meghatározzák, hogy az alkatrész működik-e.
Tekintsünk egy szemléltető alumínium házat tömítőfelülettel, csapágyfurattal, rögzítőfuratokkal és vékony belső fallal.
Ez egy tervezési példa, nem egy dokumentált U-Need ügyfélprojekt.
A képességalapú megközelítés azonnal a géptípusra összpontosíthat. A követelményvezérelt megközelítés a funkcióval kezdődik.
| Funkció | Gyártással kapcsolatos Megoldandó | kérdés |
|---|---|---|
| Tömítő felület | Simaság és felületi textúra | Mit kell elérnie a párosítási felületnek? |
| Csapágy furat | Méret, forma és igazítás | Milyen illeszkedés és helyzeti kapcsolat szükséges? |
| Szerelési furatok | Összeállítási adatokkal való kapcsolat | Hogyan fog elhelyezkedni a ház az összeszerelés során? |
| Vékony falú | Elhajlás és torzítás | A geometria vagy a műveletsor csökkentheti a mozgást? |
| Kész felületek | Változások a kezelés során | Milyen követelmények érvényesek a befejezés után? |
Ez a megközelítés összekapcsolja a megmunkálás történelmét a mai beszerzéssel: a programozható mozgás képességeket hoz létre, de a mérnöki döntések a képességet használható alkatrészekké alakítják.
Segít abban is, hogy a vásárlók összehasonlítsák az árajánlatokat egyenértékű követelmények alapján, nem pedig önmagában az árakat.
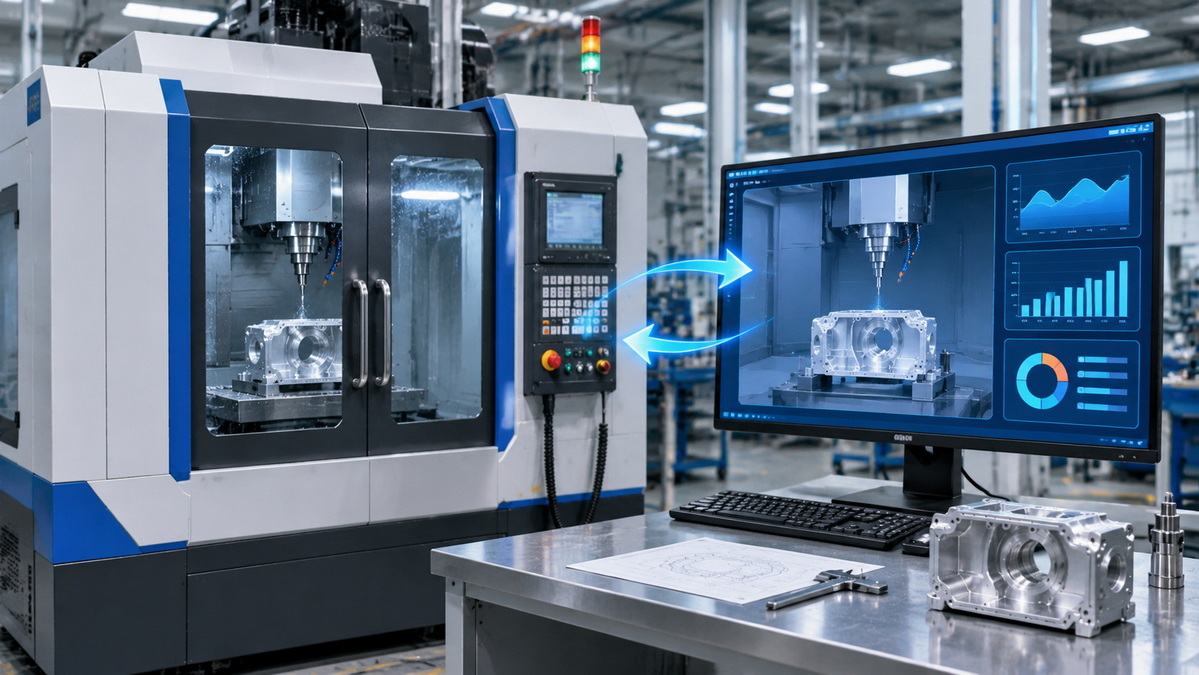
A modern CNC-fejlesztés a vezérlőn túl egyre inkább kiterjed a kapcsolódó gyártórendszerekre.
A monitorozás információt szolgáltathat a berendezés állapotáról és működési teljesítményéről. Az automatizálás képes koordinálni a kezelési és megmunkálási feladatokat.
A digitális ikrek egy újabb réteget adnak hozzá: a fizikai gyártási rendszerekkel összekapcsolt virtuális reprezentációkat, amelyek támogatják az elemzést, az előrejelzést és az optimalizálást.
A NIST azonosítja az alkalmazásokat, beleértve a gépállapot-elemzést, a karbantartási tervezést, az alternatív gyártási ütemterveket és a virtuális üzembe helyezést.
Gazdasági kutatásai becslései szerint a széles körben elterjedt alkalmazás hozzávetőlegesen vezethet az amerikai gyártásban. 37,9 milliárd dollár éves haszonhoz
Ez a szám egy modellezett iparági lehetőség. Ez nem önmagában a CNC megmunkálásból származó megtakarítás, vagy egy egyedi gyár garantált megtérülése.
A NIST az érvényesítést, az interoperabilitást és a bizonytalanságot is hangsúlyozza. A modellnek megfelelően reprezentálnia kell a valós folyamatot, mielőtt az előrejelzései bizalmat érdemelnének.
A vásárlók számára a gyakorlati kérdés továbbra is egyszerű: milyen mérhető fejlődést hoz a technológia ennél a projektnél?
Használja a következő kérdéseket, hogy túllépjen a felszereléslistán:
1. El tudja magyarázni a szállító a javasolt gyártási utat?
2. Felülvizsgálták a kritikus tűréseket és a nullapont összefüggéseket?
3. Egyértelműen szerepelnek-e az anyag- és befejezési követelmények?
4. Hogyan kezelhető a torzítás, az eszközhozzáférés és a beállítási változtatások?
5. Mely jellemzőket ellenőrzik és jelentenek?
6. Hogyan lehet ellenőrizni a rajz felülvizsgálatát és a gyártási változtatásokat?
7. Megkülönbözteti-e az árajánlat a prototípus és az ismételt rendelés követelményeit?
Egy erős technikai beszélgetésnek tisztáznia kell a képességeket és a korlátokat.
A valódi kompromisszumokat azonosító válaszok hasznosabbak, mint a kivételes pontosság általános ígéretei.
A CNC megmunkálás története következetes irányt követ: a gyártási utasítások jobban irányíthatóvá, adaptálhatóbbá és összekapcsolhatóbbá teszik.
Az alapok azonban változatlanok maradnak. A sikeres alkatrészekhez világos specifikációk, megfelelő folyamatok, stabil végrehajtás és értelmes ellenőrzés szükséges.
Az U-Need a globális márkákat, forgalmazókat és gyártókat teljes körű gyártási megoldásokkal támogatja Kínában, beleértve:
- Egyedi precíziós alkatrész megmunkálás.
- Formagyártás, beleértve a fröccsöntő formákat, sajtolószerszámokat és hidegkovácsoló szerszámokat.
- Lemezgyártás, beleértve a lézervágást, hajlítást és bélyegzést.
A helyes út tartalmazhat megmunkált alkatrészeket, gyártószerszámokat, gyártott alkatrészeket vagy kombinációkat.
Küldje el az U-Need 3D-s modelljeit, 2D-s rajzait, anyagszükségleteit, mennyiségeit és szállítási ütemtervét. Határozza meg a kritikus tűréseket és a befejezési követelményeket, hogy a vita a gyárthatóságra, a folyamatválasztásra és a világosan meghatározott árajánlatra összpontosíthasson.
Senki sem találta fel a modern CNC megmunkálás minden elemét. Parsons és Stulen segítettek a numerikus vezérlés kialakításában, az MIT kifejlesztett egy mérföldkőnek számító működő rendszert, a későbbi mérnökök pedig számítógépes vezérlőket és programozási lehetőségeket adtak hozzá.
Az MIT 1952 szeptemberében mutatta be első működő folyamatos pályás, numerikus vezérlésű marógépét. A lyukasztott papírszalagra kódolt utasításokat követte, nem pedig modern, számítógépes vezérlőt.
Az NC nagyjából a numerikus utasításokon keresztül történő gépvezérlést jelenti. A CNC számítógépes vezérlést tartalmaz, ami rugalmasabb programtárolást, szerkesztést, végrehajtást és a digitális gyártási munkafolyamatokkal való integrációt tesz lehetővé.
A repülőgépekhez kapcsolódó alkatrészek komoly kontúrozási és ismételhetőségi problémákat okoztak. Ezek a követelmények ösztönözték a koordináta-alapú módszerek és az automatikus vezérlés kifejlesztését a kézzel nehezen reprodukálható mozgásokhoz.
Nem. Az eredmények a specifikációtól, a gép állapotától, a szerszámoktól, a rögzítésektől, az anyag viselkedésétől, a programozástól és az ellenőrzéstől is függnek. Az ismételt mozgás önmagában nem bizonyítja, hogy egy kész alkatrész megfelel a funkcionális követelményeinek.
A CNC megmunkálással öntőforma-alkatrészek, üregek, magok és kapcsolódó szerszámozási jellemzők állíthatók elő. A geometriától és az anyagállapottól függően a teljes szerszámozási folyamat egyéb műveleteket is igényelhet, például elektromos kisülési megmunkálást, köszörülést vagy polírozást.
1. [TOPS — 'CNC megmunkálás története: eredet és fejlődés' ]. Az eredeti cikk a témakör lefedettsége, a történeti keretezés és a tartalmi hiányosságok miatt felülvizsgálva. Nem használták egyedüli hatóságként a vitatott történelmi állításokhoz. [legjobb pontosság ]
2. [MIT megkülönböztető gyűjtemények osztálya – 'Massachusetts Institute of Technology, Servomechanisms Laboratory Records' ]. Az 1949-es projektet támogató elsődleges archív leírás, megnevezett MIT közreműködők, lyukszalagos utasítások és 1952. szeptemberi bemutató. [archivesspace.mit ]
3. [MIT Múzeum – 'Numerikusan vezérelt marógép' ]. Történelmi filmfelvétel, amely elmagyarázza az 1952-es rendszer lyukszalagos dekódolását, szervomechanizmusait és gépi tengelyvezérlését. [mitmuseum.mit ]
4. [Wikipédia — 'A numerikus vezérlés története' ]. Kiegészítő történeti áttekintés a Parsons–Stulen-háttérről és a korai numerikus vezérlés és a későbbi számítógépes rendszerek közötti különbségtételről; Az MIT-rekordok támogatják a központi demonstrációs kronológiát. [hu.wikipedia ]
5. [SA Instrumentation & Control – '50 éves Sinumerik' ]. Siemens történeti beszámoló, amely támogatja az 1973-as Sinumerik 500C mérföldkövet, az ezt követő mikroprocesszor-fejlesztést és a hálózati programkezelést. [instrumentation.co ]
6. [NIST — 'Digitális ikrek' ]. Támogatja a gyártási alkalmazások megvitatását, beleértve a gép állapotát, a karbantartást, az ütemezést és a virtuális üzembe helyezést. [nist ]
7. [NIST – 'A digitális ikrek gazdaságtana: költségek, hasznok és gazdasági döntéshozatal' ]. Közzétéve: 2024. október 30. A modellezett 37,9 milliárd dolláros iparági lehetőség forrása és befektetési elemzési kontextusa. [nist ]
8. [NIST – 'Digitális ikrek a haladó gyártáshoz' ]. Támogatja az érvényesítés, a bizonytalanság, az interoperabilitás és a megbízható megvalósítás korlátait. [nist ]


