Aantal keren bekeken: 236 Auteur: U-Need Publicatietijd: 08-11-2026 Herkomst: Locatie
Inhoudsmenu
● CNC-bewerking versus spuitgieten: belangrijkste verschillen
● Hoe CNC-bewerking en spuitgieten werken
>> CNC-bewerking: direct uit voorraad snijden
>> Spuitgieten: het herhalen van een gevalideerde vorm
● CNC-bewerking versus spuitgietkosten: vind uw break-evenpunt
>> Illustratief voorbeeld: een kunststof behuizing
>> Waarom het productievolume alleen onvoldoende is
● Materiaalkeuze: vergelijk kwaliteiten, niet alleen polymeernamen
>> Definieer eerst de operationele vereisten
● Precisie en toleranties: specificeer wat er werkelijk toe doet
>> De nauwkeurigheid van de matrijs is niet de nauwkeurigheid van het eindproduct
● Ontwerp voor productie: verschillende processen hebben verschillende geometrieën nodig
>> Overwegingen bij het ontwerpen van CNC-bewerkingen
>> Overwegingen bij het spuitgietontwerp
● Van machinaal vervaardigd prototype tot gegoten productie: een validatieplan
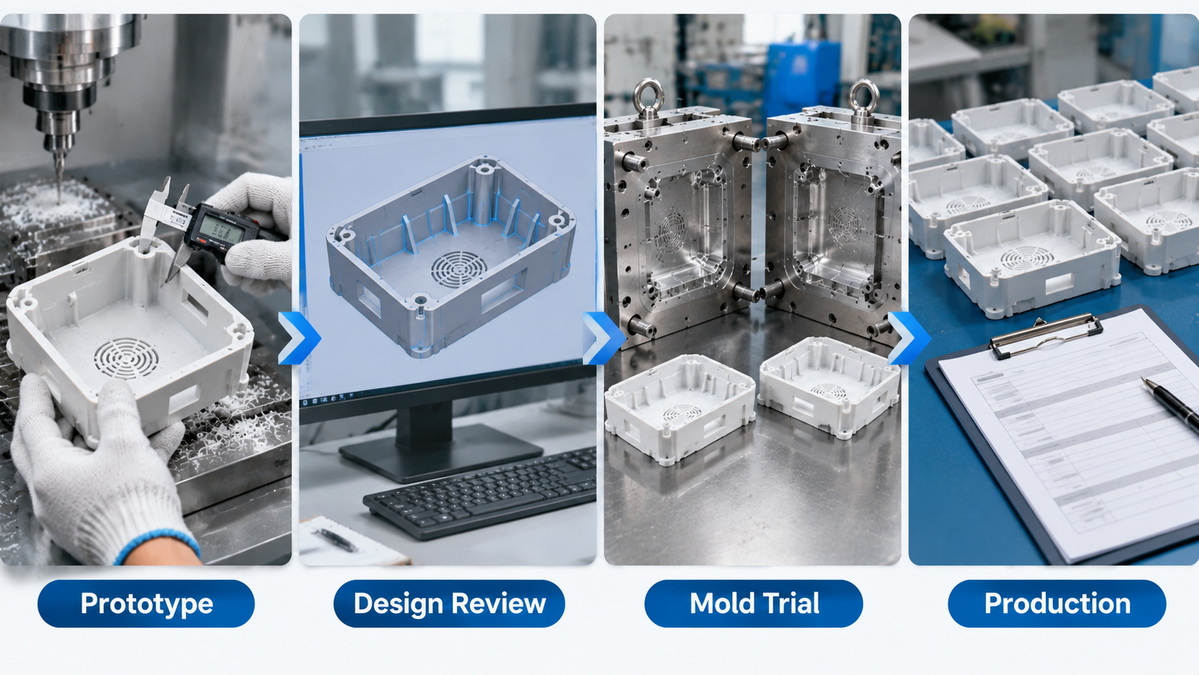
>> Stap 1: Test pasvorm en functie
>> Stap 2: Herontwerp voor gieten
>> Stap 3: Valideer gegoten monsters
>> Stap 4: Controles op herhalingsproductie goedkeuren
● Doorlooptijd en leveringsrisico: vergelijk het hele schema
● Wanneer een hybride productiestrategie zinvol is
● Hoe u een nuttige productieofferte aanvraagt
● Plan uw productieroute met U-Need
>> Is CNC-bewerking goedkoper dan spuitgieten?
>> Kan CNC-bewerking plastic onderdelen maken?
>> Welk proces biedt nauwere toleranties?
>> Kan hetzelfde CAD-model voor beide processen worden gebruikt?
>> Zijn er bij het spuitgieten altijd zeer grote aantallen nodig?
>> Zullen machinaal bewerkte prototypes precies hetzelfde presteren als gegoten onderdelen?
CNC-bewerking versus spuitgieten is een beslissing die over meer gaat dan alleen het productievolume. De juiste keuze hangt af van uw materiaal, geometrie, toleranties, lanceerschema en het vertrouwen dat het ontwerp ongewijzigd blijft. Vaak CNC-bewerking geschikt voor prototypes en kleinere batches , terwijl spuitgieten aantrekkelijk wordt wanneer de herhaalde vraag speciaal gereedschap rechtvaardigt.
Voor mondiale merken, distributeurs en fabrikanten is de praktische vraag: welk proces levert aanvaardbare onderdelen op tegen het laagste totale projectrisico?
Deze gids richt zich op CNC-bewerkingen en kunststofspuitgieten. Metaalspuitgieten is een ander proces en vereist een aparte vergelijking.
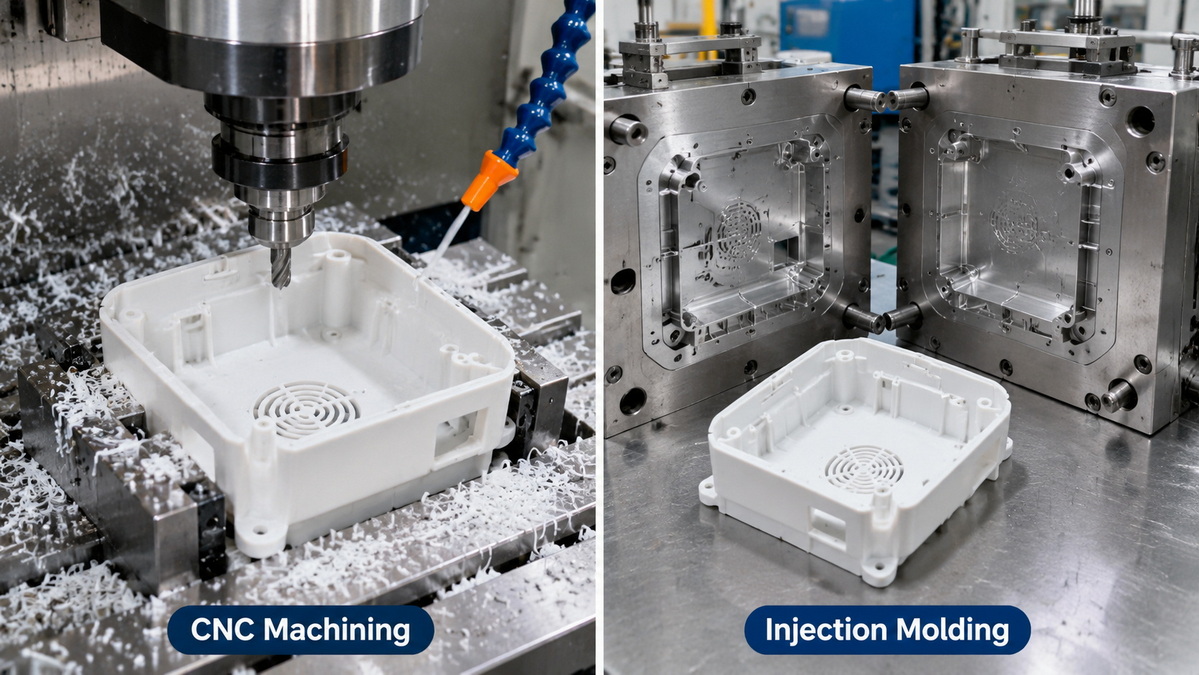
Bij CNC-bewerking wordt materiaal uit vaste voorraad verwijderd met behulp van computergestuurde snijgereedschappen. Spuitgieten vormt materiaal in een speciale mal.
Dat onderscheid verklaart de meeste verschillen in kosten, flexibiliteit en productieplanning.
| Beslissingsfactor | CNC-bewerking | Kunststof spuitgieten |
|---|---|---|
| Basisproces | Subtractief snijden | Vormmateriaal in een mal |
| Investering vooraf | Programmeren, instellen en mogelijke armaturen | Matrijsontwerp, productie en validatie |
| Geschikte materialen | Metalen en bewerkbare kunststoffen | Voornamelijk vormbare polymeren |
| Ontwerpwijzigingen | Meestal zijn bijgewerkte programmering en instellingen vereist | Mogelijk is aanpassing of vervanging van de mal nodig |
| Productie-economie | Aantrekkelijk voor prototypes en kleinere batches | Aantrekkelijk wanneer de gereedschapskosten over de herhalingsproductie worden gespreid |
| Belangrijkste geometriebeperkingen | Toegang tot de frees, gereedschapsradius en werkstukopspanning | Diepgang, wanddikte, gating en uitwerpen |
| Kwaliteitsoverwegingen | Gereedschapsslijtage, doorbuiging, opstelling en materiaalgedrag | Krimp, koeling, vulling en processtabiliteit |
Geen van beide processen levert automatisch betere onderdelen op. Elk ervan vereist geometrie en specificaties die geschikt zijn voor de productiemethode.
CNC frezen en draaien begint met een digitaal model en een passend uitgangsmateriaal. Een fabrikant ontwikkelt gereedschapsbanen, zet het werkstuk vast en verwijdert materiaal door middel van gecontroleerde snijbewerkingen.
Onderdelen moeten dan mogelijk worden ontbraamd, afgewerkt, gereinigd en geïnspecteerd.
Omdat er geen speciale mal nodig is, maakt machinale bewerking het relatief eenvoudig om alternatieve afmetingen te testen of herziene ontwerpen vrij te geven. Diepe zakken, dunne wanden, moeilijke materialen en meerdere opstellingen kunnen de bewerkingstijd echter verlengen.
Kunststof spuitgieten begint met een speciaal gebouwde mal. Verwarmd polymeer komt de holte binnen, koelt af en stolt voordat het onderdeel wordt uitgeworpen.
Tooling introduceert de kosten vooraf en ontwikkelingswerk. Eenmaal gevalideerd kan de matrijs echter efficiënt herhaalde onderdelen produceren.
Spuitgieten is geen additieve productie in de zin van laag voor laag. Het is een gietproces. Het succes ervan hangt af van zowel het ontwerp van het onderdeel als het vermogen van de mal om dat ontwerp consistent te vullen, af te koelen en los te laten.
Een nuttige kostenvergelijking scheidt vaste kosten van terugkerende productiekosten.
Voor machinale bewerking kunt u denken aan programmeren, opspanningen, materiaal, machinetijd, afwerking en inspectie.
Voor het vormen omvat het gereedschapsontwerp, matrijzenfabricage, proeven, hars, productiecycli, secundaire bewerkingen en inspectie.
Kijk eens naar deze hypothetische cijfers:
| Kostenpost | CNC-bewerking | Spuitgieten |
|---|---|---|
| Vaste projectkosten | $ 500 | $ 12.500 |
| Variabele kosten per geaccepteerd onderdeel | $ 25 | $ 5 |
De gemodelleerde break-evenhoeveelheid bedraagt 600 onderdelen.
Bij 200 onderdelen kost de bewerking in totaal $ 5.500, vergeleken met $ 13.500 voor het gieten. Bij 2.000 onderdelen kost de bewerking in totaal $50.500, vergeleken met $22.500 voor het gieten.
Deze cijfers demonstreren de berekening; het zijn geen U-Need-noteringen of marktgemiddelden.
Een investering in gereedschap wordt minder aantrekkelijk als de vraag daalt of het ontwerp verandert voordat er voldoende onderdelen worden verzonden.
Vergelijk realistische scenario's in plaats van één optimistische voorspelling:
- Bevestigde aankoophoeveelheid.
- Verwachte nabestellingen.
- Een scenario met een lagere vraag.
- Een waarschijnlijke technische revisie.
- Onderhouds- en vervangingsverplichtingen van het gereedschap.
Er bestaat geen universele hoeveelheid waarbij spuitgieten goedkoper wordt. Geometrie, cyclustijd, materiaal, complexiteit van de gereedschappen en kwaliteitseisen veranderen het antwoord.

CNC-bewerking ondersteunt metalen zoals aluminium en staal, naast technische kunststoffen. Kunststofspuitgieten bedient een andere materiaalcategorie en kan een metalen onderdeel niet vervangen alleen omdat de productiekosten er aantrekkelijk uitzien.
Voor plastic onderdelen kunnen beide processen opties voor ABS, polycarbonaat, nylon, acetaal of PEEK bieden. Niettemin garandeert dezelfde polymeerfamilie geen identieke prestaties.
De vorm van het materiaal, de harskwaliteit, de wapening, de verwerkingsgeschiedenis en de vochttoestand kunnen het resultaat beïnvloeden.
Voordat u een proces selecteert, documenteert u:
- Continue en piekbedrijfstemperaturen.
- Mechanische belastingen en blootstelling aan schokken.
- Chemisch contact.
- Vocht en blootstelling aan buitenomstandigheden.
- Elektrische of ontvlambaarheidsvereisten.
- Toepasselijke productspecifieke compliance-eisen.
Gebruik de technische documentatie van de geselecteerde kwaliteit in plaats van te vertrouwen op algemene beschrijvingen zoals 'sterk plastic.'
Een machinaal vervaardigd prototype kan waardevolle vragen over pasvorm en montage beantwoorden. Het bepaalt niet automatisch de prestaties van de toekomstige gegoten versie.
Beide processen kunnen nauwkeurige componenten produceren, maar geen van beide mag een algemene tolerantiebelofte krijgen zonder het onderdeel te beoordelen.
De machinaal bewerkte nauwkeurigheid hangt af van de materiaalstabiliteit, de toegang tot het gereedschap, het vasthouden van het werkstuk, de snijomstandigheden en de meetmethoden.
De gegoten nauwkeurigheid hangt ook af van harskrimp, koeling, holtegeometrie en procesconsistentie.
Een nauwkeurig bewerkte mal garandeert niet dat het gegoten onderdeel elke holteafmeting exact zal reproduceren. De krimp en vervorming van het polymeer blijven relevant nadat de bewerking is voltooid.
Tolerantieverklaringen van leveranciers hebben daarom context nodig. Bevestig of een opgegeven cijfer van toepassing is op het gereedschap, het voltooide onderdeel of een bepaald kenmerk.
Voor functionele interfaces identificeert u:
1. De kritische dimensie.
2. De datumreferenties.
3. De toegestane variatie.
4. De meetmethode.
5. Eventuele conditionering vóór inspectie.
Vermijd het opleggen van de kleinste tolerantie op elk oppervlak. Gerichte vereisten maken offertes duidelijker en verminderen onnodige productieproblemen.
Een frees moet fysiek het te bewerken oppervlak bereiken.
Voor diepe, smalle zakken kan slank gereedschap nodig zijn. Dunne muren kunnen doorbuigen. Interne hoeken behouden meestal een straal die verband houdt met de geometrie van de frees.
Om de maakbaarheid te verbeteren:
- Zorg voor praktische toegang tot gereedschap.
- Maak waar mogelijk gebruik van interne radiussen.
- Vermijd onnodig diepe gaatjes.
- Beperk kwetsbare kenmerken.
- Houd werkoppervlakken beschikbaar.
Complexe vormen zijn niet automatisch eenvoudig te bewerken, simpelweg omdat de apparatuur meerdere assen heeft.
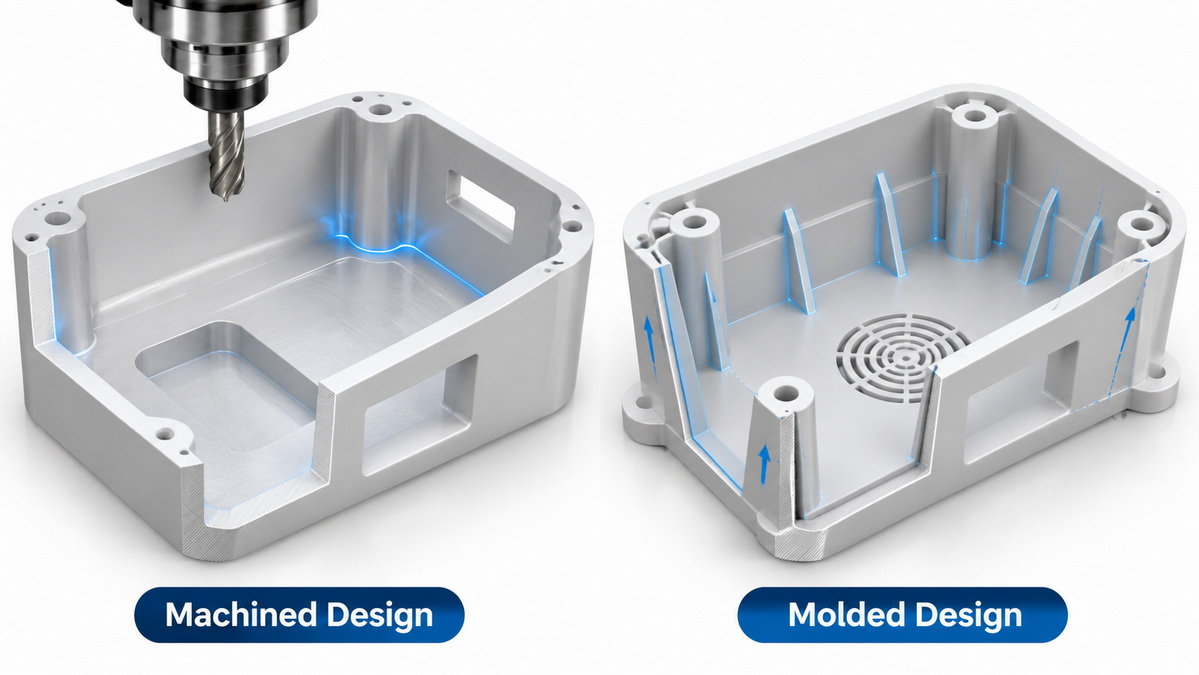
Een gegoten onderdeel moet de mal vullen, afkoelen en verlaten zonder onaanvaardbare schade of vervorming.
Een consistente wanddikte helpt de koelingsverschillen onder controle te houden. Dikke secties kunnen bijdragen aan zinksporen en langere koelvereisten.
Tocht helpt oppervlakken los te maken van de mal. Een startbereik van ongeveer 1 à 2 graden is gebruikelijk, maar textuur, diepte, materiaal en opstelling van het gereedschap kunnen een andere waarde vereisen.
Voor ondersnijdingen zijn mogelijk slides, lifters of ontwerpwijzigingen nodig. Deze functies kunnen de complexiteit van de gereedschappen vergroten.
Controleer de poortlocaties, scheidingslijnen, uitwerpmarkeringen, ribben en nokken voordat u de mal goedkeurt - niet nadat de cosmetische verwachtingen zijn gesteld.
Een van de belangrijkste planningsfouten is het beschouwen van een succesvol machinaal vervaardigd prototype als bewijs dat de gegoten versie klaar is.
Bij machinale bewerking kunnen niet alle problemen die ontstaan bij het vullen en afkoelen van de matrijs aan het licht worden gebracht.
Gebruik prototypes om de toegang tot de assemblage, interfaces, afmetingen en basisprestaties te controleren.
Leg vast aan welke eisen het prototype daadwerkelijk voldoet en welke niet geverifieerd zijn.
Controleer de wanddikte, diepgang, ribben, nokken, ondersnijdingen en cosmetische oppervlakken.
Behoud functionele vereisten en pas de geometrie aan het beoogde productieproces aan.
Inspecteer proefonderdelen aan de hand van een overeengekomen teken- en testplan.
Waar relevant evalueert u kromtrekken, laslijnen, uiterlijk, montagegedrag en prestaties in de beoogde omgeving.
Maak afspraken over materiaalidentificatie, inspectiefrequentie, monstergoedkeuring, verpakking en kennisgeving van wijzigingen.
Deze gefaseerde aanpak scheidt ontwerpvalidatie van procesvalidatie en maakt productiegoedkeuring betekenisvoller.
Door machinaal bewerken kan de eerste fase van het vormen van de matrijs worden vermeden, waardoor het handig is wanneer er vroege onderdelen nodig zijn voordat het ontwerp volledig is vastgesteld.
Vormen voegt gereedschapsontwikkeling en bemonstering toe voordat de routinematige productie begint. Eenmaal goedgekeurd, kan de tool efficiënte herhaalbestellingen ondersteunen.
Vergelijk meer dan het opgegeven productievenster:
- Ontwerpbeoordeling en tekeninggoedkeuring.
- Beschikbaarheid van materiaal.
- Gereedschaps- of armatuurvoorbereiding.
- Evaluatie van het eerste monster.
- Revisievergoeding.
- Afwerking, inspectie en verzending.
Voor overzeese inkoop moet duidelijk worden gemaakt wie de monsters goedkeurt en hoe snel de inspectieresultaten zullen worden beoordeeld. Een vertraagde goedkeuring kan van invloed zijn op de levering, zelfs als de productie volgens plan verloopt.
De beste route kan beide processen gebruiken.
Een productteam kan vroege prototypes bewerken, het ontwerp verfijnen en het gieten introduceren nadat de eisen zijn gestabiliseerd. Als alternatief kan een gegoten onderdeel een secundaire bewerking ondergaan op geselecteerde kritische kenmerken.
Deze aanpak kan de herhalingsproductievoordelen van het gieten behouden, terwijl tegelijkertijd wordt voldaan aan een specifieke interface of precisie-eis.
Secundaire bewerking voegt echter handling, opspanningen, inspectie en kosten toe. Neem deze bewerkingen op in de oorspronkelijke vergelijking in plaats van ze als kleine extraatjes te behandelen.
Overweeg ook of het geheel metalen beugels, inzetstukken of andere onderdelen bevat die een aparte productieroute vereisen.
Een gedetailleerd verzoek helpt leveranciers dezelfde omvang te vergelijken en vermindert misleidende prijsverschillen.
Voorzien:
1. Een actueel 3D-model en revisiegestuurde tekening.
2. Materiaalkwaliteit en eventuele toegestane alternatieven.
3. Prototype, eerste orde en verwachte herhalingsaantallen.
4. Kritische dimensies en acceptatiecriteria.
5. Oppervlakteafwerking en cosmetische eisen.
6. Vereiste tests en documentatie.
7. Montage- en verpakkingsbehoeften.
8. Bezorgbestemming en streefschema.
9. Verwachtingen over eigendom, opslag en onderhoud van gereedschap.
Vraag leveranciers om aannames en uitsluitingen te identificeren.
Controleer bijvoorbeeld of een offerte voor het gieten proefmonsters, textuur, inzetstukken, inspectierapporten en verwachte secundaire bewerkingen omvat.
U-Need is een precisieproductiepartner in China die wereldwijde merken, distributeurs en fabrikanten bedient.
De aangegeven serviceomvang omvat het bewerken van precisieonderdelen op maat; spuitgietmatrijzen, stempelmatrijzen en koudsmeedmatrijzen; en plaatbewerking, inclusief lasersnijden, buigen en stempelen.
Bij een project waarbij gegoten onderdelen betrokken zijn, moet u de matrijzenbouw onderscheiden van de verantwoordelijkheid voor vormproeven en de doorlopende productie van onderdelen. Bevestig de volledige omvang voordat u een bestelling plaatst.
Stuur U-Need uw CAD-bestanden, tekeningen, materiaalvereisten, bestelhoeveelheden en leveringsdoelstellingen. Vraag een maakbaarheidsbeoordeling aan en een duidelijk omschreven offerte voor het relevante verspanings-, gereedschaps- of plaatwerk.
Het doel is een productieplan dat past bij uw ontwerprijpheid, kwaliteitseisen en inkoopprognose, en niet alleen maar bij de laagste initiële eenheidsprijs.
Het gaat vaak om prototypes en kleinere batches, omdat er geen speciale investeringen in matrijzen nodig zijn. Spuitgieten kan goedkoper worden naarmate de herhalingsaantallen toenemen. Vergelijk de totale kosten met behulp van werkelijke offertes in plaats van een vaste volumeregel.
Ja. Veel technische kunststoffen kunnen worden bewerkt tot prototypes en productiecomponenten. Selecteer een geschikte materiaalkwaliteit en houd rekening met het dimensionale gedrag, de bedrijfsomstandigheden en de inspectievereisten van het materiaal.
Het antwoord hangt af van de functie, het materiaal en de productieomstandigheden. Bewerking biedt directe maatcontrole, terwijl bij het gieten ook rekening moet worden gehouden met krimp en afkoeling. Laat de leverancier kritische kenmerken afzonderlijk beoordelen.
Soms, maar vaak zijn herzieningen noodzakelijk. Een machinaal bewerkt ontwerp heeft mogelijk diepgang, consistentere wanden, herziene nokken of minder ondersnijdingen nodig voordat het kan worden gegoten. Bekijk deze wijzigingen voordat u in gereedschap investeert.
Nee. Vormen in kleine volumes kan zinvol zijn als het ontwerp, het materiaal, de geometrie of de validatie-eisen het gebruik van gereedschap rechtvaardigen. Kwantiteit is belangrijk, maar het is slechts een deel van de beslissing.
Niet noodzakelijkerwijs. Zelfs binnen dezelfde polymeerfamilie kunnen de materiaalkwaliteit en de verwerking de prestaties beïnvloeden. Gebruik machinaal bewerkte prototypes voor geschikte vroege tests en valideer vervolgens de gegoten monsters voordat u de productie goedkeurt.
1.TOPS-precisie. 'CNC-bewerking versus spuitgieten: een korte vergelijking.' Origineel artikel beoordeeld en substantieel geherstructureerd; de procesclassificatiefouten bleven niet behouden. [top-precisie ]
2.Protolabs. 'Gids voor spuitgieten: proces, ontwerptips en materialen.' Ondersteunt de discussie over de gereedschapseconomie, de gietworkflow, krimp, diepgang en wanddikte. [protolabs ]
3.Protolabs. 'Inzicht in spuitgiettoleranties.' Ondersteunt het onderscheid tussen gereedschapsnauwkeurigheid en maatvariatie van afgewerkte gegoten onderdelen. [protolabs ]
4.Protolabs. 'Ontwerprichtlijnen: Kunststof spuitgieten.' Biedt leverancierspecifieke richtlijnen over diepgang, harsafhankelijke afmetingen en wanddikte. Deze worden niet gepresenteerd als U-Need-mogelijkheden. [protolabs ]
5.Protolabs. 'Materiaalselectiegids voor spuitgieten.' Ondersteunt materiaalselectie op basis van toepassingsvereisten en polymeerspecifiek gedrag. [protolabs ]
6.Protolabs. 'Plastic CNC-bewerking.' Documenteert bewerkbare technische kunststoffen en soortspecifieke materiaaleigenschappen. [protolabs ]
7.Protolabs. 'Productieoverwegingen bij het maken van plastic prototypes.' Ondersteunt de discussie over de selectie van prototypen en de overgang naar gegoten productie. [protolabs ]


